
 EN
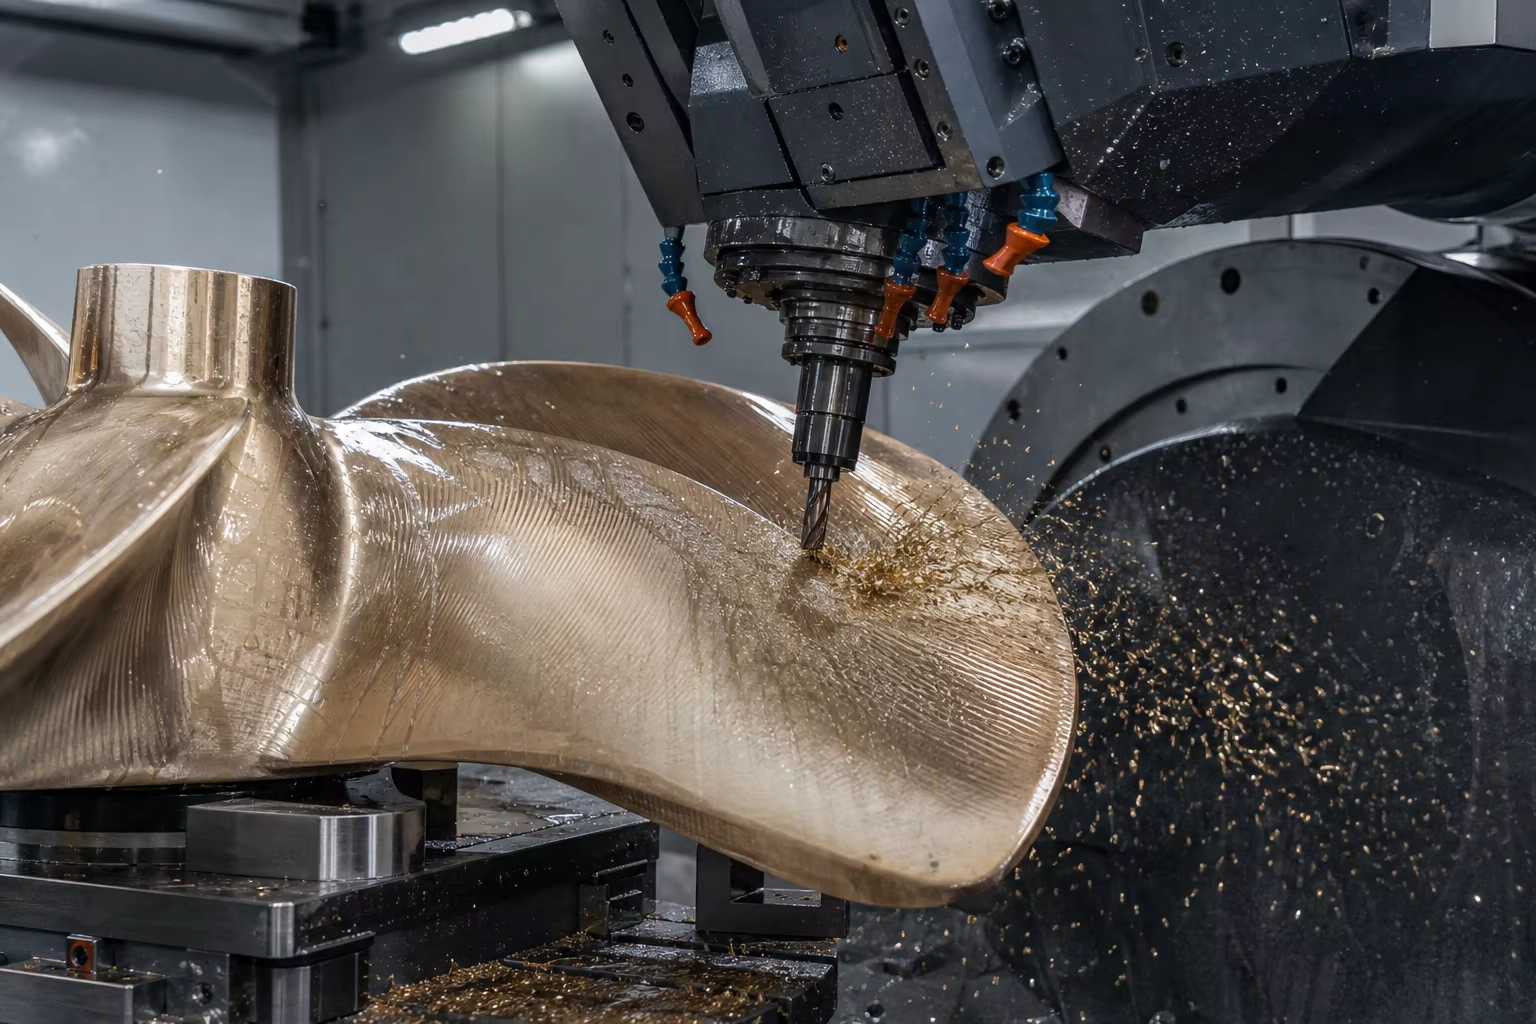
메타 설명: 해양 추진 및 갑판 기계 주조 부품에 대한 종합 기술 안내서. 니켈-알루미늄 브론즈(ASTM B148 C95800 / EN 1982 CC333G), 극지용 저온 주조 강재(ASTM A352 LCC / LC3, -46°C), 5축 CNC 프로펠러 블레이드 밀링, IACS 분류 인증(ABS, DNV, 로이드 등록원, CCS)을 다룬다.
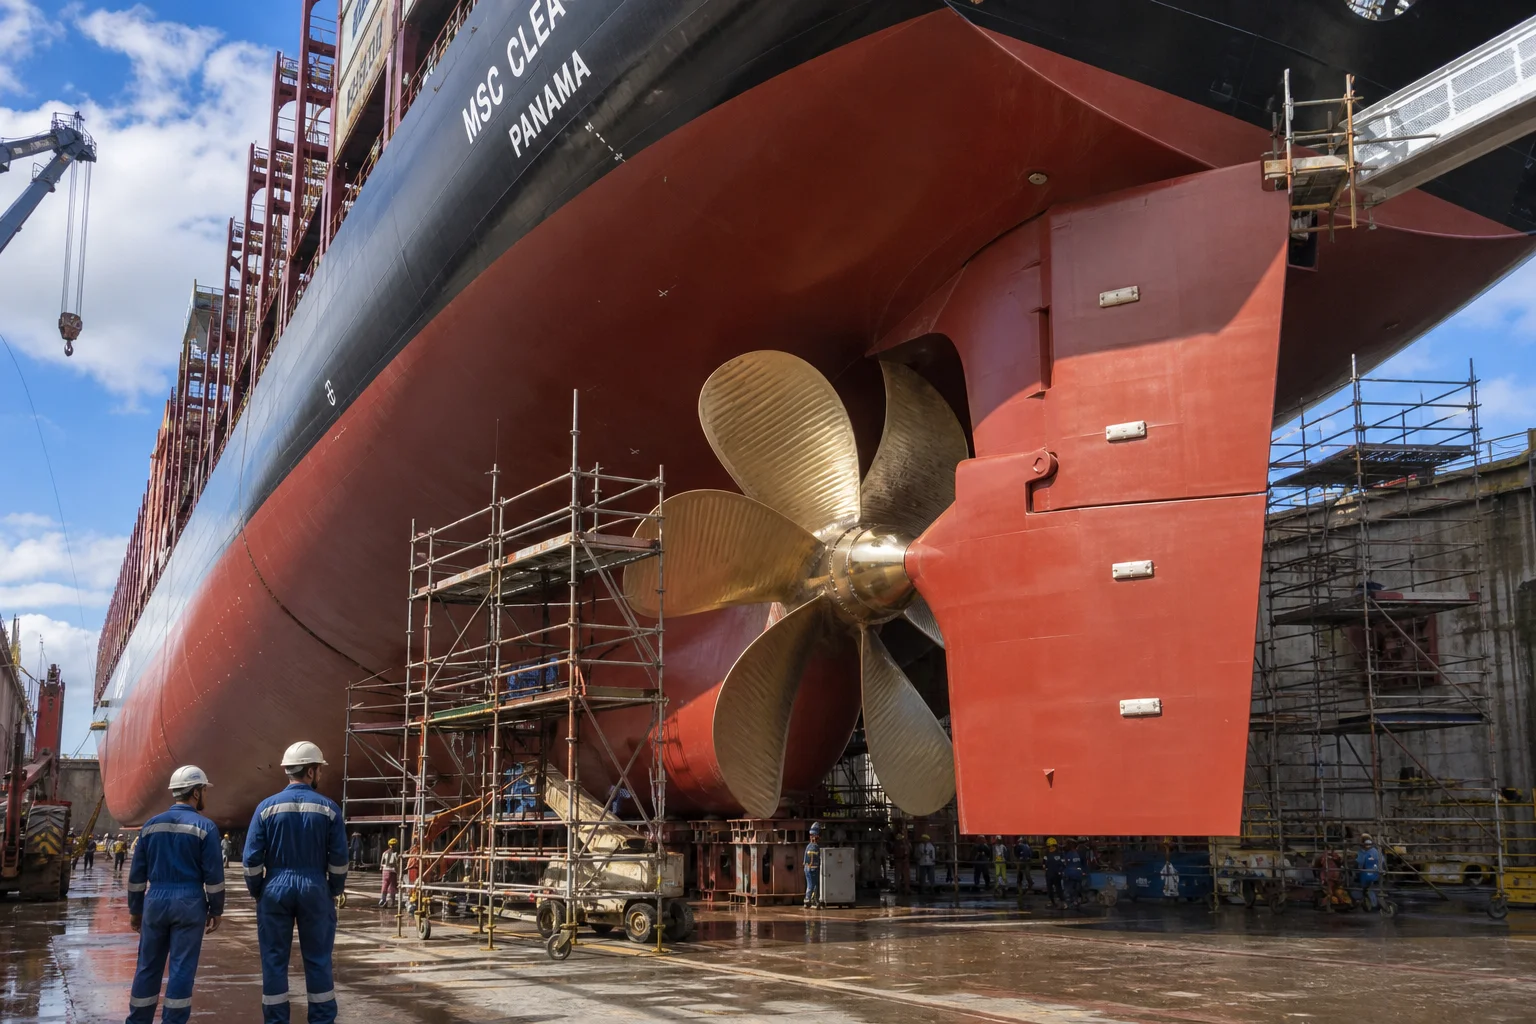
해양 선박 및 해양 시추 플랫폼은 지구상에서 가장 공격적인 다요인 작동 환경 중 하나에서 운용된다. 침수된 추진 부품(프로펠러 블레이드, 허브, 러더 혼, 스테른 튜브 브래킷)과 갑판 기계(앵커 윈치 드럼, 계류 윈치, 견인 페어리드)는 지속적으로 해수 전기화학 부식, 마이크로 제트 캐비테이션 충격파, 심각한 생물 오염, 주기적 파도 피로, 그리고 영하의 북극 충격까지 .
이러한 극심한 해양 조건에서 해상에서 부품이 고장 나면 심각한 환경 및 인명 안전 위험이 발생한다. 따라서 모든 해양 구조용 주조 부품은 국제 분류 사회 협회(IACS)의 엄격한 법정 인증 규정을 준수해야 한다. 국제 분류 사회 협회(IACS) — 즉 ABS, DNV, 로이드 등록원(Lloyd's Register), 베르리타스(Bureau Veritas), CCS 등.
IACS 인증을 달성하려면 특수 주조 용해 기술이 필요하다: 니켈-알루미늄 브론즈(NAB / C95800) 의 탈알루미늄 열처리, 두꺼운 벽면을 가진 저온 강재(ASTM A352 LCC/LC3) 의 영하 온도에서 검증된 샤피 충격 인성 확보, 그리고 5축 CNC 유동역학 프로파일 밀링 수행.
이 기술 가이드는 해양용 합금 선정, 용해 절차, 공동 현상 방지, 5축 CNC 가공, 비파괴 검사(NDT), 해양 분류 사회 인증 업무 흐름을 상세히 설명한다.
1. 작동 환경 및 해양 열화 메커니즘
해양 주조 부품은 여러 가지 화학적·기계적 열화 모드를 동시에 견뎌야 한다.
                     ┌──────────────────────────────────────────────┐
                     │ Aggressive Deep Seawater & Ocean Dynamics    │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Cavitation Erosion            │ │ De-Aluminization / Galvanic   │ │ Arctic Low-Temperature Impact │
│ (Imploding vapor micro-jets   │ │ (Selective phase leaching in  │ │ (Brittle fracture risk in     │
│  on high-speed blade tips)    │ │  saline marine electrolytes)  │ │  polar waters down to -46 °C) │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| 작동 부품 | 실제 작동 중 주요 하중 | 방지해야 할 파손 양식 | 재질 해결 방안 |
|---|---|---|---|
| 가변 피치 프로펠러(CPP) 블레이드 | 지속적인 고속 해수 유동 + 주기적 유동역학적 추력 | 공동 현상 침식, 끝부분 굽힘 피로, 생물 오염 | 니켈-알루미늄 청동(ASTM B148 C95800 / Cu3) |
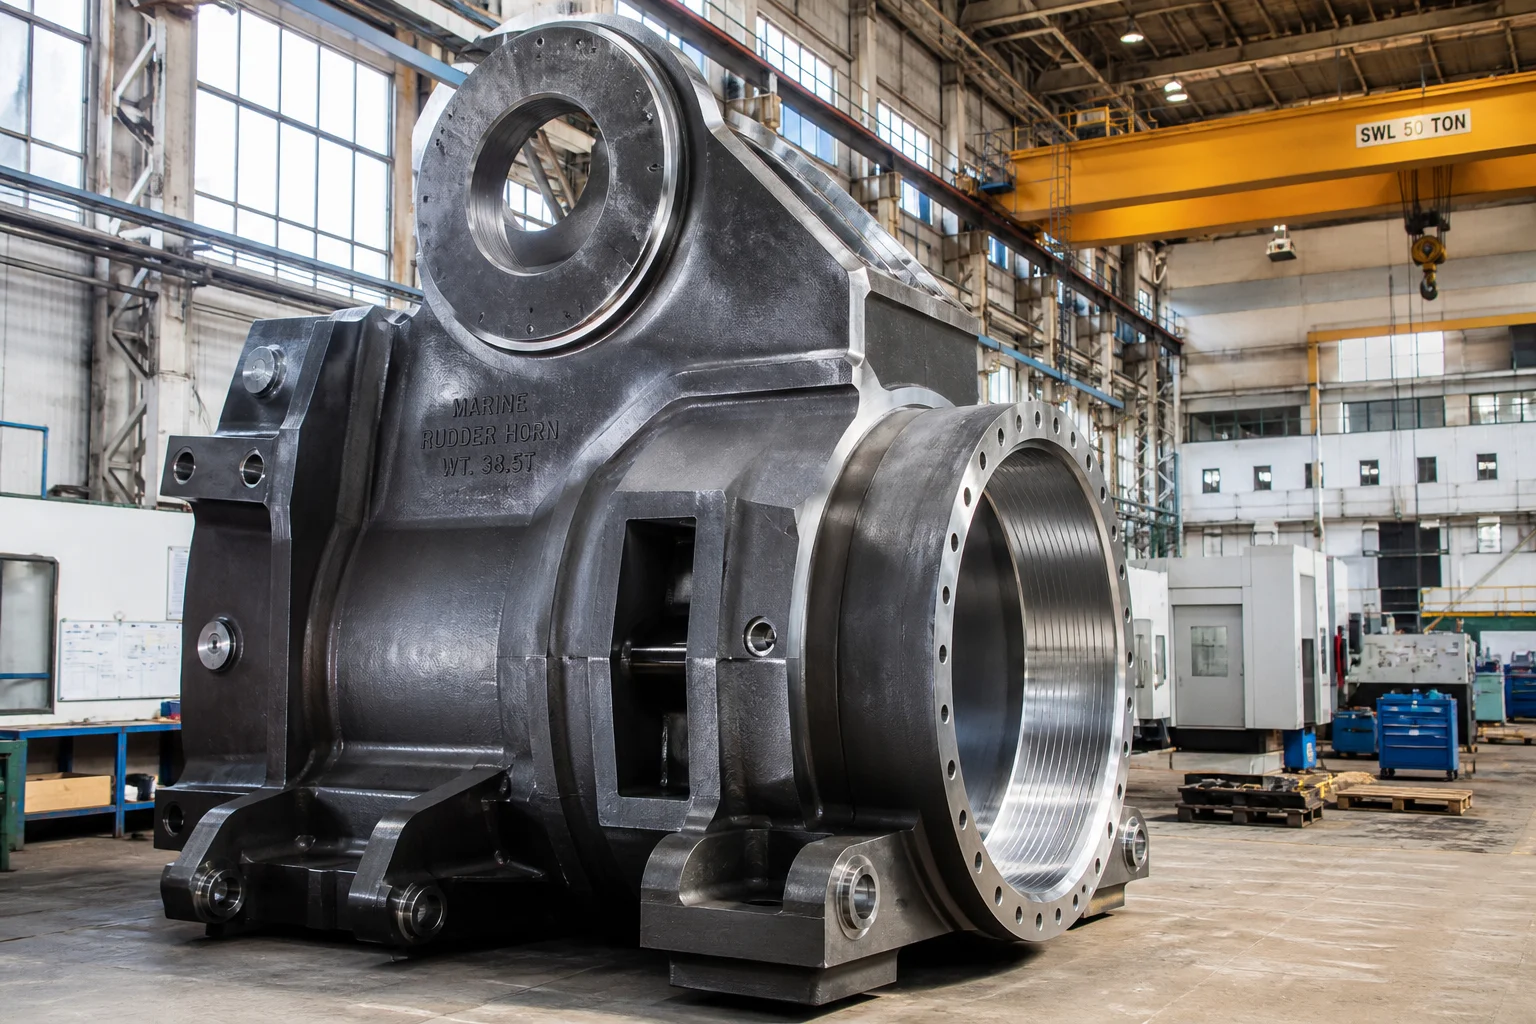
| 방향타 뿔 및 선미 기둥 프레임 | 거대한 파도 충격 타격 및 구조적 휨 모멘트 | 취성 용접 균열, 층상 찢어짐 | 주조 탄소-망간 강 (ASTM A27 / IACS 등급 2) |
| 북극 계류용 페어리드 및 윈치 드럼 | 영하 온도에서의 극심한 인장 케이블 충격 하중 | 영하 온도에서의 취성 베개면 파손 | 저온 주조 강 (ASTM A352 등급 LCC / LC3) |
| 해양 스크러버 및 해수 흡입 밸브 | 고농도 황산 응축액 및 고속 해수 | 심각한 피팅 및 틈새 부식( 공격) | 슈퍼 듀플렉스 스테인리스강(2507 / ASTM A890 5A) |
해양 응용 분야를 위한 금속학적 합금 계층 구조
해양 용도로 주조 합금을 선택할 때는 캐비테이션 저항성, 갈바니 호환성, 저온 인성, 가공성을 균형 있게 고려해야 한다:
| 합금 계열 | 주조 등급 / 표준 | 명목상 화학 조성(질량%) | 기계적 특성 | 주요 해양 특성 |
|---|---|---|---|---|
| 니켈-알루미늄 브론즈(NAB) | ASTM B148 C95800 / EN 1982 CC333G (Cu3) | 우수한 공동 저항성; 자연 방 fouling 성능(구리 이온 방출); 높은 부식 피로 한계 | ||
| 저온 탄소강 | ASTM A352 LCC 등급 / EN 10293 G20Mn5 | 검증된 샤피 충격 인성 오스트리아 극지용 갑판 장비용 | ||
| 저온용 3.5% 니켈 강재 | ASTM A352 등급 LC3 / 1.5638 | 탁월한 극저온 인성 오스트리아 액화천연가스(LNG) 선박 배관용 | ||
| 주조 구조용 해양 강재 | IACS 등급 2 / ASTM A216 WCB | 표준 선체 주물( stern tubes, rudder frames, hawse pipes) | ||
| 슈퍼 듀플렉스 스테인리스강 | ASTM A890 5A (CE3MN / 2507) | 높은 PREN( ); 고온 해수 및 산성 배기 가스 세정 장치에 대한 극도의 내성 |
금속학적 초점: NAB(C95800)에서 탈알루미늄화 방지
주조 직후 NAB은 모래 틀에서 서서히 냉각되며 알루미늄 함량이 높은 연속적인 (감마-투) 상을 석출시킨다. 해수 환경에서는 이 상이 주변 구리 기질보다 훨씬 양극성을 띠어 심각하고 선택적인 전기화학적 탈알루미늄화 부식을 유발한다. 부식 완화 열처리
- : NAB 주조물은 6시간 동안 특정 조건으로 어닐링 처리를 받는다. 600°C에서 공기 냉각을 거칩니다. 이는 연속적인 망을 무해하고 불연속적인 (카파) 금속간 침전물 ( , 완전한 해수 부식 피로 저항성을 회복시킵니다.
3. 해양 사형 주조 기술 및 깨끗한 주입
프로펠러 및 무거운 갑판 장비는 200 kg 블레이드 세그먼트에서부터 20톤 단일 조각 프로펠러 주물까지 다양합니다.
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Pattern & Pitch Hydrofoil Tooling           │
│    • High-accuracy CNC machined patterns for complex skew   │
├─────────────────────────────────────────────────────────────┤
│ 2. Furan Resin No-Bake Sand with Zircon Wash                │
│    • High-refractory zircon coating prevents metal burn-in  │
├─────────────────────────────────────────────────────────────┤
│ 3. Bottom-Pour Inverted Gating with Ceramic Swirl Filters   │
│    • Prevents turbulent oxide dross folding in NAB melts    │
├─────────────────────────────────────────────────────────────┤
│ 4. Heavy Feeder Risers with Exothermic Sleeves              │
│    • Directional feeding into thick blade roots & hubs      │
└─────────────────────────────────────────────────────────────┘
4. 다축 CNC 유체역학적 가공
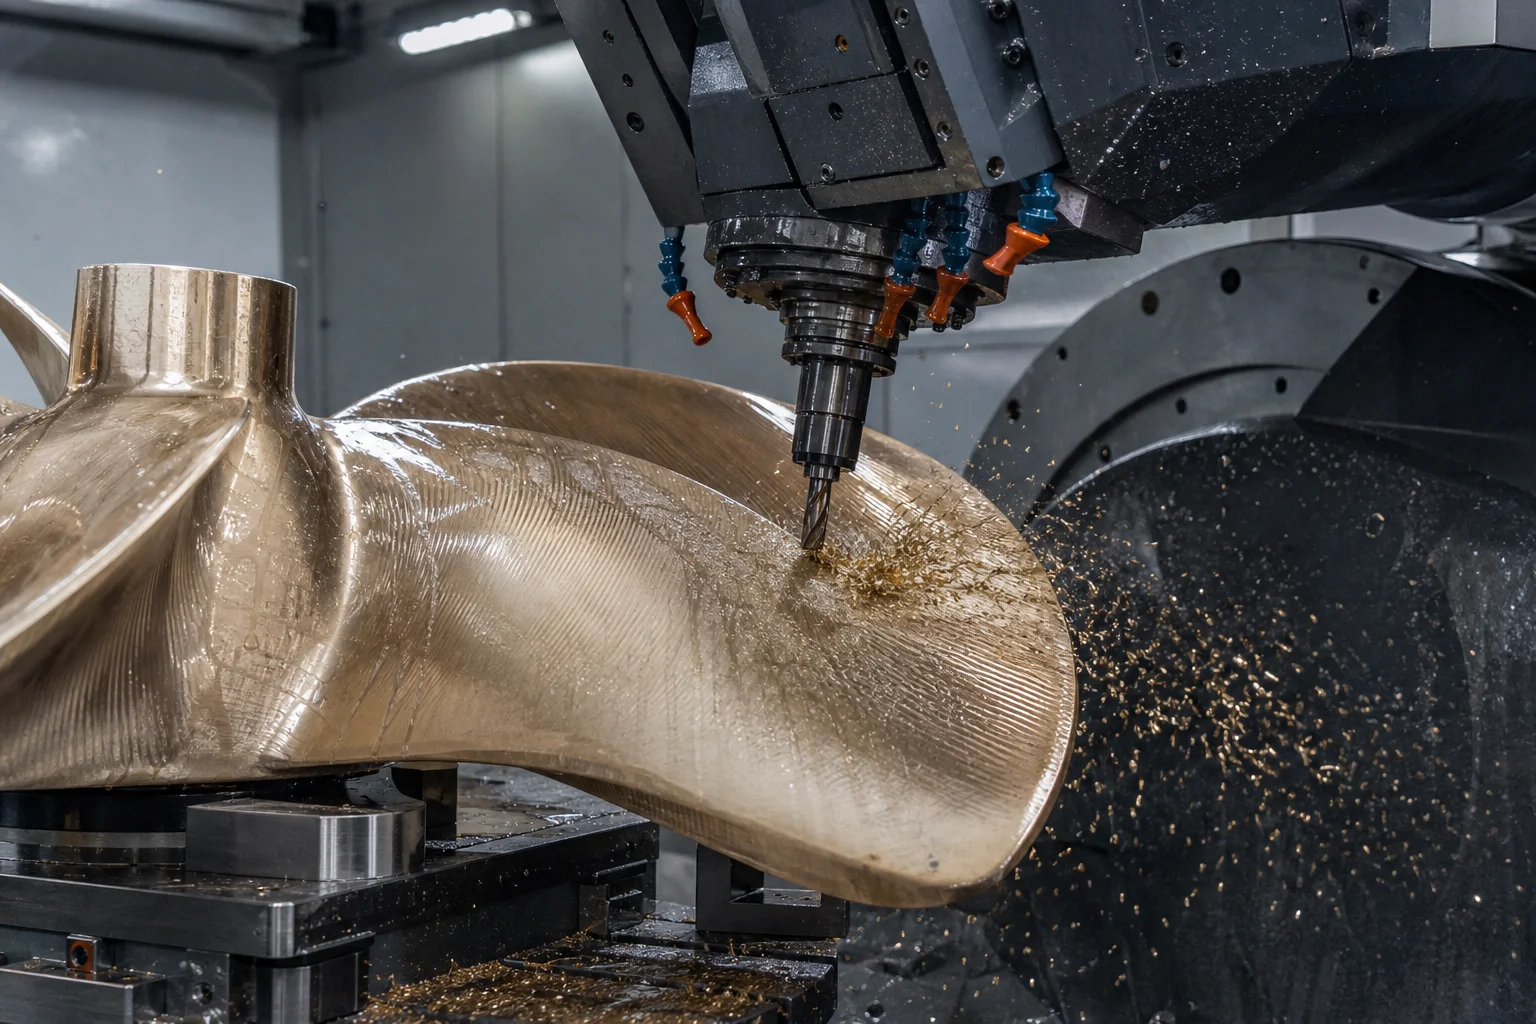
프로펠러 유체역학은 선박 연료 효율, 음향 캐비테이션 서명, 및 진동 수준을 결정합니다:
정밀 기계 가공 작업:
- 5축 CNC 블레이드 윤곽 가공 : 복잡한 3차원 압력면 및 흡입면 수중 날개 블레이드 표면에 대한 고속 다축 윤곽 밀링. 두께 공차는 ISO 484/1 클래스 S / 클래스 I (를 3미터 스팬 전 구간에서 유지함.
- 샤프트 보어 콘 및 키웨이 가공 : 해양 프로펠러 허브 내부 콘(일반적으로 또는 표준 콘)은 CNC 수직 보링 밀에서 정밀 선삭됨. 접촉 청색 염료 검사 시 균일한 접촉 면적 을 프로펠러 샤프트 게이지와 함께 달성해야 함.
- 데크 윈치 드럼 가공 무거운 계류 장력 하에서 와이어 로프의 겹침 및 압착을 방지하기 위한 대형 선반에서의 정밀 와이어 로프 나선 홈 CNC 선삭.
5. 해양 분류 사회(IACS) 인증 절차
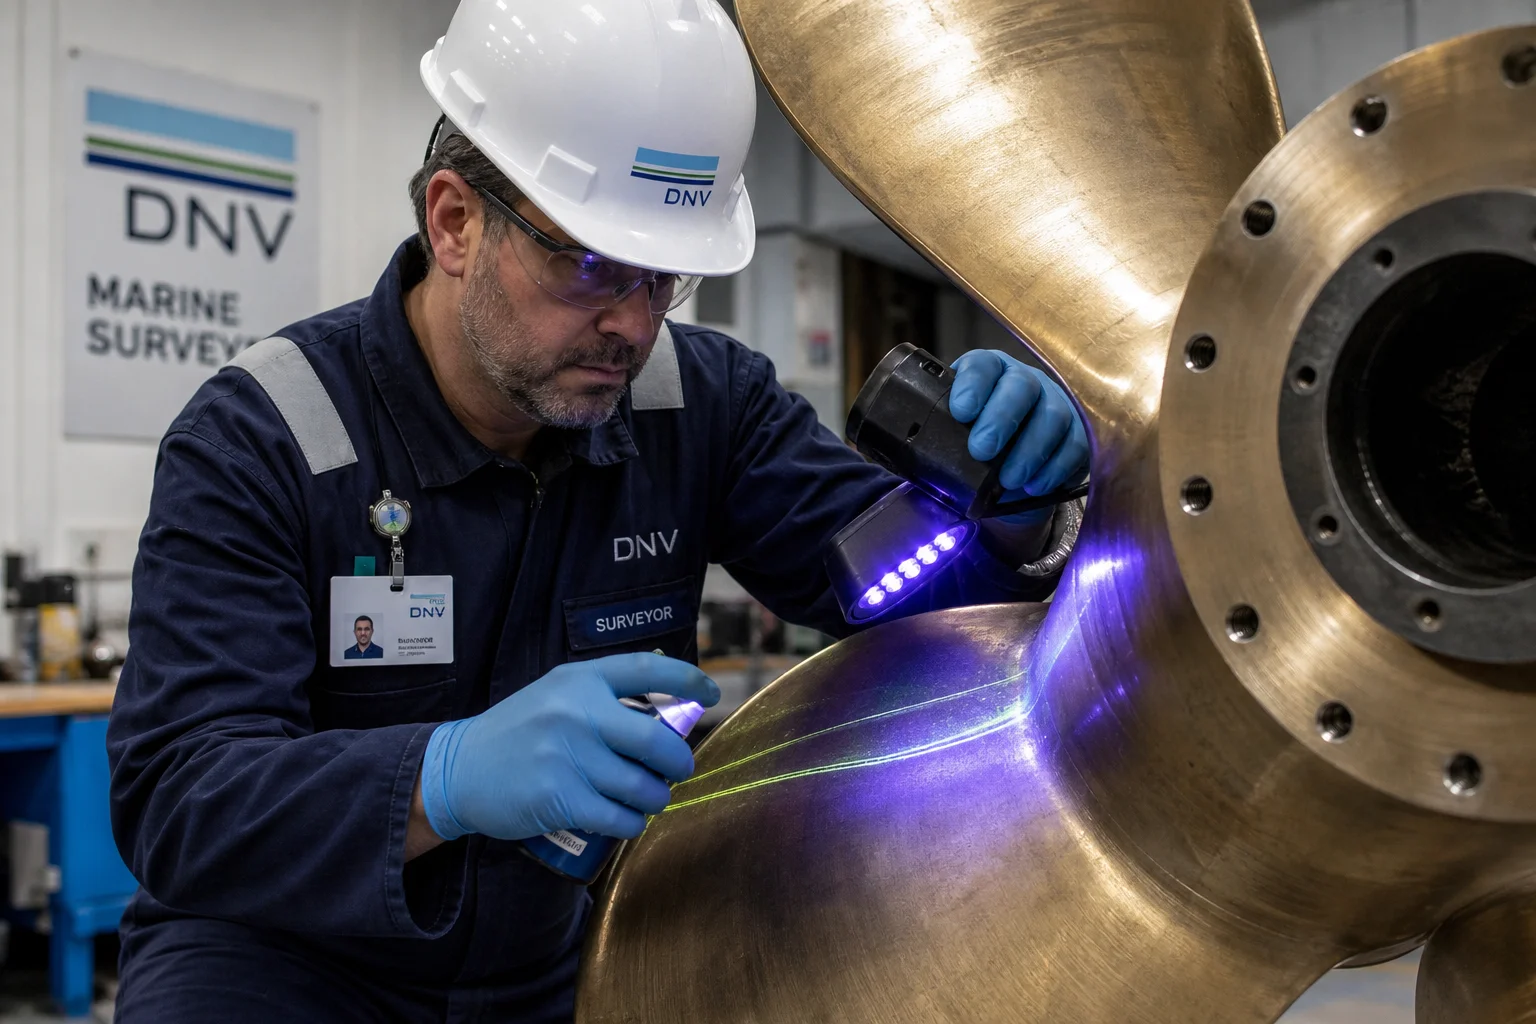
상업용 선박 또는 해양 시설용으로 제작된 모든 주조 부품은 승인된 해양 분류 사회 검사관에 의한 엄격한 제3자 입회 시험을 받아야 한다.
        ┌───────────────────────────────────────────────────────┐
        │ Foundry Works Approval (DNV / ABS / Lloyd's / CCS)   │
        └──────────────────────────┬────────────────────────────┘
                                   │
        ┌──────────────────────────┴───────────────────────────┐
        ▼                                                      ▼
┌───────────────────────────────┐              ┌───────────────────────────────┐
│ In-Process Surveyor Witness   │              │ Final Testing & Verification  │
│ • Molten metal chemical melt  │              │ • 100% Surface PT/MT on roots │
│ • Heat treatment furnace chart│              │ • Volumetric UT / RT on hubs  │
│ • Attached coupon tensile/KV  │              │ • Blade pitch & static balance│
└───────────────────────────────┘              └───────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ Issuance of EN 10204 3.2 Marine Classification Cert   │
        └───────────────────────────────────────────────────────┘
6. 종합 품질 검사 기준
| 품질 검사 | 표준 / 시험 방법 | 수용 기준 |
|---|---|---|
| 화학 분석 | 광학 방출 분광법(OES) | ASTM B148 / A352 규격에 대한 엄격한 준수; 불순물 원소 함량 제한( ) |
| 인장 및 충격 시험 | ISO 6892-1 / ASTM E23 | 확인 ; 샤피 충격 시험 오스트리아 lCC 등급용 |
| 액체 침투 검사(PT) | ISO 3452 / ASTM E165(형광식) | nAB 블레이드 전연, 필렛 및 허브에 대한 100% 검사; 레벨 1 허용 기준 |
| 초음파 검사 (UT) | EN 10228-3 / IACS UR M3 | 중량 블레이드 루트 및 샤프트 허브에 대한 100% 체적 스캔; 수축 공극 없음 |
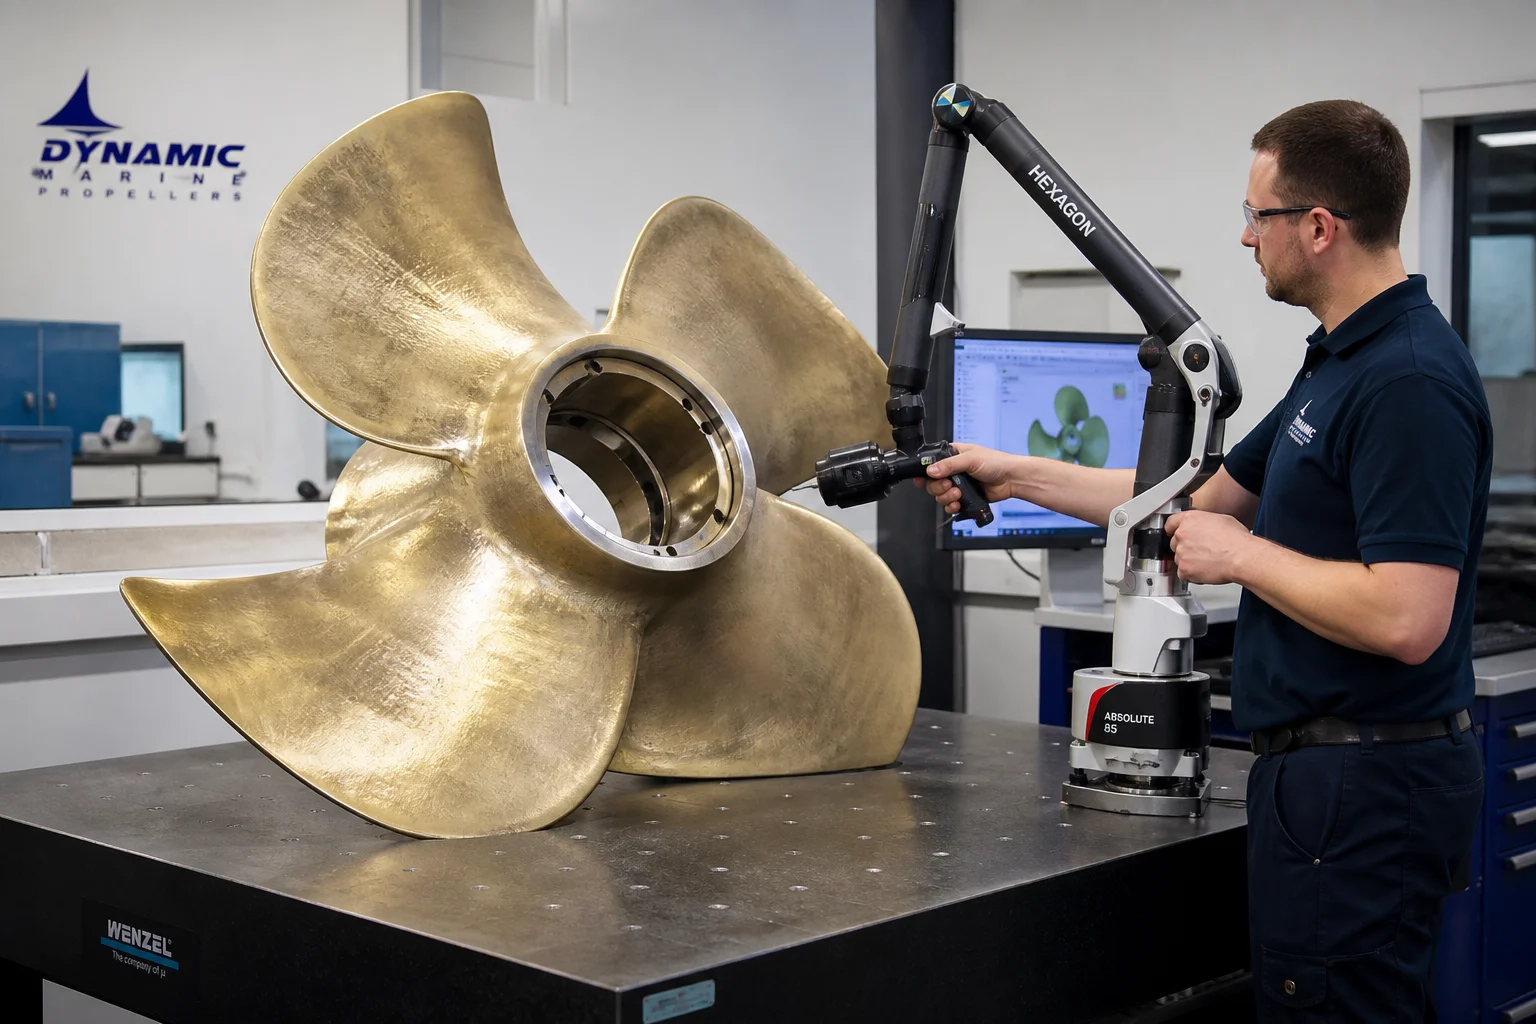
| 수력 날개 정확도 | 3D 레이저 트래커 / 광학 CMM 스캔 | ISO 484/1 클래스 S / 클래스 I 블레이드 기하 형상 준수 |
| 정적 및 동적 균형 조정 | ISO 1940 기준 균형 조정 장치 | 정적 균형 조정 허용 오차 프로펠러 전체 질량 대비 |
단둥시 펑신기계유한공사의 해양 주조 역량
해양 및 해양 산업용 주조 부품 공급에는 검증된 주조 품질 관리 시스템, 불순물이 적은 비철금속 및 합금강 용해 능력, 그리고 중량급 다축 CNC 가공 설비가 필수적이다.
단둥시 펑신 기계 유한공사 전 세계 조선소 및 해양 장비 제조사에 맞춤형으로 인증된 해양 및 해양 산업용 주조 부품을 공급한다:
- 소재 다기능성 니켈-알루미늄 브론즈(C95800 / CC333G), 극지방 저온용 강재(ASTM A352 LCC/LC3), 구조용 탄소강, 슈퍼 듀플렉스 합금 등 인증 주조 제품
- 대규모 규모 및 인프라 8만 평방미터 규모의 생산 시설로, 최대 200kg에서 25톤까지 단일 해양 부품 주조가 가능한 중량 크레인 설비 보유
- 고급 5축 CNC 마감 가공 다축 CNC 갠트리 밀링기 및 대형 수직 보링 선반을 사용하여 정밀 블레이드 수력 날개, 허브 콘, 홈이 있는 윈치 드럼을 제작합니다.
- 선급협회 검사 경험 aBS, DNV, 로이드스 리지스터, BV, CCS의 입회 시험 및 EN 10204 3.2 인증을 위한 확립된 검사 절차를 운영합니다.
- 완전 비파괴 검사 인증된 레벨 II/III 비파괴 검사 기술자가 모든 주요 주조 부품에 대해 100% 초음파 검사(UT), 자석입자 검사(MT), 침투 검사(PT), 3D 광학 레이저 스캐닝을 수행합니다.
결론
해양 추진 장치 및 갑판 기계 장치용 주조 부품은 극심한 유동 공동 현상, 해수 부식, 반복 피로, 북극권 영하 온도 열 충격이라는 가혹한 조건에서 작동합니다. 수십 년간의 항해 안전성을 보장하기 위해서는 과학적인 합금 선택(NAB 및 저온 강재), 탈알루미늄 현상 방지를 위한 철저한 열처리, 정밀 5축 CNC 가공, 그리고 엄격한 IACS 품질 준수가 필수적입니다.
경험과 통합된 중량 주조 및 정밀 가공 시설과 협력하면, 귀사의 해양 부품이 전 세계 해양에서 완벽하게 작동함을 보장할 수 있습니다.
해양 주조 도면 제출 또는 분류 사회 검사관 입회 검사를 예약하려면 단둥시 펑신 기계 유한공사에 문의하세요.
단둥 시 펑신 기계 유한공사 — 1958년 설립 이래 중량 주조 및 정밀 가공 전문.