
 EN
Meta Açıklama: Deniz tahriki ve güverte makineleri dökümlerine ilişkin kapsamlı teknik kılavuz. Nikel-Alüminyum Bronz (ASTM B148 C95800 / EN 1982 CC333G), Kutup bölgelerinde düşük sıcaklıkta kullanılan döküm çelikleri (ASTM A352 LCC / LC3, -46°C’de), 5 eksenli CNC pervane kanadı frezeleme işlemi ve IACS sınıflandırma uyumluluğu (ABS, DNV, Lloyd’s Register, CCS) konularını inceleyin.
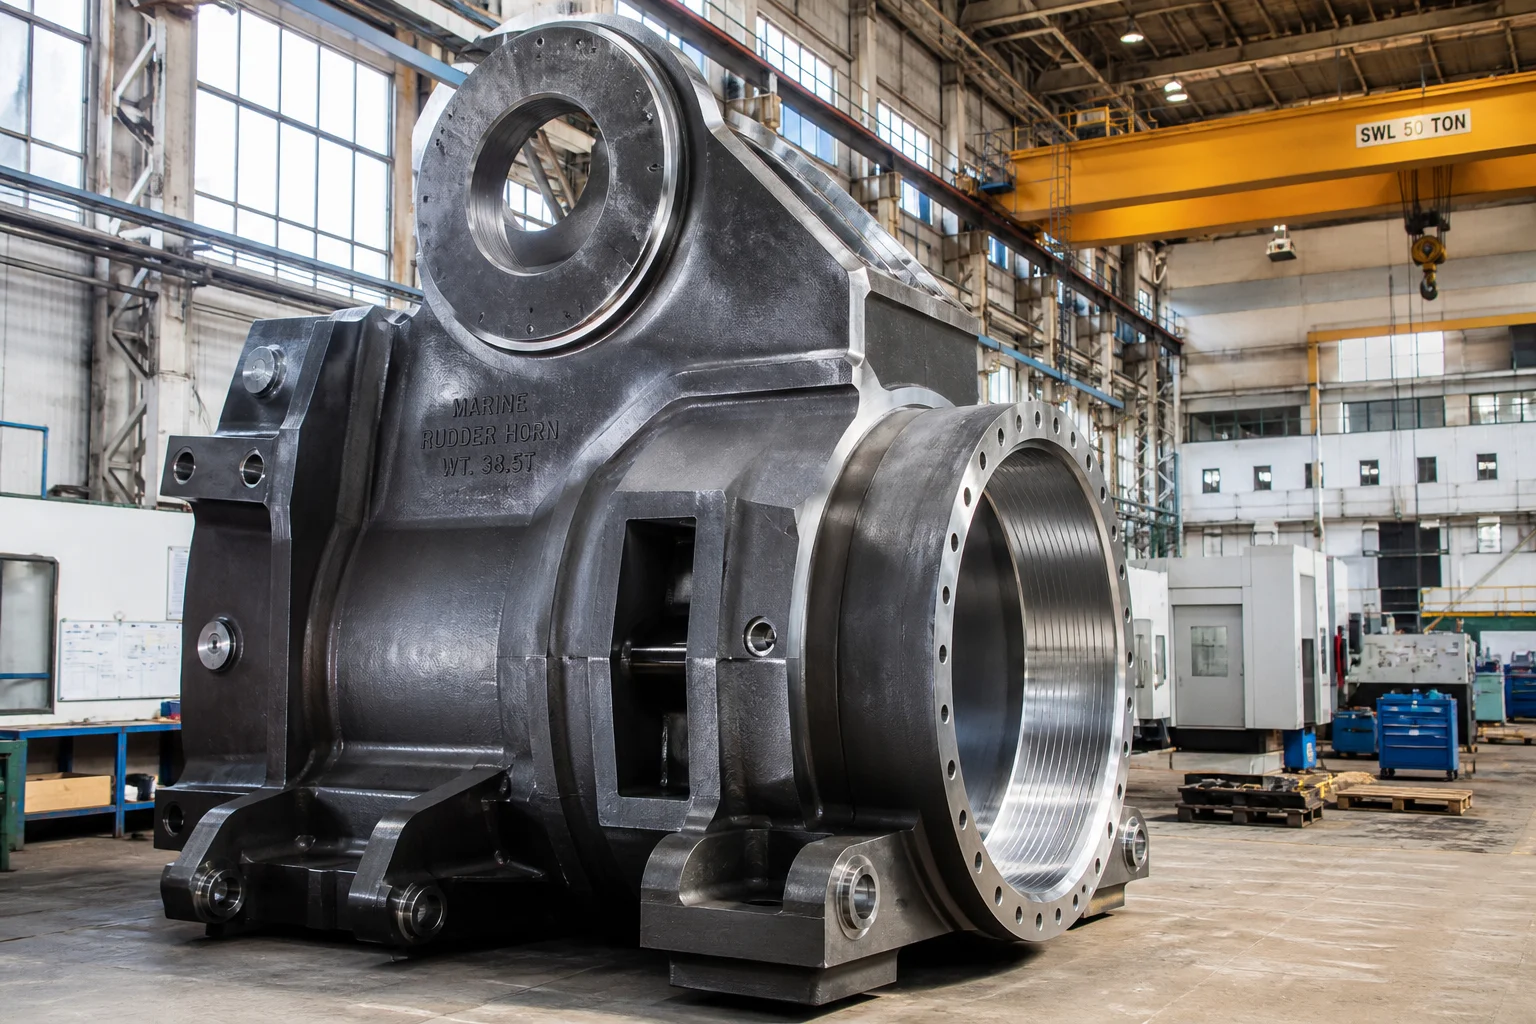
Deniz araçları ve açık deniz platformları, gezegenimizin en agresif çok faktörlü çalışma ortamlarından birinde faaliyet gösterir. Su altındaki tahrik bileşenleri (pervane kanatları, pervane gövdeleri, dümen boynuzları, kıç tüpü bağlantı parçaları) ile güverte makineleri (çapa vinç tamburları, halat bağlama vinçleri, çekme güverte halkaları) sürekli olarak deniz suyu elektrokimyasal korozyonu, mikro-püskürtme kavitasyon şok dalgaları, şiddetli biyolojik kirleme, döngüsel dalga yorulması ve Arktik sıfırın altındaki darbe şokları – en düşük .
Bu zorlu deniz koşulları altında denizde bileşen arızası ciddi çevresel ve can güvenliği riskleri doğurur. Bu nedenle, her deniz yapısal dökümü, uluslararası sınıflandırma kuruluşları birliğinin (IACS) katı yasal sertifikasyon kurallarına uymak zorundadır. Uluslararası Sınıflandırma Kuruluşları Birliği (IACS) — ABS, DNV, Lloyd's Register, Bureau Veritas ve CCS dahil olmak üzere.
IACS uyumluluğu sağlamak, özel döküm metalurjisi gerektirir: ergitme Nikel-Alüminyum Bronzu (NAB / C95800) de-alüminizasyon ısıl işlemiyle birlikte, kalın cidarlı Düşük Sıcaklık Çelikleri (ASTM A352 LCC/LC3) sıfırın altındaki sıcaklıklarda doğrulanmış Charpy darbe tokluğuyla dökülür ve 5 eksenli CNC hidrodinamik profil frezeleme işlemi uygulanır.
Bu teknik kılavuz, deniz alaşımı seçimi, ergitme protokolleri, kavitasyon önleme, 5 eksenli CNC işlenmesi, tahribatsız muayene (NDT) ve deniz sınıflandırma kuruluşu sertifikasyon süreçlerini ayrıntılı olarak açıklar.
1. Çalışma Ortamı ve Denizde Bozulma Mekanizmaları
Deniz döküm parçaları, aynı anda birden fazla kimyasal ve mekanik bozulma moduna dayanabilmelidir:
                     ┌──────────────────────────────────────────────┐
                     │ Aggressive Deep Seawater & Ocean Dynamics    │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Cavitation Erosion            │ │ De-Aluminization / Galvanic   │ │ Arctic Low-Temperature Impact │
│ (Imploding vapor micro-jets   │ │ (Selective phase leaching in  │ │ (Brittle fracture risk in     │
│  on high-speed blade tips)    │ │  saline marine electrolytes)  │ │  polar waters down to -46 °C) │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Çalışan Bileşen | Hizmette Etkili Olan Ana Yük | Önlenecek Arıza Türü | Malzeme Çözümü |
|---|---|---|---|
| Kontrollü Pervane Adımı (CPP) Kanatları | Sürekli yüksek hızda deniz suyu akışı + periyodik hidrodinamik itme | Kavitasyon aşınması, uç bükülme yorgunluğu, biyolojik kirleme | Nikel-Alüminyum Bronz (ASTM B148 C95800 / Cu3) |
| Dümen Kolu ve Kıç Direği Çerçevesi | Büyük dalga darbeleri çarpması + yapısal eğilme momentleri | Kırılgan kaynak çatlakları, tabakalı yırtılma | Döküm Karbon-Manganez Çelik (ASTM A27 / IACS Sınıf 2) |
| Arktik Halatlama Kılavuzları ve Vinç Tamburları | Sıfırın altı sıcaklıklarda aşırı çekme kablolu şok yükleri | Sıfırın altı sıcaklıklarda kırılgan çatlama kırılması | Düşük Sıcaklıktaki Döküm Çelik (ASTM A352 Sınıf LCC / LC3) |
| Denizcilik Süzgeci ve Deniz Suyu Alım Vanaları | Yoğunlaştırılmış sülfürik asit kondensatı + yüksek hızda deniz suyu | Şiddetli çukurlanma ve yarık korozyonu ( saldırı) | Süper Duplex Paslanmaz Çelik (2507 / ASTM A890 5A) |
2. Deniz Uygulamaları İçin Metalürjik Alaşım Hiyerarşisi
Deniz kullanımı için döküm alaşımları seçilirken kavitasyon direnci, galvanik uyumluluk, düşük sıcaklık tokluğu ve işlenebilirlik dengelenir:
| Alaşım Ailesi | Döküm Sınıfı / Standardı | Nominal Kimyasal Bileşim (ağırlık %) | Mekanik Özellikler | Ana Deniz Özelliği |
|---|---|---|---|---|
| Nikel-Alüminyum Bronzu (NAB) | ASTM B148 C95800 / EN 1982 CC333G (Cu3) | Üstün kavitasyon direnci; doğal antifouling özelliği (bakır iyonu salınımı); yüksek korozyon yorulma sınırı | ||
| Düşük Sıcaklıkta Karbon Çeliği | ASTM A352 Grade LCC / EN 10293 G20Mn5 | Doğrulanmış Charpy darbe tokluğu aT polar güverte ekipmanları için | ||
| düşük Sıcaklıkta Kullanım İçin %3,5 Nikelli Çelik | ASTM A352 Sınıf LC3 / 1.5638 | Olağanüstü kriyojenik tokluk aT lNG deniz boru tesisatı için | ||
| Döküm Yapısal Deniz Çelikleri | IACS Sınıfı 2 / ASTM A216 WCB | Standart gemi gövdesi dökümleri (kuyruk boruları, dümen çerçeveleri, halat boruları) | ||
| Süper Duplex Paslanmaz | ASTM A890 5A (CE3MN / 2507) | Yüksek PREN ( ); sıcak deniz suyuna ve asitli egzoz gazı yıkama sistemlerine karşı aşırı direnç |
Metalürjik Odak: NAB (C95800) içinde De-Alüminizasyonun Önlenmesi
Döküm halindeki NAB’de, kum kalıplarda yavaş soğuma, alüminyum açısından zengin sürekli bir (gama-iki) fazı çöktürür. Deniz suyunda bu faz, çevredeki bakır matrisine göre oldukça anodiktir ve derin, seçici elektrokimyasal de-alüminizasyon korozyonuna neden olur.
- Korozyon Azaltma Isıl İşlemi : NAB dökümleri, hava soğutmasıyla devam eder. Bu, sürekli olanı tamamen parçalar ağırlık ağacını zararsız, kesintili hale getirir (kappa) ara metalik çözeltileri ( ) ve tam deniz suyu korozyonuna dayanıklı yorulma direncini geri kazandırır.
3. Deniz Kumu Döküm Teknolojisi ve Temiz Döküm
Pervaneler ve ağır güverte ekipmanları, 200 kg’lık kanat parçalarından 20 tonluk tek parça pervane dökümlerine kadar değişir.
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Pattern & Pitch Hydrofoil Tooling           │
│    • High-accuracy CNC machined patterns for complex skew   │
├─────────────────────────────────────────────────────────────┤
│ 2. Furan Resin No-Bake Sand with Zircon Wash                │
│    • High-refractory zircon coating prevents metal burn-in  │
├─────────────────────────────────────────────────────────────┤
│ 3. Bottom-Pour Inverted Gating with Ceramic Swirl Filters   │
│    • Prevents turbulent oxide dross folding in NAB melts    │
├─────────────────────────────────────────────────────────────┤
│ 4. Heavy Feeder Risers with Exothermic Sleeves              │
│    • Directional feeding into thick blade roots & hubs      │
└─────────────────────────────────────────────────────────────┘
4. Çok Eksenli CNC Hidrodinamik İşleme
Pervane hidrodinamiği, geminin yakıt verimliliğini, akustik kavitasyon imzasını ve titreşim seviyelerini belirler:
Hassas İşleme İşlemleri:
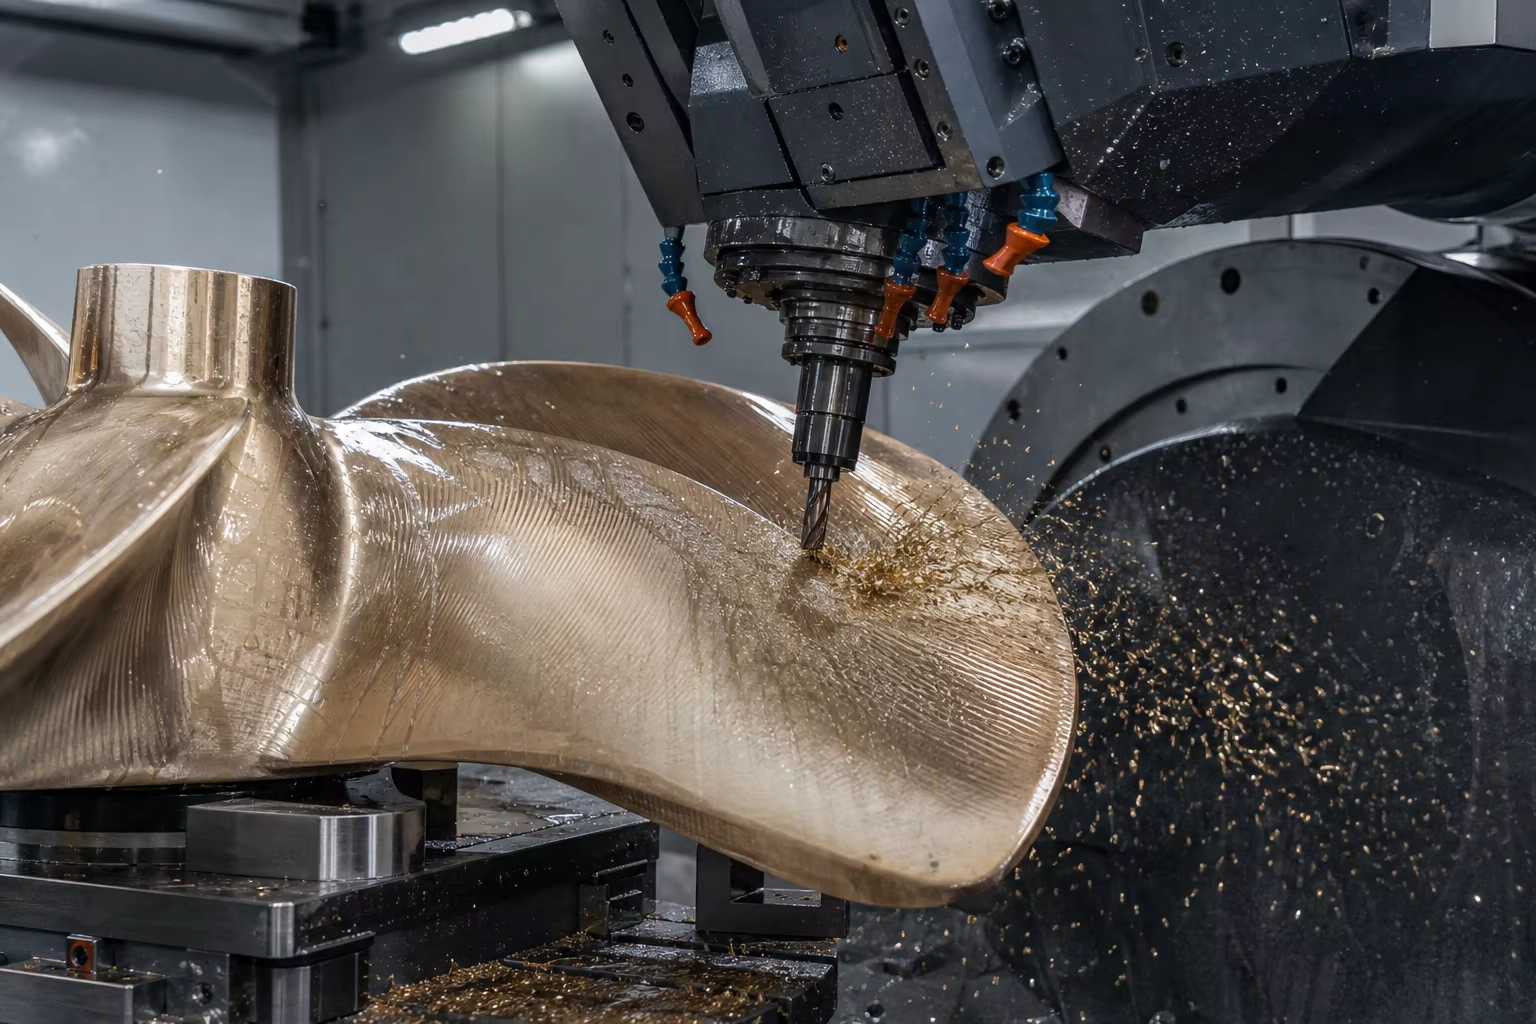
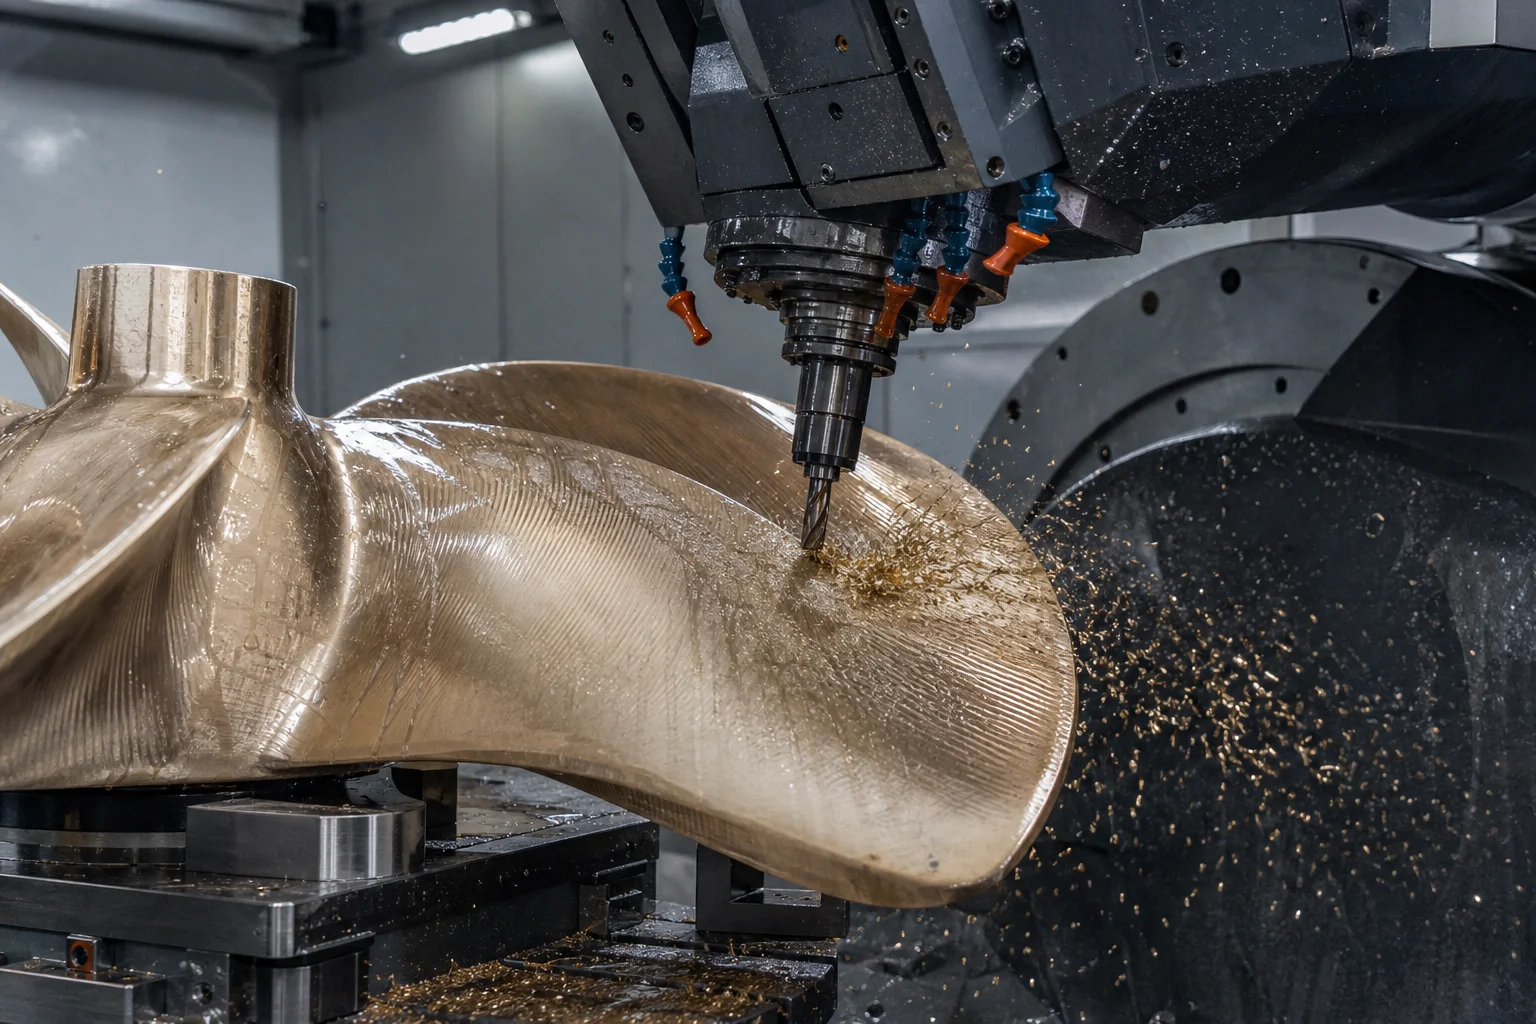
- 5 Eksenli CNC Kanat Konturlama : Karmaşık 3B basınç ve emme hidrofil kanat yüzeylerinin yüksek hızda çok eksenli kontur frezeleme işlemi. Kalınlık toleransları ISO 484/1 S Sınıfı / I Sınıfı ((3 metrelik açıklıklar boyunca) aralığında tutulur.
- Millerin Delik Konikliği ve Yiv İşleme : Deniz pervanesi göbeğindeki iç koniklikler (genellikle veya standart koniklikler) CNC dikey delme tezgâhlarında hassas tornalanır. Mavi boya ile temas kontrolü, pervane mili ölçüm kalıbı ile düzgün temas alanı sağlamalıdır.
- Güverte Vinç Tamburu İşleme : Kabloların çaprazlaşmasını ve yüksek bağlama gerilimi altında ezilmesini önlemek için büyük tornalarda hassas tel halat helis oluklu CNC tornalama.
5. Deniz Sınıflandırma Derneği (IACS) Sertifikasyon İş Akışı
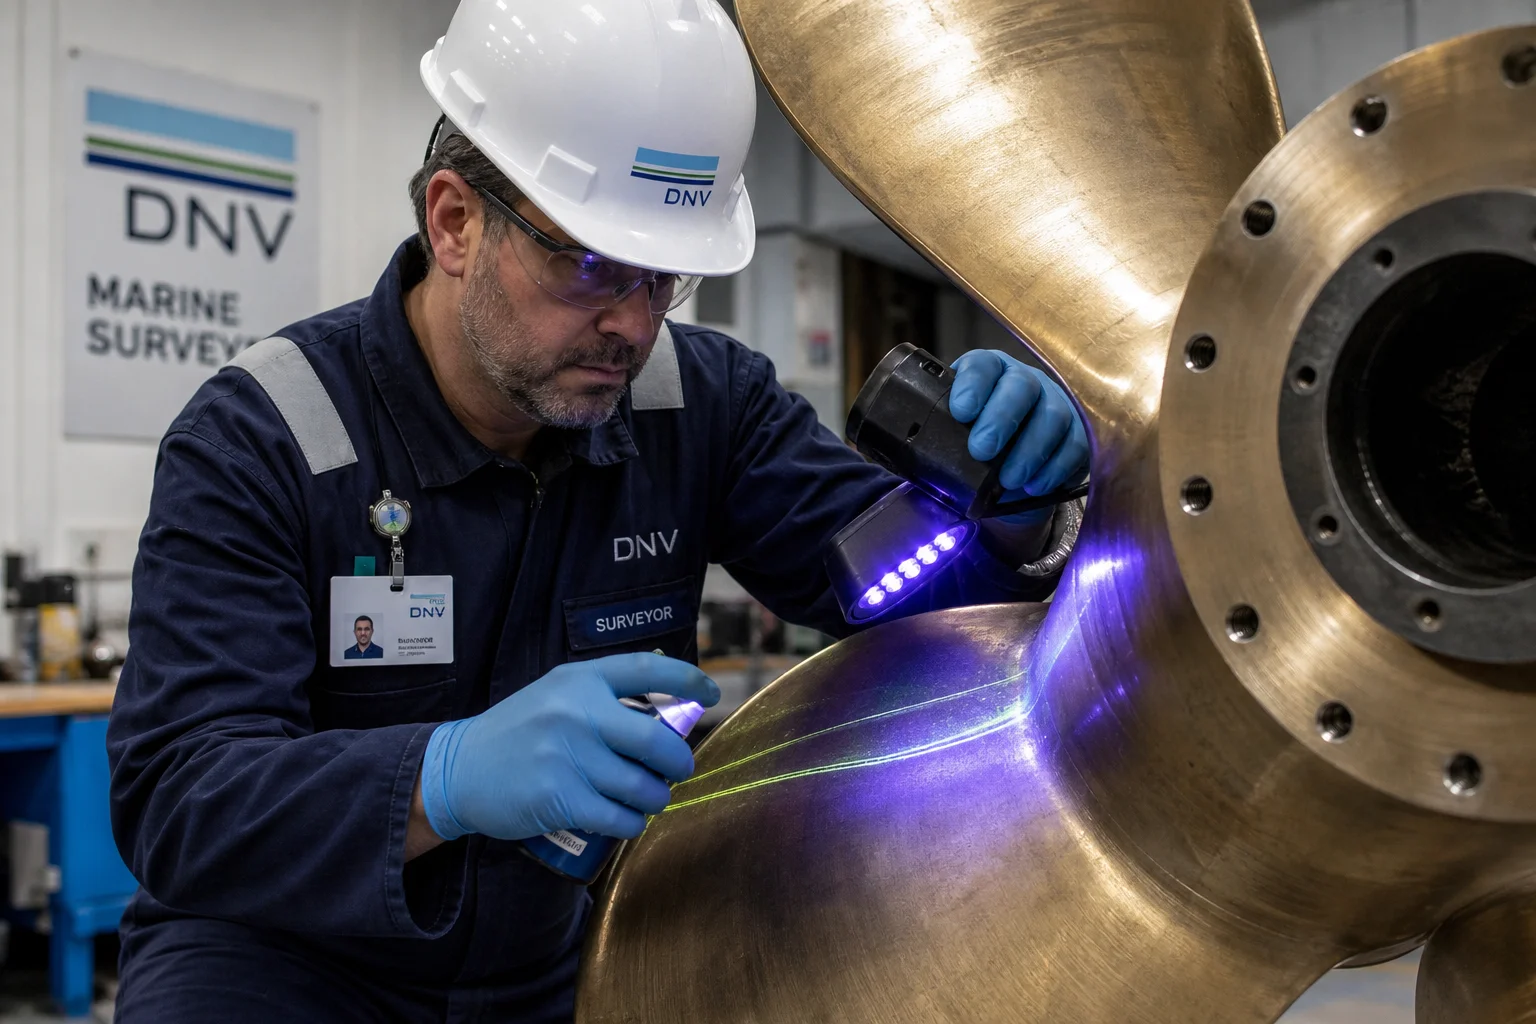
Ticari denizcilik veya açık deniz uygulamaları için tasarlanan tüm dökümler, yetkili bir sınıflandırma kuruluşu denetçisi tarafından gerçekleştirilen titiz Üçüncü Taraf Tanık Testlerine tabi tutulmalıdır:
        ┌───────────────────────────────────────────────────────┐
        │ Foundry Works Approval (DNV / ABS / Lloyd's / CCS)   │
        └──────────────────────────┬────────────────────────────┘
                                   │
        ┌──────────────────────────┴───────────────────────────┐
        ▼                                                      ▼
┌───────────────────────────────┐              ┌───────────────────────────────┐
│ In-Process Surveyor Witness   │              │ Final Testing & Verification  │
│ • Molten metal chemical melt  │              │ • 100% Surface PT/MT on roots │
│ • Heat treatment furnace chart│              │ • Volumetric UT / RT on hubs  │
│ • Attached coupon tensile/KV  │              │ • Blade pitch & static balance│
└───────────────────────────────┘              └───────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ Issuance of EN 10204 3.2 Marine Classification Cert   │
        └───────────────────────────────────────────────────────┘
6. Kapsamlı Kalite Denetim Standartları
| Kalite kontrolü | Standart / Yöntem | Kabul kriterleri |
|---|---|---|
| Kimyasal analiz | Optik emisyon spektrometresi (OES) | ASTM B148 / A352'ye ve iz element sınırlarına ( ) |
| Çekme ve Darbe | ISO 6892-1 / ASTM E23 | Doğrulanmış ; Charpy darbe dayanımı aT lCC sınıfı için |
| Sıvı Boya Penetrantı (PT) | ISO 3452 / ASTM E165 (Fluoresan) | nAB kanat ön kenarları, köşe yuvaları ve gövdelerinin %100 muayenesi; Seviye 1 kabul kriteri |
| Ultrasonik test (UT) | EN 10228-3 / IACS UR M3 | ağır kanat kökleri ve şaft gövdelerinde %100 hacimsel tarama; hiç boşluk oluşmaması |
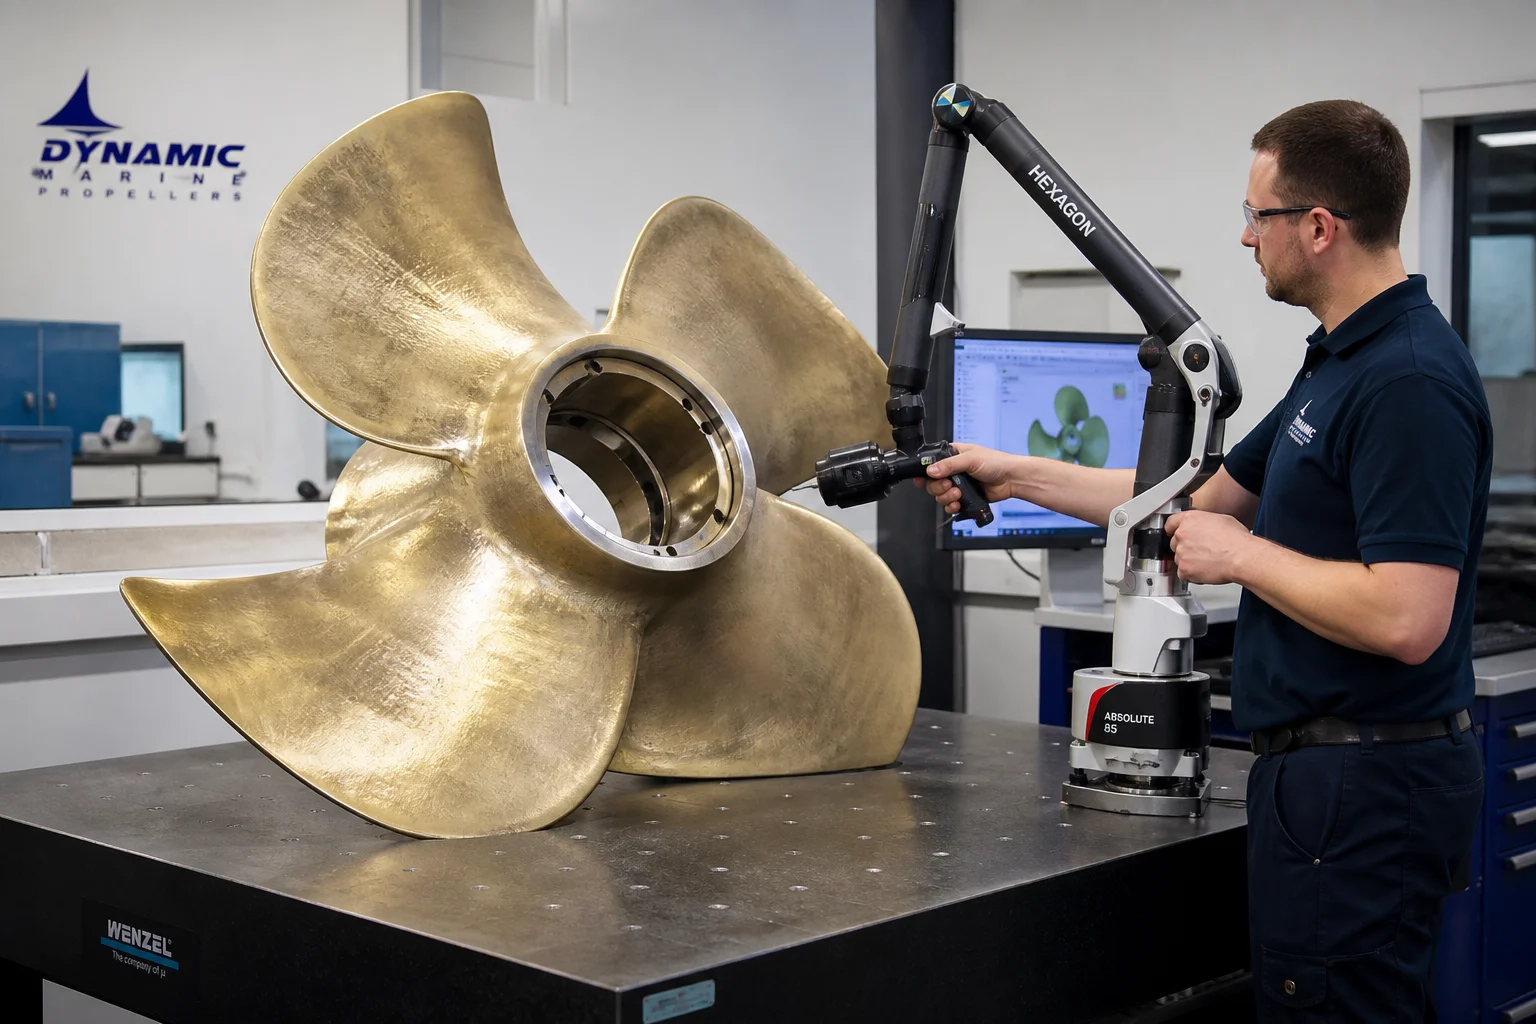
| Hidrokanat Doğruluğu | 3B Lazer İzleyici / Optik CMM Taraması | ISO 484/1 Sınıf S / Sınıf I kanat geometrisine uygunluk |
| Statik ve Dinamik Dengeleme | ISO 1940’e Göre Dengeleme Tezgâhı | Toplam pervane kütlesinin içinde statik dengeleme |
7. Denizcilik Döküm Yetenekleri – Dandong Şehri Pengxin Makine Ltd. Şti.
Denizcilik ve açık deniz dökümlerinin teslim edilmesi, doğrulanmış döküm kalite sistemlerini, temiz demir dışı ve alaşımlı çelik eritme kapasitesini ve ağır çok eksenli CNC işleyici tezgâhlarını gerektirir.
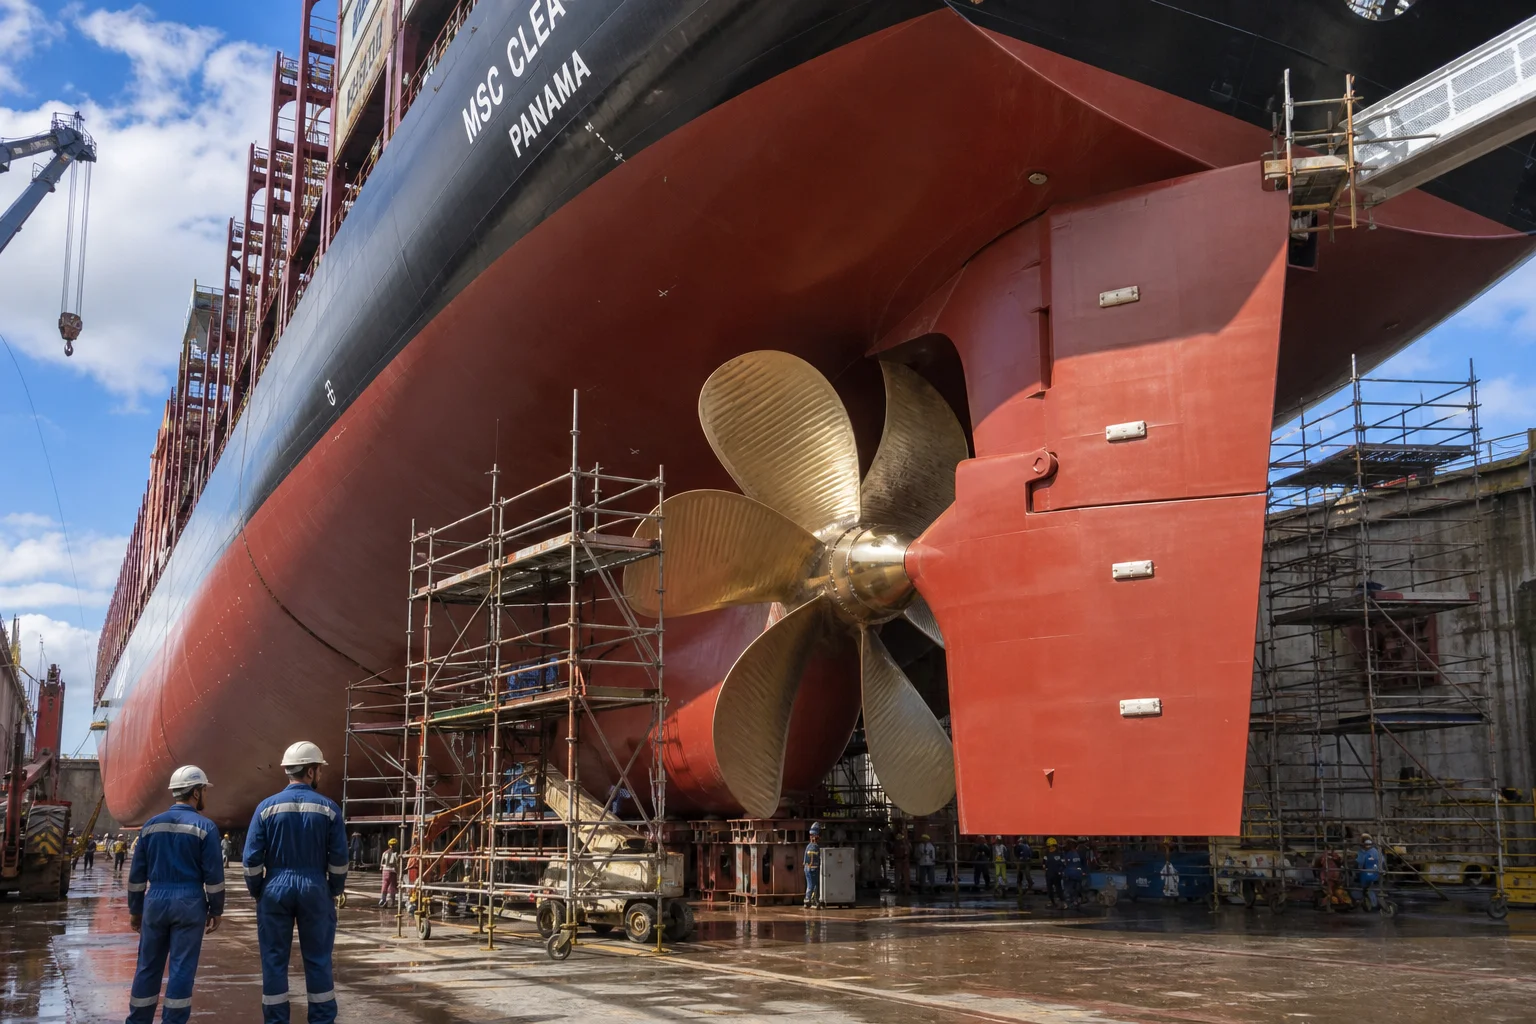
Dandong Şehri Pengxin Makine A.Ş. dünyanın dört bir yanındaki gemi inşa tesisleri ve denizcilik ekipmanı üreticileri için tam sertifikalı, özel olarak tasarlanmış denizcilik ve açık deniz dökümlerini sunar:
- Malzeme çok yönlülüğüne vurgu yapın : Nikel-Alüminyum Bronz (C95800 / CC333G), Kuzey Kutbu düşük sıcaklık çelikleri (ASTM A352 LCC/LC3), yapısal karbon çelikleri ve Süper Duplex alaşımlarının sertifikalı dökümleri.
- Ağır Ölçekli Üretim ve Altyapı : Tek başına 200 kg ile 25 ton arasında denizcilik bileşenleri dökebilen ağır vinç kapasiteli 80.000 m² üretim tesisi.
- Gelişmiş 5 Eksenli CNC Son İşleme : Çok eksenli CNC köprü tipi freze tezgâhları ve büyük dikey delme tornaları, hassas kanat hidrofoilleri, gövde konikleri ve oluklu vinç tamburları üretir.
- Sınıflandırma Derneği Deneyimi : ABS, DNV, Lloyd's Register, BV ve CCS için kurulmuş denetim protokolleri; tanık testleri ve EN 10204 3.2 sertifikasyonu.
- Tam Olarak Yıkıcı Olmayan Testler : Sertifikalı Seviye II/III YOK teknisyenleri, her kritik döküm üzerine %100 ultrasonik test (UT), manyetik toz testi (MT), penetrant testi (PT) ve 3B optik lazer taraması uygular.
Sonuç
Deniz tahriki ve güverte makinaları dökümleri, aşırı hidrodinamik kavitasyon, deniz suyu korozyonu, çevrimli yorulma ve Arktik alt-sıfır termal şokların acımasız kombinasyonu altında çalışır. On yıllarca denize elverişliliği garanti etmek, bilimsel alaşım seçimi (NAB ve düşük sıcaklık çelikleri), de-alüminizasyonu ortadan kaldırmak için disiplinli ısı işlemi, hassas 5 eksenli CNC işlenmesi ve sarsılmaz IACS kalite uyumluluğunu gerektirir.
Deniz bileşenlerinizin dünyanın dört bir yanında kusursuz çalışmasını sağlamak için, deneyimli, entegre ağır döküm ve hassas tornalama tesisleriyle iş birliği yapmak gerekir.
Deniz döküm çizimlerinizi göndermek veya sınıflandırma kuruluşu tanık denetimlerini planlamak için Dandong City Pengxin Machinery Co., Ltd. ile iletişime geçin.
Dandong Şehri Pengxin Makine Sanayi A.Ş. — Ağır Döküm ve Hassas İşleme, 1958’den Beri.
İçindekiler Tablosu
- 1. Çalışma Ortamı ve Denizde Bozulma Mekanizmaları
- 2. Deniz Uygulamaları İçin Metalürjik Alaşım Hiyerarşisi
- 3. Deniz Kumu Döküm Teknolojisi ve Temiz Döküm
- 4. Çok Eksenli CNC Hidrodinamik İşleme
- 5. Deniz Sınıflandırma Derneği (IACS) Sertifikasyon İş Akışı
- 6. Kapsamlı Kalite Denetim Standartları
- 7. Denizcilik Döküm Yetenekleri – Dandong Şehri Pengxin Makine Ltd. Şti.
- Sonuç