
 EN
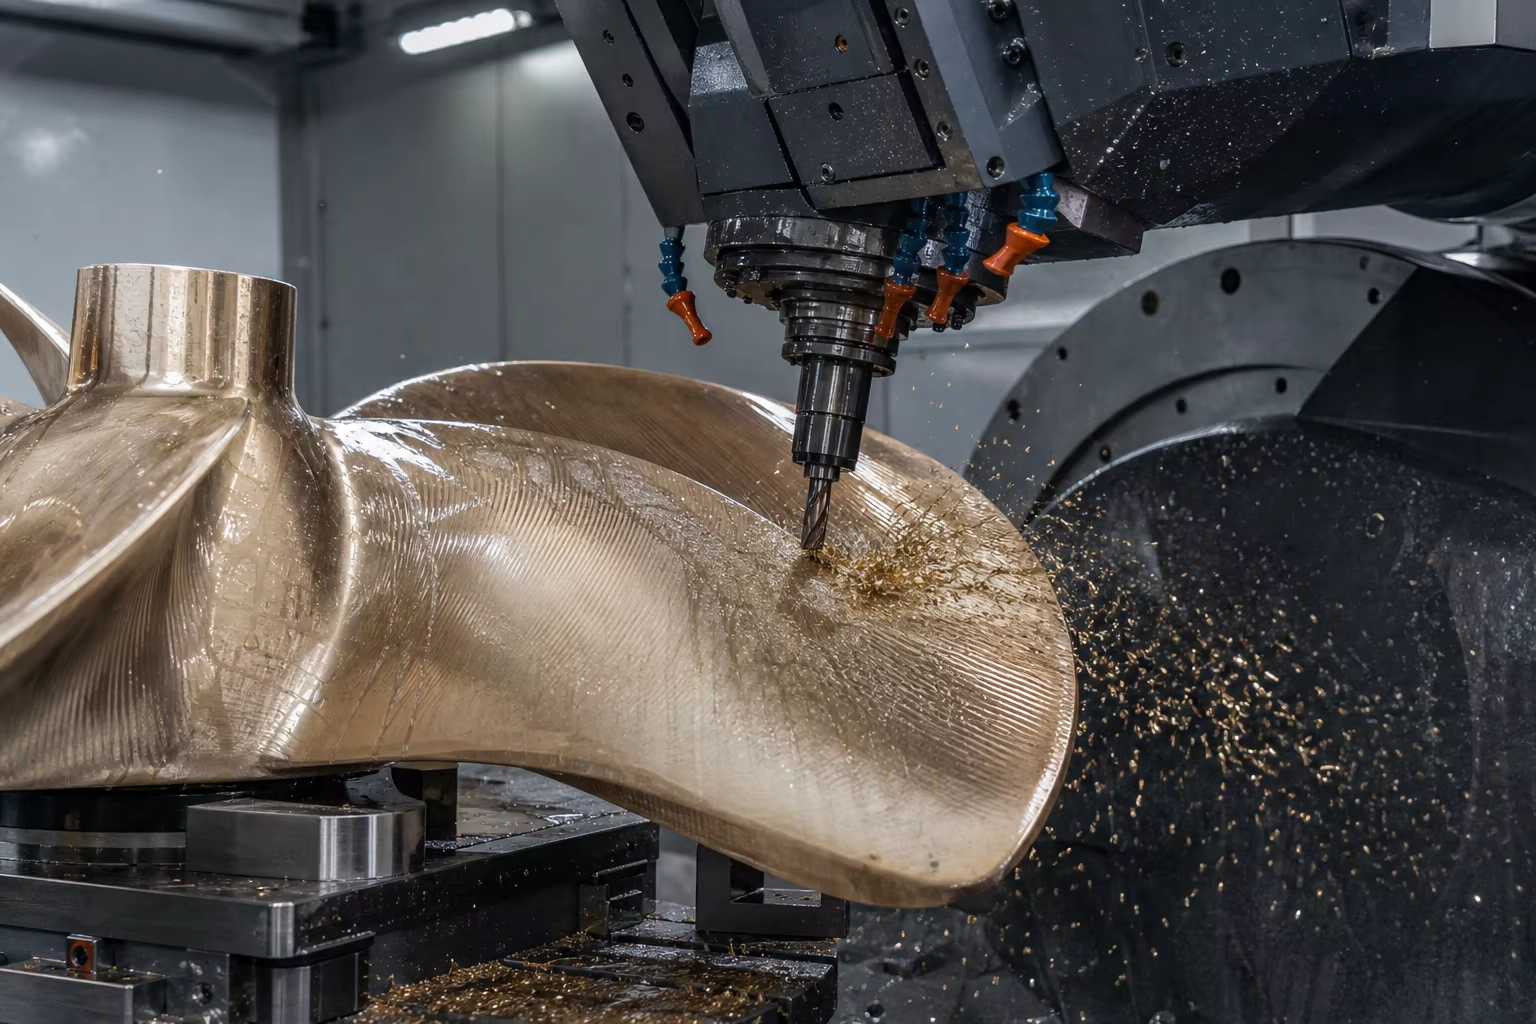
Meta Description: Komplexní technický průvodce litinami pro námořní pohonné a palubní strojní zařízení. Prozkoumejte nikl-hliníkový bronz (ASTM B148 C95800 / EN 1982 CC333G), arktické oceli s nízkou teplotní odolností (ASTM A352 LCC / LC3 při −46 °C), frézování lopatek lodních vrtulí na 5osých CNC strojích a soulad s námořní klasifikací IACS (ABS, DNV, Lloyd's Register, CCS).
Námořní plavidla a pobřežní plošiny působí v jednom z nejnáročnějších vícefaktorových provozních prostředí na planetě. Ponořené pohonné komponenty (lopatky vrtule, náboje vrtulí, rohové části kormidel, konzoly pro zadní ložiska hřídelí) i palubní strojní zařízení (bubny kotvových strojů, kotvové a ukotrovací navijáky, vodící kladky pro vlečení) jsou vystaveny nepřetržitému elektrochemická koroze mořskou vodou, mikrotryskové kavitace, silné biologické znečištění, cyklické únavové namáhání vlnami a nárazy v arktických podnulových teplotách až do .
Za těchto extrémních námořních podmínek má selhání komponentu na moři vážné důsledky pro životní prostředí i bezpečnost lidí. Každý litinový námořní konstrukční díl proto musí splňovat přísná zákonem stanovená certifikační pravidla Mezinárodní asociace klasifikačních společností (IACS) — včetně ABS, DNV, Lloyd's Register, Bureau Veritas a CCS.
Splnění požadavků IACS vyžaduje specializovanou slévárenskou metalurgii: tavení Nikl-hliníkové bronzové slitiny (NAB / C95800) s tepelným zpracováním za účelem odstranění hliníku, lití tlustostěnných Nízkoteplotních ocelí (ASTM A352 LCC/LC3) s ověřenou tvrdostí při nárazu podle zkoušky Charpy v podnulových teplotách a provádění hydrodynamického frézování profilů na pětiosých CNC strojích.
Tato technická příručka podrobně popisuje výběr slitin pro námořní použití, postupy tavení, prevenci kavitace, obrábění na 5osých CNC strojích, nedestruktivní zkoušení (NDT) a pracovní postupy pro získání certifikace od námořních klasifikačních společností.
1. Provozní prostředí a mechanismy námořní degradace
Litiny pro námořní použití musí odolávat několika současným chemickým i mechanickým degradačním mechanismům:
                     ┌──────────────────────────────────────────────┐
                     │ Aggressive Deep Seawater & Ocean Dynamics    │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Cavitation Erosion            │ │ De-Aluminization / Galvanic   │ │ Arctic Low-Temperature Impact │
│ (Imploding vapor micro-jets   │ │ (Selective phase leaching in  │ │ (Brittle fracture risk in     │
│  on high-speed blade tips)    │ │  saline marine electrolytes)  │ │  polar waters down to -46 °C) │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Provozní komponenta | Dominantní provozní zatížení | Způsob poruchy, který je třeba předcházet | Materiálové řešení |
|---|---|---|---|
| Čepy lodních vrtulí s regulovatelným nastavením listů (CPP) | Trvalý proud mořské vody vysokou rychlostí + cyklický hydrodynamický tah | Eroze kavitací, únavové poškození ohybem na špičkách listů, biofouling | Nikl-hliníková bronzová slitina (ASTM B148 C95800 / Cu3) |
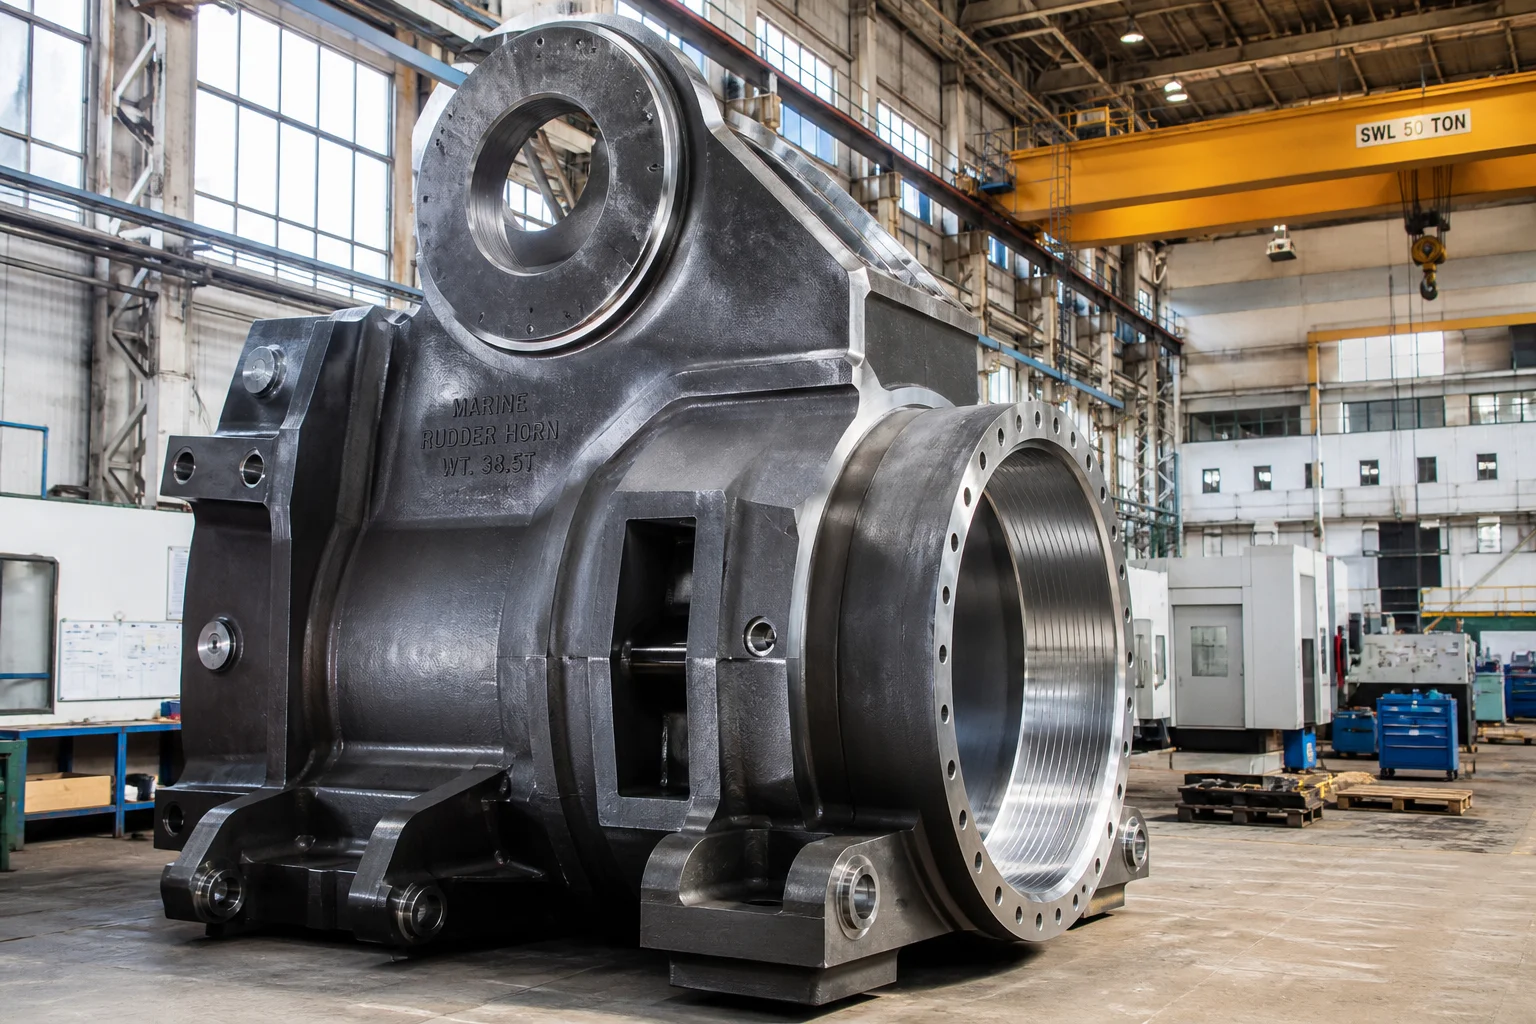
| Kormidlový roh a rámeček záďového stožáru | Náraz masivní vlny a ohybové momenty působící na konstrukci | Křehké praskání svarů, vrstvené trhliny | Litina z uhlíkové oceli s obsahem manganu (ASTM A27 / IACS třída 2) |
| Arktické kotvící klyny a bubny vinutí | Extrémní rázové tahové zatížení lana při teplotách pod nulou | Křehký lom štěpením při teplotách pod nulou | Litina nízkoteplotní oceli (ASTM A352 třída LCC / LC3) |
| Mořské čističe a uzavírací klapky pro přívod mořské vody | Konzentrovaný kondenzát sírové kyseliny a mořská voda vysokou rychlostí | Závažné bodové koroze a štěrbinová koroze ( útok) | Super duplex nerezová ocel (2507 / ASTM A890 5A) |
2. Metalurgická hierarchie slitin pro námořní aplikace
Výběr litinových slitin pro námořní provoz vyžaduje vyvážení odolnosti proti kavitaci, galvanické kompatibility, houževnatosti při nízkých teplotách a obrábění:
| Slitinová řada | Litinová třída / norma | Přibližné chemické složení (hmotnostní %) | Mechanické vlastnosti | Klíčová námořní vlastnost |
|---|---|---|---|---|
| Nikl-hliníková bronzová slitina (NAB) | ASTM B148 C95800 / EN 1982 CC333G (Cu3) | Vynikající odolnost proti kavitaci; přirozená protiobrostovací vlastnost (uvolňování iontů mědi); vysoká mez únavy při korozním namáhání | ||
| Uhlíková ocel pro nízké teploty | ASTM A352 Třída LCC / EN 10293 G20Mn5 | Ověřená houževnatost při nárazovém zatížení podle Charpyho metody aT pro vybavení palub na polární oblasti | ||
| nízkoteplotní ocel s obsahem 3,5 % niklu | ASTM A352 třída LC3 / 1.5638 | Výjimečná kryogenní houževnatost aT pro LNG námořní potrubí | ||
| Litá konstrukční námořní ocel | IACS Třída 2 / ASTM A216 WCB | Standardní litiny pro lodní trupy (zadní trubky, kormidlové rámy, kotvové trubky) | ||
| Superduplexní nerezová ocel | ASTM A890 5A (CE3MN / 2507) | Vysoký index PREN ( ); extrémní odolnost vůči horké mořské vodě a kyselým výfukovým plynům v odlučovačích |
Metalurgický důraz: Zamezení dealuminizace v NAB (C95800)
V litém NAB se při pomalém chlazení ve formách z písku vylučuje fáze bohatá na hliník, která je spojitá (gamma-dva). V mořské vodě je tato fáze vysoce anodická vůči okolní měděné matrici, což způsobuje hlubokou selektivní elektrochemickou korozí de-aluminizaci. Je vysoce anodická vůči okolní měděné matrici, což způsobuje hlubokou selektivní elektrochemickou korozí de-aluminizaci.
- Tepelné zpracování ke zmírnění korozního účinku : Litiny NAB procházejí vyhrazeným 6hodinovým žíhacím cyklem při následované ochlazením proudem vzduchu. Tím se úplně rozruší spojitá síť na neškodné, nespojité (kappa) intermetalické vysrážky ( ) a obnoví se plná odolnost proti únavě způsobené korozi mořskou vodou.
3. Technologie lití do pískových forem pro námořní aplikace a čisté nalévání
Vrtule a těžké palubní vybavení mají hmotnost od 200 kg u segmentů lopatek až po jednodílné vrtulové odlitky o hmotnosti 20 tun.
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Pattern & Pitch Hydrofoil Tooling           │
│    • High-accuracy CNC machined patterns for complex skew   │
├─────────────────────────────────────────────────────────────┤
│ 2. Furan Resin No-Bake Sand with Zircon Wash                │
│    • High-refractory zircon coating prevents metal burn-in  │
├─────────────────────────────────────────────────────────────┤
│ 3. Bottom-Pour Inverted Gating with Ceramic Swirl Filters   │
│    • Prevents turbulent oxide dross folding in NAB melts    │
├─────────────────────────────────────────────────────────────┤
│ 4. Heavy Feeder Risers with Exothermic Sleeves              │
│    • Directional feeding into thick blade roots & hubs      │
└─────────────────────────────────────────────────────────────┘
4. Víceosové CNC hydrodynamické obrábění
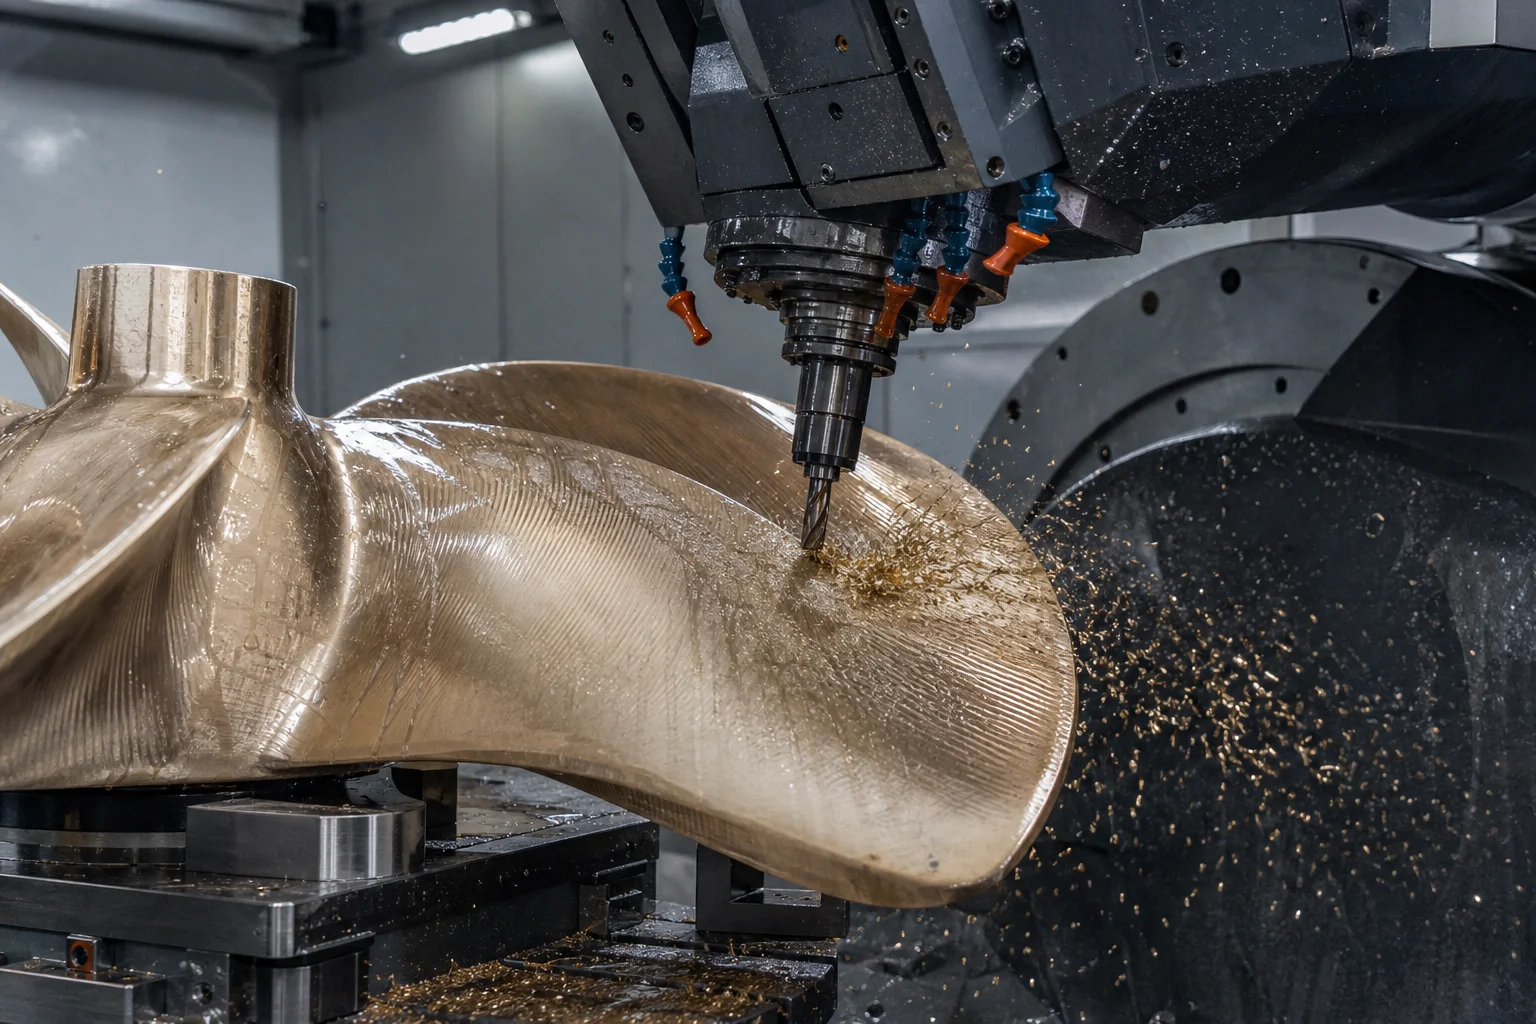
Hydrodynamika vrtule určuje palivovou účinnost lodí, akustický kavitace signál a úrovně vibrací:
Operace přesného obrábění:
- 5-osé CNC obrábění profilu lopatek : Vysokorychlostní víceosé profilové frézování složitých trojrozměrných povrchů tlakových a sacích hydrofoilových lopatek. Tolerance tloušťky jsou udržovány v rámci ISO 484/1 třída S / třída I (na rozpětí 3 metrů).
- Obrábění kuželového otvoru hřídele a drážky pro klín : Kuželové vnitřní otvory lodních vrtulových hub (obvykle nebo standardní kužely) jsou přesně soustruženy na svislých CNC obráběcích centrech. Kontrola modrou barvou musí zajistit rovnoměrnou kontaktní plochu proti měřidlu hřídele vrtule.
- Obrábění bubnu kotvového navijáku : Přesné CNC soustružení šroubovité drážky pro ocelový lano na velkých soustruzích, aby nedošlo k překřížení a stlačení lana při vysokém napětí kotvení.
5. Postup certifikace námořními klasifikačními společnostmi (IACS)
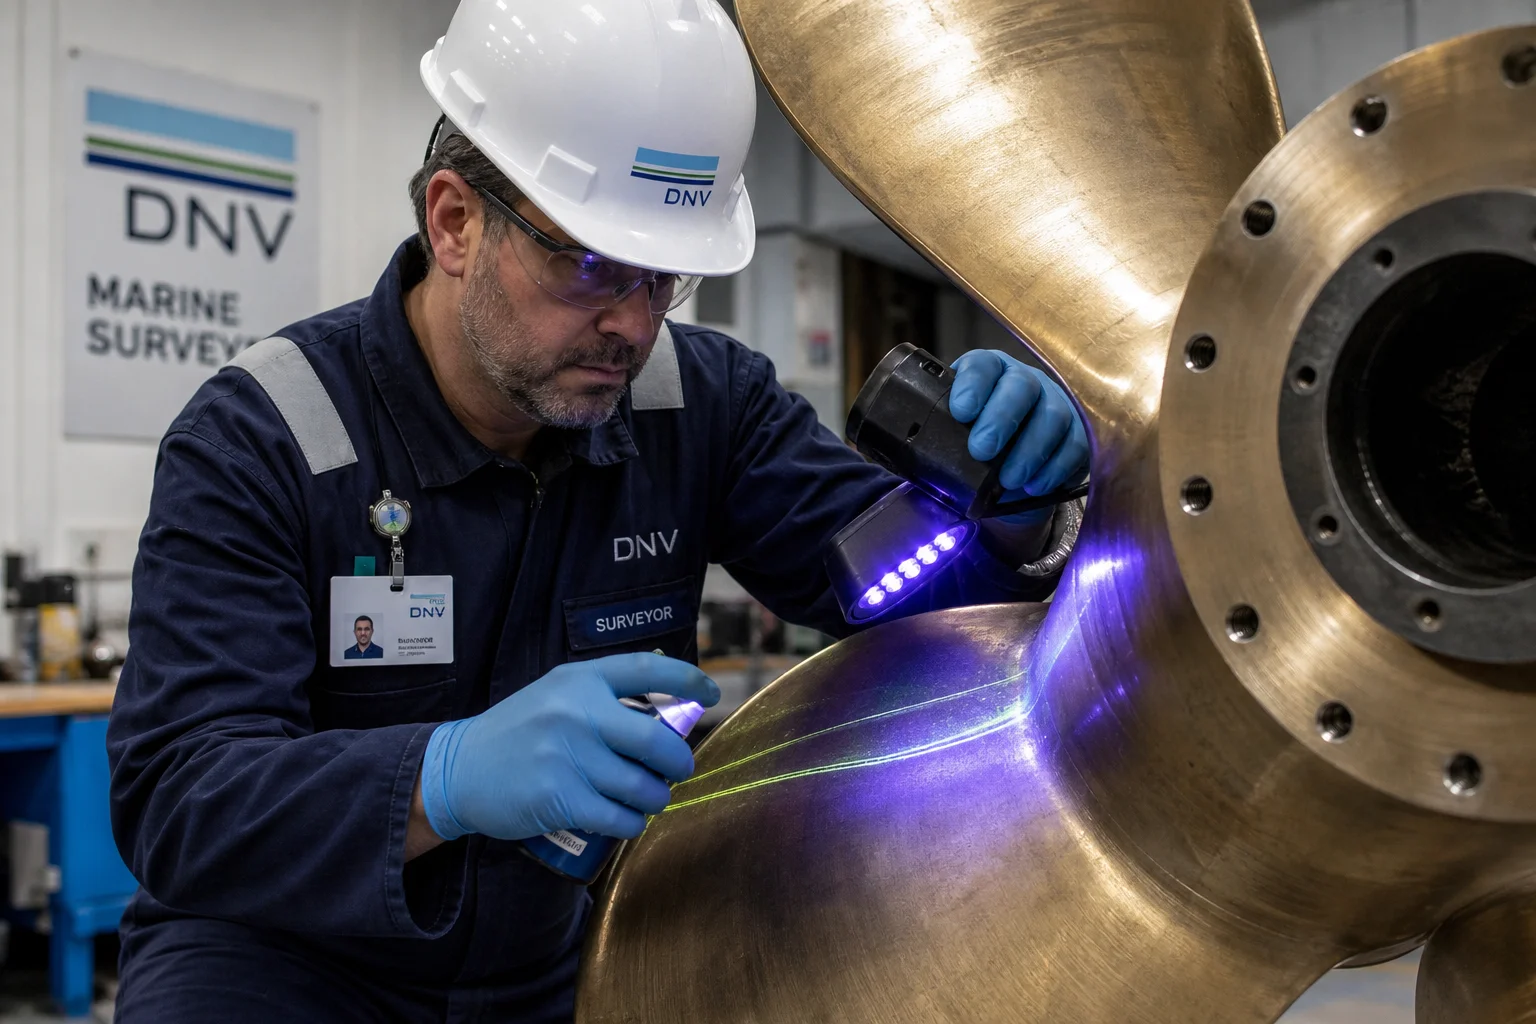
Všechny litiny určené pro komerční lodní nebo pobřežní aplikace musí podstoupit důkladné testování za dozoru třetí strany autorizovaným inspektorem klasifikační společnosti:
        ┌───────────────────────────────────────────────────────┐
        │ Foundry Works Approval (DNV / ABS / Lloyd's / CCS)   │
        └──────────────────────────┬────────────────────────────┘
                                   │
        ┌──────────────────────────┴───────────────────────────┐
        ▼                                                      ▼
┌───────────────────────────────┐              ┌───────────────────────────────┐
│ In-Process Surveyor Witness   │              │ Final Testing & Verification  │
│ • Molten metal chemical melt  │              │ • 100% Surface PT/MT on roots │
│ • Heat treatment furnace chart│              │ • Volumetric UT / RT on hubs  │
│ • Attached coupon tensile/KV  │              │ • Blade pitch & static balance│
└───────────────────────────────┘              └───────────────────────────────┘
                                   │
                                   ▼
        ┌───────────────────────────────────────────────────────┐
        │ Issuance of EN 10204 3.2 Marine Classification Cert   │
        └───────────────────────────────────────────────────────┘
6. Komplexní normy kvalitní kontroly
| Kontrola kvality | Standard / Metoda | Přijímací kritéria |
|---|---|---|
| Chemická analýza | Optická emisní spektrometrie (OES) | Přísné dodržení ASTM B148 / A352; limity nečistot ( ) |
| Tažná pevnost a rázová houževnatost | ISO 6892-1 / ASTM E23 | Ověřeno ; nárazová houževnatost podle Charpyho aT pro třídu LCC |
| Kapilární zkouška kapalným barvivem (PT) | ISO 3452 / ASTM E165 (fluorescenční) | 100% kontrola předních hran lopatek NAB, zaoblení a středových částí; přijetí úrovně 1 |
| Ultrazvukové testování (UT) | EN 10228-3 / IACS UR M3 | 100% objemové skenování u těžkých kořenů lopatek a středových částí hřídelí; žádné dutiny způsobené smrštěním |
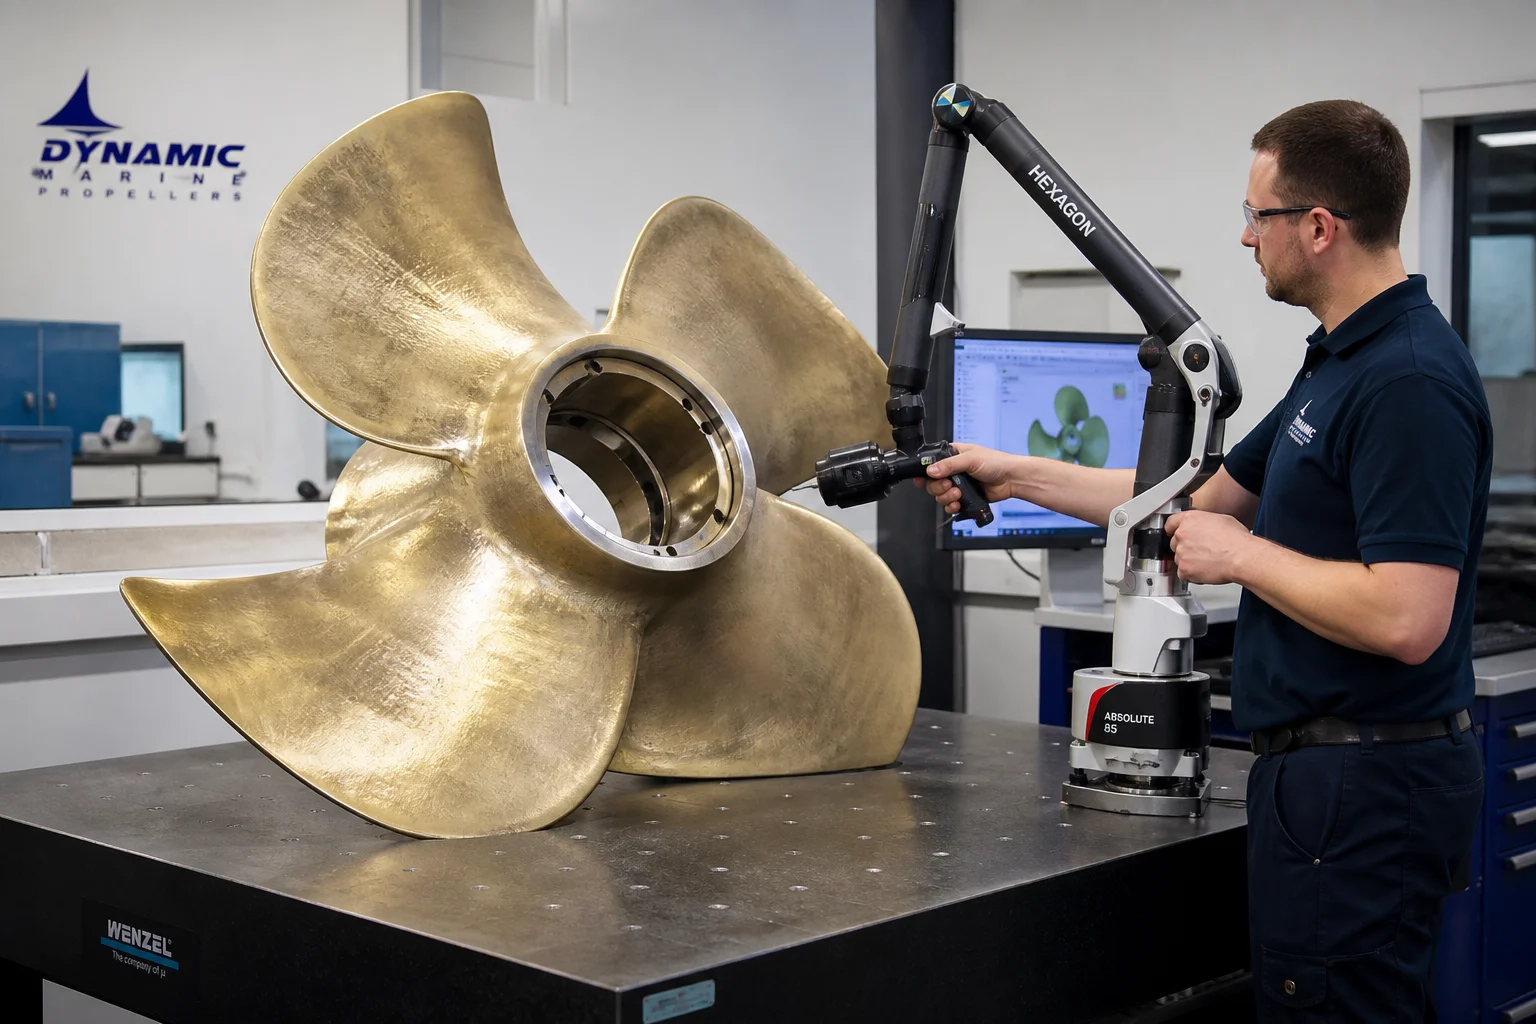
| Přesnost hydroprofilu | 3D laserový tracker / optický sken CMM | Shoda s geometrií lopatek podle ISO 484/1, třída S / třída I |
| Statické a dynamické vyvážení | Zařízení pro vyvážení podle ISO 1940 | Statické vyvážení do celkové hmotnosti vrtule |
7. Možnosti lití pro námořní aplikace ve společnosti Dandong City Pengxin Machinery Co., Ltd.
Dodávka námořních a offshore litin vyžaduje ověřené systémy kvality v litnách, čistou tavbu neželezných kovů a slitinových ocelí a těžké víceosé CNC obráběcí stroje.
Dandong City Pengxin Machinery Co., Ltd. dodává plně certifikované námořní a offshore litiny přizpůsobené loděnicím a výrobcům námořního zařízení po celém světě:
- Univerzálnost materiálů : Certifikované lití nikl-hliníkové bronzové slitiny (C95800 / CC333G), arktických nízkoteplotních ocelí (ASTM A352 LCC/LC3), konstrukčních uhlíkových ocelí a superduplexních slitin.
- Velké rozměry a infrastruktura : 80 000 m² výrobní zařízení s těžkým jeřábem schopným lití jednotlivých námořních komponent od 200 kg do 25 tun.
- Pokročilé dokončování na CNC strojích s 5 osami : Víceosové CNC portálové frézky a velké svislé obráběcí soustruhy pro přesné výroby hydrofoilových lopatek, kuželových nábojů a drážkovaných vinovacích bubnů.
- Zkušenosti s klasifikačními společnostmi : Zavedené inspekční protokoly pro dozor a zkoušky ABS, DNV, Lloyd's Register, BV a CCS a certifikaci EN 10204 3.2.
- Kompletní nedestruktivní zkoušení : Certifikovaní technici NDT úrovně II/III provádějící 100% ultrazvukové (UT), magnetopraškové (MT), kapilární (PT) a optické 3D laserové skenování u každého kritického odlitku.
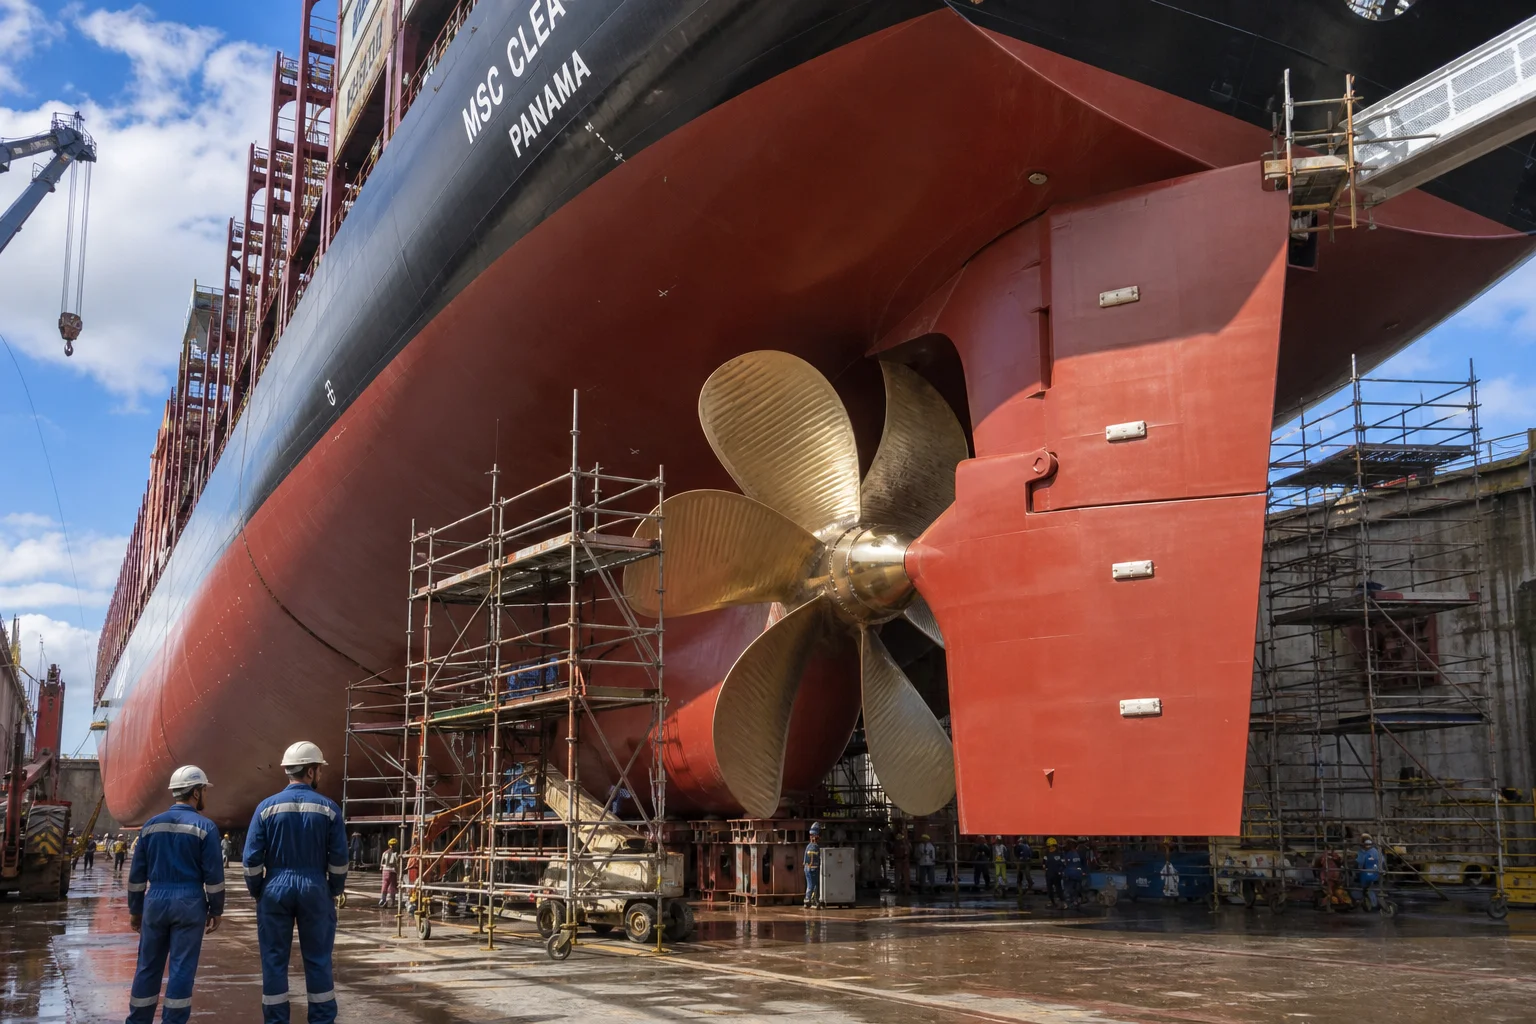
Závěr
Litiny pro námořní pohonné systémy a palubní strojní zařízení pracují za nekompromisních podmínek extrémní hydrodynamické kavitace, koroze mořskou vodou, cyklické únavy a termických rázů v arktických podmínkách pod bodem mrazu. Zajištění desetiletí plavatelnosti vyžaduje vědecky odůvodněný výběr slitin (NAB a oceli odolné proti nízkým teplotám), přísně dodržované tepelné zpracování za účelem eliminace de-aluminizace, precizní 5osé CNC obrábění a nekompromisní dodržování kvalitních požadavků IACS.
Spolupráce s zkušeným, integrovaným podnikem specializujícím se na těžké lití a precizní obrábění zaručuje bezchybný provoz vašich námořních komponent po celém světě.
Kontaktujte společnost Dandong City Pengxin Machinery Co., Ltd. pro zaslání výkresů vašich námořních litin nebo pro domluvu inspekce zástupcem klasifikační společnosti.
Dandong City Pengxin Machinery Co., Ltd. — Těžká litina a přesné obrábění, od roku 1958.
Obsah
- 1. Provozní prostředí a mechanismy námořní degradace
- 2. Metalurgická hierarchie slitin pro námořní aplikace
- 3. Technologie lití do pískových forem pro námořní aplikace a čisté nalévání
- 4. Víceosové CNC hydrodynamické obrábění
- 5. Postup certifikace námořními klasifikačními společnostmi (IACS)
- 6. Komplexní normy kvalitní kontroly
- 7. Možnosti lití pro námořní aplikace ve společnosti Dandong City Pengxin Machinery Co., Ltd.
- Závěr