
 EN
Meta Beschrijving: Een uitgebreide technische gids over gietstukken voor componenten van water- en windkrachtturbines. Verken 13Cr-4Ni martensitisch roestvast staal (ASTM A743 CA6NM / EN 1.4313) voor Francis-wielschijven en Pelton-bekers, koudbestendig nodulair gietijzer (EN-GJS-400-18U-LT bij -20 °C) voor 15-ton windturbine-rotorhuisvestingen, 5-assige CNC-bewerking en NDT zonder enkel defect.
In de wereldwijde infrastructuur voor hernieuwbare energie vormen waterkracht- en windenergie-opwekkingssystemen de spits van de grootschalige werktuigbouwkunde. Gedurende decennia onafgebroken in werking onder onverminderde natuurkrachten ondergaan gietstukken voor energieopwekking extreme dynamische belastingen:
- Waterkrachtturbines (Francis, Kaplan, Pelton) : Wielbladen, kroonplaten, banden en geleidewielen van de verdeelinstallatie werken binnen hoogwaardige waterstralen die , waardoor ze intensieve cavitatieschokgolven ondergaan (implosiedrukken ), erosie door hoogwaardig zand en kwarts, cyclische waterhamer-uitputting en corrosieve waterchemieën .
- Windturbines (land- en zeegebaseerd, 3 MW – 16 MW) : Massieve gegoten Rotorkoppelingen, onderstellen (hoofdframes), koppelarmen en planetairdragers werken onafgebroken multias-aeerodynamische windvlucht-turbulentie, hoogcyclus-buigvermoeiing ( gedurende ontwerplevens van meer dan 25 jaar) en Arctische offshore-maritieme omgevingen tot of .
Onder deze extreme omstandigheden is structurele integriteit van het allergrootste belang. Een microkrimp-porositeit in de wortel van een Pelton-bekken of een bros makende korrelgrens-carbide in een 20-ton windturbine-rotorhub zal zich uitbreiden tot een catastrofale vermoeiingsbreuk, wat leidt tot een catastrofale turbinefaal en miljoenen euro’s aan reparaties met offshore-kranen.
Het bereiken van extreme betrouwbaarheid vereist gespecialiseerde gieterij-metallurgie: het gieten van 13Cr-4Ni martensitisch roestvast staal (CA6NM / 1.4313) met dubbele temperbehandeling voor weerstand tegen hydrocavitatie, en zwaardoorsnede Laagtemperatuur-ferritisch nodulair gietijzer (EN-GJS-400-18U-LT / QT400-18AL) met gegarandeerde Charpy-slagtaaiheid onder nul graden Celsius.
Deze technische gids beschrijft de metallurgie, richtingsgebonden stollingsmodellering, 5-assige CNC-hydrodynamische bewerking en niet-destructieve kwaliteitsvalidatieprocessen voor gietsels voor water- en windenergie.
1. Bedrijfsomgevingen en uitvalmechanismen voor hernieuwbare energie
                     ┌──────────────────────────────────────────────┐
                     │ Renewable Kinetic Energy Dynamics            │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Cavitation & Silt Abrasion    │ │ High-Cycle Aerodynamic Fatigue│ │ Sub-Zero Cold-Climate Impact  │
│ (Vapor micro-jet pitting on   │ │ (Non-stop cyclic gust bending │ │ (Offshore brittle fracture    │
│  hydro runner blade trailing) │ │  across 15-ton rotor hubs)    │ │  risk in arctic wind down -40°C)
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Werkend onderdeel | Primaire dynamische belasting | Kritieke breukmodus om te voorkomen | Materiaalkwaliteitoplossing |
|---|---|---|---|
| Pelton-turbine-emmers | Hoog-snelheids impuls-waterstraal ( ) + cyclische schok | Erosie van emmerverdelers, buigingsmoeheid aan de emmerbasis | 13Cr-4Ni roestvast staal (ASTM A743 CA6NM / 1.4313) |
| Francis-turbine-loopwielkroon en -bladen | Continue hydrodynamische druk + cavitatie-microstralen | Cavitatie-uitspoeling en scheuren aan de achterrand van de schoepen | Koolstofarme 13Cr-4Ni (CA6NM-Mod / 1.4405) |
| Rotorhub van windturbine (5–16 MW) | Aërodynamische pitchmomenten van meerdere tonnen + schokken door windvlagen | Vermoeiingsbreuken in de hoofdschoepflens; brosse breuk | Ductiel gietijzer voor lage temperaturen (EN-GJS-400-18U-LT / QT400-18AL) |
| Hoofdonderstel / frame van windturbine | Zware gewichtlast van versnellingsbak / generator + torsionale yaw-reactie | Torsionele vervorming, scheuren in de montageplaten | Ferritisch nodulair gietijzer (EN-GJS-400-15 / EN-GJS-500-7) |
2. Metaaltechnische legeringshiërarchie: water- versus windcomponenten
A. Waterturbines: 13Cr-4Ni martensitisch roestvast staal (CA6NM / 1.4313)
Standaard austenitische roestvaststalen (304/316) hebben een lage vloeigrens, terwijl standaard martensitische stalen (410/420) gebrekkige lasbaarheid en slagtaaiheid vertonen. De 13% Cr – 4% Ni – 0,5% Mo koolstofarme martensitische legering (ASTM A743 CA6NM / EN 10283 1.4313 / GX4CrNiMo16-5-1) vertegenwoordigt de gouden standaard:
| Chemisch element | Doelbereik (gew.%) | Metaaltechnische functie |
|---|---|---|
| Koolstof (C) | (Strikt koolstofarm) | Voorkomt de neerslag van chroomcarbide; garandeert uitstekende lasbaarheid zonder scheurvorming bij voorverwarming |
| Chroom (Cr) | Vormt een beschermende passieve film die bestand is tegen corrosie door zoet water en slib | |
| Nikkel (Ni) | Remt de vorming van delta-ferriet in; bevordert volledige martensitische transformatie en hoge slagtaaiheid | |
| Molybdeen (Mo) | Verbeterd weerstand tegen putcorrosie in rivierwater met slib; verhoogt de weerstand tegen ontgløding |
- Mechanische eigenschappen (tweevoudig getempereerd) : .
- Tweefasen-temperen : Austeniteren bij gevolgd door blusning met lucht/water, daarna Eerste tempering bij (om resterende austeniet te transformeren) en Tweede tempering bij (om spanningen af te bouwen en uiterst fijne getemperde martensiet met stabiele resterende austeniet voor slagtaaiheid te vormen).
B. Windturbines: zwaarprofiel, koudbestendig nodulair gietijzer (EN-GJS-400-18U-LT)
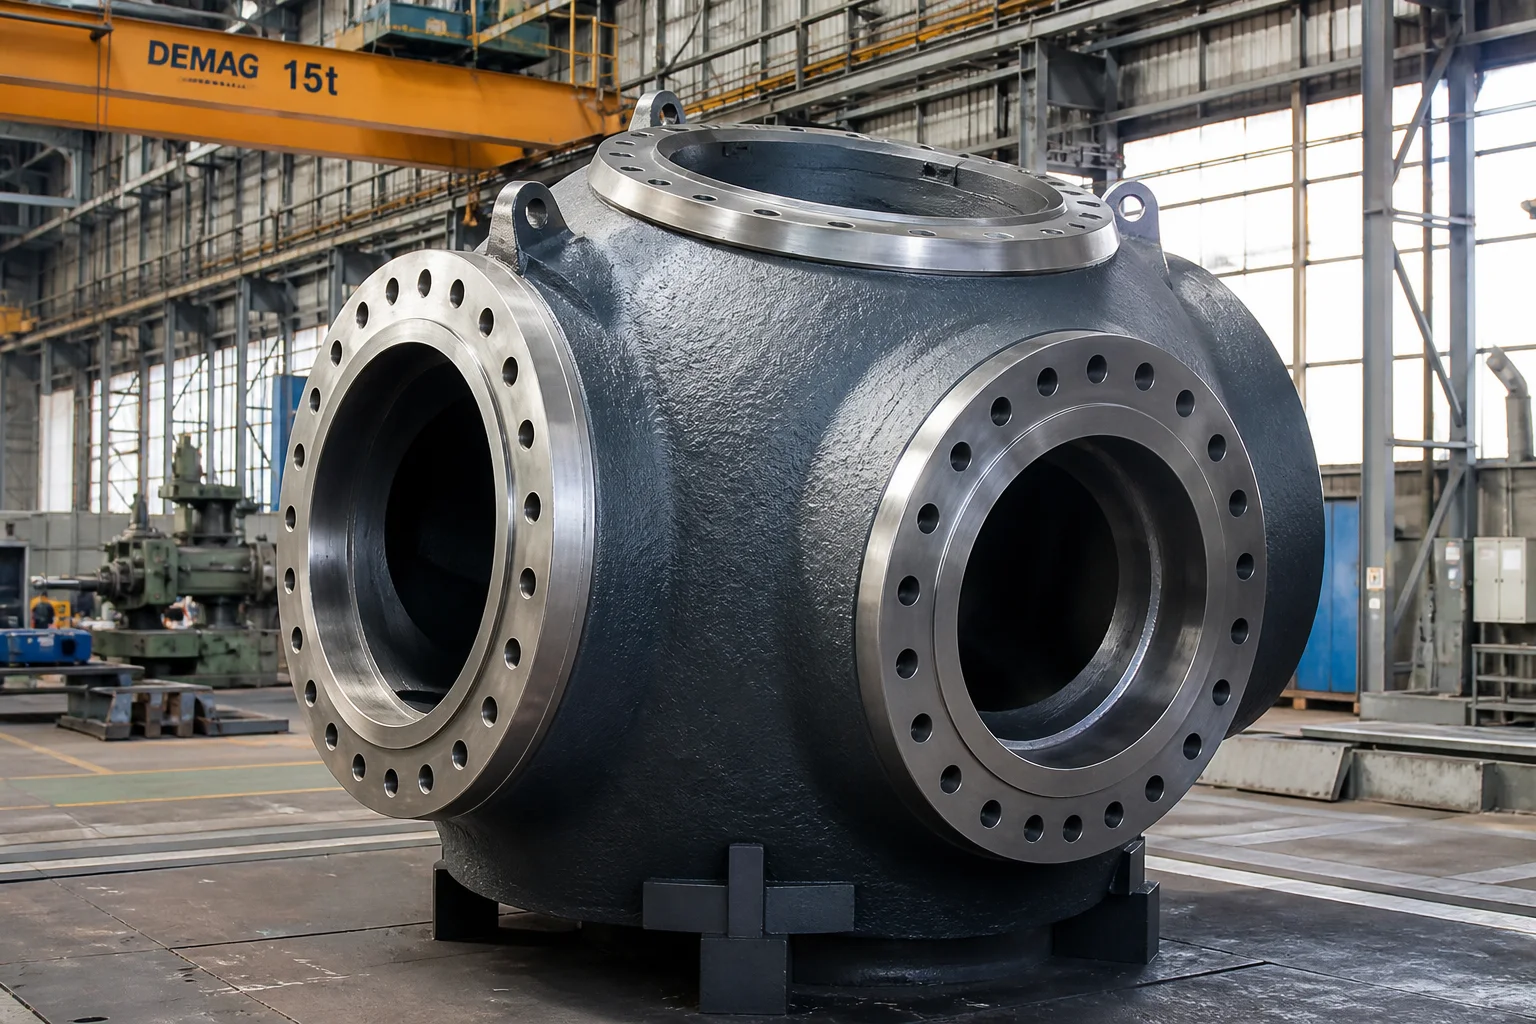
Rotorhubs voor windturbines (met een gewicht van 10 tot 30 ton en wanddiktes die ) werken in zware offshore-omgevingen onder nulgraden. Onderworpen aan EN 1563 en GL/DNV-richtlijnen voor windenergie , vereisen zij Hoogzuiver ferrietnodulair gietijzer :
| Specificatie / eigenschap | EN-GJS-400-18U-LT (DIN EN 1563) / QT400-18AL | Kritieke technische functie |
|---|---|---|
| Treksterkte ( ) | Ondersteunt dynamische klemkrachten aan de wortel van de rotorbladen | |
| Vloeigrens ( ) | Voorkomt permanente plastische vervorming tijdens stormvlagen | |
| Rek ( ) | Hoge plastische vervormingscapaciteit bij noodremming | |
| Charpy V-groefslagproef bij | (gemiddeld) / (individueel) | Verplicht : Voorkomt brosse splijtingsbreuk bij arctische winden |
| Knobbeltjesvorming en matrix | Sferoïdaal grafiet (vorm VI); Ferritmatrix | Geen perliet of intercellulaire carbiden om de ductiliteit bij lage temperaturen te maximaliseren |
- Zuiverheidscontrole tijdens het smelten : Zeer lage concentraties ongewenste brokkelmakende elementen: .
3. Grootformaat matrijzen en gerichte stolling
Het gieten van 15-ton windturbine rotorhubs en monolithische Francis-wielkroononderdelen vereist geavanceerde thermodynamische voedingsimulatie:
┌────────────────────────────────────────────────────────────────────────┐
│ 1. 3D Machined Wooden / EPS Lost Foam Master Patterns                 │
│    • Accurate shrinkage compensation (+1.2% to +1.5%) across 4m spans  │
├────────────────────────────────────────────────────────────────────────┤
│ 2. Automated Furan Resin Sand Molding with Rigid Core Assembly         │
│    • High mold rigidity prevents mold dilation under 30 tons ferrostatic│
│      liquid pressure                                                   │
├────────────────────────────────────────────────────────────────────────┤
│ 3. CAE Solidification Simulation & Exothermic Feeding Sleeves          │
│    • Feeder sleeves positioned over thick blade root attachment flanges │
│    • Direct-chills placed at interior fillet transitions               │
├────────────────────────────────────────────────────────────────────────┤
│ 4. Clean Bottom-Pour Ladles with Ceramic Foam Filtration               │
│    • Smooth, laminar liquid entry with zero oxide skin entrapment      │
└────────────────────────────────────────────────────────────────────────┘
4. Multias- en 5-assige CNC-bewerking van hydrofoils en flenzen
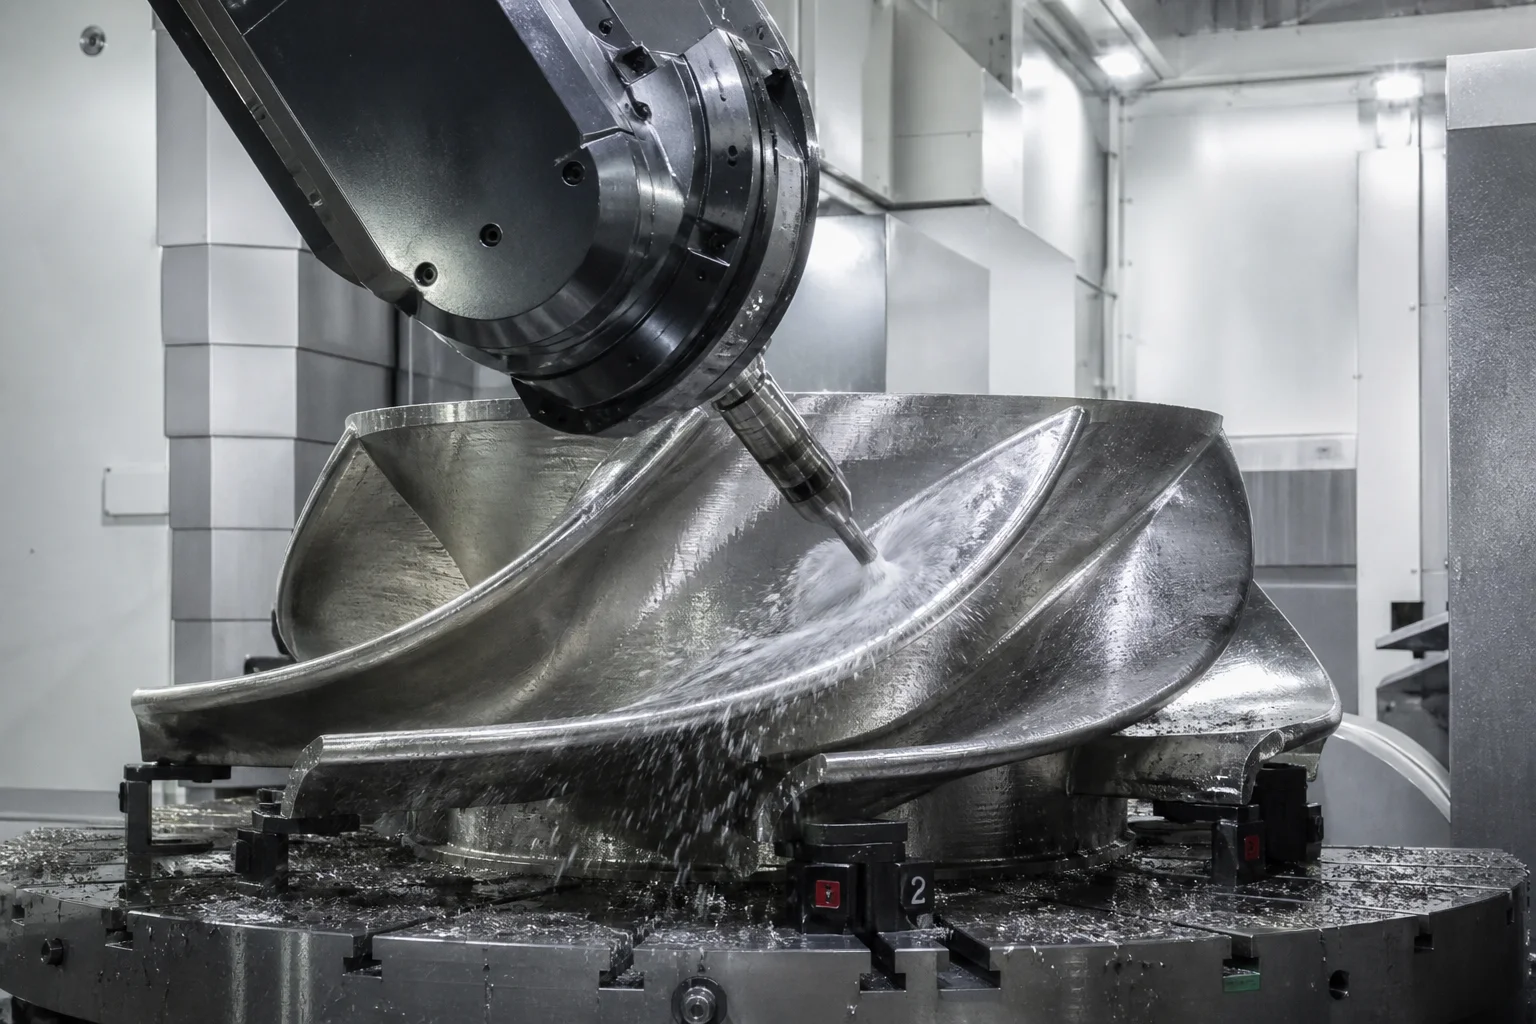
Componenten voor hernieuwbare energie vereisen hoge precisie om de aerodynamische en hydrodynamische energieomzettingsefficiëntie te maximaliseren:
Mogelijkheden voor precisiebewerking:
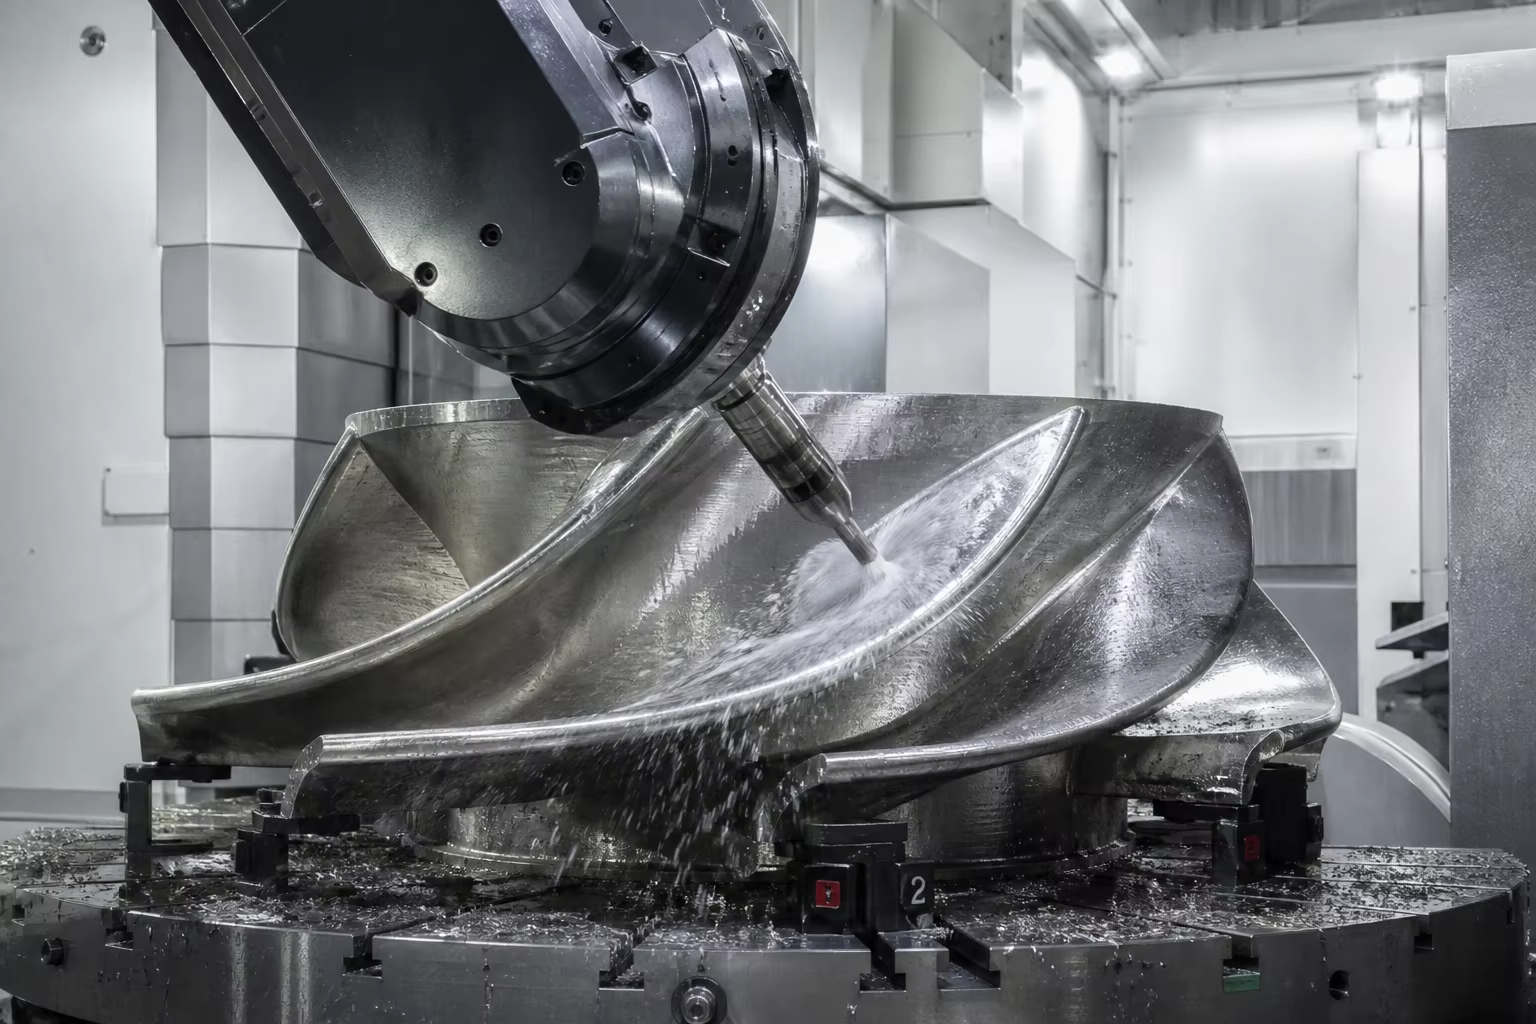
- 5-assige CNC-hydrofoilfrezen : Francis-wielbladen, Pelton-bucketverdelers en Kaplan-bladen worden bewerkt op zware 5-assige CNC-poortfrezen. Complexe 3D-vrije vormen van hydraulische oppervlakken worden gehandhaafd binnen van CAD-hydrofoilcoördinaten ( na precisiepolijsten).
- Windrotorhub-bladhoekflensen : Grote verticale draaibanken (VTL) draaien bladlagermontageflensvlakken met een diameter tot 5 meter, waarbij de vlakheid wordt gehandhaafd binnen met diepe, veelgatige hoekcirkels die in één opspanning worden geboord en ingebrand.
- Uitlijnboorgaten voor hoofdbedplaat : Horizontale boormachines bewerken met precisie generator- en hoofdlagerzittingen, waarbij de ascoaxialiteit wordt gehandhaafd binnen over 6-meter constructieve bedden.
5. Uitgebreide kwaliteitscontrole en niet-destructief onderzoek (NDT)
| Categorie kwaliteitstest | Standaard / testspecificatie | Acceptatiecriteria |
|---|---|---|
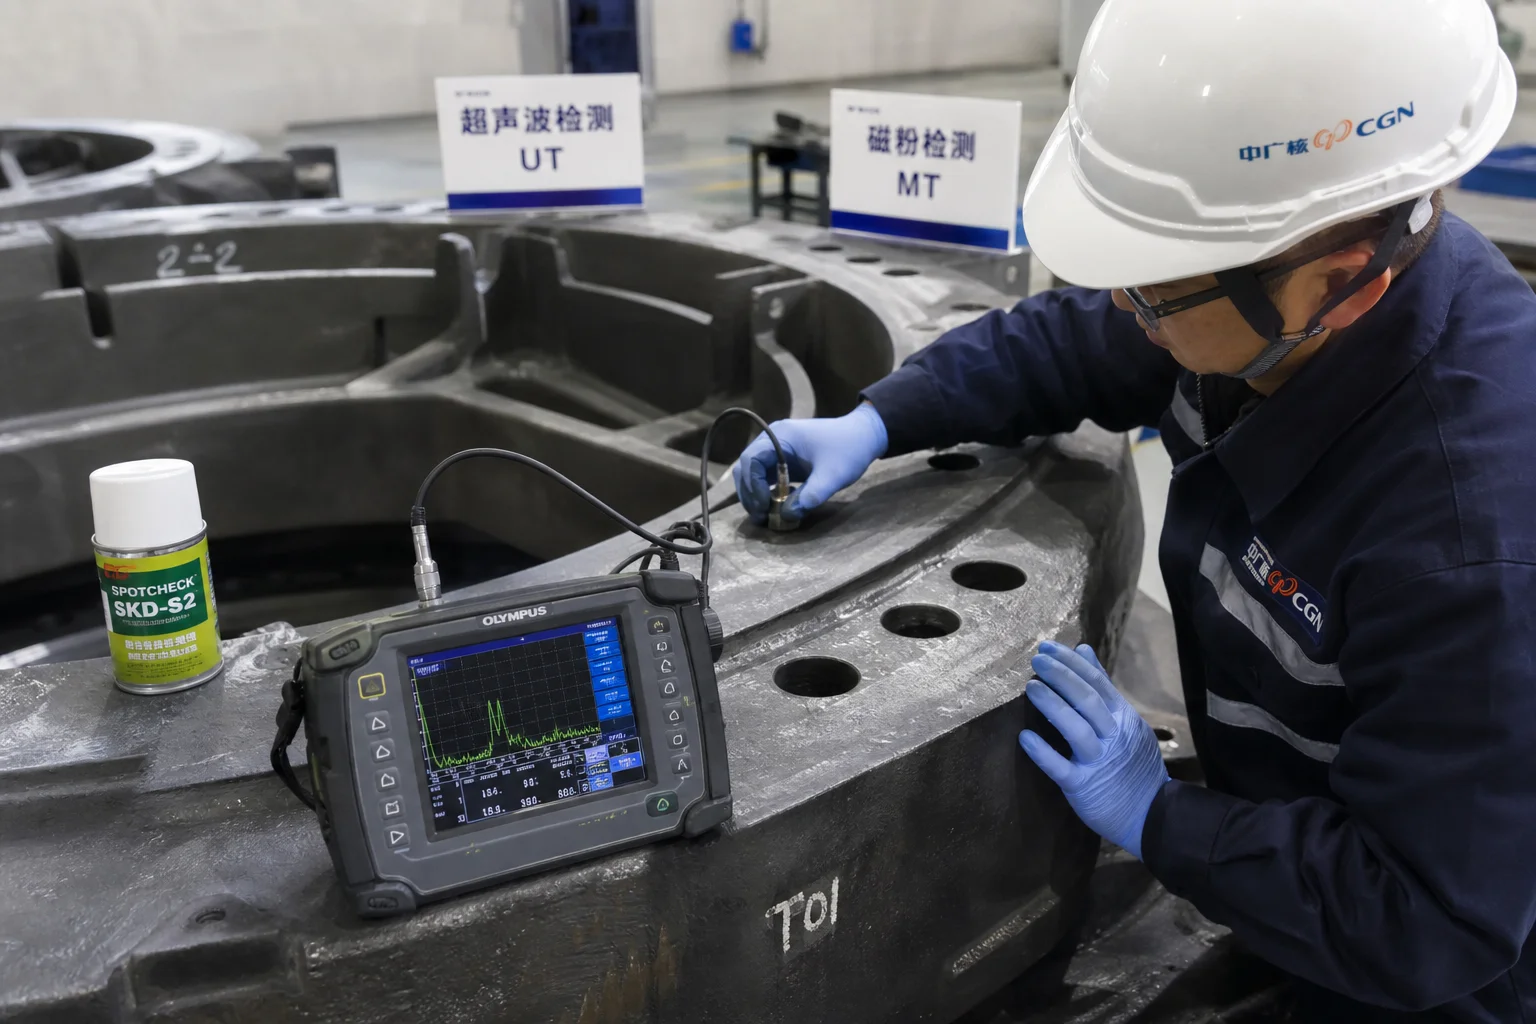
| Ultrasoonder controle (UT) | EN 12680-3 / ASTM A609 Niveau 1/2 | 100% volumetrische scanning van de wortels van de bladen, pitchflensen en bedplate-opzetvlakken; geen kritieke krimp |
| Magnetisch Poederonderzoek (MT) | ISO 9934 / ASTM E709 (fluorescerend) | 100% oppervlakte-inspectie van alle hoogbelaste radiusafgerondingen, bladafgerondingen en flensovergangen; geen scheuren |
| Sub-nul Charpy-slagproef | ASTM E23 / ISO 148-1 op bijgevoegde testblokken | Geverifieerd aT (voor windturbinehubs) en aT (voor 13Cr-4Ni) |
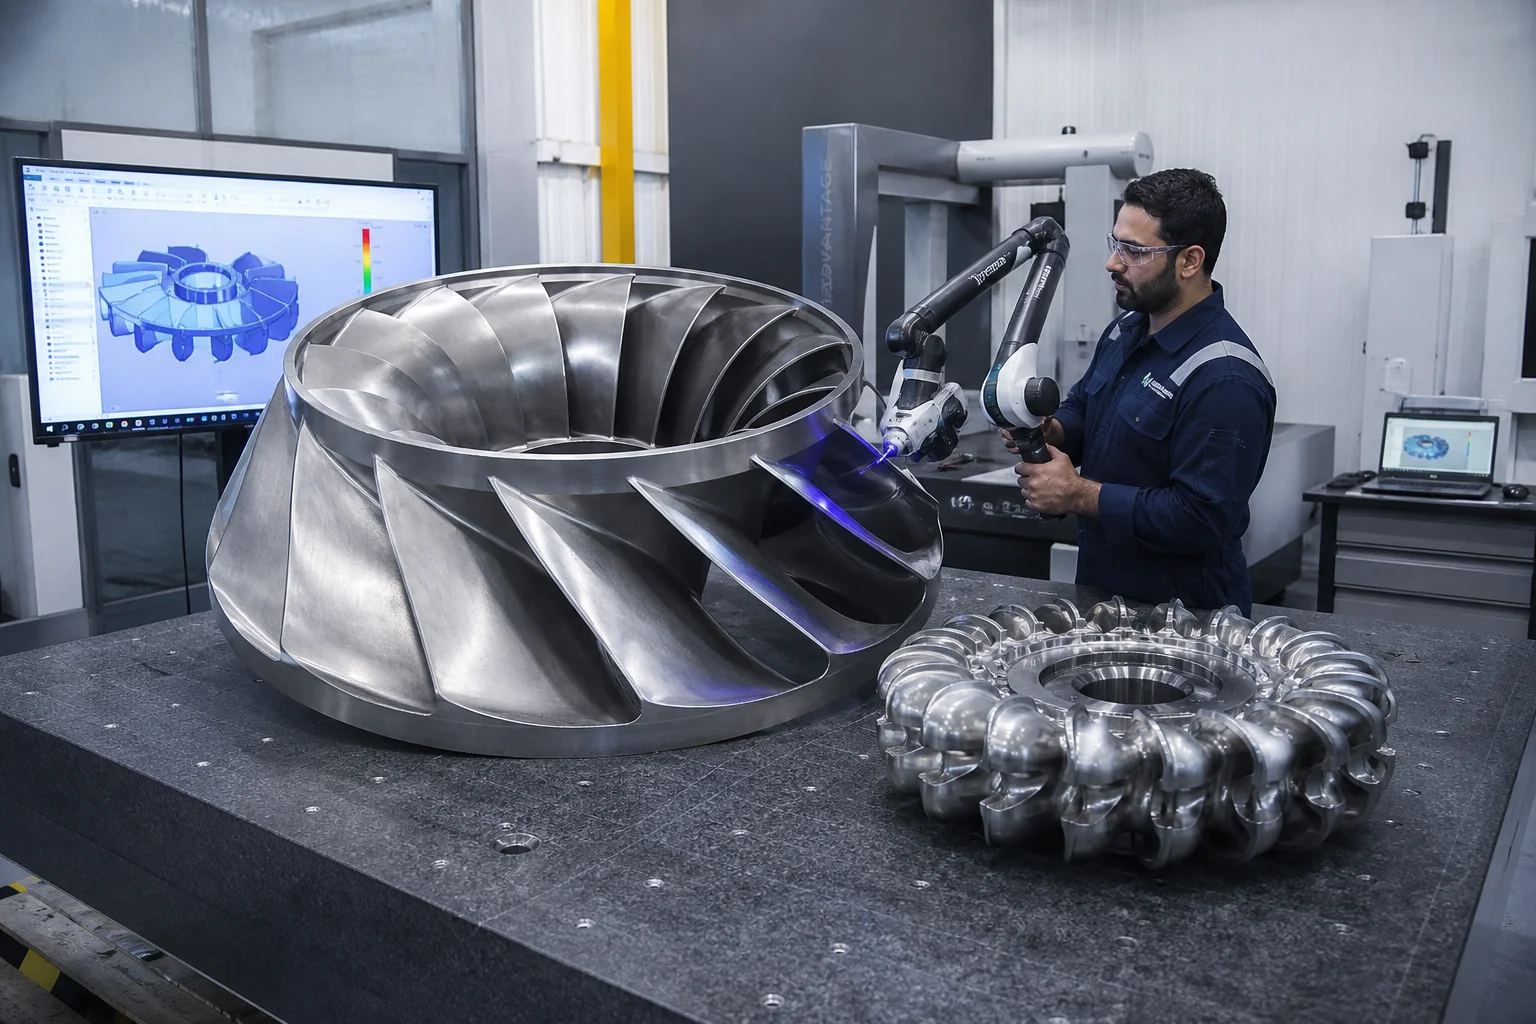
| 3D-optische en laser-scanning | Draagbare 3D-lasertracker / arm-scanner | Volledige dimensionele verificatie over het gehele bereik ten opzichte van 3D-CAD-modellen |
| Dynamisch rotorbalanceren | Wielwagentestmachine volgens ISO 1940 Klasse G2.5 | Dynamisch uitbalanceren van waterkrachtrotoren om rotatievibratie te elimineren |
6. Duurzame-energie-gietstukken bij Dandong City Pengxin Machinery Co., Ltd.
Het leveren van hoogbetrouwbare gietstukken voor water- en windenergie vereist gecertificeerde gieterijkwaliteitssystemen, geavanceerde metallurgie en grote CNC-freesmachines met meerdere assen.
Dandong City Pengxin Machinery Co., Ltd. is een gevestigde producent van zware gietstukken en precisiebewerking die wereldwijd OEM’s van energiesystemen van elektriciteit bedient:
- Materiaalbeheersing : Gecertificeerde productie van 13Cr-4Ni martensitisch roestvast staal (CA6NM / 1.4313), koudbestendig nodulair gietijzer (EN-GJS-400-18U-LT bij ) en hoogsterkte legeringsstaal.
- Zware infrastructuur : Een 80.000 m² grote fabriek voor zware gietstukken en bewerking, uitgerust met zware loopkranen die enkelvoudige gietstukken van 500 kg tot 25 ton kunnen gieten.
- Geavanceerde 5-assige CNC-bewerking : CNC-poortfreescentra met groot bereik en verticale draaibanken die afgewerkte watervluchtrotorbladen en windrotorhubs leveren.
- Eigen gecertificeerd laboratorium : Gecertificeerde NDT-technici van niveau II/III, Charpy-slagproefkamers voor temperaturen onder nul, metallografische fasenanalyse en optische emissiespectrometrie.
- Volledige certificatie : ISO 9001-gecertificeerd, met volledige EN 10204 3.1- en 3.2-materiaaltestcertificaten, 100% NDT-inspectielogboeken en 3D-laserscanrapporten.
Conclusie
Gietstukken voor componenten van water- en windkrachtcentrales vormen de cruciale structurele ruggengraat van de wereldwijde groene-energietransitie. Gedurende 25 tot 40 jaar onder continue cavitatie, slijtage door stofdeeltjes en aerodynamische turbulentie vereisen zij onverminderde metallurgische zuiverheid (CA6NM en EN-GJS-400-18U-LT), nauwkeurige gerichte stolling, 5-assige CNC-bewerking en uitgebreide NDT-kwaliteitsverificatie.
Samenwerken met een ervaren, geïntegreerde zwaargieterij en precisiebewerkingspartner garandeert dat uw duurzame-energie-turbines optimaal functioneren en gedurende tientallen jaren probleemloos blijven werken.
Neem contact op met Dandong City Pengxin Machinery Co., Ltd. om uw tekeningen voor water- of windkrachtcentralecomponenten in te dienen.
Dandong City Pengxin Machinery Co., Ltd. — Zware gietstukken en precisiebewerking, sinds 1958.
Inhoudsopgave
- 1. Bedrijfsomgevingen en uitvalmechanismen voor hernieuwbare energie
- 2. Metaaltechnische legeringshiërarchie: water- versus windcomponenten
- 3. Grootformaat matrijzen en gerichte stolling
- 4. Multias- en 5-assige CNC-bewerking van hydrofoils en flenzen
- 5. Uitgebreide kwaliteitscontrole en niet-destructief onderzoek (NDT)
- 6. Duurzame-energie-gietstukken bij Dandong City Pengxin Machinery Co., Ltd.
- Conclusie