
 EN
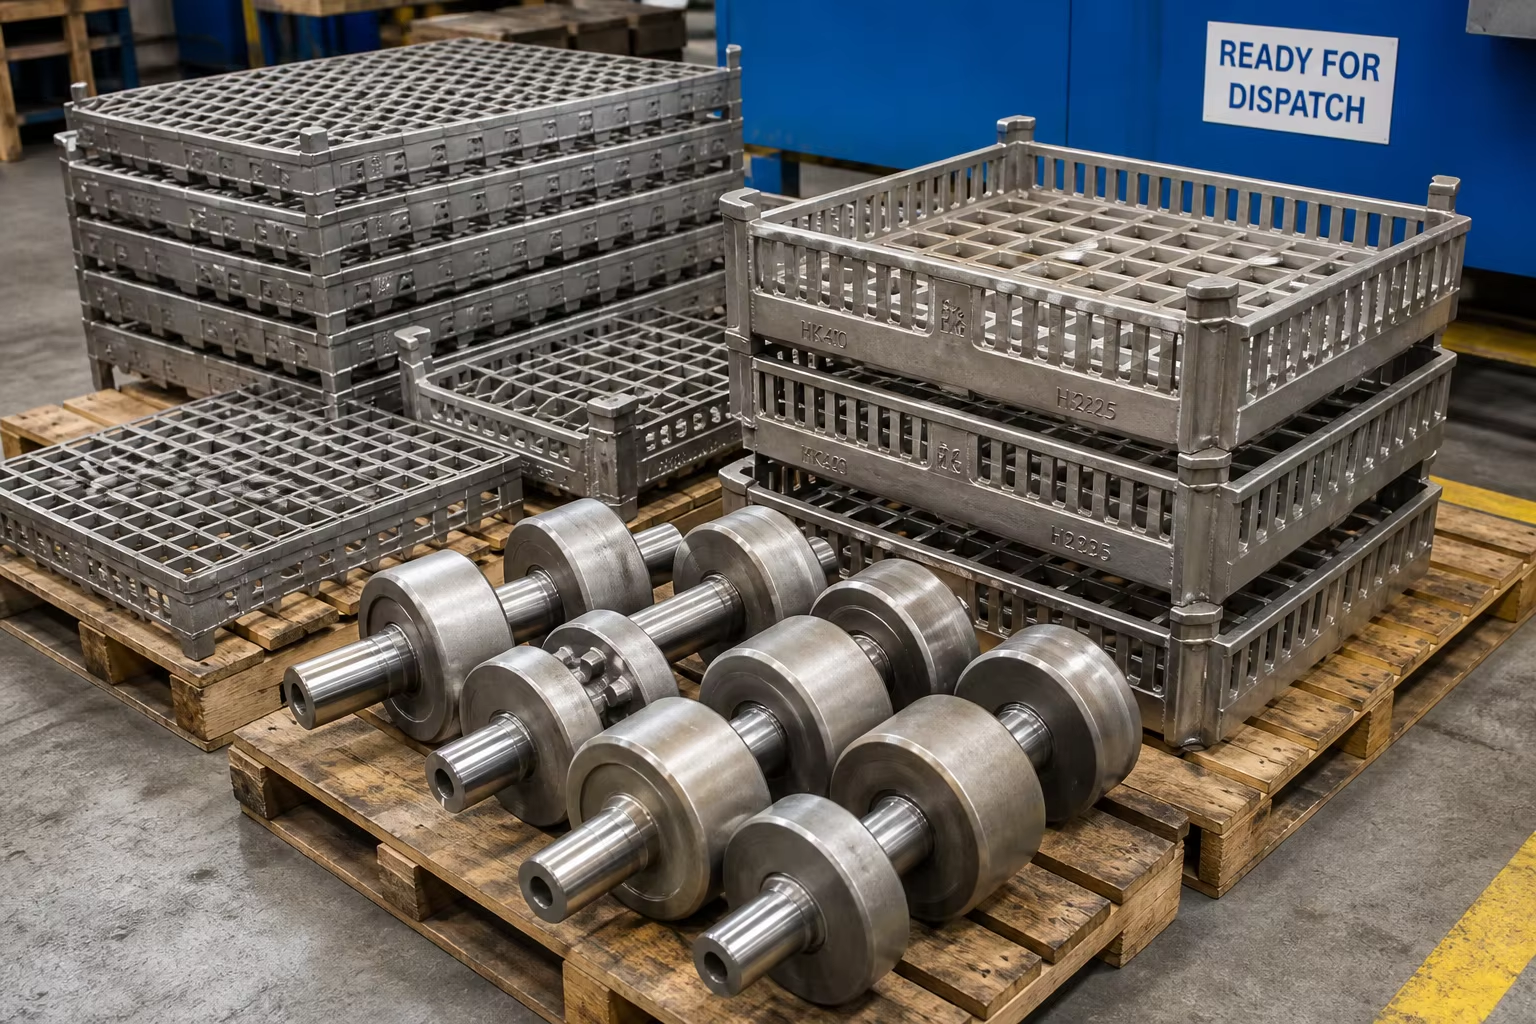
Meta Description : Un guide technique complet sur les fonderies en alliages résistants à la chaleur destinées au reformage pétrochimique et aux fours de traitement thermique industriel. Découvrez les nuances ASTM A297 (HK40, HT, HP-Nb modifié / DIN 1.4852 / 1.4857), la fonderie centrifuge de tubes en U rayonnants, les paniers de four obtenus par fonderie à la cire perdue, la durée de vie en rupture par fluage et le soudage TIG orbital.
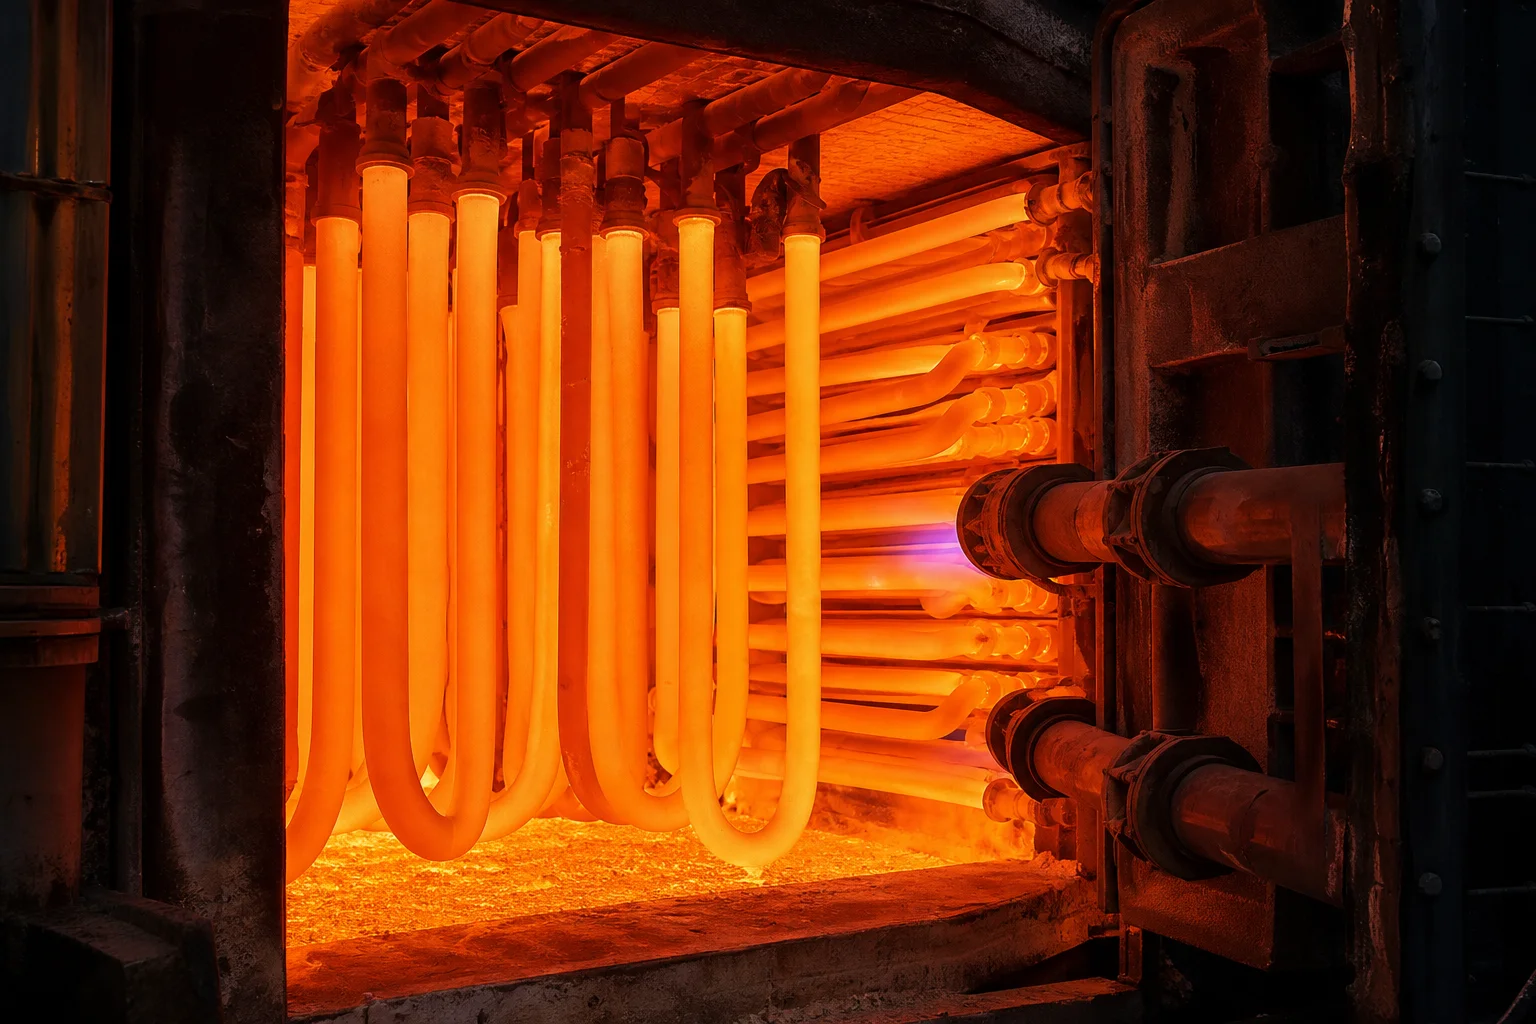
Dans le reformage à la vapeur du méthane pétrochimique, le craquage thermique de l’éthylène, les lignes d’adoucissement continu de l’acier et les installations commerciales de traitement thermique, les composants métalliques fonctionnent à l’intérieur d’environnements thermiques extrêmes. Les tubes chauffants radiants, les conduites de reformeurs catalytiques, les serpentins de pyrolyse d’éthylène, les rouleaux de sole de four et les paniers de chargement pour traitement thermique fonctionnent en continu à des températures comprises entre ().
Dans ces régimes thermodynamiques extrêmes, les aciers inoxydables standards (tels que les nuances 304 ou 316) s’oxydent rapidement, perdent toute leur résistance structurelle en quelques heures et subissent une rupture par fluage catastrophique.
Résister pendant des décennies en service à haute température exige des alliages spécialisés : Aciers austénitiques moulés réfractaires et alliages nickel-chrome (régis par les normes ASTM A297, ASTM A608 et EN 10295) . Ces alliages reposent sur une teneur élevée en chrome ( ) pour former en continu une couche protectrice de chromine ( ) formation d’écailles, teneur élevée en nickel ( ) pour assurer la stabilité de la matrice austénitique à structure cubique à faces centrées (CFC), et ajouts ciblés de niobium (Nb), de titane (Ti) et de terres rares afin de former des réseaux intragranulaires stables de carbures résistant à la déformation par fluage.
Ce guide complet décrit la métallurgie des alliages réfractaires, la coulée centrifuge des tubes de reformeur, la coulée statique en coquille des équipements de four, la prédiction de la durée de vie en rupture par fluage et les protocoles spécialisés de soudage orbital.
1. Mécanismes de dégradation à haute température dans les fours thermiques
                     ┌──────────────────────────────────────────────┐
                     │ Extreme Furnace Environment (900 °C - 1150 °C)│
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ High-Temperature Creep Rupture│ │ High-Temp Carburization & Coke│ │ Thermal Shock & Distortion    │
│ (Time-dependent grain boundary│ │ (Carbon ingress forming       │ │ (Cyclic thermal expansion     │
│  sliding under internal press)│ │  embrittling internal carbides│ │  causing cracking & sagging)  │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Composant du four | Température de fonctionnement et atmosphère | Mode de dégradation prédominant | Solution en matériaux |
|---|---|---|---|
| Tubes de reformeur catalytique pétrochimique | / Sous pression () | Déformation par fluage, attaque interne par hydrogène/méthane | Alliage à haute pression modifié au niobium / micro-allié centrifugé (25Cr-35Ni-Nb) |
| Serpentins de craquage pyrolytique de l’éthylène | / Gaz hydrocarboné + encrassement sévère | Carbonuration rapide, points chauds thermiques induits par le coke | Alliage ultra-hautement allié (35Cr-45Ni-Nb-Ti / 1.4857 modifié) |
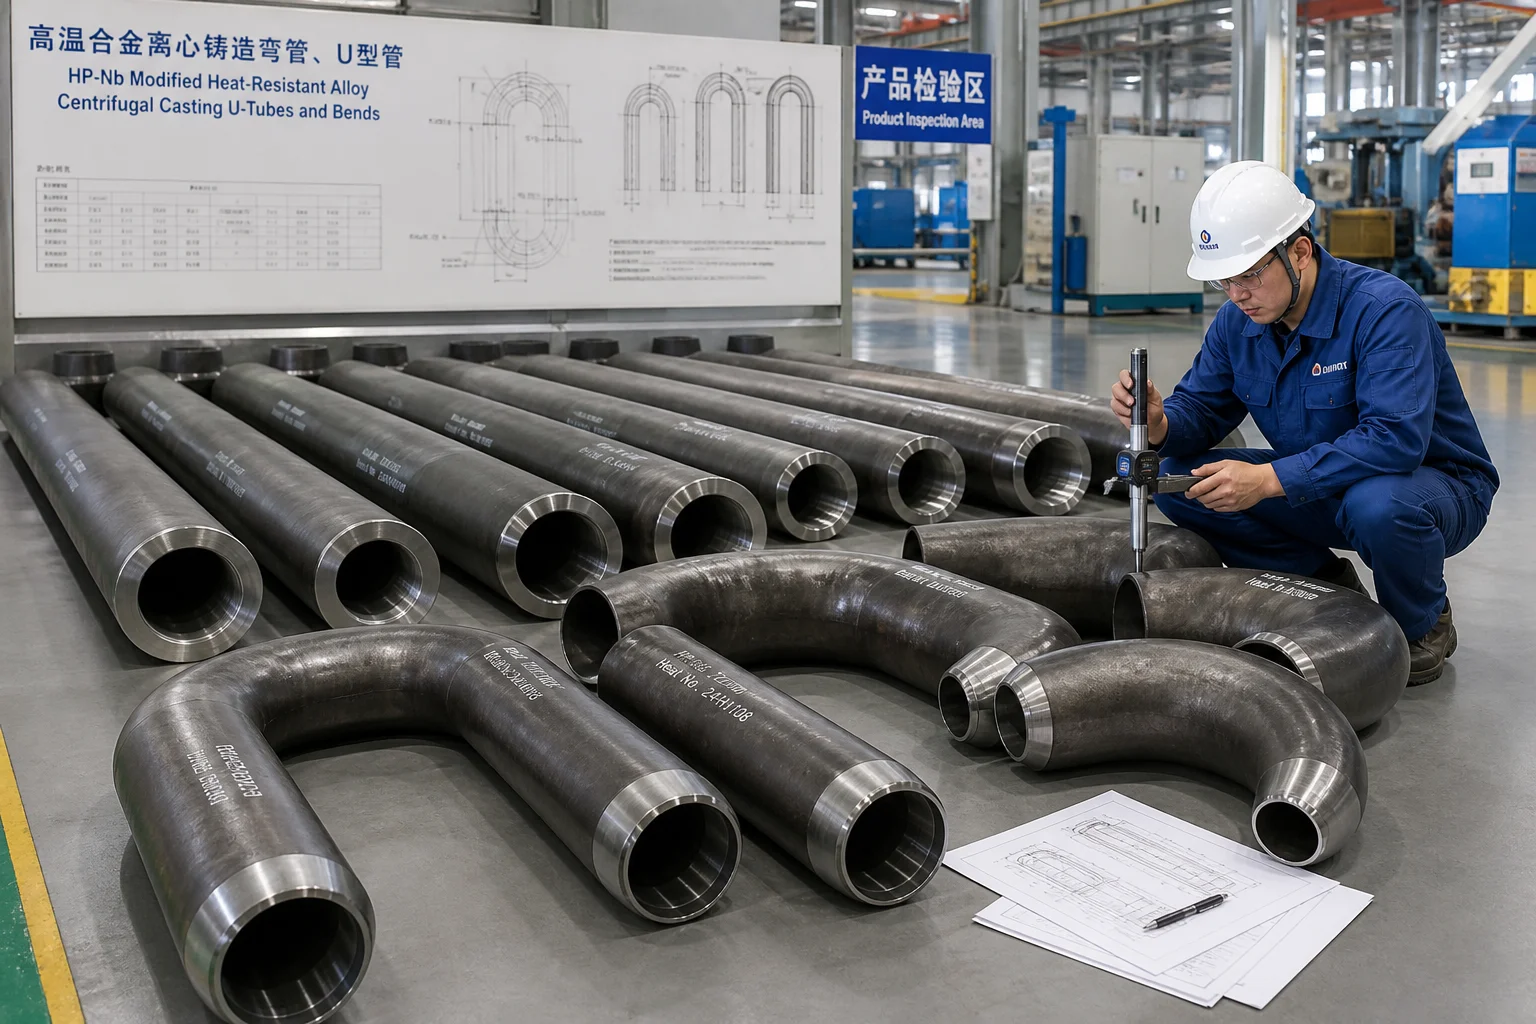
| Tubes radiants en U à combustion gazeuse | / Gaz de combustion évacués par la cheminée | Écaillage par oxydation, fatigue thermique due à la flamme du brûleur | Alliage réfractaire coulé centrifugalement HK40 / HT (25 Cr-20 Ni / 15 Cr-35 Ni) |
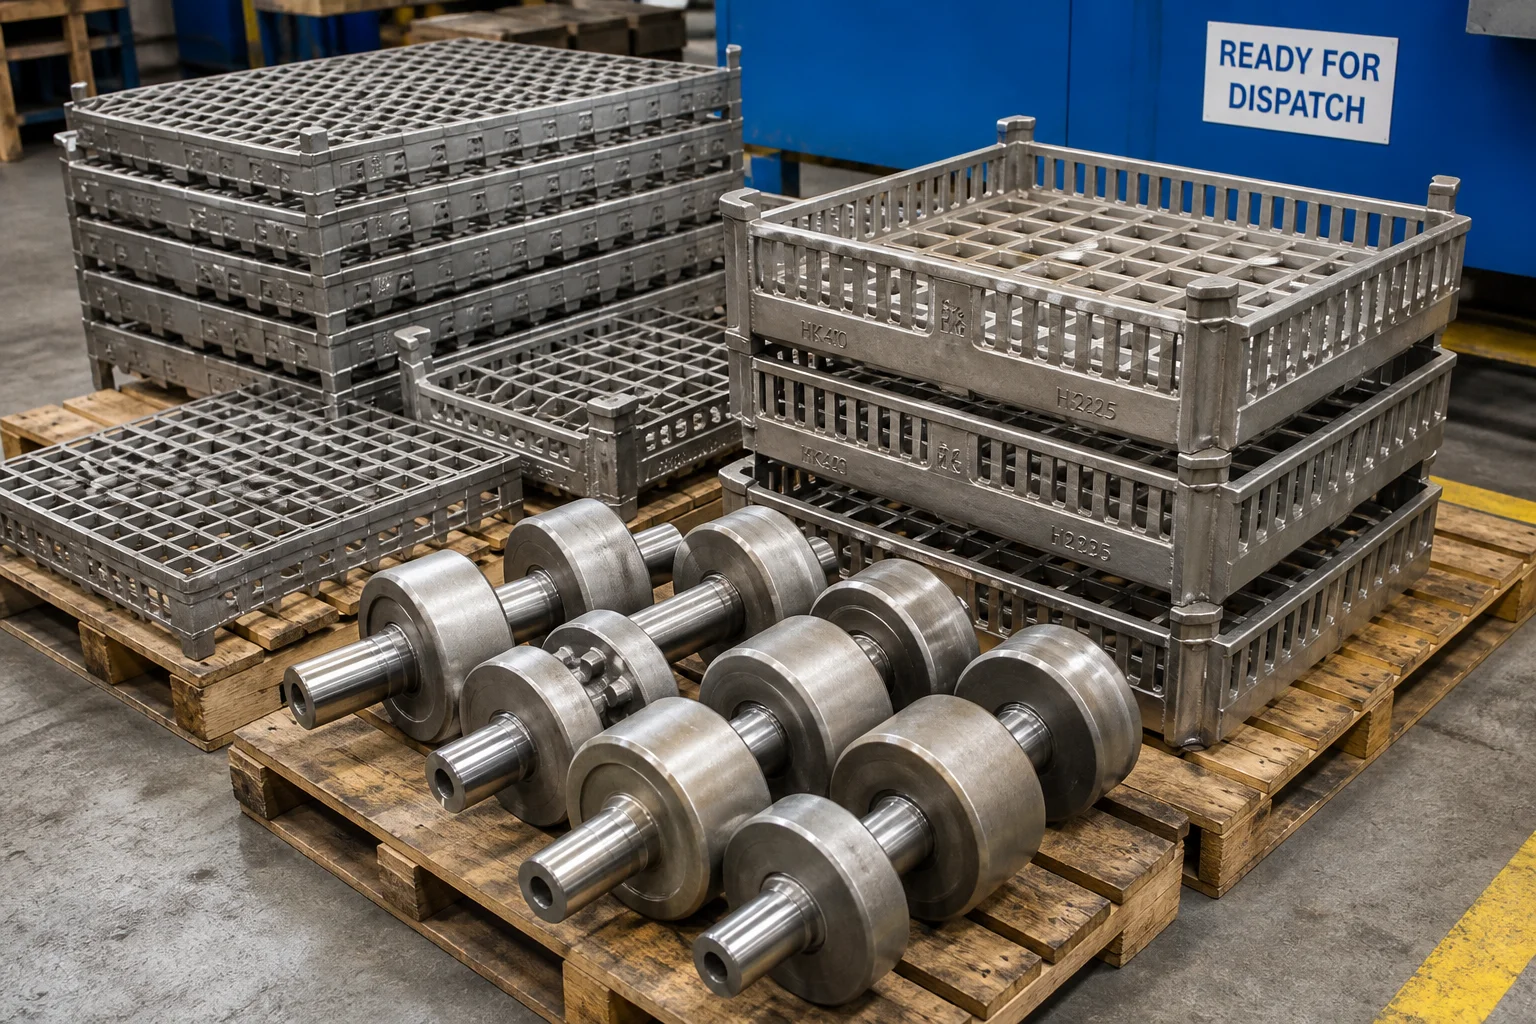
| Rouleaux et paniers de foyer de four | / Carburisation, nitruration ou atmosphère neutre | Chocs dus aux cycles thermiques, affaissement sous charge lourde | Alliage réfractaire coulé statiquement HU / HW (19 Cr-39 Ni / 12 Cr-60 Ni) |
2. Hiérarchie des alliages réfractaires moulés (ASTM A297 et normes industrielles)
Les alliages moulés résistants à la chaleur contiennent des teneurs en carbone nettement plus élevées ( ) que les aciers inoxydables laminés ( ), afin de précipiter délibérément des carbures primaires et secondaires de chrome/niobium ( et ) qui bloquent les dislocations et maximisent la résistance à la rupture par fluage :
| Famille d'alliages | Norme / Équivalent | Composition chimique nominale (en % massique) | Température de fonctionnement maximale | Propriété métallurgique clé et application |
|---|---|---|---|---|
| HK40 | ASTM A297 HK / DIN 1.4848 / GX40CrNiSi25-20 | Alliage classique pour réformeurs et tubes rayonnants ; bon équilibre entre résistance au fluage et coût | ||
| HT / HT30 | ASTM A297 HT / DIN 1.4862 | Résistance excellente aux chocs thermiques et à l’oxydation-carburation alternée | ||
| HP-Nb modifié | ASTM A608 HP-Nb / DIN 1.4852 mod | Cheval de bataille industriel pour les tubes de reformeur à hydrogène ; le niobium forme des carbures fins résistant à l’agrandissement | ||
| HP allié à faible teneur | 35Cr-45Ni-Nb-Ti-Zr / 1.4857 mod | Résistance maximale à la rupture par fluage et à la carburation pour les fours de vapocraquage de l’éthylène | ||
| Alliages HU / HW | ASTM A297 HU / HW / 1.4865 | Ou | Résistance extrême aux atmosphères carburantes et nitrurantes ; plateaux de four pour traitement thermique |
Le rôle des éléments d’alliage en traces :
- Niobium (Nb ): Se combine au carbone pour former des carbures intergranulaires ultra-stables qui résistent à la dissolution et à l’agrandissement à des températures supérieures à , multipliant par trois la durée de vie en rupture par fluage. , multipliant par trois la durée de vie en rupture par fluage.
- Titane et zirconium (Ti/Zr ): Affinent la morphologie des carbures eutectiques primaires, passant de films grossiers interconnectés à des nodules sphériques fins et isolés.
3. Fonderie centrifuge contre fonderie à cire perdue statique
La fabrication de composants pour fours à haute température exige deux méthodes de coulée :
┌─────────────────────────────────────────────────────────────┐
│ A. Horizontal Centrifugal Casting (Tubes & Rollers)         │
│    • High rotational mold spin (80G – 120G acceleration)    │
│    • High density, zero porosity, directional freezing from │
│      outer surface inward                                   │
│    • Dedicated pull-boring of inner diameter to remove      │
│      segregated low-density oxides                          │
├─────────────────────────────────────────────────────────────┤
│ B. Precision Static Investment / Shell Casting (Fixtures)   │
│    • Ceramic shell molding for complex furnace charge       │
│      baskets, radiant tube return bends, and brackets       │
│    • Thin wall sections with smooth surface finish (Ra 3.2) │
└─────────────────────────────────────────────────────────────┘
4. Essais de durée de vie en rupture par fluage et paramètre de Larson-Miller
Les ingénieurs pétrochimistes évaluent la durée de vie en service des tubes radiants et des tubes de reformage coulés à l’aide de Essais de rupture par fluage à haute température (ASTM E139) :
Où est la température absolue (kelvin), est le temps jusqu’à la rupture (heures) et pour les alliages austénitiques coulés.
- Espérance de vie prévue : Des tubes de reformeur à coulée centrifuge HP-Nb de haute qualité sont conçus pour 100 000 heures de fonctionnement ( )en continu sous contraintes de pression interne.
5. Soudage TIG orbital de précision des ensembles de tubes radiants et de reformeur
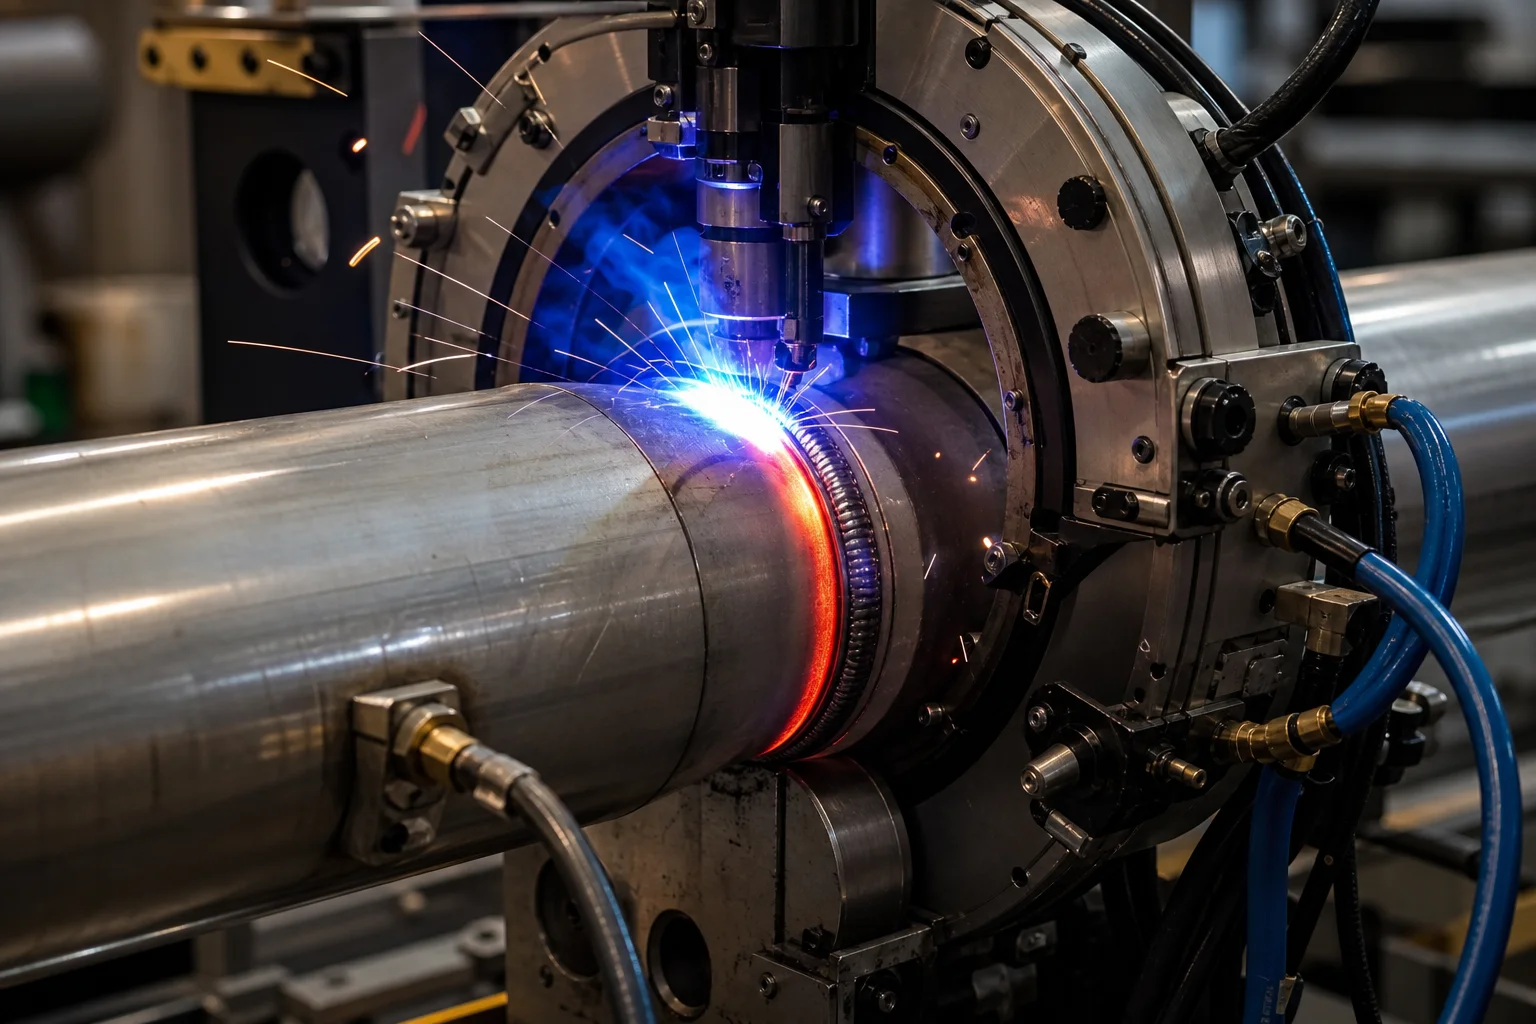
Les segments de tubes à coulée centrifuge sont assemblés aux coudes de retour à coulée statique (coudes), aux brides et aux cônes à l’aide d’un Soudage automatisé orbital GTAW (TIG) :
Cast Tube Bevel Preparation (Narrow Gap J-Bevel)
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 1. 100% Inert Argon Backing Gas Purge ($O_2 < 20\text{ ppm}$) │
│    (Prevents internal root oxidation and coking sites) │
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 2. Automated Orbital TIG Welding with Matched Filler Wire│
│    (e.g., Inconel 617 / AWS A5.14 ERNiCrCoMo-1)        │
│    (Strict interpass temperature control $\le 150\text{ °C}$) │
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 3. 100% Volumetric Radiographic Examination (RT)       │
│    (Zero lack of fusion, porosity, or hot micro-cracks)│
└────────────────────────────────────────────────────────┘
6. Normes complètes d’assurance qualité
| Paramètre d'inspection | Norme de test | Critères d'acceptation |
|---|---|---|
| Analyse chimique | Spectrométrie d’émission optique (SEO) | Conformité stricte aux normes ASTM A297 / A608 ; teneur en carbone ( ) et en niobium ( ) |
| Rupture par fluage à haute température | ASTM E139 ( aT ) | Durée jusqu’à la rupture sur des éprouvettes avec réduction de section |
| Essai Radiographique (RT) | ASME Sec VIII Div 1 UW-51 / ISO 10675-1 | contrôle radiographique à 100 % de toutes les soudures bout à bout orbitales et des coudes statiques de retour |
| Essai par ressuage liquide (PT) | ASTM E165 (ressuage fluorescent) | inspection à 100 % des préparations de soudure des tubes et des surfaces moulées extérieures ; aucune indication de fissure |
| Essai hydrostatique de preuve | ASME B31.3 / API 530 | pression de conception ( ) maintenue pendant ; aucune fuite |
| Concentricité de l’alésage et épaisseur de paroi | Jauge ultrasonique pour paroi et sonde d’alésage | Tolérance d’épaisseur de paroi de tube dans les limites de ; rectitude |
7. Capacités de fonderie résistant à la chaleur chez Dandong City Pengxin Machinery Co., Ltd.
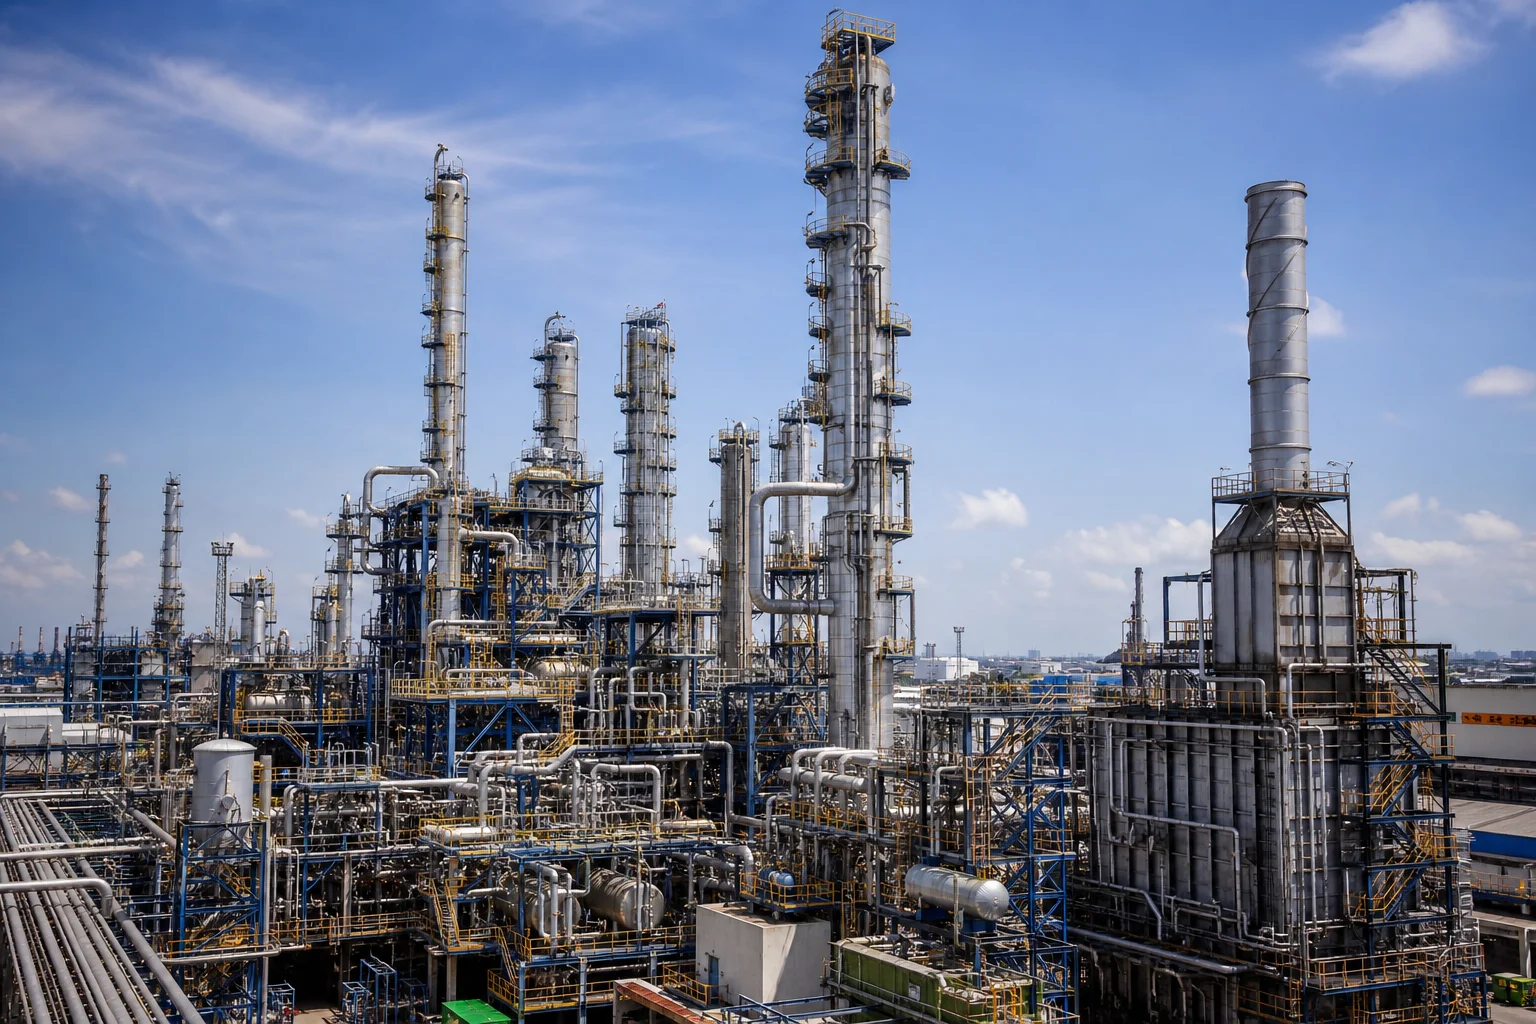
La fabrication de pièces moulées pour fours à haute température exige des fours à induction spécialisés, des équipements de coulée centrifuge horizontale, des ateliers de coulée statique précise et des postes de soudage orbital certifiés.
Dandong City Pengxin Machinery Co., Ltd. fournit des alliages réfractaires haute performance ainsi que des ensembles de fours usinés :
- Large gamme d’alliages réfractaires : Production certifiée des alliages HK40, HT, HP-Nb modifié, HP-Microallié (35Cr-45Ni), HU, HW et de nuances réfractaires exclusives.
- Coulée centrifuge et coulée statique intégrées : Machines centrifuges horizontales modernes de coulée en rotation produisant des tubes d’une longueur allant jusqu’à 3 mètres et de diamètres compris entre 50 mm et 500 mm, associées à la coulée statique à la cire perdue pour les coudes de retour complexes et les paniers de chargement.
- Alésage profond par traction en interne : Machines à aléser horizontales robustes éliminant les couches de ségrégation internes afin d’obtenir des finitions de surface intérieure impeccables.
- Soudage orbital certifié et assemblage : Postes de soudage orbital GTAW en salle propre produisant des tubes en U rayonnants préfabriqués complets et des collecteurs de reformeurs.
- Certification qualité complète : Certifié ISO 9001, fournissant des certificats d’essai des matériaux EN 10204 3.1 et 3.2 complets, des rapports 100 % RT/PT et une vérification par essai de rupture par fluage.
Conclusion
Les pièces moulées réfractaires à haute température et les équipements de four fonctionnent aux extrêmes thermodynamiques des procédés industriels. Résistant à une exposition continue un service sans rupture par fluage, affaissement thermique ou carbonitration fragilisante exige une chimie avancée d’alliage (modifié HP-Nb), une densité d’obtention par coulée centrifuge, un alésage précis à tirage profond et un soudage orbital TIG exempt de défauts.
Travailler en partenariat avec un fabricant expérimenté et intégré de pièces moulées réfractaires et d’usinage garantit un rendement thermique maximal du four, des durées de campagne prolongées et un coût minimal par heure de fonctionnement.
Contactez Dandong City Pengxin Machinery Co., Ltd. pour soumettre vos plans de tubes rayonnants, de serpentins de reformeur ou de dispositifs de fixation pour fours.
Dandong City Pengxin Machinery Co., Ltd. — Fonderie lourde et usinage de précision, depuis 1958.
Table des matières
- 1. Mécanismes de dégradation à haute température dans les fours thermiques
- 2. Hiérarchie des alliages réfractaires moulés (ASTM A297 et normes industrielles)
- 3. Fonderie centrifuge contre fonderie à cire perdue statique
- 4. Essais de durée de vie en rupture par fluage et paramètre de Larson-Miller
- 5. Soudage TIG orbital de précision des ensembles de tubes radiants et de reformeur
- 6. Normes complètes d’assurance qualité
- 7. Capacités de fonderie résistant à la chaleur chez Dandong City Pengxin Machinery Co., Ltd.
- Conclusion