
 EN
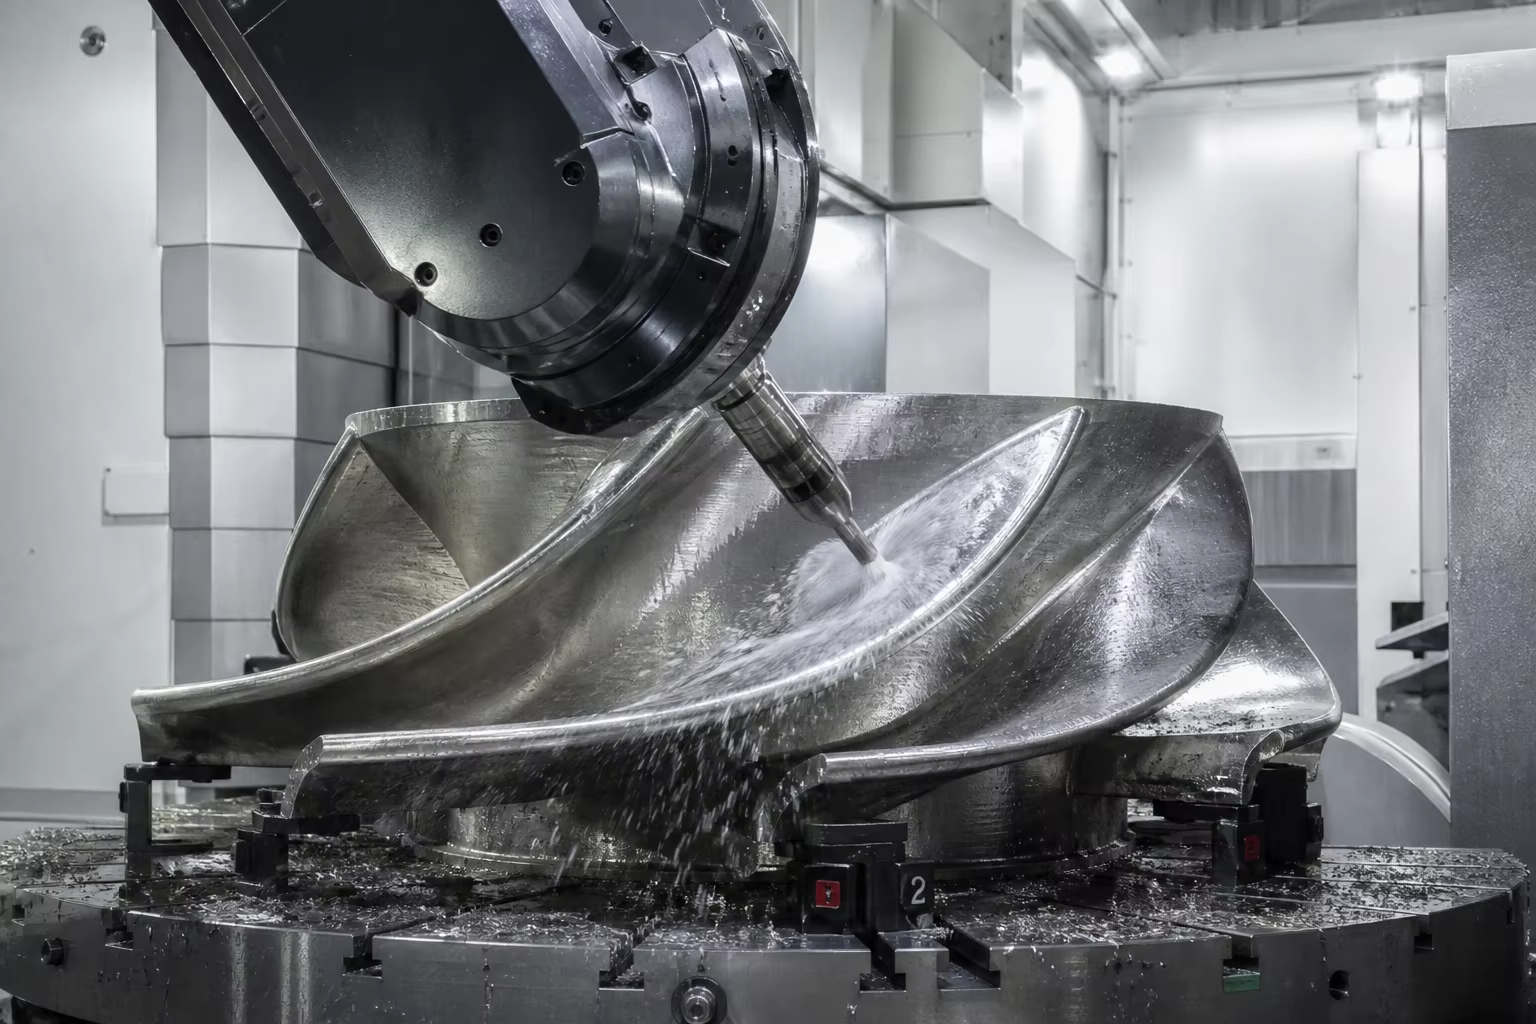
Meta Description: Išsami techninė vadovėlė hidro- ir vėjo energijos turbinų detalių liejimams. Ištirkite 13Cr-4Ni martensitinį nerūdijantį plieną (ASTM A743 CA6NM / EN 1.4313) Francio ratams ir Peltono kaušams, žemoje temperatūroje lankstųjį ketaus liejinį (EN-GJS-400-18U-LT esant –20 °C) 15 tonų vėjo turbinos rotorų centrų gamybai, 5 ašių CNC apdirbimą ir nulinės klaidos netikrinamąją diagnostiką (NDT).
Pasaulinėje atsinaujinančių energijos šaltinių infrastruktūroje hidroenergetikos ir vėjo energijos gamybos sistemos yra didžiausio masto mechaninės inžinerijos viršūnė. Veikdamos dešimtmečius nepaliaujamai veikiančiomis gamtos jėgomis, energijos gamybos liejinių detalės patiria ekstremalias dinamines apkrovas:
- Hidroelektrinės turbinos (Francis, Kaplan, Pelton) : Darbo ratų mentės, vainikai, žiedai ir pasiskirstymo krypties mentės veikia aukšto greičio vandens srovėse, kurios viršija , patirdamos intensyvias kavitacines smūgio bangas (implodavimo slėgiai ), aukšto greičio dumblo ir kvarco smėlio eroziją, ciklinį vandens pliūpsnio nuovargį bei korozinius vandens cheminius sudėtinius .
- Vėjo turbinos (sausumos ir jūros 3 MW – 16 MW) : Didžiuliai liejiniai Rotorių centriniai mazgai, pagrindinės plokštės (pagrindiniai rėmai), sukimo momentų rankenos ir planetinių reduktorių korpusai ištverti nepertraukiamai daugiaplokščių aerodinaminių vėjo gūsių turbulenciją, aukšto ciklo lenkimo nuovargį ( per 25 metų trukmės projektuotą tarnavimo laiką) ir Arkties jūrų aplinką iki ar .
Šiomis žiauriomis sąlygomis struktūrinė vientisumas yra esminis. Mažiausias susitraukimo poras Peltono ratuko šaknies dalyje arba kristalinės gardelės ribose susidariusios kietosios anglies junginys, sukeliantis trapumą, 20 tonų vėjo jėgainės rotoriaus centro dėžėje, plėsis į katastrofišką nuovargio lūžį, kuris sukels katastrofišką jėgainės gedimą ir daugiamilijonines jūrų kranų remonto išlaidas.
Ekstremaliai patikimų gaminių pasiekimui reikia specializuotos liejyklos metalurgijos: liejimo 13Cr-4Ni martensitinio nerūdijančiojo plieno (CA6NM / 1.4313) su dvigubuoju kaitinimu, kad būtų pasiektas atsparumas hidroeruzijai, ir storųjų dalies Žematemperatūrinio feritinio kovotojo lietinio geležies (EN-GJS-400-18U-LT / QT400-18AL) su užtikrintu Charpy smūginio stiprio atsparumu žemiau nulio temperatūroje.
Ši techninė vadovas išsamiai aprašo hidro- ir vėjo energijos liejinių metalurgiją, kryptinį kietėjimą modeliuojant, 5 ašių CNC hidrodinaminį apdirbimą bei neardomąsias kokybės patikrinimo procedūras.
1. Eksploatavimo aplinkos ir atsinaujinančiosios energijos gedimų mechanizmai
                     ┌──────────────────────────────────────────────┐
                     │ Renewable Kinetic Energy Dynamics            │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Cavitation & Silt Abrasion    │ │ High-Cycle Aerodynamic Fatigue│ │ Sub-Zero Cold-Climate Impact  │
│ (Vapor micro-jet pitting on   │ │ (Non-stop cyclic gust bending │ │ (Offshore brittle fracture    │
│  hydro runner blade trailing) │ │  across 15-ton rotor hubs)    │ │  risk in arctic wind down -40°C)
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Veikiantis komponentas | Pagrindinis dinaminis apkrova | Kritinis sugadinimo būdas, kurio reikia išvengti | Medžiagos rūšies sprendimas |
|---|---|---|---|
| Peltono turbinos kaušai | Didelės greičio smūginė vandens srovė ( ) + ciklinis smūgis | Kaušo skilčių erozija, kaušo šaknies lenkimo nuovargis | 13Cr-4Ni nerūdijantis plienas (ASTM A743 CA6NM / 1.4313) |
| Francisko turbinos bėgio vainikas ir mentys | Nuolatinis hidrodinaminis slėgis + kavitaciniai mikrosrovėliai | Pjūklo galinės kraštinės kavitacinis paviršiaus pažeidimas ir įtrūkimai | Žemo anglies kiekio 13Cr-4Ni (CA6NM-Mod / 1.4405) |
| Vėjo jėgainės rotoriaus centro dalis (5–16 MW) | Daugiatoniniai aerodinaminiai pjūklo posūkio momentai + vėjo gūsių smūgiai | Pagrindinės pjūklo flanšo nuovargio įtrūkimai; trapus lūžis | Žemoje temperatūroje lanksti lietaus geležis (EN-GJS-400-18U-LT / QT400-18AL) |
| Vėjo jėgainės pagrindinė lovelė / rėmas | Sunkus pavaros / generatoriaus svoris + sukimo posūkio reakcija | Sukimo iškraipymas, montavimo padėklo įtrūkimai | Feritinis kovos geležies lydinys (EN-GJS-400-15 / EN-GJS-500-7) |
2. Metalurginis lydinių hierarchijos: hidro prieš vėjo komponentus
A. Hidroturbinės: 13Cr-4Ni martensitinis nerūdijantis plienas (CA6NM / 1.4313)
Standartiniai austenitiniai nerūdijantys plienai (304/316) turi žemą takumo stiprį, o standartiniai martensitiniai plienai (410/420) neturi suvirinamumo ir smūginės kietumo. 13 % Cr – 4 % Ni – 0,5 % Mo žemo anglies kiekio martensitinis lydinys (ASTM A743 CA6NM / EN 10283 1.4313 / GX4CrNiMo16-5-1) yra aukso standartas:
| Cheminis elementas | Tikslinis diapazonas (svorio %) | Metalurginė funkcija |
|---|---|---|
| Anglis (C) | (griežtai žemas anglies kiekis) | Užkerta kelią chromo karbido nuosėdų susidarymui; užtikrina puikią suvirinamumą be įtempimo įtrūkimų prieš suvirinant |
| Chromas (Cr) | Sudaro apsauginį pasyvų plėvelę, atsparią gėlo vandens ir dumblų korozijai | |
| Nicholas (Ni) | Slopina delta-ferrito susidarymą; skatina visišką martensitinę transformaciją ir aukštą smūginę stiprumą | |
| Molibdenas (Mo) | Padidina atsparumą įbrėžimams dumbluotuose upių vandenyse; padidina atsparumą kalimui |
- Mechaninės savybės (dvigubai kalintos) : .
- Dviejų etapų kietinimas : Austenitinimas esant su vėsinimu oru/vandeniu, po to Pirmasis kaitrinimas esant (transformuoja likusią austenitą) ir Antrasis kaitrinimas esant (sumažina įtempimus ir išsklaido ultra-smulkų kietintą martensitą su stabilizuota išlaikyta austenito fazė smūgio stiprumui užtikrinti).
B. Vėjo jėgainės: storosios dalies lankstusis žemoje temperatūroje liejamas geležies lydinys (EN-GJS-400-18U-LT)
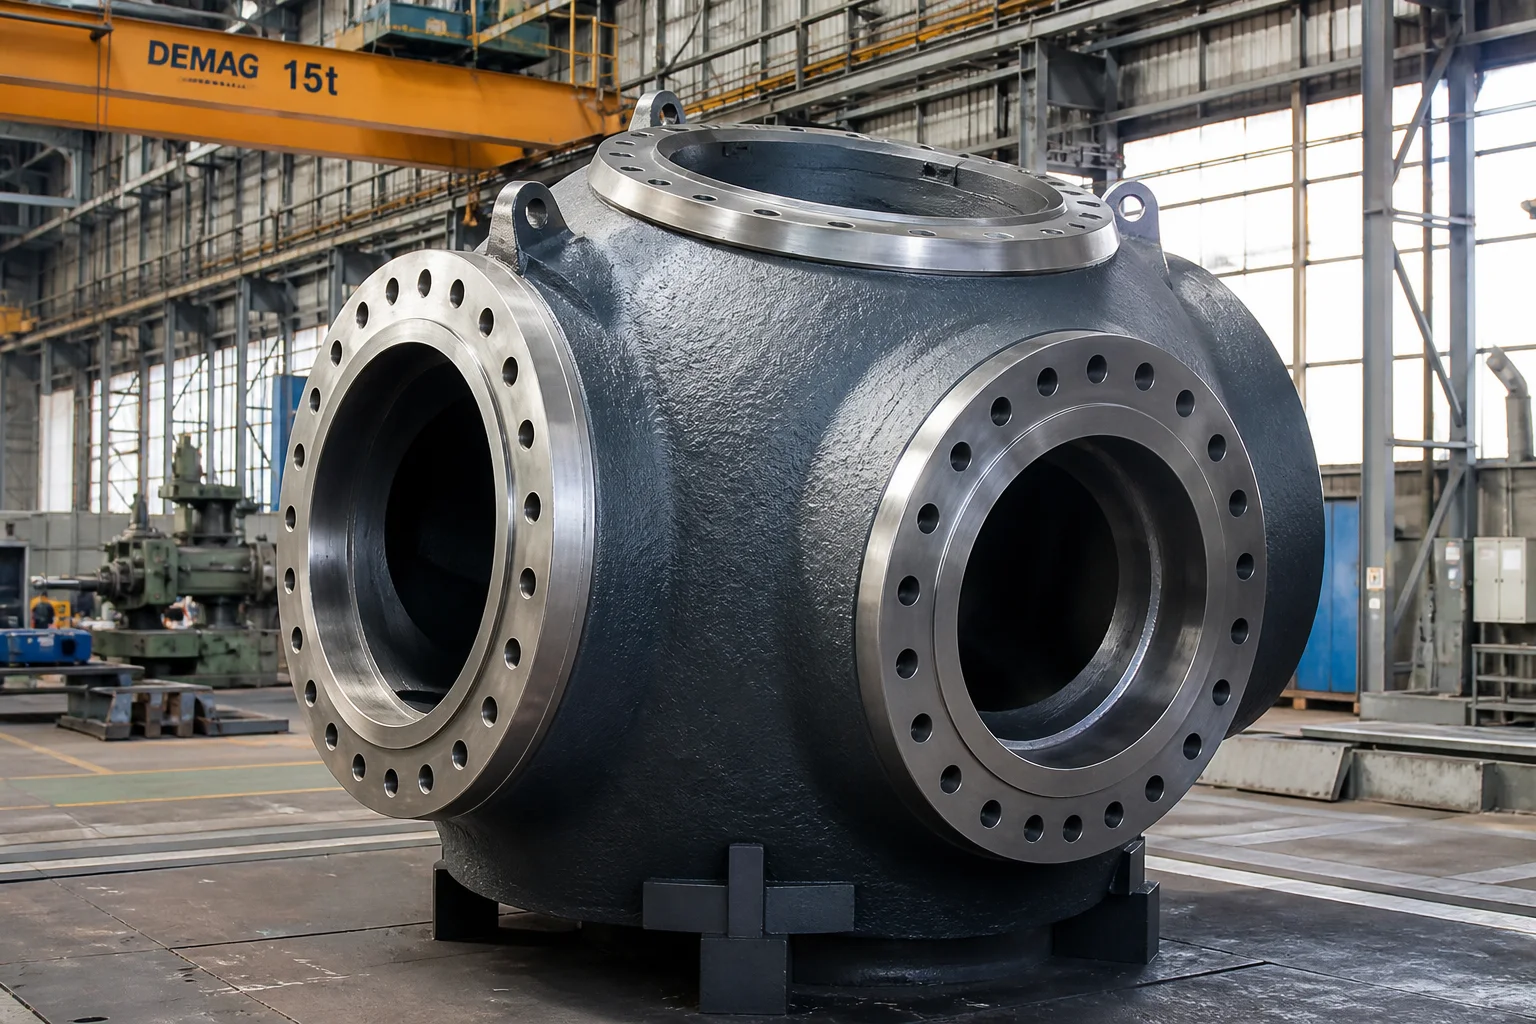
Vėjo jėgainių rotorių centrinių dalių (svoris nuo 10 iki 30 tonų, sienelių storis viršija ) veikia šiurkščiose žemiau nulio jūros aplinkose. Jų reikalavimus nustato EN 1563 ir GL/DNV vėjo energijos gairės , todėl reikalingas Aukštos kokybės feritinis lankstusis geležies lydinys :
| Specifikacija / savybė | EN-GJS-400-18U-LT (DIN EN 1563) / QT400-18AL | Kritinė inžinerinė pareiga |
|---|---|---|
| Tempiamasis stiprumas ( ) | Palaiko dinaminius mentų šaknų tvirtinimo jėgų pokyčius | |
| Takumo stipris ( ) | Neleidžia nuolatiniam plastiniam deformavimuisi audros gūsių metu | |
| Išsitempimas ( ) | Didelis plastinio deformavimosi pajėgumas avarinio stabdymo metu | |
| Šarpio V-formos įpjovos bandymas esant | (vidurkis) / (atskirai) | Privaloma : Neleidžia krušiniam skilimui arkties vėjų sąlygomis |
| Mazginumas ir matrica | Sferinės grafito dalelės (forma VI); Ferito matrica | Nulinis perlitas ar tarpšaknų karbidai, kad būtų pasiektas maksimalus žemų temperatūrų lankstumas |
- Lydymo švaros kontrolė : Labai žemi nevalytų kietėjimo elementų kiekiai: .
3. Didelio masto šablonų įranga ir kryptinis kietėjimas
15 tonų vėjo jėgainių rotorų centrų ir vientisų Francis turbinų ratukų vainikų liejimas reikalauja pažangaus terminio maitinimo modeliavimo:
┌────────────────────────────────────────────────────────────────────────┐
│ 1. 3D Machined Wooden / EPS Lost Foam Master Patterns                 │
│    • Accurate shrinkage compensation (+1.2% to +1.5%) across 4m spans  │
├────────────────────────────────────────────────────────────────────────┤
│ 2. Automated Furan Resin Sand Molding with Rigid Core Assembly         │
│    • High mold rigidity prevents mold dilation under 30 tons ferrostatic│
│      liquid pressure                                                   │
├────────────────────────────────────────────────────────────────────────┤
│ 3. CAE Solidification Simulation & Exothermic Feeding Sleeves          │
│    • Feeder sleeves positioned over thick blade root attachment flanges │
│    • Direct-chills placed at interior fillet transitions               │
├────────────────────────────────────────────────────────────────────────┤
│ 4. Clean Bottom-Pour Ladles with Ceramic Foam Filtration               │
│    • Smooth, laminar liquid entry with zero oxide skin entrapment      │
└────────────────────────────────────────────────────────────────────────┘
4. Daugiaplokštuminis penkių ašių CNC hidroploto ir flanšų apdirbimas
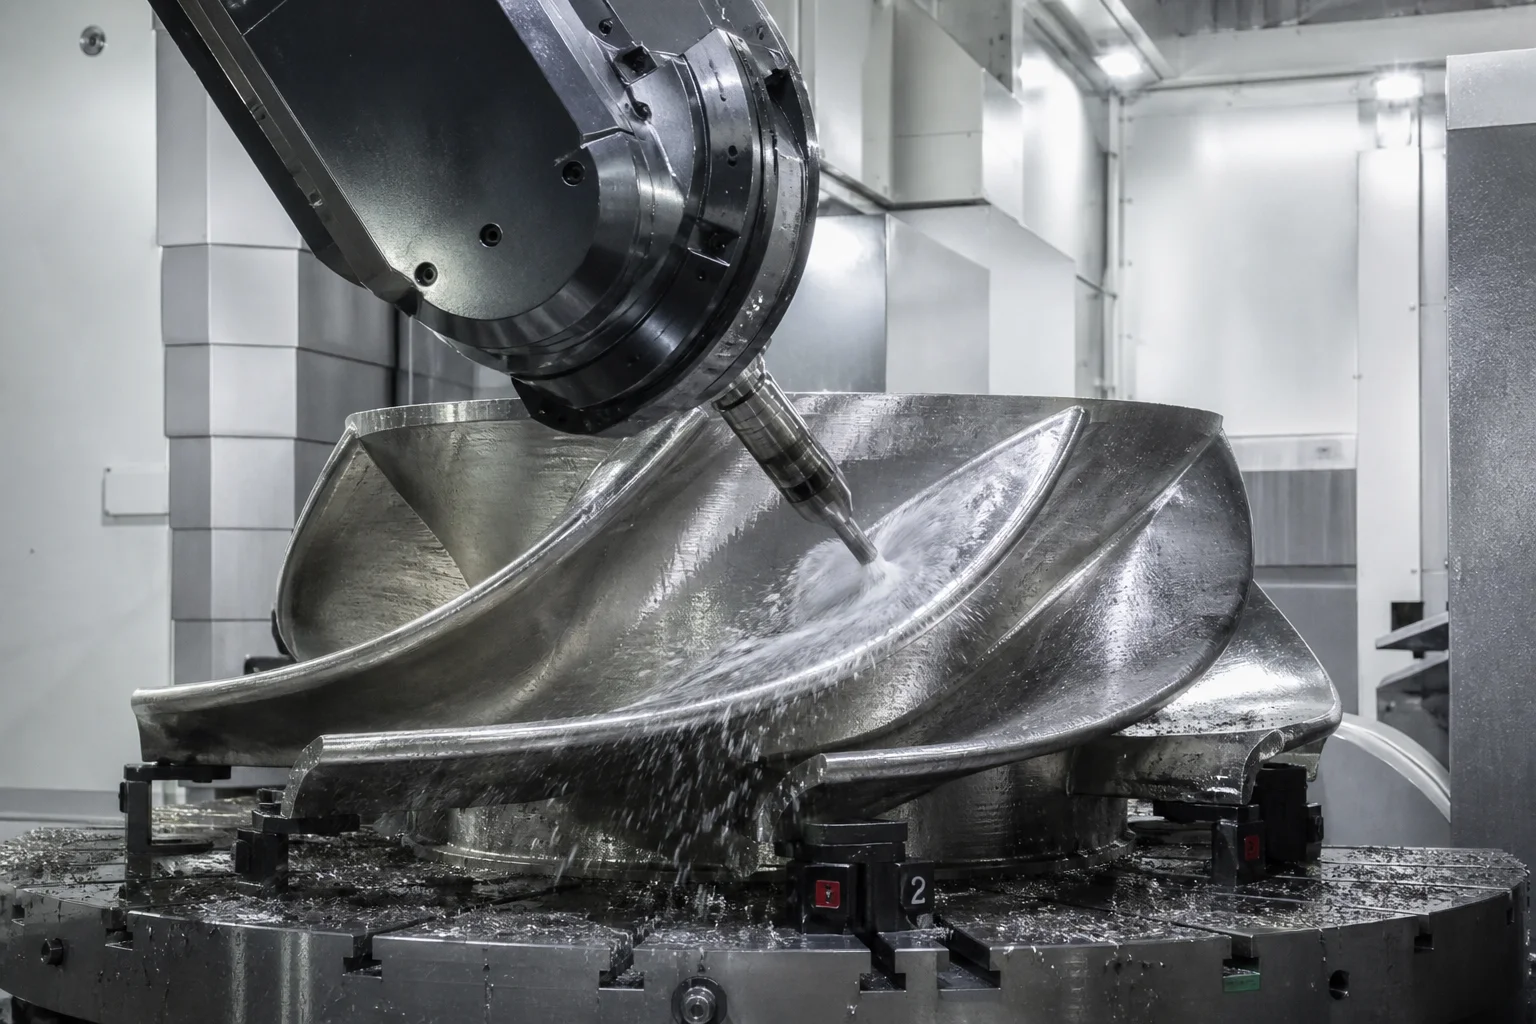
Atsinaujinančiosios energijos komponentai reikalauja didelės tikslumo, kad būtų maksimaliai padidinta aerodinaminė ir hidrodinaminė energijos konversijos efektyvumas:
Tikslaus apdirbimo galimybės:
- 5 ašių CNC hidroploto frezavimas : Francis turbinos ratukų mentės, Pelton kibirkščių skirstytuvai ir Kaplan mentės apdirbamos sunkiose 5 ašių CNC portalinėse frezuoklėse. Sudėtingos 3D laisvos formos hidraulinės paviršiai išlaikomi viduje cAD hidroploto koordinačių ( po tikslaus šlifavimo).
- Vėjo rotoriaus centro mentės posūkio flanšai : Didelės vertikaliosios sukimosi staklės (VTL) apdoroja mentės guolio montavimo flanšų paviršius, kurių skersmuo siekia iki 5 metrų, išlaikydamos plokštumumą viduje su giliais daugiadurklių posūkio ratukų skylėmis, gręžiamomis ir įpjoviamomis viename nustatyme.
- Pagrindinės lovoje esančios lygiavimo skylės : Horizontalūs frezuojamieji stakliai tiksliai apdirba generatoriaus ir pagrindinio guolio sėdynes, išlaikydami ašies vienašališkumą viduje per 6 metrų ilgio konstrukcinius lovas.
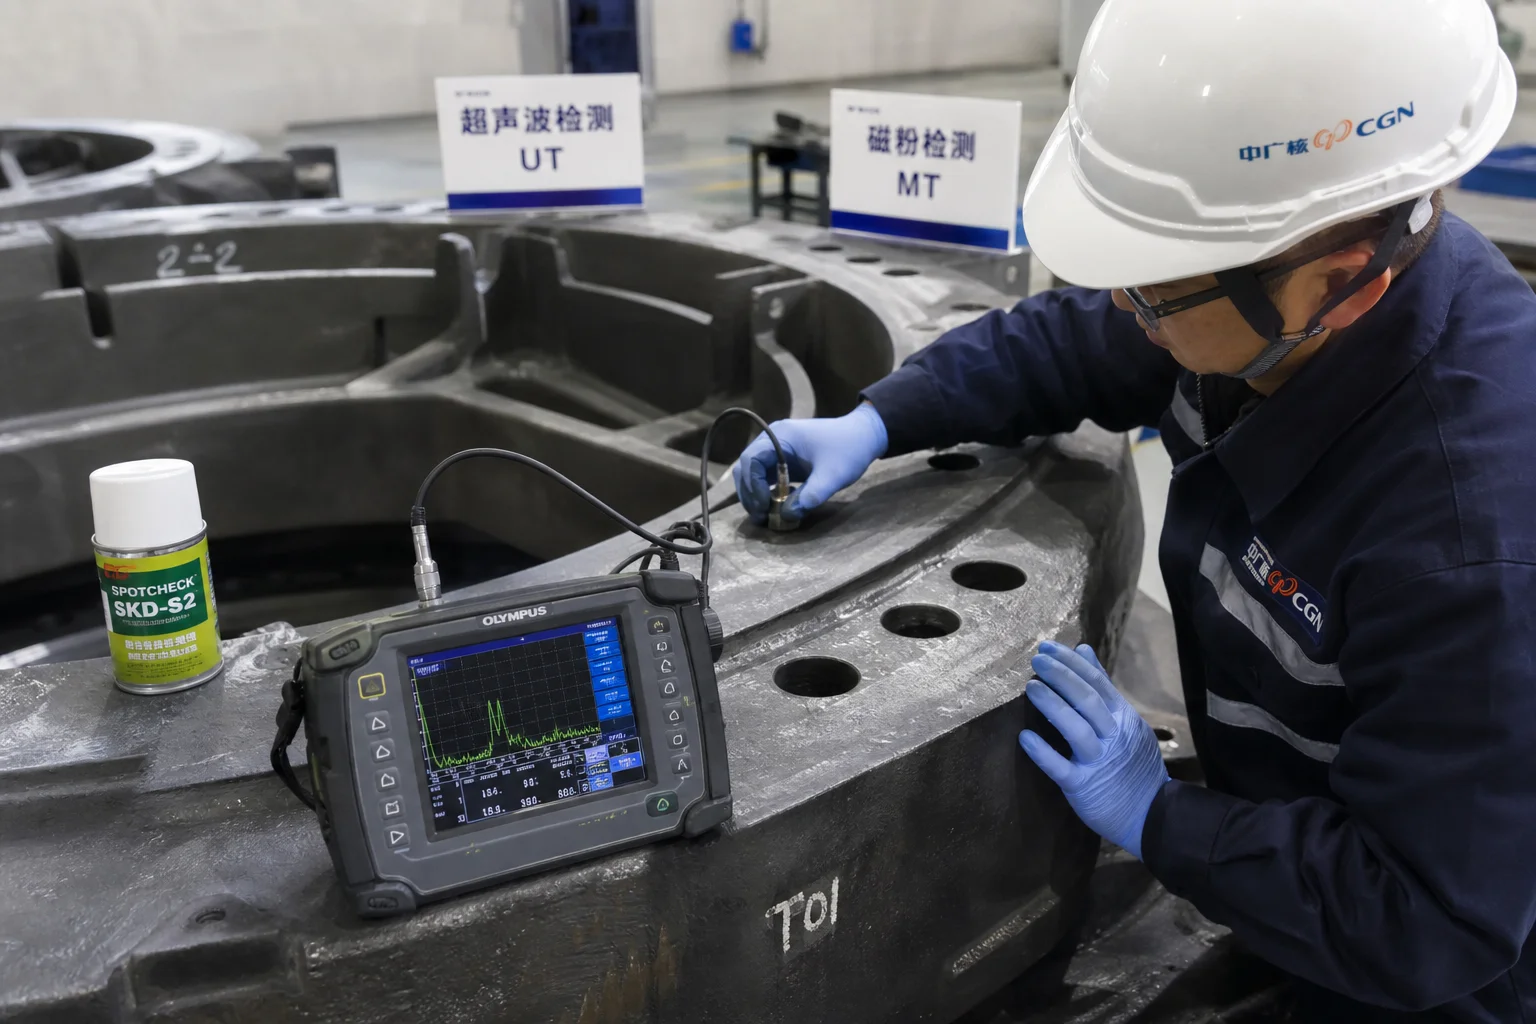
5. Visapusiškas kokybės kontrolė ir neardomieji bandymai (NDT)
| : Kokybės bandymo kategorija | Standartinė / Bandomoji specifikacija | Priėmimo kriterijai |
|---|---|---|
| Garso bangų tyrimas (GBT) | EN 12680-3 / ASTM A609 Lygis 1/2 | 100 % tūrinis šaknų, posūkių flanšų ir lovelių padų skenavimas; nėra kritinių susitraukimų |
| Magnetinė dalelių kontrolė (MT) | ISO 9934 / ASTM E709 (fluorescencinis) | 100 % visų didelės įtampos spindulių, mentų kraštų ir flanšų perėjimų paviršiaus patikrinimas; nėra įtrūkimų |
| Žemiau nulio Charpy smūginis bandymas | ASTM E23 / ISO 148-1 prie pritvirtintų bandomųjų blokų | Patvirtinta aT (vėjo generatorių centrų atveju) ir aT (13Cr-4Ni atveju) |
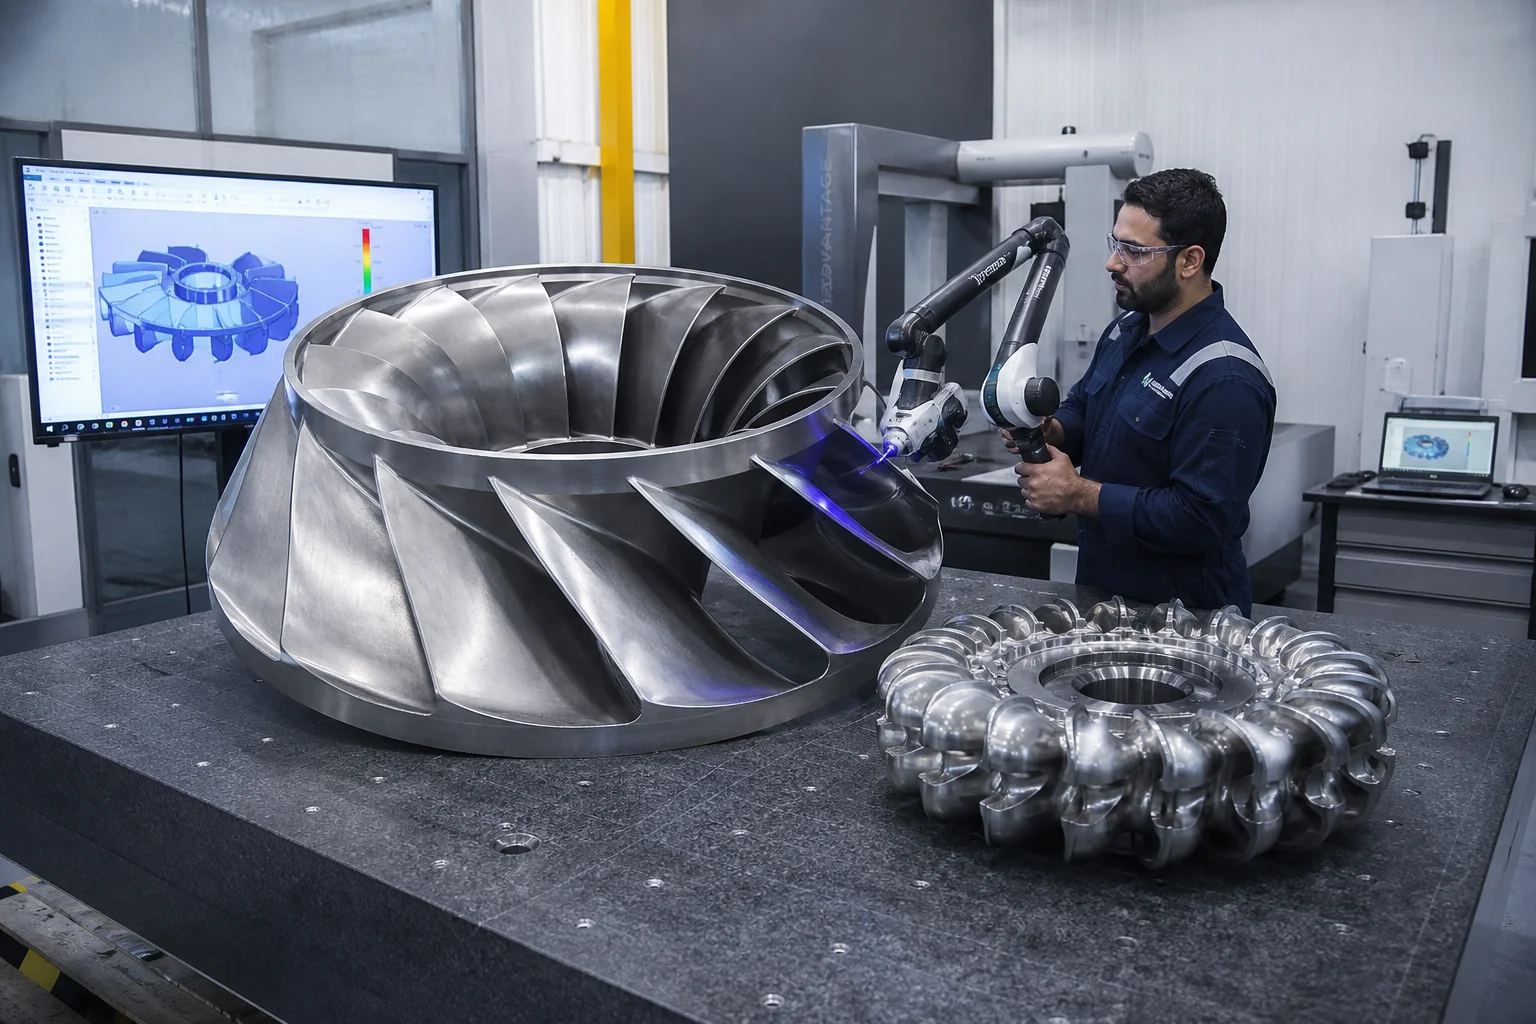
| 3D optinis ir lazerinis skenavimas | Nešiojamasis 3D lazerinis stebėtojas / rankos skeneris | Viso darbo erdvės matmenų patikrinimas pagal 3D CAD modelius |
| Dinaminė rotorinė balansavimas | Svorio balansavimo įrenginys pagal ISO 1940 klasės G2,5 reikalavimus | Hidroturbinų dėžių dinaminis balansavimas, siekiant pašalinti sukamąjį virpesį |
6. Atsinaujinančios energijos liejinių gamyba Dandong miesto Pengxin Machinery Co., Ltd.
Aukštos patikimumo hidro- ir vėjo energijos liejinių tiekimas reikalauja sertifikuotų liejyklos kokybės sistemų, pažangios metalurgijos ir didelės darbo erdvės daugiakomponenčių CNC staklių.
Dandong miesto Pengxin mašinų gamybos bendrovė, UAB yra įsitvirtinęs sunkiųjų liejimo ir tikslaus apdirbimo gamintojas, aptarnaujantis pasaulinius elektros energijos gamybos įrangos gamintojus (OEM):
- Medžiagų valdymas : Sertifikuotas 13Cr-4Ni martensitinio nerūdijančiojo plieno (CA6NM / 1.4313), žematemperatūrinio kovotojo geležies (EN-GJS-400-18U-LT) ) ir didelės stiprybės lydinių plienų gamybos procesas.
- Sunkioji infrastruktūra : 80 000 m² ploto sunkiųjų liejimų ir apdirbimo gamykla su sunkiaisiais viršutiniais kranais, galinčiais išlieti vieną liejinį nuo 500 kg iki 25 tonų.
- Pažangus penkių ašių CNC apdirbimas : Didelio darbinio lauko CNC portaliniai frezavimo centrai ir vertikalūs sukimo staklės, gaminantys baigtus hidrovariklių mentų sparnus ir vėjo rotorius.
- Vidinė sertifikuota laboratorija : Sertifikuoti II ir III lygio neardomosios kontrolės (NDT) technikai, subnulinės temperatūros Charpy smūginio stiprio bandymų kamerų įranga, metalografinė fazinė analizė bei optinė emisinė spektrinė analizė.
- Visos sertifikacijos : ISO 9001 sertifikuota, teikianti visus EN 10204 3.1 ir 3.2 medžiagų bandymų sertifikatus, 100 % neardomosios kontrolės (NDT) patikrinimų protokolus bei 3D lazerinio nuskaitymo ataskaitas.
Išvada
Hidroenergetikos ir vėjo energijos turbinų komponentų liejinių detalės yra esminis visuotinio žaliųjų energijos šaltinių perėjimo konstrukcinis pagrindas. Veikdamos nuolatinės kavitacijos, dumblo dilavimo ir aerodinaminės turbulencijos sąlygomis 25–40 metų laikotarpiu reikalaujama nepriekaištingos metalurginės grynumo (CA6NM ir EN-GJS-400-18U-LT), tikslaus kryptinio kristalizavimo, penkių ašių CNC apdirbimo ir išsamių neardomosios kontrolės kokybės patikrinimų.
Bendraudami su patyrusia, integruota sunkiųjų liejinių gamybos ir tikslaus apdirbimo įmone užtikrinsite, kad jūsų atsinaujinančios energijos turbinos veiktų maksimaliu naudingumo koeficientu ir tarnautų be gedimų dešimtmečius.
Susisiekite su „Dandong City Pengxin Machinery Co., Ltd.“, kad pateiktumėte savo hidroenergetikos ar vėjo energijos turbinų komponentų brėžinius.
Dandong City Pengxin Machinery Co., Ltd. — sunkieji liejimai ir tikslusis apdirbimas nuo 1958 m.
Turinys
- 1. Eksploatavimo aplinkos ir atsinaujinančiosios energijos gedimų mechanizmai
- 2. Metalurginis lydinių hierarchijos: hidro prieš vėjo komponentus
- 3. Didelio masto šablonų įranga ir kryptinis kietėjimas
- 4. Daugiaplokštuminis penkių ašių CNC hidroploto ir flanšų apdirbimas
- 5. Visapusiškas kokybės kontrolė ir neardomieji bandymai (NDT)
- 6. Atsinaujinančios energijos liejinių gamyba Dandong miesto Pengxin Machinery Co., Ltd.
- Išvada