
 EN
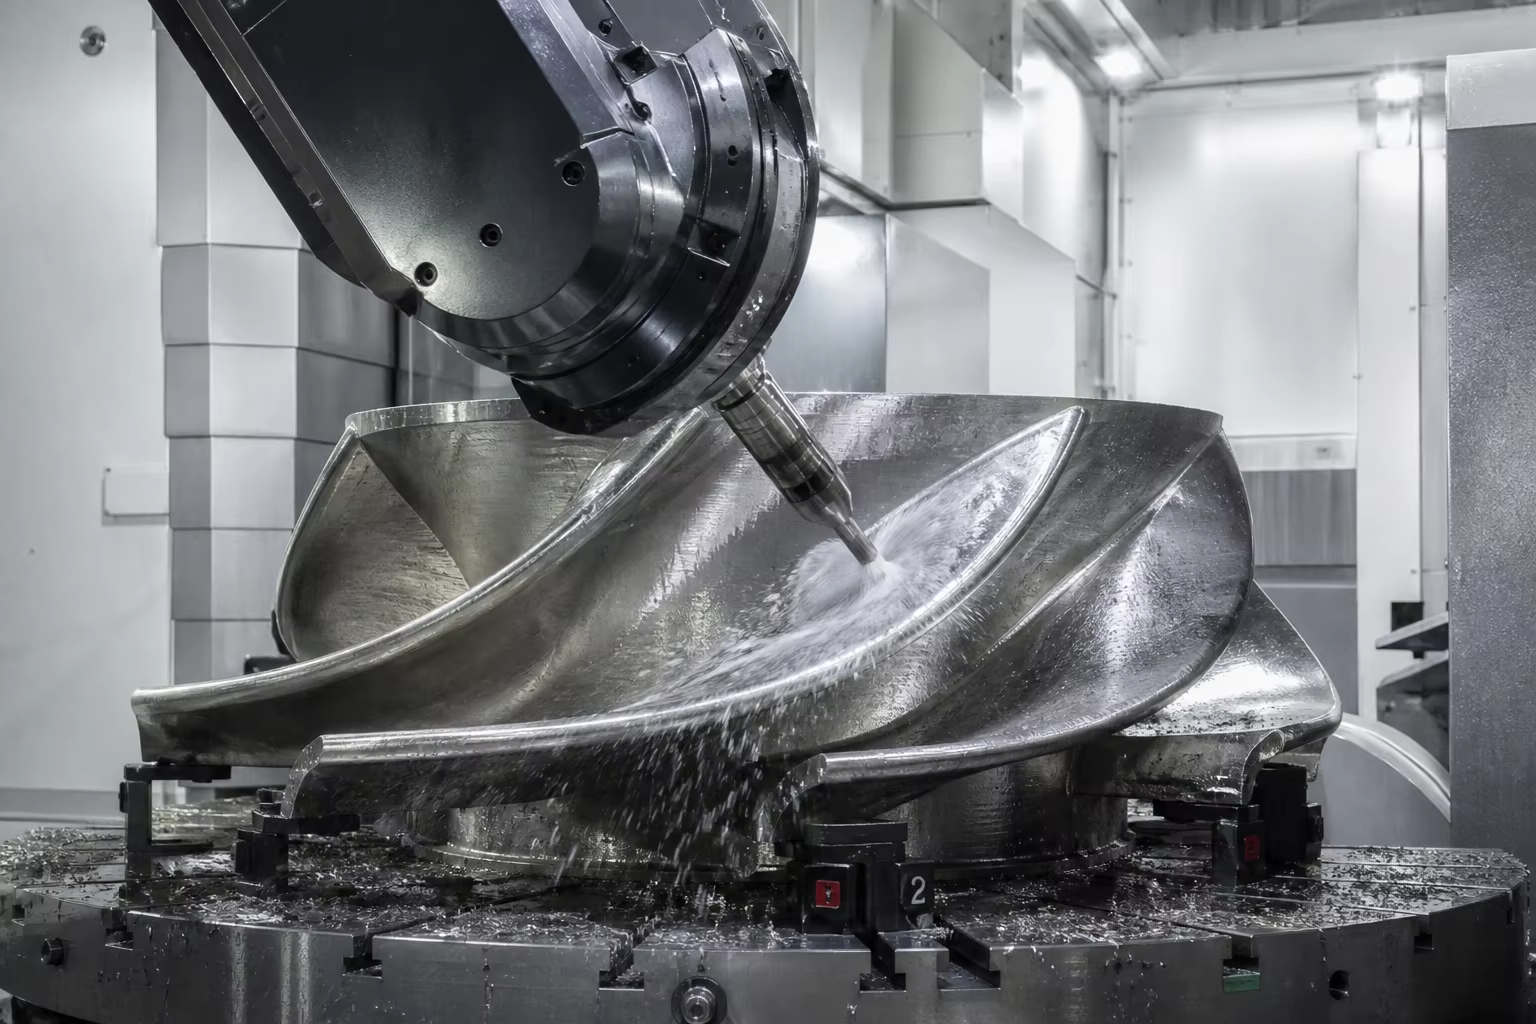
Meta Beskrivelse: En omfattende teknisk guide til komponentstøbninger til vand- og vindkraftturbiner. Undersøg 13Cr-4Ni martensitisk rustfrit stål (ASTM A743 CA6NM / EN 1.4313) til Francis-løbere og Pelton-bække, lavtemperatur-duktilt jern (EN-GJS-400-18U-LT ved -20 °C) til 15-ton-vindturbinrotorhoveder, 5-akse CNC-bearbejdning og NDT uden defekter.
I global infrastruktur for vedvarende energi repræsenterer vand- og vindkraftanlæg toppen inden for mekanisk ingeniørarbejde i stor målestok. I årtier udsættes kraftværksstøbninger for ekstreme dynamiske spændinger under konstant påvirkning af naturlige kræfter:
- Vandturbiner (Francis, Kaplan, Pelton) : Løberblad, krone, bånd og fordelervindfanger arbejder inde i højhastighedsvandstråler, der overstiger , hvilket medfører intens kavitationsstød (implosionspres ), erosion fra højhastighedssilt og kvartssand, cyklisk vandhammertræthed samt korrosive vandkemier .
- Vindmøller (landbaserede og havbaserede, 3 MW – 16 MW) : Stort støbte Rotorhoveder, bundplader (hovedrammer), drejearme og planetbægre udholdes uden ophør flerakset aerodynamisk vindstød-turbulens, højcyklus-bøjningsudmattelse ( over 25-års designlevetid), og arktiske offshore-marinemiljøer ned til eller .
Under disse hårdt påvirkende forhold er strukturel integritet afgørende. En mikroskopisk krympningspor i roden af en Pelton-bæger eller et embrittende korngrænse-carbid i en 20-ton-vindturbinrotorhoved vil udvikle sig til katastrofal udmattelsesbrud og udløse katastrofal turbinfejl samt reparationer med offshore-kraner til flere millioner dollars.
At opnå ekstrem pålidelighed kræver specialiseret støberimetallurgi: støbning af 13Cr-4Ni martensitisk rustfrit stål (CA6NM / 1.4313) med dobbelttemperings-varmebehandling til modstandsdygtighed mod hydrokavitation samt tykkere sektioner af Lavtemperatur-ferritisk duktilt jern (EN-GJS-400-18U-LT / QT400-18AL) med garanteret Charpy-impacttoughness under frysepunktet.
Denne tekniske vejledning beskriver metallurgien, modelleringen af retningsspecifik stivfrysning, 5-akset CNC-hydrodynamisk bearbejdning og ikke-destruktive kvalitetsvalideringsarbejdsgange for gysninger til vand- og vindkraft.
1. Driftsmiljøer og fejlmekanismer inden for vedvarende energi
                     ┌──────────────────────────────────────────────┐
                     │ Renewable Kinetic Energy Dynamics            │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Cavitation & Silt Abrasion    │ │ High-Cycle Aerodynamic Fatigue│ │ Sub-Zero Cold-Climate Impact  │
│ (Vapor micro-jet pitting on   │ │ (Non-stop cyclic gust bending │ │ (Offshore brittle fracture    │
│  hydro runner blade trailing) │ │  across 15-ton rotor hubs)    │ │  risk in arctic wind down -40°C)
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Driftskomponent | Primær dynamisk belastning | Kritisk svigttilstand, der skal forhindres | Materialekvalitetssolution |
|---|---|---|---|
| Pelton-turbinemåler | Højhastighedsimpulsstråle af vand ( ) + cyklisk stød | Erosion af målerens spalter, udmattelsesbøjning ved målerens rod | 13Cr-4Ni rustfrit stål (ASTM A743 CA6NM / 1.4313) |
| Francis-løberkrone og -vinger | Kontinuerligt hydrodynamisk tryk + kavitationsmikrostråler | Kavitationspitting og revner ved bladets bagkant | Lavkulstof-13Cr-4Ni (CA6NM-Mod / 1.4405) |
| Vindturbines rotorhoved (5–16 MW) | Flere tons aerodynamiske bladpitch-momenter + vindstødsslag | Udmattelsesrevner i hovedbladflangen; sprø brud | Duktilt jern til lav temperatur (EN-GJS-400-18U-LT / QT400-18AL) |
| Vindturbines hovedbænkeplade / ramme | Stort gearkasses-/generatorvægt plus torsionel yaw-reaktion | Torsionel deformation, revner i monteringsplader | Ferritisk duktilt støbejern (EN-GJS-400-15 / EN-GJS-500-7) |
2. Metallurgisk legeringshierarki: Hydro- versus vindkomponenter
A. Hydroturbiner: 13Cr-4Ni martensitisk rustfrit stål (CA6NM / 1.4313)
Standard austenitiske rustfrie stålsorter (304/316) har lav flydestyrke, mens standard martensitiske stålsorter (410/420) mangler svejseegenskaber og slagstyrke. Den 13 % Cr – 4 % Ni – 0,5 % Mo lavkulstof-martensitiske legering (ASTM A743 CA6NM / EN 10283 1.4313 / GX4CrNiMo16-5-1) repræsenterer guldstandarden:
| Kemisk element | Målområde (vægt%) | Metallurgisk funktion |
|---|---|---|
| Kulstof (C) | (Strikt lav kulstof) | Forhindre dannelse af kromcarbid; garanterer fremragende svejsebarhed uden revner ved forvarmning |
| Krom (Cr) | Danner beskyttende passiv film, der modstår korrosion fra ferskvand og slam | |
| Nickel (Ni) | Undertrykker dannelse af delta-ferrit; fremmer fuldstændig martensitisk omformning og høj slagstyrke | |
| Molybden (Mo) | Forbedrer modstand mod pittingkorrosion i slamholdigt flodvand; øger modstand mod temperering |
- Mekaniske egenskaber (dobbelttempereret) : .
- To-trins-tempering : Austenitisering ved efterfulgt af luft-/vandafkøling og derefter Første temperering ved (omdanner resterende austenit) og Anden temperering ved (aflastning af spændinger og udfældning af ultrafin, temprede martensit med stabil resterende austenit til stødtæthed).
B. Vindmøller: Tunge sektioner af duktilt jern til lavtemperatur (EN-GJS-400-18U-LT)
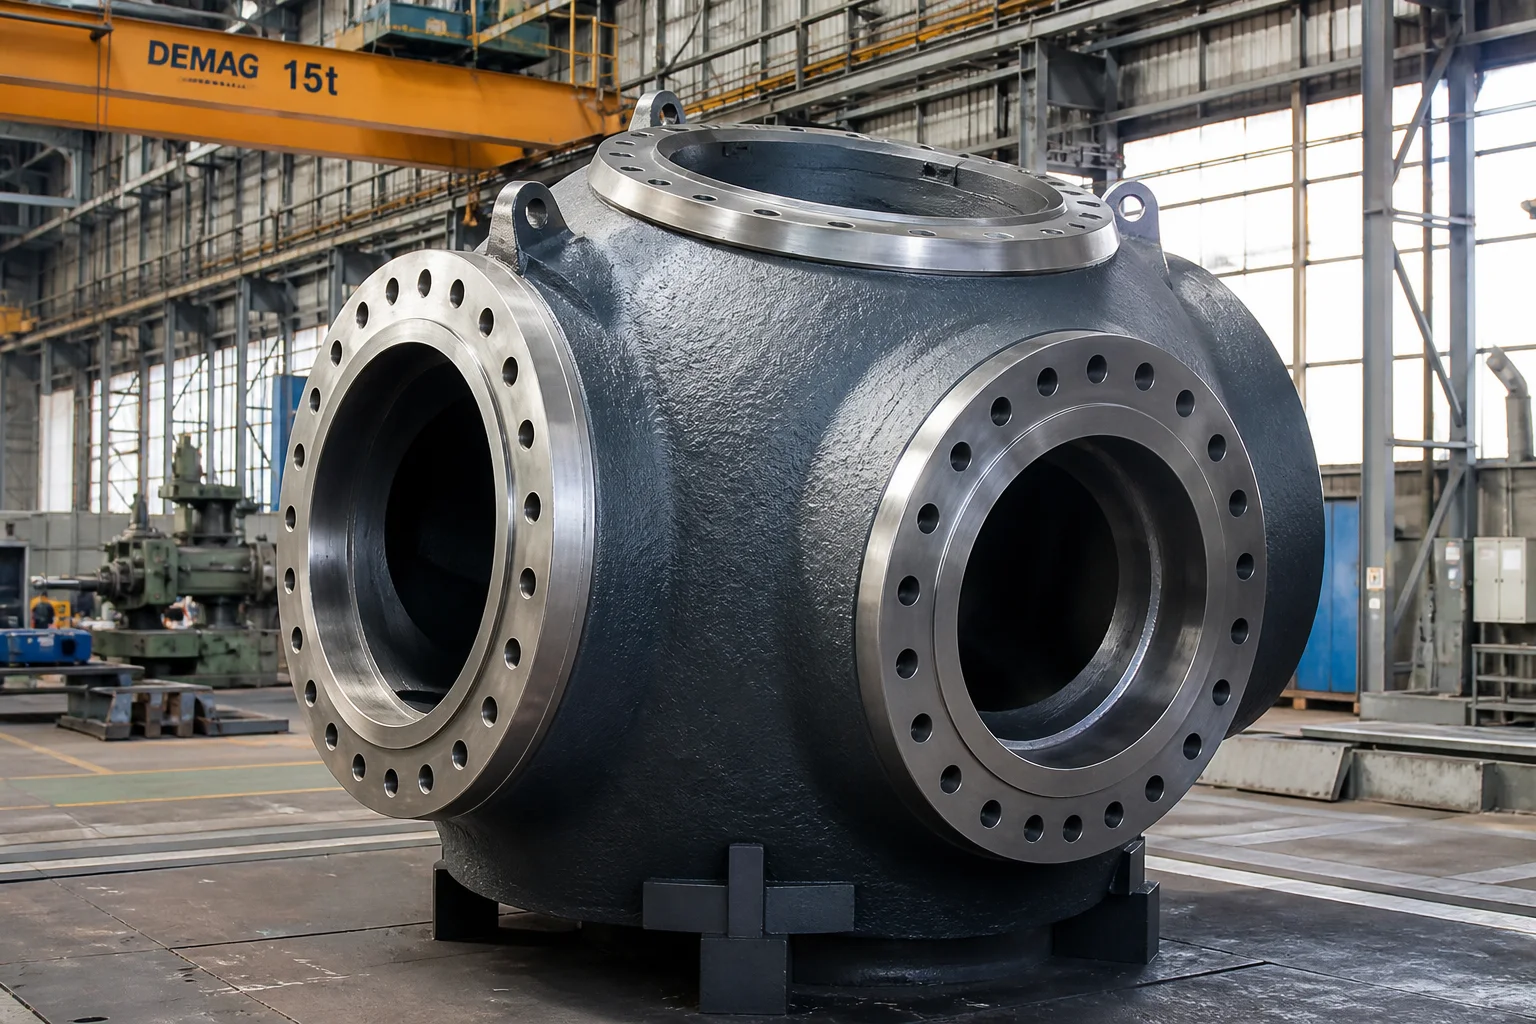
Rotorkranier til vindmøller (med vægt fra 10 til 30 tons og vægtykkelser over ) opererer i hårde offshore-miljøer under frysepunktet. De er underlagt EN 1563 og GL/DNV-vejledninger for vindenergi , og kræver derfor Højrenhedsferritisk duktilt jern :
| Specifikation / Egenskab | EN-GJS-400-18U-LT (DIN EN 1563) / QT400-18AL | Kritisk teknisk funktion |
|---|---|---|
| Trekstyrke ( ) | Understøtter dynamiske spændekræfter ved bladrod | |
| Flydegrænse ( ) | Forhindrer permanent plastisk deformation under stormstyrke vindstød | |
| Forlængelse ( ) | Høj evne til plastisk deformation under nødbremser | |
| Charpy V-notch ved | (gennemsnit) / (enkelt) | Obligatorisk : forhindrer sprødt brud i arktiske vinde |
| Nodularitet & Matrix | Sfæroide grafit (form VI); Ferritmatrix | Nul perlit eller intercellulære carbider for at maksimere duktilitet ved lave temperaturer |
- Renhedskontrol under smeltning ekstremt lave niveauer af uønskede skrøbeliggørende elementer: .
3. Storformat mønsterværktøj og retningsspecifik solidificering
Støbning af 15-ton-vindmøllerotorhjul og monolitiske Francis-turbinløbehjulsrande kræver avanceret termodynamisk tilførselssimulation:
┌────────────────────────────────────────────────────────────────────────┐
│ 1. 3D Machined Wooden / EPS Lost Foam Master Patterns                 │
│    • Accurate shrinkage compensation (+1.2% to +1.5%) across 4m spans  │
├────────────────────────────────────────────────────────────────────────┤
│ 2. Automated Furan Resin Sand Molding with Rigid Core Assembly         │
│    • High mold rigidity prevents mold dilation under 30 tons ferrostatic│
│      liquid pressure                                                   │
├────────────────────────────────────────────────────────────────────────┤
│ 3. CAE Solidification Simulation & Exothermic Feeding Sleeves          │
│    • Feeder sleeves positioned over thick blade root attachment flanges │
│    • Direct-chills placed at interior fillet transitions               │
├────────────────────────────────────────────────────────────────────────┤
│ 4. Clean Bottom-Pour Ladles with Ceramic Foam Filtration               │
│    • Smooth, laminar liquid entry with zero oxide skin entrapment      │
└────────────────────────────────────────────────────────────────────────┘
4. Flere-akse, 5-akse CNC-bearbejdning af hydrofoil og flanger
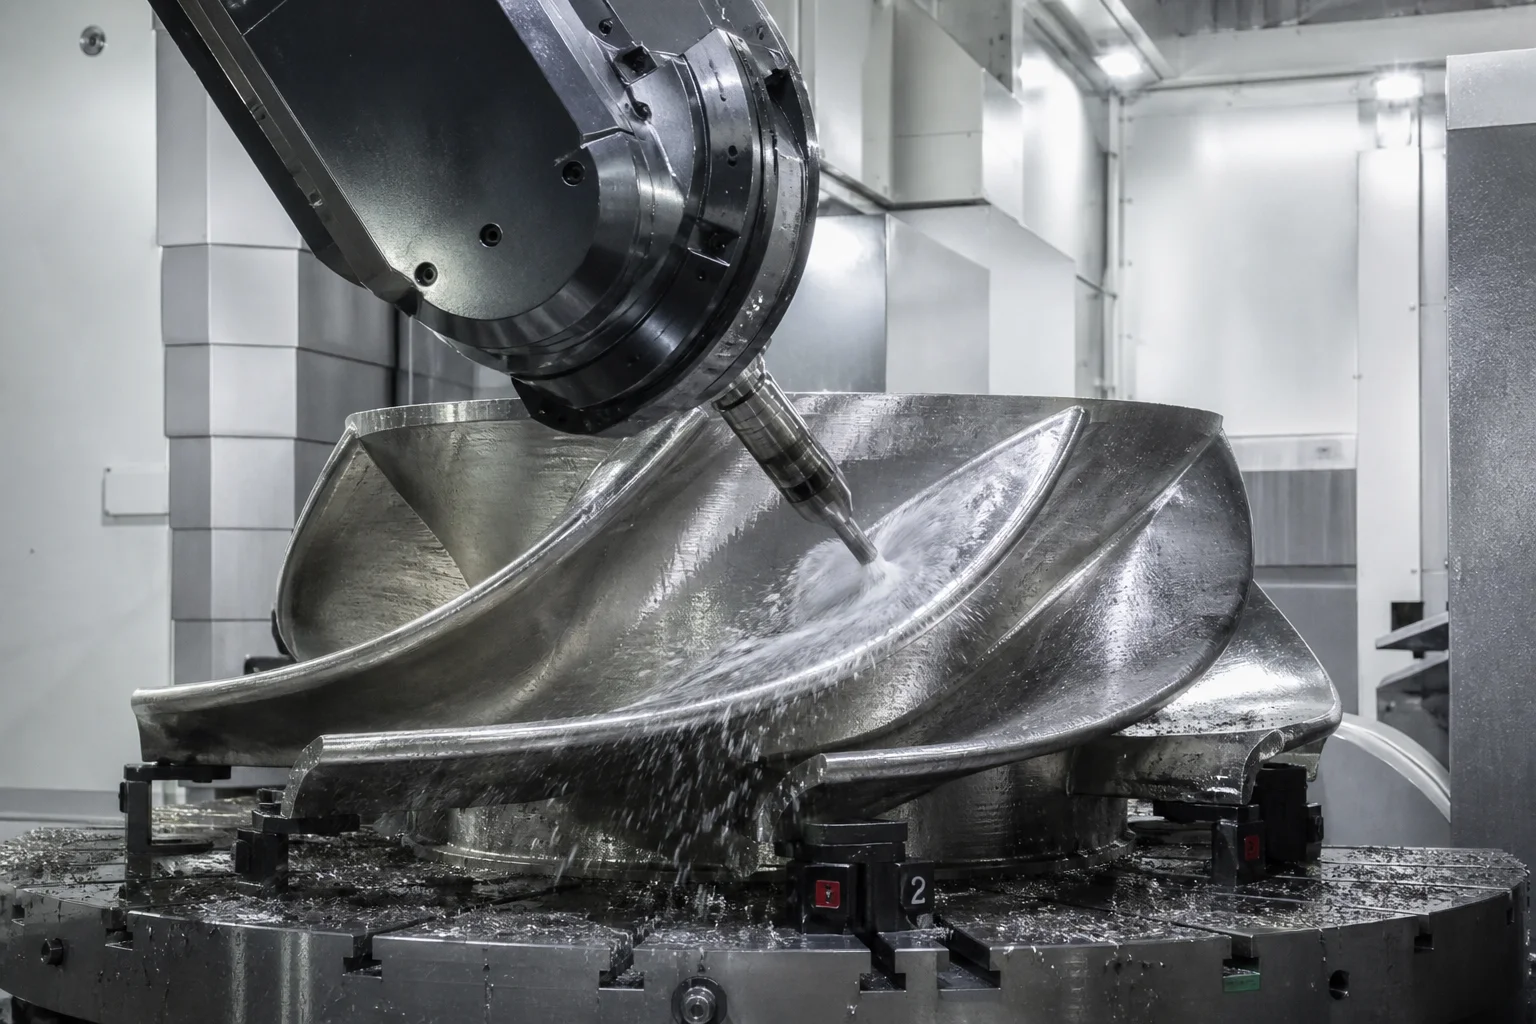
Komponenter til vedvarende energi kræver høj præcision for at maksimere effektiviteten af aerodynamisk og hydrodynamisk energikonvertering:
Præcisionsmaskinbearbejdningsevner:
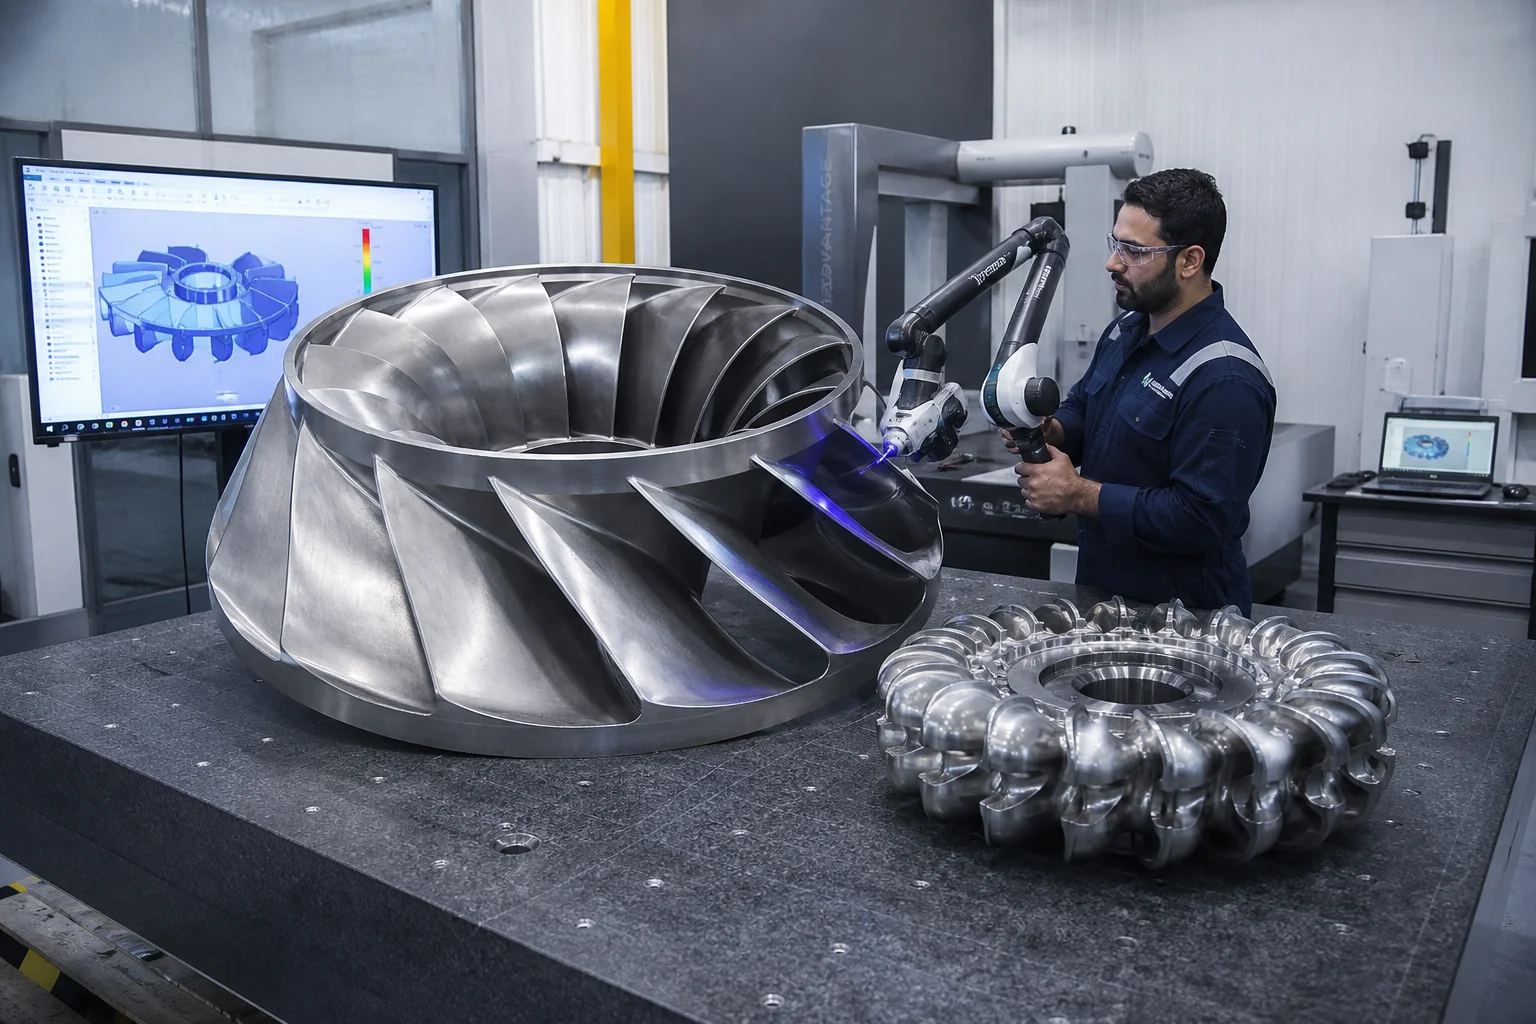
- 5-akset CNC-hydrofoil-fresning : Francis-løberblad, Pelton-bægerdele og Kaplan-blad bearbejdes på tunge 5-akset CNC-portalfressemaskiner. Komplekse 3D frie hydrodynamiske overflader opretholdes inden for af CAD-hydrofoil-koordinater ( efter præcisionspolering).
- Vindrotorhubbades bladgåsflange : Store vertikale drejebænke (VTL) drejer blaglagermonteringsflanger med op til 5 meters diameter og opretholder planhed inden for med dybe, flerhulede bladgåscirkler, der bores og gevindskæres i én opsætning.
- Hovedbænkejusteringsboringer : Horisontale boremaskiner præcisionsbearbejder generator- og hovedlager-sæder og opretholder centerlinje-koncentricitet inden for på tværs af 6-meter strukturelle sengesystemer.
5. Omfattende kvalitetskontrol og ikke-destruktiv testning (NDT)
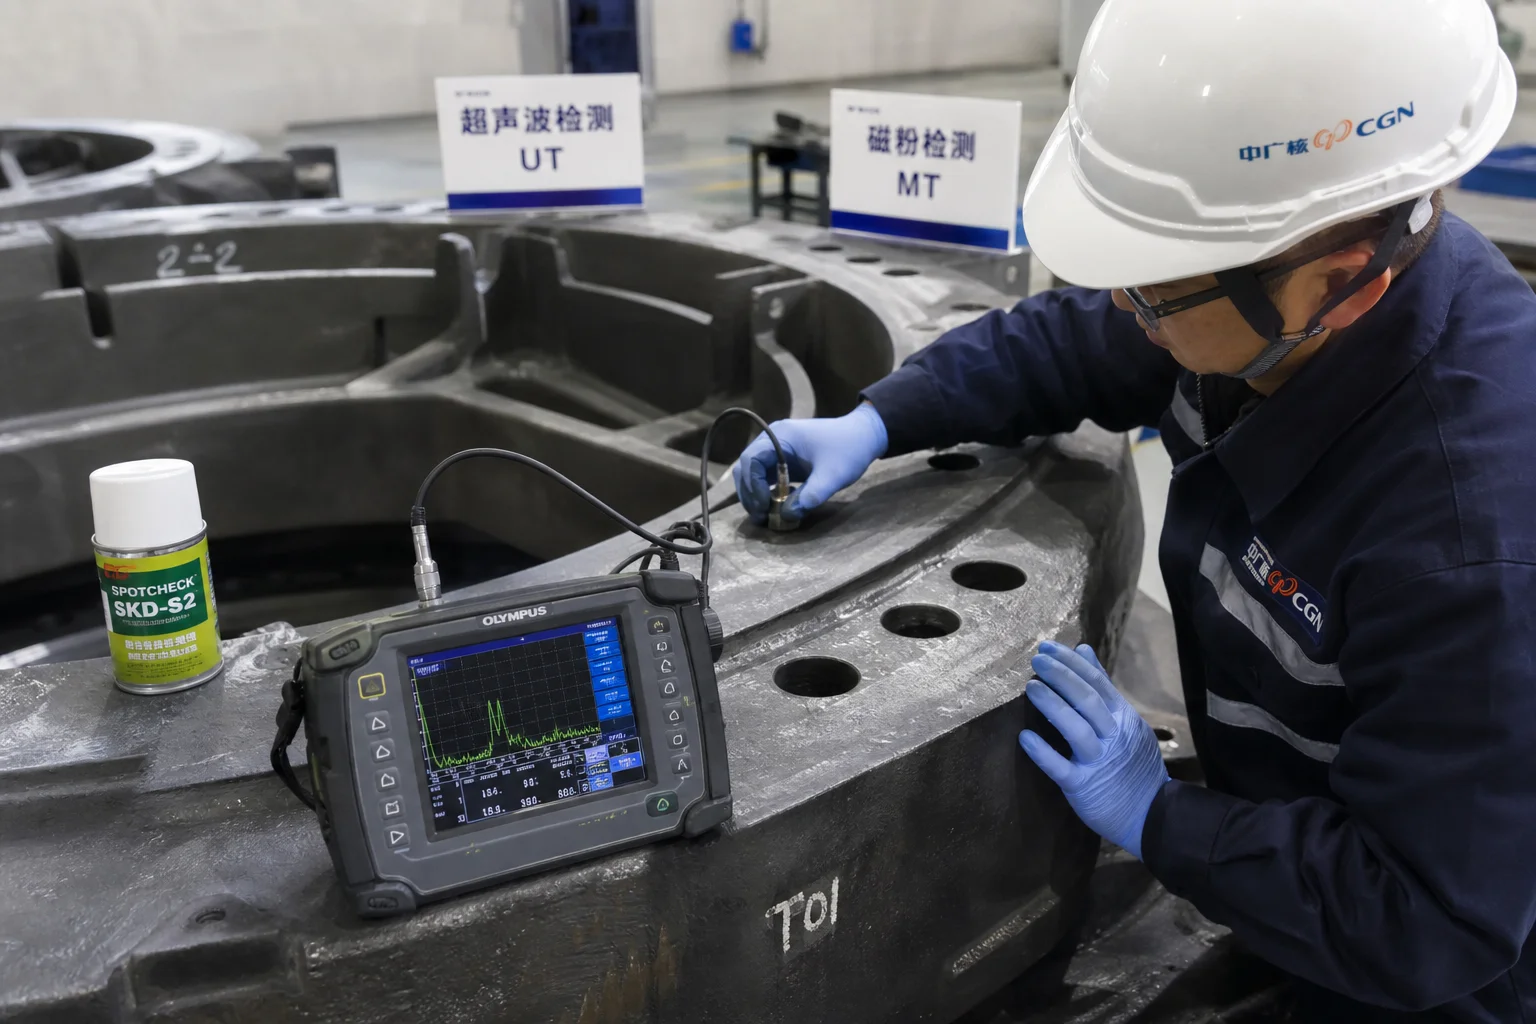
| Kvalitetstestkategori | Standard\/testspecifikation | Acceptanskriterier |
|---|---|---|
| Ultraske test (UT) | EN 12680-3\/ASTM A609 niveau 1\/2 | 100 % volumetrisk scanning af bladrod, pitch-flanger og sengesystemplader; ingen kritisk krympning |
| Magnetpulvertestning (MT) | ISO 9934\/ASTM E709 (fluorescerende) | 100 % overfladeinspektion af alle højt spændte radiusser, bladfilletter og flangeovergange; ingen revner |
| Charpy-impacttest ved under-nulfahrenheit-temperaturer | ASTM E23\/ISO 148-1 på tilkoblede testblokke | Verificeret aT (til vindhjulshube) og aT (for 13Cr-4Ni) |
| 3D-optisk og laser-scanning | Bærbar 3D-lasertracker / arm-scanner | Fuld dimensionel verifikation af hele omridset i forhold til 3D-CAD-modeller |
| Dynamisk rotorbalancering | Balanceringsmaskine i henhold til ISO 1940-kvalitet G2,5 | Dynamisk balancering af vandturbinløbere for at eliminere rotationsvibration |
6. Vedvarende-energi-støbninger hos Dandong City Pengxin Machinery Co., Ltd.
At levere højpålidelige støbninger til vand- og vindenergi kræver certificerede støberisystemer, avanceret metallurgi og store multiakse-CNC-maskinværktøjer.
Dandong City Pengxin Machinery Co., Ltd. er en etableret producent af tunge støbninger og præcisionsmaskinbearbejdning, der leverer til globale OEM’er inden for kraftværksudstyr:
- Materialekendskab : Certificeret produktion af 13Cr-4Ni martensitisk rustfrit stål (CA6NM / 1.4313), lavtemperaturtøbejern (EN-GJS-400-18U-LT ved ), og højstyrkelegerede stålsorter.
- Tung infrastruktur : 80.000 m² storstøberi- og maskinfremstillingsfacilitet med tunge løftekrane, der kan støbe enkeltstøbninger fra 500 kg op til 25 ton.
- Avanceret 5-akse CNC-bearbejdning : CNC-portalmillingcentre med stort arbejdsområde samt vertikale drejebænke, der leverer færdige hydrofoil-løberblade og vindrotorhjul.
- Egen certificeret laboratorium : Certificerede NDT-teknikere på niveau II/III, Charpy-impacttestkamre til under-nulfagre temperaturer, metallografisk fasanalyse og optisk emissionsspektrometri.
- Komplet certificering : ISO 9001-certificeret, leverer fuldstændige EN 10204 3.1- og 3.2-materialeprøvecertifikater, 100 % NDT-inspektionslogge samt 3D-laserskanningsrapporter.
Konklusion
Støbninger til komponenter i vand- og vindkraftturbiner udgør den kritiske strukturelle rygrad i den globale grønne energiomstilling. Drift i 25–40 år under vedvarende kavitation, siltabrasion og aerodynamisk turbulens kræver uforhandlet metallurgisk renhed (CA6NM og EN-GJS-400-18U-LT), præcis retningssolidificering, 5-akset CNC-bearbejdning samt omfattende NDT-kvalitetsverificering.
At samarbejde med en erfaren, integreret tung støbe- og præcisionsbearbejdningsvirksomhed sikrer, at dine vedvarende energiturbiner fungerer med maksimal effektivitet og årtier af fejlfri drift.
Kontakt Dandong City Pengxin Machinery Co., Ltd. for at indsende dine tegninger til vand- eller vindkraftturbin-komponenter.
Dandong City Pengxin Machinery Co., Ltd. — Tunge støbninger og præcisionsmaskinbearbejdning siden 1958.
Indholdsfortegnelse
- 1. Driftsmiljøer og fejlmekanismer inden for vedvarende energi
- 2. Metallurgisk legeringshierarki: Hydro- versus vindkomponenter
- 3. Storformat mønsterværktøj og retningsspecifik solidificering
- 4. Flere-akse, 5-akse CNC-bearbejdning af hydrofoil og flanger
- 5. Omfattende kvalitetskontrol og ikke-destruktiv testning (NDT)
- 6. Vedvarende-energi-støbninger hos Dandong City Pengxin Machinery Co., Ltd.
- Konklusion