
 EN
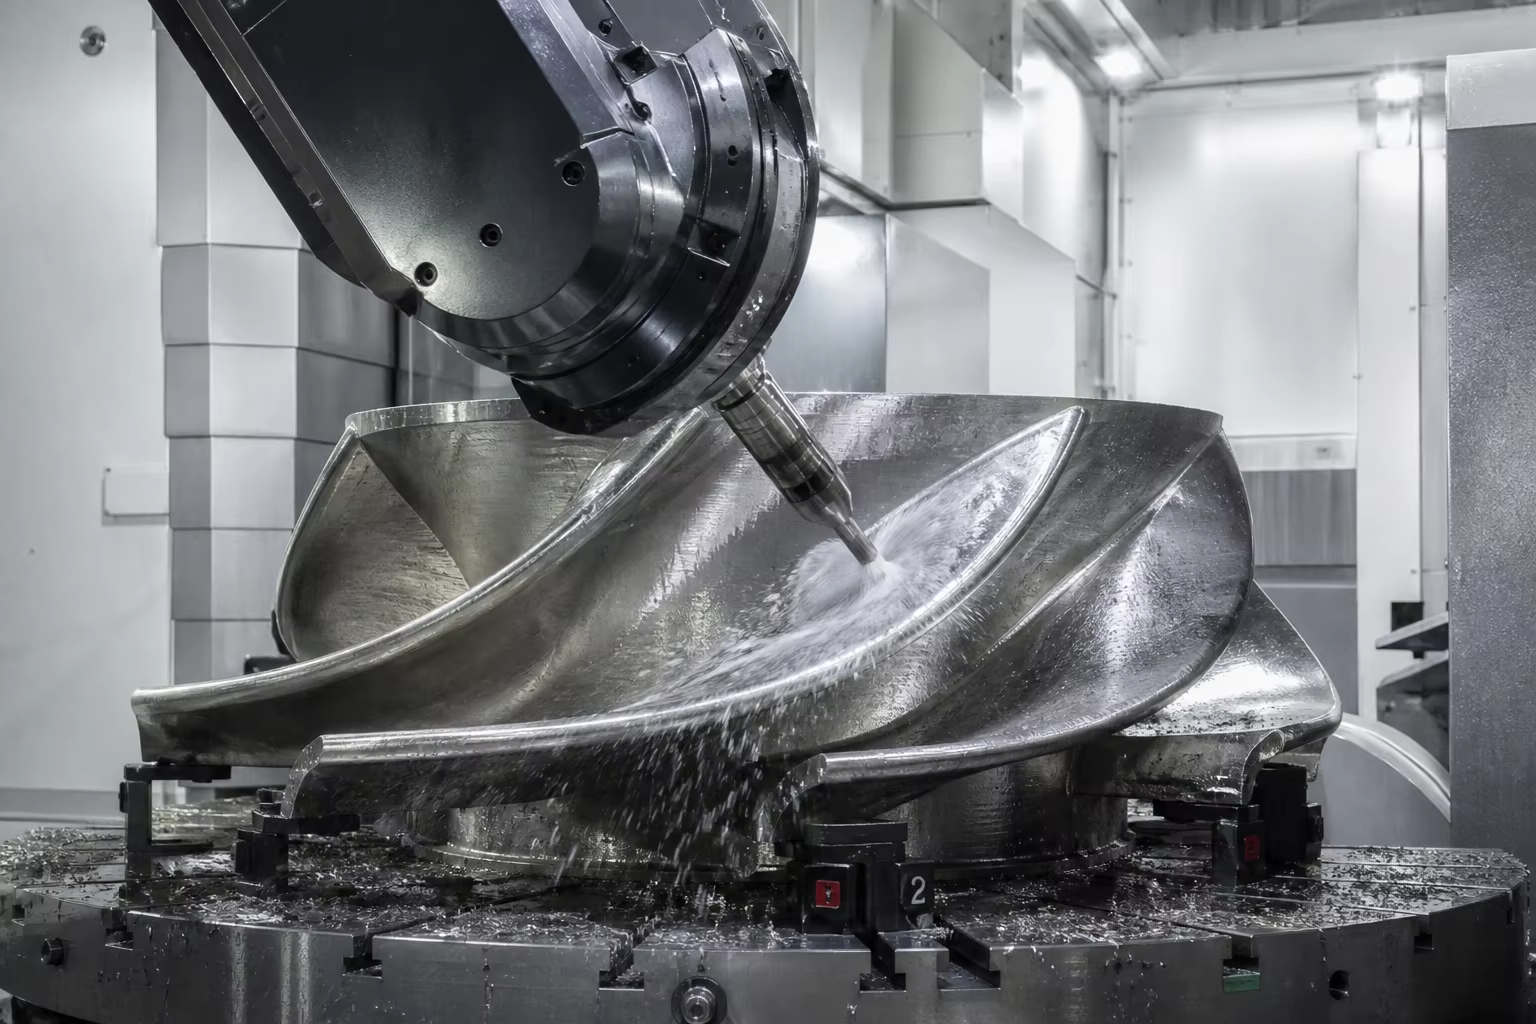
توضیحات متا: راهنمای فنی جامعی برای ریختهگری قطعات توربینهای انرژی آبی و بادی. بررسی فولاد زنگنزن مارتنزیتی ۱۳Cr-4Ni (ASTM A743 CA6NM / EN 1.4313) برای پرههای توربین فرانسیس و سطلهای توربین پلتون، آهن چکشخوار دمای پایین (EN-GJS-400-18U-LT در دمای ۲۰- درجه سانتیگراد) برای هابهای روتور توربینهای بادی ۱۵ تنی، ماشینکاری CNC پنجمحوره و بازرسی غیرمخرب بدون عیب.
در زیرساخت انرژی تجدیدپذیر جهانی، سیستمهای تولید برق از انرژی آب و باد، اوج مهندسی مکانیک مقیاسبالا را تشکیل میدهند. این سیستمها بهصورت پیوسته برای دههها تحت نیروهای طبیعی شدید کار میکنند و ریختهگریهای تولید برق در برابر تنشهای دینامیکی شدید مقاومت میکنند:
- توربینهای هیدروالکتریک (فرانسیس، کاپلان، پلتون) : تیغههای چرخان، تاجها، نوارها و پرههای راهنما در داخل جتهای آب با سرعت بالا که از بیشتر است، کار میکنند و در برابر امواج ضربهای حبابزدایی (فشار انفجار )، فرسایش ناشی از شن و ماسه کوارتز با سرعت بالا، خستگی دورهای ناشی از ضربههای آب و شیمی خورنده آب مقاومت میکنند. .
- توربینهای بادی (خشکی و دریا، ۳ مگاوات تا ۱۶ مگاوات) : ریختهگریهای عظیم محورهای روتور، صفحات پایه (قاب اصلی)، بازوهای گشتاور و حاملهای سیارهای تحمل بیوقفه تلاطم باد آیرودینامیکی چندمحوره، خستگی خمشی با چرخهٔ بالا ( در طول عمر طراحی بیش از ۲۵ سال)، و محیطهای دریایی قطبی دور از ساحل تا دمای یا .
در این شرایط سختگیرانه، حفظ یکپارچگی سازهای از اهمیت بالایی برخوردار است. وجود یک منفذ ریز انقباضی در ریشهٔ سطل پلتون یا یک کربید مرزدانهای که باعث تردشدگی میشود در هاب روتور توربین بادی ۲۰ تنی، به ترک خستگی فاجعهبار تبدیل خواهد شد و منجر به شکست کامل توربین و تعمیرات گرانقیمت با جرثقیلهای دریایی میشود.
دستیابی به قابلیت اطمینان بسیار بالا نیازمند متالورژی ویژهٔ ریختهگری است: ریختهگری فولاد زنگنزن مارتنزیتی ۱۳Cr-4Ni (CA6NM / 1.4313) با عملیات حرارتی دو مرحلهای برای مقاومت در برابر کاویتاسیون هیدرولیکی، و ریختهگری قطعات سنگین از آهن چدنی فریتی با قابلیت شکلپذیری بالا در دمای پایین (EN-GJS-400-18U-LT / QT400-18AL) با تضمین مقاومت ضربهای شارپی در دماهای زیر صفر.
این راهنمای فنی جزئیات متالورژی، مدلسازی انجماد جهتدار، ماشینکاری هیدرودینامیکی با دستگاههای CNC پنجمحوره و فرآیندهای ارزیابی کیفیت بدون تخریب را برای ریختهگریهای مربوط به نیروگاههای آبی و بادی توضیح میدهد.
۱. محیطهای کاری و مکانیزمهای خرابی انرژیهای تجدیدپذیر
                     ┌──────────────────────────────────────────────┐
                     │ Renewable Kinetic Energy Dynamics            │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Cavitation & Silt Abrasion    │ │ High-Cycle Aerodynamic Fatigue│ │ Sub-Zero Cold-Climate Impact  │
│ (Vapor micro-jet pitting on   │ │ (Non-stop cyclic gust bending │ │ (Offshore brittle fracture    │
│  hydro runner blade trailing) │ │  across 15-ton rotor hubs)    │ │  risk in arctic wind down -40°C)
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| اجزای کارکردی | بار پویای اصلی | نوع شکست بحرانی که باید جلوگیری شود | راهحل درجه مواد |
|---|---|---|---|
| سوپاپهای توربین پلتون | جریان آب ضربهای با سرعت بالا ( ) + ضربههای دورهای | فرسایش شکافکننده سوپاپ، خستگی خمشی در پایه سوپاپ | فولاد ضدزنگ ۱۳Cr-4Ni (ASTM A743 CA6NM / 1.4313) |
| باله و تیغههای چرخان توربین فرانسیس | فشار هیدرودینامیکی مداوم + جتهای ریز حبابزدایی | خوردگی و ترکخوردگی لبه پشتی تیغه ناشی از حبابزدایی | آلیاژ کمکربن ۱۳Cr-4Ni (CA6NM-Mod / ۱٫۴۴۰۵) |
| محور چرخان توربین بادی (۵ تا ۱۶ مگاوات) | گشتاورهای شیب تیغههای آیرودینامیکی چندتنی + ضربه باد ناگهانی | ترکخوردگی خستگی در فلنج اصلی تیغه؛ شکست شکننده | آهن ریختهگری انعطافپذیر دمای پایین (EN-GJS-400-18U-LT / QT400-18AL) |
| صفحه اصلی توربین بادی / قاب اصلی | وزن زیاد گیربکس و ژنراتور + واکنش پیچشی هنگام چرخش محور | اعوجاج پیچشی، ترکخوردگی صفحات نصب | آهن ریزشی فریتی (EN-GJS-400-15 / EN-GJS-500-7) |
۲. سلسلهمراتب آلیاژهای متالورژیکی: اجزای توربینهای آبی در برابر بادی
الف. توربینهای آبی: فولاد ضدزنگ مارتنزیتی ۱۳Cr-4Ni (CA6NM / ۱.۴۳۱۳)
فولادهای ضدزنگ استاندارد اتوستنیتی (۳۰۴/۳۱۶) استحکام تسلیم پایینی دارند، در حالی که فولادهای مارتنزیتی استاندارد (۴۱۰/۴۲۰) قابلیت جوشپذیری و شکلپذیری ضربهای کافی ندارند. این آلیاژ مارتنزیتی کمکربن حاوی ۱۳٪ کروم، ۴٪ نیکل و ۰٫۵٪ مولیبدن (ASTM A743 CA6NM / EN 10283 ۱.۴۳۱۳ / GX4CrNiMo16-5-1) معیار طلایی را تشکیل میدهد:
| عنصر متالورژیکی | محدوده هدف (درصد وزنی) | عملکرد متالورژیکی |
|---|---|---|
| کربن (C) | (کربن بسیار کم) | جلوگیری از رسوب کاربید کرومیوم؛ تضمین جوشپذیری عالی بدون ترکخوردگی پیشگرم |
| کروم (Cr) | تشکیل لایه محافظ غشای بیاثر مقاوم در برابر خوردگی آب شیرین و رسوبات | |
| نیکل (Ni) | سرکوب تشکیل فریت دلتا؛ ترویج تبدیل کامل به مارتنزیت و مقاومت ضربهای بالا | |
| مولیبدن (Mo) | افزایش مقاومت در برابر خوردگی نقطهای در آب رودخانههای حاوی رسوب؛ افزایش مقاومت در برابر عملیات بازپخت |
- خواص مکانیکی (دوبار بازپخت شده) : .
- تبرید دو مرحلهای : گرمکردن تا حالت آستنیتی در دمای سپس خنککردن با هوا یا آب، و بعد از آن تبرید اولیه در دمای (تبدیل آستنیت باقیمانده) تبرید دوم در دمای (آزادسازی تنشها و تشکیل مارتنزیت تبریدشده فوقریز و ریز با آستنیت باقیمانده پایدار برای مقاومت ضربهای).
ب. توربینهای بادی: آهن چدن شکنندهٔ دمای پایین با مقاطع سنگین (EN-GJS-400-18U-LT)
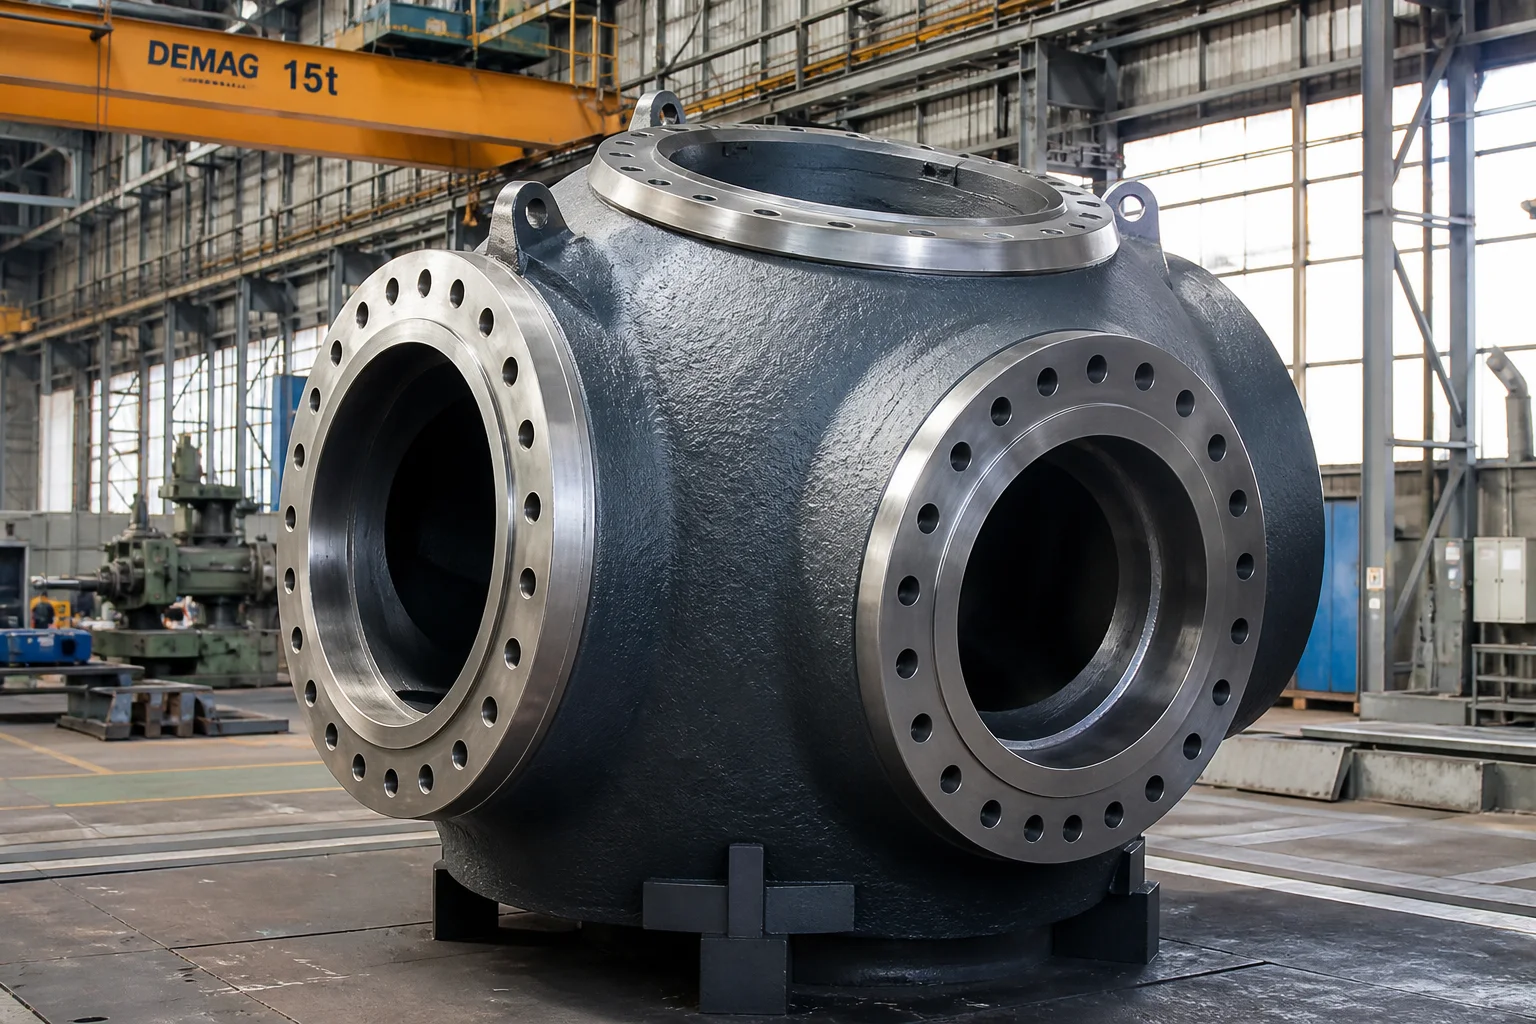
محورهای چرخان توربینهای بادی (با وزن ۱۰ تا ۳۰ تن و ضخامت دیوارهای بیش از ) در محیطهای سخت دریایی زیر صفر کار میکنند. این قطعات مطابق با استاندارد EN 1563 و راهنمای انرژی بادی GL/DNV ، نیازمند آهن چدن شکنندهٔ فریتی با خلوص بالا :
| مشخصات / ویژگیها | EN-GJS-400-18U-LT (DIN EN 1563) / QT400-18AL | نقش مهندسی حیاتی |
|---|---|---|
| استحکام کششی ( ) | از نیروهای قابل تنظیم در اتصال ریشه پره پشتیبانی میکند | |
| استحکام تسلیم ( ) | از تغییر شکل پلاستیک دائمی در طول وزش بادهای طوفانی جلوگیری میکند | |
| کشیدگی ( ) | توانایی بالایی در تغییر شکل پلاستیک تحت ترمزهای اضطراری دارد | |
| آزمون شارپی V-Notch در دمای | (میانگین) / (هر آزمایش) | اجباری : از شکست ترد بهصورت ترکخوردگی در بادهای قطبی جلوگیری میکند |
| درصد گرافیت کروی و ساختار زمینه | گرافیت کرویشکل (شکل ششم)؛ ماتریس فریت | عدم وجود پرلیت یا کربیدهای بینسلولی برای بیشینهسازی شکلپذیری در دمای پایین |
- کنترل خلوص در هنگام ذوب سطح بسیار پایین عناصر ناخواسته باعثشکنندگی: .
۳. ابزارهای الگوی مقیاسبالا و انجماد جهتدار
ریختهگری هابهای روتور توربینهای بادی ۱۵ تنی و قسمتهای بالایی یکپارچهٔ توربینهای فرانسیس نیازمند شبیهسازی پیشرفتهٔ تغذیهٔ حرارتی است:
┌────────────────────────────────────────────────────────────────────────┐
│ 1. 3D Machined Wooden / EPS Lost Foam Master Patterns                 │
│    • Accurate shrinkage compensation (+1.2% to +1.5%) across 4m spans  │
├────────────────────────────────────────────────────────────────────────┤
│ 2. Automated Furan Resin Sand Molding with Rigid Core Assembly         │
│    • High mold rigidity prevents mold dilation under 30 tons ferrostatic│
│      liquid pressure                                                   │
├────────────────────────────────────────────────────────────────────────┤
│ 3. CAE Solidification Simulation & Exothermic Feeding Sleeves          │
│    • Feeder sleeves positioned over thick blade root attachment flanges │
│    • Direct-chills placed at interior fillet transitions               │
├────────────────────────────────────────────────────────────────────────┤
│ 4. Clean Bottom-Pour Ladles with Ceramic Foam Filtration               │
│    • Smooth, laminar liquid entry with zero oxide skin entrapment      │
└────────────────────────────────────────────────────────────────────────┘
۴. ماشینکاری هیدروفویل و فلنج با ماشینهای سیانسی چندمحورهٔ پنجمحوره
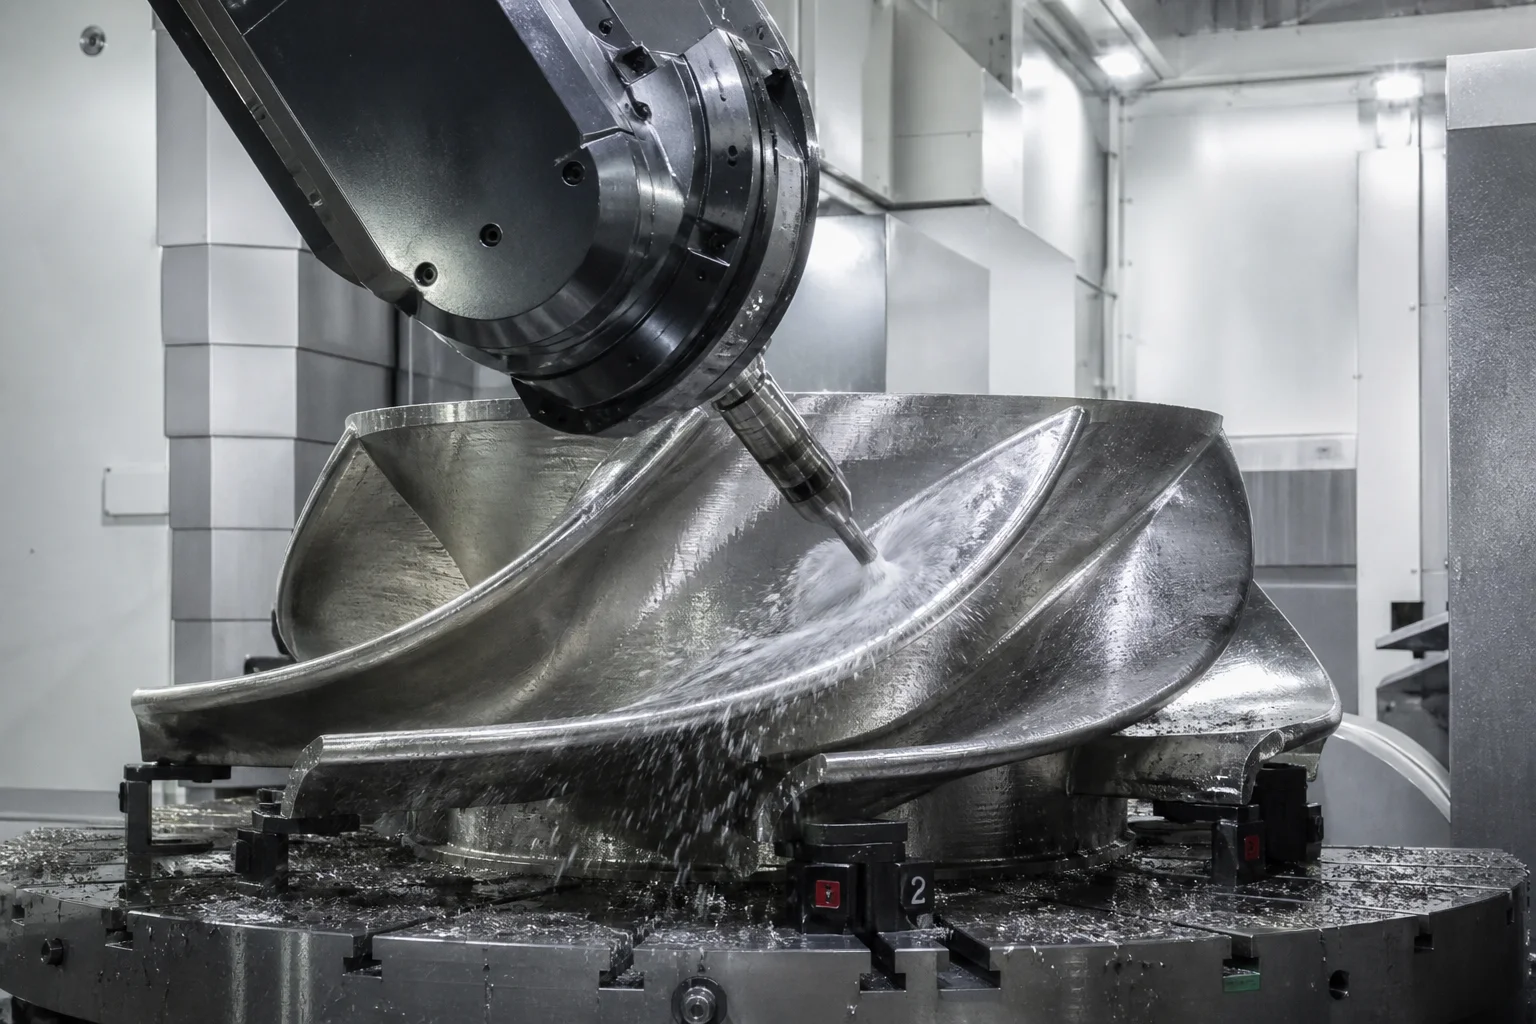
اجزای انرژی تجدیدپذیر نیازمند دقت بالا برای بیشینهسازی بازده تبدیل انرژی آیرودینامیکی و هیدرودینامیکی هستند:
تواناییهای ماشینکاری دقیق:
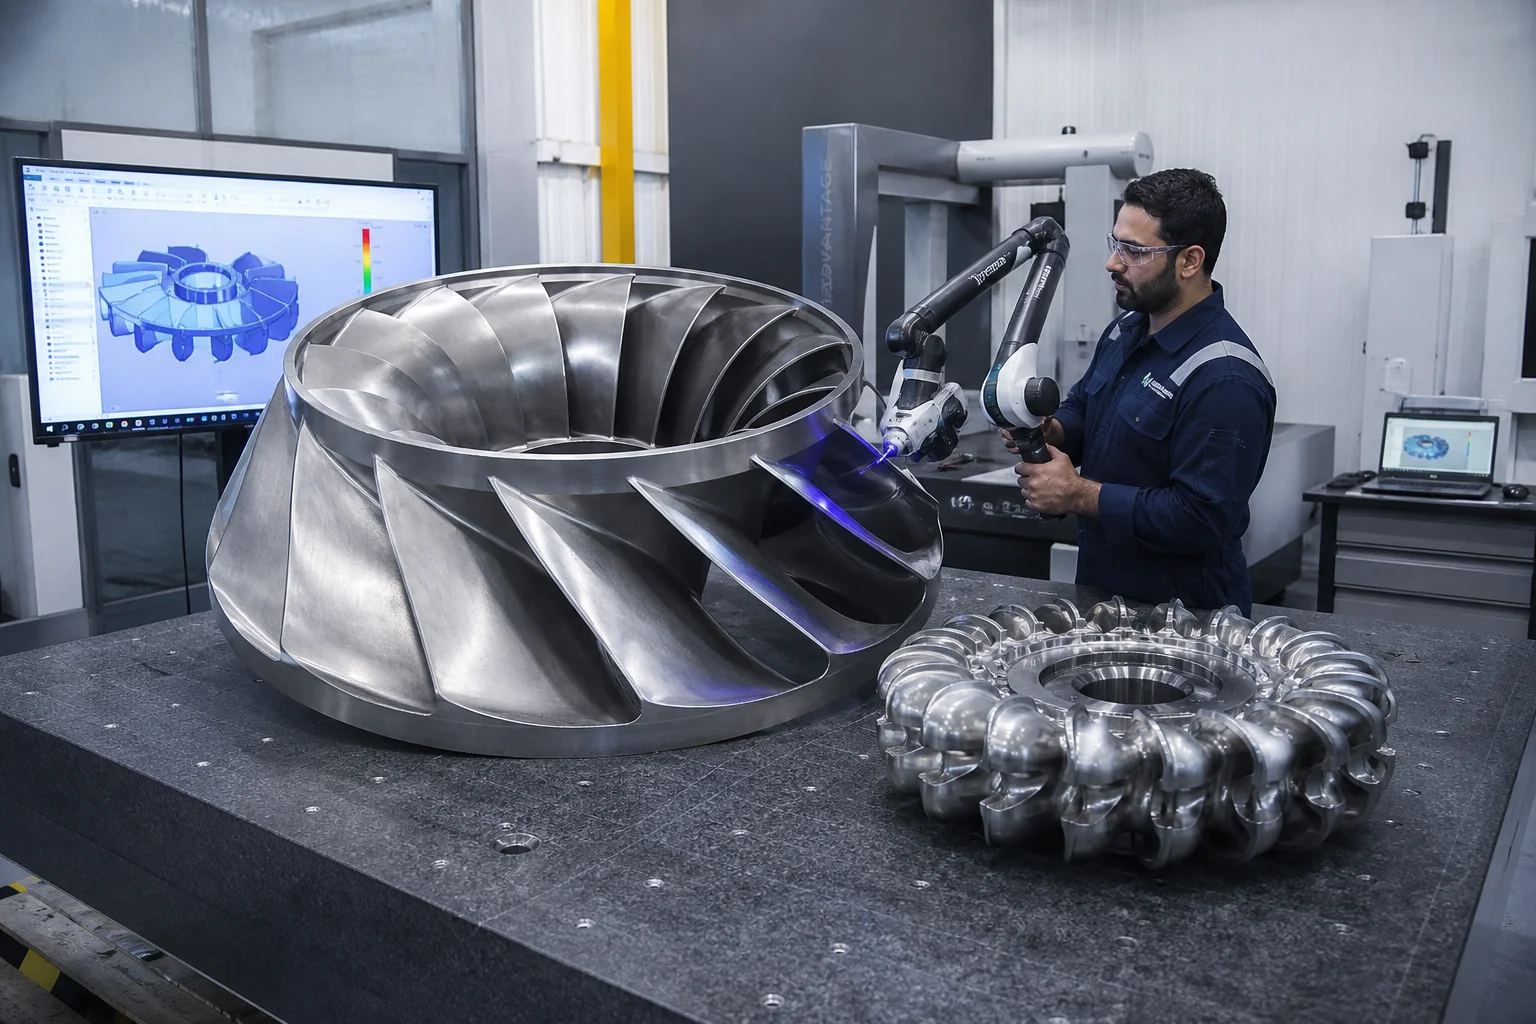
- فروبری هیدروفویل با ماشینهای CNC پنجمحوره : تیغههای رانر فرانسیس، تقسیمکنندههای سطلهای پلتون و تیغههای کاپلان روی مراکز فروبری دروازهای سنگین CNC پنجمحوره ماشینکاری میشوند. سطوح هیدرولیکی سهبعدی پیچیدهٔ آزاد با دقتی بهتر از نسبت به مختصات CAD هیدروفویل ( پس از صیقلدهی دقیق) حفظ میشوند.
- فلنجهای تنظیم زاویهٔ تیغهٔ هاب روتور بادی : ماشینهای تراش عمودی بزرگ (VTL) صفحات فلنجهای نصب یاتاقان تیغه را تا قطر ۵ متر تراش میدهند و تختی را در محدودهٔ حفظ میکنند؛ همچنین دایرههای سوراخهای عمیق و چندگانهٔ زاویهای در یک تنظیم واحد حفاری و رزوهکاری میشوند.
- سوراخهای همترازی صفحهٔ اصلی بستر : ماشینهای حفاری افقی، جایگاههای ژنراتور و یاتاقان اصلی را با دقت ماشینکاری میکنند و هممحوری خط مرکزی را در محدودهٔ در سراسر بُردهای سازهای ششمتری.
۵. کنترل جامع کیفیت و آزمونهای غیرمخرب (NDT)
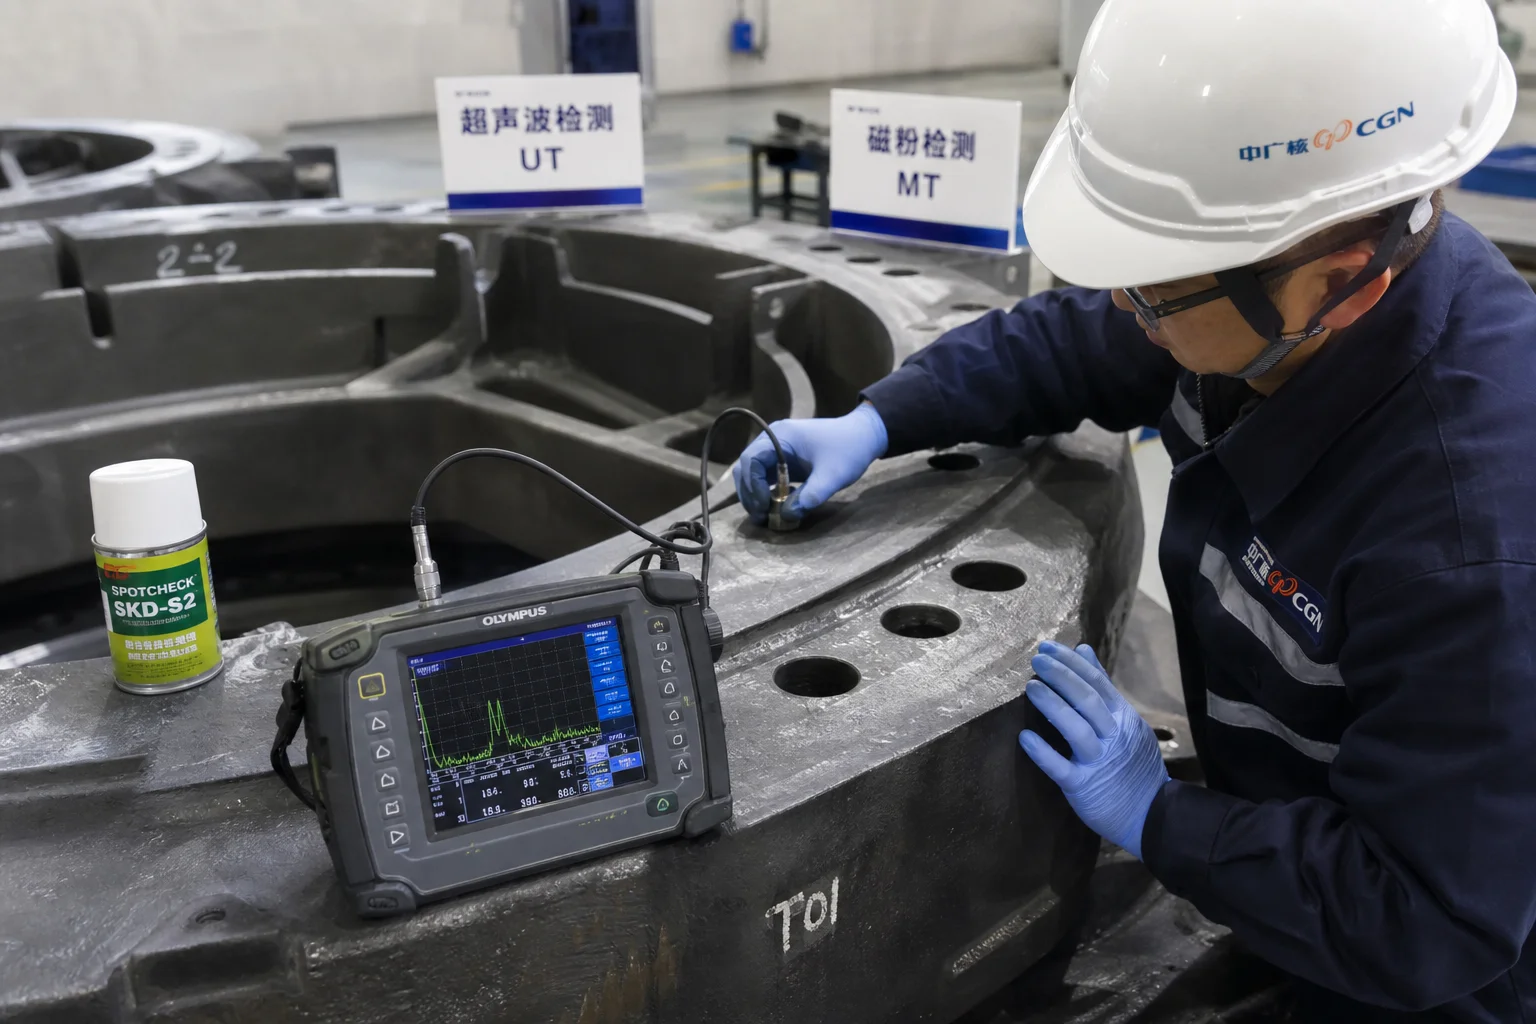
| دستهبندی آزمون کیفیت | مشخصات استاندارد / آزمون | معیارهای پذیرش |
|---|---|---|
| آزمایش صدای فراصوت (UT) | EN 12680-3 / ASTM A609 سطح ۱/۲ | اسکن حجمی ۱۰۰ درصدی ریشههای پره، فلنژهای تنظیم زاویه و بالشتکهای بُرد؛ بدون هیچ انقباض بحرانی |
| آزمون ذرات مغناطیسی (MT) | ISO 9934 / ASTM E709 (فلورسنت) | بازرسی سطحی ۱۰۰ درصدی تمام شعاعهای با تنش بالا، فیلتهای پره و انتقالهای فلنژ؛ بدون هیچ ترکی |
| بررسی ضربهای چارپی در دمای زیر صفر | ASTM E23 / ISO 148-1 بر روی بلوکهای آزمون متصلشده | تأیید شده اتریش (برای هابهای بادی) و اتریش (برای ۱۳Cr-4Ni) |
| اسکن نوری و لیزری سهبعدی | ردیاب لیزری سهبعدی قابل حمل / اسکنر بازوانی | تأیید ابعادی کامل در تمام محدودهها در برابر مدلهای CAD سهبعدی |
| تعادل دینامیکی روتور | دستگاه تعادلسنج مطابق استاندارد ISO 1940 درجه G2.5 | تعادلسنجی پویا برای توربینهای هیدرو بهمنظور حذف ارتعاشات دورانی |
۶. ریختهگریهای انرژی تجدیدپذیر در شرکت ماشینآلات پِنگشین شهر داندونگ
تحویل ریختهگریهای با قابلیت اطمینان بالا برای تولید انرژی هیدرو و باد، مستلزم سیستمهای کیفیت ریختهگری مورد تأیید، متالورژی پیشرفته و ابزارهای ماشینکاری CNC چندمحوری با محدوده کار گسترده است.
شرکت ماشینآلات پِنگشین شهر داندونگ یک تولیدکنندهٔ ثابتشدهٔ ریختهگریهای سنگین و ماشینکاری دقیق است که به سازندگان تجهیزات تولید انرژی جهانی (OEMها) خدمات ارائه میدهد:
- سلطه بر مواد : تولید گواهیشده فولاد ضدزنگ مارتنزیتی ۱۳Cr-4Ni (CA6NM / ۱٫۴۳۱۳)، آهن ریختهگری انعطافپذیر در دمای پایین (EN-GJS-400-18U-LT در )، و فولادهای آلیاژی با استحکام بالا.
- زیرساختهای سنگین : واحد ریختهگری و ماشینکاری سنگین به مساحت ۸۰٬۰۰۰ مترمربع با جرثقیلهای سقفی سنگین قادر به ریختن قطعات تکی از ۵۰۰ کیلوگرم تا ۲۵ تن.
- ماشینکاری پیشرفته با ماشینهای CNC پنجمحوره : مراکز فرز پرتال CNC با دامنهٔ بزرگ و دستگاههای تراش عمودی برای تولید نهایی تیغههای پروانهٔ هیدرولیکی و محورهای روتور بادی.
- آزمایشگاه داخلی با گواهینامهٔ معتبر : تکنسینهای آزمونهای غیرمخرب (NDT) در سطوح دوم و سوم با گواهینامهٔ معتبر، محفظههای آزمون ضربهای شارپی در دمای زیر صفر، آنالیز فاز متالوگرافی، و طیفسنجی انتشار نوری.
- گواهینامه کامل : گواهیشده مطابق استاندارد ISO 9001 و ارائهٔ گواهیهای آزمون مواد EN 10204 در سطوح ۳٫۱ و ۳٫۲، سوابق بازرسی کامل NDT، و گزارشهای اسکن لیزری سهبعدی.
نتیجهگیری
ریختهگری قطعات توربینهای انرژی آبی و بادی، ستون فقرات سازهای حیاتی در انتقال جهانی به انرژی سبز را تشکیل میدهد. این قطعات باید بهمدت ۲۵ تا ۴۰ سال در شرایط پیوستهی کاویتاسیون، سایش ذرات رسوبی و آشفتگی آیرودینامیکی کار کنند؛ بنابراین خلوص متالورژیکی بینظیر (CA6NM و EN-GJS-400-18U-LT)، انجماد جهتدار دقیق، ماشینکاری با ماشینافزار CNC پنجمحوره و ارزیابی جامع کیفیت با روشهای آزمون غیرمخرب (NDT) ضروری است.
همکاری با یک شرکت تخصصی و یکپارچه در زمینهی ریختهگری سنگین و ماشینکاری دقیق، اطمینان میدهد که توربینهای انرژی تجدیدپذیر شما با بالاترین بازدهی و دههها خدمات بیدردسر کار خواهند کرد.
برای ارسال نقشههای قطعات توربین انرژی آبی یا بادی خود، با شرکت ماشینآلات پِنگشین شهر داندونگ تماس بگیرید.
شرکت ماشینآلات پنگشین شهر داندونگ محدود — ریختهگریهای سنگین و ماشینکاری دقیق، از سال ۱۹۵۸.
فهرست مطالب
- ۱. محیطهای کاری و مکانیزمهای خرابی انرژیهای تجدیدپذیر
- ۲. سلسلهمراتب آلیاژهای متالورژیکی: اجزای توربینهای آبی در برابر بادی
- ۳. ابزارهای الگوی مقیاسبالا و انجماد جهتدار
- ۴. ماشینکاری هیدروفویل و فلنج با ماشینهای سیانسی چندمحورهٔ پنجمحوره
- ۵. کنترل جامع کیفیت و آزمونهای غیرمخرب (NDT)
- ۶. ریختهگریهای انرژی تجدیدپذیر در شرکت ماشینآلات پِنگشین شهر داندونگ
- نتیجهگیری