
 EN
Meta Descripción: Guía técnica integral sobre fundiciones de componentes para turbinas hidroeléctricas y eólicas. Exploración del acero inoxidable martensítico 13Cr-4Ni (ASTM A743 CA6NM / EN 1.4313) para rodetes Francis y cucharas Pelton, hierro dúctil de baja temperatura (EN-GJS-400-18U-LT a -20 °C) para bujes de rotor eólico de 15 toneladas, mecanizado CNC de 5 ejes y ensayos no destructivos (NDT) sin defectos.
En la infraestructura global de energía renovable, los sistemas de generación hidroeléctrica y eólica representan la cúspide de la ingeniería mecánica a gran escala. Funcionando de forma continua durante décadas bajo fuerzas naturales implacables, las piezas fundidas para generación de energía soportan esfuerzos dinámicos extremos:
- Turbina hidroeléctrica (Francis, Kaplan, Pelton) : Álabes del rodete, coronas, bandas y álabes directores del distribuidor operan dentro de chorros de agua de alta velocidad superiores a , soportando intensas ondas de choque por cavitación (presiones de implosión ), erosión por limo y arena de cuarzo a alta velocidad, fatiga cíclica por golpe de ariete hidráulico y químicas agresivas del agua .
- Turbina eólica (terrestre y marina, de 3 MW a 16 MW) : Fundiciones masivas de Cárteres de rotor, placas base (estructuras principales), brazos de par y portaplanetarios soportan funcionamiento ininterrumpido turbulencia aerodinámica de ráfagas multieje, fatiga por flexión de alto ciclo ( vidas útiles de diseño superiores a 25 años) y entornos marinos árticos offshore hasta o .
Bajo estas condiciones extremas, la integridad estructural es primordial. Un poro microscópico por contracción en la raíz de una cuchara Pelton o un carburo embrittlement en el borde de grano de un buje de rotor de turbina eólica de 20 toneladas se propagará hasta provocar una fractura por fatiga catastrófica, desencadenando el fallo total de la turbina y reparaciones multimillonarias con grúas offshore.
Alcanzar una fiabilidad extrema exige metalurgia especializada en fundición: fundición de acero inoxidable martensítico 13Cr-4Ni (CA6NM / 1.4313) con tratamiento térmico de doble revenido para resistencia a la cavitación hidráulica, y fundición masiva de hierro dúctil ferrítico de baja temperatura (EN-GJS-400-18U-LT / QT400-18AL) con tenacidad al impacto Charpy garantizada bajo cero.
Esta guía técnica detalla la metalurgia, la modelización de la solidificación direccional, el mecanizado hidrodinámico CNC de 5 ejes y los flujos de trabajo de validación de calidad no destructiva para piezas fundidas destinadas a la energía hidráulica y eólica.
1. Entornos operativos y mecanismos de fallo en energías renovables
                     ┌──────────────────────────────────────────────┐
                     │ Renewable Kinetic Energy Dynamics            │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Cavitation & Silt Abrasion    │ │ High-Cycle Aerodynamic Fatigue│ │ Sub-Zero Cold-Climate Impact  │
│ (Vapor micro-jet pitting on   │ │ (Non-stop cyclic gust bending │ │ (Offshore brittle fracture    │
│  hydro runner blade trailing) │ │  across 15-ton rotor hubs)    │ │  risk in arctic wind down -40°C)
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Componente en operación | Carga dinámica principal | Modo crítico de fallo que debe evitarse | Solución por grado de material |
|---|---|---|---|
| Cucharas de turbina Pelton | Chorro de agua de impulso de alta velocidad ( ) + choque cíclico | Erosión del divisor de la cuchara, fatiga por flexión en la raíz de la cuchara | acero inoxidable 13Cr-4Ni (ASTM A743 CA6NM / 1.4313) |
| Corona y álabes del rodete de turbina Francis | Presión hidrodinámica continua + microchorros por cavitación | Picaduras y grietas por cavitación en el borde de salida de las palas | Acero bajo en carbono 13Cr-4Ni (CA6NM-Mod / 1.4405) |
| Núcleo del rotor de aerogenerador (5–16 MW) | Momentos aerodinámicos de ajuste de palas de varias toneladas + impacto de ráfagas | Grietas por fatiga en la brida principal de las palas; fractura frágil | Hierro dúctil de baja temperatura (EN-GJS-400-18U-LT / QT400-18AL) |
| Placa base principal / bastidor de aerogenerador | Peso elevado del tren de engranajes y del generador + reacción torsional de guiñada | Distorsión torsional, grietas en las superficies de montaje | Hierro dúctil ferrítico (EN-GJS-400-15 / EN-GJS-500-7) |
2. Jerarquía de aleaciones metalúrgicas: componentes hidráulicos frente a eólicos
A. Turbinas hidráulicas: acero inoxidable martensítico 13Cr-4Ni (CA6NM / 1.4313)
Los aceros inoxidables austeníticos estándar (304/316) presentan baja resistencia al flujo, mientras que los aceros martensíticos estándar (410/420) carecen de soldabilidad y tenacidad al impacto. La aleación martensítica de bajo carbono con 13 % Cr – 4 % Ni – 0,5 % Mo (ASTM A743 CA6NM / EN 10283 1.4313 / GX4CrNiMo16-5-1) representa la norma de referencia:
| Elemento químico | Rango objetivo (en peso %) | Función metalúrgica |
|---|---|---|
| Carbono (C) | (Bajo carbono estricto) | Evita la precipitación de carburo de cromo; garantiza una excelente soldabilidad sin grietas por calentamiento previo |
| Cromo (Cr) | Forma una capa protectora película pasiva que resiste la corrosión por agua dulce y limo | |
| Níquel (Ni) | Suprime la formación de ferrita delta; favorece la transformación martensítica completa y una alta tenacidad al impacto | |
| Molibdeno (Mo) | Mejora la resistencia a la picadura en aguas fluviales cargadas de limo; aumenta la resistencia al revenido |
- Propiedades mecánicas (doble revenido) : .
- Templeado en dos etapas : Austenitización a seguida de enfriamiento al aire/agua, luego Primer temple a (transforma la austenita retenida) y Segundo temple a (alivia tensiones y precipita martensita templada ultrafina con austenita retenida estable para la tenacidad al impacto).
B. Turbinas eólicas: fundición dúctil ferrítica de sección gruesa para bajas temperaturas (EN-GJS-400-18U-LT)
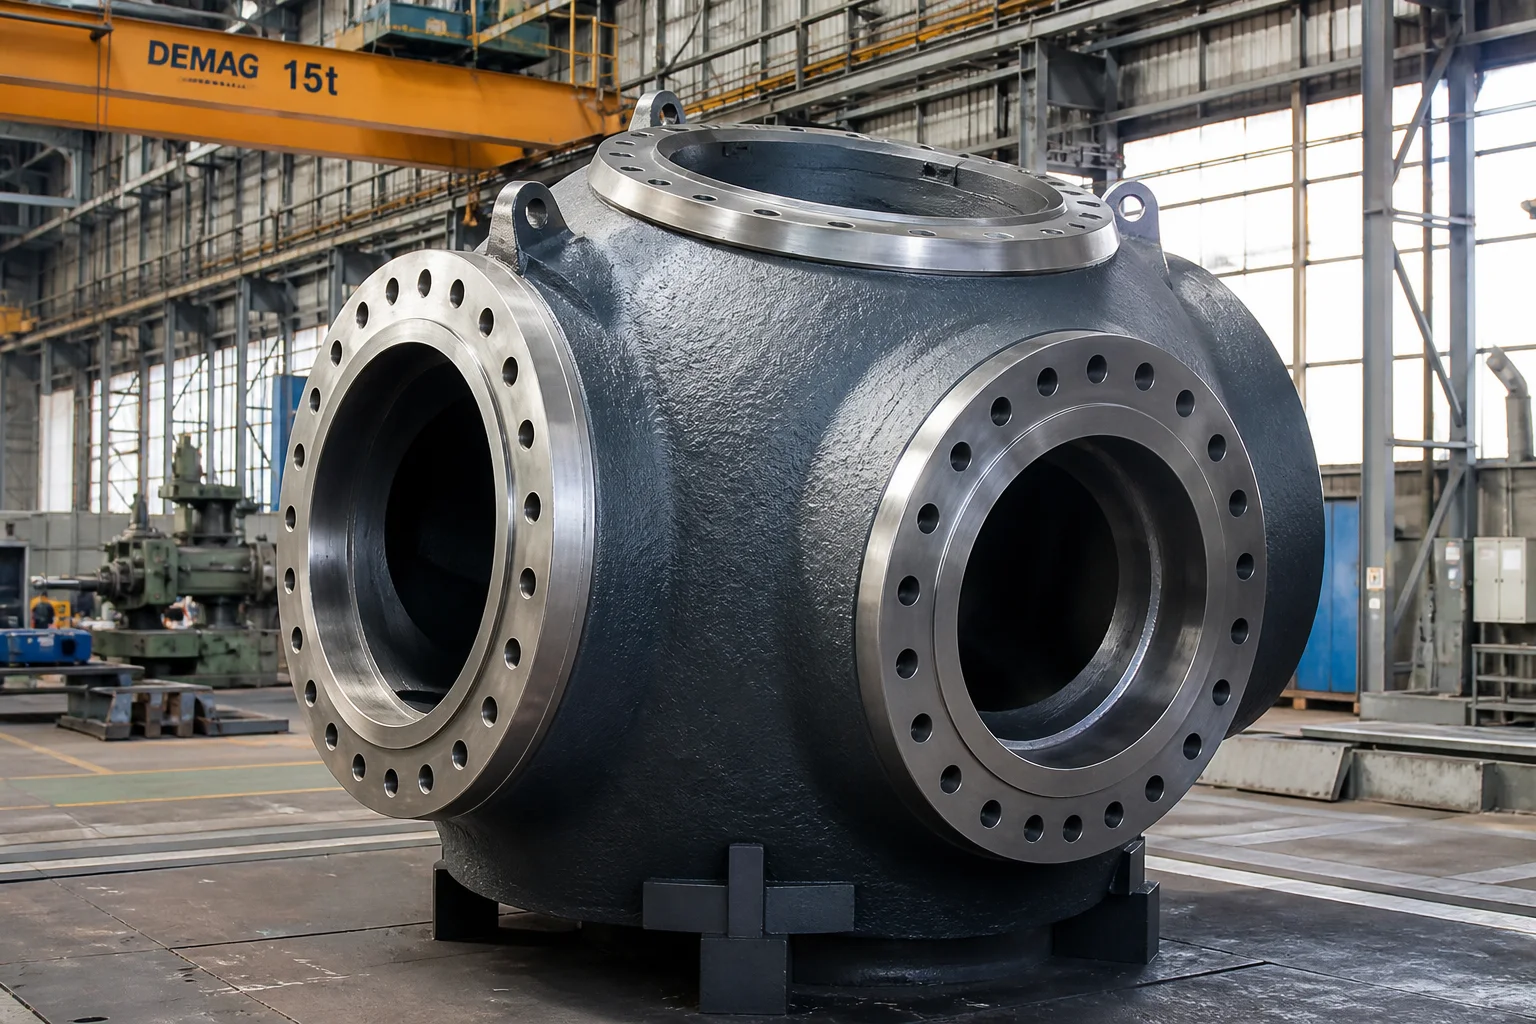
Cubos de rotores de turbinas eólicas (de 10 a 30 toneladas de peso y con espesores de pared superiores a ) operan en entornos marinos offshore extremos, por debajo de cero grados. Regulados por EN 1563 y Directrices de Energía Eólica GL/DNV , exigen Fundición dúctil ferrítica de alta pureza :
| Especificación / Propiedad | EN-GJS-400-18U-LT (DIN EN 1563) / QT400-18AL | Función crítica de ingeniería |
|---|---|---|
| Resistencia a la tracción ( ) | Soporta fuerzas dinámicas de sujeción en la raíz de las palas | |
| Resistencia al límite elástico ( ) | Evita la deformación plástica permanente durante ráfagas de tormenta | |
| Alargamiento ( ) | Alta capacidad de deformación plástica bajo frenado de emergencia | |
| Resiliencia Charpy con muesca en V a | (promedio) / (individual) | Obligatorio : Evita la fractura frágil por desprendimiento en vientos árticos |
| Nodularidad y matriz | Grafito esferoidal (forma VI); Matriz ferrítica | Cero perlita o carburos intercelulares para maximizar la ductilidad a bajas temperaturas |
- Control de pureza en la fusión niveles extremadamente bajos de elementos aleatorios que causan fragilización: .
3. Moldes a gran escala y solidificación direccional
Fundir cubos de rotores de turbinas eólicas de 15 toneladas y coronas monolíticas de rodetes Francis requiere simulación termodinámica avanzada de alimentación:
┌────────────────────────────────────────────────────────────────────────┐
│ 1. 3D Machined Wooden / EPS Lost Foam Master Patterns                 │
│    • Accurate shrinkage compensation (+1.2% to +1.5%) across 4m spans  │
├────────────────────────────────────────────────────────────────────────┤
│ 2. Automated Furan Resin Sand Molding with Rigid Core Assembly         │
│    • High mold rigidity prevents mold dilation under 30 tons ferrostatic│
│      liquid pressure                                                   │
├────────────────────────────────────────────────────────────────────────┤
│ 3. CAE Solidification Simulation & Exothermic Feeding Sleeves          │
│    • Feeder sleeves positioned over thick blade root attachment flanges │
│    • Direct-chills placed at interior fillet transitions               │
├────────────────────────────────────────────────────────────────────────┤
│ 4. Clean Bottom-Pour Ladles with Ceramic Foam Filtration               │
│    • Smooth, laminar liquid entry with zero oxide skin entrapment      │
└────────────────────────────────────────────────────────────────────────┘
4. Mecanizado hidrodinámico y de bridas mediante fresado CNC de múltiples ejes y cinco ejes
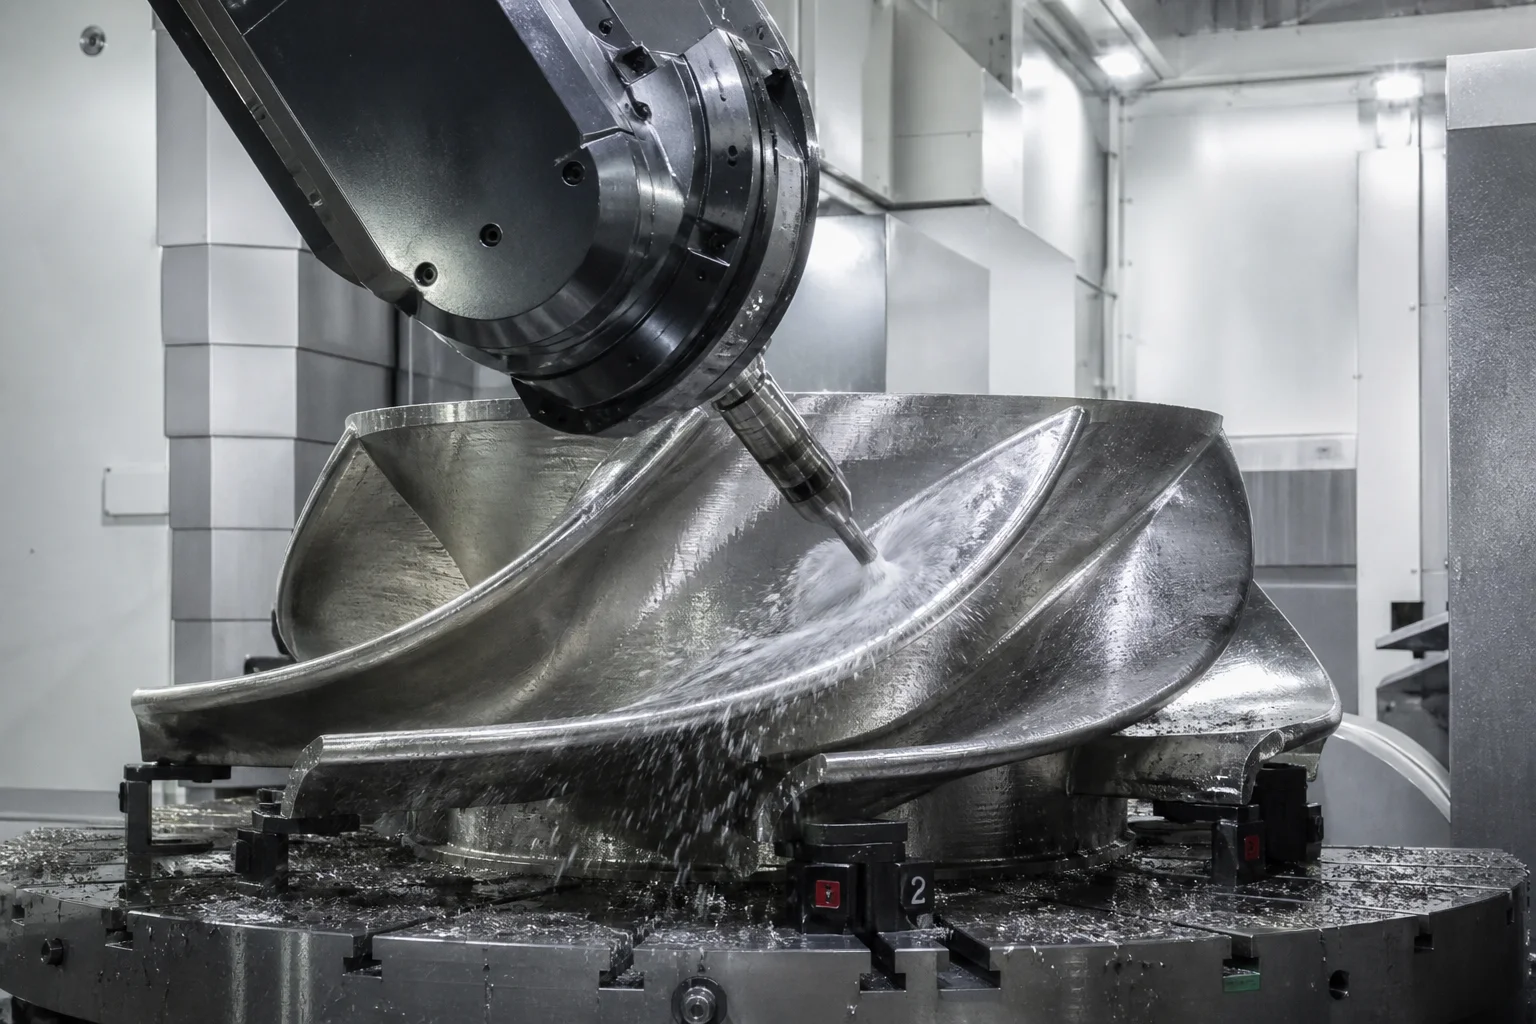
Los componentes de energía renovable requieren alta precisión para maximizar la eficiencia de conversión energética aerodinámica e hidrodinámica:
Capacidades de mecanizado de precisión:
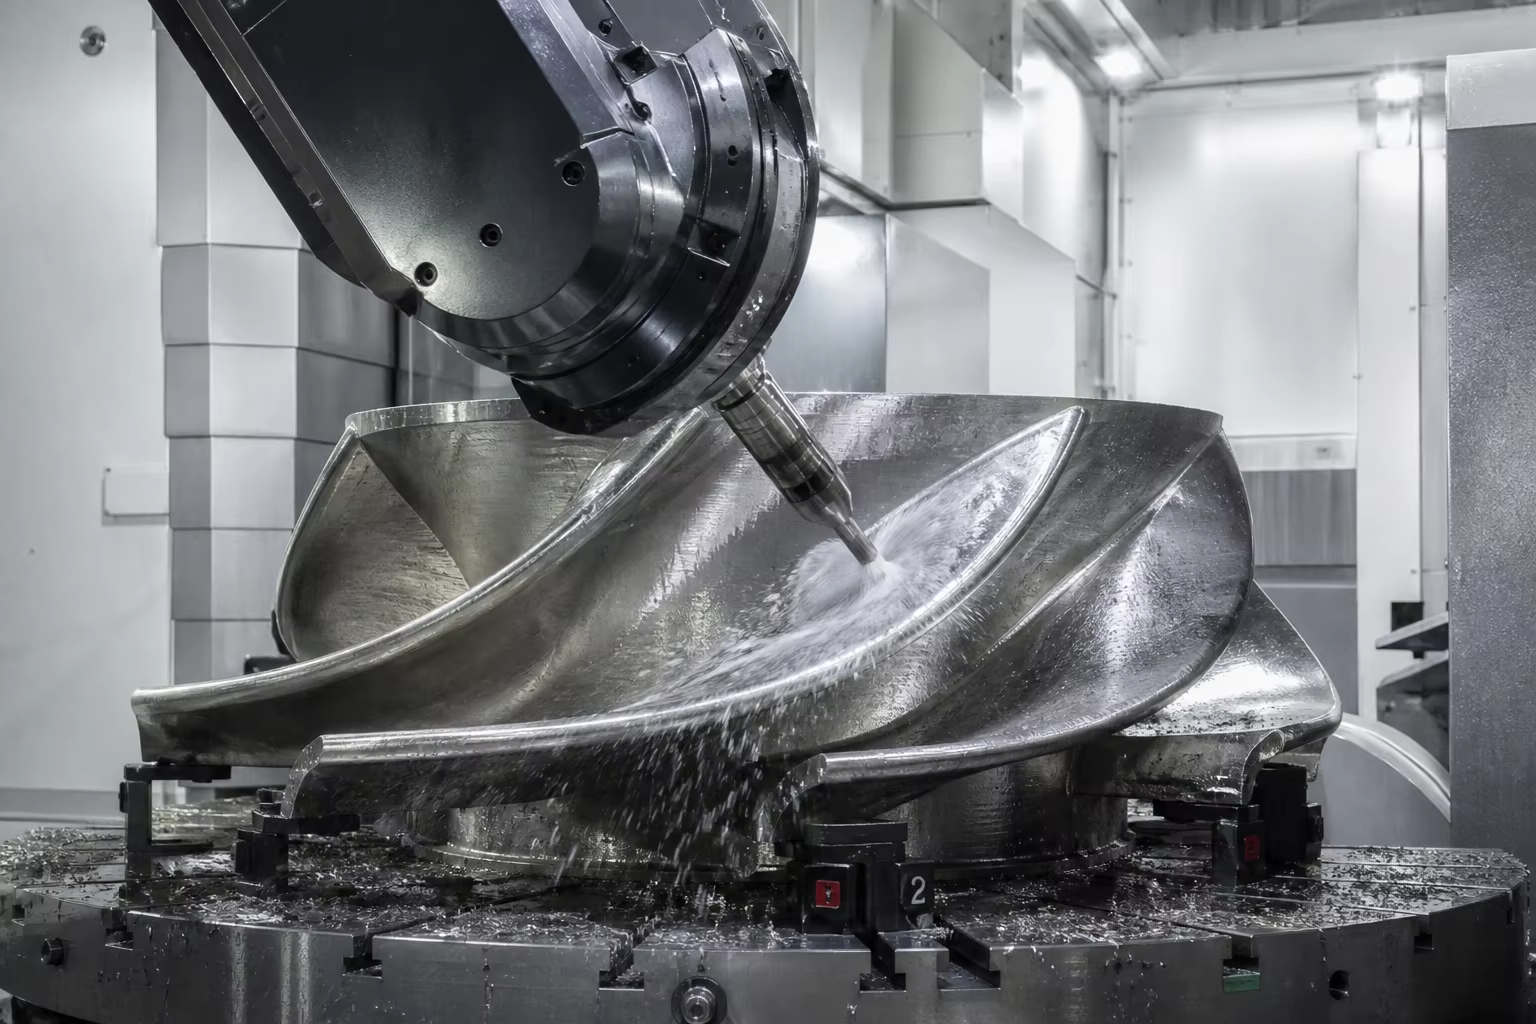
- fresado CNC de álabe hidráulico de 5 ejes : Las palas del rodete Francis, los divisores de cubeta Pelton y las palas Kaplan se mecanizan en centros de fresado portal CNC pesados de 5 ejes. Superficies hidráulicas libres tridimensionales complejas se mantienen dentro de de las coordenadas CAD del álabe hidráulico ( después del pulido de precisión).
- Bridas de ajuste de paso para el cubo del rotor eólico : Tornos verticales (VTL) de gran tamaño rectifican las caras de las bridas de montaje de rodamientos de palas de hasta 5 metros de diámetro, manteniendo la planicidad dentro de con círculos de perforación y roscado profundos de múltiples agujeros ejecutados en una sola operación.
- Taladros de alineación para placa base principal : Fresadoras horizontales de taladrado que mecanizan con precisión los asientos del generador y los cojinetes principales, manteniendo la coaxialidad del eje central dentro de camas estructurales de 6 metros.
5. Control integral de calidad y ensayos no destructivos (END)
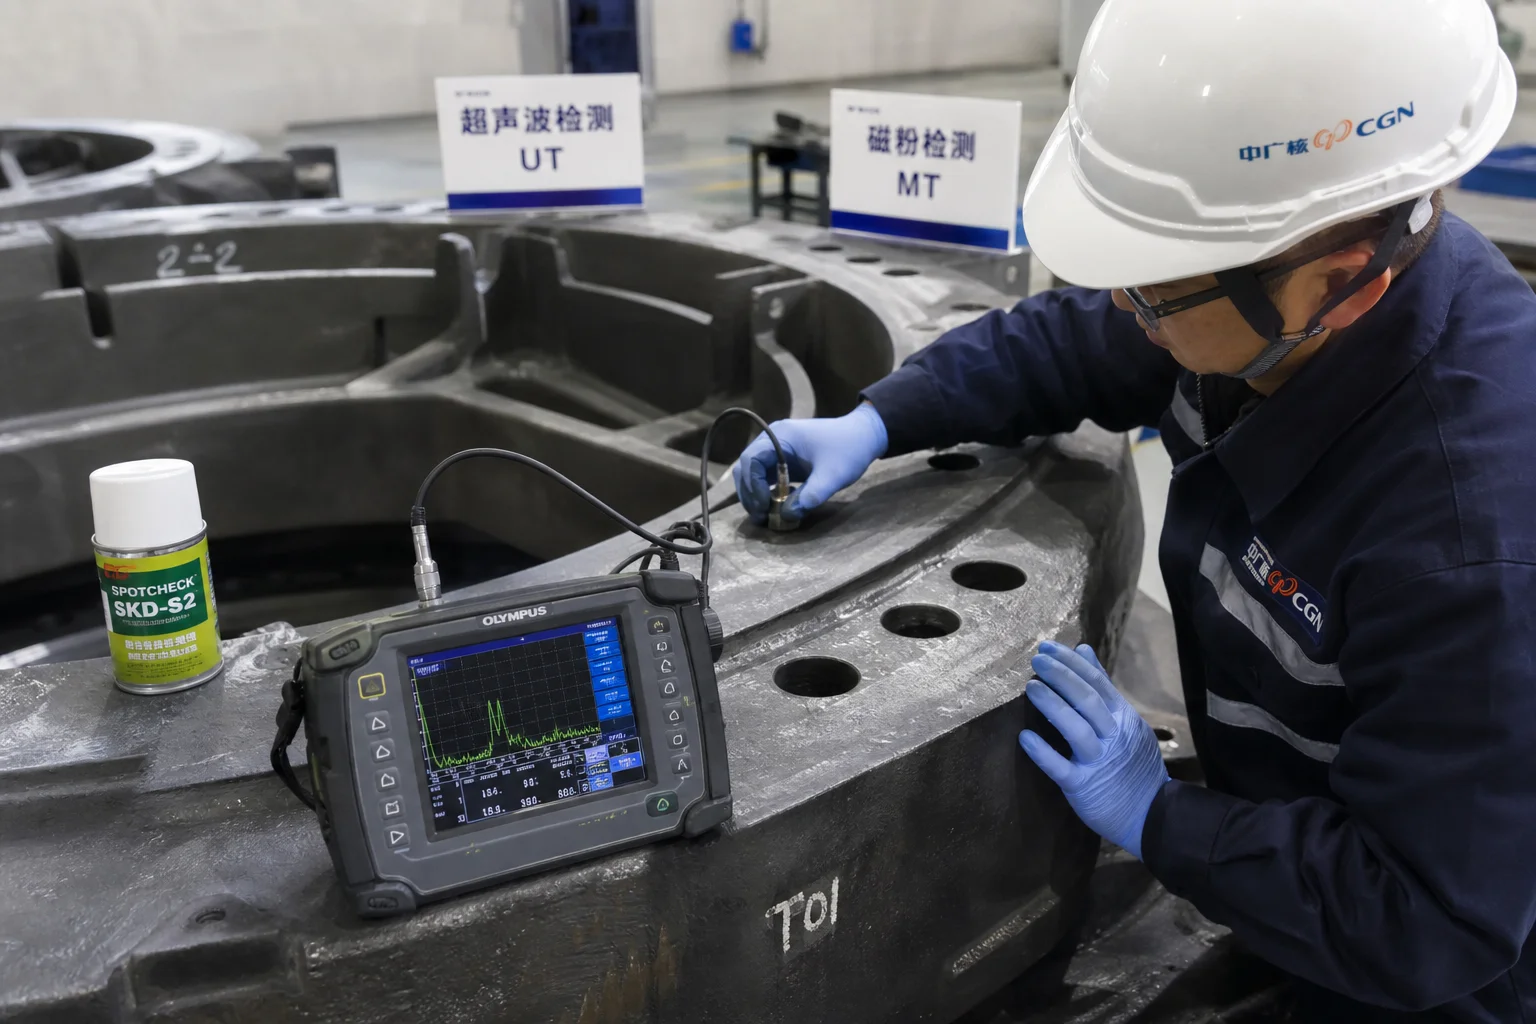
| Categoría de ensayo de calidad | Especificación normalizada / de ensayo | Criterios de aceptación |
|---|---|---|
| Prueba ultrasónica (UT) | EN 12680-3 / ASTM A609 Nivel 1/2 | escaneo volumétrico al 100 % de las raíces de las palas, las bridas de paso y las almohadillas de la bancada; sin contracción crítica |
| Prueba de Partículas Magnéticas (MT) | ISO 9934 / ASTM E709 (Fluorescente) | inspección superficial al 100 % de todos los radios de alta tensión, los filetes de las palas y las transiciones de brida; sin grietas |
| Impacto Charpy a temperatura inferior a cero | ASTM E23 / ISO 148-1 en bloques de ensayo adjuntos | Verificado aT (para cubos de aerogeneradores) y aT (para 13Cr-4Ni) |
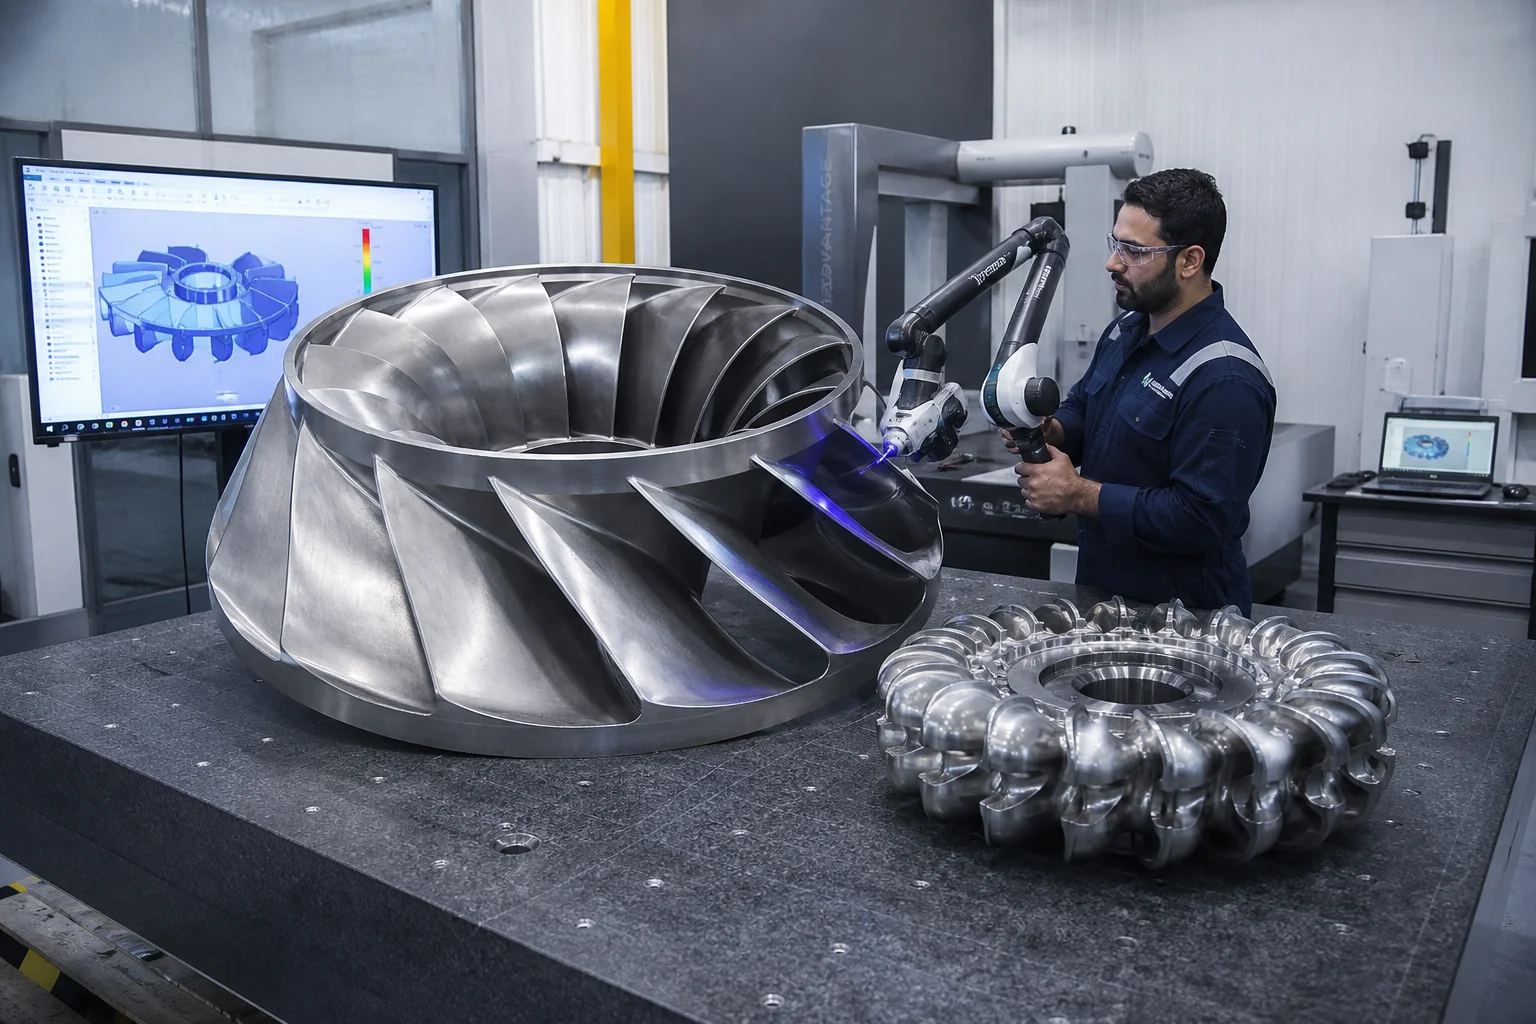
| escaneo óptico y láser 3D | Rastreador láser 3D portátil / escáner de brazo | Verificación dimensional completa del volumen envolvente frente a modelos CAD 3D |
| Equilibrado dinámico del rotor | Máquina equilibradora según la norma ISO 1940, grado G2.5 | Equilibrado dinámico de rotores hidráulicos para eliminar vibraciones rotacionales |
6. Fundiciones para energías renovables en Dandong City Pengxin Machinery Co., Ltd.
Entregar fundiciones de alta fiabilidad para energía hidráulica y eólica requiere sistemas certificados de calidad en fundición, metalurgia avanzada y máquinas-herramienta CNC de gran volumen envolvente y múltiples ejes.
Dandong City Pengxin Machinery Co., Ltd. es un fabricante consolidado de fundiciones pesadas y mecanizado de precisión que atiende a fabricantes originales de equipos de generación de energía a nivel mundial:
- Dominio de Materiales : Producción certificada de acero inoxidable martensítico 13Cr-4Ni (CA6NM / 1.4313), fundición dúctil para bajas temperaturas (EN-GJS-400-18U-LT a ), y aceros aleados de alta resistencia.
- Infraestructura pesada : Instalación de fundición y mecanizado pesado de 80 000 m² con puentes grúa pesados capaces de verter piezas únicas desde 500 kg hasta 25 toneladas.
- Mecanizado CNC avanzado de 5 ejes : Centros de fresado CNC tipo portal de gran volumen y tornos verticales que producen palas terminadas de álabe hidráulico y cubos de rotor eólico.
- Laboratorio certificado interno : Técnicos certificados en ensayos no destructivos (END) de niveles II y III, cámaras de ensayo de impacto Charpy a temperaturas subcero, análisis metalográfico de fases y espectrometría óptica de emisión.
- Certificación Completa : Certificado según ISO 9001, con certificados completos de ensayo de materiales EN 10204 tipo 3.1 y 3.2, registros de inspección END al 100 % e informes de escaneo láser 3D.
Conclusión
Las fundiciones de componentes para turbinas hidroeléctricas y eólicas representan la columna vertebral estructural crítica de la transición global hacia energías verdes. Su funcionamiento durante 25 a 40 años bajo cavitation continua, abrasión por limo y turbulencia aerodinámica exige una pureza metalúrgica inquebrantable (CA6NM y EN-GJS-400-18U-LT), solidificación direccional precisa, mecanizado CNC de 5 ejes y verificación integral de calidad mediante ensayos no destructivos (NDT).
Asociarse con un fabricante experimentado y verticalmente integrado de fundiciones pesadas y mecanizado de precisión garantiza que sus turbinas de energía renovable operen con máxima eficiencia y ofrezcan décadas de servicio sin incidencias.
Póngase en contacto con Dandong City Pengxin Machinery Co., Ltd. para enviar los planos de sus componentes para turbinas hidroeléctricas o eólicas.
Dandong City Pengxin Machinery Co., Ltd. — Fundiciones pesadas y mecanizado de precisión, desde 1958.
Tabla de Contenidos
- 1. Entornos operativos y mecanismos de fallo en energías renovables
- 2. Jerarquía de aleaciones metalúrgicas: componentes hidráulicos frente a eólicos
- 3. Moldes a gran escala y solidificación direccional
- 4. Mecanizado hidrodinámico y de bridas mediante fresado CNC de múltiples ejes y cinco ejes
- 5. Control integral de calidad y ensayos no destructivos (END)
- 6. Fundiciones para energías renovables en Dandong City Pengxin Machinery Co., Ltd.
- Conclusión