
 EN
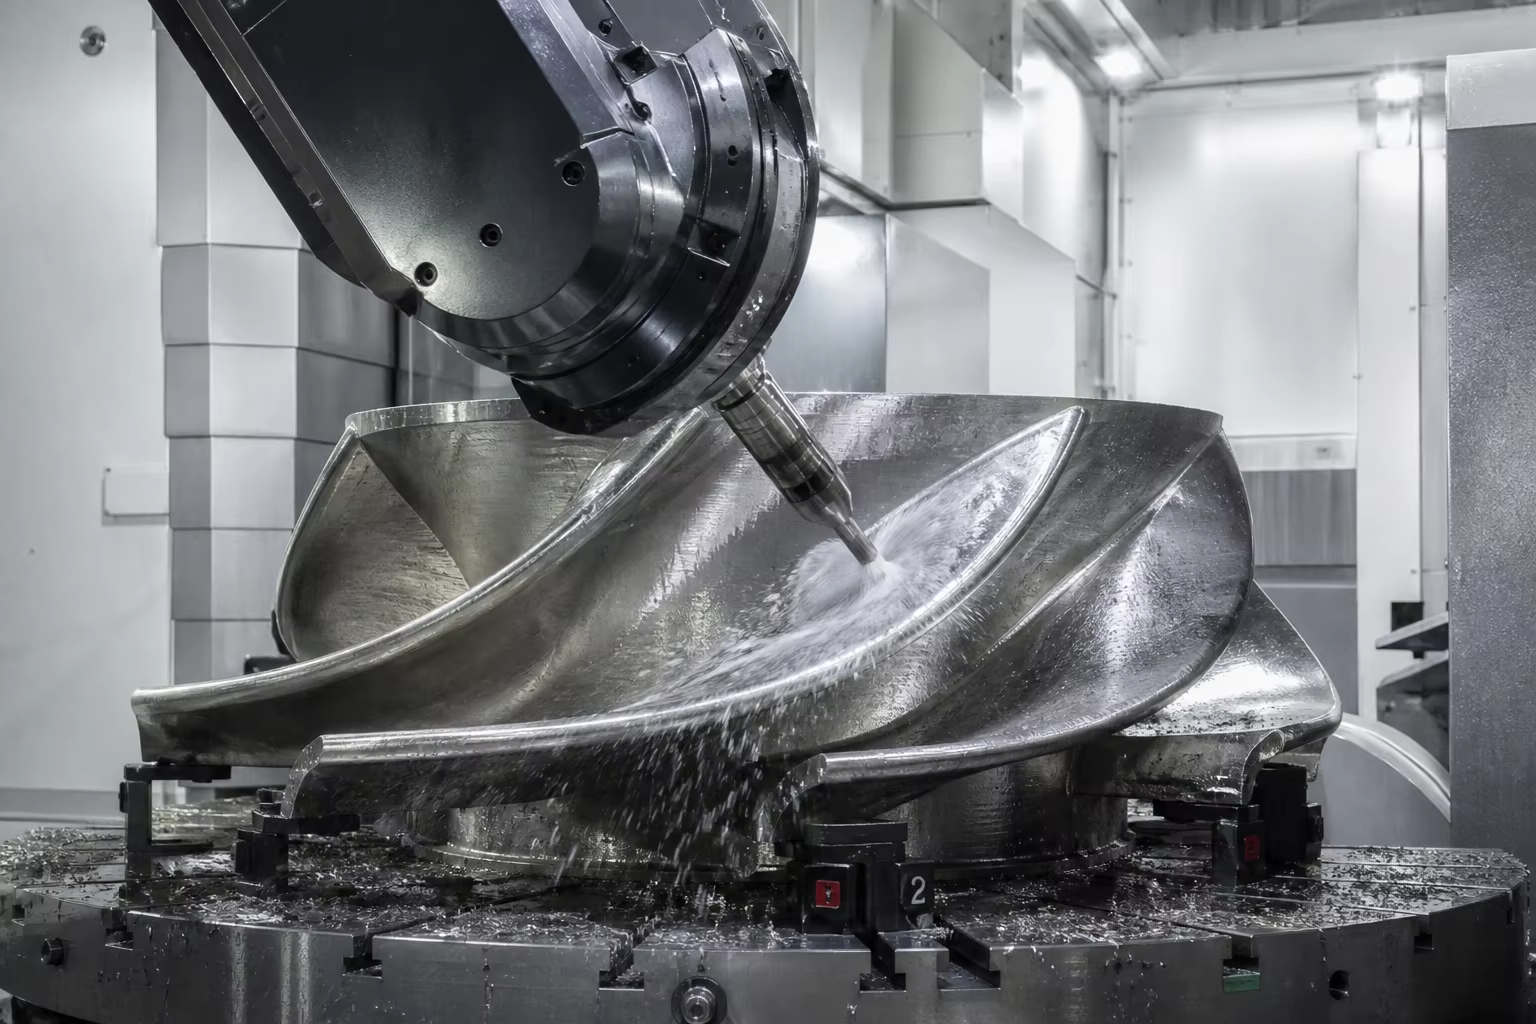
Meta Beskrivelse: En omfattende teknisk veiledning for støpeprodukter til komponenter i vannkraft- og vindkraftturbiner. Utforsk 13Cr-4Ni-martensittisk rustfritt stål (ASTM A743 CA6NM / EN 1.4313) for Francis-løpere og Pelton-kopper, seigjern for lav temperatur (EN-GJS-400-18U-LT ved -20 °C) for vindturbinrotorhjul på 15 tonn, 5-akse CNC-bearbeiding og NDT uten feil.
I global infrastruktur for fornybar energi representerer vannkraft- og vindkraftgenereringssystemer toppen av mekanisk ingeniørvirksomhet i stor skala. Ved kontinuerlig drift i flere tiår under uavbrutte naturlige krefter utsettes støpeprodukter for kraftig dynamisk påvirkning:
- Vannkraftturbiner (Francis, Kaplan, Pelton) : Løpehjulsblader, kranser, bånd og fordelervaner virker inne i vannstråler med hastigheter over , og tåler intense kavitasjonssjokkbølger (implosjonspress ), erosjon fra høyhastighetssilt og kvartsand, syklisk vannhammerutmatning og korrosive vannkjemi .
- Vindturbiner (landbaserte og havbaserte, 3 MW – 16 MW) : Massive støpeprodukter som Rotorhoder, bunnplater (hovedrammer), dreiemomentarmer og planetbærere tåle uavbrutt flerakset aerodynamisk vindturbulens, bøyefatigue med høy syklusfrekvens ( over 25 år med designlivstid) og arktiske offshore-marinemiljøer ned til eller .
Under disse hardt prøvende forholdene er strukturell integritet avgjørende. En mikroskopisk krympningspor i roten på en Pelton-bøtte eller et embrittende karbid langs kornegrensene i en 20-tonns vindturbinrotorhubb vil spre seg til katastrofal fatigue-brudd, noe som utløser katastrofal turbinfeil og reparasjoner med offshore-kraner som koster flere millioner dollar.
Å oppnå ekstrem pålitelighet krever spesialisert metallurgi i støperi: støping av 13Cr-4Ni martensittisk rustfritt stål (CA6NM / 1.4313) med dobbelttemperingsvarmebehandling for motstand mot hydrokavitasjon og tykkseksjons Lavtemperatur-ferrittisk duktilt jern (EN-GJS-400-18U-LT / QT400-18AL) med garantert Charpy-slagstyrke under frysepunktet.
Denne tekniske veiledningen beskriver metallurgi, modellering av retningsspesifikk stivfrysing, 5-akset CNC-hydrodynamisk maskinering og ikke-destruktive kvalitetsvalideringsarbeidsflyter for støpinger til vann- og vindkraft.
1. Driftsmiljøer og sviktmekanismer i fornybar energi
                     ┌──────────────────────────────────────────────┐
                     │ Renewable Kinetic Energy Dynamics            │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Cavitation & Silt Abrasion    │ │ High-Cycle Aerodynamic Fatigue│ │ Sub-Zero Cold-Climate Impact  │
│ (Vapor micro-jet pitting on   │ │ (Non-stop cyclic gust bending │ │ (Offshore brittle fracture    │
│  hydro runner blade trailing) │ │  across 15-ton rotor hubs)    │ │  risk in arctic wind down -40°C)
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Driftskomponent | Primær dynamisk belastning | Kritisk sviktmåte som må unngås | Løsning for materialegrad |
|---|---|---|---|
| Pelton-turbinbøtter | Høyhastighetsimpulsstråle av vann ( ) + syklisk sjokk | Erosjon av bøtteoppdeler, utmattelse på grunn av bøtterotbøyning | 13Cr-4Ni rustfritt stål (ASTM A743 CA6NM / 1.4313) |
| Francis Runner Crown & Blades | Kontinuerlig hydrodynamisk trykk + kavitasjonsmikrostråler | Kavitasjonsskader og sprekkdannelse ved bladets bakre kant | Lavkarbon 13Cr-4Ni (CA6NM-Mod / 1.4405) |
| Vindturbinrotorhus (5–16 MW) | Flere tonns aerodynamiske bladstillingmomenter + vindkastbelastning | Utmattelsessprekk i hovedbladfalangen; sprø brudd | Duktilt jern med lav temperaturbestandighet (EN-GJS-400-18U-LT / QT400-18AL) |
| Hovedbunnplate / ramme for vindturbin | Tung girkasse/generatorvekt + torsjonell yaw-reaksjon | Torsjonsforvrengning, sprekkdannelse i monteringsplate | Ferrittisk duktilt støpejern (EN-GJS-400-15 / EN-GJS-500-7) |
2. Metallurgisk legeringshierarki: hydro- versus vindkomponenter
A. Hydroturbiner: 13Cr-4Ni martensittisk rustfritt stål (CA6NM / 1.4313)
Standard austenittiske rustfrie stål (304/316) har lav flytespenning, mens standard martensittiske stål (410/420) mangler sveibarhet og slagstyrke. Den 13 % Cr – 4 % Ni – 0,5 % Mo lavkarbon-martensittiske legeringen (ASTM A743 CA6NM / EN 10283 1.4313 / GX4CrNiMo16-5-1) representerer gullstandarden:
| Kjemisk element | Måleområde (vekt%) | Metallurgisk funksjon |
|---|---|---|
| Kull (C) | (Streng lav karbonutslipp) | Forhindrer utfelling av kromkarbid; garanterer utmerket sveiebarhet uten forkrypning ved forvarming |
| Krom (Cr) | Danner beskyttende passiv film som motstår korrosjon fra ferskvann og slam | |
| Nickel (Ni) | Undertrykker dannelse av delta-ferritt; fremmer full martensittisk omforming og høy slagtoughness | |
| Molybdat (Mo) | Forbedrer motstand mot sprekkekorrosjon i elvavann med slam; øker motstand mot temperering |
- Mekaniske egenskaper (dobbeltemperert) : .
- Todelt tempering austenittisering ved etterfulgt av luft-/vannavkjøling, deretter Første tempering ved (omdanner resterende austenitt) og Andre tempering ved (avlaste spenninger og presipitere ultrafint tempret martensitt med stabil austenitt for støtfestighet).
B. Vindturbiner: Tunge deler av seig jern med lav temperaturduktilitet (EN-GJS-400-18U-LT)
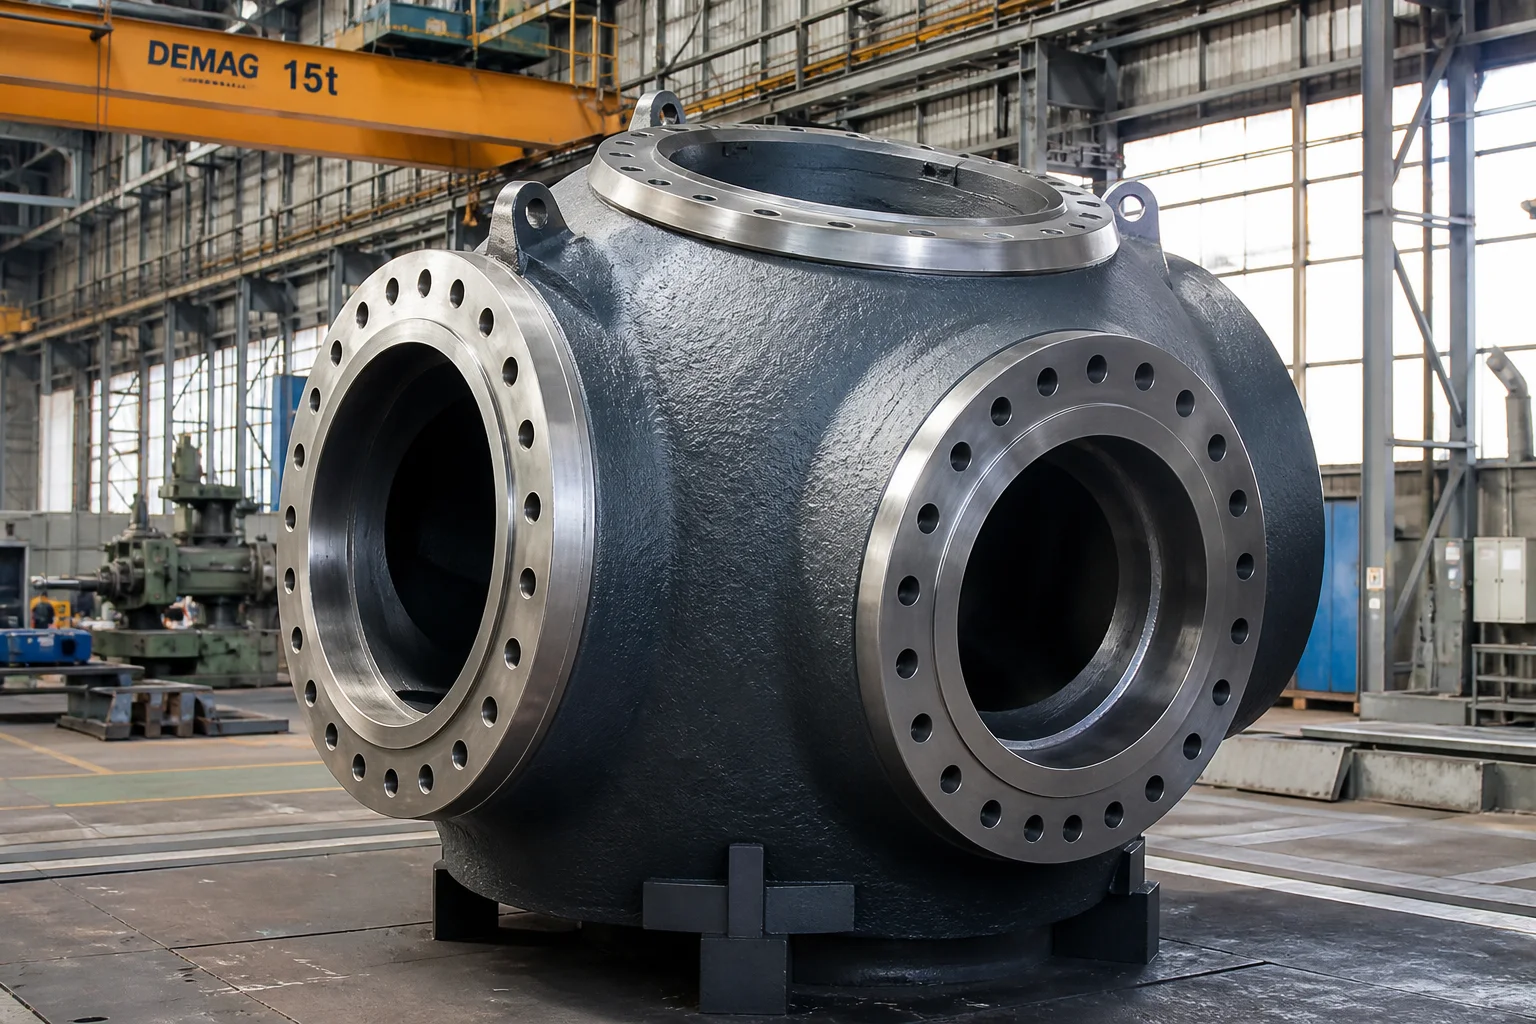
Rotornabber for vindturbiner (veier 10 til 30 tonn med veggtykkelser som overstiger ) opererer i harde offshore-miljøer under frysepunktet. Regulert av EN 1563 og GL/DNVs retningslinjer for vindenergi , krever de Høyrent ferrittisk seig jern :
| Spesifikasjon / Egenskap | EN-GJS-400-18U-LT (DIN EN 1563) / QT400-18AL | Kritisk ingeniørrolle |
|---|---|---|
| Trekkestyrke ( ) | Støtter dynamiske bladrotklemmekrefter | |
| Flytespenning ( ) | Forhindrer permanent plastisk deformasjon under stormbyger | |
| Forlengelse ( ) | Høy evne til plastisk deformasjon ved nødbremsing | |
| Charpy V-notch ved | (gjennomsnitt) / (enkelte) | Obligatorisk forhindrer skjør sprekkebrudd i arktiske vindforhold |
| Modularitet og matrise | Kulegrafitt (form VI); Ferrittmatrise | Ingen perlitt eller intercellulære karbider for å maksimere duktilitet ved lave temperaturer |
- Renhetskontroll under smelting ekstremt lave nivåer av tilfeldige sprøgjørende grunnstoffer: .
3. Større mønsterverktøy og retningsspesifikk stivning
Støping av 15-tonns vindturbinrotorhjul og monolitiske Francis-løpehjulsrandkranser krever avansert termodynamisk fyllingsimulering:
┌────────────────────────────────────────────────────────────────────────┐
│ 1. 3D Machined Wooden / EPS Lost Foam Master Patterns                 │
│    • Accurate shrinkage compensation (+1.2% to +1.5%) across 4m spans  │
├────────────────────────────────────────────────────────────────────────┤
│ 2. Automated Furan Resin Sand Molding with Rigid Core Assembly         │
│    • High mold rigidity prevents mold dilation under 30 tons ferrostatic│
│      liquid pressure                                                   │
├────────────────────────────────────────────────────────────────────────┤
│ 3. CAE Solidification Simulation & Exothermic Feeding Sleeves          │
│    • Feeder sleeves positioned over thick blade root attachment flanges │
│    • Direct-chills placed at interior fillet transitions               │
├────────────────────────────────────────────────────────────────────────┤
│ 4. Clean Bottom-Pour Ladles with Ceramic Foam Filtration               │
│    • Smooth, laminar liquid entry with zero oxide skin entrapment      │
└────────────────────────────────────────────────────────────────────────┘
4. Flere akser – fem-akset CNC-bearbeiding av hydrofly og flens
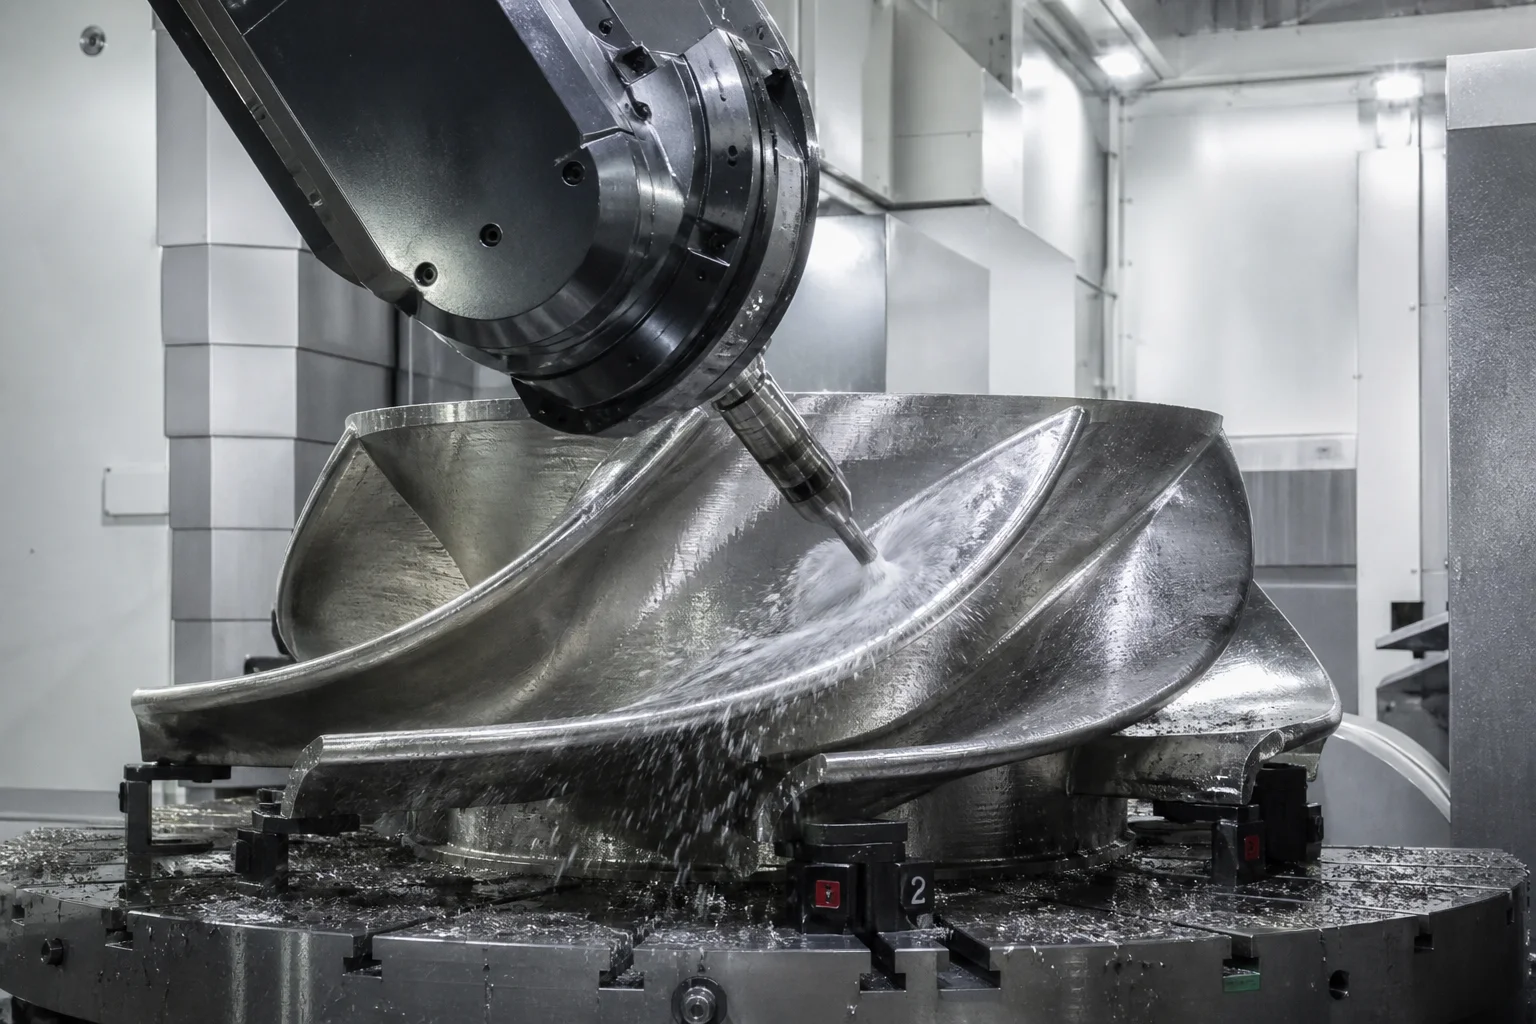
Komponenter for fornybar energi krever høy nøyaktighet for å maksimere aerodynamisk og hydrodynamisk energiomformingseffektivitet:
Nøyaktig bearbeidingskapasitet:
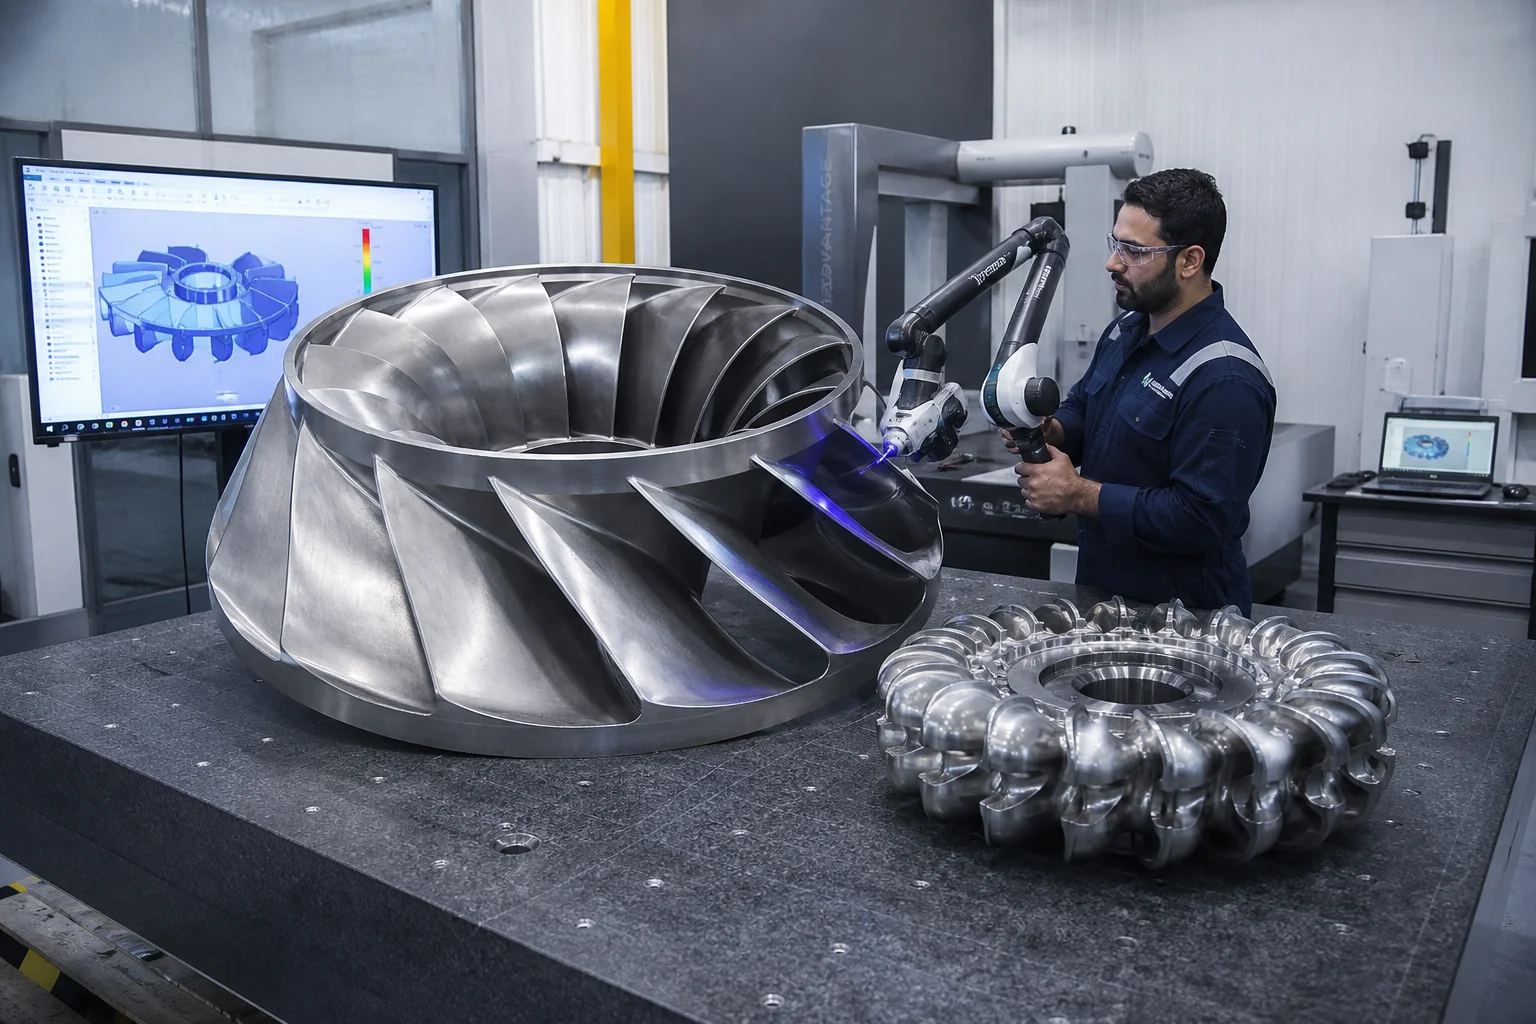
- 5-akset CNC-hydrofoil-fræsing : Francis-løperblader, Pelton-bøtterdelere og Kaplan-blader bearbeides på tunge 5-aksede CNC-portalfresemaskiner. Komplekse 3D-frie hydrodynamiske overflater opprettholdes innenfor av CAD-hydrofoil-koordinater ( etter nøyaktig polering).
- Vindrotorhubbades bladstillingsskiver : Store vertikale dreiebænker (VTL) dreier bladbearingsmonteringskantflater med opptil 5 meters diameter og holder flatthet innenfor med dype, flerhullige bladstillingssirkler som bors og gjenngås i én operasjon.
- Hovedsengjusteringsboringer : Horisontale boretårn presisjonsbearbeider generator- og hovedlagerplasser, og holder senterlinjens koaksialitet innenfor over 6-meter strukturelle senger.
5. Omfattende kvalitetskontroll og ikke-destruktiv testing (NDT)
| Kvalitetstestkategori | Standard / testspesifikasjon | Akseptkriterier |
|---|---|---|
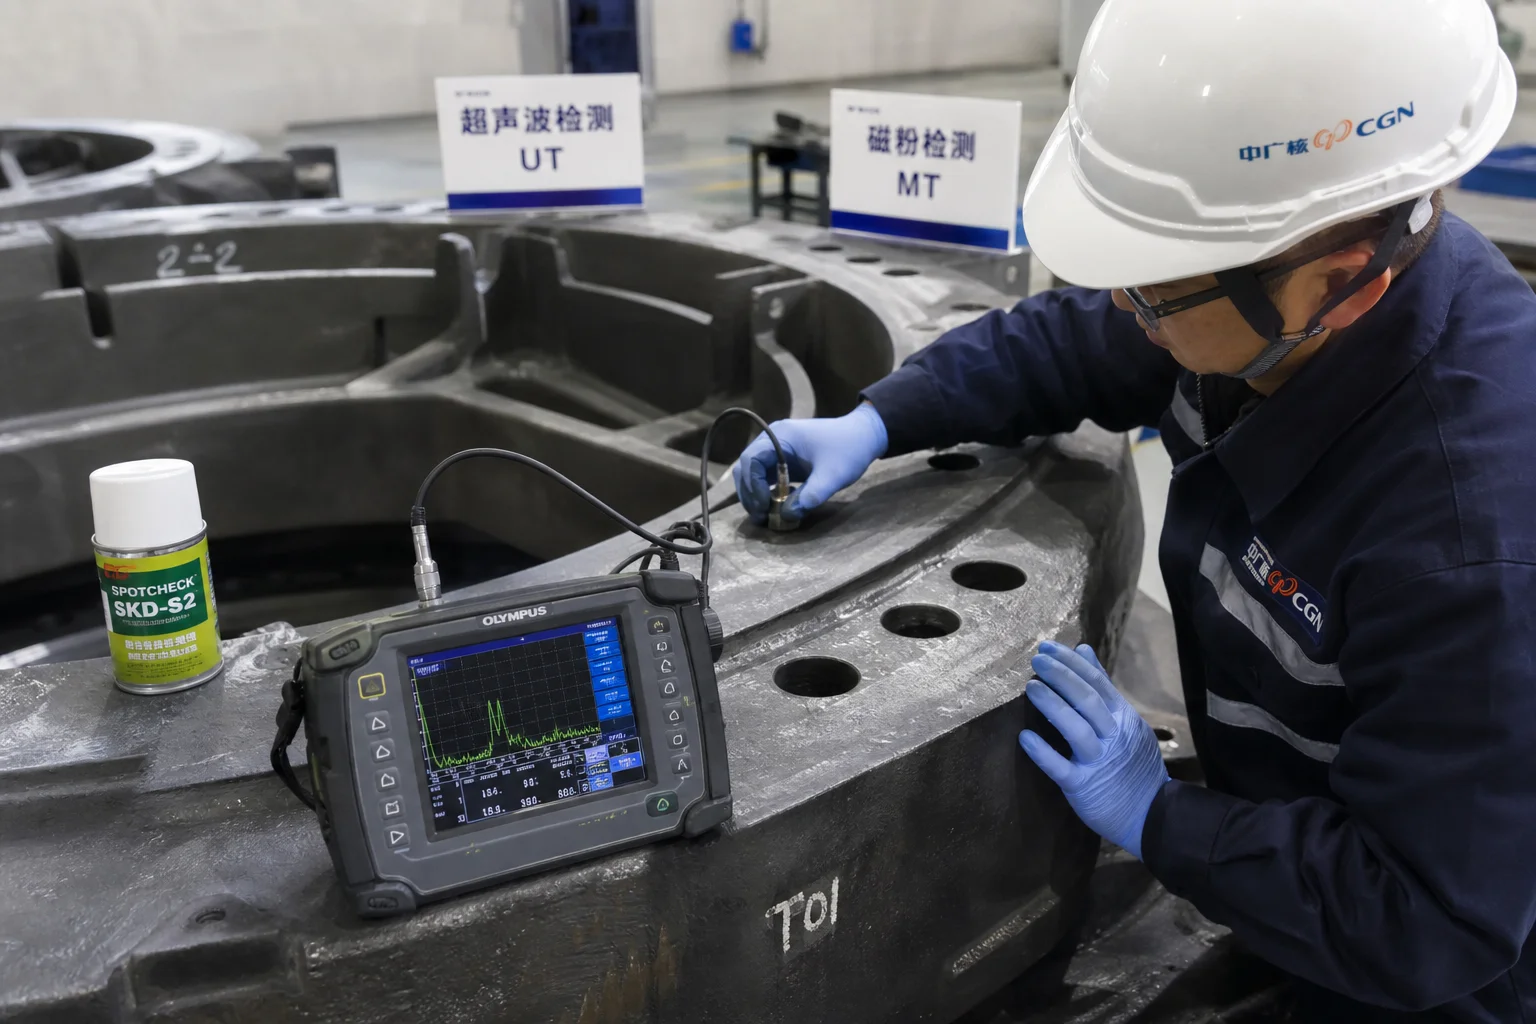
| Ultralydstesting (UT) | EN 12680-3 / ASTM A609 nivå 1/2 | 100 % volumetrisk scanning av bladrotter, pitch-flenser og sengplateputter; ingen kritisk krymping |
| Magnetpulverprøving (MT) | ISO 9934 / ASTM E709 (Fluorescerende) | 100 % overflateinspeksjon av alle høybelastede radiuser, bladfiler og flangoverganger; ingen sprekk |
| Sub-null Charpy-impact | ASTM E23 / ISO 148-1 på tilkoblede testblokker | Verifisert aT (for vindhjul) og aT (for 13Cr-4Ni) |
| 3D-optisk og laseravlesning | Bærbar 3D-lasertracker / armavleser | Fullstendig dimensjonskontroll av hele omfanget i forhold til 3D-CAD-modeller |
| Dynamisk rotorbalanse | Balanseringsmaskin i henhold til ISO 1940-kvalitet G2,5 | Dynamisk balansering av vannkraftturbinløpere for å eliminere roterende vibrasjoner |
6. Anleggskast for fornybar energi hos Dandong City Pengxin Machinery Co., Ltd.
Å levere hydro- og vindenergi-støpinger med høy pålitelighet krever sertifiserte støperi-kvalitetssystemer, avansert metallurgi og store, flerakse CNC-maskinverktøy.
Dandong City Pengxin Machinery Co., Ltd. er en etablert produsent av tunge støpinger og presisjonsbearbeiding som lever til globale OEM-er av kraftgenereringsutstyr:
- Materialekunnskap : Sertifisert produksjon av 13Cr-4Ni-martensittisk rustfritt stål (CA6NM / 1.4313), duktilt støpejern for lav temperatur (EN-GJS-400-18U-LT ved ), og høyfesthetssammensatte stål.
- Tung infrastruktur : 80 000 m² stor anlegg for tung støping og bearbeiding med tunge takkraner som kan støpe enkeltstøpinger fra 500 kg opp til 25 tonn.
- Avansert 5-akse CNC-bearbeiding : CNC-portalmillingssentre og vertikale dreiebænker med stor arbeidsromstørrelse som lever ferdigbearbeidede hydroturbinløpehjulblader og vindrotorhus.
- Egen sertifisert laboratorium : Sertifiserte NDT-teknikere på nivå II/III, Charpy-slagstyrketester ved under-null-temperaturer, metallografisk fasanalyse og optisk emisjonsspektrometri.
- Fullstendig sertifisering : ISO 9001-sertifisert, med fullstendige EN 10204 3.1- og 3.2-materialeprøvesertifikater, 100 % NDT-inspeksjonslogger og 3D-laserskanningsrapporter.
Konklusjon
Støpt deler til vann- og vindkraftturbiner utgjør den kritiske strukturelle ryggraden i den globale grønne energiomstillingen. Drift i 25–40 år under kontinuerlig kavitasjon, siltabrasjon og aerodynamisk turbulens krever uavkunstelig metallurgisk renhet (CA6NM og EN-GJS-400-18U-LT), presis retningssolidifisering, 5-akse CNC-bearbeiding og omfattende NDT-kvalitetsverifisering.
Å samarbeide med en erfaren, integrert produsent av tunge støpinger og presisjonsbearbeiding sikrer at dine fornybare energiturbiner opererer med maksimal effektivitet og gir tiårvis med feilfri drift.
Kontakt Dandong City Pengxin Machinery Co., Ltd. for å sende inn tegningene dine av komponenter til vann- eller vindkraftturbiner.
Dandong City Pengxin Machinery Co., Ltd. — Tunge støpinger og presisjonsbearbeiding, siden 1958.
Innholdsfortegnelse
- 1. Driftsmiljøer og sviktmekanismer i fornybar energi
- 2. Metallurgisk legeringshierarki: hydro- versus vindkomponenter
- 3. Større mønsterverktøy og retningsspesifikk stivning
- 4. Flere akser – fem-akset CNC-bearbeiding av hydrofly og flens
- 5. Omfattende kvalitetskontroll og ikke-destruktiv testing (NDT)
- 6. Anleggskast for fornybar energi hos Dandong City Pengxin Machinery Co., Ltd.
- Konklusjon