
 EN
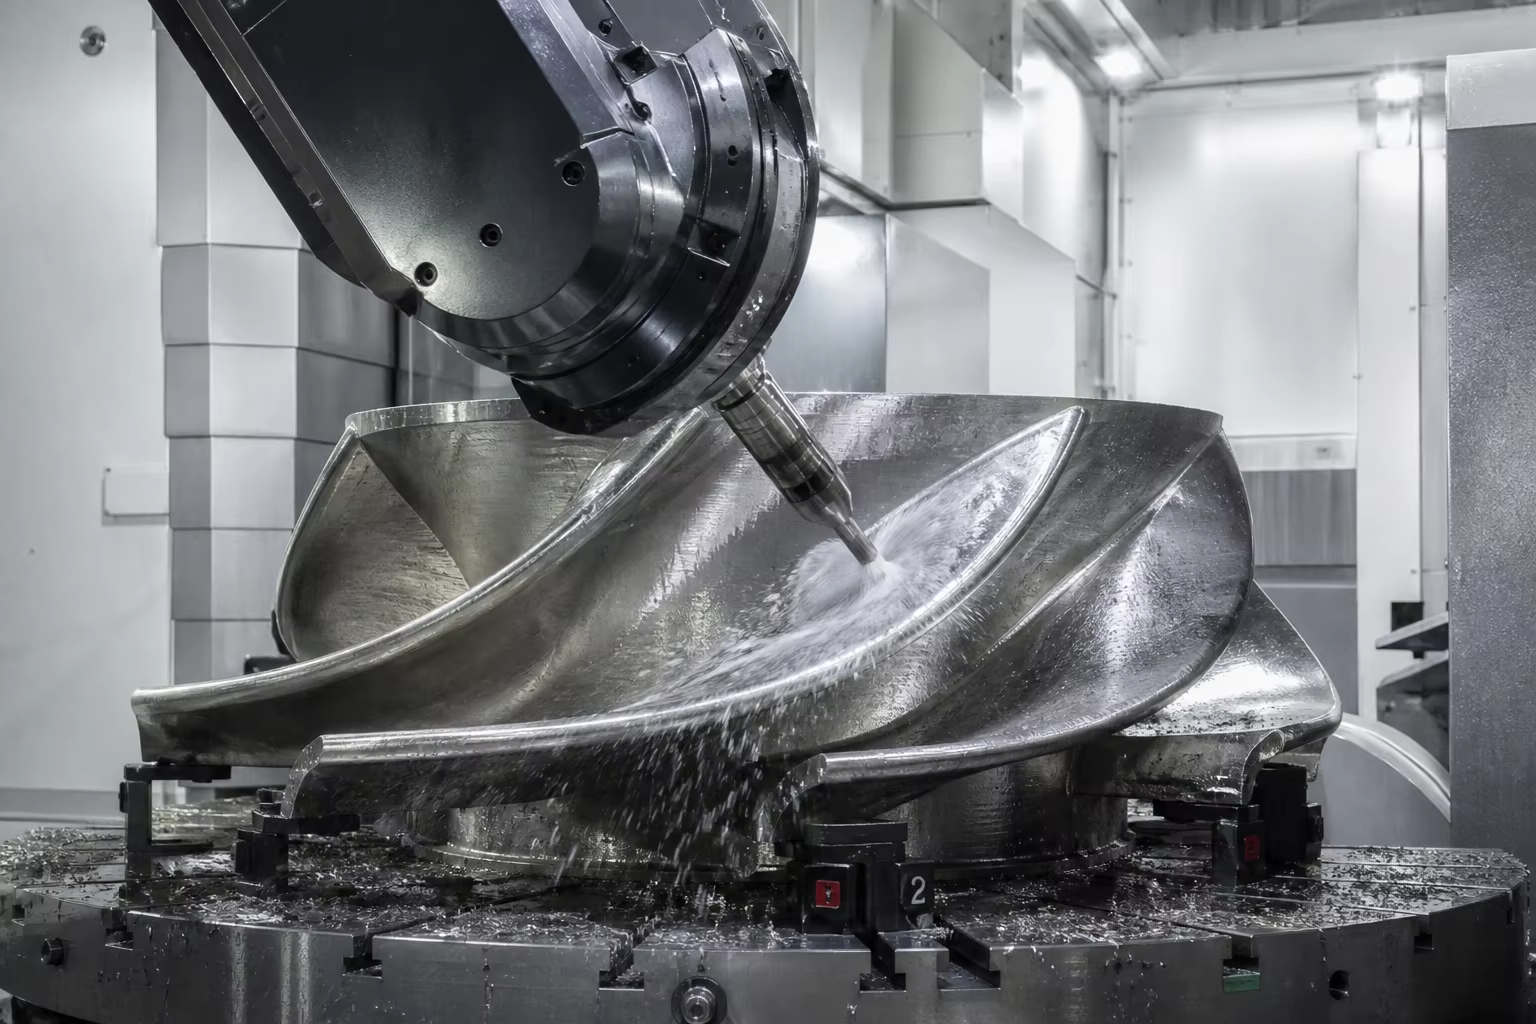
Мета Описание: Пълен технически наръчник за лити компоненти за хидро- и вятърни турбини. Разгледайте мартензитната неръждаема стомана 13Cr-4Ni (ASTM A743 CA6NM / EN 1.4313) за водни колела на Франсис и чашки на Пелтон, ковко желязо с ниска температура на охлаждане (EN-GJS-400-18U-LT при -20°C) за роторни хабове на вятърни турбини с тегло 15 тона, фрезова обработка с 5 оси и неразрушителен контрол без дефекти.
В глобалната инфраструктура за възобновяема енергия хидро- и вятърна енергийна генерация представляват върха на мащабното механично инженерство. Работейки непрекъснато десетилетия под неумолимите сили на природата, литите части за енергийна генерация издръжат екстремни динамични напрежения:
- Хидротурбини (Франсис, Каплан, Пелтон) : Лопатките на работното колело, короните, лентите и насочващите перки на разпределителя работят вътре в водни струи с висока скорост, надхвърляща , като издръжат интензивни кавитационни ударни вълни (налягане при имплозия ), ерозия от високоскоростна кал и кварцов пясък, циклична умора от хидравличен удар и корозивни водни химически състави .
- Вятърни турбини (наземни и океански, 3 MW – 16 MW) : Масивни лити Роторни хабове, основни плочи (главни рамки), врати за предаване на въртящ момент и планетарни носачи издържа непрекъснато многосоставна аеродинамична турбулентност от пориви на вятъра, умора от огъване с висок брой цикли ( през проектния срок от повече от 25 години), както и арктични океански морски среди при температури до или .
При тези изключително тежки условия структурната цялост е от първостепенно значение. Микроскопична пора от свиване в корена на перо на Пелтонова турбина или карбид по границите на зърната, който води до охрупване, в роторен хаб на вятърна турбина с тегло 20 тона, ще се разпространи и ще предизвика катастрофална уморна пукнатина, която води до пълно разрушение на турбината и ремонтни работи на милиони долари с помощта на офшорни кранове.
Постигането на изключителна надеждност изисква специализирана литейна металургия: леене на 13Cr-4Ni мартензитна неръждаема стомана (CA6NM / 1.4313) с двойно термообработване за устойчивост срещу кавитация в хидравлични системи и дебели сечения от Низкотемпературна феритна ковка чугунена стомана (EN-GJS-400-18U-LT / QT400-18AL) с гарантирани ударна вязкост по Шарпи при температури под нулата.
Това техническо ръководство описва металургията, моделирането на насочена кристализация, хидродинамичната обработка с 5-осева CNC-машина и работните процеси за недеструктивна проверка на качеството на отливките за хидро- и вятърна енергия.
1. Работни среди и механизми на повреда във възобновяемата енергетика
                     ┌──────────────────────────────────────────────┐
                     │ Renewable Kinetic Energy Dynamics            │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Cavitation & Silt Abrasion    │ │ High-Cycle Aerodynamic Fatigue│ │ Sub-Zero Cold-Climate Impact  │
│ (Vapor micro-jet pitting on   │ │ (Non-stop cyclic gust bending │ │ (Offshore brittle fracture    │
│  hydro runner blade trailing) │ │  across 15-ton rotor hubs)    │ │  risk in arctic wind down -40°C)
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Работещ компонент | Основно динамично натоварване | Критичен начин на разрушение, който трябва да се предотврати | Решение за класа на материала |
|---|---|---|---|
| Ковшове за Пелтонова турбина | Високоскоростен импулсен воден струя ( ) + цикличен удар | Ерозия на разделящата част на ковша, умора от огъване в основата на ковша | неръждаема стомана 13Cr-4Ni (ASTM A743 CA6NM / 1.4313) |
| Корона и лопатки на Францисов работен орган | Непрекъснато хидродинамично налягане + кавитационни микроструи | Ошетряне и пукане поради кавитация в края на перката | Нисковъглеродна 13Cr-4Ni (CA6NM-Mod / 1.4405) |
| Роторна хуба на вятърна турбина (5–16 MW) | Многотонни аеродинамични моменти за завъртане на перките + удар от пориви на вятъра | Уморно пукане на основната фланца на перката; крехко чупене | Чугун с добра пластичност при ниски температури (EN-GJS-400-18U-LT / QT400-18AL) |
| Основна плоча / рамка на вятърна турбина | Голяма маса на скоростната кутия / генератора + торзиона реакция при завъртане около вертикалната ос | Торзиона деформация, пукане на монтажните площадки | Феритно ковко желязо (EN-GJS-400-15 / EN-GJS-500-7) |
2. Йерархия на металургичните сплави: компоненти за хидро- срещу вятърни турбини
А. Хидротурбини: мартензитна неръждаема стомана 13Cr-4Ni (CA6NM / 1.4313)
Стандартните аустенитни неръждаеми стомани (304/316) имат ниска граница на текучест, докато стандартните мартензитни стомани (410/420) липсват заваряемост и ударна вязкост. мартензитна сплав с ниско съдържание на въглерод, съдържаща 13 % Cr – 4 % Ni – 0,5 % Mo (ASTM A743 CA6NM / EN 10283 1.4313 / GX4CrNiMo16-5-1) представлява златния стандарт:
| Химичен елемент | Целеви граници (мас. %) | Металургична функция |
|---|---|---|
| Въглерод (C) | (строго ниско съдържание на въглерод) | Предотвратява изпадането на хромов карбид; гарантира отлична заваряемост без пукане при предварително загряване |
| Хром (Cr) | Формира защитен пасивен филм, устойчив на корозия от прясна вода и утайки | |
| Никел (Ni) | Подтиска образуването на делта-ферит; насърчава пълна мартензитна трансформация и висока ударна здравина | |
| Молибден (Mo) | Подобрява устойчивостта към точкова корозия в рекични води с утайки; увеличава устойчивостта към отпускане |
- Механични свойства (двукратно отпускане) : .
- Двуетапно закаляване : Аустенизиране при следвано от гасене с въздух/вода, след това Първо отпускане при (преобразува запазената аустенитна фаза) и Второ отпускане при (отстранява напреженията и предизвиква образуването на ултрафин загрята мартенситна фаза с стабилна запазена аустенитна фаза за ударна здравина).
B. Вятърни турбини: дуктилен чугун с голяма секция и ниска температура на охлаждане (EN-GJS-400-18U-LT)
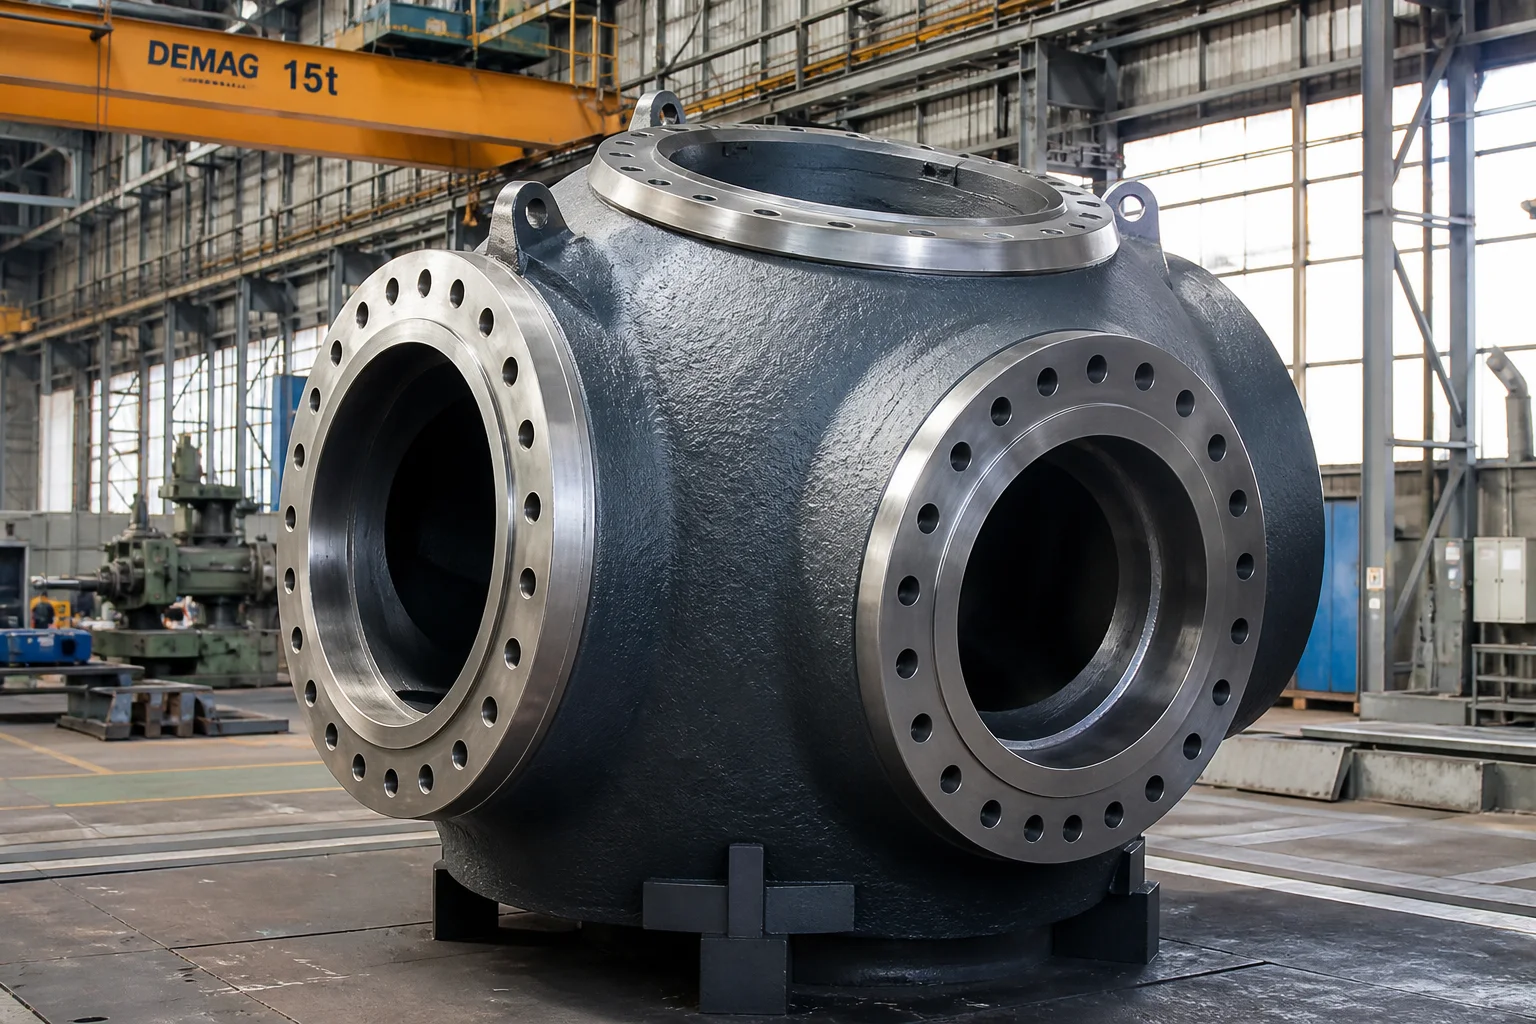
Хабовете на роторите на вятърни турбини (с тегло от 10 до 30 тона и дебелина на стените над ) работят в сурови офшорни среди при температури под нулата. Регулирани са от EN 1563 и Ръководството за вятърна енергия на GL/DNV , което изисква Високочист феритен дуктилен чугун :
| Спецификация / свойство | EN-GJS-400-18U-LT (DIN EN 1563) / QT400-18AL | Критична инженерна роля |
|---|---|---|
| Разтегателна якост ( ) | Поддържа динамични сили за стягане в основата на перката | |
| Гранична здравина ( ) | Предотвратява постоянната пластична деформация по време на бурен вятър | |
| Удължение ( ) | Висока способност за пластична деформация при аварийно спиране | |
| Чарпи V-надлъбнатина при | (средно) / (индивидуално) | Задължително : Предотвратява крехко разцепване при арктически ветрове |
| Нодуларност и матрица | Сфероиден графит (форма VI); Феритна матрица | Нулево съдържание на перлит или междуклетъчни карбиди, за да се максимизира пластичността при ниски температури |
- Контрол на чистотата по време на топене : Изключително ниски нива на случайни елементи, които предизвикват охрупване: .
3. Голямомащабни формовъчни инструменти и насочена кристализация
Леенето на роторни хабове за вятърни турбини с тегло 15 тона и монолитни корони на Франсис-турбини изисква напреднала термодинамична симулация на храненето:
┌────────────────────────────────────────────────────────────────────────┐
│ 1. 3D Machined Wooden / EPS Lost Foam Master Patterns                 │
│    • Accurate shrinkage compensation (+1.2% to +1.5%) across 4m spans  │
├────────────────────────────────────────────────────────────────────────┤
│ 2. Automated Furan Resin Sand Molding with Rigid Core Assembly         │
│    • High mold rigidity prevents mold dilation under 30 tons ferrostatic│
│      liquid pressure                                                   │
├────────────────────────────────────────────────────────────────────────┤
│ 3. CAE Solidification Simulation & Exothermic Feeding Sleeves          │
│    • Feeder sleeves positioned over thick blade root attachment flanges │
│    • Direct-chills placed at interior fillet transitions               │
├────────────────────────────────────────────────────────────────────────┤
│ 4. Clean Bottom-Pour Ladles with Ceramic Foam Filtration               │
│    • Smooth, laminar liquid entry with zero oxide skin entrapment      │
└────────────────────────────────────────────────────────────────────────┘
4. Многоосово 5-осово CNC обработване на хидрофойли и фланци
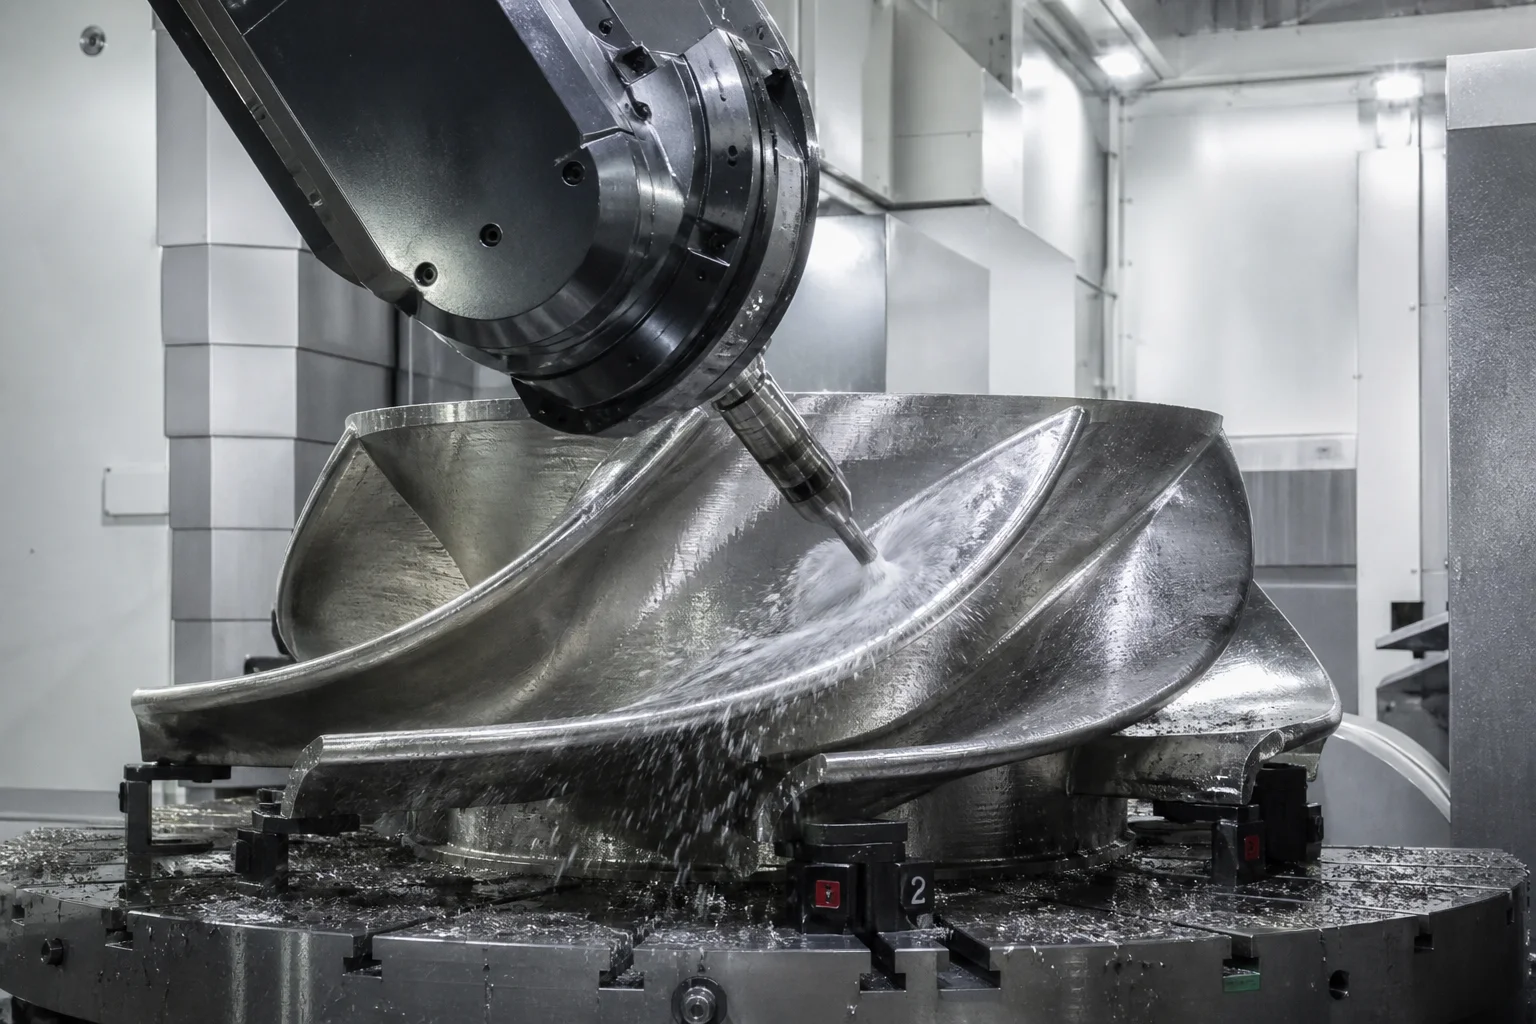
Компонентите за възобновяема енергия изискват висока прецизност, за да се максимизира ефективността на аеродинамичното и хидродинамичното преобразуване на енергия:
Възможности за прецизно машинно обработване:
- 5-осева ЧПУ хидрофойл фреза : Лопатките на Франсисовата турбина, разделящите елементи на Пелтоновите кофи и лопатките на Каплановата турбина се обработват в тежки 5-осеви ЧПУ портални фрези. Сложните 3D свободноформени хидравлични повърхности се изпълняват в рамките на от CAD координатите на хидрофойла ( след прецизно полиране).
- Фланци за наклон на лопатките на вятърната роторна хуба : Големи вертикални токарни машини (VTL) обработват фланцовите повърхности за монтиране на лопатъчните лагери с диаметър до 5 метра, като запазват равнинността в рамките на с дълбоки многодупки наклонни окръжности, пробити и нарезани в една и съща настройка.
- Отвори за подравняване на основната плоча : Хоризонтални боринг машини прецизно обработват посадките за генератора и главния лагер, като запазват коаксиалността на централната ос в рамките на по 6-метрови структурни легла.
5. Изчерпателен контрол на качеството и неразрушително тестване (НРТ)
| Категория на качественото тестване | Стандарт / изпитателна спецификация | Критерии за приемане |
|---|---|---|
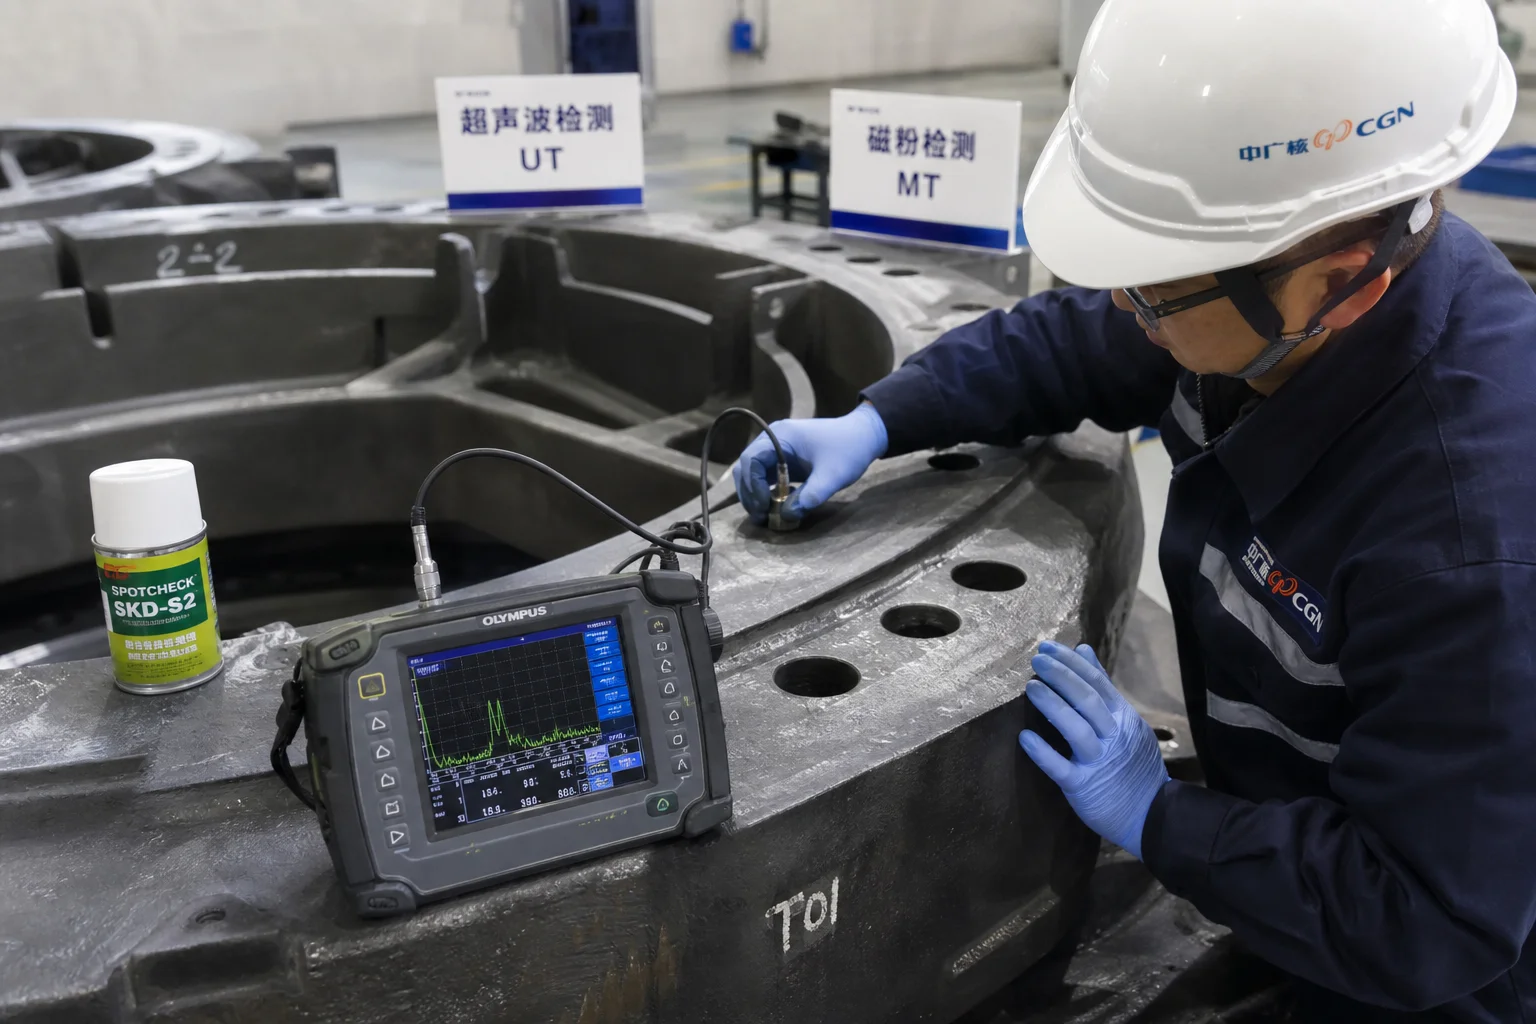
| Ултразвуково тестiranе (UT) | EN 12680-3 / ASTM A609 ниво 1/2 | 100% обемно сканиране на корените на перките, фланците за регулиране на ъгъла и подложките на леглото; нулево критично свиване |
| Магнитопорошково тестване (MT) | ISO 9934 / ASTM E709 (флуоресцентен) | 100% повърхностен инспекционен контрол на всички високонапрегнати радиуси, закръгления на перките и преходите на фланците; нулеви пукнатини |
| Чарпи удар при температура под нулата | ASTM E23 / ISO 148-1 върху прикачените изпитателни блокове | Потвърден аТ (за ветрогенераторни хабове) и аТ (за 13Cr-4Ni) |
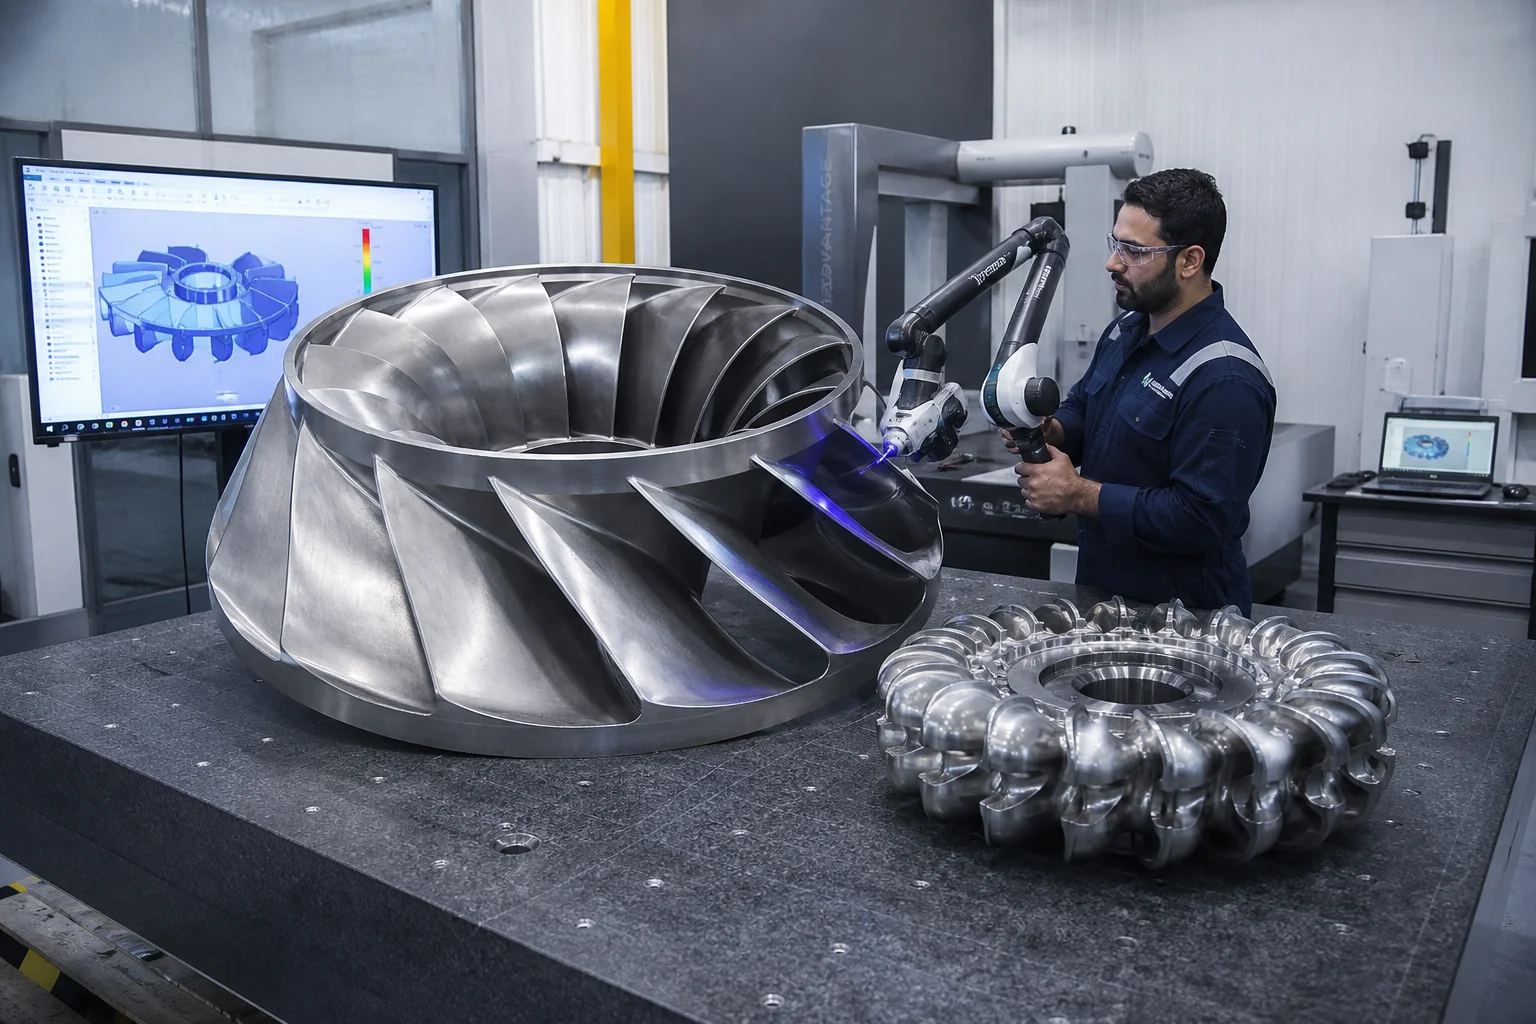
| 3D оптично и лазерно сканиране | Портативен 3D лазерен трекер / ръчен скенер | Пълна проверка на размерите в цялата обвивка спрямо 3D CAD модели |
| Динамично балансиране на ротори | Балансираща машина според ISO 1940 клас G2.5 | Динамично балансиране на хидро-турбинни работни колела за елиминиране на ротационни вибрации |
6. Леярски изделия за възобновяема енергия в Dandong City Pengxin Machinery Co., Ltd.
Доставката на високонадеждни леярски изделия за хидро- и вятърна енергия изисква сертифицирани леярски качествени системи, напреднала металургия и CNC машини с голям обем и многоосева обработка.
Dandong City Pengxin Machinery Co., Ltd. е установен производител на тежки леярски изделия и прецизна механична обработка, обслужващ глобални OEM-производители на оборудване за генериране на електроенергия:
- Доминиране над материали : Сертифицирано производство на мартензитна неръждаема стомана 13Cr-4Ni (CA6NM / 1.4313), ковка чугунова стомана с ниска температура на огъване (EN-GJS-400-18U-LT при ) и високопрочни легирани стомани.
- Тежка инфраструктура : 80 000 m² производствена площ за тежки отливки и механична обработка с тежки кранове за вдигане, способни да изливат единични отливки с тегло от 500 kg до 25 тона.
- Напреднала 5-осева CNC-механична обработка : CNC-фрези с голям работен обем и вертикални токарни машини за завършена обработка на хидравлични перки и хабове за вятърни турбини.
- Вътрешна сертифицирана лаборатория : Сертифицирани техници по неразрушителен контрол (NDT) от ниво II/III, камери за изпитания по метода на Шарпи при температури под нулата, металографски фазов анализ и оптична емисионна спектрометрия.
- Пълна сертификация : Сертифицирано според ISO 9001, предоставя пълни материали за изпитания по EN 10204 3.1 и 3.2, протоколи за 100 % NDT-инспекция и доклади от 3D лазерно сканиране.
Заключение
Литите компоненти за хидро- и вятърни турбини представляват критичния структурен скелет на глобалния преход към зелена енергия. Работата им в продължение на 25–40 години при непрекъснато кавитационно разрушаване, абразивно износване от пясък и аеродинамична турбулентност изисква безкомпромисна металургична чистота (CA6NM и EN-GJS-400-18U-LT), прецизно насочено затвърдяване, фрезоване с ЧПУ с 5 оси и комплексна верификация на качеството чрез неразрушителен контрол.
Сътрудничеството с опитен, интегриран производител на тежки лити детайли и прецизно машинно обработване гарантира, че вашите турбини за възобновяема енергия ще работят с максимална ефективност и ще осигуряват десетилетия безпроблемна експлоатация.
Свържете се с Dandong City Pengxin Machinery Co., Ltd., за да изпратите чертежите на вашите компоненти за хидро- или вятърни турбини.
Дандон Сити Пенгсин Машинъри Ко., Лтд. — Тежки литови части и прецизно машинно обработване, от 1958 г.
Съдържание
- 1. Работни среди и механизми на повреда във възобновяемата енергетика
- 2. Йерархия на металургичните сплави: компоненти за хидро- срещу вятърни турбини
- 3. Голямомащабни формовъчни инструменти и насочена кристализация
- 4. Многоосово 5-осово CNC обработване на хидрофойли и фланци
- 5. Изчерпателен контрол на качеството и неразрушително тестване (НРТ)
- 6. Леярски изделия за възобновяема енергия в Dandong City Pengxin Machinery Co., Ltd.
- Заключение