
 EN
Meta-kuvaus: Kattava tekninen opas veden- ja tuulivoiman turbiinikomponenttivalukappaleisiin. Tutustu 13Cr-4Ni-martensiittiseen ruostumattomaan teräkseen (ASTM A743 CA6NM / EN 1.4313) Francis-turbiinien pyörivään osaan ja Pelton-turbiinien kuppiin, alalämpötilaiseen taipuisaan valurautaan (EN-GJS-400-18U-LT –20 °C:ssa) 15 tonnin tuuliturbiinin roottorikeskuksiin, 5-akseliseen CNC-koneistukseen ja nollavirheelliseen epätuhoavaan tutkimukseen (NDT).
Maailmanlaajuisessa uusiutuvan energian infrastruktuurissa vesivoiman ja tuulivoiman tuotantojärjestelmät edustavat suurimman mittakaavan mekaanisen insinöörin työn huippua. Toimiessaan jatkuvasti vuosikymmeniä raivokkaiden luonnonvoimien vaikutuksen alaisena voimalaitosten valukappaleet kestävät äärimmäisiä dynaamisia rasituksia:
- Vesiturbiinit (Francis-, Kaplan- ja Pelton-turbiinit) : Pyörivät siivet, kruunut, renkaat ja jakelusäleiköt toimivat korkean nopeuden vesipurskujen sisällä, joiden nopeus ylittää , kestäen voimakkaita kavitaatiopurkauksia (imploosion paineita ), korkean nopeuden silttä ja kvartsihiekkaa aiheuttamaa kulumaa, syklistä vedeniskun väsymistä sekä syövyttäviä veden kemiallisia ominaisuuksia .
- Tuuliturbiinit (maalla ja merellä, 3 MW – 16 MW) : Suuret valukappaleet Roottorin keskukset, alustat (pääkehykset), vääntövarret ja planeettapyörivät kantimet toimivat tauotta moniakselinen aerodynaaminen tuulenvärisytys, korkeataajuinen taivutusväsymisrasitus ( yli 25 vuoden suunnittelueliniän ajan) ja arktiset meriympäristöt jäämerellä lämpötiloissa jopa tai .
Näissä ankaroissa olosuhteissa rakenteellinen eheys on ratkaisevan tärkeää. Mikroshrinkauspore Pelton-pyörän juuressa tai 20 tonnin tuuliturbiinin roottorikoteloan sijaitseva haurastuttava rakeenrajan karbidi leviää väsymismurtumaksi, mikä aiheuttaa katastrofaalisen turbiinin vaurioitumisen ja miljoonien dollarien arvoisia korjaustoimia merellä nostokranilla.
Erinomaisen luotettavuuden saavuttamiseksi vaaditaan erikoistunutta valimometallurgiaa: valamalla 13Cr-4Ni martensiittista ruostumatonta terästä (CA6NM / 1.4313) kaksinkertaisella lämmönkäsittelyllä hydrokavitaatiota vastaan ja paksuseinäistä Alhaisen lämpötilan ferriittistä muovattavaa valurautaa (EN-GJS-400-18U-LT / QT400-18AL) takuulla alapainoisella Charpy-iskukovuudella.
Tämä tekninen opas käsittelee metallurgiaa, suunnattua jähmettymismallinnusta, 5-akselista CNC-hydrodynaamista koneistusta ja ei-tuhoavia laadunvarmistusmenetelmiä vesi- ja tuulivoimavalukkeille.
1. Toimintaympäristöt ja uusiutuvan energian vikaantumismekanismit
                     ┌──────────────────────────────────────────────┐
                     │ Renewable Kinetic Energy Dynamics            │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Cavitation & Silt Abrasion    │ │ High-Cycle Aerodynamic Fatigue│ │ Sub-Zero Cold-Climate Impact  │
│ (Vapor micro-jet pitting on   │ │ (Non-stop cyclic gust bending │ │ (Offshore brittle fracture    │
│  hydro runner blade trailing) │ │  across 15-ton rotor hubs)    │ │  risk in arctic wind down -40°C)
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Käytössä oleva komponentti | Ensisijainen dynaaminen kuorma | Estettävä kriittinen vauriomuoto | Materiaaliluokkaratkaisu |
|---|---|---|---|
| Pelton-turbiinin kaukot | Korkean nopeuden iskun aiheuttama vesivirta ( ) + syklinen isku | Kaukon jakajaan kohdistuva kuluminen, kaukon juuren taipumiskertymä | 13Cr-4Ni-ruostumaton teräs (ASTM A743 CA6NM / 1.4313) |
| Francis-turbiinin pyörän yläosa ja siivet | Jatkuva hydrodynaaminen paine + kavitaation mikrosuihkut | Siiven takareunan kavitaatiokulumat ja halkeamat | Matalahiilinen 13Cr-4Ni (CA6NM-Mod / 1.4405) |
| Tuuliturbiinin roottoritahna (5–16 MW) | Monitonniset aerodynaamiset siipien kallistusmomentit + tuulenpuuskien iskut | Pääsiiven liitoslevyn väsymishalkeamat; hauras murtuma | Matalalämpötilainen muovattava valurauta (EN-GJS-400-18U-LT / QT400-18AL) |
| Tuuliturbiinin pääalusta / kehys | Raskas vaihteiston/generaattorin massa + kiertymävaste pyörähtämisessä | Kiertymämuodonmuutos, kiinnitystukialueen halkeamat | Ferritiittinen taipuisa valurauta (EN-GJS-400-15 / EN-GJS-500-7) |
2. Metallurginen seokshierarkia: veden- vs. tuulikomponentit
A. Vesiturbiinit: 13Cr-4Ni martensiittinen ruostumaton teräs (CA6NM / 1.4313)
Standardit austeniittiset ruostumattomat teräkset (304/316) ovat alhaisen myötölujuuden omaavia, kun taas standardit martensiittiset teräkset (410/420) eivät ole hitsattavissa eivätkä kestä iskukuormia. 13 % Cr – 4 % Ni – 0,5 % Mo matalahiilainen martensiittinen seos (ASTM A743 CA6NM / EN 10283 1.4313 / GX4CrNiMo16-5-1) edustaa kultastandardia:
| Kemiallinen alkuaine | Kohdealue (paino-%) | Metallurginen toiminto |
|---|---|---|
| Hiili (C) | (Tiukka matalahiilisuus) | Estää kromikarbidi-saostumien muodostumista; takaa erinomaisen hitsattavuuden ilman esilämmityksen aiheuttamaa halkeilua |
| Kromi (Cr) | Muodostaa suojan passiivikalvon, joka kestää makean veden ja saven korroosiota | |
| Nikel (Ni) | Estää delta-ferritiin muodostumista; edistää täydellistä martensiittimuodonmuutosta ja korkeaa iskun sitkeyttä | |
| Molybdeeni (Mo) | Parantaa pistekorroosion kestävyyttä saven sekoittuneissa jokivesissä; lisää karkaistusvastusta |
- Mekaaniset ominaisuudet (kaksinkertaisesti karkaistu) : .
- Kaksivaiheinen karkaisu : Austeniittisuus lämpötilassa seurattuna ilma-/vesijäähdytyksellä, sitten Ensimmäinen pehmentäminen lämpötilassa (muuttaa jäännösausteniitin) ja Toinen pehmentäminen lämpötilassa (poistaa jännityksiä ja saa aikaan erinomaisen hienojakoisen karkaistun martensiitin sekä vakaa jäännösausteniitti iskun sitkeyden varmistamiseksi).
B. Tuuliturbiinit: raskasosainen alhaisen lämpötilan muovautuva valurauta (EN-GJS-400-18U-LT)
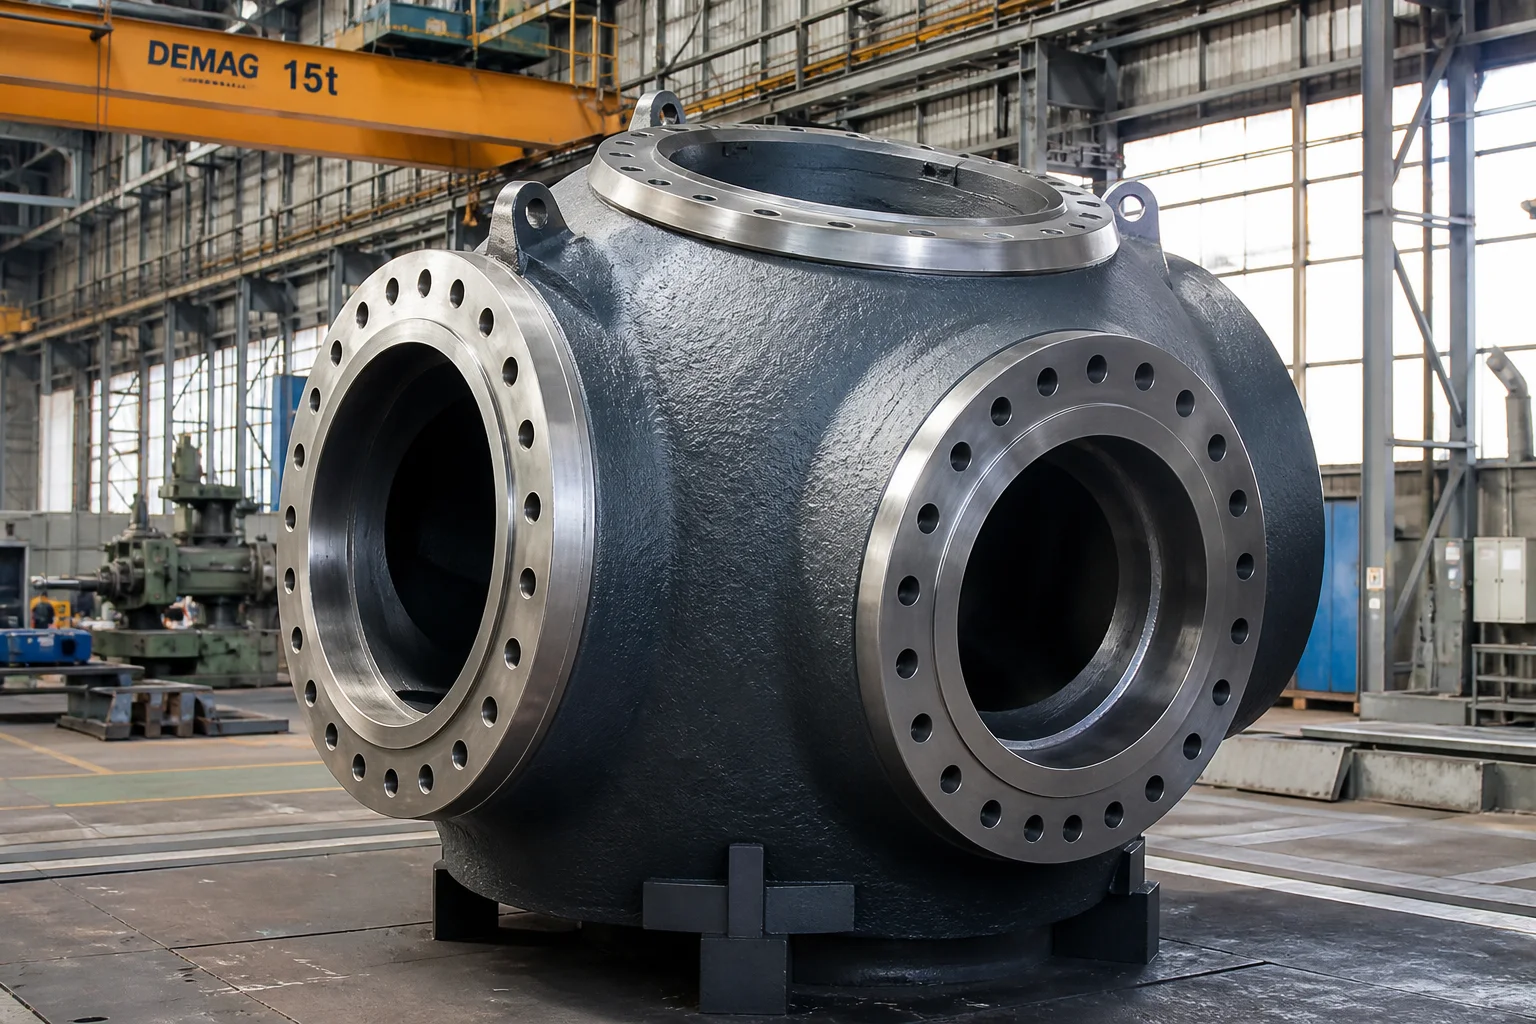
Tuuliturbiinien roottorikoteloita (paino 10–30 tonnia, seinämän paksuus yli ) käytetään ankaroissa merellisissä pakkasympäristöissä. Niitä säätelevät EN 1563 ja GL/DNV:n tuulivoimaohjeet , ja ne vaativat Korkealaatuisen puhtaasti ferritiisen muovautuvan valuraudan :
| Määritelmä / ominaisuus | EN-GJS-400-18U-LT (DIN EN 1563) / QT400-18AL | Kriittinen tekninen tehtävä |
|---|---|---|
| Vetolujuus ( ) | Tukee dynaamisia siiven juuren puristusvoimia | |
| Myötöraja ( ) | Estää pysyvää muovista vääntymistä myrskyjen tuulipuuskissa | |
| Venymä ( ) | Korkea muovinen vääntymiskyky hätäjarrutuksen aikana | |
| Charpy V-lovekoe lämpötilassa | (keskiarvo) / (yksittäinen) | Pakollinen estää haurasta halkaisumurtumaa arktisissa tuulissa |
| Nodulaarisuus ja matriisi | Pallokuivattu grafiitti (muoto VI); Ferritiittimatriisi | Ei pearliittia tai solujen välisiä karbidikiteitä, jotta alhaisen lämpötilan sitkeyttä voidaan maksimoida |
- Puhdistusohjaus sulatuksessa : Erittäin alhaiset määrät sivuseoksia aiheuttavia haurastuttavia alkuaineita: .
3. Suurikokoisten mallien työkalut ja suunnattu jähmettyminen
15 tonnin tuulivoimalan roottorituppien ja yhtenäisten Francis-turbiinien pyörivien osien kruunujen valamiseen vaaditaan edistynyttä termodynaamista ruiskutussimulaatiota:
┌────────────────────────────────────────────────────────────────────────┐
│ 1. 3D Machined Wooden / EPS Lost Foam Master Patterns                 │
│    • Accurate shrinkage compensation (+1.2% to +1.5%) across 4m spans  │
├────────────────────────────────────────────────────────────────────────┤
│ 2. Automated Furan Resin Sand Molding with Rigid Core Assembly         │
│    • High mold rigidity prevents mold dilation under 30 tons ferrostatic│
│      liquid pressure                                                   │
├────────────────────────────────────────────────────────────────────────┤
│ 3. CAE Solidification Simulation & Exothermic Feeding Sleeves          │
│    • Feeder sleeves positioned over thick blade root attachment flanges │
│    • Direct-chills placed at interior fillet transitions               │
├────────────────────────────────────────────────────────────────────────┤
│ 4. Clean Bottom-Pour Ladles with Ceramic Foam Filtration               │
│    • Smooth, laminar liquid entry with zero oxide skin entrapment      │
└────────────────────────────────────────────────────────────────────────┘
4. Moniakselinen 5-akselinen CNC-vesiturbiinipinnan ja liitoslevyn koneistus
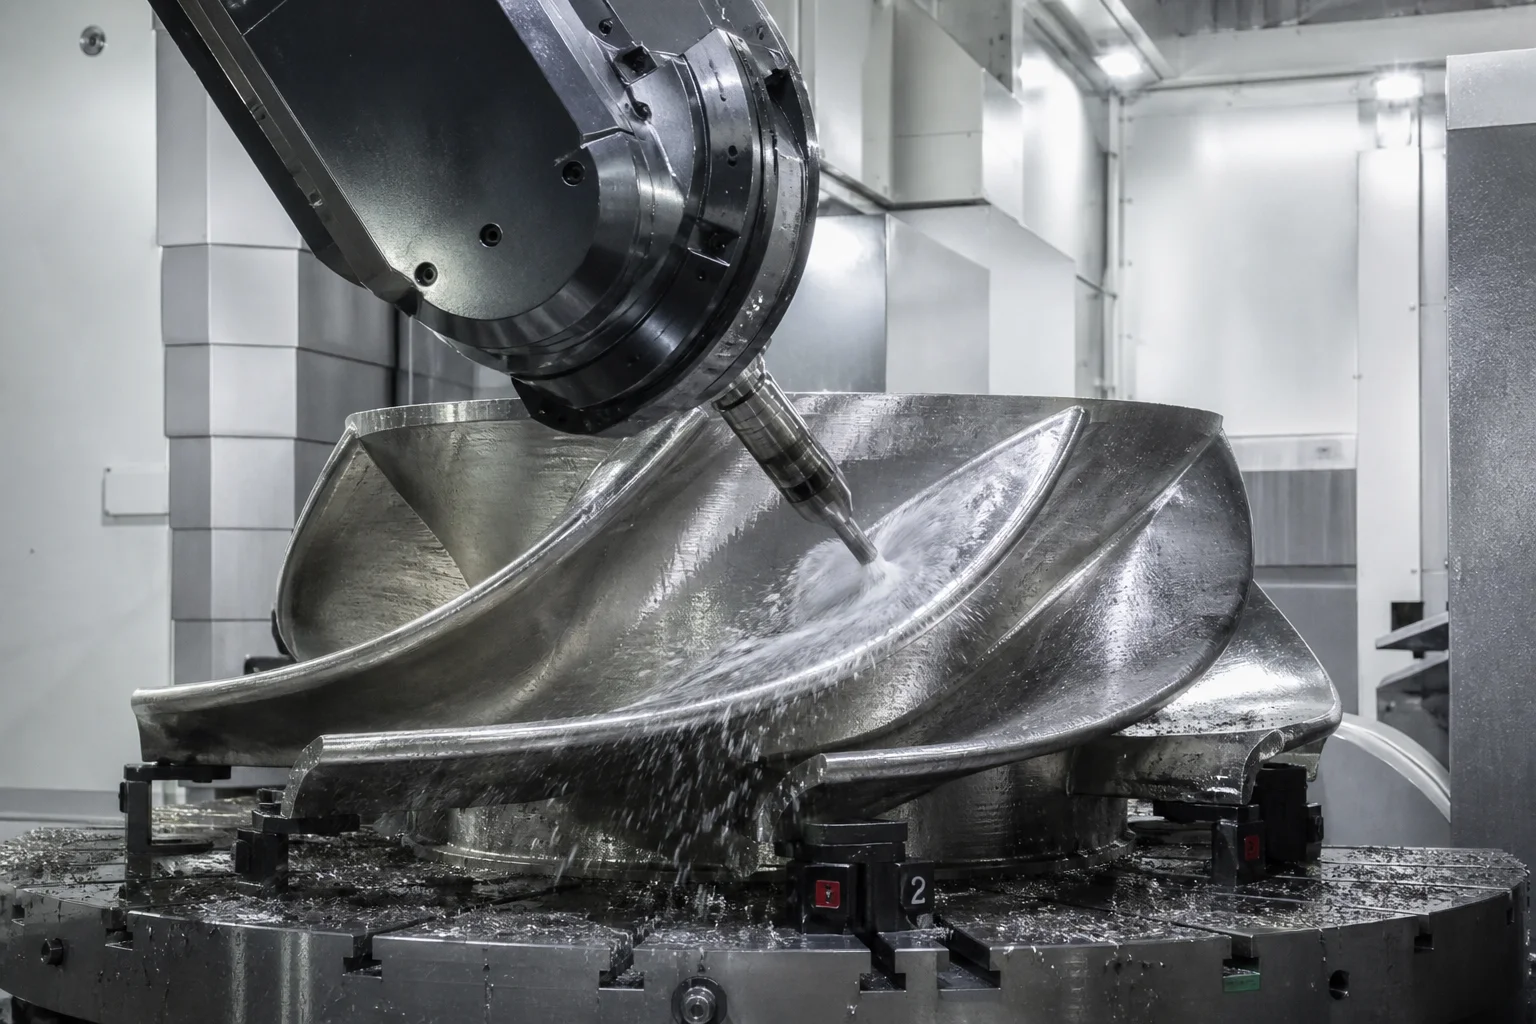
Uusiutuvan energian komponentit vaativat korkeaa tarkkuutta, jotta aerodynaamisen ja hydrodynaamisen energiamuuntotehokkuuden voidaan saavuttaa maksimi:
Tarkkuuskonetekniikan mahdollisuudet:
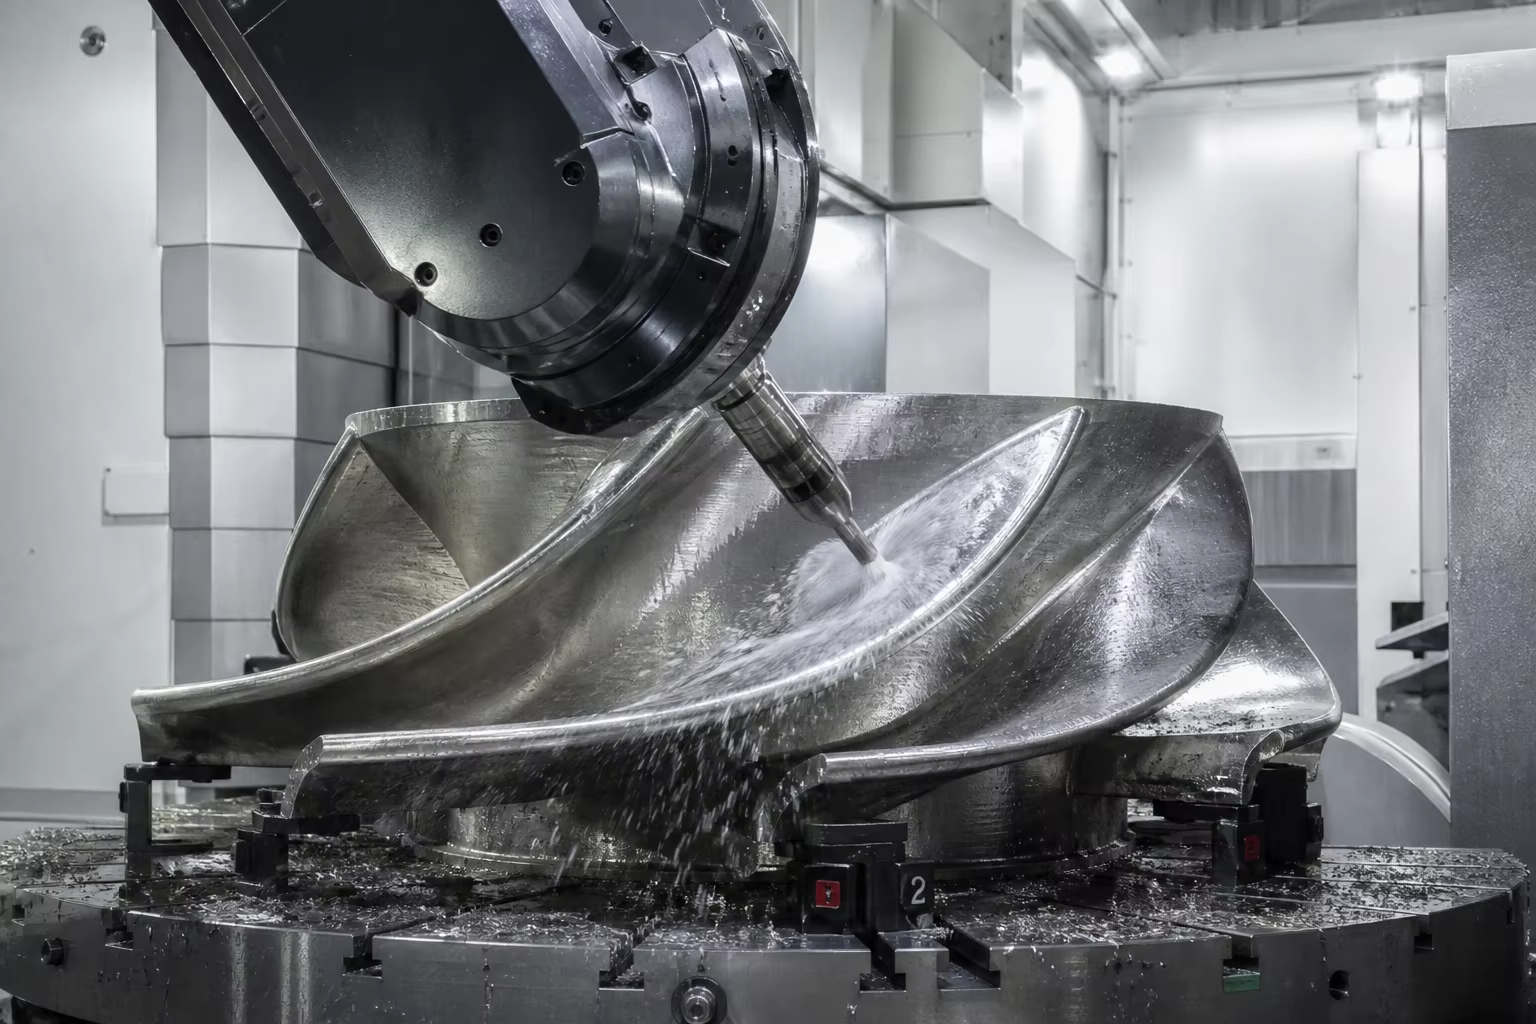
- 5-akselinen CNC-vesiturbiiniporaus : Francis-putkirungon siivet, Pelton-kupin jakajat ja Kaplan-siivet koneistetaan raskaille 5-akselisille CNC-portaaliporakoneille. Monimutkaiset 3D-vapaa-muotoiset hydrauliset pinnat säilytetään cAD-vesiturbiinikoordinaattien sisällä ( tarkkuuspolauksen jälkeen).
- Tuuliturbiinin roottoritahdin siipien kulman säätöliittimet : Suurikokoiset pystysuuntaiset kääntölattiat kääntävät siipien laakerin kiinnitysliittimien pintoja, joiden halkaisija voi olla jopa 5 metriä, pitäen tasaisuuden sisällä; syvät moni-reikäiset kulman säätöympyrät porataan ja kierrejä tehdään yhdessä asennuksessa.
- Pääalustan suuntausreiät : Vaakasuuntaiset porakoneet koneistavat generaattorin ja päälaakerin istukat tarkasti, pitäen keskiviivan samankeskisyyden 6 metrin rakenteellisten alustojen yli.
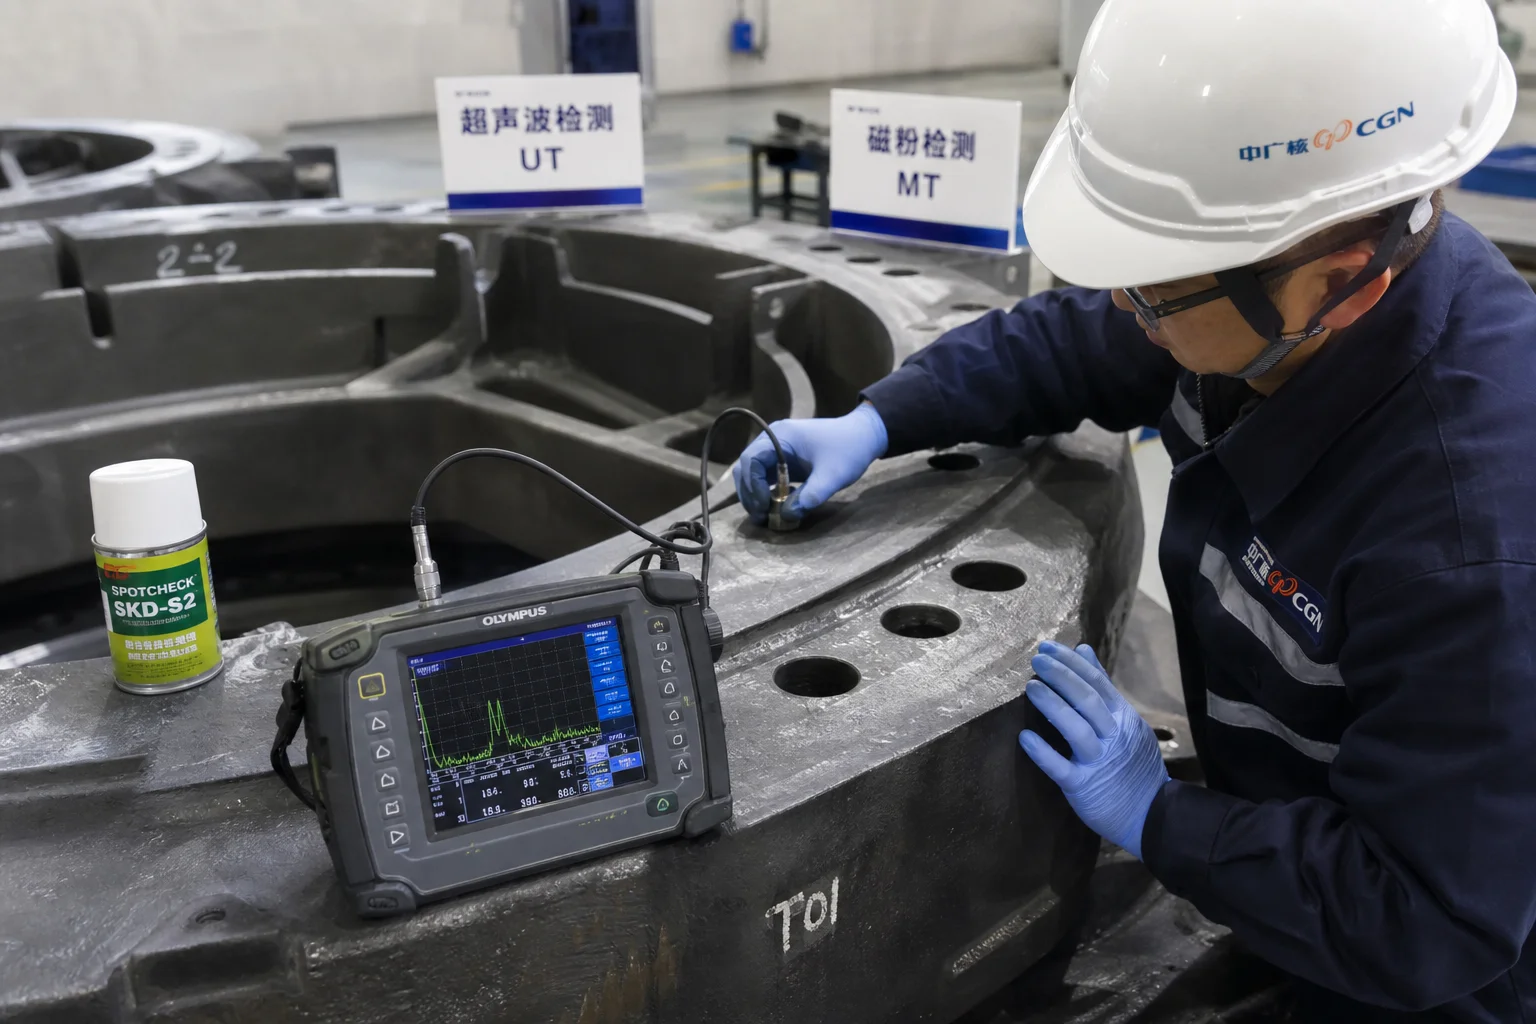
5. Laaja laadunvalvonta ja tuhottomat kokeet (NDT)
| Laatutestiluokka | Standardi / testispesifikaatio | Hyväksymiskriteerit |
|---|---|---|
| Ultrasound-testaus (UT) | EN 12680-3 / ASTM A609 taso 1/2 | 100 % tilallinen skannaus siipien juurista, kiertymäliittimistä ja alustan tuen padoista; ei kriittisiä kutistumia |
| Magneettipartikkelitestaus (MT) | ISO 9934 / ASTM E709 (fluoresoiva) | 100 % pinnan tarkastus kaikista korkean jännityksen alaisista säteistä, siipien pyöristyksistä ja liitosten siirtymäkohdista; ei murtumia |
| Alle nollan asteen Charpy-iskukoe | ASTM E23 / ISO 148-1 liitettyihin testilohkoihin | Todennettu itävalta (tuuliturbiinien keskuksille) ja itävalta (13Cr-4Ni:lle) |
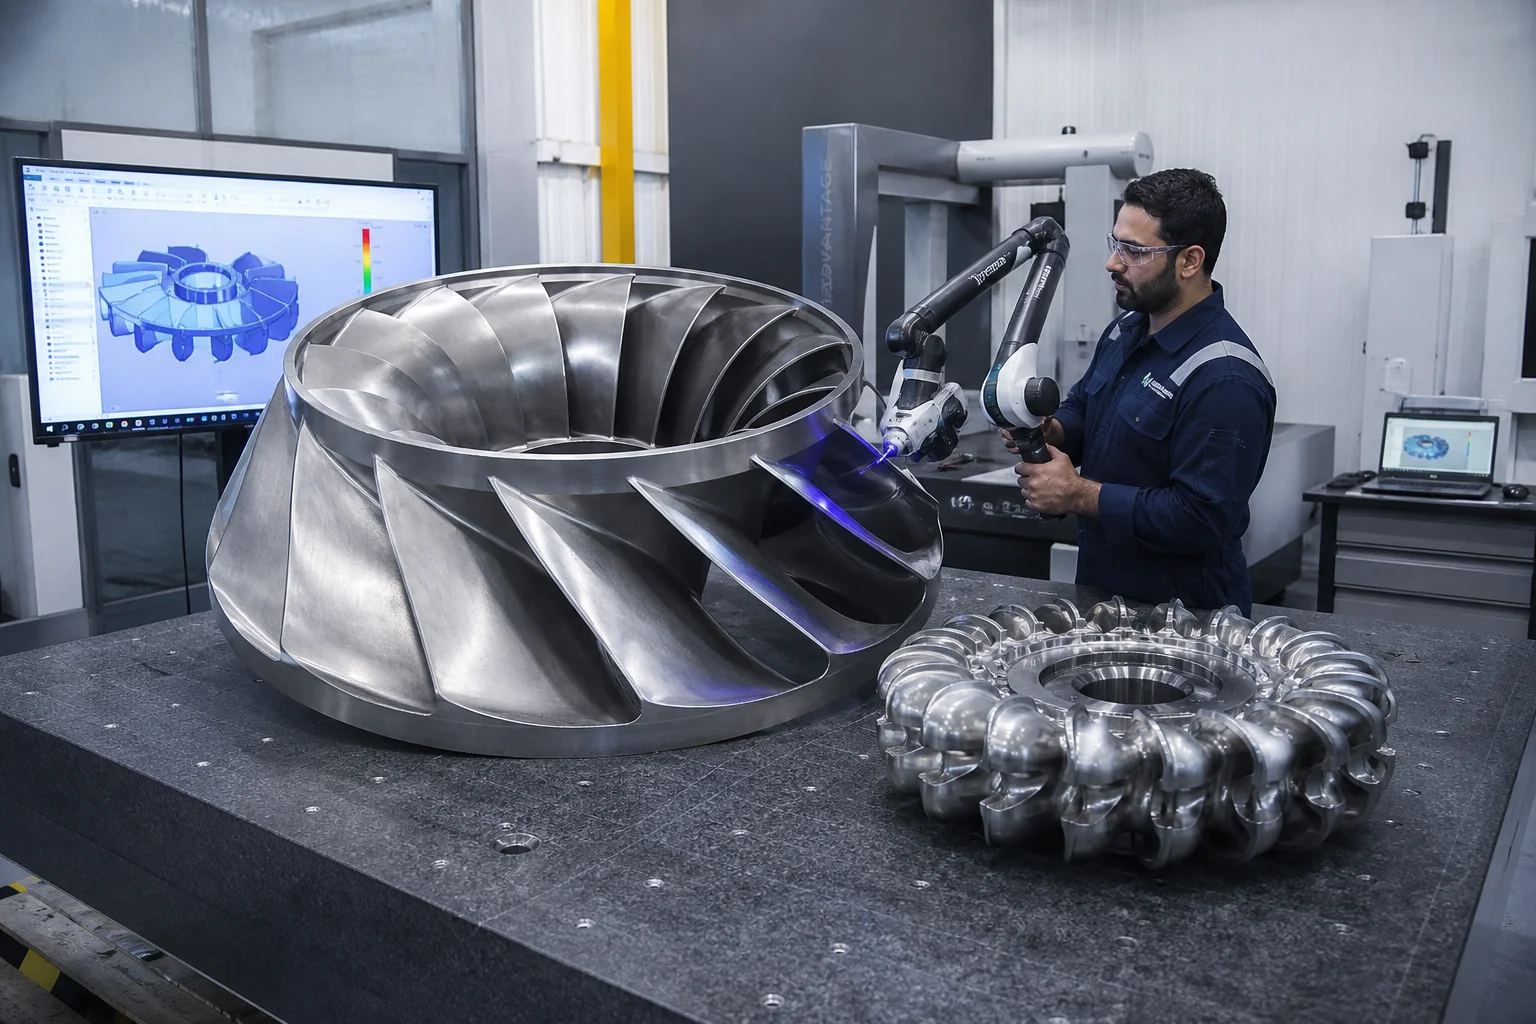
| 3D-optinen ja laserpohjainen skannaus | Kannettava 3D-laserseurantalaite / käsivarren skanneri | Täydellinen ulottuvuusalueen mittaus 3D-CAD-mallien mukaan |
| Dynaaminen roottorin tasapainotus | Dynaaminen tasapainotuskone ISO 1940 -luokan G2,5 mukaisesti | Hydropyörivien dynaaminen tasapainotus pyörivän värinän poistamiseksi |
6. Uusiutuvan energian valugoset Dandong City Pengxin Machinery Co., Ltd.:ssä
Korkean luotettavuuden hydro- ja tuulienergian valugosten toimittaminen edellyttää sertifioituja valimojen laatujärjestelmiä, edistynyttä metallurgiaa ja suuren ulottuvuusalueen moniakselisia CNC-työstökoneita.
Dandong City Pengxin Machinery Co., Ltd. on vakiintunut raskasvalu- ja tarkkuuskoneteknillinen valmistaja, joka toimii maailmanlaajuisesti sähköntuotantolaitteiden alkuperäisvalmistajien (OEM) palveluksessa:
- Materiaalien hallinta : Sertifioitu tuotanto 13Cr-4Ni martensiittisesta ruostumattomasta teräksestä (CA6NM / 1.4313), alhaisen lämpötilan muovautuvasta valuraudasta (EN-GJS-400-18U-LT) ja korkealujuusisistä seosteräksistä.
- Raskas infrastruktuuri : 80 000 m²:n raskasvalu- ja konepistoskäyttöinen teollisuustalo, jossa on raskaita yläkulkukraneja, jotka kykenevät valamaan yksittäisiä valoksia 500 kg:sta aina 25 tonniin asti.
- Edistynyt viisisiivuinen CNC-konepistos : Suurikokoisia CNC-porttimuottiporakoneita ja pystysuoria kääntölatisia, jotka tuottavat valmiit hydroturbiniin käytettävät siipipyörän terät ja tuuliturbiinin roottorikeskukset.
- Sisäinen sertifioitu laboratorio : Sertifioituja taso II/III epätuotantotarkastusteknikkoja, alle nollan asteen Charpy-iskeytystestikameroita, metallografista vaiheanalyysiä ja optista emissiospektrometriaa.
- Täydellinen todistus : ISO 9001 -sertifioitu, tarjoaa täydelliset EN 10204 3.1- ja 3.2 -materiaalitestejä, 100 %:n epätuotantotarkastuslokit ja 3D-laseriskannausraportit.
Yhteenveto
Veden ja tuulen voiman turbiinikomponenttivalukappaleet muodostavat kriittisen rakenteellisen perustan maailmanlaajuiselle vihreän energian siirtymälle. Niiden on toimittava 25–40 vuoden ajan jatkuvassa kavitaatiossa, hiekka-abraasiossa ja aerodynaamisessa turbulenssissa, mikä vaatii kompromissiton metallurgisen puhtauden (CA6NM ja EN-GJS-400-18U-LT), tarkan suunnatun kovettumisen, 5-akselisen CNC-koneistuksen ja kattavan NDT-laadunvarmistuksen.
Kumppanuus kokonaisvaltaisen raskasvalu- ja tarkkakoneistusosaamisen omaavan kokonaisvaltaisen toimijan kanssa varmistaa, että uusiutuvan energian turbiinit toimivat huipputeholla ja ilman häiriöitä useiden vuosikymmenten ajan.
Ota yhteyttä Dandong City Pengxin Machinery Co., Ltd.:n kanssa lähettääksesi veden tai tuulen voiman turbiinikomponenttien piirustukset.
Dandong City Pengxin Machinery Co., Ltd. — Raskas valurauta ja tarkka koneistus vuodesta 1958.
Sisällysluettelo
- 1. Toimintaympäristöt ja uusiutuvan energian vikaantumismekanismit
- 2. Metallurginen seokshierarkia: veden- vs. tuulikomponentit
- 3. Suurikokoisten mallien työkalut ja suunnattu jähmettyminen
- 4. Moniakselinen 5-akselinen CNC-vesiturbiinipinnan ja liitoslevyn koneistus
- 5. Laaja laadunvalvonta ja tuhottomat kokeet (NDT)
- 6. Uusiutuvan energian valugoset Dandong City Pengxin Machinery Co., Ltd.:ssä
- Yhteenveto