
 EN
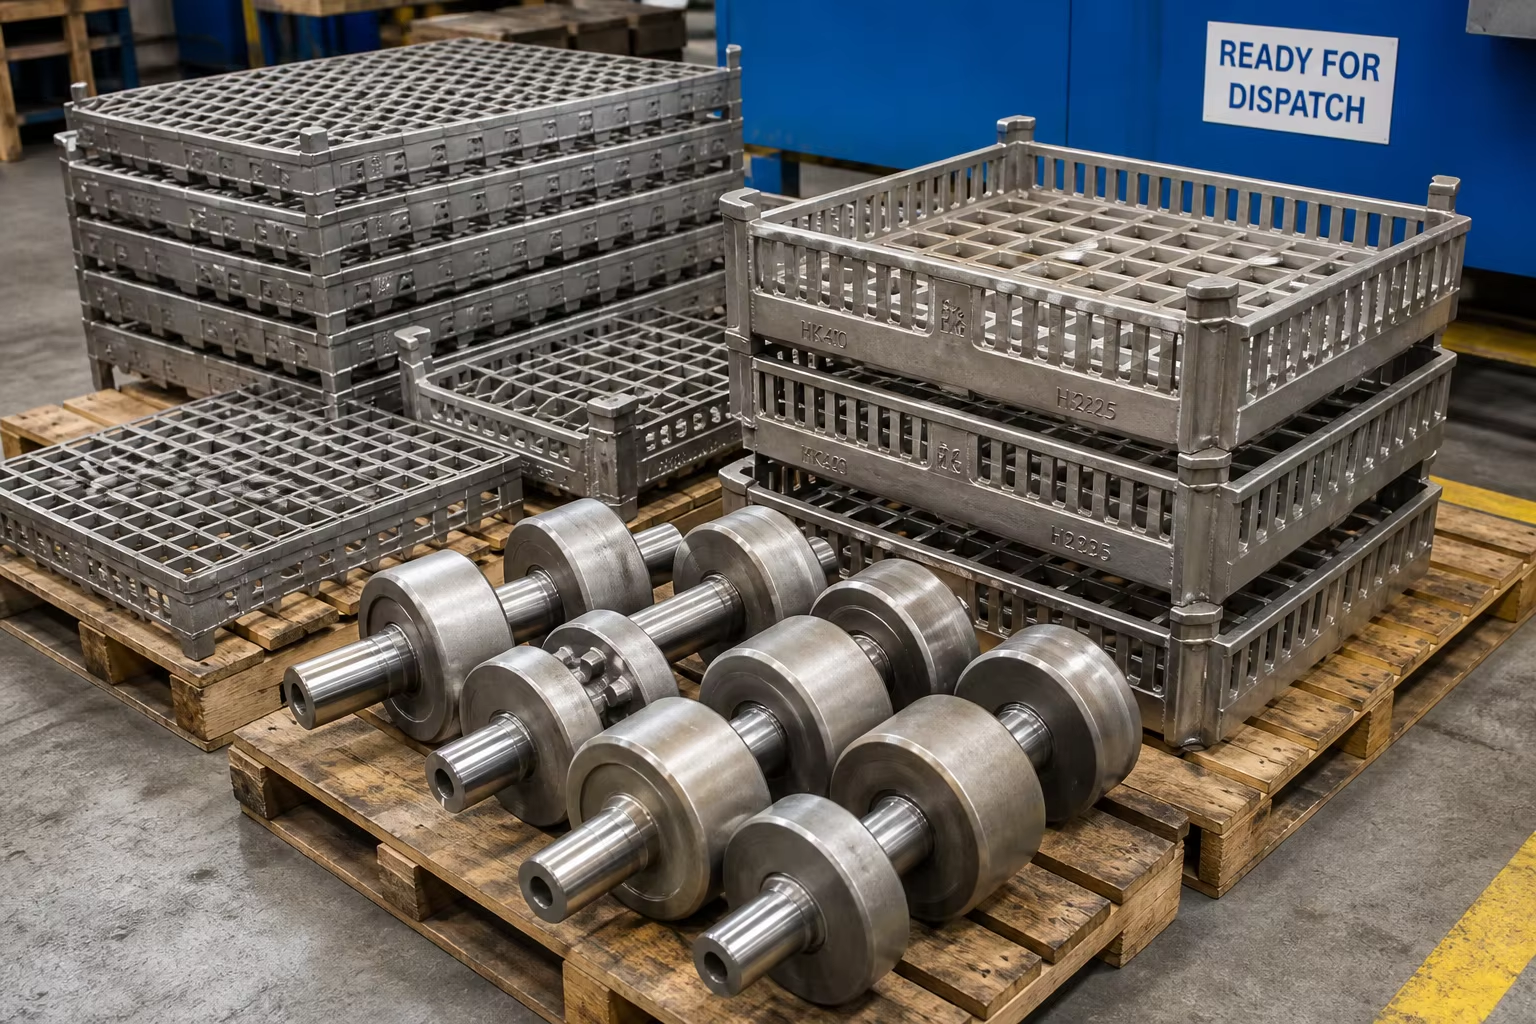
Meta Description: Повний технічний посібник щодо литих сплавів, стійких до високих температур, для риформінгу в нафтопереробній промисловості та промислових печах термічної обробки. Дослідіть марки за ASTM A297 (HK40, HT, HP-Nb modified / DIN 1.4852 / 1.4857), центрифугальне лиття радіаційних U-подібних труб, втрачене воскове лиття кошиків для печей, тривалість життя при повзучості та орбітальне TIG-зварювання.
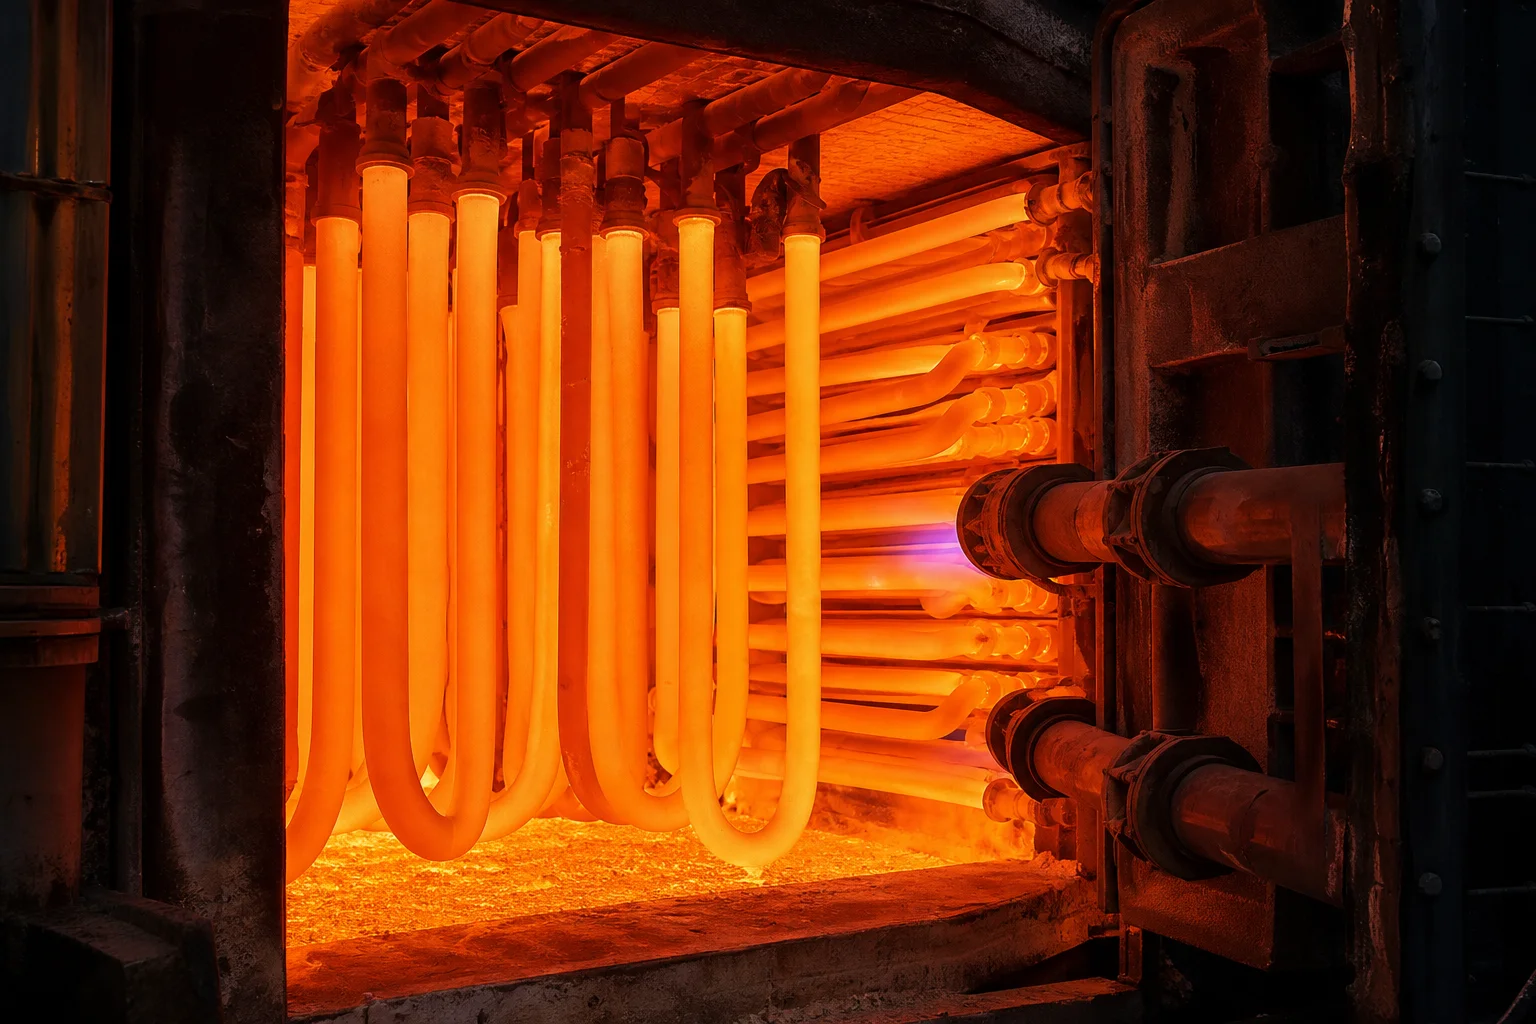
У процесах парової метанової риформінг-переробки нафтопродуктів, термічного крекінгу етилену, безперервного відпалу сталі та комерційних установок термічної обробки металеві компоненти працюють у спалахових термічних пеклах. Труби променевих нагрівачів, труби каталітичних риформерів, піролізні змійовики для етилену, ролики підлоги печей та кошики для завантаження при термічній обробці працюють при постійних температурах у діапазоні ().
У цих екстремальних термодинамічних режимах стандартні нержавіючі сталі (наприклад, 304 або 316) швидко окиснюються, втрачають усю структурну міцність протягом кількох годин і зазнають катастрофічного повзучого руйнування.
Щоб витримати десятиліття експлуатації при високих температурах, потрібні спеціалізовані Литі аустенітні жаростійкі сталі та нікель-хромові сплави (регульовані стандартами ASTM A297, ASTM A608 та EN 10295) . Ці сплави покладаються на високий вміст хрому ( ) для утворення постійного захисного шару хромію оксиду ( ) утворення накипу, високий вміст нікелю ( ) для забезпечення стабільності матриці аустеніту з гранецентрованою кубічною (FCC) кристалічною ґраткою та цільових мікрододавок ніобію (Nb), титану (Ti) і рідкоземельних елементів для утворення стабільних внутрішньозернистих карбідних мереж, що чинять опір деформації повзучості.
Цей комплексний посібник детально описує металургію жаростійких сплавів, центрифугальне лиття труб для каталітичних риформерів, статичне ливарство в інвестиційні форми деталей пічного обладнання, прогнозування терміну служби при руйнуванні внаслідок повзучості та спеціалізовані протоколи орбітального зварювання.
1. Механізми деградації при високих температурах у термічних печах
                     ┌──────────────────────────────────────────────┐
                     │ Extreme Furnace Environment (900 °C - 1150 °C)│
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ High-Temperature Creep Rupture│ │ High-Temp Carburization & Coke│ │ Thermal Shock & Distortion    │
│ (Time-dependent grain boundary│ │ (Carbon ingress forming       │ │ (Cyclic thermal expansion     │
│  sliding under internal press)│ │  embrittling internal carbides│ │  causing cracking & sagging)  │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Компонент печі | Робоча температура й атмосфера | Домінуючий механізм деградації | Матеріальне рішення |
|---|---|---|---|
| Труби каталітичних риформерів для нафтопереробки | / Під тиском () | Повільна деформація, внутрішнє ураження воднем/метаном | Центрифугально відлиті високотискові ніобіємодифіковані / мікро-леговані (25Cr-35Ni-Nb) |
| Котушки для піролізу етилену | / Вуглеводневий газ + сильне коксування | Швидке насичення вуглецем, термічні гарячі точки, спричинені коксом | Ультрависоколеговані (35Cr-45Ni-Nb-Ti / 1.4857 Mod) |
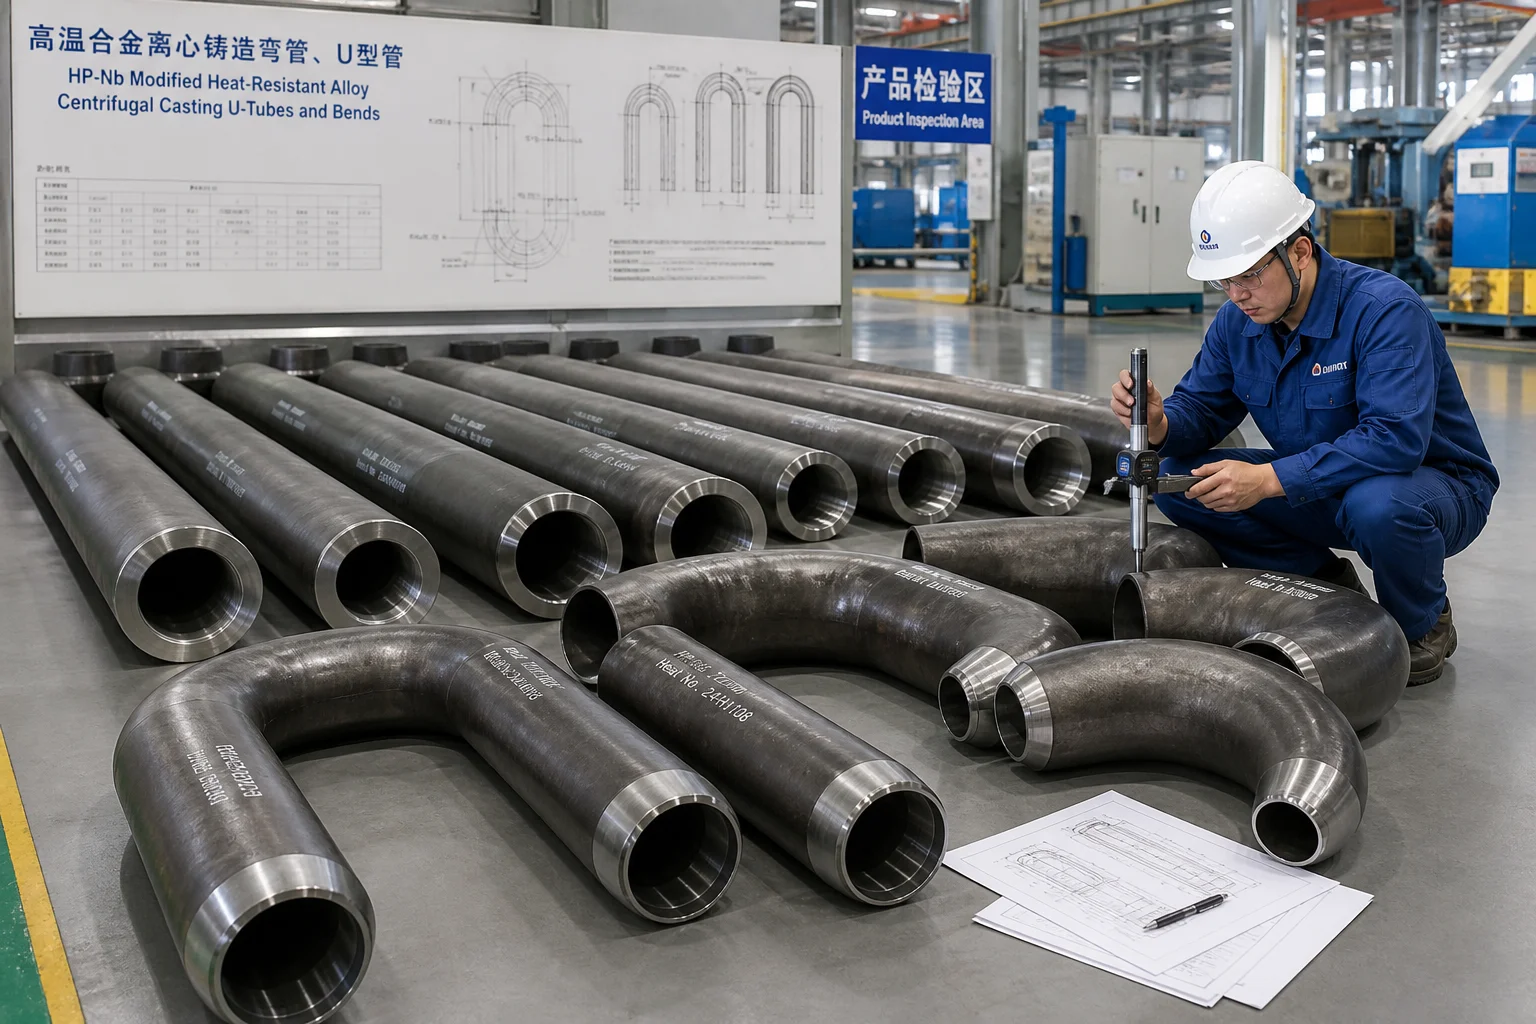
| Газові радіантні U-подібні труби | / Вихідні гази згоряння | Окисне шкалення, термічна втома полум’я пальника | Центрифугально литий сплав HK40 / HT (25Cr-20Ni / 15Cr-35Ni) |
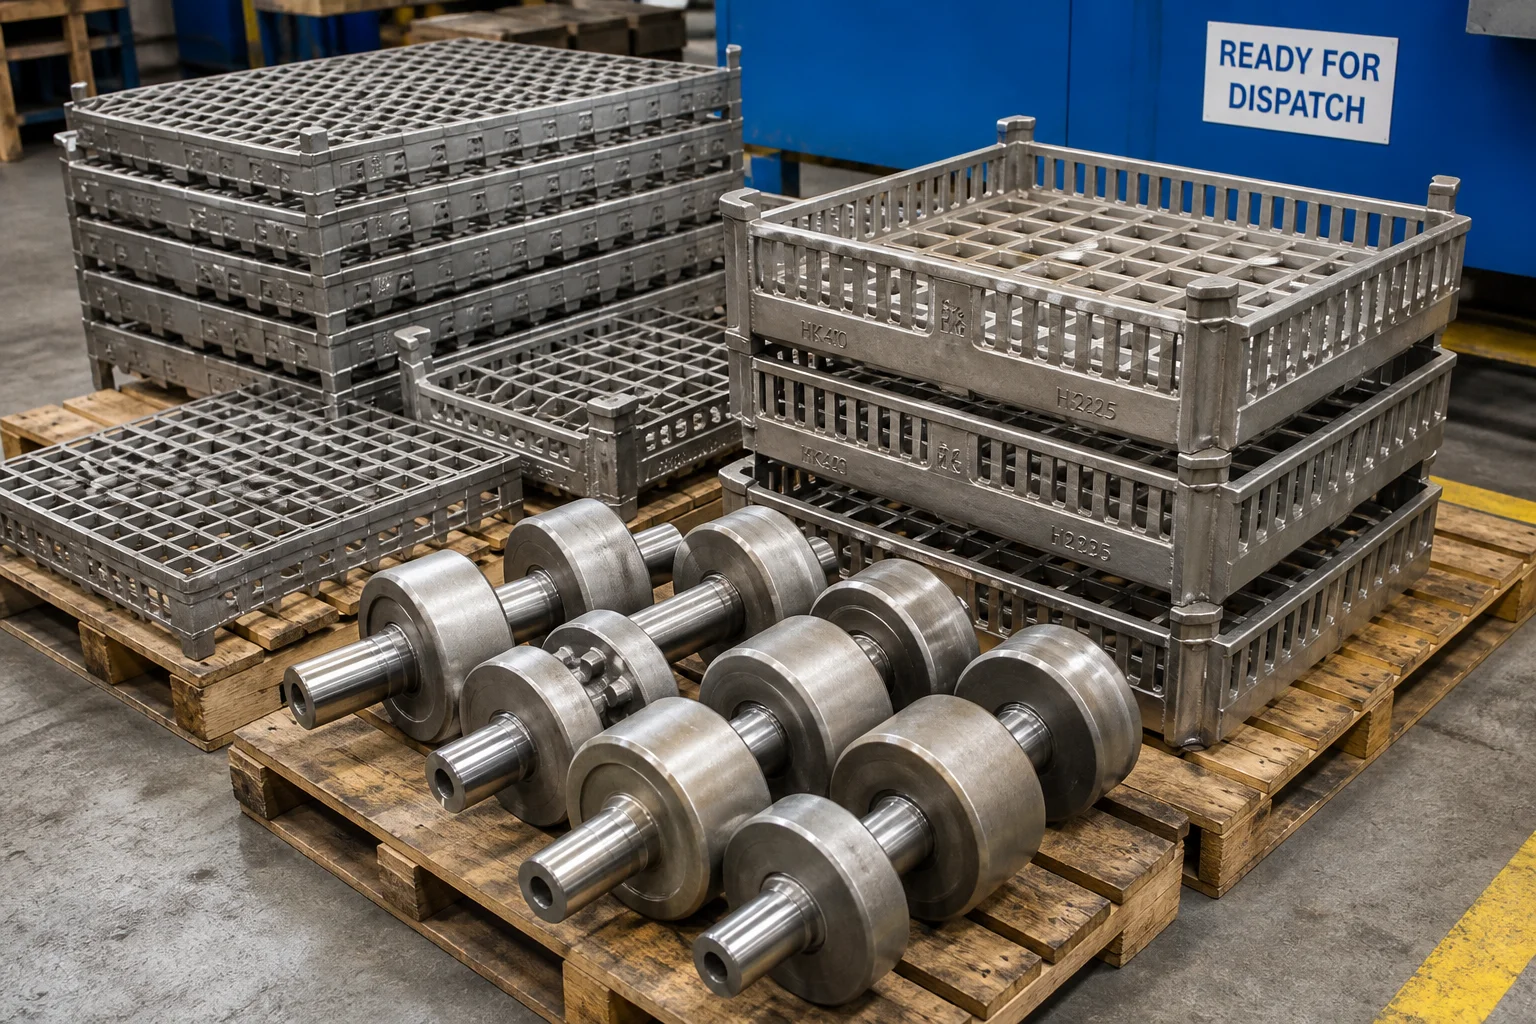
| Ролики та кошики для підлоги печі | / Карбонізація, нітрування або нейтральне середовище | Термічні циклічні удари, провисання під важким навантаженням | Статично литий сплав HU / HW (19Cr-39Ni / 12Cr-60Ni) |
2. Ієрархія литих жаростійких сплавів (ASTM A297 та галузеві стандарти)
Литі жаростійкі сплави містять значно вищу кількість вуглецю ( ) порівняно з деформованими нержавіючими сталями ( ), що спеціально сприяє виділенню первинних та вторинних карбідів хрому/ниобію ( та ), які закріплюють дислокації й максимізують межу тривалої міцності при повзучості:
| Сімейство сплавів | Стандарт / Еквівалент | Номінальний хімічний склад (мас. %) | Макс. робоча температура | Ключова металургійна властивість та застосування |
|---|---|---|---|---|
| HK40 | ASTM A297 HK / DIN 1.4848 / GX40CrNiSi25-20 | Класичний сплав для риформерів та променевих труб; гарна рівновага між повзучістю й вартістю | ||
| HT / HT30 | ASTM A297 HT / DIN 1.4862 | Відмінна стійкість до термічного удару та змінної окиснювально-карбонізаційної дії | ||
| HP-Nb Модифікована | ASTM A608 HP-Nb / DIN 1.4852 Мод | Промисловий робочий кінь для труб гідрогенних риформерів; Nb утворює дрібні карбіди, що стійкі до згрубшування | ||
| HP-Мікролегована | 35Cr-45Ni-Nb-Ti-Zr / 1.4857 Мод | Максимальна межа тривалої міцності при повзучості та стійкість до карбонізації для печей крекінгу етилену | ||
| Сплави HU / HW | ASTM A297 HU / HW / 1.4865 | Або | Надзвичайна стійкість до карбонізуючих і нітридуючих середовищ; підноси для термообробних печей |
Роль мікро легуючих елементів:
- Ніобій (Nb ): Утворює з вуглецем надстійкі міжзеренні карбіди, які стійкі до розчинення й укрупнення при температурах понад , збільшуючи тривалість життя при повзучості втричі.
- Титан і цирконій (Ti/Zr ): Змінюють морфологію первинних евтектичних карбідів — від грубих взаємопов’язаних плівок до дрібних ізольованих сферичних вузликів.
3. Центрифужне лиття порівняно зі статичним литьєм за втраченою формою
Виробництво високотемпературних печей вимагає застосування двох методів лиття:
┌─────────────────────────────────────────────────────────────┐
│ A. Horizontal Centrifugal Casting (Tubes & Rollers)         │
│    • High rotational mold spin (80G – 120G acceleration)    │
│    • High density, zero porosity, directional freezing from │
│      outer surface inward                                   │
│    • Dedicated pull-boring of inner diameter to remove      │
│      segregated low-density oxides                          │
├─────────────────────────────────────────────────────────────┤
│ B. Precision Static Investment / Shell Casting (Fixtures)   │
│    • Ceramic shell molding for complex furnace charge       │
│      baskets, radiant tube return bends, and brackets       │
│    • Thin wall sections with smooth surface finish (Ra 3.2) │
└─────────────────────────────────────────────────────────────┘
4. Випробування на руйнування від повзучості та параметр Ларсона–Міллера
Інженери-нафтохіміки оцінюють термін служби литих променевих і риформерних труб за допомогою Високотемпературного випробування на повзучість і руйнування (ASTM E139) :
Де — абсолютна температура (Кельвіни), — час до руйнування (години), а для литих аустенітних сплавів.
- Розрахунковий термін експлуатації високоякісні центрифужно відлиті труби для риформерів марки HP-Nb розроблені для 100 000 годин роботи ( )у безперервному режимі за умов внутрішнього тиску.
5. Точне орбітальне TIG-зварювання збиральних одиниць променистих і риформерних труб
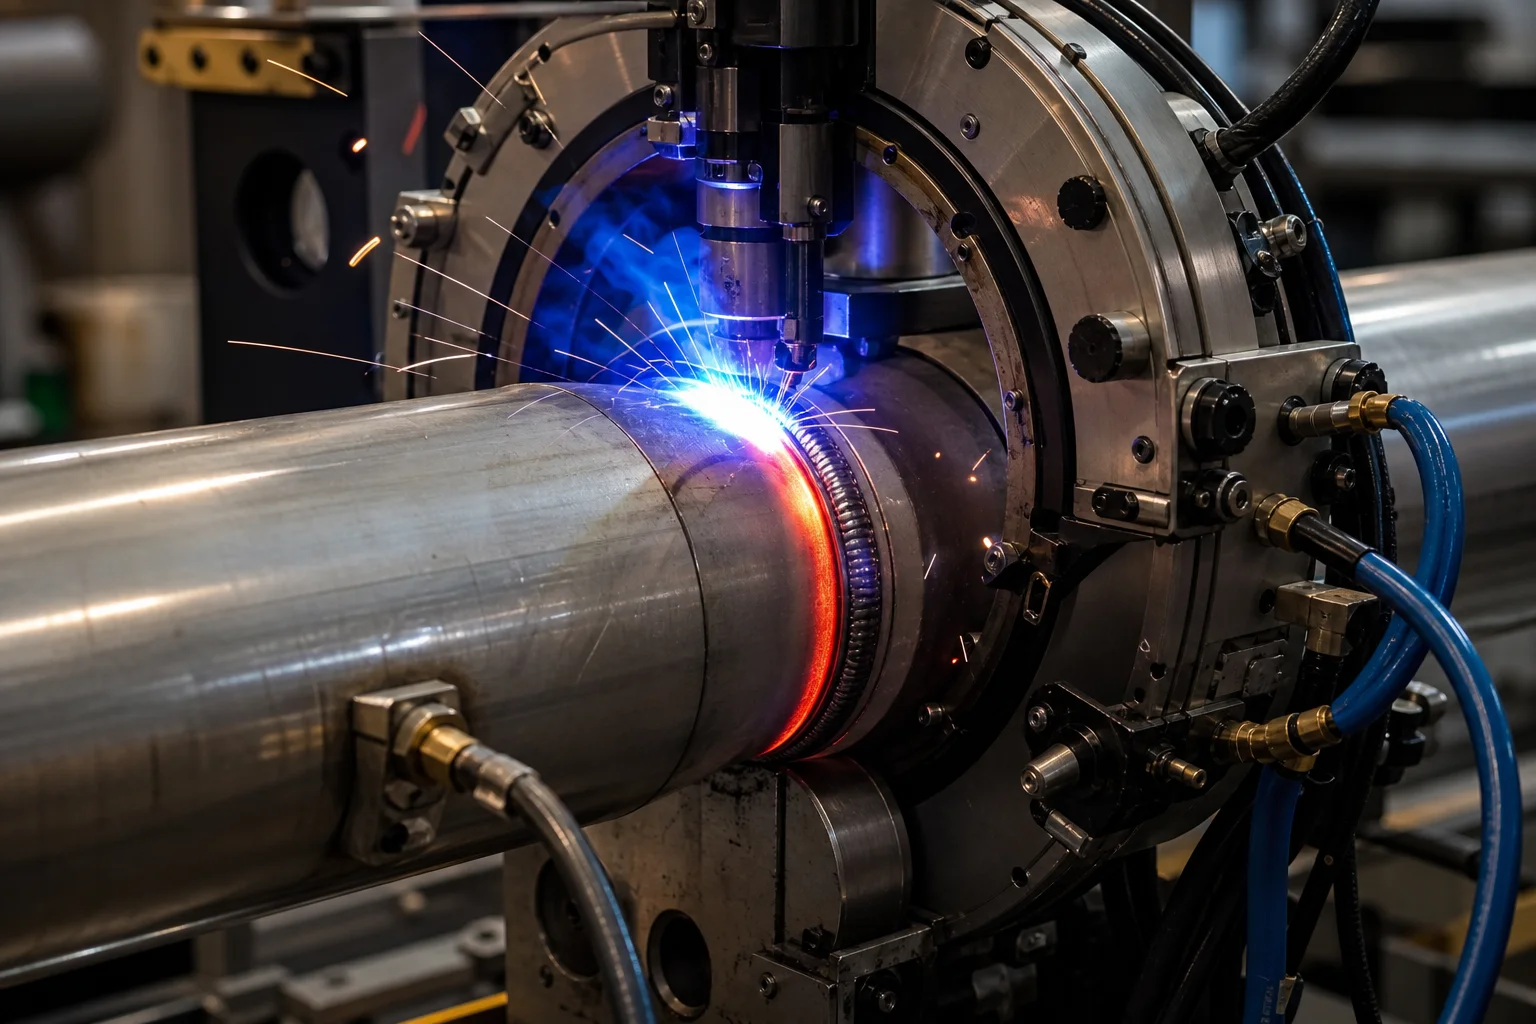
Центрифужно відлиті сегменти труб з’єднуються з нерухомими відливними поворотними колінами (ліктевими фітингами), фланцями та конусами за допомогою спеціалізованого Автоматизованого орбітального GTAW-зварювання (TIG) :
Cast Tube Bevel Preparation (Narrow Gap J-Bevel)
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 1. 100% Inert Argon Backing Gas Purge ($O_2 < 20\text{ ppm}$) │
│    (Prevents internal root oxidation and coking sites) │
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 2. Automated Orbital TIG Welding with Matched Filler Wire│
│    (e.g., Inconel 617 / AWS A5.14 ERNiCrCoMo-1)        │
│    (Strict interpass temperature control $\le 150\text{ °C}$) │
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 3. 100% Volumetric Radiographic Examination (RT)       │
│    (Zero lack of fusion, porosity, or hot micro-cracks)│
└────────────────────────────────────────────────────────┘
6. Комплексні стандарти забезпечення якості
| Параметр огляду | Тестувальний стандарт | Критерії прийняття |
|---|---|---|
| Хімічний аналіз | Оптична емісійна спектрометрія (ОЕС) | Суворе дотримання стандартів ASTM A297 / A608; контроль вмісту вуглецю ( ) та ніобію ( ) |
| Руйнування при повзучості за високих температур | ASTM E139 ( aT ) | Час до руйнування на зразках для випробувань із зменшення площі |
| Рентгенівське тестування (RT) | ASME Sec VIII Div 1 UW-51 / ISO 10675-1 | 100-відсоткове радіографічне контролювання всіх орбітальних стикових зварних швів та нерухомих зворотних вигинів |
| Рідкий пенетрант (PT) | ASTM E165 (флуоресцентний фарбувальний пенетрант) | 100-відсоткове дослідження зварних швів труб та зовнішніх литих поверхонь; відсутність тріщин |
| Гідравлічний пробний тиск | ASME B31.3 / API 530 | розрахунковий тиск ( ) протягом ; витікання відсутнє |
| Концентричність отвору та стінки | Ультразвуковий вимірювач товщини стінок та пробка для вимірювання отворів | Допуск товщини стінок труби в межах ; прямолінійність |
7. Здатність до виготовлення жаростійких литих деталей на компанії Dandong City Pengxin Machinery Co., Ltd.
Виготовлення литих деталей для високотемпературних пічових установок вимагає спеціалізованих індукційних плавильних печей, горизонтальних центрифужних литтєвих установок, точних литтєвих цехів зі статичним ливарним процесом та атестованих зварювальних постів для орбітального зварювання.
Dandong City Pengxin Machinery Co., Ltd. виробляє високоефективні жаростійкі литі сплави та змонтовані пічові вузли:
- Широкий асортимент жаростійких сплавів : Атестоване виробництво сплавів HK40, HT, HP-Nb модифікований, HP-мікро легований (35Cr-45Ni), HU, HW та власних жаростійких марок.
- Комплексне центрифужне та статичне лиття сучасні горизонтальні центрифужні литтєві машини для виробництва труб довжиною до 3 метрів і діаметром від 50 мм до 500 мм, у поєднанні зі статичним інвестиційним литтям для складних зворотних вигинів та кошиків для завантаження.
- Власне глибоке розточування з тягненням міцні горизонтальні розточувальні верстати для видалення внутрішніх шарів сегрегації, що забезпечують бездоганну якість обробленої поверхні отворів.
- Сертифіковане орбітальне зварювання та збирання орбітальні бокси для зварювання TIG у чистих приміщеннях для виробництва повністю попередньо зібраних радіаційних U-подібних труб та колекторів для риформерів.
- Повне якісне сертифікування сертифіковано за ISO 9001; надаємо повні матеріальні сертифікати випробувань EN 10204 типу 3.1 та 3.2, звіти про 100 % рентгенографічне (RT) та капілярне (PT) контролювання, а також підтвердження випробувань на повзучість і руйнування.
Висновок
Жаростійкі лиття та пристосування для печей для роботи при екстремальних термодинамічних умовах промислової переробки. Витримують тривалу роботу обслуговування без повзучості, термічного провисання або ожорстчення карбіду вимагає передової хімії сплаву (HP-Nb модифікований), центрифужного лиття щільності, точного глибокого розточування отворів та бездефектного орбітального TIG-зварювання.
Співпраця з досвідченим інтегрованим виробником жаростійких відливок та обробки забезпечує максимальну теплову ефективність пічі, триваліші періоди експлуатації й найнижчу вартість за годину роботи.
Зверніться до компанії Dandong City Pengxin Machinery Co., Ltd., щоб надіслати креслення ваших радіаційних труб, реформерних змійовиків або печових пристроїв.
Dandong City Pengxin Machinery Co., Ltd. — важке лиття та прецизійне механічне оброблення, з 1958 року.
Зміст
- 1. Механізми деградації при високих температурах у термічних печах
- 2. Ієрархія литих жаростійких сплавів (ASTM A297 та галузеві стандарти)
- 3. Центрифужне лиття порівняно зі статичним литьєм за втраченою формою
- 4. Випробування на руйнування від повзучості та параметр Ларсона–Міллера
- 5. Точне орбітальне TIG-зварювання збиральних одиниць променистих і риформерних труб
- 6. Комплексні стандарти забезпечення якості
- 7. Здатність до виготовлення жаростійких литих деталей на компанії Dandong City Pengxin Machinery Co., Ltd.
- Висновок