
 EN
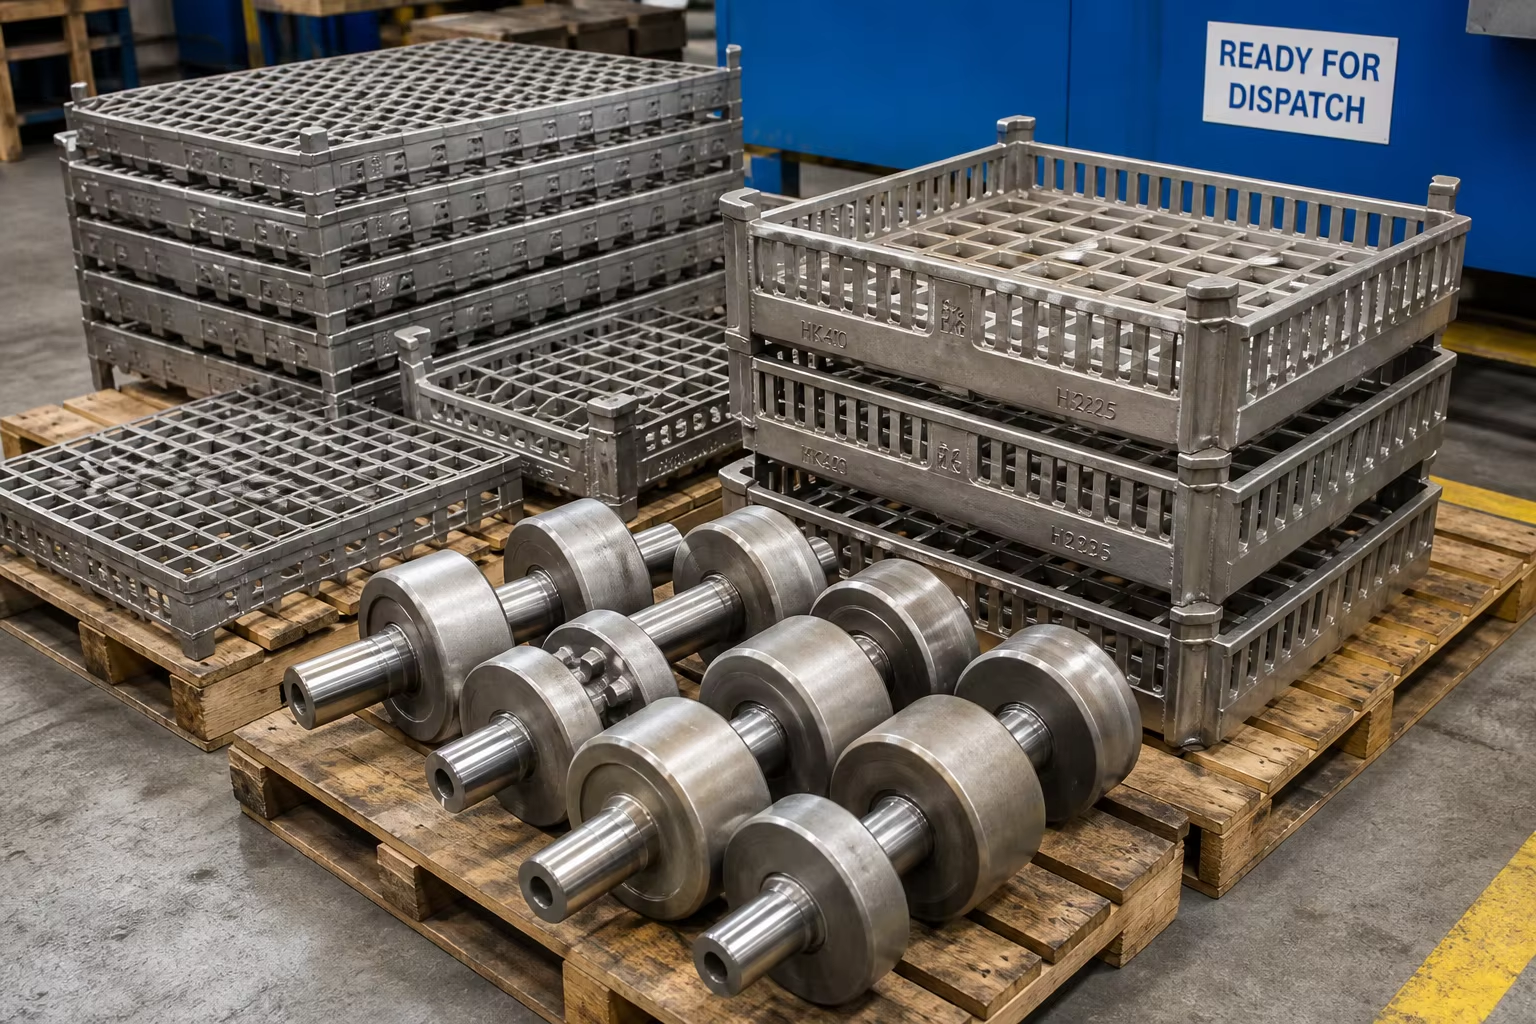
Meta Beskrivning: En komplett teknisk guide till värmebeständiga legeringsgjutdelar för petrokemisk reformering och industriella värmebehandlingsugnar. Utforska ASTM A297-kvaliteter (HK40, HT, HP-Nb modifierad / DIN 1.4852 / 1.4857), centrifugalgotning av strålande U-rör, investeringsgjutna ugnskorgar, krypbristlivslängd samt orbital-TIG-svetsning.
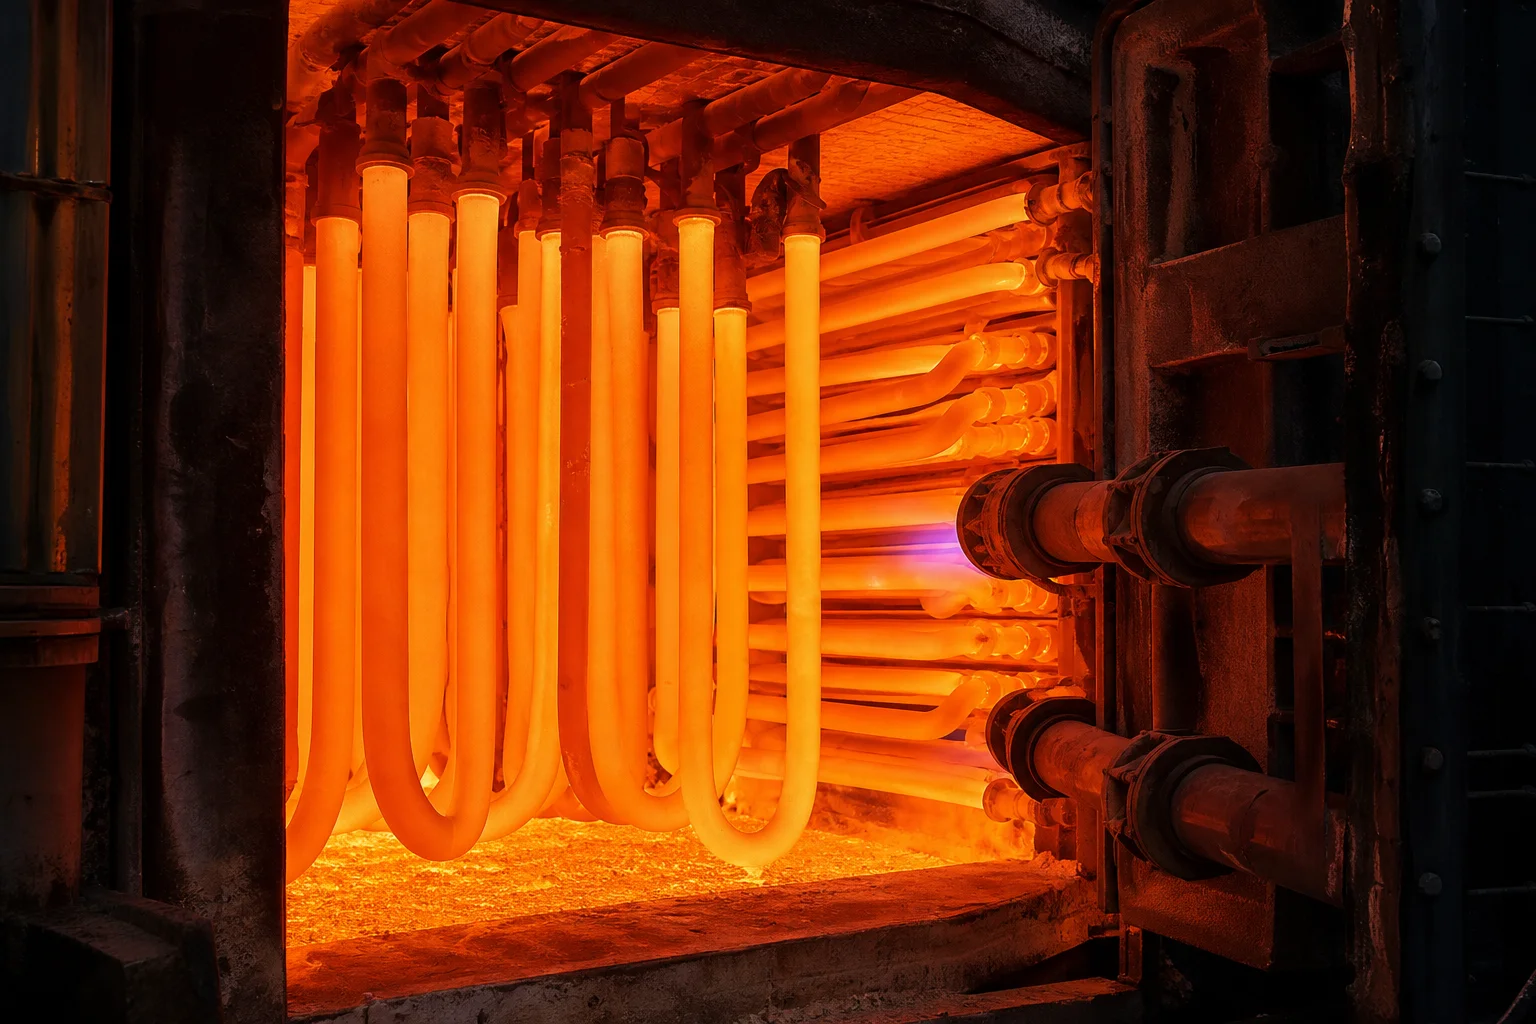
I petrokemisk ångmetanreformering, etylen termisk krackning, stålkontinuerlig glödgning och kommersiella värmebehandlingsanläggningar fungerar metallkomponenter inuti brinnande termiska infernos. Eldade strålningsskivror, katalysatorreformerrör, etylenpyrolysringar, ugnsgolvvalsar och värmebehandlingslastkorgar arbetar vid kontinuerliga temperaturer mellan ().
Under dessa extrema termodynamiska förhållanden oxiderar standardrostfria stål (till exempel 304 eller 316) snabbt, förlorar all strukturell hållfasthet inom timmar och lider katastrofal krypbristning.
Att överleva decennier av högtemperaturdrift kräver specialiserade Gjutna austenitiska värmbeständiga stål och nickel-kromlegeringar (reglerade av ASTM A297, ASTM A608 och EN 10295) . Dessa legeringar bygger på hög kromhalt ( ) för kontinuerlig skyddande kromoxid ( ) skalbildning, hög nickelhalt ( ) för stabil fascentrerad kubisk (FCC) austenitisk matris och målade mikrotillsatser av niobium (Nb), titan (Ti) och sällsynta jordartsmetaller för att bilda stabila intrakorniga karbidnätverk som motstår krypdeformation.
Den här omfattande guiden beskriver metallurgin för värmebeständiga legeringar, centrifuugalgjutning av reformerrör, statisk investeringsgjutning av ugnsfixtur, prognostisering av krypbristlivslängd samt specialiserade orbitalsvetsprotokoll.
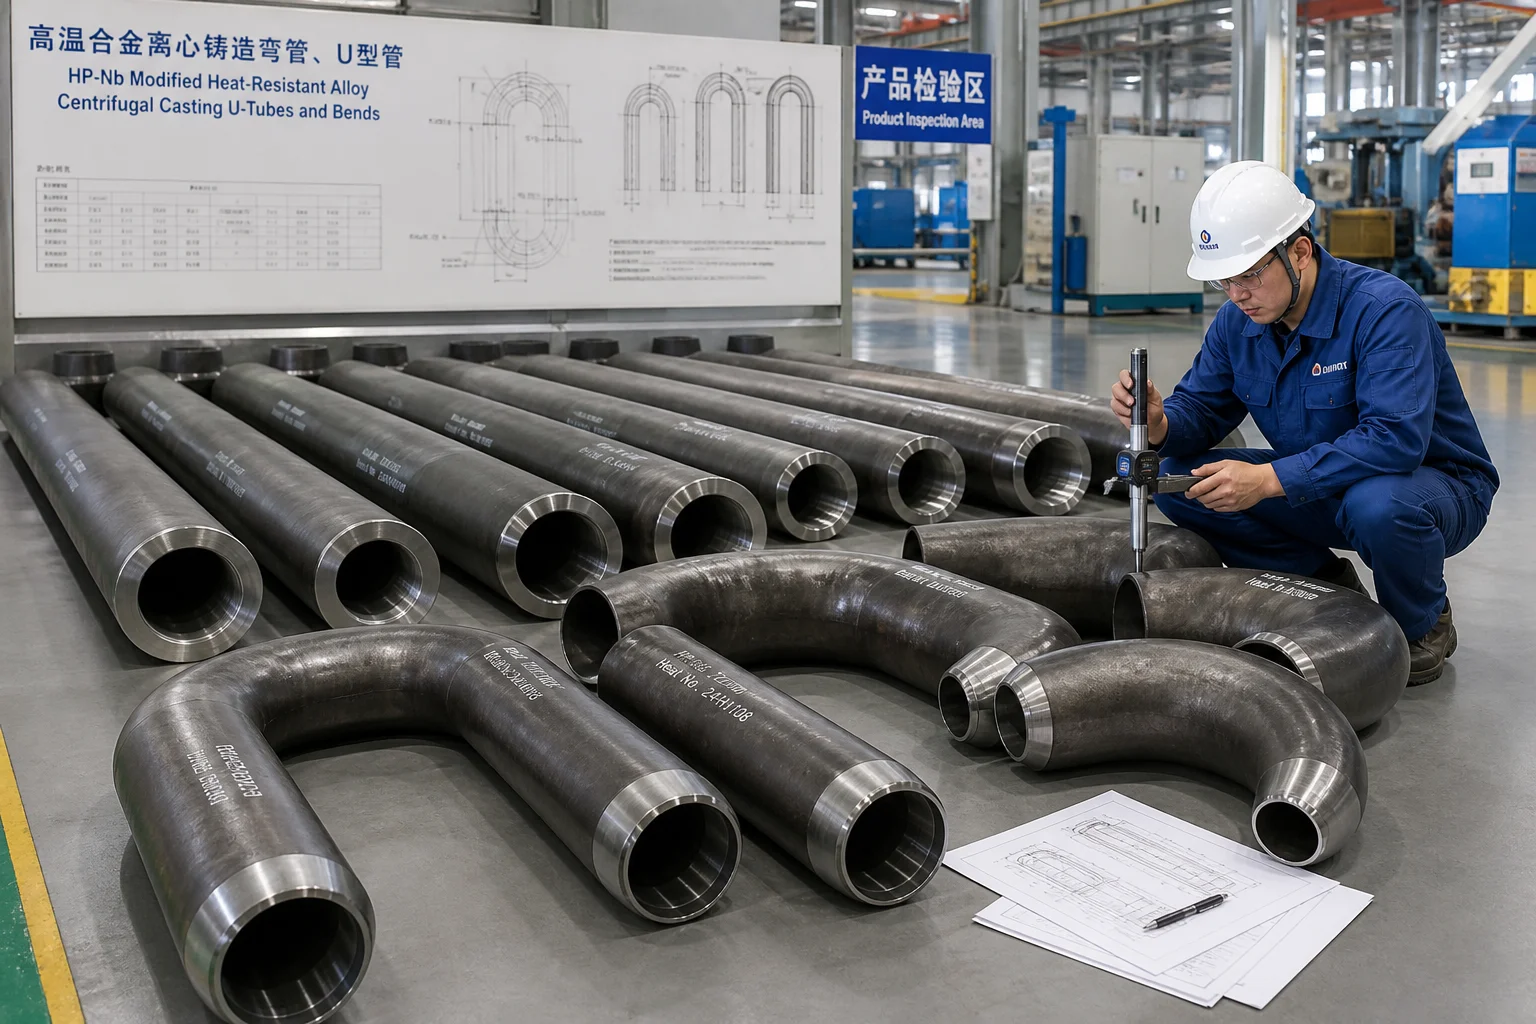
1. Degradationsmekanismer vid höga temperaturer i termiska ugnar
                     ┌──────────────────────────────────────────────┐
                     │ Extreme Furnace Environment (900 °C - 1150 °C)│
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ High-Temperature Creep Rupture│ │ High-Temp Carburization & Coke│ │ Thermal Shock & Distortion    │
│ (Time-dependent grain boundary│ │ (Carbon ingress forming       │ │ (Cyclic thermal expansion     │
│  sliding under internal press)│ │  embrittling internal carbides│ │  causing cracking & sagging)  │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Ugnskomponent | Driftstemperatur och atmosfär | Dominerande degradationsmodell | Materiallösning |
|---|---|---|---|
| Petrokemiska katalysatorreformerrör | / Tryckbelastad () | Krypdeformation, intern vätgen/metanangrepp | Centrifugalt gjutna HP-Nb-modifierade / mikrolegerade (25Cr-35Ni-Nb) |
| Etylenpyrolysbrännar | / Kolvätegas + allvarlig koksbildning | Snabb karburisering, koksbetingade termiska heta fläckar | Ultra-höglegerad (35Cr-45Ni-Nb-Ti / 1.4857 Mod) |
| Gaseldade strålningsskruvrör | / Förbränningsavgas | Oxidationsskalning, termisk utmattning av brännarflamma | Centrifugalt gjutna legeringar HK40 / HT (25Cr-20Ni / 15Cr-35Ni) |
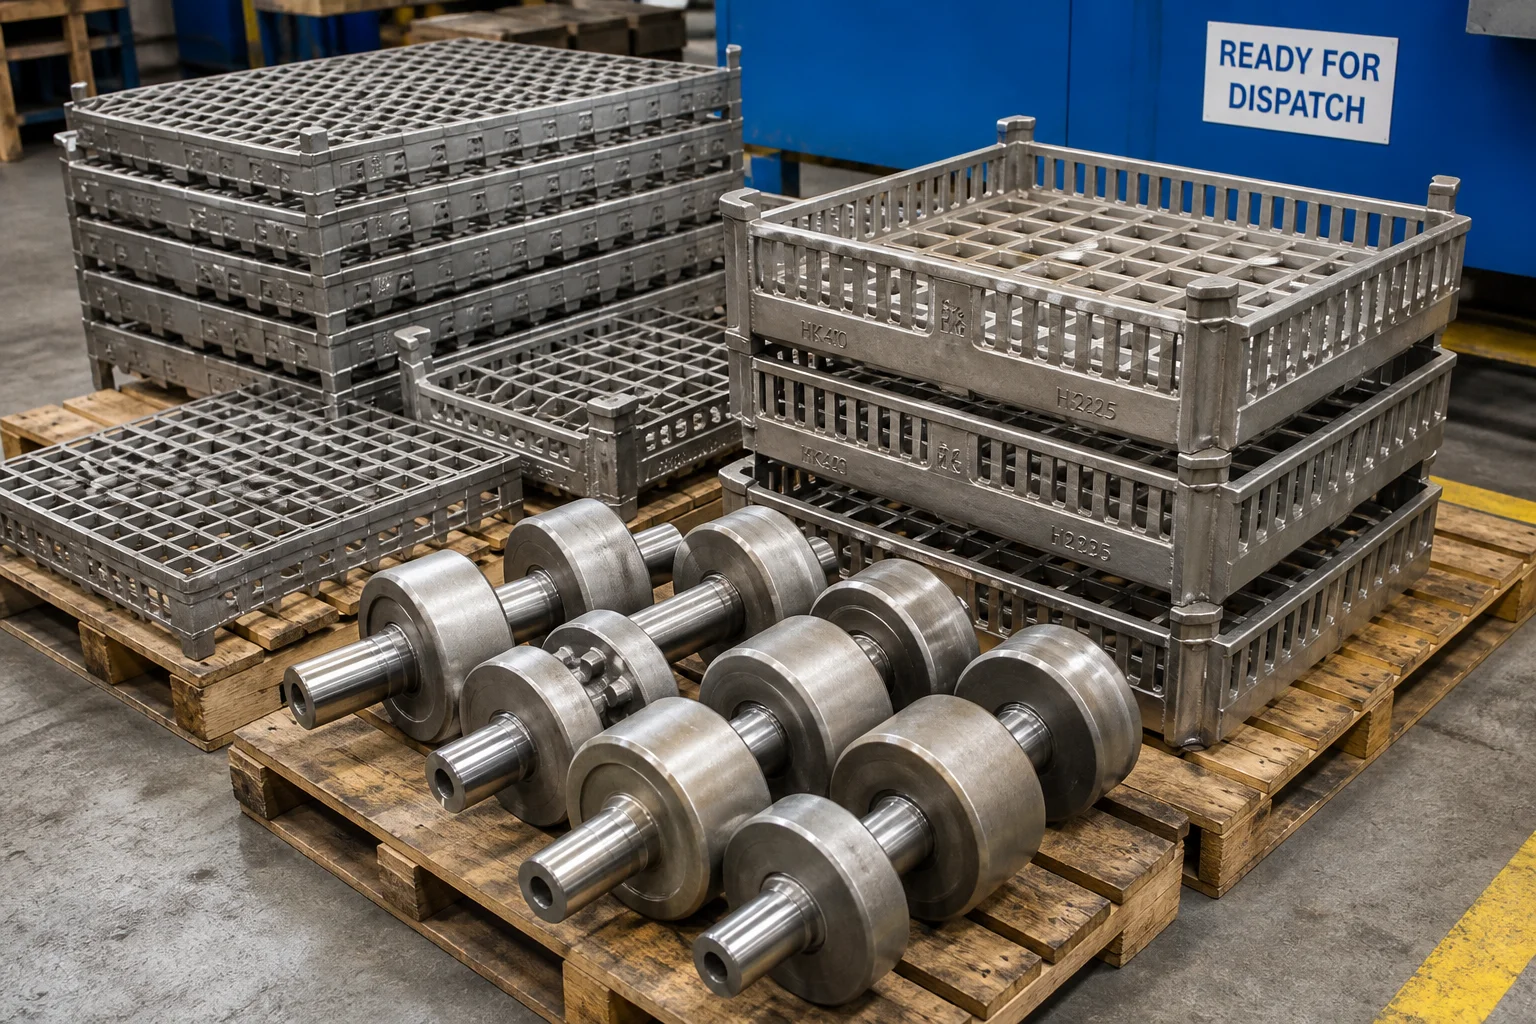
| Ugnens bottenrullar och korgar | / Karburering, nitridering eller neutral behandling | Termisk chock vid cyklisk uppvärmning och sänkning, böjning under tung last | Statiskt gjutna legeringar HU / HW (19Cr-39Ni / 12Cr-60Ni) |
2. Hierarki för gjutna värmetåliga legeringar (ASTM A297 och branschstandarder)
Gjutna värmebeständiga legeringar innehåller betydligt högre kolhalter ( ) än formgjutna rostfria stål ( ), vilket medvetet främjar utfällning av primära och sekundära krom/niobiumkarbider ( och ) som hindrar glidning och maximerar kryphållfastheten:
| Legeringsfamilj | Standard / Motsvarande | Nominal kemisk sammansättning (vikt%) | Max ArbetsTemp | Viktig metallurgisk egenskap och användning |
|---|---|---|---|---|
| HK40 | ASTM A297 HK / DIN 1.4848 / GX40CrNiSi25-20 | Klassisk legering för reformer och strålningsrör; bra balans mellan kryphållfasthet och kostnad | ||
| HT / HT30 | ASTM A297 HT / DIN 1.4862 | Utmärkt motstånd mot termisk chock och växlande oxidation-karburisering | ||
| HP-Nb Modifierad | ASTM A608 HP-Nb / DIN 1.4852 Modifierad | Industrins arbetshäst för väteomformarrör; Nb bildar fina karbider som motverkar grovning | ||
| HP-Mikrolegerad | 35Cr-45Ni-Nb-Ti-Zr / 1.4857 Modifierad | Maximal kryphållfasthet och karburiseringsbeständighet för etenkrackningsugnar | ||
| HU/HW-legeringar | ASTM A297 HU/HW / 1.4865 | Eller | Extrem beständighet mot karburerande och nitrerande atmosfärer; ugnsskålar för värmebehandling |
Rollen för mikrolegerande element:
- Niobium (Nb ): Bildar tillsammans med kol ultra-stabila intergranulära karbider som motstår upplösning och grovning vid temperaturer över , vilket ökar krypbristlivslängden tre gånger.
- Titan och zirkonium (Ti/Zr ): Förfinar morfologin för primära eutektiska karbider från grova sammanhängande filmer till fina, isolerade sfäriska noduler.
3. Centrifugalgjutning jämfört med statisk investeringsgjutning
Tillverkning av högtemperaturugnsutrustning kräver två olika gjutmetoder:
┌─────────────────────────────────────────────────────────────┐
│ A. Horizontal Centrifugal Casting (Tubes & Rollers)         │
│    • High rotational mold spin (80G – 120G acceleration)    │
│    • High density, zero porosity, directional freezing from │
│      outer surface inward                                   │
│    • Dedicated pull-boring of inner diameter to remove      │
│      segregated low-density oxides                          │
├─────────────────────────────────────────────────────────────┤
│ B. Precision Static Investment / Shell Casting (Fixtures)   │
│    • Ceramic shell molding for complex furnace charge       │
│      baskets, radiant tube return bends, and brackets       │
│    • Thin wall sections with smooth surface finish (Ra 3.2) │
└─────────────────────────────────────────────────────────────┘
4. Krypbristlivslängdstestning och Larson-Miller-parameter
Petroleumskemiska ingenjörer utvärderar tjänstelivslängden för gjutna strålnings- och reformerrör med hjälp av Högtemperatur-krypbrutprovning (ASTM E139) :
Där är absolut temperatur (kelvin), är tiden till bristning (timmar) och för gjutna austenitiska legeringar.
- Utformad livslängd : Högkvalitativa centrifugalt gjutna HP-Nb reformerrör är konstruerade för 100 000 drifttimmar ( )under kontinuerlig inre tryckspänningar.
5. Precisionens orbital-TIG-svetsning av strålnings- och reformerrörsmonteringar
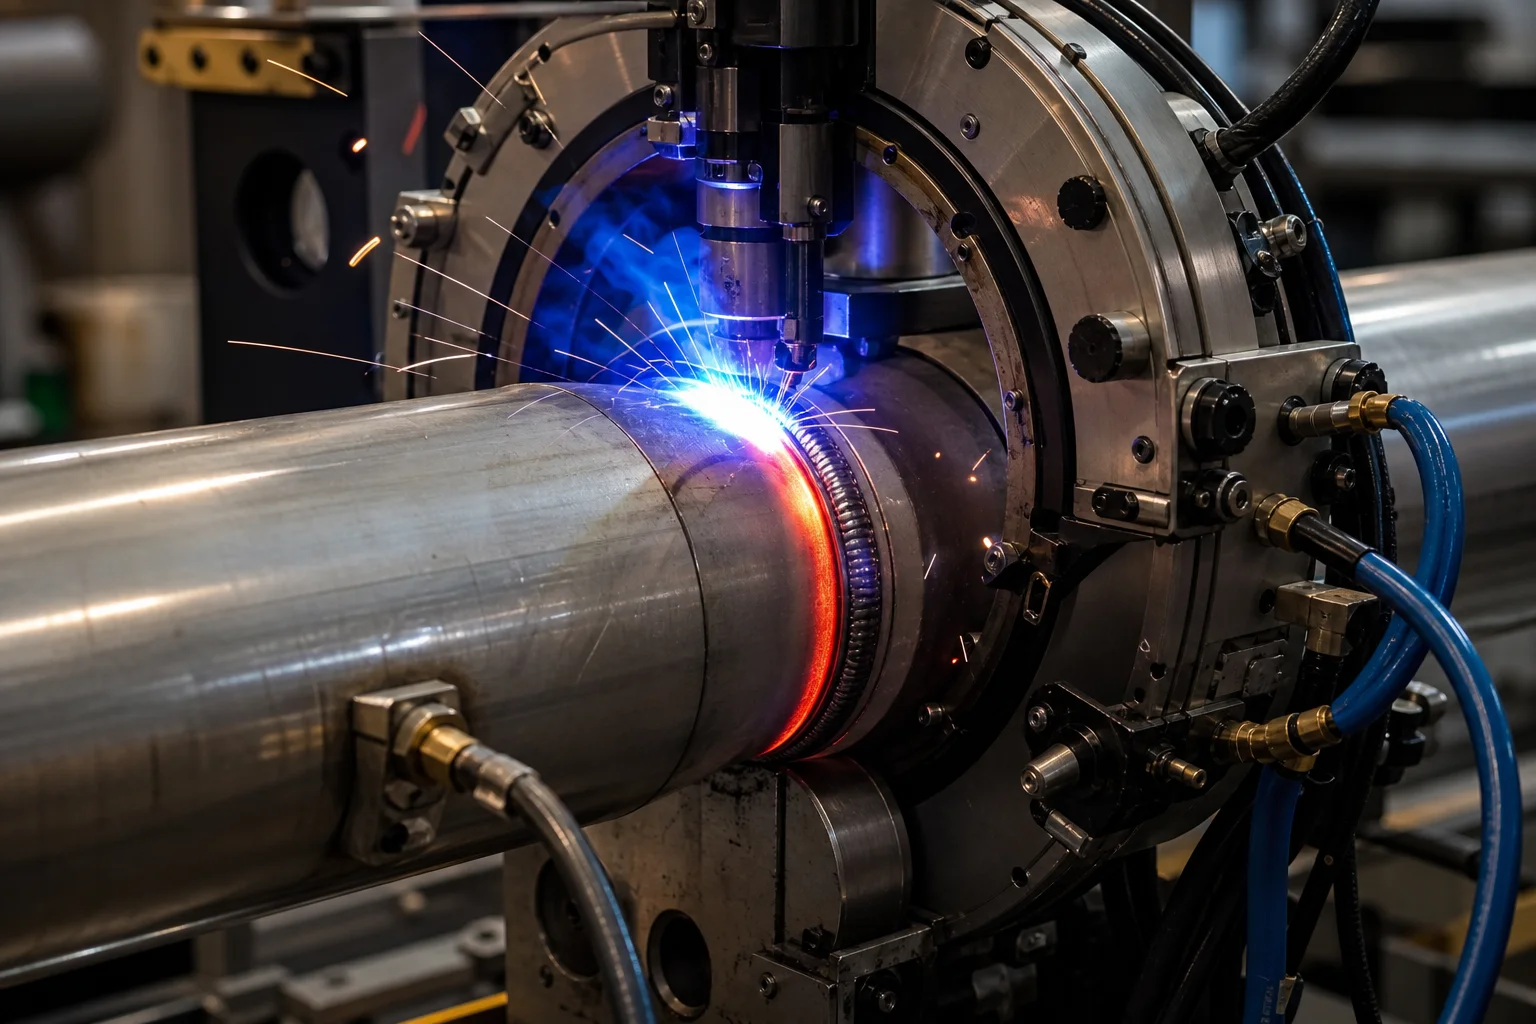
Centrifugalt gjutna rörsegment är sammanfogade med statiskt gjutna returböjar (armbögar), flänsar och koner med hjälp av specialiserad Automatiserad orbital-GTAW (TIG)-svetsning :
Cast Tube Bevel Preparation (Narrow Gap J-Bevel)
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 1. 100% Inert Argon Backing Gas Purge ($O_2 < 20\text{ ppm}$) │
│    (Prevents internal root oxidation and coking sites) │
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 2. Automated Orbital TIG Welding with Matched Filler Wire│
│    (e.g., Inconel 617 / AWS A5.14 ERNiCrCoMo-1)        │
│    (Strict interpass temperature control $\le 150\text{ °C}$) │
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 3. 100% Volumetric Radiographic Examination (RT)       │
│    (Zero lack of fusion, porosity, or hot micro-cracks)│
└────────────────────────────────────────────────────────┘
6. Omfattande kvalitetssäkringsstandarder
| Inspektionsparameter | Teststandard | Godkännandekriterier |
|---|---|---|
| Kemisk analys | Optisk emissionsspektrometri (OES) | Strikt överensstämmelse med ASTM A297 / A608; kontrollerad C ( ) och Nb ( ) |
| Krypbristning vid hög temperatur | ASTM E139 ( aT ) | Tid till bristning på provkroppar med arealreduktion |
| Radiografisk provning (RT) | ASME Sec VIII Div 1 UW-51 / ISO 10675-1 | 100 % radiografisk inspektion av alla orbitala stumpsvetsningar och statiska returböjar |
| Flytvätskeprovning (PT) | ASTM E165 (fluorescerande färgmedelsprovning) | 100 % inspektion av rörsvepsförberedelser och yttre gjutna ytor; inga sprickindikationer |
| Hydrostatisk provtryck | ASME B31.3 / API 530 | konstruktionstryck ( ) hålles i ; ingen läcka |
| Borrkoncentricitet och väggtjocklek | Ultraljudsväggtjockleksmätare och borrsond | Rörväggtjocklekstolerans inom ; rakhet |
7. Högtemperaturbeständiga gjutningsmöjligheter hos Dandong City Pengxin Machinery Co., Ltd.
Att leverera ugnsgjutningar för höga temperaturer kräver specialiserad induktions-smältutrustning, horisontell centrifugal-gjututrustning, precisionsstatisk investeringsgjuteri och certifierade orbitalsvetsbåsar.
Dandong City Pengxin Machinery Co., Ltd. levererar högpresterande gjutna värmebeständiga legeringar samt tillverkade ugnskonstruktioner:
- Utbredat sortiment av värmebeständiga legeringar : Certifierad produktion av HK40, HT, HP-Nb modifierad, HP-mikrolegerad (35Cr-45Ni), HU, HW och egna värmebeständiga legeringsgrader.
- Integrerad centrifugal- och statisk gjutning : Moderna horisontella centrifugalgjutmaskiner som tillverkar rör upp till 3 meter i längd och med diametrar från 50 mm till 500 mm, kombinerade med statisk investeringsgjutning för komplexa returkrökningar och laddningskorgar.
- Egen djuphålspullboring : Kraftrika horisontella borrmaskiner som avlägsnar inre segregationsskikt för att ge renaste möjliga bohrad ytyta.
- Certifierad orbitalsvetsning och montering : Renrum för orbital-GTAW-svetsning som tillverkar färdiga prefabricerade strålnings-U-rör och reformeranslutningsstycken.
- Fullständig kvalitetscertifiering : ISO 9001-certifierad, med fullständiga EN 10204 3.1- och 3.2-materialprovcertifikat, 100 % RT/PT-rapporter samt verifiering av krypbrutprov.
Slutsats
Högtemperaturbeständiga gjutdelar och ugnsfixturer fungerar vid de termodynamiska ytterligheterna i industriell processning. Överlever kontinuerlig service utan krypbrist, termisk slakning eller embrittlerande karburisering kräver avancerad legeringskemi (HP-Nb-modifierad), centrifugetillverkad densitet, precisionens djuphålspullborrning och felfri orbital-TIG-svetsning.
Att samarbeta med en erfaren, integrerad tillverkare av värmebeständiga gjutningar och bearbetning säkerställer maximal ugnens termiska verkningsgrad, förlängda driftscykel tider och lägsta kostnad per drifttimme.
Kontakta Dandong City Pengxin Machinery Co., Ltd. för att skicka in dina ritningar på strålningsrör, reformerrör eller ugnsfästen.
Dandong City Pengxin Machinery Co., Ltd. — Tungt gjutjärn och precisionsbearbetning sedan 1958.
Innehållsförteckning
- 1. Degradationsmekanismer vid höga temperaturer i termiska ugnar
- 2. Hierarki för gjutna värmetåliga legeringar (ASTM A297 och branschstandarder)
- 3. Centrifugalgjutning jämfört med statisk investeringsgjutning
- 4. Krypbristlivslängdstestning och Larson-Miller-parameter
- 5. Precisionens orbital-TIG-svetsning av strålnings- och reformerrörsmonteringar
- 6. Omfattande kvalitetssäkringsstandarder
- 7. Högtemperaturbeständiga gjutningsmöjligheter hos Dandong City Pengxin Machinery Co., Ltd.
- Slutsats