
 EN
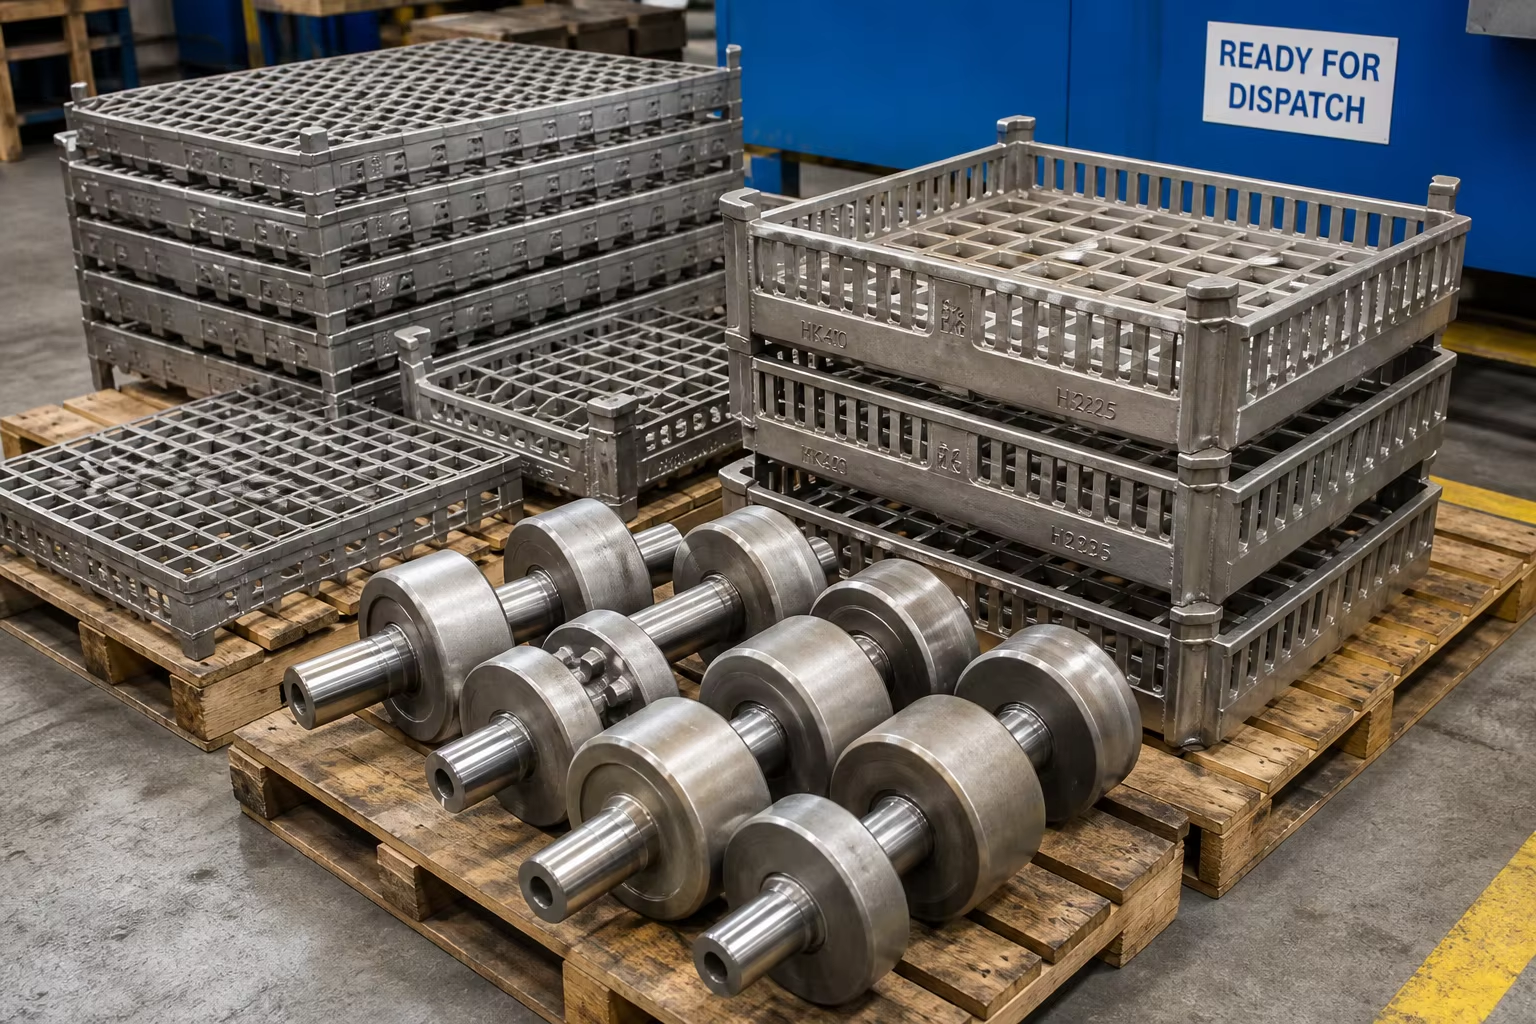
Мета-описание: Полное техническое руководство по литым изделиям из жаропрочных сплавов для нефтеперерабатывающих установок каталитического риформинга и промышленных печей термической обработки. Рассматриваются марки по стандарту ASTM A297 (HK40, HT, HP-Nb modified / DIN 1.4852 / 1.4857), центробежное литьё радиационных U-образных труб, литые по выплавляемым моделям корзины для печей, срок службы при ползучести до разрушения, а также орбитальная сварка TIG.
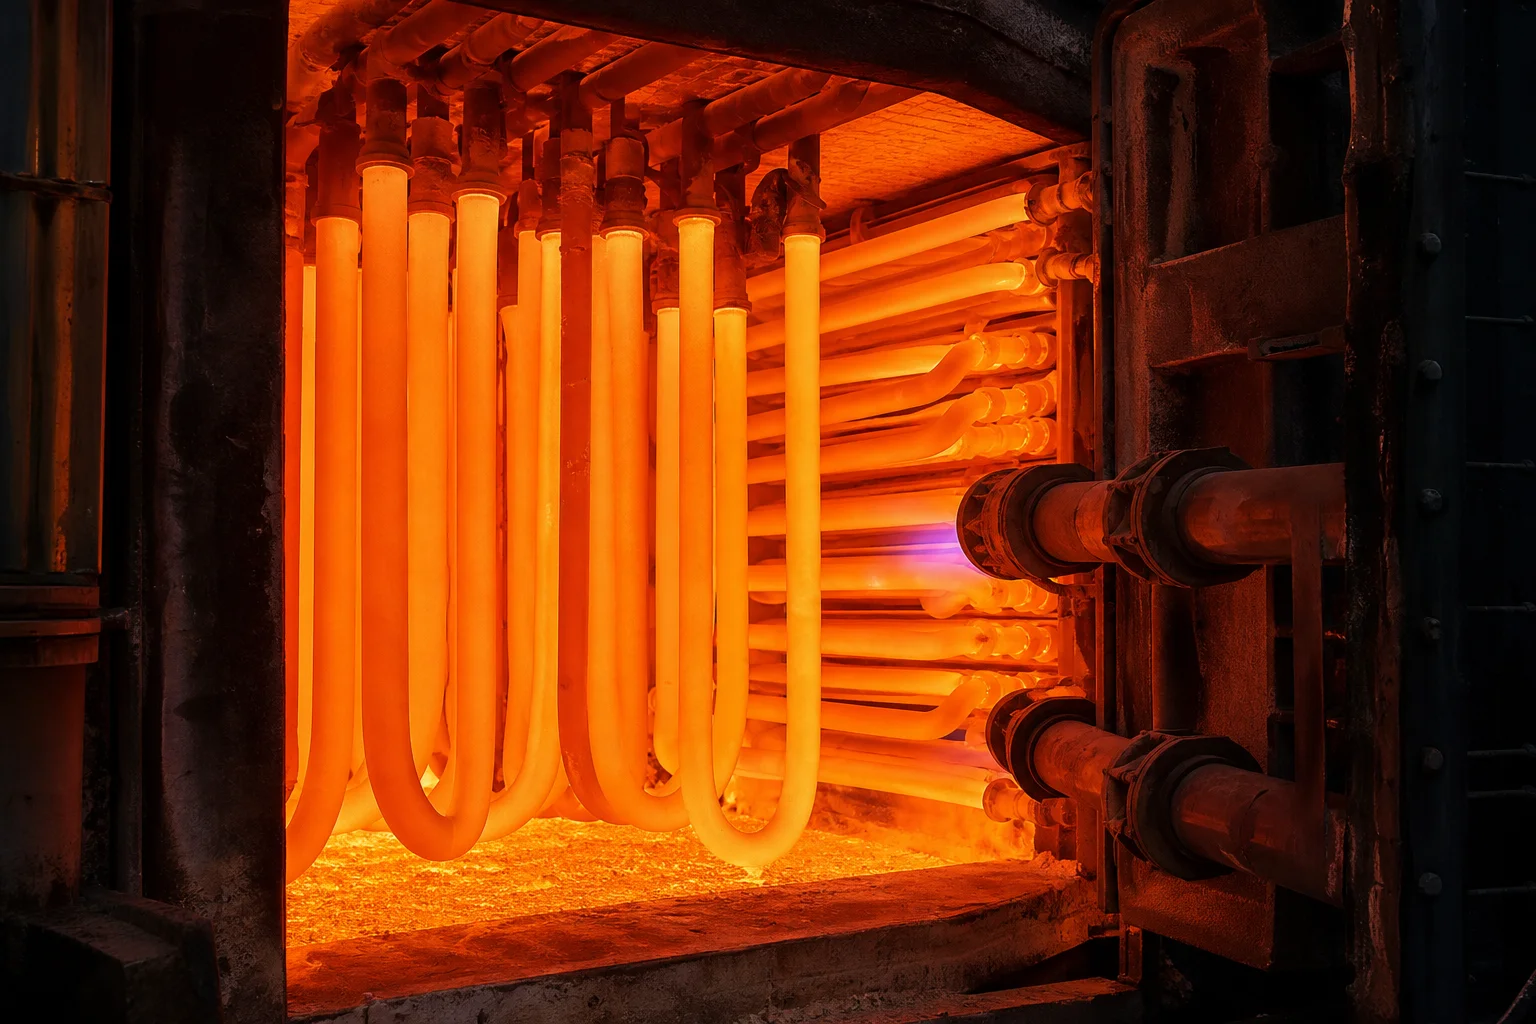
В процессах паровой метановой риформинговой переработки нефтехимических продуктов, термического крекинга этилена, непрерывного отжига стальных листов и промышленных термообработочных установок металлические компоненты работают внутри пылающих термических адских условий. Трубы радиационных нагревателей, трубы каталитических риформеров, змеевики пиролиза этилена, ролики пода печи и корзины для загрузки изделий в термообрабатывающие печи функционируют при непрерывных температурах в диапазоне ().
При таких экстремальных термодинамических режимах стандартные нержавеющие стали (например, марок 304 или 316) быстро окисляются, теряют всю конструкционную прочность в течение нескольких часов и подвержены катастрофическому разрушению от ползучести.
Обеспечение работоспособности в течение десятилетий при высокотемпературной эксплуатации требует применения специализированных Литых аустенитных жаропрочных сталей и никель-хромовых сплавов (регламентируемых стандартами ASTM A297, ASTM A608 и EN 10295) . Эти сплавы содержат повышенное количество хрома ( ) для формирования непрерывного защитного слоя хрома(III) оксида ( ) образование накипи, высокое содержание никеля ( ) для обеспечения стабильности матрицы аустенита с гранецентрированной кубической (ГЦК) решёткой и целенаправленное введение микродобавок ниобия (Nb), титана (Ti) и редкоземельных элементов для формирования стабильных внутризеренных карбидных сеток, устойчивых к ползучести.
В этом исчерпывающем руководстве подробно рассматриваются металлургия жаропрочных сплавов, центробежное литьё труб каталитических риформеров, статическое литьё по выплавляемым моделям деталей печей, прогнозирование срока службы при разрушении от ползучести, а также специализированные протоколы орбитальной сварки.
1. Механизмы деградации при высоких температурах в термических печах
                     ┌──────────────────────────────────────────────┐
                     │ Extreme Furnace Environment (900 °C - 1150 °C)│
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ High-Temperature Creep Rupture│ │ High-Temp Carburization & Coke│ │ Thermal Shock & Distortion    │
│ (Time-dependent grain boundary│ │ (Carbon ingress forming       │ │ (Cyclic thermal expansion     │
│  sliding under internal press)│ │  embrittling internal carbides│ │  causing cracking & sagging)  │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Компонент печи | Рабочая температура и атмосфера | Преобладающий механизм деградации | Материал решения |
|---|---|---|---|
| Трубы каталитических риформеров нефтеперерабатывающих предприятий | / Повышенное давление () | Ползучесть, внутреннее воздействие водорода/метана | Центробежно-литые высокопрочные с добавлением ниобия / микролегированные (25Cr-35Ni-Nb) |
| Каталитические пиролизные реакторы для этилена | / Углеводородный газ + сильное коксование | Быстрое насыщение углеродом, термические «горячие точки» из-за кокса | Сверхвысоколегированные сплавы (35Cr-45Ni-Nb-Ti / 1.4857 Mod) |
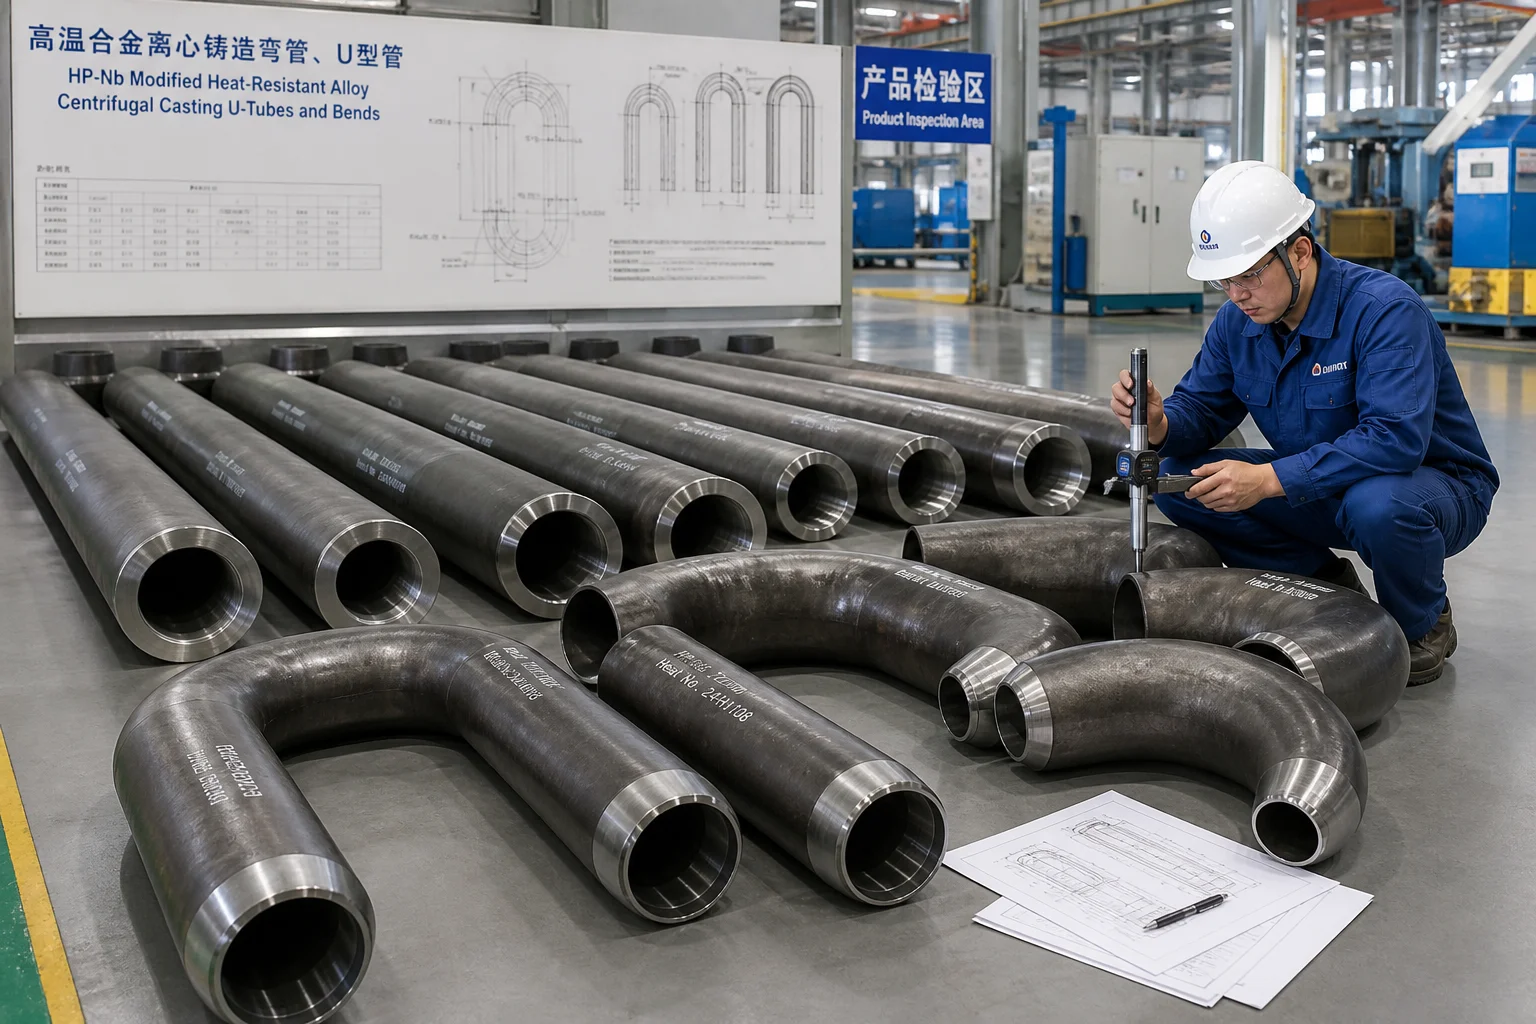
| Газовые радиантные U-образные трубы | / Отходящие газы от сгорания | Окислительное окалинообразование, термическая усталость пламени горелки | Центробежнолитые сплавы HK40 / HT (25Cr-20Ni / 15Cr-35Ni) |
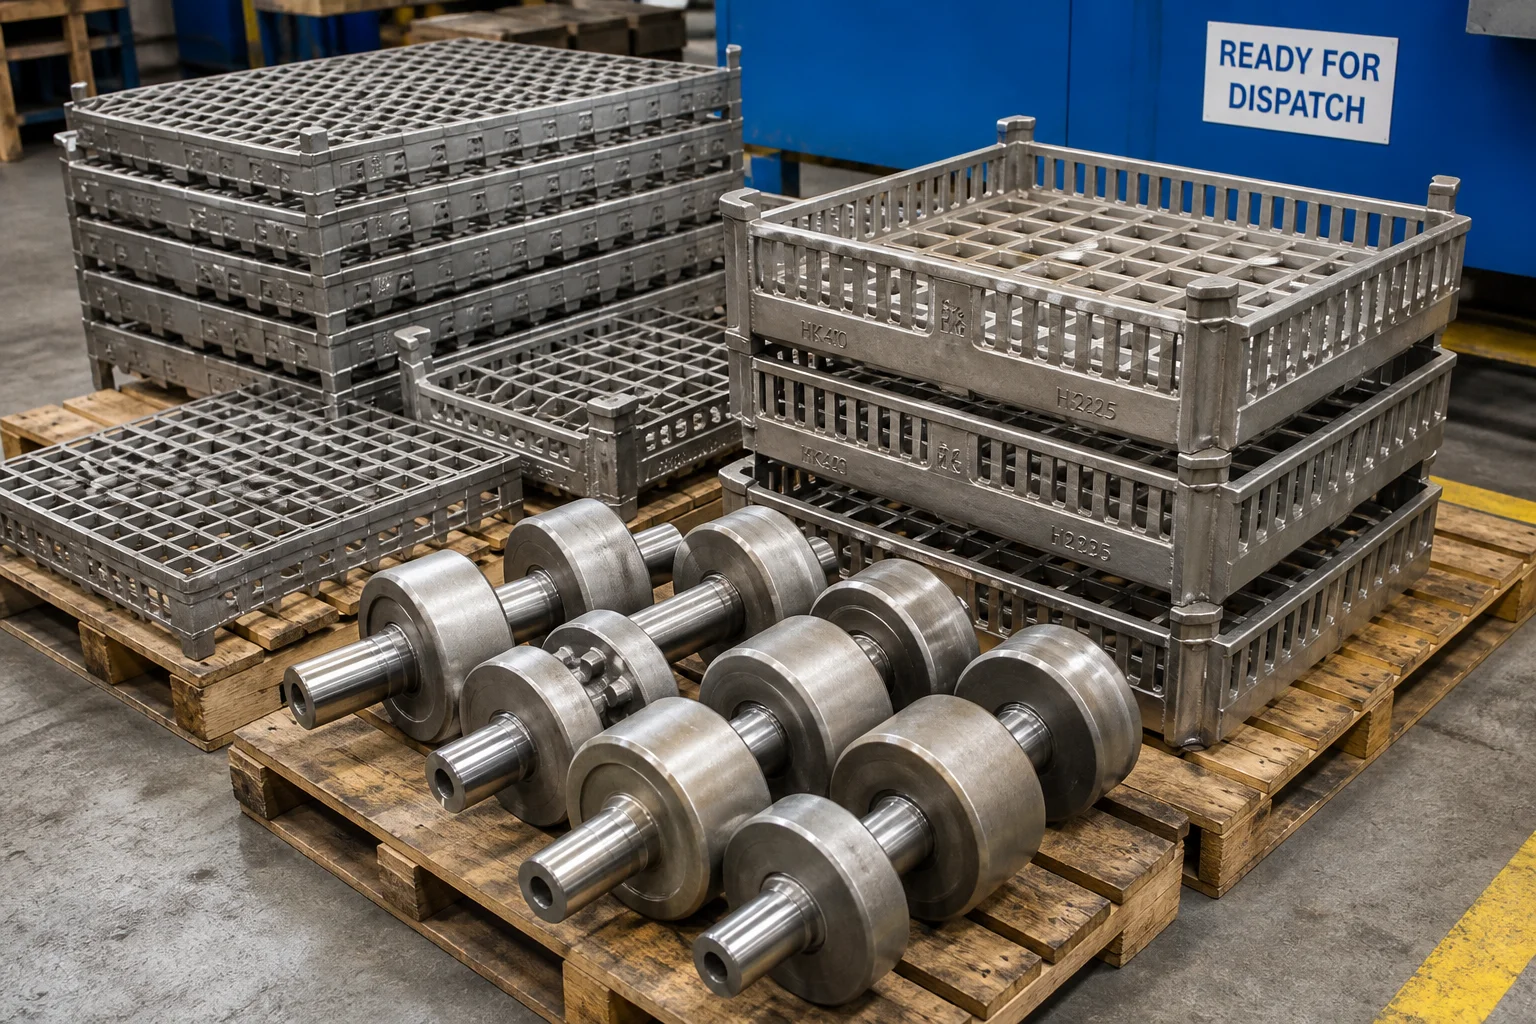
| Ролики и корзины пода печи | / Карбюризация, нитрирование или нейтральная атмосфера | Термоциклированный удар, провисание под тяжёлой загрузкой | Статически литые сплавы HU / HW (19Cr-39Ni / 12Cr-60Ni) |
2. Иерархия литых жаропрочных сплавов (ASTM A297 и отраслевые стандарты)
Литые жаропрочные сплавы содержат значительно более высокое содержание углерода ( ) по сравнению с деформируемыми нержавеющими сталями ( ), что целенаправленно приводит к выделению первичных и вторичных карбидов хрома/ниобия ( и ), закрепляющих дислокации и обеспечивающих максимальную прочность на ползучесть при разрыве:
| Семейство сплавов | Стандарт / Эквивалент | Номинальный химический состав (масс. %) | Макс. рабочая температура | Ключевое металлургическое свойство и область применения |
|---|---|---|---|---|
| HK40 | ASTM A297 HK / DIN 1.4848 / GX40CrNiSi25-20 | Классический сплав для риформеров и излучающих труб; хороший баланс между ползучестью и стоимостью | ||
| HT / HT30 | ASTM A297 HT / DIN 1.4862 | Отличная стойкость к термоудару и чередующемуся окислению и карбонизации | ||
| HP-Nb модифицированная | ASTM A608 HP-Nb / DIN 1.4852 модифицированная | Промышленный «рабочая лошадка» для труб водородных риформеров; ниобий образует мелкие карбиды, устойчивые к коалесценции | ||
| HP-микролегированная | 35Cr-45Ni-Nb-Ti-Zr / 1.4857 модифицированная | Максимальная прочность на ползучесть и сопротивление карбюризации для печей крекинга этилена | ||
| Сплавы HU / HW | ASTM A297 HU / HW / 1.4865 | Или | Исключительная стойкость к карбюризующим и нитрирующим атмосферам; поддоны для термических печей |
Роль микро легирующих элементов:
- Ниобий (Nb ): образует с углеродом ультраустойчивые межкристаллитные карбиды, устойчивые к растворению и коагуляции при температурах выше , увеличивая срок службы при ползучести в три раза.
- Титан и цирконий (Ti/Zr ): изменяют морфологию первичных эвтектических карбидов — от грубых взаимосвязанных плёнок до мелких изолированных сферических включений.
3. Центробежное литьё против статического литья по выплавляемым моделям
Производство высокотемпературных печных компонентов требует применения двух методов литья:
┌─────────────────────────────────────────────────────────────┐
│ A. Horizontal Centrifugal Casting (Tubes & Rollers)         │
│    • High rotational mold spin (80G – 120G acceleration)    │
│    • High density, zero porosity, directional freezing from │
│      outer surface inward                                   │
│    • Dedicated pull-boring of inner diameter to remove      │
│      segregated low-density oxides                          │
├─────────────────────────────────────────────────────────────┤
│ B. Precision Static Investment / Shell Casting (Fixtures)   │
│    • Ceramic shell molding for complex furnace charge       │
│      baskets, radiant tube return bends, and brackets       │
│    • Thin wall sections with smooth surface finish (Ra 3.2) │
└─────────────────────────────────────────────────────────────┘
4. Испытания на разрушение при ползучести и параметр Ларсона–Миллера
Инженеры-нефтехимики оценивают срок службы литых излучающих и риформерных труб с помощью Испытаний на ползучесть и разрушение при высоких температурах (ASTM E139) :
Где — абсолютная температура (Кельвин), — время до разрушения (часы), а для литых аустенитных сплавов.
- Расчётный срок службы : Трубы для риформеров высокого качества, изготовленные центробежным литьём из сплава HP-Nb, разработаны для 100 000 часов работы ( )при непрерывной эксплуатации при внутреннем давлении.
5. Точечная орбитальная сварка TIG для сборок лучистых и риформерных труб
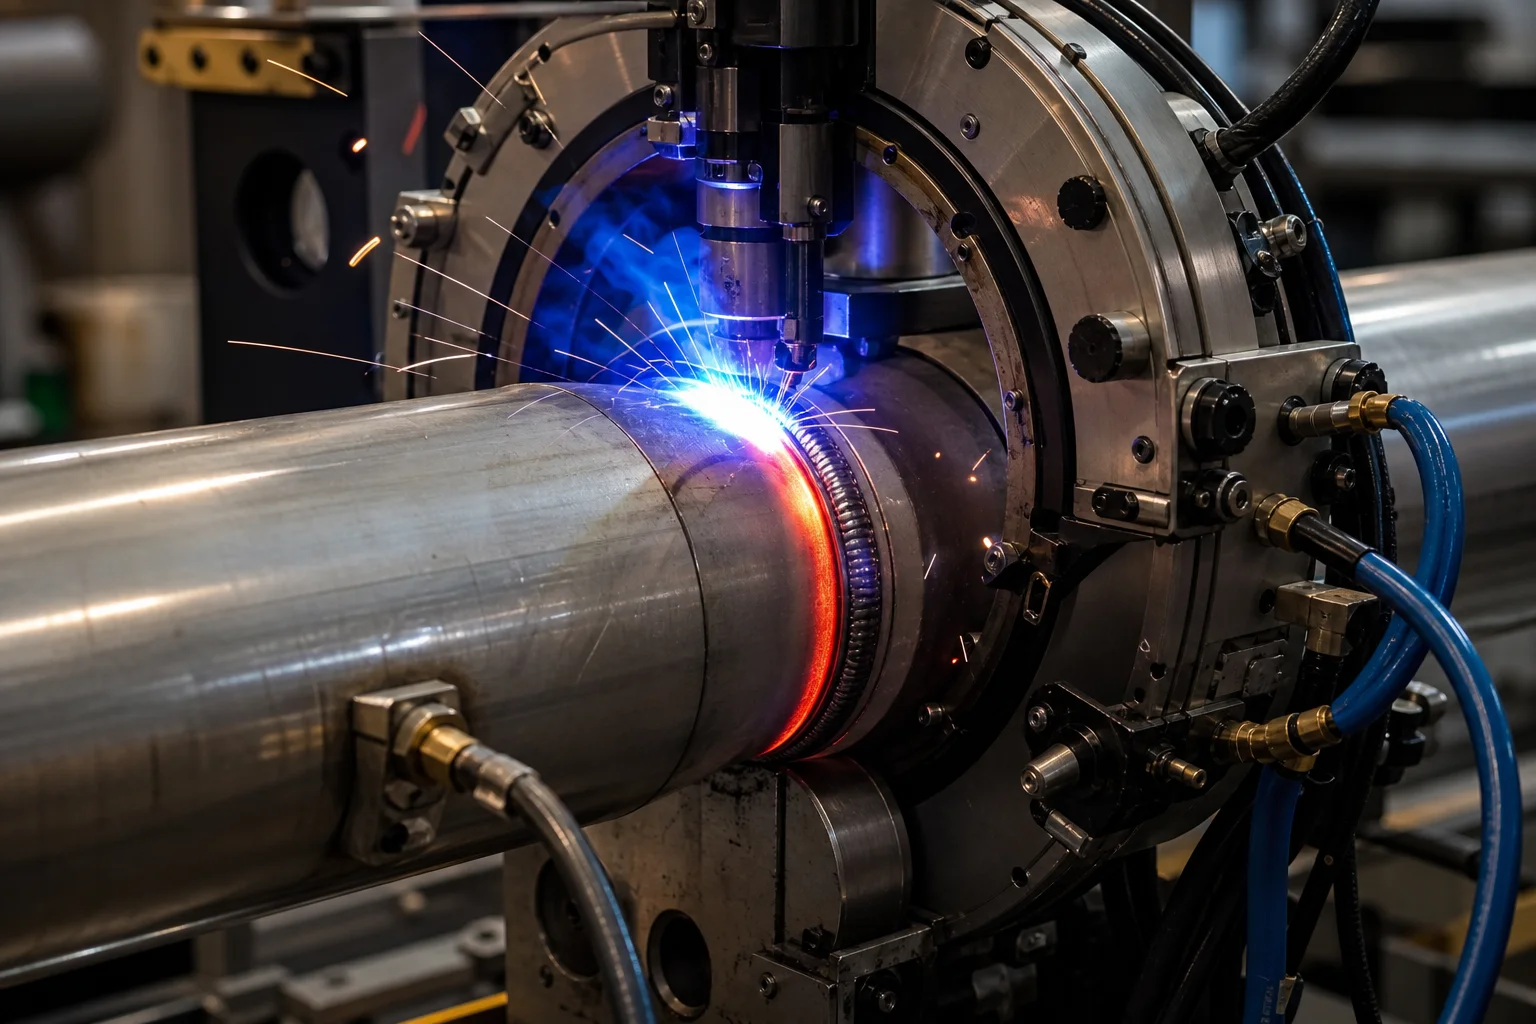
Сегменты труб, изготовленные центробежным литьём, соединяются с неподвижно отлитыми возвратными изгибами (коленами), фланцами и конусами с использованием специализированной Автоматизированной орбитальной сварки GTAW (TIG) :
Cast Tube Bevel Preparation (Narrow Gap J-Bevel)
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 1. 100% Inert Argon Backing Gas Purge ($O_2 < 20\text{ ppm}$) │
│    (Prevents internal root oxidation and coking sites) │
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 2. Automated Orbital TIG Welding with Matched Filler Wire│
│    (e.g., Inconel 617 / AWS A5.14 ERNiCrCoMo-1)        │
│    (Strict interpass temperature control $\le 150\text{ °C}$) │
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 3. 100% Volumetric Radiographic Examination (RT)       │
│    (Zero lack of fusion, porosity, or hot micro-cracks)│
└────────────────────────────────────────────────────────┘
6. Комплексные стандарты обеспечения качества
| Параметр осмотра | Тестовый стандарт | Критерии принятия |
|---|---|---|
| Химический анализ | Оптическая эмиссионная спектрометрия (ОЭС) | Строгое соответствие стандартам ASTM A297 / A608; контролируемое содержание углерода ( ) и ниобия ( ) |
| Ползучесть при высоких температурах и разрушение | ASTM E139 ( австрия ) | Время до разрушения на образцах для испытаний с уменьшение площади |
| Радиографический контроль (RT) | ASME Sec VIII Div 1 UW-51 / ISO 10675-1 | 100%-ная радиографическая инспекция всех орбитальных стыковых сварных швов и неподвижных возвратных изгибов |
| Капиллярный метод контроля (ПВК) | ASTM E165 (флуоресцентный капиллярный состав) | 100%-ный контроль подготовки сварных швов труб и наружных литых поверхностей; отсутствие индикаций трещин |
| Гидростатическое испытательное давление | ASME B31.3 / API 530 | расчётное давление ( ) в течение ; отсутствие утечек |
| Концентричность внутреннего диаметра и толщина стенки | Ультразвуковой измеритель толщины стенки и зонд для измерения отверстий | Допуск на толщину стенки трубы в пределах ; прямолинейность |
7. Возможности литья жаропрочных сплавов в компании Dandong City Pengxin Machinery Co., Ltd.
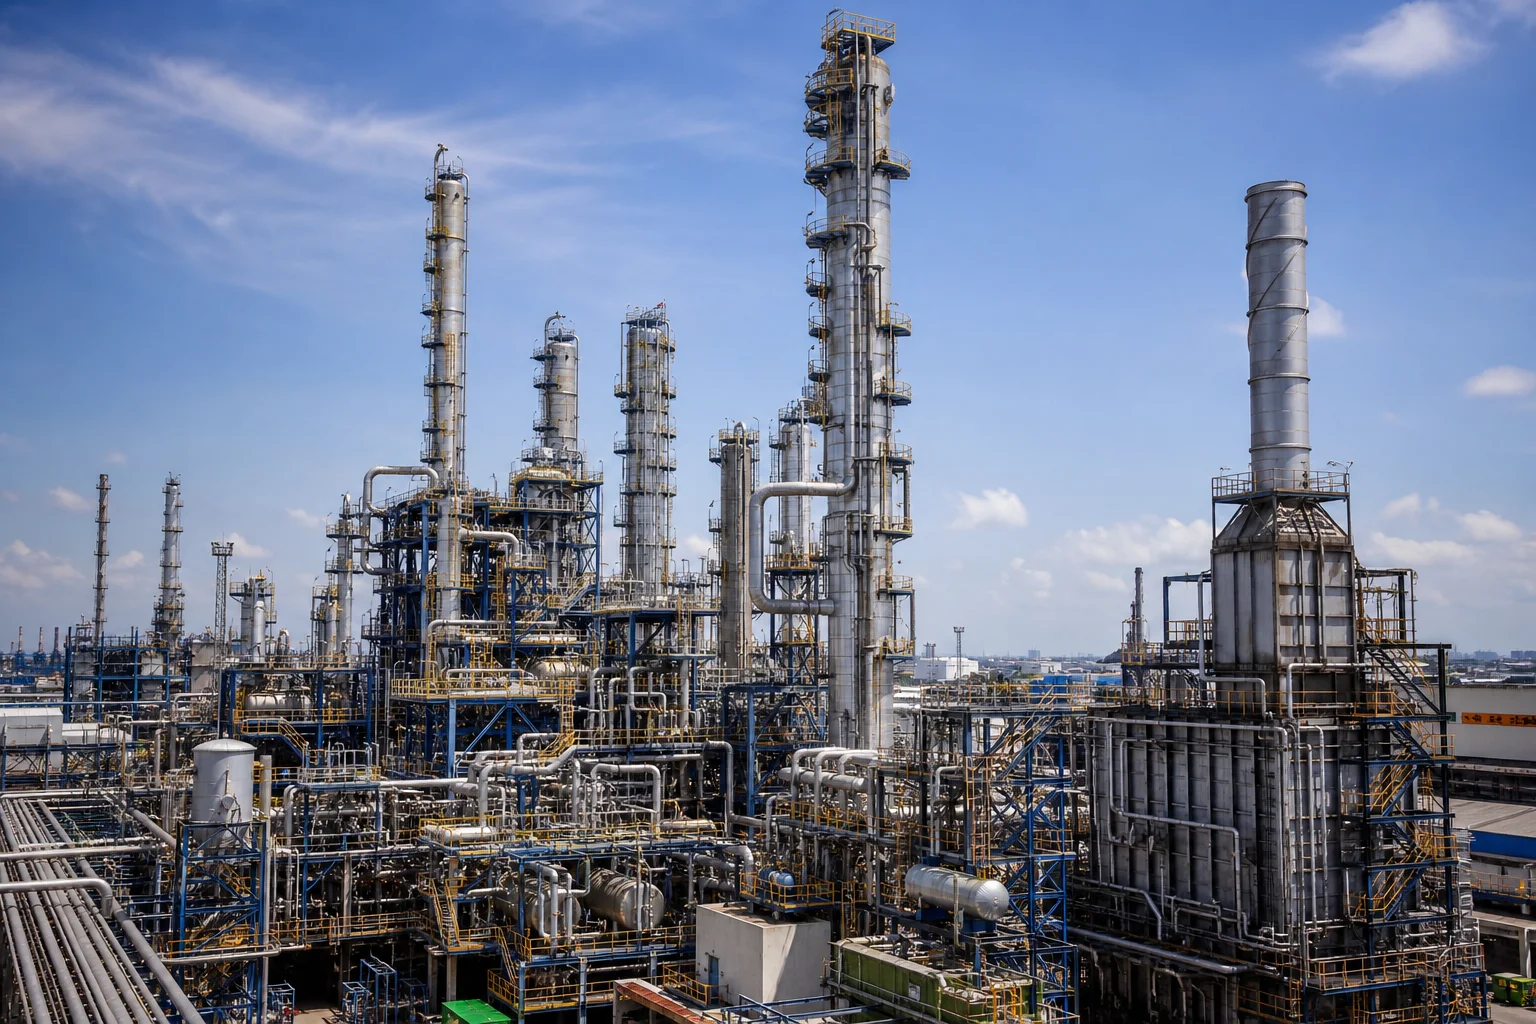
Производство отливок для высокотемпературных печей требует специализированного индукционного плавильного оборудования, горизонтальных центробежных литейных установок, точных статических литейных цехов по методу литья по выплавляемым моделям и аттестованных сварочных участков орбитальной сварки.
Компания Dandong City Pengxin Machinery Co., Ltd. предлагает высокопроизводительные жаропрочные литые сплавы и собранные печные узлы:
- Широкий ассортимент жаропрочных сплавов : Аттестованное производство сплавов HK40, HT, HP-Nb modified, HP-Microalloyed (35Cr-45Ni), HU, HW и собственных жаропрочных марок.
- Комплексные центробежное и статическое литьё современные горизонтальные центробежные литейные машины для производства труб длиной до 3 метров и диаметром от 50 мм до 500 мм, в паре со статическим литьём по выплавляемым моделям для сложных обратных изгибов и корзин для загрузки.
- Внутреннее глубокое протяжное растачивание тяжёлые горизонтальные расточные станки для удаления внутренних слоёв ликвации, обеспечивающие безупречное качество обработанной поверхности отверстий.
- Сертифицированная орбитальная сварка и сборка орбитальные боксы для сварки методом GTAW в чистых помещениях, производящие полностью предварительно собранные радиантные U-образные трубы и коллекторы для риформеров.
- Полный комплект сертификатов качества сертифицировано по ISO 9001; предоставляются полные сертификаты испытаний материалов EN 10204 типа 3.1 и 3.2, отчёты о 100%-ном радиографическом и капиллярном контроле (RT/PT), а также подтверждение результатов испытаний на ползучесть и разрушение.
Заключение
Жаропрочные отливки и печные приспособления для высокотемпературного применения функционируют при термодинамических пределах промышленной переработки. Выдерживают непрерывную работу при температурах обслуживание без ползучести, термического провисания или охрупчивания вследствие карбюризации требует передового химического состава сплава (HP-Nb с модификацией), центробежного литья высокой плотности, прецизионной глубокой расточки вытяжным способом и орбитальной аргонодуговой сварки без дефектов.
Сотрудничество с опытным интегрированным производителем жаропрочных отливок и деталей методом механической обработки обеспечивает максимальную тепловую эффективность печи, увеличение продолжительности кампаний и минимальную стоимость эксплуатации в час.
Свяжитесь с компанией Dandong City Pengxin Machinery Co., Ltd., чтобы направить чертежи ваших излучающих труб, реформерных змеевиков или печных приспособлений.
Компания Dandong City Pengxin Machinery Co., Ltd. — тяжелые литые изделия и прецизионная обработка, с 1958 года.
Содержание
- 1. Механизмы деградации при высоких температурах в термических печах
- 2. Иерархия литых жаропрочных сплавов (ASTM A297 и отраслевые стандарты)
- 3. Центробежное литьё против статического литья по выплавляемым моделям
- 4. Испытания на разрушение при ползучести и параметр Ларсона–Миллера
- 5. Точечная орбитальная сварка TIG для сборок лучистых и риформерных труб
- 6. Комплексные стандарты обеспечения качества
- 7. Возможности литья жаропрочных сплавов в компании Dandong City Pengxin Machinery Co., Ltd.
- Заключение