
 EN
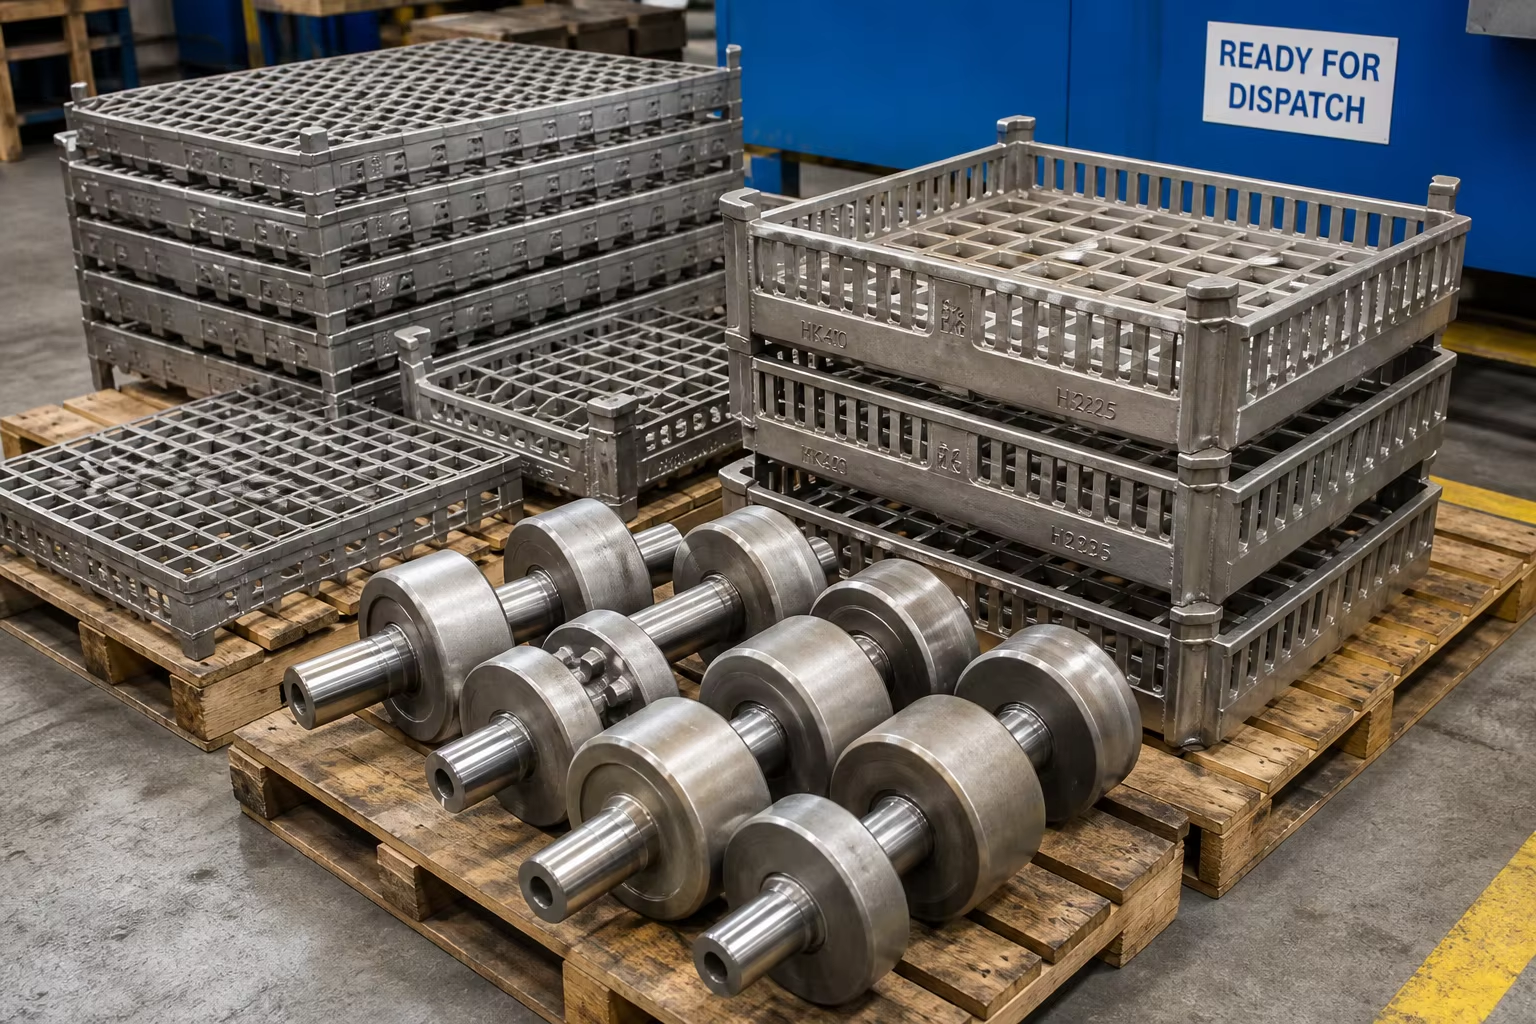
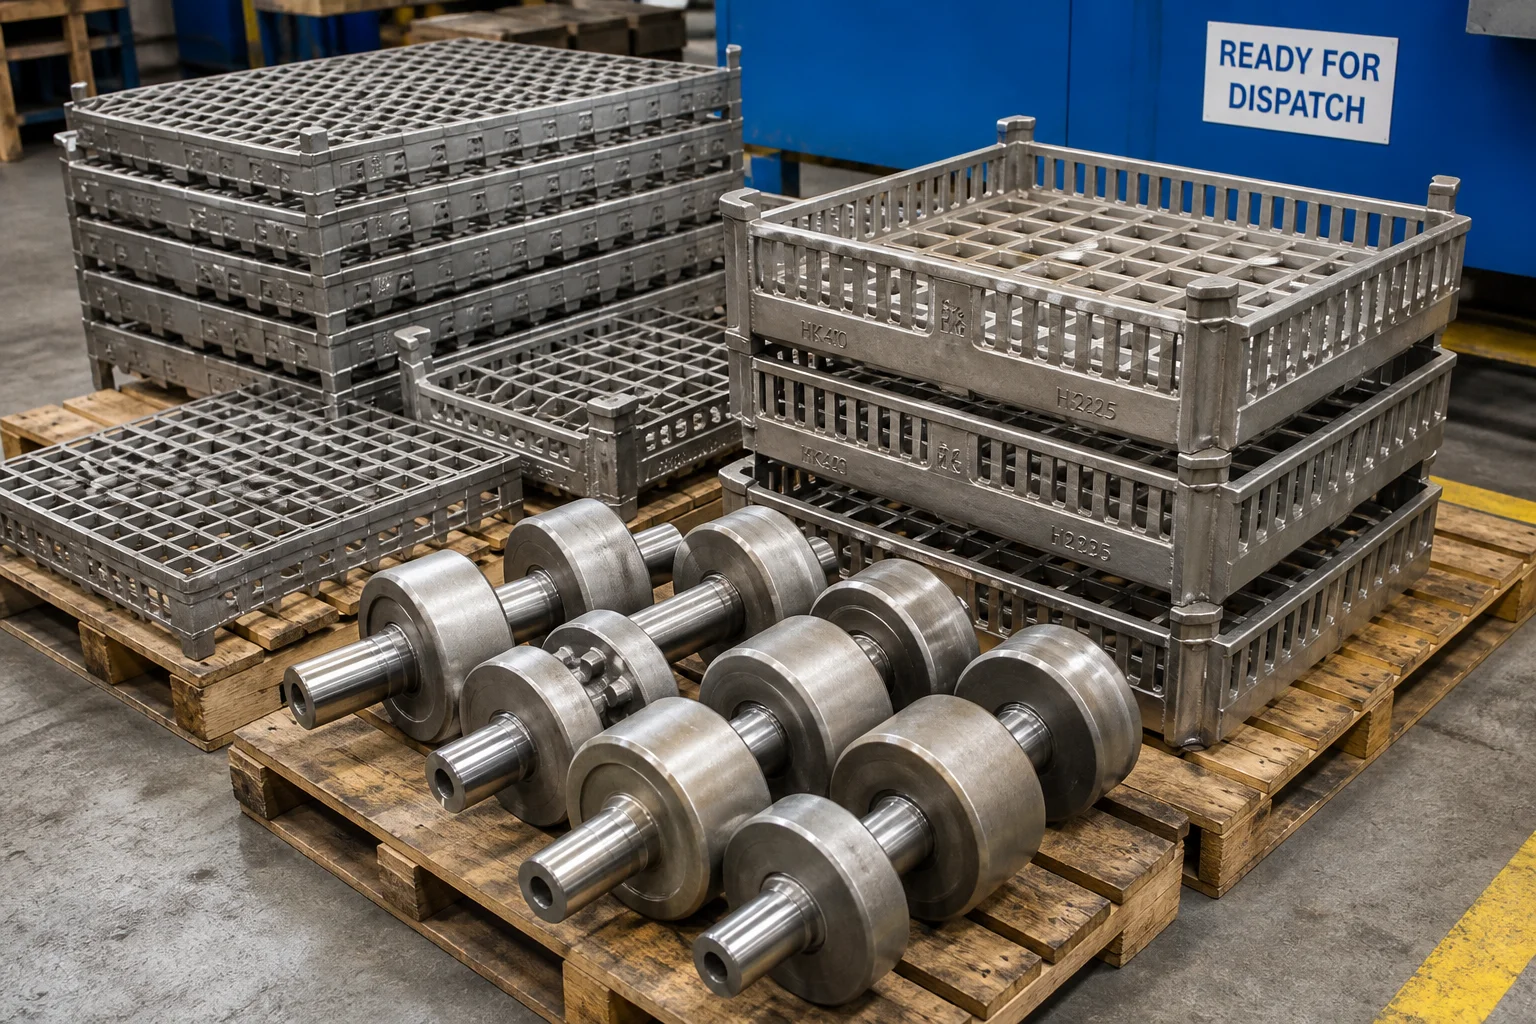
メタ説明: 石油化学リフォーミングおよび産業用熱処理炉向け耐熱合金鋳鋼品に関する包括的な技術ガイド。ASTM A297規格(HK40、HT、HP-Nb改め/DIN 1.4852/1.4857)、放射状U字管の遠心鋳造、インベストメント鋳造による炉内バスケット、クリープ破断寿命、およびオービタルTIG溶接について解説します。
石油化学産業における蒸気メタン改質、エチレン熱分解、製鉄業の連続焼鈍ライン、および商業用熱処理設備では、金属部品が激しく燃える高温炉内で動作します。炎を発する放射加熱管、触媒改質パイプ、エチレン熱分解コイル、炉床ローラー、熱処理用充填バスケットなどは、継続的に ().
の温度範囲で稼働します。このような極限的な熱力学条件下では、標準ステンレス鋼(例:SUS304やSUS316)は急速に酸化し、数時間以内にすべての構造強度を失い、重大なクリープ破断を起こします。
長期間(数十年)にわたる高温使用に耐えるには、特殊な 鋳造オーステナイト系耐熱鋼およびニッケル・クロム合金(ASTM A297、ASTM A608、EN 10295に準拠) が必要です。これらの合金は、高いクロム含有量( )を活用して、持続的なクロミア( )スケール形成、高ニッケル( )による面心立方(FCC)オーステナイト母相の安定化、およびニオブ(Nb)、チタン(Ti)、希土類元素の微量添加による粒内炭化物ネットワークの形成(クリープ変形に耐える)
本総合ガイドでは、耐熱合金の冶金学、リフォーマー管の遠心鋳造、炉内金具の静的インベストメント鋳造、クリープ破断寿命予測、および特殊な軌道溶接手順について詳しく解説しています。
1.熱炉における高温劣化メカニズム
                     ┌──────────────────────────────────────────────┐
                     │ Extreme Furnace Environment (900 °C - 1150 °C)│
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ High-Temperature Creep Rupture│ │ High-Temp Carburization & Coke│ │ Thermal Shock & Distortion    │
│ (Time-dependent grain boundary│ │ (Carbon ingress forming       │ │ (Cyclic thermal expansion     │
│  sliding under internal press)│ │  embrittling internal carbides│ │  causing cracking & sagging)  │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| 炉部品 | 使用温度および雰囲気 | 主な劣化モード | 素材ソリューション |
|---|---|---|---|
| 石油化学用触媒リフォーマー管 | 加圧/ () | クリープ変形、内部水素/メタン攻撃 | 遠心鋳造高圧ニオブ改質・微合金化鋼(25Cr-35Ni-Nb) |
| エチレン熱分解クラッキング用コイル | 炭化水素ガス/重度のコークス付着 | 急激なカーボライゼーション、コークスによる熱的ホットスポット | 超高合金鋼(35Cr-45Ni-Nb-Ti/1.4857改質) |
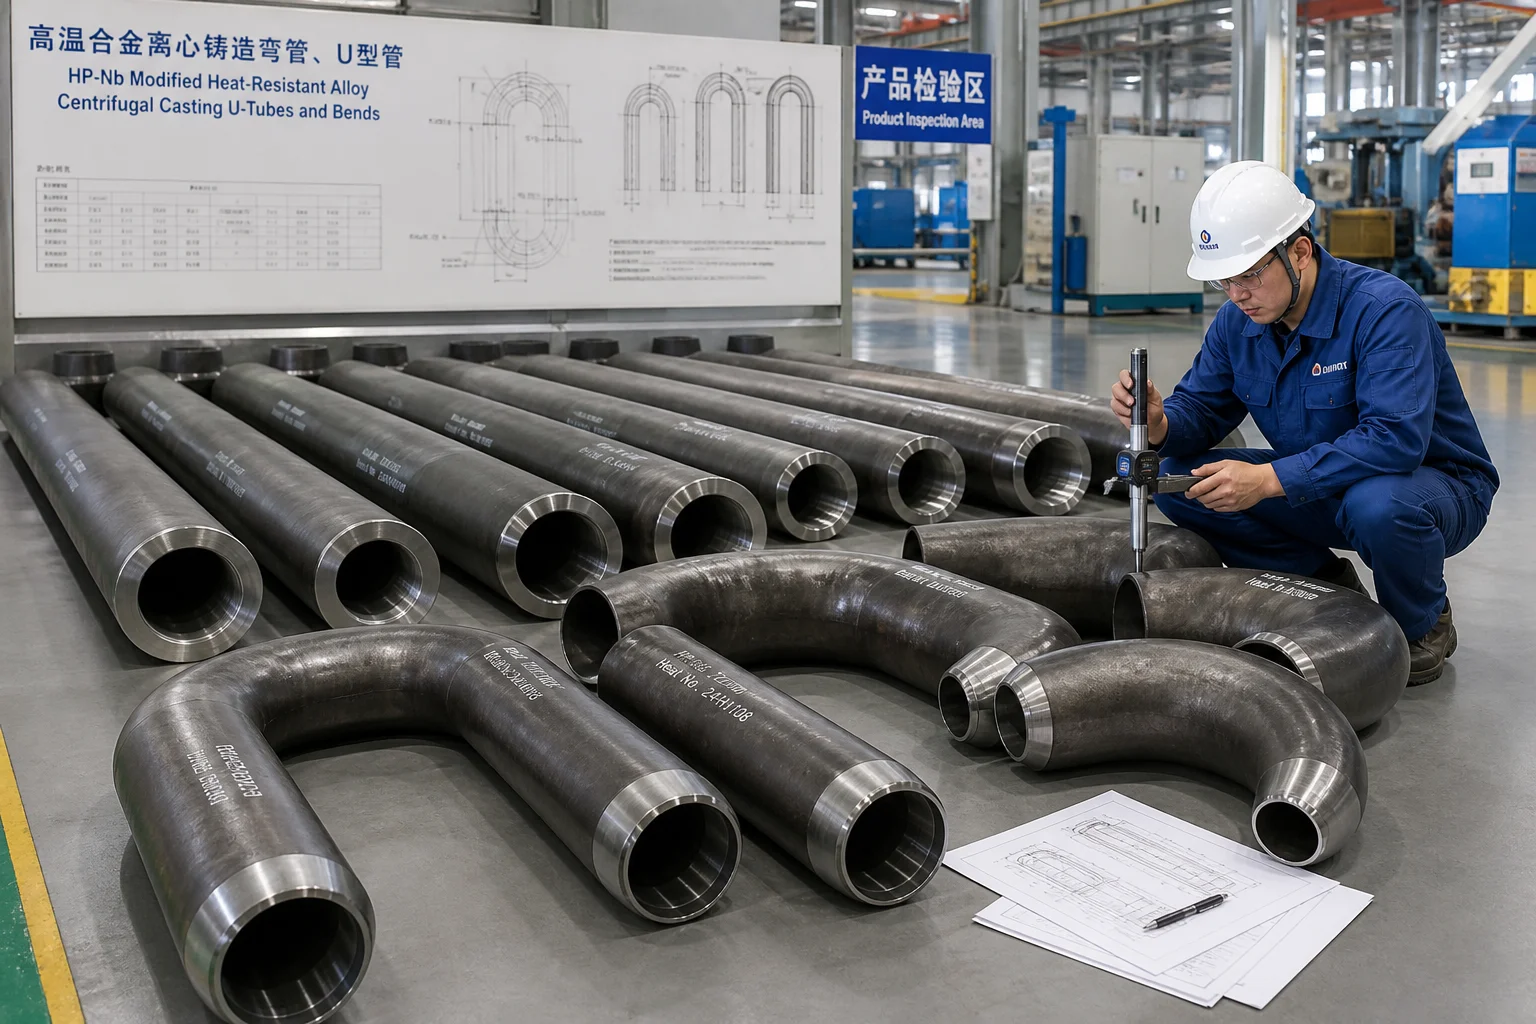
| ガス燃焼式放射加熱U字管 | /燃焼排ガス | 酸化スケール、バーナー炎による熱疲労 | 遠心鋳造HK40/HT(25Cr-20Ni/15Cr-35Ni) |
| 炉床ローラーおよびバスケット | /カーバライジング、ニトリド処理、または中性雰囲気 | 熱サイクルによる衝撃、高荷重時のたわみ | 静的鋳造HU/HW(19Cr-39Ni/12Cr-60Ni) |
2.耐熱合金の分類(ASTM A297および業界規格)
鋳造耐熱合金は、鍛造ステンレス鋼( )と比較して、著しく高い炭素含有量( )を含み、意図的に一次および二次のクロム/ニオブ炭化物( であり、 )を析出させることで、転位を固定し、クリープ破断強度を最大限に高めます。
| 合金シリーズ | 規格/同等品 | 公称化学組成(質量%) | 最大動作温度 | 主要な金属組織的特性および用途 |
|---|---|---|---|---|
| HK40 | ASTM A297 HK / DIN 1.4848 / GX40CrNiSi25-20 | 従来型リフォーマーおよび放射管用合金。クリープ強度とコストのバランスに優れる | ||
| HT/HT30 | ASTM A297 HT / DIN 1.4862 | 熱衝撃および酸化-カーボライゼーション交互環境に対する優れた耐性 | ||
| HP-Nb 改良鋼 | ASTM A608 HP-Nb / DIN 1.4852 改良鋼 | 水素改質炉チューブの産業用主力材;ニオブが粗大化に抵抗する微細炭化物を形成 炭化物の粗大化を抑制 | ||
| HP 微量合金鋼 | cr 35%-Ni 45%-Nb-Ti-Zr / 1.4857 改良鋼 | エチレン熱分解炉向けの最高クリープ破断強度およびカーボライゼーション耐性 | ||
| HU/HW合金 | ASTM A297 HU/HW /1.4865 | または | カーボライズおよびニトライズ雰囲気に対する極めて優れた耐性;熱処理炉用トレイ |
微合金元素の役割:
- ニオブ(Nb) ):炭素と結合して、高温( 以上)でも溶解や粗大化に耐える超安定な粒界炭化物を形成し、クリープ破断寿命を3倍に延長します。 ℃
- チタンおよびジルコニウム(Ti/Zr) ):一次共晶炭化物の形態を、粗大で互いに連なる薄膜状から、微細で孤立した球状のものへと制御・改善します。
3.遠心鋳造と静的インベストメント鋳造の比較
高温炉用部品の製造には、2種類の鋳造技術を併用する必要があります:
┌─────────────────────────────────────────────────────────────┐
│ A. Horizontal Centrifugal Casting (Tubes & Rollers)         │
│    • High rotational mold spin (80G – 120G acceleration)    │
│    • High density, zero porosity, directional freezing from │
│      outer surface inward                                   │
│    • Dedicated pull-boring of inner diameter to remove      │
│      segregated low-density oxides                          │
├─────────────────────────────────────────────────────────────┤
│ B. Precision Static Investment / Shell Casting (Fixtures)   │
│    • Ceramic shell molding for complex furnace charge       │
│      baskets, radiant tube return bends, and brackets       │
│    • Thin wall sections with smooth surface finish (Ra 3.2) │
└─────────────────────────────────────────────────────────────┘
4.クリープ破断寿命試験およびラーソン=ミラー定数
石油化学エンジニアは、鋳造放射管およびリフォーマー管のサービス寿命を評価する際に、「 高温クリープ破断試験(ASTM E139)」 :
どこに tは絶対温度(ケルビン)、 は破断までの時間(時間)、 が鋳造オーステナイト系合金の場合の値である。
- 設計寿命 高品質な遠心鋳造HP-Nbリフォーマー管は、 10万時間( ))の連続運転を前提に設計されています。 における内圧応力に耐えるよう設計されています。
5.放射部およびリフォーマー管アセンブリの精密オービタルTIG溶接
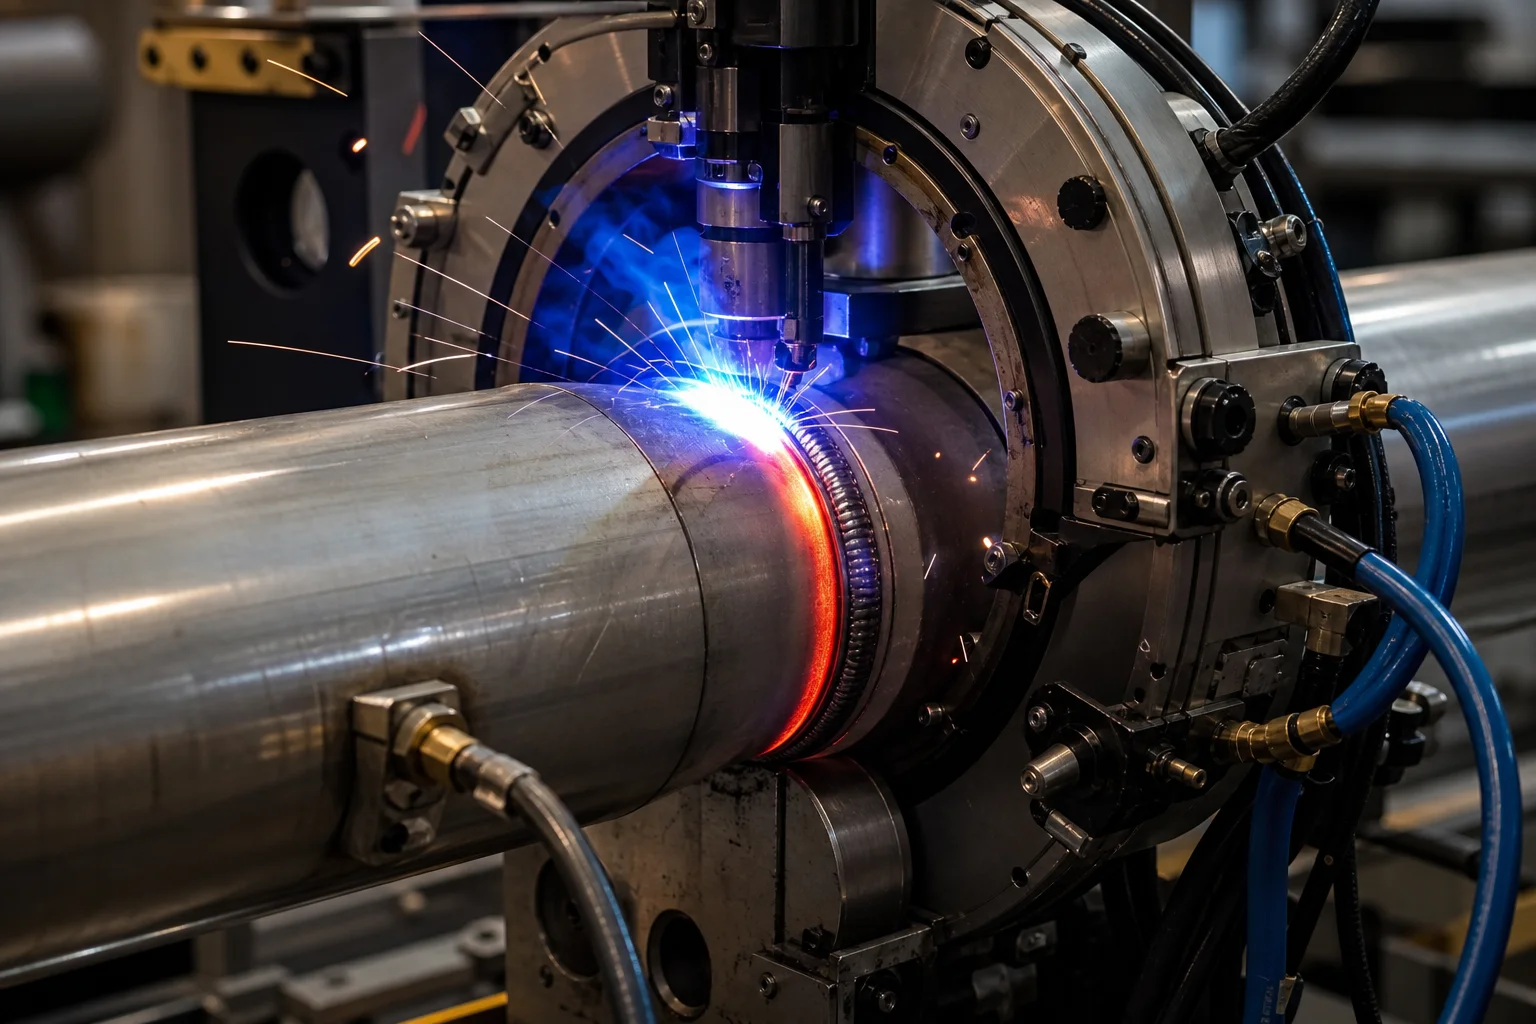
遠心鋳造管セグメントは、静的鋳造による返り管(エルボー)、フランジ、コーンと、専用の 自動オービタルGTAW(TIG)溶接 :
Cast Tube Bevel Preparation (Narrow Gap J-Bevel)
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 1. 100% Inert Argon Backing Gas Purge ($O_2 < 20\text{ ppm}$) │
│    (Prevents internal root oxidation and coking sites) │
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 2. Automated Orbital TIG Welding with Matched Filler Wire│
│    (e.g., Inconel 617 / AWS A5.14 ERNiCrCoMo-1)        │
│    (Strict interpass temperature control $\le 150\text{ °C}$) │
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 3. 100% Volumetric Radiographic Examination (RT)       │
│    (Zero lack of fusion, porosity, or hot micro-cracks)│
└────────────────────────────────────────────────────────┘
6.包括的な品質保証基準
| 点検パラメータ | 試験基準 | 受け入れ基準 |
|---|---|---|
| 化学分析 | 光学発光分光分析法(OES) | ASTM A297/A608に厳密に準拠;炭素(C)含有量を制御( )、ニオブ(Nb)含有量を制御( ) |
| 高温クリープ破断 | ASTM E139( オーストリア ) | 破断までの時間 試験用試験片を用いて 断面縮小率 |
| 放射線透過検査(RT) | ASME第VIII部第1分冊UW-51/ISO 10675-1 | 全オービタル突合せ溶接部および静的リターンベンド部について、100%放射線検査 |
| 液体浸透探傷試験(PT) | ASTM E165(蛍光浸透液法) | チューブ溶接部の前処理面および外周鋳造面を100%検査;亀裂指示は一切認めない |
| 水圧耐圧試験圧力 | ASME B31.3/API 530 | 設計圧力( )を 保持;漏れは一切認めない |
| ボアの同心度および壁厚 | 超音波壁厚ゲージおよびボアプローブ | 管の壁厚公差: 直進性: |
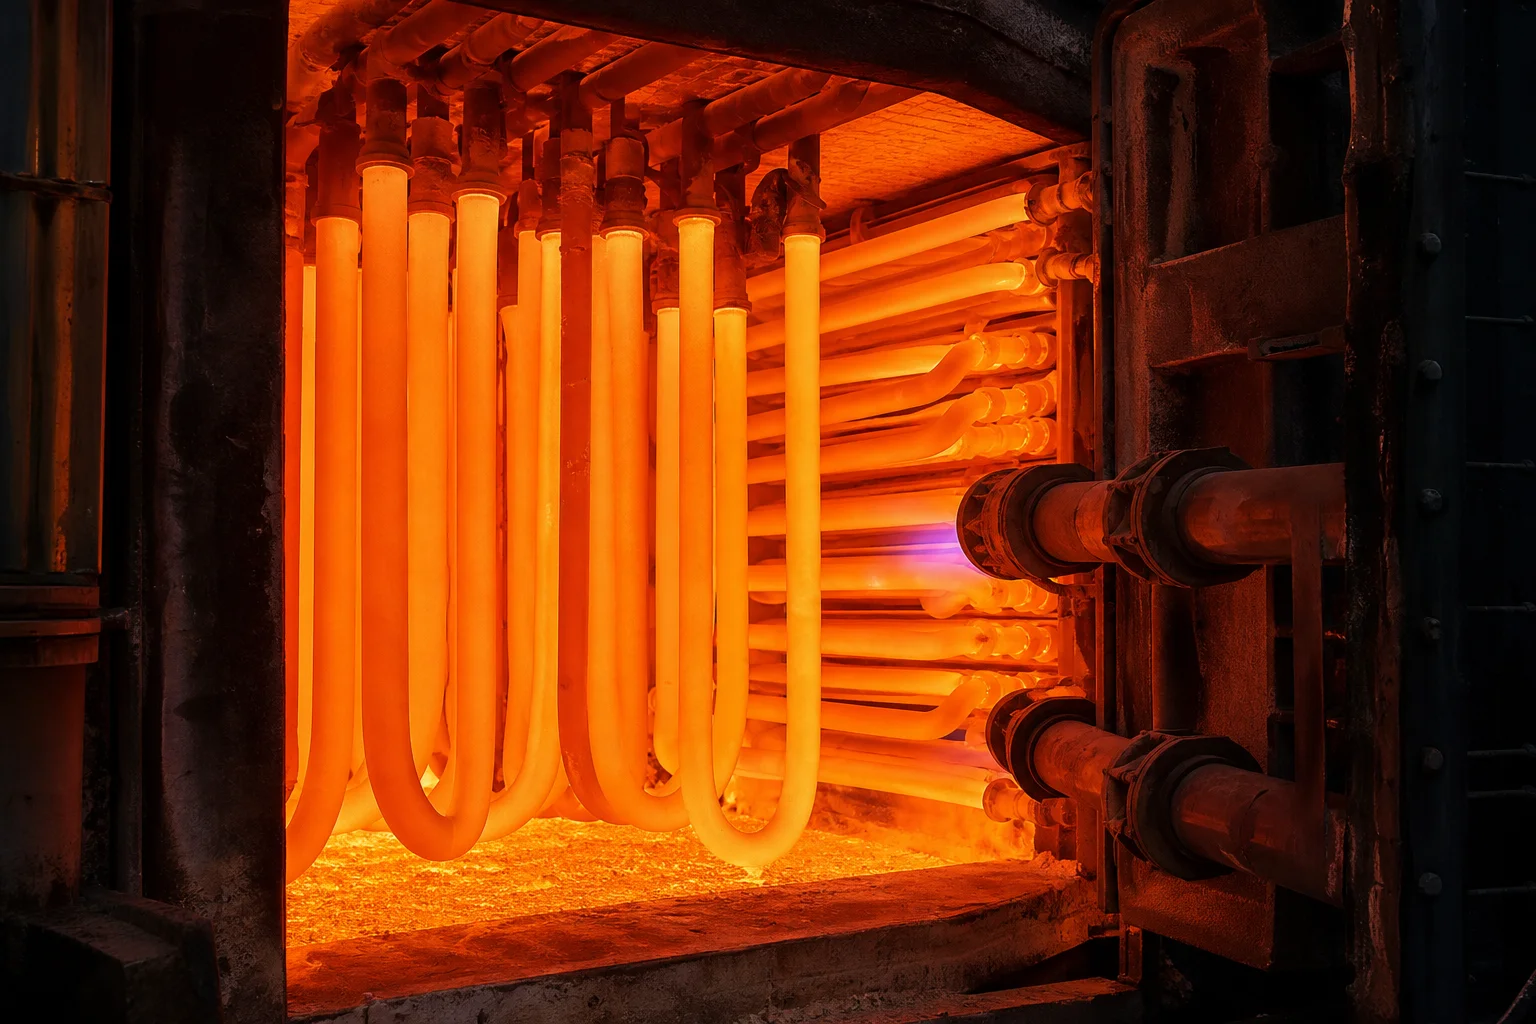
丹東市彭鑫機械有限公司における耐熱鋳造能力
高温炉用鋳物の納入には、特殊な高周波溶解装置、水平遠心鋳造設備、高精度静的インベストメント鋳造工場、および認定済みの軌道溶接ブースが必要です。
丹東市鵬信機械有限公司 高性能耐熱合金および組立済み炉部品を提供します:
- 多様な耐熱合金を取り扱うポートフォリオ 認定済みのHK40、HT、HP-Nb改質材、HP微合金化材(35Cr-45Ni)、HU、HWおよび当社独自開発の耐熱合金種を生産しています。
- 遠心鋳造と静的鋳造を統合した製造体制 長さ3メートル、直径50~500ミリメートルの管材を製造する最新式横型遠心鋳造機。複雑なU字返し管や充填バスケットには静的インベストメント鋳造を併用。
- 自社内深穴引抜旋盤加工 内面の偏析層を除去し、高品質な内面仕上げを実現する頑丈な横型ボーリング機。
- 認定オービタル溶接および組立 クリーンルーム内に設置されたオービタルGTAW溶接ブースで、予め組み立てられた放射熱交換用U字管およびリフォーマー・マニホールドを一貫して製造。
- 包括的な品質認証 iSO 9001認証取得。EN 10204 3.1および3.2準拠の全材料試験証明書、全数の放射線透過検査(RT)および浸透検査(PT)報告書、およびクリープ破断試験による検証を提供。
まとめ
高温耐熱鋳鋼品および炉内金具は、産業プロセスにおける熱力学的限界条件下で使用される。連続運転に耐える設計で、 クリープ破断、熱たわみ、または脆化を伴うカーボライゼーションが発生しないサービスを実現するには、高度な合金組成(HP-Nb改質)、遠心鋳造による高密度化、精密ディープホール・プルボーリング、および欠陥のないオービタルTIG溶接が必要です。
経験豊富で、耐熱鋳物製造と機械加工を一貫して行うメーカーと連携することで、炉の熱効率を最大限に高め、運転期間を延長し、運転時間あたりのコストを最小限に抑えることができます。
放射管、リフォーマーコイル、または炉内金具の図面をお持ちの方は、丹東市鵬信機械有限公司までご連絡ください。
丹東市鵬信機械有限公司 — 1958年創業の大型鋳鋼品および高精度機械加工専門メーカー