
 EN
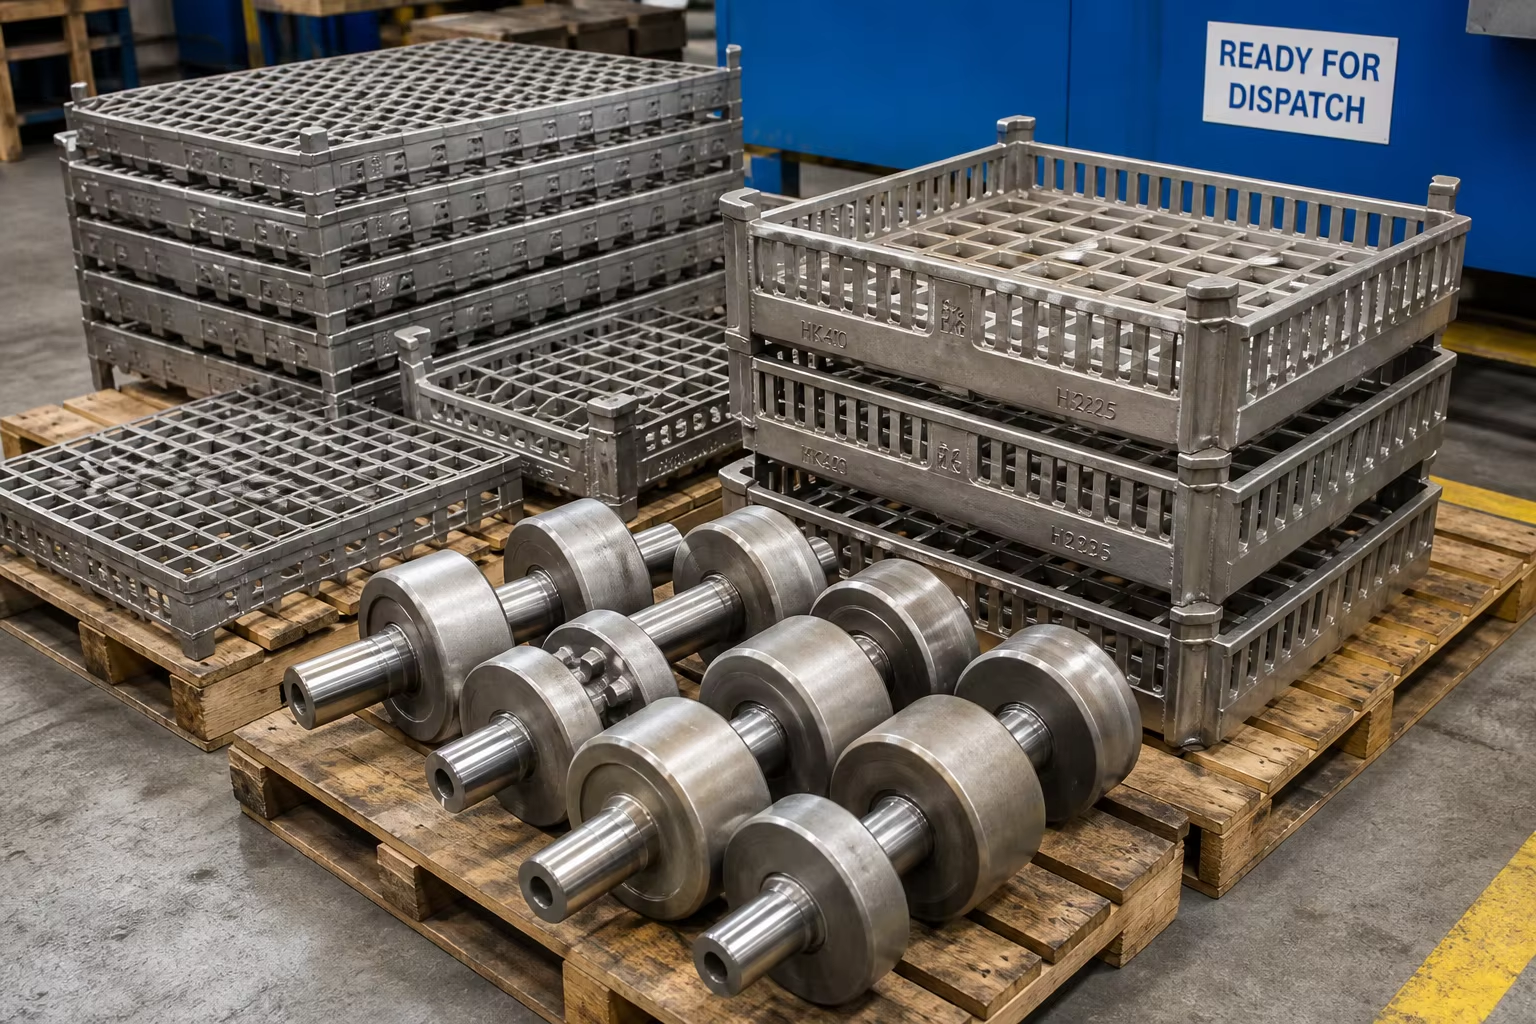
توضیحات متا: راهنمای فنی جامع برای ریختهگریهای آلیاژی مقاوم در برابر حرارت در فرآیندهای اصلاح نفتشیمیایی و کورههای حرارتدهی صنعتی. بررسی درجات ASTM A297 (HK40، HT، HP-Nb اصلاحشده / DIN 1.4852 / 1.4857)، ریختهگری گریز از مرکز لولههای U تابشی، سبد کورههای ریختهگری بهروش از دست دادن قالب، عمر شکست خزشی و جوشکاری TIG مداری.
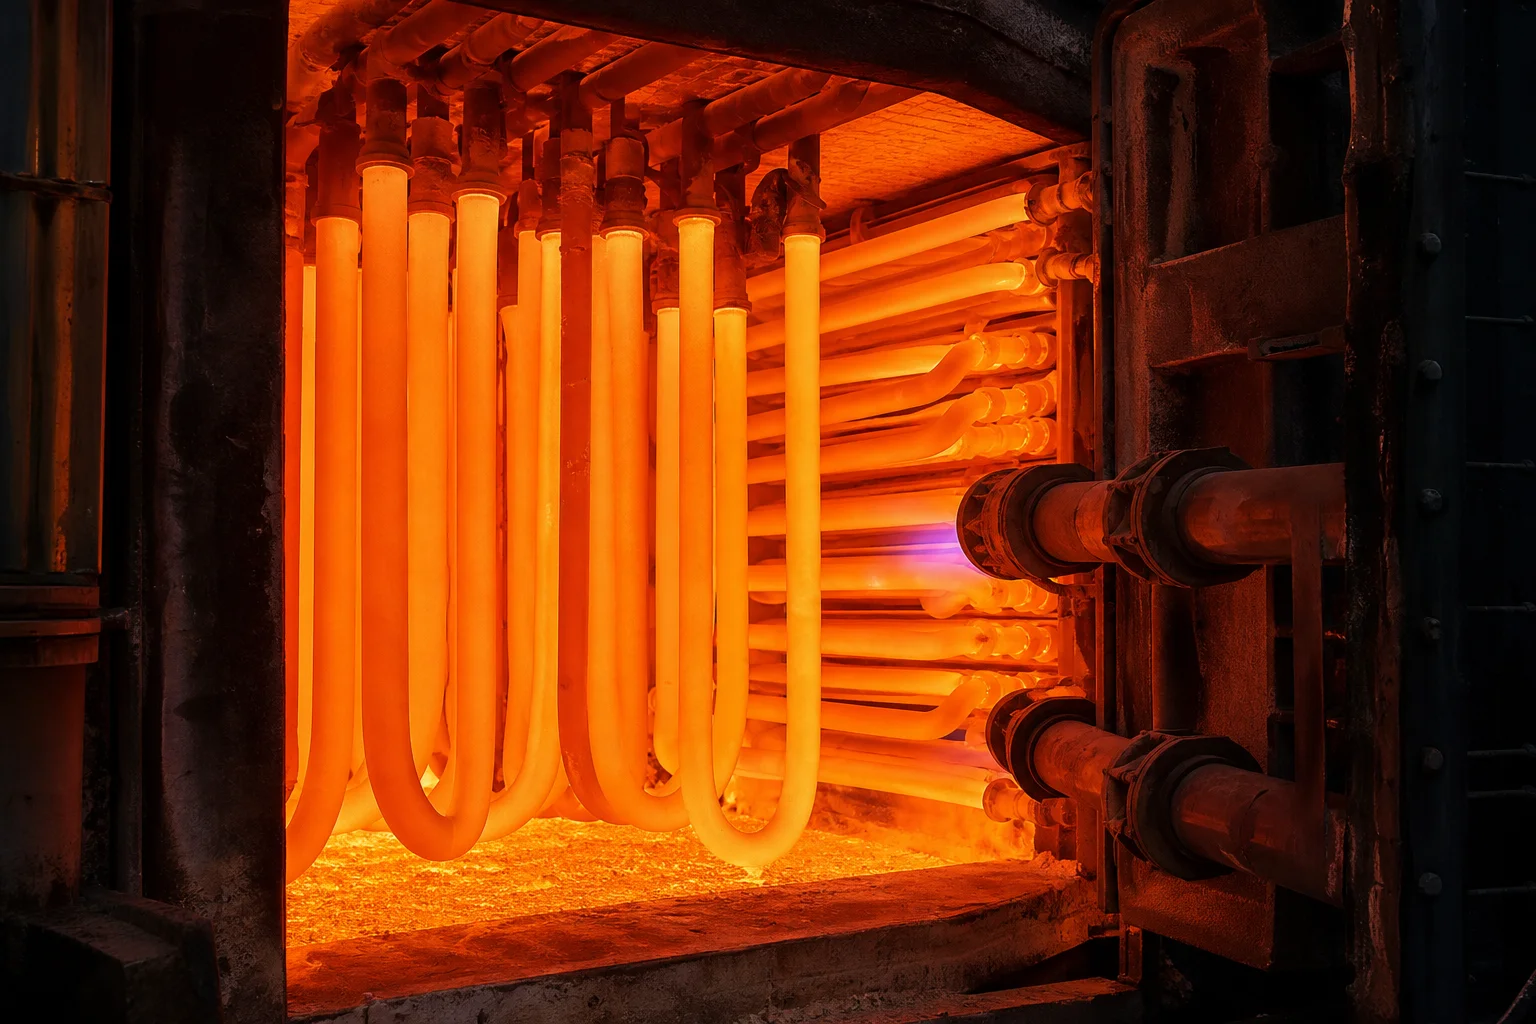
در فرآیندهای بازسازی متان با بخار در صنایع پتروشیمی، ترکیب حرارتی اتیلن، خطوط آنیلینگ پیوسته فولاد و تأسیسات تجاری عملیات حرارتی، اجزای فلزی درون آتشسوزیهای حرارتی شدید کار میکنند. لولههای گرمایشی تابشی، لولههای بازسازی کاتالیستی، سیمپیچهای پیرولیز اتیلن، غلطکهای کف کوره و سبدهای باردهی برای عملیات حرارتی در دماهای پیوستهای در محدودهٔ ().
تحت این شرایط اکسترم حرارتی و ترمودینامیکی، فولادهای ضدزنگ معمولی (مانند ۳۰۴ یا ۳۱۶) به سرعت اکسید میشوند، ظرف چند ساعت تمام استحکام ساختاری خود را از دست میدهند و دچار شکست خزشی فاجعهبار میگردند.
بقا در طول دههها خدمات در دمای بالا نیازمند فولادهای مقاوم در برابر حرارت از نوع ریختهگریشده اُستنیتی و آلیاژهای نیکل-کروم است (مطابق استانداردهای ASTM A297، ASTM A608 و EN 10295) این آلیاژها به کروم بالا ( ) برای تشکیل پیوستهٔ لایهٔ محافظ کرومیا ( )، نیکل بالا ( ) برای پایداری ماتریس آستنیتی مکعبی با مرکز صفحه (FCC)، و افزودنهای ریزِ هدفمند نیوبیوم (Nb)، تیتانیوم (Ti) و عناصر کمیاب جهت تشکیل شبکههای کاربیدی داخلدانهای پایدار که در برابر تغییر شکل خزشی مقاومت میکنند.
این راهنمای جامع، متالورژی آلیاژهای مقاوم در برابر حرارت، ریختهگری گریز از مرکز لولههای بازسازنده، ریختهگری ساکن بهروش سرمایهگذاری قالبی قطعات کوره، پیشبینی عمر پارگی خزشی و پروتکلهای جوشکاری مداری تخصصی را توضیح میدهد.
۱. مکانیزمهای تخریب در دماهای بالا در کورههای حرارتی
                     ┌──────────────────────────────────────────────┐
                     │ Extreme Furnace Environment (900 °C - 1150 °C)│
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ High-Temperature Creep Rupture│ │ High-Temp Carburization & Coke│ │ Thermal Shock & Distortion    │
│ (Time-dependent grain boundary│ │ (Carbon ingress forming       │ │ (Cyclic thermal expansion     │
│  sliding under internal press)│ │  embrittling internal carbides│ │  causing cracking & sagging)  │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| قطعهٔ کوره | دمای کاری و محیط اتمسفری | حالت غالب تخریب | راهحل مادهای |
|---|---|---|---|
| لولههای بازسازندهٔ کاتالیست صنایع پتروشیمی | فشاردار () | تغییرشکل خزشی، حمله داخلی هیدروژن/متان | آلیاژ پرسرعت ریختهگری مرکزگرا با اصلاح نیوبیومی/ریزآلیاژ (۲۵ درصد کروم-۳۵ درصد نیکل-نیوبیوم) |
| سرپیچهای تجزیه حرارتی اتیلن | گاز هیدروکربنی + کُکشدگی شدید | کربوراسیون سریع، نقاط داغ حرارتی ناشی از کُک | آلیاژ فوقبالا (۳۵ درصد کروم-۴۵ درصد نیکل-نیوبیوم-تیتانیوم / اصلاحشده ۱٫۴۸۵۷) |
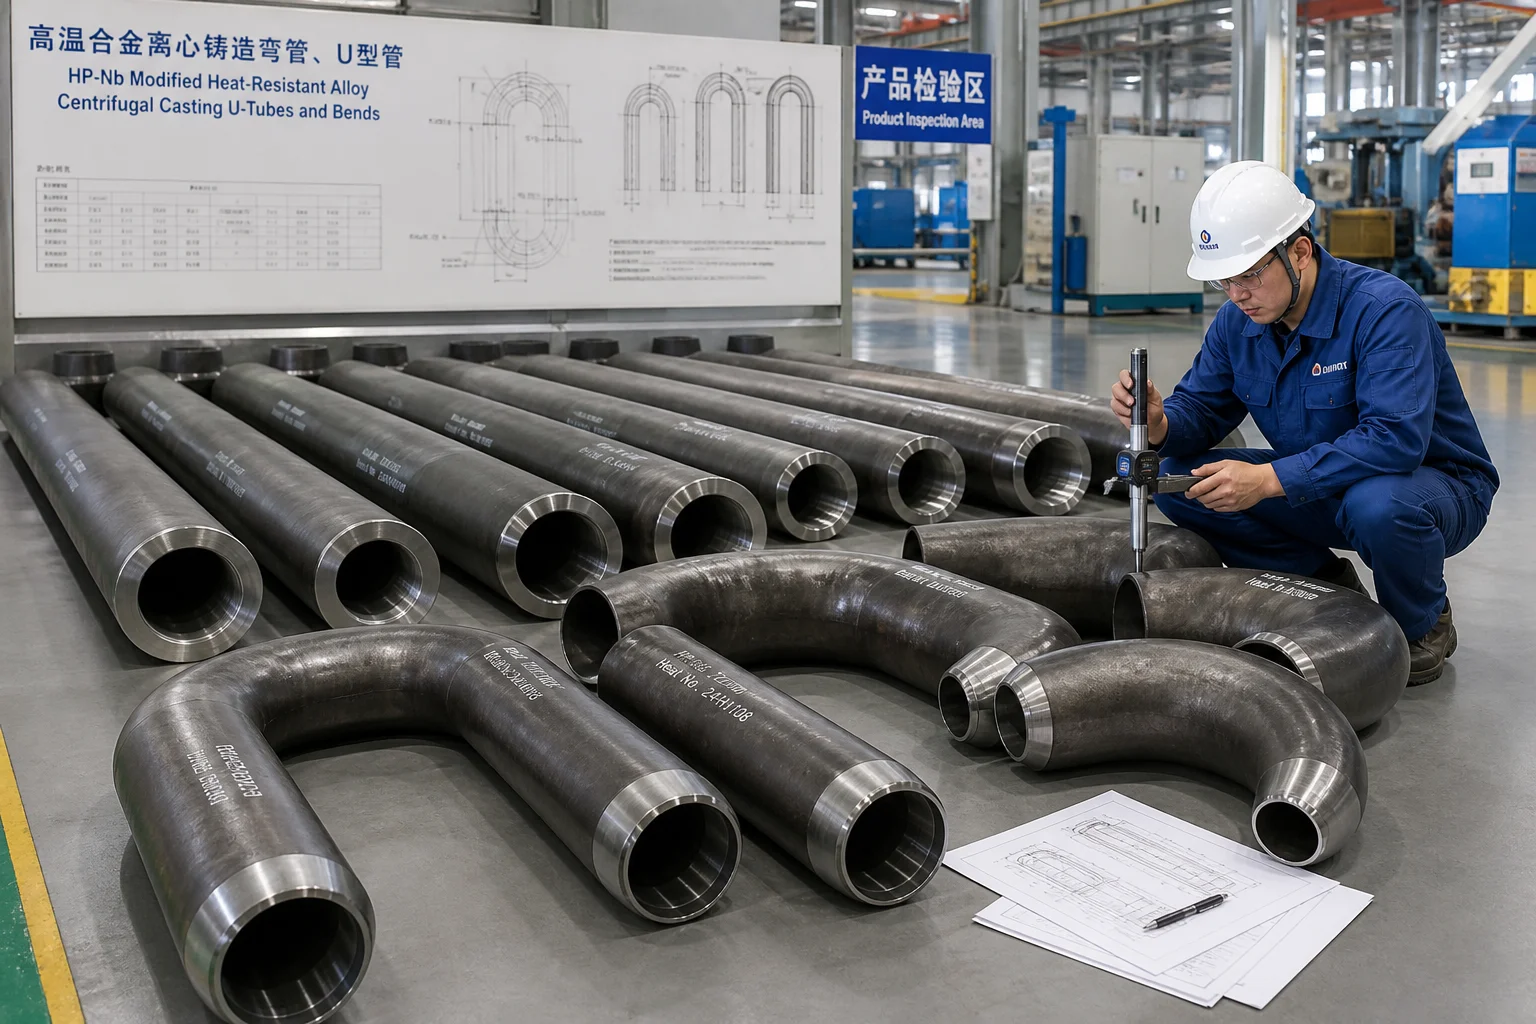
| لولههای نوری U شکل سوختگازی | / گازهای خروجی احتراق | پوستهزدن اکسیدی، خستگی حرارتی شعله مشعل | آلیاژ ریختهگری مرکزگرا HK40 / HT (۲۵ درصد کروم-۲۰ درصد نیکل / ۱۵ درصد کروم-۳۵ درصد نیکل) |
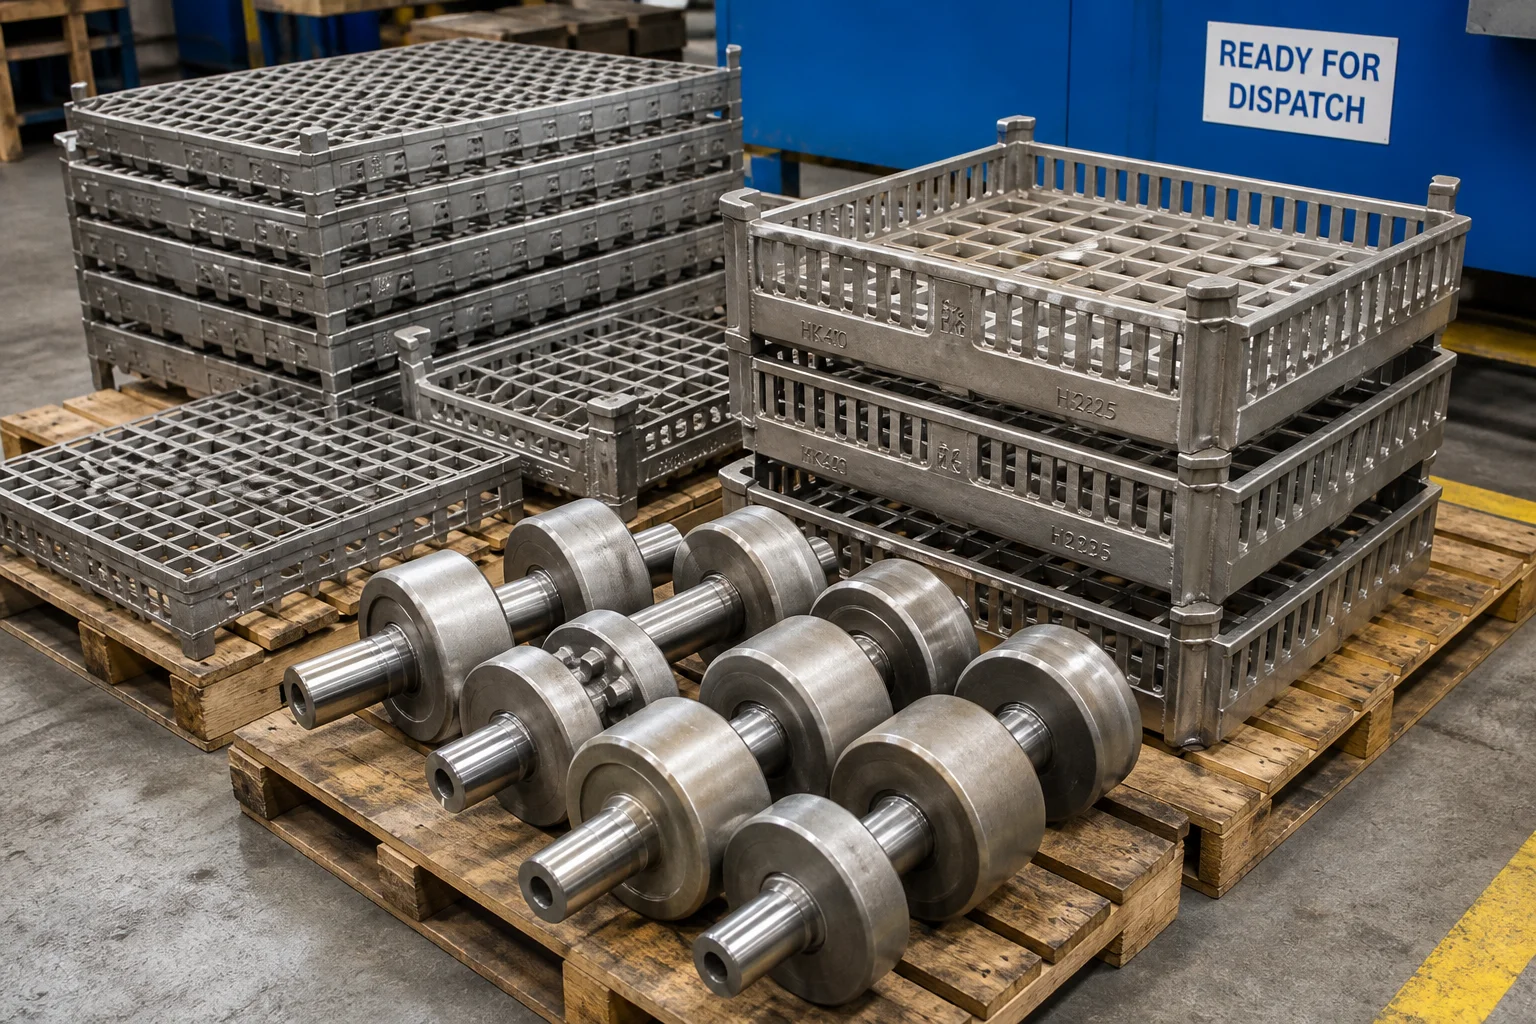
| غلتکها و سبدهای کف کوره | / کربندهی، نیتریدهشدن یا خنثی | ضربه چرخههای حرارتی، خمشدن تحت بار سنگین | آلیاژ ریختهگری ایستا HU / HW (۱۹ درصد کروم-۳۹ درصد نیکل / ۱۲ درصد کروم-۶۰ درصد نیکل) |
۲. سلسلهمراتب آلیاژهای ریختهگری مقاوم در برابر گرما (استانداردهای ASTM A297 و صنعت)
آلیاژهای ریختهگری مقاوم در برابر گرما حاوی مقدار قابلتوجهی کربن ( ) هستند که این مقدار بسیار بالاتر از فولادهای ضدزنگ نوردشده ( ) است؛ این کربن بهطور عمدی کاربیدهای اولیه و ثانویه کروم و نیوبیوم ( و ) را تشکیل میدهد که با جلوگیری از جابجایی نقصها، استحکام پارگی خزشی را بهحداکثر میرسانند:
| خانواده آلیاژ | استاندارد / معادل | ترکیب شیمیایی تقریبی (بر اساس وزن درصد) | بیشترین دمای کاری | ویژگی فلزشناسی اصلی و کاربرد |
|---|---|---|---|---|
| HK40 | ASTM A297 HK / DIN 1.4848 / GX40CrNiSi25-20 | آلیاژ کلاسیک برای مبدلها و لولههای تابشی؛ تعادل خوبی بین استحکام خزشی و هزینه دارد | ||
| HT / HT30 | ASTM A297 HT / استاندارد دین ۱٫۴۸۶۲ | مقاومت عالی در برابر ضربه حرارتی و اکسیداسیون-کربوراسیون متناوب | ||
| اچپی-نیوبیوم اصلاحشده | استاندارد اِیاستیام اِی۶۰۸ اچپی-نیوبیوم / استاندارد دین ۱٫۴۸۵۲ اصلاحشده | ستون فقرات صنعت برای لولههای بازسازی هیدروژن؛ نیوبیوم کاربیدهای ریز تشکیل میدهد که در برابر درشتشدن مقاومت میکنند | ||
| اچپی-میکروآلیاژه | ۳۵کر-۴۵نی-انبی-تیآی-زدآر / ۱٫۴۸۵۷ اصلاحشده | بیشترین مقاومت در برابر خزش و پارگی و مقاومت در برابر کربوراسیون برای کورههای شکستن اتیلن | ||
| آلیاژهای اچیو / اچدبلیو | استاندارد اِیاستیام اِی۲۹۷ اچیو / اچدبلیو / ۱٫۴۸۶۵ | یا | مقاومت بسیار بالا در برابر محیطهای کربورهکننده و نیتریدهکننده؛ سینیهای کورههای عملیات حرارتی |
نقش عناصر آلیاژی ریز:
- نیوبیوم (Nb ): با کربن ترکیب میشود و کاربیدهای بیندانهای فوقپایداری را تشکیل میدهد که در برابر انحلال و درشتشدن در دماهای بالاتر از مقاومت دارند و عمر شکست خزشی را سهبرابر میکنند. ،
- تیتانیوم و زیرکونیوم (Ti/Zr )بهبود شکلگیری کربید اوتکتیک اصلی از فیلمهای درهمتنیدهٔ درشت به گرههای کروی ریز و جداگانه
۳. ریختهگری گریز از مرکز در مقابل ریختهگری ساچمهای ایستا
تولید قطعات سختافزاری کورههای دمای بالا نیازمند دو روش ریختهگری است:
┌─────────────────────────────────────────────────────────────┐
│ A. Horizontal Centrifugal Casting (Tubes & Rollers)         │
│    • High rotational mold spin (80G – 120G acceleration)    │
│    • High density, zero porosity, directional freezing from │
│      outer surface inward                                   │
│    • Dedicated pull-boring of inner diameter to remove      │
│      segregated low-density oxides                          │
├─────────────────────────────────────────────────────────────┤
│ B. Precision Static Investment / Shell Casting (Fixtures)   │
│    • Ceramic shell molding for complex furnace charge       │
│      baskets, radiant tube return bends, and brackets       │
│    • Thin wall sections with smooth surface finish (Ra 3.2) │
└─────────────────────────────────────────────────────────────┘
۴. آزمون طول عمر شکست خزشی و پارامتر لارسون-میلر
مهندسان صنایع نفت و پتروشیمی با استفاده از آزمون خزشی و شکست در دمای بالا (استاندارد اِیاستیام ای۱۳۹) :
کجا دمای مطلق (کلوین) است، زمان تا شکست (بر حسب ساعت) است و برای آلیاژهای اتوستنیتی ریختهگریشده.
- طول عمر طراحیشده : لولههای بازسازیکنندهٔ اچپی-نیوبیوم با روش ریختهگری سانتریفیوژ با کیفیت بالا، برای ۱۰۰۰۰۰ ساعت کارکرد ( )در شرایط کارکرد مداوم تحت تأثیر تنشهای فشار داخلی طراحی شدهاند.
۵. جوشکاری دقیق تیگ مداری اتصالات لولههای تابشی و بازسازیکننده
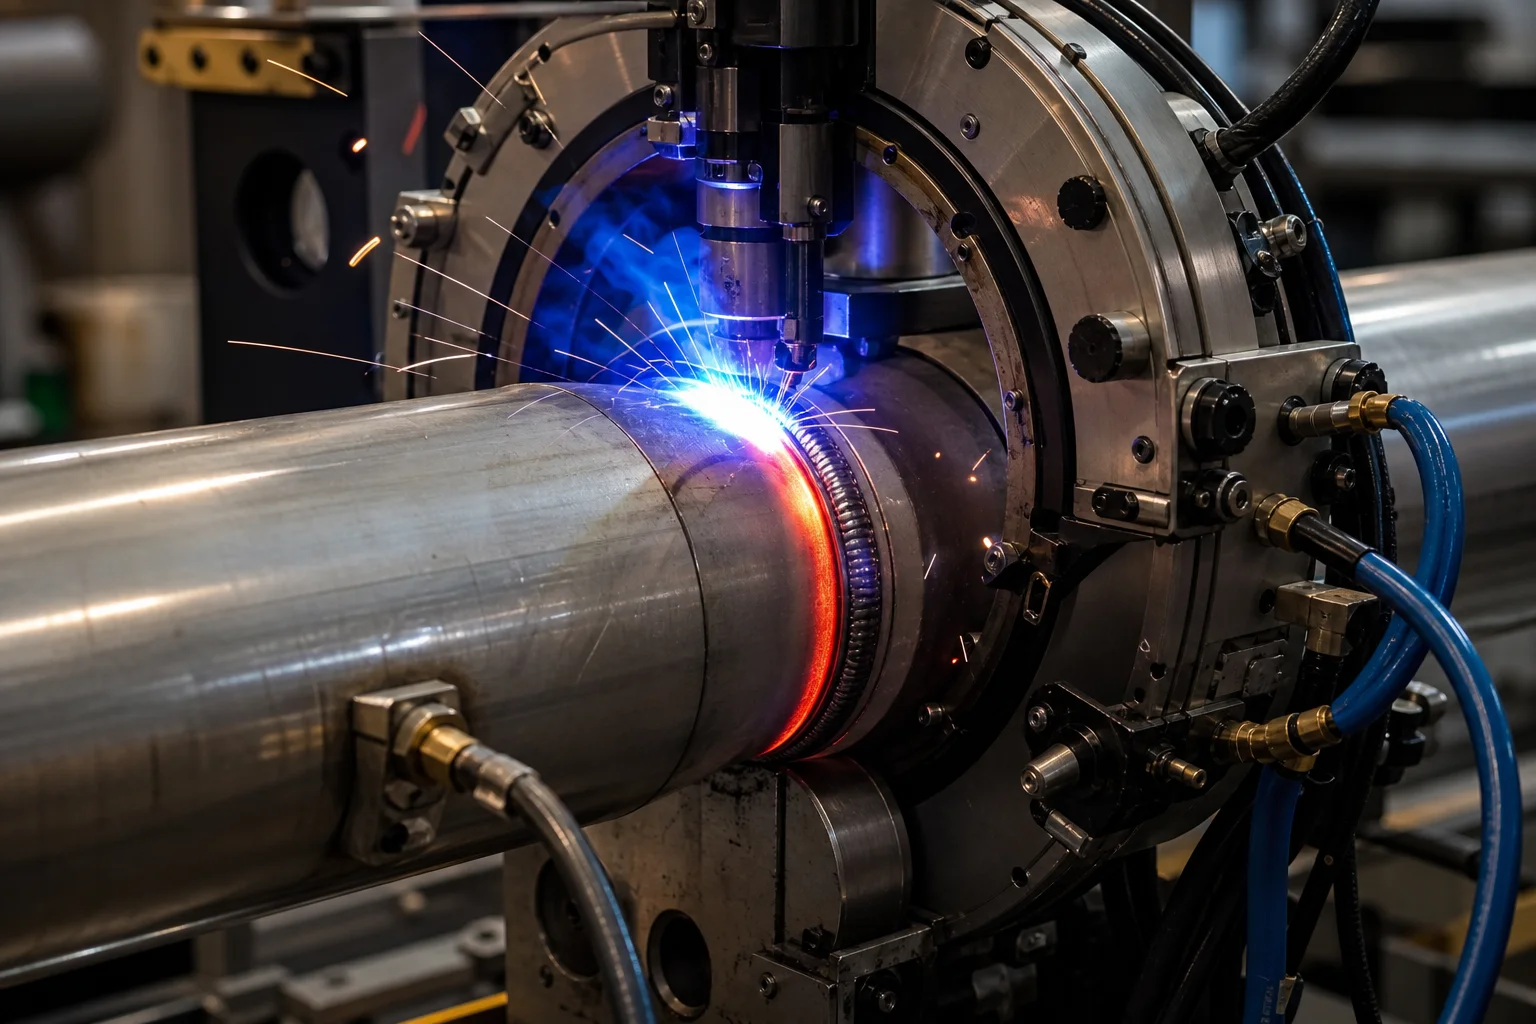
قطعات لولهای ساختهشده با ریختهگری گریز از مرکز به قطعات ثابت ریختهشده مانند زانو، فلنج و مخروطها با استفاده از روشهای تخصصی متصل میشوند. جوشکاری اوربیتال خودکار GTAW (TIG) :
Cast Tube Bevel Preparation (Narrow Gap J-Bevel)
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 1. 100% Inert Argon Backing Gas Purge ($O_2 < 20\text{ ppm}$) │
│    (Prevents internal root oxidation and coking sites) │
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 2. Automated Orbital TIG Welding with Matched Filler Wire│
│    (e.g., Inconel 617 / AWS A5.14 ERNiCrCoMo-1)        │
│    (Strict interpass temperature control $\le 150\text{ °C}$) │
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 3. 100% Volumetric Radiographic Examination (RT)       │
│    (Zero lack of fusion, porosity, or hot micro-cracks)│
└────────────────────────────────────────────────────────┘
۶. استانداردهای جامع تضمین کیفیت
| پارامتر بازرسی | معیار آزمایش | معیارهای پذیرش |
|---|---|---|
| تحلیل شیمیایی | طیفسنجی نوری تخلیه (OES) | هماهنگی دقیق با ASTM A297 / A608؛ کنترل شدهی C ( )، Nb ( ) |
| شکست خزشی در دمای بالا | ASTM E139 ( اتریش ) | زمان تا شکست بر روی نمونههای آزمون با کاهش سطح قطعه |
| آزمون رادیوگرافیک (RT) | ASME Sec VIII Div 1 UW-51 / ISO 10675-1 | بازرسی رادیوگرافیک ۱۰۰ درصدی تمام جوشهای دورانی و انحنای برگشتی ایستا |
| نفوذ مایع (PT) | ASTM E165 (رنگدهنده فلورسنت نفوذی) | بازرسی ۱۰۰ درصدی آمادهسازی جوش لولهها و سطوح خارجی ریختهگری؛ بدون هیچ نشانهای از ترک |
| فشار اثبات هیدرواستاتیکی | ASME B31.3 / API 530 | فشار طراحی ( ) به مدت ؛ نشتی صفر |
| هممرکزی سوراخ و دیواره | گیج ضخامت دیواره اولتراسونیک و پروب سوراخ | تولرانس ضخامت دیواره لوله در حد ؛ راستبودن |
۷. تواناییهای ریختهگری مقاوم در برابر گرما در شرکت ماشینآلات پِنگشین شهر داندونگ
تحویل قطعات ریختهگری کورههای با دمای بالا نیازمند تجهیزات ذوب القایی تخصصی، تجهیزات ریختهگری گریز از مرکز افقی، کارگاههای ریختهگری سرمایشی دقیق و حوضچههای جوشکاری مداری مورد تأیید است.
شرکت ماشینآلات پِنگشین شهر داندونگ ارائهکنندهی آلیاژهای مقاوم در برابر حرارت با عملکرد بالا و مجموعههای کورهی ساختهشده است:
- مجموعهی گستردهی آلیاژهای مقاوم در برابر حرارت : تولید گواهیشدهی HK40، HT، HP-Nb modified، HP-Microalloyed (35Cr-45Ni)، HU، HW و درجات اختصاصی مقاوم در برابر حرارت.
- ریختهگری محوری و ایستا بهصورت یکپارچه : دستگاههای مدرن ریختهگری محوری افقی برای تولید لولهها تا طول ۳ متر و قطرهای ۵۰ تا ۵۰۰ میلیمتر، همراه با ریختهگری ایستای سرمایهگذاریشده برای انواع پیچهای برگشتی پیچیده و سبدهای شارژ.
- خردکاری عمیق داخلی درونمحوری درونسازمانی : دستگاههای افقی قدرتمند خردکاری داخلی که لایههای جدایش داخلی را حذف کرده و سطح سوراخکاری بسیار صاف و بینقصی ایجاد میکنند.
- جوشکاری و مونتاژ مداری گواهیشده : غرفههای جوشکاری GTAW مداری در محیط تمیز برای تولید کامل لولههای U شکل تابشی پیشساخته و مانیفلدهای بازسازنده.
- گواهینامههای کیفیت کامل : گواهیشدهی ISO 9001، ارائهی گواهیهای آزمون مواد EN 10204 نوع ۳.۱ و ۳.۲ بهطور کامل، گزارشهای ۱۰۰٪ تستهای رادیوگرافی (RT) و نفوذ مایع (PT)، و تأیید نتایج آزمون پارگی خزشی.
نتیجهگیری
ریختهگریهای مقاوم در برابر گرما در دمای بالا و تجهیزات کوره در شدیدترین شرایط ترمودینامیکی فرآیندهای صنعتی کار میکنند. تحمل کار پیوسته بدون وقوع خزش، افت حرارتی یا کربنزدایی تردکننده، نیازمند شیمی پیشرفته آلیاژها (با اصلاحشده با نیوبیوم در رده HP)، چگالی ریختهگری مرکزگرا، سوراخکاری دقیق عمیق با روش کششی و جوشکاری اوربیتال TIG بدون عیب است.
همکاری با یک تولیدکننده مجتمع و با تجربه در زمینه ریختهگری و ماشینکاری مقاوم در برابر گرما، به حداکثر رساندن بازده حرارتی کوره، افزایش مدت زمان فعالیتهای طولانیمدت و کاهش هزینه هر ساعت کار را تضمین میکند.
برای ارسال نقشههای لولههای تابشی، سیمپیچهای بازسازیکننده یا تجهیزات کوره، با شرکت ماشینآلات پنگشین شهر داندونگ تماس بگیرید.
شرکت ماشینآلات پنگشین شهر داندونگ محدود — ریختهگریهای سنگین و ماشینکاری دقیق، از سال ۱۹۵۸.
فهرست مطالب
- ۱. مکانیزمهای تخریب در دماهای بالا در کورههای حرارتی
- ۲. سلسلهمراتب آلیاژهای ریختهگری مقاوم در برابر گرما (استانداردهای ASTM A297 و صنعت)
- ۳. ریختهگری گریز از مرکز در مقابل ریختهگری ساچمهای ایستا
- ۴. آزمون طول عمر شکست خزشی و پارامتر لارسون-میلر
- ۵. جوشکاری دقیق تیگ مداری اتصالات لولههای تابشی و بازسازیکننده
- ۶. استانداردهای جامع تضمین کیفیت
- ۷. تواناییهای ریختهگری مقاوم در برابر گرما در شرکت ماشینآلات پِنگشین شهر داندونگ
- نتیجهگیری