
 EN
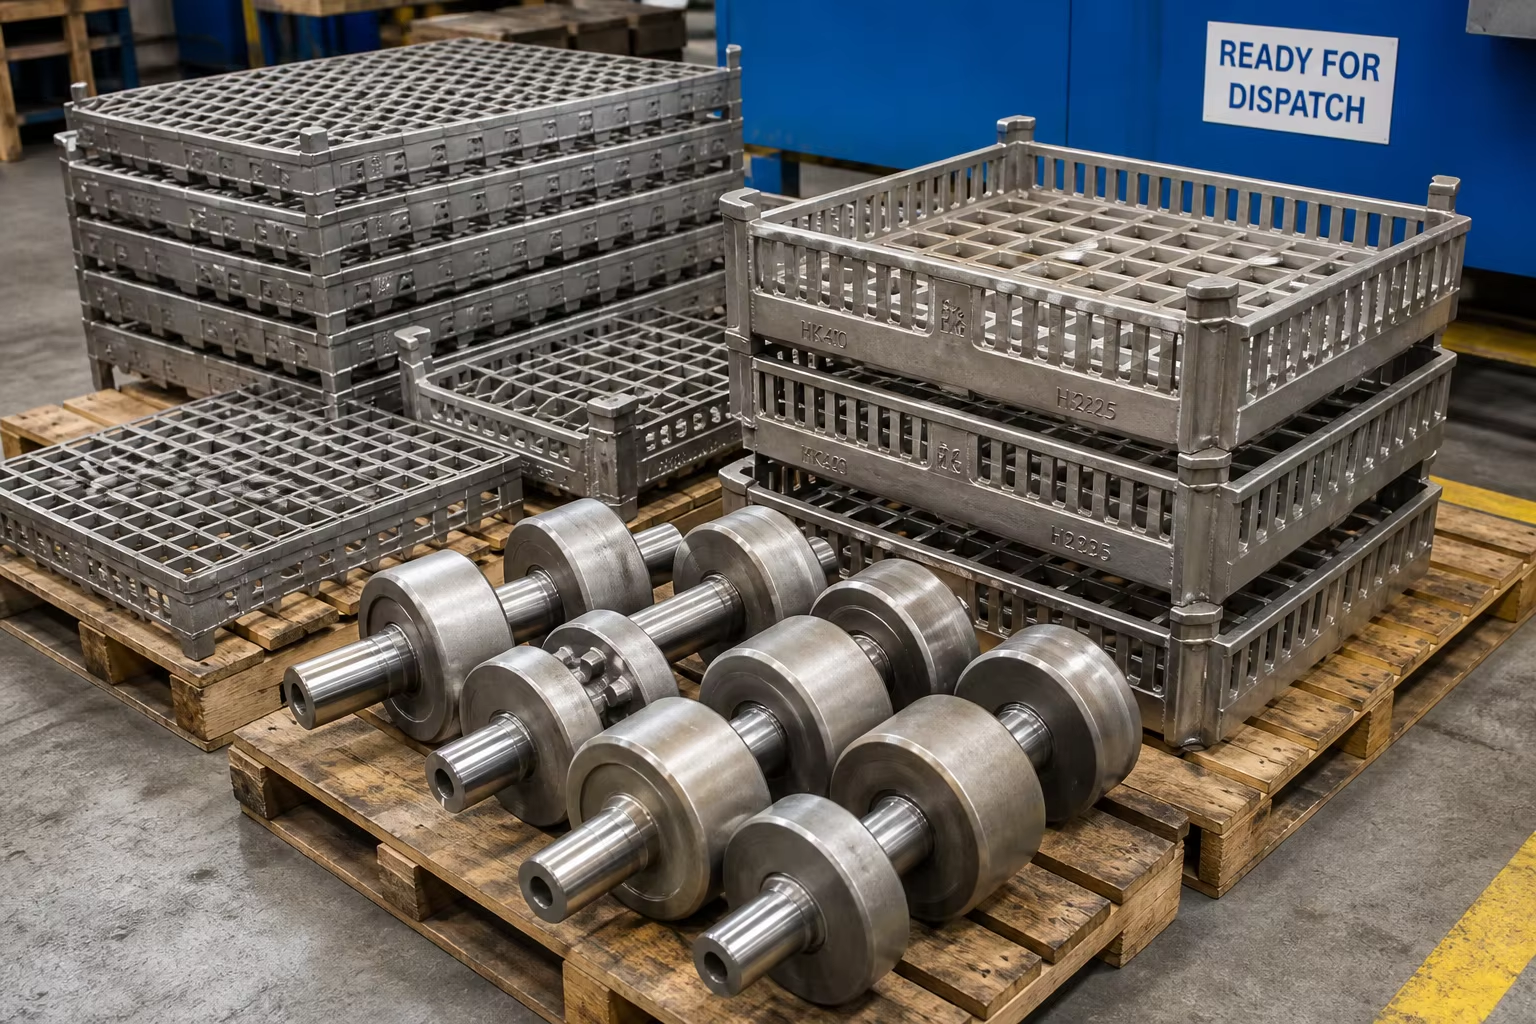
Meta-Beschreibung: Ein umfassender technischer Leitfaden zu hitzebeständigen Legierungsgussteilen für die petrochemische Reformierung und industrielle Wärmebehandlungsöfen. Erfahren Sie mehr über ASTM-A297-Güten (HK40, HT, HP-Nb modifiziert / DIN 1.4852 / 1.4857), zentrifugales Gießen strahlender U-Rohre, Feinguss-Ofenkörbe, Kriechbruchlebensdauer sowie orbitales WIG-Schweißen.
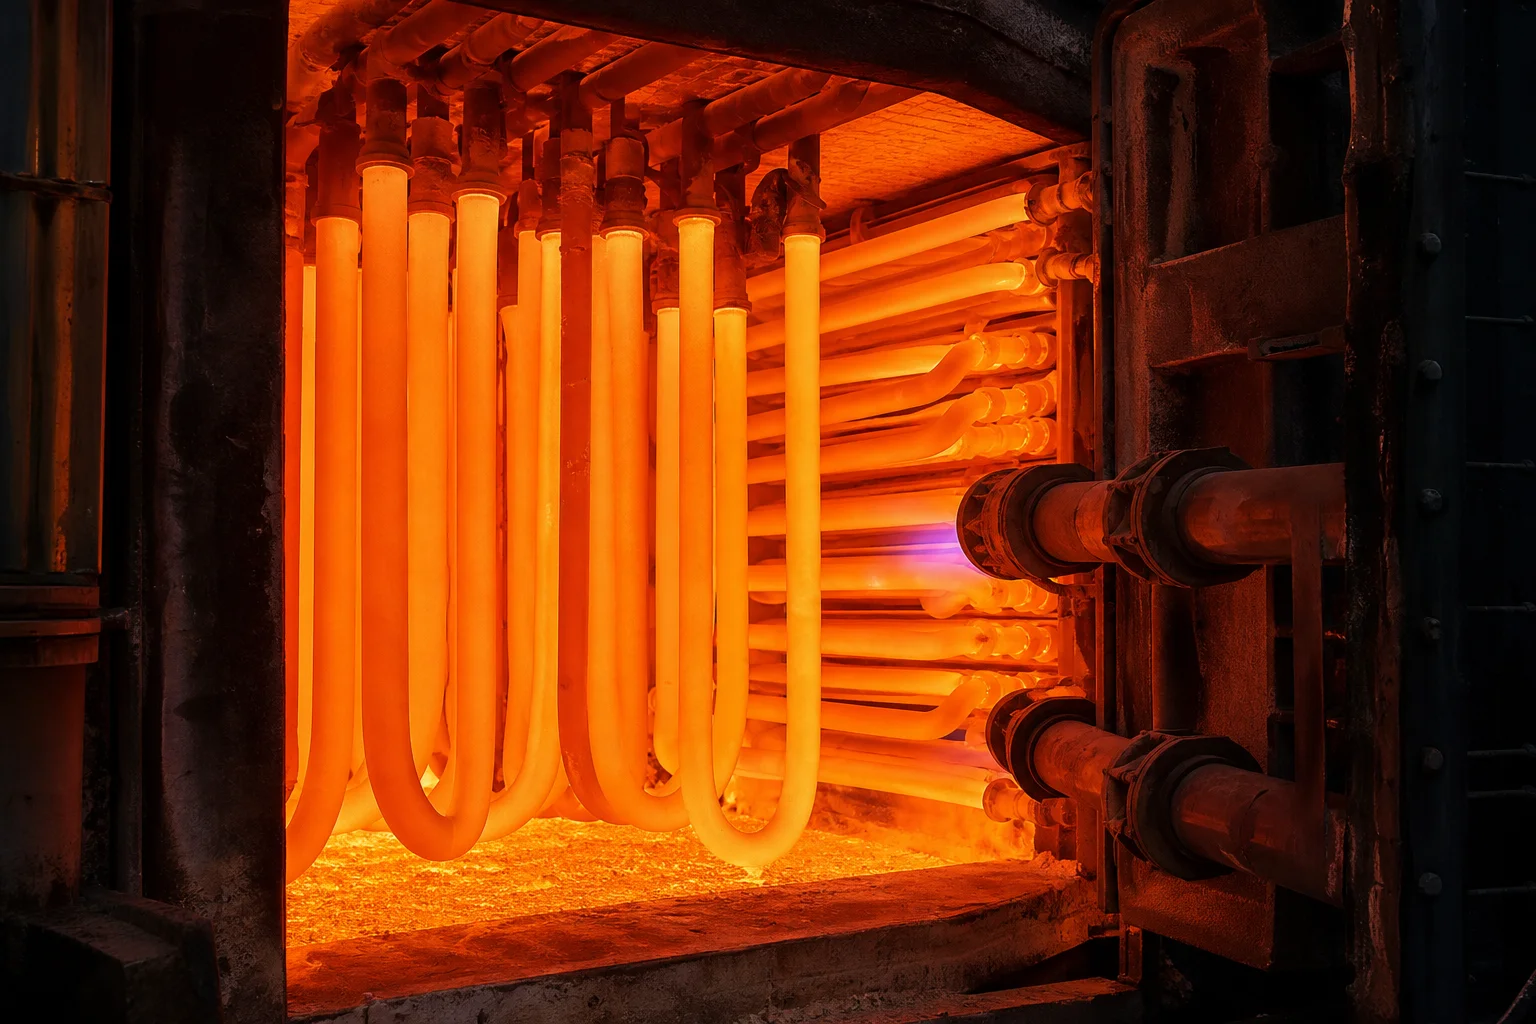
In der petrochemischen Dampfreformierung von Methan, der thermischen Crackung von Ethylen, kontinuierlichen Glühlinien für Stahl und kommerziellen Wärmebehandlungsanlagen arbeiten metallische Komponenten in lodernden thermischen Höllen. Gefeuerte Strahlungsheizrohre, Katalysator-Reformer-Rohre, Ethylen-Pyrolyse-Spulen, Ofenbodenrollen und Wärmebehandlungs-Ladegitter arbeiten bei kontinuierlichen Temperaturen im Bereich von ().
Unter diesen extremen thermodynamischen Bedingungen oxidieren Standard-Edelstähle (wie 304 oder 316) rasch, verlieren innerhalb weniger Stunden jegliche strukturelle Festigkeit und unterliegen katastrophalem Kriechbruch.
Um jahrzehntelangen Hochtemperaturbetrieb zu überstehen, sind spezialisierte Gegossene austenitische hochwarmfeste Stähle und Nickel-Chrom-Legierungen (geregelt durch ASTM A297, ASTM A608 und EN 10295) erforderlich. Diese Legierungen beruhen auf hohem Chromgehalt ( ) für eine kontinuierliche schützende Chromoxid-Schicht ( ) Bildung von Ablagerungen, hoher Nickelanteil ( ) für eine stabile kubisch-flächenzentrierte (FCC) Austenit-Matrix-Stabilität sowie gezielte mikrodotierte Zusätze von Niob (Nb), Titan (Ti) und Seltenen Erden zur Bildung stabiler intrakristalliner Karbidnetzwerke, die der Kriechverformung widerstehen.
Dieser umfassende Leitfaden beschreibt die Metallurgie hitzebeständiger Legierungen, das zentrifugale Gießen von Reformrohren, das statische Feingussverfahren für Ofenbefestigungsteile, die Vorhersage der Kriechbruchlebensdauer sowie spezielle Orbitalschweißprotokolle.
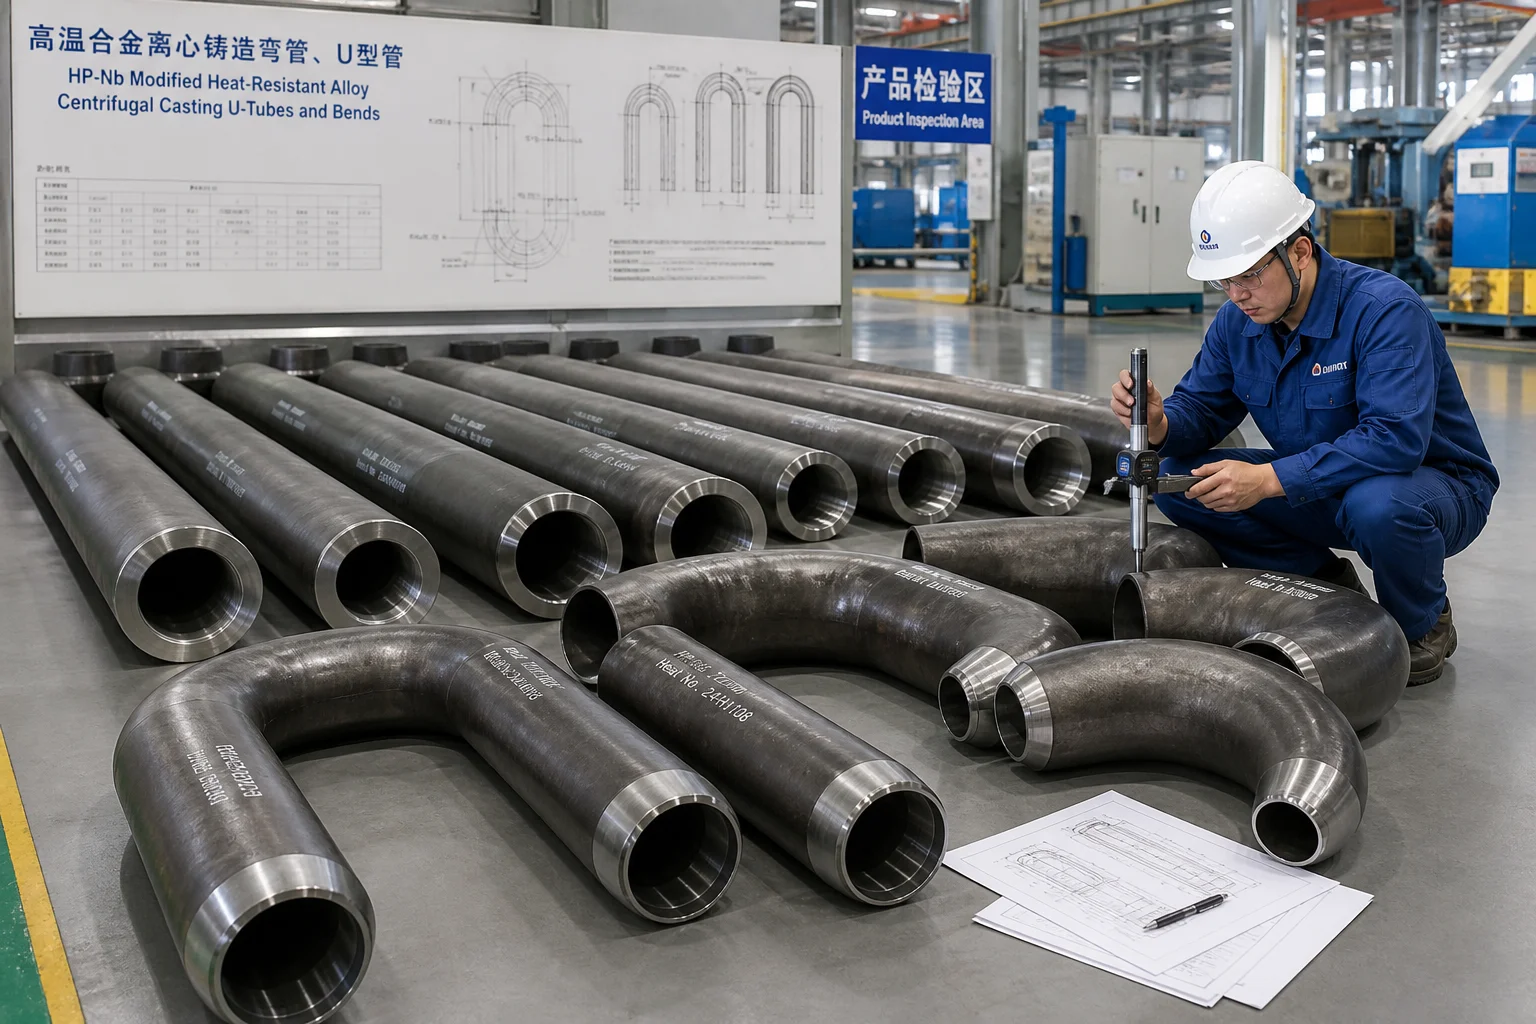
1. Hochtemperatur-Abbaumechanismen in thermischen Öfen
                     ┌──────────────────────────────────────────────┐
                     │ Extreme Furnace Environment (900 °C - 1150 °C)│
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ High-Temperature Creep Rupture│ │ High-Temp Carburization & Coke│ │ Thermal Shock & Distortion    │
│ (Time-dependent grain boundary│ │ (Carbon ingress forming       │ │ (Cyclic thermal expansion     │
│  sliding under internal press)│ │  embrittling internal carbides│ │  causing cracking & sagging)  │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Ofenkomponente | Betriebstemperatur und -atmosphäre | Dominanter Abbaumechanismus | Materiallösung |
|---|---|---|---|
| Petrochemische Katalysator-Reformrohre | / Unter Druck () | Kriechverformung, interne Wasserstoff/Methanangriffe | Zentrifugal gegossene HP-Nb-modifizierte / mikrolegierte (25Cr-35Ni-Nb) |
| Ethylen-Pyrolyse-Krackerrohre | / Kohlenwasserstoffgas + starke Verkokung | Schnelle Aufkohlung, kohlenstoffbedingte thermische Hotspots | Ultra-hochlegiert (35Cr-45Ni-Nb-Ti / 1.4857 modifiziert) |
| Gasbefeuerte strahlende U-Rohre | / Abgasabzug der Verbrennung | Oxidationsabplatzungen, thermische Ermüdung durch Brennerflamme | Zentrifugal gegossen: HK40 / HT (25Cr-20Ni / 15Cr-35Ni) |
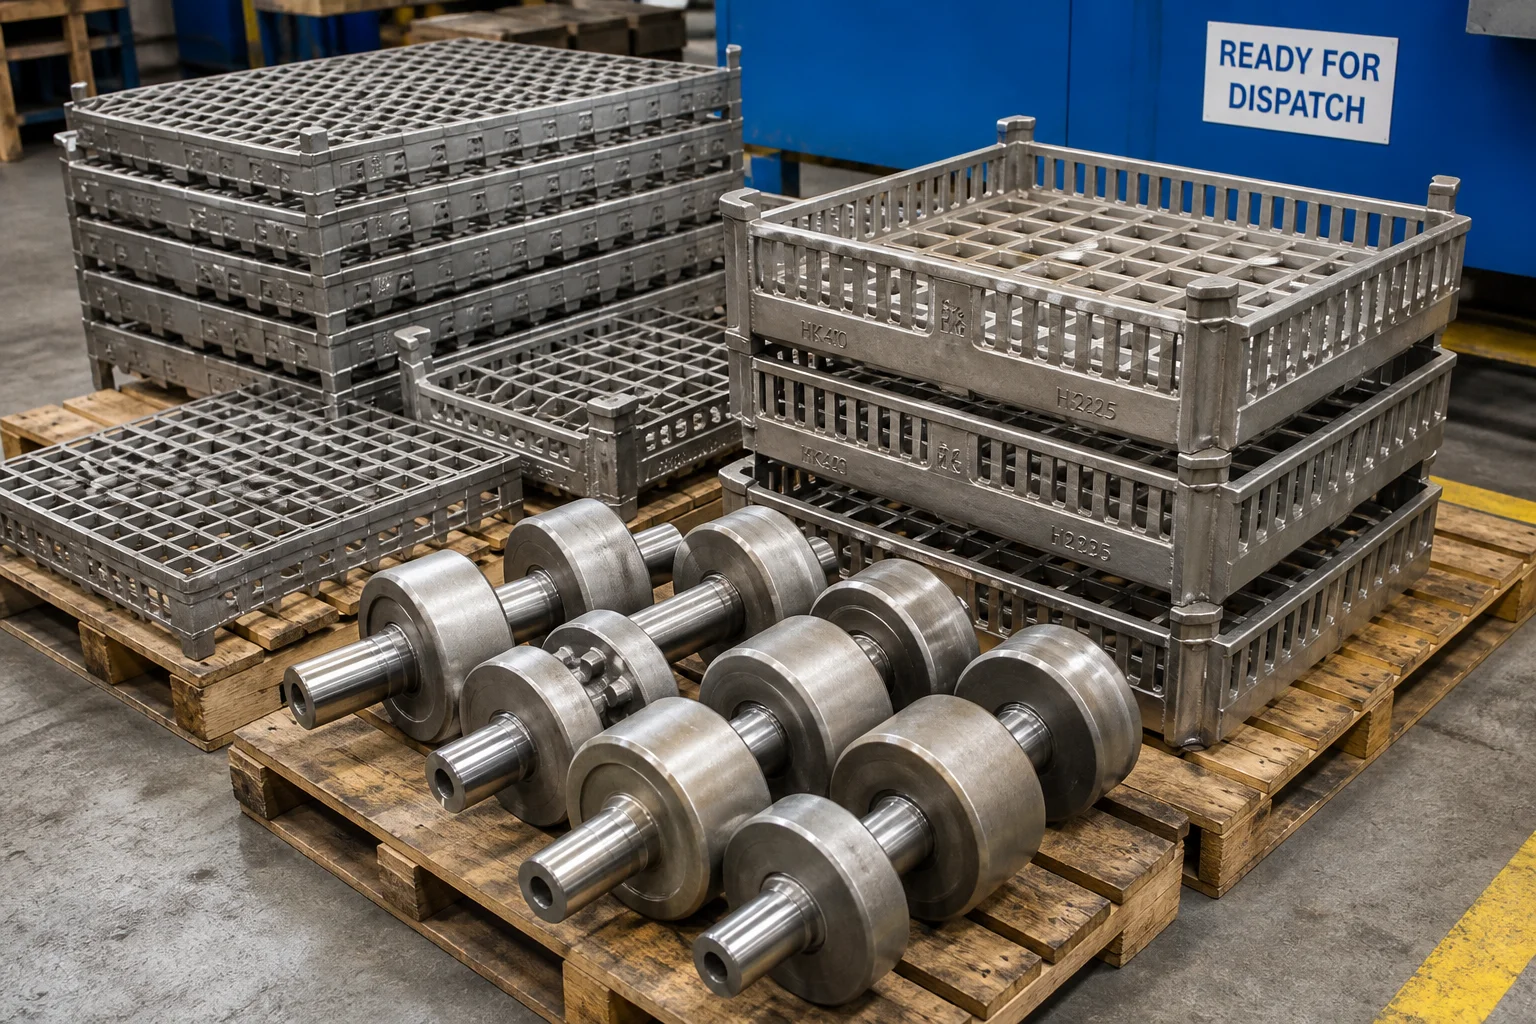
| Ofenbodenrollen und Körbe | / Aufkohlung, Nitrierung oder Neutralbehandlung | Thermischer Wechselstoß, Durchbiegung unter schwerer Last | Statisch gegossen: HU / HW (19Cr-39Ni / 12Cr-60Ni) |
2. Hierarchie der gegossenen hochtemperaturfesten Legierungen (ASTM A297 und Industriestandards)
Gusseisenlegierungen mit hoher Hitzebeständigkeit enthalten deutlich höhere Kohlenstoffgehalte ( ) als warmverformte Edelstähle ( ), wodurch gezielt primäre und sekundäre Chrom-/Niobcarbide ( und ) ausgeschieden werden, die Versetzungen festhalten und die Kriechbruchfestigkeit maximieren:
| Legierungsgruppe | Standard / Äquivalent | Nominelle chemische Zusammensetzung (Gew.-%) | Maximale Arbeits-Temperatur | Wesentliche metallurgische Eigenschaft und Anwendung |
|---|---|---|---|---|
| HK40 | ASTM A297 HK / DIN 1.4848 / GX40CrNiSi25-20 | Klassische Reformier- und Strahlrohralloy; gutes Verhältnis aus Kriechfestigkeit und Kosten | ||
| HT / HT30 | ASTM A297 HT / DIN 1.4862 | Ausgezeichnete Beständigkeit gegen thermischen Schock sowie wechselnde Oxidations- und Karbonisierungsbedingungen | ||
| HP-Nb modifiziert | ASTM A608 HP-Nb / DIN 1.4852 modifiziert | Industriearbeitspferd für Wasserstoff-Reformerrohre; Nb bildet feine carbide, die einer Vergröberung widerstehen | ||
| HP-mikrolegiert | 35Cr-45Ni-Nb-Ti-Zr / 1.4857 modifiziert | Maximale Kriechbruchfestigkeit und Karburierungsbeständigkeit für Ethylen-Crackrohre | ||
| HU-/HW-Legierungen | ASTM A297 HU/HW / 1,4865 | Oder | Extreme Beständigkeit gegen karburierende und nitrierende Atmosphären; Ofenbleche für Wärmebehandlungsöfen |
Die Rolle von Mikrolegierungselementen:
- Niob (Nb ): Bindet sich mit Kohlenstoff, um ultrastabile interkristalline Carbide zu bilden, die einer Auflösung und Vergröberung bei Temperaturen oberhalb von , wodurch die Kriechbruchlebensdauer um das Dreifache erhöht wird.
- Titan und Zirkonium (Ti/Zr ): Verfeinern die Morphologie der primären eutektischen Carbide von groben, miteinander verbundenen Filmen zu feinen, isolierten kugelförmigen Nodulen.
3. Schleuderguss im Vergleich zu statischem Feinguss
Die Herstellung von Hochtemperatur-Ofenausrüstung erfordert zwei Gießverfahren:
┌─────────────────────────────────────────────────────────────┐
│ A. Horizontal Centrifugal Casting (Tubes & Rollers)         │
│    • High rotational mold spin (80G – 120G acceleration)    │
│    • High density, zero porosity, directional freezing from │
│      outer surface inward                                   │
│    • Dedicated pull-boring of inner diameter to remove      │
│      segregated low-density oxides                          │
├─────────────────────────────────────────────────────────────┤
│ B. Precision Static Investment / Shell Casting (Fixtures)   │
│    • Ceramic shell molding for complex furnace charge       │
│      baskets, radiant tube return bends, and brackets       │
│    • Thin wall sections with smooth surface finish (Ra 3.2) │
└─────────────────────────────────────────────────────────────┘
4. Kriechbruchlebensdauer-Prüfung und Larson-Miller-Parameter
Petrochemieingenieure bewerten die Betriebsdauer von gegossenen Strahlungs- und Reformrohren mithilfe von Hochtemperatur-Kriechbruchprüfung (ASTM E139) :
Wo ist die absolute Temperatur (Kelvin), ist die Zeit bis zum Bruch (Stunden) und für gegossene austenitische Legierungen.
- Konstruktions-Lebensdauererwartung : Hochwertige zentrifugalgegossene HP-Nb-Reformrohre sind ausgelegt für 100.000 Betriebsstunden ( )bei kontinuierlichem innerem Druckstress.
5. Präzises orbitales WIG-Schweißen von Strahlungs- und Reformrohrbaugruppen
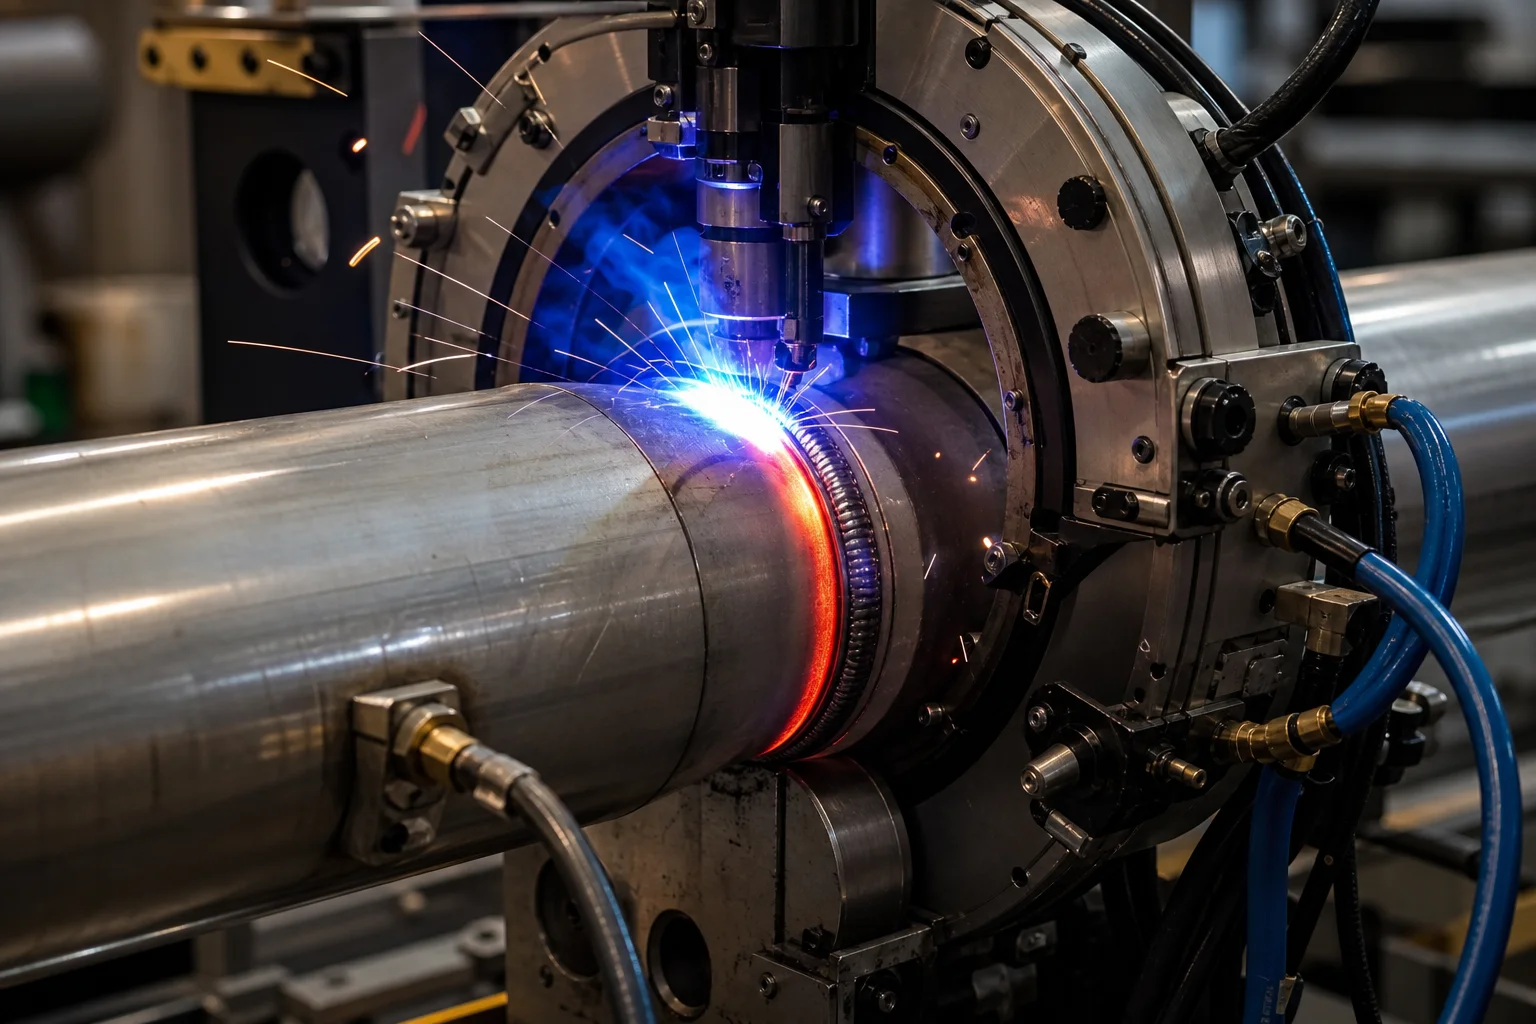
Zentrifugalgegossene Rohrsegmente werden mittels spezieller Automatisierter orbitaler GTAW-(WIG-)Schweißverfahren :
Cast Tube Bevel Preparation (Narrow Gap J-Bevel)
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 1. 100% Inert Argon Backing Gas Purge ($O_2 < 20\text{ ppm}$) │
│    (Prevents internal root oxidation and coking sites) │
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 2. Automated Orbital TIG Welding with Matched Filler Wire│
│    (e.g., Inconel 617 / AWS A5.14 ERNiCrCoMo-1)        │
│    (Strict interpass temperature control $\le 150\text{ °C}$) │
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 3. 100% Volumetric Radiographic Examination (RT)       │
│    (Zero lack of fusion, porosity, or hot micro-cracks)│
└────────────────────────────────────────────────────────┘
6. Umfassende Qualitätsicherungsstandards
| Prüfparameter | Teststandard | Akzeptanzkriterien |
|---|---|---|
| Chemische Analyse | Optische Emissionsspektrometrie (OES) | Strenge Einhaltung von ASTM A297 / A608; gesteuertes C ( ) und Nb ( ) |
| Kriechbruch bei hoher Temperatur | ASTM E139 ( aT ) | Zeit bis zum Bruch an Prüfkörpern mit flächenverminderung |
| Röntgenprüfung (RT) | ASME Sec VIII Div 1 UW-51 / ISO 10675-1 | 100-prozentige Röntgenprüfung aller orbitaler Stumpfschweißnähte und statischer Rücklaufbögen |
| Flüssigkeitspenetrationsprüfung (PT) | ASTM E165 (fluoreszierendes Farbeindringverfahren) | 100-prozentige Prüfung der Rohrschweißvorbereitungen und der äußeren Gussflächen; keine Rissanzeige |
| Hydrostatischer Prüfdruck | ASME B31.3 / API 530 | konstruktionsdruck ( ) für ; keine Leckage |
| Bohrungs-Konzentrizität und Wand | Ultraschall-Wanddickenmessgerät und Bohrungsprüfer | Rohrwanddicke-Toleranz innerhalb ; Geradheit |
7. Hitzebeständige Gießfähigkeiten bei Dandong City Pengxin Machinery Co., Ltd.
Die Lieferung von Hochtemperatur-Ofengussteilen erfordert spezialisierte Induktions-Schmelzanlagen, horizontale zentrifugale Gießanlagen, präzise statische Feingusswerkstätten und zertifizierte Orbitalschweißkabinen.
Dandong City Pengxin Machinery Co., Ltd. liefert hochleistungsfähige hitzebeständige Legierungsgussteile sowie gefertigte Ofenbaugruppen:
- Umfangreiches Portfolio hitzebeständiger Legierungen : Zertifizierte Herstellung von HK40, HT, HP-Nb-modifiziert, HP-Mikrolegiert (35Cr-45Ni), HU, HW und proprietären hitzebeständigen Sorten.
- Integrierte zentrifugale und statische Gießverfahren moderne horizontale Zentrifugalgießmaschinen zur Herstellung von Rohren mit einer Länge bis zu 3 Metern und Durchmessern von 50 mm bis 500 mm, kombiniert mit statischem Feinguss für komplexe Rücklaufbögen und Ladegitter.
- Eigene Tiefloch-Zugbohrung schwerlast-horizontale Bohrmaschinen zum Entfernen innerer Segregationslagen, um makellose Bohrflächenoberflächen zu erzielen.
- Zertifizierte orbitale Schweiß- und Montageanlage orbitale GTAW-Schweißkabinen in Reinraumumgebung zur Herstellung vollständiger vorgefertigter strahlender U-Rohre und Reformer-Sammelleitungen.
- Vollständige Qualitätszertifizierung iSO 9001-zertifiziert mit vollständigen Materialprüfzertifikaten nach EN 10204 3.1 und 3.2, 100-prozentigen RT/PT-Berichten sowie Verifizierung durch Kriechbruchprüfungen.
Fazit
Hochtemperatur-wärmebeständige Gussteile und Ofenhalterungen arbeiten an den thermodynamischen Extremen industrieller Verfahren. Sie überstehen kontinuierlichen ein Service ohne Kriechbruch, thermische Durchhangbildung oder spröde Karburierung erfordert eine fortschrittliche Legierungschemie (HP-Nb-modifiziert), eine zentrifugale Gussdichte, eine präzise Tiefloch-Zugbohrung und eine fehlerfreie orbitale WIG-Schweißung.
Die Zusammenarbeit mit einem erfahrenen, integrierten Hersteller für hitzebeständige Gussteile und zur Bearbeitung gewährleistet die maximale thermische Effizienz des Ofens, verlängerte Betriebszyklen und die niedrigsten Kosten pro Betriebsstunde.
Kontaktieren Sie Dandong City Pengxin Machinery Co., Ltd., um Ihre Zeichnungen für Strahlungsrohre, Reformerspulen oder Ofenhalterungen einzureichen.
Dandong City Pengxin Machinery Co., Ltd. — Schwermetallguss und Präzisionsbearbeitung, seit 1958.
Inhaltsverzeichnis
- 1. Hochtemperatur-Abbaumechanismen in thermischen Öfen
- 2. Hierarchie der gegossenen hochtemperaturfesten Legierungen (ASTM A297 und Industriestandards)
- 3. Schleuderguss im Vergleich zu statischem Feinguss
- 4. Kriechbruchlebensdauer-Prüfung und Larson-Miller-Parameter
- 5. Präzises orbitales WIG-Schweißen von Strahlungs- und Reformrohrbaugruppen
- 6. Umfassende Qualitätsicherungsstandards
- 7. Hitzebeständige Gießfähigkeiten bei Dandong City Pengxin Machinery Co., Ltd.
- Fazit