
 EN
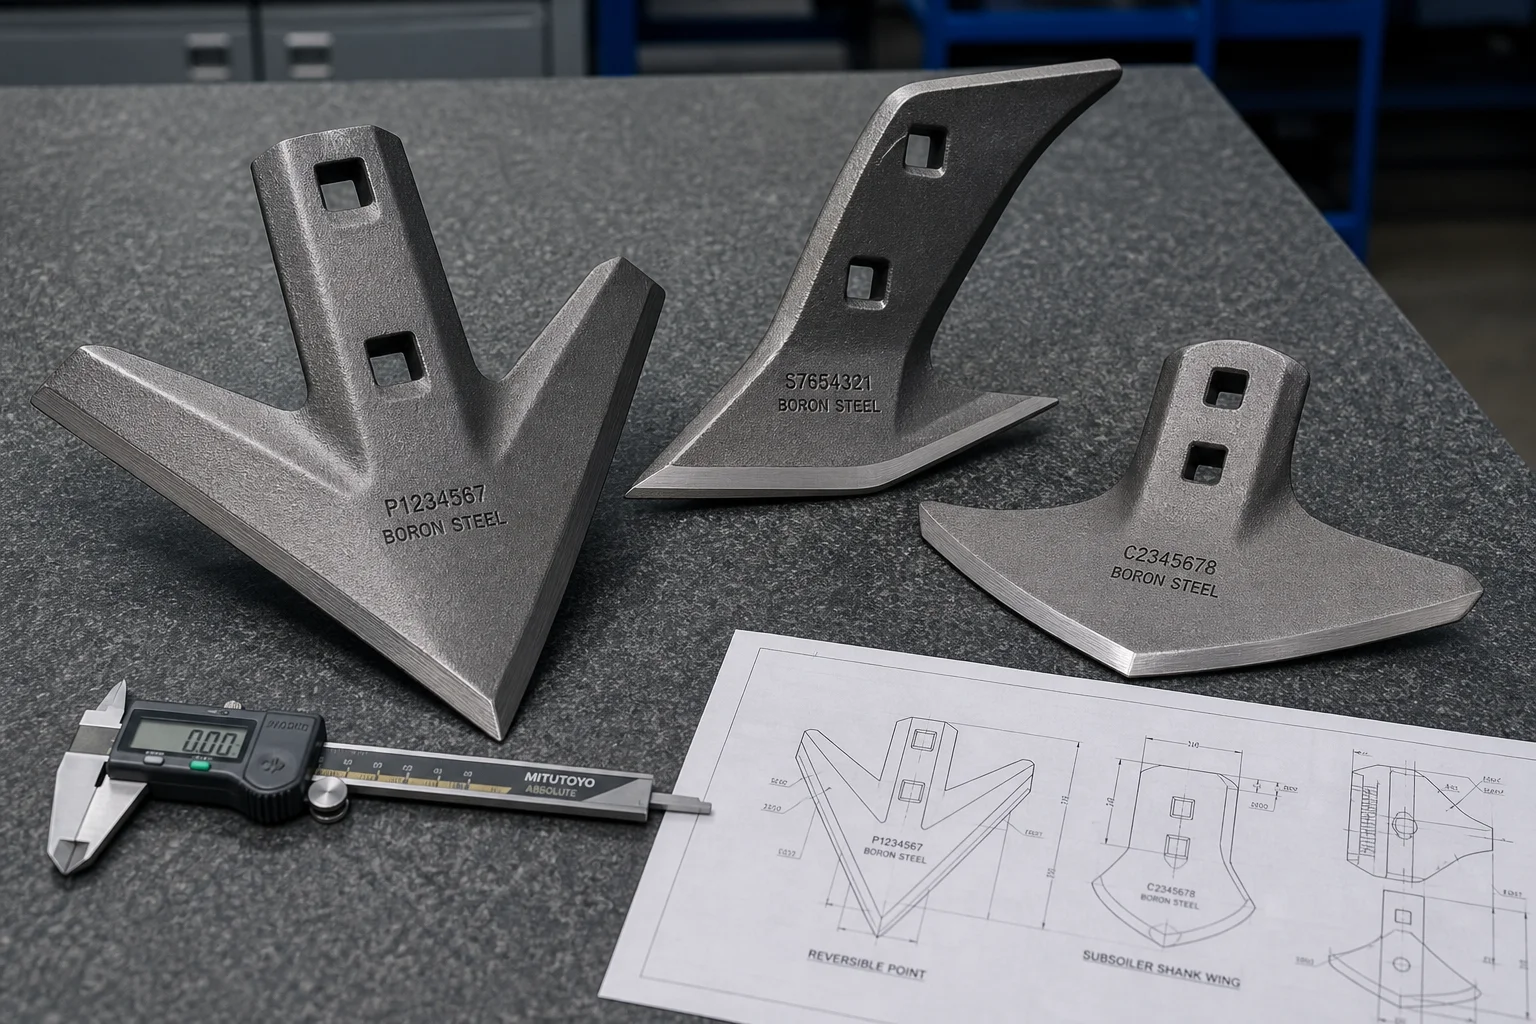
Meta Beskrivelse: En ingeniørguide til jordbrugsrelaterede slidstøbninger og jordkontaktredskaber (GET). Undersøg borlegerede støbejernsstål, høj-krom-hvidt jern (ASTM A532) sammensatte indsætninger, udligning og temperering til 50–58 HRC, plovspidser, jorddybere, dyrkningsbeskærere og kombinethakkerkonkaver.
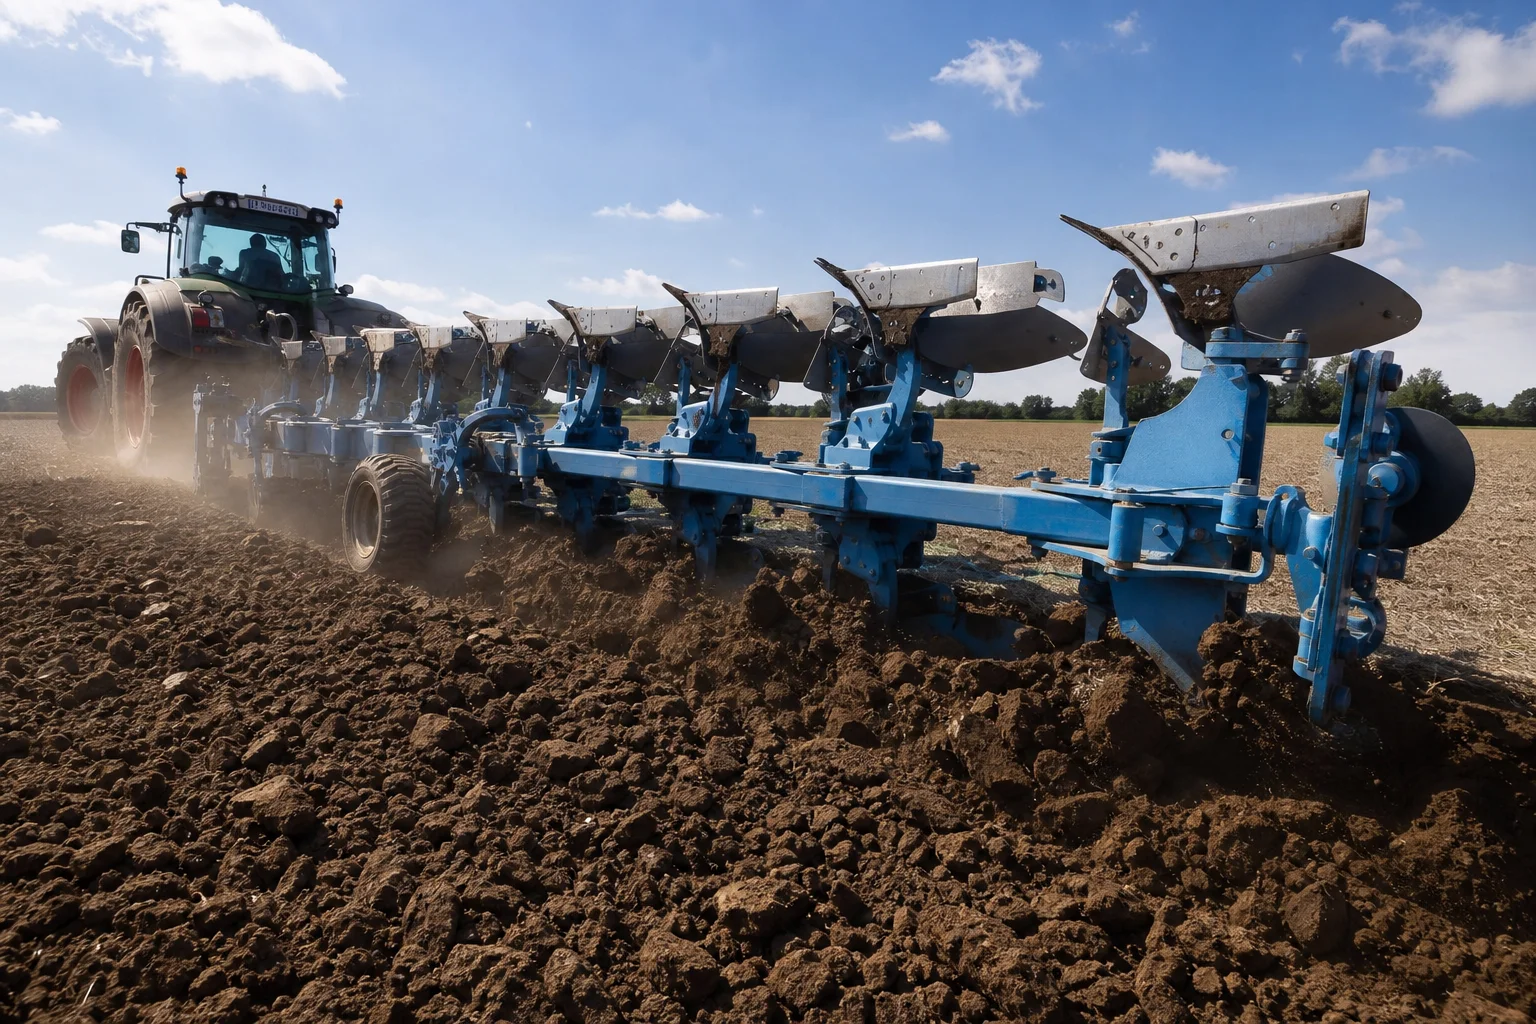
Moderne jordbrugsmaskiner til jordbearbejdning og høstning arbejder under konstant mekanisk påvirkning. Jordkontaktredskaber (GET) — såsom omvendelige plovspidser, jorddyberstænger, dyrkningsbeskærere, skiveharrowhjul, såmaskinåbnere og kombinethakkerkonkaver — trækkes gennem forskellige jordprofiler med hastigheder op til 15 km/t og skærer igennem hårdt sammentrækket ler, slibende kvartsand, flintgrus og begravede stenforhindringer.
Under disse forhold bliver standardfremstillede kulståldele stumpede, buede eller slidte efter få hektar, hvilket ændrer dybden af jordbearbejdningen, øger traktorens dieselforbrug med op til %, og tvinger hyppige, kostbare standtider i felten.
Løsning af landbrugsrelaterede slidproblemer kræver specialiseret støbemetallurgi: anvendelse af Bor-legerede støbejernsstål (30MnB5-støbeækvivalent) med dyb gennemhærdningsevne (50–58 HRC) og en elastisk, duktil kerne samt præcise Høj-krom-hvid-jern-indsatser (ASTM A532) med to-metal-teknik , samt automatiseret sandstøbning, der sikrer præcis pasform af bolteløber mod smedede jordbearbejdningsplogspidser.
Denne tekniske vejledning analyserer jordslid-dynamikken, legeringsvalg, vand-/polymer-kvælning som varmebehandling, to-metal-støbemetoder, CNC-bearbejdning af monteringsflader samt felteregler for tests.
1. Jordslidagedynamik og feltdegraderingsmodeller
Jordslidage er en af de mest aggressive flermechaniske slidmiljøer i ingeniørverdenen:
                      ┌──────────────────────────────────────────────┐
                      │ Dynamic Soil Engagement & Rock Impact        │
                      └──────────────────────┬───────────────────────┘
                                             │
        ┌────────────────────────────────────┼────────────────────────────────────┐
        ▼                                    ▼                                    ▼
┌───────────────────────────────┐  ┌───────────────────────────────┐  ┌───────────────────────────────┐
│ Two-Body / Three-Body Abrasion│  │ Severe Stone Shock Impact     │  │ Soil Acidity & Fertilizer     │
│ (Sharp quartz sand cutting    │  │ (Buried boulders causing      │  │ (Corrosive electrochemical    │
│  micro-grooves on point nose) │  │  instantaneous nose snapping) │  │  attack from nitrates/manure) │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Jorddybningselement | Driftsmekanisme for jord | Primær fejlmåde | Metalurgisk krav |
|---|---|---|---|
| Ombyttelige plovspidser | Højtryksudsætning ved skæring gennem abrasiv kvartsand ( ) | Rapid spidsafstumpning og kanttab; tab af jordtrængningsevne | Borholdt støbejern / hvidt jern-indstøbning (54–58 HRC) |
| Dybdepløj / underjordiske plovskarpe | Kraftig trækdybde ned til 600 mm; bøjemomenter fra begravet sten | Bøjning eller brud af skarpens hoved bag spidsen | Højholdbar støbejernslegeret stål (25CrMo4 / 30MnB5) () |
| Jordløsningsvinger og andeføddede knive | Overfladisk jordskæring med høj hastighed; vedvarende tredeltsabrasion | Tyndning af vinge og gennembrud af huller omkring fastgørelsesbolte | Martensitisk borstål (50–54 HRC med duktilt skruområde) |
| Kombinathøstekonkave stænger | Højhastighedsudskilning af kornhoveder indeholdende kvartsaske og markstøv | Slid på konkavetænder, uudskilt korntab | Austemperet duktilt jern (ADI-kvalitet 1200) / høj-Cr-jern |
2. Legeringsvalghierarki for landbrugsdriftens sliddele
Landbrugsgodsstøbninger skal balancere høj overfladehårdhed (for at modstå kvartsskrabeslid) mod bulkbrudtoughness (for at absorbere stenstød uden at sprænges):
| Legeringsfamilie | Nominel kemisk sammensætning (vægt%) | Varmebehandling | Hårdhedsområde | Vigtig ingeniørforbedring |
|---|---|---|---|---|
| Borstøbejern (30MnB5-støbekvivalent) | Gennemkølet og lavtemperatur-tempereret | 50 – 56 HRC | Udmærket gennemhærdbarhed via sporboron; fremragende stødtoughed ( aT ) | |
| Høj-kulstof lav-legeret (HCLA) støbejern | Kølet i olie/polymer og tempereret | 52 – 58 HRC | Høj grundkulstofhårdhed; afbalanceret toughed til plovspidser | |
| Høj-kromholdigt hvidt støbejern (ASTM A532 Klasse II/III) | Destabiliseret og luftafkølet | 60 – 65 HRC | Stort volumen af karbider ( ); slidliv over kulstål | |
| Højstyrke-duktilt jern (EN-GJS-600-3 / 700-2) | Gjort i støbeform eller normaliseret | 220 – 280 HB | Køretøjsstærke skiveegnede plovlejerhuse og beslagarme |
Metallurgisk fokus: Boreffekten i landbrugsstål
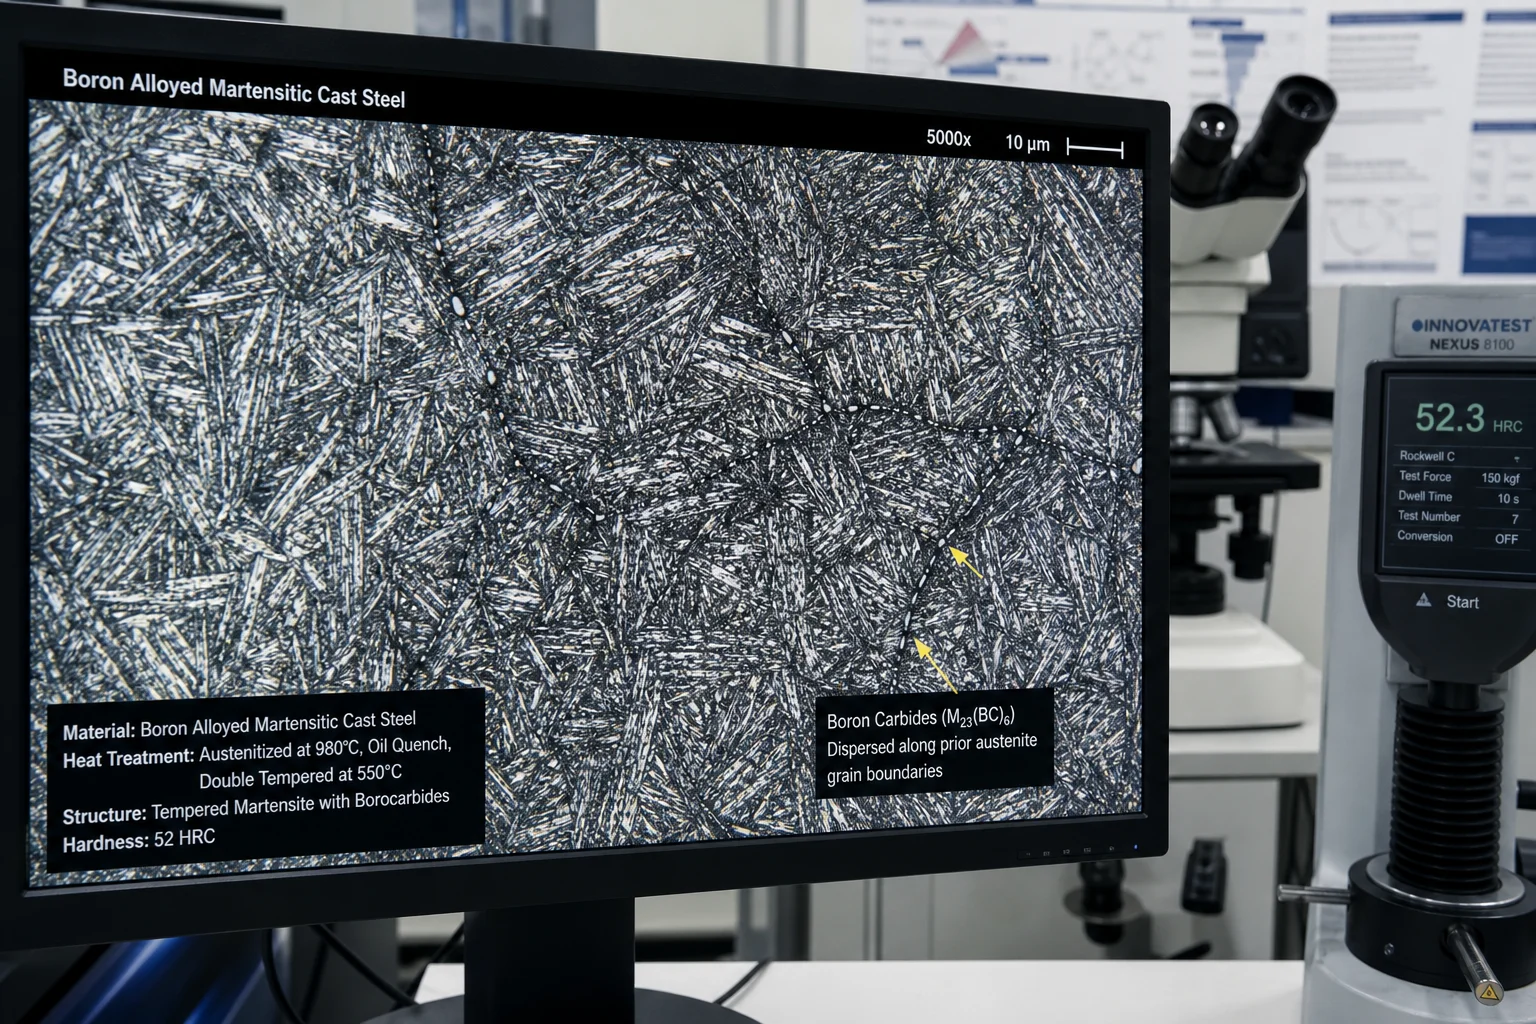
Spormængde bor ( ) fordeler sig til de tidligere austenitkorngrænser under opvarmning, hvilket undertrykker dannelse af blød ferrit og perlite under udligning. Dette gør det muligt for lavtkulstofstøbejern ( ) at gennemgå en fuldstændig martensitisk omformning i tykke 40 mm-afsnit og opnå høj hårdhed med fremragende slagduktilitet, der forhindrer sprødt brud ved stød mod begravet marksten.
3. Bimetallisk sammensat støbning og hårdfacingintegration
I ekstreme sand- og grusagtige jordtyper sliter enkeltmaterialestålspidser for hurtigt, mens massivt hvidt jern spidser knuses ved stød mod sten. Støberier løser dette via Bimetalliske støbningsteknologier :
┌─────────────────────────────────────────────────────────────┐
│ 1. Cast Tough Alloy Steel Body (Substrate: ~30 HRC Toughness)│
│    • Provides flexible shank mount and bolt hole ductility  │
├─────────────────────────────────────────────────────────────┤
│ 2. Fused High-Chromium White Iron / Tungsten Carbide Nose   │
│    • Solidified bi-metallic insert at high-wear nose tip    │
│    • Extreme surface hardness (>62 HRC / 1,800 HV)          │
├─────────────────────────────────────────────────────────────┤
│ Finished Result: Self-Sharpening Wear Action                │
│ (Softer body wears at controlled rate behind hard nose,     │
│  maintaining a permanently sharp cutting edge)              │
└─────────────────────────────────────────────────────────────┘
4. Automatiseret sandformning og støbning med præcision
Landbrugsdele fremstilles i store årlige mængder (10.000 til 500.000 stk./år), hvilket kræver automatiserede formelinjer med streng dimensionel konsistens:
┌────────────────────────────────────────────────────────────────────────┐
│ 1. High-Pressure Automated Flaskless Green Sand Molding (DISA / HWS)   │
│    • Production speeds up to 350 molds/hour with high sand compaction │
├────────────────────────────────────────────────────────────────────────┤
│ 2. Cast-In Square & Oval Carriage Bolt Holes                           │
│    • Precision resin-coated shell sand cores produce clean bolt pockets│
│    • Exact taper tolerances match standard DIN 608 plow bolts          │
├────────────────────────────────────────────────────────────────────────┤
│ 3. Automated Pouring with Stream Inoculation                           │
│    • Clean medium-frequency induction melt with zero slag inclusion    │
├────────────────────────────────────────────────────────────────────────┤
│ 4. Continuous Shot Blasting & Automated Degating                       │
│    • Clean surface finish ready for CNC drilling and paint dip coating │
└────────────────────────────────────────────────────────────────────────┘
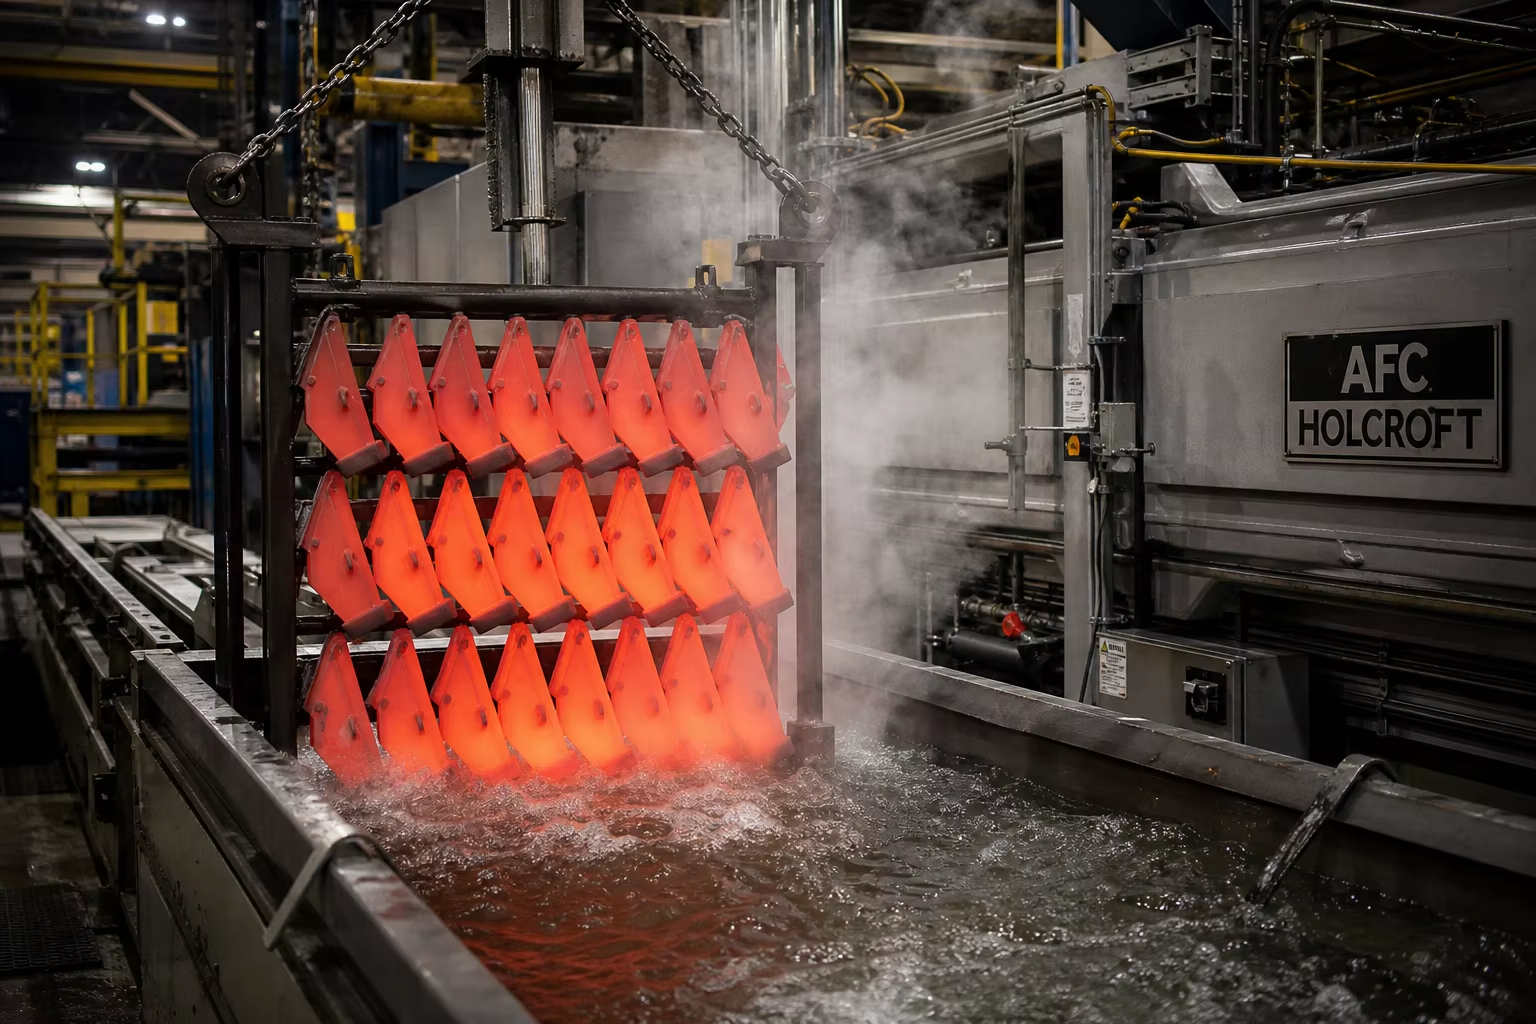
5. Varmebehandlingsprotokoller til optimering af slagstyrke og hårdhed
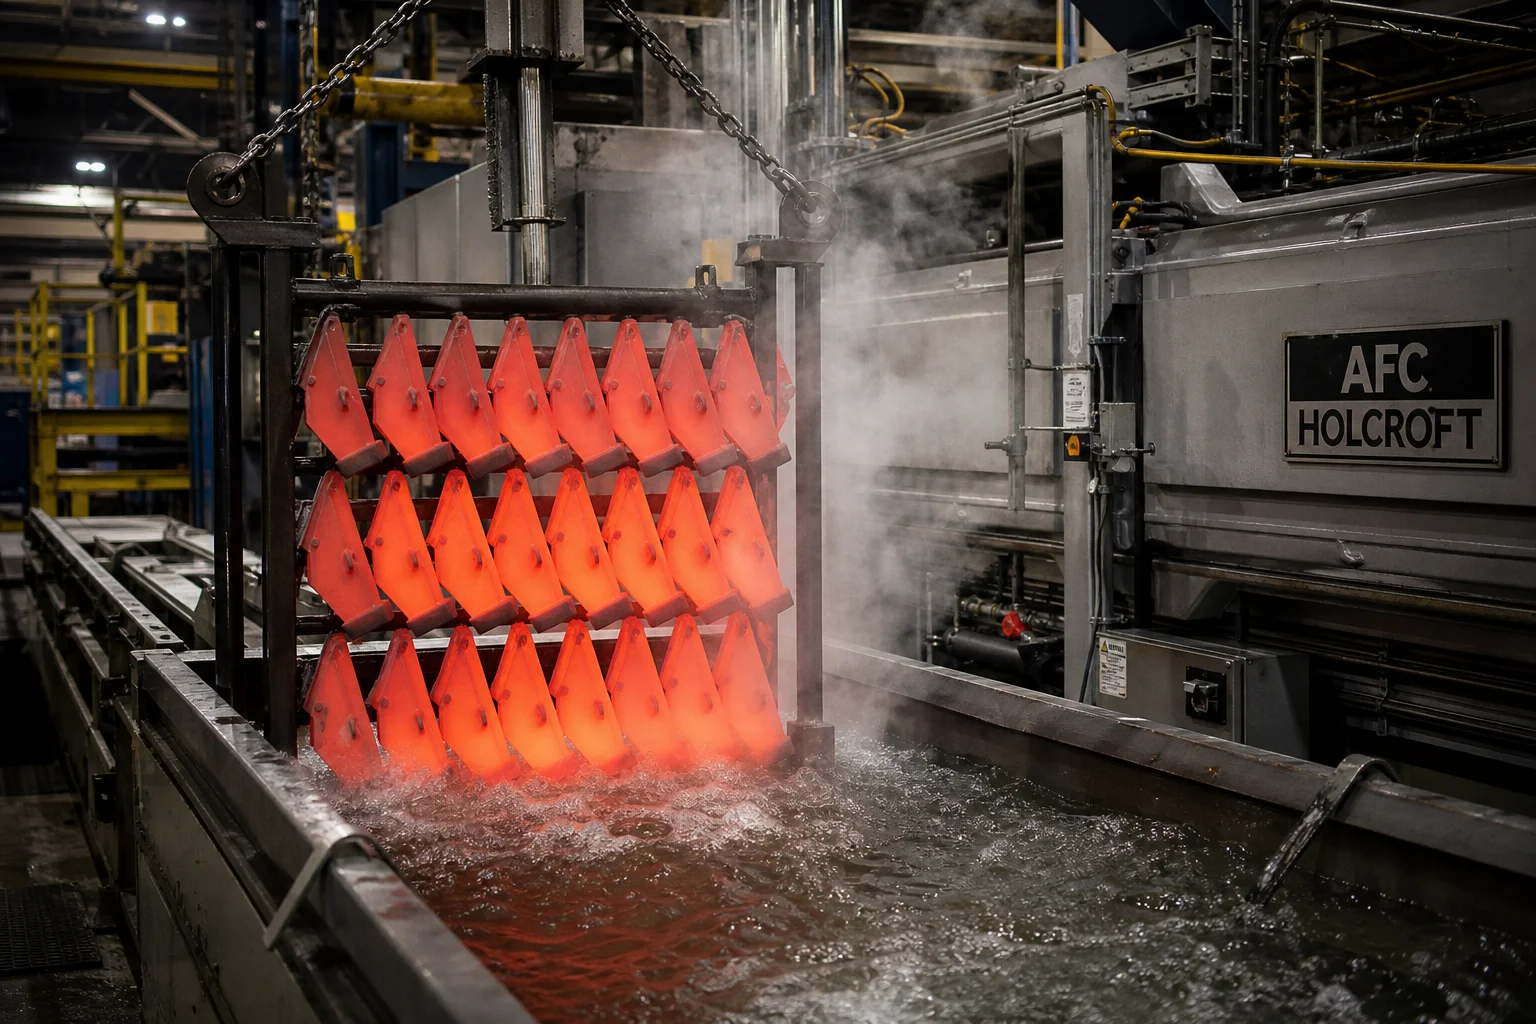
As-Cast Steel Point (~220 HB)
             │
             ▼
┌────────────────────────────────────────────────────────┐
│ Continuous Austenitizing Furnace (880 °C – 920 °C)     │
│ (Protective atmosphere prevents surface decarburization)
└────────────┬───────────────────────────────────────────┘
             │
             ▼  Automated Submerged Conveyor Quench
┌────────────────────────────────────────────────────────┐
│ High-Agitation Polymer / Water Quench Tank             │
│ (Achieves 100% fine Martensite across full section)    │
└────────────┬───────────────────────────────────────────┘
             │
             ▼
┌────────────────────────────────────────────────────────┐
│ Low-Temperature Stress-Relief Tempering (200 °C - 240 °C)
│ (Relieves internal stress; stabilizes 52–56 HRC)       │
└────────────────────────────────────────────────────────┘
6. CNC-bearbejdning og finish af skrueforbindelse til bærestang
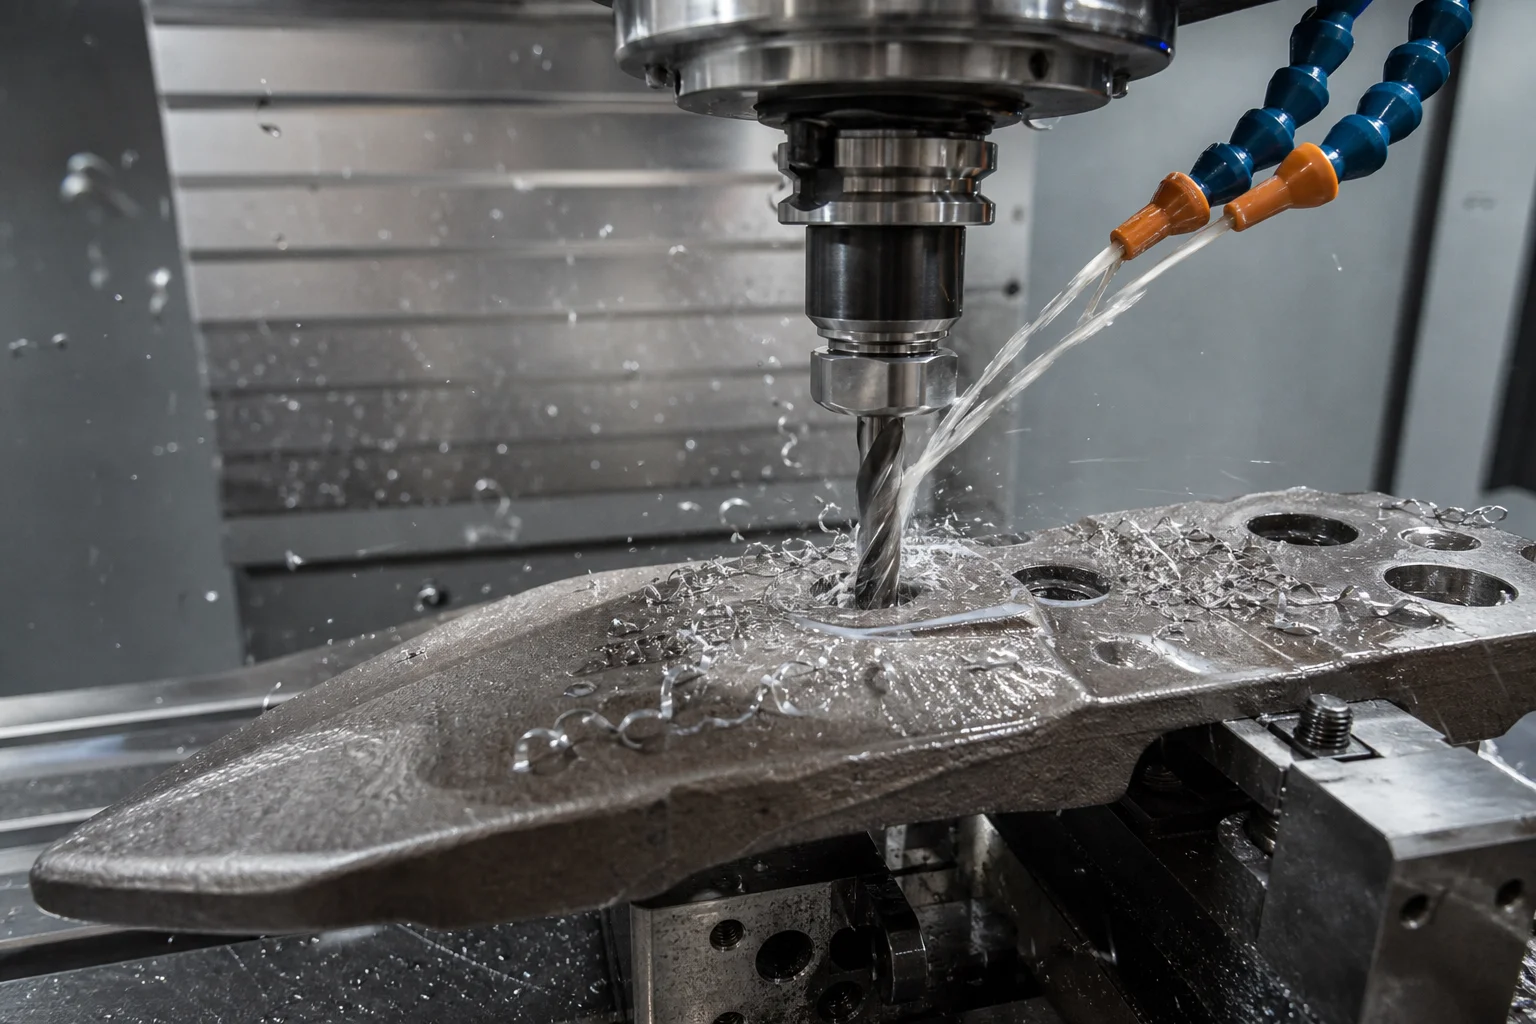
Sliddele til landbrugsmaskiner skal sidde stramt på smedede tandpinner uden løs spil, der kan føre til skrueskæring under vibration:
- Huller til bærestangsskruer (DIN 608 / ANSI B18.9) : Præcisions-CNC-afboring og kvadratisk halsfremstilling ved brochering/fresning for at sikre flad skruetopplacering og undgå jordophobning samt erosion af skruetop.
- Planhed af monteringsflade : Hurtig-CNC-fladfresning af tandkontaktpuder inden for planhed for at sikre solid klemning mod smedede dyrkningsben.
7. Laboratorietests og standardiseret kvalitetskontrol
| Testkategori | Standard / Specifikation | Acceptanskriterier |
|---|---|---|
| Jordslidageprøve | ASTM G65 (tør sand/gummihjul) | Mastabet efter 6.000 omdrejninger |
| Hårdhedsverificering | Rockwell-hårdhed (HRC) i henhold til ASTM E18 | på arbejdskanter; rundt om bolteløb |
| Faldvægt/stødimpuls | Faldende-vægt-impact-anlæg (50 kg sluppet fra 2,0 m) | Ingen revner eller spalling af næsen ved gentagne hårde anvil-impakter |
| Kemisk analyse | Optisk emissionsspektrometri (OES) | Strenge verifikation af indholdet af bor ( ) , Mn, Cr og C |
| Dimensionel måling og boltmåling | Go/No-Go-stikmåleplugs og 3D-optisk scanning | 100 % verifikation af hullenes centrum ( ) og skaftens udløbsvinkler |
8. Fremstilling af landbrugsstøbninger hos Dandong City Pengxin Machinery Co., Ltd.
At levere højtydende landbrugsstøbninger kræver storvolumen automatisk sandformning, avancerede kontinuerlige varmebehandlingslinjer samt omhyggelig slidprøvning.
Dandong City Pengxin Machinery Co., Ltd. er en erfaren OEM-støberi, der leverer landbrugsudstyr til byggere verden over:
- Materiel ekspertise : Certificerede støbninger af bor-legerede martensitiske stålsorter (svarende til 30MnB5), høj-krom-hvide jern (ASTM A532) og tunge duktile jern (QT600-3 / GGG60).
- Produktionskapacitet i høj volumen : 80.000 m² stor støberifacilitet udstyret med automatiserede formelinjer, kontinuerlige varmebehandlingsovne og CNC-maskincentre med flere spindler.
- Bi-metalliske og hårdfacingsmuligheder : Avancerede bi-metalliske støbninger og wolframcarbid-komposit-sølde, der giver op til forlænget brugstid i felten.
- Færdigmonteret løsning klar til montering : Ren sandstrålet overflade, præcisionsmaskinerede boltediametre efter DIN 608 samt elektrostatiske pulverlak eller elektroforetisk maling med høj holdbarhed.
- Kvalitetssikring : Certificeret i henhold til ISO 9001 og leverer komplette materialeprøvecertifikater i henhold til EN 10204 3.1, hårdhedskort og batchvis stødprøvedata.
Konklusion
Jordbrugs- og tung markbearbejdningsslidstøbninger er afgørende slidforbrugsartikler, der direkte påvirker markens produktivitet, dieselforbruget og jordbrugets rentabilitet. At levere verdensklasse-jordværktøjer kræver en uforhandlet kombination af borforstærket metallurgi, præcisions-sandstøbning med rene boltforbindelser, streng kvæling-varmebehandling og bi-metallisk sammensat slidbeskyttelse.
At samarbejde med en erfaren, integreret jordbrugsstøbningssmedie sikrer, at dine markbearbejdningdele trænger dybere ned, kører længere og tåler de hårdeste markforhold.
Kontakt Dandong City Pengxin Machinery Co., Ltd. for at indsende tegninger af dine jordbrugs-sliddele eller anmode om prøver af legeringer med høj slidmodstand.
Dandong City Pengxin Machinery Co., Ltd. — Tunge støbninger og præcisionsmaskinbearbejdning siden 1958.
Indholdsfortegnelse
- 1. Jordslidagedynamik og feltdegraderingsmodeller
- 2. Legeringsvalghierarki for landbrugsdriftens sliddele
- 3. Bimetallisk sammensat støbning og hårdfacingintegration
- 4. Automatiseret sandformning og støbning med præcision
- 5. Varmebehandlingsprotokoller til optimering af slagstyrke og hårdhed
- 6. CNC-bearbejdning og finish af skrueforbindelse til bærestang
- 7. Laboratorietests og standardiseret kvalitetskontrol
- 8. Fremstilling af landbrugsstøbninger hos Dandong City Pengxin Machinery Co., Ltd.
- Konklusion