
 EN
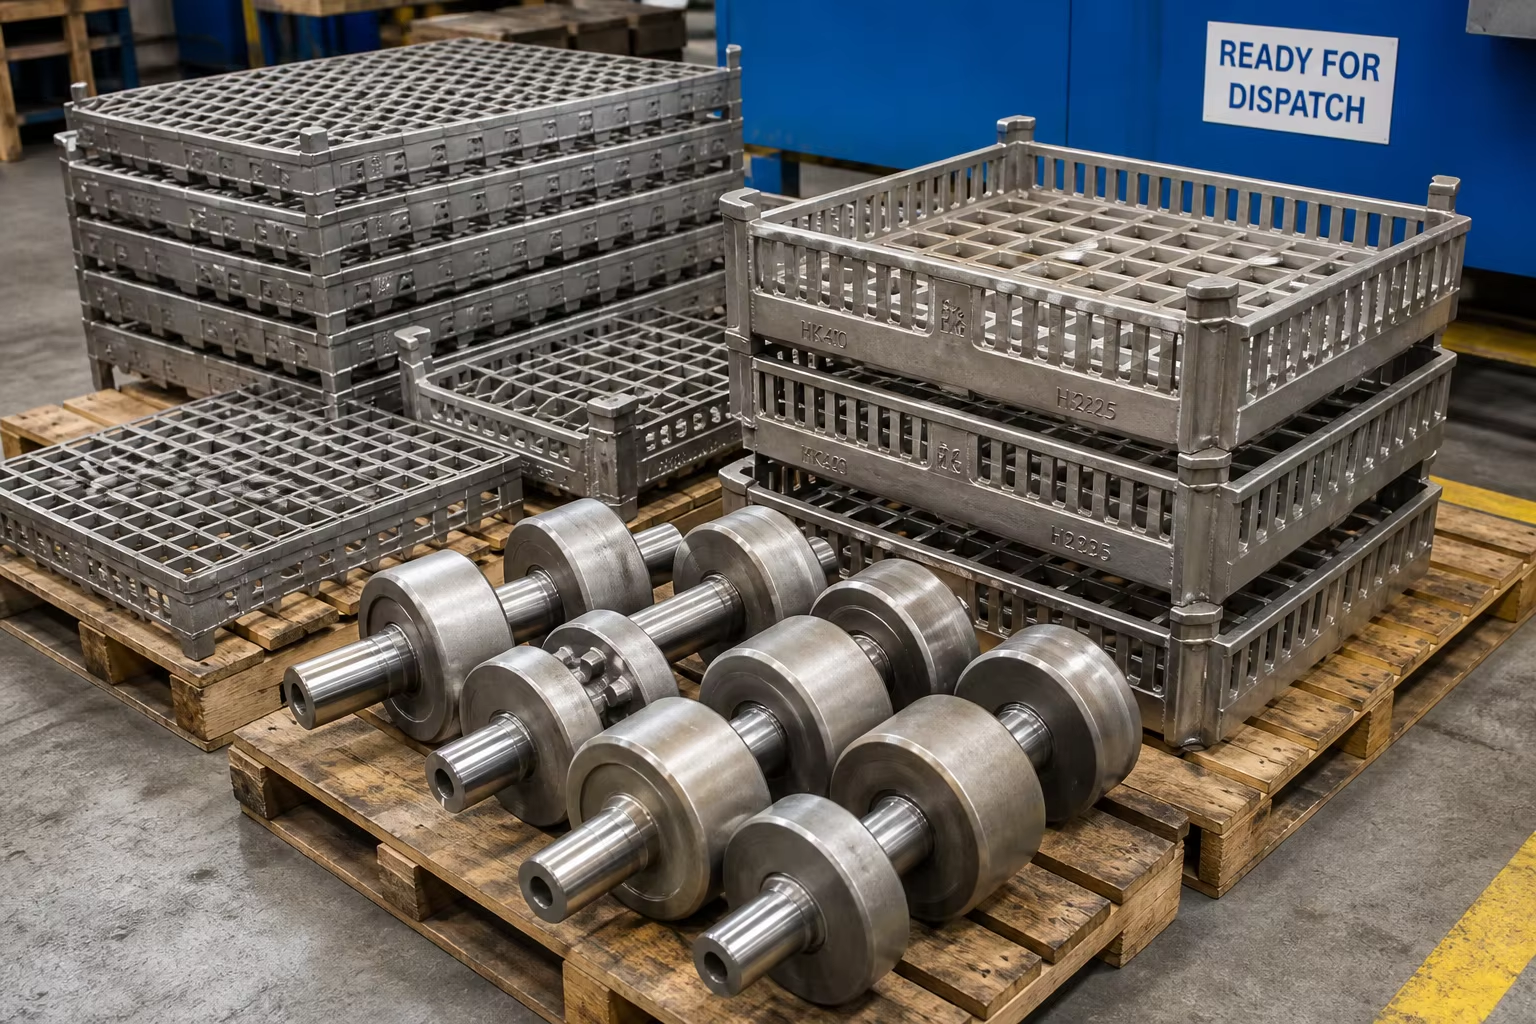
Meta Beskrivelse: En komplett teknisk veiledning til varmebestandige legeringsstøpinger for petrokjemisk reformering og industrielle varmebehandlingsovner. Utforsk ASTM A297-kvaliteter (HK40, HT, HP-Nb-modifisert / DIN 1.4852 / 1.4857), sentrifugalstøping av strålings-U-rør, investeringsstøpte ovnkorgar, krypbruddliv og orbital-TIG-sveising.
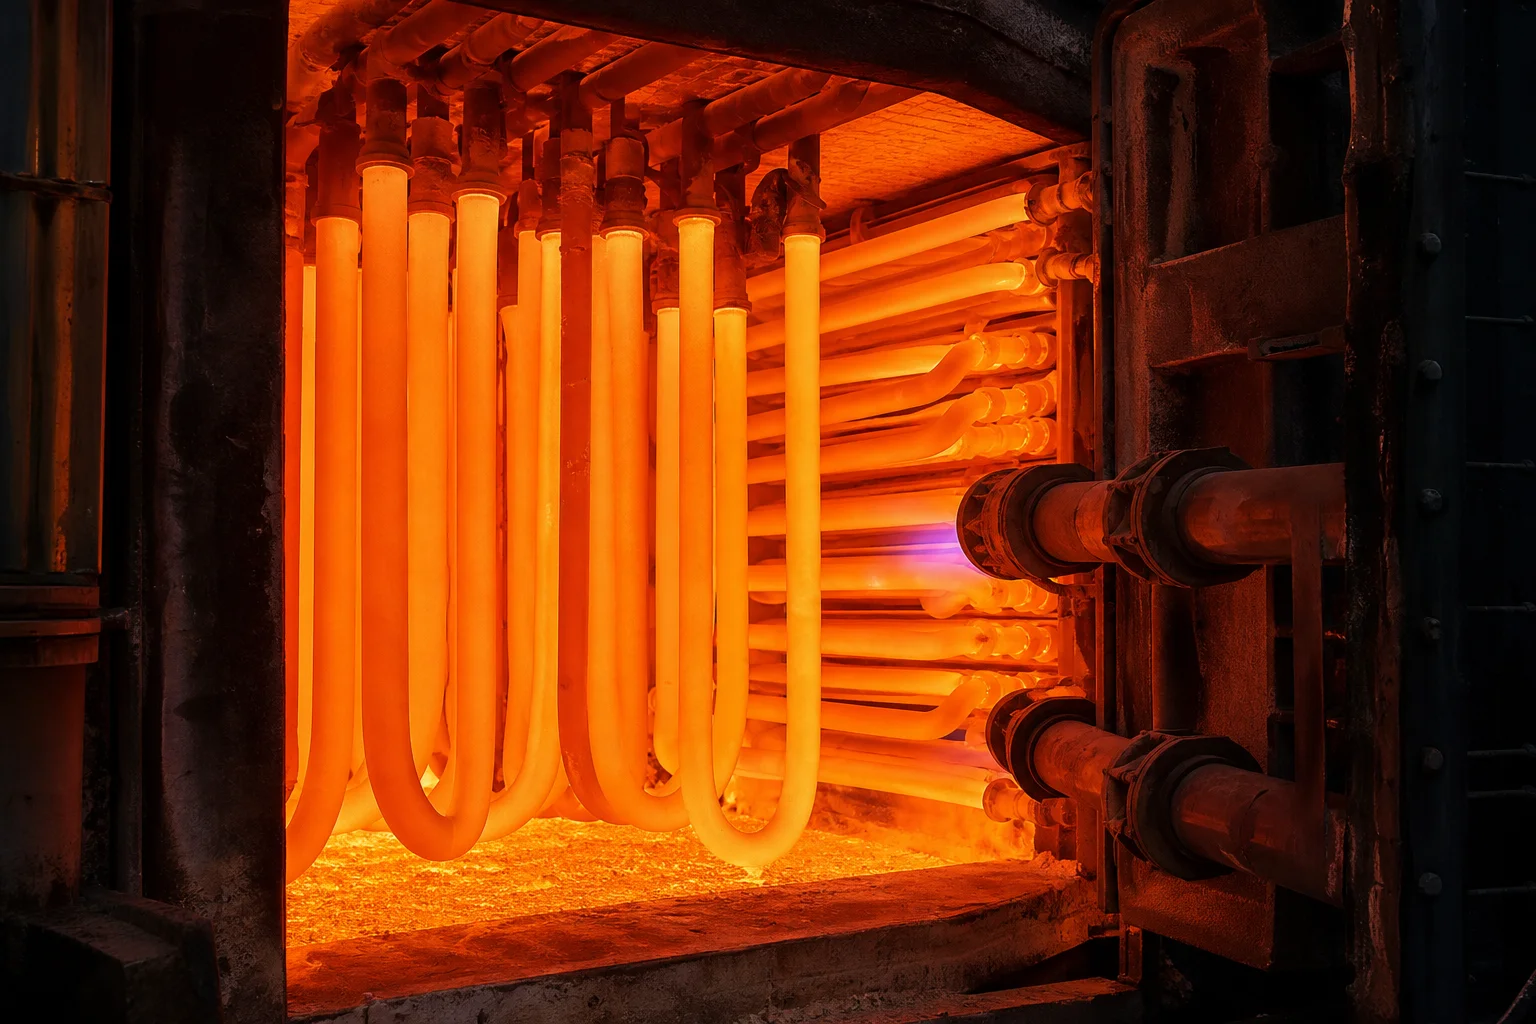
I petrokjemisk dampmetanreformering, etylen-termisk krasjing, stålkontinuerlig glødeovner og kommersielle varmebehandlingsanlegg opererer metallkomponenter inne i blåsende termiske infernoer. Brennere strålingsvarmerekker, katalysatorreformerør, etylenpyrolysespiraler, ovnens bunnruller og varmebehandlingslastkurver opererer ved kontinuerlige temperaturer i området ().
Under disse ekstreme termodynamiske forhold oksiderer standard rustfrie stål (som 304 eller 316) raskt, mister all strukturell styrke innen få timer og lider katastrofal krypbrudd.
Å overleve tiår med høytemperaturdrift krever spesialiserte Støpte austenittiske varmebestandige stål og nikkel-kromlegeringer (regulert av ASTM A297, ASTM A608 og EN 10295) . Disse legeringene bygger på høy krominnhold ( ) for kontinuerlig beskyttende kromoksid ( ) skaleringsdannelse, høyt nikkelinnhold ( ) for stabil FCC-austenittmatrise, samt målrettede mikrotilsetninger av niob (Nb), titan (Ti) og sjeldne jordmetaller for å danne stabile intrakornlige karbidnettverk som motstår krypdeformasjon.
Denne omfattende veiledningen beskriver metallurgien til varmebestandige legeringer, sentrifugalgjøtering av reformerrør, statisk investeringsgjøtering av ovnfixture, prediksjon av kryphalvlevetid og spesialiserte orbitalsveiseprotokoller.
1. Høytemperaturnedbrytningsmekanismer i termiske ovner
                     ┌──────────────────────────────────────────────┐
                     │ Extreme Furnace Environment (900 °C - 1150 °C)│
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ High-Temperature Creep Rupture│ │ High-Temp Carburization & Coke│ │ Thermal Shock & Distortion    │
│ (Time-dependent grain boundary│ │ (Carbon ingress forming       │ │ (Cyclic thermal expansion     │
│  sliding under internal press)│ │  embrittling internal carbides│ │  causing cracking & sagging)  │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Ovnkomponent | Driftstemperatur og atmosfære | Dominerende nedbrytningsmodus | Materialløsning |
|---|---|---|---|
| Petroleumsbaserte katalysatorreformerrør | / Overtrykk () | Krypdeformasjon, intern hydrogen/metanangrep | Sentrifugalt støpt HP-Nb-modifisert / mikrolegeret (25Cr-35Ni-Nb) |
| Etylenpyrolysekrakkspoler | / Hydrokarbon-gass + alvorlig koksdannelse | Rask karburisering, koksbetingede termiske varmebelastede områder | Ultra-høy legering (35Cr-45Ni-Nb-Ti / 1,4857 Mod) |
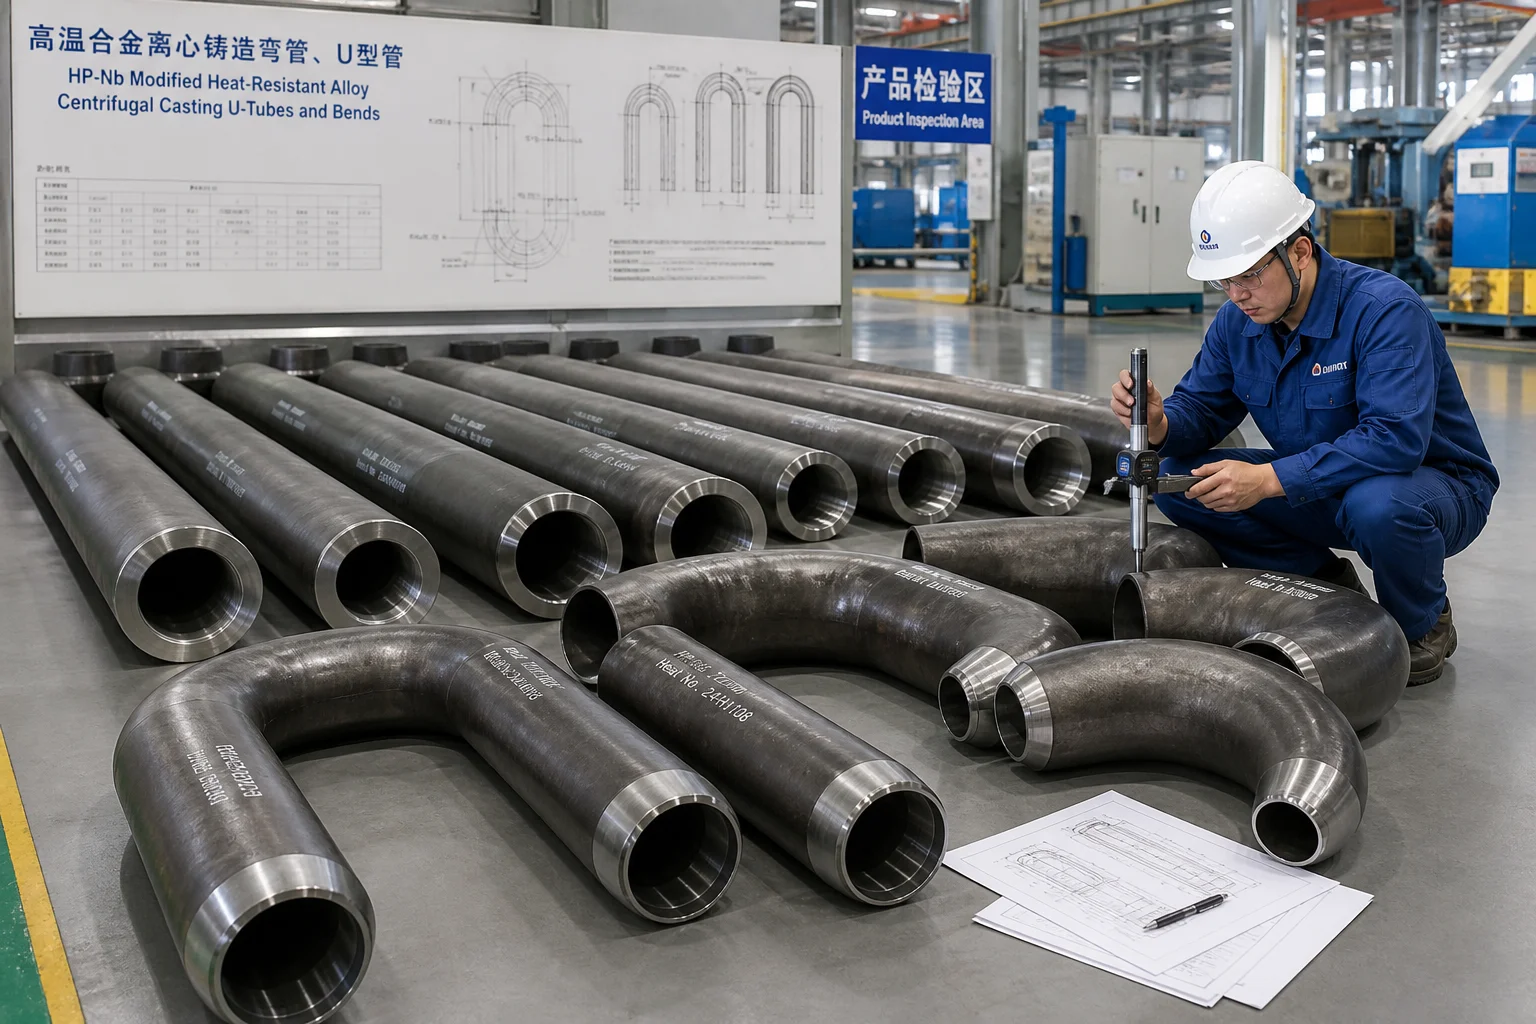
| Gassfyrte strålings-U-rør | / Forbrenningsavgassrør | Oksidasjonsskalering, termisk utmattelse av brennerflammen | Sentrifugalt støpte legeringer HK40 / HT (25Cr-20Ni / 15Cr-35Ni) |
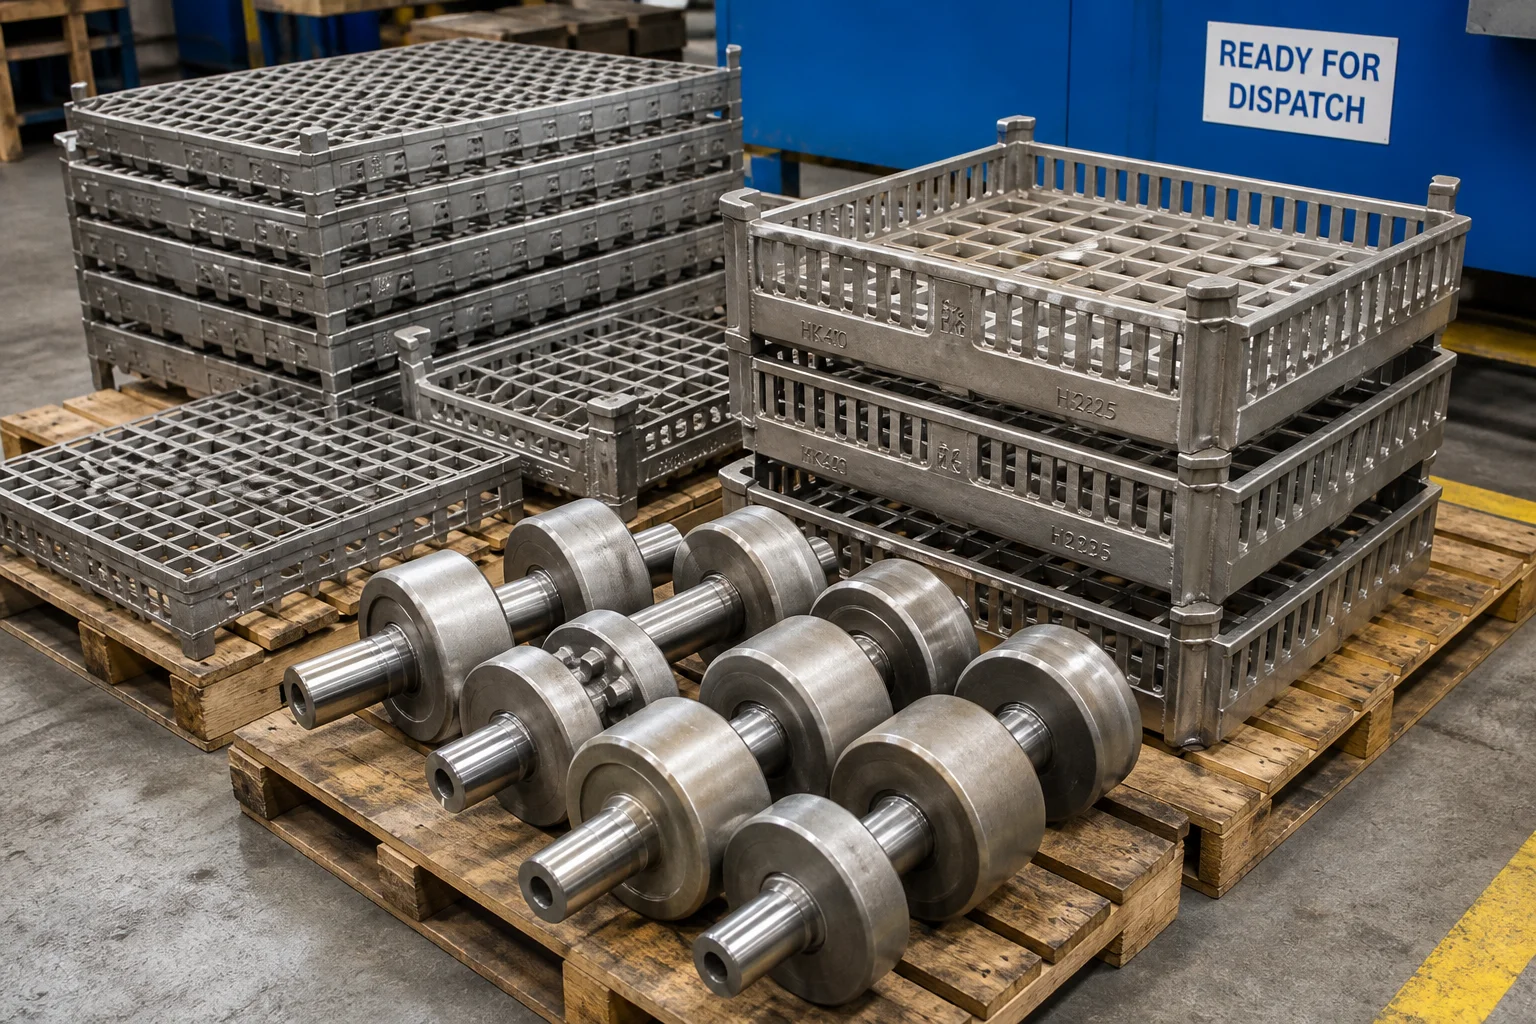
| Ruller og kurver for ovnens bunn | / Karburering, nitridering eller nøytral behandling | Termisk syklusbelastning, deformasjon under tung last | Statisk støpte legeringer HU / HW (19Cr-39Ni / 12Cr-60Ni) |
2. Hierarki for støpte varmebestandige legeringer (ASTM A297 og bransjestandarder)
Støpte varmebestandige legeringer inneholder betydelig høyere karboninnhold ( ) enn formstøpte rustfrie stål ( ), noe som bevisst fremkaller primære og sekundære krom/niobkarbider ( og ) som fester glidelinjer og maksimerer krypbruddfesthet:
| Legeringsfamilie | Standard / Ekvivalent | Nominell kjemisk sammensetning (vekt%) | Maks Arbeidstemperatur | Viktig metallurgisk egenskap og anvendelse |
|---|---|---|---|---|
| HK40 | ASTM A297 HK / DIN 1.4848 / GX40CrNiSi25-20 | Klassisk reformer- og strålerørlegering; god balanse mellom krypfasthet og kostnad | ||
| HT / HT30 | ASTM A297 HT / DIN 1.4862 | Utmerket motstand mot termisk sjokk og vekslande oksidasjon-karburisering | ||
| HP-Nb-modifisert | ASTM A608 HP-Nb / DIN 1.4852 modifisert | Industriens arbeidshest for hydrogenreformerrør; Nb danner fine karbidkorn som motstår groving karbidkorn som motstår groving | ||
| HP-mikrolegeret | 35Cr-45Ni-Nb-Ti-Zr / 1.4857 modifisert | Maksimal krypbruddfesthet og karboniseringmotstand for etylenkrakkovner | ||
| HU/HW-legeringer | ASTM A297 HU/HW / 1,4865 | Eller | Ekstrem motstand mot karboniserende og nitrerende atmosfærer; varmebehandlingsovnplater |
Rollen til mikro-legeringselementer:
- Niob (Nb ): Binder seg med karbon for å danne ekstremt stabile intergranulære karbider som tåler oppløsning og groving ved temperaturer over , og som øker krypbruddlivet tre ganger.
- Titan og zirkonium (Ti/Zr ): Forfiner morfologien til primære eutektiske karbider fra grove, sammenhengende filmer til fine, isolerte, kuleformede noddler.
3. Sentrifugalstøping versus statisk investeringsstøping
Produksjon av høytemperaturovn-utstyr krever to støpeteknologier:
┌─────────────────────────────────────────────────────────────┐
│ A. Horizontal Centrifugal Casting (Tubes & Rollers)         │
│    • High rotational mold spin (80G – 120G acceleration)    │
│    • High density, zero porosity, directional freezing from │
│      outer surface inward                                   │
│    • Dedicated pull-boring of inner diameter to remove      │
│      segregated low-density oxides                          │
├─────────────────────────────────────────────────────────────┤
│ B. Precision Static Investment / Shell Casting (Fixtures)   │
│    • Ceramic shell molding for complex furnace charge       │
│      baskets, radiant tube return bends, and brackets       │
│    • Thin wall sections with smooth surface finish (Ra 3.2) │
└─────────────────────────────────────────────────────────────┘
4. Krypbruddlivstesting og Larson-Miller-parameteren
Petroleumsingeniører vurderer levetiden til støpte strålings- og reformerrør ved hjelp av Høytemperatur-krypbruddtesting (ASTM E139) :
Der er absolutt temperatur (kelvin), er tiden til brudd (timer), og for støpte austenittiske legeringer.
- Utformet levetid : Høykvalitets sentrifugalt støpte HP-Nb reformerrør er utviklet for 100 000 driftstimer ( )under kontinuerlig innvendig trykkbelastning.
5. Presis orbital-TIG-sveising av strålings- og reformerrørmonteringer
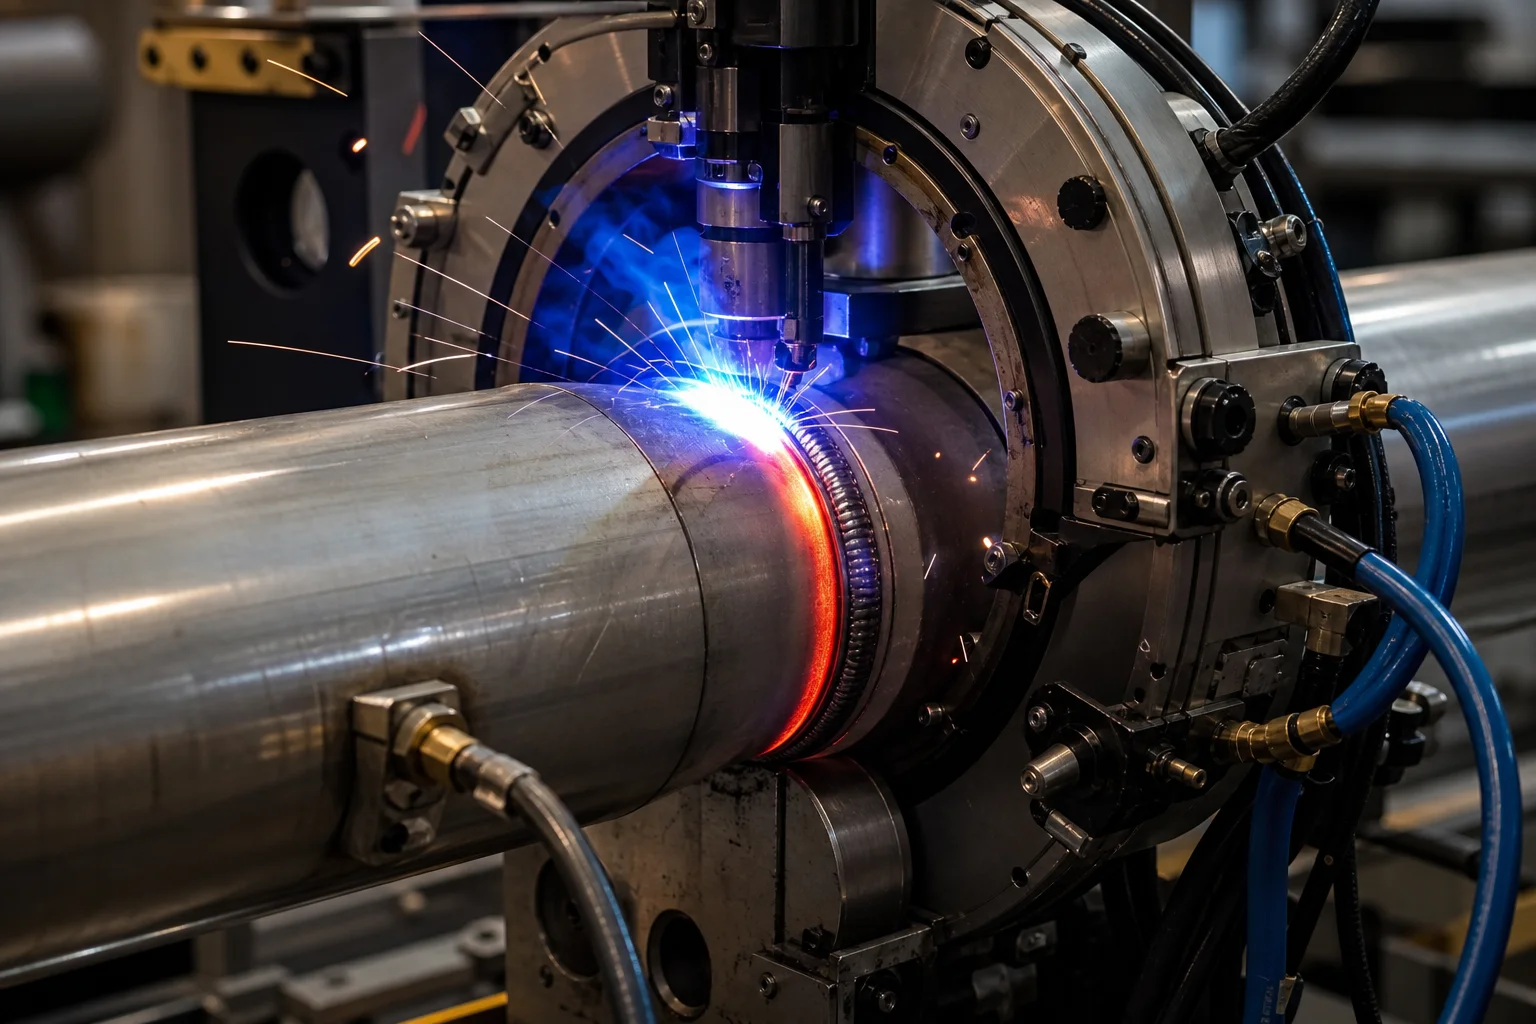
Sentrifugalt støpte rørsegmenter er forbundet til statisk støpte returkrønner (albuer), flenser og konuser ved hjelp av spesialisert Automatisert orbital-GTAW (TIG)-sveising :
Cast Tube Bevel Preparation (Narrow Gap J-Bevel)
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 1. 100% Inert Argon Backing Gas Purge ($O_2 < 20\text{ ppm}$) │
│    (Prevents internal root oxidation and coking sites) │
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 2. Automated Orbital TIG Welding with Matched Filler Wire│
│    (e.g., Inconel 617 / AWS A5.14 ERNiCrCoMo-1)        │
│    (Strict interpass temperature control $\le 150\text{ °C}$) │
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 3. 100% Volumetric Radiographic Examination (RT)       │
│    (Zero lack of fusion, porosity, or hot micro-cracks)│
└────────────────────────────────────────────────────────┘
6. Omfattende kvalitetssikringsstandarder
| Inspeksjonsparameter | Teststandard | Akseptkriterier |
|---|---|---|
| Kjemisk analyse | Optisk emisjonsspektrometri (OES) | Streng overholdelse av ASTM A297 / A608; kontrollert C ( ) og Nb ( ) |
| Krypbrudd ved høy temperatur | ASTM E139 ( aT ) | Tid til brudd på prøvelapper med reduksjon av Areal |
| Radiografisk testing (RT) | ASME Sec VIII Div 1 UW-51 / ISO 10675-1 | 100 % radiografisk inspeksjon av alle orbitale butt-sveiseskjøter og statiske retur-buer |
| Væskepenetrerende test (PT) | ASTM E165 (fluorescerende fargestoffpenetrerende test) | 100 % inspeksjon av rørsveiseforberedelser og ytre støpeflater; ingen sprekkindikasjoner |
| Hydrostatisk prøvetrykk | ASME B31.3 / API 530 | utformings-trykk ( ) holdes i ; ingen lekkasje |
| Borekonsentrisitet og vegg | Ultralydveggmåler og borsonde | Rørveggtykkelsestoleranse innenfor ; rettlinjethet |
7. Høytemperaturbestandige støpekapasiteter hos Dandong City Pengxin Machinery Co., Ltd.
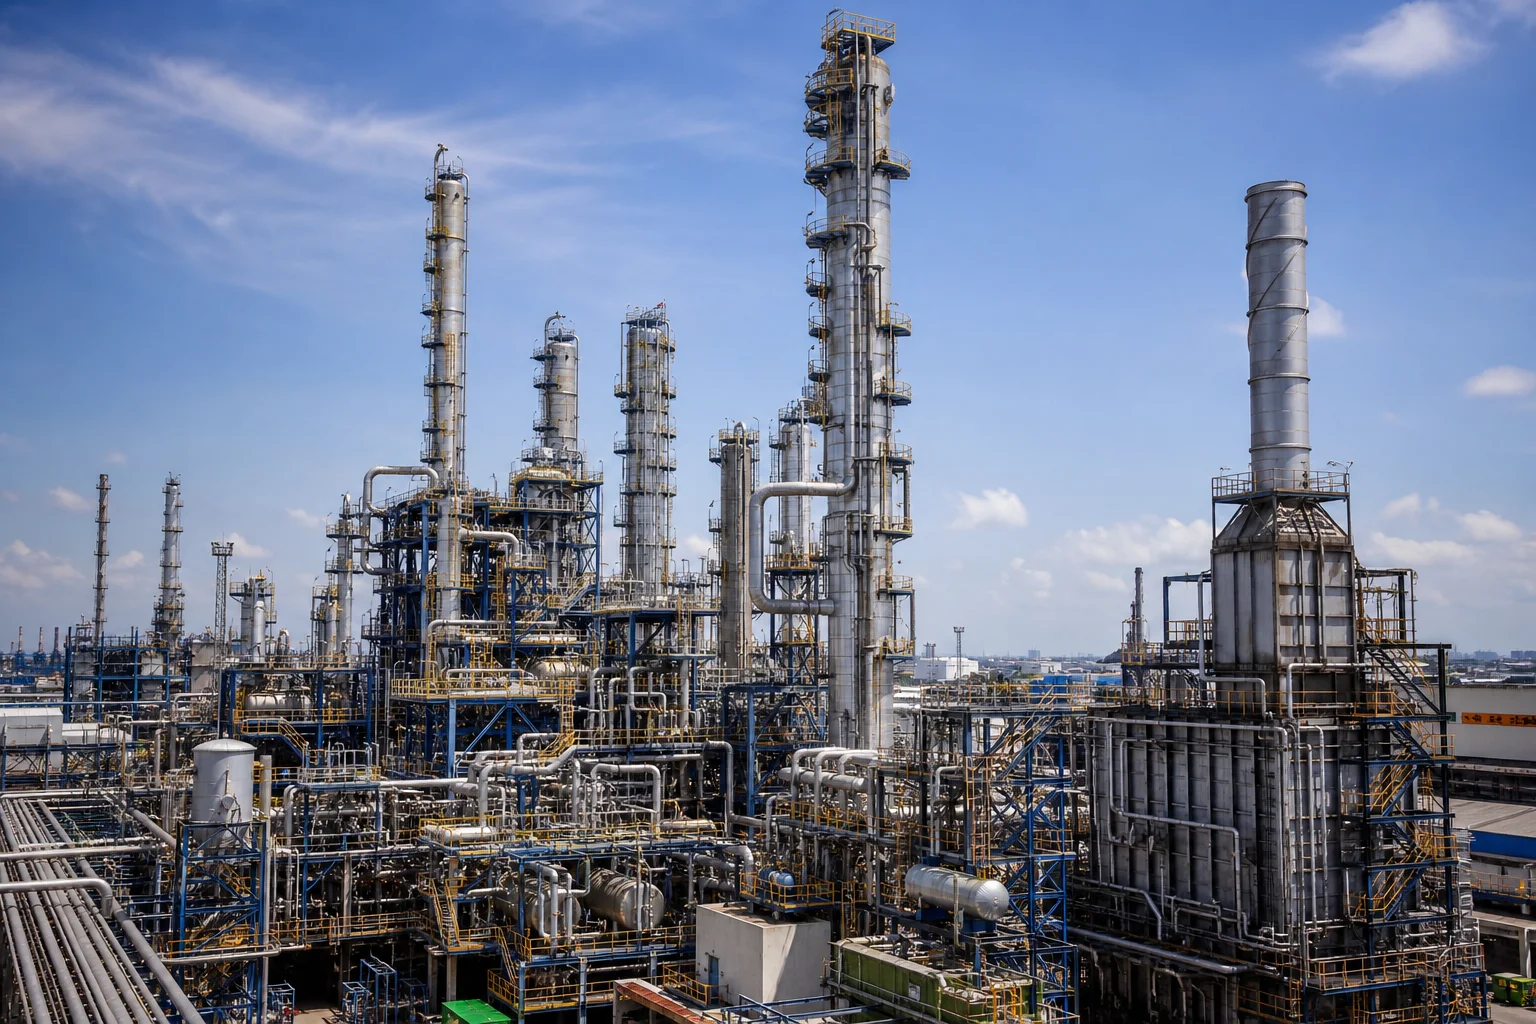
Å levere støpinger for høytemperaturovner krever spesialisert induksjonssmelting, horisontal sentrifugalstøpeutstyr, nøyaktige statiske investeringsstøpeverksteder og sertifiserte orbitalsveisestasjoner.
Dandong City Pengxin Machinery Co., Ltd. leverer høyytelses støpte varmebestandige legeringer og ferdigmonterte ovndeler:
- Stort utvalg av varmebestandige legeringer : Sertifisert produksjon av HK40, HT, HP-Nb-modifisert, HP-mikrolegering (35Cr-45Ni), HU, HW og egne varmebestandige legeringsgrader.
- Integrert sentrifugal- og statisk støping : Moderne horisontale sentrifugalstøpemaskiner som produserer rør opp til 3 meter i lengde og med diametere fra 50 mm til 500 mm, kombinert med statisk investeringsstøping for komplekse returkrummer og ladekurver.
- Egen dyp-hull-trek-boring : Krevende horisontale boremaskiner som fjerner indre segregeringslag for å oppnå imakkelige boresoverflater.
- Sertifisert orbitalsveising og montering : Orbital GTAW-sveisebåser i renrom som produserer ferdigmonterte strålingsbaserte U-rør og reformermanifolder.
- Fullstendig kvalifikasjonsgodkjenning : Sertifisert i henhold til ISO 9001, med fullstendige materielltestsertifikater EN 10204 3.1 og 3.2, 100 % RT/PT-rapporter og bekreftelse av krypbruddtester.
Konklusjon
Høytemperatur-varmebestandige støpinger og ovnfixture fungerer ved de termodynamiske ytterpunktene i industriell prosessering. Overlever kontinuerlig service uten krypbrudd, termisk slakking eller embrittling ved karburisering krever avansert legeringskjemi (HP-Nb-modifisert), sentrifugalgjøtingstetthet, presis dyp-hull-trekkboring og feilfri orbital-TIG-sveising.
Å samarbeide med en erfaren, integrert produsent av varmebestandige støpinger og maskinbearbeiding sikrer maksimal termisk virkningsgrad i ovner, lengre driftsperioder og lavest mulig kostnad per driftstime.
Kontakt Dandong City Pengxin Machinery Co., Ltd. for å sende inn tegningene dine av strålingsrør, reformerrør eller ovnfixture.
Dandong City Pengxin Machinery Co., Ltd. — Tunge støpinger og presisjonsbearbeiding, siden 1958.
Innholdsfortegnelse
- 1. Høytemperaturnedbrytningsmekanismer i termiske ovner
- 2. Hierarki for støpte varmebestandige legeringer (ASTM A297 og bransjestandarder)
- 3. Sentrifugalstøping versus statisk investeringsstøping
- 4. Krypbruddlivstesting og Larson-Miller-parameteren
- 5. Presis orbital-TIG-sveising av strålings- og reformerrørmonteringer
- 6. Omfattende kvalitetssikringsstandarder
- 7. Høytemperaturbestandige støpekapasiteter hos Dandong City Pengxin Machinery Co., Ltd.
- Konklusjon