
 EN
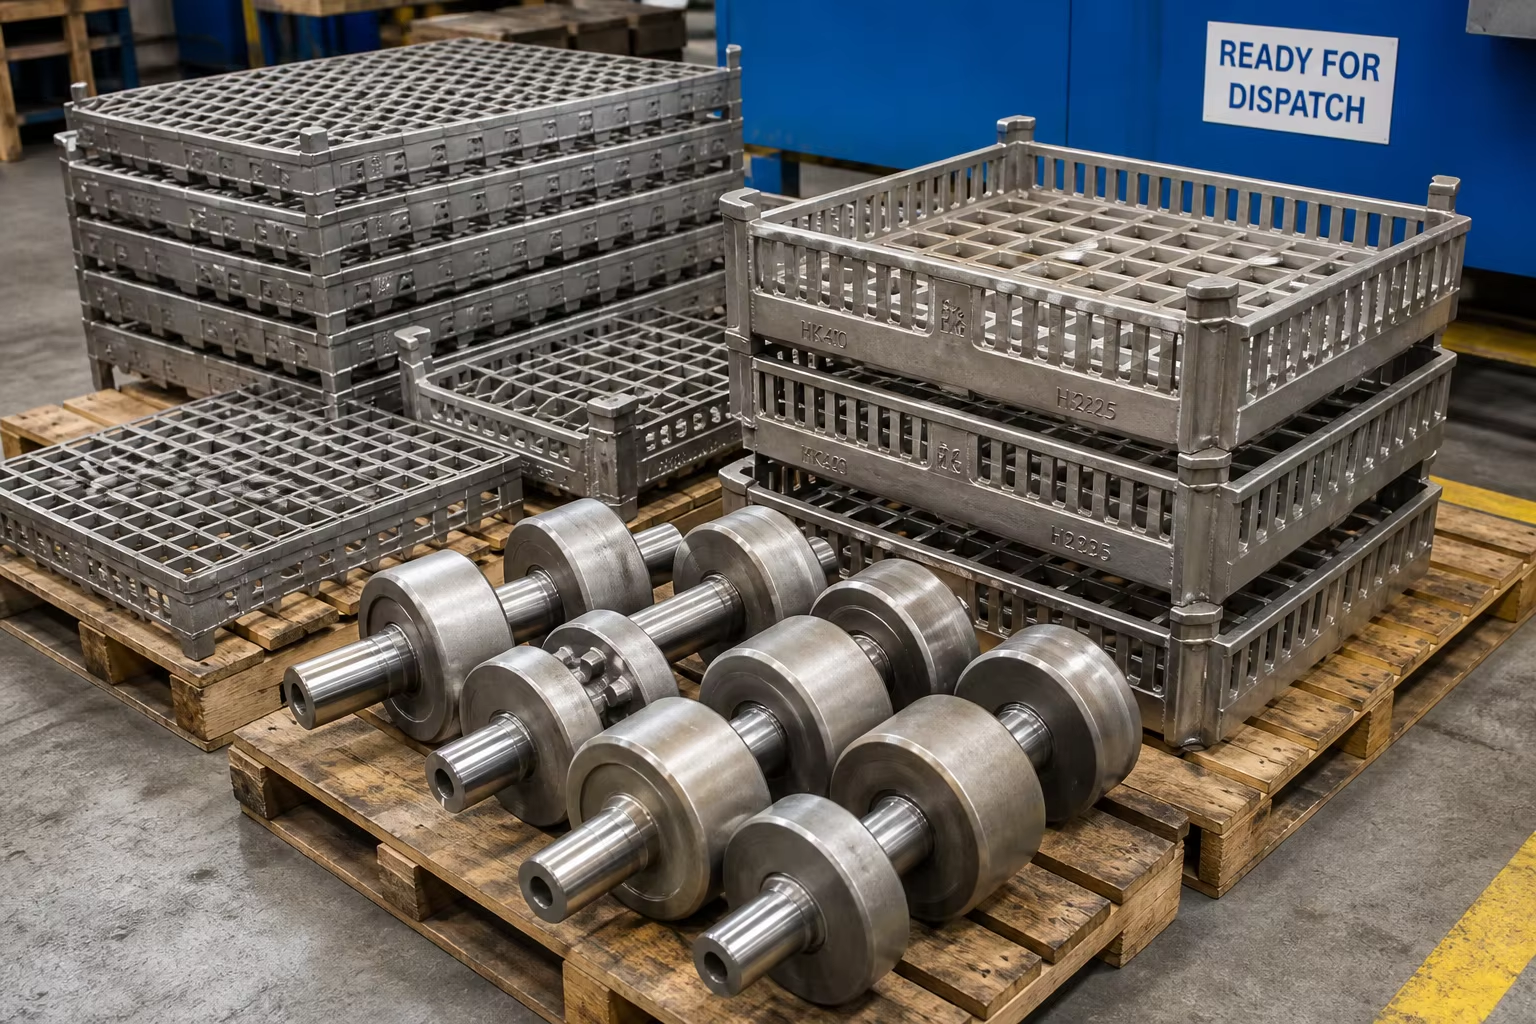
Опис за Мета: Комплетно техничко водство за лејани делови од легури отпорни на топлина за реформирање на петрохемиски производи и индустријални пеќи за термичка обработка. Истражете ги ASTM A297 класите (HK40, HT, HP-Nb modified / DIN 1.4852 / 1.4857), центрифугално лејање на зрачење U-цеви, инвестициско лејање на кошови за пеќи, време на крееп-руптура и орбитално TIG заварување.
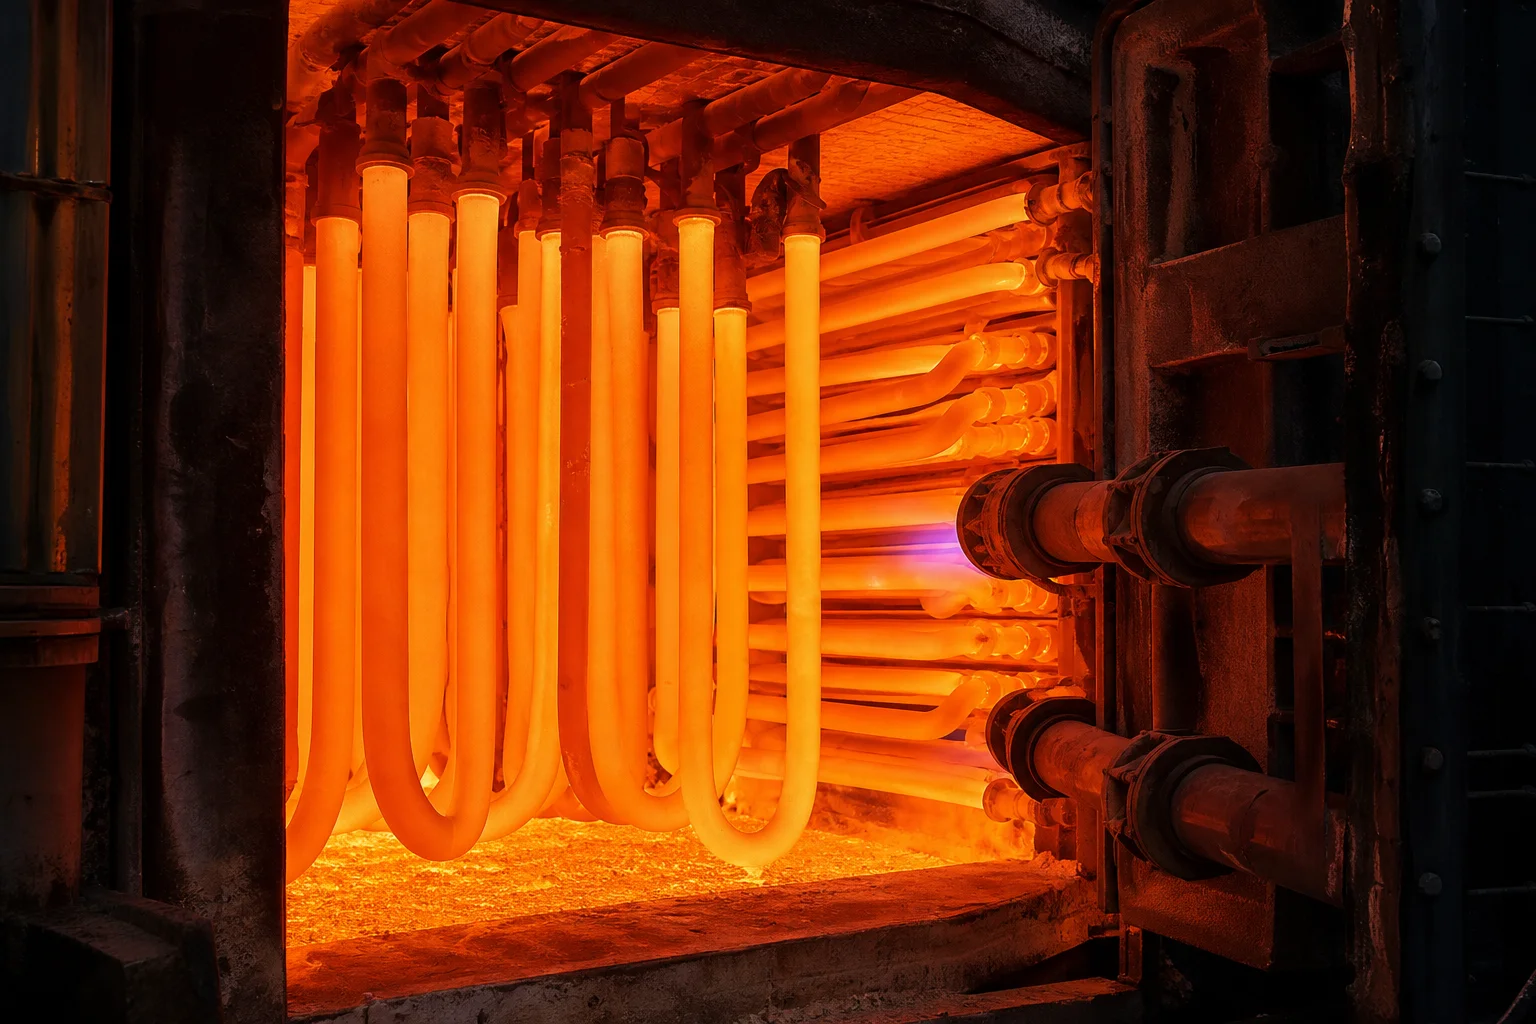
В петрохемиското производство со парна метан реформација, термичко цепење на етилен, линии за непрекината термообработка на челик и комерцијални инсталации за топлинска обработка, металните компоненти работат во жестоки термички пекови. Цевките на зрачење на запалени загревачи, цевките на катализатори за реформација, намотките за пиролиза на етилен, ролките на подот на пеќите и кошниците за полнење при топлинска обработка работат при непрекинати температури од ().
Под овие екстремни термодинамички режими, стандардните нерѓосливи челици (како што се 304 или 316) брзо се оксидираат, губат цела структурна чврстина за неколку часа и претрпуваат катастрофален руптурен крип.
Преживувањето на децении високотемпературна употреба бара специјализирани Лити аустенитни топлински отпорни челици и никел-хром легури (регулирани со ASTM A297, ASTM A608 и EN 10295) . Овие легури се потпираат на висок хром содржини ( ) за непрекината заштитна формација на хромиум оксид ( ) формирање на скали, висок никел ( ) за стабилност на лицево-центрираната коцка (FCC) аустенитна матрица и целосни микрододатоци на ниобиум (Nb), титаниум (Ti) и ретки земни метали за формирање стабилни интра-грануларни карбидни мрежи што отпорни се на крип-деформација.
Овој комплексен водич детално ги опишува металургијата на термостабилните легури, центрифугалното леење на реформер цевки, статичното инвестициско леење на фурниски прибори, предвидувањето на времето до крип-пукнатина и специјализираните орбитални заварувачки протоколи.
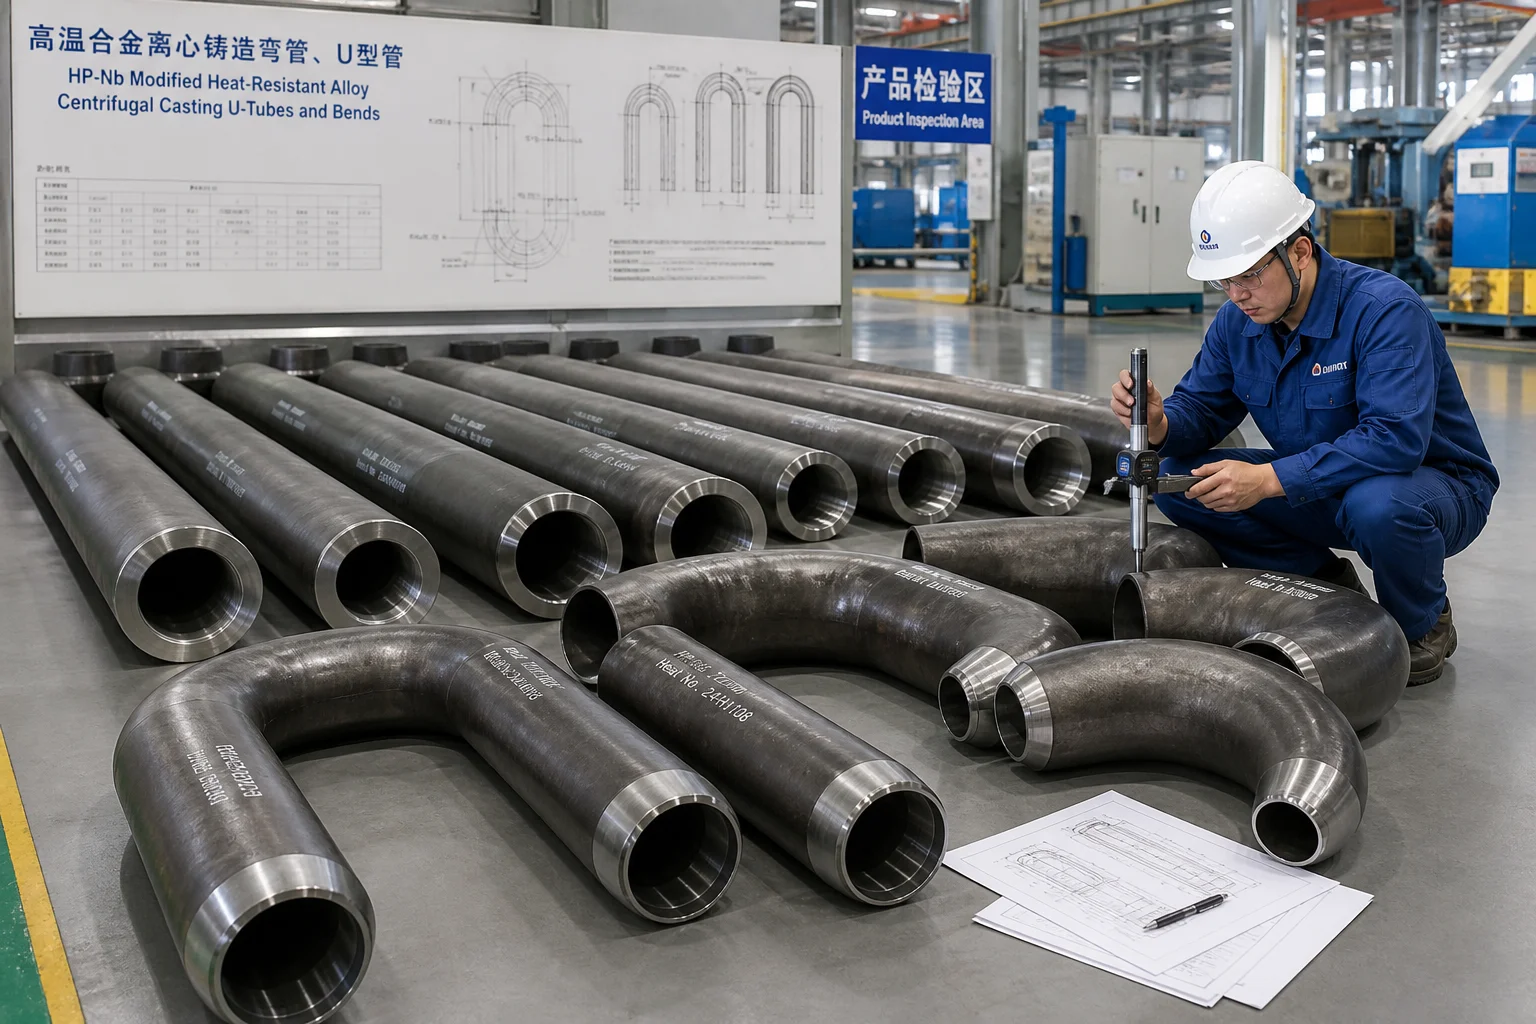
1. Механизми на деградација на висока температура во термичките фурни
                     ┌──────────────────────────────────────────────┐
                     │ Extreme Furnace Environment (900 °C - 1150 °C)│
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ High-Temperature Creep Rupture│ │ High-Temp Carburization & Coke│ │ Thermal Shock & Distortion    │
│ (Time-dependent grain boundary│ │ (Carbon ingress forming       │ │ (Cyclic thermal expansion     │
│  sliding under internal press)│ │  embrittling internal carbides│ │  causing cracking & sagging)  │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Компонент на фурната | Работна температура и атмосфера | Доминантен режим на деградација | Решение за материјал |
|---|---|---|---|
| Цевки за реформери на катализатори во петрохемиската индустрија | / Притиснат () | Ползечко деформирање, внатрешен водород/метан напад | Центрифугално леано HP-Nb модифицирано / микролегирано (25Cr-35Ni-Nb) |
| Коили за крекирање на етилен во пиролиза | / Углеводороден гас + интензивно кокување | Брзо карбонизирање, топлински горещи точки предизвикани од кок | Ултра-високо легирано (35Cr-45Ni-Nb-Ti / 1.4857 Mod) |
| Гасни зрачење U-цеви | / Испушни гасови од комбустивната камера | Оксидација со лупинг, топлинска умора од пламенот на горилката | Центрифугално леани HK40 / HT (25Cr-20Ni / 15Cr-35Ni) |
| Вртливи ролери и кошници за пеќната подлога | / Карбуризација, нитризација или неутрална атмосфера | Топлински циклусен удар, провиснување под тежок товар | Статички леани HU / HW (19Cr-39Ni / 12Cr-60Ni) |
2. Литени топлоотпорни легури според хиерархија (ASTM A297 и индустриски стандарди)
Литените топлоотпорни легури содржат значително повисоки содржини на јаглерод ( ) од извлечени нерѓосливи челици ( ) и намерно формираат примарни и секундарни карбиди на хром/ниобиум ( и ) што ги заклучуваат дислокациите и максимизираат отпорноста кон крипање:
| Семејство на легури | Стандарден / еквивалентен | Номинална хемиска состав (тежински %) | Макс. работна температура | Клучно металуршко својство и примена |
|---|---|---|---|---|
| HK40 | ASTM A297 HK / DIN 1.4848 / GX40CrNiSi25-20 | Класичен легиран материјал за реформери и зрачење цевки; добро рамнотежа помеѓу крипна чврстина и цена | ||
| HT / HT30 | ASTM A297 HT / DIN 1.4862 | Изврсна отпорност на топлински шок и наизменична оксидација-карбонизација | ||
| HP-Nb Модифициран | ASTM A608 HP-Nb / DIN 1.4852 Мод | Индустријски работен коњ за цевки на водородни реформери; Nb формира мелки карбиди кои спречуваат грубеење карбиди кои спречуваат грубеење | ||
| HP-Микро-legиран | 35Cr-45Ni-Nb-Ti-Zr / 1.4857 Mod | Максимална отпорност на крипне чупливи и карбурисање за пеци за расцепување на етилен | ||
| HU / HW легури | ASTM A297 HU / HW / 1.4865 | Или | Исклучителна отпорност кон атмосфери со карбонизација и нитрирање; тави за печки за термичка обработка |
Улогата на микро-легиращите елементи:
- Ниобиум (Nb ): Се комбинира со јаглерод за формирање ултрастабилни интергрануларни карбиди кои отпорни се на растворање и грубеење на температури над , зголемувајќи го трипато времето до пукнатина од крипа.
- Титаниум и циркониум (Ti/Zr ): Ги поправаат морфологијата на примарните евтектички карбиди од груби поврзани филмови во ситни изолирани сферични гранули.
3. Центрифугално леанje споредено со статично инвеститивно леанje
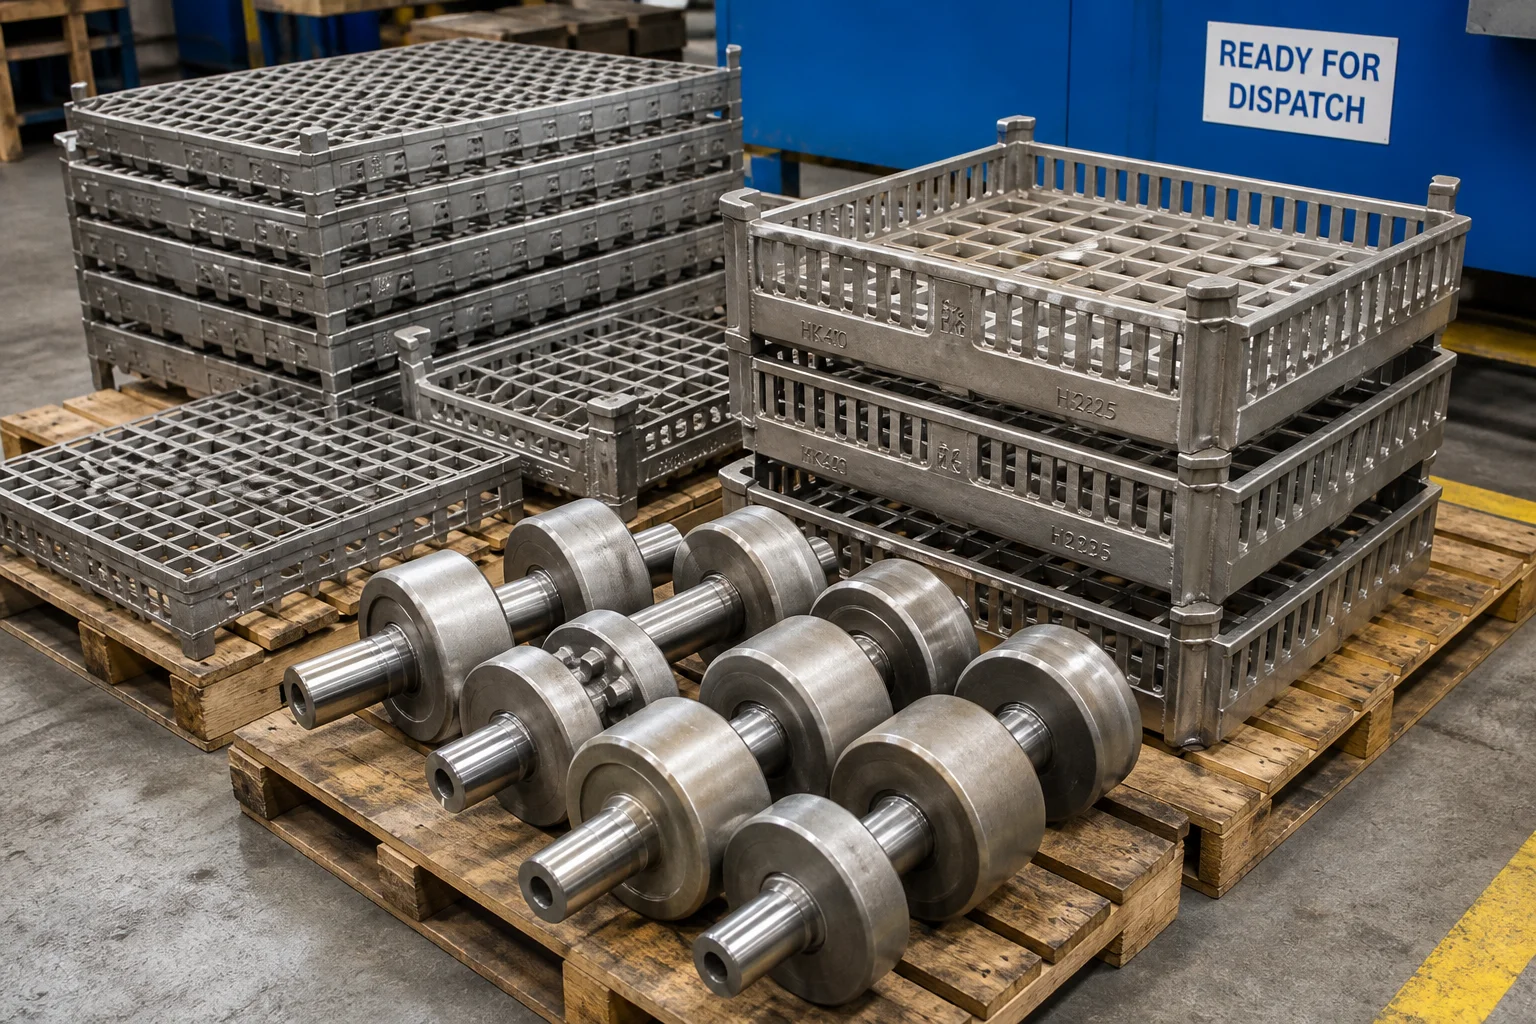
Производството на опрема за високотемпературни пеци бара двојна леарска методологија:
┌─────────────────────────────────────────────────────────────┐
│ A. Horizontal Centrifugal Casting (Tubes & Rollers)         │
│    • High rotational mold spin (80G – 120G acceleration)    │
│    • High density, zero porosity, directional freezing from │
│      outer surface inward                                   │
│    • Dedicated pull-boring of inner diameter to remove      │
│      segregated low-density oxides                          │
├─────────────────────────────────────────────────────────────┤
│ B. Precision Static Investment / Shell Casting (Fixtures)   │
│    • Ceramic shell molding for complex furnace charge       │
│      baskets, radiant tube return bends, and brackets       │
│    • Thin wall sections with smooth surface finish (Ra 3.2) │
└─────────────────────────────────────────────────────────────┘
4. Тестирање на трајност при крипање и Ларсон-Милеров параметар
Инженерите за петрохемија ја проценуваат службената долговечност на леаните зрачни и реформер цевки со користење на Тестирање на крипање при висока температура (ASTM E139) :
Каде е апсолутната температура (Келвин), е времето до расцеп (часови), а за леани аустенитни легури.
- Очекувано време на траење на конструкцијата : Центрифугално леаните HP-Nb цевки за реформери се дизајнирани за 100 000 работни часа ( )под непрекинато внатрешни напони од притисок.
5. Прецизно орбитално TIG заварување на зрачење и реформер цевки
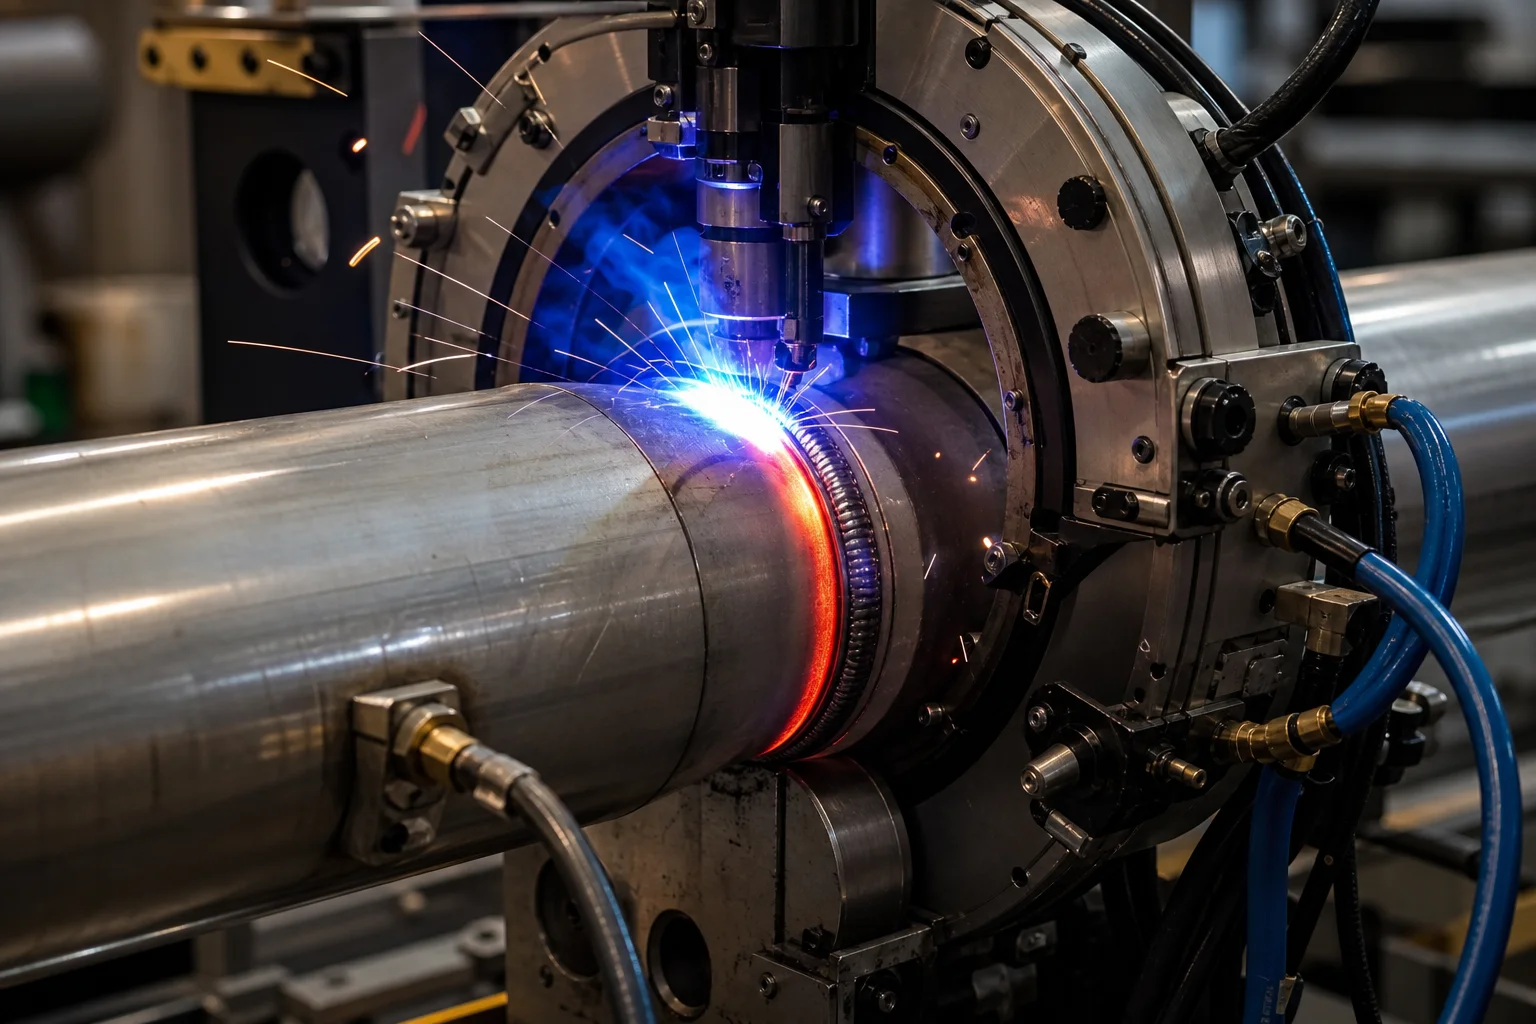
Центрифугално леаните цевкови сегменти се спојуваат со статички леаните вратачи (лакови), фланци и конуси со користење на специјализирани Автоматизирано орбитално GTAW (TIG) заварување :
Cast Tube Bevel Preparation (Narrow Gap J-Bevel)
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 1. 100% Inert Argon Backing Gas Purge ($O_2 < 20\text{ ppm}$) │
│    (Prevents internal root oxidation and coking sites) │
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 2. Automated Orbital TIG Welding with Matched Filler Wire│
│    (e.g., Inconel 617 / AWS A5.14 ERNiCrCoMo-1)        │
│    (Strict interpass temperature control $\le 150\text{ °C}$) │
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 3. 100% Volumetric Radiographic Examination (RT)       │
│    (Zero lack of fusion, porosity, or hot micro-cracks)│
└────────────────────────────────────────────────────────┘
6. Компрехензивни стандарди за осигурување на квалитетот
| Параметар за инспекција | Стандард за тестирање | Критериуми за прифаќање |
|---|---|---|
| Хемиска анализа | Оптичка емисиона спектрометрија (OES) | Строга согласност со ASTM A297 / A608; контролиран C ( ) , Nb ( ) |
| Разрушување поради крипање на висока температура | ASTM E139 ( аТ ) | Време до разрушување на тест купони со смањување на површината |
| Радиографско тестирање (RT) | ASME Sec VIII Div 1 UW-51 / ISO 10675-1 | 100% радиографска инспекција на сите орбитални споеви и статички вратни завоји |
| Течност проникнувач (PT) | ASTM E165 (Флуоресцентен боја проникнувач) | 100% инспекција на подготовка за цевкови споеви и надворешни леани површини; нула индикации на пукнатини |
| Хидростатички пробен притисок | ASME B31.3 / API 530 | проектен притисок ( ) задржано за ; без течење |
| Концентричност на отворот и ѕидови | Ултразвучен мерач на дебелина на ѕидови и отворен сонд | Допустлива девијација на дебелината на ѕидовите на цевката во рамките на ; исправност |
7. Способности за леење на топлински отпорни материјали кај Dandong City Pengxin Machinery Co., Ltd.
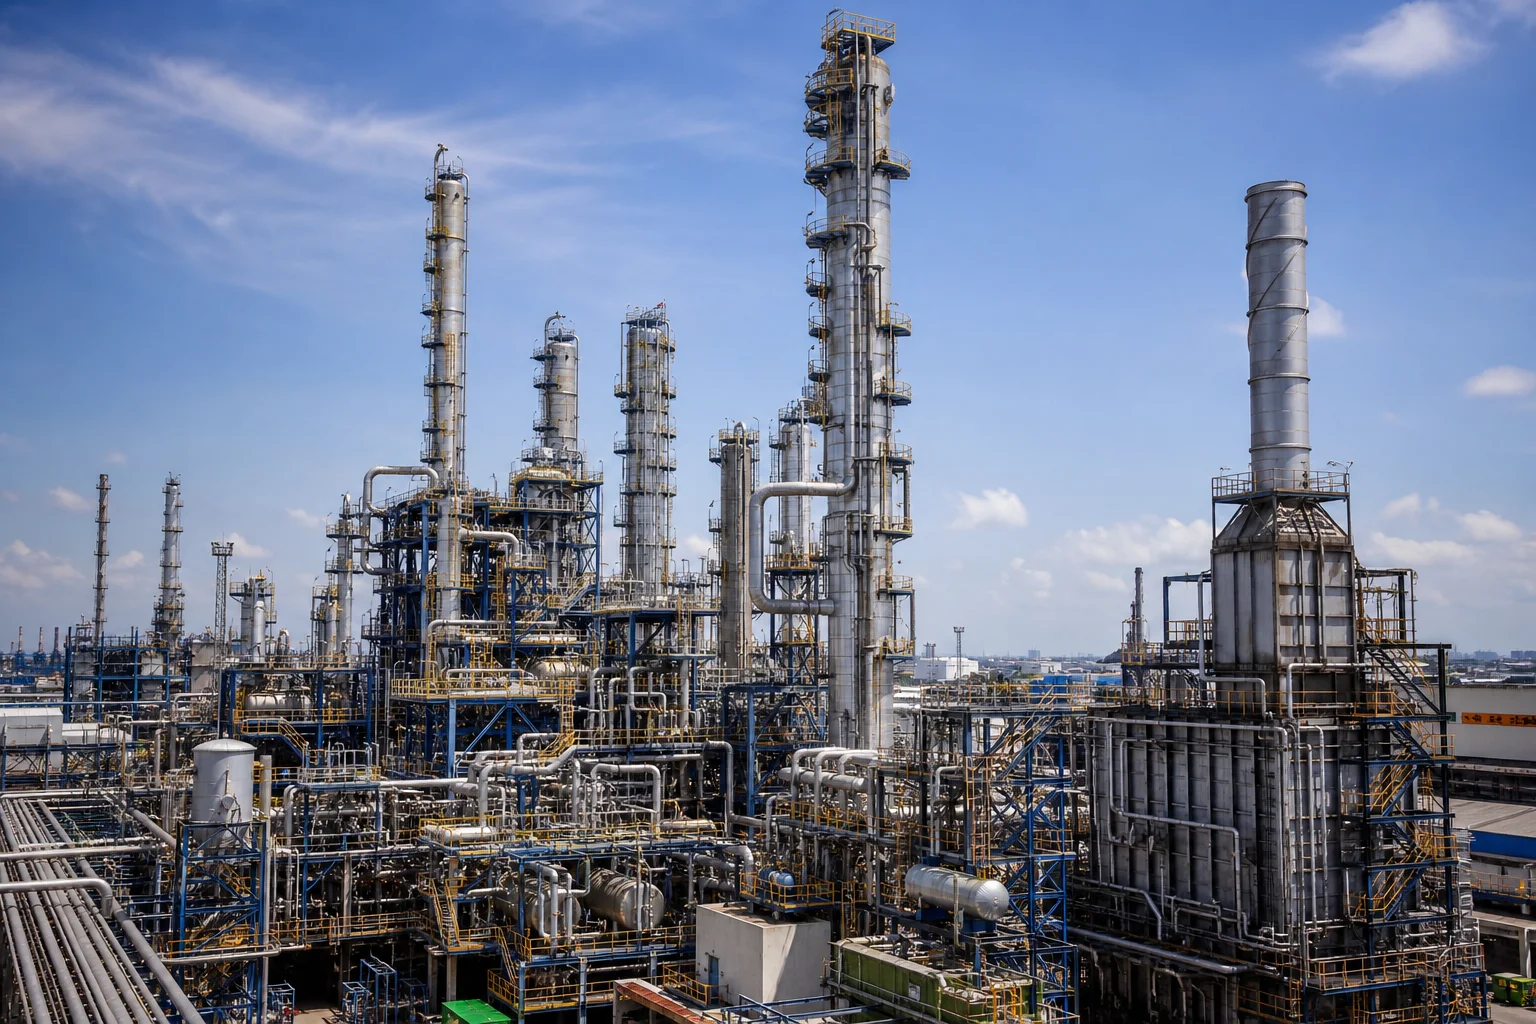
Доставката на леанки за високотемпературни пеќи бара специјализирани индукциски топилници, хоризонтални центрифугални леарници, прецизни статички леарници со инвестициско леанje и сертифицирани орбитални заварувачки станици.
Dandong City Pengxin Machinery Co., Ltd. доставува високо перформантни леани топлоотпорни легури и изработени пеќни склопови:
- Обемен портфолио на топлоотпорни легури : Сертифицирана производство на HK40, HT, HP-Nb модифицирани, HP-микроалоиран (35Cr-45Ni), HU, HW и сопствени топлоотпорни легури.
- Интегрирани центрифугални и статички леарници : Современи хоризонтални центрифугални леарници што произведуваат цевки со должина до 3 метри и пречници од 50 мм до 500 мм, комбинирани со статичко инвестициско леанje за комплексни вратни кривини и кошови за полнење.
- Внатрешни дупчиња со длабоко повлекување : Тежок тип хоризонтални бургијерски машини што отстрануваат внатрешни слоеви на сегрегација за да обезбедат безупречни површини на дупчињата.
- Сертифицирани орбитални заварувачки и монтажни станици : Заварувачки станици со чиста соба и GTAW орбитално заварување што произведуваат целосно предизградени радијантни U-цевки и реформерски колектори.
- Полно квалитетно сертифицирање : Сертифицирано според ISO 9001, со целосни материјални испитни сертификати EN 10204 3.1 и 3.2, извештаи за 100% RT/PT и потврда за испитување на крип-руптура.
Заклучок
Леанки и фурнитури отпорни на високи температури работат во термодинамичките екстреми на индустриска обработка. Остануваат функционални при непрекината експлоатација без крип-руптура, топлинско провиснување или окарбонување што предизвикува кршливост, што бара напредна легирања хемија (HP-Nb модифицирана), центрифугална густина на леанките, прецизно дупчење на длабоки отвори и орбитално TIG заварување без дефекти.
Соработката со искуствен, интегриран производител на топлински отпорни леанки и машински обработени делови осигурува максимална топлинска ефикасност на фурната, подолги временски периоди на работа и најниска цена по работен час.
Контактирајте го Dandong City Pengxin Machinery Co., Ltd. за да ги пратите вашите цртежи на зрачење цевки, реформер намотки или фурнитури.
Dandong City Pengxin Machinery Co., Ltd. — Тешки леани делови и прецизно машинирање, од 1958 година.
Содржина
- 1. Механизми на деградација на висока температура во термичките фурни
- 2. Литени топлоотпорни легури според хиерархија (ASTM A297 и индустриски стандарди)
- 3. Центрифугално леанje споредено со статично инвеститивно леанje
- 4. Тестирање на трајност при крипање и Ларсон-Милеров параметар
- 5. Прецизно орбитално TIG заварување на зрачење и реформер цевки
- 6. Компрехензивни стандарди за осигурување на квалитетот
- 7. Способности за леење на топлински отпорни материјали кај Dandong City Pengxin Machinery Co., Ltd.
- Заклучок