
 EN
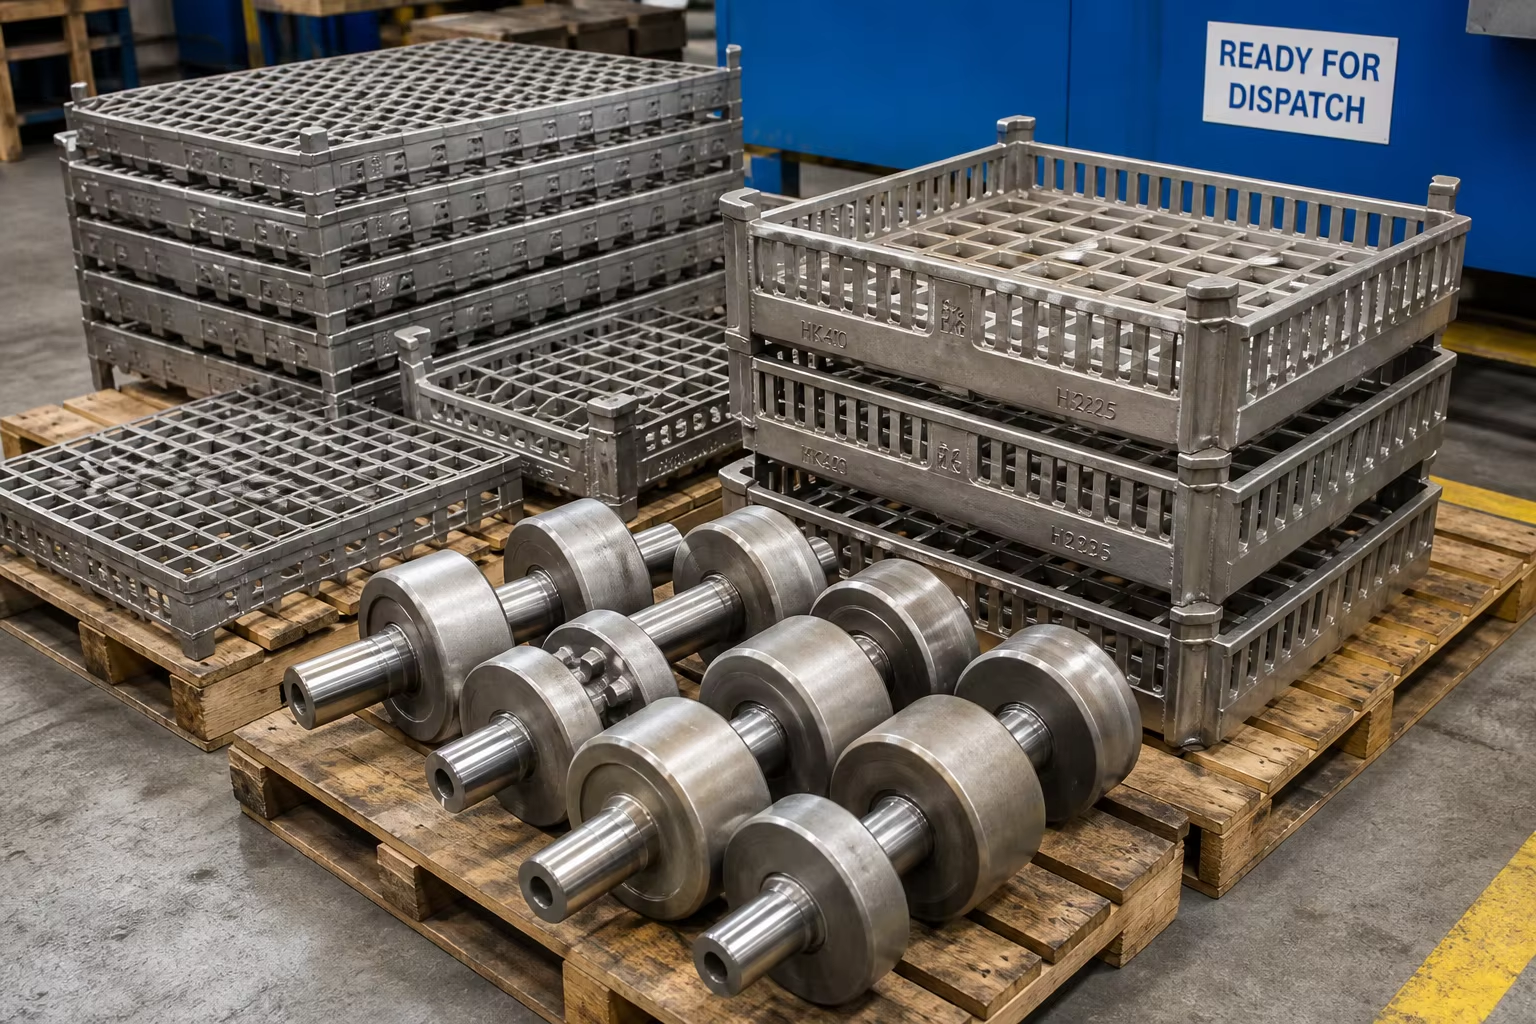
Meta apraksts: Pilnīgs tehniskais pamācība par siltumizturīgiem sakausējumu liešanas izstrādājumiem naftas ķīmijas reformēšanai un rūpnieciskajām siltuma apstrādes krāsnīm. Iepazīstieties ar ASTM A297 klasifikācijām (HK40, HT, HP-Nb modificēts / DIN 1.4852 / 1.4857), centrētās liešanas staru U-caurulēm, ziedošās liešanas krāsns groziem, plaisu veidošanās ilgumu pie pastāvīgas slodzes un orbitālo TIG metināšanu.
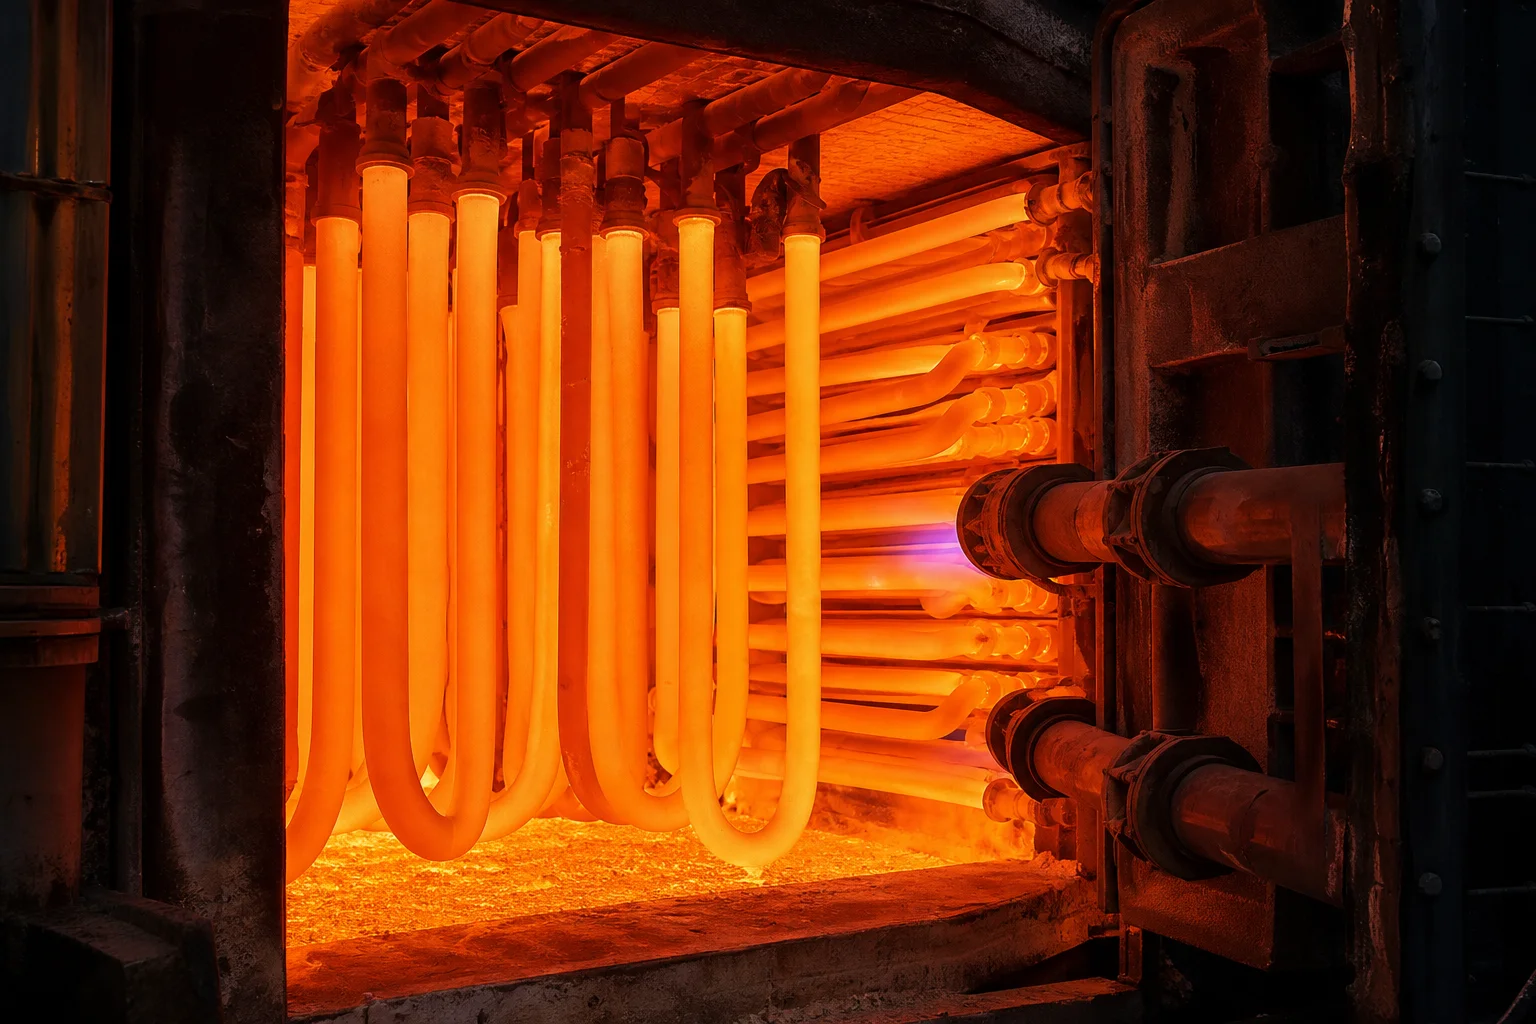
Petroķīmiskajās tvaika metāna reformēšanas, etilēna termiskās krakšanas, tērauda nepārtrauktās atkausēšanas līnijās un komerciālajās siltumapstrādes iekārtās metāla komponenti darbojas ugunīgos termiskajos infernos. Degvielas radiācijas sildītāju caurules, katalizatoru reformētāju caurules, etilēna pirolīzes spoles, krāsns pamatnes rulleri un siltumapstrādes iekraušanas grozi darbojas nepārtraukti temperatūrās no ().
Šādos ekstremālos termodinamiskajos režīmos standarta nerūsējošie tēraudi (piemēram, 304 vai 316) ātri oksidējas, zaudē visu strukturālo izturību stundu laikā un piedzīvo katastrofālu creepa plīsumu.
Dekāžu ilgstošai izturībai augstās temperatūrās nepieciešami specializēti Litie austenītie karstumizturīgie tēraudi un niķeļa-hroma sakausējumi (kuri reglamentēti ASTM A297, ASTM A608 un EN 10295) . Šie sakausējumi balstās uz augstu hroma saturu ( ) nepārtrauktai hromija oksīda ( ) kārbonāta veidošanās, augsts nikelis ( ) stabilai sejas centrētā kubiskā (FCC) austenīta matricas stabilitātei un mērķtiecīgām mikrododām niobija (Nb), titāna (Ti) un retzemju elementiem, lai veidotu stabīlus iekšgranulārus karbīdu tīklus, kas pretojas lēnai deformācijai.
Šis detalizētais pamācības dokuments izklāsta karstumizturīgo sakausējumu metalurģiju, reformeru cauruļu centrīfugālo liešanu, krāsns fiksatoru statisko investīciju liešanu, lēnas deformācijas pārrāvuma ilguma prognozēšanu un specializētus orbitālos metināšanas protokolus.
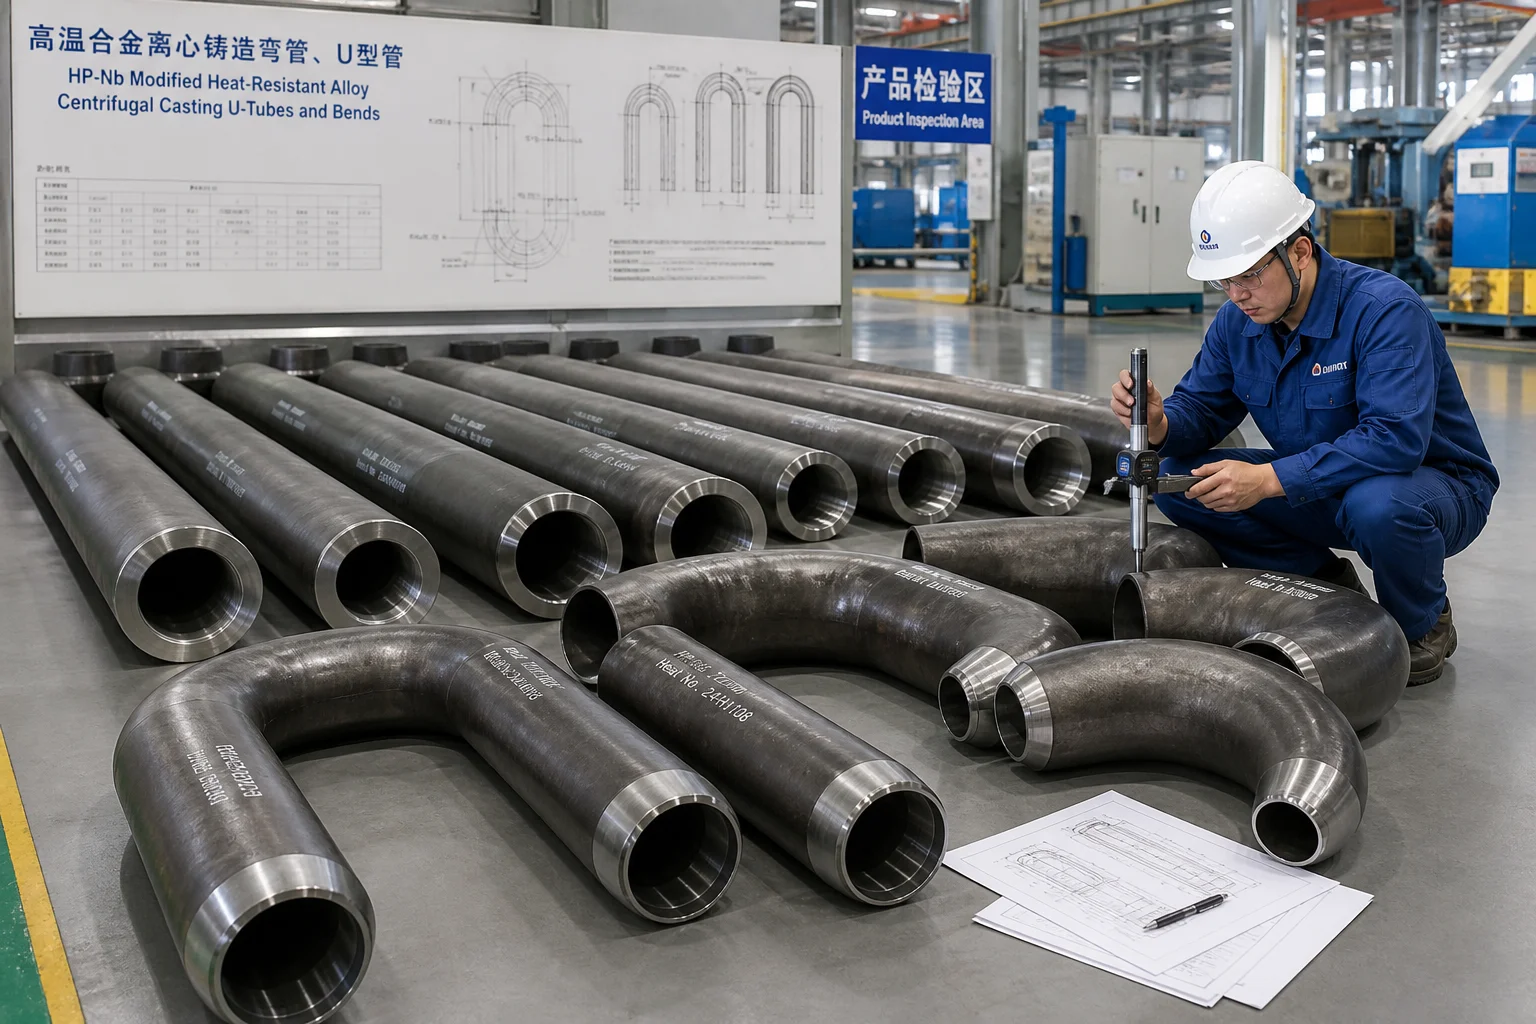
1. Augstas temperatūras degradācijas mehānismi termiskajās krāsnīs
                     ┌──────────────────────────────────────────────┐
                     │ Extreme Furnace Environment (900 °C - 1150 °C)│
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ High-Temperature Creep Rupture│ │ High-Temp Carburization & Coke│ │ Thermal Shock & Distortion    │
│ (Time-dependent grain boundary│ │ (Carbon ingress forming       │ │ (Cyclic thermal expansion     │
│  sliding under internal press)│ │  embrittling internal carbides│ │  causing cracking & sagging)  │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Krāsns komponents | Darba temperatūra un vide | Dominējošais degradācijas veids | Materiāla risinājums |
|---|---|---|---|
| Naftas ķīmijas katalizatora reformeru caurules | / Piespiedts () | Kreipšanās deformācija, iekšējais ūdeņraža/metāna uzbrukums | Centrifūgā liekta augstspiediena niobija modificētā / mikroleģētā (25Cr-35Ni-Nb) |
| Etilēna pirolīzes sadalīšanas caurules | / Ogļūdeņražu gāze + smags koksa veidošanās | Ātra karbonizācija, koksa izraisīti termiski karstie punkti | Ultraugstleģēta sakausējuma (35Cr-45Ni-Nb-Ti / 1.4857 Mod) |
| Gāzi kurināmas starojuma U-formas caurules | / Degāšanas izplūdes gāzes | Oksidācijas nobrūšana, degļa liesmas termiskā izturība | Centrifugāli liekts HK40 / HT (25Cr-20Ni / 15Cr-35Ni) |
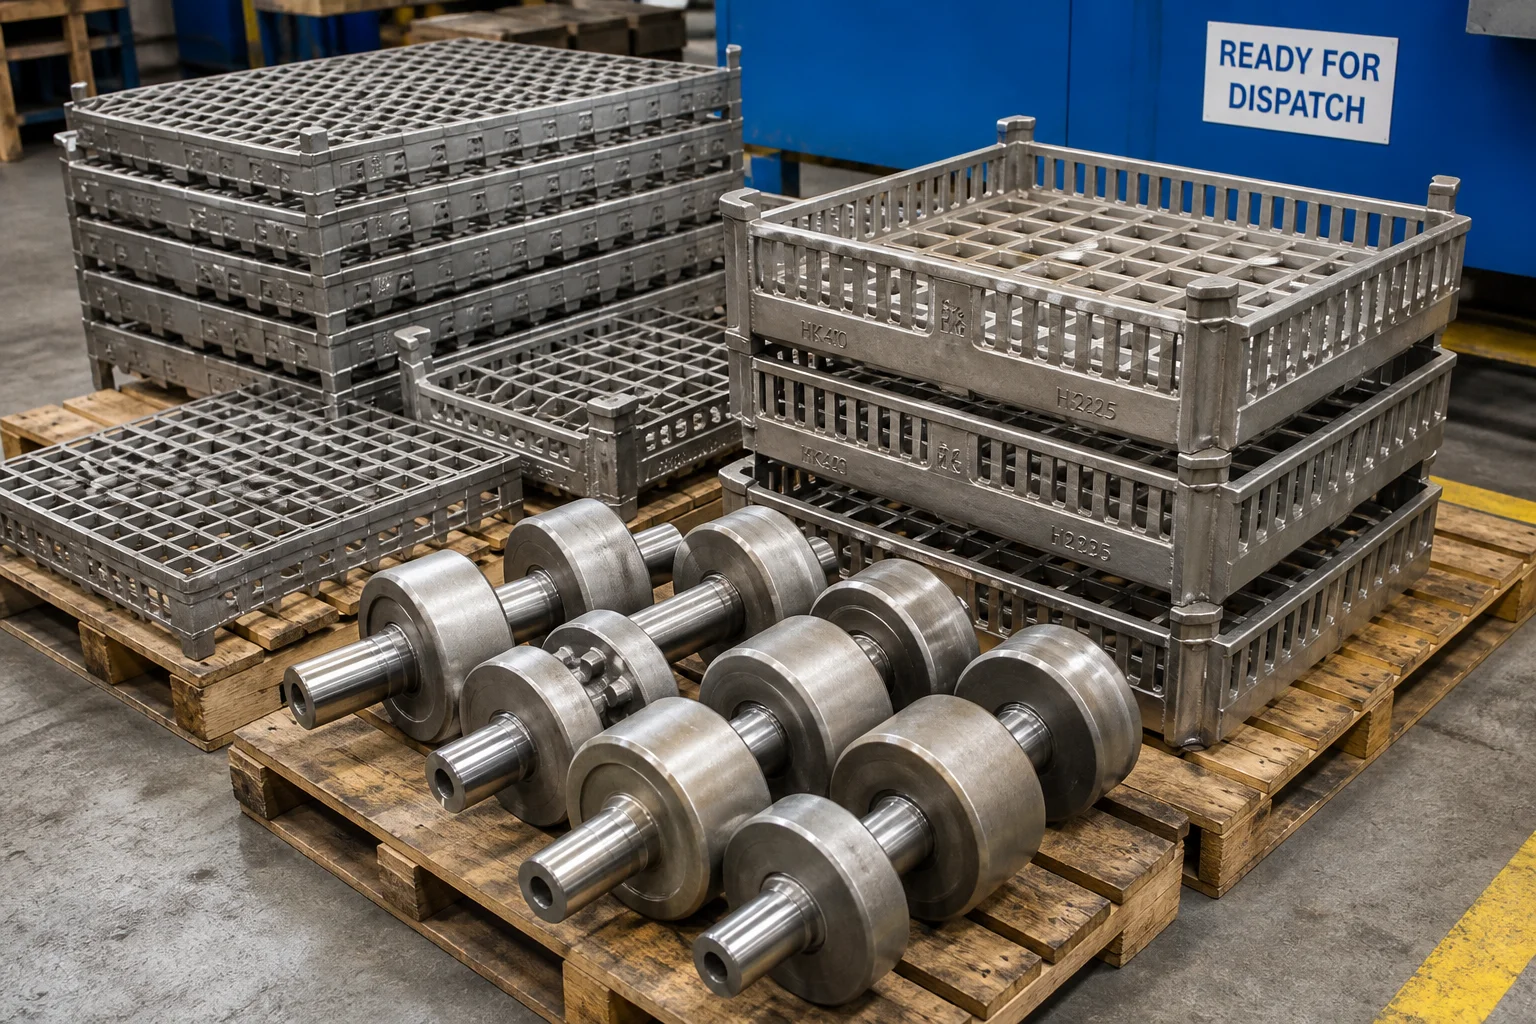
| Krāsns grīdas rulleri un grozi | / Karbonizēšana, nitrēšana vai neitrāla vide | Termiskā cikliskā triecienvide, deformācija smagas slodzes ietekmē | Stacionāri liekts HU / HW (19Cr-39Ni / 12Cr-60Ni) |
2. Liešanas karstumizturīgo sakausējumu hierarhija (ASTM A297 un nozares standarti)
Lietās karstumizturīgās sakausējumi satur ievērojami augstāku oglekļa saturu ( ) nekā deformējamās nerūsējošās tērauda sakausējumi ( ), lai mērķtiecīgi izdalītu primāros un sekundāros hroma/niobija karbīdus ( un ), kas bloķē dislokācijas un maksimizē lēnas deformācijas (krītošās) izturību:
| Sakausējuma veids | Standarts / Ekvivalents | Nominālā ķīmiskā sastāvs (masas %) | Maksimālā darbības temperatūra | Galvenā metalurģiskā īpašība un lietojums |
|---|---|---|---|---|
| HK40 | ASTM A297 HK / DIN 1.4848 / GX40CrNiSi25-20 | Klasiskais reformatora un staru caurules sakausējums; laba līdzsvara attiecība starp ļodīšanās izturību un izmaksām | ||
| HT / HT30 | ASTM A297 HT / DIN 1.4862 | Izteiksmīga pretestība termiskajam šokam un maiņojošai oksidēšanai–karbonizācijai | ||
| HP-Nb modificēts | ASTM A608 HP-Nb / DIN 1.4852 Mod | Rūpniecības darba zirgs ūdeņraža reformatora caurulēm; niobija veido smalkus karbīdus, kas pretojas sabiezēšanai | ||
| HP mikroleģēts | 35Cr-45Ni-Nb-Ti-Zr / 1.4857 Mod | Maksimālās izturības pret lēnu deformāciju un oglekļa piesūcināšanu pretestība etilēna sadalīšanas krāsnīm | ||
| HU / HW sakausējumi | ASTM A297 HU / HW / 1.4865 | Vai | Ārkārtīgi augsta pretestība oglekļošanas un nitrēšanas vides ietekmei; termoapstrādes krāsns plāksnes |
Mikrosakausējuma elementu loma:
- Niobija (Nb ): Savienojas ar oglekli, veidojot ārkārtīgi stabiliem starukrasta karbīdiem, kas pretojas izšķīšanai un rupināšanai temperatūrās virs , palielinot plaisu rašanās ilgumu trīskārši.
- Titāns un cirkonijs (Ti/Zr ): Uzlabo primāro eitektisko karbīdu formu – no rupjiem savstarpēji saistītiem kārtiem uz smalkiem izolētiem sfēriskiem mezgliem.
3. Centrifugālā liešana pret statiskās iegulšanas liešanas tehnoloģijām
Augstas temperatūras krāsns aprīkojuma ražošanai nepieciešamas divas liešanas metodoloģijas:
┌─────────────────────────────────────────────────────────────┐
│ A. Horizontal Centrifugal Casting (Tubes & Rollers)         │
│    • High rotational mold spin (80G – 120G acceleration)    │
│    • High density, zero porosity, directional freezing from │
│      outer surface inward                                   │
│    • Dedicated pull-boring of inner diameter to remove      │
│      segregated low-density oxides                          │
├─────────────────────────────────────────────────────────────┤
│ B. Precision Static Investment / Shell Casting (Fixtures)   │
│    • Ceramic shell molding for complex furnace charge       │
│      baskets, radiant tube return bends, and brackets       │
│    • Thin wall sections with smooth surface finish (Ra 3.2) │
└─────────────────────────────────────────────────────────────┘
4. Krāpšanās un pārtraukšanās ilguma izmēģinājumi un Larsona–Milera parametrs
Naftas ķīmijas inženieri novērtē liektu starojuma un reformētāju cauruļu ekspluatācijas ilgumu, izmantojot Augstas temperatūras krāpšanās un pārtraukšanās izmēģinājumus (ASTM E139) :
Kur ir absolūtā temperatūra (kelvini), ir laiks līdz pārtraukšanai (stundās) un liektām austēnītiskām saklājumam.
- Projektētais kalpošanas laiks : Augstas kvalitātes centrifugāli liektas HP-Nb reformera caurules ir izstrādātas 100 000 ekspluatācijas stundām ( )nepārtrauktas darbības apstākļos iekšējā spiediena slodzēs.
5. Precīzā orbitālā TIG metināšana starp starpstaru un reformera cauruļu komplektiem
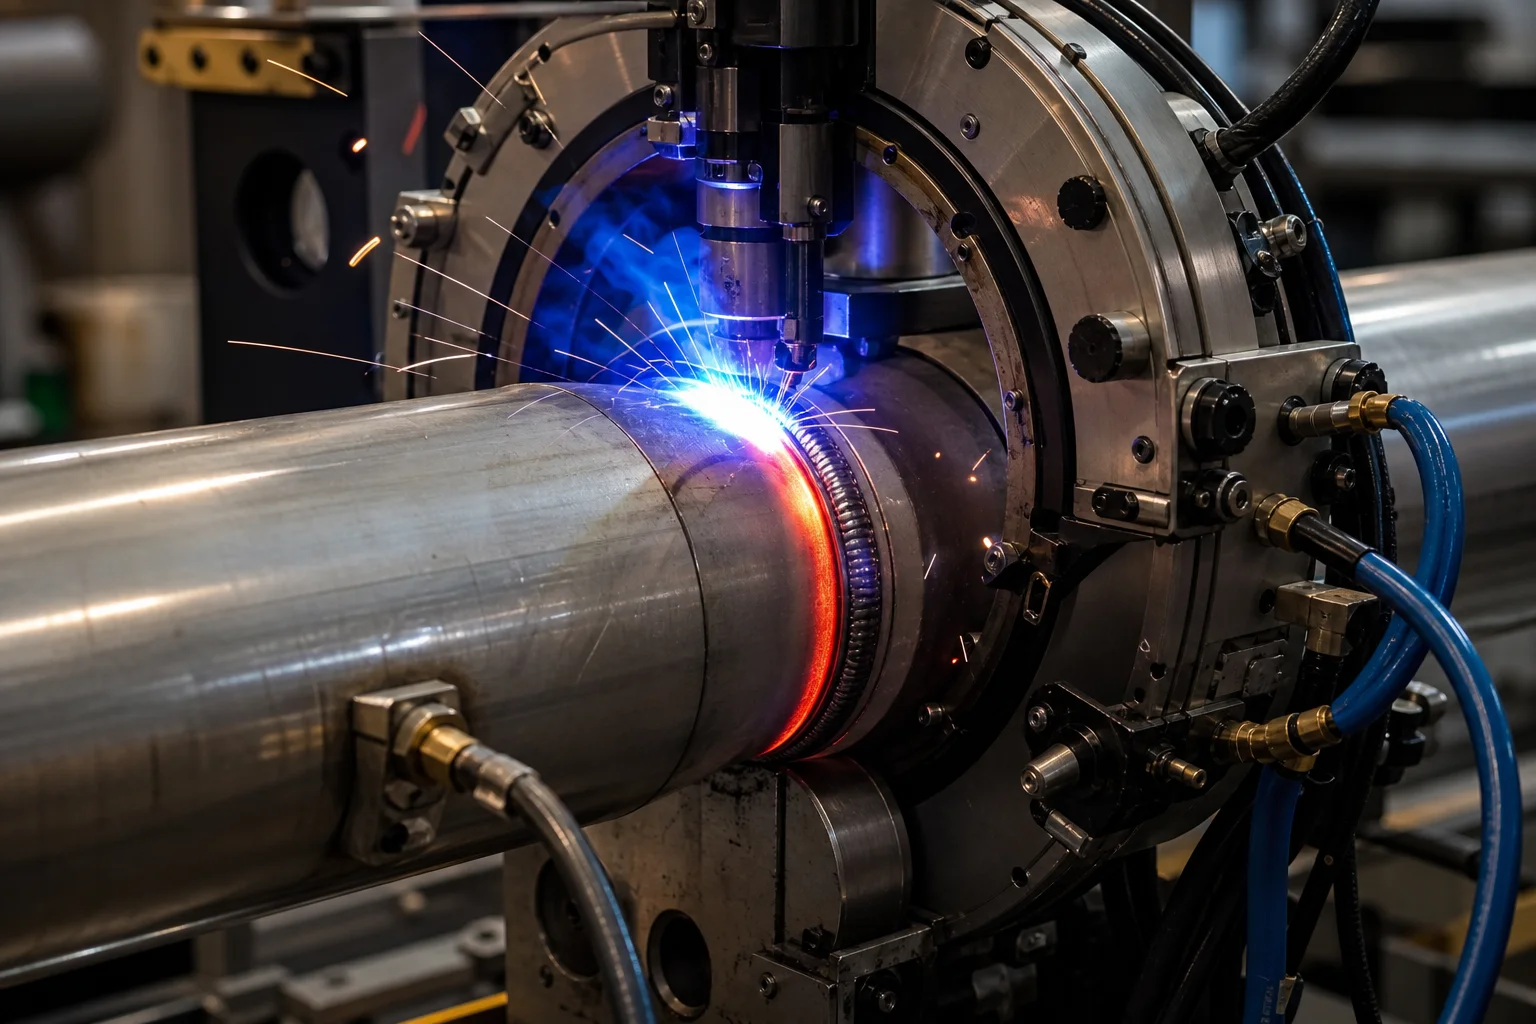
Centrifugāli liektu cauruļu segmentus savieno ar statiski liektām atgriezeniskajām līkumām (elkoņiem), flančiem un konusveida daļām, izmantojot specializētu Automatizēto orbitālo GTAW (TIG) metināšanu :
Cast Tube Bevel Preparation (Narrow Gap J-Bevel)
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 1. 100% Inert Argon Backing Gas Purge ($O_2 < 20\text{ ppm}$) │
│    (Prevents internal root oxidation and coking sites) │
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 2. Automated Orbital TIG Welding with Matched Filler Wire│
│    (e.g., Inconel 617 / AWS A5.14 ERNiCrCoMo-1)        │
│    (Strict interpass temperature control $\le 150\text{ °C}$) │
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 3. 100% Volumetric Radiographic Examination (RT)       │
│    (Zero lack of fusion, porosity, or hot micro-cracks)│
└────────────────────────────────────────────────────────┘
6. Visaptvero kvalitātes nodrošināšanas standarti
| Pārbaudes parametrs | Testēšanas standarts | Pieņemšanas kritēriji |
|---|---|---|
| Ķīmiskā analīze | Optisko emisiju spektrometriju (OES) | Strikta atbilstība ASTM A297 / A608; kontrolēts C ( ) un Nb ( ) |
| Augstas temperatūras creepa pārtraukums | ASTM E139 ( austrija ) | Laiks līdz pārtraukumam pārbaudes paraugiem ar šķērsgriezuma samazinājums |
| Rentgena testēšana (RT) | ASME Sec VIII Div 1 UW-51 / ISO 10675-1 | 100 % rentgenogrāfiskā pārbaude visiem orbitālajiem savienojuma metinājumiem un statiskajiem atgriezeniskajiem liekumiem |
| Šķidrā penetrācijas pārbaude (PT) | ASTM E165 (fluorescējošais krāsvielas penetrācijas paņēmiens) | 100 % caurules metinājumu sagatavošanas un ārējo liektu virsmu pārbaude; trūkst plaisu norādījumu |
| Hidrostatiskais izmēģinājuma spiediens | ASME B31.3 / API 530 | projektētais spiediens ( ) uzturēts ; nulles noplūdes |
| Cauruma koncentriskums un sienas | Ultraskaņas sienu mērītājs un cauruma probes | Caurlaides sienas biezuma pieļaujamā novirze ietvaros ; taisnīgums |
7. Karstumizturīgu liešanu Dandong pilsētā Pengxin Machinery Co., Ltd.
Augstas temperatūras krāsns liešanas piegāde prasa specializētu indukcijas kausēšanu, horizontālu centrifrūgu liešanas aprīkojumu, precīzus statiskās investīciju liešanas darbnīcas un sertificētas orbitālās metināšanas zonas.
Dandong City Pengxin Machinery Co., Ltd. piegādā augstas veiktspējas karstumizturīgos sakausējumus un izgatavotās krāsns montāžas:
- Plašs karstumizturīgo sakausējumu klāsts : Sertificēta HK40, HT, HP-Nb modificēto, HP-mikrosakausēto (35Cr-45Ni), HU, HW un patentēto karstumizturīgo sakausējumu ražošana.
- Integrētā centrīfugālā un statiskā liešana : Modernas horizontālās centrīfugālās liešanas mašīnas, kas ražo caurules līdz 3 metriem garas un ar diametru no 50 mm līdz 500 mm, kā arī statiskā investīciju liešana sarežģītiem atgriezeniskajiem līkumiem un degvielas košļām.
- Iekšējā dziļu cauruļu urbumu apstrāde uzņēmumā : Spēcīgas horizontālas urbumu apstrādes mašīnas, kas noņem iekšējās segregācijas kārtas, nodrošinot nevainojamu cauruļu iekšējās virsmas apdari.
- Sertificēta orbitālā metināšana un montāža : Tīrās telpas orbitālās GTAW metināšanas zonas, kurās tiek ražotas pilnībā priekšgatavotas starojuma U-formas caurules un reformatoru kolektori.
- Pilna kvalitātes sertifikācija : ISO 9001 sertificēts, nodrošinot pilnus EN 10204 3.1 un 3.2 materiālu testu sertifikātus, 100 % RT/PT ziņojumus un izplešanās un pārraušanās testu verifikāciju.
Secinājums
Augstas temperatūras siltumizturīgi liešanas izstrādājumi un krāsns stiprinājumi darbojas rūpnieciskās apstrādes termodinamikas galējos apstākļos. Izdzīvošana nepārtrauktā ekspluatācijas režīmā bez lēnas deformācijas, termiskās izliekšanās vai kalcinēšanas izraisītas trausluma palielināšanās prasa augstākā līmeņa sakausējumu ķīmisko sastāvu (HP-Nb modificēts), centrifrūgu liešanas blīvumu, precīzu dziļu caurumu izurbšanu un defektu brīvu orbitālo TIG metināšanu.
Sadarbība ar pieredzētu, integrētu siltumizturīgo liešanas izstrādājumu un apstrādes ražotāju nodrošina maksimālu krāsns termisko efektivitāti, pagarinātas ekspluatācijas ciklus un zemākās ekspluatācijas stundas izmaksas.
Lai iesniegtu savus starojuma caurules, reformatora spoles vai krāsns stiprinājumu rasējumus, sazinieties ar Dandong City Pengxin Machinery Co., Ltd.
Dandong City Pengxin Machinery Co., Ltd. — smagie liešanas izstrādājumi un precīzā apstrāde kopš 1958. gada.
Saturs
- 1. Augstas temperatūras degradācijas mehānismi termiskajās krāsnīs
- 2. Liešanas karstumizturīgo sakausējumu hierarhija (ASTM A297 un nozares standarti)
- 3. Centrifugālā liešana pret statiskās iegulšanas liešanas tehnoloģijām
- 4. Krāpšanās un pārtraukšanās ilguma izmēģinājumi un Larsona–Milera parametrs
- 5. Precīzā orbitālā TIG metināšana starp starpstaru un reformera cauruļu komplektiem
- 6. Visaptvero kvalitātes nodrošināšanas standarti
- 7. Karstumizturīgu liešanu Dandong pilsētā Pengxin Machinery Co., Ltd.
- Secinājums