
 EN
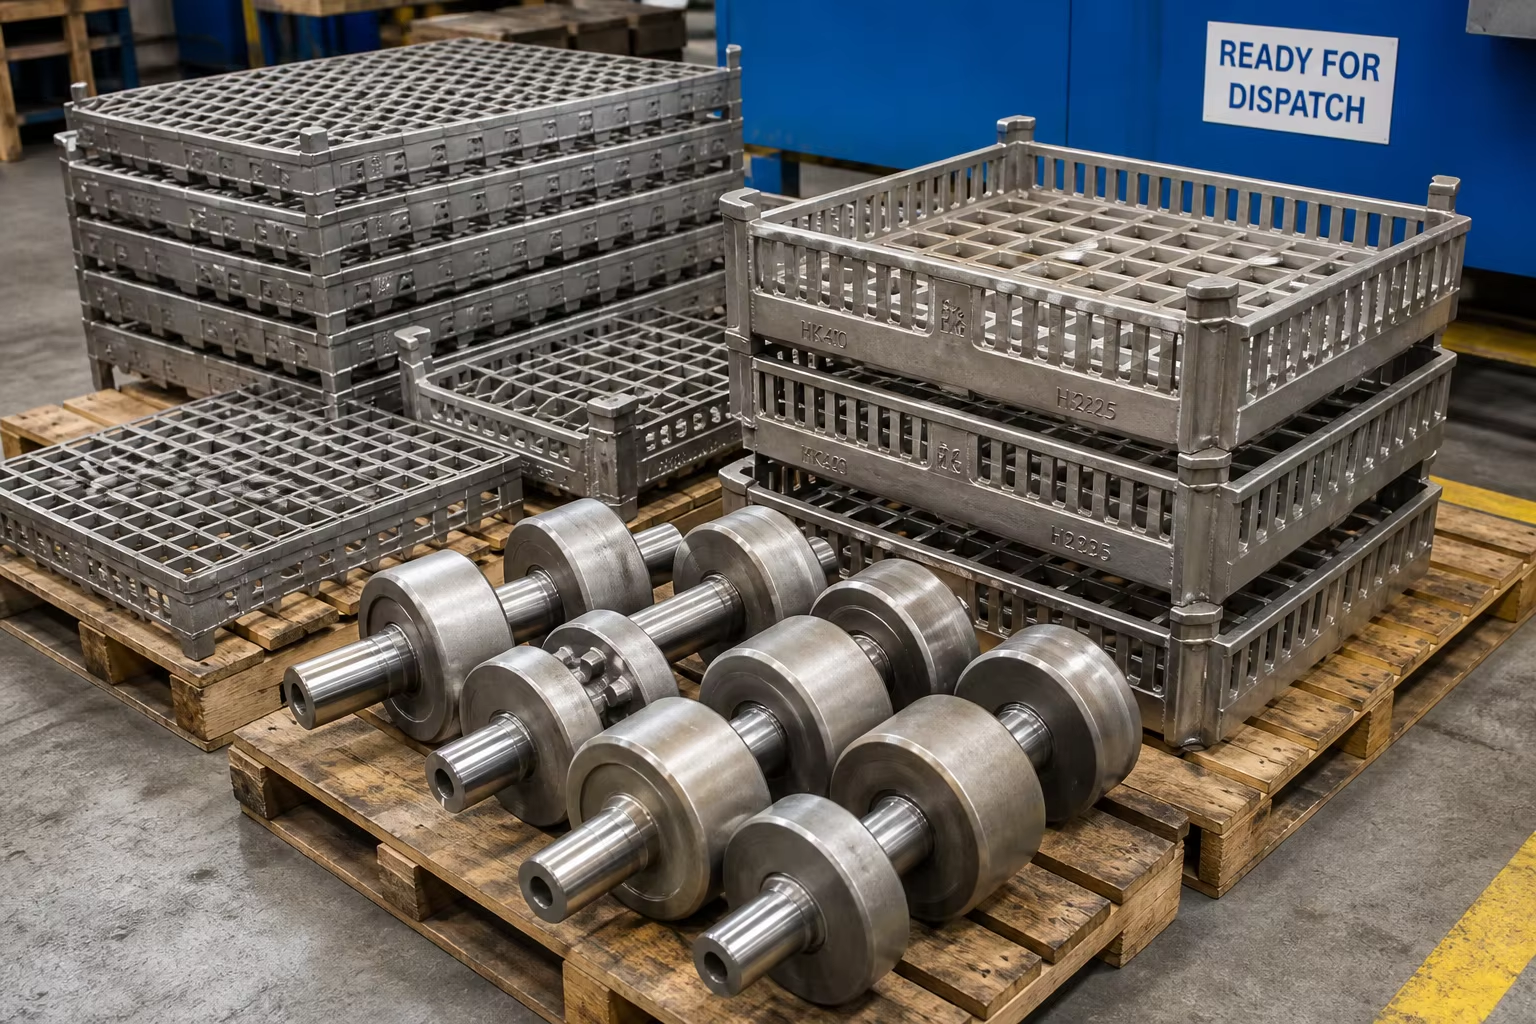
Meta Description: Una guida tecnica completa sui getti in lega resistente al calore per il reforming petrolchimico e i forni industriali per trattamenti termici. Esplora i gradi ASTM A297 (HK40, HT, HP-Nb modificata / DIN 1.4852 / 1.4857), la colata centrifuga di tubi radianti a U, i cestelli per forni ottenuti mediante fusione a cera persa, la durata a rottura per fluenza e la saldatura TIG orbitale.
Nella riformatura a vapore del metano nel settore petrolchimico, nella scissione termica dell’etilene, nelle linee di ricottura continua dell’acciaio e negli impianti commerciali di trattamento termico, i componenti metallici operano all’interno di inferni termici estremi. Tubi radianti riscaldati a fiamma, tubazioni per reformer catalitici, serpentine per la pirolisi dell’etilene, rulli per il pavimento dei forni e cestelli per il carico nei trattamenti termici operano a temperature continue comprese tra ().
In questi regimi termodinamici estremi, gli acciai inossidabili standard (come l’304 o il 316) si ossidano rapidamente, perdono completamente la resistenza strutturale entro poche ore e subiscono rottura catastrofica per fluage.
Resistere per decenni in servizio ad alta temperatura richiede leghe specializzate: Acciai austenitici da getto resistenti al calore e leghe nichel-cromo (regolate dalle norme ASTM A297, ASTM A608 ed EN 10295) . Queste leghe contengono un alto tenore di cromo ( ) per formare continuamente uno strato protettivo di cromia ( ) formazione di incrostazioni, alto contenuto di nichel ( ) per garantire la stabilità della matrice austenitica a facce centrate (FCC) e aggiunte mirate di niobio (Nb), titanio (Ti) e terre rare per formare reti intragranulari stabili di carburi resistenti alla deformazione da fluenza.
Questa guida completa descrive la metallurgia delle leghe resistenti al calore, la colata centrifuga dei tubi per reformer, la colata statica in stampo a cera persa degli accessori per forni, la previsione della vita a rottura da fluenza e i protocolli specializzati di saldatura orbitale.
1. Meccanismi di degradazione ad alta temperatura nei forni termici
                     ┌──────────────────────────────────────────────┐
                     │ Extreme Furnace Environment (900 °C - 1150 °C)│
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ High-Temperature Creep Rupture│ │ High-Temp Carburization & Coke│ │ Thermal Shock & Distortion    │
│ (Time-dependent grain boundary│ │ (Carbon ingress forming       │ │ (Cyclic thermal expansion     │
│  sliding under internal press)│ │  embrittling internal carbides│ │  causing cracking & sagging)  │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Componente del forno | Temperatura di esercizio e atmosfera | Modalità dominante di degradazione | Soluzione materiale |
|---|---|---|---|
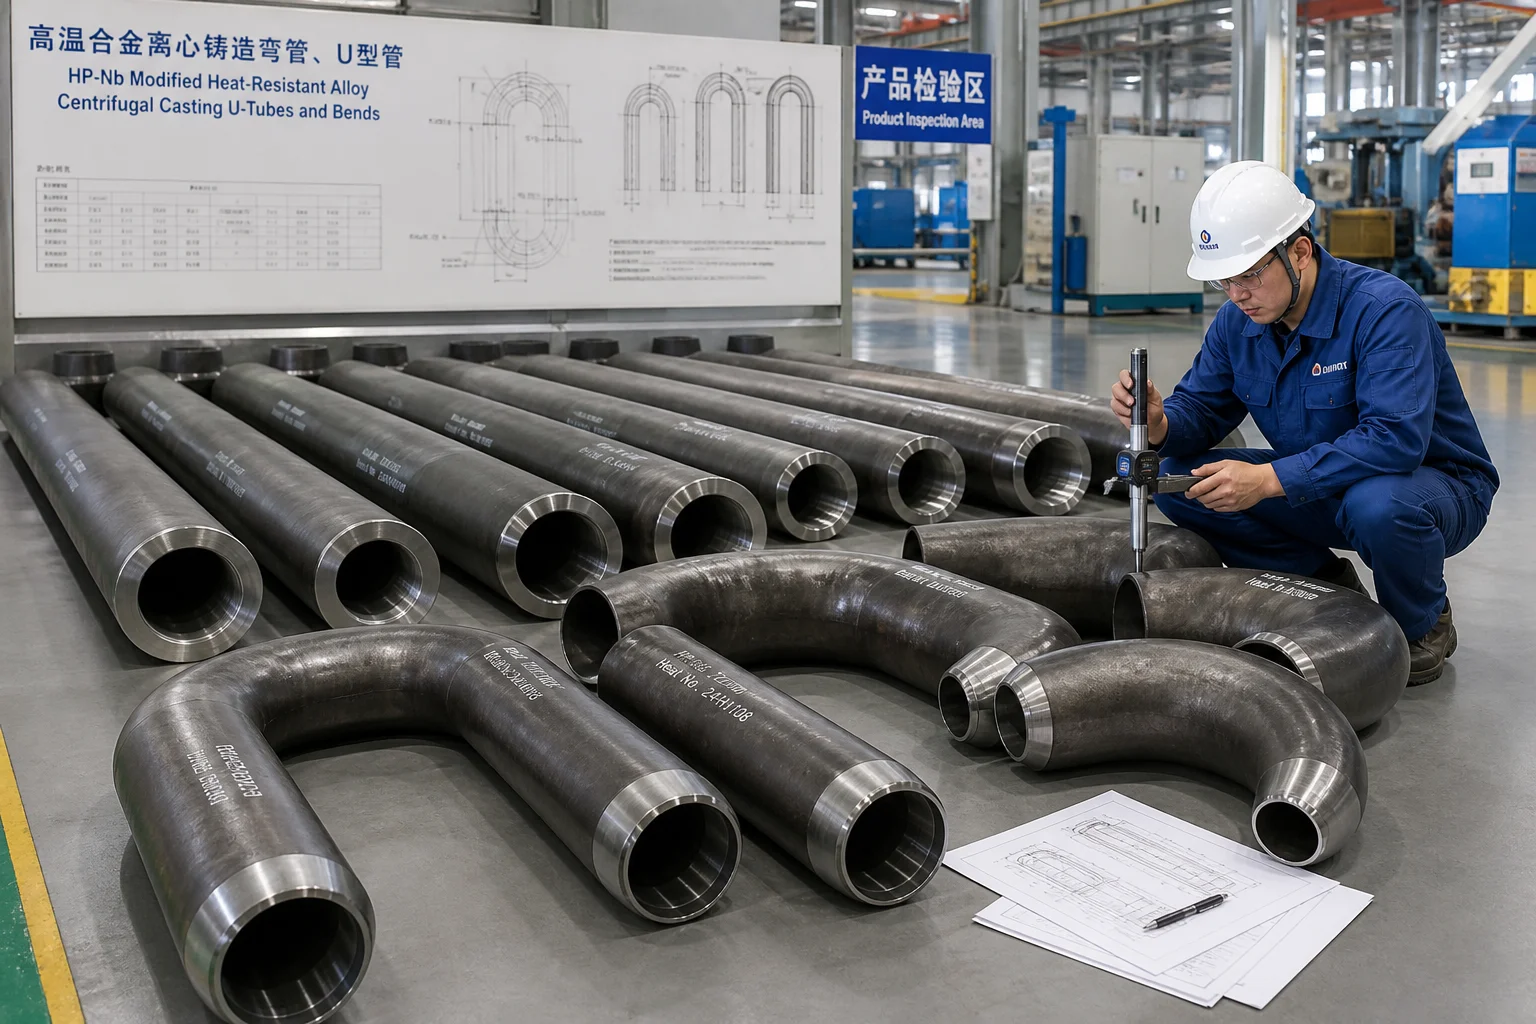
| Tubi per reformer catalitici petrolchimici | / Sottopressione () | Deformazione da fluage, attacco interno da idrogeno/metano | Gettato centrifugamente HP-Nb modificato / microlegato (25Cr-35Ni-Nb) |
| Serpentini per la craccazione pirrolitica dell’etilene | / Gas idrocarburico + incrostazioni severe | Carburizzazione rapida, punti caldi termici indotti dalla coca | Legaa ultra-alta (35Cr-45Ni-Nb-Ti / 1.4857 Mod) |
| Tubi radianti a U alimentati a gas | / Gas di scarico della combustione | Ossidazione superficiale, fatica termica della fiamma del bruciatore | HK40 / HT fuso centrifugamente (25Cr-20Ni / 15Cr-35Ni) |
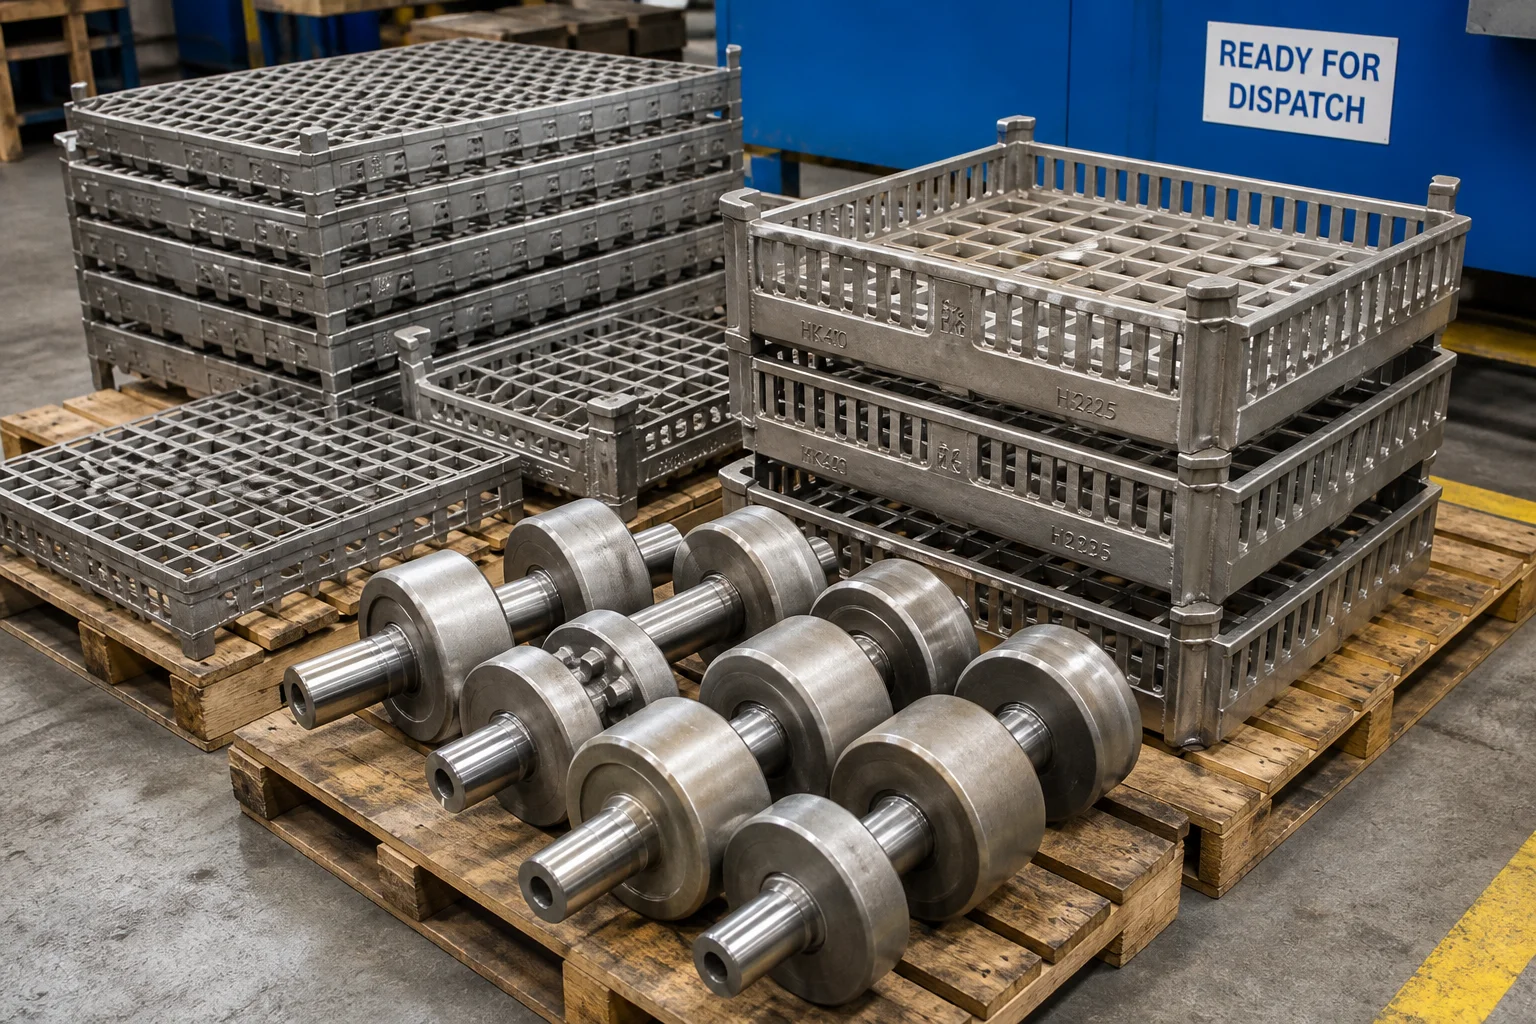
| Rulli e cestelli per il fondo del forno | / Carburizzazione, nitrurazione o atmosfera neutra | Shock da cicli termici, deformazione per carico pesante | HU / HW fuso staticamente (19Cr-39Ni / 12Cr-60Ni) |
2. Gerarchia delle leghe resistenti al calore (ASTM A297 e norme industriali)
Le leghe fuse resistenti al calore contengono percentuali di carbonio significativamente più elevate ( ) rispetto agli acciai inossidabili deformabili ( ), precipitando intenzionalmente carburi primari e secondari di cromo/niobio ( e ) che bloccano le dislocazioni e massimizzano la resistenza alla rottura per fluage:
| Famiglia di leghe | Norma / Equivalente | Composizione chimica nominale (in peso %) | Temp Massima di Lavoro | Proprietà metallurgica chiave e applicazione |
|---|---|---|---|---|
| HK40 | ASTM A297 HK / DIN 1.4848 / GX40CrNiSi25-20 | Lega classica per reformer e tubi radianti; ottimo equilibrio tra resistenza al fluage e costo | ||
| HT / HT30 | ASTM A297 HT / DIN 1.4862 | Eccellente resistenza agli shock termici e all’ossidazione-carburizzazione alternata | ||
| HP-Nb Modificato | ASTM A608 HP-Nb / DIN 1.4852 Mod | Lavoratore industriale di riferimento per i tubi dei reformer a idrogeno; il Nb forma carburi fini resistenti all'ingrossamento | ||
| HP-Microlegato | 35Cr-45Ni-Nb-Ti-Zr / 1.4857 Mod | Resistenza massima alla rottura per fluage e alla carburazione per forni di cracking dell’etilene | ||
| Leghe HU / HW | ASTM A297 HU / HW / 1,4865 | O | Resistenza estrema alle atmosfere carburanti e nitruranti; vassoi per forni di trattamento termico |
Il ruolo degli elementi in microlega:
- Niobio (Nb ): si combina con il carbonio per formare carburi intergranulari ultra-stabili che resistono alla dissoluzione e al coarsening a temperature superiori a , moltiplicando per tre la vita a rottura per fluenza. , moltiplicando per tre la vita a rottura per fluenza.
- Titanio e Zirconio (Ti/Zr ): affinano la morfologia dei carburi eutettici primari, trasformandoli da film grossolani e interconnessi in noduli sferici fini e isolati.
3. Fusione centrifuga rispetto alla fusione in stampo a cera persa statica
La produzione di componenti per forni ad alta temperatura richiede due metodologie di fusione:
┌─────────────────────────────────────────────────────────────┐
│ A. Horizontal Centrifugal Casting (Tubes & Rollers)         │
│    • High rotational mold spin (80G – 120G acceleration)    │
│    • High density, zero porosity, directional freezing from │
│      outer surface inward                                   │
│    • Dedicated pull-boring of inner diameter to remove      │
│      segregated low-density oxides                          │
├─────────────────────────────────────────────────────────────┤
│ B. Precision Static Investment / Shell Casting (Fixtures)   │
│    • Ceramic shell molding for complex furnace charge       │
│      baskets, radiant tube return bends, and brackets       │
│    • Thin wall sections with smooth surface finish (Ra 3.2) │
└─────────────────────────────────────────────────────────────┘
4. Prove di vita a rottura per fluenza e parametro di Larson-Miller
Gli ingegneri petrolchimici valutano la durata operativa dei tubi radianti e di reforming in ghisa utilizzando Prove di rottura per fluage ad alta temperatura (ASTM E139) :
Dove è la temperatura assoluta (Kelvin), è il tempo fino alla rottura (ore) e per leghe austenitiche in ghisa.
- Aspettativa di vita progettuale : I tubi per reformer HP-Nb di alta qualità, prodotti con processo di colata centrifuga, sono progettati per 100.000 ore di funzionamento ( )in condizioni di funzionamento continuo, con sollecitazioni da pressione interna a .
5. Saldatura TIG orbitale di precisione per gli insiemi di tubi radianti e per reformer
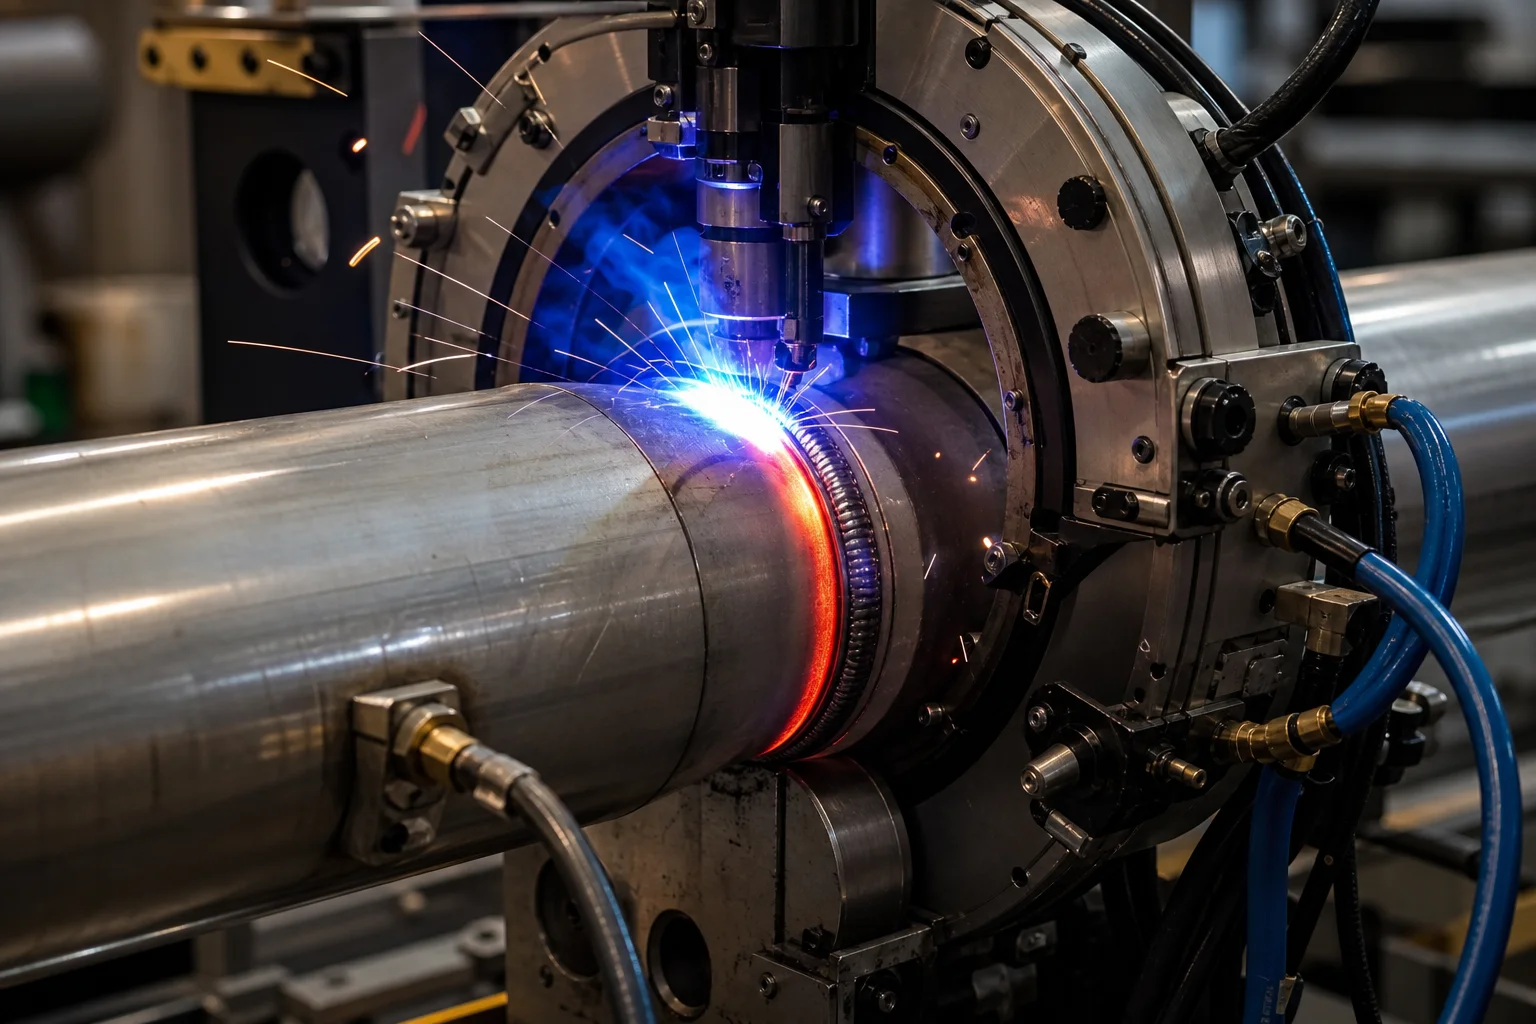
I segmenti di tubo prodotti con colata centrifuga vengono uniti a curve di ritorno (gomiti) prodotte con colata statica, flange e coni mediante una speciale Saldatura GTAW (TIG) orbitale automatizzata :
Cast Tube Bevel Preparation (Narrow Gap J-Bevel)
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 1. 100% Inert Argon Backing Gas Purge ($O_2 < 20\text{ ppm}$) │
│    (Prevents internal root oxidation and coking sites) │
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 2. Automated Orbital TIG Welding with Matched Filler Wire│
│    (e.g., Inconel 617 / AWS A5.14 ERNiCrCoMo-1)        │
│    (Strict interpass temperature control $\le 150\text{ °C}$) │
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 3. 100% Volumetric Radiographic Examination (RT)       │
│    (Zero lack of fusion, porosity, or hot micro-cracks)│
└────────────────────────────────────────────────────────┘
6. Standard completi di garanzia della qualità
| Parametro di ispezione | Norma di prova | Criteri di accettazione |
|---|---|---|
| Analisi chimica | Spettrometria ottica ad emissione (OES) | Conformità rigorosa alle norme ASTM A297 / A608; tenore controllato di C ( ) e Nb ( ) |
| Rottura per fluenza a elevata temperatura | ASTM E139 ( aT ) | Tempo fino alla rottura su campioni di prova con riduzione dell'Area |
| Prova Radiografica (RT) | ASME Sec VIII Div 1 UW-51 / ISO 10675-1 | ispezione radiografica al 100 % di tutti i giunti saldati orbitali a testa e delle curve statiche di ritorno |
| Prova con liquido penetrante (PT) | ASTM E165 (liquido penetrante fluorescente) | ispezione al 100% delle preparazioni di saldatura dei tubi e delle superfici esterne fuse; nessuna indicazione di fessure |
| Pressione idrostatica di prova | ASME B31.3 / API 530 | pressione di progetto ( ) mantenuta per ; nessuna perdita |
| Concentricità del foro e spessore della parete | Misuratore ultrasonico per spessore pareti e sonda per alesaggi | Tolleranza dello spessore della parete del tubo entro ; rettilineità |
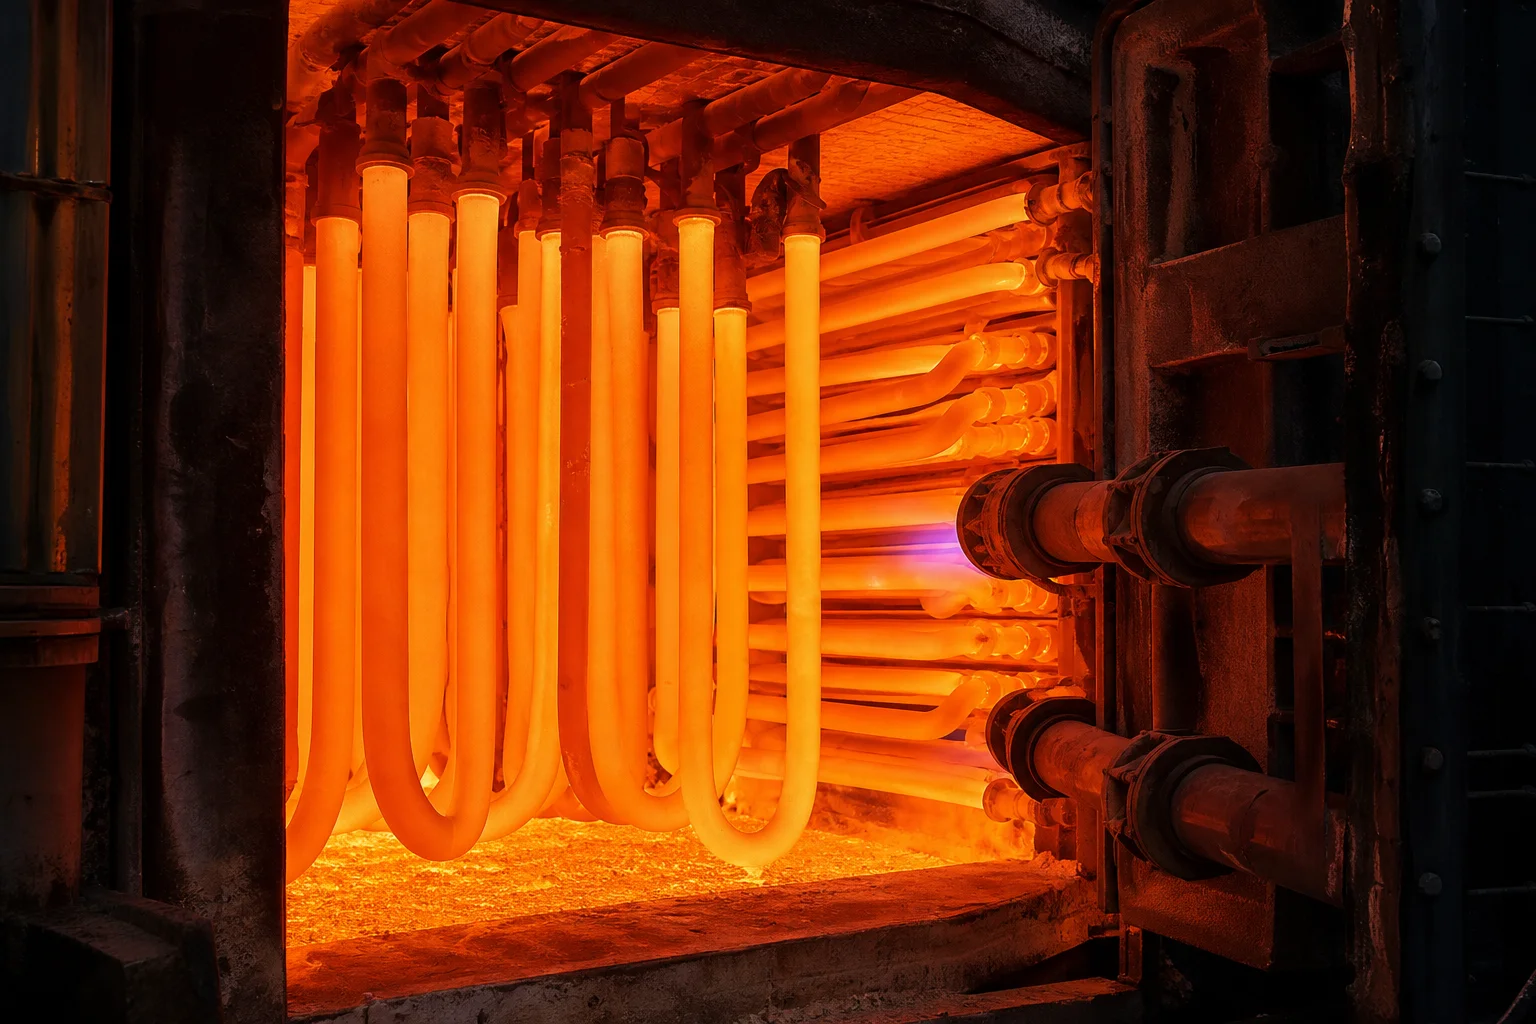
7. Capacità di fusione resistente al calore presso Dandong City Pengxin Machinery Co., Ltd.
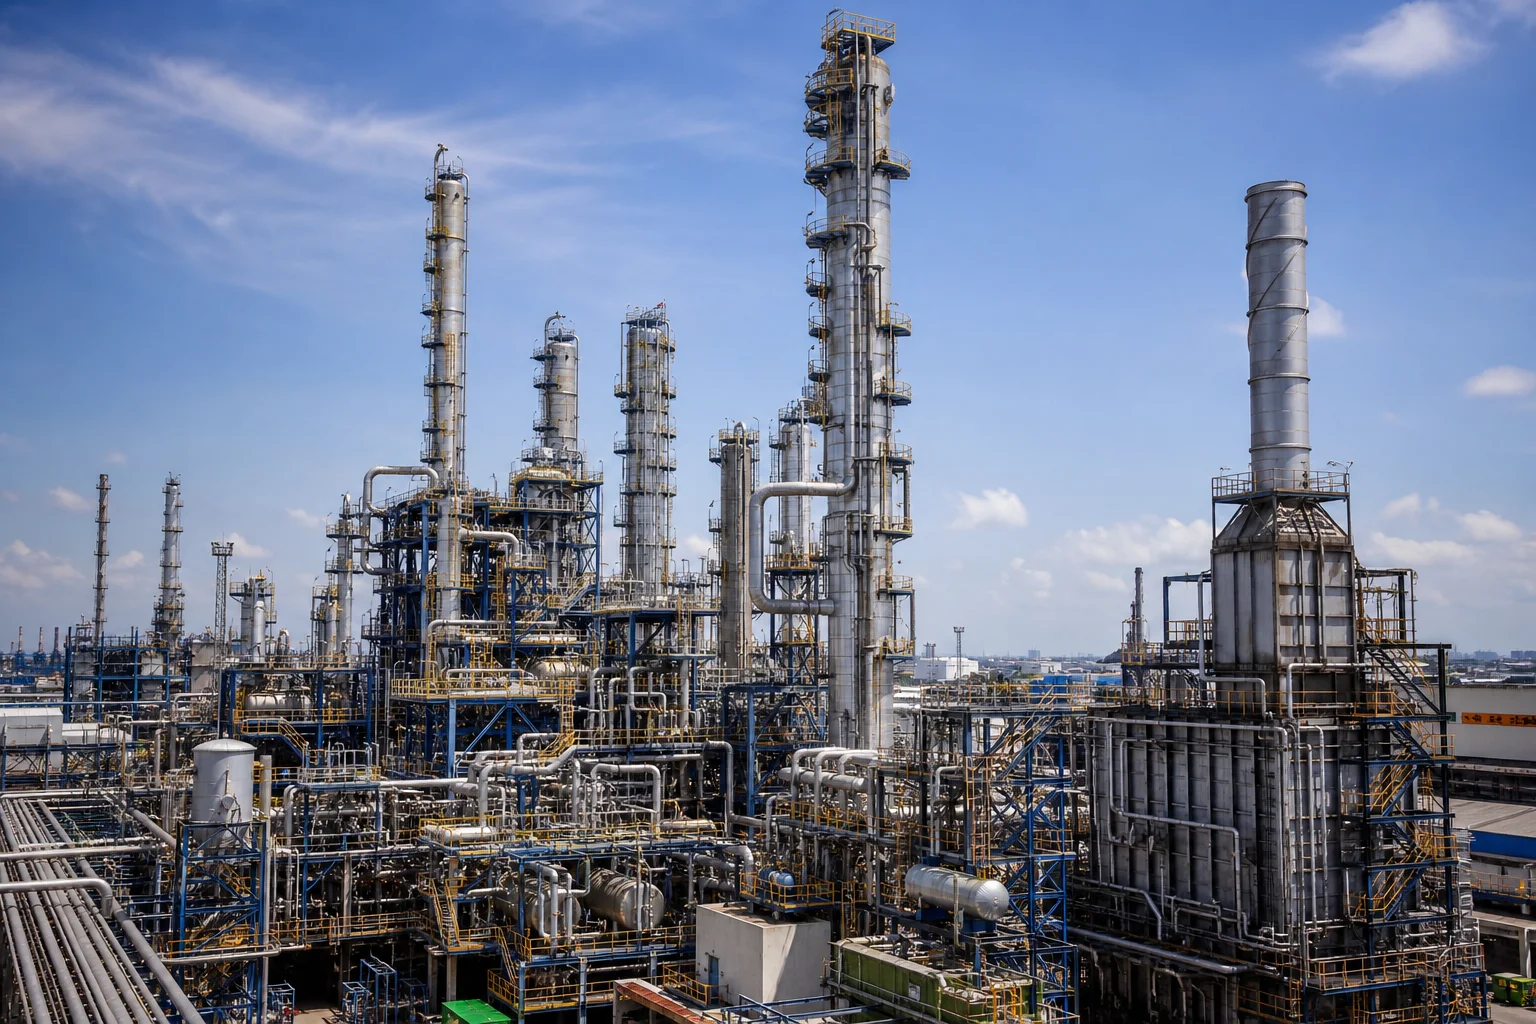
La produzione di getti per forni ad alta temperatura richiede impianti specializzati per fusione ad induzione, apparecchiature per colata centrifuga orizzontale, officine per colata statica di precisione e bacini di saldatura orbitale certificati.
Dandong City Pengxin Machinery Co., Ltd. fornisce leghe resistenti al calore ad alte prestazioni e gruppi assemblati per forni:
- Ampio portafoglio di leghe resistenti al calore : Produzione certificata di HK40, HT, HP-Nb modificato, HP-Microalloyed (35Cr-45Ni), HU, HW e gradi proprietari resistenti al calore.
- Colata centrifuga e statica integrate : Macchine moderne per la colata centrifuga orizzontale che producono tubi lunghi fino a 3 metri e con diametri compresi tra 50 mm e 500 mm, abbinati alla colata a cera persa statica per curve di ritorno complesse e cestelli di carico.
- Alesatura profonda interna : Fresatrici orizzontali pesanti che rimuovono gli strati di segregazione interna per ottenere finiture superficiali perfette del foro.
- Saldatura orbitale e assemblaggio certificati : Stazioni di saldatura orbitale GTAW in ambiente controllato che producono tubi a U radianti prefabbricati completi e collettori per reformer.
- Certificazione qualitativa completa : Certificato ISO 9001, con rilascio completo di certificati di prova materiali EN 10204 3.1 e 3.2, rapporti RT/PT al 100 % e verifica dei test di rottura da fluenza.
Conclusione
Getti resistenti al calore ad alta temperatura e supporti per forni operano agli estremi termodinamici dei processi industriali. Resistono in modo continuo un servizio privo di rottura da fluenza, cedimento termico o carburazione fragile richiede una chimica avanzata delle leghe (modificata con niobio HP), una densità di colata centrifuga, una precisione nella lavorazione a tirare di fori profondi e una saldatura TIG orbitale priva di difetti.
Collaborare con un produttore esperto e integrato di getti resistenti al calore e di componenti meccanici garantisce la massima efficienza termica del forno, tempi prolungati di esercizio continuo e il costo più basso per ora di funzionamento.
Contattare Dandong City Pengxin Machinery Co., Ltd. per inviare i disegni dei vostri tubi radianti, serpentine per reformer o supporti per forno.
Dandong City Pengxin Machinery Co., Ltd. — Getti pesanti e lavorazione meccanica di precisione, dal 1958.
Indice dei Contenuti
- 1. Meccanismi di degradazione ad alta temperatura nei forni termici
- 2. Gerarchia delle leghe resistenti al calore (ASTM A297 e norme industriali)
- 3. Fusione centrifuga rispetto alla fusione in stampo a cera persa statica
- 4. Prove di vita a rottura per fluenza e parametro di Larson-Miller
- 5. Saldatura TIG orbitale di precisione per gli insiemi di tubi radianti e per reformer
- 6. Standard completi di garanzia della qualità
- 7. Capacità di fusione resistente al calore presso Dandong City Pengxin Machinery Co., Ltd.
- Conclusione