
 EN
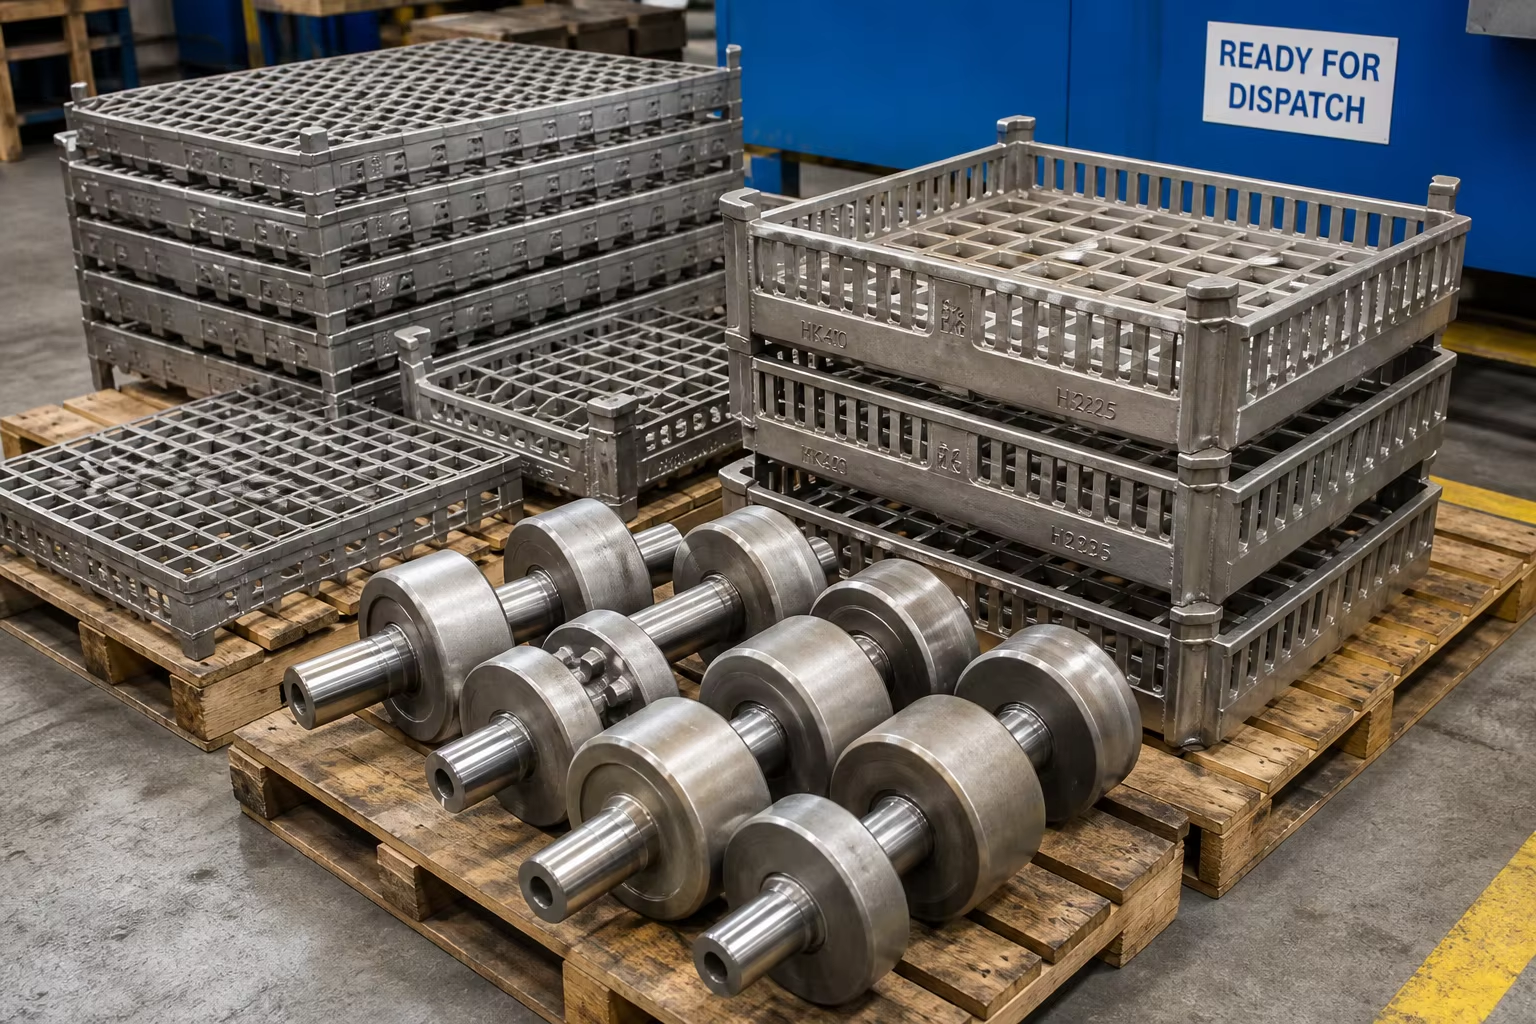
Meta Deskripsi: Panduan teknis lengkap mengenai pengecoran paduan tahan panas untuk reformasi petrokimia dan tungku perlakuan panas industri. Jelajahi kelas ASTM A297 (HK40, HT, HP-Nb dimodifikasi / DIN 1.4852 / 1.4857), pengecoran sentrifugal tabung-U radiasi, keranjang tungku cetak investasi, masa putus karena creep, dan pengelasan TIG orbital.
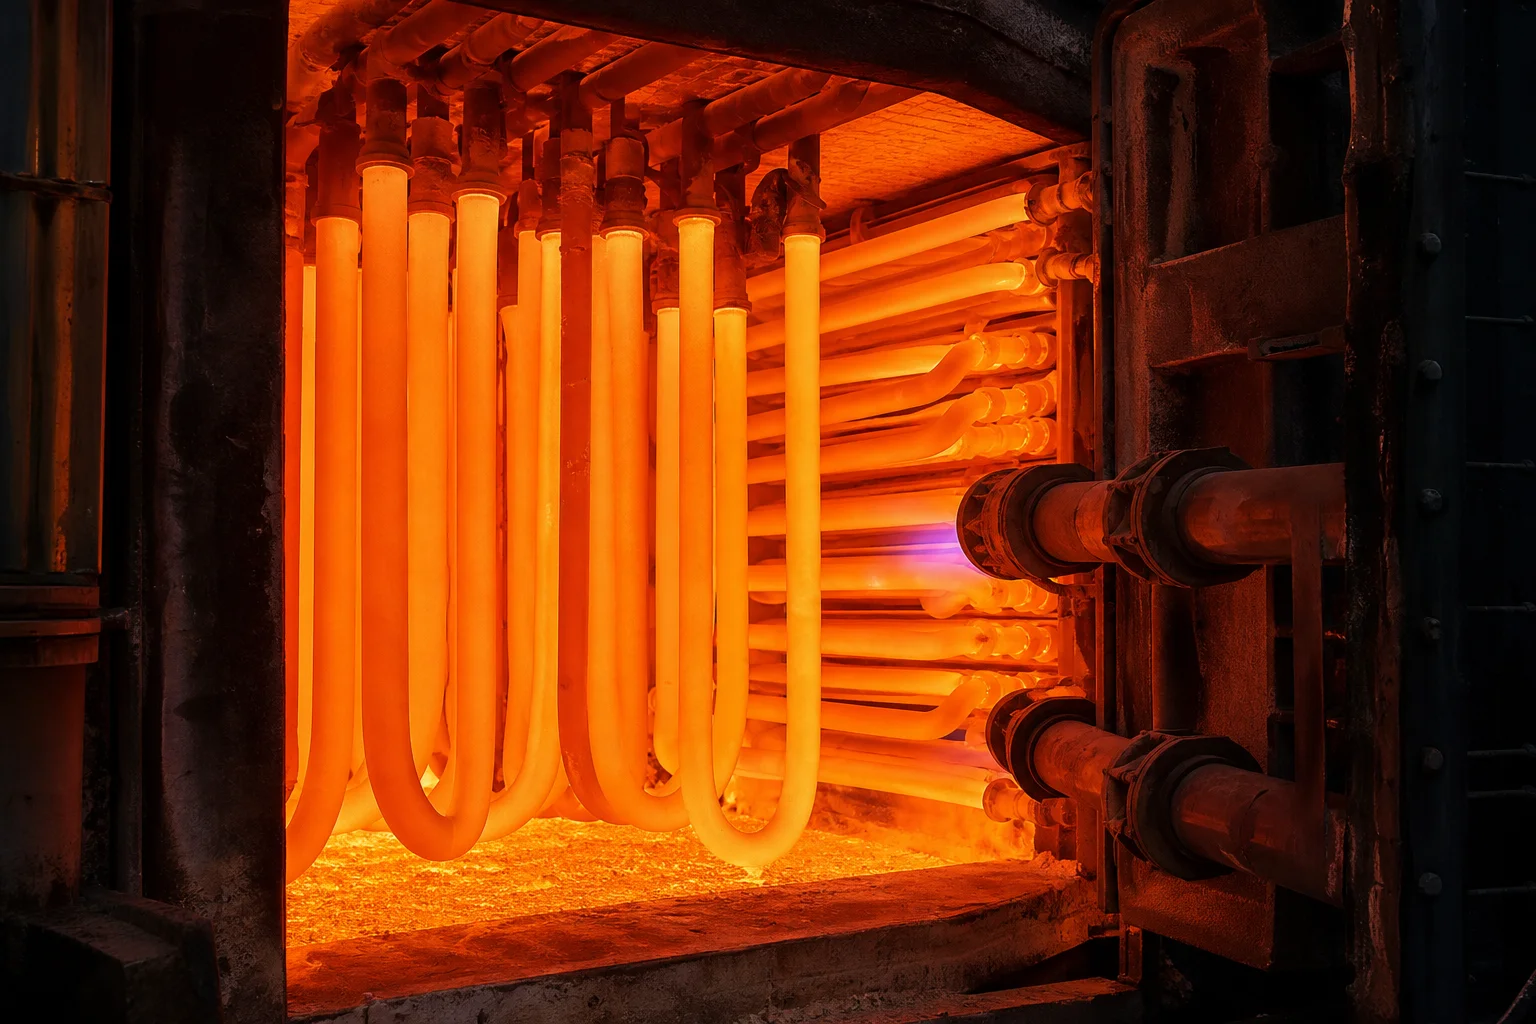
Dalam reformasi metana uap petrokimia, peretakan termal etilena, jalur pelunakan kontinu baja, dan fasilitas perlakuan panas komersial, komponen logam beroperasi di dalam api panas yang sangat intens. Tabung pemanas radiasi berapi, pipa reformer katalis, kumparan pirolisis etilena, rol lantai tungku, dan keranjang muatan perlakuan panas beroperasi pada suhu kontinu berkisar antara ().
Di bawah kondisi termodinamika ekstrem ini, baja tahan karat standar (seperti 304 atau 316) mengalami oksidasi cepat, kehilangan seluruh kekuatan strukturalnya dalam hitungan jam, serta mengalami kegagalan kriep yang bencana.
Bertahan selama puluhan tahun dalam layanan suhu tinggi memerlukan bahan khusus Baja Tahan Panas Austenitik Cor dan Paduan Nikel-Kromium (diatur oleh ASTM A297, ASTM A608, dan EN 10295) . Paduan ini mengandalkan kromium tinggi ( ) untuk membentuk lapisan kromia pelindung yang stabil ( ) pembentukan skala, nikel tinggi ( ) untuk stabilitas matriks austenit kubik berpusat-muka (FCC) yang stabil, serta penambahan mikro terarah dari Niobium (Nb), Titanium (Ti), dan Tanah Jarang guna membentuk jaringan karbida intra-butir yang stabil guna menahan deformasi creep.
Panduan komprehensif ini menjelaskan metalurgi paduan tahan panas, pengecoran sentrifugal tabung reformer, pengecoran investasi statis perlengkapan tungku, prediksi masa pakai patah creep, serta protokol pengelasan orbital khusus.
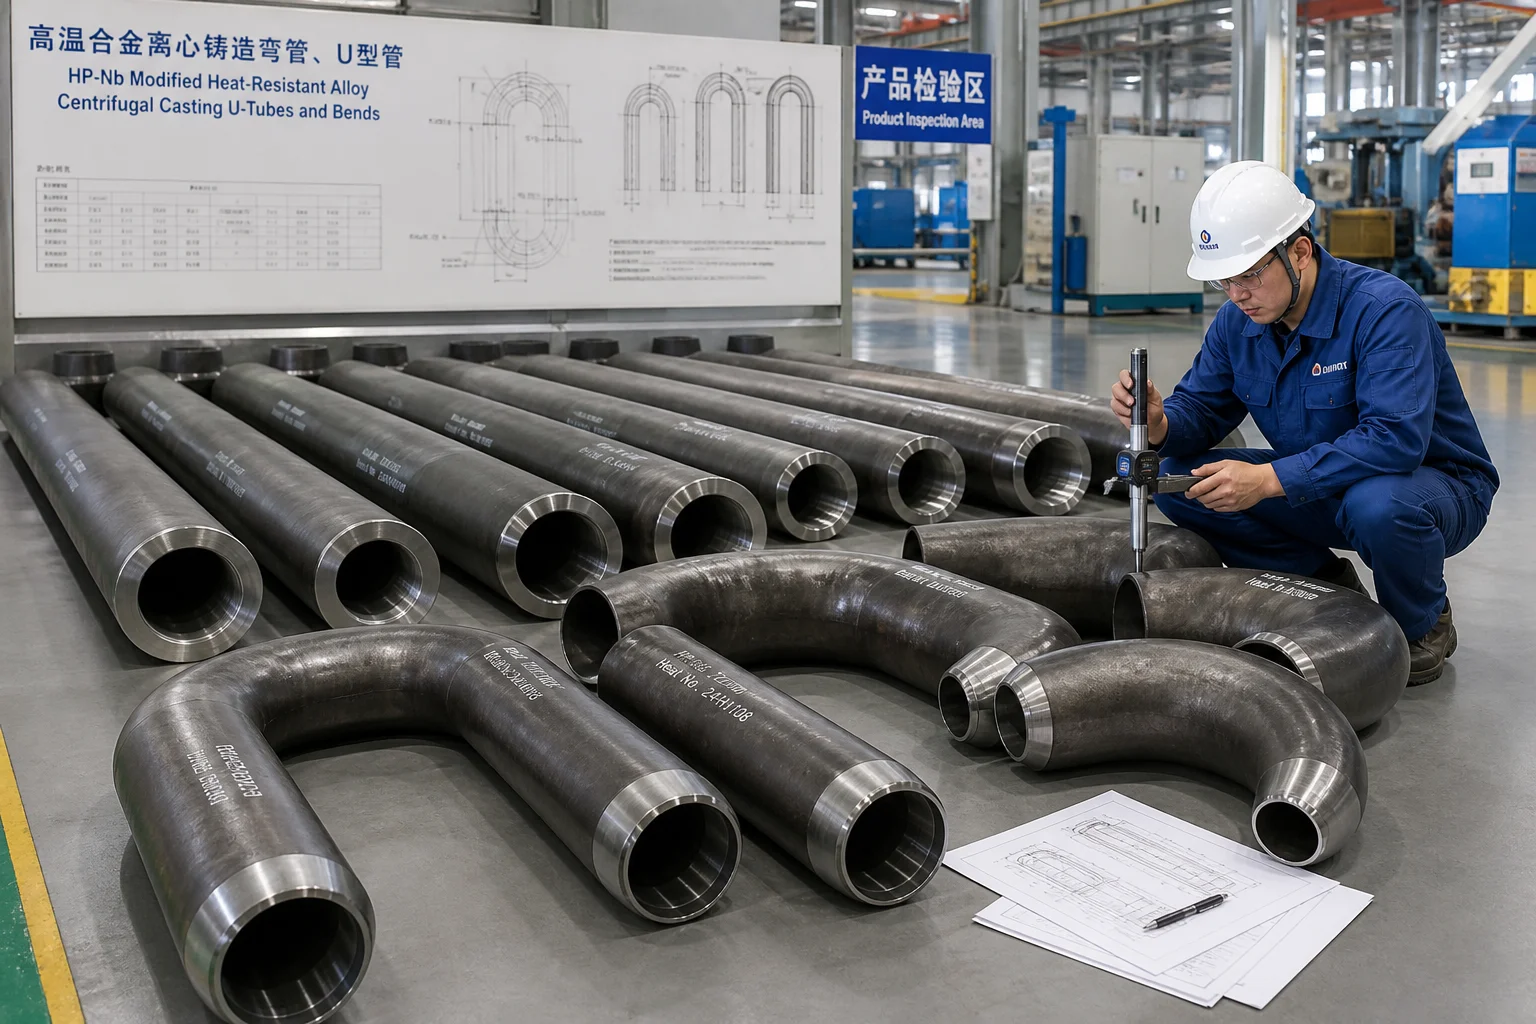
1. Mekanisme Degradasi Suhu Tinggi di Dalam Tungku Termal
                     ┌──────────────────────────────────────────────┐
                     │ Extreme Furnace Environment (900 °C - 1150 °C)│
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ High-Temperature Creep Rupture│ │ High-Temp Carburization & Coke│ │ Thermal Shock & Distortion    │
│ (Time-dependent grain boundary│ │ (Carbon ingress forming       │ │ (Cyclic thermal expansion     │
│  sliding under internal press)│ │  embrittling internal carbides│ │  causing cracking & sagging)  │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Komponen Tungku | Suhu Pengoperasian & Suasana | Moda Degradasi Dominan | Solusi Material |
|---|---|---|---|
| Tabung Reformer Katalis Petrokimia | / Bertekanan () | Deformasi merayap, serangan hidrogen/metana internal | Paduan Tinggi Tekanan-Nb Dimodifikasi / Mikro-Paduan (25Cr-35Ni-Nb) yang Dicor Secara Sentrifugal |
| Koil Pemecahan Pirolisis Etilena | / Gas hidrokarbon + pengarangan parah | Karburisasi cepat, titik panas termal akibat arang | Paduan Ultra-Tinggi (35Cr-45Ni-Nb-Ti / 1.4857 Dimodifikasi) |
| Tabung Radiasi U Berbahan Bakar Gas | / Gas buang pembakaran | Pengelupasan oksidasi, kelelahan termal nyala pembakar | HK40 / HT tuang sentrifugal (25Cr-20Ni / 15Cr-35Ni) |
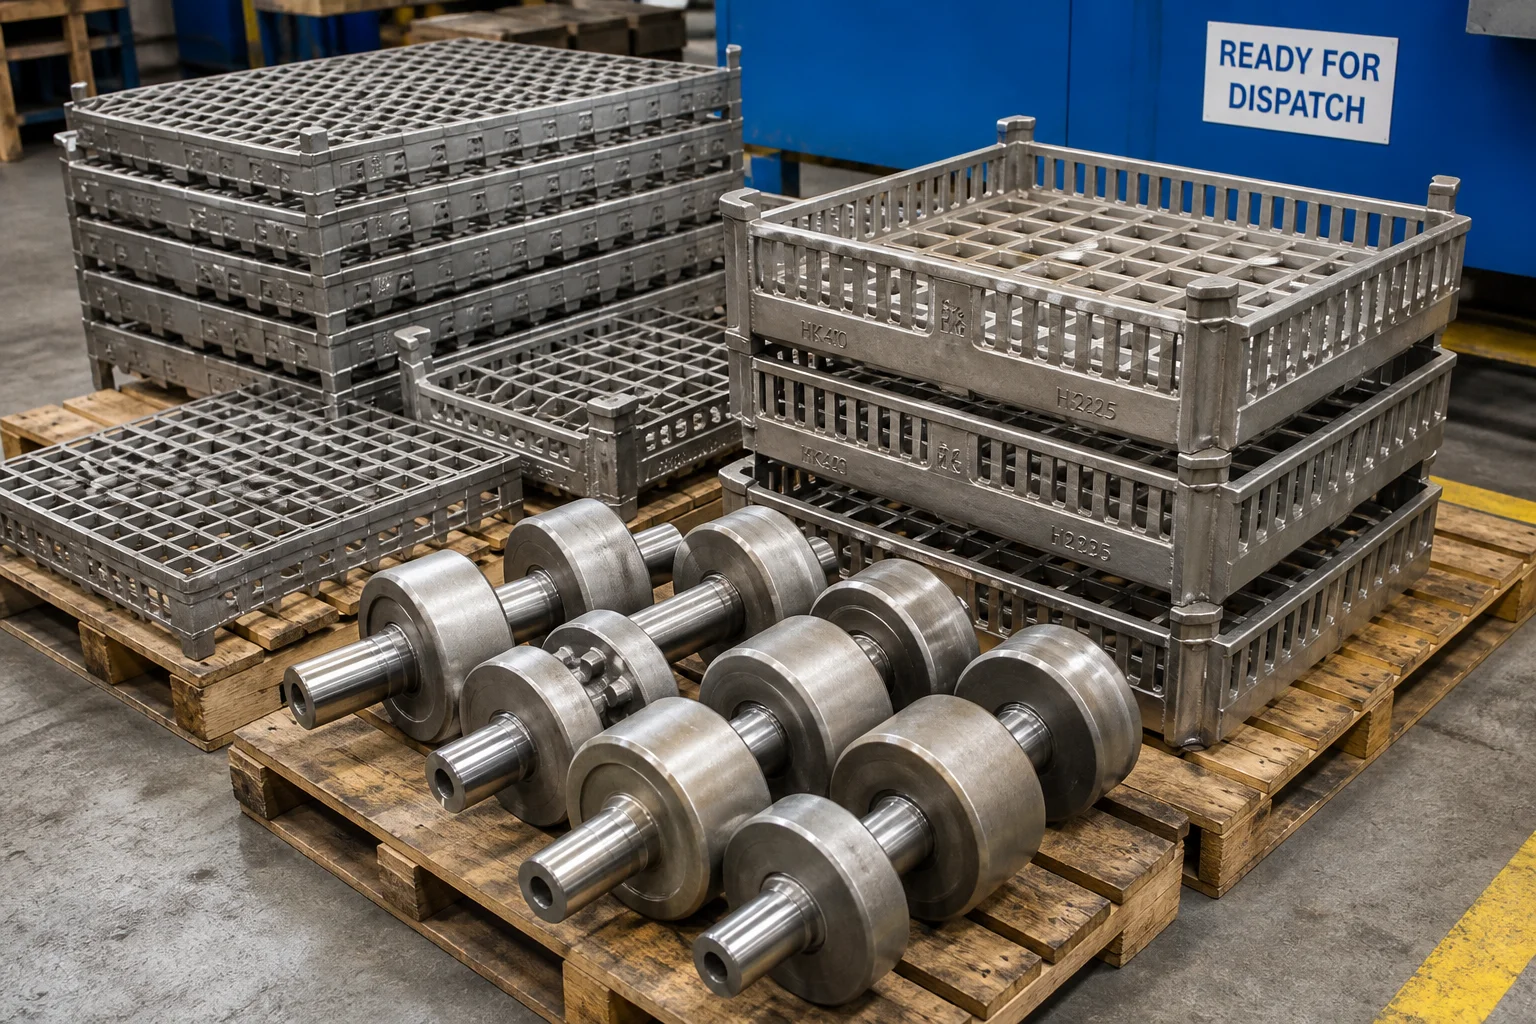
| Roller dan keranjang lantai tungku | / Karburisasi, nitridasi, atau netral | Guncangan siklus termal, lendut di bawah beban muatan berat | HU / HW tuang statis (19Cr-39Ni / 12Cr-60Ni) |
2. Hierarki paduan tahan panas cor (ASTM A297 & standar industri)
Paduan cor tahan panas mengandung kadar karbon yang jauh lebih tinggi ( ) dibandingkan baja tahan karat tempa ( ), secara sengaja mengendapkan karbida kromium/niobium primer dan sekunder ( dan ) yang mengunci dislokasi serta memaksimalkan kekuatan patah karena creep:
| Jenis Paduan | Standar / Setara | Komposisi Kimia Nominal (berat%) | Suhu Kerja Maks | Sifat Metalurgi Utama & Aplikasi |
|---|---|---|---|---|
| HK40 | ASTM A297 HK / DIN 1.4848 / GX40CrNiSi25-20 | Paduan reformer klasik dan tabung radiasi; keseimbangan yang baik antara kekuatan creep dan biaya | ||
| HT / HT30 | ASTM A297 HT / DIN 1.4862 | Ketahanan luar biasa terhadap kejut termal serta oksidasi-karbonisasi bolak-balik | ||
| HP-Nb Dimodifikasi | ASTM A608 HP-Nb / DIN 1.4852 Dimodifikasi | Pekerja andalan industri untuk tabung reformer hidrogen; Nb membentuk karbida halus yang tahan terhadap penebalan | ||
| HP-Mikroaloi | 35Cr-45Ni-Nb-Ti-Zr / 1.4857 Dimodifikasi | Kekuatan patah kriep maksimum dan ketahanan terhadap karburisasi untuk tungku perengkahan etilena | ||
| Paduan HU / HW | ASTM A297 HU / HW / 1,4865 | Atau | Ketahanan ekstrem terhadap atmosfer karburisasi dan nitridasi; baki tungku perlakuan panas |
Peran Unsur Mikro-Aloy:
- Niobium (Nb ): Berikatan dengan karbon membentuk karbida antar-butir yang sangat stabil yang tahan terhadap pelarutan dan penebalan pada suhu di atas , sehingga memperpanjang masa pakai patah karena creep tiga kali lipat.
- Titanium & Zirkonium (Ti/Zr ): Memperhalus morfologi karbida eutektik primer dari film kasar yang saling terhubung menjadi nodul sferis halus yang terisolasi.
3. Pengecoran Sentrifugal versus Pengecoran Investasi Statis
Pembuatan perangkat keras tungku suhu tinggi memerlukan dua metode pengecoran:
┌─────────────────────────────────────────────────────────────┐
│ A. Horizontal Centrifugal Casting (Tubes & Rollers)         │
│    • High rotational mold spin (80G – 120G acceleration)    │
│    • High density, zero porosity, directional freezing from │
│      outer surface inward                                   │
│    • Dedicated pull-boring of inner diameter to remove      │
│      segregated low-density oxides                          │
├─────────────────────────────────────────────────────────────┤
│ B. Precision Static Investment / Shell Casting (Fixtures)   │
│    • Ceramic shell molding for complex furnace charge       │
│      baskets, radiant tube return bends, and brackets       │
│    • Thin wall sections with smooth surface finish (Ra 3.2) │
└─────────────────────────────────────────────────────────────┘
4. Pengujian Masa Pakai Patah karena Creep & Parameter Larson-Miller
Insinyur petrokimia mengevaluasi masa pakai layanan tabung radiasi dan reformer cor menggunakan Pengujian Ruptur Creep Suhu Tinggi (ASTM E139) :
Dimana adalah suhu mutlak (Kelvin), adalah waktu hingga terjadinya ruptur (jam), dan untuk paduan austenitik cor.
- Perkiraan Masa Pakai Desain : Tabung reformer berputar sentrifugal berkualitas tinggi HP-Nb dirancang untuk 100.000 jam operasi ( )dalam kondisi terus-menerus tekanan internal.
5. Pengelasan TIG Orbital Presisi pada Perakitan Tabung Radiant & Reforme
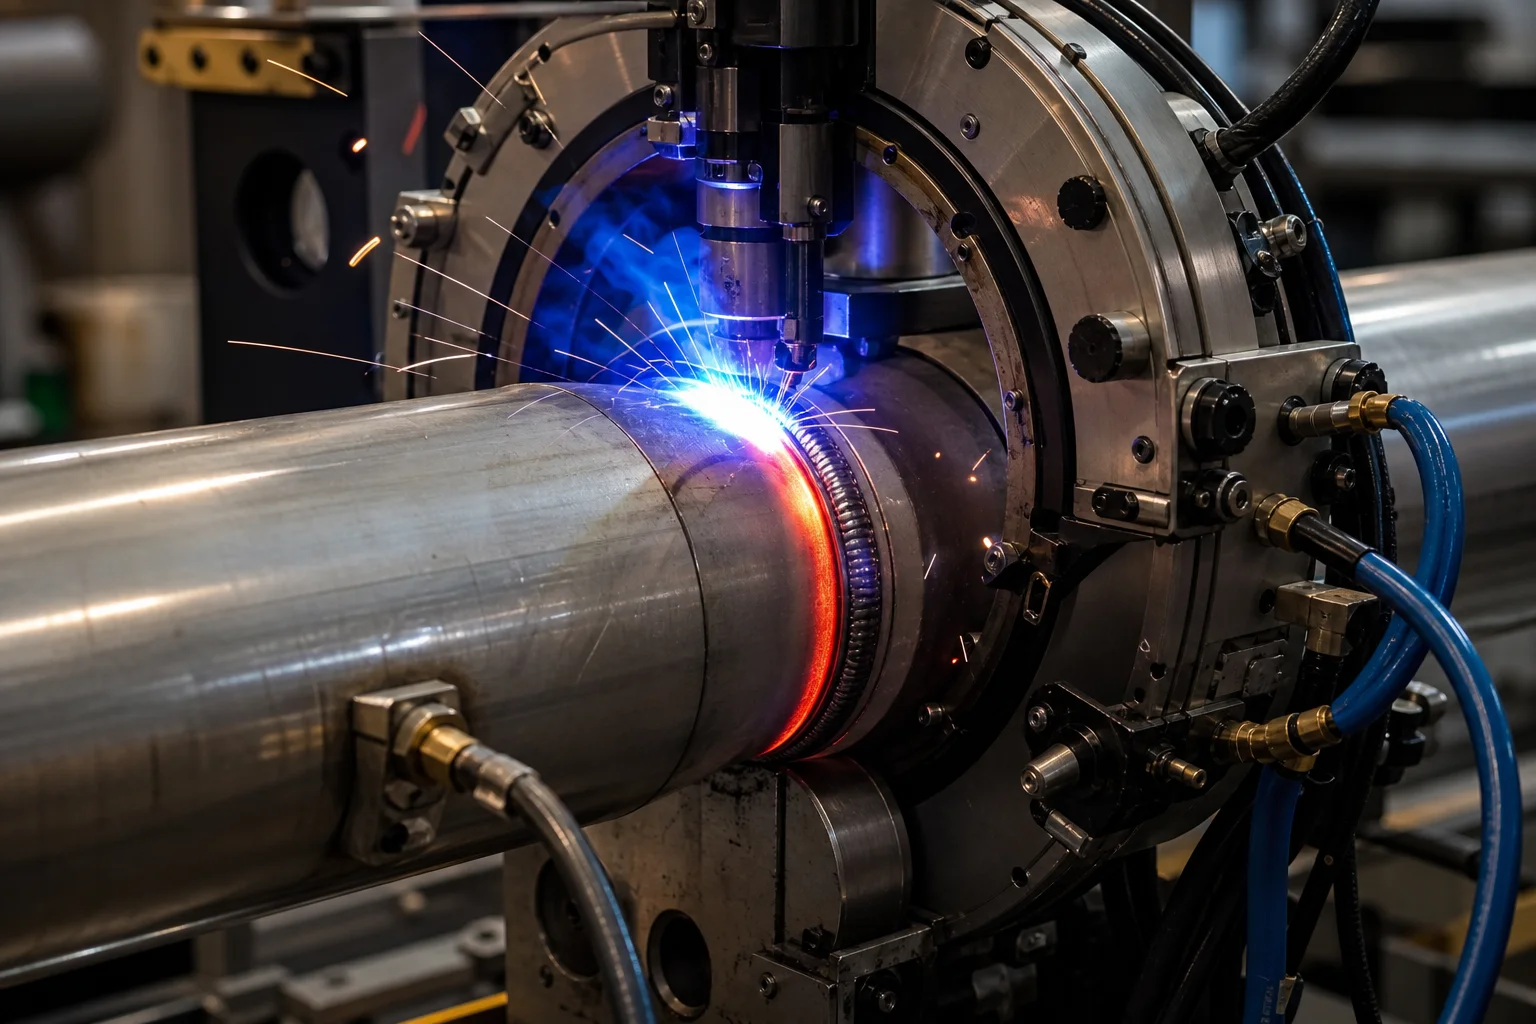
Segmen tabung cor sentrifugal disambungkan ke lengkung balik cor statis (siku), flens, dan kerucut menggunakan Pengelasan GTAW (TIG) Orbital Otomatis :
Cast Tube Bevel Preparation (Narrow Gap J-Bevel)
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 1. 100% Inert Argon Backing Gas Purge ($O_2 < 20\text{ ppm}$) │
│    (Prevents internal root oxidation and coking sites) │
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 2. Automated Orbital TIG Welding with Matched Filler Wire│
│    (e.g., Inconel 617 / AWS A5.14 ERNiCrCoMo-1)        │
│    (Strict interpass temperature control $\le 150\text{ °C}$) │
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 3. 100% Volumetric Radiographic Examination (RT)       │
│    (Zero lack of fusion, porosity, or hot micro-cracks)│
└────────────────────────────────────────────────────────┘
6. Standar Jaminan Kualitas Komprehensif
| Parameter Pemeriksaan | Standar Pengujian | Kriteria Penerimaan |
|---|---|---|
| Analisis Kimia | Spektrometri emisi optik (OES) | Kepatuhan ketat terhadap ASTM A297 / A608; pengendalian C ( ) dan Nb ( ) |
| Kegagalan Akibat Creep pada Suhu Tinggi | ASTM E139 ( aT ) | Waktu hingga kegagalan pada spesimen uji dengan pengurangan Luas |
| Pengujian Radiografi (RT) | ASME Sec VIII Div 1 UW-51 / ISO 10675-1 | inspeksi radiografi 100% terhadap semua lasan butt orbital dan tikungan balik statis |
| Liquid Penetrant (PT) | ASTM E165 (Fluorescent Dye Penetrant) | inspeksi 100% pada persiapan las tabung dan permukaan cor luar; tanpa indikasi retak |
| Tekanan Uji Hidrostatik | ASME B31.3 / API 530 | tekanan desain ( ) dipertahankan selama ; tanpa kebocoran |
| Konsentrisitas Lubang & Ketebalan Dinding | Ultrasonic Wall Gauge & Bore Probe | Toleransi ketebalan dinding tabung dalam ; kelurusan |
7. Kemampuan Pengecoran Tahan Panas di Dandong City Pengxin Machinery Co., Ltd.
Menghasilkan coran tungku suhu tinggi memerlukan peleburan induksi khusus, peralatan pengecoran sentrifugal horizontal, bengkel pengecoran statis presisi, dan dok pengelasan orbital bersertifikat.
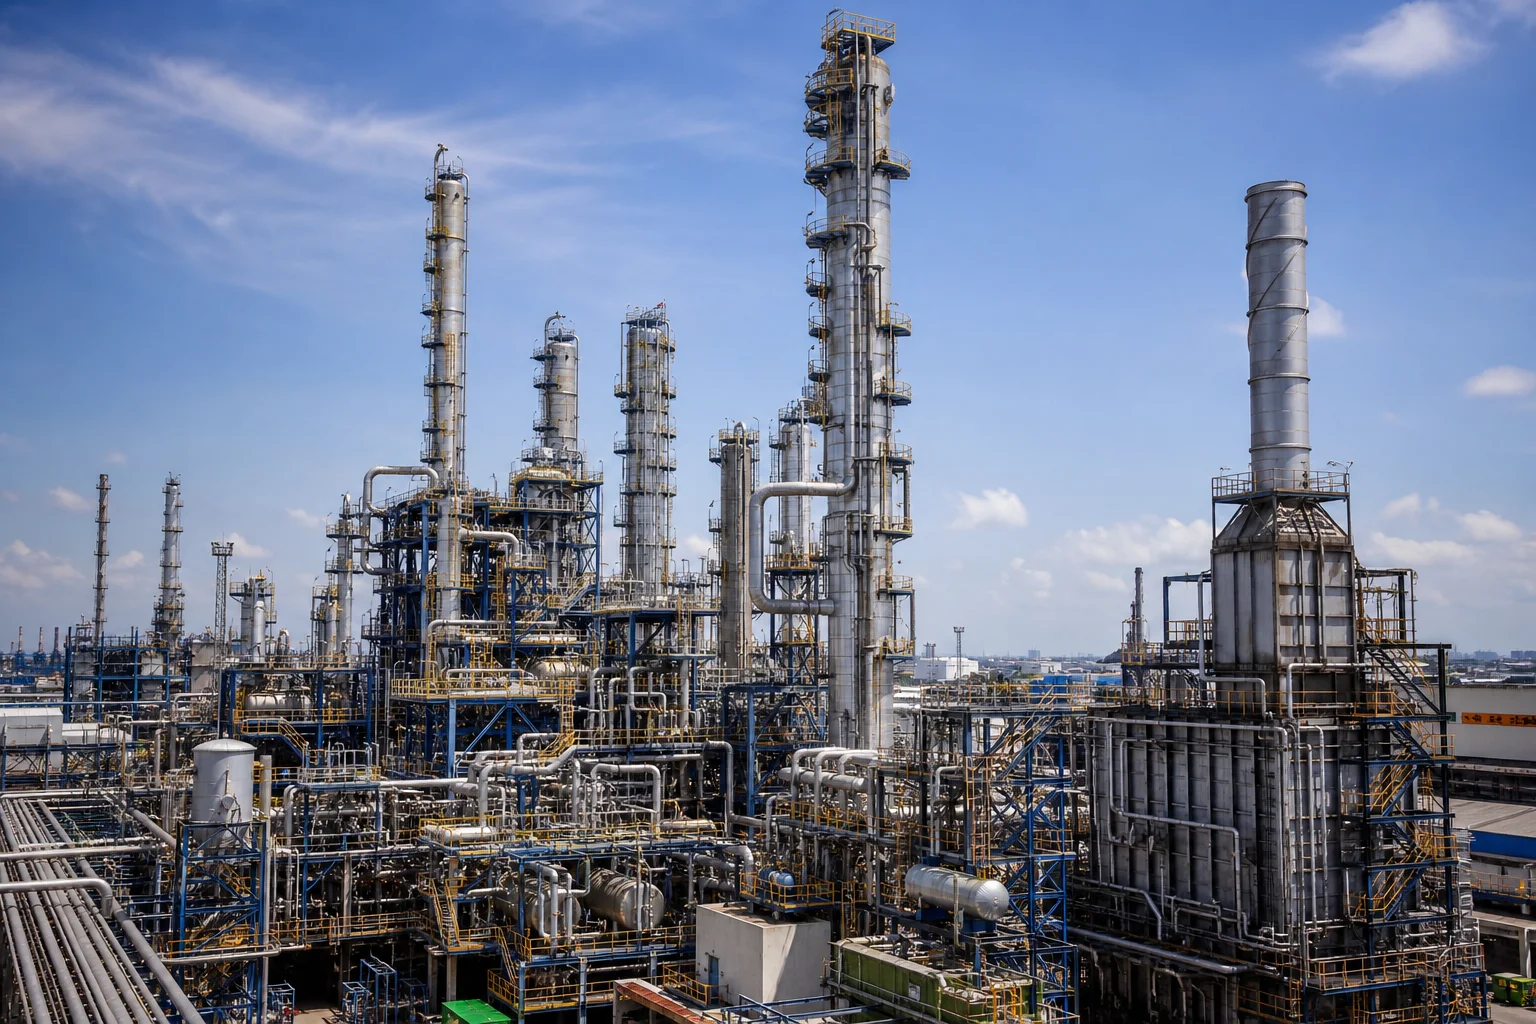
Dandong City Pengxin Machinery Co., Ltd. menghasilkan paduan tahan panas berkinerja tinggi serta rakitan tungku yang telah difabrikasi:
- Portofolio Paduan Tahan Panas yang Luas : Produksi bersertifikat untuk HK40, HT, HP-Nb modified, HP-Microalloyed (35Cr-45Ni), HU, HW, dan kelas tahan panas eksklusif.
- Pengecoran Sentrifugal & Statik Terintegrasi : Mesin cor sentrifugal horizontal modern yang memproduksi tabung dengan panjang hingga 3 meter dan diameter mulai dari 50 mm hingga 500 mm, dipasangkan dengan pengecoran investasi statis untuk elbow balik kompleks dan keranjang muatan.
- Pembubutan Dalam Lubang Dalam-Rumah : Mesin bubut horisontal tugas berat yang menghilangkan lapisan segregasi dalam guna menghasilkan permukaan lubang yang sangat halus.
- Pengelasan & Perakitan Orbital Bersertifikat : Bak pengelasan GTAW orbital di ruang bersih yang memproduksi lengkap tabung-U radiasi pra-fabrikasi dan manifold reformer.
- Sertifikasi Kualitas Lengkap : Bersertifikat ISO 9001, menyediakan sertifikat uji bahan EN 10204 3.1 & 3.2 secara lengkap, laporan RT/PT 100%, serta verifikasi uji kegagalan karena creep.
Kesimpulan
Pengecoran tahan panas dan perlengkapan tungku beroperasi pada batas termodinamika ekstrem dalam proses industri. Mampu bertahan secara terus-menerus layanan tanpa kegagalan akibat krep, sagging termal, atau karburisasi yang menyebabkan kerapuhan memerlukan kimia paduan canggih (modifikasi HP-Nb), kepadatan coran sentrifugal, pemboran dalam presisi dengan metode pull boring, serta pengelasan TIG orbital bebas cacat.
Bekerja sama dengan produsen coran tahan panas dan permesinan terintegrasi yang berpengalaman menjamin efisiensi termal tungku maksimal, durasi operasi kampanye lebih panjang, serta biaya per jam operasi paling rendah.
Hubungi Dandong City Pengxin Machinery Co., Ltd. untuk mengirimkan gambar tabung radiasi, koil reformer, atau perlengkapan tungku Anda.
Dandong City Pengxin Machinery Co., Ltd. — Pengecoran Berat dan Pemesinan Presisi, Sejak 1958.
Daftar Isi
- 1. Mekanisme Degradasi Suhu Tinggi di Dalam Tungku Termal
- 2. Hierarki paduan tahan panas cor (ASTM A297 & standar industri)
- 3. Pengecoran Sentrifugal versus Pengecoran Investasi Statis
- 4. Pengujian Masa Pakai Patah karena Creep & Parameter Larson-Miller
- 5. Pengelasan TIG Orbital Presisi pada Perakitan Tabung Radiant & Reforme
- 6. Standar Jaminan Kualitas Komprehensif
- 7. Kemampuan Pengecoran Tahan Panas di Dandong City Pengxin Machinery Co., Ltd.
- Kesimpulan