
 EN
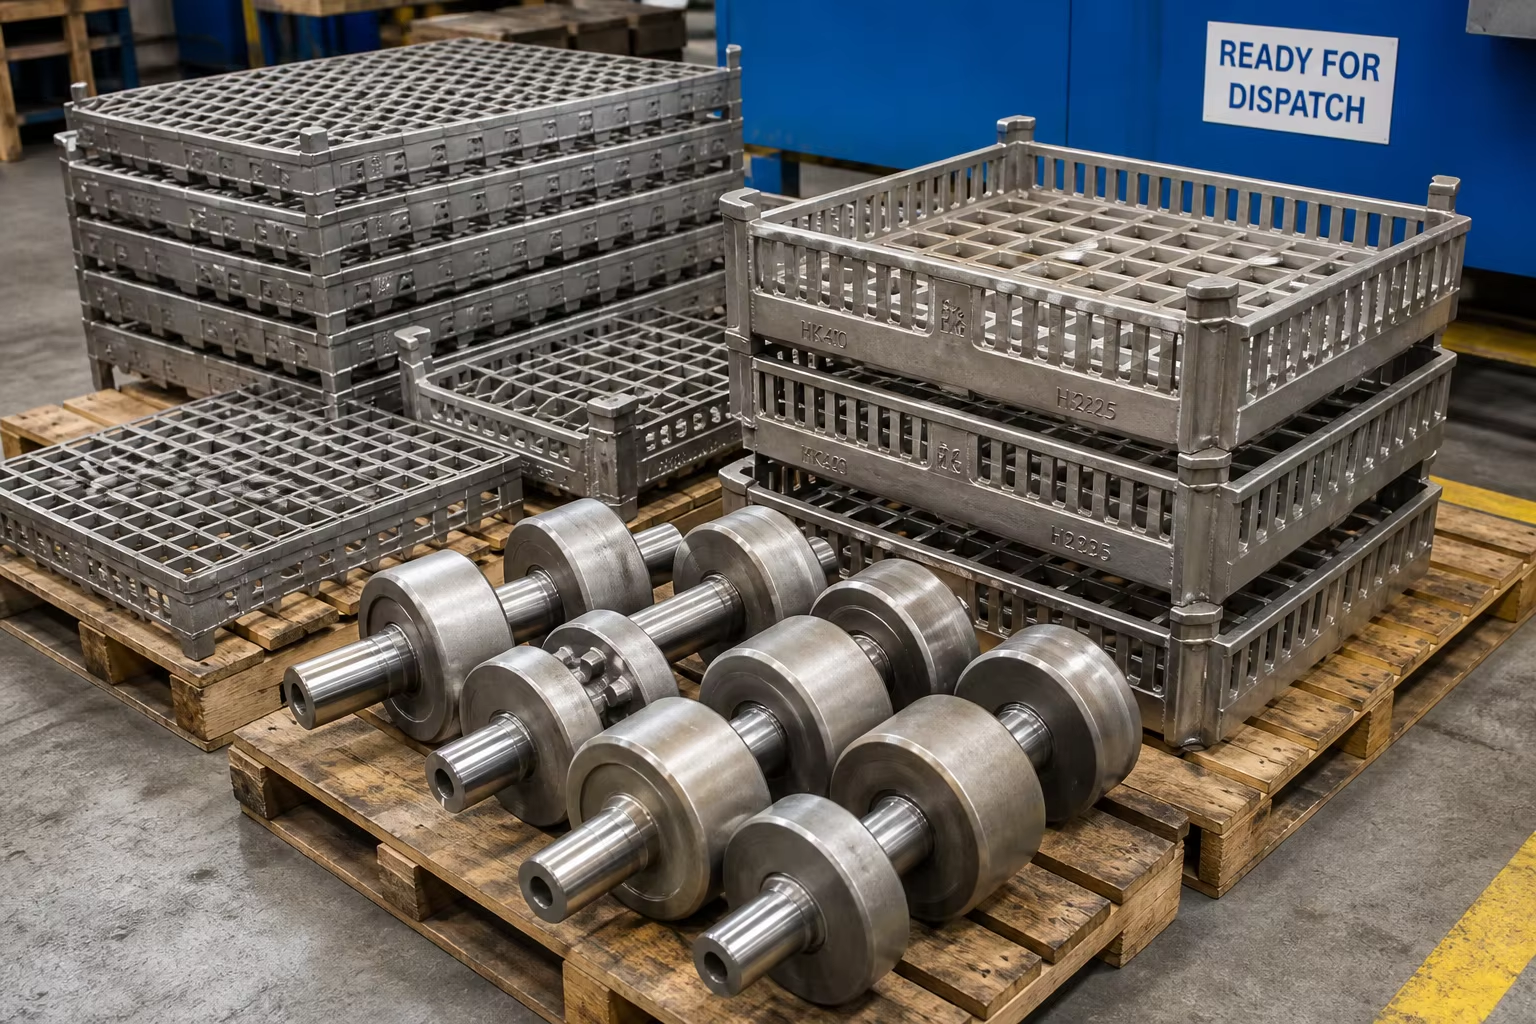
میٹا تفصیل: پیٹروکیمیکل ریفارمنگ اور صنعتی حرارت علاج کی بھٹیوں کے لیے حرارت مزاحمتی مِسَّال ڈھالنے کا مکمل تکنیکی رہنمائی۔ اے ایس ٹی ایم اے 297 گریڈز (ایچ کے 40، ایچ ٹی، ایچ پی-نائبیم موڈیفائیڈ / ڈی آئی این 1.4852 / 1.4857)، شعاعی یو-ٹیوبز کی مرکزی قوت سے ڈھالنے، سرمایہ کاری سے ڈھالی گئی بھٹی کی ٹوکریاں، تناو ٹوٹنے کی عمر، اور آربٹل ٹی آئی جی ویلڈنگ کا جائزہ لیں۔
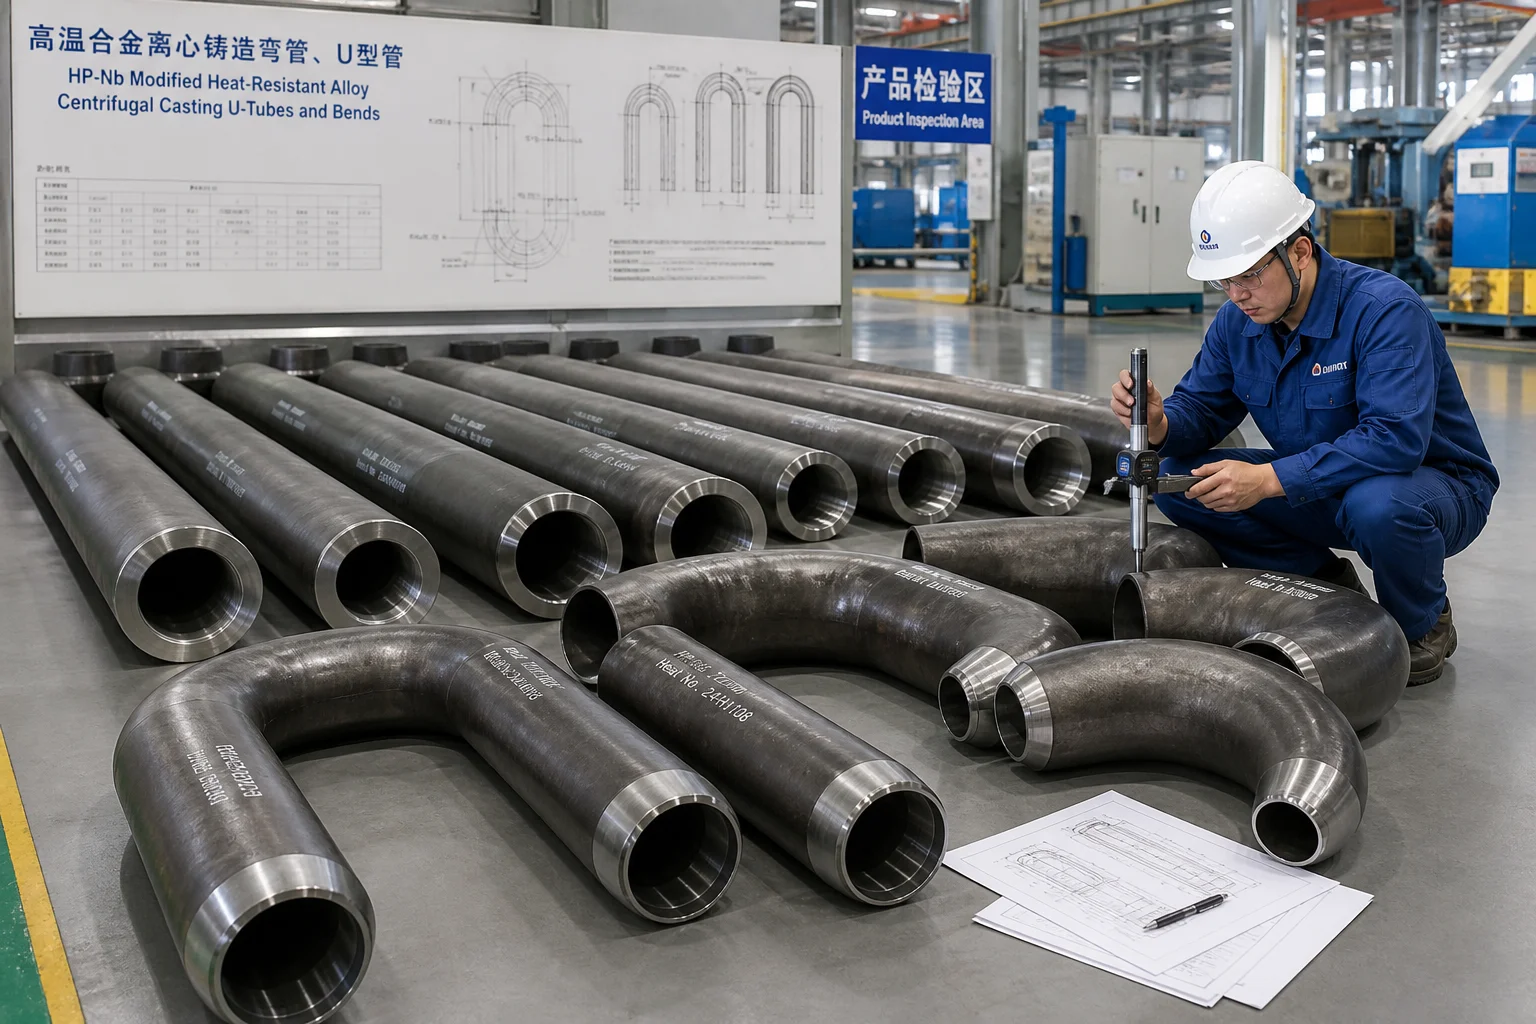
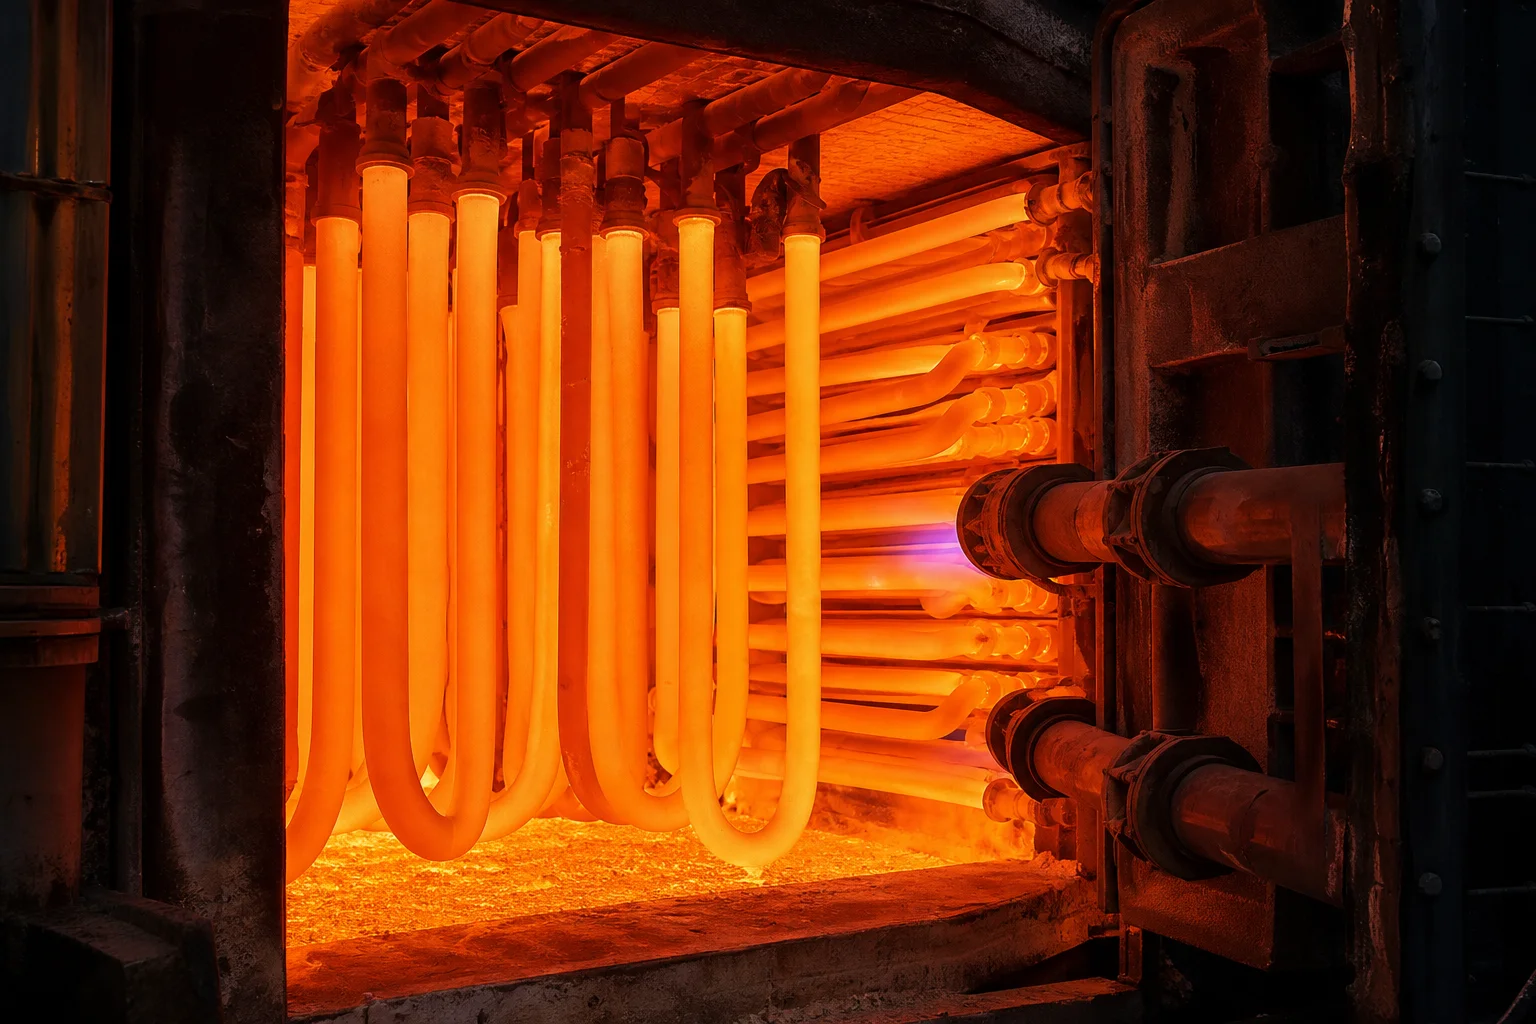
پیٹرو کیمیکل اسٹیم میتھین ری فارمنگ، ایتھی لین تھرمل کریکنگ، سٹیل کی جاری اینیلنگ لائنز، اور تجارتی حرارتی علاج کی سہولیات میں، دھاتی اجزاء شدید حرارتی جہنم کے اندر کام کرتے ہیں۔ آگ لگائی گئی ریڈی اینٹ ہیٹر ٹیوبز، کیٹالسٹ ری فارمر پائپس، ایتھی لین پائرولیسس کوائلز، فرنیس کے دل کے رولرز، اور حرارتی علاج کے لیے لوڈ باسکٹس مستقل طور پر درجہ حرارت کے دائرے میں کام کرتے ہیں جو ().
ان شدید تھرموڈائنامک حالات میں، معیاری سٹین لیس سٹیل (جیسے 304 یا 316) تیزی سے آکسیڈائز ہو جاتی ہیں، گھنٹوں کے اندر اپنی تمام ساختی مضبوطی کھو دیتی ہیں، اور کیٹاسٹرافک کریپ رپچر کا شکار ہو جاتی ہیں۔
اونچے درجہ حرارت پر دہائیوں تک بقا کے لیے خاص ماہرین کی طرف سے تیار کردہ ڈھلواں آسٹینائٹک حرارت مقاوم سٹیل اور نکل-کروم مِشْرَاز (جو ASTM A297، ASTM A608، اور EN 10295 کے تحت منظم ہیں) کی ضرورت ہوتی ہے۔ یہ مِشْرَاز زیادہ کروم ( ) مستقل حفاظتی کرومیا ( ) سکیل تشکیل کرنے کے لیے، اعلیٰ نکل ( ) مستحکم فیس سنٹرڈ کیوبک (FCC) آسٹینائٹ میٹرکس کی استحکام کے لیے، اور نائبیوم (Nb)، ٹائٹینیم (Ti)، اور دُرل عناصر کے ہدف یافتہ مائیکرو اضافوں کو انٹرا گرانولر کاربائیڈ نیٹ ورک تشکیل دینے کے لیے جو کریپ ڈیفارمیشن کے خلاف مزاحمت کرتے ہیں۔
یہ جامع راہنمائی حرارتی مزاحمتی مِسل کی دھاتیات، ریفارمر ٹیوبز کی مرکزی دورانیہ ڈھالائی، بھٹی کے فکسچرز کی سٹیٹک انویسٹمنٹ ڈھالائی، کریپ رپچر لائف کی پیش بینی، اور ماہر آربٹل ویلڈنگ کے طریقہ کار کی تفصیلات بیان کرتی ہے۔
1. حرارتی بھٹیوں میں بلند درجہ حرارت کے تنزلی کے طریقے
                     ┌──────────────────────────────────────────────┐
                     │ Extreme Furnace Environment (900 °C - 1150 °C)│
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ High-Temperature Creep Rupture│ │ High-Temp Carburization & Coke│ │ Thermal Shock & Distortion    │
│ (Time-dependent grain boundary│ │ (Carbon ingress forming       │ │ (Cyclic thermal expansion     │
│  sliding under internal press)│ │  embrittling internal carbides│ │  causing cracking & sagging)  │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| بھٹی کا جزو | عمل کرنے کا درجہ حرارت اور ماحول | غالب تنزلی کا طریقہ | مواد کا حل |
|---|---|---|---|
| پیٹرو کیمیکل کیٹلسٹ ریفارمر ٹیوبز | دباؤ کے تحت () | کریپ ڈی فارمیشن، اندرونی ہائیڈروجن / میتھین حملہ | مرکزی قوت سے ڈالا گیا ایچ پی-نیوبیم ترمیم شدہ / مائیکرو الائے (25Cr-35Ni-Nb) |
| ایتھی لین پائرولسس کریکنگ کوائلز | ہائیڈرو کاربن گیس + شدید کوکنگ | تیزی سے کاربنائزیشن، کوک کی وجہ سے حرارتی گرم مقامات | بالکل اعلیٰ الائے (35Cr-45Ni-Nb-Ti / 1.4857 ترمیم شدہ) |
| گیس سے گرم کیے جانے والے ریڈی اینٹ یو ٹیوبز | / جلنے کی نتیجہ میں نکلنے والی گیس | آکسیڈیشن اسکیلنگ، برنر کی لپٹ کا حرارتی تھکاوٹ | مرکزی قوت سے ڈھلے ہوئے ایچ کے40 / ایچ ٹی (25Cr-20Ni / 15Cr-35Ni) |
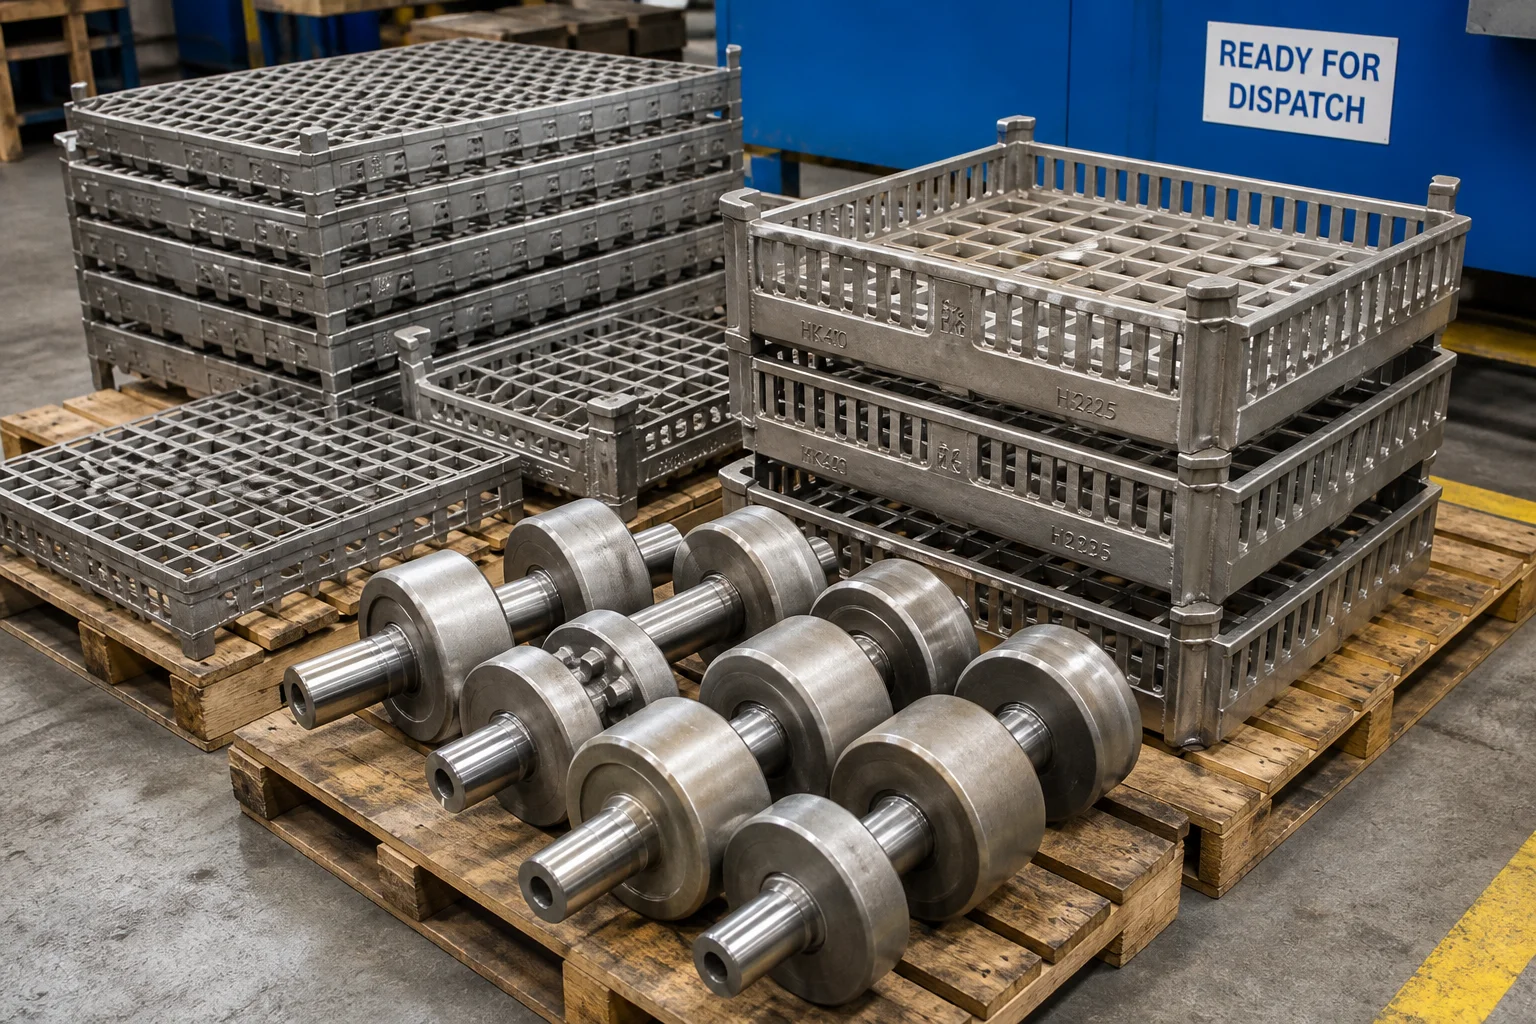
| فرنیس کے فرش کے رولرز اور باسکٹس | / کاربرائزنگ، نائٹرائڈنگ، یا نیوٹرل | حرارتی سائیکلنگ شاک، بھاری لوڈ کے تحت جھکنا | سٹیٹک ڈھالا ہوا ایچ یو / ایچ ڈبلیو (19Cr-39Ni / 12Cr-60Ni) |
2. ڈھلواں حرارت کے مقابلے کا میزِ ایلوئے (ASTM A297 اور صنعتی معیارات)
ڈھلواں حرارت کے مقابلے کے ایلوئے میں نسبتاً زیادہ کاربن کی مقدار ( ) ہوتی ہے جو کہ بناوٹ والے سٹین لیس سٹیل ( ) کے مقابلے میں ہوتی ہے، جس کا مقصد بنیادی اور ثانوی کرومیم/نیوبیئم کاربائیڈز ( اور ) کو جانبدار کرنا ہوتا ہے تاکہ ڈس لوکیشنز کو روکا جا سکے اور کریپ رپچر طاقت کو زیادہ سے زیادہ کیا جا سکے:
| میٹیل فیملی | معیاری / مساوی | تقریبی کیمیائی ترکیب (وزن فیصد) | زیادہ سے زیادہ کام کرنے کا درجہ حرارت | اہم دھاتیاتی خاصیت اور استعمال |
|---|---|---|---|---|
| HK40 | ASTM A297 HK / DIN 1.4848 / GX40CrNiSi25-20 | کلاسیک ریفارمر اور ریڈی اینٹ ٹیوب آلائی؛ تھوڑی سی کریپ طاقت اور قیمت کا اچھا توازن | ||
| HT / HT30 | ASTM A297 HT / ڈی آئی این 1.4862 | حرارتی دھکے اور متبادل آکسیڈیشن–کاربنائزیشن کے خلاف بہترین مزاحمت | ||
| ایچ پی–نِب موڈیفائیڈ | ایس ٹی ایم اے 608 ایچ پی–نِب / ڈی آئی این 1.4852 موڈیفائیڈ | ہائیڈروجن ریفارمر ٹیوب کے لیے صنعتی کام کا بنیادی عنصر؛ نِب باریک کاربائیڈ تشکیل دیتا ہے جو موٹا ہونے سے محفوظ رہتے ہیں | ||
| ایچ پی مائیکرو الائیڈ | 35 سی آر-45 نی-این بی-ٹی آئی-زی آر / 1.4857 موڈ | ایتھیلین کریکنگ فرنیسز کے لیے زیادہ سے زیادہ کریپ رپچر طاقت اور کاربنائزیشن مزاحمت | ||
| ایچ یو / ایچ ڈبلیو الائیز | ایس ٹی ایم اے 297 ایچ یو / ایچ ڈبلیو / 1.4865 | یا | کاربرائزنگ اور نائٹرائڈنگ ماحول کے بہت زیادہ مقابلے کی صلاحیت؛ حرارتی علاج کے فرن کے ٹرےز |
مائنرو-الائی عناصر کا کردار:
- نیوبیئم (Nb ): کاربن کے ساتھ مل کر انتہائی مستحکم انٹر گرانولر کاربائیڈز تشکیل دیتا ہے جو درجہ حرارت کے بالائی حدود پر حل یا موٹا ہونے کے مقابلے میں مضبوطی سے مقابلہ کرتے ہیں، جس سے کریپ رپچر لائف تین گنا بڑھ جاتی ہے۔ , کریپ رپچر لائف تین گنا بڑھ جاتی ہے۔
- ٹائٹینیئم اور زرکونیئم (Ti/Zr ): بنیادی یوٹیکٹک کاربائیڈ کی شکل کو موٹی جڑیں والی فلموں سے چھوٹے الگ الگ گول نوڈولز میں بہتر بناتے ہیں۔
3. مرکزی قوت کے ذریعہ ڈھلائی بمقابلہ ساکن سرمایہ کاری کی ڈھلائی کی ٹیکنالوجیز
اعلیٰ درجہ حرارت کے فرنیچر کے آلات کی تیاری کے لیے دوہرا ڈھلائی کا طریقہ کار درکار ہوتا ہے:
┌─────────────────────────────────────────────────────────────┐
│ A. Horizontal Centrifugal Casting (Tubes & Rollers)         │
│    • High rotational mold spin (80G – 120G acceleration)    │
│    • High density, zero porosity, directional freezing from │
│      outer surface inward                                   │
│    • Dedicated pull-boring of inner diameter to remove      │
│      segregated low-density oxides                          │
├─────────────────────────────────────────────────────────────┤
│ B. Precision Static Investment / Shell Casting (Fixtures)   │
│    • Ceramic shell molding for complex furnace charge       │
│      baskets, radiant tube return bends, and brackets       │
│    • Thin wall sections with smooth surface finish (Ra 3.2) │
└─────────────────────────────────────────────────────────────┘
4. کریپ رپچر لائف ٹیسٹنگ اور لا رسن مِلر پیرامیٹر
پیٹرو کیمیکل انجینئرز ڈھلے ہوئے ریڈی اینٹ اور ری فارمر ٹیوبز کی سروس کی لمبائی کا اندازہ لگانے کے لیے استعمال کرتے ہیں اعلیٰ درجہ حرارت کریپ رپچر ٹیسٹنگ (ASTM E139) :
جہاں مطلق درجہ حرارت (کیلْوِن) ہے، یہ وقت ہے جب ٹوٹنے کا امکان ہوتا ہے (گھنٹوں میں)، اور سٹیل کے ڈھالے ہوئے آسٹینائٹک ایلوئز کے لیے۔
- ڈیزائن کی عمر کی توقع : اعلیٰ معیار کی سینٹری فیوگلی کاسٹ ایچ پی-این بی ریفارمر ٹیوبز کو ڈیزائن کیا گیا ہے 100,000 آپریٹنگ گھنٹوں کے لیے ( )مسلسل کام کرنے کی حالت میں، کے اندری دباؤ کے تناؤ کے تحت۔
5. درستی کے ساتھ مداری ٹی آئی جی ویلڈنگ ریڈی اینٹ اور ری فارمر ٹیوب اسمبلیز کی
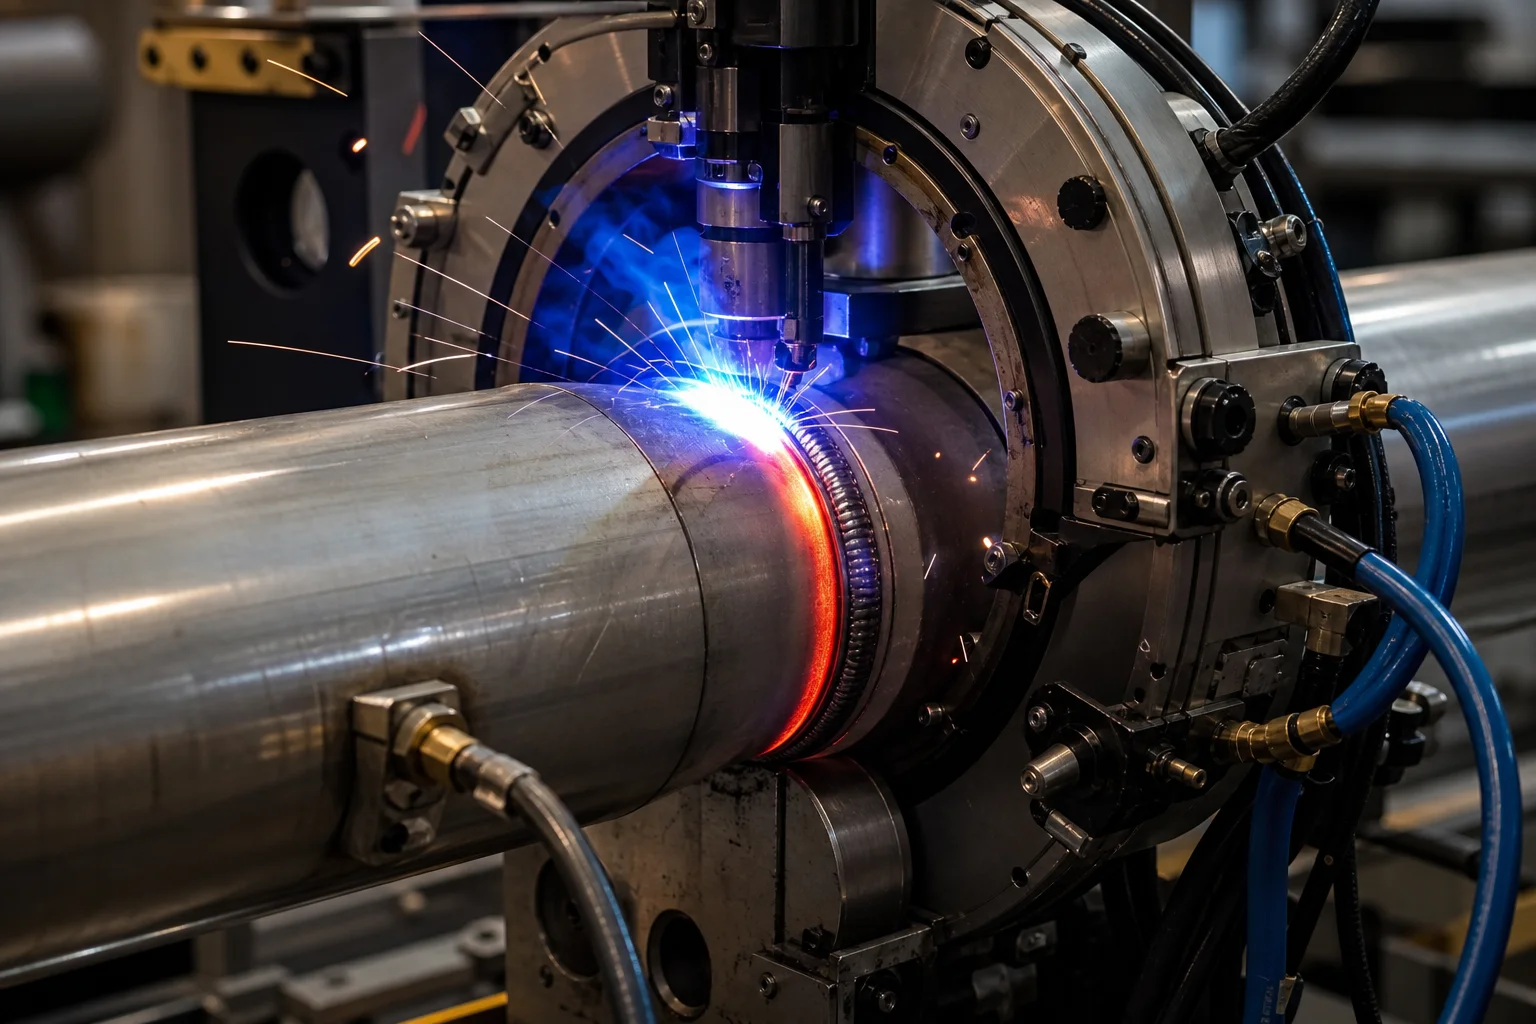
مرکوزی طور پر ڈھالے گئے ٹیوب سیگمنٹس کو خاص طور پر تیار کردہ آٹومیٹڈ مداری جی ٹی اے ٹی آئی جی ویلڈنگ کے ذریعے سٹیٹک ڈھالے گئے ری ٹرن بینڈز (ایلبوں)، فلینجز اور کونز سے جوڑا جاتا ہے آٹومیٹڈ مداری جی ٹی اے ٹی آئی جی ویلڈنگ :
Cast Tube Bevel Preparation (Narrow Gap J-Bevel)
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 1. 100% Inert Argon Backing Gas Purge ($O_2 < 20\text{ ppm}$) │
│    (Prevents internal root oxidation and coking sites) │
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 2. Automated Orbital TIG Welding with Matched Filler Wire│
│    (e.g., Inconel 617 / AWS A5.14 ERNiCrCoMo-1)        │
│    (Strict interpass temperature control $\le 150\text{ °C}$) │
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 3. 100% Volumetric Radiographic Examination (RT)       │
│    (Zero lack of fusion, porosity, or hot micro-cracks)│
└────────────────────────────────────────────────────────┘
6. جامع معیارِ معیاری ضمانت
| معائنہ کا پیرامیٹر | جاری کردہ معیار | قبولیت کے معیارات |
|---|---|---|
| کیمیائی تجزیہ | آپٹیکل ایمیشن اسپیکٹرو میٹری (OES) | ای ایس ٹی ایم اے 297 / اے 608 کے سخت قوانین پر عملدرآمد؛ کنٹرولڈ سی ( )، این بی ( ) |
| اعلیٰ درجہ حرارت کریپ رپچر | ای ایس ٹی ایم ای 139 ( ای ٹی ) | پھٹنے کا وقت ٹیسٹ کوپنز کے ساتھ مساحت میں کمی |
| ریڈیوگرافک ٹیسٹنگ (آر ٹی) | ایس ایم ای سیکشن VIII ڈیویژن 1 یو ڈبلیو-51 / آئی ایس او 10675-1 | تمام آربٹل بٹ ویلڈز اور سٹیٹک ریٹرن بینڈز کا 100 فیصد ریڈیوگرافک معائنہ |
| لیکوئڈ پینیٹرینٹ (پی ٹی) | ایس ٹی ایم ای 165 (فلوروسینٹ ڈائی پینیٹرینٹ) | ٹیوب ویلڈ تیاریوں اور بیرونی ڈھالنے والی سطحوں کا 100 فیصد معائنہ؛ کوئی دراڑ کی نشاندہی نہیں |
| ہائیڈرو اسٹیٹک ثبوت دباؤ | ایس ایم ای بی 31.3 / اے پی آئی 530 | ڈیزائن دباؤ ( ) کو برقرار رکھا گیا ؛ کوئی رساؤ نہیں |
| بور کی مرکوزیت اور دیوار | الٹرا ساؤنڈ وال گیج اور بور پروب | ٹیوب کی دیوار کی موٹائی کی قبول شدہ حد ؛ سیدھا پن |
7. داندونگ شہر پینگ شن مشینری کمپنی لمیٹڈ میں حرارت کے مقابلے کی صلاحیت والی ڈھالائی کی صلاحیتیں۔
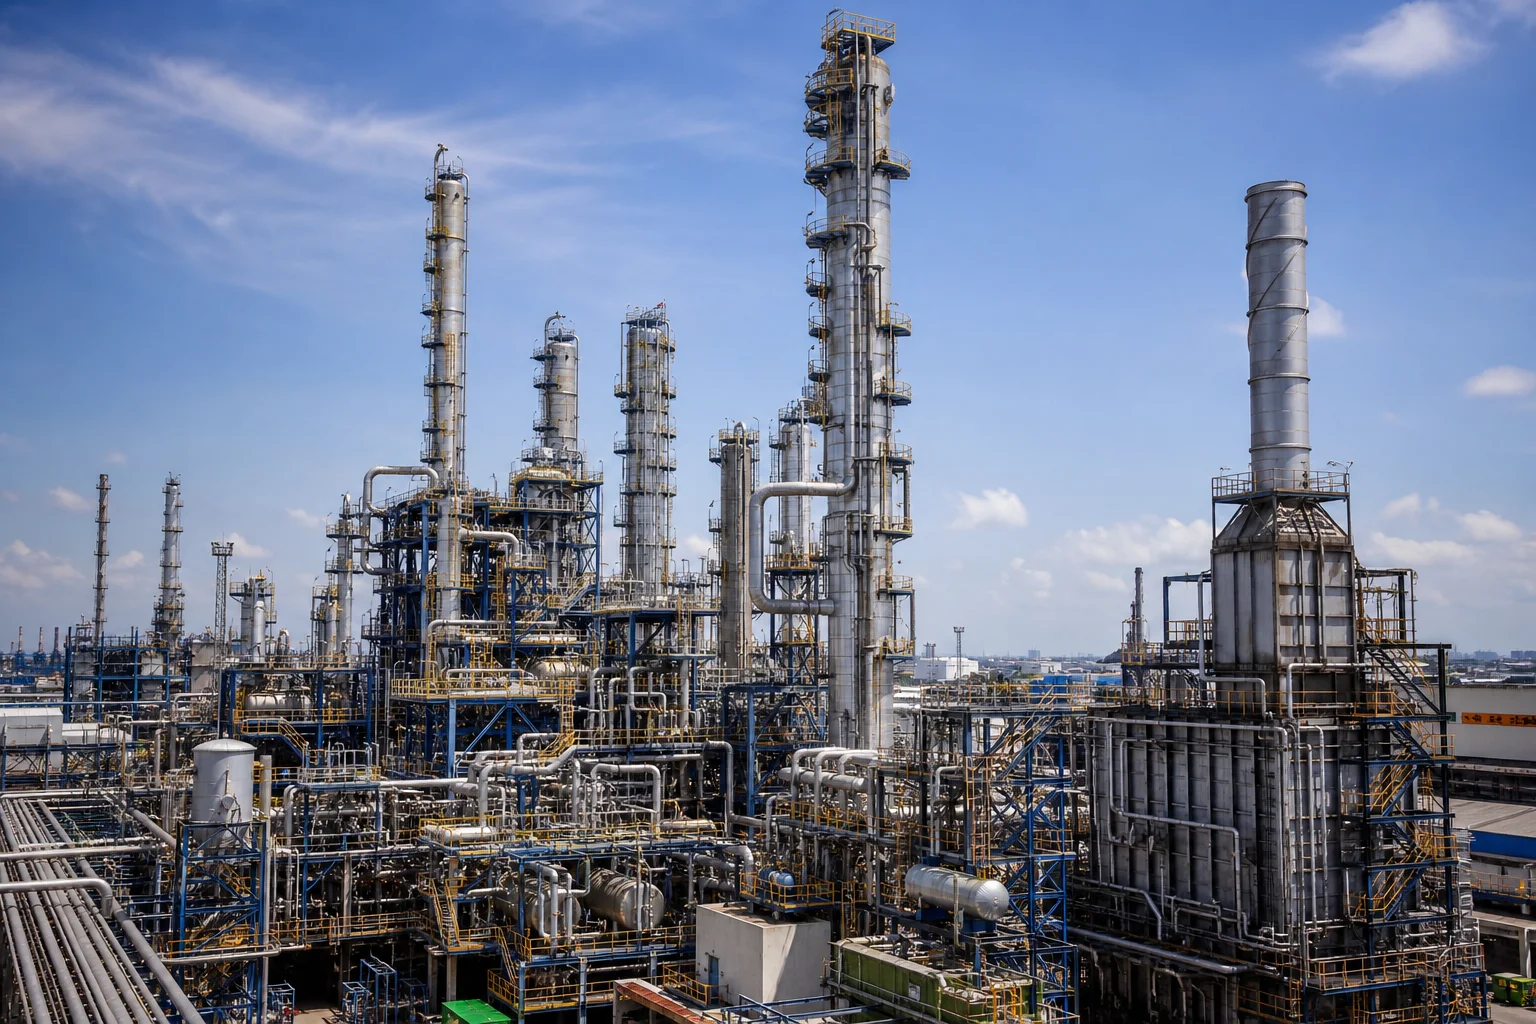
اونچے درجہ حرارت کے فرن کے لیے ڈھلائی کی ترسیل کے لیے خصوصی انڈکشن پگھلانے، افقی مرکزیبھو سے ڈھلائی کے آلات، درست سٹیٹک انویسٹمنٹ ڈھلائی کے کاموں اور سرٹیفائیڈ آربیٹل ویلڈنگ بے کی ضرورت ہوتی ہے۔
دن دونگ شہر پینگ شن مشینری کمپنی، لمیٹڈ۔ اُچّے کارکردگی والے حرارت کے مقابلے کی صلاحیت والے ملاوٹوں اور تیار کردہ فرن اسمبلیوں کی ترسیل کرتا ہے:
- وسیع حرارت کے مقابلے کی صلاحیت والی ملاوٹوں کا ذخیرہ : ایچ کے 40، ایچ ٹی، ایچ پی-نائبیئم موڈیفائیڈ، ایچ پی-مائیکرو الائیڈ (35Cr-45Ni)، ایچ یو، ایچ ڈبلیو، اور ذاتی حرارت کے مقابلے کی صلاحیت والی گریڈز کی سرٹیفائیڈ پیداوار۔
- انٹیگریٹڈ سنٹری فیوگل اور سٹیٹک ڈھلائی : جدید افقی سنٹری فیوگل ڈھلائی کی مشینیں جو 3 میٹر تک لمبائی اور 50 ملی میٹر سے 500 ملی میٹر تک قطر کی ٹیوبیں تیار کرتی ہیں، جو پیچیدہ ری ٹرن بینڈز اور چارج باسکٹس کے لیے سٹیٹک انویسٹمنٹ ڈھلائی کے ساتھ جوڑی گئی ہیں۔
- گھریلو گہری سوراخ کی پُل بورنگ : بھاری قسم کی افقی بورنگ مشینیں جو اندرونی الگاؤ کی تہوں کو دور کرتی ہیں تاکہ بے عیب بور سطح کے اختتامات فراہم کیے جا سکیں۔
- سرٹیفائیڈ آربیٹل ویلڈنگ اور اسمبلی صاف کمرے میں آربٹل جی ٹی اے ڈبلیو ویلڈنگ بےز جو مکمل پری فیبریکیٹڈ ریڈی اینٹ یو ٹیوبز اور ری فارمر مینی فولڈز تیار کرتے ہیں۔
- مکمل معیاری سندیاری آئی ایس او 9001 سند یافتہ، جو مکمل ای ن 10204 3.1 اور 3.2 مواد کے ٹیسٹ سرٹیفکیٹس، 100 فیصد آر ٹی / پی ٹی رپورٹس، اور کریپ رپچر ٹیسٹ تصدیق فراہم کرتا ہے۔
نتیجہ
اعلیٰ درجہ حرارت کے لیے حرارت مقاوم ڈھالنے اور بھٹی کے فکسچرز صنعتی عمل کے تھرموڈائنامک حدود پر کام کرتے ہیں۔ ان کا مسلسل کام کرنا بغیر کریپ رپچر، حرارتی جھکاؤ، یا سختی پیدا کرنے والے کاربنائزیشن کے، جدید سبز کیمیا (ایچ پی-این بی ترمیم شدہ)، سنٹری فیوگل ڈھالنے کی گھنی پن، درست گہرے سوراخ کے پُل بورنگ، اور خامی سے پاک آربٹل ٹی آئی جی ویلڈنگ کی ضرورت ہوتی ہے۔
تجربہ کار، ایک جامع حرارت مقاوم ڈھالنے اور مشیننگ کے صنعتی کارخانے کے ساتھ شراکت داری بھٹی کی زیادہ سے زیادہ حرارتی کارکردگی، لمبے مہینوں تک چلنے والے کیمپین کے دورانیے، اور ہر آپریٹنگ گھنٹے کی کم سے کم لاگت کو یقینی بناتی ہے۔
اپنے ریڈی اینٹ ٹیوب، ری فارمر کوائل، یا بھٹی کے فکسچرز کے ڈرائنگز جمع کرانے کے لیے ڈان دونگ سٹی پینگ شن مشینری کمپنی لمیٹڈ سے رابطہ کریں۔
دن دونگ سٹی پینگ شن مشینری کمپنی لمیٹڈ — بھاری کاسٹنگز اور درست مشیننگ، 1958ء سے۔
مواد کی فہرست
- 1. حرارتی بھٹیوں میں بلند درجہ حرارت کے تنزلی کے طریقے
- 2. ڈھلواں حرارت کے مقابلے کا میزِ ایلوئے (ASTM A297 اور صنعتی معیارات)
- 3. مرکزی قوت کے ذریعہ ڈھلائی بمقابلہ ساکن سرمایہ کاری کی ڈھلائی کی ٹیکنالوجیز
- 4. کریپ رپچر لائف ٹیسٹنگ اور لا رسن مِلر پیرامیٹر
- 5. درستی کے ساتھ مداری ٹی آئی جی ویلڈنگ ریڈی اینٹ اور ری فارمر ٹیوب اسمبلیز کی
- 6. جامع معیارِ معیاری ضمانت
- 7. داندونگ شہر پینگ شن مشینری کمپنی لمیٹڈ میں حرارت کے مقابلے کی صلاحیت والی ڈھالائی کی صلاحیتیں۔
- نتیجہ