
 EN
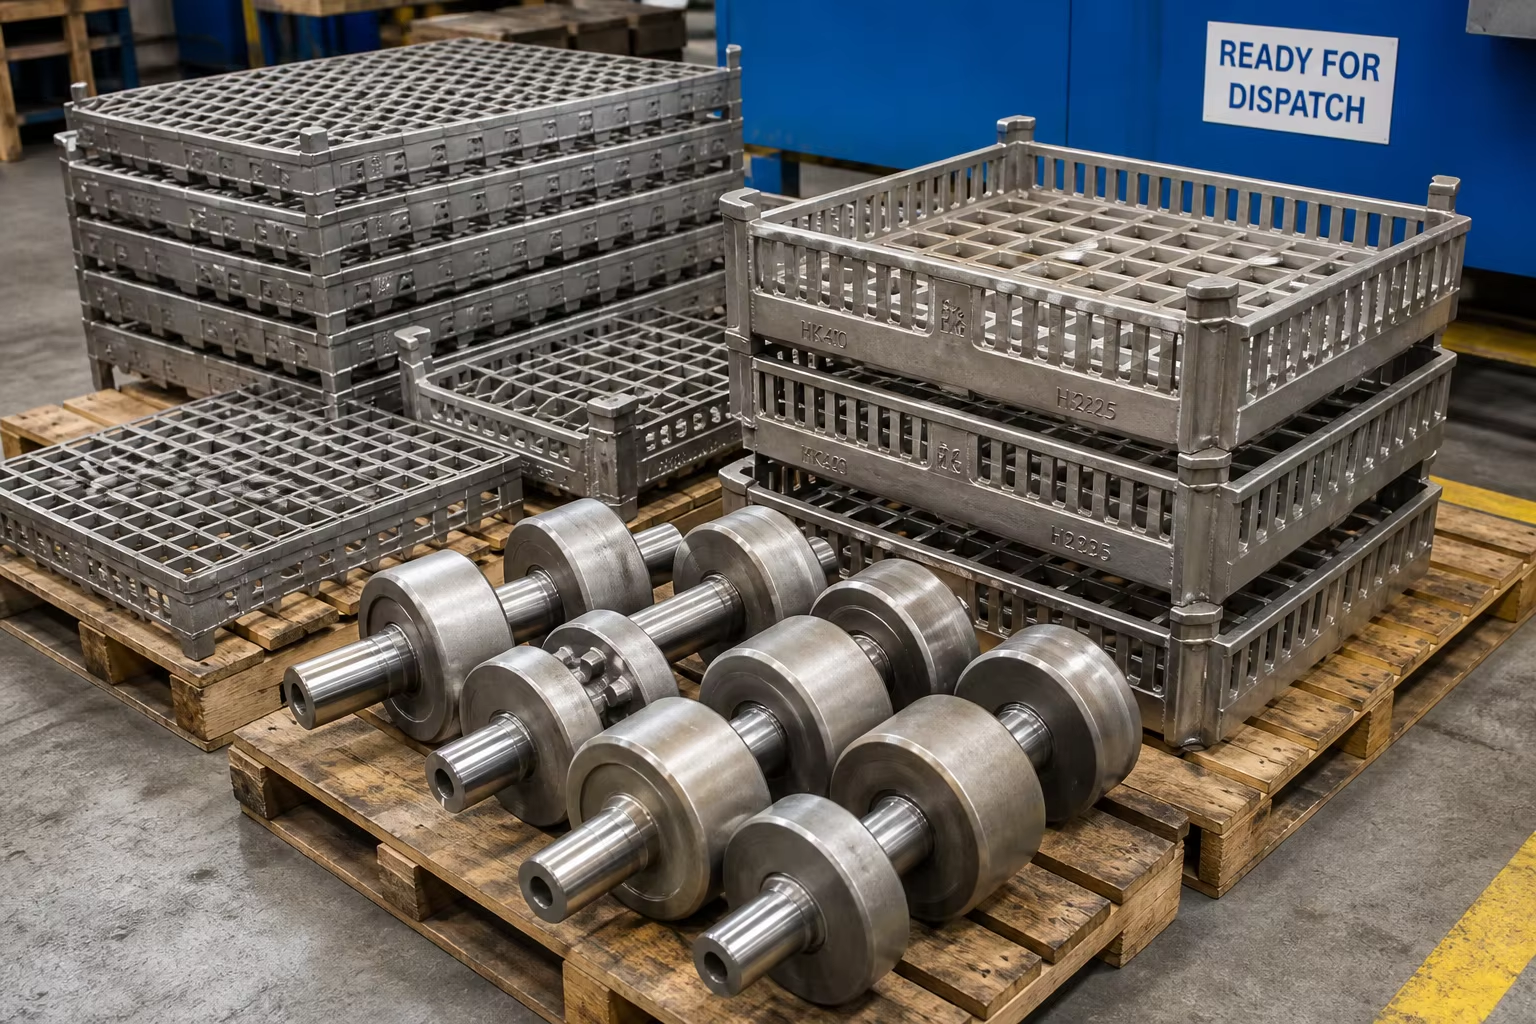
Meta opis: Popoln tehnični vodnik za litine iz zlitin, odpornih na toploto, za reformacijo v petrokemični industriji in industrijske peči za toplotno obdelavo. Raziskujte razrede ASTM A297 (HK40, HT, HP-Nb modificirano / DIN 1.4852 / 1.4857), centrifugalno litje sevajočih U-cevi, litih pečnih košar z izgubljivo kalupno metodo, življenjsko dobo pri počasnem teku in orbitalno TIG-varjenje.
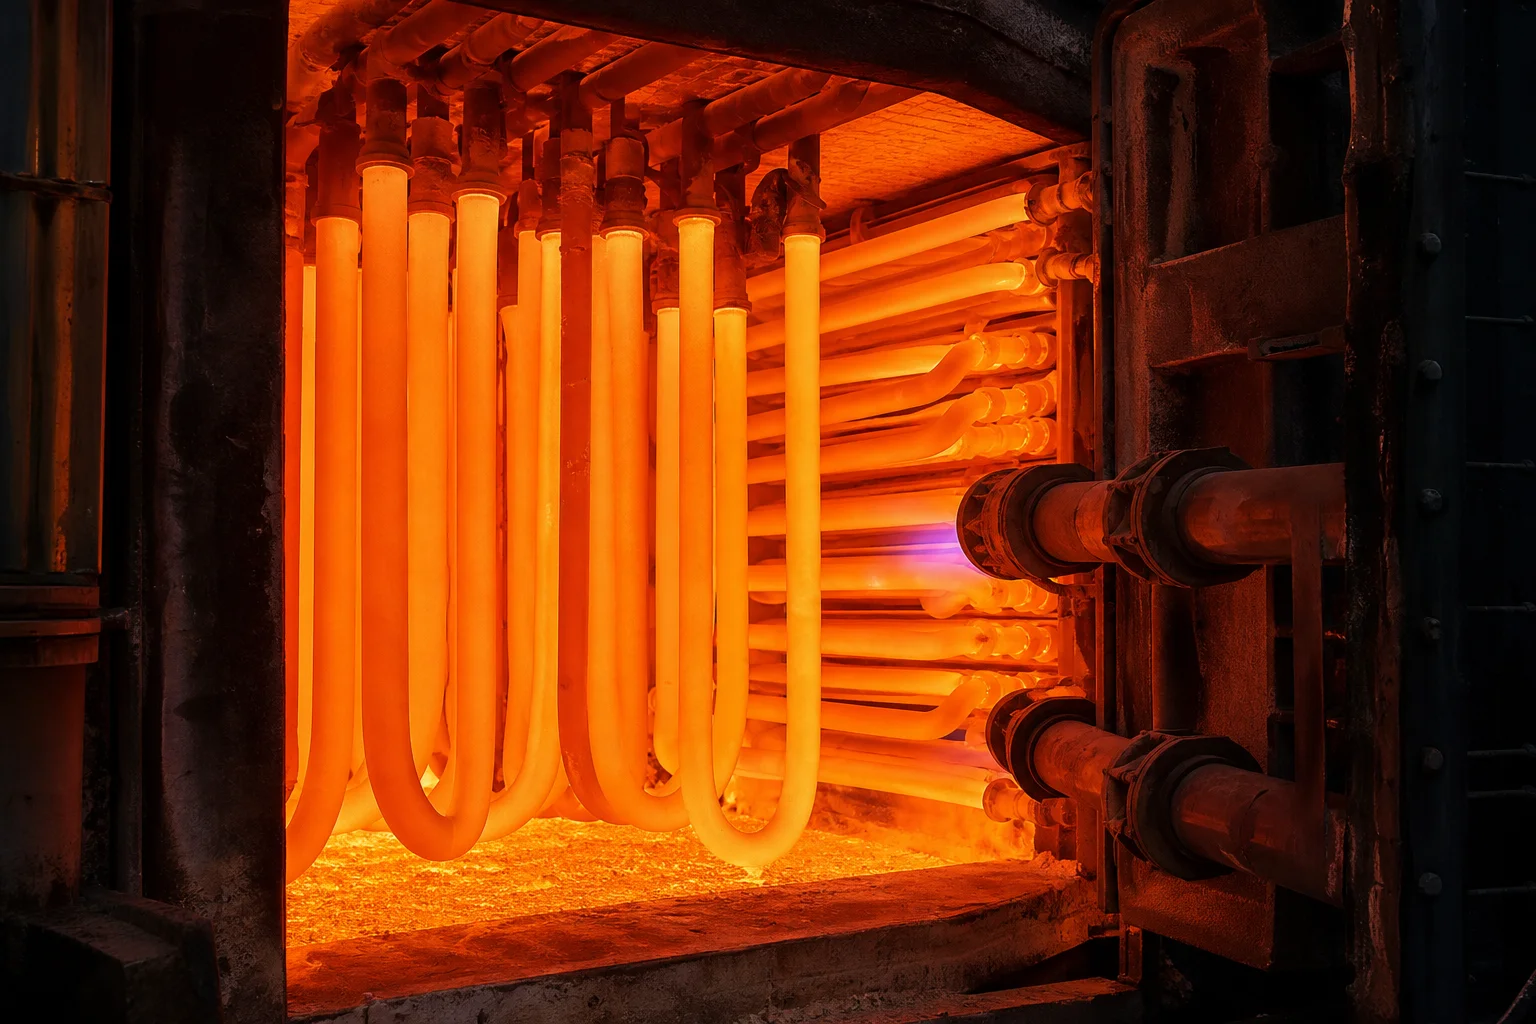
V petrokemičnih postopkih pare metana, toplotnem razcepu etilena, neprekinjenih železarskih žganjih linijah in komercialnih napravah za toplotno obdelavo kovinskih delov delujejo v notranjosti ognjenih toplotnih peči. Cevi grelnikov z žarno ogrevanje, cevi za reformatorje katalizatorjev, tuljave za pirolizo etilena, valji na dnu peči in koši za toplotno obdelavo delujejo pri neprekinjenih temperaturah med ().
Pod temi ekstremnimi termodinamskimi pogoji se standardna nerjavna jekla (npr. 304 ali 316) hitro oksidirajo, izgubijo vso konstrukcijsko trdnost že v nekaj urah in doživijo katastrofalno počasno lomitev.
Za preživetje desetletja visokotemperaturne obratovanja so potrebne posebne litine avstenitnih toplotno odpornih jekel in nikljevo-kromovih zlitin (v skladu z ASTM A297, ASTM A608 in EN 10295) . Te zlitine temeljijo na visoki vsebini kroma ( ) za neprekinjeno zaščitno kromovo oksidno plast ( ) nastajanje luske, visoka vsebnost niklja ( ) za stabilnost osrednje ploskovno centrirane (FCC) avstenitne matrike ter ciljne mikrododatke niobija (Nb), titanija (Ti) in redkih zemelj za tvorbo stabilnih notranjeh zrnelnih karbidnih omrežij, ki upirajo deformaciji zaradi počasne teče.
Ta izčrpni priročnik podrobno opisuje metalurgijo toplotno odpornih zlitin, centrifugalno litje cevi za reformatorje, statično investicijsko litje pečnih pritrdilnih elementov, napoved življenjske dobe do pretrganja zaradi počasne teče ter specializirane orbitalne varilne protokole.
1. Mehanizmi degradacije pri visokih temperaturah v toplotnih pečeh
                     ┌──────────────────────────────────────────────┐
                     │ Extreme Furnace Environment (900 °C - 1150 °C)│
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ High-Temperature Creep Rupture│ │ High-Temp Carburization & Coke│ │ Thermal Shock & Distortion    │
│ (Time-dependent grain boundary│ │ (Carbon ingress forming       │ │ (Cyclic thermal expansion     │
│  sliding under internal press)│ │  embrittling internal carbides│ │  causing cracking & sagging)  │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Komponenta peči | Delovna temperatura in atmosfera | Prevladujoč način degradacije | Rešitev iz materiala |
|---|---|---|---|
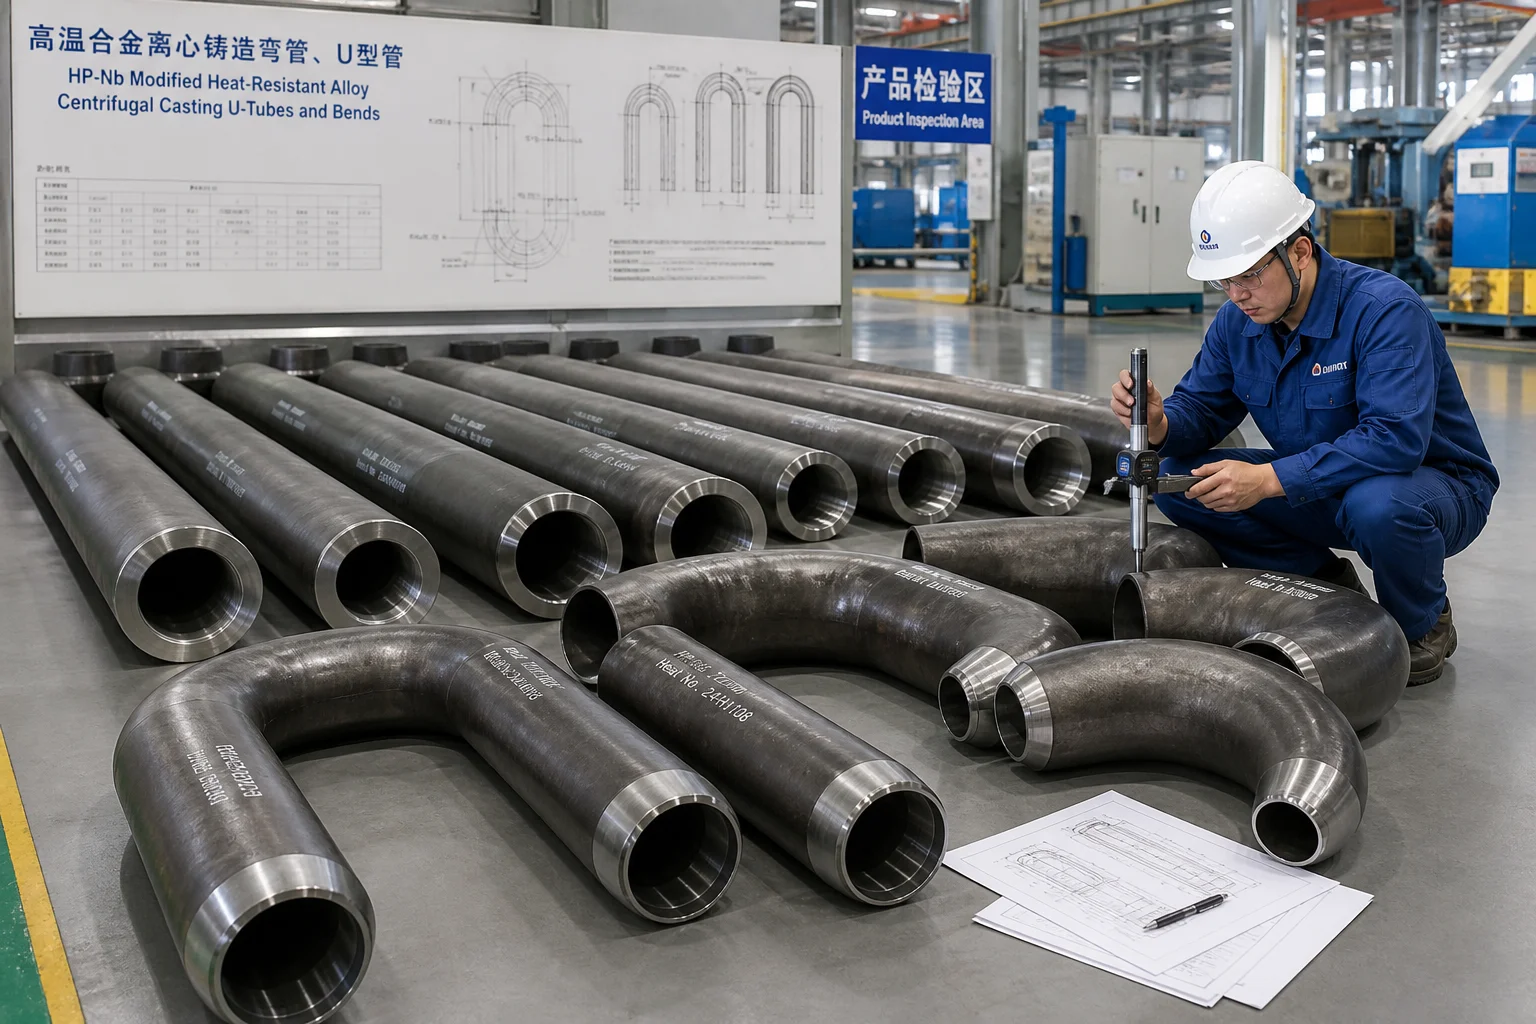
| Cevi za reformator katalizatorjev v petrokemični industriji | / Pod tlakom () | Poleg deformacije, notranji napad vodika/metana | Centrifugalno litje HP-Nb spremenjeno / mikro-zlitino (25Cr-35Ni-Nb) |
| Zaviti cevi za pirolizo etilena | / Ogljikovodikov plin + huda koksifikacija | Hitra karburizacija, toplotne vroče točke zaradi koka | Zelo visoko zlitina (35Cr-45Ni-Nb-Ti / 1.4857 Mod) |
| Plinsko ogrevane sevajoče U-oblikovane cevi | / Izpušni plini iz zgorevanja | Oksidacijsko luskanje, toplotna utrujenost plamena gorilnika | Centrifugalno litje HK40 / HT (25Cr-20Ni / 15Cr-35Ni) |
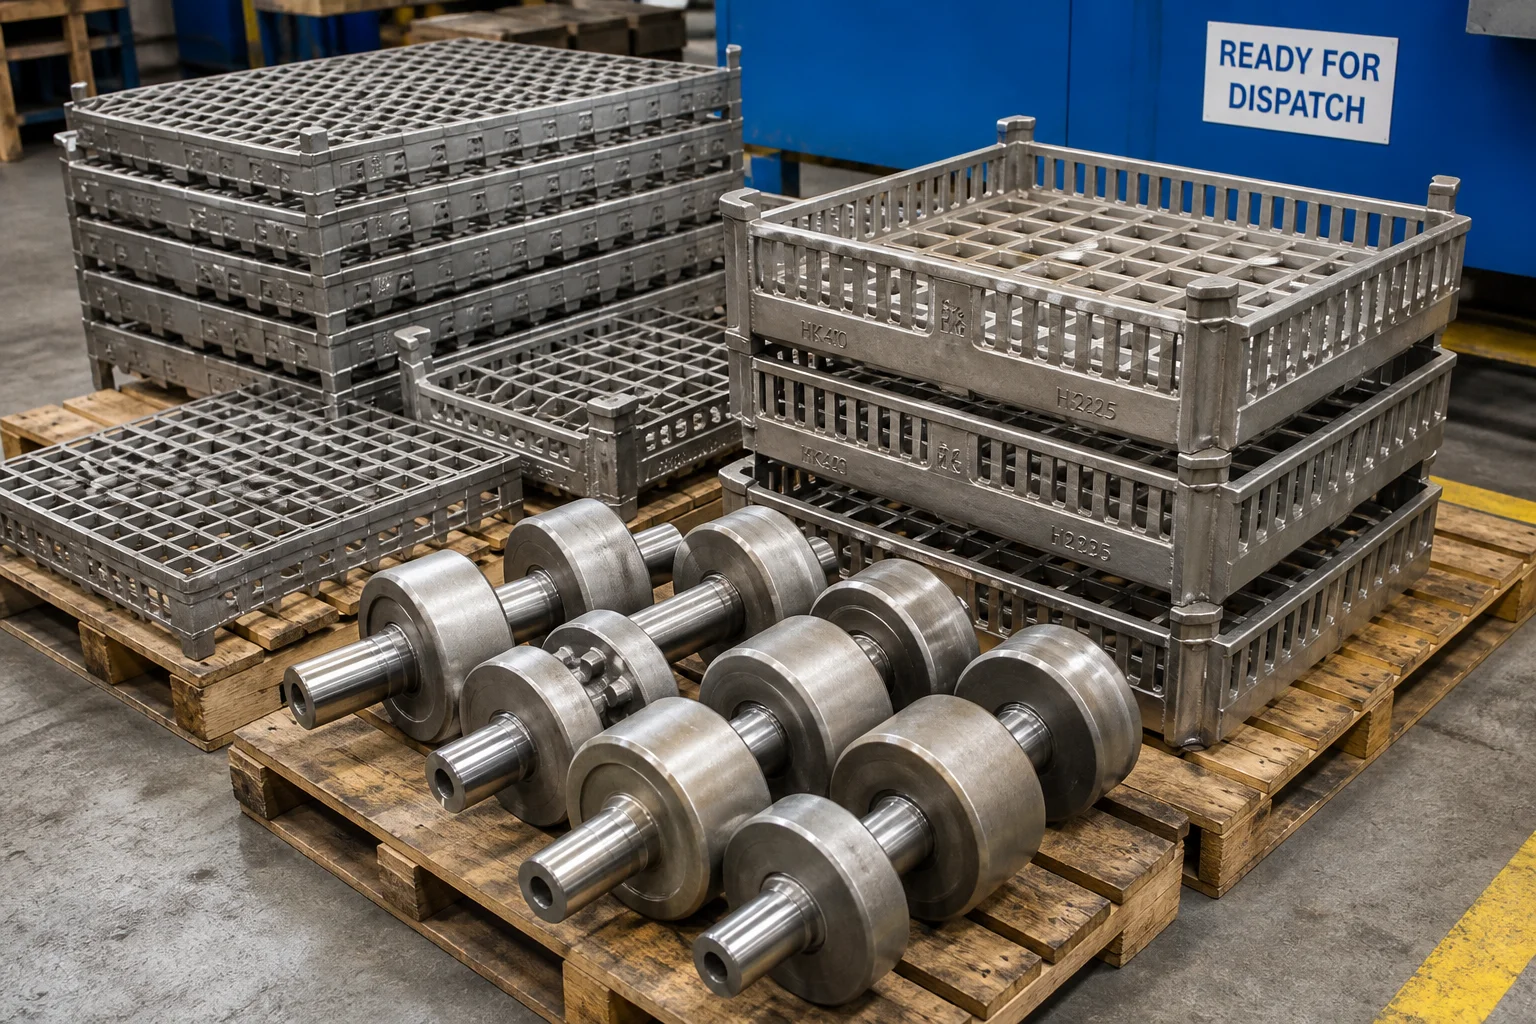
| Valji in košarice za pečni pod | / Karburizacija, nitridacija ali nevtralna atmosfera | Toplotni ciklični udar, upogibanje pod težkim obremenitvenim bremenom | Statično litje HU / HW (19Cr-39Ni / 12Cr-60Ni) |
2. Hierarhija litih zelo toplotno odpornih zlitin (ASTM A297 in industrijski standardi)
Litine zmesi za visoke temperature vsebujejo znatno višje vsebke ogljika ( ) kot deformirane nerjavnih jekla ( ), kar namerno povzroča izločanje primarnih in sekundarnih kromijevih/niobijevih karbidov ( in ), ki zaklepajo dislokacije in maksimizirajo trdnost proti počasnemu teku:
| Družina zlitin | Standard / Ustreznik | Nominativna kemična sestava (tež. %) | Maksimalna delovna temperatura | Ključna metalurška lastnost in uporaba |
|---|---|---|---|---|
| HK40 | ASTM A297 HK / DIN 1.4848 / GX40CrNiSi25-20 | Klasična zlitina za reformerje in sevajoče cevi; dober razmerje med počasno trdnostjo proti teku in stroški | ||
| HT / HT30 | ASTM A297 HT / DIN 1.4862 | Odlična odpornost proti termičnim šokom in izmenični oksidaciji-karburiaciji | ||
| HP-Nb spremenjeno | ASTM A608 HP-Nb / DIN 1.4852 Mod | Industrijska delovna konja za cevi v vodikovih reformerjih; niobij tvori drobne karbide, ki zdržijo grobenje | ||
| HP-mikrolegirano | 35Cr-45Ni-Nb-Ti-Zr / 1,4857 Mod | Najvišja trdnost proti počasni deformaciji in odpornost proti karburizaciji za peči za razcepljanje etilena | ||
| Zlitine HU / HW | ASTM A297 HU / HW / 1,4865 | Ali | Ekstremna odpornost proti karburizacijskim in nitridnim atmosferam; ploščadi za toplotno obdelavo |
Vloga mikrolegirnih elementov:
- Niobij (Nb ): Se združuje z ogljikom in tvori izjemno stabilne medzrnatne karbide, ki so odporni proti raztapljanju in grobenju pri temperaturah nad , s čimer trikrat podaljša življenjsko dobo pri puzanju.
- Titan in cirkonij (Ti/Zr ): Izboljšata obliko primarnih eutektičnih karbidov – od grube, medsebojno povezane plasti prek v drobne, izolirane kroglaste vozličaste strukture.
3. Centrifugalno litje nasproti statičnemu investicijskemu litju
Izdelava visoko temperaturne pečne opreme zahteva dve litji metodi:
┌─────────────────────────────────────────────────────────────┐
│ A. Horizontal Centrifugal Casting (Tubes & Rollers)         │
│    • High rotational mold spin (80G – 120G acceleration)    │
│    • High density, zero porosity, directional freezing from │
│      outer surface inward                                   │
│    • Dedicated pull-boring of inner diameter to remove      │
│      segregated low-density oxides                          │
├─────────────────────────────────────────────────────────────┤
│ B. Precision Static Investment / Shell Casting (Fixtures)   │
│    • Ceramic shell molding for complex furnace charge       │
│      baskets, radiant tube return bends, and brackets       │
│    • Thin wall sections with smooth surface finish (Ra 3.2) │
└─────────────────────────────────────────────────────────────┘
4. Preizkus življenjske dobe pri počasnem tečenju in Larson-Millerjev parameter
Inženirji za naftno in kemijsko industrijo ocenjujejo trajnost litih sevanjnih in reformerskih cevi z uporabo Visokotemperaturnega preizkusa počasnega tečenja in razpoke (ASTM E139) :
Kjer je absolutna temperatura (Kelvin), je čas do razpoke (ure) in za litine avstenitnih jekel.
- Pričakovana življenska doba oblikovanja : Visokokakovostne cevi za reformerje, centrifugalno litje HP-Nb, so zasnovane za 100.000 ur obratovanja ( )pri neprekinjenem notranjih tlakih.
5. Natančno orbitalno TIG-varjenje sijajnih in reformerskih cevnih sklopov
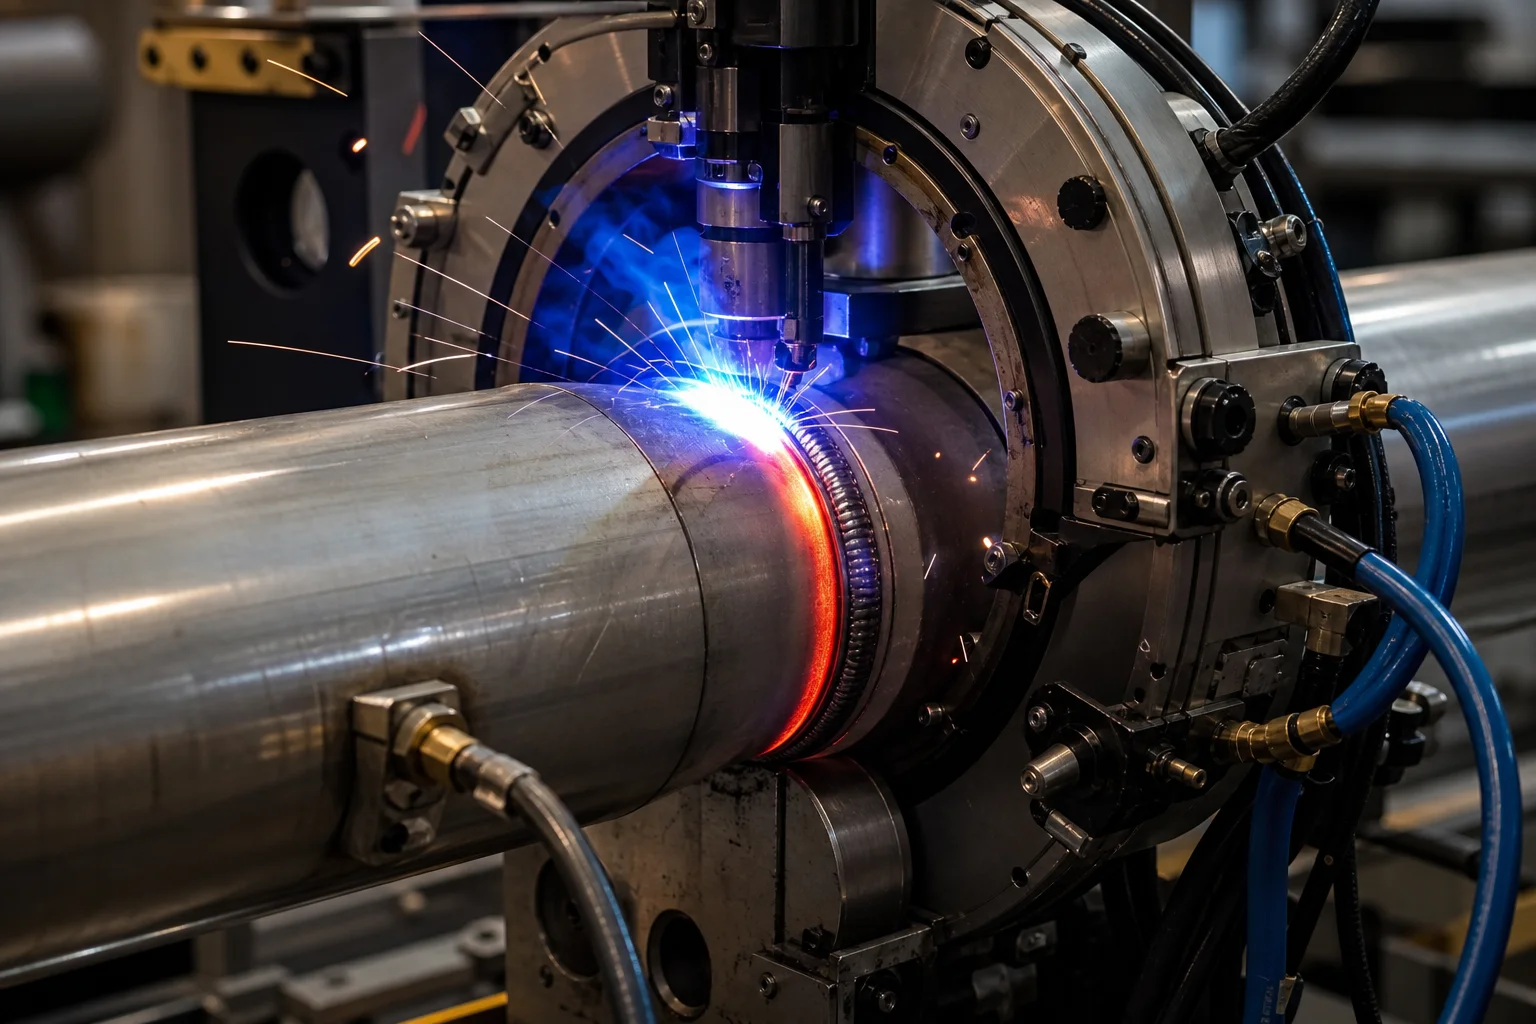
Segmenti centrifugalno litih cevi so povezani z nepremično litimi vračalnimi lakti (lakti), priključnimi ploščami in stožci z uporabo specializiranih Avtomatiziranih orbitalnih GTAW (TIG)-varilnih postopkov :
Cast Tube Bevel Preparation (Narrow Gap J-Bevel)
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 1. 100% Inert Argon Backing Gas Purge ($O_2 < 20\text{ ppm}$) │
│    (Prevents internal root oxidation and coking sites) │
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 2. Automated Orbital TIG Welding with Matched Filler Wire│
│    (e.g., Inconel 617 / AWS A5.14 ERNiCrCoMo-1)        │
│    (Strict interpass temperature control $\le 150\text{ °C}$) │
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 3. 100% Volumetric Radiographic Examination (RT)       │
│    (Zero lack of fusion, porosity, or hot micro-cracks)│
└────────────────────────────────────────────────────────┘
6. Kompleksni standardi zagotavljanja kakovosti
| Parameter pregleda | Testni standard | Sprejemni pogoji |
|---|---|---|
| Kemična analiza | Optična emisijska spektrometrija (OES) | Stroga skladnost z ASTM A297 / A608; nadzorovano vsebina C ( ) in Nb ( ) |
| Razpoke zaradi počasnega tečenja pri visoki temperaturi | ASTM E139 ( aT ) | Čas do razpoke na preskusnih vzorcih z zmanjšanje plosčine |
| Rentgensko preverjanje (RT) | ASME Sec VIII Div 1 UW-51 / ISO 10675-1 | 100-odstotna rentgenska preveritev vseh orbitalnih cevnih spojev in statičnih vračalnih ukrivitev |
| Tekočinsko penetracijsko preverjanje (PT) | ASTM E165 (fluorescenčni barvilni penetrant) | 100-odstotno preverjanje priprave cevnih spojev in zunanjih litih površin; ni nobenih indikacij razpok |
| Hidrostatični preskusni tlak | ASME B31.3 / API 530 | projektni tlak ( ) vzdržan za ; nič uhajanja |
| Sredinska točnost premera in stene | Ultrazvočni merilnik debeline stene in sonda za premer | Toleranca debeline stene cevi znotraj ; ravnost |
7. Možnosti izdelave toplotno odpornih litin v podjetju Dandong City Pengxin Machinery Co., Ltd.
Izdelava litin za visokotemperaturne peči zahteva specializirano talilno opremo z indukcijskim segrevanjem, horizontalne centrifugalne litilne naprave, točne litilnice s statičnim ulivanjem in certificirane varilne postaje za orbitalno varjenje.
Dandong City Pengxin Machinery Co., Ltd. ponuja visoko zmogljive toplotno odporne litine ter izdelane sestave peči:
- Širok nabor toplotno odpornih litin : Certificirana proizvodnja različic HK40, HT, HP-Nb modificirane, HP-mikrolegirane (35Cr-45Ni), HU, HW in lastnih toplotno odpornih različic.
- Integrirana centrifugalna in statična litja : Sodobne horizontalne centrifugalne litarske naprave za izdelavo cevi do 3 metrov dolgih in s premeri od 50 mm do 500 mm, v kombinaciji s statičnim litjem po izgubljivi kovinski modeli za zapletene povratne ukrivitve in košare za polnjenje.
- Notranje globinsko vrtanje z vlečenjem v lastni proizvodnji : Težki horizontalni vrtalni stroji za odstranjevanje notranjih plasti segregacije, da se doseže brezhibna površina notranjega preseka.
- Certificirano orbitalno varjenje in sestava : Orbitalne GTAW-varilne kabine v čistih prostorih za izdelavo popolnih predizdelanih U-cevi za sevanje in razdelilnikov za reformerje.
- Popolna certifikacija kakovosti : Certificirano po standardu ISO 9001; zagotavljamo popolne preskusne listine materiala po standardu EN 10204 3.1 in 3.2, poročila o 100-odstotnem rentgenskem pregledu (RT) in penetracijskem pregledu (PT) ter potrditve preskusov počasnega loma pri visokih temperaturah.
Zaključek
Topletne odporne litine in pečni pritrdilni elementi delujejo na termodynamskih robnih pogojih industrijskega procesiranja. Preživijo neprekinjeno za obratovanje brez pojavov počasnega loma, toplotnega sproščanja ali odkrušitve zaradi karburizacije je potrebna napredna kemijska sestava zlitine (HP-Nb modificirana), centrifugalno litje z visoko gostoto, natančno globoko vrtanje z vlečenjem in orbitalno TIG-varjenje brez napak.
Sodelovanje z izkušenim, integriranim proizvajalcem toplotno odpornih litin in obdelovalnih strojev zagotavlja najvišjo toplotno učinkovitost peči, podaljšane čase obratovanja in najnižjo ceno na delovno uro.
Za predložitev risb vaših sevanjnih cevi, reformerskih tuljav ali pečnih pritrdilnih elementov kontaktirajte Dandong City Pengxin Machinery Co., Ltd.
Dandong City Pengxin Machinery Co., Ltd. — Težka litina in natančno obdelava, od leta 1958.
Vsebinsko kazalo
- 1. Mehanizmi degradacije pri visokih temperaturah v toplotnih pečeh
- 2. Hierarhija litih zelo toplotno odpornih zlitin (ASTM A297 in industrijski standardi)
- 3. Centrifugalno litje nasproti statičnemu investicijskemu litju
- 4. Preizkus življenjske dobe pri počasnem tečenju in Larson-Millerjev parameter
- 5. Natančno orbitalno TIG-varjenje sijajnih in reformerskih cevnih sklopov
- 6. Kompleksni standardi zagotavljanja kakovosti
- 7. Možnosti izdelave toplotno odpornih litin v podjetju Dandong City Pengxin Machinery Co., Ltd.
- Zaključek