
 EN
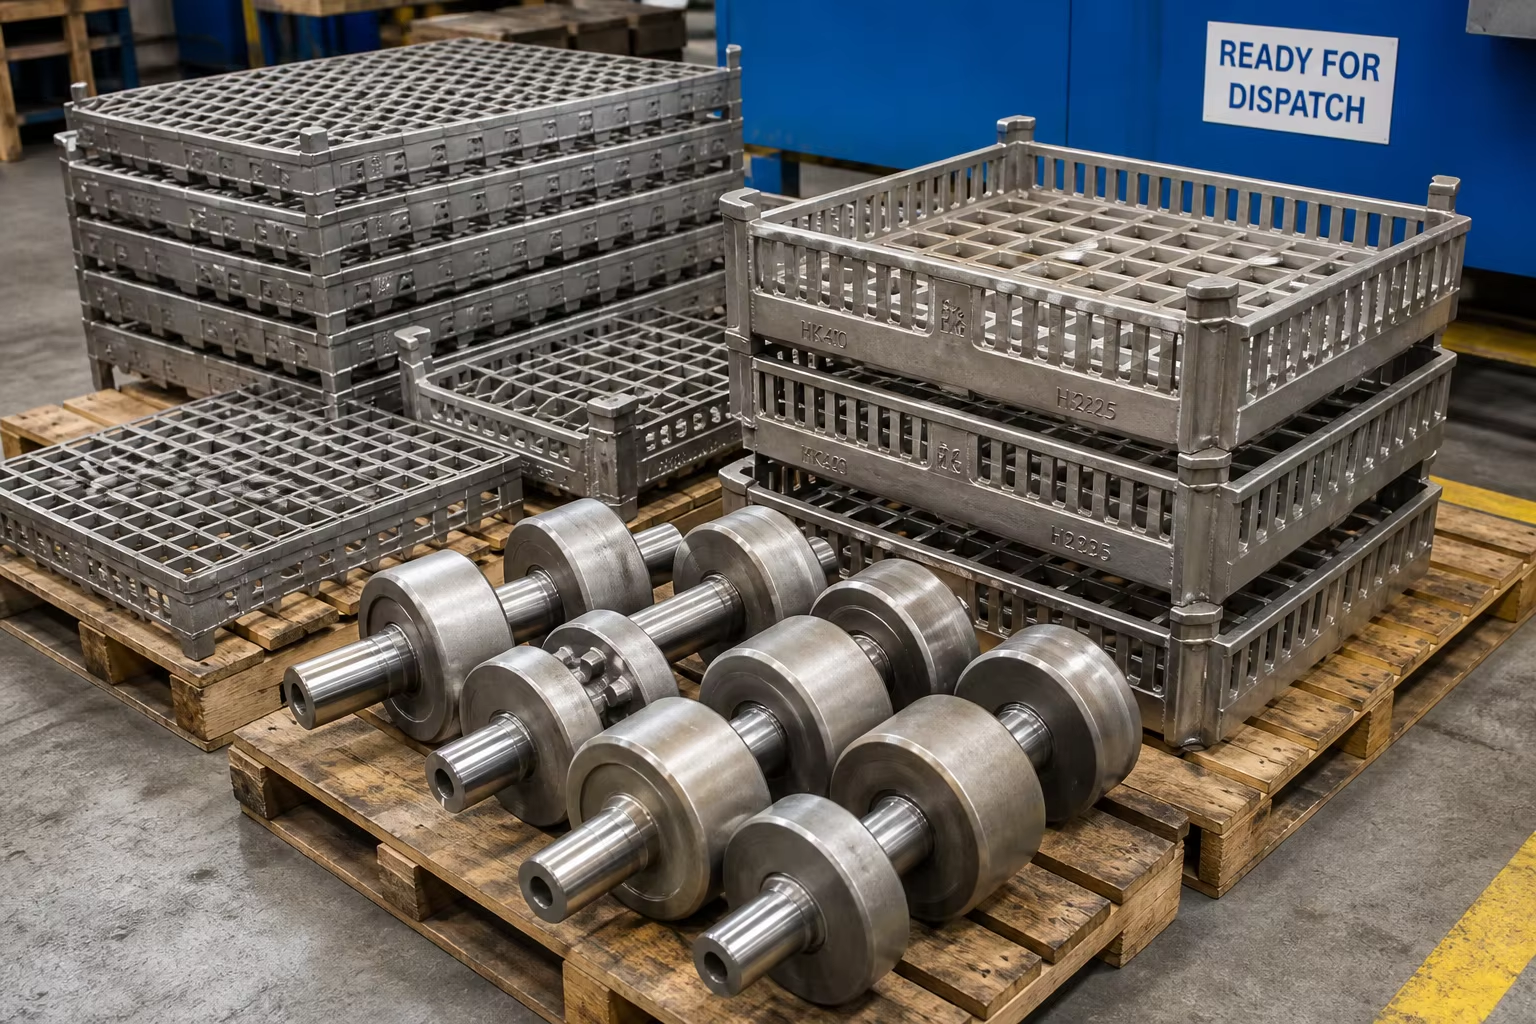
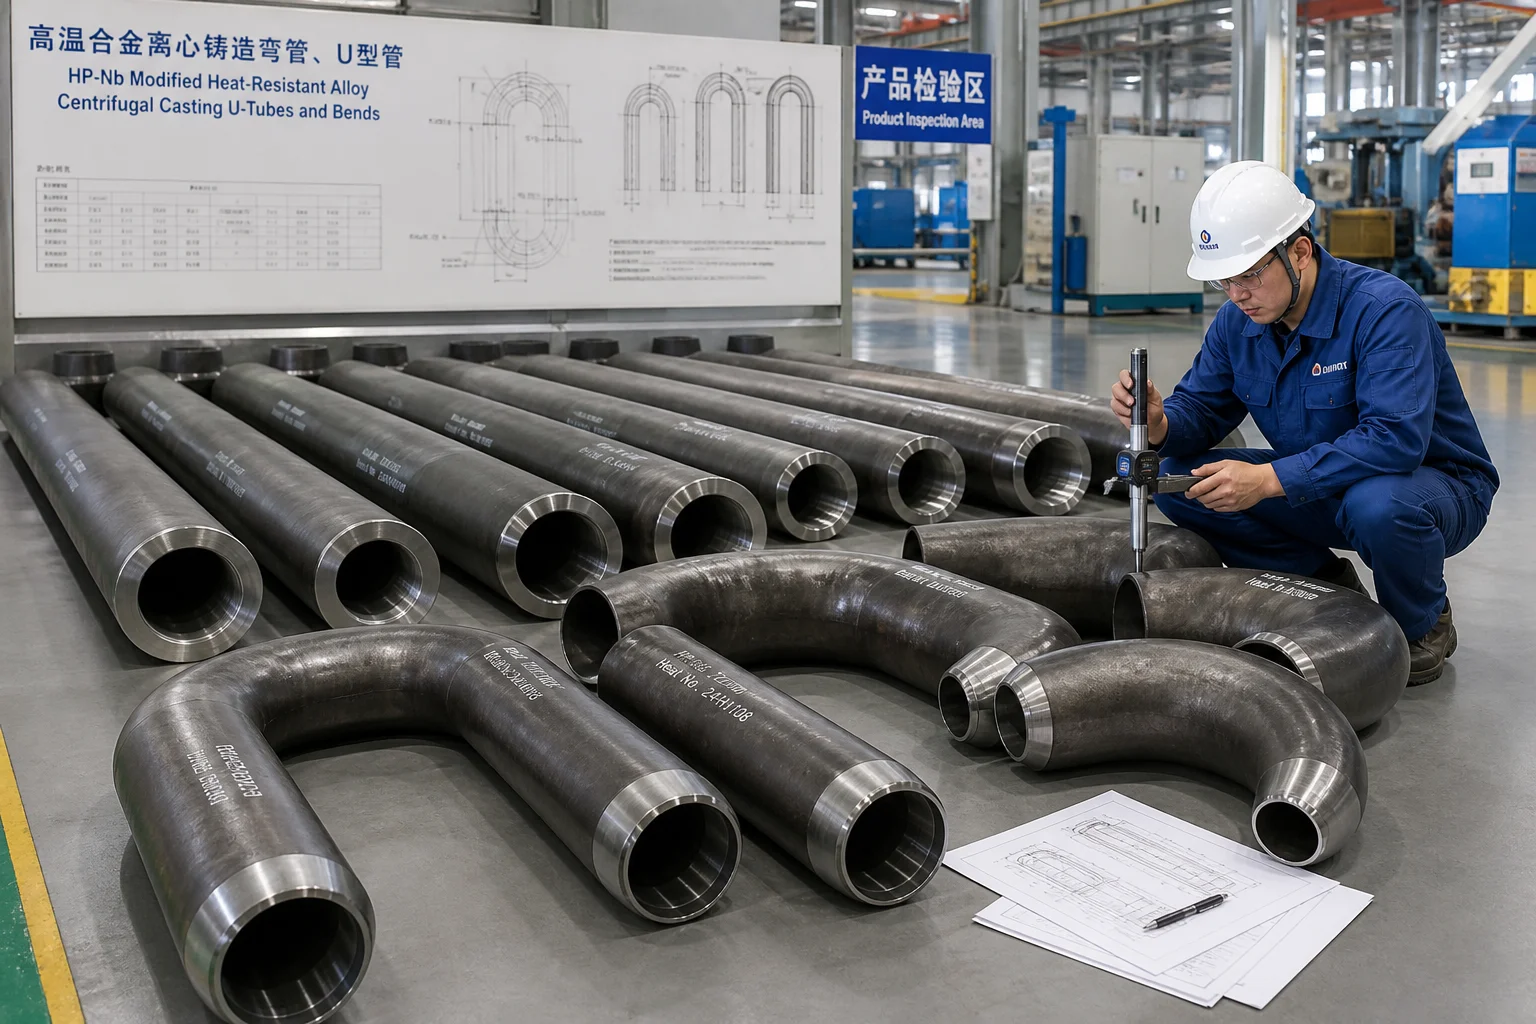
Meta Description: Komplexní technický průvodce litinami z tepelně odolných slitin pro petrochemické reformování a průmyslové pece pro tepelné zpracování. Prozkoumejte třídy podle ASTM A297 (HK40, HT, HP-Nb modifikovaná / DIN 1.4852 / 1.4857), odstředivé lití zářivých U-trubek, lití do ztracených forem košů pro pece, životnost při creepovém lomu a orbitální TIG svařování.
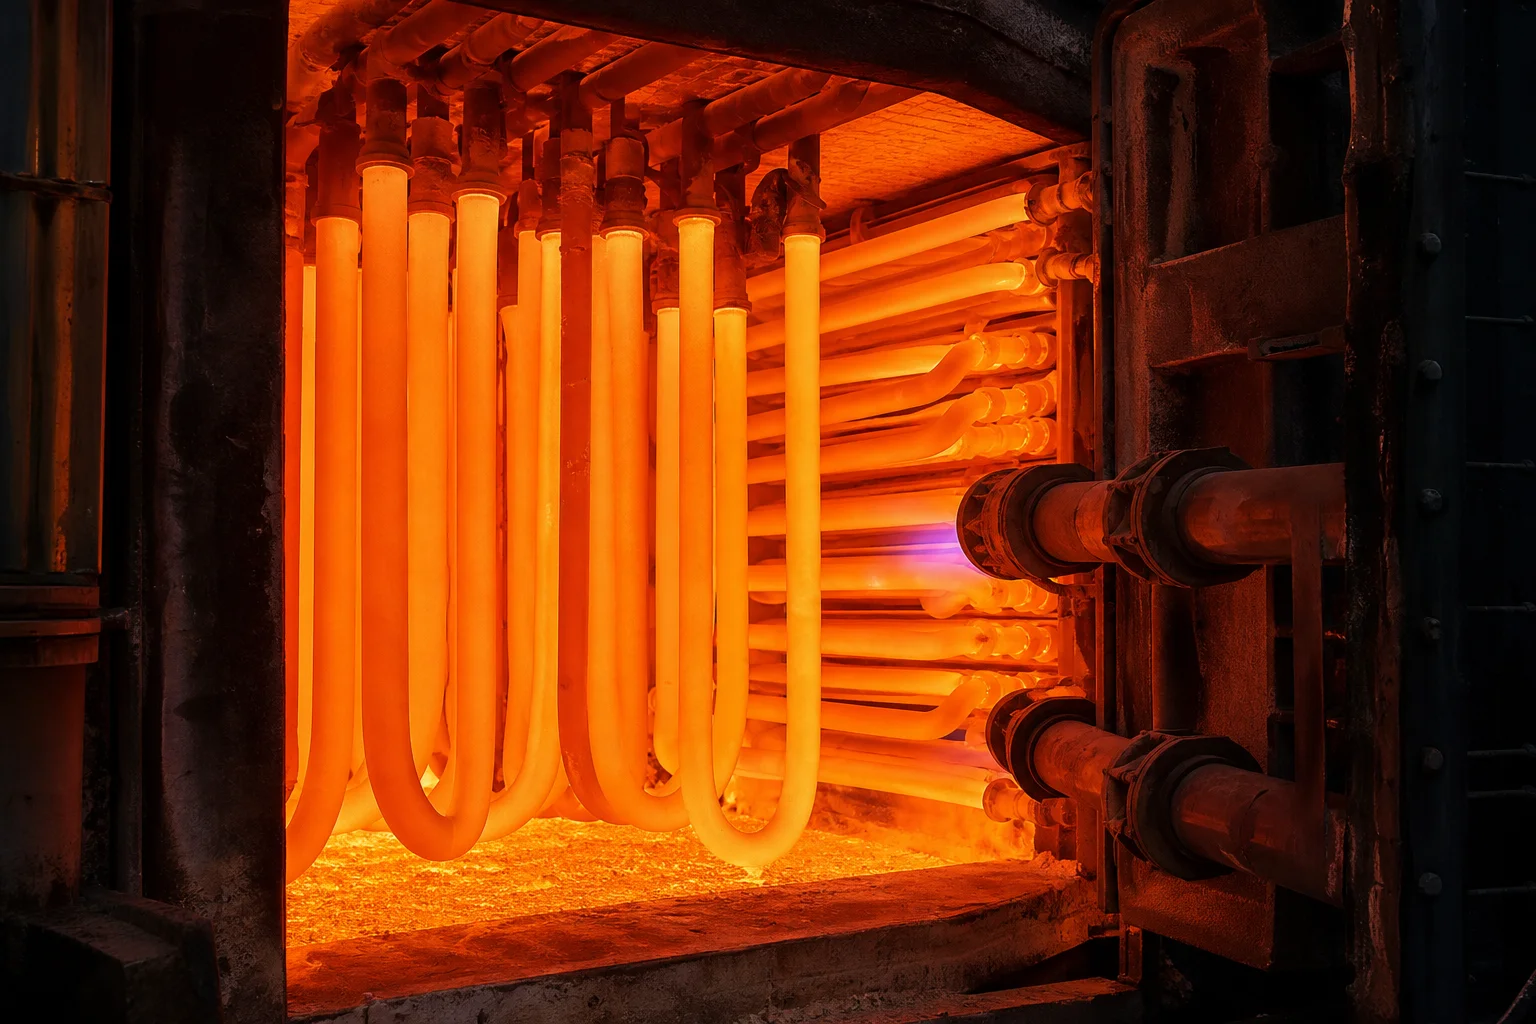
V petrochemickém párovém reformingu metanu, tepelném štěpení ethylenu, spojitých žíhacích linkách pro ocel a komerčních zařízeních pro tepelné zpracování kovové součásti pracují uvnitř zuřivých tepelných pekel. Trubky vyhřívaných zářivých ohřívačů, trubky katalyzátorových reformerů, cívky pro pyrolýzu ethylenu, válcové dopravníky v pecních podlahách a koše pro náklad při tepelném zpracování jsou vystaveny nepřetržitým teplotám v rozmezí ().
V těchto extrémních termodynamických režimech se běžné nerezové oceli (např. 304 nebo 316) rychle oxidují, ztrácejí veškerou konstrukční pevnost během několika hodin a trpí katastrofálním lomem způsobeným creepem.
Aby materiály vydržely desetiletí provozu za vysokých teplot, je nutné použít specializované Litinové austenitické tepelovzdorné oceli a slitiny niklu a chromu (upravované normami ASTM A297, ASTM A608 a EN 10295) . Tyto slitiny spoléhají na vysoký obsah chromu ( ) pro nepřetržitou ochranu chromiovým oxidem ( ) tvorba škály, vysoký obsah niklu ( ) pro stabilní fcc (face-centered cubic) austenitickou matici a cílené mikrodopování niobiem (Nb), titanem (Ti) a vzácnými zeminami za účelem vytvoření stabilních karbidových sítí uvnitř zrn, které odolávají creepové deformaci.
Tato komplexní příručka podrobně popisuje metalurgii tepelně odolných slitin, odstředivé lití trubek pro reforméry, statické investiční lití vybavení pecí, predikci životnosti při creepovém lomu a specializované postupy orbitálního svařování.
1. Mechanismy degradace při vysokých teplotách v tepelných pecích
                     ┌──────────────────────────────────────────────┐
                     │ Extreme Furnace Environment (900 °C - 1150 °C)│
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ High-Temperature Creep Rupture│ │ High-Temp Carburization & Coke│ │ Thermal Shock & Distortion    │
│ (Time-dependent grain boundary│ │ (Carbon ingress forming       │ │ (Cyclic thermal expansion     │
│  sliding under internal press)│ │  embrittling internal carbides│ │  causing cracking & sagging)  │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Součást pece | Provozní teplota a atmosféra | Dominující režim degradace | Materiálové řešení |
|---|---|---|---|
| Trubky pro petrochemické katalyzátory reformérů | / Zvýšený tlak () | Creep deformace, vnitřní útok vodíkem/methanem | Centrifugálně litá HP-Nb upravená / mikrolegovaná (25Cr-35Ni-Nb) |
| Křivky pro pyrolýzu ethylenu | / Uhlovodíkový plyn + intenzivní koksování | Rychlé karburizování, teplotní horké body způsobené koksem | Ultra-vysokolegovaná slitina (35Cr-45Ni-Nb-Ti / 1.4857 Mod) |
| Radiantní U-trubky s plynovým ohřevem | / Výfukové spalinové plyny z hoření | Oxidační ošlechování, tepelná únavost plamene hořáku | Centrifugálně litá slitina HK40 / HT (25Cr-20Ni / 15Cr-35Ni) |
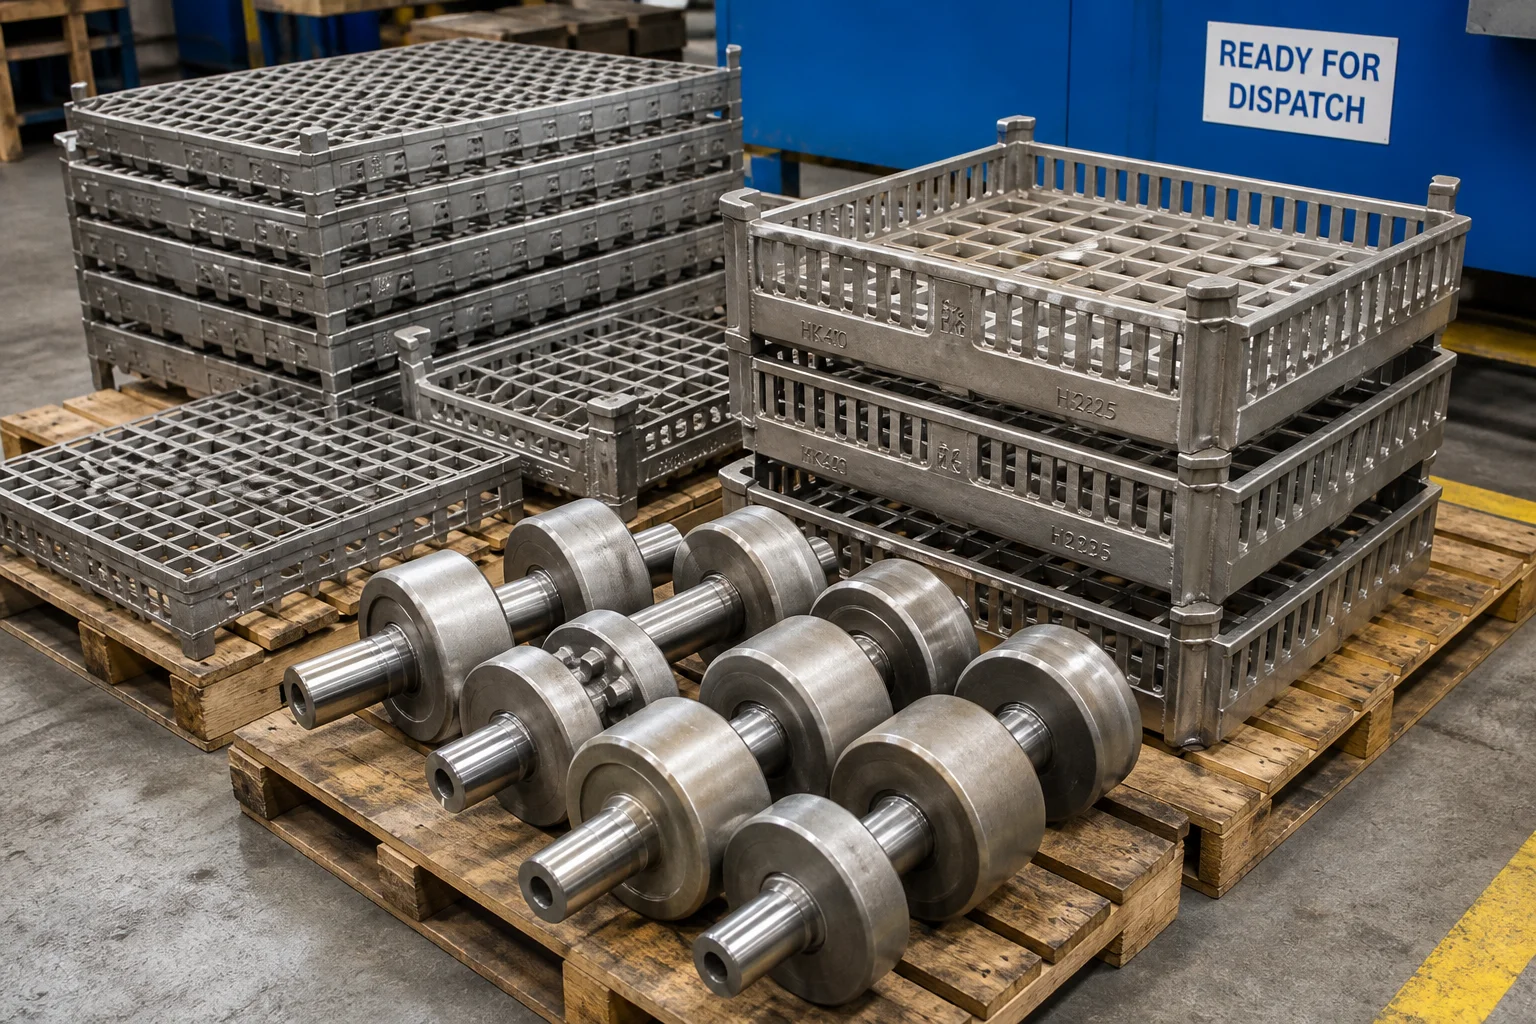
| Válcové podpěry a koše pecí | / Karburace, nitridace nebo neutrální atmosféra | Tepelné rázové zatížení, průhyb pod těžkým zatížením | Staticky litá slitina HU / HW (19Cr-39Ni / 12Cr-60Ni) |
2. Hierarchie litých slitin odolných vůči vysokým teplotám (ASTM A297 a průmyslové normy)
Litiny tepelně odolných slitin obsahují výrazně vyšší obsah uhlíku ( ) než tvářené nerezové oceli ( ), což záměrně způsobuje vyloučení primárních a sekundárních karbidů chromu / niobu ( a ), které zadržují dislokace a maximalizují pevnost v creepu při přetržení:
| Slitinová řada | Standard / ekvivalent | Přibližné chemické složení (hmotnostní %) | Maximální pracovní teplota | Klíčová metalurgická vlastnost a použití |
|---|---|---|---|---|
| HK40 | ASTM A297 HK / DIN 1.4848 / GX40CrNiSi25-20 | Klasická slitina pro reforméry a žárovzdorné trubky; dobrý poměr mezi creepovou pevností a cenou | ||
| HT / HT30 | ASTM A297 HT / DIN 1.4862 | Vynikající odolnost proti tepelnému šoku a střídavé oxidaci a karburaci | ||
| HP-Nb upravená | ASTM A608 HP-Nb / DIN 1.4852 upravená | Průmyslový pracovní kůň pro trubky vodíkových reformerů; niob tvoří jemné karbidy odolné proti zhrubnutí | ||
| HP mikrolegovaná | 35Cr-45Ni-Nb-Ti-Zr / 1.4857 upravená | Maximální pevnost v creepu a odolnost proti karburaci pro peci na pyrolýzu ethylenu | ||
| Slitiny HU / HW | ASTM A297 HU / HW / 1,4865 | Nebo | Extrémní odolnost proti karburizačním a nitridačním atmosférám; tácy pro žíhací pece |
Role mikrolegujících prvků:
- Niob (Nb ): Spojí se s uhlíkem za vzniku ultra-stabilních mezihranních karbidů, které odolávají rozpouštění a zhrubování při teplotách nad , čímž zvyšují životnost při creepu třikrát.
- Titan a zirkonium (Ti/Zr ): Zjemňují morfologii primárních eutektických karbidů – z hrubých propojených vrstev na jemné izolované kulovité uzlíky.
3. Odstředivé lití versus statické investiční lití
Výroba vysoce teplotního pecního vybavení vyžaduje dvojí metodu lití:
┌─────────────────────────────────────────────────────────────┐
│ A. Horizontal Centrifugal Casting (Tubes & Rollers)         │
│    • High rotational mold spin (80G – 120G acceleration)    │
│    • High density, zero porosity, directional freezing from │
│      outer surface inward                                   │
│    • Dedicated pull-boring of inner diameter to remove      │
│      segregated low-density oxides                          │
├─────────────────────────────────────────────────────────────┤
│ B. Precision Static Investment / Shell Casting (Fixtures)   │
│    • Ceramic shell molding for complex furnace charge       │
│      baskets, radiant tube return bends, and brackets       │
│    • Thin wall sections with smooth surface finish (Ra 3.2) │
└─────────────────────────────────────────────────────────────┘
4. Zkoušky životnosti při creepu a Larsonův-Millerův parametr
Inženýři petrochemického průmyslu vyhodnocují životnost litých zářivých a reformních trubek pomocí Zkoušky creepového přetržení za vysokých teplot (ASTM E139) :
Kde je absolutní teplota (kelviny), je doba do přetržení (hodiny) a pro lité austenitické slitiny.
- Očekávaná životnost konstrukce vysoce kvalitní trubky pro reforméry s vysokým obsahem niobu vyrobené odstředivým litím jsou navrženy pro 100 000 provozních hodin ( )při nepřetržitém vnitřním tlakovém namáhání.
5. Přesné orbitální TIG svařování sálavých a reformovacích trubkových sestav
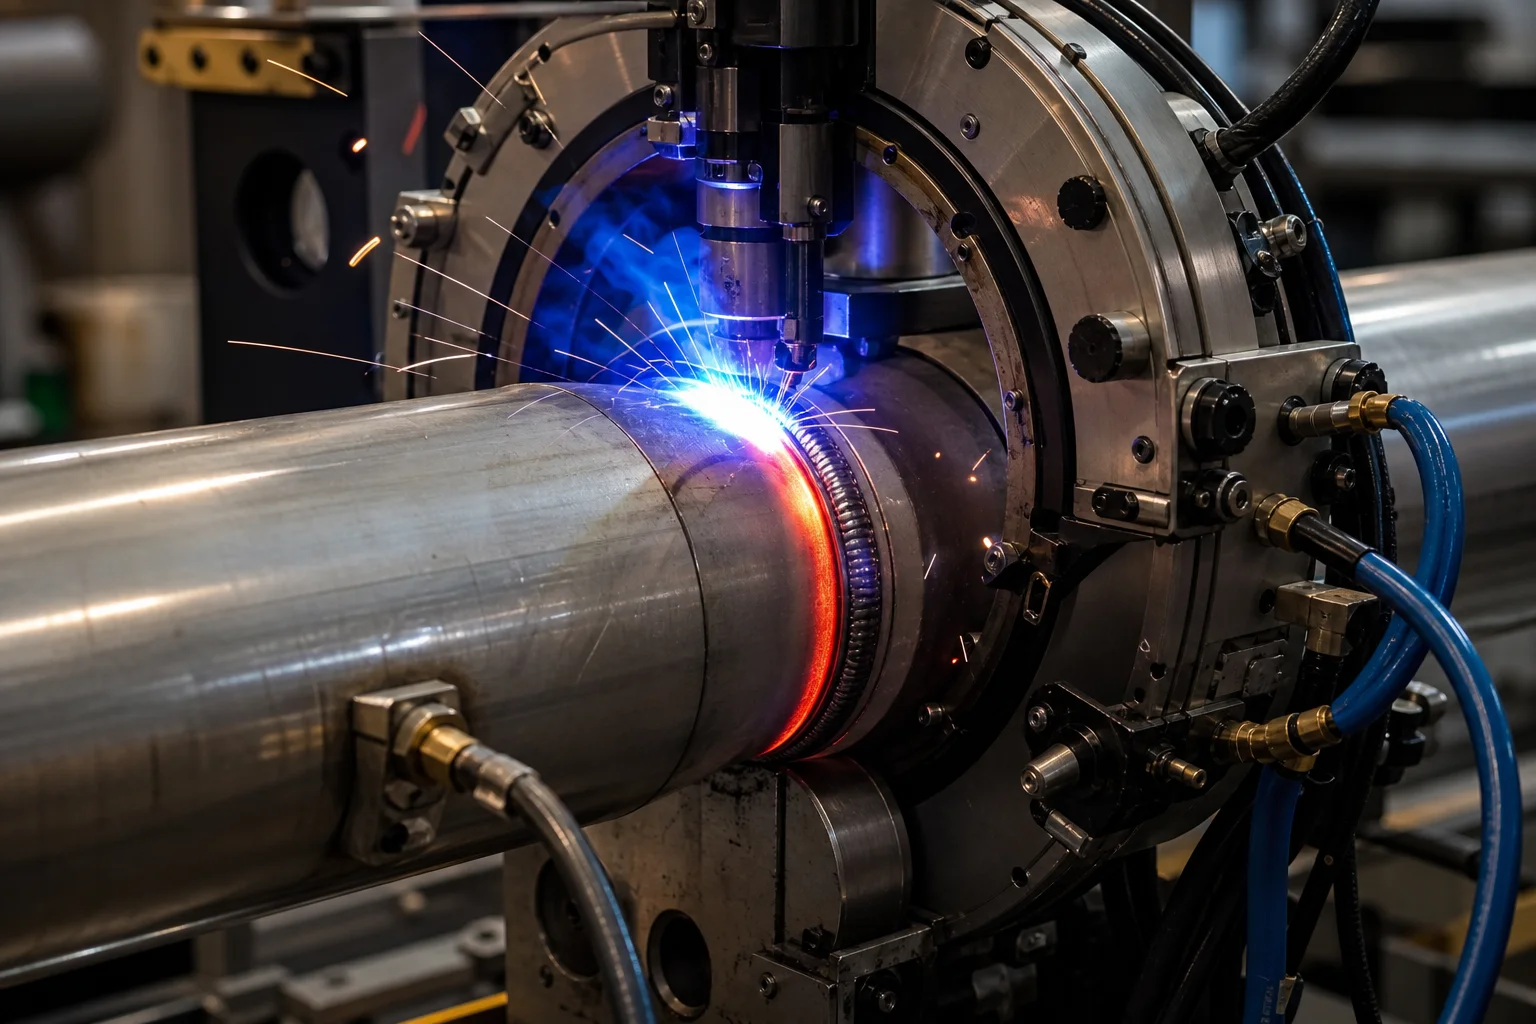
Odstředivě lité trubkové segmenty jsou spojeny se staticky litými zpětnými oblouky (kolena), přírubami a kužely pomocí specializovaného Automatického orbitálního GTAW (TIG) svařování :
Cast Tube Bevel Preparation (Narrow Gap J-Bevel)
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 1. 100% Inert Argon Backing Gas Purge ($O_2 < 20\text{ ppm}$) │
│    (Prevents internal root oxidation and coking sites) │
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 2. Automated Orbital TIG Welding with Matched Filler Wire│
│    (e.g., Inconel 617 / AWS A5.14 ERNiCrCoMo-1)        │
│    (Strict interpass temperature control $\le 150\text{ °C}$) │
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 3. 100% Volumetric Radiographic Examination (RT)       │
│    (Zero lack of fusion, porosity, or hot micro-cracks)│
└────────────────────────────────────────────────────────┘
6. Komplexní normy zajištění kvality
| Parametr prohlídky | Testovací standard | Přijímací kritéria |
|---|---|---|
| Chemická analýza | Optická emisní spektrometrie (OES) | Přísné dodržení ASTM A297 / A608; řízený obsah C ( ) a Nb ( ) |
| Ruptura při vysoké teplotě pod creepovým namáháním | ASTM E139 ( aT ) | Doba do ruptury na zkušebních vzorcích s snížení plochy |
| Rentgenová zkouška (RT) | ASME Sec VIII Div 1 UW-51 / ISO 10675-1 | 100% rentgenová kontrola všech orbitálních svarů typu buttweld a statických zpětních ohybů |
| Kapilární zkouška (PT) | ASTM E165 (fluorescenční barvivý kapilární postup) | 100% kontrola přípravy svárů trubek a vnějších litinových povrchů; žádné indikace trhlin |
| Hydrostatický zkušební tlak | ASME B31.3 / API 530 | návrhový tlak ( ) udržovaný po dobu ; žádný únik |
| Souosostřednost vrtání a tloušťka stěny | Ultrazvukový měřič tloušťky stěny a sondy pro měření vrtání | Tolerance tloušťky stěny trubky v rámci ; rovnost |
7. Schopnosti výroby tepelně odolných litin ve společnosti Dandong City Pengxin Machinery Co., Ltd.
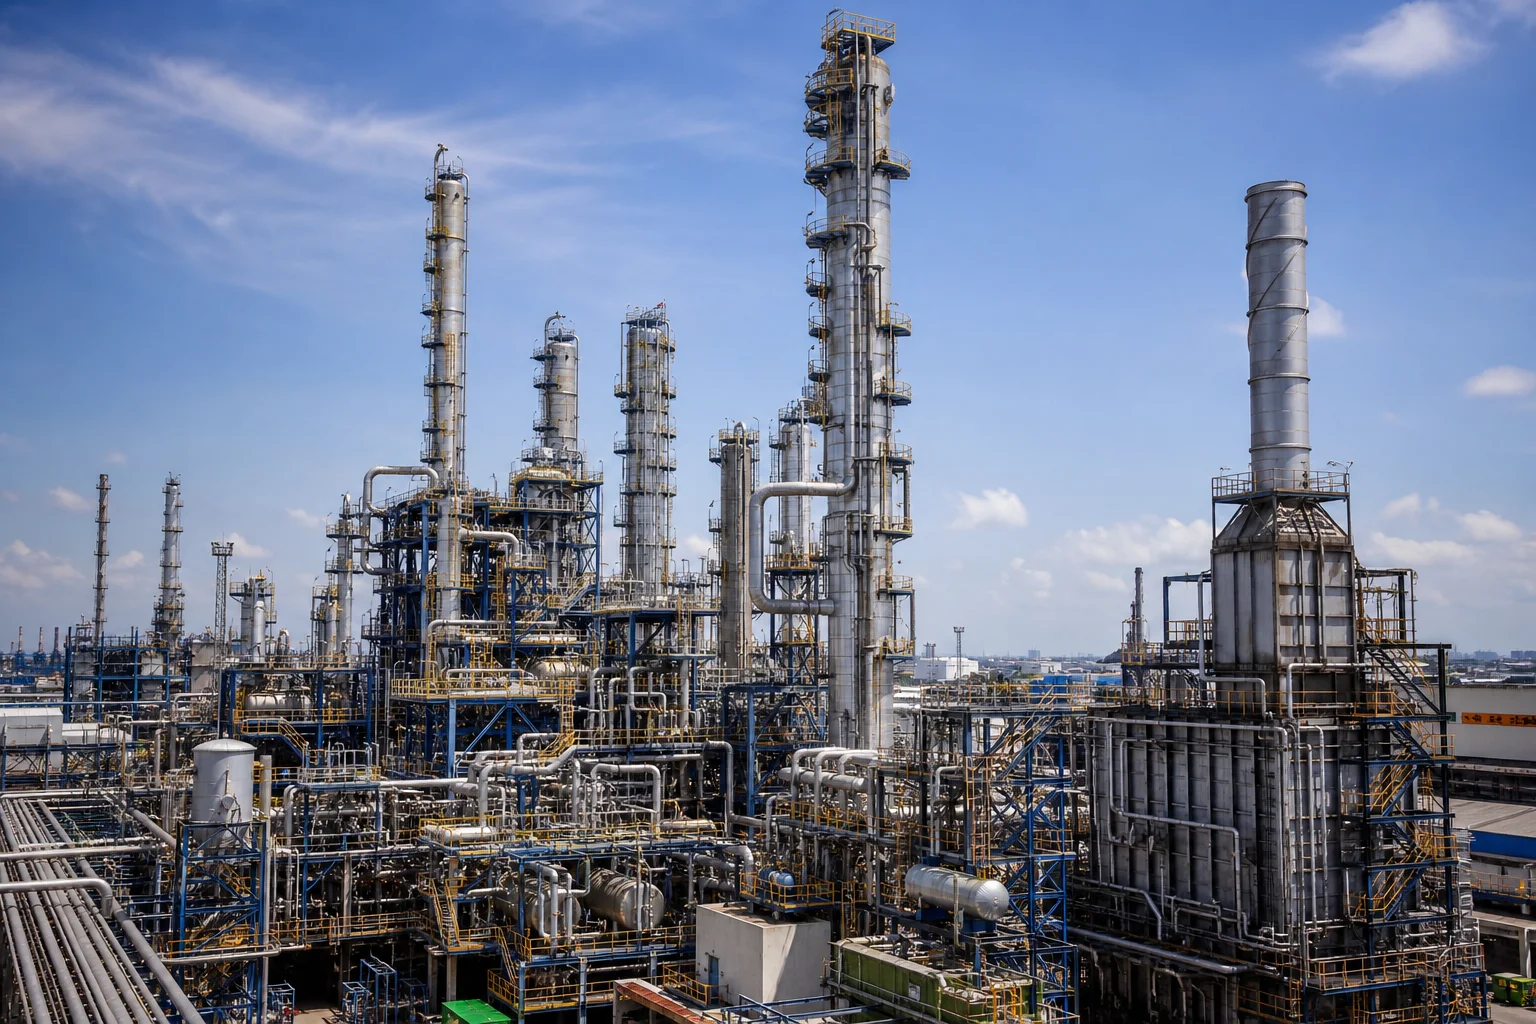
Dodávka litin pro vysokoteplotní pece vyžaduje specializované indukční tavící zařízení, horizontální odstředivé litné stroje, přesné dílny pro statické investiční lití a certifikované svařovací kabiny pro orbitální svařování.
Dandong City Pengxin Machinery Co., Ltd. dodává vysokovýkonné tepelně odolné slitiny a sestavené pece:
- Široká nabídka tepelně odolných slitin : Certifikovaná výroba slitin HK40, HT, HP-Nb modifikovaná, HP-mikroslitin (35Cr-45Ni), HU, HW a vlastních tepelně odolných tříd.
- Integrované odstředivé a statické lití : Moderní vodorovné odstředivé litné stroje vyrábějící trubky až 3 metry dlouhé s průměry od 50 mm do 500 mm, doplněné statickým investičním litím pro složité zpětné ohyby a koše na náplň.
- Vnitřní vrtání hlubokých otvorů ve vlastní výrobě : Těžké vodorovné vrtací stroje odstraňující vnitřní vrstvy segregace, aby byly dosaženy dokonalé povrchové úpravy vrtaných otvorů.
- Certifikované orbitální svařování a montáž : Orbitální svařovací kabiny GTAW v čistých prostorách pro výrobu kompletních předmontovaných vyzařovacích U-trubek a kolektorů reformerů.
- Úplné certifikáty kvality : Certifikováno podle ISO 9001, poskytujeme úplné materiálové zkušební protokoly EN 10204 3.1 a 3.2, zprávy o 100% RT/PT a ověření zkouškou creepového lomu.
Závěr
Vysoce teplotní tepelně odolná odlitka a pece vybavené vybavením pracují v termodynamických extrémech průmyslového zpracování. Odolávají nepřetržitému servis bez praskání způsobeného creepem, tepelným prohýbáním nebo křehnutím způsobeným karburací vyžaduje pokročilou chemickou složení slitiny (HP-Nb modifikovaná), hustotu odstředivého lití, přesné hlubokodírové tažení vrtaných otvorů a bezchybné orbitální svařování metodou TIG.
Spolupráce s zkušeným integrovaným výrobcem tepelně odolných odlitků a obráběcích součástí zajišťuje maximální tepelnou účinnost pecí, prodlouženou dobu provozu kampaní a nejnižší náklady na provozní hodinu.
Kontaktujte společnost Dandong City Pengxin Machinery Co., Ltd. a zašlete své výkresy vyzařovacích trubek, reformerových cívek nebo pečních upínačů.
Dandong City Pengxin Machinery Co., Ltd. — Těžká litina a přesné obrábění, od roku 1958.
Obsah
- 1. Mechanismy degradace při vysokých teplotách v tepelných pecích
- 2. Hierarchie litých slitin odolných vůči vysokým teplotám (ASTM A297 a průmyslové normy)
- 3. Odstředivé lití versus statické investiční lití
- 4. Zkoušky životnosti při creepu a Larsonův-Millerův parametr
- 5. Přesné orbitální TIG svařování sálavých a reformovacích trubkových sestav
- 6. Komplexní normy zajištění kvality
- 7. Schopnosti výroby tepelně odolných litin ve společnosti Dandong City Pengxin Machinery Co., Ltd.
- Závěr