
 EN
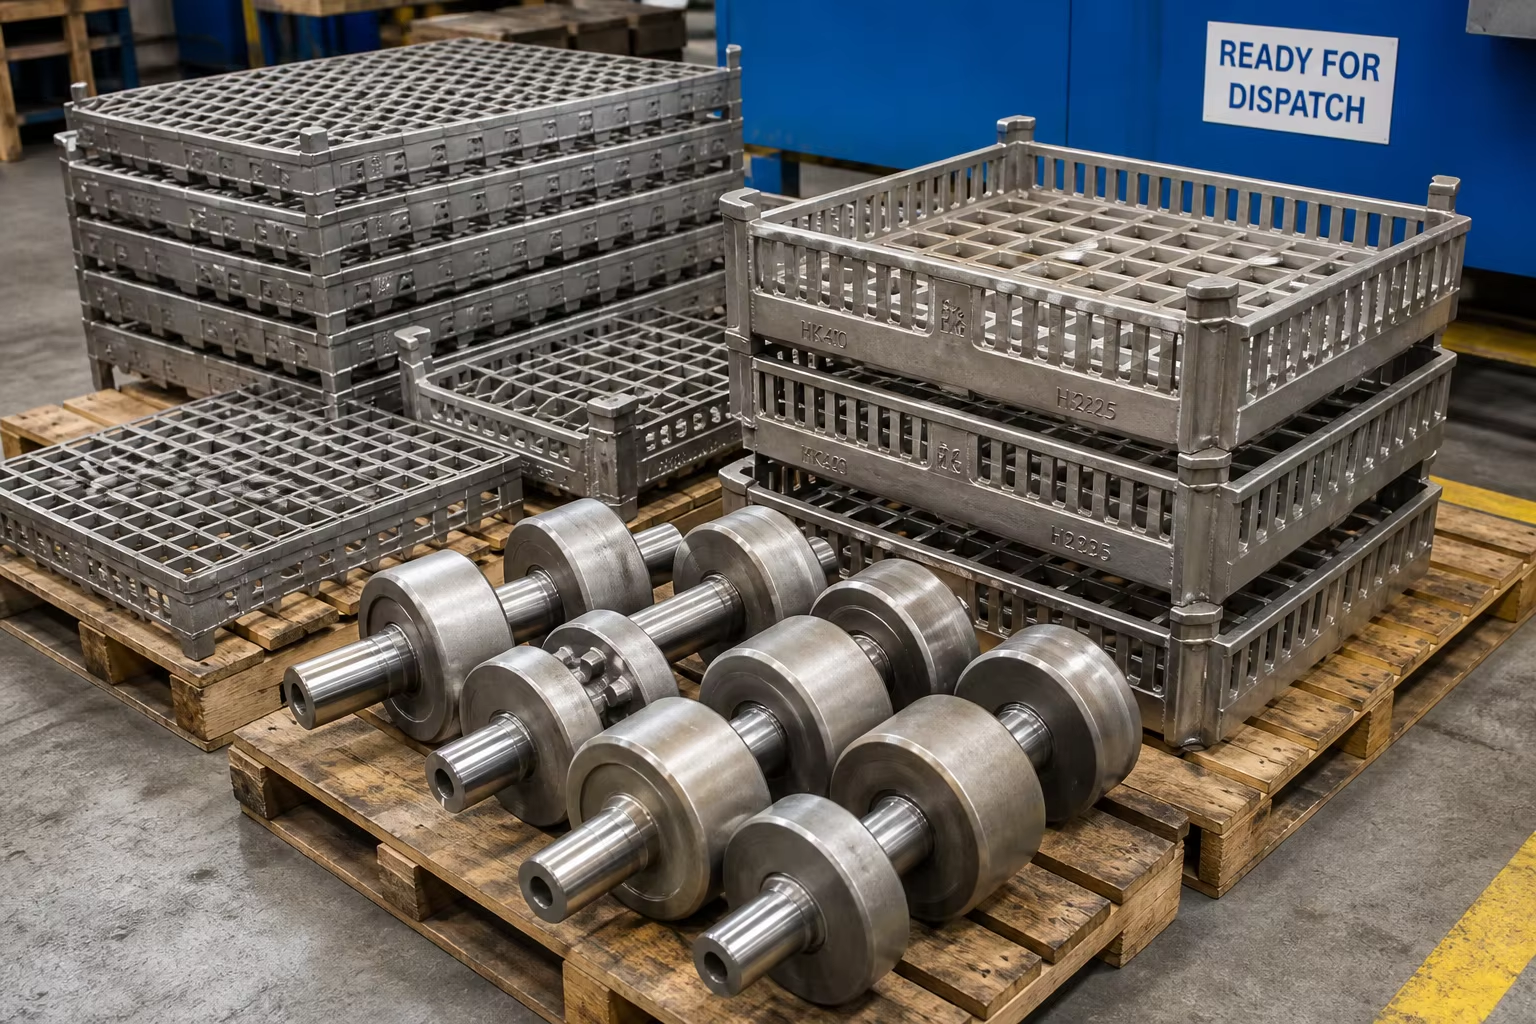
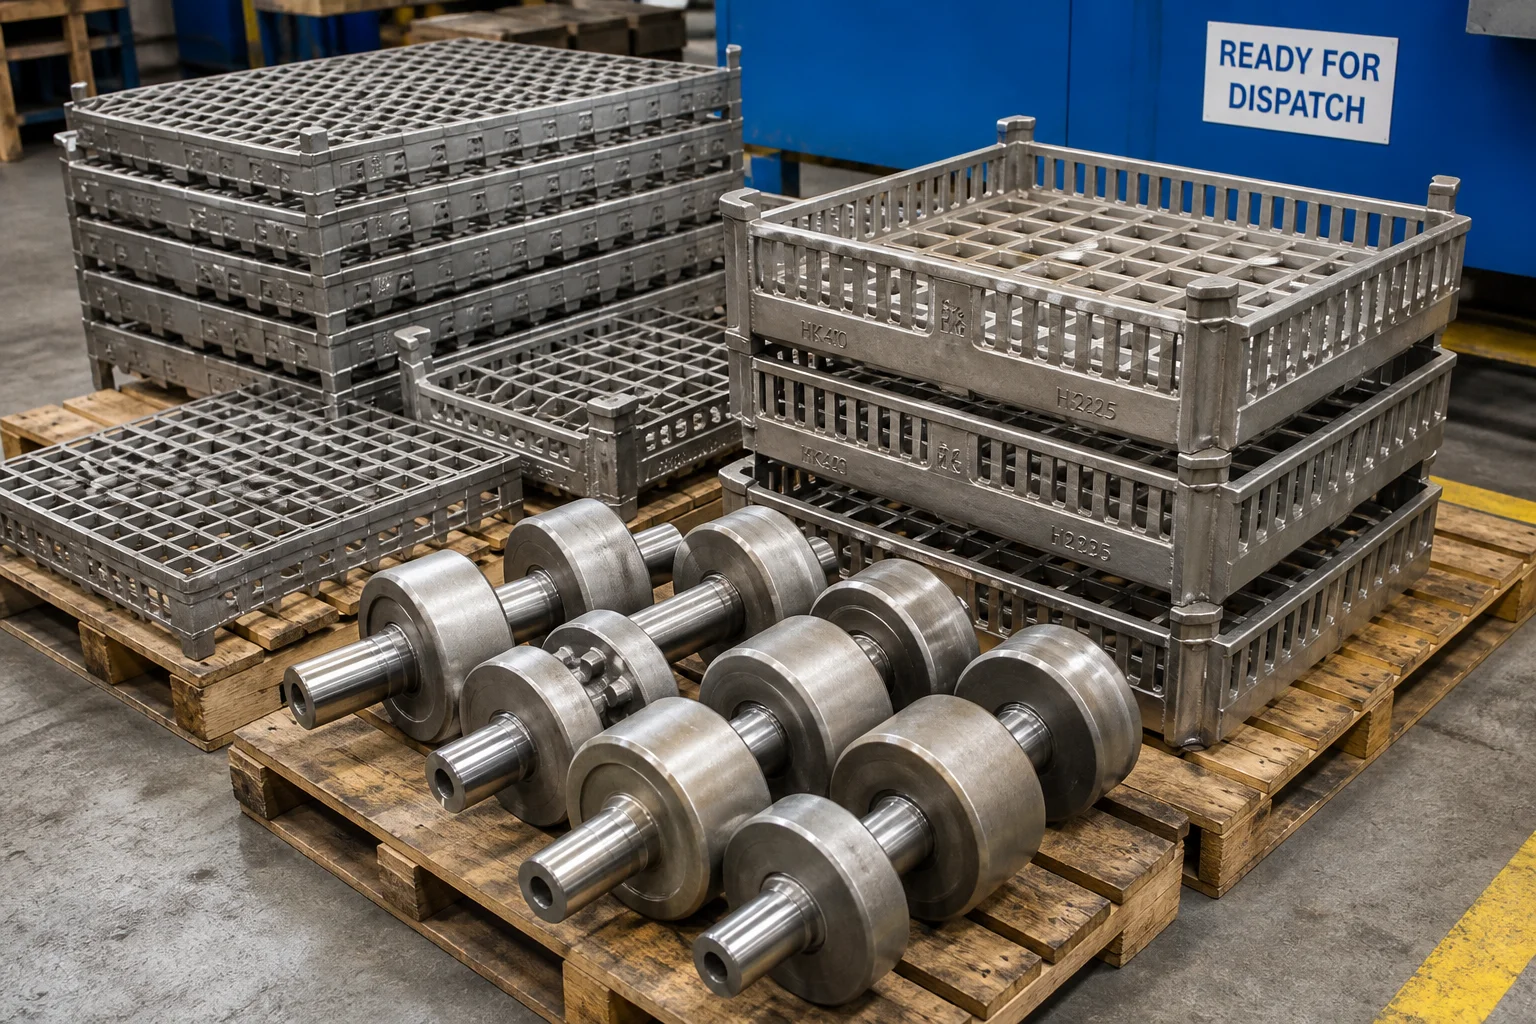
Meta Açıklama: Petrokimyasal reformlama ve endüstriyel ısı işlem fırınları için ısıya dayanıklı alaşım dökümlerine ilişkin tam teknik kılavuz. ASTM A297 sınıflarını (HK40, HT, HP-Nb modifiye / DIN 1.4852 / 1.4857), radyant U-boruların merkezkaç dökümünü, kayıp kök dökümüyle üretilen fırın sepetlerini, sürünme kırılma ömrünü ve yörünge TIG kaynaklarını inceleyin.
Petrokimya sektöründeki buhar metan reforming süreçlerinde, etilen termal çatlama işlemlerinde, çelik sürekli tav hatlarında ve ticari ısı işlem tesislerinde metal bileşenler, şiddetli sıcaklık ortamlarının içinde çalışır. Ateşlenen radyant ısıtıcı boruları, katalizör reformer boruları, etilen piroliz bobinleri, fırın tabanı silindirleri ve ısı işlem yükleme sepetleri, sürekli olarak ().
arasında sıcaklıklarda çalışır. Bu aşırı termodinamik koşullar altında standart paslanmaz çelikler (örneğin 304 veya 316) hızla oksitlenir, birkaç saat içinde tüm yapısal dayanımlarını kaybeder ve felaket boyutunda sürünme kırılması yaşar.
Yüksek sıcaklıkta on yıllarca hizmet verme yeteneği kazanmak için özel Dökme Ostenit Isıya Dayanıklı Çelikler ve Nikel-Krom Alaşımları (ASTM A297, ASTM A608 ve EN 10295 standartlarına göre düzenlenir) gerekir. Bu alaşımlar, yüksek krom içeriğine ( ) sürekli koruyucu krom oksit için ( ) ölçek oluşumu, kararlı yüz merkezli kübik (FCC) austenit matris kararlılığı için yüksek nikel ( ) içeriği ve sürünme deformasyonuna direnç gösteren kararlı tane içi karbür ağları oluşturmak amacıyla niyobyum (Nb), titanyum (Ti) ve nadir toprak elementlerinden hedeflenmiş mikro eklemeler.
Bu kapsamlı kılavuz, ısıya dayanıklı alaşım metalurjisi, reformör borularının santrifüj dökümü, fırın sabitleyicilerinin statik yatırım dökümü, sürünme kırılma ömrü tahmini ve özel orbital kaynak protokolleri hakkında ayrıntılı bilgi verir.
1. Isı Fırınlarında Yüksek Sıcaklıktaki Bozulma Mekanizmaları
                     ┌──────────────────────────────────────────────┐
                     │ Extreme Furnace Environment (900 °C - 1150 °C)│
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ High-Temperature Creep Rupture│ │ High-Temp Carburization & Coke│ │ Thermal Shock & Distortion    │
│ (Time-dependent grain boundary│ │ (Carbon ingress forming       │ │ (Cyclic thermal expansion     │
│  sliding under internal press)│ │  embrittling internal carbides│ │  causing cracking & sagging)  │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Fırın Bileşeni | Çalışma Sıcaklığı ve Ortamı | Baskın Bozulma Türü | Malzeme Çözümü |
|---|---|---|---|
| Petrokimyasal Katalizör Reformör Boruları | / Basınçlı () | Sürüklenme deformasyonu, iç hidrojen/metan saldırısı | Merkezkaçla Dökülmüş HP-Nb Modifiye / Mikro-Alaşımlı (25Cr-35Ni-Nb) |
| Etilen Piraliz Kırma Bobinleri | / Hidrokarbon gazı + şiddetli koklaşma | Hızlı karbürleşme, kok ile tetiklenen termal sıcak noktalar | Ultra-Yüksek Alaşım (35Cr-45Ni-Nb-Ti / 1.4857 Mod) |
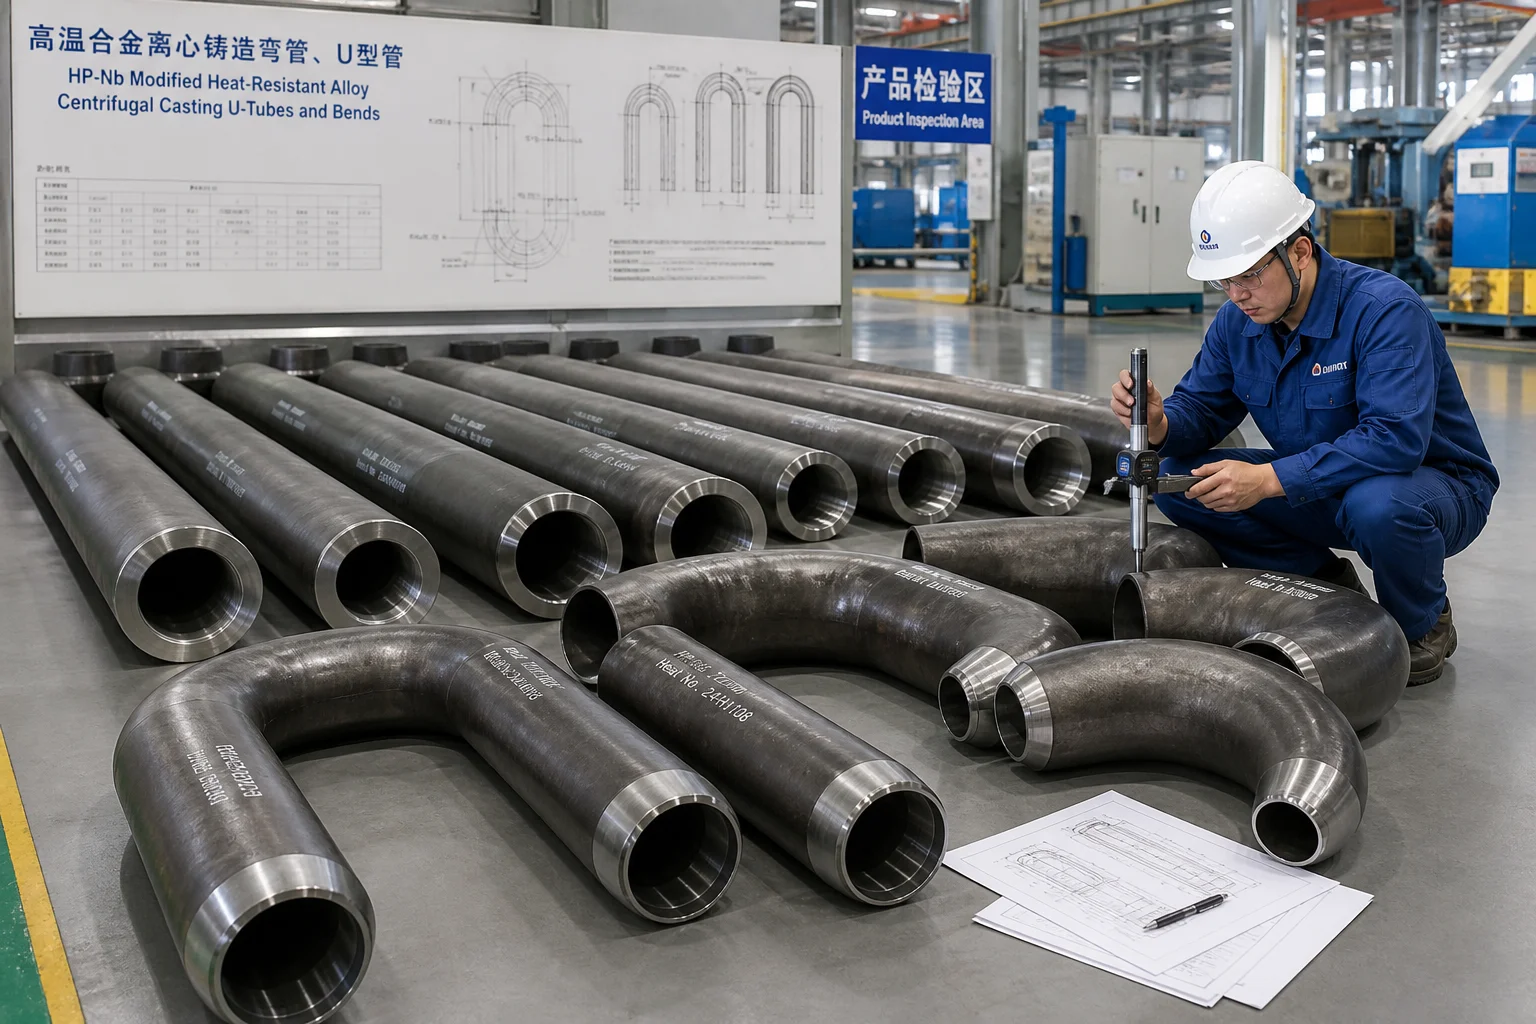
| Gazla Isıtılan Radyant U-Borular | / Yanma egzoz baca gazı | Oksidasyon paslanması, brülör alevi termal yorgunluğu | Merkezkaç dökülmüş HK40 / HT (25Cr-20Ni / 15Cr-35Ni) |
| Fırın Tabanı Silindirleri ve Sepetler | / Karbonlama, nitrürleme veya nötr ortam | Termal çevrim şoku, ağır yük altında sarkma | Statik dökülmüş HU / HW (19Cr-39Ni / 12Cr-60Ni) |
2. Döküm Isıya Dayanıklı Alaşım Hiyerarşisi (ASTM A297 ve Endüstri Standartları)
Dökme ısıya dayanıklı alaşımlar, işlenmiş paslanmaz çeliklere kıyasla önemli ölçüde daha yüksek karbon içeriklerine sahiptir ( ) ( ); bu nedenle dislokasyonları sabitleyen ve sürünme kırılma mukavemetini maksimize eden birincil ve ikincil krom/niobyum karbürleri ( ve ) kasıtlı olarak çökeltilir:
| Alaşım Ailesi | Standart / Eşdeğer | Nominal Kimyasal Bileşim (ağırlık %) | Maks Çalışma Sıcaklığı | Temel Metalurjik Özellik ve Uygulama |
|---|---|---|---|---|
| HK40 | ASTM A297 HK / DIN 1.4848 / GX40CrNiSi25-20 | Klasik reformer ve radyant boru alaşımı; sürünme mukavemeti ile maliyet arasında iyi denge | ||
| HT / HT30 | ASTM A297 HT / DIN 1.4862 | Isıl şoka ve alternatif oksidasyon-karbürleşme direncinde mükemmel performans | ||
| HP-Nb Değiştirilmiş | ASTM A608 HP-Nb / DIN 1.4852 Değiştirilmiş | Hidrojen reformör boruları için endüstri iş atı; Nb, kalınlaşmaya direnen ince karbürler oluşturur karbürler kalınlaşmaya direnir | ||
| HP-Mikroalaşımlı | 35Cr-45Ni-Nb-Ti-Zr / 1.4857 Değiştirilmiş | Etilen kırma fırınları için maksimum sürünme kopma dayanımı ve karbürleşme direnci | ||
| HU / HW Alaşımları | ASTM A297 HU / HW / 1,4865 | Veya | Karbürleme ve nitrürleme atmosferlerine karşı aşırı direnç; ısı işlem fırını tepsileri |
Mikro Alaşım Elementlerinin Rolü:
- Niobyum (Nb ): Karbonla birleşerek, sıcaklığın üzerinde çözünmeye ve kalınlaşmaya dirençli ultra kararlı intergranüler karbürler oluşturur; sürünme kırılma ömrünü üç katına çıkarır.
- Titanyum ve Zirkonyum (Ti/Zr ): Birincil ötektik karbür morfolojisini, kalın bağlantılı filmlerden ince, izole küresel nodüllere dönüştürür.
3. Santrifüj Döküm ile Statik Envestisyon Döküm Teknolojileri
Yüksek sıcaklık fırın donanımlarının üretimi, iki farklı döküm yöntemi gerektirir:
┌─────────────────────────────────────────────────────────────┐
│ A. Horizontal Centrifugal Casting (Tubes & Rollers)         │
│    • High rotational mold spin (80G – 120G acceleration)    │
│    • High density, zero porosity, directional freezing from │
│      outer surface inward                                   │
│    • Dedicated pull-boring of inner diameter to remove      │
│      segregated low-density oxides                          │
├─────────────────────────────────────────────────────────────┤
│ B. Precision Static Investment / Shell Casting (Fixtures)   │
│    • Ceramic shell molding for complex furnace charge       │
│      baskets, radiant tube return bends, and brackets       │
│    • Thin wall sections with smooth surface finish (Ra 3.2) │
└─────────────────────────────────────────────────────────────┘
4. Sürünme Kırılma Ömrü Testi ve Larson-Miller Parametresi
Petrokimya mühendisleri, dökme radyant ve reformör borularının hizmet ömrünü değerlendirmek için Yüksek Sıcaklıkta Sürünme Kırılma Testi (ASTM E139) :
Nerede mutlak sıcaklıktır (Kelvin), kırılma süresidir (saat), ve dökme austenitik alaşımlar için.
- Tasarım Ömür Beklentisi : Yüksek kaliteli merkezkaç dökümlü HP-Nb reformör boruları, 100.000 işletme saati ( )süresince sürekli iç basınç gerilmelerine dayanacak şekilde tasarlanmıştır.
5. Radyant ve reformör boru montajlarının hassas yörüngesel TIG kaynak işlemi
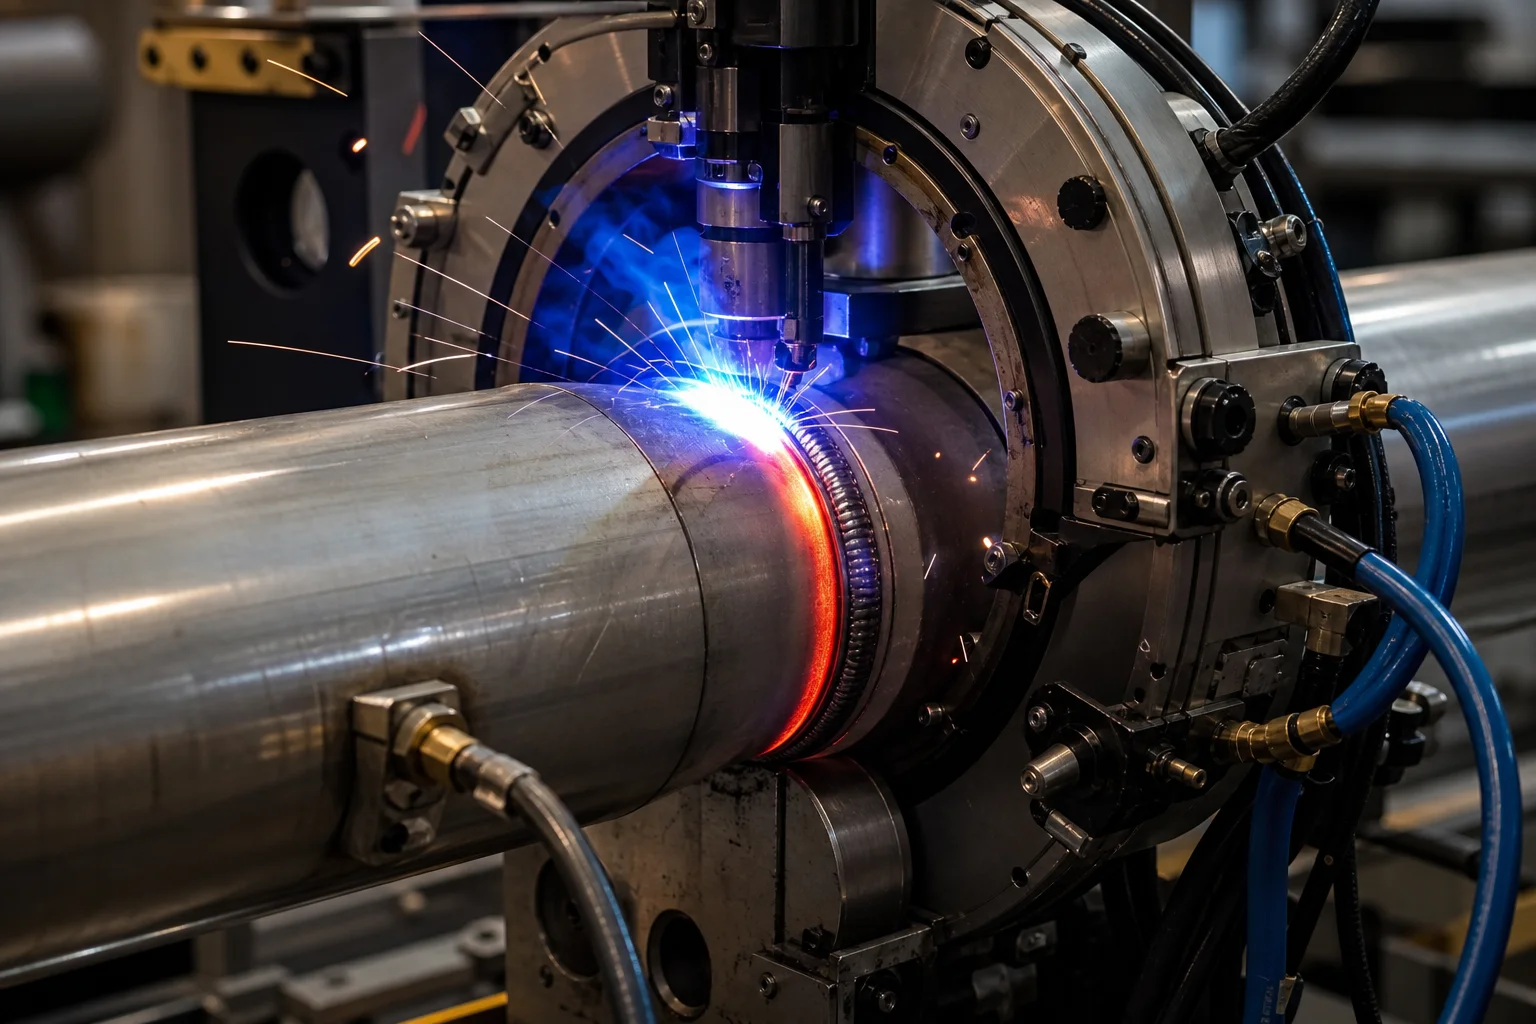
Merkezkaç dökümlü boru parçaları, özel olarak geliştirilmiş Otomatik yörüngesel GTAW (TIG) kaynak :
Cast Tube Bevel Preparation (Narrow Gap J-Bevel)
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 1. 100% Inert Argon Backing Gas Purge ($O_2 < 20\text{ ppm}$) │
│    (Prevents internal root oxidation and coking sites) │
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 2. Automated Orbital TIG Welding with Matched Filler Wire│
│    (e.g., Inconel 617 / AWS A5.14 ERNiCrCoMo-1)        │
│    (Strict interpass temperature control $\le 150\text{ °C}$) │
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 3. 100% Volumetric Radiographic Examination (RT)       │
│    (Zero lack of fusion, porosity, or hot micro-cracks)│
└────────────────────────────────────────────────────────┘
6. Kapsamlı kalite güvencesi standartları
| İnceleme Parametresi | Test Standartı | Kabul kriterleri |
|---|---|---|
| Kimyasal analiz | Optik emisyon spektrometresi (OES) | ASTM A297 / A608 standartlarına tam uyum; kontrollü C ( ) ve Nb ( ) |
| Yüksek Sıcaklıkta Sürünme Kırılması | ASTM E139 ( aT ) | Kırılma süresi test numunelerinde alan Azalımı |
| Radyografik Muayene (RT) | ASME Bölüm VIII Bölüm 1 UW-51 / ISO 10675-1 | tüm orbital dik kaynak dikişleri ve sabit geri dönüş bükümlerinin %100 radyografik muayenesi |
| Sıvı Penetrant (PT) | ASTM E165 (Fluoresan Boya Penetrantı) | boru kaynak hazırlıkları ve dış döküm yüzeylerinin %100 kontrolü; çatlak göstergesi yok |
| Hidrostatik Dayanım Basıncı | ASME B31.3 / API 530 | tasarım basıncı ( ) süresince dayanır ; sızıntı yok |
| Delik Merkezliği ve Duvar | Ultrasonik Duvar Kalınlığı Ölçer ve Delik Probü | Boru duvar kalınlığı toleransı ; düzgünlük |
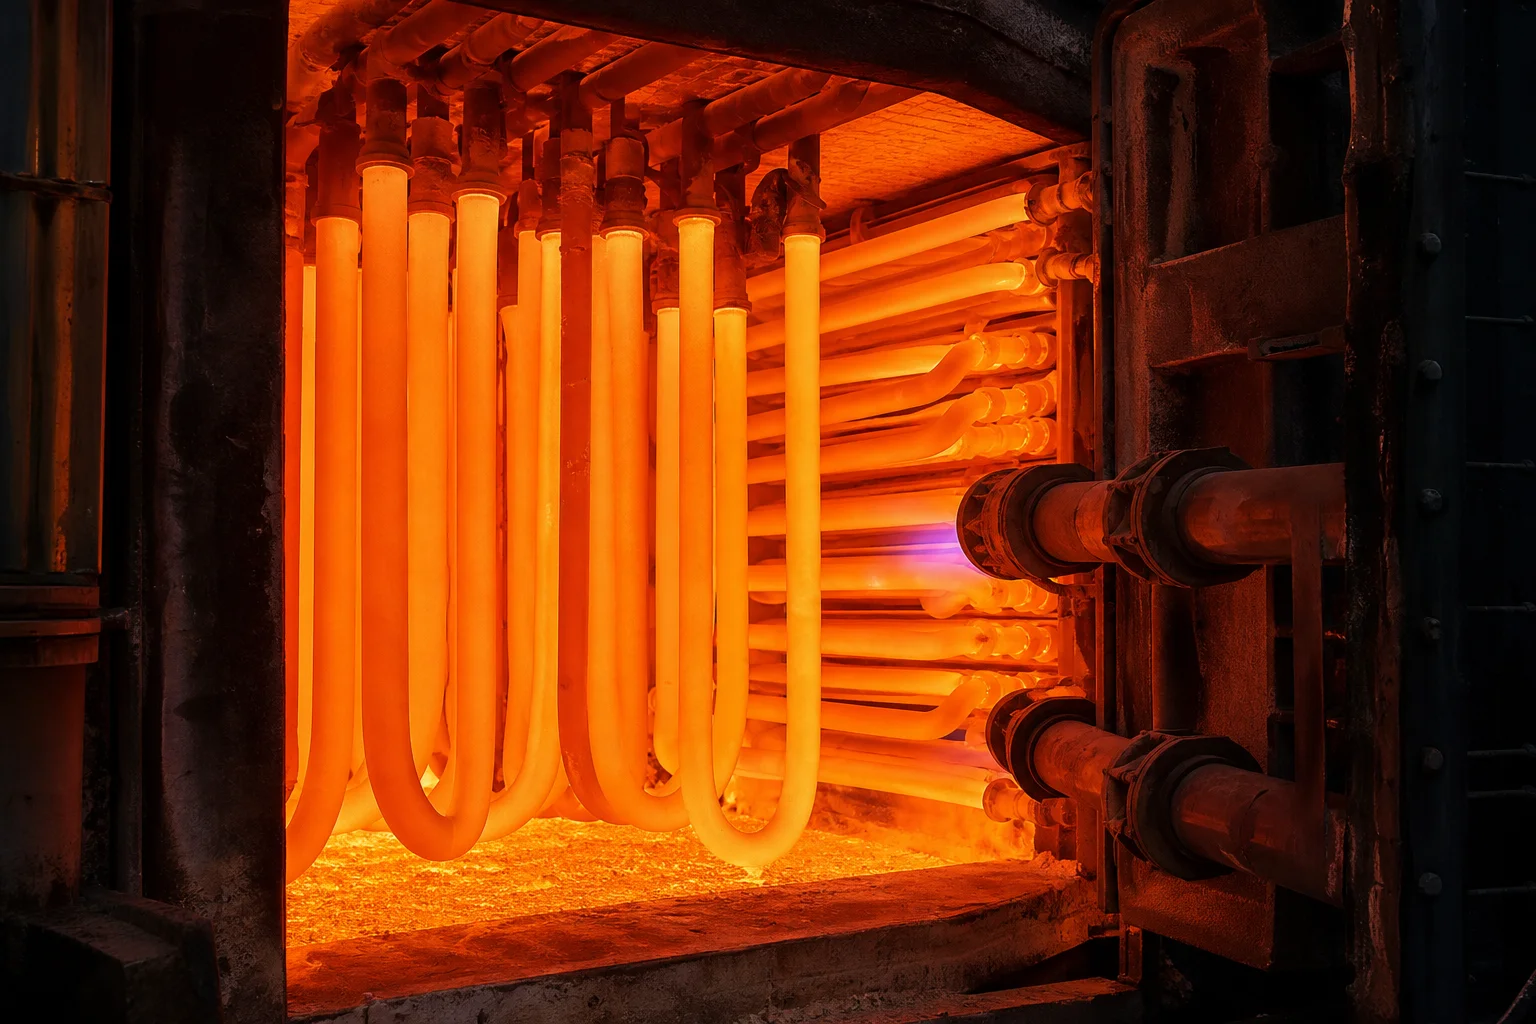
dandong Şehri Pengxin Makine Şirketi Ltd. Şti.'nin Isıya Dayanıklı Döküm Yetenekleri
Yüksek sıcaklık fırını dökümlerinin teslim edilmesi, özel indüksiyon eritme, yatay santrifüj döküm ekipmanları, hassas statik yatırım döküm atölyeleri ve sertifikalı yörünge kaynak bölmelerini gerektirir.
Dandong Şehri Pengxin Makine A.Ş. yüksek performanslı ısıya dayanıklı alaşımlar ve imal edilmiş fırın montajlarını sunar:
- Geniş Isıya Dayanıklı Alaşım Yelpazesi : HK40, HT, HP-Nb modifiye, HP-Mikroalaşımlı (35Cr-45Ni), HU, HW ve özel ısıya dayanıklı derecelendirmelerin sertifikalı üretimi.
- Entegre Santrifüj ve Statik Döküm : 3 metreye kadar uzunlukta ve 50 mm ile 500 mm arasında çapa sahip tüpler üreten modern yatay santrifüj döküm makineleri; karmaşık dönüş bükümleri ve şarj sepetleri için statik yatırım dökümüyle birlikte kullanılır.
- Yerinde Derin Delik Çekme Delme : İç segregasyon katmanlarını kaldıran ağır iş tipi yatay delme makineleri; kusursuz delik yüzey bitişleri sağlar.
- Onaylı Orbital Kaynak ve Montaj : Temiz oda ortamında orbital GTAW kaynak bölmeleri; tamamen önceden imal edilmiş radyant U-boruları ve reformör manifoltlarını üretir.
- Tam Kalite Sertifikasyonu : ISO 9001 sertifikalı; tam EN 10204 3.1 ve 3.2 malzeme test belgeleri, %100 RT/PT raporları ve sürünme kırılma testi doğrulaması sağlar.
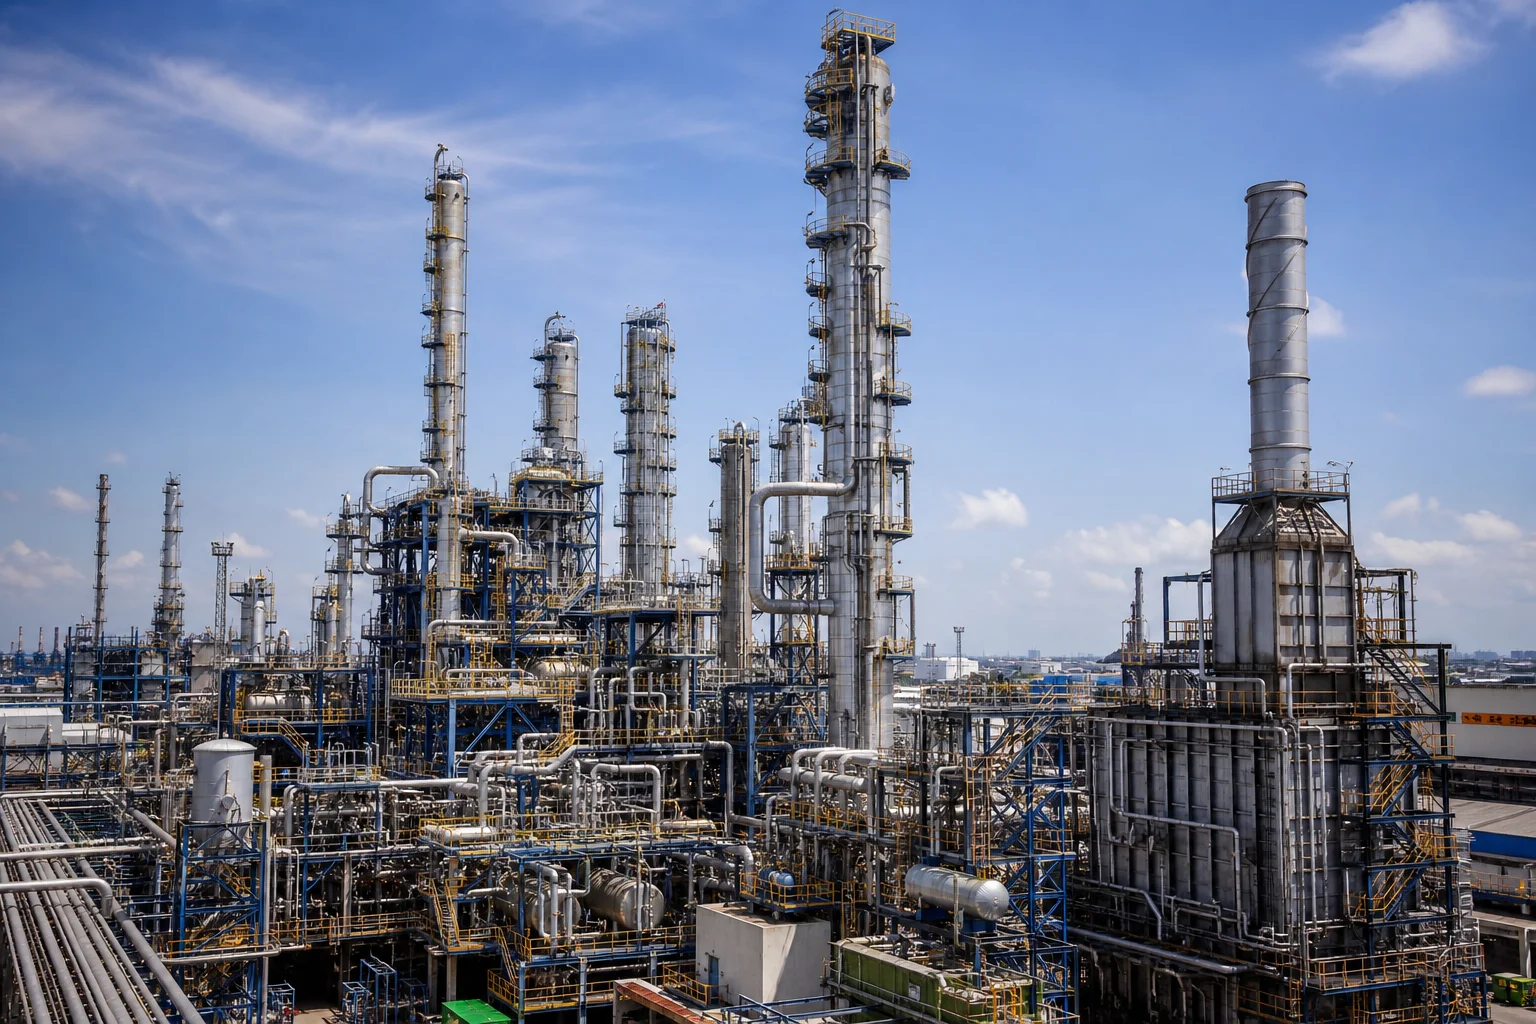
Sonuç
Yüksek sıcaklık dayanımlı dökümler ve fırın sabitleyicileri, endüstriyel işleme süreçlerinin termodinamik uç noktalarında çalışır. Sürekli olarak dayanır yavaş akma kırılması, termal sarkma veya kırılganlaşma sağlayan karbürleşme olmadan hizmet vermek, gelişmiş alaşım kimyası (HP-Nb modifiye), santrifüj döküm yoğunluğu, hassas derin delik çekme tornalaması ve kusursuz orbital TIG kaynaklamayı gerektirir.
Deneyimli, entegre ısıya dayanıklı döküm ve işlemenin yapıldığı bir üreticiyle ortaklık kurmak, fırının maksimum termal verimini, daha uzun sefer sürelerini ve saatlik işletme maliyetinin en düşük seviyede tutulmasını sağlar.
Radyant boru, reformör bobini veya fırın sabitleme parçalarınızın çizimlerini göndermek için Dandong City Pengxin Machinery Co., Ltd. ile iletişime geçin.
Dandong Şehri Pengxin Makine Sanayi A.Ş. — Ağır Döküm ve Hassas İşleme, 1958’den Beri.
İçindekiler Tablosu
- 1. Isı Fırınlarında Yüksek Sıcaklıktaki Bozulma Mekanizmaları
- 2. Döküm Isıya Dayanıklı Alaşım Hiyerarşisi (ASTM A297 ve Endüstri Standartları)
- 3. Santrifüj Döküm ile Statik Envestisyon Döküm Teknolojileri
- 4. Sürünme Kırılma Ömrü Testi ve Larson-Miller Parametresi
- 5. Radyant ve reformör boru montajlarının hassas yörüngesel TIG kaynak işlemi
- 6. Kapsamlı kalite güvencesi standartları
- dandong Şehri Pengxin Makine Şirketi Ltd. Şti.'nin Isıya Dayanıklı Döküm Yetenekleri
- Sonuç