
 EN
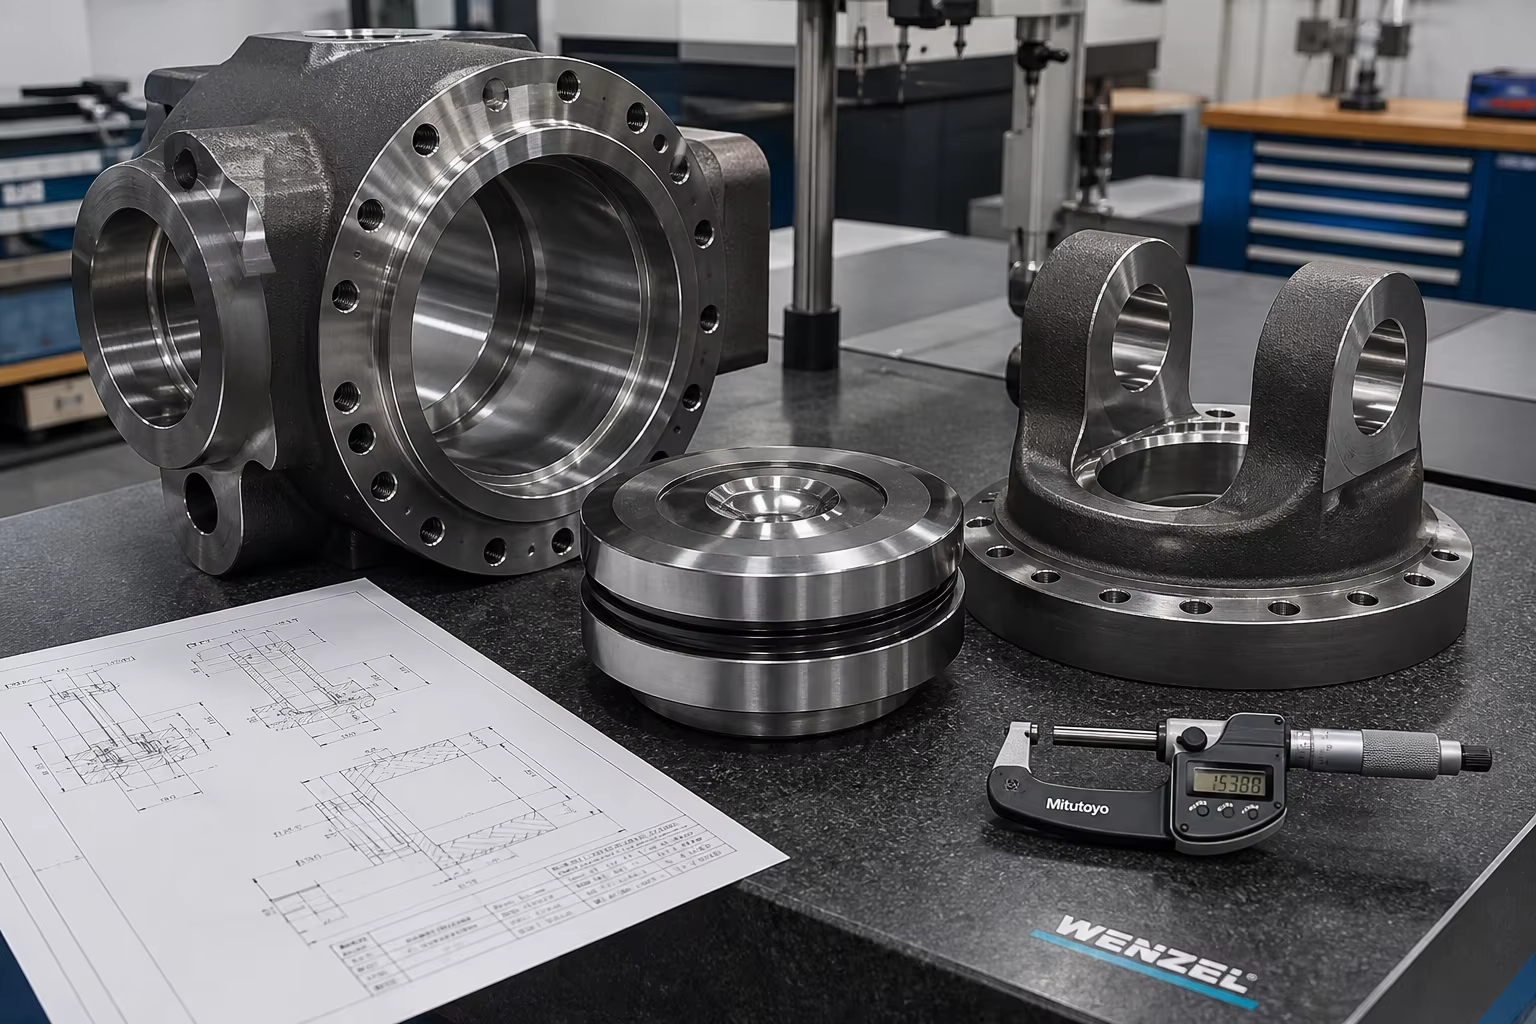
توضیحات متا: راهنمای فنی جامع برای سیلندرهای هیدرولیک سنگین و ریختهگریهای فشاریِ صنعتی. آموزش انتخاب فولاد آلیاژی (ASTM A27 / A216 WCB / 34CrMo4)، آهن چدنی انعطافپذیر سنگین (QT600-3)، تغذیهٔ جهتدار برای نگهداری سیال در فشار ۳۵۰ تا ۷۰۰ بار، سوراخکاری CNC چاهعمیق و آزمون اثبات هیدرواستاتیک.
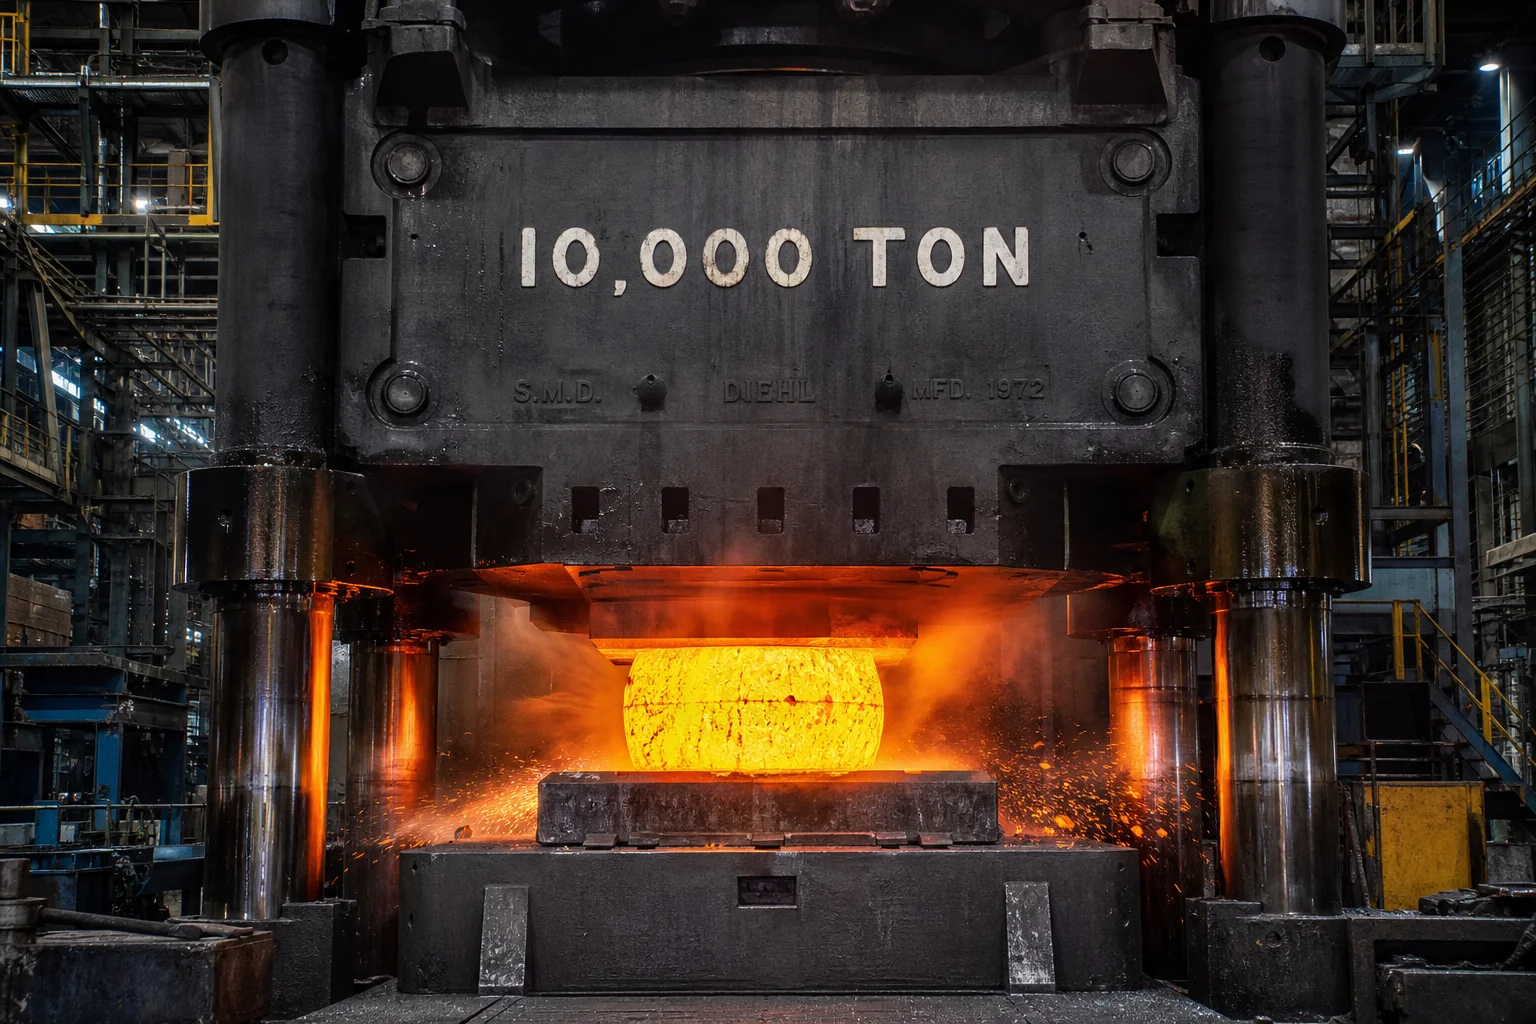
در فشاردهندههای سنگینِ کُوبشی با قالب باز، دستگاههای تزریق پلاستیک با ظرفیت بالا، دستگاههای ریختهگری تحت فشار فلزات و پلتفرمهای دریایی جکینگ در محدودهی اعماق، اجزای انتقال توان هیدرولیک تحت بارهای هیدرواستاتیکی بسیار شدیدی کار میکنند. ()و نیروهای قفلکننده و کُوبشیِ هزاران تنی را ایجاد میکنند.
تحت این شرایط سختگیرانه، اجزای مرزی فشار هیدرولیک با افزایشهای چرخهای مداوم فشار، ضربههای ناگهانی با دامنهی بالای فشار، تنشهای حلقهای چندمحوری و فرسایش شدید سیال هیدرولیک روبرو میشوند. .
تنها یک حفرهی انقباضی داخلی، یک خوشهی ریزمنفذی یا یک ناخالصی سربارهای در پایهی سیلندری به وزن پانزده تن، موجب نشت سیال هیدرولیک تحت فشار بالا، شکست خستگی زودهنگام یا شکست فاجعهبار صفحهی فشاردهنده تحت ضربهی کُوبشیِ ده هزار تنی میشود.
دستیابی به محصورسازی کامل سیالات نیازمند مهندسی ریختهگری تخصصی است: ریختهگری فولادهای کربنی-منگنز با قابلیت اطمینان بالا (ASTM A216 WCB / GS-20Mn5) ، مقاوم در برابر نیروهای شدید فولادهای ریختهگی آلیاژی (34CrMo4 / 42CrMo4) و آهن چکشخوار هیدرولیک سنگین (QT500-7 / QT600-3) ، که با شبیهسازی تغذیه حرارتی جهتدار، ماشینکاری داخلی سوراخهای عمیق با دستگاههای CNC و صیقلدهی آینهای ( ) و آزمونهای اثبات فشار هیدرواستاتیکی با فشار بالا پشتیبانی میشود.
این راهنمای فنی به تشریح متالورژی، سیستمهای ریزشدهی برای انجماد کنترلشده، ماشینکاری سوراخهای عمیق و استانداردهای تضمین کیفیت برای قطعات ریختهگی هیدرولیک سنگین و پرسی میپردازد.
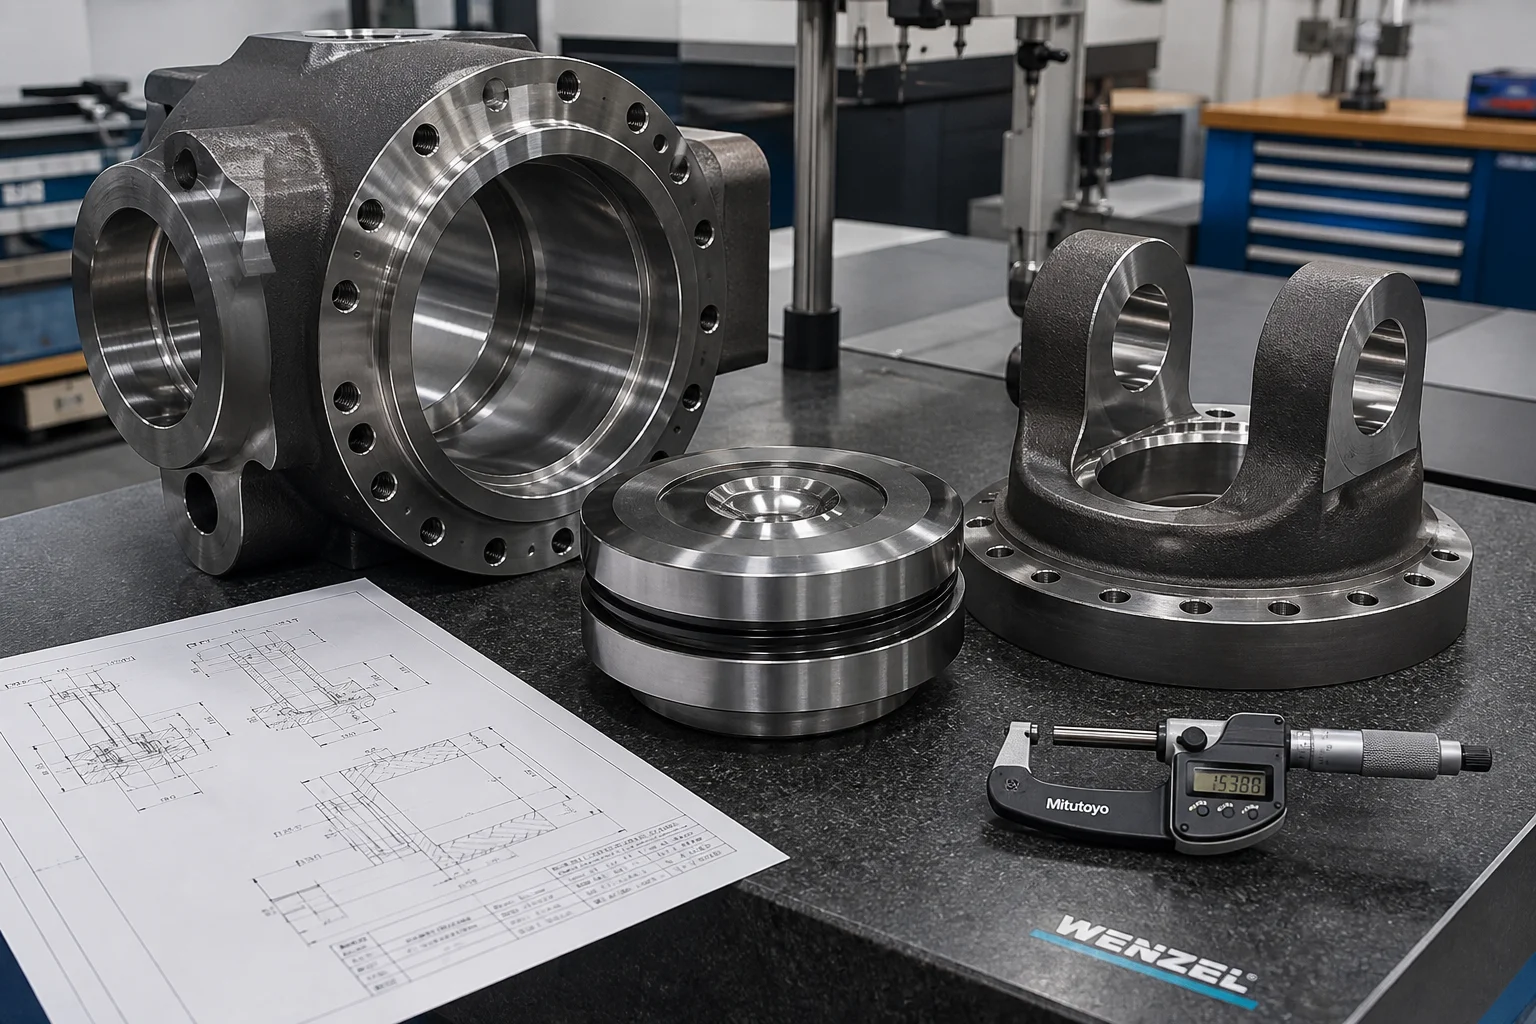
۱. محدودههای فشار کاری و حالتهای شکست مکانیکی
                     ┌──────────────────────────────────────────────┐
                     │ Ultra-High Dynamic Hydraulic Pressure        │
                     │ (350 bar – 700 bar / >10,000 Ton Force)      │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ High-Cycle Pressure Fatigue   │ │ Micro-Porosity Fluid Weeping  │ │ Press Platen Bending Deflect  │
│ (Pulsating hoop stress causing│ │ (Subsurface micro-shrinkage   │ │ (Uneven die load causing      │
│  fillet fatigue cracking)     │ │  channeling pressurized oil)  │ │  central platen cracking)     │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| قطعه هیدرولیکی | فشار کاری و بار پویا | حالت اصلی خرابی | راهحل مادهای |
|---|---|---|---|
| بدنه اصلی سیلندر فورجینگ | فشار هیدرولیکی متناوب بههمراه نوسانات فشار | تسلیم تنش حلقهای دیواره و پارگی خستگی بدنه | فولاد ریختهگری با استحکام بالا (۳۴CrMo4 / ۴۲CrMo4 Q&T) |
| سر سیلندر جلویی / گلند | پیشتنیدگی بالای میلههای کششی با استحکام بالا و اصطکاک در آببندی فشار بالا | برش خمشی در فلنج و پرتاب آببند گلند تحت فشار | فولاد کربنی ریختهگری با کیفیت فورجینگ (ASTM A216 WCB / GS-20Mn5) |
| درپوش پیستون و حلقهٔ پایینی | برخورد فشاری مستقیم ( ) + برش شافته | خستگی خمشی زبانهٔ حلقه، سایش سوراخ شافته | آهن چکشخورده سنگین (QT600-3) / فولاد ریختهگری آلیاژی (ASTM A148) |
| صفحهٔ فشردهکنندهٔ متحرک (۱۰ تا ۳۰ تن) | نیروی قفلکردن قالب چندنقطهای + خمش شدید سهنقطهای | خمشدن صفحهٔ فشردهکننده در راستای محور مرکزی، پارگی شیار T | فولاد ریختهگری سنگین سفت (GS-20Mn5) / آهن چکشخورده پرلیتی (QT700-2) |
۲. متالورژی آلیاژ مرز فشار و انتخاب مواد
ماتریس انتخاب مواد برای ریختهگریهای قدرت سیال سنگین:
| خانواده ماده | استاندارد / مشخصات | ترکیب شیمیایی (درصد وزنی) | درمان گرما | خواص مکانیکی | کاربرد ایدهآل قدرت سیال |
|---|---|---|---|---|---|
| فولاد ریختهگری کربن-منگنز | ASTM A216 WCB / EN 10293 GS-20Mn5 | نرمالیزه و تمپر شده | سرهای استاندارد سیلندر هیدرولیک، صفحات فشار، پایههای کلیویس | ||
| فولاد ریختهگری شده با استحکام بالا Cr-Mo | استاندارد ASTM A148 درجه ۱۰۵-۸۵ / ۳۴CrMo4 (۱٫۷۲۲۰) | سردشدن سریع و بازپخت (Q&T) | سیلندرهای فشار بالای دستگاههای زدن فورج ( )، صفحههای بستکننده میلههای اتصال | ||
| آهن چکشخوار هیدرولیک سنگین | استاندارد EN-GJS-600-3 / گِب کیو تی ۶۰۰-۳ | ریختهگری شده یا نرمالایز شده | سرهای پیستون سنگین، بلوکهای مانیفولد شیر، بدنههای پمپ هیدرولیک | ||
| فولاد فشاری کمدمایی | استام ای۳۵۲ السیسی / ۱٫۶۲۲۰ | آبدیدهشده و تمپر شده | سیلندرهای جکینگ دریایی فراساحلی، بدنههای آکومولاتور زیرآبی |
خلوص متالورژیکی و بازدهی اکسیژنزدایی:
فشارهای هیدرواستاتیک بالا باعث عبور روغنهای هیدرولیک معدنی از کانالهای ریز انقباضی میشوند که خوشههای ناخالصی غیرفلزی را به هم متصل میکنند.
- تخلیه خلاء و تصفیه در قابلمه فلز مذاب تحت همزدن با آرگون و پردازش با کلسیم قرار میگیرد تا ناخالصیها کروی شوند و گازهای حلشده کاهش یابند ( ).
- محدودیت فسفر و گوگرد : برای حذف ترکهای گرم در محل تقاطعهای دیوارههای ضخیم.
۳. مدلسازی انجماد جهتدار برای ریختهگریهای تحت فشار با دیواره ضخیم
سیلندرهای هیدرولیک و صفحات فشار دارای انتقالهای بزرگ در ضخامت دیواره هستند: بدنههای سیلندر ( ) به فلنجهای نصب سنگین و پایههای بسته در انتهای پایین ( ).
┌─────────────────────────────────────────────────────────────┐
│ Directional Solidification Strategy for Pressure Castings   │
├─────────────────────────────────────────────────────────────┤
│ 1. Computer-Aided Thermodynamic Simulation (MAGMA / ProCAST)│
│    • Identifies isolated hot-spots at barrel-to-base fillets│
├─────────────────────────────────────────────────────────────┤
│ 2. Strategic Insulated Exothermic Feeder Sleeves             │
│    • High-efficiency exothermic risers over thick bottom hub │
│    • Feeder Modulus $M_{\text{feeder}} \ge 1.4 \times M_{\text{wall}}$│
├─────────────────────────────────────────────────────────────┤
│ 3. Internal Steel Chills at Critical Flange Fillets         │
│    • Forces rapid directional freezing from barrel to riser │
│    • Eliminates centerline spongy shrinkage micro-porosity  │
├─────────────────────────────────────────────────────────────┤
│ 4. Heavy-Compaction Furan Resin No-Bake Sand Molding        │
│    • Rigid mold walls prevent ferrostatic mold dilation     │
└─────────────────────────────────────────────────────────────┘
۴. ماشینکاری CNC شیارهای عمیق و اِبرصیقلکاری
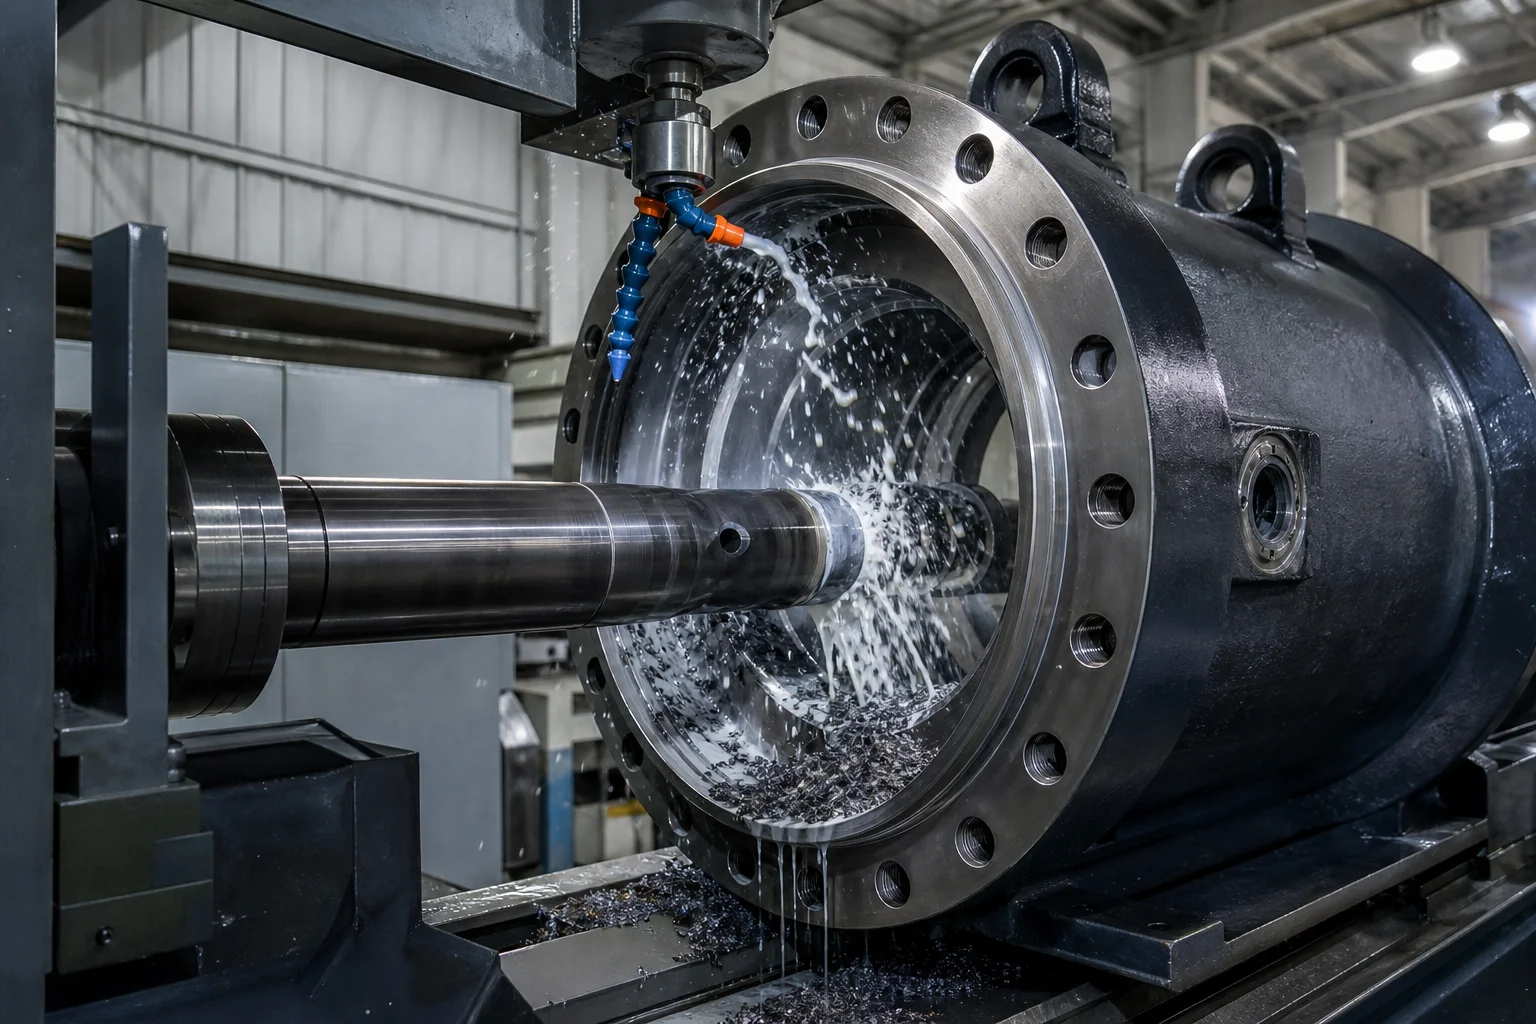
سوراخهای داخلی سیلندرهای هیدرولیک و شیارهای آببندی باید تلرانسهای بسیار دقیق ابعادی و زبری سطحی را رعایت کنند تا از خروج آببندی و نشت روغن جلوگیری شود:
عملیات CNC دقیق:
- ماشینکاری افقی CNC برای سوراخهای عمیق : سوراخکاری بدنههای سیلندر تا طول ۶ متر و قطر سوراخ تا ۱۲۰۰ میلیمتر روی دستگاههای افقی سنگین CNC. خطیبودن و گردی سوراخ در محدودهی .
- سایش و صیقلدهی داخلی غلتکی و صیقلدهی دقیق سطح لغزش درونی آببند سیلندر با دقت بالا صیقلدهی شده و با غلتک الماسی سایش داده میشود تا پرداختی بسیار صاف با زبری سطحی حاصل شود که عمر آببندهای پلیاورتان و PTFE را به حداکثر میرساند.
- ماشینکاری حلقه O شیاری فلنج و پورت استاندارد SAE ماشینکاری دقیق شیارهای آببند سطحی حلقه O تحت فشار بالا با دستگاه CNC ( ) و ر threads پورت فلنج ۴ پیچی استاندارد SAE.
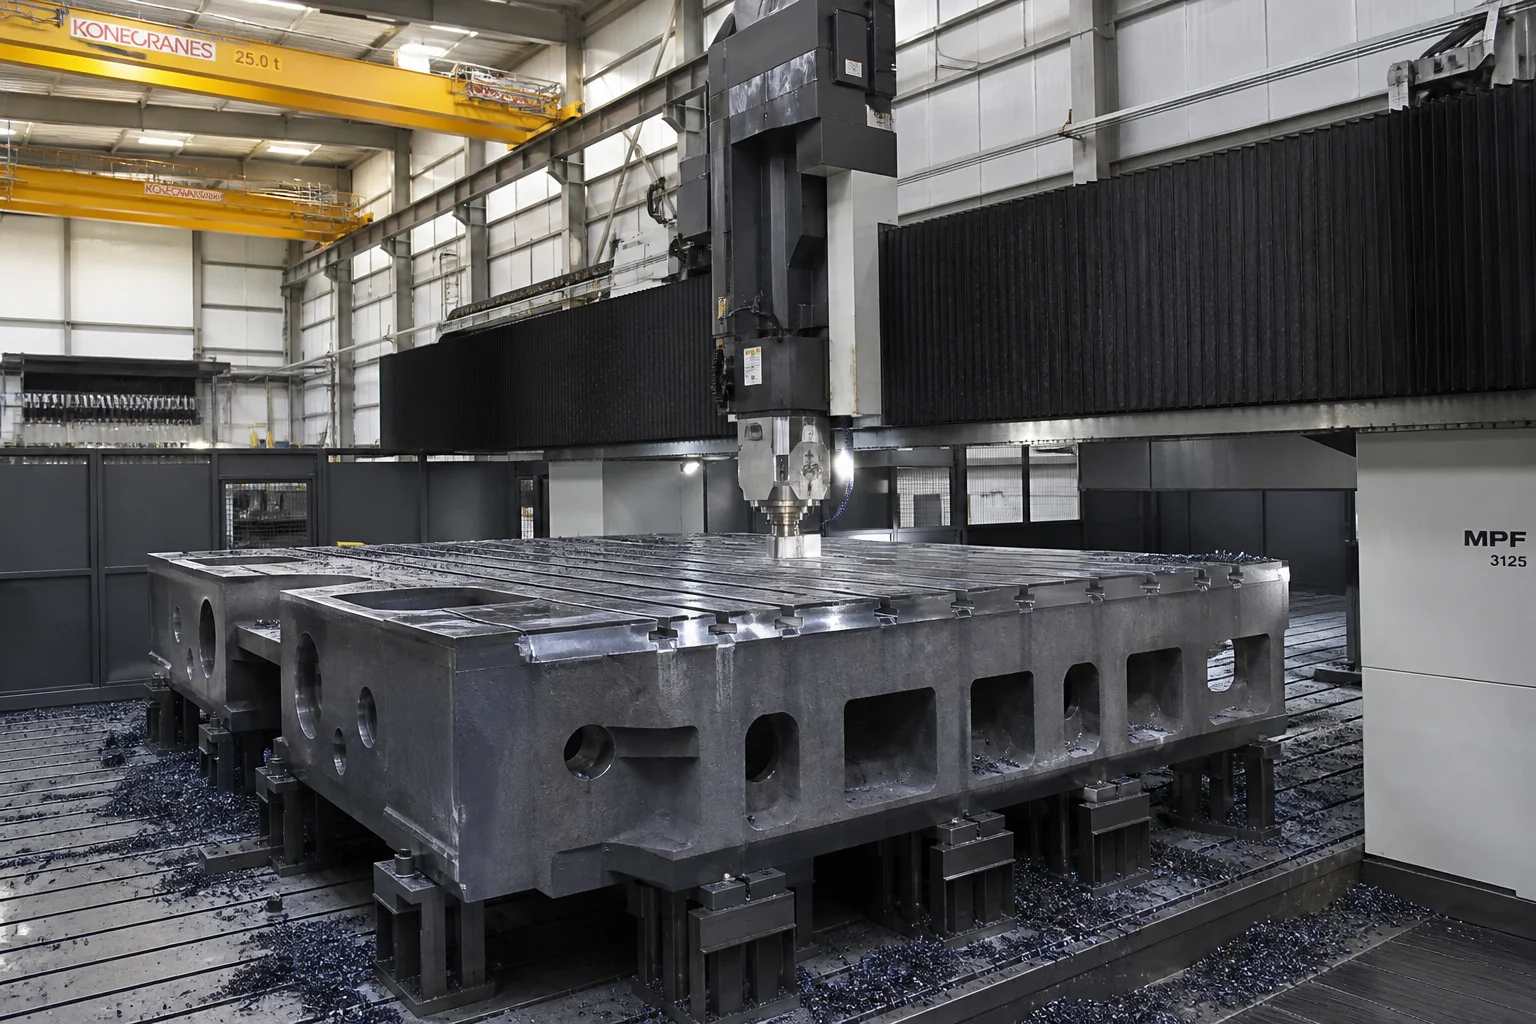
- ماشینکاری شیار T شکل صفحه فشار و بوش راهنمایی : ماشینهای مرکز فرز کنترل عددی بزرگ با سازهٔ پلی، شیارهای T شکل استاندارد دین ۶۵۰ و سوراخهای راهنمای بوش فشار را ماشینکاری میکنند و موازیبودن ریلهای راهنما را در محدودهٔ .
۵. آزمون اثبات هیدرواستاتیکی و تأیید کیفیت
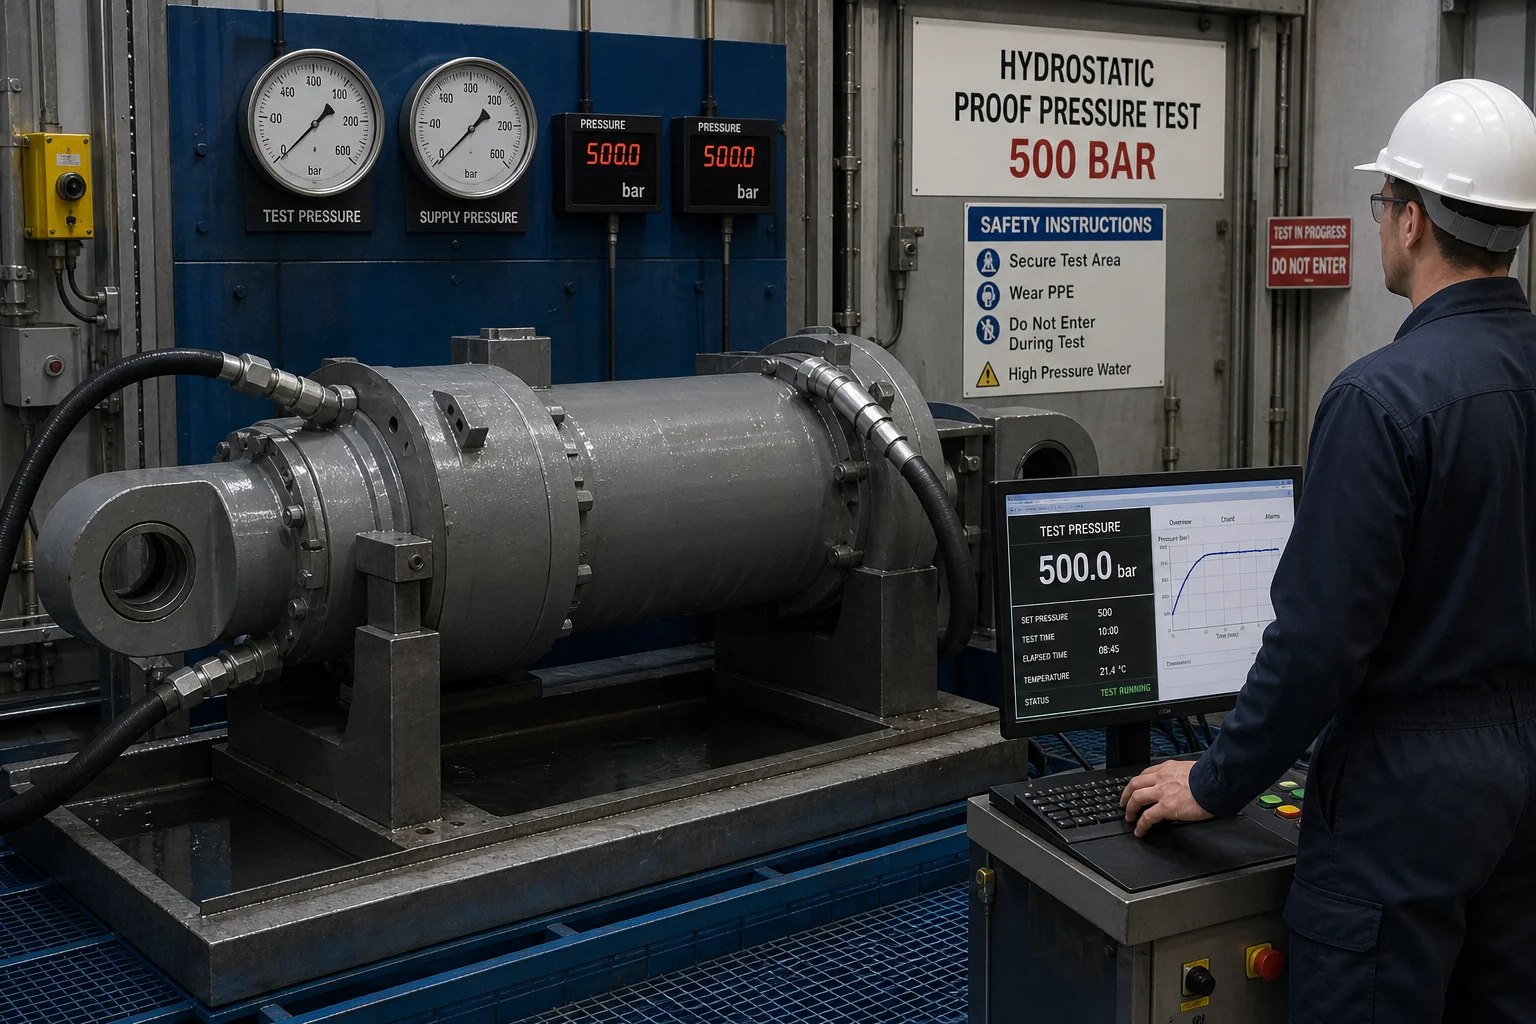
هر ریختهگری که مرز فشاری دارد، پیش از ترک کردن کارخانه، تحت آزمون اثبات فشار هیدرواستاتیکی دقیق قرار میگیرد:
        ┌───────────────────────────────────────────────────────┐
        │ 100% Volumetric Ultrasonic Testing (EN 10228-3 Cl 3)  │
        └──────────────────────────┬────────────────────────────┘
                                   │
        ┌──────────────────────────┴───────────────────────────┐
        ▼                                                      ▼
┌───────────────────────────────┐              ┌───────────────────────────────┐
│ Full Hydrostatic Proof Test   │              │ Magnetic Particle (MT) Scan   │
│ • Pressurized to 1.5× design  │              │ • 100% inspection of seal     │
│   working pressure (>500 bar) │              │   faces, tie-rod fillets, and │
│ • 30-minute hold time         │              │   flange radii                │
│ • Digital pressure log        │              │ • Zero linear crack defects   │
│ • Zero pressure drop / weep   │              │                               │
└───────────────────────────────┘              └───────────────────────────────┘
۶. استانداردهای جامع تضمین کیفیت
| پارامتر بازرسی | معیار آزمایش | معیارهای پذیرش |
|---|---|---|
| فشار اثبات هیدرواستاتیکی | ایزو ۱۹۹۷۳ / اِسامای سکشن هشت بخش ۱ | فشار طراحی به مدت ؛ بدون کاهش فشار، بدون نشت |
| آزمایش صدای فراصوت (UT) | ان ۱۰۲۲۸-۳ کلاس ۳ / اِستامتی اِی ۶۰۹ سطح ۱ | اسکن ۱۰۰ درصدی پایهها، سر سیلندرها و صفحههای فشار؛ بدون حفرهٔ انقباضی بحرانی |
| آزمون ذرات مغناطیسی (MT) | ان ۱۰۲۲۸-۱ / اِستامتی اِی ۷۰۹ (فلورسنت) | پوشش کامل شیارهای آببندی، گردیهای میله اتصال و ر threads پورت؛ بدون ترک |
| استوانهایبودن و سطح سوراخ | میکرومتر دیجیتال سوراخ و پروفیلومتر سطح | گردی سوراخ ؛ زبری سطح |
| آزمون کششی و ضربهای | استاندارد ایزو ۶۸۹۲-۱ / اِیاستیام ای۲۳ روی نمونههای متصلشده | تأیید شده ؛ ضربه چارپی اتریش (اتریش (برای السیسی) |
۷. قابلیتهای ریختهگری هیدرولیک سنگین در شرکت ماشینآلات پِنگشین شهر داندونگ
تامین سیلندرهای هیدرولیک بزرگ و قطعات ریختهگری پرس نیازمند ظرفیت بالای جرثقیلهای سنگین، ذوب القایی پیشرفته و گاززدایی خلأ، دستگاههای تراش سوراخ عمیق و ایستگاههای آزمون هیدرواستاتیک با فشار بالا و اختصاصی است.
شرکت ماشینآلات پِنگشین شهر داندونگ قطعات ریختهگری هیدرولیک سنگین و پرس را بهصورت کلید در قفل، با گواهینامههای کامل تأمین میکند:
- توانایی جامع مواد : ریختهگری گواهیشده فولادهای آلیاژی ASTM A216 WCB، GS-20Mn5، 34CrMo4 / 42CrMo4 و چدنهای چکشخورده هیدرولیک سنگین (QT500-7 / QT600-3).
- زیرساختهای سنگین تنی : واحد تولیدی ۸۰٬۰۰۰ مترمربعی با جرثقیلهای سقفی سنگین که قادر به ریختن تکقطعهها از ۵۰۰ کیلوگرم تا ۲۵ تن است.
- ماشینکاری و صیقلکاری سیانسی سوراخ عمیق : دستگاههای تراش افقی سنگین سیانسی و ابزارهای صیقلکاری سوراخ عمیق که قطر داخلی تا ۱۲۰۰ میلیمتر و طول تا ۶ متر را تأمین میکنند.
- ایستگاه آزمون فشار بالا درون واحد : دستگاههای اختصاصی آزمون هیدرواستاتیک که قادر به آزمون اثبات تا با جمعآوری خودکار دادههای رقمی.
- گواهینامه کامل : دارای گواهینامهٔ استاندارد ایزو ۹۰۰۱، ارائهٔ گواهینامههای آزمون مواد مطابق استاندارد ان ۱۰۲۰۴ بخشهای ۳٫۱ و ۳٫۲، گزارشهای ۱۰۰ درصد تستهای اولتراسونیک و مغناطیسی، و سوابق نمودار تست هیدرواستاتیک.
نتیجهگیری
قطعات ریختهگری سیلندرهای هیدرولیک سنگین و پرسهای فورج تحت شرایط حداکثری در زمینهٔ احتواء نیروی سیال و خستگی چرخهای کار میکنند. جلوگیری از انفجار مخزن یا شکست صفحهٔ فشار نیازمند استفاده از فولاد پاک با فرآیند کاهش اکسیژن، ریختهگری جهتدار علمی با سیستم بالشتکدهی مناسب، ماشینکاری دقیق سوراخهای عمیق با دستگاههای سیانسی و صیقلزنی تخصصی، و انجام تست اثبات هیدرواستاتیک با دقت و استواری غیرقابلانعطاف است.
همکاری با یک تأمینکنندهٔ مجرب و یکپارچهٔ ریختهگری سنگین و ماشینکاری دقیق، اطمینان میدهد که پرسهای هیدرولیک و سیستمهای نیروی سیال شما با بالاترین سطح ایمنی، توان و قابلیت اطمینان بهکار افتند.
برای ارسال نقشههای قطعات سیلندرهای هیدرولیک یا پرسهای خود، با شرکت ماشینآلات پنگشین شهر داندونگ تماس بگیرید.
شرکت ماشینآلات پنگشین شهر داندونگ محدود — ریختهگریهای سنگین و ماشینکاری دقیق، از سال ۱۹۵۸.
فهرست مطالب
- ۱. محدودههای فشار کاری و حالتهای شکست مکانیکی
- ۲. متالورژی آلیاژ مرز فشار و انتخاب مواد
- ۳. مدلسازی انجماد جهتدار برای ریختهگریهای تحت فشار با دیواره ضخیم
- ۴. ماشینکاری CNC شیارهای عمیق و اِبرصیقلکاری
- ۵. آزمون اثبات هیدرواستاتیکی و تأیید کیفیت
- ۶. استانداردهای جامع تضمین کیفیت
- ۷. قابلیتهای ریختهگری هیدرولیک سنگین در شرکت ماشینآلات پِنگشین شهر داندونگ
- نتیجهگیری