
 EN
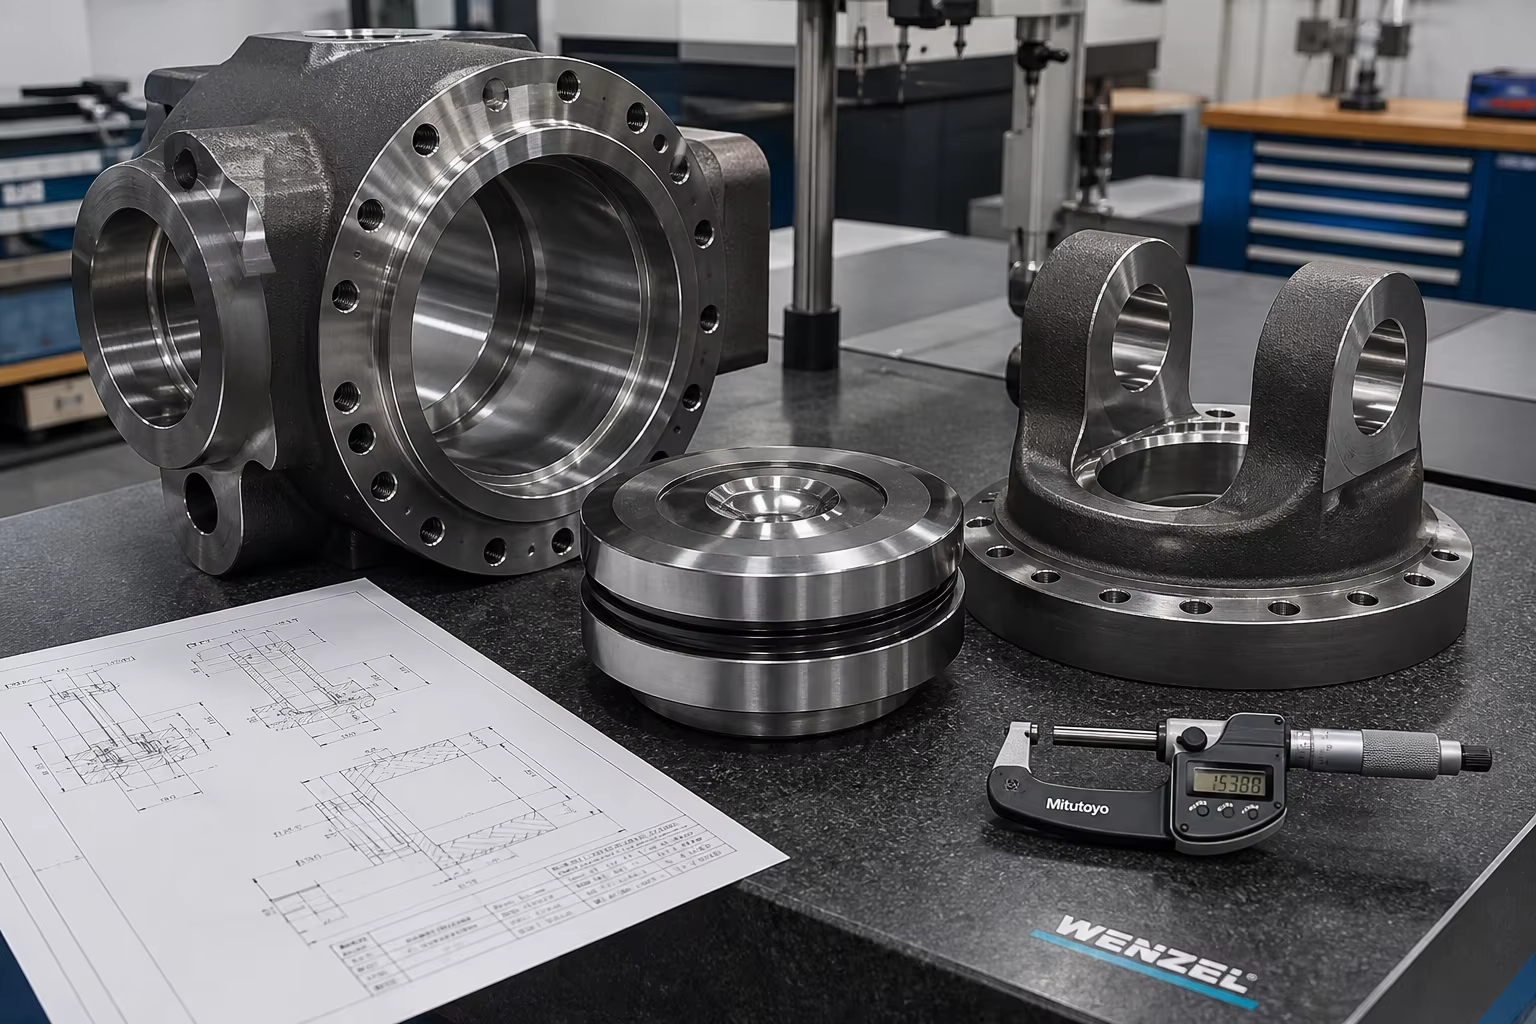
Meta Description: Una guida tecnica approfondita sui cilindri idraulici pesanti e sui getti per presse industriali di forgiatura. Scopri la selezione di acciai legati (ASTM A27 / A216 WCB / 34CrMo4), ghisa sferoidale pesante (QT600-3), alimentazione direzionale per il contenimento di fluidi a 350-700 bar, fresatura CNC a foro profondo e prove idrostatiche di collaudo.
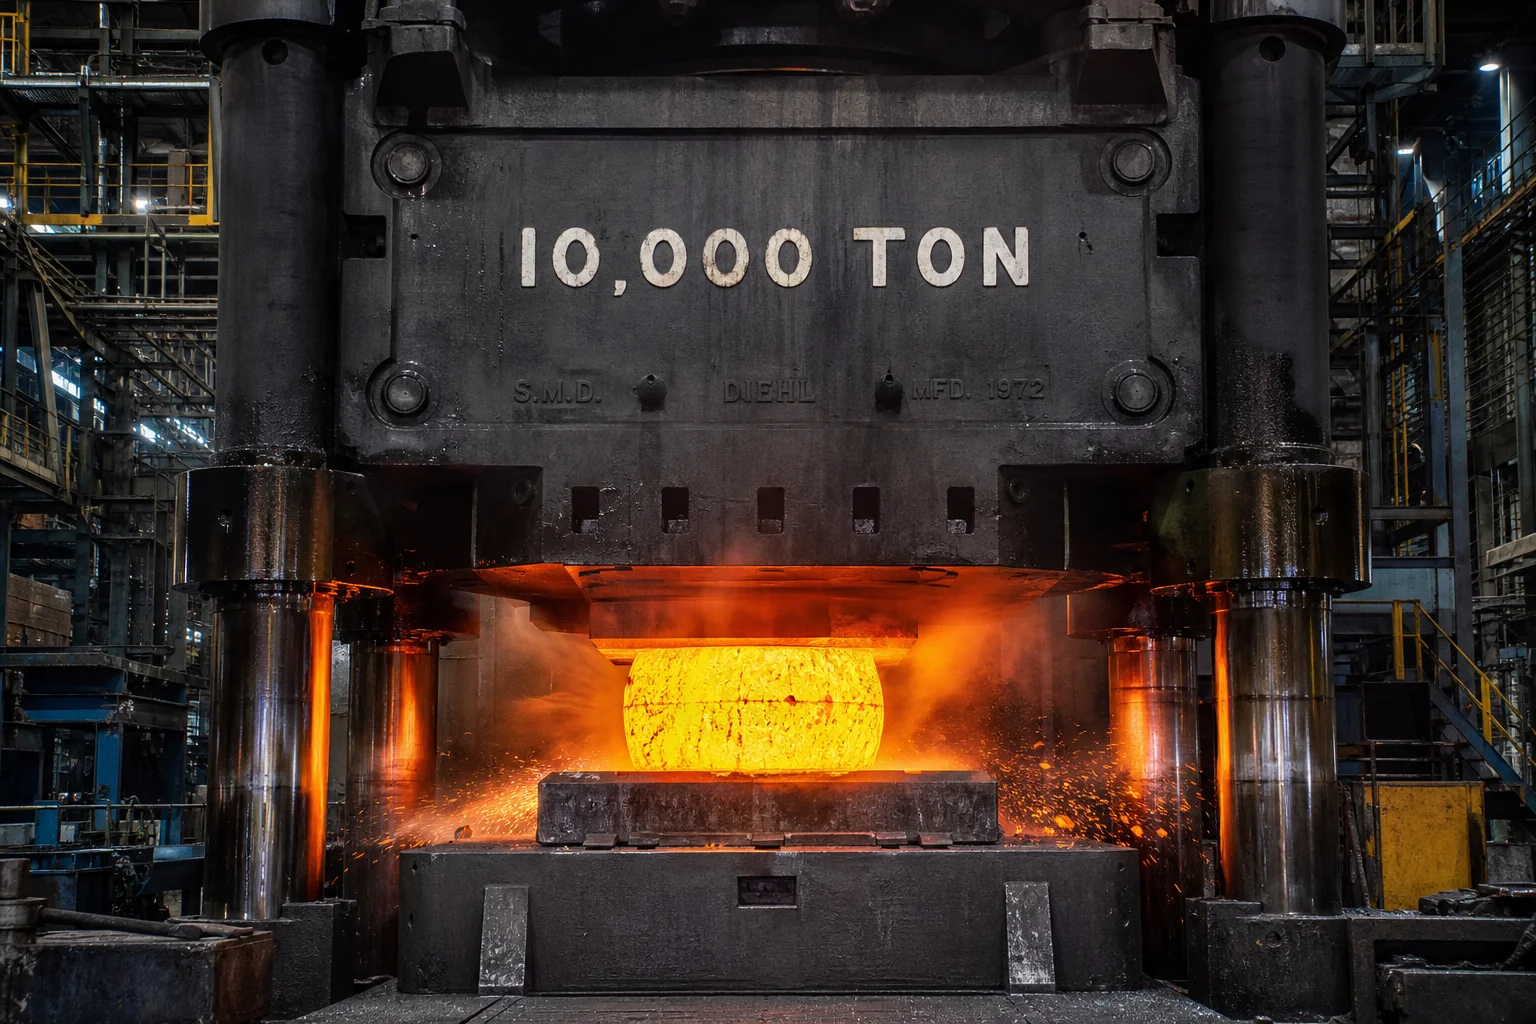
Nei grossi presse per forgiatura a matrice aperta, nelle grandi macchine per stampaggio ad iniezione di plastica, nelle macchine per pressofusione di metalli e nelle piattaforme marine offshore per sollevamento idraulico, i componenti per la trasmissione di potenza idraulica operano sotto enormi carichi idrostatici. (), generando forze di chiusura e di forgiatura dell’ordine di migliaia di tonnellate.
In queste condizioni estreme, i componenti idraulici del confine di pressione subiscono sollecitazioni cicliche continue di pressione, urti improvvisi di alta ampiezza dovuti a picchi di pressione, sollecitazioni circonferenziali multiasse ed erosione severa da fluido idraulico .
Una singola cavità interna da ritiro, un raggruppamento di micro-porosità o un’inclusione di scoria all’interno di una base di cilindro da 15 tonnellate provocherà perdite di fluido idraulico ad alta pressione, rottura prematura per fatica o frattura catastrofica del piano mobile sotto un impatto di forgiatura pari a 10.000 tonnellate.
Raggiungere un contenimento assoluto del fluido richiede un’ingegneria fonderia specializzata: la colata Acciai al carbonio-manganese ad alta integrità (ASTM A216 WCB / GS-20Mn5) , ad alta resistenza Acciai legati da colata (34CrMo4 / 42CrMo4) e la Ghisa sferoidale idraulica pesante (QT500-7 / QT600-3) , supportata da simulazioni di alimentazione termica direzionale, tornitura interna a foro profondo CNC con rettifica a specchio ( ) e prove idrostatiche ad alta pressione.
Questa guida tecnica descrive la metallurgia, il sistema di risalita per solidificazione, la lavorazione a foro profondo e gli standard di garanzia della qualità per getti pesanti idraulici e da pressofusione.
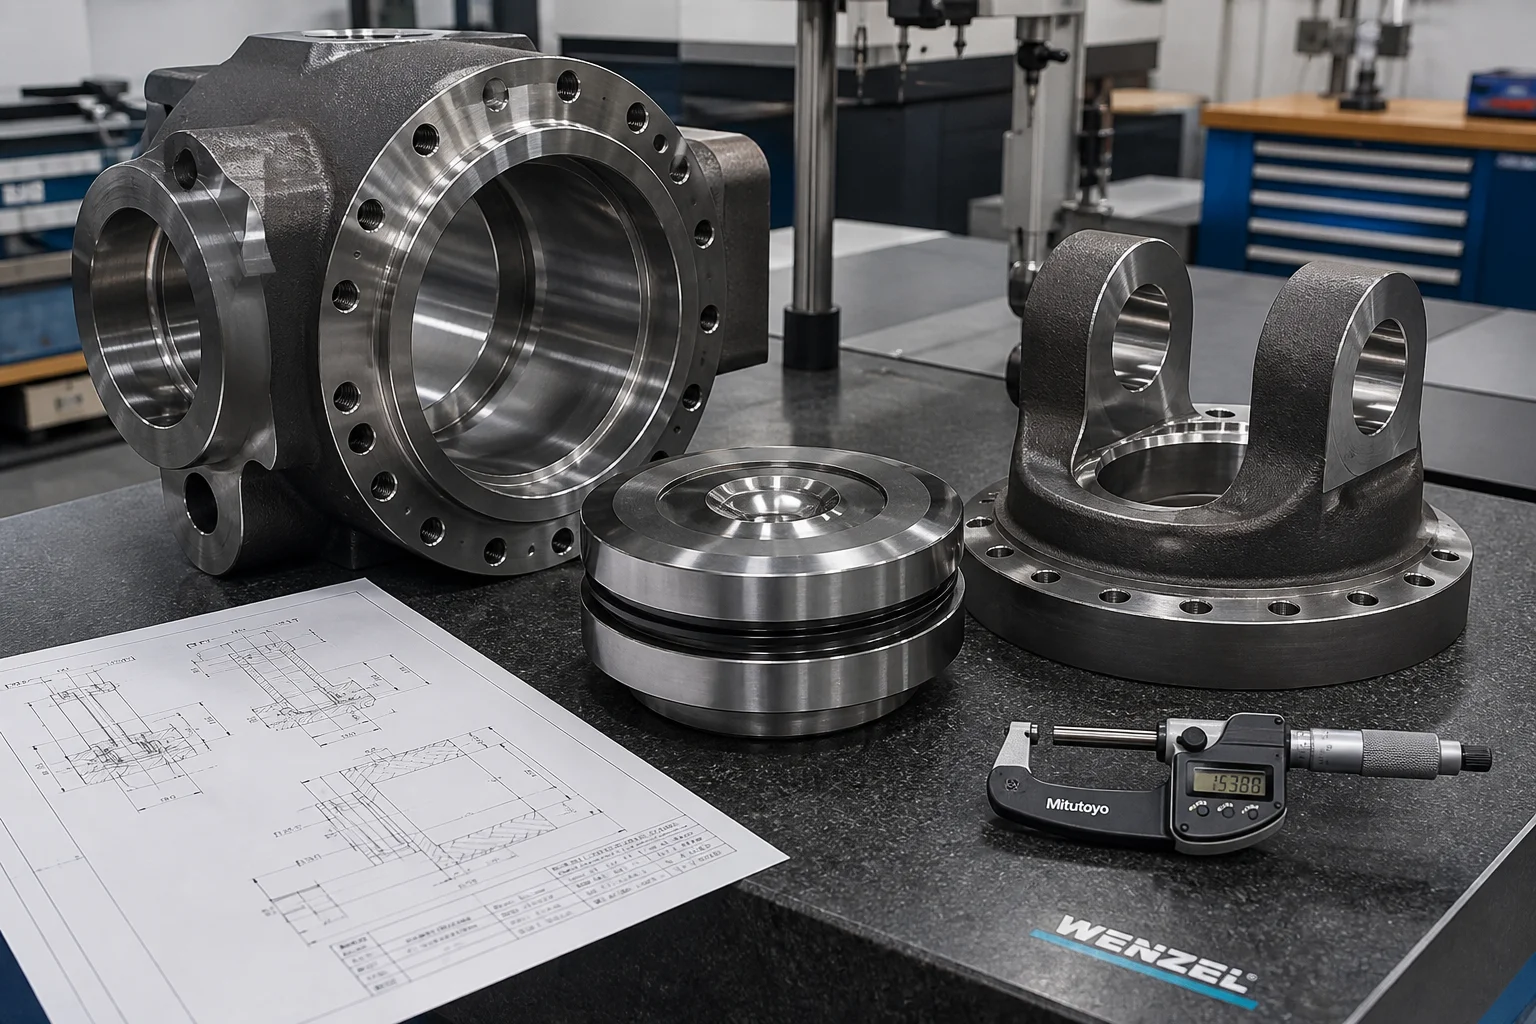
1. Campi di pressione operativa e modalità di rottura meccanica
                     ┌──────────────────────────────────────────────┐
                     │ Ultra-High Dynamic Hydraulic Pressure        │
                     │ (350 bar – 700 bar / >10,000 Ton Force)      │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ High-Cycle Pressure Fatigue   │ │ Micro-Porosity Fluid Weeping  │ │ Press Platen Bending Deflect  │
│ (Pulsating hoop stress causing│ │ (Subsurface micro-shrinkage   │ │ (Uneven die load causing      │
│  fillet fatigue cracking)     │ │  channeling pressurized oil)  │ │  central platen cracking)     │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Componente idraulico | Pressione di esercizio e carico dinamico | Modalità principale di rottura | Soluzione materiale |
|---|---|---|---|
| Corpo principale del cilindro di forgiatura | pressione idraulica ciclica + picchi di pressione | Cedimento per tensione circonferenziale della parete, rottura a fatica del corpo cilindrico | Acciaio legato fuso ad alta resistenza (34CrMo4 / 42CrMo4 temprato e rinvenuto) |
| Testa anteriore del cilindro / manicotto di tenuta | Prelievo di trazione elevato dei tiranti + attrito della tenuta ad alta pressione | Taglio flettente del raccordo a flangia, espulsione del manicotto di tenuta | Acciaio al carbonio fuso di qualità da forgiatura (ASTM A216 WCB / GS-20Mn5) |
| Coperchio del pistone e giunto a forcella inferiore | Impatto compressivo diretto ( ) + taglio del perno | Fatica da flessione della staffa a forcella, usura da grippaggio del foro del perno | Ghisa duttile pesante (QT600-3) / Acciaio legato fuso (ASTM A148) |
| Piatto mobile della pressa (10–30 tonnellate) | Forza di serraggio del dado a più punti + flessione severa a tre punti | Deformazione assiale del piatto, rottura dello slot a T | Acciaio fuso rigido pesante (GS-20Mn5) / Ghisa duttile perlita (QT700-2) |
2. Metallurgia dell’alleato al confine di pressione e selezione dei materiali
Matrice di selezione dei materiali per getti pesanti per impianti idraulici:
| Famiglia materiale | Standard / Specifica | Composizione chimica (in peso %) | Trattamento termico | Proprietà meccaniche | Applicazione idraulica ideale |
|---|---|---|---|---|---|
| Acciaio fuso al carbonio-manganese | ASTM A216 WCB / EN 10293 GS-20Mn5 | Normalizzato e temprato | Testate standard per cilindri idraulici, piastre per presse, basi a forcella | ||
| Acciaio fuso ad alta resistenza al cromo-molibdeno | ASTM A148 Gr 105-85 / 34CrMo4 (1.7220) | Temprato e rinvenuto (T&R) | Cilindri per presse da forgiatura ad alta pressione ( ) e dadi per tiranti | ||
| Ghisa sferoidale idraulica pesante | EN-GJS-600-3 / GB QT600-3 | In getto / Normalizzato | Testate di pistoni pesanti, blocchi collettori valvole, corpi di pompe idrauliche | ||
| Acciaio per pressione a bassa temperatura | ASTM A352 LCC / 1.6220 | Temprato e rinvenuto | Cilindri di sollevamento marittimi offshore, corpi di accumulatore subacquei |
Purezza metallurgica e disossidazione:
Alte pressioni idrostatiche forzeranno oli minerali idraulici attraverso canali microscopici di ritiro che collegano gruppi di inclusioni non metalliche.
- Degassaggio sotto vuoto e affinamento nel crogiolo : L'acciaio fuso subisce un'agitazione con argon e un trattamento al calcio per sferoidizzare le inclusioni e ridurre i gas disciolti ( ).
- Limitazione di fosforo e zolfo : per eliminare la fessurazione a caldo lungo le intersezioni delle flange spesse.
3. Modellazione della solidificazione direzionale per getti in pressione a pareti spesse
I cilindri idraulici e le piastre di pressione presentano transizioni di spessore della parete estremamente pronunciate: i fusti dei cilindri ( ) si uniscono a flange di montaggio pesanti e a basi chiuse inferiori ( ).
┌─────────────────────────────────────────────────────────────┐
│ Directional Solidification Strategy for Pressure Castings   │
├─────────────────────────────────────────────────────────────┤
│ 1. Computer-Aided Thermodynamic Simulation (MAGMA / ProCAST)│
│    • Identifies isolated hot-spots at barrel-to-base fillets│
├─────────────────────────────────────────────────────────────┤
│ 2. Strategic Insulated Exothermic Feeder Sleeves             │
│    • High-efficiency exothermic risers over thick bottom hub │
│    • Feeder Modulus $M_{\text{feeder}} \ge 1.4 \times M_{\text{wall}}$│
├─────────────────────────────────────────────────────────────┤
│ 3. Internal Steel Chills at Critical Flange Fillets         │
│    • Forces rapid directional freezing from barrel to riser │
│    • Eliminates centerline spongy shrinkage micro-porosity  │
├─────────────────────────────────────────────────────────────┤
│ 4. Heavy-Compaction Furan Resin No-Bake Sand Molding        │
│    • Rigid mold walls prevent ferrostatic mold dilation     │
└─────────────────────────────────────────────────────────────┘
4. Fresatura di fori profondi e superfinitura
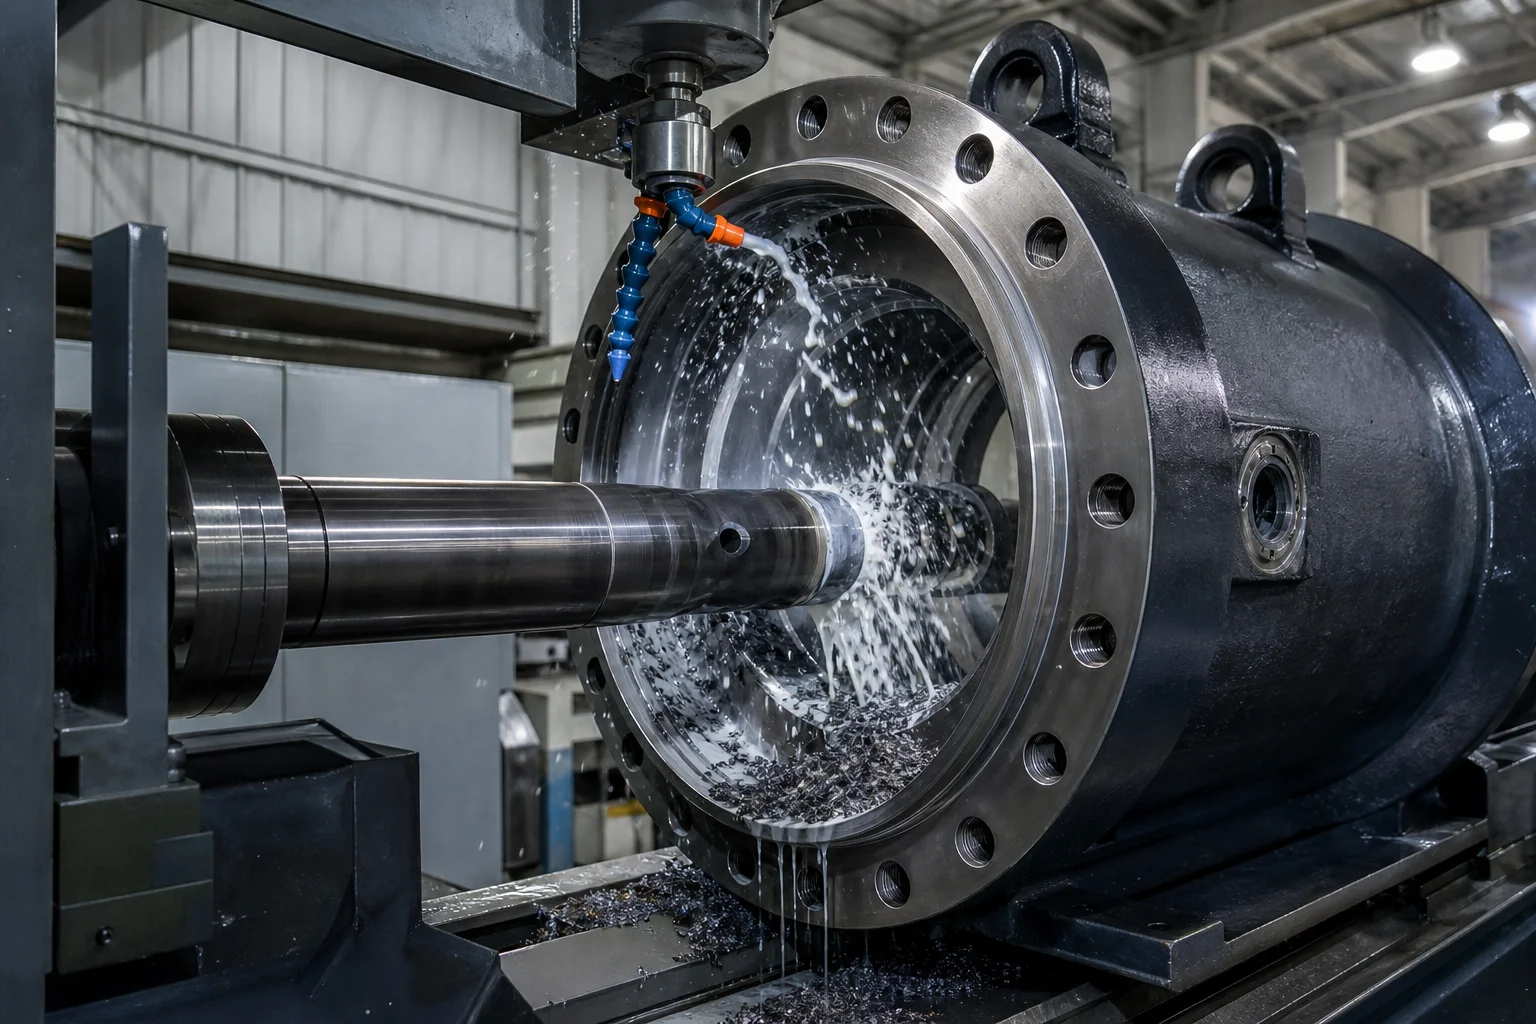
I fori dei cilindri idraulici e le scanalature per le guarnizioni devono rispettare tolleranze dimensionali e di finitura superficiale estreme per prevenire l’estrusione delle guarnizioni e il bypass dell’olio:
Operazioni CNC di precisione:
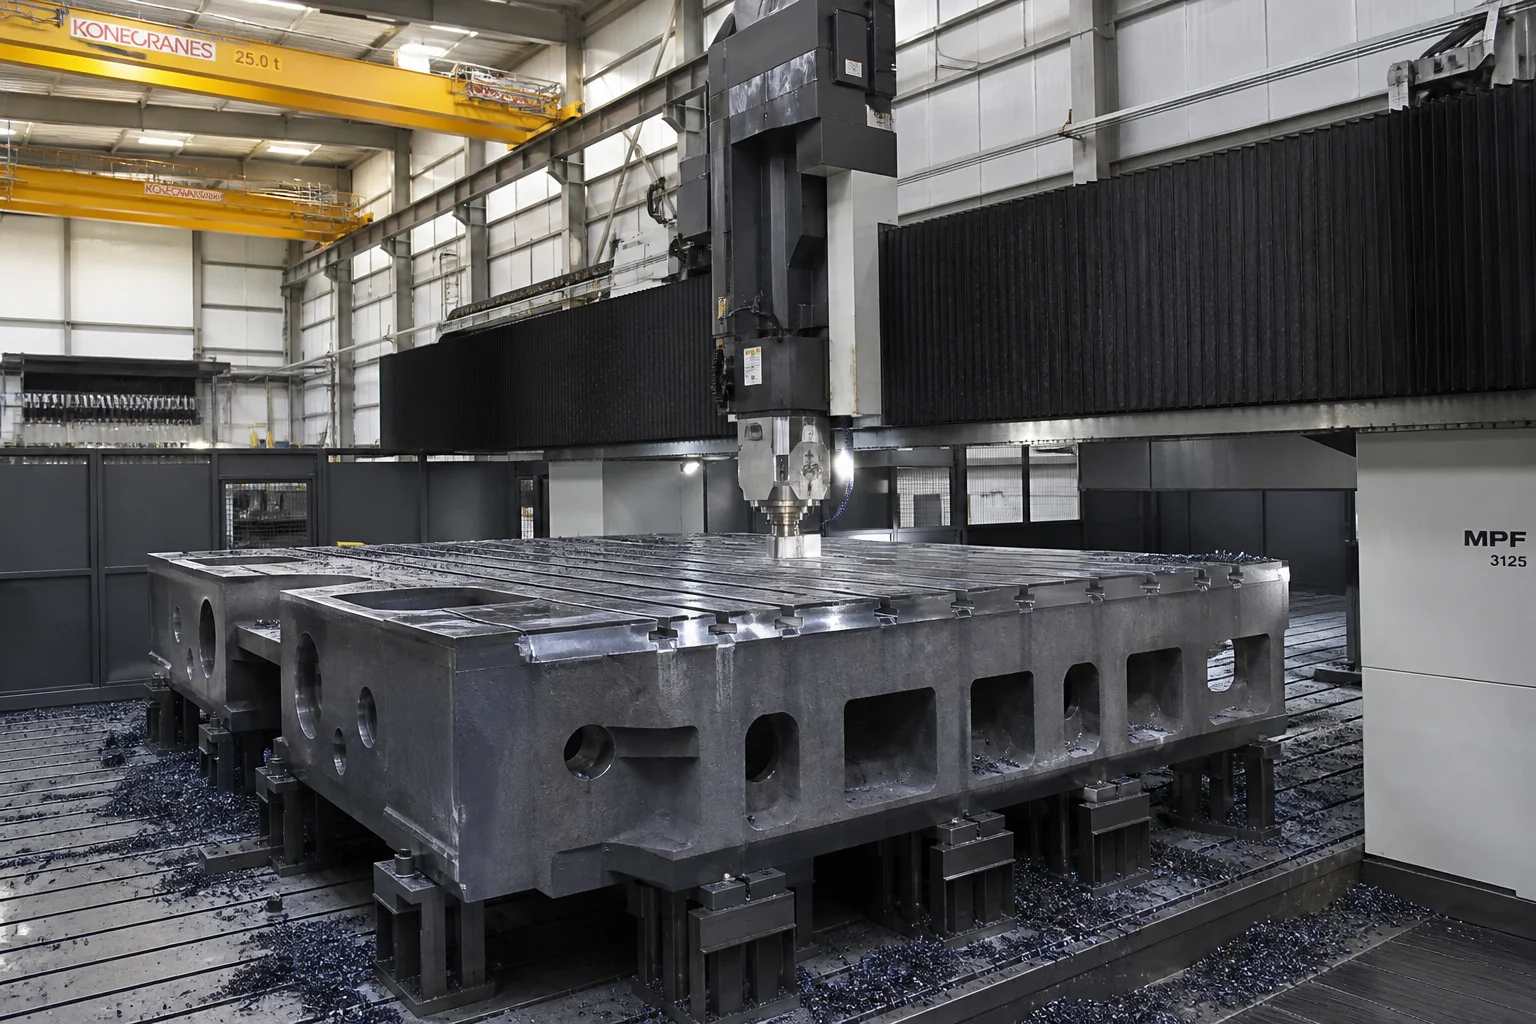
- Fresatura orizzontale di fori profondi con CNC : Fresatura di fusti di cilindri fino a 6 metri di lunghezza e fori fino a 1.200 mm di diametro su fresatrici orizzontali pesanti a controllo numerico. La rettilineità e la rotondità dei fori sono mantenute entro .
- Rullatura interna e rettifica : Le superfici di scorrimento interne del cilindro per le guarnizioni sono rettificate con precisione e sottoposte a rullatura diamantata per ottenere una finitura estremamente liscia di , massimizzando la durata delle guarnizioni in poliuretano e PTFE.
- Lavorazione della guarnizione O-ring sul flangio e dei raccordi SAE : Fresatura CNC di precisione delle scanalature per guarnizioni O-ring a tenuta frontale ad alta pressione ( ) e delle filettature per raccordi SAE a 4 viti.
- Lavorazione delle cave a T sulla piastra e dei supporti di guida : Fresatrici a ponte CNC di grandi dimensioni eseguono la lavorazione delle cave a T secondo la norma DIN 650 e dei fori per i supporti di guida, mantenendo il parallelismo della guida entro .
5. Prova idrostatica di collaudo e verifica della qualità
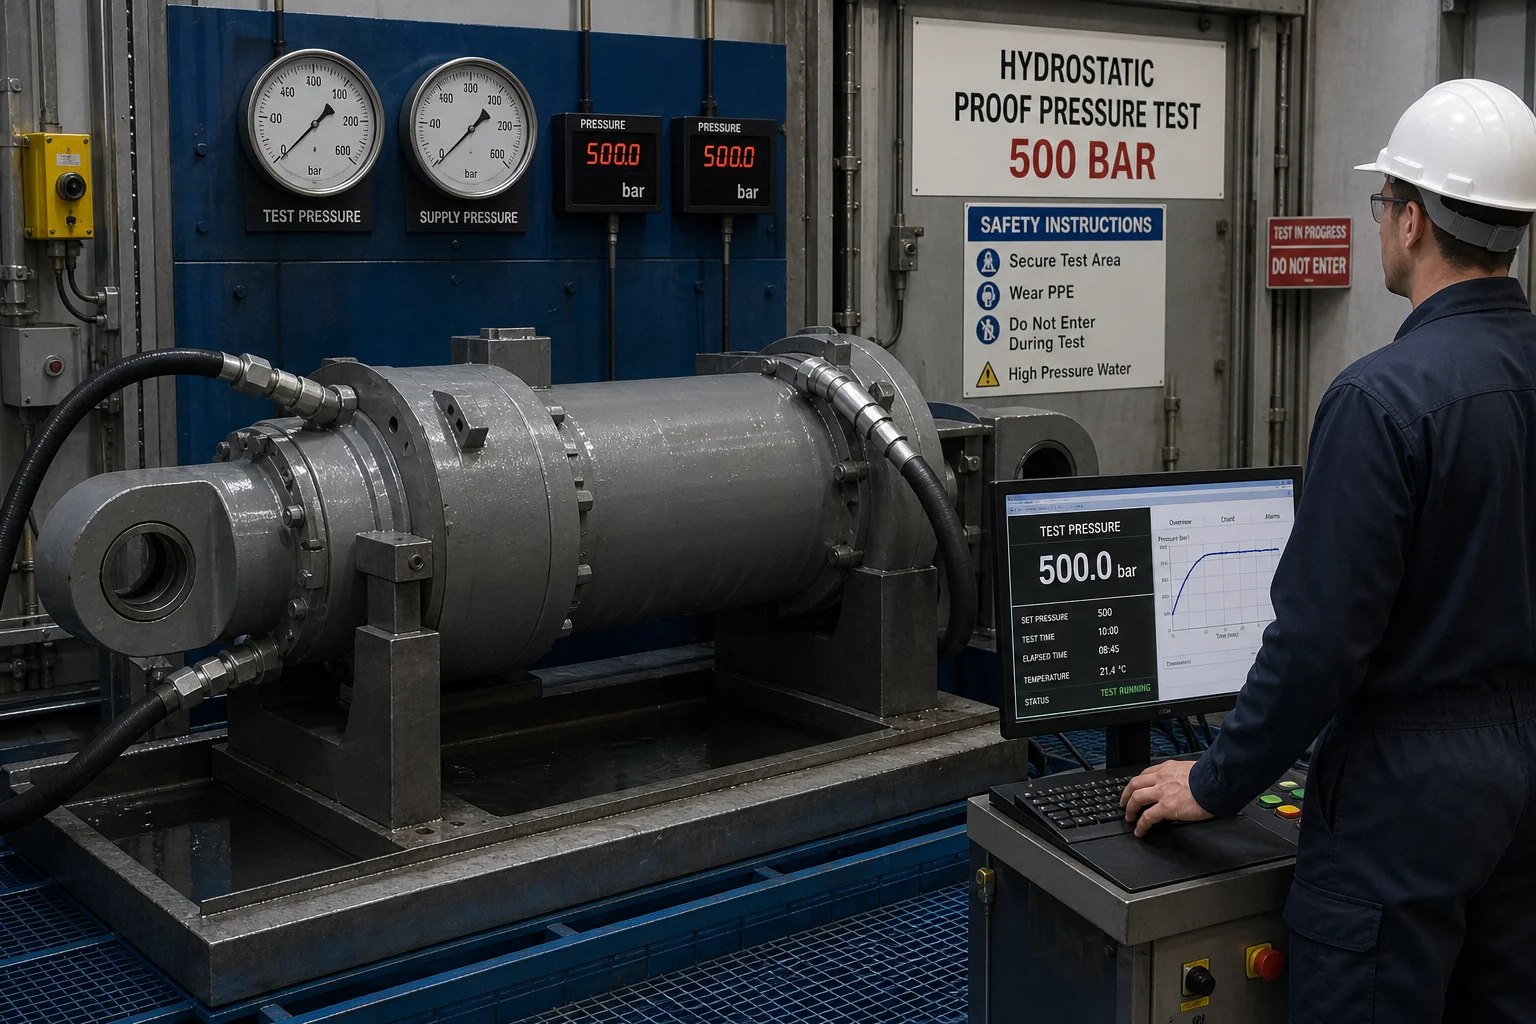
Ogni fusione con confine a pressione subisce una rigorosa prova idrostatica di collaudo a pressione prima di lasciare lo stabilimento:
        ┌───────────────────────────────────────────────────────┐
        │ 100% Volumetric Ultrasonic Testing (EN 10228-3 Cl 3)  │
        └──────────────────────────┬────────────────────────────┘
                                   │
        ┌──────────────────────────┴───────────────────────────┐
        ▼                                                      ▼
┌───────────────────────────────┐              ┌───────────────────────────────┐
│ Full Hydrostatic Proof Test   │              │ Magnetic Particle (MT) Scan   │
│ • Pressurized to 1.5× design  │              │ • 100% inspection of seal     │
│   working pressure (>500 bar) │              │   faces, tie-rod fillets, and │
│ • 30-minute hold time         │              │   flange radii                │
│ • Digital pressure log        │              │ • Zero linear crack defects   │
│ • Zero pressure drop / weep   │              │                               │
└───────────────────────────────┘              └───────────────────────────────┘
6. Standard completi di garanzia della qualità
| Parametro di ispezione | Norma di prova | Criteri di accettazione |
|---|---|---|
| Pressione idrostatica di prova | ISO 19973 / ASME Sec VIII Div 1 | pressione di progetto mantenuta per ; nessun decadimento di pressione, nessuna fuoriuscita |
| Controllo ultrasonico (UT) | EN 10228-3 Classe 3 / ASTM A609 Livello 1 | scansione al 100 % delle basi dei cilindri, dei coperchi e dei piani di appoggio; nessuna cavità critica da ritiro |
| Prova con Particelle Magnetiche (MT) | EN 10228-1 / ASTM E709 (fluorescente) | copertura al 100 % delle scanalature di tenuta, dei raccordi dei tiranti e delle filettature dei raccordi; nessuna fessura |
| Cilindricità e superficie del foro | Micrometro digitale per fori e profilometro di superficie | Rotondità foro ; rugosità superficiale |
| Prove di trazione e d’urto | ISO 6892-1 / ASTM E23 su campioni allegati | Verificato ; Impatto Charpy aT (aT per LCC) |
7. Capacità avanzate di fusione idraulica pesante presso Dandong City Pengxin Machinery Co., Ltd.
La produzione di cilindri idraulici e getti per presse di grandi dimensioni richiede capacità elevate di sollevamento con gru, fusione ad induzione avanzata e degasaggio sottovuoto, torni per alesatura di fori profondi e aree dedicate per prove idrostatiche ad alta pressione.
Dandong City Pengxin Machinery Co., Ltd. fornisce getti idraulici pesanti e per presse completamente certificati e pronti all’uso:
- Ampia Capacità di Lavorazione dei Materiali : Fusione certificata secondo le norme ASTM A216 WCB, GS-20Mn5, acciai legati 34CrMo4 / 42CrMo4 e ghise sferoidali idrauliche pesanti (QT500-7 / QT600-3).
- Infrastruttura per carichi pesanti : Struttura produttiva di 80.000 m² dotata di ponti mobili pesanti in grado di realizzare fusioni singole da 500 kg fino a 25 tonnellate.
- Fresatura CNC e rettifica a foro profondo : Fresatrici orizzontali CNC pesanti e utensili per rettifica a foro profondo che realizzano fori interni con diametro fino a 1.200 mm e lunghezza fino a 6 metri.
- Banchi di prova ad alta pressione in sede : Impianti specifici per prove idrostatiche in grado di eseguire prove di collaudo fino a con acquisizione automatica dei dati in formato digitale.
- Certificazione Completa : Certificato ISO 9001, fornisce certificati di prova materiali completi EN 10204 3.1 e 3.2, rapporti di ispezione UT/MT al 100 % e registrazioni grafiche delle prove idrostatiche.
Conclusione
I getti per cilindri idraulici pesanti e presse per forgiatura operano alla frontiera estrema del contenimento della potenza fluida e della fatica ciclica. Per prevenire esplosioni catastrofiche del corpo cilindrico o fratture del piano di pressione, è indispensabile una disossidazione accurata dell'acciaio, un sistema scientifico di riserizzazione con solidificazione direzionale, una fresatura e una rettifica di precisione di fori profondi mediante CNC, e una rigorosa prova idrostatica.
Collaborare con un'azienda esperta e integrata, specializzata in getti pesanti e lavorazioni meccaniche di precisione, garantisce che le vostre presse idrauliche e i vostri sistemi di potenza fluida funzionino con la massima sicurezza, potenza e affidabilità.
Contattare Dandong City Pengxin Machinery Co., Ltd. per inviare i disegni dei componenti per cilindri idraulici o presse.
Dandong City Pengxin Machinery Co., Ltd. — Getti pesanti e lavorazione meccanica di precisione, dal 1958.
Indice dei Contenuti
- 1. Campi di pressione operativa e modalità di rottura meccanica
- 2. Metallurgia dell’alleato al confine di pressione e selezione dei materiali
- 3. Modellazione della solidificazione direzionale per getti in pressione a pareti spesse
- 4. Fresatura di fori profondi e superfinitura
- 5. Prova idrostatica di collaudo e verifica della qualità
- 6. Standard completi di garanzia della qualità
- 7. Capacità avanzate di fusione idraulica pesante presso Dandong City Pengxin Machinery Co., Ltd.
- Conclusione