
 EN
Meta Description: Podrobný technický průvodce těžkými hydraulickými válci a průmyslovými litinami pro kovací lisy. Naučte se výběr slitinové oceli (ASTM A27 / A216 WCB / 34CrMo4), těžké tvárné litiny (QT600-3), směrové napájení pro uchování kapalin při tlaku 350–700 bar, CNC vyvrtávání hlubokých otvorů a hydrostatické zkušební zkoušky.
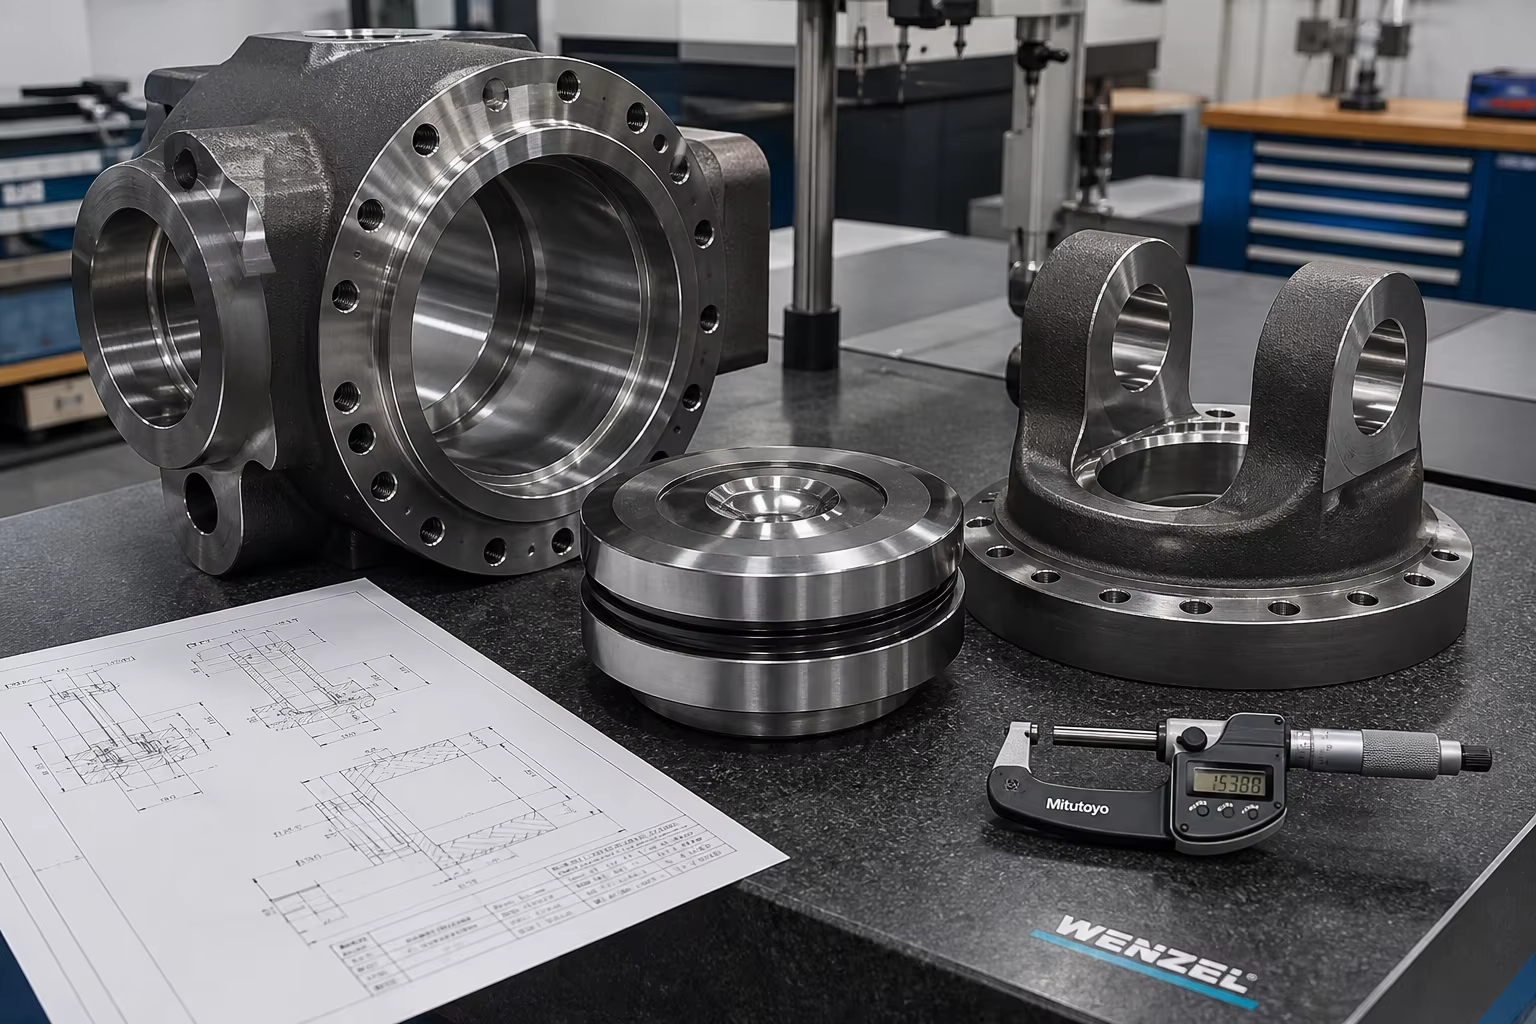
V těžkých kovových lisovacích strojích s otevřenými tvářicími nástroji, vysokotonážních strojích pro plastové vstřikování, kovových litinových strojích a offshore námořních zvedacích ploštinách pracují hydraulické převodové komponenty za obrovských hydrostatických zatížení. Masivní těla hydraulických válců, přední hlavy válců, víčka pístů, spodní kloubové základny a pohyblivé lisovací desky jsou vystaveny nepřetržitým dynamickým tlakovým silám kapaliny v rozmezí (), čímž vznikají upínací a tvářecí síly o velikosti několika tisíc tun.
Za těchto náročných podmínek vydržují komponenty hydraulického tlakového rozhraní nepřetržité cyklické tlakové nárazy, tlakové rázy vysoké amplitudy, víceosé kruhové napětí a intenzivní erozi hydraulickou kapalinou .
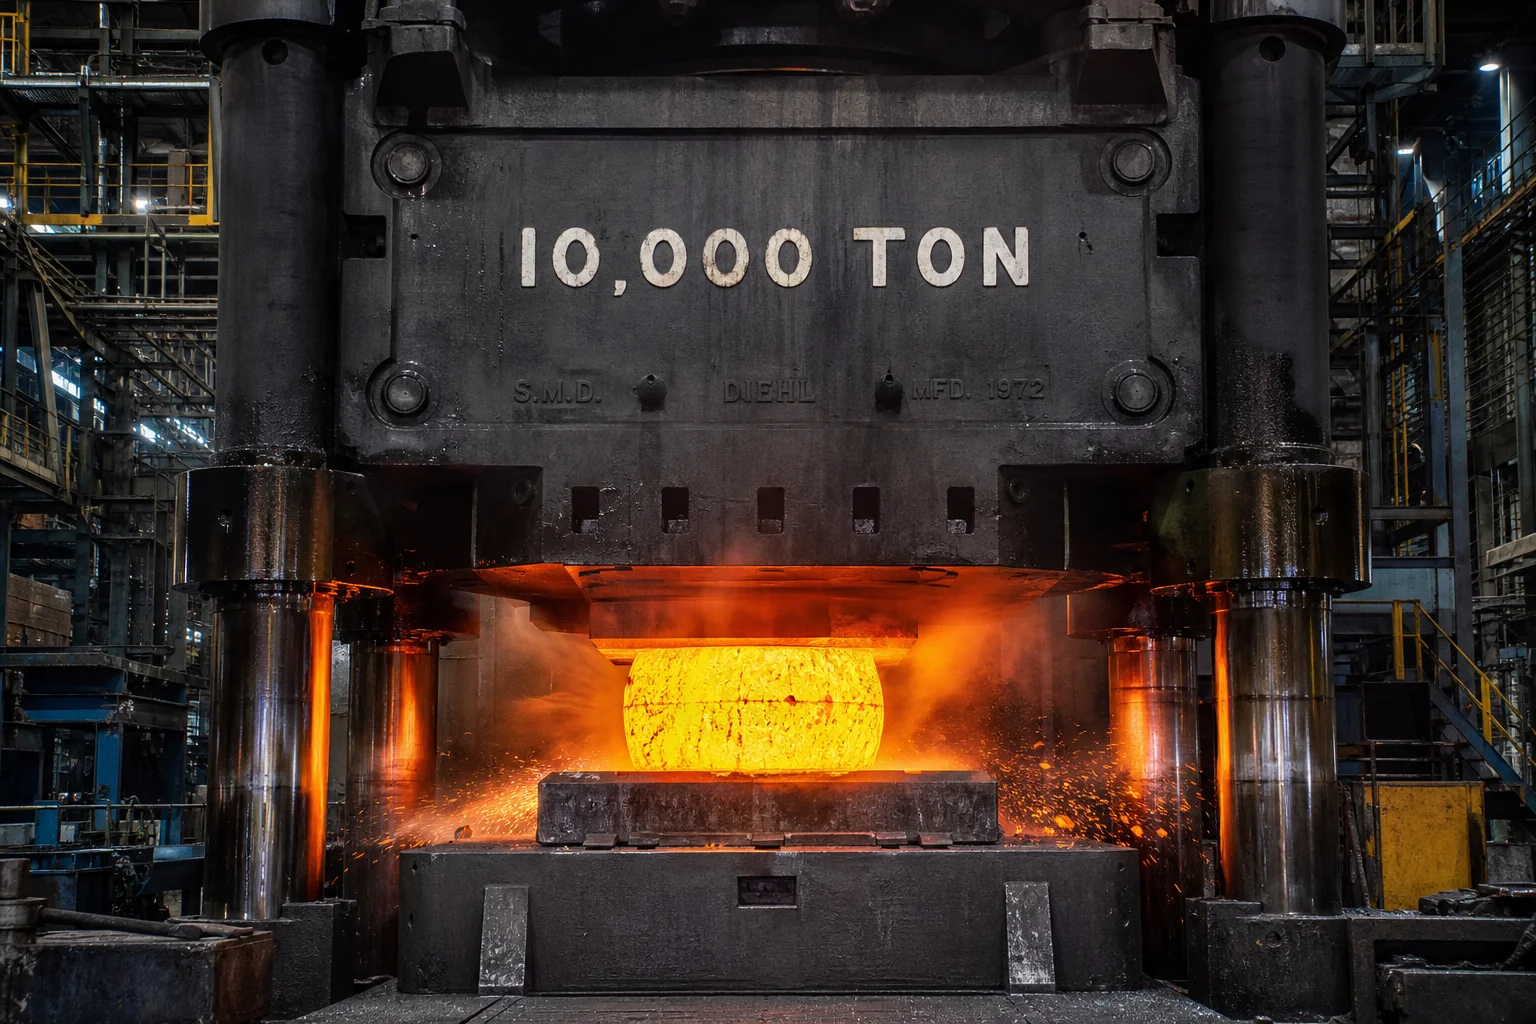
Jediná vnitřní smrštěná dutina, shluk mikropórů nebo nečistota ve slitině u základny válce o hmotnosti 15 tun způsobí prosakování hydraulické kapaliny pod vysokým tlakem, předčasné únavové porušení nebo katastrofální prasknutí lisovací desky při nárazovém tváření o síle 10 000 tun.
Dosahnutí absolutního uzavření tekutiny vyžaduje specializované litní inženýrství: lití Oceli s vysokou integritou na bázi uhlíku a manganu (ASTM A216 WCB / GS-20Mn5) , vysoce pevné Litiny ze slitinových ocelí (34CrMo4 / 42CrMo4) a Těžké hydraulické kujné litiny (QT500-7 / QT600-3) , podporované simulací směrového tepelného doplňování, CNC vnitřním vyvrtáváním hlubokých děr s dokonale hladkým broušením ( ) a hydrostatickým zárukou tlaku za vysokého tlaku.
Tato technická příručka podrobně popisuje metalurgii, zásobování taveniny při tuhnutí, obrábění hlubokých děr a normy zajištění kvality pro těžké hydraulické a lisovací litiny.
1. Provozní tlaková pole a mechanické režimy poruch
                     ┌──────────────────────────────────────────────┐
                     │ Ultra-High Dynamic Hydraulic Pressure        │
                     │ (350 bar – 700 bar / >10,000 Ton Force)      │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ High-Cycle Pressure Fatigue   │ │ Micro-Porosity Fluid Weeping  │ │ Press Platen Bending Deflect  │
│ (Pulsating hoop stress causing│ │ (Subsurface micro-shrinkage   │ │ (Uneven die load causing      │
│  fillet fatigue cracking)     │ │  channeling pressurized oil)  │ │  central platen cracking)     │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Hydraulická součástka | Provozní tlak a dynamické zatížení | Primární způsob poruchy | Materiálové řešení |
|---|---|---|---|
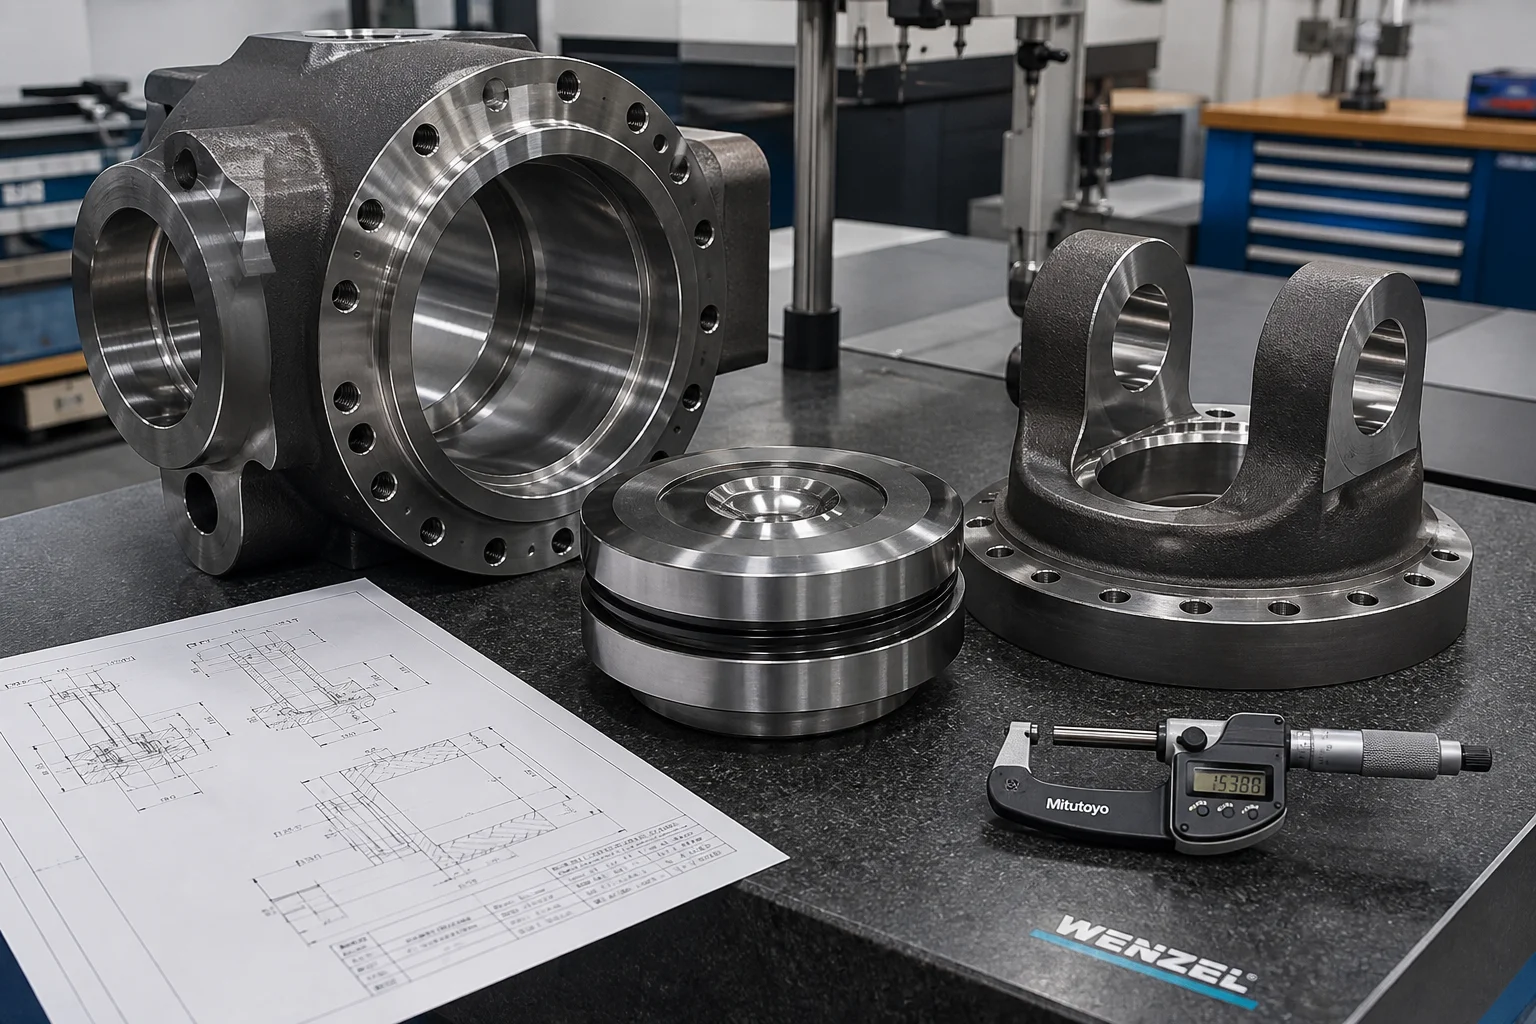
| Hlavní tělo kovacího válce | cyklický hydraulický tlak + tlakové špičky | Podélné napětí v plášti způsobené tlakem, únavové prasknutí pláště válce | Vysoce pevná litinová legovaná ocel (34CrMo4 / 42CrMo4 tepelně zušlechťovaná) |
| Přední hlava válce / ucpávka | Předpínací síla vysoce pevných táhel + třecí síla ucpávky při vysokém tlaku | Smykové namáhání příruby ohybem, vytržení ucpávky z hlavy válce | Uhlíková ocel pro výkovky (ASTM A216 WCB / GS-20Mn5) |
| Kryt pístu a spodní kloubová konzola | Přímý tlakový náraz ( ) + smyk kolíku | Únava ohybem u upevňovacího ucha, poškození vrtaného otvoru pro kolík | Těžká tvárná litina (QT600-3) / litinová slitinová ocel (ASTM A148) |
| Pohyblivý lisovací stůl (10–30 tun) | Uchycení matrice vícebodovou silou + extrémní ohyb ve třech bodech | Průhyb lisovacího stolu podél střednice, prasknutí T-drážky | Tuhostní těžká litinová ocel (GS-20Mn5) / perlitická tvárná litina (QT700-2) |
2. Slitiny pro tlakové hranice a výběr materiálů
Matice výběru materiálů pro těžké litiny pro hydraulické a pneumatické systémy:
| Materiální rodina | Norma / Specifikace | Chemické složení (hmotnostní %) | Tepelné ošetření | Mechanické vlastnosti | Ideální aplikace pro hydraulické a pneumatické systémy |
|---|---|---|---|---|---|
| Litá uhlíková ocel s obsahem manganu | ASTM A216 WCB / EN 10293 GS-20Mn5 | Normalizovaná a zušlechťovaná | Standardní hlavy hydraulických válců, stlačovací desky, závěsné základny | ||
| Vysoce pevná litá ocel Cr-Mo | ASTM A148 třída 105–85 / 34CrMo4 (1.7220) | Kalený a popuštěný (Q&T) | Válcové válce vysokotlakých kovacích lisů ( ) a matice táhlových tyčí | ||
| Těžký hydraulický tvárný litinový materiál | EN-GJS-600-3 / GB QT600-3 | Litý / normalizovaný | Těžké pístní hlavy, bloky řídicích ventilů, tělesa hydraulických čerpadel | ||
| Ocel pro tlakové zařízení za nízkých teplot | ASTM A352 LCC / 1,6220 | Kaleno a popouštěno | Výsuvné válcové zvedací zařízení pro námořní aplikace, tělesa podmořských akumulátorů |
Kovová čistota a odkysličení:
Vysoké hydrostatické tlaky nutí minerální hydraulické oleje pronikat mikroskopickými smršťovacími kanálky spojujícími shluky nekovových vměstků.
- Vakuové odplynění a lisování v kovárně : Roztavená ocel je míchána argonem a upravována vápníkem za účelem sféroidizace vměstků a snížení rozpuštěných plynů ( ).
- Omezení fosforu a síry : za účelem eliminace horkého trhání v oblasti průsečíků silných přírub.
3. Modelování směrové tuhnutí pro tlustostěnné tlakové odlitky
Hydraulické válce a lisovací desky mají masivní přechody tloušťky stěn: válcové pláště ( ) se spojují s těžkými montážními přírubami a uzavřenými spodními základnami ( ).
┌─────────────────────────────────────────────────────────────┐
│ Directional Solidification Strategy for Pressure Castings   │
├─────────────────────────────────────────────────────────────┤
│ 1. Computer-Aided Thermodynamic Simulation (MAGMA / ProCAST)│
│    • Identifies isolated hot-spots at barrel-to-base fillets│
├─────────────────────────────────────────────────────────────┤
│ 2. Strategic Insulated Exothermic Feeder Sleeves             │
│    • High-efficiency exothermic risers over thick bottom hub │
│    • Feeder Modulus $M_{\text{feeder}} \ge 1.4 \times M_{\text{wall}}$│
├─────────────────────────────────────────────────────────────┤
│ 3. Internal Steel Chills at Critical Flange Fillets         │
│    • Forces rapid directional freezing from barrel to riser │
│    • Eliminates centerline spongy shrinkage micro-porosity  │
├─────────────────────────────────────────────────────────────┤
│ 4. Heavy-Compaction Furan Resin No-Bake Sand Molding        │
│    • Rigid mold walls prevent ferrostatic mold dilation     │
└─────────────────────────────────────────────────────────────┘
4. Hlubokodírkové CNC obrábění a superdokončování
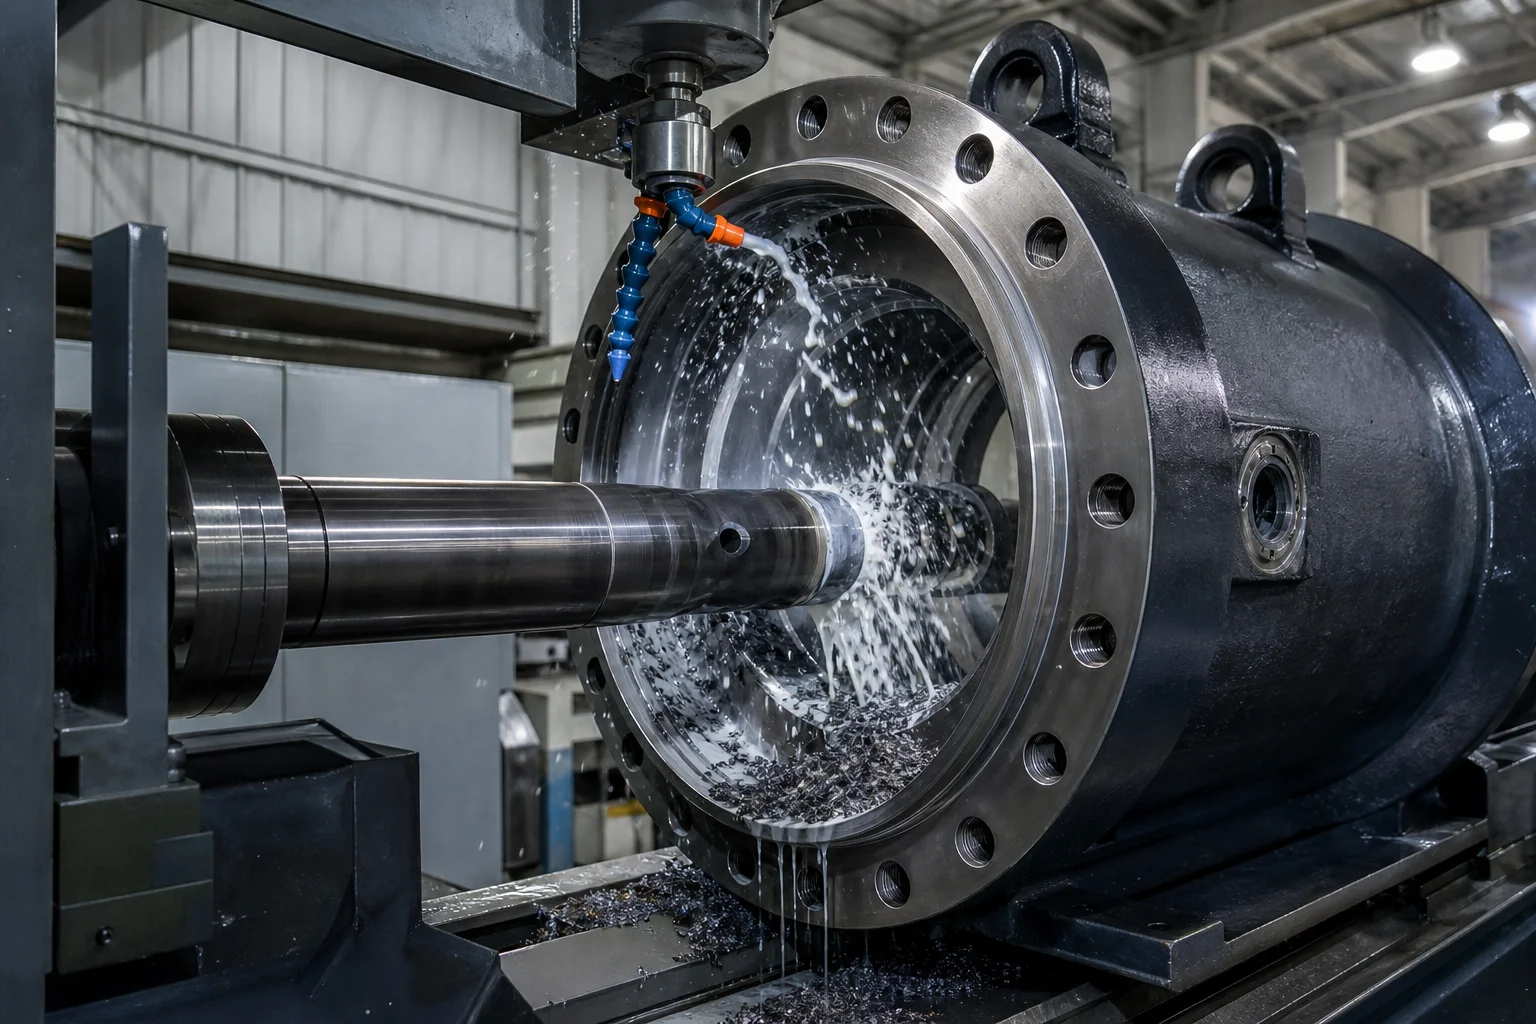
Vnitřní průměry hydraulických válců a drážky pro těsnění musí splňovat extrémní požadavky na rozměrovou přesnost a kvalitu povrchu, aby nedošlo k vytažení těsnění nebo úniku oleje:
Přesné CNC operace:
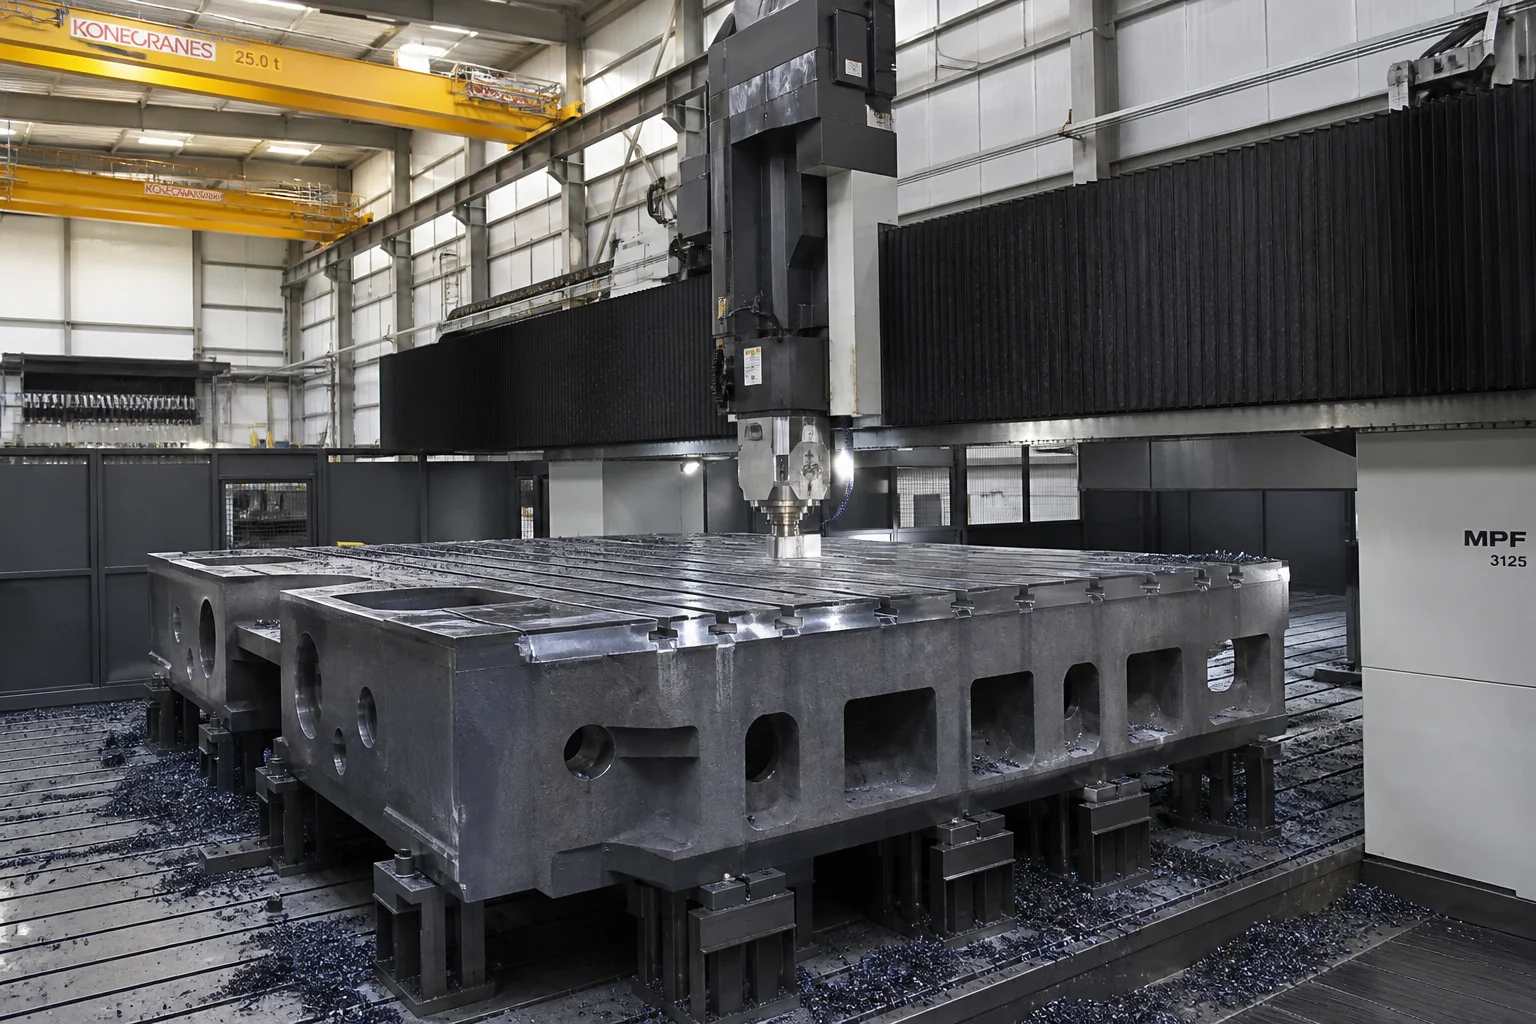
- Hlubokodírkové horizontální CNC vrtání : Vrtání válcových plášťů až 6 metrů dlouhých a průměrů až 1 200 mm na těžkých horizontálních CNC vrtacích strojích. Přímost a kulatost vrtaných otvorů jsou udržovány v toleranci .
- Vnitřní valivé broušení a leštění : Vnitřní těsnicí kluzné plochy válce jsou přesně leštěny a zpracovány diamantovými valci, aby byl dosažen extrémně hladký povrch s drsností , čímž se maximalizuje životnost polyuretanových a PTFE těsnění.
- Obrábění těsnicího O-kroužku na přírubě a připojovacích portů SAE : Přesné frézování drážek pro těsnění O-kroužkem na čelní ploše vysokotlakých spojů pomocí CNC frézek ( ) a závitů pro přírubové připojení SAE se čtyřmi šrouby.
- Obrábění T-drážek na desce a vodících pouzder : Velké CNC brusky s mostovou konstrukcí obrábějí T-drážky podle normy DIN 650 a vrtání pro vodící pouzdra, přičemž je dodržena rovnoběžnost vodících kolejnic v toleranci .
5. Hydrostatické zkoušky tlakových zkoušek a ověření kvality
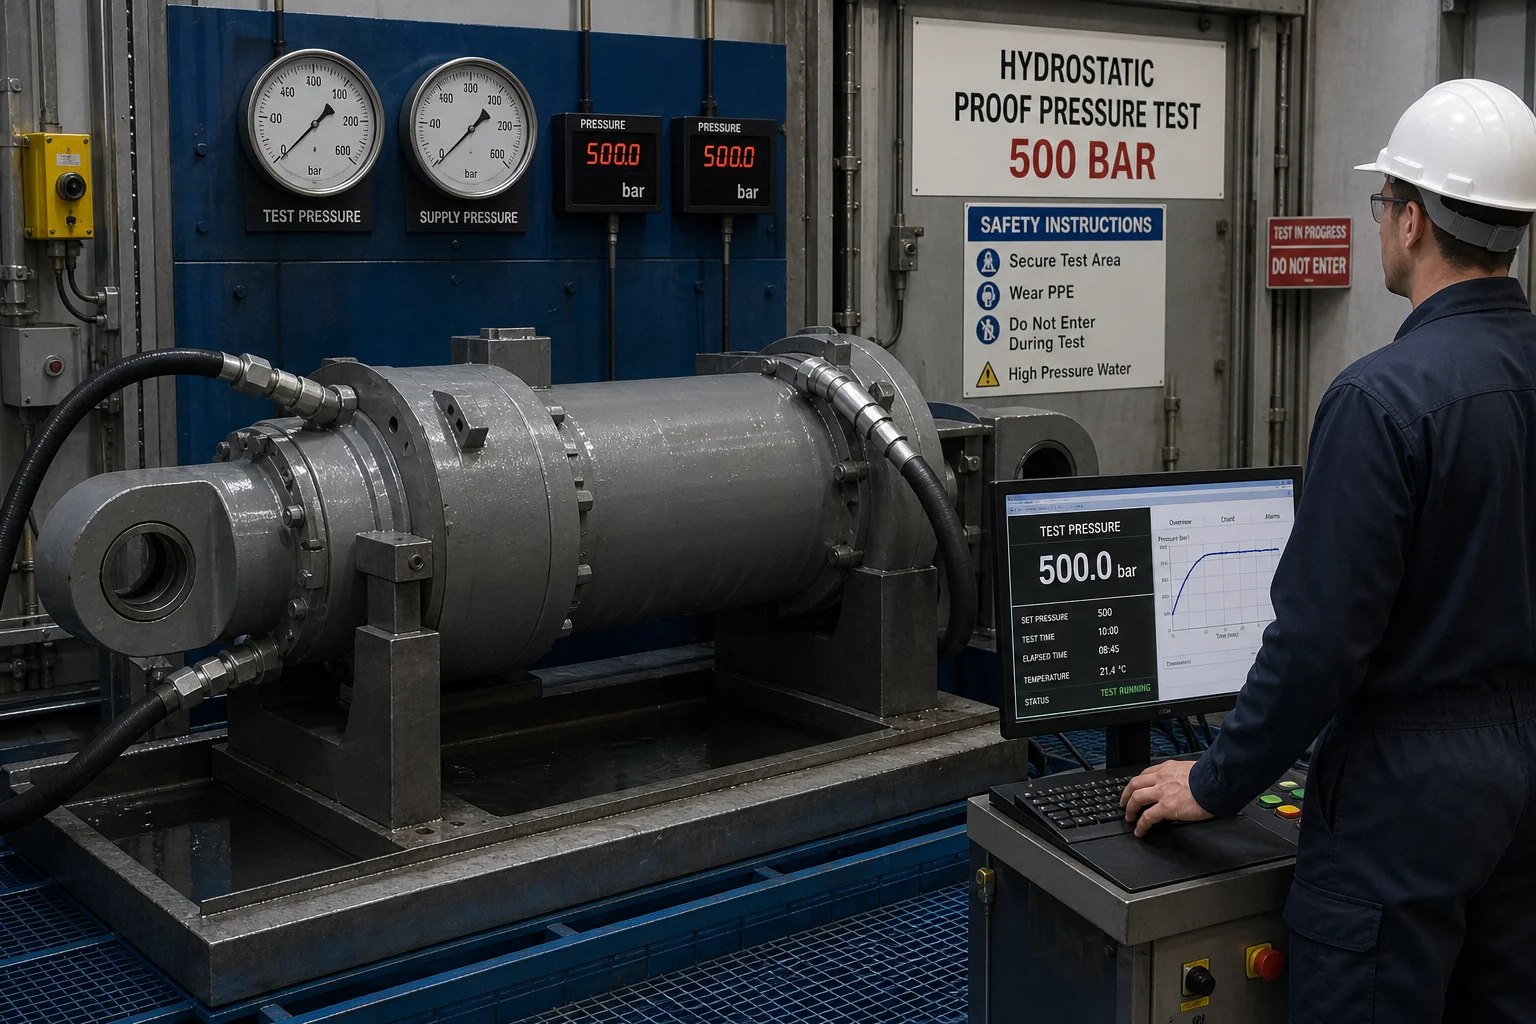
Každý litinový díl tvořící tlakovou hranici podstupuje před opuštěním továrny důkladné hydrostatické zkoušky tlakovou zkouškou:
        ┌───────────────────────────────────────────────────────┐
        │ 100% Volumetric Ultrasonic Testing (EN 10228-3 Cl 3)  │
        └──────────────────────────┬────────────────────────────┘
                                   │
        ┌──────────────────────────┴───────────────────────────┐
        ▼                                                      ▼
┌───────────────────────────────┐              ┌───────────────────────────────┐
│ Full Hydrostatic Proof Test   │              │ Magnetic Particle (MT) Scan   │
│ • Pressurized to 1.5× design  │              │ • 100% inspection of seal     │
│   working pressure (>500 bar) │              │   faces, tie-rod fillets, and │
│ • 30-minute hold time         │              │   flange radii                │
│ • Digital pressure log        │              │ • Zero linear crack defects   │
│ • Zero pressure drop / weep   │              │                               │
└───────────────────────────────┘              └───────────────────────────────┘
6. Komplexní normy zajištění kvality
| Parametr prohlídky | Testovací standard | Přijímací kritéria |
|---|---|---|
| Hydrostatický zkušební tlak | ISO 19973 / ASME Sec VIII Div 1 | návrhový tlak udržovaný po dobu ; nulový pokles tlaku, žádné kapání |
| Ultrazvukové testování (UT) | EN 10228-3 Třída 3 / ASTM A609 Úroveň 1 | 100% proskenování základů válců, hlav válců a desek; žádné kritické dutiny zmrzlého lití |
| Magnetická prášková zkouška (MT) | EN 10228-1 / ASTM E709 (fluorescenční) | 100% pokrytí drážek pro těsnění, zakulacení táhlových tyčí a závitů přípojek; žádné trhliny |
| Běhová válcovitost a povrch | Digitální mikrometr pro měření vnitřních průměrů a profilometr povrchu | Kruhovitost otvoru ; drsnost povrchu |
| Tažné a rázové zkoušky | ISO 6892-1 / ASTM E23 na připojených zkušebních vzorcích | Ověřeno ; nárazová houževnatost podle Charpyho aT (aT pro LCC) |
7. Schopnosti výroby těžkých hydraulických odlitků ve společnosti Dandong City Pengxin Machinery Co., Ltd.
Dodávka velkých hydraulických válců a lisovacích odlitků vyžaduje vysokou nosnost jeřábů, pokročilé indukční tavící zařízení a vakuové odplyňování, soustruhy pro hluboké vrtání a specializované hydrostatické zkušební komory pro vysokotlaké zkoušky.
Dandong City Pengxin Machinery Co., Ltd. dodává plně certifikované kompletní těžké hydraulické a lisovací odlitky:
- Komplexní schopnosti materiálů : Certifikované lití z ocelí ASTM A216 WCB, GS-20Mn5, slitinových ocelí 34CrMo4 / 42CrMo4 a těžkých hydraulických kujných litin (QT500-7 / QT600-3).
- Infrastruktura pro těžké zátěže : Výrobní zařízení o rozloze 80 000 m² s těžkými jeřáby schopnými lití jednotlivých odlitků o hmotnosti od 500 kg do 25 tun.
- CNC obrábění a leštění hlubokých otvorů : Těžké horizontální CNC vrtací stroje a nástroje pro leštění hlubokých otvorů umožňující výrobu vnitřních otvorů o průměru až 1 200 mm a délce až 6 metrů.
- Vlastní zkušební prostor pro tlakové zkoušky : Specializované hydrostatické zkušební zařízení schopné záručních zkoušek až do tlaku s automatickým digitálním záznamem dat.
- Úplné certifikace : Certifikováno podle ISO 9001, poskytujeme kompletní materiálové zkušební protokoly EN 10204 3.1 a 3.2, protokoly ultrazvukové (UT) a magnetopraškové (MT) zkoušky pro 100 % výrobků a záznamy hydrostatických zkoušek.
Závěr
Těžké hydraulické válce a litiny pro kovové lisovací stroje pracují na extrémní hranici uchování hydraulické energie a cyklické únavy materiálu. Zabránění katastrofálním prasknutím válců nebo prasknutí desek vyžaduje čistou ocel bez kyslíku, vědecky řízené směrové tuhnutí s použitím přilivových hlav, přesné CNC vrtání a broušení hlubokých otvorů a neúprosné hydrostatické zkoušky.
Spolupráce s zkušeným, integrovaným dodavatelem těžkých litin a přesného obrábění zajišťuje, že vaše hydraulické lisy a systémy hydraulického pohonu budou fungovat s maximální bezpečností, výkonem a spolehlivostí.
Kontaktujte společnost Dandong City Pengxin Machinery Co., Ltd. a zašlete nákresy vašich součástí pro hydraulické válce nebo lisy.
Dandong City Pengxin Machinery Co., Ltd. — Těžká litina a přesné obrábění, od roku 1958.
Obsah
- 1. Provozní tlaková pole a mechanické režimy poruch
- 2. Slitiny pro tlakové hranice a výběr materiálů
- 3. Modelování směrové tuhnutí pro tlustostěnné tlakové odlitky
- 4. Hlubokodírkové CNC obrábění a superdokončování
- 5. Hydrostatické zkoušky tlakových zkoušek a ověření kvality
- 6. Komplexní normy zajištění kvality
- 7. Schopnosti výroby těžkých hydraulických odlitků ve společnosti Dandong City Pengxin Machinery Co., Ltd.
- Závěr