
 EN
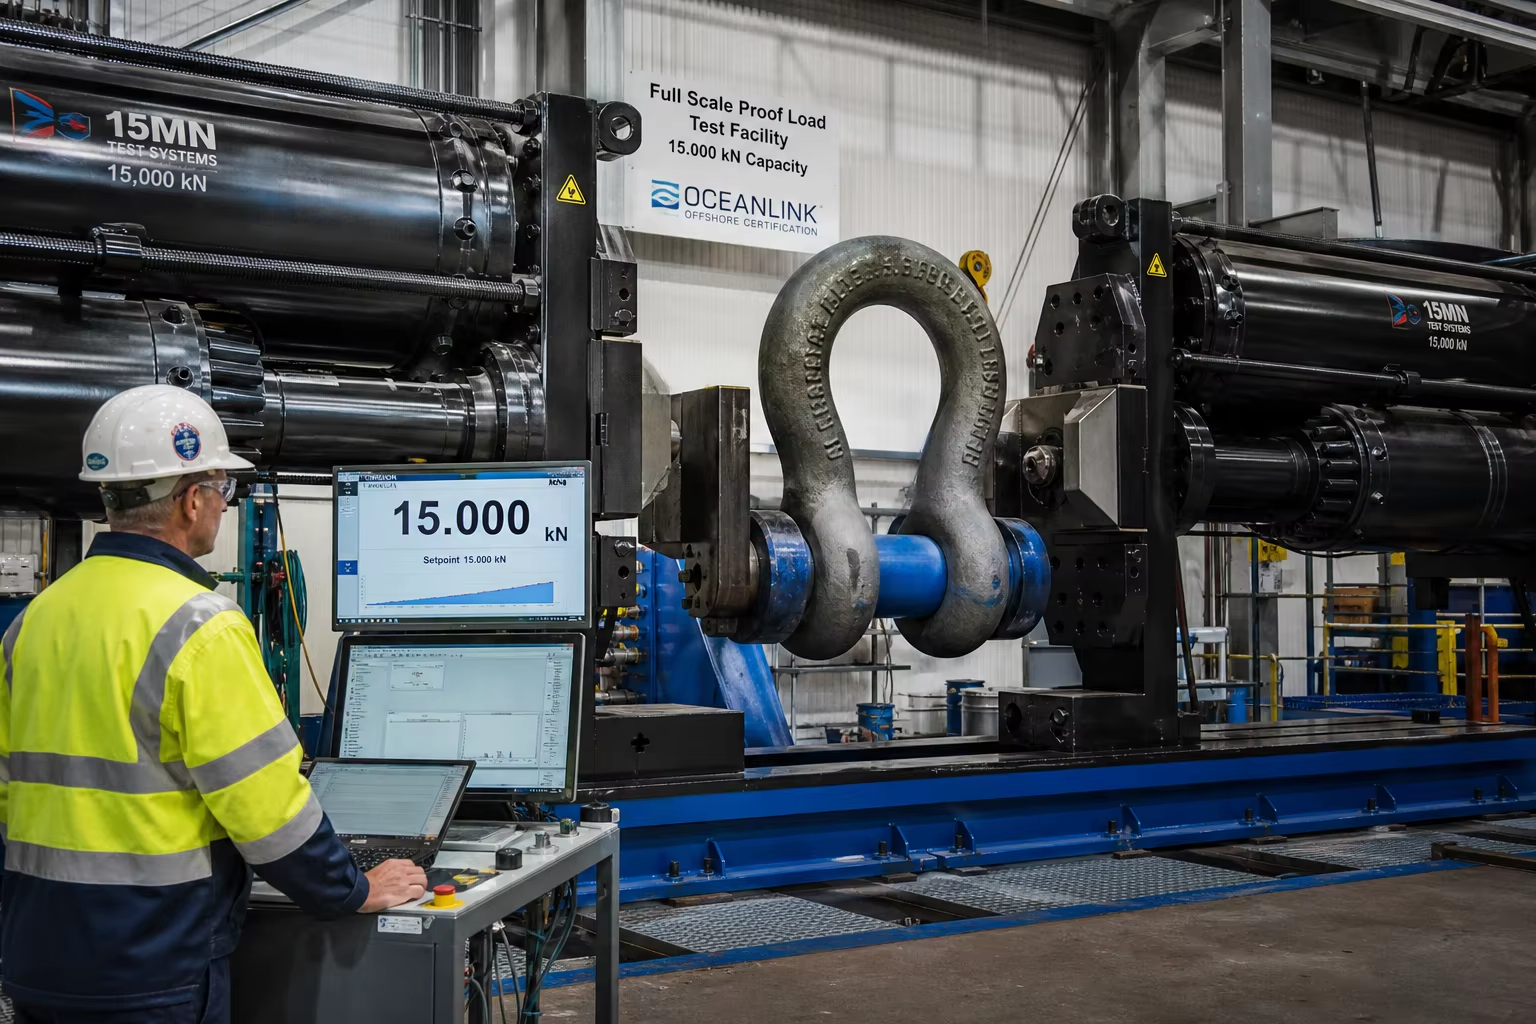
Meta Description: Visiškai techninis sunkiųjų lydinių iš plieno jūros paviršiaus užtvirtinimo priedų ir giliųjų vandenų inkarų komponentų vadovas. Ištirkite R4, R4S ir R5 klasės aukštosios stiprybės liejimo plienus (Rm >= 1000 MPa), pojūrinės korozijos nuovargį, -20 °C Charpy smūginį stiprį (>= 50 J), CTOD lūžio mechaniką bei 15 000 kN patvirtintąją apkrovos tempimo bandymų normą pagal DNV-OS-E302 ir ABS.
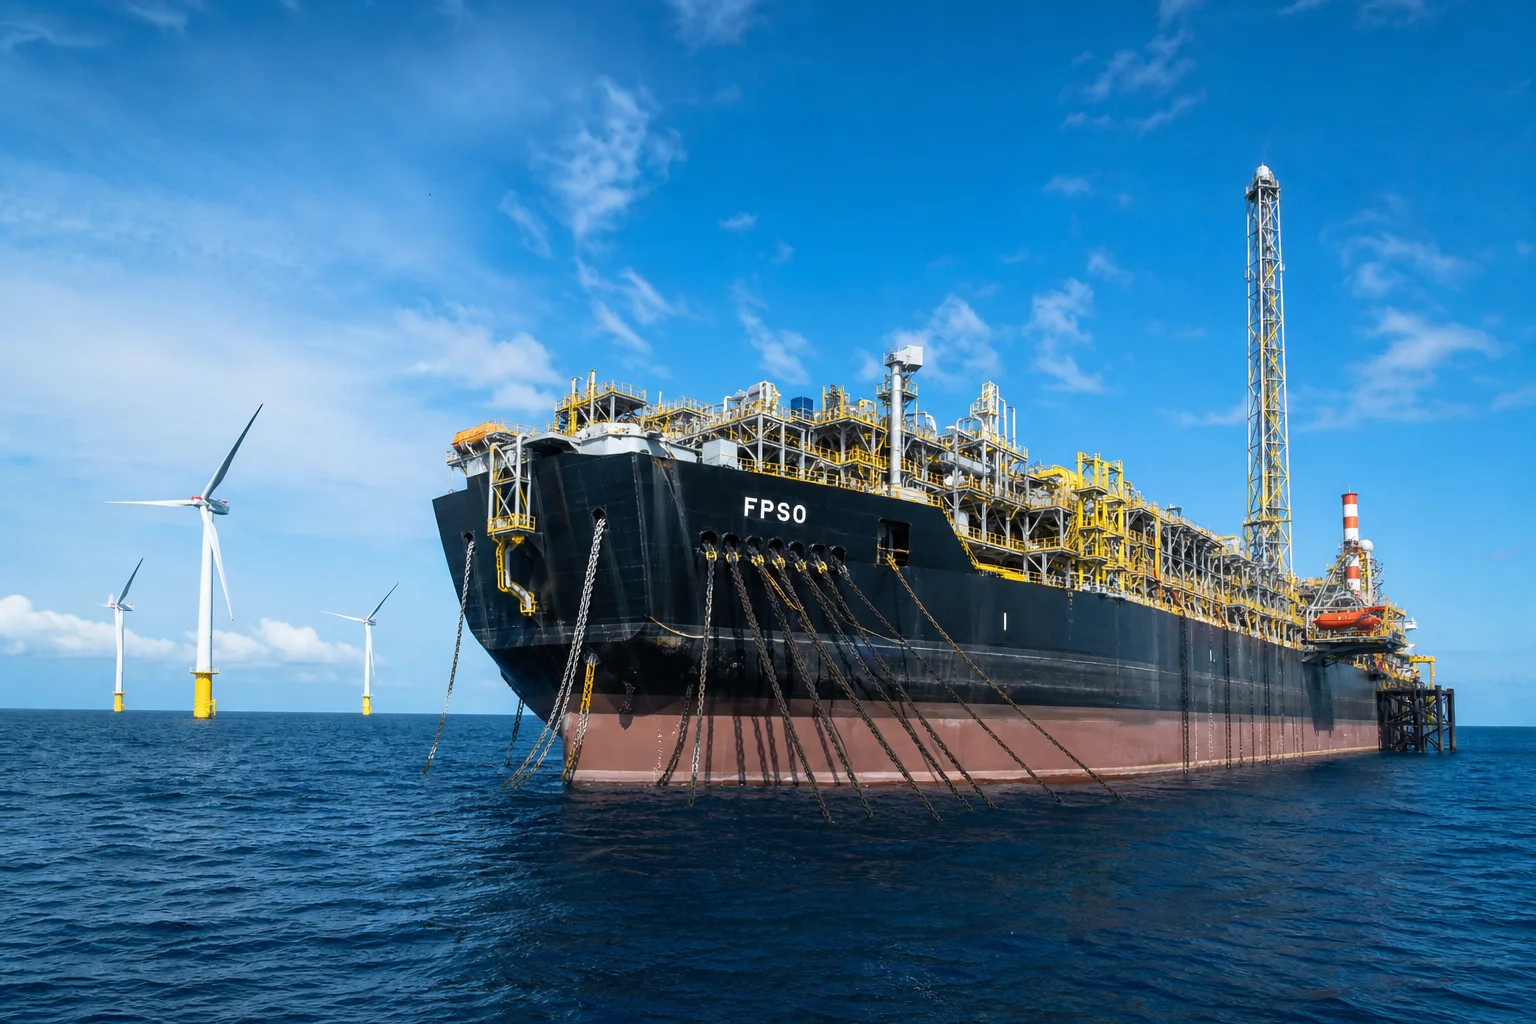
Giliųjų vandenų jūros naftos ir dujų paieškoje (FPSO, FLNG, puspankių platformų) bei plūduriuojančių jūros vėjo energijos turbinų (FOWT) sistemose jūros paviršiaus užtvirtinimo linijos ir inkarų sujungimo įtaisai yra galutiniai misijos kritiniai stoties laikymo komponentai. Inkarai laiko plūduriuojančias platformas vandenyne nuo 300 metrų iki daugiau nei 2500 metrų gylio , o užtvirtinimo linijos ir inkarų jungtys nepertraukiamai veikiamos jūros mechaninių jėgų:
- 100 metų trukmės ekstremalių audrų bangų ir ciklonų gūsių : Viršutinės dinaminės tempimo linijos įtempimų viršūnės viršija ().
- Tolydi 25 metų ciklinė nuovargio apkrova ( ): Didelės amplitudės žemo dažnio bangų poslinkis kartu su aukšto dažnio vorteksais sukeltomis virpesiomis (VIV).
- Sunkus jūros dugno aplinkos poveikis : Tolydus giliųjų jūros druskingo vandens elektrocheminis korozijos poveikis, beoro sieros redukuojančių bakterijų (SRB) duobuotasis korozijos poveikis ir katodinės apsaugos (CP) vandenilio embritizacijos rizika .
Šiomis sunkiomis jūrinėmis sąlygomis vieno pritvirtinimo komponento verslo gedimas gali sukelti platformos nusileidimą, požeminio vamzdyno plyšimą, daugiamilijoninius naftos ištekėjimus ar plaukiojančios vėjo jėgainės apvertimą. Todėl jūrų pritvirtinimo liejiniams būtina atitikti pasaulio griežčiausius jūrų standartus – kurie reglamentuojami DNV-OS-E302 (Jūrų pritvirtinimo grandinės ir priedai) ir ABS taisyklės jūrų pritvirtinimo sistemų statybai ir klasifikavimui .
Atitikties pasiekimas reikalauja specializuotos liejyklos inžinerijos: liejimo Ultraaukštos stiprybės užšaldytų ir temperuotų nikeliu, chromu ir molibdenu leguotų plienų (jūrų pritvirtinimo rūšys R4, R4S ir R5) su tempimo stipriu, viršijančiu , patvirtinančių šaltumo Charpy smūginį stiprumą ( aT ), vykdymo Skilto viršūnės atvėrimo poslinkis (CTOD) lūžio atsparumo bandymai ir atlikimas Viso masto hidraulinis patvirtinamasis apkrovos tempimo bandymas ( ).
Ši inžinerinė gairė pateikia išsamų jūrų kotavimo metalurgijos, liejimo defektų pašalinimo, šiluminio apdorojimo protokolų, CNC skylučių frezavimo ir įstatymų nustatytų jūrų sertifikavimo darbo eigų analizę.
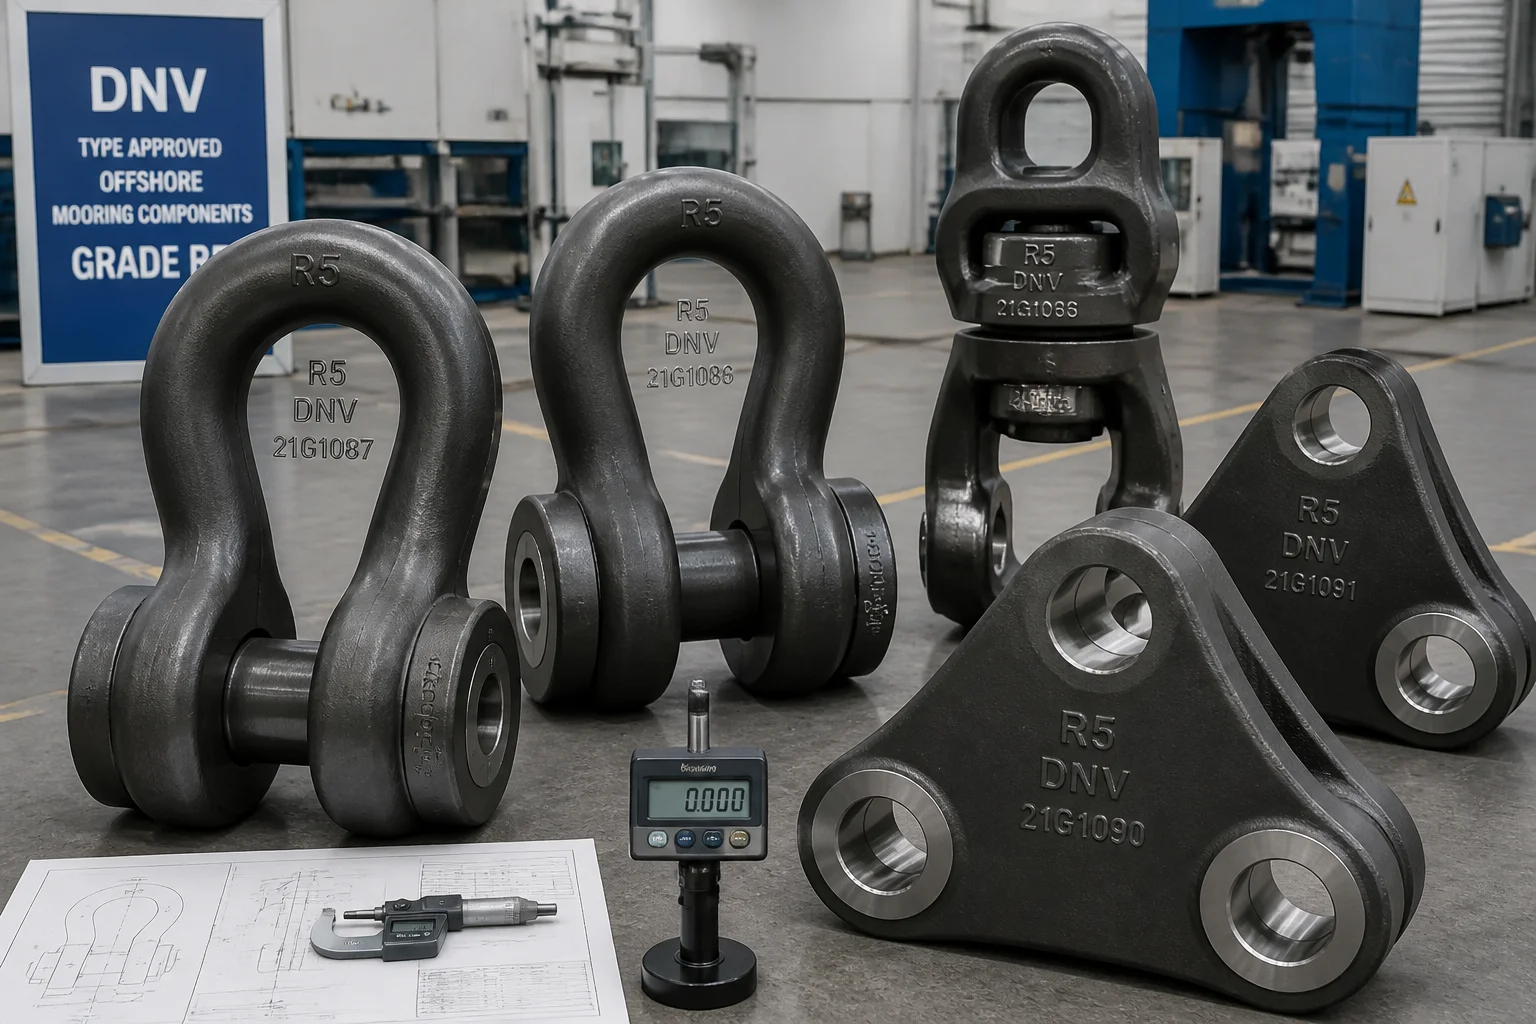
1. Giliųjų vandenų kotavimo dinaminiai įtempimų laukai ir sugadinimo būdai
                     ┌──────────────────────────────────────────────┐
                     │ Severe Deepwater Ocean Dynamics (>10,000 kN) │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ High-Cycle Wave Fatigue       │ │ Cathodic Hydrogen Embrittling │ │ High-Tension Peak Snapping    │
│ (Tension-tension cyclic stress│ │ (Atomic hydrogen diffusion    │ │ (Storm surge peak overload    │
│  at shackle crown radii)      │ │  into high-hardness R5 steel) │ │  exceeding yield strength)    │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Jūrų kotavimo įrangos komponentas | Mechaninė veikiamoji apkrova | Kritinis sugadinimo būdas, kurio reikia išvengti | Medžiagos rūšies sprendimas |
|---|---|---|---|
| Jūrų kotuojamųjų grandinių kabliai ir sukimosi jungtys | Nuolatinė tempimo linijos įranga + daugiakampė sukimosi jungties sukimosi judėjimas | Viršūnės spindulio lenkimo nuovargis, sukimosi ašies užstrigimas | Lietas Ni-Cr-Mo plienas (DNV klasė R4 / R4S) |
| Delta trišakiai plokštės ir sujungimo grandinės | tiesios linijos kampo apkrovos skirstymas į tris kryptis ( ) | Centrinės akutės pjūvio ištrūkimas, trapusis lūžis | Didelės stiprybės užšaldytas ir temperuotas lietasis plienas (klasė R5) |
| Kenter jungiamieji šakliai | Tiesioginis grandinės prie grandinės sujungimas su užrakinimu | Kūginio piršto perpjovimas, užrakinamojo liežuvio nuovargis | Kovotasis / lietasis klasės R4S (Rm MPa) |
| Požeminiai vamzdiniai įsišaknijimo poliai su akimis | Gilių požeminių ankerių laikymo trauka | Pagrindo suvirinimo sluoksninis plyšimas, akutės paviršiaus susidėvėjimas | Didelės stiprumo žemoje temperatūroje liejamosios plieno rūšies (ASTM A352 LCC) |
2. Jūrų kotavimo klasės R4, R4S ir R5 metalurgija bei cheminė sudėtis
DNV-OS-E302 ir ABS nustato griežtus mechaninius ir cheminius reikalavimus liejamiems jūrų kotavimo plienams:
| Jūrų kotavimo klasė | Minimalus takumo stipris ( ) | Minimalus tempimo stipris ( ) | Minimalus ištįsimas ( ) | Minimalus ploto sumažėjimas ( ) | Charpy V-formos įpjovos bandymas (CVN) esant | Kritinės panaudojimo aplinkos sąlygos |
|---|---|---|---|---|---|---|
| R3 klasė | (pagrindinė) / (viršytinė) | Plieninės švelniosios vandens kotvietės, laikinosios gręžimo įrangos | ||||
| R4 klasė | aT | Standartinės gilumos jūros FPSO ir FLNG kateno linijos | ||||
| R4S klasė | aT | Didelės įtemptybės įtemptosios grandinės iš sintetinės medžiagos ir grandinės hibridinės linijos | ||||
| R5 klasė | aT | Ultragiluminis giluminės jūros plūduriuojančios jūrinės vėjo energijos (FOWT) įrenginys, Arkties naftos ir dujų gamybos laivai (FPSO) |
Griežta cheminė sudėtis ir grynumo inžinerija (R5 klasė):
- Anglies ekvivalentas ( ): .
- Vandenilio sukeltos trapumo mažinimas : Norint užkirsti kelią vandeniliui sukeliamam įtempimui sukeltai korozijai (HISCC) veikiant aktyviai katodinei apsaugai, Maksimali paviršiaus kietumas griežtai ribojamas iki .
- Vakuumo dujų pašalinimas ir kausonio rafinavimas : Ultra-low sulfur ( ) ir fosforas ( ) bei bendras deguonis ir vandenilis .
3. Aukštos kokybės liejimo inžinerija ir kryptininis kietėjimas
Pritvirtinimo šakutės ir trišakiai plokščiukai turi storesnius skerspjūvius ( ), kuriems taikomos ekstremaliai didelės tempimo įtempimų jėgos vidinio lanko spindulio srityje:
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Master Tooling & Furan Resin Sand Molding   │
│    • High-compaction rigid molds eliminate sand erosion     │
├─────────────────────────────────────────────────────────────┤
│ 2. CAE Solidification Simulation & Thermal Modulus Design   │
│    • Feeder risers placed over outer crown sections         │
│    • Zero centerline shrinkage at high-stress inner radius  │
├─────────────────────────────────────────────────────────────┤
│ 3. Ceramic Foam Filtration & Tangential Bottom Gating       │
│    • Smooth, non-turbulent metal flow prevents dross traps  │
├─────────────────────────────────────────────────────────────┤
│ 4. Heavy Steel Chills at Critical Pin Hole Intersections    │
│    • Forces rapid directional freezing toward top feeders   │
└─────────────────────────────────────────────────────────────┘
4. Daugiapakopis užšaldymo ir kaitinimo (Q&T) šiluminis apdorojimas
As-Cast Ni-Cr-Mo Steel Component
                │
                ▼
┌────────────────────────────────────────────────────────┐
│ 1. Full Austenitizing (890 °C – 930 °C)                │
│    (Complete homogenization and grain refinement)      │
└───────────────┬────────────────────────────────────────┘
                │
                ▼  High-Agitation Polymer / Water Quench
┌────────────────────────────────────────────────────────┐
│ 2. Severe Quenching (Rapid Heat Extraction)            │
│    (Transforms heavy section to fine Martensite/Bainite)│
└───────────────┬────────────────────────────────────────┘
                │
                ▼
┌────────────────────────────────────────────────────────┐
│ 3. High-Temperature Tempering (600 °C – 660 °C)        │
│    (Relieves all internal quenching stresses;          │
│     produces uniform Tempered Martensite/Sorbite;      │
│     locks in Rm >= 1000 MPa with CVN >= 58 J at -20 °C)│
└────────────────────────────────────────────────────────┘
5. Tikslus CNC suveržiamųjų skylių frezavimas ir profilio apdirbimas
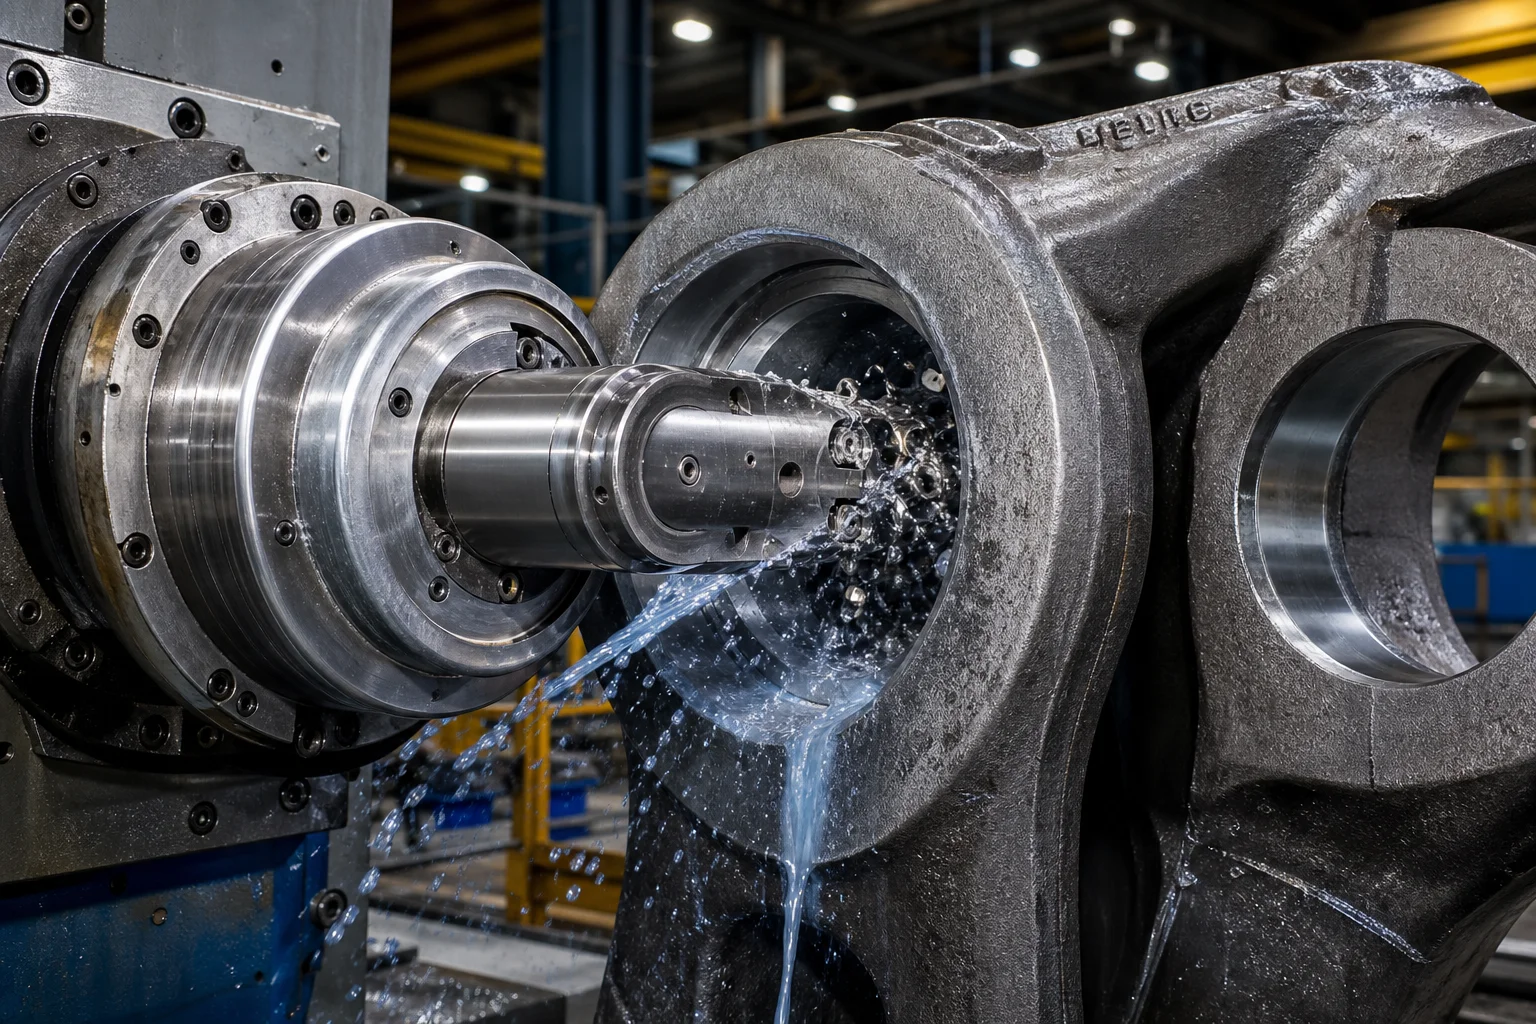
Veržlių skylių išdėstymas nulemia apkrovos pasiskirstymą dvipjūnėse šakutėse ir neleidžia koncentruotos apkrovos veikti viename taške:
- CNC horizontalus šakutės veržlių skylių frezavimas : abi šakutės ausis frezuojamos eilėje vienoje pritvirtinimo pozicijoje. Veržlių skylių koncentriškumas išlaikomas ribose ± , o skylių paviršiaus šiurkštumas – .
- Vidinio spindulio profilio kontūravimas : Sklandus vidinės vainiko apkrovos nešančiojo spindulio frezavimas ( ) siekiant pašalinti įtempimų koncentracijos įpjovas.
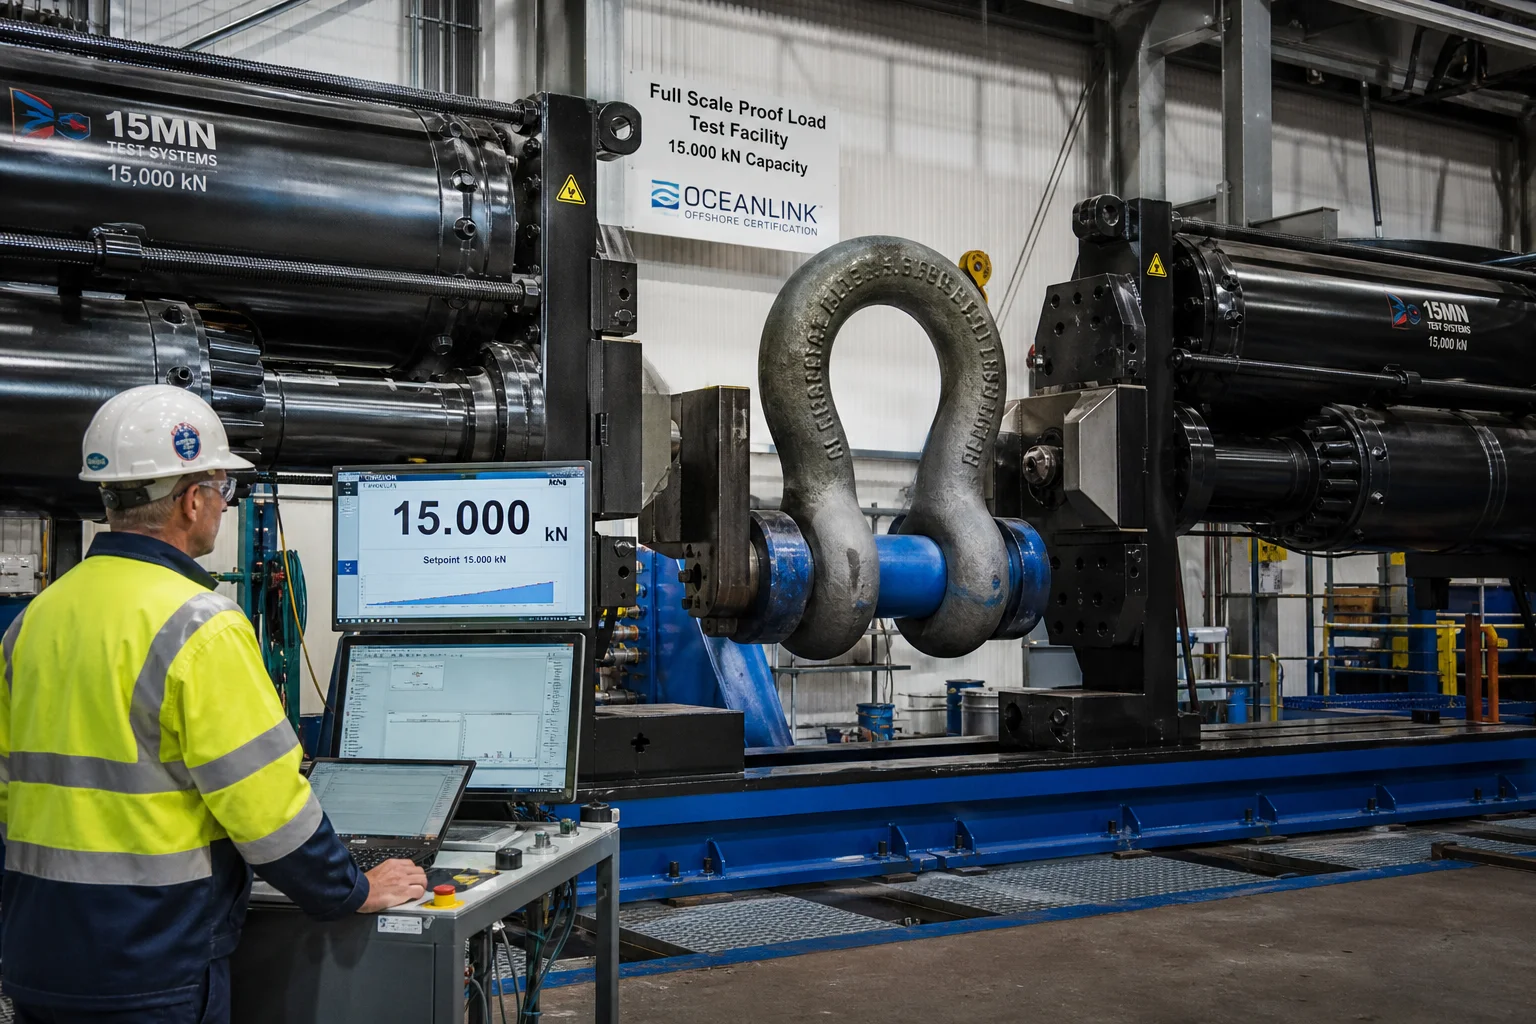
6. Viso masto patvirtinamasis tempimo bandymas ir neardomieji kokybės standartai
| Patikros kategorija | Standartinis / specifikacinis | Priėmimo kriterijai |
|---|---|---|
| Patvirtinamasis tempimo bandymas | DNV-OS-E302 / ABS (viso masto bandymų įrenginys) | Patvirtinamasis tempimas atliekamas iki minimalios lūžio apkrovos ( ); nėra nuolatinės plastinės deformacijos |
| Lūžio apkrovos bandymas (pavyzdys) | DNV-OS-E302 ardymojo tempimo bandymų įrenginys | po vieną pavyzdį iš kiekvienos partijos imama visiškai išbandyti Minimalus lūžio apkrovos dydis (MBL) )be sugadinimo |
| Charpy V-formos įpjovos smūginis stipris | ISO 148-1 / ASTM E23 | Patvirtinta aT pridedamų bandymo pratęsimų paviršiuje |
| CTOD lūžio atsparumas | BS 7448 / ASTM E1820 esant | Skilimo viršūnės atvirumo poslinkis ; patvirtina atsparumą nuovargio įtrūkimų plėtimuisi |
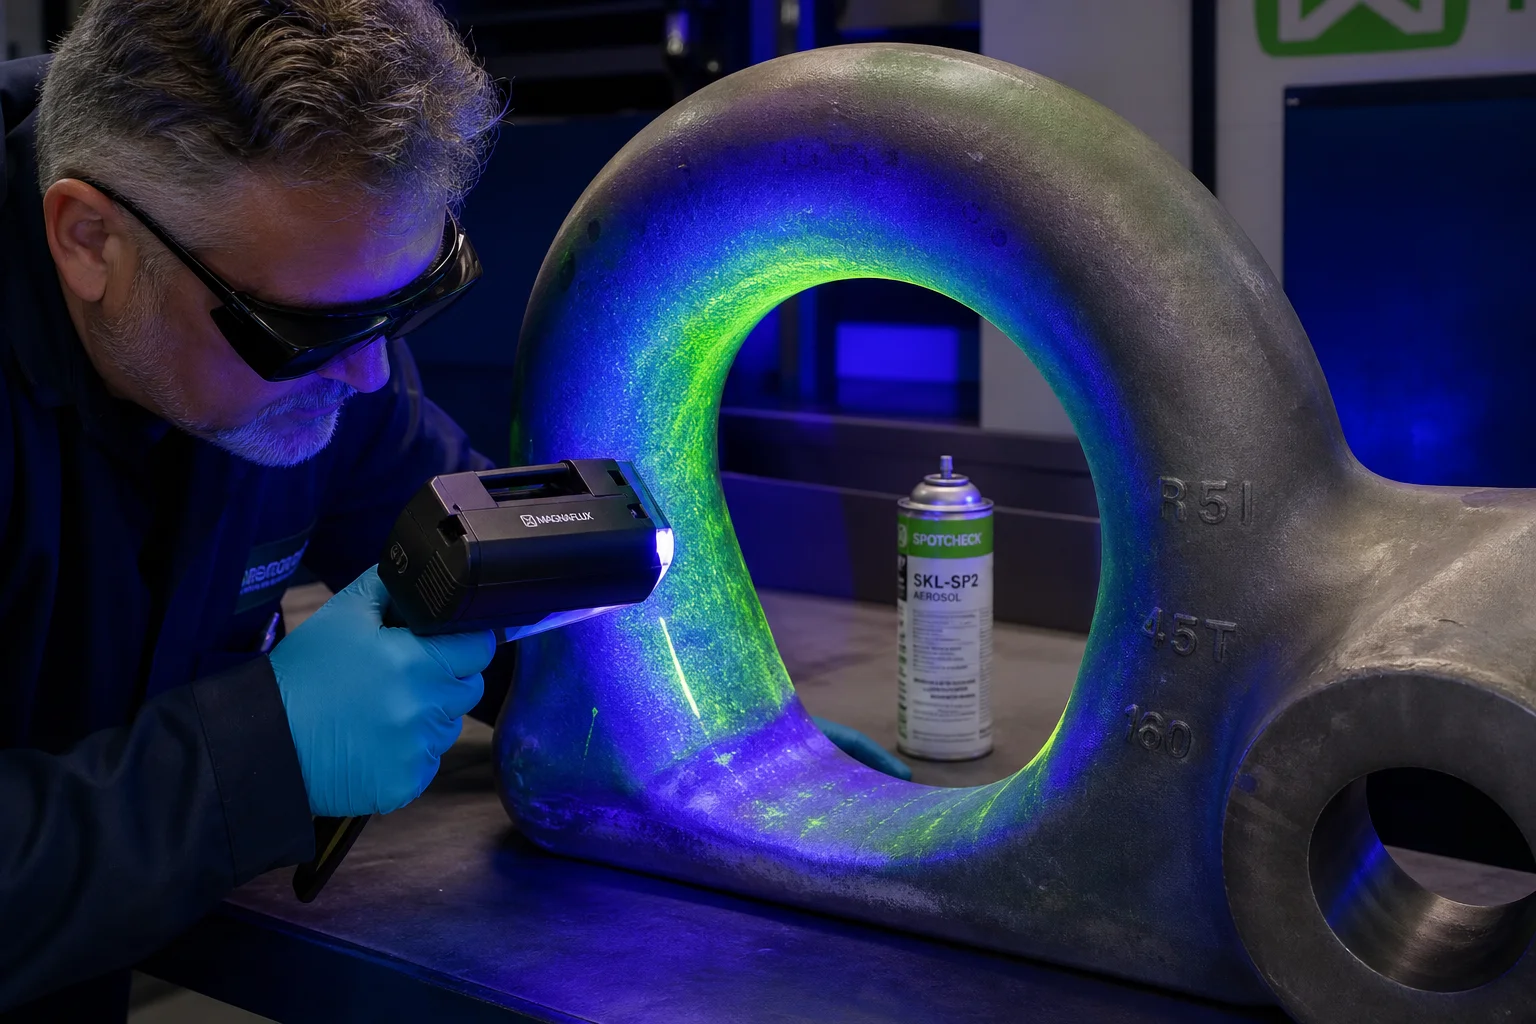
| Magnetinė dalelių kontrolė (MT) | ISO 9934 / ASTM E709 (fluorescencinis) | 100 % visų paviršiaus spindulių, lankų ir ašinių skylių tikrinimas; 1 lygio – nė vieno įtrūkimo |
 |Garso bangų tyrimas (GBT) |EN 10228-3 klasė 3 / IACS UR M3 | 100 % tūrinis šakutės lanko ir žiedų ausų skenavimas; vidinės tuštumos neleidžiamos |
7. Jūrų kotuojimo liejimo galimybės „Dandong City Pengxin Machinery Co., Ltd.“
Jūrų kotuojimo liejimų gamyba pagal R4, R4S ir R5 klasę reikalauja patvirtinto liejyklos darbo leidimo, švaraus vakuumo indukcijos lydymo, kompiuterizuotų kaitinimo ir aušinimo įrengimų bei stiprių bandymų su apkrova partnerystės.
Dandong miesto Pengxin mašinų gamybos bendrovė, UAB pateikia visiškai sertifikuotus, paruoštus naudoti jūrų kotuojimo ir inkarų jungčių liejimus:
- Didelės stiprybės jūrų lydiniai : Sertifikuota DNV klasės R3, R4, R4S ir R5 Ni-Cr-Mo liejimo plienų bei žemos temperatūros konstrukcinio plieno (ASTM A352 LCC) gamyba.
- Sunkioji liejykla infrastruktūra : 80 000 m² sunkusios liejybos gamykla su dvigubomis viršutinėmis kranų sistemomis, galinčiomis išlieti vieną lydinio plieno liekaną nuo 200 kg iki 25 tonų.
- Vidinė kompiuterizuota šiluminė apdorojimo sistema : Automatiniai bokštiniai krosnių su maišomaisiais polimeriniais aušinimo baseinais, užtikrinantys patvirtintą tempimo stiprumą su aT .
- Tikslus CNC apdirbimas : Sunkūs horizontalūs frezavimo stakliai, užtikrinantys vieno nustatymo sąlygomis iš eilės esančių jungiamųjų ašių skylių tikslumą ir koaksialumą .
- Klasifikacinės draugijos patvirtinimai : Įsteigtos bandymų ir patikrinimų procedūros DNV, ABS, Lloyd’s Register, BV ir CCS stebėjimo bandymams, teikiant visus EN 10204 3.2 jūrų naudojimo sertifikatus bei patvirtintų tempimo bandymų protokolus.
Išvada
Jūrų pritvirtinimo ir giliųjų vandenų inkarų liekanos veikia ekstremaliomis jūros įtempimo, ciklinės bangų nuovargio ir požeminės korozijos sąlygomis. Užtikrinti 25 metų stovėjimo vietoje saugumą be katastrofiško lyno plyšimo reikalauja ypatingai švarios Ni-Cr-Mo lydinio metalurgijos (R4/R5 klasė), griežtų kietumo ribų ( ) siekiant išvengti vandenilio embrittlement (kietėjimo), patvirtinto Charpy smūgio ir CTOD lūžio atsparumo, taip pat viso masto hidraulinio bandymo įtempimo testai.
Bendraudami su patyrusia, integruota sunkiųjų liejinių ir tikslaus apdirbimo galią turinčia įmone užtikrinama, kad jūsų plūduriuojančios jūrų platformos ir vėjo elektrinės liks saugiai pritvirtintos net labiausiai žiauriuose pasaulio jūros audrose.
Susisiekite su „Dandong City Pengxin Machinery Co., Ltd.“, kad pateiktumėte savo jūrų kotavimo įrangos brėžinius arba susitartumėte dėl klasifikacinės bendrovės stebėjimo bandymų.
Dandong City Pengxin Machinery Co., Ltd. — sunkieji liejimai ir tikslusis apdirbimas nuo 1958 m.
Turinys
- 1. Giliųjų vandenų kotavimo dinaminiai įtempimų laukai ir sugadinimo būdai
- 2. Jūrų kotavimo klasės R4, R4S ir R5 metalurgija bei cheminė sudėtis
- 3. Aukštos kokybės liejimo inžinerija ir kryptininis kietėjimas
- 4. Daugiapakopis užšaldymo ir kaitinimo (Q&T) šiluminis apdorojimas
- 5. Tikslus CNC suveržiamųjų skylių frezavimas ir profilio apdirbimas
- 6. Viso masto patvirtinamasis tempimo bandymas ir neardomieji kokybės standartai
- 7. Jūrų kotuojimo liejimo galimybės „Dandong City Pengxin Machinery Co., Ltd.“
- Išvada