
 EN
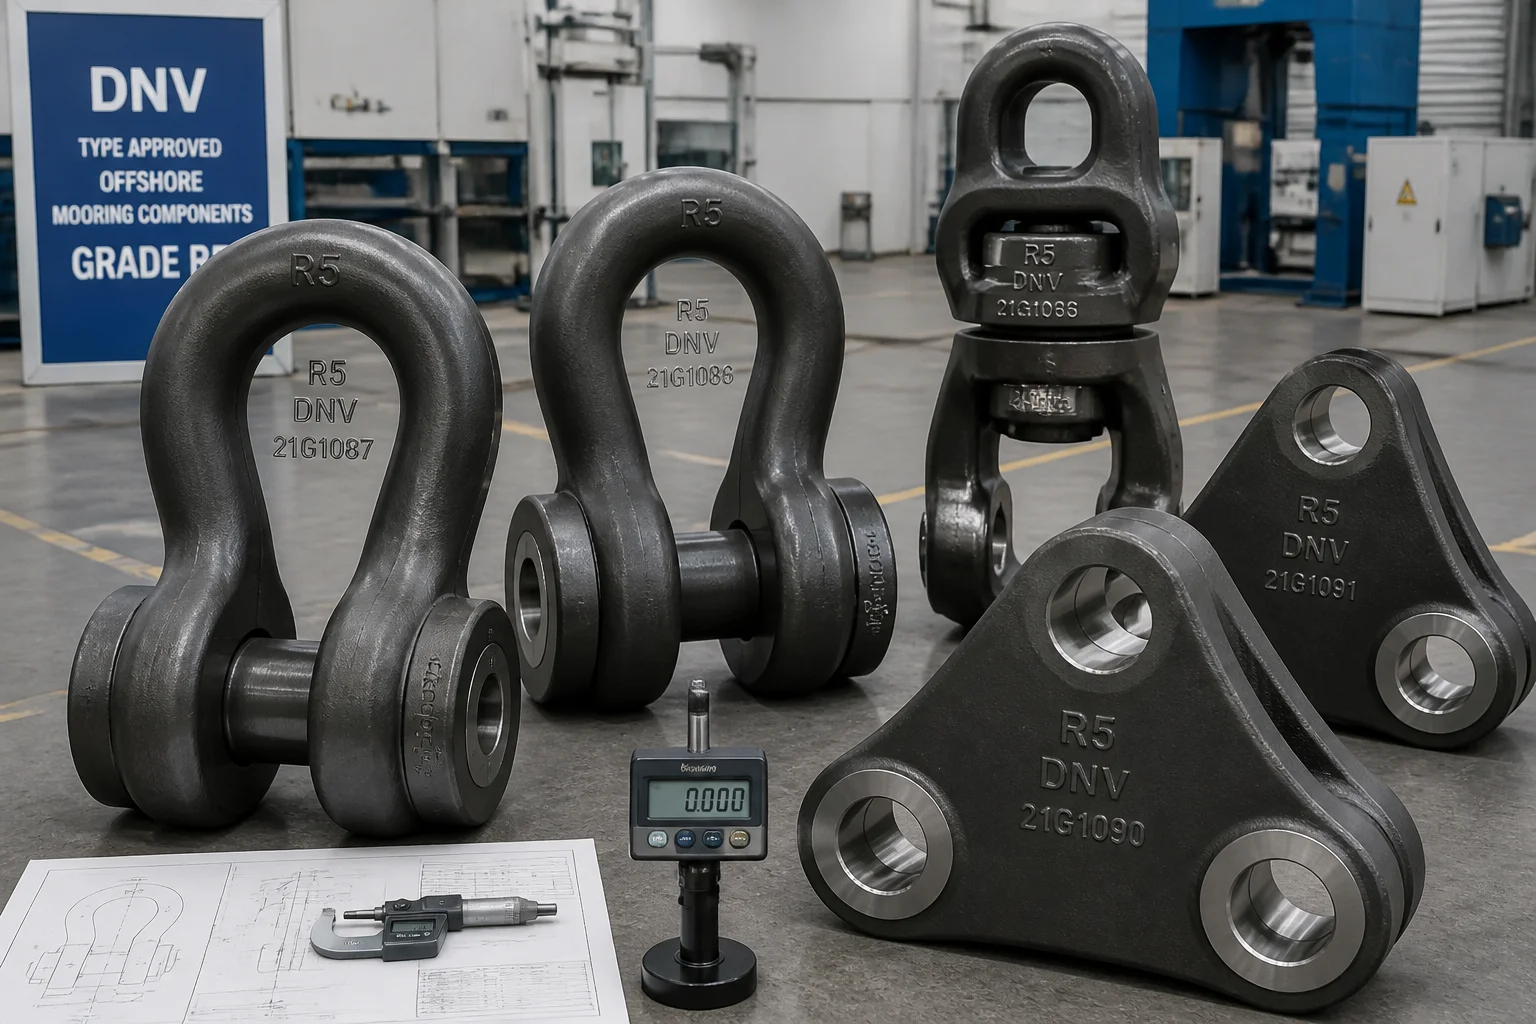
توضیحات متا: راهنمای فنی جامع برای لوازم جانبی لنگر دریایی دور از ساحل و قطعات لنگر عمق زیاد از فولاد ریختهگری شده آلیاژی سنگین. بررسی فولادهای ریختهگری شده با استحکام بالا درجههای R4، R4S و R5 (Rm ≥ ۱۰۰۰ مگاپاسکال)، خستگی خوردگی زیرآبی، ضربهی شارپی در دمای ۲۰- درجه سانتیگراد (≥ ۵۰ ژول)، مکانیک شکست CTOD، و آزمون کششی بار اثبات ۱۵۰۰۰ کیلونیوتن مطابق با DNV-OS-E302 و ABS.
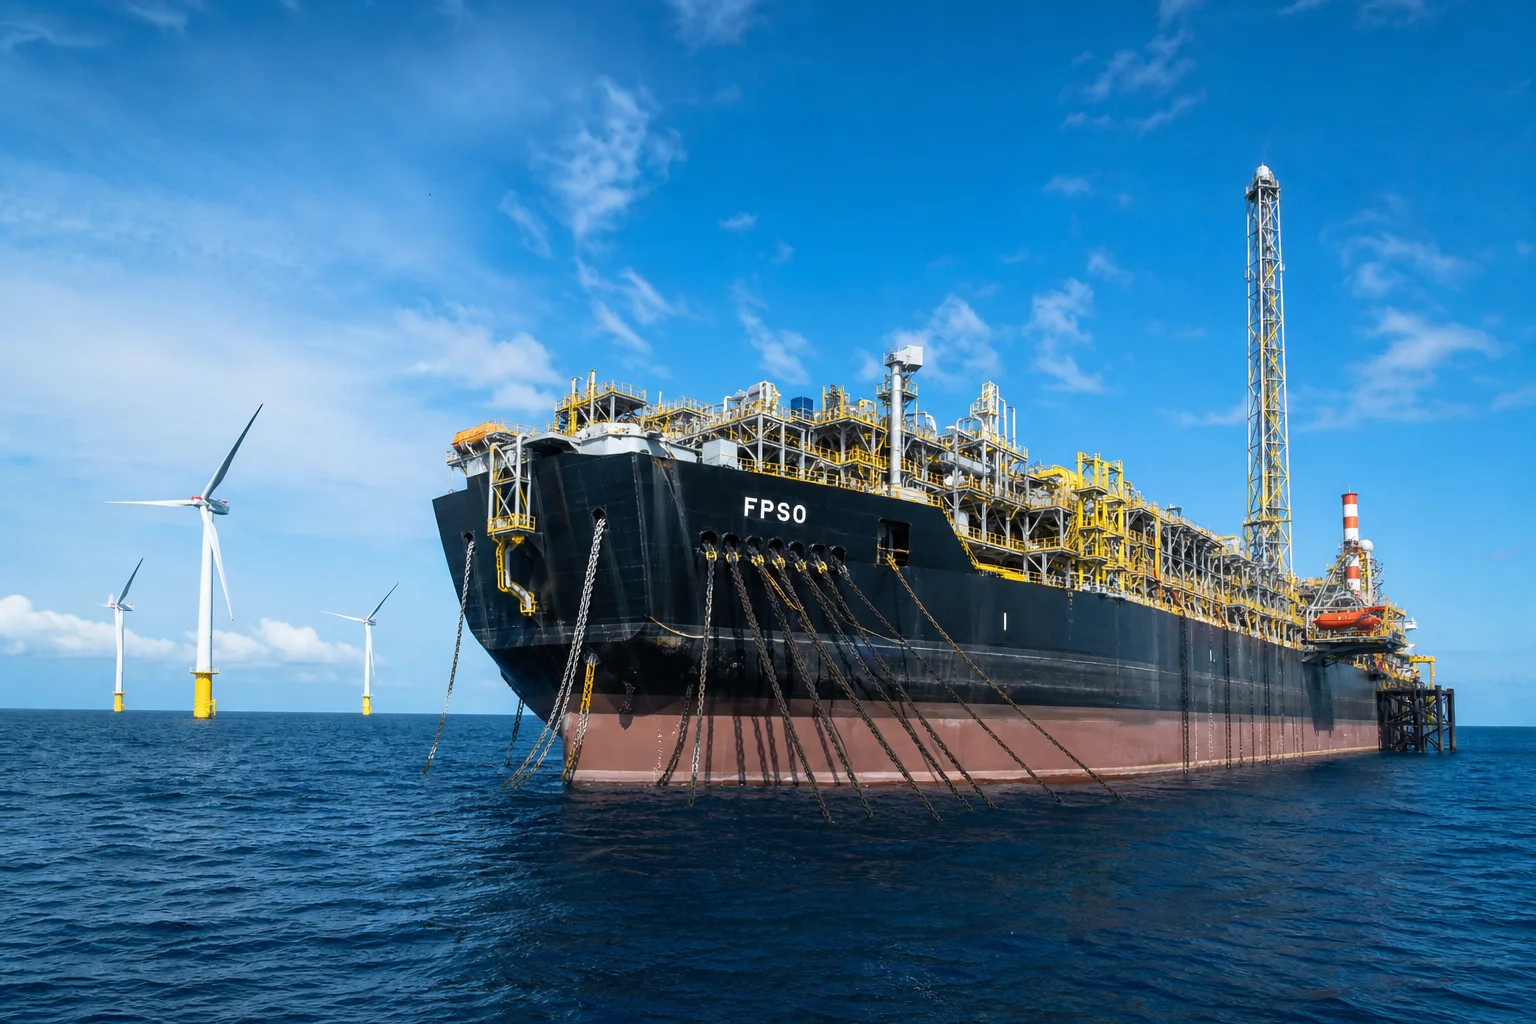
در اکتشاف نفت و گاز دریایی عمق زیاد (FPSO، FLNG، شناورهای نیمه-غوطهور) و سیستمهای انرژی توربینهای بادی شناور دریایی (FOWT)، خطوط لنگر و قطعات اتصال لنگر، مهمترین اجزای حفظ ثبات شناورها هستند. لنگرکردن پلتفرمهای شناور در عمق اقیانوس از ۳۰۰ متر تا بیش از ۲۵۰۰ متر خطوط لنگر و اتصالات لنگر در برابر نیروهای مکانیکی دریایی بدون وقفه تحمل میکنند:
- امواج طوفانی صد ساله و وزشهای چرخندی تنشهای کششی پویای اوج خطی که از ().
- خستگی چرخهای پیوسته در طول ۲۵ سال ( )ترکیبی از نوسانات کمفرکانس با دامنه بالا ناشی از امواج و ارتعاشات القاشده توسط گرداب (VIV) با فرکانس بالا.
- حمله شدید محیط زیرآبی خوردگی الکتروشیمیایی پیوسته آب شور اقیانوسهای عمیق، حفرهزدن باکتریهای کاهنده سولفات بیهوازی (SRB) و خطرات شکنندگی هیدروژنی ناشی از محافظت کاتدی (CP) .
در این شرایط سخت دریایی، خرابی حتی یکی از اجزای لنگرگیری میتواند منجر به گریز پلتفرم، پارگی رایزر زیرآبی، نشت نفت با هزینههای چند میلیون دلاری یا واژگونی توربینهای شناور شود. بنابراین، ریختهگریهای لنگرگیری دریایی باید مطابق با سختترین استانداردهای دریایی جهان باشند — که توسط DNV-OS-E302 (زنجیرهای لنگری دریایی و لوازم جانبی) و قوانین ABS برای ساخت و طبقهبندی سیستمهای لنگری دریایی .
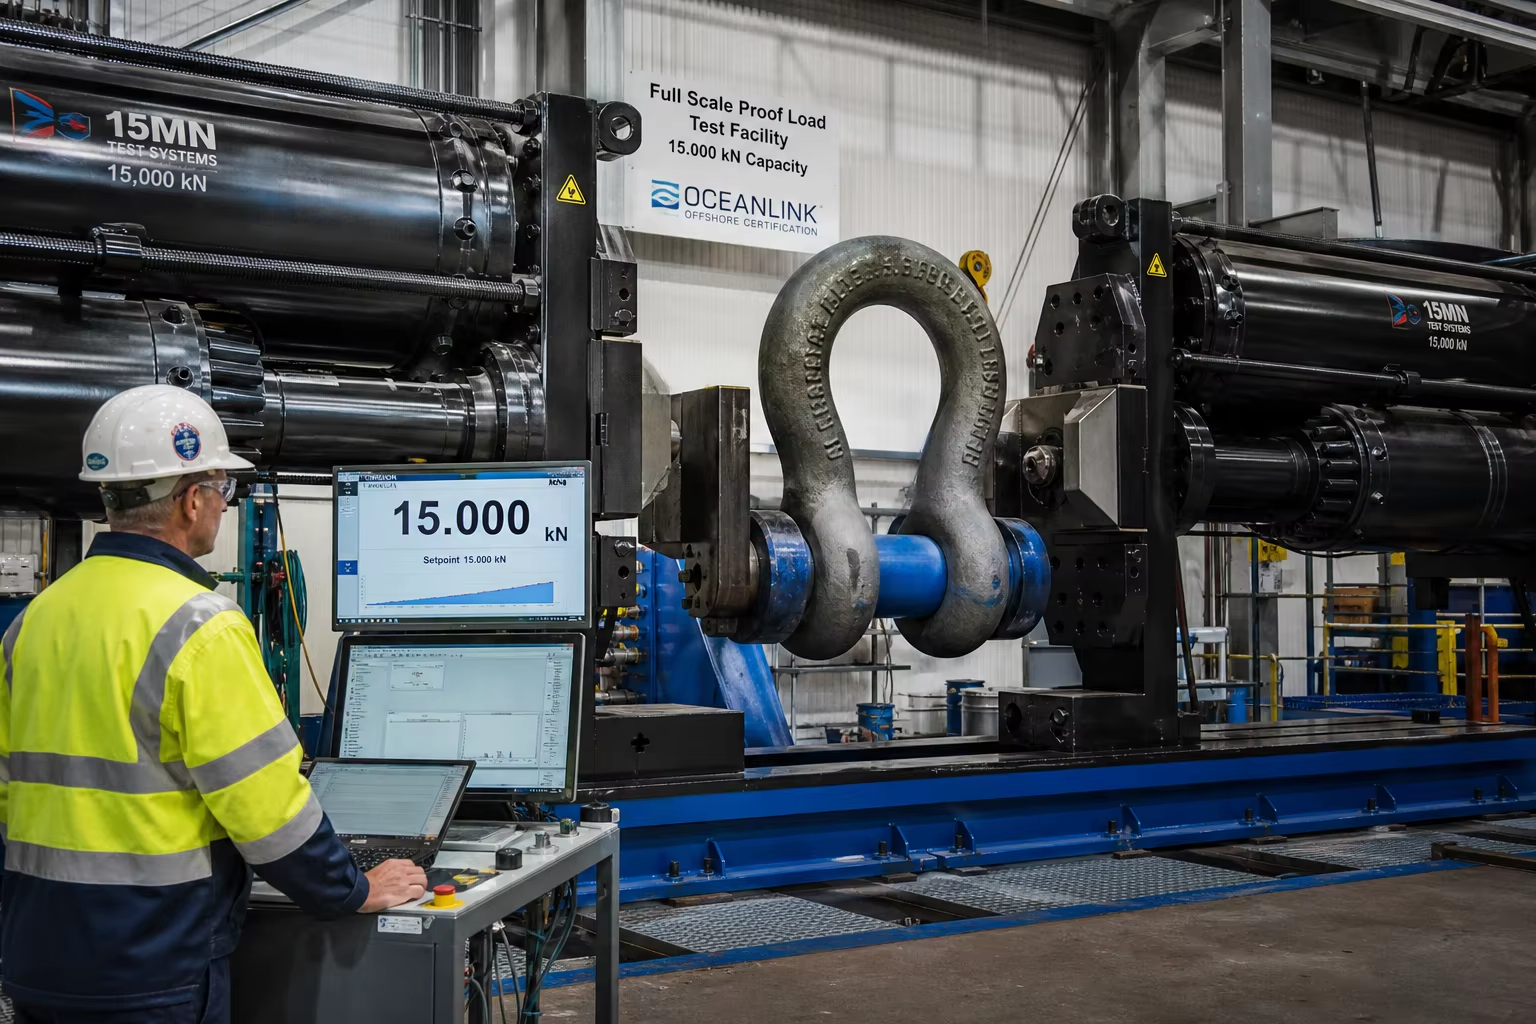
دستیابی به انطباق، مهندسی ریختهگری تخصصی را میطلبد: ریختهگری فولادهای سوخته و بازپخت شده فوقالعاده مقاوم حاوی نیکل، کروم و مولیبدن (درجههای لنگری دریایی R4، R4S و R5) با استحکام کششی بیش از ، تأیید مقاومت ضربهای چارپی در دماهای زیر صفر ( اتریش )، انجام جابجایی بازشدن نوک ترک (CTOD) آزمونهای مقاومت در برابر ترکخوردگی و انجام آزمون کششی اثبات بار هیدرولیک در مقیاس کامل ( ).
این راهنمای مهندسی، تحلیلی جامع از متالورژی لنگرگیری دریایی، حذف نقصهای ریختهگری، پروتکلهای عملیات حرارتی، ماشینکاری سوراخهای سوزنی با دستگاههای CNC و فرآیندهای گواهیدهی دریایی قانونی ارائه میدهد.
۱. میدانهای تنش پویا و شیوههای شکست لنگرگیری در آبهای عمیق
                     ┌──────────────────────────────────────────────┐
                     │ Severe Deepwater Ocean Dynamics (>10,000 kN) │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ High-Cycle Wave Fatigue       │ │ Cathodic Hydrogen Embrittling │ │ High-Tension Peak Snapping    │
│ (Tension-tension cyclic stress│ │ (Atomic hydrogen diffusion    │ │ (Storm surge peak overload    │
│  at shackle crown radii)      │ │  into high-hardness R5 steel) │ │  exceeding yield strength)    │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| اجزای سختافزاری لنگرگیری | بار مکانیکی عملیاتی | نوع شکست بحرانی که باید جلوگیری شود | راهحل درجه مواد |
|---|---|---|---|
| قفلها و چرخندههای لنگر دریایی | کشش پیوسته در خط و چرخش چندمحوری چرخنده | خستگی خمشی ناشی از شعاع بالایی، قفلشدگی محور چرخنده | فولاد ریختهگریشده نیکل-کروم-مولیبدن (درجه R4 / R4S استاندارد DNV) |
| پلیتهای سهگانه دلتا و پیوندهای اتصال | تقسیم بار زاویهای خطی سهطرفه ( ) | پارگی برشی سوراخ مرکزی چشمی، شکست ترد | فولاد ریختهگریشده با استحکام بالا، سردشده و تمپر شده (درجه R5) |
| شکلبندیکنندههای اتصال کِنتِر | قفلشدن مستقیم زنجیر به زنجیر | برش پین مخروطی، خستگی زبانه قفل | فولاد نوردشده یا ریختهگریشده درجه R4S (Rm Mpa) |
| چشمیهای پدی برای میلههای مکش دریایی | نیروی نگهدارندهٔ لنگر در عمق زیاد دریا | پارگی لایهای جوش پایه، سایش حلقهٔ چشمی | فولاد ریختهگری شده با استحکام بالا و مقاومت در دمای پایین (ASTM A352 LCC) |
۲. متالورژی و کنترل شیمیایی برای درجههای لنگری فراساحلی R4، R4S و R5
DNV-OS-E302 و ABS الزامات سختی شدیدی را برای خواص مکانیکی و شیمیایی فولادهای ریختهگری شدهٔ لنگری فراساحلی تعیین میکنند:
| درجهٔ لنگری فراساحلی | حداقل استحکام تسلیم ( ) | حداقل استحکام کششی ( ) | حداقل ازدیاد طول ( ) | حداقل کاهش سطح مقطع ( ) | شارپی وی-نُتچ (سیویان) در | محیط کاربرد حیاتی |
|---|---|---|---|---|---|---|
| درجه آر۳ | (پایه) / (جوش) | انکرینگ آبهای کمعمق، نفتکشهای حفاری موقت | ||||
| درجه آر۴ | اتریش | خطهای زنجیری استاندارد فلوتنگ پروازی تولید نفت و گاز در آبهای عمیق و فلوتنگ تولید مایعسازی شده گاز طبیعی | ||||
| درجه R4S | اتریش | خطهای هیبریدی کششی بالا با ترکیب الیاف مصنوعی و زنجیر | ||||
| درجه R5 | اتریش | توربینهای بادی شناور در آبهای بسیار عمیق، واحدهای تولید-ذخیره-بارگیری قطبی |
مهندسی دقیق ترکیب شیمیایی و خلوص (درجهٔ R5):
- معادل کربن ( ): .
- کاهش تردی هیدروژنی برای جلوگیری از ترکخوردگی خستگی ناشی از هیدروژن (HISCC) تحت محافظت کاتدی فعال، حداکثر سختی سطحی بهطور دقیق محدود شدهاست به .
- تخلیه خلاء و تصفیه در قابلمه گوگرد بسیار کم ( ) و فسفر ( )، با مجموع اکسیژن و هیدروژن .
۳٫ مهندسی ریختهگری با صحت بالا و انجماد جهتدار
حلقههای لنگرگیری و صفحات سهگانه دارای مقاطع ضخیمی هستند ( ) در معرض تنشهای کششی شدید در شعاع داخلی قوس بالایی قرار میگیرد:
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Master Tooling & Furan Resin Sand Molding   │
│    • High-compaction rigid molds eliminate sand erosion     │
├─────────────────────────────────────────────────────────────┤
│ 2. CAE Solidification Simulation & Thermal Modulus Design   │
│    • Feeder risers placed over outer crown sections         │
│    • Zero centerline shrinkage at high-stress inner radius  │
├─────────────────────────────────────────────────────────────┤
│ 3. Ceramic Foam Filtration & Tangential Bottom Gating       │
│    • Smooth, non-turbulent metal flow prevents dross traps  │
├─────────────────────────────────────────────────────────────┤
│ 4. Heavy Steel Chills at Critical Pin Hole Intersections    │
│    • Forces rapid directional freezing toward top feeders   │
└─────────────────────────────────────────────────────────────┘
۴. عملیات حرارتی چندمرحلهای سردکردن و بازپخت (Q&T)
As-Cast Ni-Cr-Mo Steel Component
                │
                ▼
┌────────────────────────────────────────────────────────┐
│ 1. Full Austenitizing (890 °C – 930 °C)                │
│    (Complete homogenization and grain refinement)      │
└───────────────┬────────────────────────────────────────┘
                │
                ▼  High-Agitation Polymer / Water Quench
┌────────────────────────────────────────────────────────┐
│ 2. Severe Quenching (Rapid Heat Extraction)            │
│    (Transforms heavy section to fine Martensite/Bainite)│
└───────────────┬────────────────────────────────────────┘
                │
                ▼
┌────────────────────────────────────────────────────────┐
│ 3. High-Temperature Tempering (600 °C – 660 °C)        │
│    (Relieves all internal quenching stresses;          │
│     produces uniform Tempered Martensite/Sorbite;      │
│     locks in Rm >= 1000 MPa with CVN >= 58 J at -20 °C)│
└────────────────────────────────────────────────────────┘
۵. ماشینکاری دقیق سوراخهای محوری و پروفیلدهی با دستگاه CNC
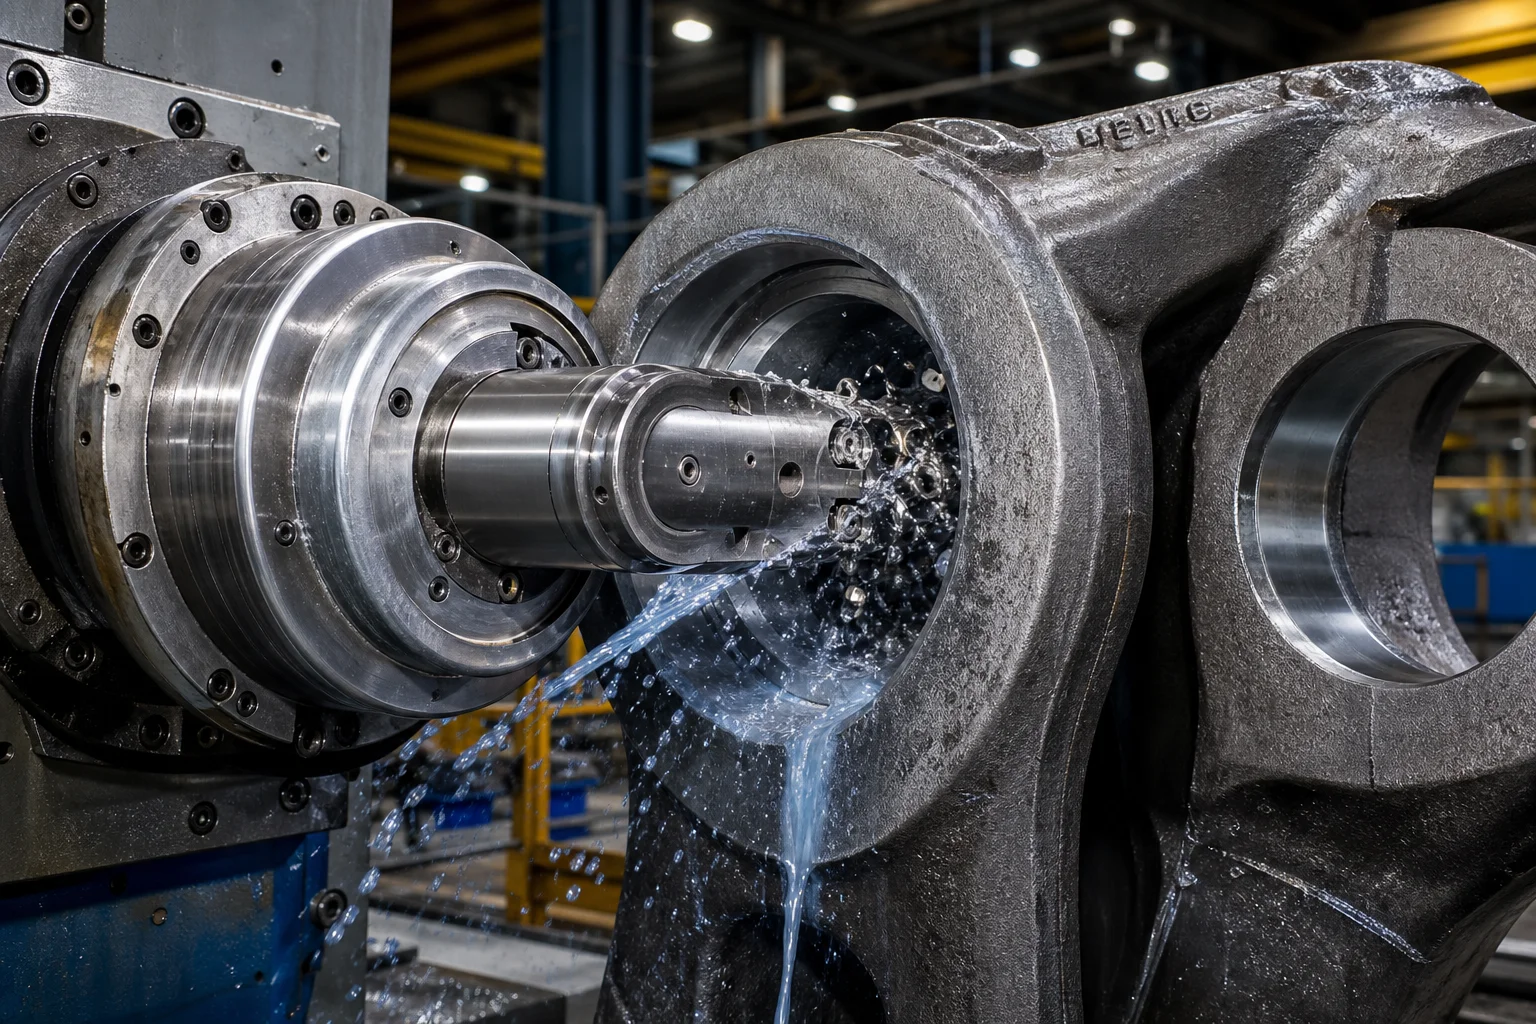
ترازبندی سوراخهای محوری تعیینکنندهی توزیع بار بین دو شاخهی حلقهای است و از بارگذاری متمرکز روی نقطهی محور جلوگیری میکند:
- ماشینکاری افقی حلقهها با دستگاه CNC برای ایجاد سوراخهای محوری : سوراخکاری همزمان هر دو لبهی حلقه در یک تنظیم واحد. هممحوری سوراخهای محوری در محدودهی حفظ میشود، با زبری سطحی سوراخ .
- پروفیلدهی شعاع داخلی : فرزکاری نرم انتقال بار در شعاع داخلی قوس بالایی ( ) بهمنظور حذف ناهمواریهای ایجادکنندهی تمرکز تنش.
۶. آزمون کششی بار اثبات در مقیاس کامل و استانداردهای کیفی غیرمخرب
| دستهبندی بازرسی | استاندارد / مشخصات | معیارهای پذیرش |
|---|---|---|
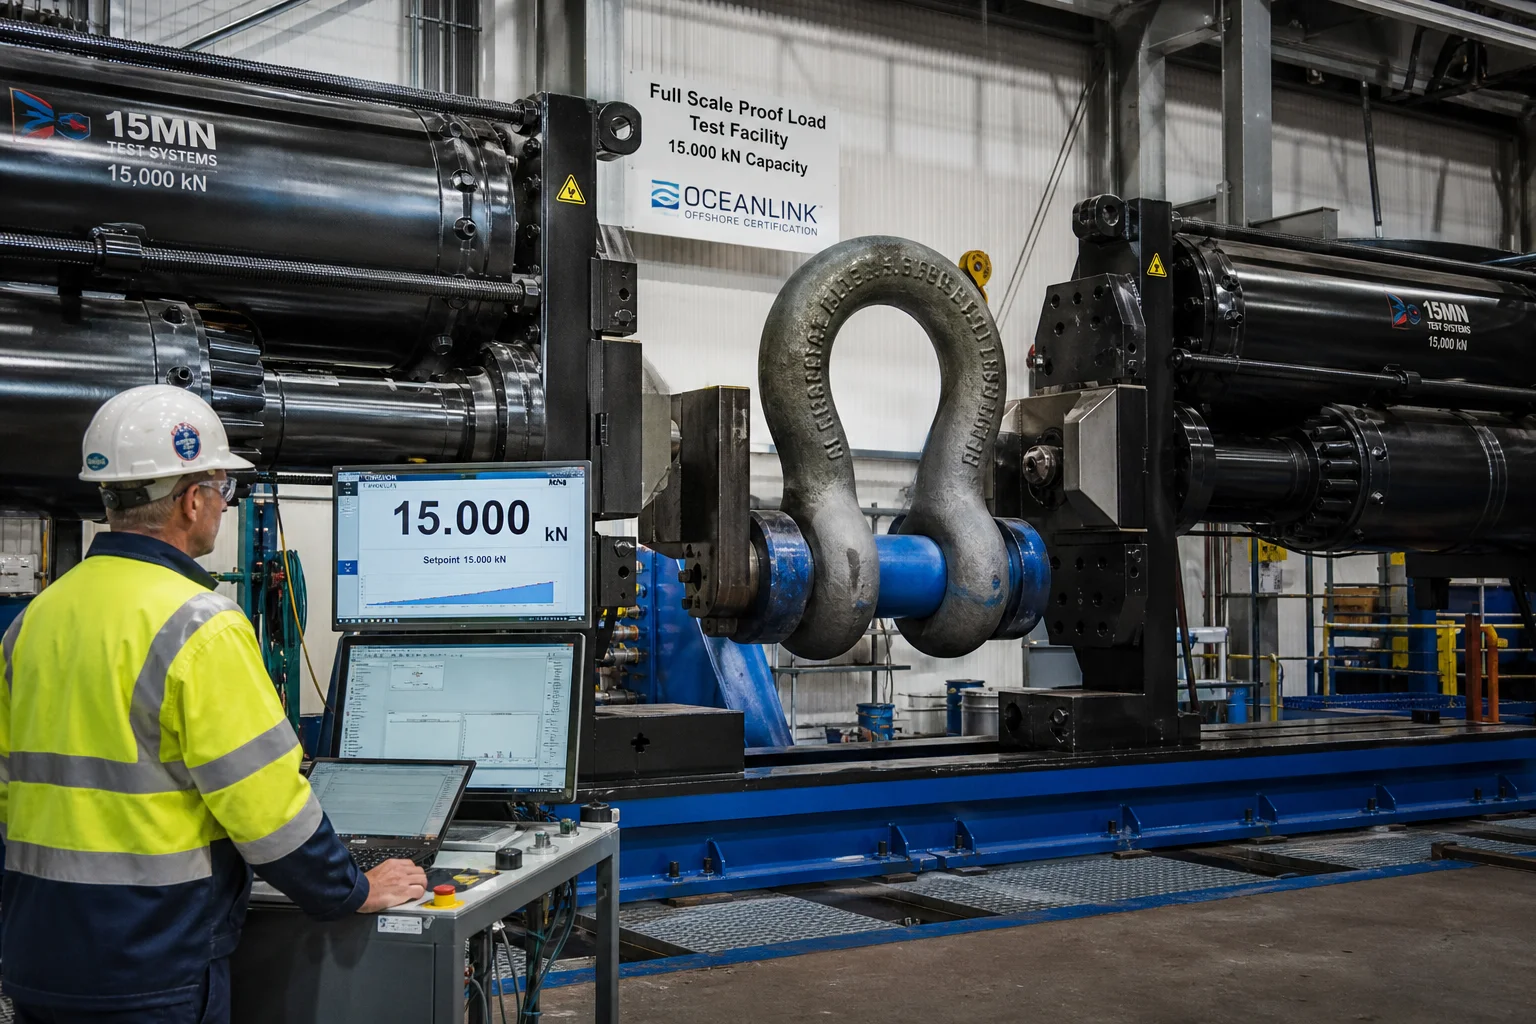
| آزمون کششی بار اثبات | DNV-OS-E302 / ABS (تجهیزات آزمون در مقیاس کامل) | بار اثبات کشیدهشده تا بار شکست حداقل ( )؛ بدون تغییر شکل پلاستیک دائمی |
| آزمون بار شکست (نمونه) | تجهیزات آزمون کششی مخرب DNV-OS-E302 | یک نمونه از هر دسته تا بار شکست حداقل کامل کشیده میشود بار شکست حداقل (MBL )بدون شکست |
| بررسی ضربهای چارپی با نوک V | استاندارد ایزو ۱۴۸-۱ و استاندارد اِیاستیام ای۲۳ | تأیید شده اتریش بر روی امتدادهای آزمایشی متصلشده |
| مقاومت در برابر شکنندگی با جابهجایی بازشدگی نوک ترک | استاندارد بیاس ۷۴۴۸ و استاندارد اِیاستیام ای۱۸۲۰ در | جابهجایی بازشدگی نوک ترک ؛ این آزمایش مقاومت در برابر رشد ترک خستگی را تأیید میکند |
| آزمون ذرات مغناطیسی (MT) | ISO 9934 / ASTM E709 (فلورسنت) | بازرسی کامل ۱۰۰ درصدی تمام شعاعهای سطحی، انحنای قوسی بالایی و سوراخهای پین؛ سطح ۱: بدون ترک |
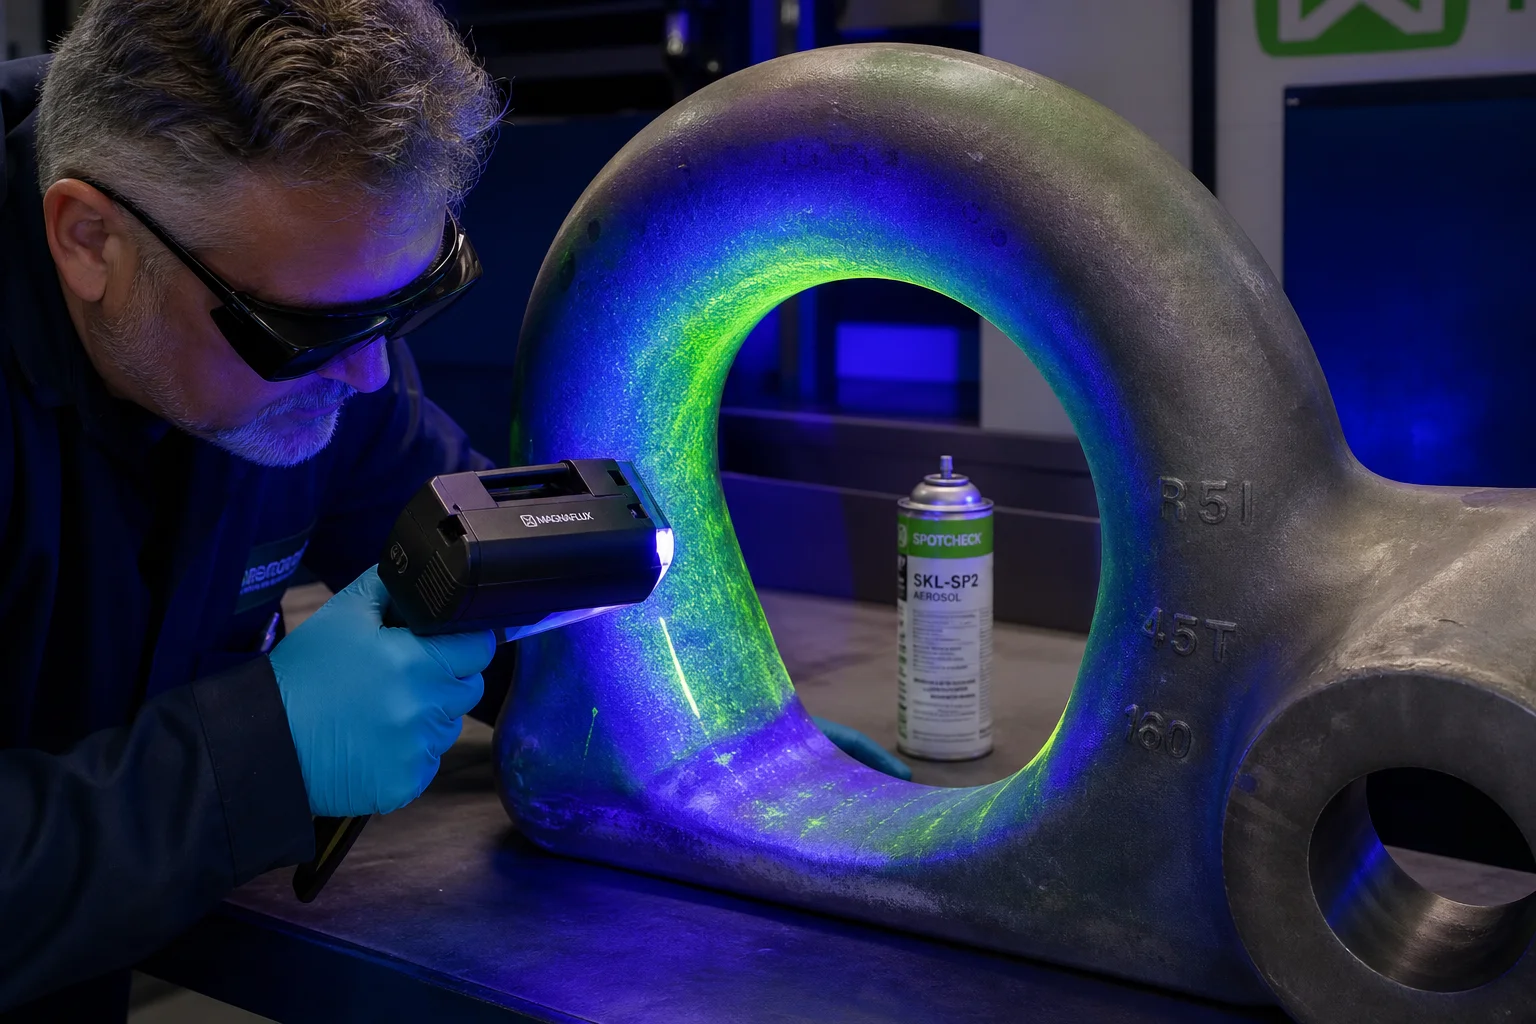 |آزمایش صدای فراصوت (UT) |استاندارد ان ۱۰۲۲۸-۳ کلاس ۳ / آیاِیسیاس یوآر اِم۳ | اسکن حجمی ۱۰۰ درصدی ناحیهٔ بالایی قلاب و گوشهای کلیویس؛ بدون حفرهٔ داخلی |
۷. تواناییهای ریختهگری اتصالات لنگر در محیط دریایی در شرکت ماشینآلات پِنگشین شهر داندونگ
تولید ریختهگریهای اتصالات لنگر دریایی از درجهٔ آر۴، آر۴اس و آر۵ نیازمند تأییدیهٔ رسمی کارخانهٔ ریختهگری، ذوب در خلاء با القای الکتریکی، تجهیزات کامپیوتری برای عملیات حرارتی (کوئنچ و تمپر)، و همکاری با مراکز تست بار سنگین است.
شرکت ماشینآلات پِنگشین شهر داندونگ ریختهگریهای کاملشدهٔ اتصالات لنگر و اتصالات دریایی را بهصورت کلید در قفل تحویل میدهد:
- آلیاژهای دریایی با استحکام بالا : تولید گواهیشدهٔ فولادهای ریختهگری نیکل-کروم-مولیبدن از درجات دیانوی آر۳، آر۴، آر۴اس و آر۵، و فولادهای سازهای مقاوم در دماهای پایین (استاندارد اِیاستیام اِی۳۵۲ السیسی).
- زیرساخت ریختهگری سنگین : کارخانهٔ ریختهگری سنگین به مساحت ۸۰٬۰۰۰ مترمربع با دو جرثقیل بالاسری که قادر به ریختن تکقطعههای فولادی از ۲۰۰ کیلوگرم تا ۲۵ تن است.
- عملیات حرارتی کامپیوتری درونسازمانی کورههای خودکار با قابچهی حرارتی و مخازن خنککنندهی پلیمری همزندار که استحکام کششی تأییدشده را فراهم میکنند استحکام کششی با اتریش .
- ماشینکاری CNC با دقت ماشینهای بزرگ تراش افقی برای سوراخکاری دقیق سوزنهای حلقهای در یک نوبت و با هممحوری .
- تأییدیههای سازمانهای طبقهبندی روالهای آزمون و بازرسی اثباتشده برای آزمونهای حضوری DNV، ABS، Lloyd's Register، BV و CCS که گواهیهای دریایی کامل EN 10204 نوع ۳.۲ و سوابق آزمون کششی اثباتشده را ارائه میدهند.
نتیجهگیری
ریختهگریهای لنگر و اتصالات دریایی در مرز انتهایی کشش اقیانوسی، خستگی چرخهای امواج و خوردگی زیرآبی عمل میکنند. تضمین ایمنی ۲۵ سالهی ثابتماندن بدون پارگی ناگهانی کابل، متالورژی آلیاژی فوقالعادهی تمیز نیکل-کروم-مولیبدن (درجهی R4/R5)، محدودیت دقیق سختی ( ) برای جلوگیری از شکنندگی هیدروژنی، ارزیابی تأییدشدهی ضربهی شارپی و مقاومت شکست CTOD، و آزمون کششی هیدرولیکی در مقیاس کامل را میطلبد. آزمون کششی هیدرولیکی در مقیاس کامل
همکاری با یک قدرتمندِ مجرب و یکپارچه در زمینهٔ ریختهگری سنگین و ماشینکاری دقیق، اطمینان میدهد که پلتفرمهای شناور فراساحلی و توربینهای بادی شما در طول خروشانترین طوفانهای اقیانوسی جهان بهطور امن ثابت بمانند.
برای ارسال نقشههای تجهیزات لنگرگیری فراساحلی یا برنامهریزی آزمونهای نظارتی سازمانهای طبقهبندی، با شرکت ماشینآلات پنگشین شهر داندونگ تماس بگیرید.
شرکت ماشینآلات پنگشین شهر داندونگ محدود — ریختهگریهای سنگین و ماشینکاری دقیق، از سال ۱۹۵۸.
فهرست مطالب
- ۱. میدانهای تنش پویا و شیوههای شکست لنگرگیری در آبهای عمیق
- ۲. متالورژی و کنترل شیمیایی برای درجههای لنگری فراساحلی R4، R4S و R5
- ۳٫ مهندسی ریختهگری با صحت بالا و انجماد جهتدار
- ۴. عملیات حرارتی چندمرحلهای سردکردن و بازپخت (Q&T)
- ۵. ماشینکاری دقیق سوراخهای محوری و پروفیلدهی با دستگاه CNC
- ۶. آزمون کششی بار اثبات در مقیاس کامل و استانداردهای کیفی غیرمخرب
- ۷. تواناییهای ریختهگری اتصالات لنگر در محیط دریایی در شرکت ماشینآلات پِنگشین شهر داندونگ
- نتیجهگیری