
 EN
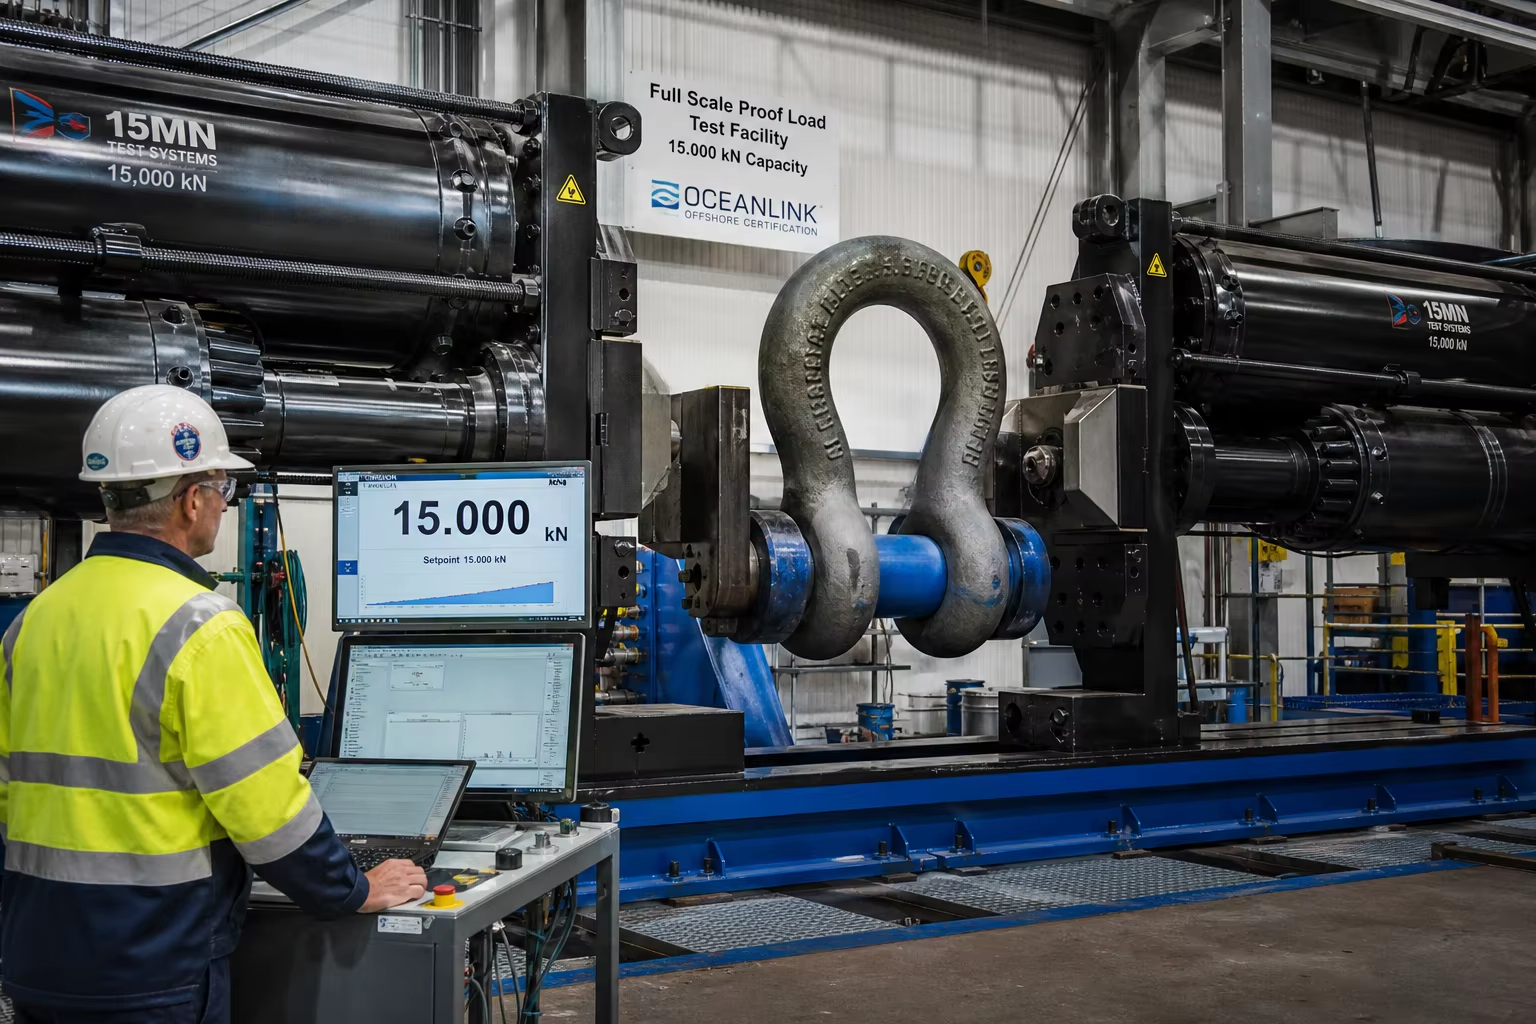
Meta Açıklama: Ağır döküm alaşımlı çelik deniz dışı halat aksesuarları ile derin su çapası bileşenlerine ilişkin tam teknik kılavuz. Sınıf R4, R4S ve R5 yüksek mukavemetli döküm çeliklerini (Rm >= 1000 MPa), denizaltı korozyon yorulmasını, -20°C Charpy darbe dayanımını (>= 50 J), CTOD kırılma mekaniğini ve DNV-OS-E302 ile ABS’ye göre 15.000 kN kanıt yük çekme testini inceleyin.
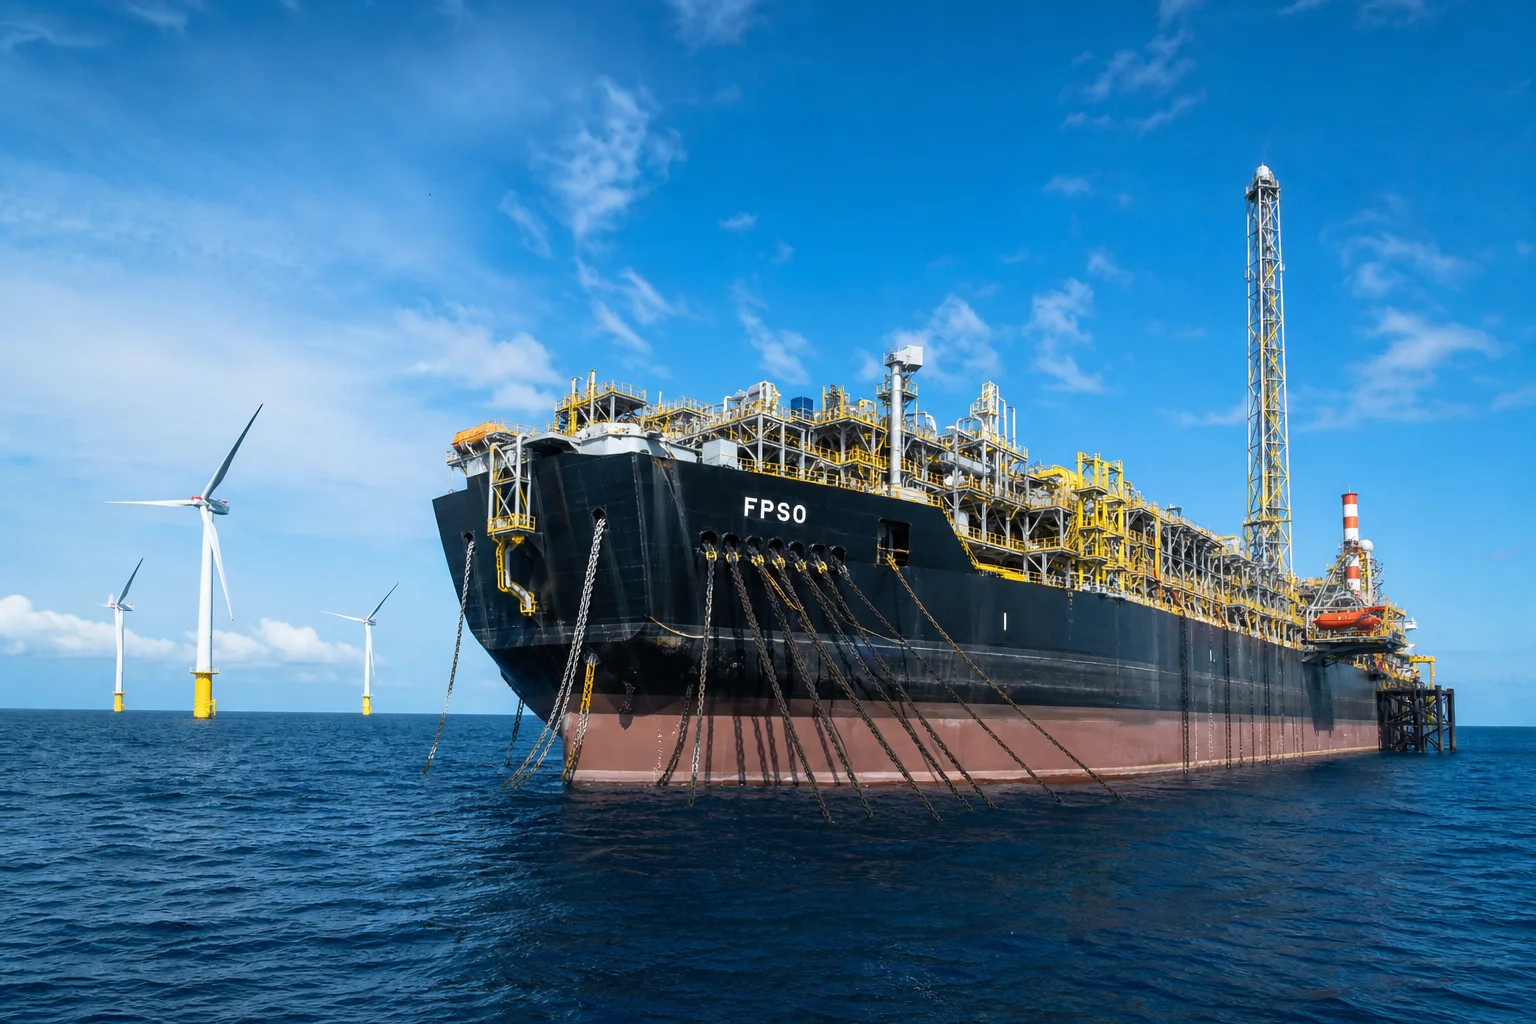
Derin su deniz dışı petrol ve gaz arama faaliyetlerinde (FPSO, FLNG, Yarı-Dalgalı Platformlar) ve yüzen deniz dışı rüzgâr türbini (FOWT) enerji sistemlerinde, deniz dışı halat hatları ile çapa bağlantı donanımları, son derece kritik sabit tutma bileşenleridir. Yüzen platformları okyanus derinliklerinde 300 metreden 2.500 metreye kadar , halat hatları ve çapa konektörleri sürekli deniz mekanik kuvvetlerine maruz kalır:
- 100 Yıl Süreli Aşırı Fırtına Dalgaları ve Kasırga Esintileri : Zirve dinamik çekme hat gerilmeleri, ().
- Sürekli 25 Yıllık Döngüsel Yorulma ( ): Yüksek genlikli düşük frekanslı dalga sürüklenmesi ile yüksek frekanslı vorteks kaynaklı titreşimlerin (VIV) birleşimi.
- Ağır Denizaltı Çevresel Etkisi : Sürekli derin deniz tuzlu su elektrokimyasal korozyonu, oksijensiz sülfat indirgen bakterileri (SRB) nedeniyle çukur oluşumu ve katodik koruma (CP) hidrojen süneklik riskleri .
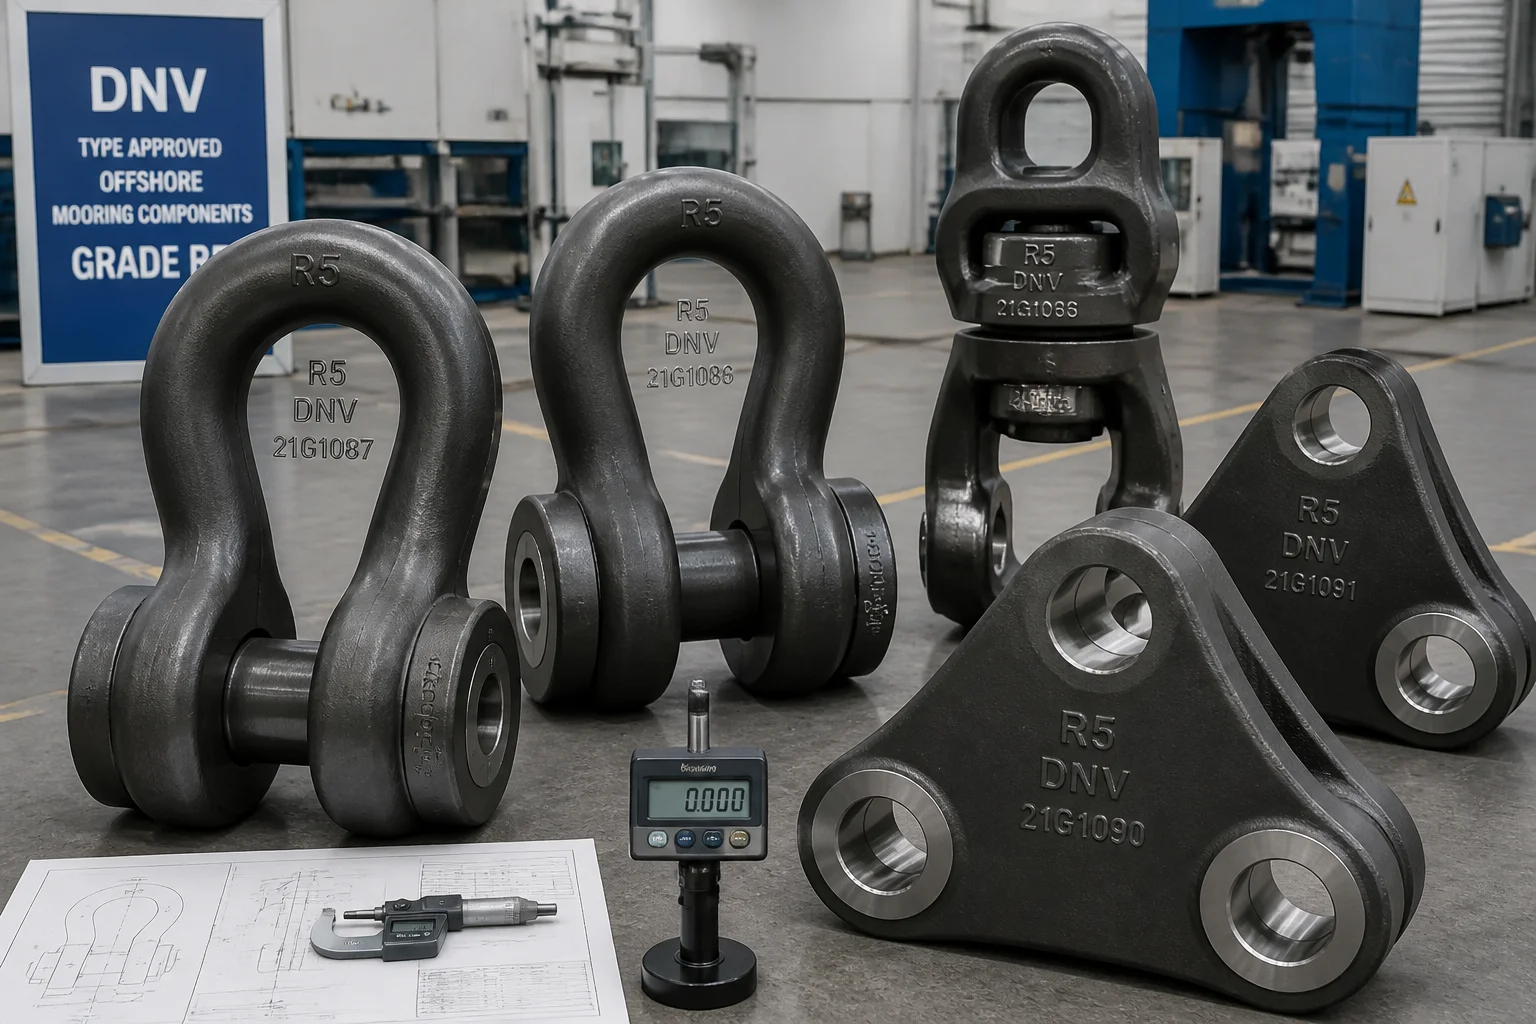
Bu zorlu deniz koşulları altında tek bir bağlama parçasının arızalanması, platformun kaçmasına, denizaltı yükseltici borularında patlamaya, milyonlarca dolarlık petrol sızıntısına veya yüzen türbinlerin devrilmesine yol açabilir. Bu nedenle, açık deniz bağlama dökümleri, dünyanın en katı deniz standartlarına uymak zorundadır — bu standartlar, DNV-OS-E302 (Deniz Üzeri Halat Zinciri ve Aksesuarları) ve ABS, Deniz Üzeri Halat Sistemlerinin İnşası ve Sınıflandırılması Kuralları .
Uyumluluğun sağlanabilmesi için özel döküm mühendisliği gerekmektedir: döküm Ultra Yüksek Mukavemetli Su Verilmiş ve Temperlenmiş Nikel-Krom-Molibden Çelikleri (Deniz Üzeri Halat Sınıfları R4, R4S ve R5) çekme mukavemetleri ile , eksi sıcaklıklarda Charpy darbe tokluğunu doğrulamak ( aT ) ve Kırık ucu açılım yer değiştirmesi (CTOD) kırılma tokluğu testleri gerçekleştirmek ile Tam Ölçekli Hidrolik Kanıt Yükü Çekme Testi ( ).
Bu mühendislik kılavuzu, açık deniz demirleme metallurjisi, döküm hata giderimi, ısı işlem protokolleri, CNC iğne deliği işlenmesi ve yasal denizcilik sertifikasyon süreçlerine ilişkin kapsamlı bir analiz sunar.
1. Derin Su Demirleme Dinamik Gerilme Alanları ve Arıza Türleri
                     ┌──────────────────────────────────────────────┐
                     │ Severe Deepwater Ocean Dynamics (>10,000 kN) │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ High-Cycle Wave Fatigue       │ │ Cathodic Hydrogen Embrittling │ │ High-Tension Peak Snapping    │
│ (Tension-tension cyclic stress│ │ (Atomic hydrogen diffusion    │ │ (Storm surge peak overload    │
│  at shackle crown radii)      │ │  into high-hardness R5 steel) │ │  exceeding yield strength)    │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Açık Deniz Demirleme Donanımı Bileşeni | Çalışma Mekanik Yükü | Önlenmesi Gereken Kritik Arıza Modu | Malzeme Sınıfı Çözümü |
|---|---|---|---|
| Açık Deniz Çapa Bağlantı Parçaları ve Dönüşlü Bağlantı Elemanları | Sürekli çekme hattı gerilmesi + çok eksenli dönüşlü döndürme | Tepe yarıçapı eğme yorulması, dönüşlü pim sıkışması | Dökme Ni-Cr-Mo Çelik (DNV Sınıfı R4 / R4S) |
| Delta Üç Plaka ve Bağlantı Bağlantı Elemanları | üç yönlü hat açısı yük bölünmesi ( ) | Merkez göz deliği kesme kopması, gevrek kırılma | Yüksek Mukavemetli Su Verilmiş ve Temperlenmiş Döküm Çelik (Sınıf R5) |
| Kenter Birleştirme Şakulları | Doğrudan zincir-zincir bağlantısı kilitlemesi | Konik pim kesilmesi, kilitleme dili yorulması | Dövme / Döküm Sınıf R4S (Rm Mpa) |
| Derin Deniz Altı Emme Kazığı Gözleri | Derin deniz altı ankraj tutma çekmesi | Taban kaynak tabakalı yırtılması, göz deliği aşınması | Yüksek Dayanımlı Düşük Sıcaklıkta Dökülen Çelik (ASTM A352 LCC) |
denizaltı Halat Sınıfları R4, R4S ve R5 İçin Metalurji ve Kimyasal Kontrol
DNV-OS-E302 ve ABS, döküm halat çelikleri için katı mekanik ve kimyasal gereksinimler belirtir:
| Denizaltı Halat Sınıfı | Minimum Akma Dayanımı ( ) | Minimum Çekme Dayanımı ( ) | Minimum Uzama ( ) | Minimum Kesit Alanı Azalması ( ) | Charpy V-Çentik (CVN) Değeri | Kritik Uygulama Ortamı |
|---|---|---|---|---|---|---|
| R3 Sınıfı | (Taban) / (Kaynak) | Sığ su bağlama sistemleri, geçici sondaj platformları | ||||
| R4 Sınıfı | aT | Standart derin su FPSO ve FLNG zincir hatları | ||||
| R4S Sınıfı | aT | Yüksek gerilimli gergin bacak sentetik/zincir hibrit hatları | ||||
| R5 Sınıfı | aT | Ultra derin su yüzen offshore rüzgâr türbini (FOWT), Arktik FPSO |
Kesin Kimyasal Bileşim ve Safiyet Mühendisliği (R5 Sınıfı):
- Karbon Eşdeğeri ( ): .
- Hidrojen Gevrekliği Azaltma : Aktif katodik koruma altında hidrojene bağlı gerilme korozyon çatlamasını (HISCC) önlemek için, Maksimum Yüzey Sertliği kesinlikle şu değerle sınırlandırılmıştır: .
- Vakumla Gaz Giderme ve Kase Rafinasyonu : Ultra-düşük kükürt ( ) ve fosfor ( ), toplam oksijen ile birlikte ve hidrojen ile .
3. Yüksek Bütünlüklü Döküm Mühendisliği ve Yönlendirilmiş Katılaşma
Bağlama halkaları ve üçlü plakalar, iç tepe yarıçapında aşırı çekme gerilmelerine maruz kalan kalın kesitlere sahiptir ( ):
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Master Tooling & Furan Resin Sand Molding   │
│    • High-compaction rigid molds eliminate sand erosion     │
├─────────────────────────────────────────────────────────────┤
│ 2. CAE Solidification Simulation & Thermal Modulus Design   │
│    • Feeder risers placed over outer crown sections         │
│    • Zero centerline shrinkage at high-stress inner radius  │
├─────────────────────────────────────────────────────────────┤
│ 3. Ceramic Foam Filtration & Tangential Bottom Gating       │
│    • Smooth, non-turbulent metal flow prevents dross traps  │
├─────────────────────────────────────────────────────────────┤
│ 4. Heavy Steel Chills at Critical Pin Hole Intersections    │
│    • Forces rapid directional freezing toward top feeders   │
└─────────────────────────────────────────────────────────────┘
4. Çok Aşamalı Sertleştirme ve Temperleme (Q&T) Isıl İşlem
As-Cast Ni-Cr-Mo Steel Component
                │
                ▼
┌────────────────────────────────────────────────────────┐
│ 1. Full Austenitizing (890 °C – 930 °C)                │
│    (Complete homogenization and grain refinement)      │
└───────────────┬────────────────────────────────────────┘
                │
                ▼  High-Agitation Polymer / Water Quench
┌────────────────────────────────────────────────────────┐
│ 2. Severe Quenching (Rapid Heat Extraction)            │
│    (Transforms heavy section to fine Martensite/Bainite)│
└───────────────┬────────────────────────────────────────┘
                │
                ▼
┌────────────────────────────────────────────────────────┐
│ 3. High-Temperature Tempering (600 °C – 660 °C)        │
│    (Relieves all internal quenching stresses;          │
│     produces uniform Tempered Martensite/Sorbite;      │
│     locks in Rm >= 1000 MPa with CVN >= 58 J at -20 °C)│
└────────────────────────────────────────────────────────┘
5. Hassas CNC İğne Deliği Delme ve Profil İşleme
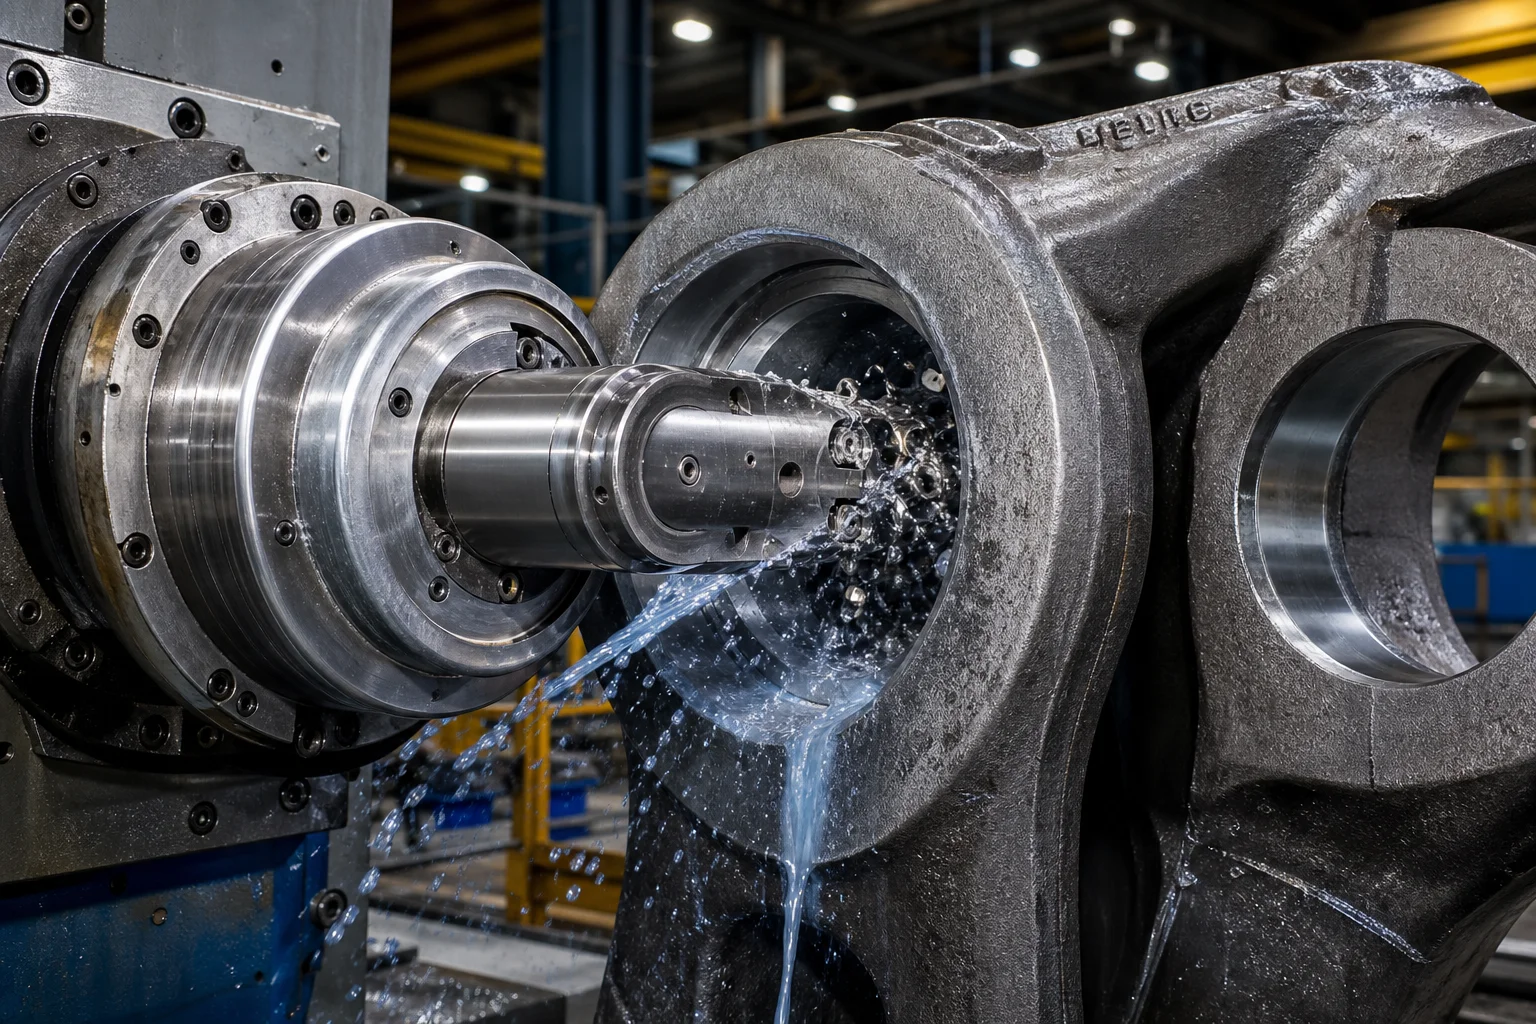
İğne deliği hizalaması, iki parçalı kroşelerde yük paylaşımını belirler ve nokta yüklenmesini önler:
- CNC Yatay Kroşe İğne Deliği Delme : Her iki bağlayıcı kulağına tek bir bağlama ayarında doğrusal delme. İğne deliği eşmerkezliliği içinde korunur; delik yüzey pürüzlülüğü .
- İç Yuvarlaklık Profili Konturlama : İç tepe taşıma yarıçapının ( ) gerilme yoğunluğu oluşturan çentikleri ortadan kaldırmak için pürüzsüz geçiş frezeleme işlemi.
6. Tam Ölçekli Dayanım Yükü Çekme Testi ve Tahribatsız Kalite Standartları
| Muayene Kategorisi | Standart / Özellik | Kabul kriterleri |
|---|---|---|
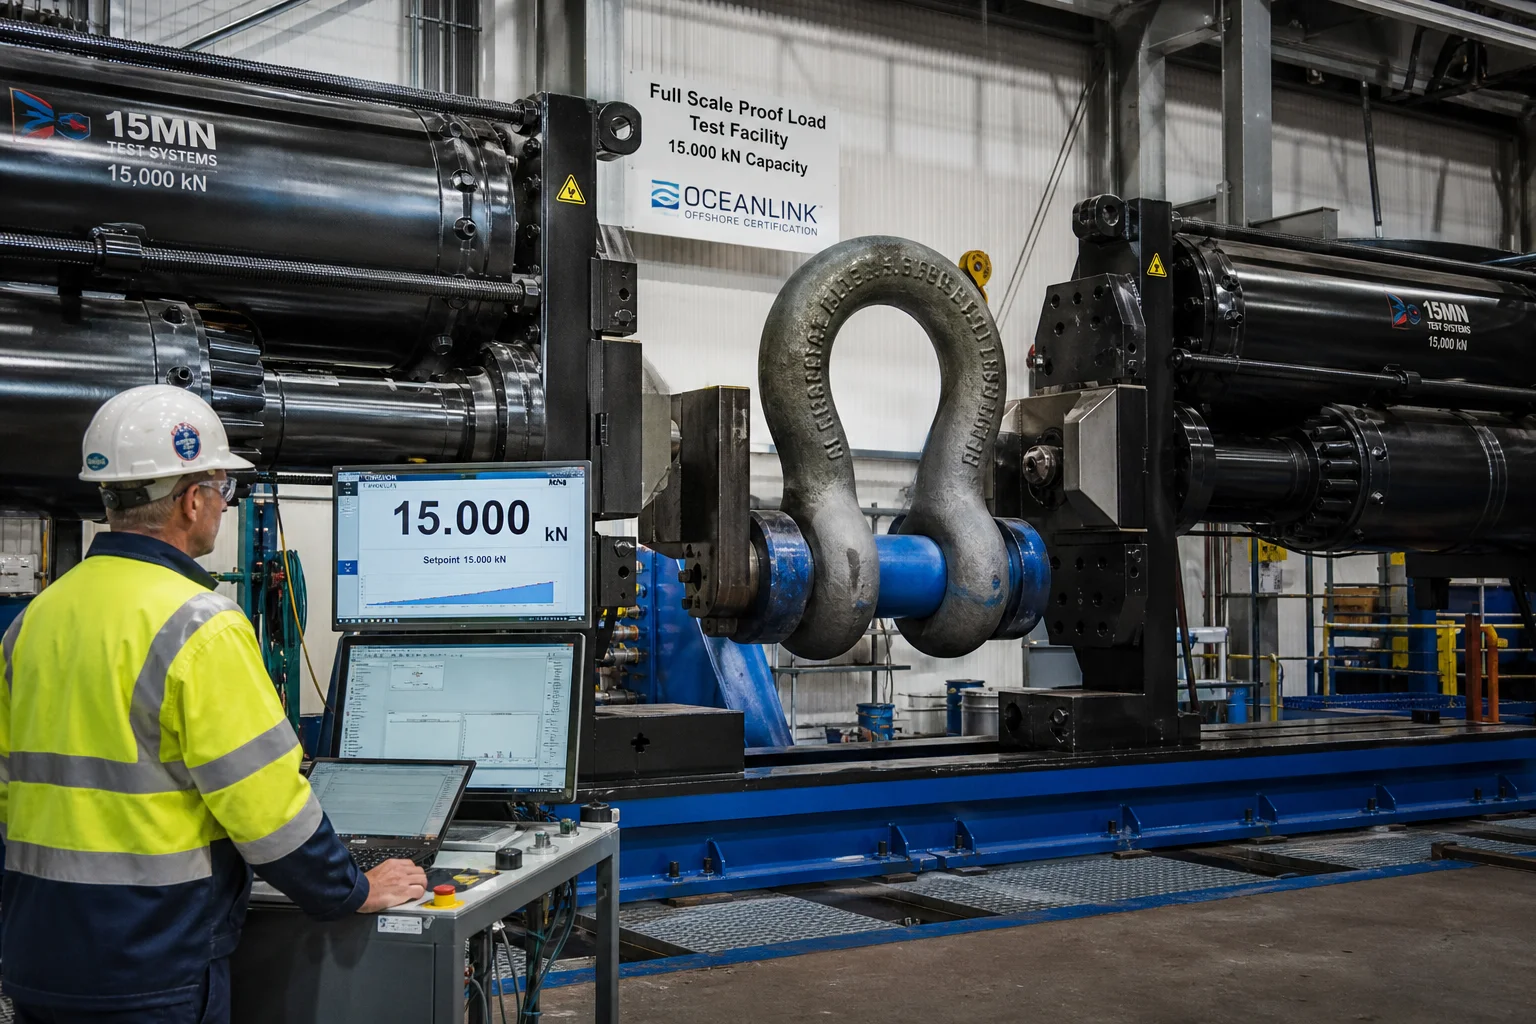
| Dayanım Yükü Çekme Testi | DNV-OS-E302 / ABS (Tam Ölçekli Test Cihazı) | Kanıt Yükü, şu değere kadar çekilir: minimum Kırılma Yükünün ( ); kalıcı plastik deformasyon yoktur |
| Kırılma Yükü Testi (Örnek) | DNV-OS-E302 Yıkıcı Çekme Cihazı | parti başına 1 adet örnek, tam yük değerine kadar çekilir Minimum Kırılma Yükü (MBL )başarısızlık olmadan |
| Charpy V-Çentik Darbe | ISO 148-1 / ASTM E23 | Doğrulanmış aT ekli test uzantılarında |
| CTOD Kırılma Tokluğu | BS 7448 / ASTM E1820 standartlarına göre | Çatlak Ucu Açıklığı ; yorulma çatlağı ilerlemesine karşı direnci doğrular |
| Manyetik Toz Muayenesi (MT) | ISO 9934 / ASTM E709 (Florosan) | tüm yüzey yarıçapları, kemer eğrilikleri ve pim deliklerinin %100 muayenesi; Seviye 1 – Sıfır Çatlak |
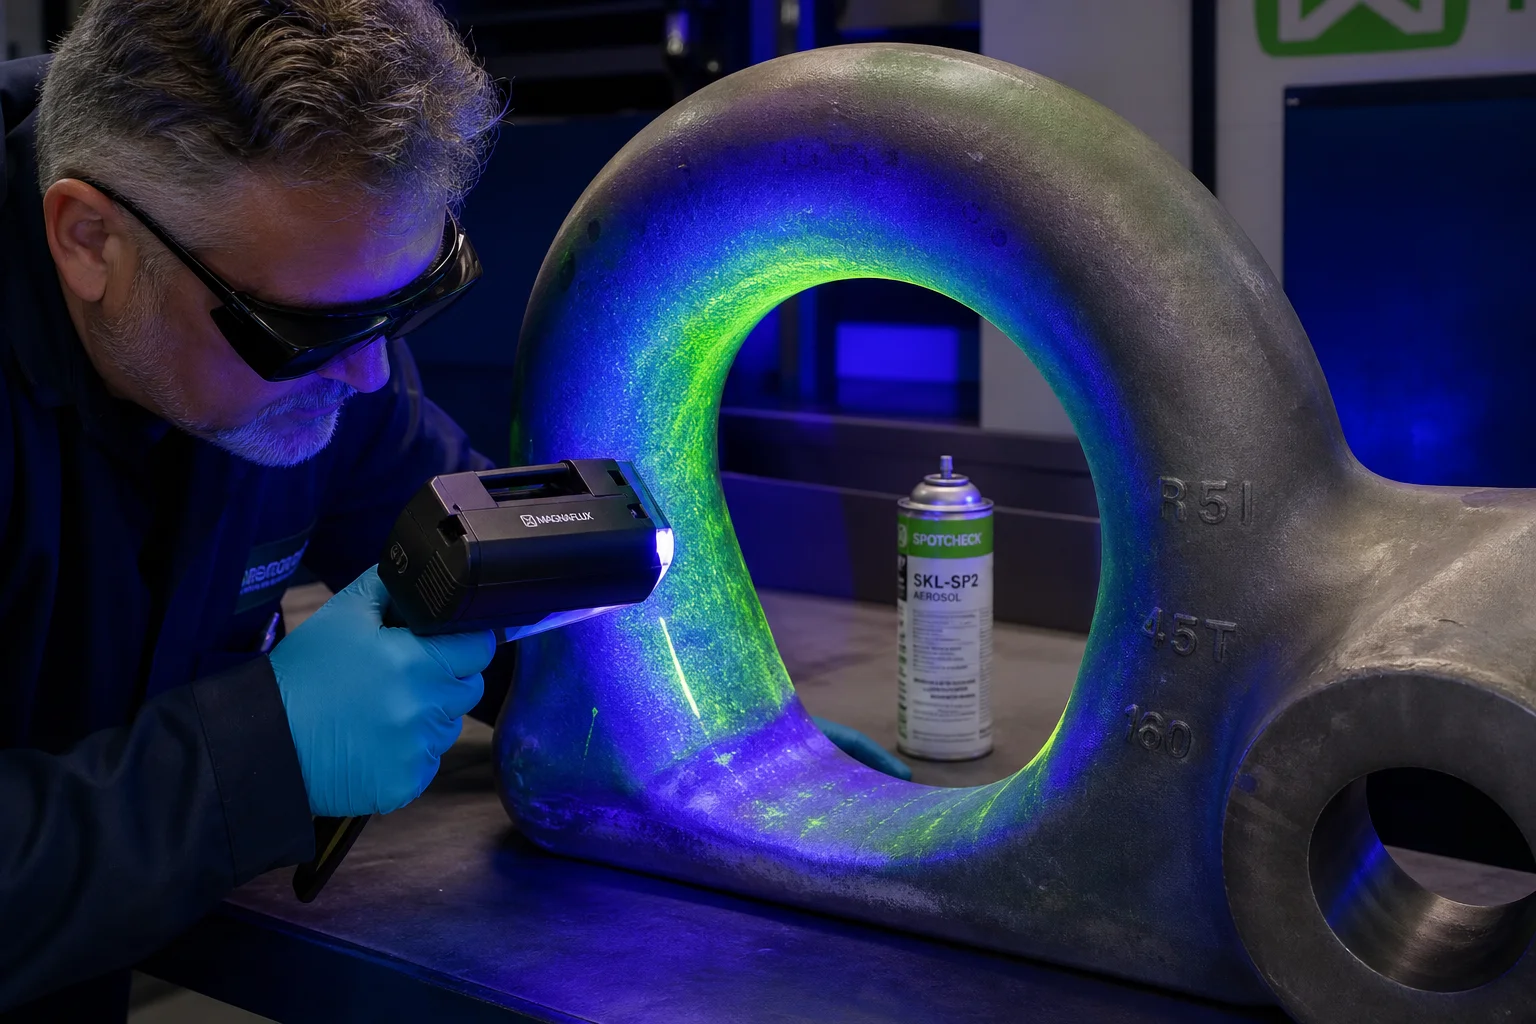 |Ultrasonik test (UT) |EN 10228-3 Sınıf 3 / IACS UR M3 | Şakul kemerinin ve kancalı kulakların %100 hacimsel taraması; içte hiçbir boşluk yoktur |
7. Dandong Şehri Pengxin Makine Ko., Ltd. tarafından denizaltı halatlama döküm kapasiteleri.
Denizaltı halatlama için R4, R4S ve R5 sınıfı dökümlerin üretiminde onaylı dökümhane belgesi, temiz vakumlu indüksiyon ergitme, bilgisayarla kontrol edilen sertleştirme-ve-tavlama (Q&T) ısı işlem tesisleri ile ağır yük testi ortaklıkları gerekmektedir.
Dandong Şehri Pengxin Makine A.Ş. tam sertifikalı, anahtarı teslim edilen tamamlanmış denizaltı halatlama ve çapa bağlantı dökümlerini sunar:
- Yüksek Mukavemetli Denizaltı Alaşımları : DNV R3, R4, R4S ve R5 sınıfı Ni-Cr-Mo döküm çelikleri ile düşük sıcaklıkta kullanılan yapısal çeliklerin (ASTM A352 LCC) sertifikalı üretimi.
- Ağır Dökümhane Altyapısı : 80.000 m² alana sahip ağır döküm tesisi; tek bir alaşımlı çelik dökümü için 200 kg ile 25 ton arasında döküm yapabilen çift köprü tipi vinç sistemine sahiptir.
- Kendi İçinde Bilgisayarla Kontrol Edilen Isıl İşlem : Otomatikleştirilmiş raylı fırınlar ile karıştırılmış polimer soğutma tankları kullanılarak doğrulanmış çekme dayanımı ile aT .
- Hassas CNC işleme : Tek kurulumda eksenel doğrultuda çatal mafsal delikleri sağlayan ağır yatay delme tezgâhları .
- Sınıflandırma kuruluşu onayları : DNV, ABS, Lloyd's Register, BV ve CCS tanık testleri için kurulmuş test ve muayene protokolleri; tam EN 10204 3.2 denizcilik sertifikaları ile kanıtlanmış çekme testi kayıtları sağlar.
Sonuç
Denizaltı bağlantı sistemleri ve derin su çapa dökümleri, okyanus gerilmesinin, döngüsel dalga yorulmasının ve denizaltı korozyonunun en uç sınırlarında çalışır. Kritik halat kopmaları olmadan 25 yıl boyunca sabit pozisyon koruma güvenliğini sağlamak, ultra-temiz Ni-Cr-Mo alaşımlı metalurjiyi (R4/R5 Sınıfı), sertlik sınırını ( ) hidrojen sünekliği önleme amacıyla katı bir şekilde uygulamayı, doğrulanmış Charpy darbe dayanımı ve CTOD kırılma tokluğunu ve tam ölçekli hidrolik kanıt yükü çekme testini gerektirir.
Deneyimli, entegre ağır döküm ve hassas tornalama uzmanı bir ortakla iş birliği yapmak, yüzen denizaltı platformlarınızın ve rüzgâr türbinlerinizin dünyanın en şiddetli okyanus fırtınaları sırasında bile güvenle sabit kalmasını sağlar.
Deniz dışı bağlama donanımınızın çizimlerini göndermek veya sınıflandırma kuruluşu tanıklık testini planlamak için Dandong City Pengxin Machinery Co., Ltd. ile iletişime geçin.
Dandong Şehri Pengxin Makine Sanayi A.Ş. — Ağır Döküm ve Hassas İşleme, 1958’den Beri.
İçindekiler Tablosu
- 1. Derin Su Demirleme Dinamik Gerilme Alanları ve Arıza Türleri
- denizaltı Halat Sınıfları R4, R4S ve R5 İçin Metalurji ve Kimyasal Kontrol
- 3. Yüksek Bütünlüklü Döküm Mühendisliği ve Yönlendirilmiş Katılaşma
- 4. Çok Aşamalı Sertleştirme ve Temperleme (Q&T) Isıl İşlem
- 5. Hassas CNC İğne Deliği Delme ve Profil İşleme
- 6. Tam Ölçekli Dayanım Yükü Çekme Testi ve Tahribatsız Kalite Standartları
- 7. Dandong Şehri Pengxin Makine Ko., Ltd. tarafından denizaltı halatlama döküm kapasiteleri.
- Sonuç