
 EN
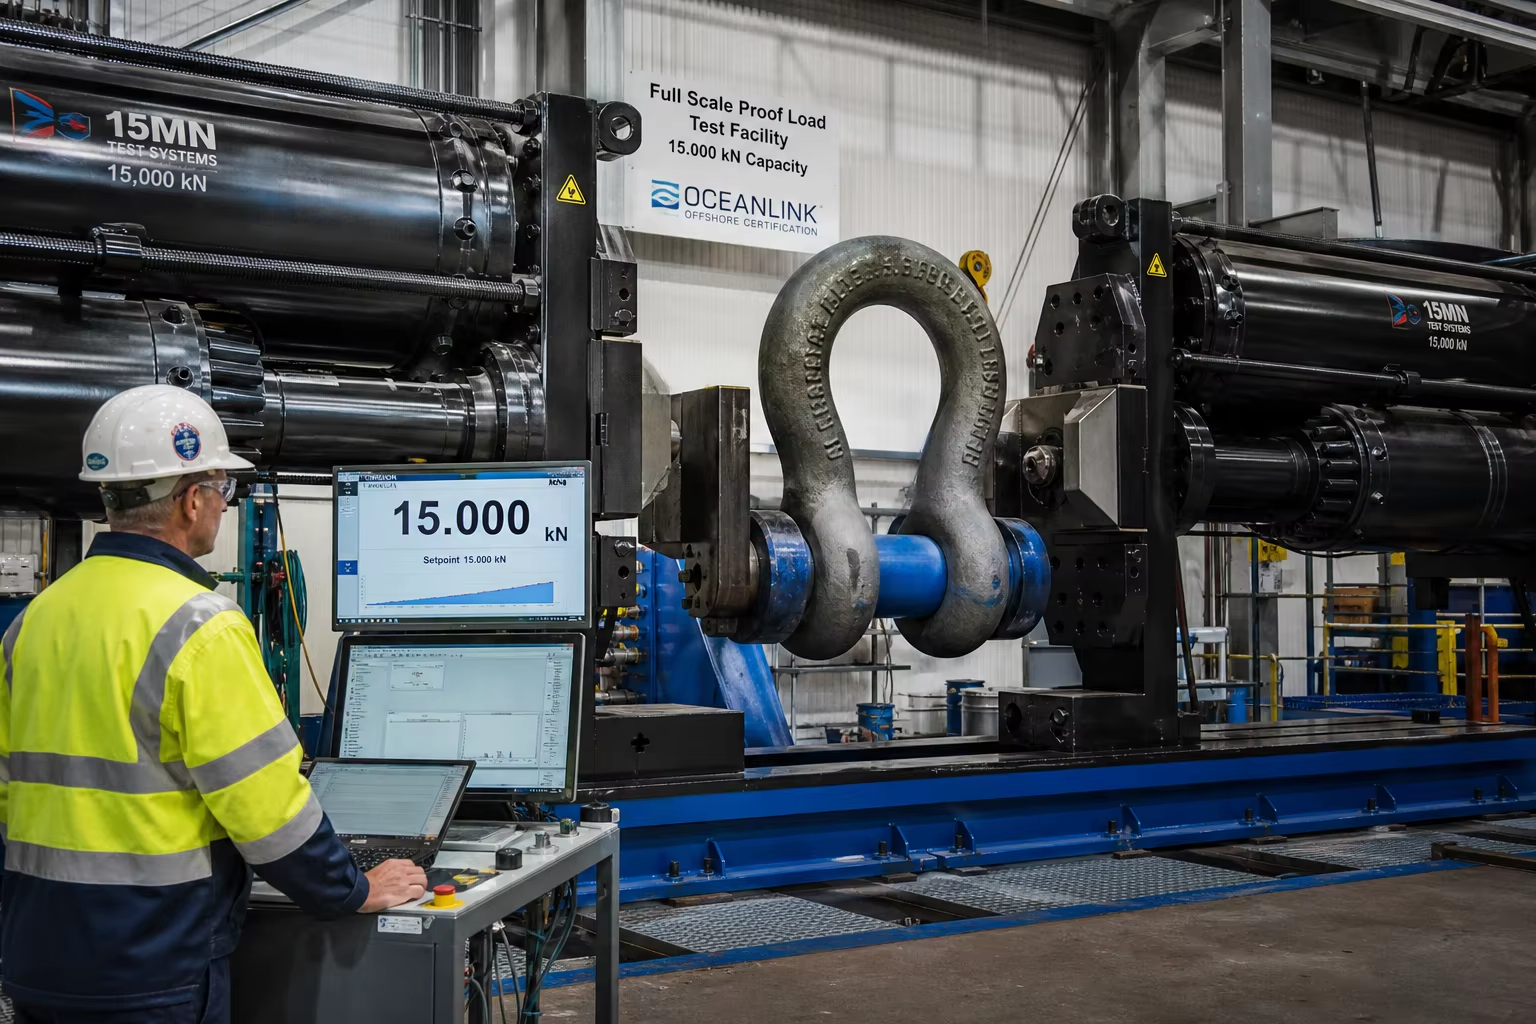
Meta Beskrivning: En komplett teknisk handledning för tunga legerade stålgjutningar till offshoreförtöjningsutrustning och djupvattenankardelar. Utforska höghållfasta gjutstål i kvalitet R4, R4S och R5 (Rm >= 1000 MPa), korrosionsutmattning under vatten, Charpy-slaggerprov vid -20 °C (>= 50 J), CTOD-brottpålitlighetsanalys samt provdragning med 15 000 kN enligt DNV-OS-E302 och ABS.
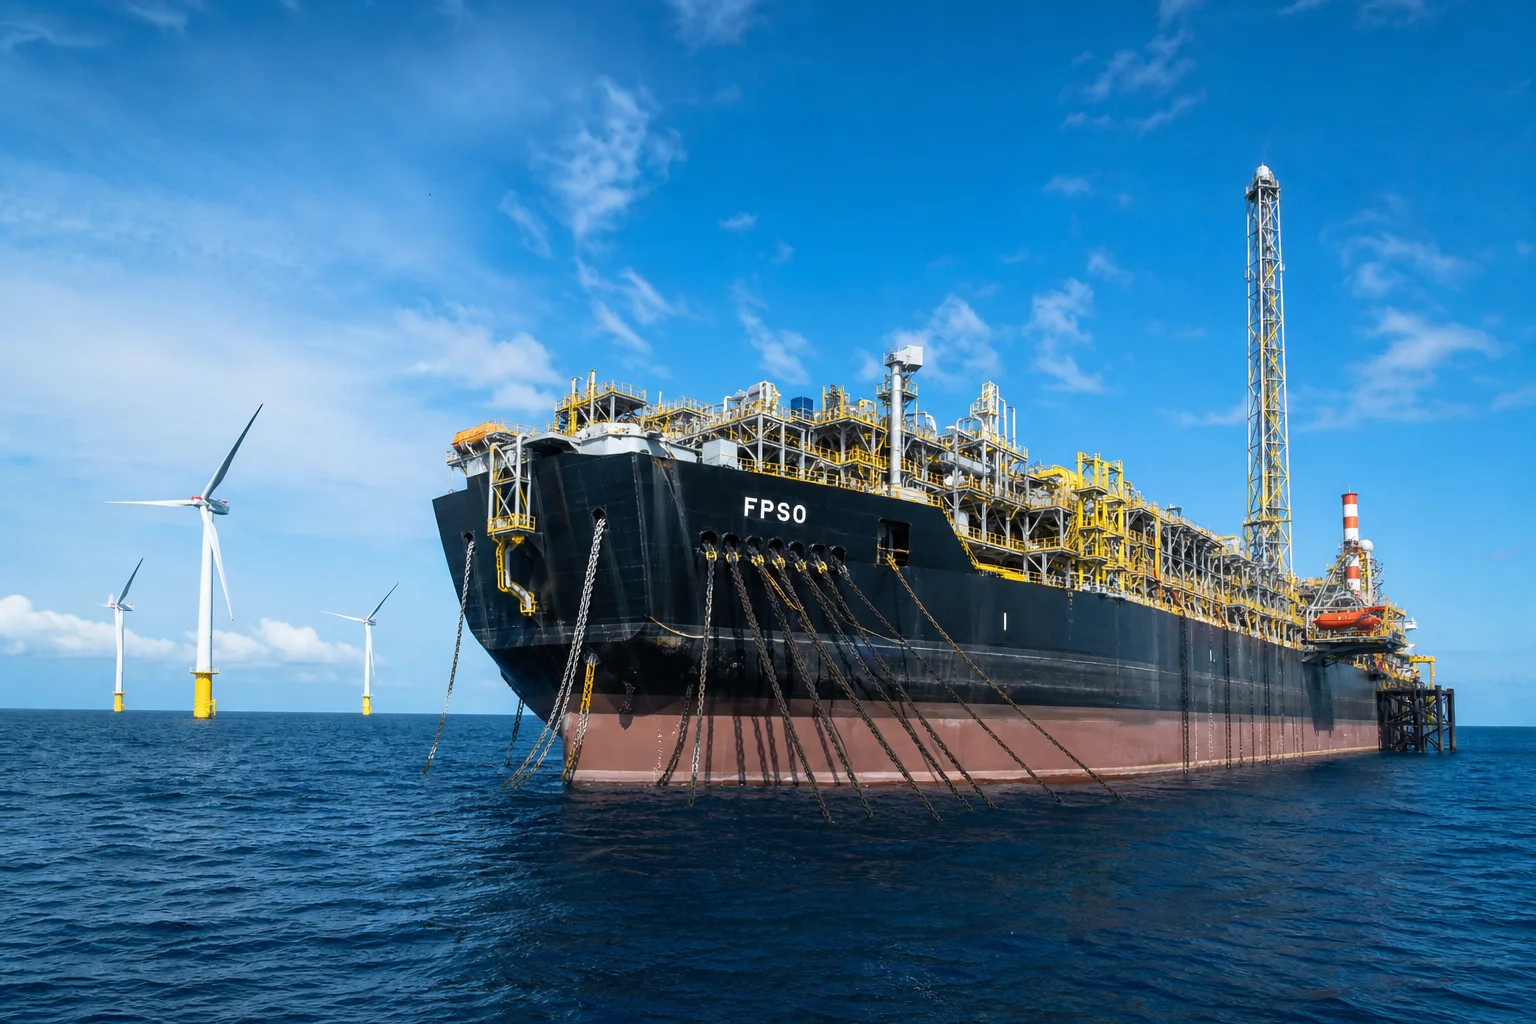
I djupvattenexploration av olja och gas offshore (FPSO, FLNG, halvdäckande plattformar) samt i flytande vindkraftverk offshore (FOWT) utgör förtöjningslinor och ankaranslutningskomponenter de absolut mest kritiska stationeringskomponenterna. För att förankra flytande plattformar på havsdjup från 300 meter till över 2 500 meter , utsätts förtöjningslinor och ankaranslutningar kontinuerligt för marina mekaniska krafter:
- extremvågor och cyklonvindstötar med 100 års återkomsttid : Toppdyna spännkrafter i linan som överskrider ().
- Kontinuerlig cyklisk utmattning under 25 år ( ): Vågdrift med hög amplitud och låg frekvens kombinerad med virvelinducerade vibrationer (VIV) med hög frekvens.
- Allvarlig subakvatisk miljöpåverkan : Kontinuerlig elektrokemisk korrosion i saltvatten från djupt hav, gropkorrosion orsakad av anaeroba sulfatreducerande bakterier (SRB) samt risk för väteembrittning vid katodisk skydd (CP) .
Under dessa hårda marina förhållanden kan ett enda fel i en förtöjningskomponent leda till att plattformen drar iväg, att en subakvatisk rörledning spricker, att olja läcker ut för flera miljoner dollar eller att en flytande turbin välter. Därför måste gjutningar för offshore-förtöjning uppfylla världens strängaste marina standarder – reglerade av DNV-OS-E302 (Offshore förtöjningskedjor och tillbehör) och ABS-regler för byggnad och klassificering av offshore-förtöjningssystem .
Att uppnå efterlevnad kräver specialiserad gjuteriteknik: gjutning Ultra-högstarka härdade och tempérerade nickel-krom-molybden-stål (offshore-förtöjningsgrader R4, R4S och R5) med draghållfastheter som överstiger , verifiering av Charpy-slaghållfasthet vid subnolltemperaturer ( aT ), genomförande av Sprickspetsöppning (CTOD) sprickhållfasthetstester samt utförande av Full-Scale Hydraulic Proof Load Tensile Pull Testing ( ).
Den här teknikguiden ger en omfattande analys av offshore-förtöjningsmetallurgi, borttagning av gjutfel, värmebehandlingsprotokoll, CNC-borrning av hål för spetsar samt lagstadgade marin-certifieringsarbetsflöden.
1. Dynamiska spänningsfält och brottmoder för djupvattenförtöjning
                     ┌──────────────────────────────────────────────┐
                     │ Severe Deepwater Ocean Dynamics (>10,000 kN) │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ High-Cycle Wave Fatigue       │ │ Cathodic Hydrogen Embrittling │ │ High-Tension Peak Snapping    │
│ (Tension-tension cyclic stress│ │ (Atomic hydrogen diffusion    │ │ (Storm surge peak overload    │
│  at shackle crown radii)      │ │  into high-hardness R5 steel) │ │  exceeding yield strength)    │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Offshore-förtöjningskomponent | Driftsmässig mekanisk last | Kritiskt brottmönster att förhindra | Materialklasslösning |
|---|---|---|---|
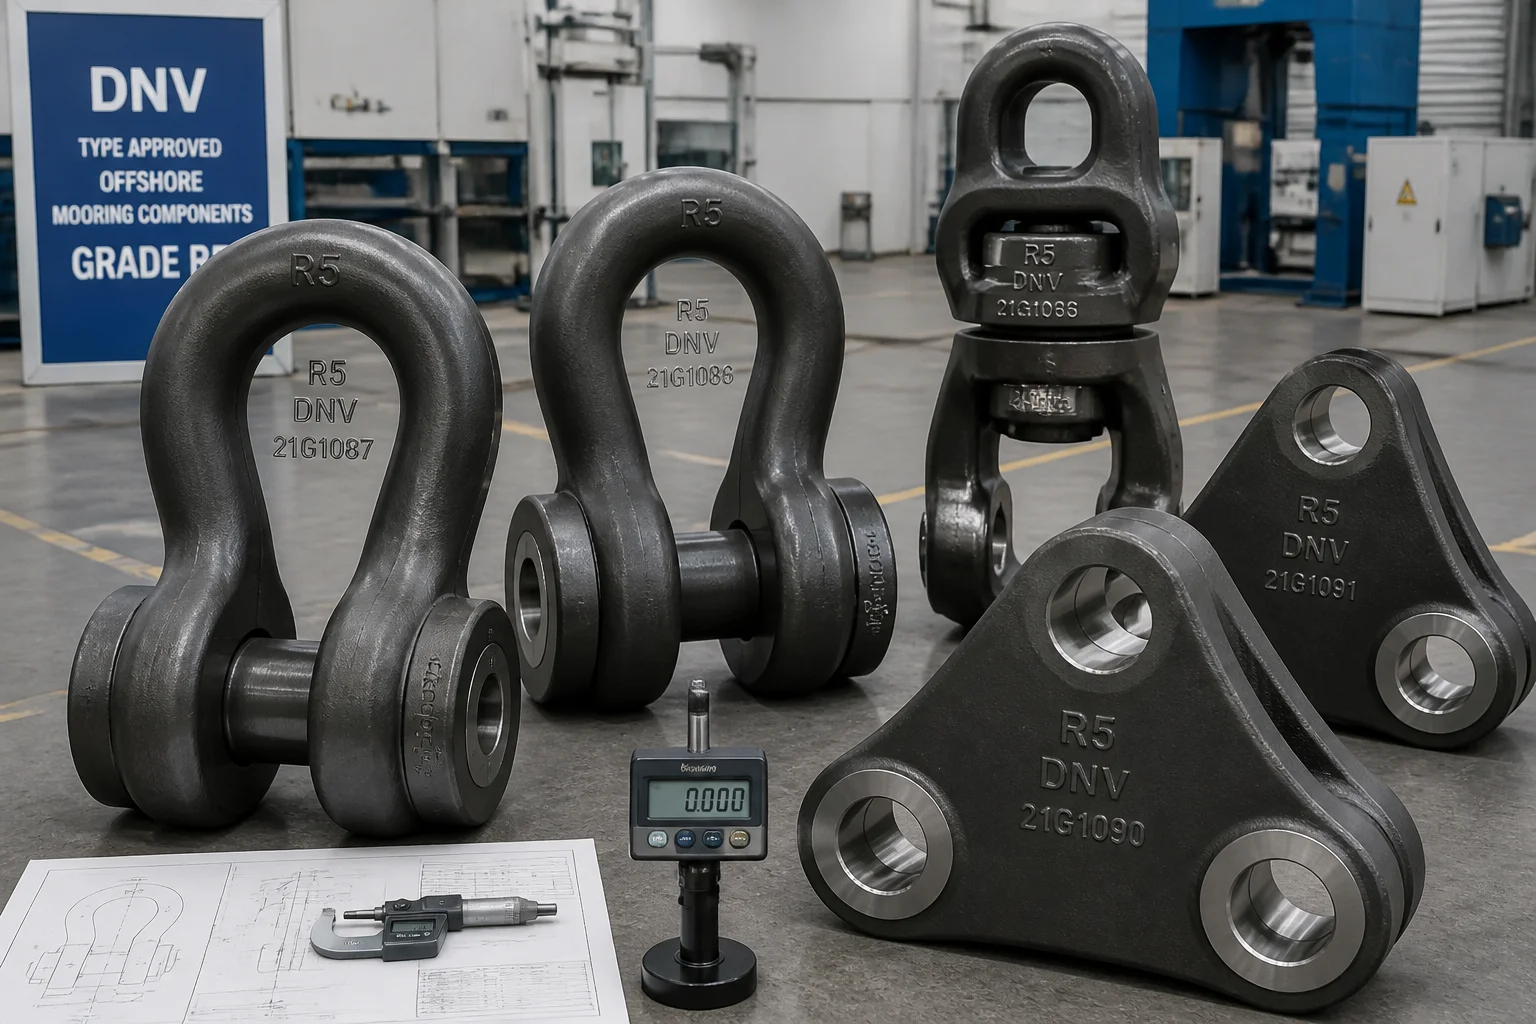
| Offshore-ankarstiftar och roterande kopplingar | Kontinuerlig draglinjetension + rotation i flera axlar med roterande koppling | Utmattning vid krökningsbelastning på krönradie, fastsittning av roterande kopplingsspets | Gjuten Ni-Cr-Mo-stål (DNV-kvalitet R4 / R4S) |
| Delta Tri-Plates och kopplingslänkar | 3-vägs linjevinkelbelastningsfördelning ( ) | Skärspricka i centrumöga, sprödbrott | Högstarkt härdat och temprerat gjutjärn (klass R5) |
| Kenter-förbindningskardaner | Direkt kedja-till-kedja-länkning med låsning | Tappnagelskärning, utmattning av låsspets | Smidd/gjuten klass R4S (Rm Mpa) |
| Undervattenssugpålsfästögon | Djupt undervattensankrarhållande drag | Basveldens lamellära sprickbildning, ögonhålets slitage | Högseghetens lågtemperaturgjutstål (ASTM A352 LCC) |
2. Metallurgi och kemisk kontroll för offshore-förankringsklasser R4, R4S och R5
DNV-OS-E302 och ABS specificerar strikta mekaniska och kemiska krav för gjutna förankringsstål:
| Offshore-förankringsklass | Minsta sträckgräns ( ) | Minsta draghållfasthet ( ) | Minsta töjning ( ) | Minsta tvärsnittsminskning ( ) | Charpy V-notch (CVN) vid | Kritiskt applikationsmiljö |
|---|---|---|---|---|---|---|
| Kvalitet R3 | (Bas) / (Svets) | Förankring i grunt vatten, tillfälliga borrplattformar | ||||
| Kvalitet R4 | aT | Standarddjupvatten-FPSO och FLNG-katenerlinjer | ||||
| Kvalitet R4S | aT | Högspännings-taut-leg-syntetiska/kedjehybridlinjer | ||||
| Kvalitet R5 | aT | Ultra-djupvatten-floatande offshore-vindkraft (FOWT), arktisk FPSO |
Strikt kemisk sammansättning och renhetsingenjörskonst (klass R5):
- Kolmotsvarighet ( ): .
- Minskning av väteembrittlighet : För att förhindra väteinducerad stresskorrosionsbrott (HISCC) under aktiv katodisk skydd, Maximal ythårdhet är strikt begränsad till .
- Vakuumdegasering och ladelförfining : Ultra-låg svavelhalt ( ) och fosfor ( ) med total syre och väte .
3. Teknik för högintegritetsgjutning och riktad stelningsprocess
Fästklämmor och triplattor har tjocka tvärsnitt ( ) som utsätts för extrema dragspänningar vid inre krökningsradie:
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Master Tooling & Furan Resin Sand Molding   │
│    • High-compaction rigid molds eliminate sand erosion     │
├─────────────────────────────────────────────────────────────┤
│ 2. CAE Solidification Simulation & Thermal Modulus Design   │
│    • Feeder risers placed over outer crown sections         │
│    • Zero centerline shrinkage at high-stress inner radius  │
├─────────────────────────────────────────────────────────────┤
│ 3. Ceramic Foam Filtration & Tangential Bottom Gating       │
│    • Smooth, non-turbulent metal flow prevents dross traps  │
├─────────────────────────────────────────────────────────────┤
│ 4. Heavy Steel Chills at Critical Pin Hole Intersections    │
│    • Forces rapid directional freezing toward top feeders   │
└─────────────────────────────────────────────────────────────┘
4. Flervalskylning och härdning (Q&T) med värmebehandling
As-Cast Ni-Cr-Mo Steel Component
                │
                ▼
┌────────────────────────────────────────────────────────┐
│ 1. Full Austenitizing (890 °C – 930 °C)                │
│    (Complete homogenization and grain refinement)      │
└───────────────┬────────────────────────────────────────┘
                │
                ▼  High-Agitation Polymer / Water Quench
┌────────────────────────────────────────────────────────┐
│ 2. Severe Quenching (Rapid Heat Extraction)            │
│    (Transforms heavy section to fine Martensite/Bainite)│
└───────────────┬────────────────────────────────────────┘
                │
                ▼
┌────────────────────────────────────────────────────────┐
│ 3. High-Temperature Tempering (600 °C – 660 °C)        │
│    (Relieves all internal quenching stresses;          │
│     produces uniform Tempered Martensite/Sorbite;      │
│     locks in Rm >= 1000 MPa with CVN >= 58 J at -20 °C)│
└────────────────────────────────────────────────────────┘
5. Precisionens CNC-borrning av stift-hål och profilbearbetning
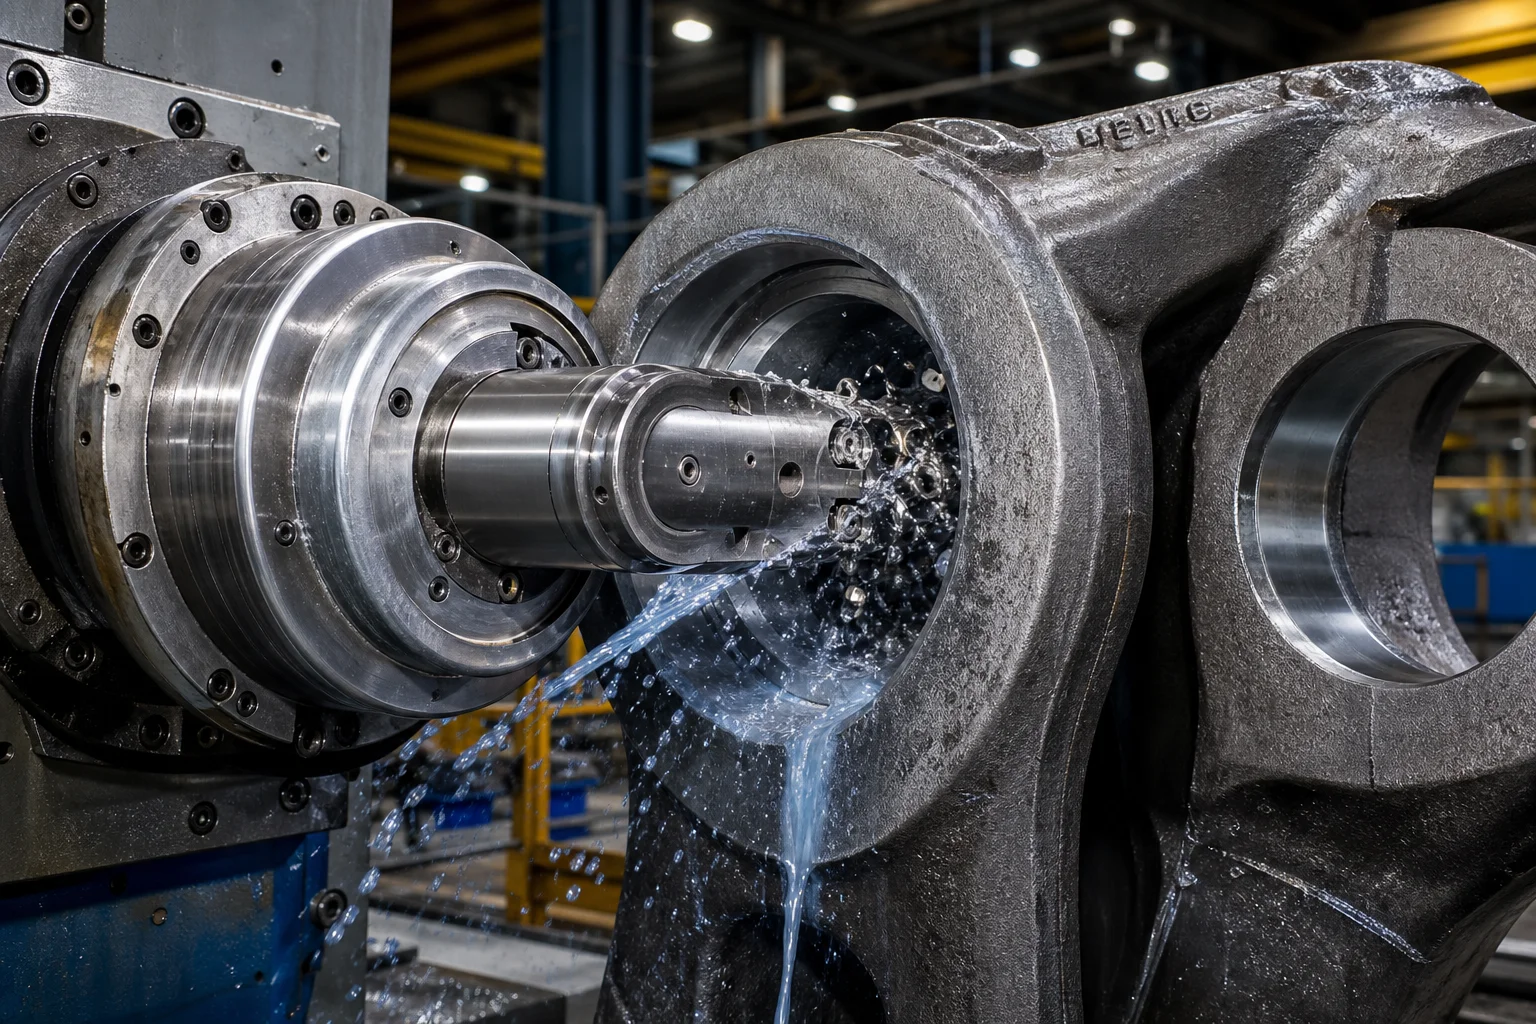
Justeringen av stift-hålen avgör lastfördelningen över två-tandade öglor och förhindrar punktlast på stiftet:
- CNC-horisontell borrning av ögla-stift-hål : Samtidig borrning av båda öglans öron i en enda spänningsuppsättning. Samaxialiteten för stift-hålen hålls inom , med ytråhet hos hålet .
- Inre radieprofilsformning : Slät övergångsfräsning av den inre krönetens lastbärande radie ( ) för att eliminera notcher som orsakar spänningskoncentration.
6. Fullskalig provbelastningsdragtestning och icke-destruktiva kvalitetsstandarder
| Inspektionskategori | Standard / Specifikation | Godkännandekriterier |
|---|---|---|
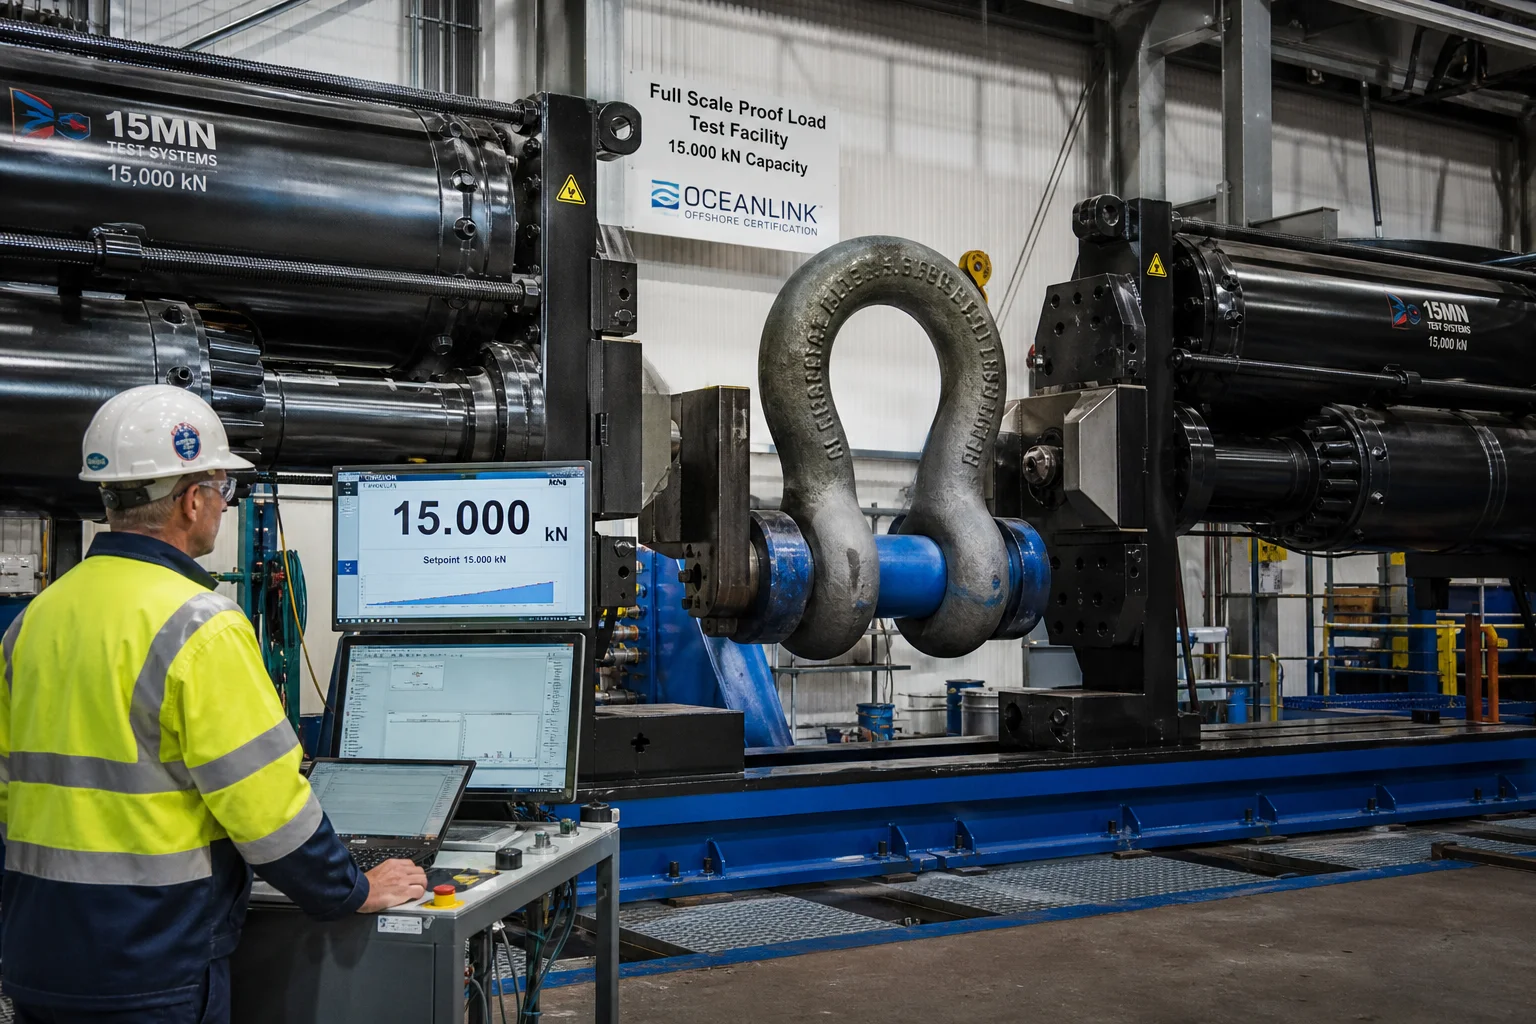
| Provbelastningens dragprov | DNV-OS-E302 / ABS (fullskalig provanläggning) | Provbelastning dragen till av minsta bristningslast ( ); ingen permanent plastisk deformation |
| Bristningslastprov (prov) | DNV-OS-E302 förstörande dragprov | 1 prov per parti dragen till full Minsta bristningslast (MBL )utan fel |
| Charpy V-notch-impact | ISO 148-1 / ASTM E23 | Kontrollerad aT på bifogade provförlängningar |
| CTOD-brottseghet | BS 7448 / ASTM E1820 vid | Crack Tip Opening Displacement ; verifierar motstånd mot utmattningssprickutveckling |
| Magnetpulverprovning (MT) | ISO 9934 / ASTM E709 (Fluorescerande) | 100 % inspektion av alla ytytor, krökningsradier, krönbögar och stift-hål; Nivå 1 – noll sprickor |
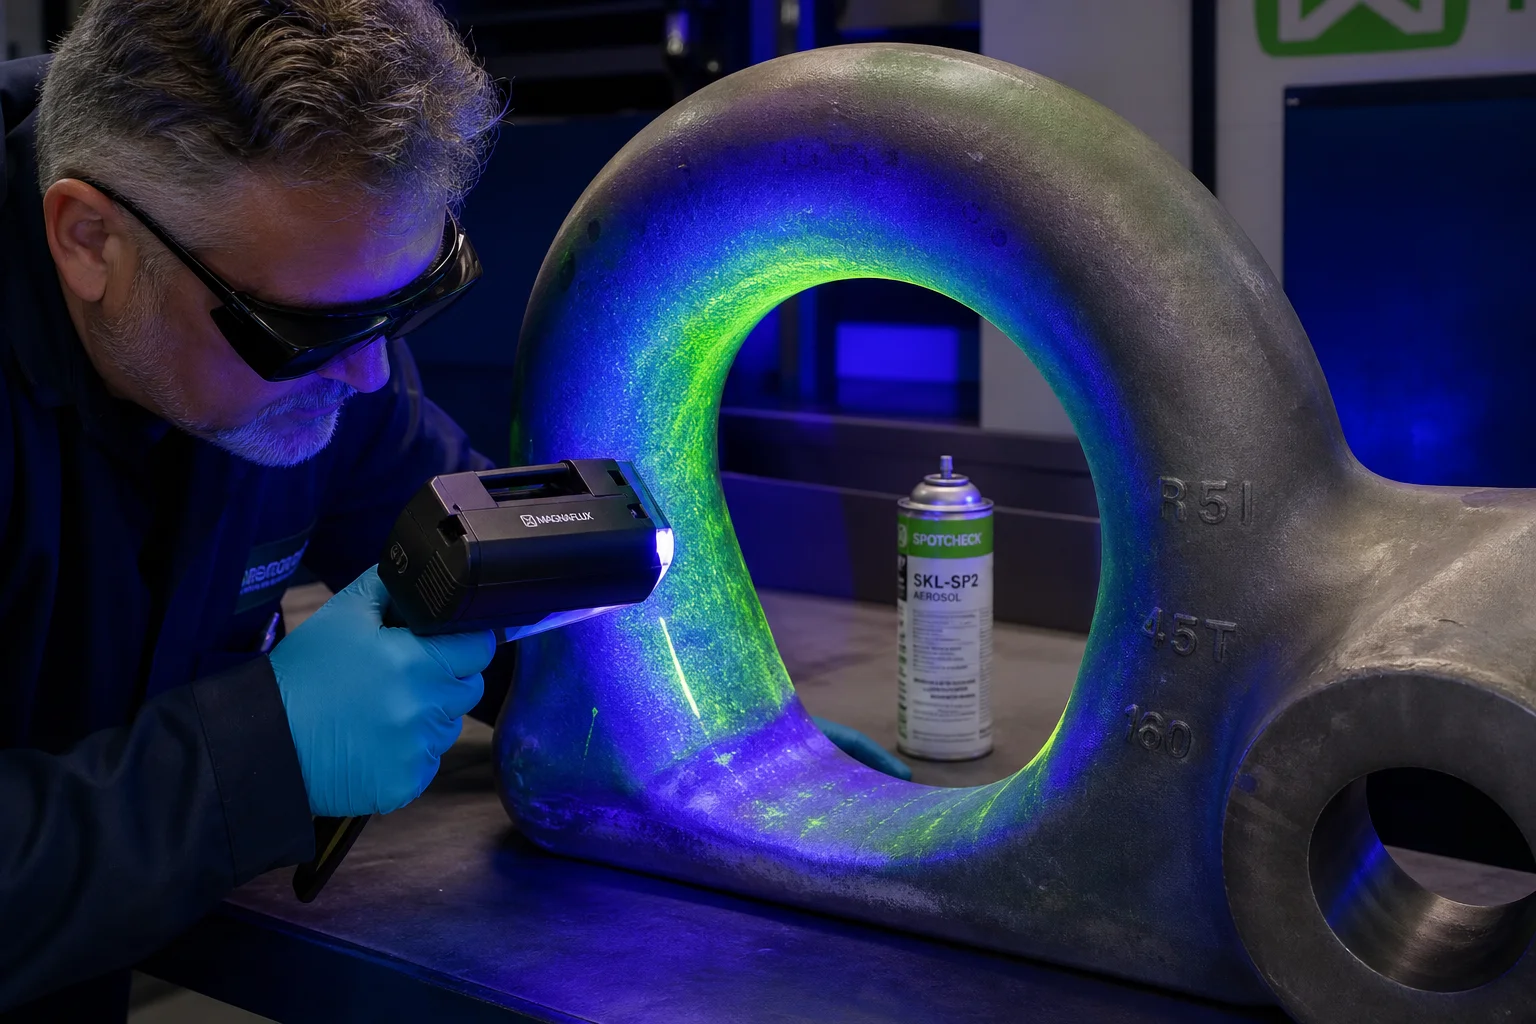 |Ultraljudstestning (UT) |EN 10228-3 klass 3 / IACS UR M3 | 100 % volymetrisk inspektion av skackelkrön och klyftöron; inga interna tomrum |
7. Offshore bogserutrustningsgjutkapacitet hos Dandong City Pengxin Machinery Co., Ltd.
Tillverkning av offshore bogserutrustningsgjutdelar i klass R4, R4S och R5 kräver verifierad gjuterigodkännande, ren vakuuminduktions-smältning, datorstyrda Q&T värmebehandlingsanläggningar samt partnerskap för tung provbelastningstestning.
Dandong City Pengxin Machinery Co., Ltd. levererar fullt certifierade, färdiga offshore bogserutrustnings- och ankopplingsgjutdelar:
- Högstarka offshorelegeringar : Certifierad produktion av DNV-klass R3, R4, R4S och R5 Ni-Cr-Mo gjutstål samt lågtemperaturkonstruktionsstål (ASTM A352 LCC).
- Infrastruktur för tung gjuteri : 80 000 m² stor anläggning för tunga gjutdelar med dubbla takkranar som kan göta enskilda legeringsstålgjutdelar från 200 kg upp till 25 ton.
- Inbyggd datorstyrd värmebehandling : Automatiserade bogie-hearthugnar med omrörda polymerkvävningsbassänger som ger verifierad draghållfasthet med aT .
- Precisionsbearbetning med CNC : Tunga horisontella borrverk som levererar i-linje klyfplatsens borrhål i ett enda uppsättningsskede med samaxialitet .
- Klassificeringssällskapsgodkännanden : Etablerade provnings- och inspektionsprotokoll för DNV, ABS, Lloyd's Register, BV och CCS överblicksprovning, vilket ger fullständiga marin-certifikat enligt EN 10204 3.2 samt loggar för provdragning.
Slutsats
Offshore-förtöjnings- och djupvattenankarstöpningar arbetar vid oceanens yttersta gräns vad gäller dragbelastning, cyklisk vågtröttning och undervattenskorrosion. Att säkerställa 25 års säker stationering utan katastrofal linjbrist kräver metallurgi av extremt ren Ni-Cr-Mo-legering (klass R4/R5), strikt hårdhetsbegränsning ( ) för att förhindra väteembrittning, verifierad Charpy-och CTOD-brukthetstoughness samt hydraulisk provdragning i full skala.
Genom samarbete med en erfaren, integrerad specialiserad stöpfirma och precisionsslipverk säkerställs att dina flytande offshore-plattformar och vindturbiner förblir säkert förankrade även under världens våldsamaste havsstormar.
Kontakta Dandong City Pengxin Machinery Co., Ltd. för att lämna in dina ritningar för utomhusbultning eller schemalägga klassificeringsbolagets provning med vittnesuppföljning.
Dandong City Pengxin Machinery Co., Ltd. — Tungt gjutjärn och precisionsbearbetning sedan 1958.
Innehållsförteckning
- 1. Dynamiska spänningsfält och brottmoder för djupvattenförtöjning
- 2. Metallurgi och kemisk kontroll för offshore-förankringsklasser R4, R4S och R5
- 3. Teknik för högintegritetsgjutning och riktad stelningsprocess
- 4. Flervalskylning och härdning (Q&T) med värmebehandling
- 5. Precisionens CNC-borrning av stift-hål och profilbearbetning
- 6. Fullskalig provbelastningsdragtestning och icke-destruktiva kvalitetsstandarder
- 7. Offshore bogserutrustningsgjutkapacitet hos Dandong City Pengxin Machinery Co., Ltd.
- Slutsats