
 EN
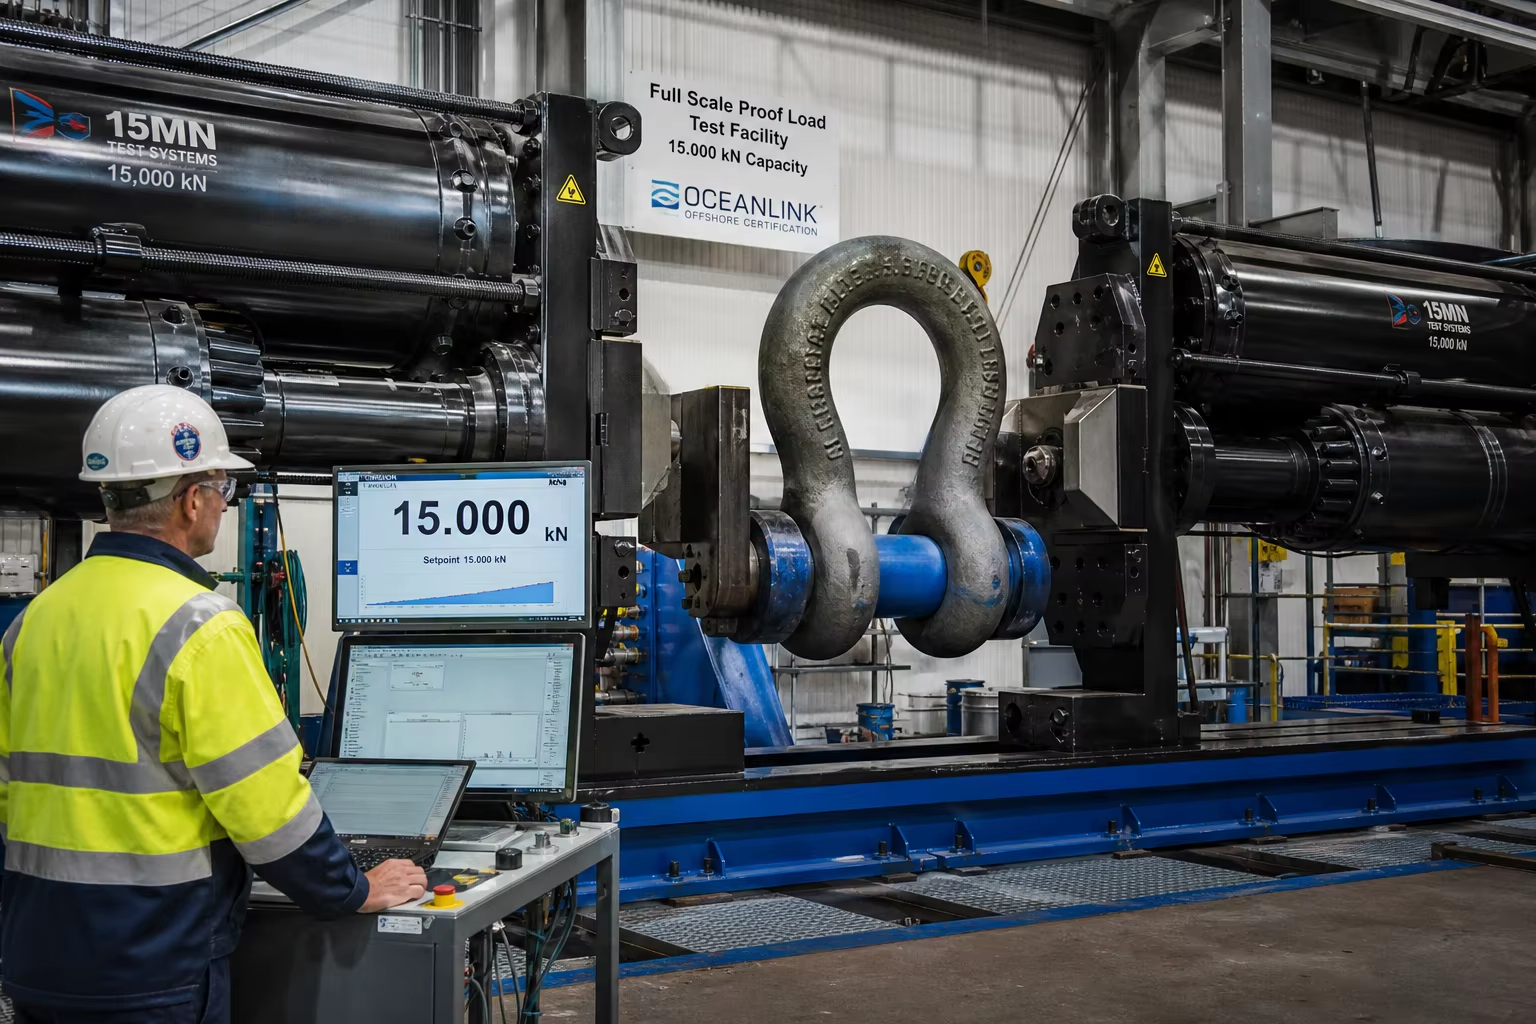
メタ説明: 洋上係留用重厚合金鋳鋼製アクセサリーおよび深海アンカー部品に関する包括的な技術ガイド。引張強さ(Rm)が1000MPa以上を満たす高強度鋳鋼グレードR4、R4S、R5、水中腐食疲労、-20℃シャルピー衝撃値(50J以上)、CTOD破壊力学、およびDNV-OS-E302およびABSに準拠した15,000kNの高負荷検査(プローフロード引張試験)について解説します。
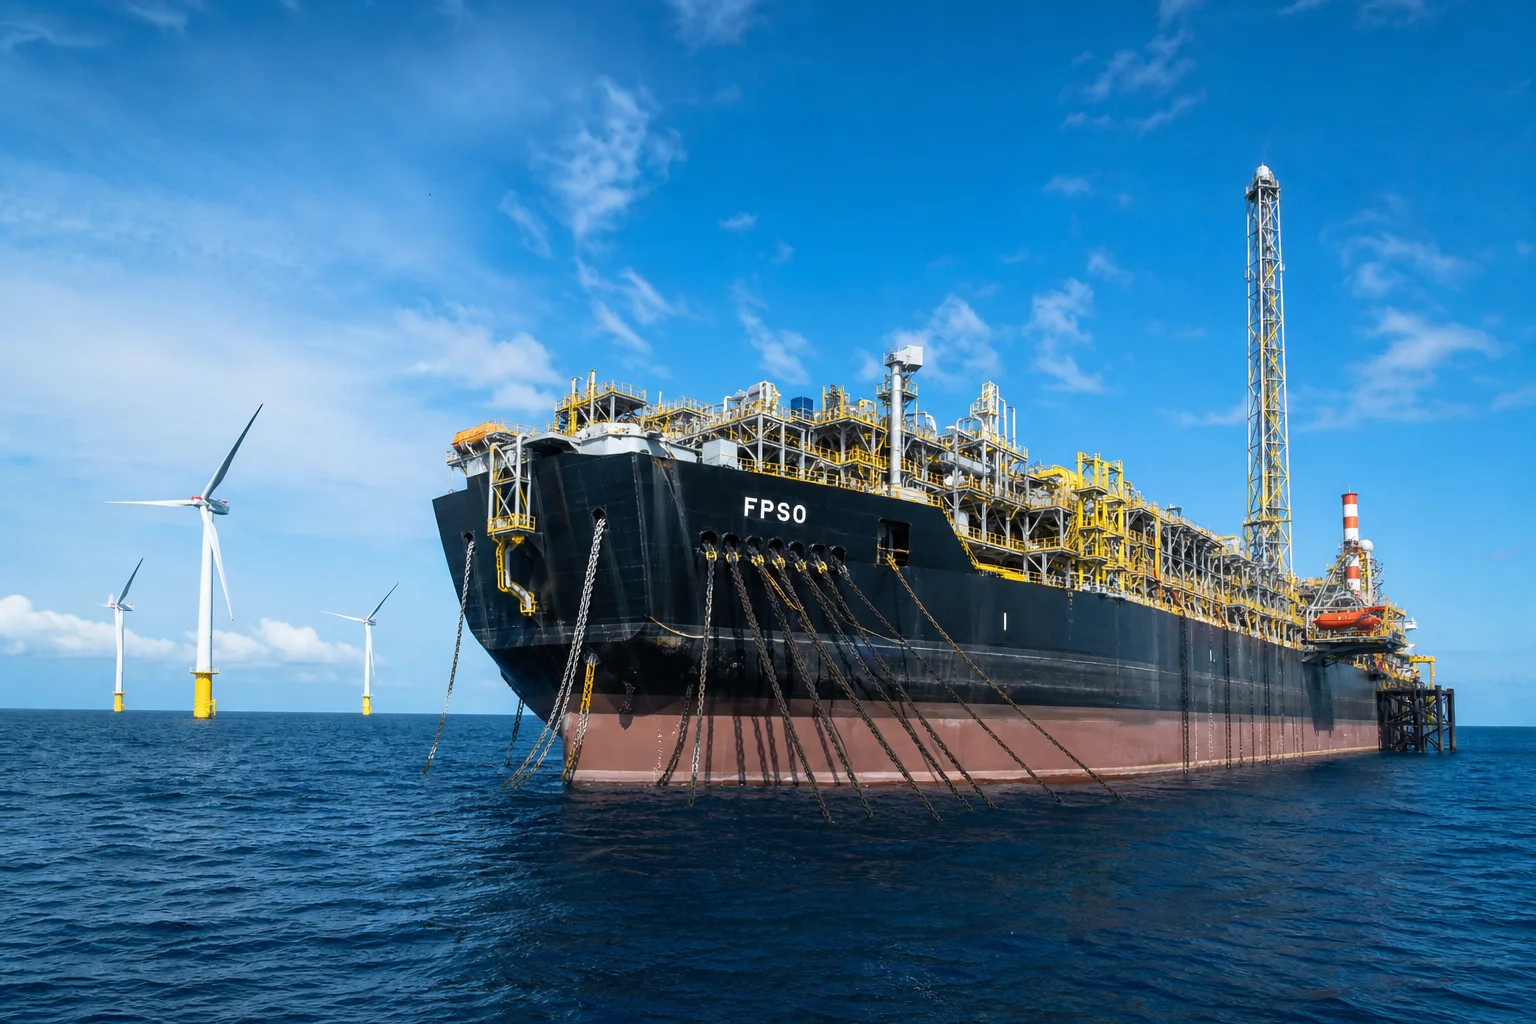
深水域における洋上石油・天然ガス探査(FPSO、FLNG、セミサブマージブル式プラットフォーム)および浮体式洋上風力発電(FOWT)システムにおいて、洋上係留ラインおよびアンカー接続ハードウェアは、浮体プラットフォームの位置保持という最も重要な任務を担うキーコンポーネントです。これらの装置は、 300メートルから2,500メートルを超える水深 での浮体プラットフォームの固定を目的としており、係留ラインおよびアンカー接続部品には、絶え間ない海洋機械的負荷が加わります:
- 100年に一度の極端な暴風波およびサイクロン性突風 :ピーク動的引張線張力が超過 ().
- 連続25年間の繰り返し疲労( ):高振幅・低周波数の波浪ドリフトと高周波数の渦起振動(VIV)が複合した状態。
- 過酷な海底環境による劣化 :継続的な深海海水による電気化学的腐食、嫌気性硫酸還元菌(SRB)による点食、および カソード保護(CP)に起因する水素脆化リスク .
このような過酷な海洋環境下では、係留部品の単一故障がプラットフォームの離脱、海底ライザーの破断、数百万ドル規模の原油流出、あるいは浮体式タービンの転覆を引き起こす可能性があります。このため、海洋用係留部品の鋳造品は、世界で最も厳格な海洋規格—— DNV-OS-E302(海洋用係留チェーンおよび付属品) であり、 ABS 海洋用係留システムの建造および船級付与規則 .
適合性を達成するには、鋳造分野に特化した技術力が必要です:鋳造工程 超高強度焼入れ・焼戻しニッケル・クロム・モリブデン鋼(海洋用係留材グレード R4、R4S、R5) 引張強さが について、マイナス温度におけるシャルピー衝撃吸収エネルギー( オーストリア )の確認、 き裂先端開口変位(CTOD) 破壊靭性試験の実施、および フルスケール油圧証明引張試験( ).
本技術ガイドでは、洋上係留用金属材料の冶金学的解析、鋳造欠陥の除去、熱処理手順、CNCによるピン穴加工、および法定海洋認証のワークフローについて、網羅的な検討を行っています。
1.深海係留における動的応力場と破壊モード
                     ┌──────────────────────────────────────────────┐
                     │ Severe Deepwater Ocean Dynamics (>10,000 kN) │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ High-Cycle Wave Fatigue       │ │ Cathodic Hydrogen Embrittling │ │ High-Tension Peak Snapping    │
│ (Tension-tension cyclic stress│ │ (Atomic hydrogen diffusion    │ │ (Storm surge peak overload    │
│  at shackle crown radii)      │ │  into high-hardness R5 steel) │ │  exceeding yield strength)    │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| 洋上係留機器部品 | 機械的荷重の運用 | 防止すべき重大な破損モード | 材質等級の解決策 |
|---|---|---|---|
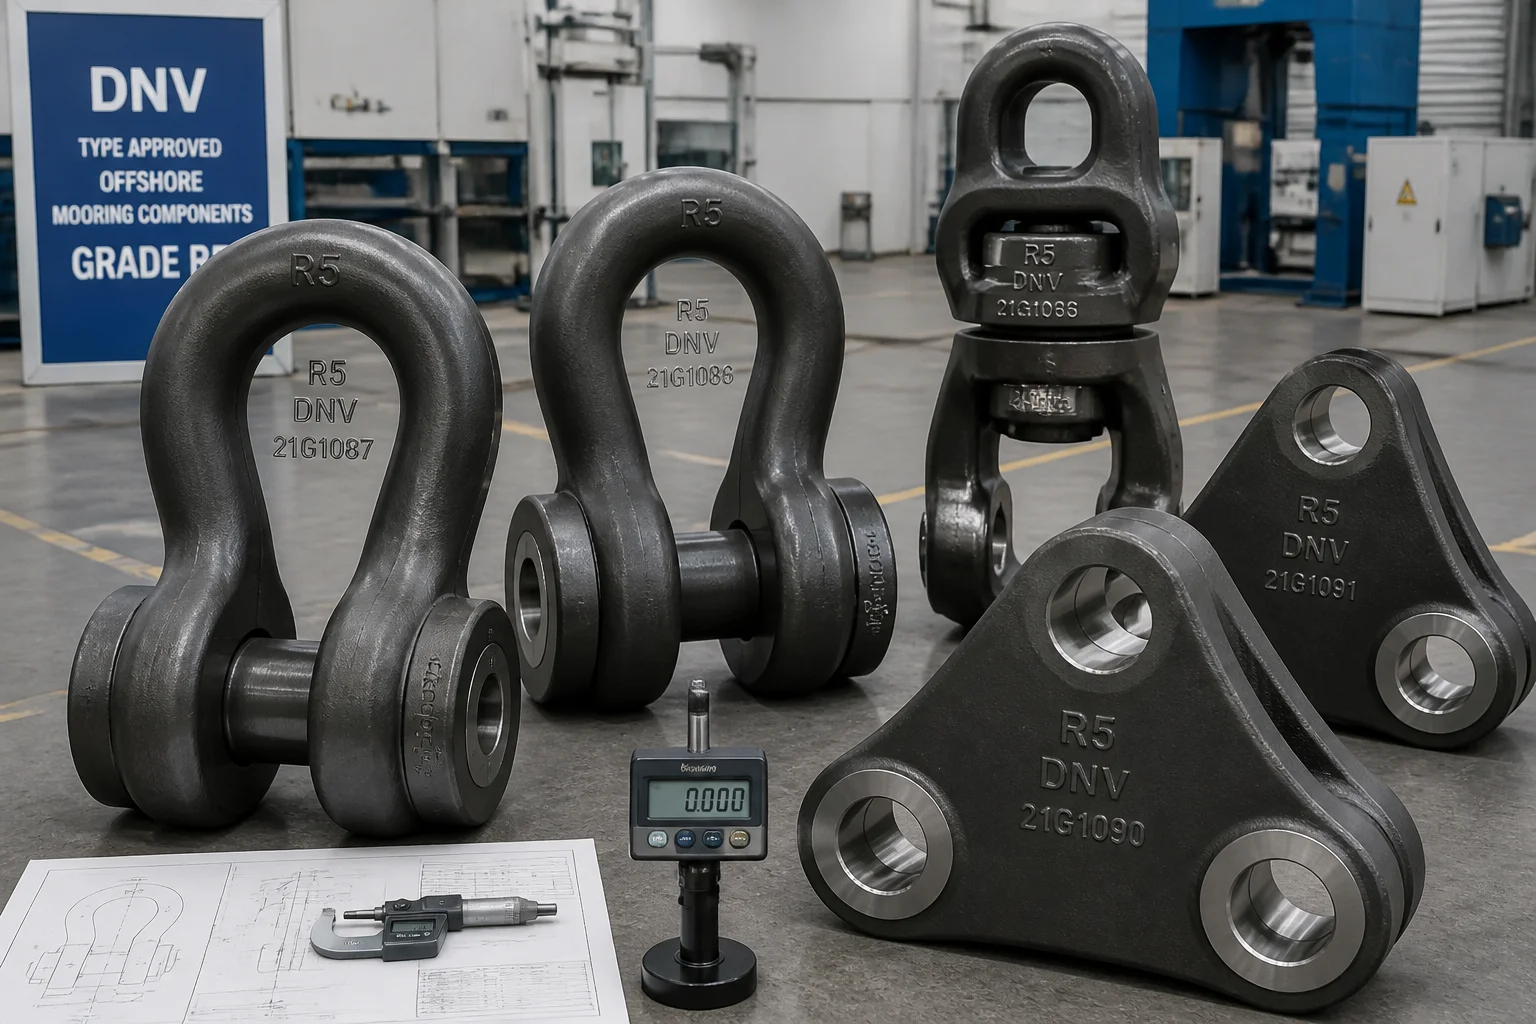
| 洋上アンカーシャックルおよびスイベル | 連続引張荷重+多軸スイベル回転 | クラウン半径部の曲げ疲労、スイベルピンの焼き付き | 鋳造ニッケル・クロム・モリブデン鋼(DNVグレードR4/R4S) |
| デルタ三枚プレートおよびコネクタリンク | 3方向ライン角度荷重分割( ) | 中央アイホールのせん断破断(もろい破断) | 高強度焼入・焼戻し鋳鋼(グレードR5) |
| ケンター連結シャックル | チェーン同士を直接リンクでロック | テーパーピンのせん断、ロック舌の疲労破壊 | 鍛造/鋳造グレードR4S(Rm Mpa) |
| 深海用サクションパイル・パッドアイ | 深海アンカー保持引張力 | ベース溶接部の層状破断、アイホールのガリング | 高靭性低温用鋳鋼(ASTM A352 LCC) |
2.海洋用係留用鋼材(等級R4、R4S、R5)の冶金学的・化学的制御
DNV-OS-E302およびABS規格では、海洋用係留用鋳鋼材に対して厳しい機械的・化学的要件が定められています:
| 海洋用係留用鋼材等級 | 最小降伏強さ( ) | 最小引張強さ( ) | 最小延性( ) | 最小面積減少率( ) | シャルピー衝撃値(CVN)( | 重要用途環境 |
|---|---|---|---|---|---|---|
| グレードR3 | (母材)/ (溶接部) | 浅水域係留、臨時掘削リグ | ||||
| グレードR4 | オーストリア | 標準的な深海用FPSOおよびFLNGのカテナリー系アンカーロープ | ||||
| グレードR4S | オーストリア | 高張力タイトレッグ式合成繊維/チェーンハイブリッドロープ | ||||
| グレードR5 | オーストリア | 超深海向け浮体式洋上風力発電(FOWT)および北極域向けFPSO |
厳格な化学組成および純度制御(グレードR5):
- 炭素当量( ): .
- 水素脆化対策 :活性陰極防食下における水素誘起応力腐食割れ(HISCC)を防止するため、 表面硬度の上限値は厳密に .
- 真空脱気およびラドル精錬 超低硫黄( )およびリン( )、全酸素量 および水素 .
3.高信頼性鋳造技術および方向性凝固
係留用シャックルおよびトライプレートは、内側クラウン半径部で極めて大きな引張応力を受ける厚肉断面( )を有しています:
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Master Tooling & Furan Resin Sand Molding   │
│    • High-compaction rigid molds eliminate sand erosion     │
├─────────────────────────────────────────────────────────────┤
│ 2. CAE Solidification Simulation & Thermal Modulus Design   │
│    • Feeder risers placed over outer crown sections         │
│    • Zero centerline shrinkage at high-stress inner radius  │
├─────────────────────────────────────────────────────────────┤
│ 3. Ceramic Foam Filtration & Tangential Bottom Gating       │
│    • Smooth, non-turbulent metal flow prevents dross traps  │
├─────────────────────────────────────────────────────────────┤
│ 4. Heavy Steel Chills at Critical Pin Hole Intersections    │
│    • Forces rapid directional freezing toward top feeders   │
└─────────────────────────────────────────────────────────────┘
4. 多段階焼入れ・焼戻し(Q&T)熱処理
As-Cast Ni-Cr-Mo Steel Component
                │
                ▼
┌────────────────────────────────────────────────────────┐
│ 1. Full Austenitizing (890 °C – 930 °C)                │
│    (Complete homogenization and grain refinement)      │
└───────────────┬────────────────────────────────────────┘
                │
                ▼  High-Agitation Polymer / Water Quench
┌────────────────────────────────────────────────────────┐
│ 2. Severe Quenching (Rapid Heat Extraction)            │
│    (Transforms heavy section to fine Martensite/Bainite)│
└───────────────┬────────────────────────────────────────┘
                │
                ▼
┌────────────────────────────────────────────────────────┐
│ 3. High-Temperature Tempering (600 °C – 660 °C)        │
│    (Relieves all internal quenching stresses;          │
│     produces uniform Tempered Martensite/Sorbite;      │
│     locks in Rm >= 1000 MPa with CVN >= 58 J at -20 °C)│
└────────────────────────────────────────────────────────┘
5. 高精度CNCピン穴ボーリングおよび形状加工
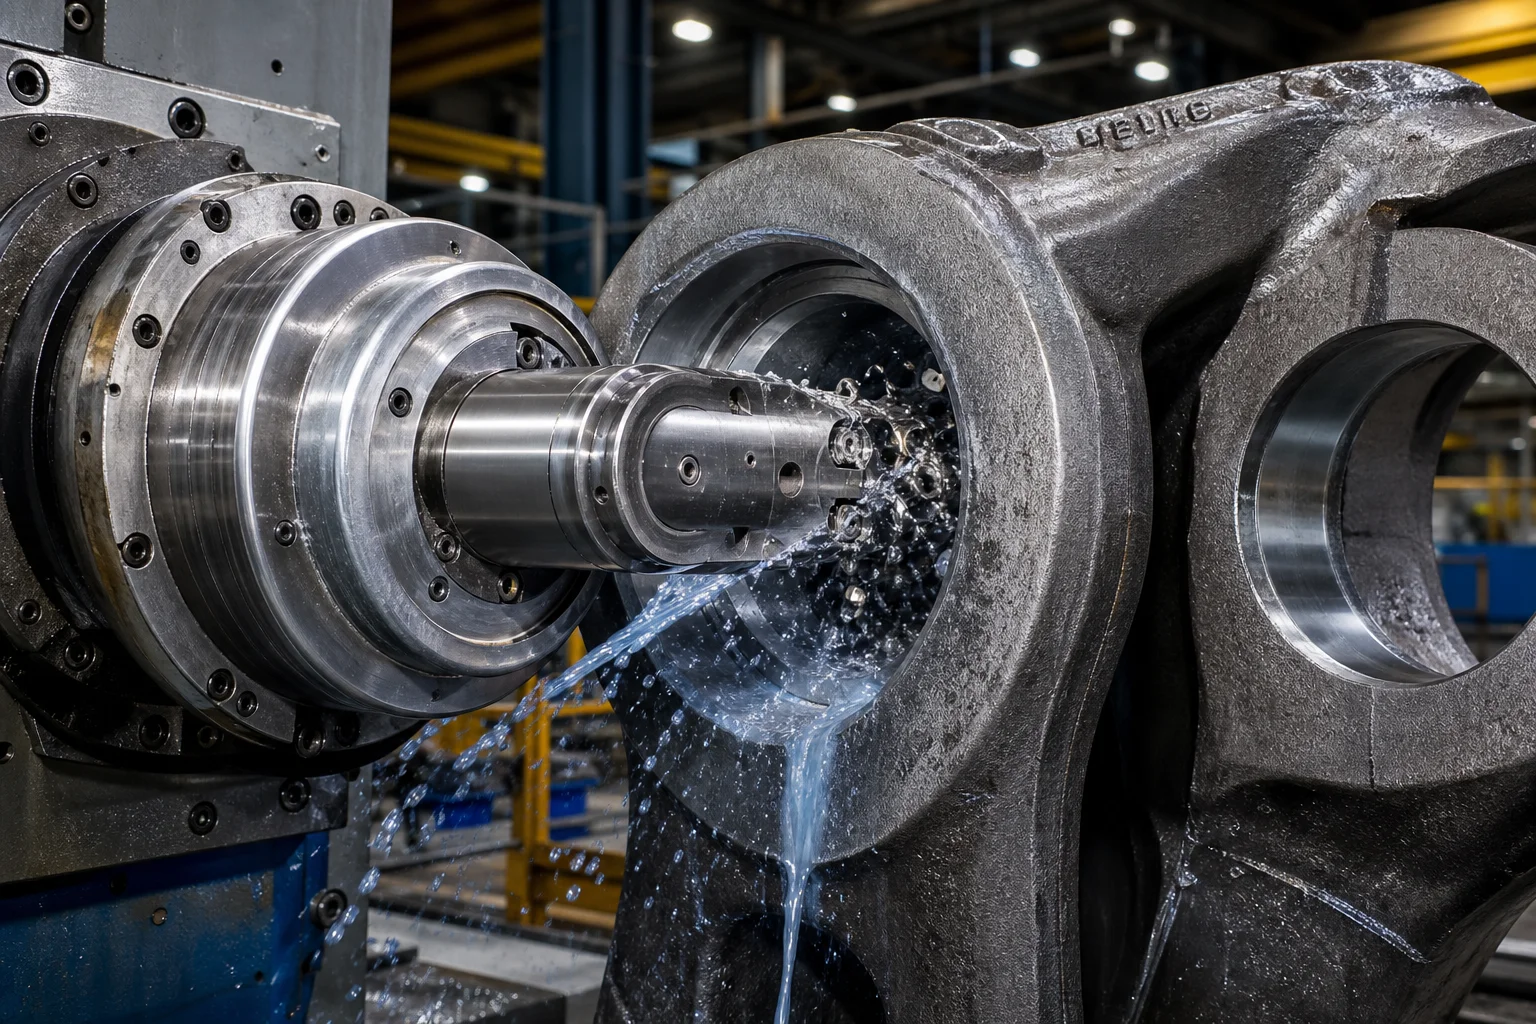
ピン穴の位置精度は、2又クレヴィスにおける荷重分担を左右し、ピン先端への集中荷重を防止します:
- クレヴィスピン穴のCNC横型ボーリング シャックル耳部両側を1回の治具装着で連続ボーリング。ピン穴の同軸度は 以内に保たれ、穴表面粗さは .
- 内面半径形状の輪郭加工 内冠部の荷重支持半径( )に対する滑らかな移行フライス加工により、応力集中を引き起こすノッチを除去します。
6. 全サイズの耐荷重引張試験および非破壊品質基準
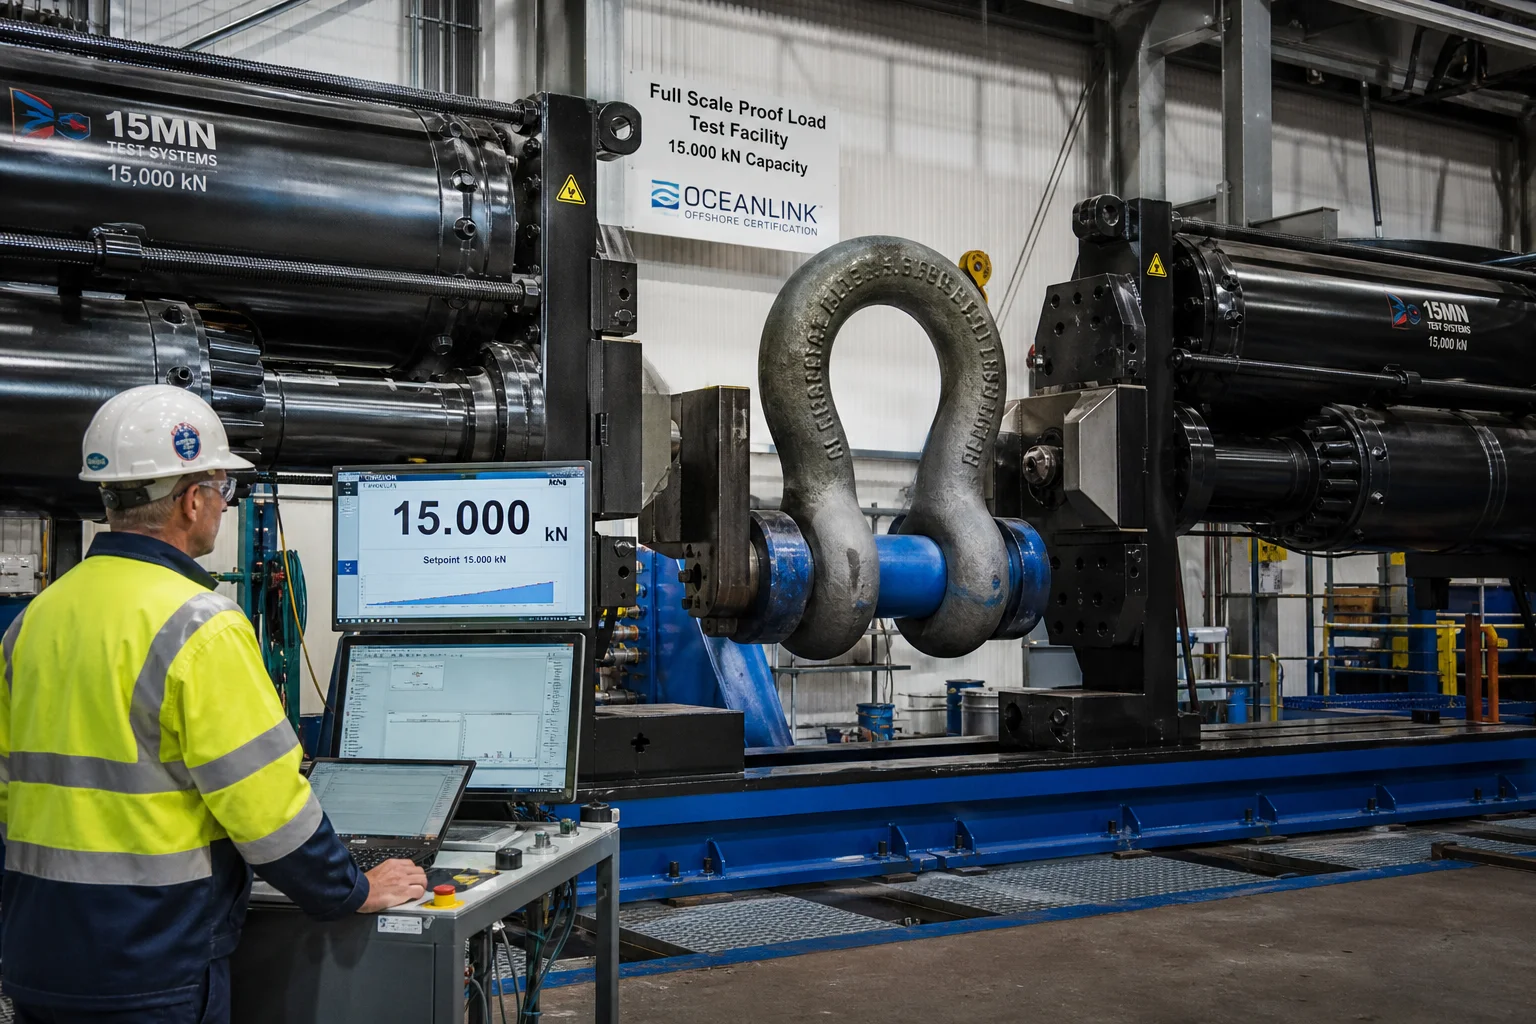
| 検査カテゴリ | 規格 / 仕様 | 受け入れ基準 |
|---|---|---|
| 検証引張試験 | DNV-OS-E302/ABS(フルスケール試験装置) | 検証荷重を以下の値まで引張 最小破断荷重( ))の範囲内とし、塑性変形を一切生じないこと |
| 破断荷重試験(サンプル試験) | DNV-OS-E302 破壊引張試験装置 | ロットごとに1個のサンプルを、最小破断荷重( MBL)まで引張 )破断または損傷を生じないこと |
| シャルピーVノッチ衝撃試験 | ISO 148-1/ASTM E23 | 確認 オーストリア 付属の試験延長部にて |
| CTOD破壊靭性 | BS 7448/ASTM E1820(条件:) | クラック先端開口変位 疲労亀裂進展に対する耐性を確認 |
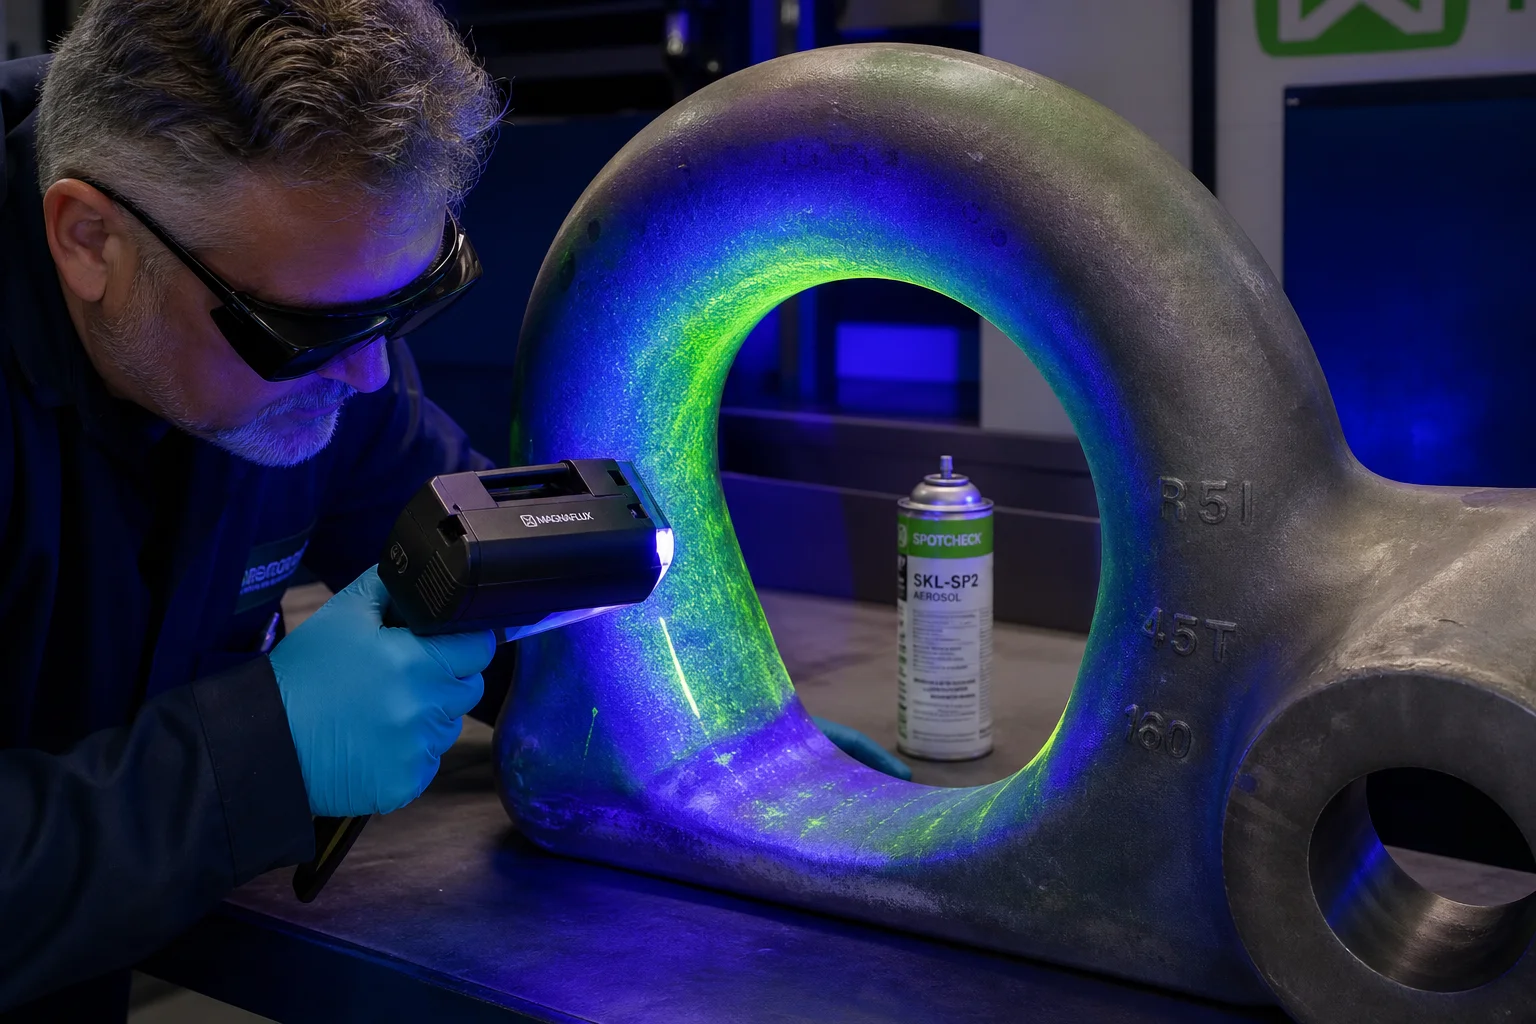
| 磁粉探傷検査(MT) | ISO 9934/ASTM E709 (蛍光) | すべての表面半径、クラウン曲線、ピン穴について100%検査; レベル1:亀裂ゼロ |
 | 超音波探傷検査 (UT) | EN 10228-3 クラス3/IACS UR M3 | シャックルクラウンおよびクリビスイヤーの体積比100%検査;内部空洞ゼロ |
7.丹東市彭新機械有限公司における海洋用係留部品鋳造能力
海洋用係留部品向けR4、R4S、R5グレード鋳鋼の製造には、認定済み鋳造所の承認、清浄な真空誘導溶解設備、コンピュータ制御の焼入れ・焼戻し熱処理設備、および大荷重検証試験を実施する提携先が必要です。
丹東市鵬信機械有限公司 完全に認証済みのワンストップ完成品海洋用係留部品およびアンカーコネクション鋳造部品を提供します:
- 高強度海洋用合金 dNV R3、R4、R4S、R5グレードのNi-Cr-Mo系鋳鋼および低温用構造鋼(ASTM A352 LCC)の認証取得済み生産。
- 大型鋳造設備 8万m²の大型鋳造工場で、2台の天井走行クレーンを備え、200kgから25トンまでの単一合金鋼鋳物の鋳込みが可能です。
- 社内完結型コンピュータ制御熱処理 撹拌式ポリマー浸漬槽を備えた自動化台車炉により、検証済みの熱処理を実現。 引張強さとともに オーストリア .
- 精密CNC加工 :大型横型ボーリング盤により、一工程で同軸性を確保したクリビスピン穴をライン内に加工 .
- 船級協会の承認 :DNV、ABS、ロイズ・レジスター、BV、CCSによる立会い試験に対応した確立済みの試験・検査手順を実施。EN 10204 3.2準拠の海事用証明書および引張り試験記録を完全に提供
まとめ
海洋向け係留装置および深海アンカー用鋳鋼品は、海洋における極限の引張荷重、波による繰返し疲労、および海底環境下の腐食という過酷な条件下で運用されます。25年間にわたる位置保持安全性を確保し、ケーブルの破断といった重大事故を未然に防止するためには、超高純度ニッケル・クロム・モリブデン合金(R4/R5級)による冶金学的品質、硬度制限( )による水素脆化防止対策、シャルピー衝撃値およびCTOD断裂靭性の検証、ならびにフルスケール油圧引張り試験が不可欠です。 Charpy impact and CTOD fracture toughness, and full-scale hydraulic proof load pull testing.
経験豊富で、大型鋳造と高精度機械加工を一貫して手がける企業と提携することで、世界で最も激しい海洋嵐の中でも、浮体式海洋プラットフォームや風力タービンを確実に固定し続けられます。
offshore係留ハードウェアの図面を提出する、またはクラス協会による立会い試験の日程を調整するため、丹東市鵬信機械有限公司にご連絡ください。
丹東市鵬信機械有限公司 — 1958年創業の大型鋳鋼品および高精度機械加工専門メーカー