
 EN
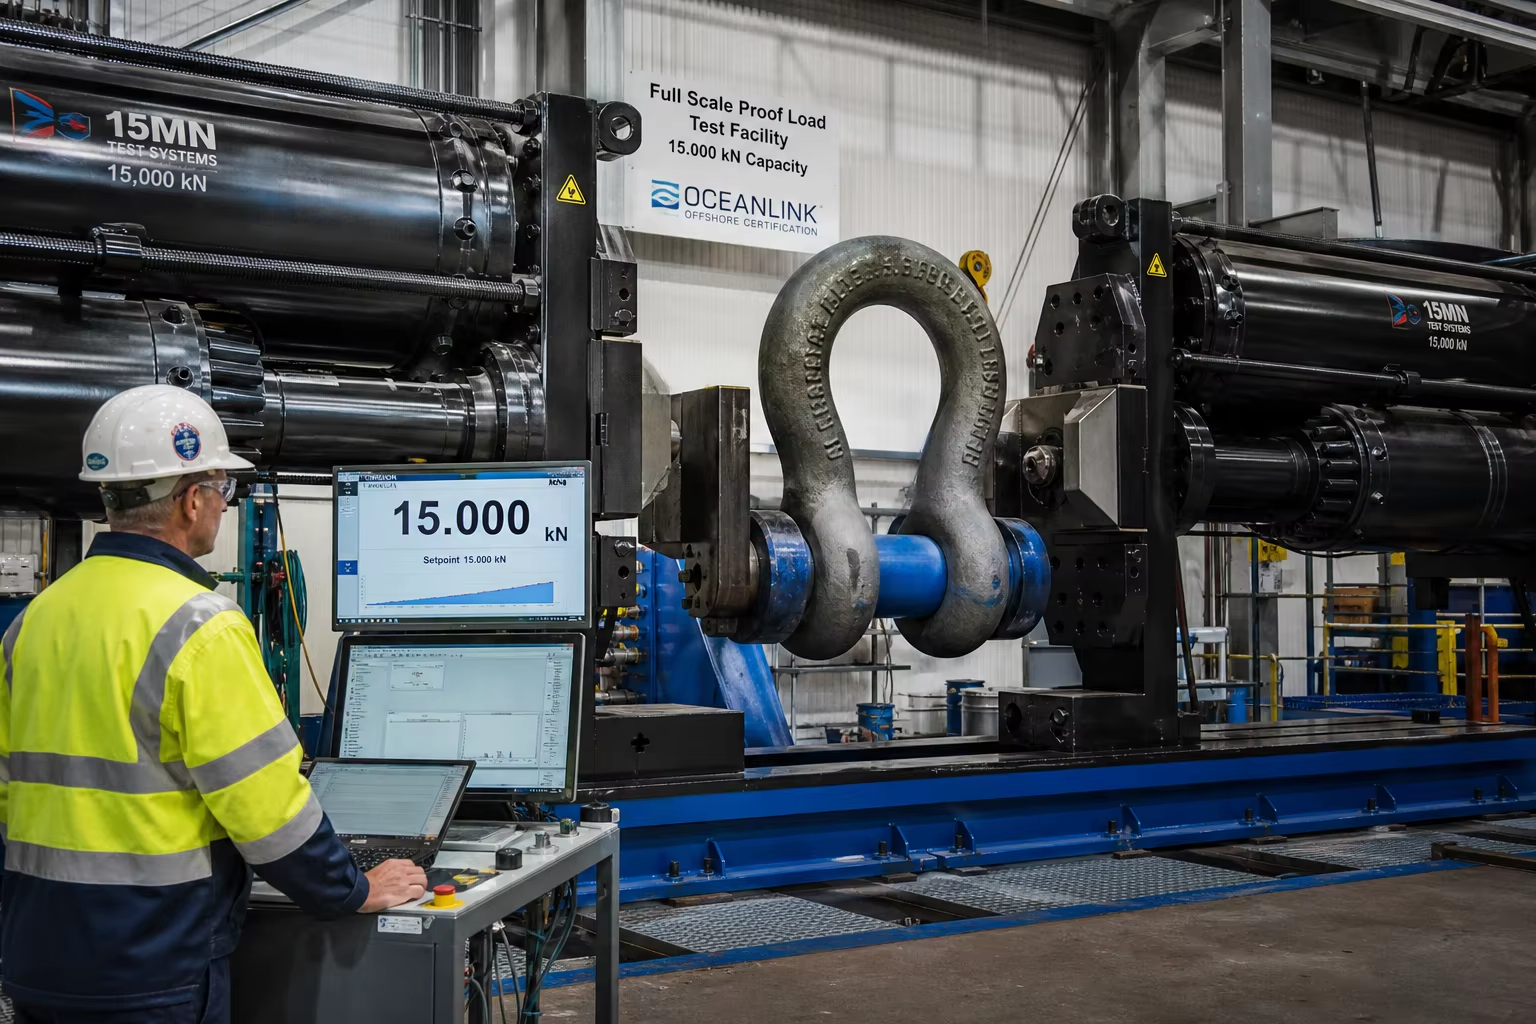
Meta Beskrivelse: En fullstendig teknisk veiledning for tunge legeringsstål-kastede offshore-forankringskomponenter og dyphavsankekomponenter. Utforsk høyfasthetslegeringsstål i kvaliteter R4, R4S og R5 (Rm ≥ 1000 MPa), korrosjonsutmatning under vann, Charpy-impact ved −20 °C (≥ 50 J), CTOD-bruddmekanikk og prøvelasttesting på 15 000 kN i henhold til DNV-OS-E302 og ABS.
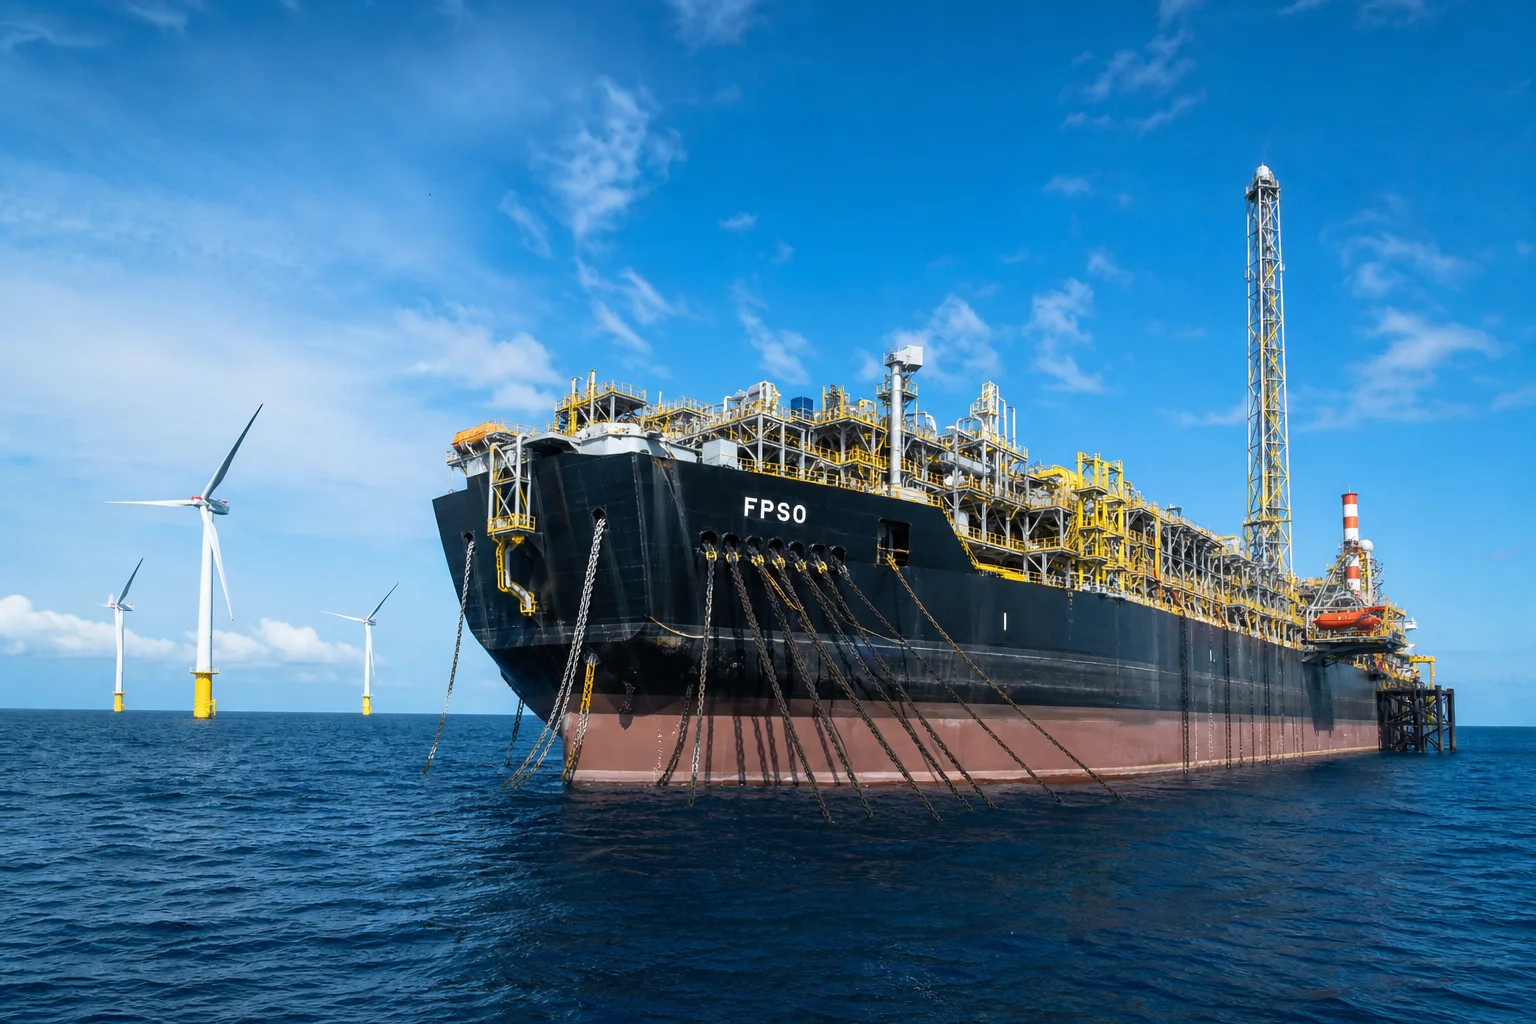
I dypvannsutforskning av olje og gass (FPSO, FLNG, halvsubmersible plattformer) og flytende havvindturbinenergisystemer (FOWT) utgjør offshore-forankringslinjer og ankeforbindelseskomponenter de endelige, misjonskritiske stasjonsbevarelseskomponentene. Forankring av flytende plattformer i havdybder fra 300 meter til over 2500 meter , hvor forankringslinjer og ankeforbindelser utsettes for uavbrutt mekanisk sjølast:
- ekstreme stormbølger og syklonvindkast med 100 års gjentaksintervall : Topptensjon i dynamiske linjer som overskrider ().
- Kontinuerlig syklisk utmattelse i 25 år ( ): Bølgedrift med høy amplitude og lav frekvens kombinert med vorteksinduserte svingninger (VIV) med høy frekvens.
- Alvorlig underjordisk sjømiljøangrep : Kontinuerlig elektrokjemisk korrosjon fra dypsjøsaltvann, pitting forårsaket av anaerobe sulfatreduserende bakterier (SRB) og risiko for hydrogenembrittlement ved katodisk beskyttelse (CP) .
Under disse harde marine forholdene kan svikten av en enkelt forankringskomponent føre til at plattformen drifter bort, at underjordiske rørbrudd oppstår, at oljeutslipp på flere millioner dollar skjer eller at flytende turbiner velter. Derfor må offshore-forankringsstøpinger overholde verdens strengeste marine standarder – regulert av DNV-OS-E302 (Offshore forankringskjeder og tilbehør) og ABS-regler for bygging og klassifisering av offshore forankringssystemer .
Å oppnå etterlevelse krever spesialisert støperi-teknikk: støping Ultra-høyfasthetsstål med herding og tempering av nikkel-krom-molybden (offshore forankringsgrader R4, R4S og R5) med strekkfastheter som overstiger , bekreftelse av karpy-støtfasthet ved subnulltemperaturer ( aT ), gjennomføring av Spissåpning ved sprøbrudd (CTOD) bruddtoughness-testing og utførelse av Full-skala hydraulisk prøvebelastning for strekktesting ( ).
Denne ingeniørguiden gir en grundig analyse av metallurgi for offshore-forankring, utelukkelse av støpefeil, varmebehandlingsprosedyrer, CNC-boring av pinnehull og loveregulerte sjøfartscertifiseringsarbeidsflyter.
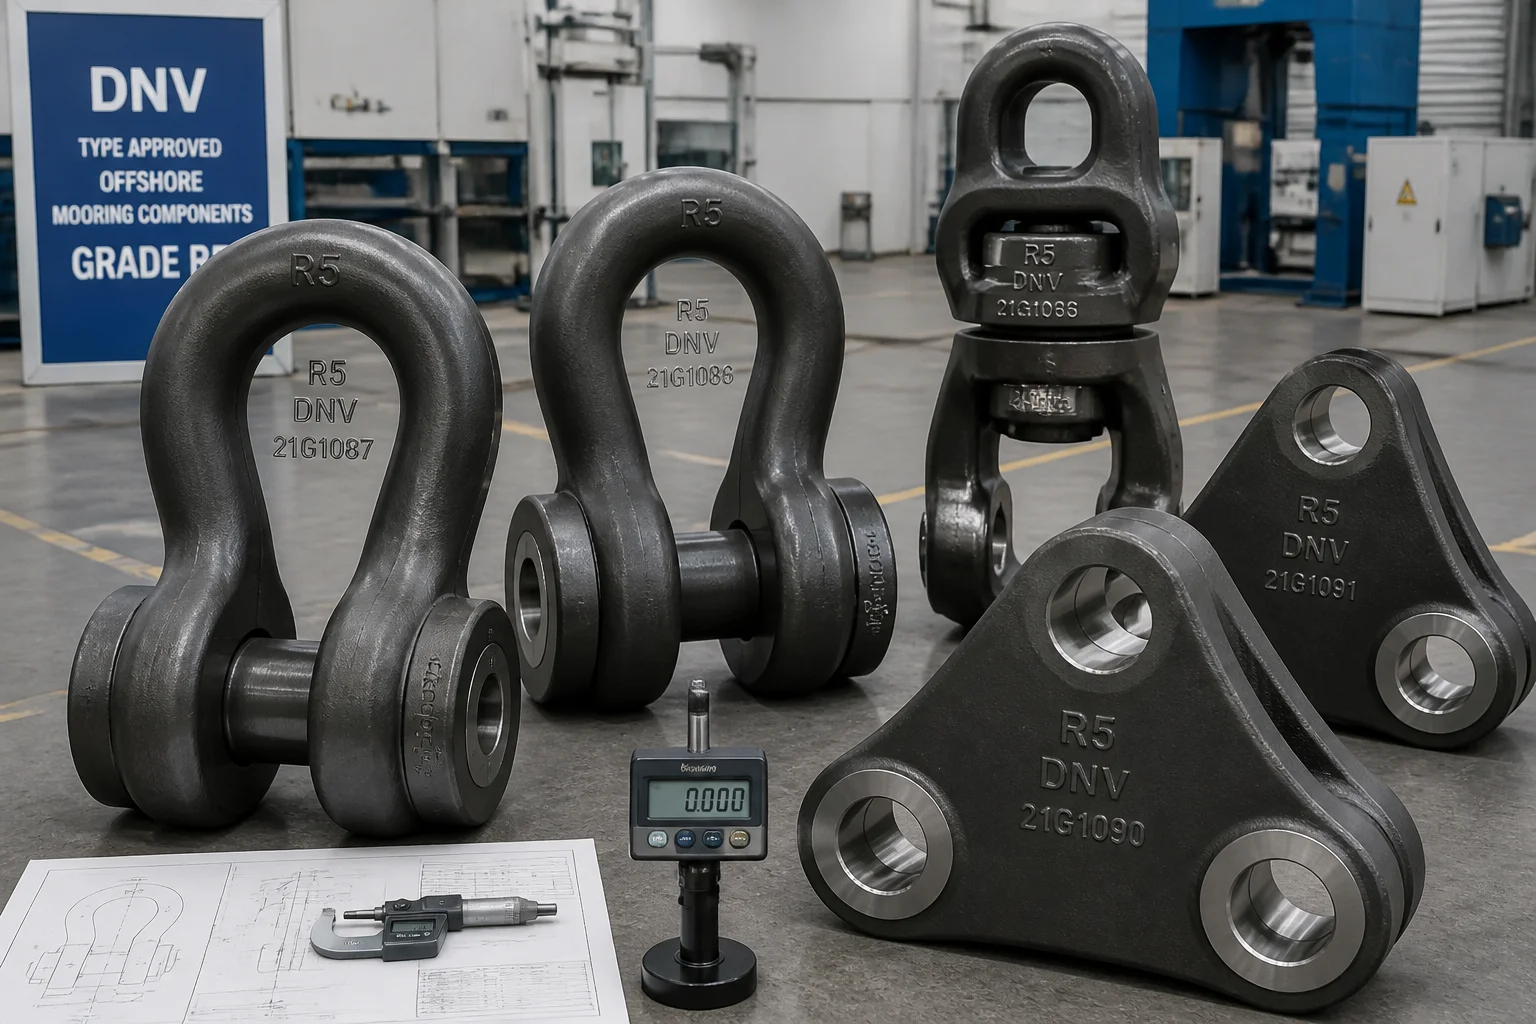
1. Dynamiske spenningsfelt og sviktmoduser for dypvannsforankring
                     ┌──────────────────────────────────────────────┐
                     │ Severe Deepwater Ocean Dynamics (>10,000 kN) │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ High-Cycle Wave Fatigue       │ │ Cathodic Hydrogen Embrittling │ │ High-Tension Peak Snapping    │
│ (Tension-tension cyclic stress│ │ (Atomic hydrogen diffusion    │ │ (Storm surge peak overload    │
│  at shackle crown radii)      │ │  into high-hardness R5 steel) │ │  exceeding yield strength)    │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Komponent for forankringsutstyr | Driftsmekanisk last | Kritisk sviktmåte som må unngås | Løsning for materialegrad |
|---|---|---|---|
| Offshore-ankerskruer og -svivler | Kontinuerlig strekklinjetrekraft + flerakset svivlrotasjon | Utmattelse ved bøyning i krone-radius, klemping av svivlpinne | Støpejern med nikkel-krom-molybden (DNV-kvalitet R4 / R4S) |
| Delta tri-plater og koblingslenker | 3-veis linjevinkelbelastningsfordeling ( ) | Skjærbrudd ved sentral øyehull, sprø brudd | Høyfest stål med herding og temperering (kvalitet R5) |
| Kenter-koblingskjært | Direkte kjede-til-kjedelenke-låsing | Taperpinnskjæring, utmattelse av låsetunge | Smidd / støpt kvalitet R4S (Rm Mpa) |
| Undervannssugpæl-øye | Dypundervannsankers fastholdingskraft | Grunn-sveise-lamellær revning, øyehullsklaring | Høy-toughhet lavtemperatur støpe-stål (ASTM A352 LCC) |
2. Metallurgi og kjemisk kontroll for offshore forankringsgrader R4, R4S og R5
DNV-OS-E302 og ABS spesifiserer strenge mekaniske og kjemiske krav til støpe-stål for offshore forankring:
| Offshore forankringsgrad | Minimum flytespenning ( ) | Minimum bruddspenning ( ) | Minimum forlengelse ( ) | Minimum reduksjon av tverrsnittsareal ( ) | Charpy V-notch (CVN) ved | Kritisk anvendelsesmiljø |
|---|---|---|---|---|---|---|
| Kvalitet R3 | (Grunn) / (Sveising) | Ankring i grunt vann, midlertidige boringsplattformer | ||||
| Kvalitet R4 | aT | Standard dypvanns-FPSO- og FLNG-katenarlinjer | ||||
| Kvalitetsklasse R4S | aT | Høyspennings-taut-leg syntetiske/kjede-hybridlinjer | ||||
| Kvalitetsklasse R5 | aT | Ultra-dypvanns-flytende havvindturbiner (FOWT), arktisk FPSO |
Streng kjemisk sammensetning og renhetsutvikling (kvalitet R5):
- Karbonekvivalent ( ): .
- Reduksjon av hydrogengjørt sprøhet for å forhindre hydrogengjort spenningskorrosjonsbrudd (HISCC) under aktiv katodisk beskyttelse, Maksimal overflatehardhet er strengt begrenset til .
- Vakuumdegassering og ladle-refinering ekstremt lav svovelinnhold ( ) og fosfor ( ) med totalt oksygen og hydrogen .
3. Teknisk avansert støpeprosess og retningsspesifikk stivning
Ankerkroker og trekroker har tykke tverrsnitt ( ) som utsettes for ekstreme strekkspenninger ved innvendig kroneadius:
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Master Tooling & Furan Resin Sand Molding   │
│    • High-compaction rigid molds eliminate sand erosion     │
├─────────────────────────────────────────────────────────────┤
│ 2. CAE Solidification Simulation & Thermal Modulus Design   │
│    • Feeder risers placed over outer crown sections         │
│    • Zero centerline shrinkage at high-stress inner radius  │
├─────────────────────────────────────────────────────────────┤
│ 3. Ceramic Foam Filtration & Tangential Bottom Gating       │
│    • Smooth, non-turbulent metal flow prevents dross traps  │
├─────────────────────────────────────────────────────────────┤
│ 4. Heavy Steel Chills at Critical Pin Hole Intersections    │
│    • Forces rapid directional freezing toward top feeders   │
└─────────────────────────────────────────────────────────────┘
4. Fleretrinns slukking og temperering (Q&T) varmebehandling
As-Cast Ni-Cr-Mo Steel Component
                │
                ▼
┌────────────────────────────────────────────────────────┐
│ 1. Full Austenitizing (890 °C – 930 °C)                │
│    (Complete homogenization and grain refinement)      │
└───────────────┬────────────────────────────────────────┘
                │
                ▼  High-Agitation Polymer / Water Quench
┌────────────────────────────────────────────────────────┐
│ 2. Severe Quenching (Rapid Heat Extraction)            │
│    (Transforms heavy section to fine Martensite/Bainite)│
└───────────────┬────────────────────────────────────────┘
                │
                ▼
┌────────────────────────────────────────────────────────┐
│ 3. High-Temperature Tempering (600 °C – 660 °C)        │
│    (Relieves all internal quenching stresses;          │
│     produces uniform Tempered Martensite/Sorbite;      │
│     locks in Rm >= 1000 MPa with CVN >= 58 J at -20 °C)│
└────────────────────────────────────────────────────────┘
5. Presis CNC-boring av stift-hull og profilbearbeiding
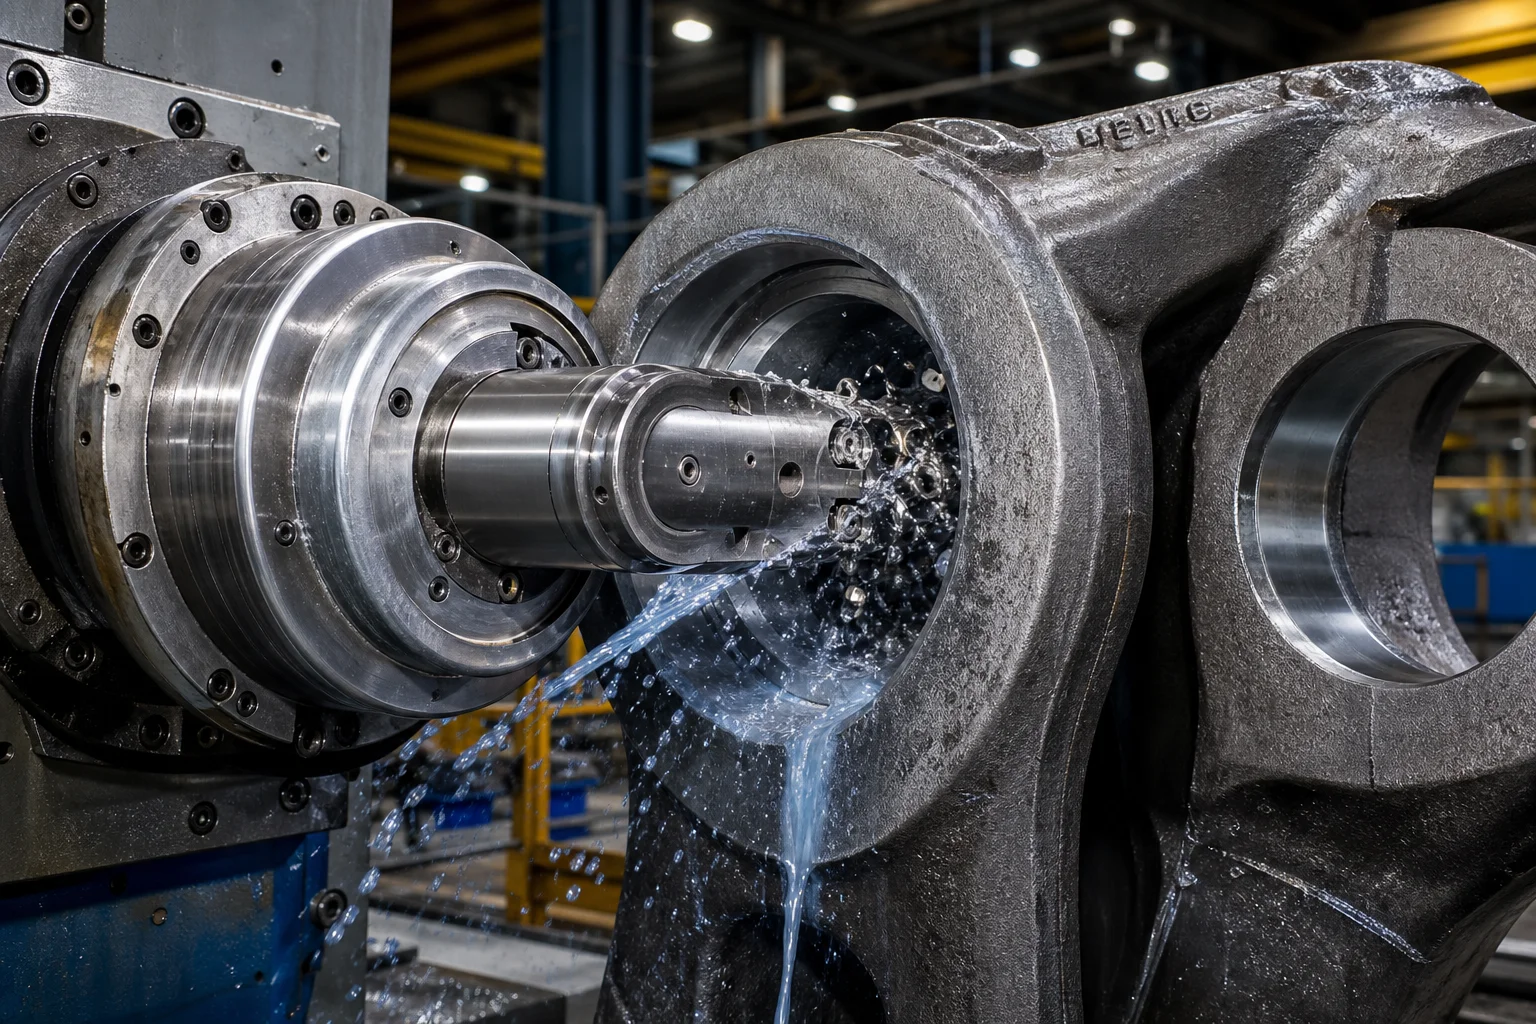
Justering av stift-hull bestemmer lastfordelingen over to-takket kleskje og forhindrer punktlast på stift:
- CNC-vannrett boring av kleskjestift-hull : In-line boring av begge kleskje-ørene i én enkelt fastspenningsinnstilling. Koaksialitet av stift-hull opprettholdes innenfor , med hull-overflate-ruhet .
- Innvendig radiusprofilkonturering : Slik overgangsfræsing av den innvendige kroneens bærekraftige radius ( ) for å fjerne spenningskonsentrasjonsutskåringer.
6. Fullskala prøvebelastningstesting og ikke-destruktive kvalitetsstandarder
| Inspeksjonskategori | Standard / Spesifikasjon | Akseptkriterier |
|---|---|---|
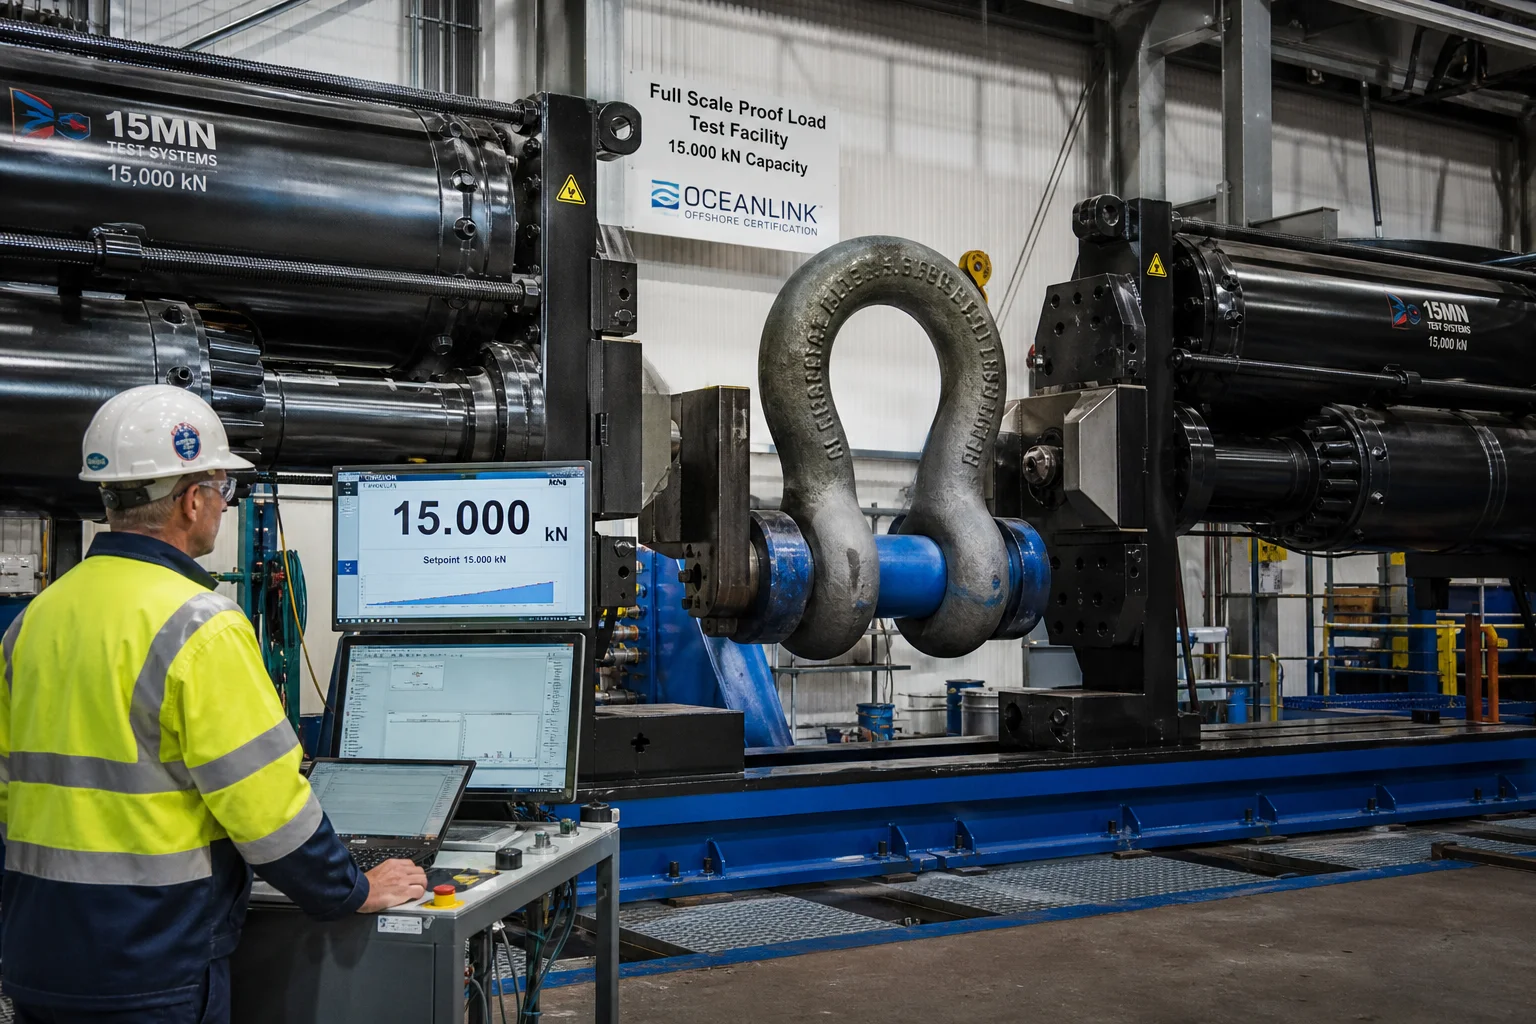
| Prøvelastings-test for strekkhåndtering | DNV-OS-E302 / ABS (fullskala-testanlegg) | Prøvelastning trukket til av minimum bruddlast ( ); ingen permanent plastisk deformasjon |
| Brudlasttest (prøve) | DNV-OS-E302 destruktivt testanlegg | 1 prøve per parti trukket til full Minimum bruddlast (MBL )uten svikt |
| Charpy V-notch-impact | ISO 148-1 / ASTM E23 | Verifisert aT på vedlagte testforlengelser |
| CTOD-bruddtoughness | BS 7448 / ASTM E1820 ved | Crack Tip Opening Displacement ; bekrefter motstand mot utmattelsesrevnevekst |
| Magnetpulverprøving (MT) | ISO 9934 / ASTM E709 (Fluorescerende) | 100 % inspeksjon av alle overflatekrummer, krumningsbuer og stift-hull; Nivå 1 – ingen revner |
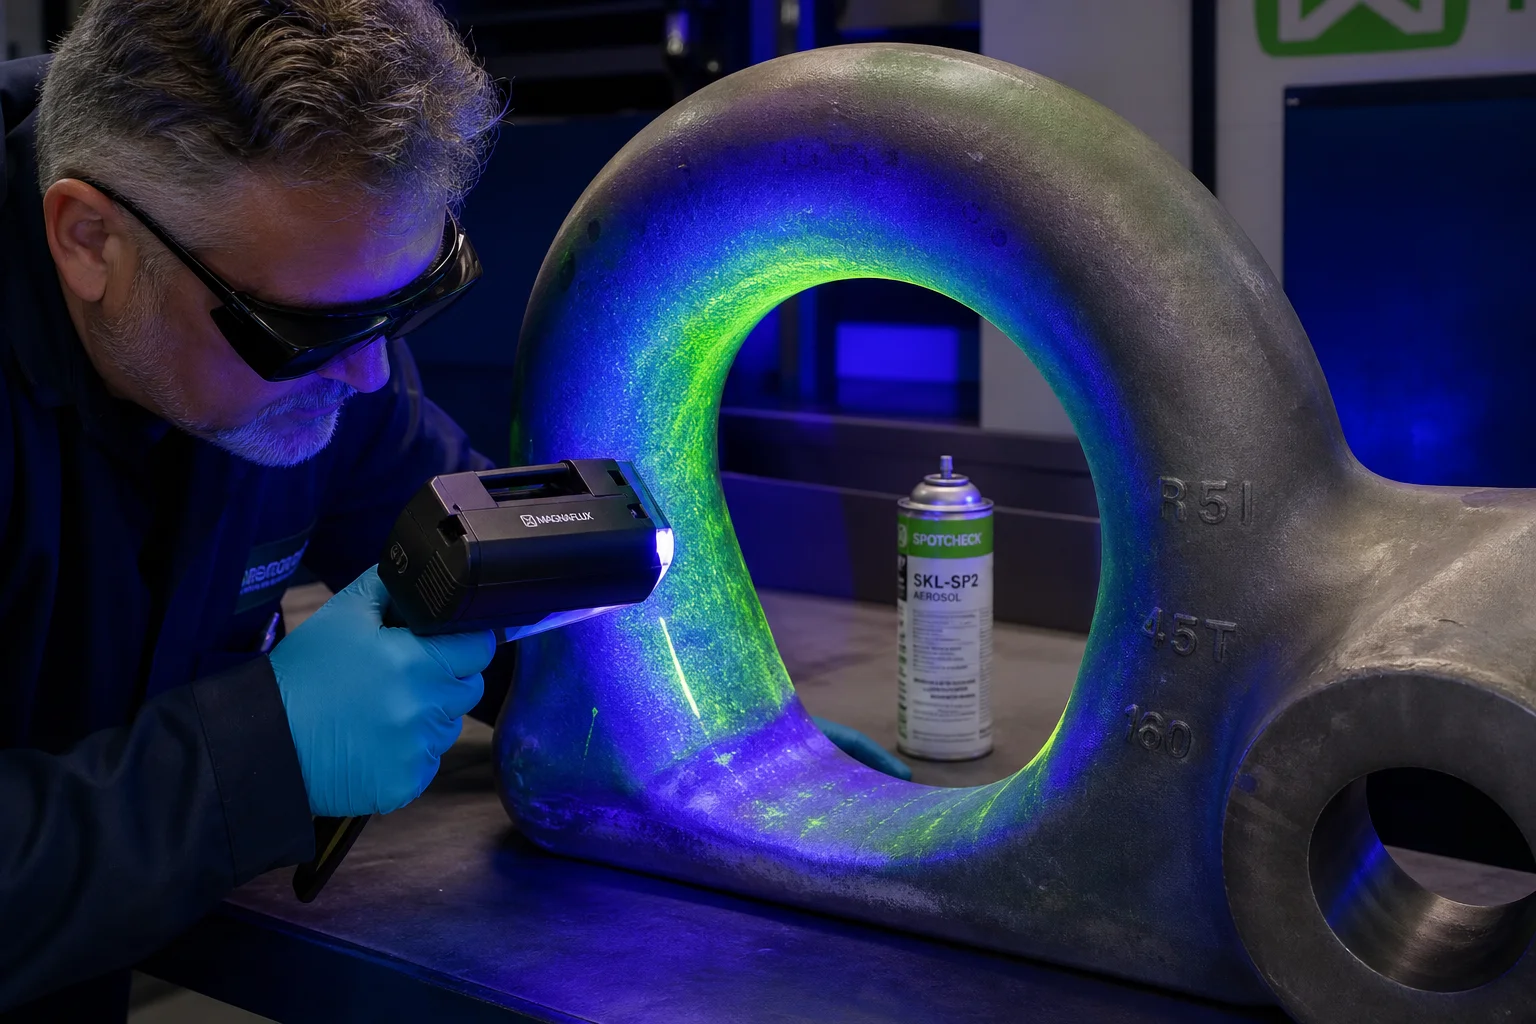 |Ultralydstesting (UT) |EN 10228-3 klasse 3 / IACS UR M3 | 100 % volumetrisk scanning av skarpskivekrone og klypeører; ingen indre tomrom |
7. Offshore forankringsstøpekapasitet i Dandong City Pengxin Machinery Co., Ltd.
Produksjon av offshore forankringsstøp av kvalitetsklasse R4, R4S og R5 krever godkjent støperi, ren vakuuminduksjonssmelting, datadrevne varmebehandlingsanlegg for kvensing og temperering (Q&T), samt samarbeid med partnere for tung lasttest.
Dandong City Pengxin Machinery Co., Ltd. leverer fullt sertifiserte, ferdige offshore forankrings- og ankerforbindelsesstøp:
- Høyfesteg legeringer for offshore-bruk : Sertifisert produksjon av DNV-kvalitetsklasse R3, R4, R4S og R5 Ni-Cr-Mo-støpejern, samt lavtemperaturkonstruksjonsstål (ASTM A352 LCC).
- Tung støperiinfrastruktur : 80 000 m² stort støpeanlegg med to takkraner som kan støpe enkeltstøp av legeringsstål fra 200 kg opp til 25 tonn.
- Egen datadrevet varmebehandling : Automatiserte bogie-hearth-ovner med rørt polymerkvensingstanker som gir verifisert trekkstyrke med aT .
- Nøyaktig CNC-snedderi : Tunge horisontale boremaskiner som leverer in-line klesnålhull i én innstilling med koaksialitet .
- Klassifikasjonsforeninggodkjenninger : Etablerte test- og inspeksjonsprotokoller for DNV, ABS, Lloyd's Register, BV og CCS-vitnetesting, som gir fullstendige EN 10204 3.2 marine sertifikater og protokoller for trekktester.
Konklusjon
Offshore forankrings- og dypvannsankerkastninger opererer på yttergrensen av havspenning, syklisk bølgefati g og submers korrosjon. Å sikre 25 år med stasjonsdriftssikkerhet uten katastrofal linjebrekking krever ekstremt ren Ni-Cr-Mo-legeringsmetallurgi (kvalitet R4/R5), streng hardhetsbegrensning ( ) for å unngå hydrogenembrittlement, verifisert Charpy-impact og CTOD-bruddtoughness samt fullskala hydraulisk trekktest.
Å samarbeide med en erfaren, integrert produsent av tunge kastninger og presisjonsmaskinbearbeiding sikrer at dine flytende offshoreplattformer og vindturbiner forblir trygt forankret gjennom verdens mest voldelige havstormer.
Kontakt Dandong City Pengxin Machinery Co., Ltd. for å sende inn tegningene dine av utvendig forankringsutstyr eller planlegge klassifikasjonsorganets overvåking av tester.
Dandong City Pengxin Machinery Co., Ltd. — Tunge støpinger og presisjonsbearbeiding, siden 1958.
Innholdsfortegnelse
- 1. Dynamiske spenningsfelt og sviktmoduser for dypvannsforankring
- 2. Metallurgi og kjemisk kontroll for offshore forankringsgrader R4, R4S og R5
- 3. Teknisk avansert støpeprosess og retningsspesifikk stivning
- 4. Fleretrinns slukking og temperering (Q&T) varmebehandling
- 5. Presis CNC-boring av stift-hull og profilbearbeiding
- 6. Fullskala prøvebelastningstesting og ikke-destruktive kvalitetsstandarder
- 7. Offshore forankringsstøpekapasitet i Dandong City Pengxin Machinery Co., Ltd.
- Konklusjon