
 EN
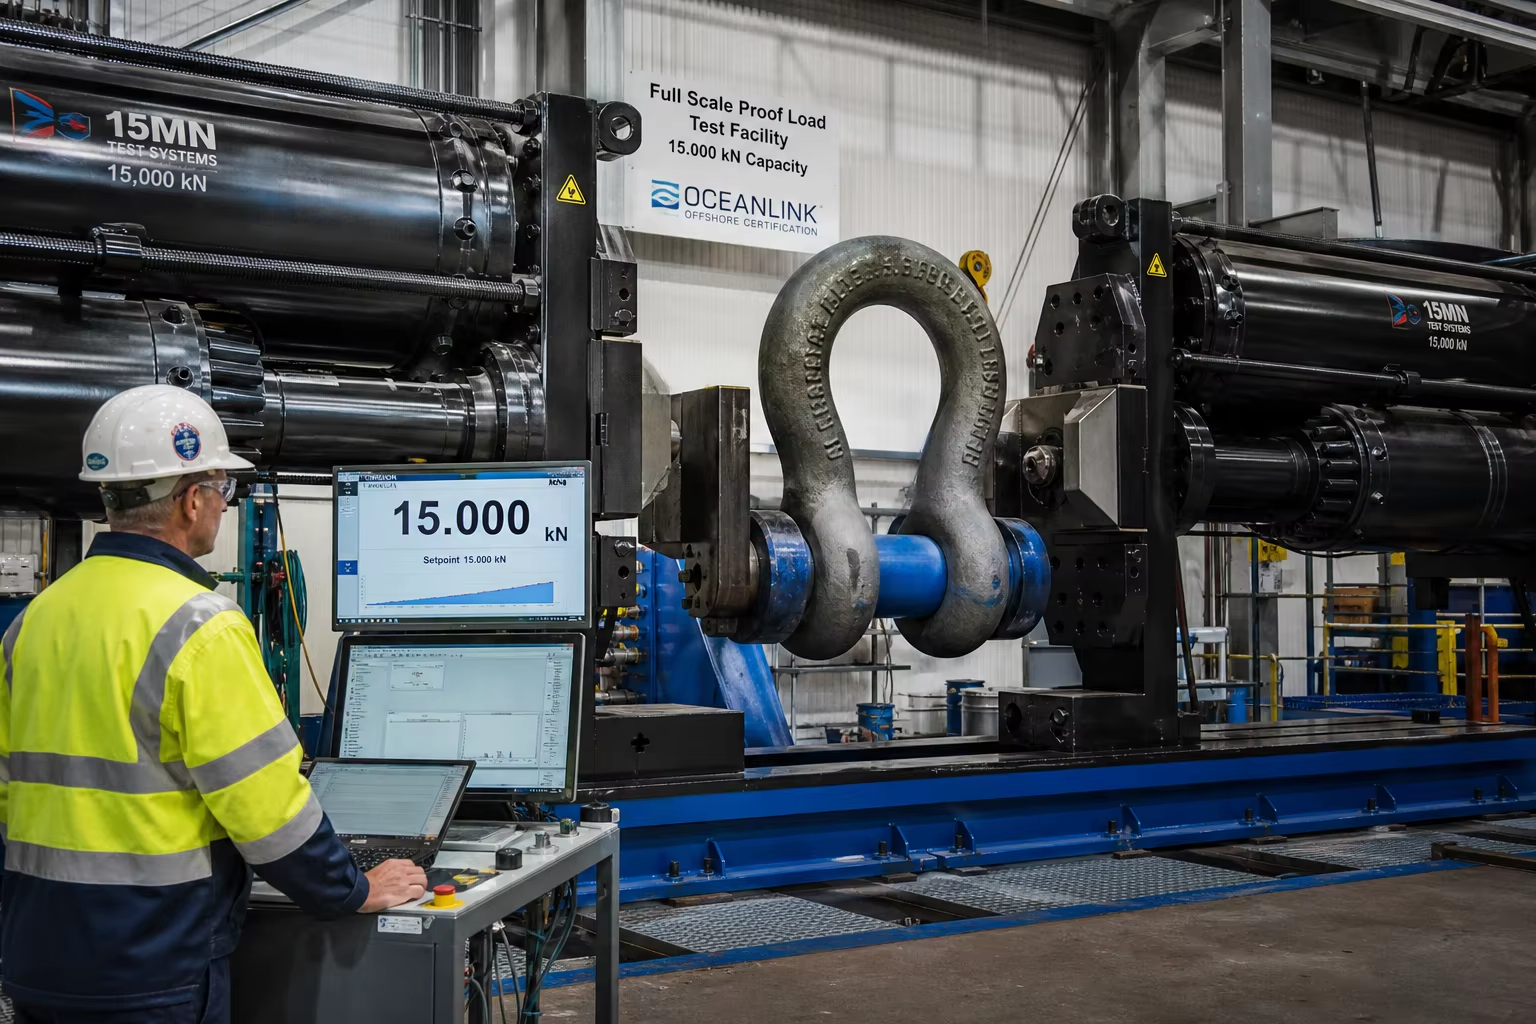
메타 설명: 중량급 합금강 해양 외해 계류 부속품 및 심해 앵커 부품에 대한 종합 기술 가이드. R4, R4S, R5 고강도 주조강(Rm ≥ 1000 MPa), 해저 부식 피로, -20°C 샤피 충격성(≥ 50 J), CTOD 파괴 역학, DNV-OS-E302 및 ABS 기준 15,000 kN 증명 하중 인장 시험을 다룹니다.
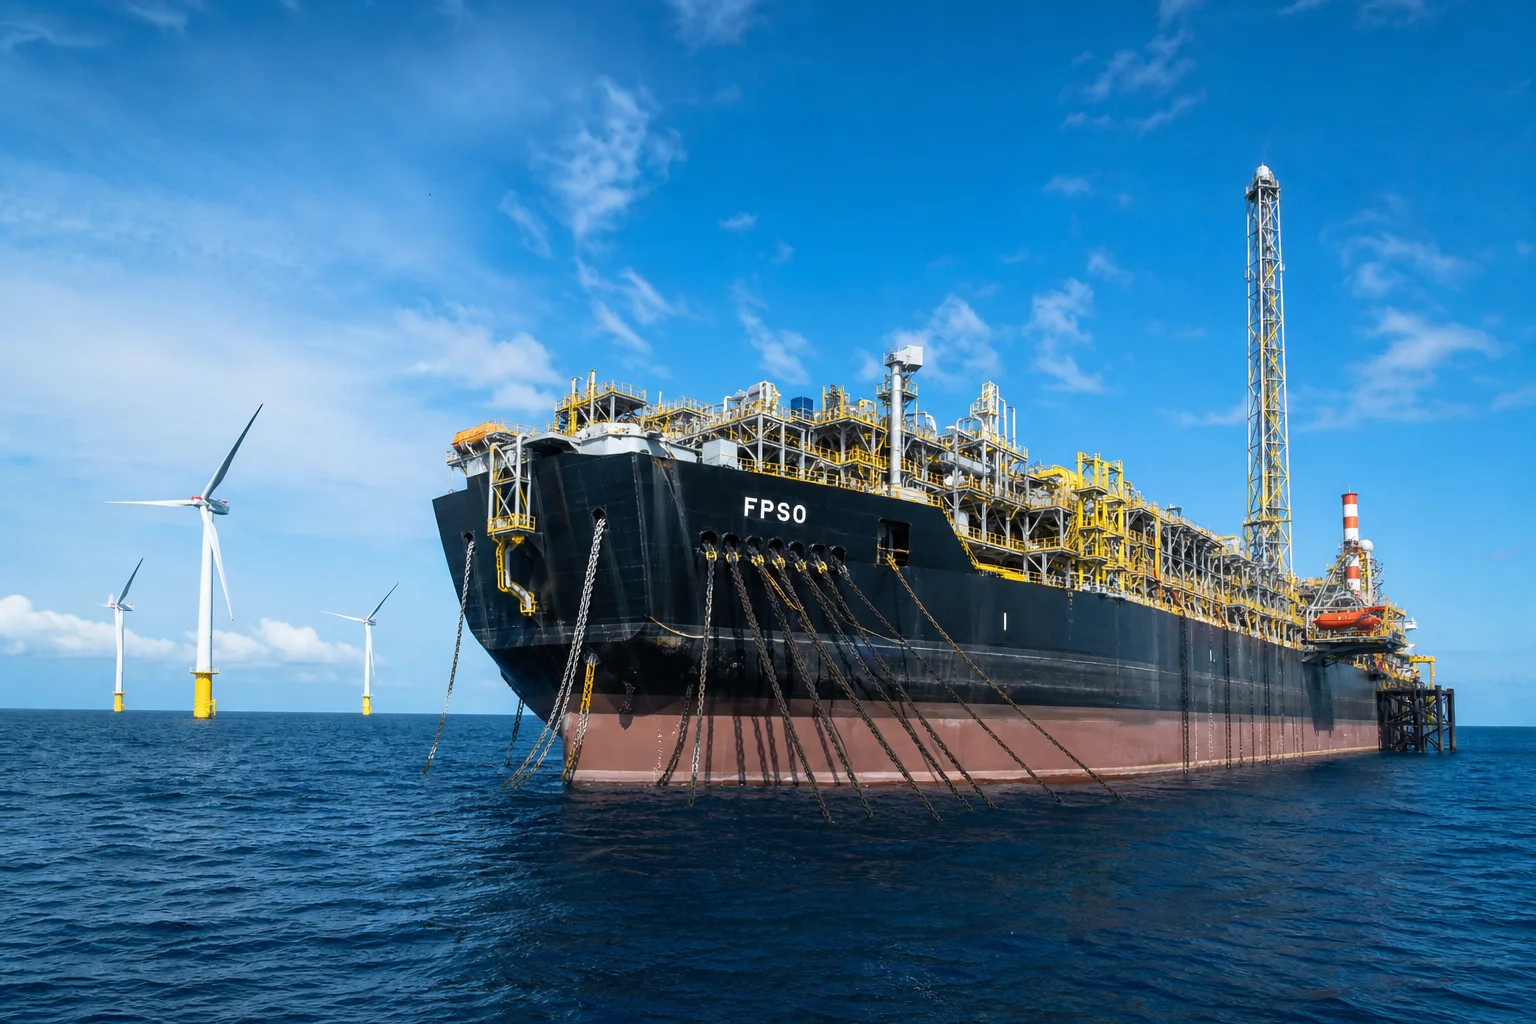
심해 해양 석유·가스 탐사(FPSO, FLNG, 반잠수식 플랫폼) 및 부유식 해상 풍력 터빈(FOWT) 에너지 시스템에서, 해양 외해 계류 라인과 앵커 연결 하드웨어는 최종 임무 핵심 정위 유지 구성요소입니다. 해양 깊이 300미터에서 2,500미터 이상 까지의 부유식 플랫폼을 고정할 때, 계류 라인과 앵커 커넥터는 끊임없는 해양 기계적 하중을 견뎌야 합니다:
- 100년 주기 극한 폭풍파 및 사이클론 돌풍 정점 동적 인장력이 다음 값을 초과함: ().
- 연속 25년 주기 피로( )고진폭 저주파 파도 드리프트와 고주파 와류 유도 진동(VIV)이 복합적으로 작용함.
- 심해 환경에 의한 심각한 공격 지속적인 심해 해수 전기화학 부식, 무산소 환경에서 서브레이트 환원균(SRB)에 의한 점식 부식, 그리고 음극 보호(CP)로 인한 수소 취성 위험 .
이러한 극한 해양 조건 하에서 계류 부품 하나의 고장만으로도 플랫폼 탈출, 해저 라이저 파열, 수백만 달러 규모의 원유 유출 또는 부유식 터빈 전복이 발생할 수 있음. 따라서 해양용 계류 주조 부품은 세계에서 가장 엄격한 해양 표준을 준수해야 하며, 이는 DNV-OS-E302(해양 계류 케이블 및 부속품) 이며 ABS 해양 계류 시스템 건조 및 등급 지정 규칙 .
규격 준수 달성에는 특화된 주조 공학—주조 기술이 필요함 초고강도 담금질 및 템퍼링 니켈-크롬-몰리브덴 강재(해양 계류 등급 R4, R4S, R5) 인장 강도가 를 초과하며, 영하 온도에서의 샤피 충격 인성( 오스트리아 ) 검증, 균열 선단 개구 변위(CTOD) 파괴 인성 시험 수행, 및 실물 크기 유압 증명 하중 인장 인출 시험( ).
이 기술 가이드는 해양 계류 장치의 금속학, 주조 결함 제거, 열처리 절차, CNC 핀홀 가공, 법정 해양 인증 절차에 대한 포괄적인 분석을 제공한다.
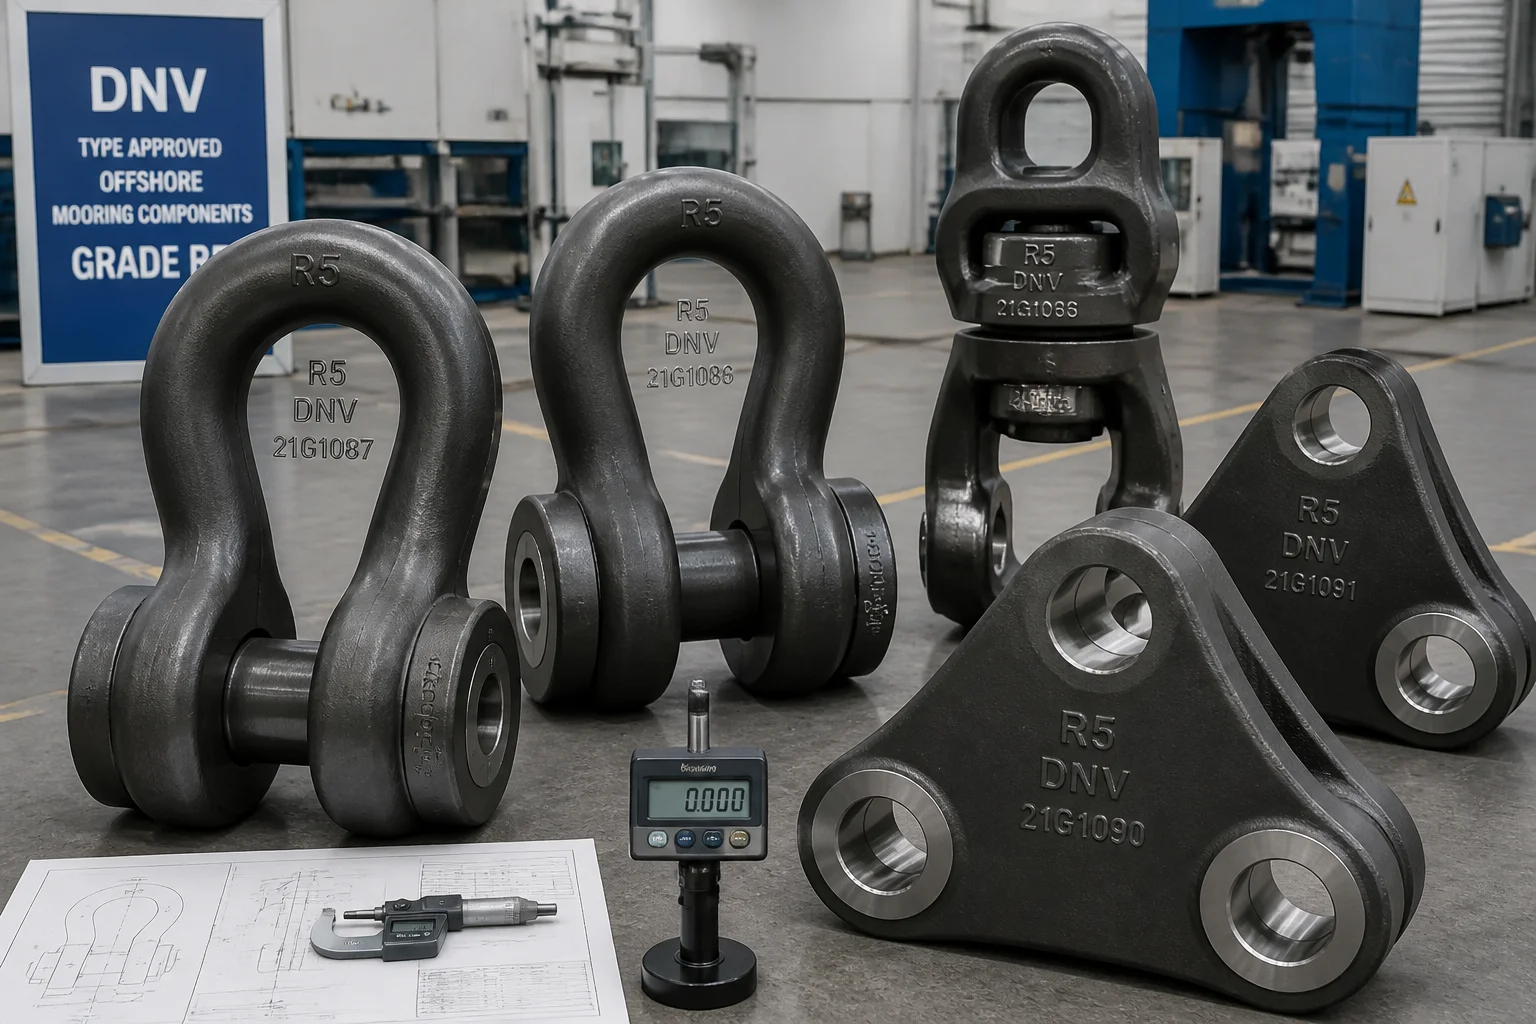
1. 심해 계류 동적 응력 영역 및 파손 양식
                     ┌──────────────────────────────────────────────┐
                     │ Severe Deepwater Ocean Dynamics (>10,000 kN) │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ High-Cycle Wave Fatigue       │ │ Cathodic Hydrogen Embrittling │ │ High-Tension Peak Snapping    │
│ (Tension-tension cyclic stress│ │ (Atomic hydrogen diffusion    │ │ (Storm surge peak overload    │
│  at shackle crown radii)      │ │  into high-hardness R5 steel) │ │  exceeding yield strength)    │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| 계류 하드웨어 부품 | 작동 중 기계적 하중 | 방지해야 할 핵심 파손 양식 | 재료 등급 솔루션 |
|---|---|---|---|
| 해양 앵커 샤클 및 스위블 | 연속 인장선 장력 + 다축 스위블 회전 | 크라운 반경 굽힘 피로, 스위블 핀 고착 | 주조 니켈-크롬-몰리브덴 강 (DNV 등급 R4 / R4S) |
| 델타 삼중판 및 커넥터 링크 | 3방향 선각 하중 분배 ( ) | 중앙 눈 구멍 전단 찢어짐, 취성 파단 | 고강도 담금질 및 템퍼링 주조 강재(R5 등급) |
| 켄터 조인팅 샤클 | 체인 간 직접 연결 고정 | 테이퍼 핀 전단, 고정 릴리스 피로 | 단조/주조 R4S 등급(Rm Mpa) |
| 심해 흡입 말뚝 패드아이 | 심해 앵커 고정 견인력 | 베이스 용접 층상 찢어짐, 눈 구멍 마모 | 고인성 저온 주조 강재(ASTM A352 LCC) |
해양 계류용 등급 R4, R4S 및 R5의 금속학 및 화학 성분 제어
DNV-OS-E302 및 ABS는 해양 계류용 주조 강재에 대해 엄격한 기계적 및 화학적 요구 사항을 규정함:
| 해양 계류용 등급 | 최소 항복 강도( ) | 최소 인장 강도( ) | 최소 연신율( ) | 최소 단면 수축률( ) | - | 중요 응용 환경 |
|---|---|---|---|---|---|---|
| 등급 R3 | (기본) / (용접) | 양수 심도 계류, 임시 시추 장비 | ||||
| 등급 R4 | 오스트리아 | 표준 심해 FPSO 및 FLNG 캐테나리 라인 | ||||
| 등급 R4S | 오스트리아 | 고장력 타이트-레그 합성재/체인 하이브리드 계류선 | ||||
| 등급 R5 | 오스트리아 | 초심해 부유식 해상 풍력터빈(FOWT), 북극권 FPSO |
엄격한 화학 조성 및 순도 공학(등급 R5):
- 탄소 당량 ( ): .
- 수소 취성 완화 활성 음극 보호 하에서 수소 유도 응력 부식 균열(HISCC)을 방지하기 위해, 표면 경도 최대 허용치는 엄격히 .
- 진공 탈기 및 래들 정련 초저황 ( ) 및 인 ( ), 총 산소 함량과 함께 그리고 수소 함량 .
3. 고신뢰성 주조 공학 및 정방향 응고
계류 샤클과 트라이플레이트는 내부 크라운 반경에서 극심한 인장 응력을 받는 두꺼운 단면을 갖는다( )
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Master Tooling & Furan Resin Sand Molding   │
│    • High-compaction rigid molds eliminate sand erosion     │
├─────────────────────────────────────────────────────────────┤
│ 2. CAE Solidification Simulation & Thermal Modulus Design   │
│    • Feeder risers placed over outer crown sections         │
│    • Zero centerline shrinkage at high-stress inner radius  │
├─────────────────────────────────────────────────────────────┤
│ 3. Ceramic Foam Filtration & Tangential Bottom Gating       │
│    • Smooth, non-turbulent metal flow prevents dross traps  │
├─────────────────────────────────────────────────────────────┤
│ 4. Heavy Steel Chills at Critical Pin Hole Intersections    │
│    • Forces rapid directional freezing toward top feeders   │
└─────────────────────────────────────────────────────────────┘
4. 다단계 담금질 및 템퍼링(Q&T) 열처리
As-Cast Ni-Cr-Mo Steel Component
                │
                ▼
┌────────────────────────────────────────────────────────┐
│ 1. Full Austenitizing (890 °C – 930 °C)                │
│    (Complete homogenization and grain refinement)      │
└───────────────┬────────────────────────────────────────┘
                │
                ▼  High-Agitation Polymer / Water Quench
┌────────────────────────────────────────────────────────┐
│ 2. Severe Quenching (Rapid Heat Extraction)            │
│    (Transforms heavy section to fine Martensite/Bainite)│
└───────────────┬────────────────────────────────────────┘
                │
                ▼
┌────────────────────────────────────────────────────────┐
│ 3. High-Temperature Tempering (600 °C – 660 °C)        │
│    (Relieves all internal quenching stresses;          │
│     produces uniform Tempered Martensite/Sorbite;      │
│     locks in Rm >= 1000 MPa with CVN >= 58 J at -20 °C)│
└────────────────────────────────────────────────────────┘
5. 정밀 CNC 핀 홀 보링 및 프로파일 가공
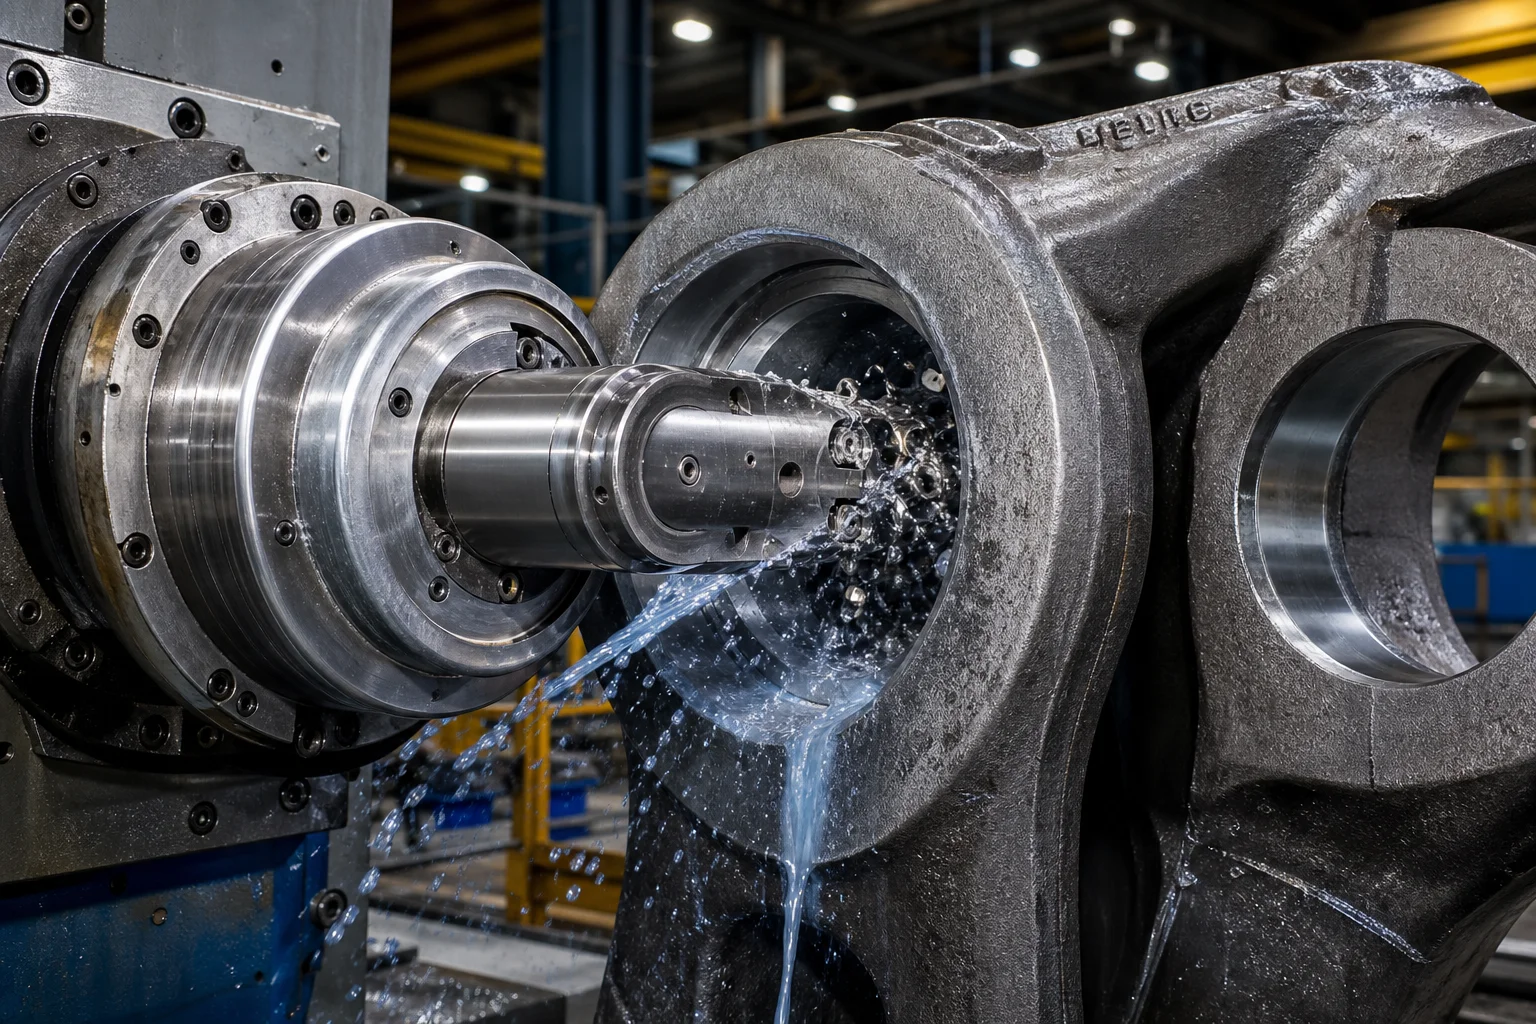
핀 홀 정렬은 2프롱 클레비스에서 하중 분산을 결정하며, 핀의 점하중을 방지합니다:
- 클레비스 핀 홀의 CNC 수평 보링 : 단일 클램핑 설정에서 양쪽 샤클 귀를 인라인으로 보링합니다. 핀 홀의 동축도는 이내로 유지되며, 구멍 표면 조도는 .
- 내부 반경 프로파일 윤곽 가공 : 내부 크라운 하중 지지 반경( )의 매끄러운 전이 밀링을 통해 응력 집중 노치를 제거합니다.
6. 전체 규모 증명 하중 인장 테스트 및 비파괴 품질 기준
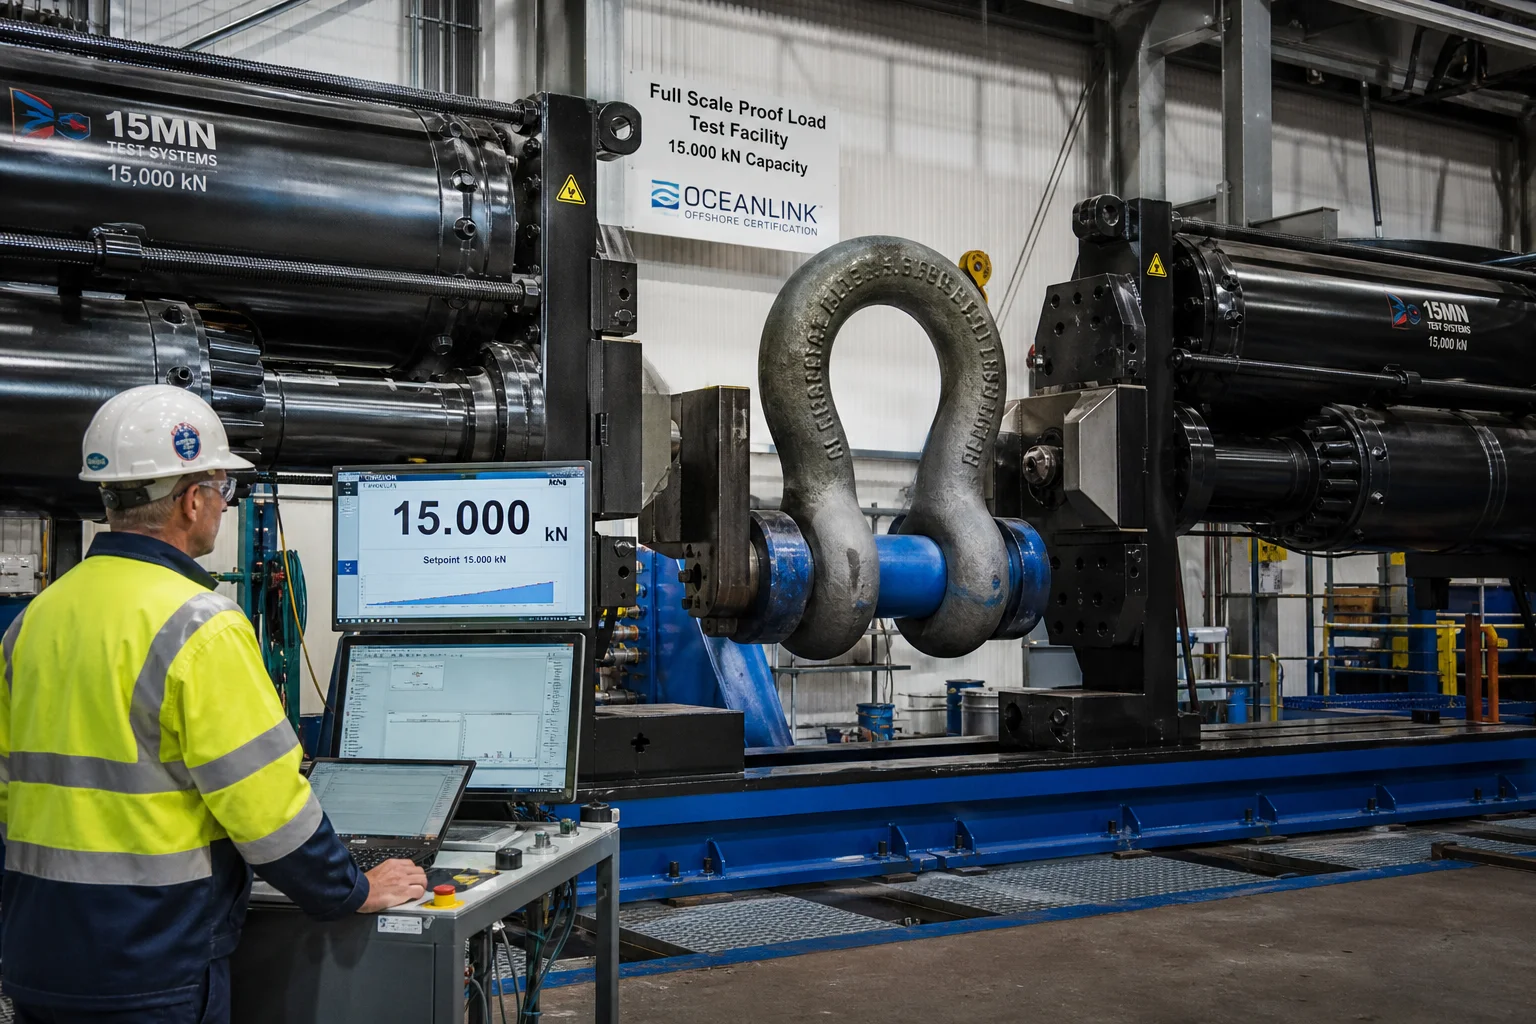
| 검사 항목 | 표준 / 사양 | 수용 기준 |
|---|---|---|
| 증명 하중 인장 테스트 | DNV-OS-E302 / ABS (전체 규모 시험 장치) | 검증 하중을 다음 값까지 인장 최소 파단 하중의 ); 영구적인 소성 변형 없음 |
| 파단 하중 시험 (시료) | DNV-OS-E302 파괴 인장 시험 장치 | 배치당 1개 시료를 전체 하중까지 인장 최소 파단 하중(MBL) )실패 없이 |
| 샤르피 V자 노치 충격 | ISO 148-1 / ASTM E23 | 확인 오스트리아 첨부된 시험 연장부에서 |
| CTOD 파단 인성 | BS 7448 / ASTM E1820에 따라 | 균열 선단 개구 변위 ; 피로 균열 성장 저항성 검증 |
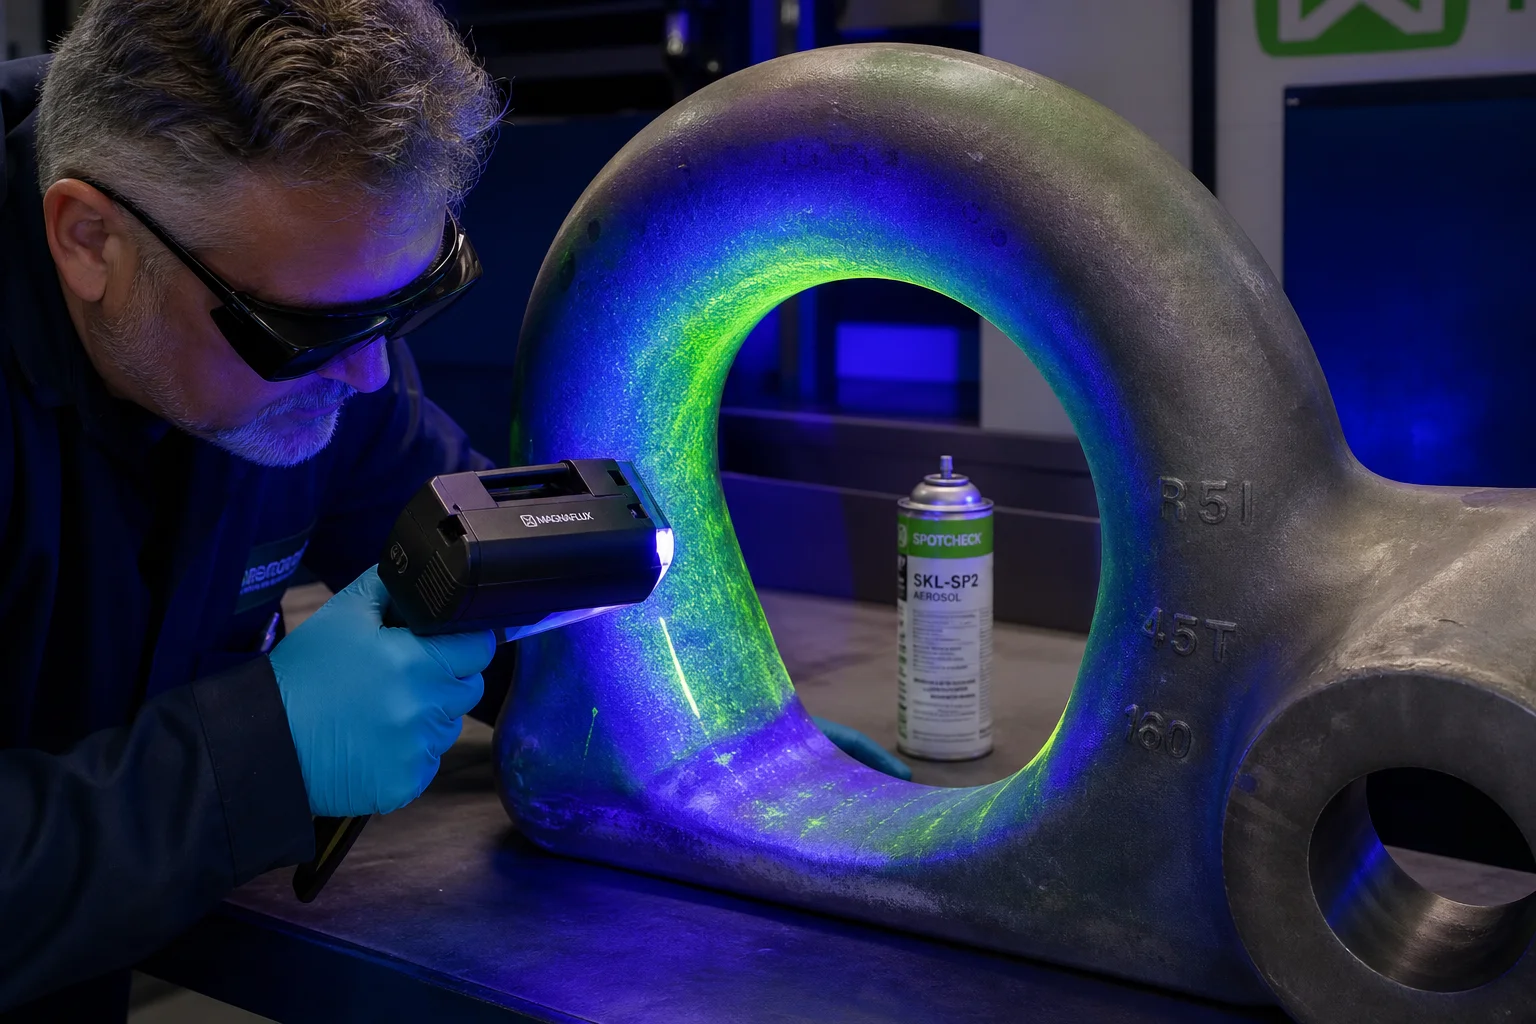
| 자분 검사(MT) | ISO 9934 / ASTM E709 (형광) | 모든 표면 반경, 크라운 복사 및 핀 구멍에 대한 100% 검사; 레벨 1 제로 균열 |
 |초음파 검사 (UT) |EN 10228-3 클래스 3 / IACS UR M3 | 쇠사슬 고리 정상부 및 클레비스 귀 부분에 대한 100% 체적 검사; 내부 공극 없음 |
7. 단둥시 펑신기계유한공사의 해양 계류 주조 역량
해양 계류용 R4, R4S, R5 등급 주조품 제조에는 인증된 주조소 승인, 청정 진공 감압 용해 공정, 컴퓨터 제어 정밀 열처리 설비, 그리고 중량급 인장 시험 협력 체계가 필수적임.
단둥시 펑신 기계 유한공사 완전 인증을 획득한 턴키 완제 해양 계류 및 앵커 연결 주조품을 공급함:
- 고강도 해양 합금 : DNV R3, R4, R4S, R5 등급 니켈-크롬-몰리브덴 주조 강재 및 저온 구조용 강재(ASTM A352 LCC)에 대한 인증 생산.
- 중형 주조 시설 : 8만 평방미터 규모의 중량 주조 전용 공장으로, 200kg에서 최대 25톤까지 단일 합금 강재 주조물을 주조할 수 있는 이중 천장 크레인을 보유함.
- 자체 보유 컴퓨터 제어 열처리 설비 : 교반식 폴리머 급냉 탱크를 갖춘 자동화 보ogie- hearth 노로로, 검증된 인장 강도를 제공함 오스트리아 .
- 정밀 CNC 가공 수평 대형 보링 머신으로, 동축성을 유지하며 클레비스 핀 홀을 한 번의 세팅으로 연속 가공함 .
- 분류 사회 승인 dNV, ABS, 로이드 등록원(Lloyd's Register), BV, CCS가 참관하는 검사 및 시험 절차를 확립하여 EN 10204 3.2 해양 인증서 전문과 인장 검증 테스트 기록을 완전히 제공함
결론
해양용 계류 장치 및 심해 앵커 주조 부품은 해양 인장력, 주기적 파도 피로, 해저 부식 등 극한 환경에서 작동함. 치명적인 케이블 파단 없이 25년간 위치 고정 안전성을 보장하려면 초정밀 니켈-크롬-몰리브덴 합금 재질(R4/R5 등급)과 엄격한 경도 제한( )이 필수적이며, 이는 수소취성 방지를 위해 적용됨 샤피 충격 시험 및 CTOD 파괴 인성 검사 결과가 확인되어야 하며, 실물 규모 유압 인장 검증 시험도 반드시 수행되어야 함
중량 주조 및 정밀 가공 분야에서 풍부한 경험과 통합 역량을 갖춘 파트너와 협력하면, 세계에서 가장 격렬한 해양 폭풍 속에서도 부유식 해양 플랫폼과 해상 풍력 터빈을 안정적으로 고정시킬 수 있음
해양 계류 장비 도면 제출 또는 분류 사회 검사 테스트 일정 조율을 위해 단둥 시 펑신 기계 유한공사에 문의하세요.
단둥 시 펑신 기계 유한공사 — 1958년 설립 이래 중량 주조 및 정밀 가공 전문.