
 EN
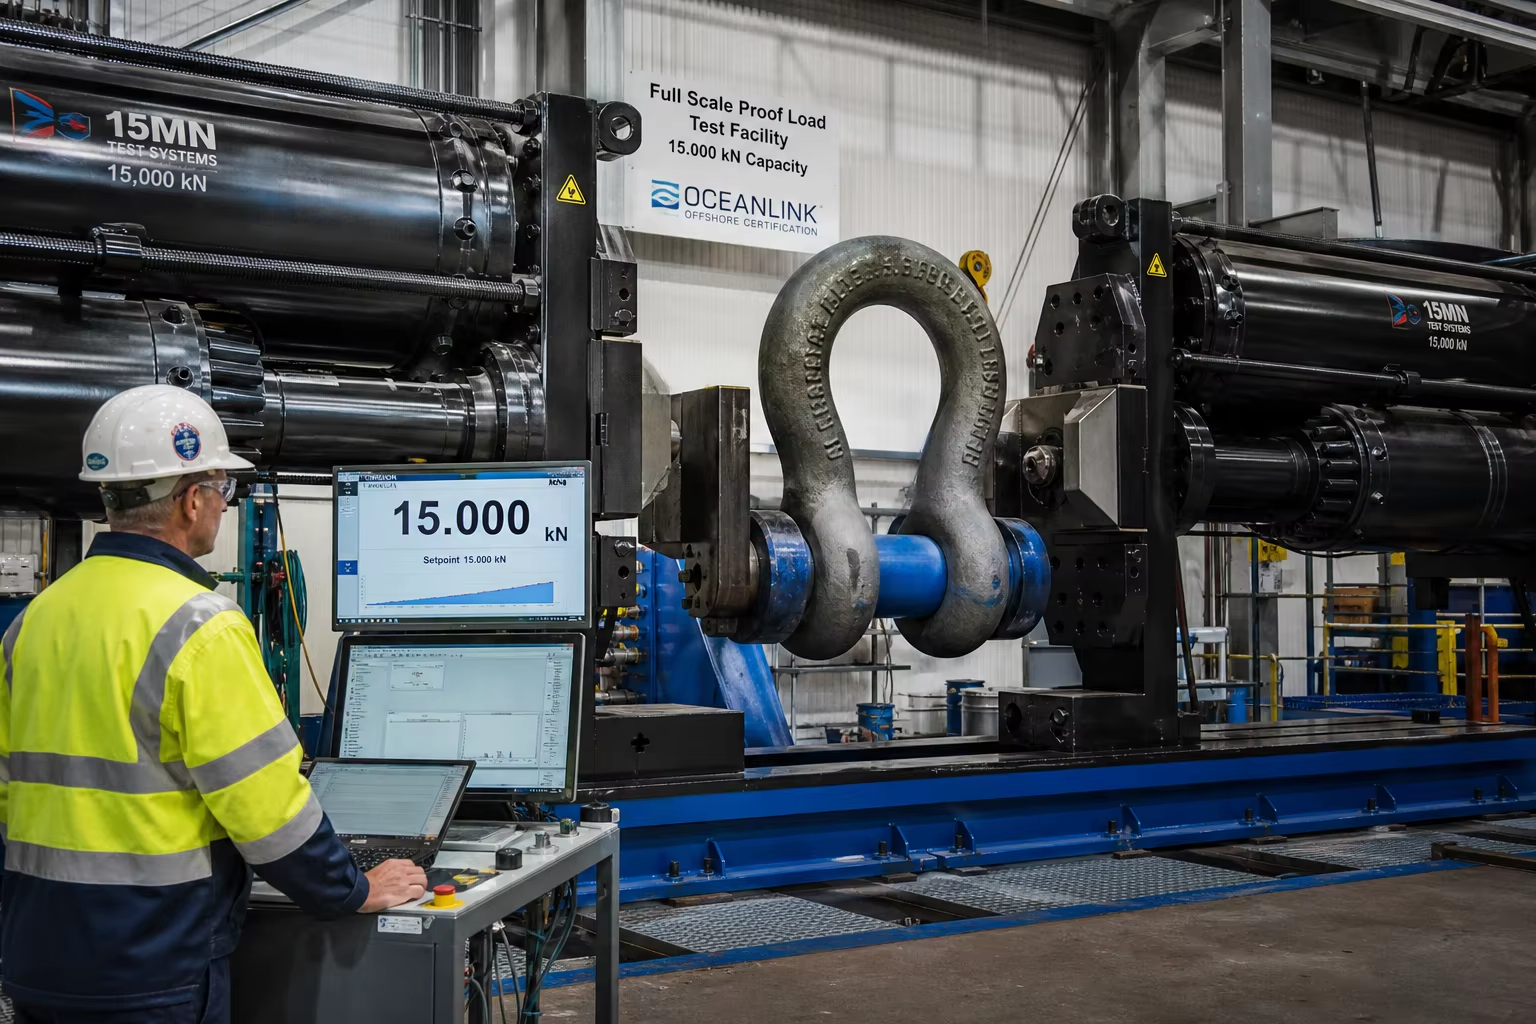
Meta Description: Kompletní technický průvodce těžkými litinami z legované oceli pro příslušenství kotvení na moři a hlubokovodní kotvové součásti. Prozkoumejte vysoce pevné litinové oceli tříd R4, R4S a R5 (Rm >= 1000 MPa), únavu korozí v podmořském prostředí, Charpyho rázovou houževnatost při -20 °C (>= 50 J), lomovou mechaniku CTOD a zátěžové zkoušky tahem do 15 000 kN podle DNV-OS-E302 a ABS.
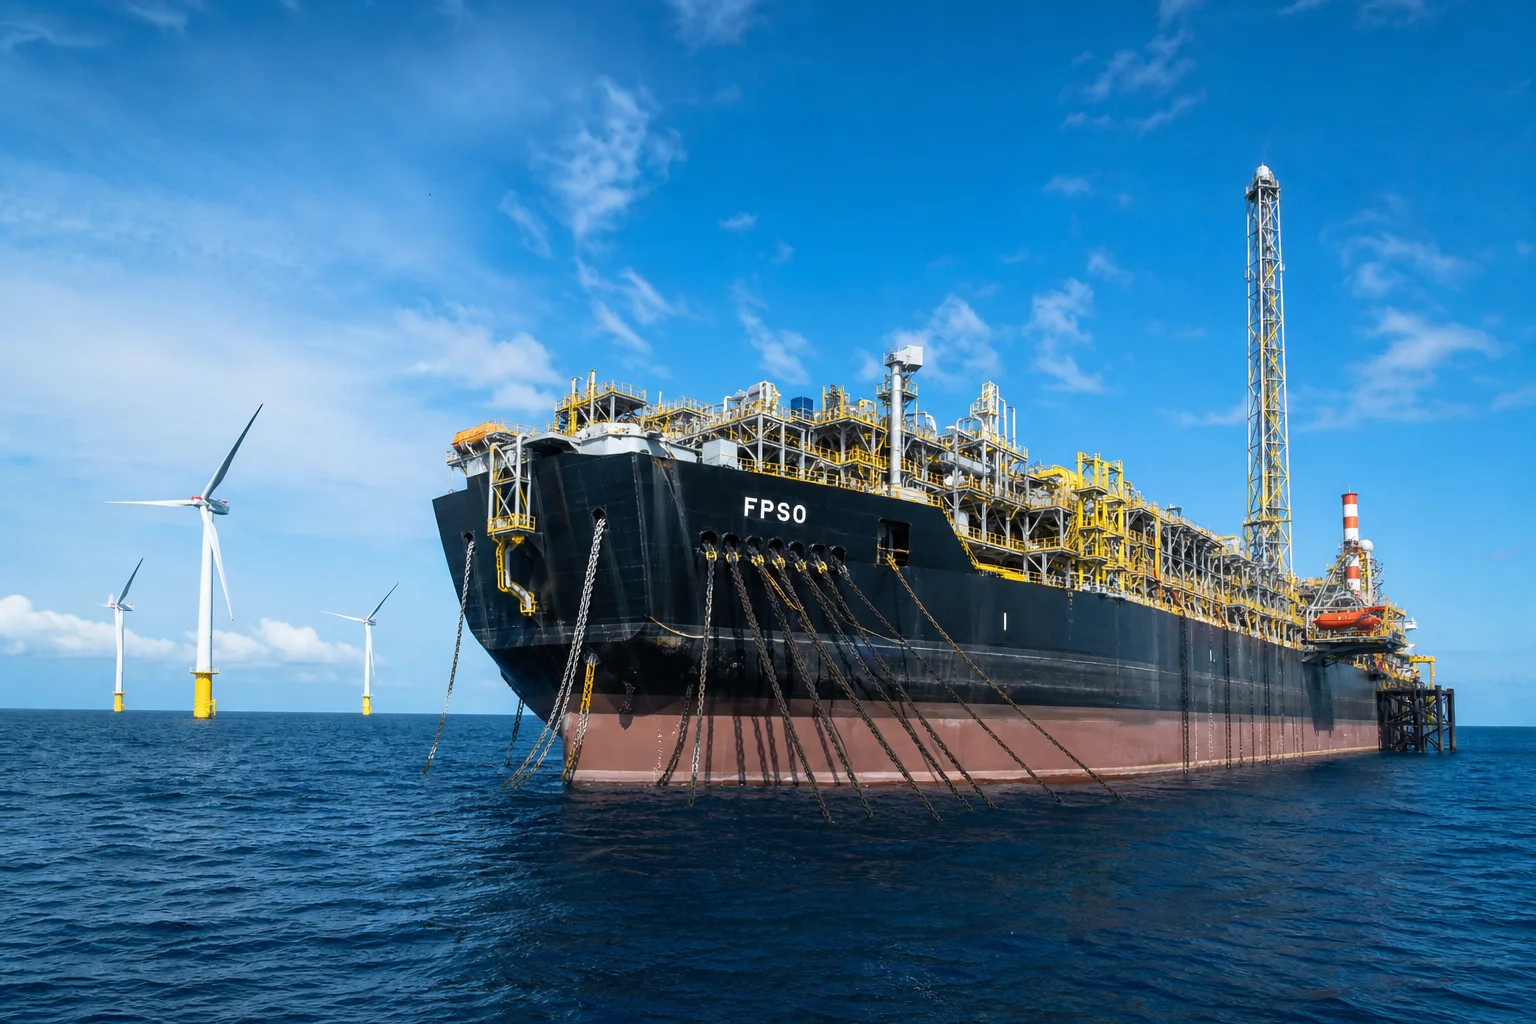
V hlubokovodním průzkumu ropy a zemního plynu na moři (FPSO, FLNG, poloponořitelné plošiny) a v plavajících systémech větrných elektráren na moři (FOWT) představují kotvové lana a kotvové spojovací díly konečné kriticky důležité komponenty pro udržení polohy. Kotvení plavajících plošin ve vodních hlubkách od 300 metrů do více než 2 500 metrů , kotvová lana a kotvové spojky trpí nepřetržitými námořními mechanickými silami:
- extrémy vln při stoletých bouřkách a cyklonické nárazy větru : Maximální dynamické tahové napětí lana přesahující ().
- Kontinuální cyklické únavové zatížení po dobu 25 let ( ): Nízkofrekvenční vlnový drift s vysokou amplitudou kombinovaný s vysokofrekvenčními vířivými indukovanými vibracemi (VIV).
- Závažné podmořské environmentální účinky : Kontinuální elektrochemická koroze slanou mořskou vodou v hlubokém moři, plošné koroze způsobené anaerobními síranredukujícími bakteriemi (SRB) a rizika vodíkové křehkosti způsobené katodovou ochranou (CP) .
Z těchto náročných mořských podmínek může selhání jediného kotvícího prvku vést k odpojení plošiny, prasknutí podmořského přívodu, uniknutí ropy za několik milionů dolarů nebo převrhnutí plavající turbíny. V důsledku toho musí odlitky pro mořské kotvy splňovat nejpřísnější námořní normy na světě – upravované DNV-OS-E302 (řetězy a příslušenství pro kotvení na moři) a Pravidla ABS pro stavbu a klasifikaci systémů kotvení na moři .
Dosahování souladu vyžaduje specializované litní inženýrství: lití Ultra-vysokopevnostní kalené a popouštěné oceli s obsahem niklu, chromu a molybdenu (třídy pro kotvení na moři R4, R4S a R5) s mezemi pevnosti v tahu přesahujícími , ověřování houževnatosti při nárazu podle zkoušky Charpy za teploty pod nulou ( aT ), provádění Rozpětí vrcholu trhliny (CTOD) zkoušek houževnatosti lomu a provádění Plně měřítkové hydraulické zkoušky tahem za účelem ověření pevnosti ( ).
Tato technická příručka poskytuje vyčerpávající analýzu metalurgie kotvících zařízení pro mořské aplikace, odstraňování litinových vad, tepelného zpracování, CNC obrábění děr pro kolíky a postupů pro získání povinných námořních certifikátů.
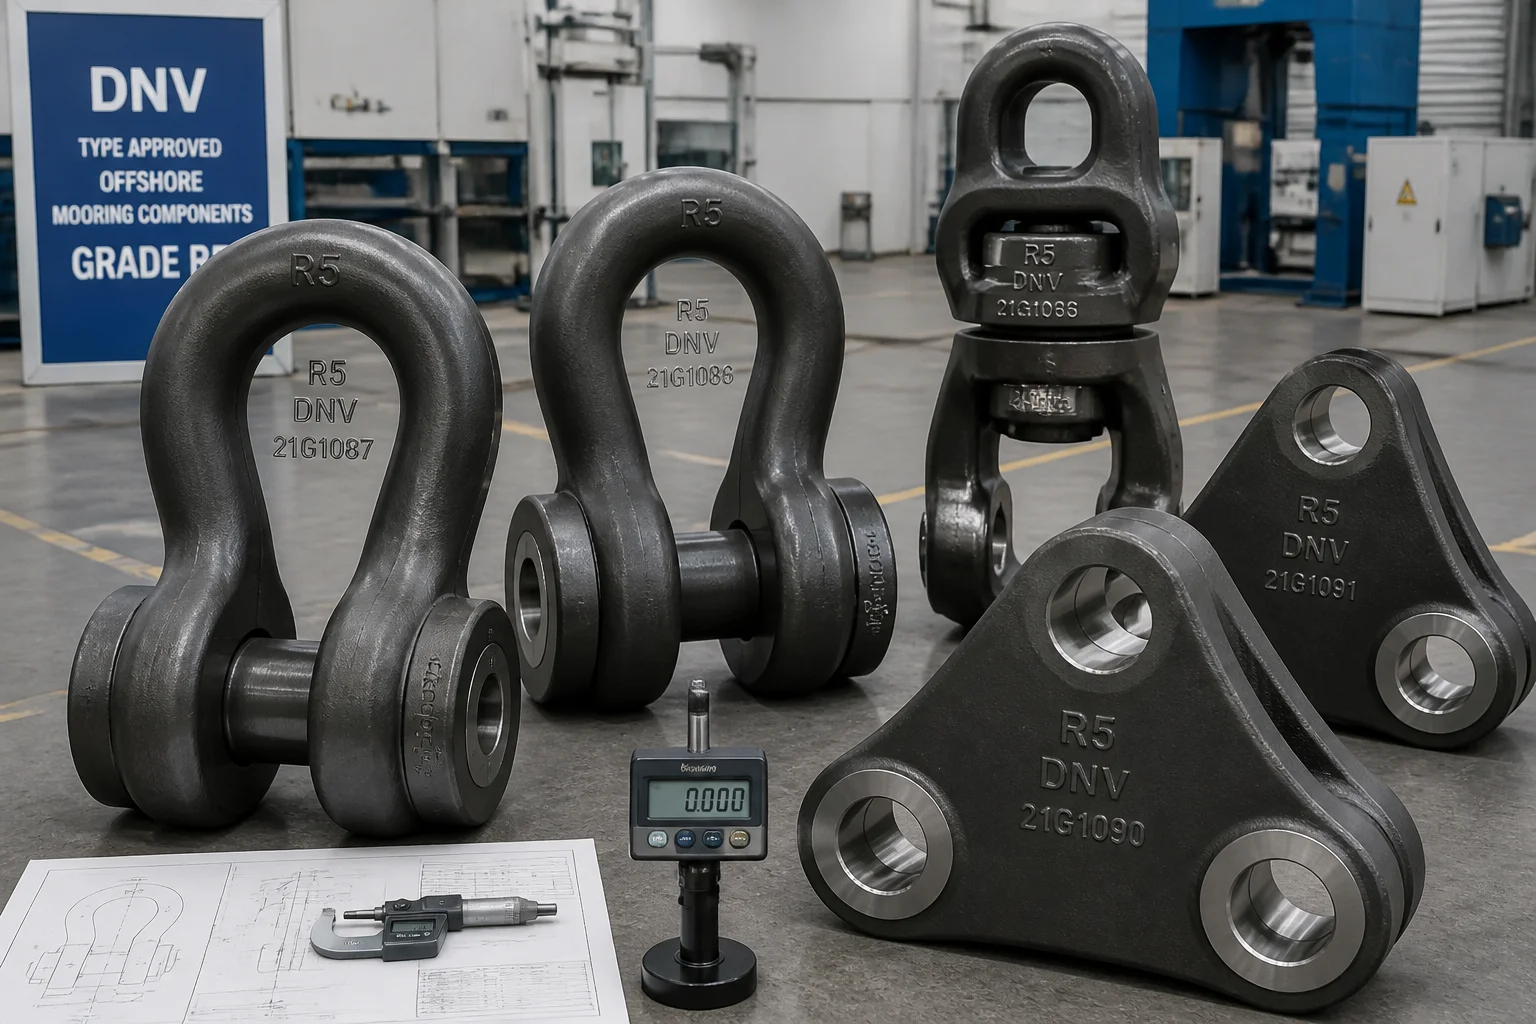
1. Dynamická napětí a způsoby porušení v hlubokomořských kotvících systémech
                     ┌──────────────────────────────────────────────┐
                     │ Severe Deepwater Ocean Dynamics (>10,000 kN) │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ High-Cycle Wave Fatigue       │ │ Cathodic Hydrogen Embrittling │ │ High-Tension Peak Snapping    │
│ (Tension-tension cyclic stress│ │ (Atomic hydrogen diffusion    │ │ (Storm surge peak overload    │
│  at shackle crown radii)      │ │  into high-hardness R5 steel) │ │  exceeding yield strength)    │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Kotvící hardware – komponenty | Provozní mechanické zatížení | Kritický způsob porušení, který je třeba zabránit | Řešení třídy materiálu |
|---|---|---|---|
| Námořní kotvící háky a rotující spojky | Trvalé tahové namáhání lana plus rotace ve více osách pomocí rotující spojky | Únavové poškození ohybem v oblasti zakřivení horní části (crown radius), zaseknutí kolíku rotující spojky | Litina z niklu-chromu-molybdenu (DNV třída R4 / R4S) |
| Delta troj-desky a spojovací články | rozdělení zatížení podél úhlu linky ve třech směrech ( ) | Vytržení středového otvoru, křehký lom | Vysokopevnostní kalená a popouštěná litinová ocel (třída R5) |
| Spojovací háky Kenter | Přímé zámknutí článku řetězu s článkem řetězu | Smyk kuželového kolíku, únavové poškození zámknuté jazykové části | Kované / litinové, třída R4S (Rm Mpa) |
| Podmořské kotvící podpěrné oči pro sací piloty | Zachycení hlubokomořské kotvy při tahovém zatížení | Základní trhliny v svarovém spoji vrstevnatým odtrhováním, opotřebení otvoru pro oko | Litina z vysoce houževnaté oceli pro nízké teploty (ASTM A352 LCC) |
2. Kovová a chemická kontrola pro moorovací třídy R4, R4S a R5 pro offshore aplikace
DNV-OS-E302 a ABS stanovují přísné mechanické a chemické požadavky na litinové moorovací oceli:
| Offshore moorovací třída | Minimální mez kluzu ( ) | Minimální mez pevnosti v tahu ( ) | Minimální prodloužení ( ) | Minimální redukce průřezu ( ) | Charpyho V-zářez (CVN) při | Kritické prostředí aplikace |
|---|---|---|---|---|---|---|
| Třída R3 | (Základní) / (Svařování) | Kotvení ve mělké vodě, dočasné vrtné plošiny | ||||
| Třída R4 | aT | Standardní hlubokovodní plovoucí výrobní a uskladňovací jednotky (FPSO) a plovoucí zpracovatelské jednotky LNG (FLNG) s řetězovými kotevními lany | ||||
| Třída R4S | aT | Vysokopevnostní napnuté kotevní lana pro plovoucí konstrukce, kombinovaná ze syntetických lan a řetězů | ||||
| Třída R5 | aT | Ultrahlubokovodní plovoucí offshore větrné elektrárny (FOWT), arktické FPSO |
Přesné chemické složení a inženýrství čistoty (třída R5):
- Uhlíkový ekvivalent ( ): .
- Zamezení vodíkové křehkosti : Aby se zabránilo napěťové korozní trhlině vyvolané vodíkem (HISCC) za podmínek aktivní katodové ochrany, Maximální povrchová tvrdost je přísně omezena na .
- Vakuové odplynění a lisování v kovárně : Ultra-nízký obsah síry ( ) a fosfor ( ) s celkovým obsahem kyslíku a vodíku .
3. Inženýrské řešení litin s vysokou integritou a směrové tuhnutí
Kotvící háky a trojúhelníkové desky mají silné průřezy ( ) vystavené extrémním tahovým napětím v oblasti vnitřního poloměru zakřivení:
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Master Tooling & Furan Resin Sand Molding   │
│    • High-compaction rigid molds eliminate sand erosion     │
├─────────────────────────────────────────────────────────────┤
│ 2. CAE Solidification Simulation & Thermal Modulus Design   │
│    • Feeder risers placed over outer crown sections         │
│    • Zero centerline shrinkage at high-stress inner radius  │
├─────────────────────────────────────────────────────────────┤
│ 3. Ceramic Foam Filtration & Tangential Bottom Gating       │
│    • Smooth, non-turbulent metal flow prevents dross traps  │
├─────────────────────────────────────────────────────────────┤
│ 4. Heavy Steel Chills at Critical Pin Hole Intersections    │
│    • Forces rapid directional freezing toward top feeders   │
└─────────────────────────────────────────────────────────────┘
4. Mnohastupňové kalení a popouštění (Q&T) tepelné zpracování
As-Cast Ni-Cr-Mo Steel Component
                │
                ▼
┌────────────────────────────────────────────────────────┐
│ 1. Full Austenitizing (890 °C – 930 °C)                │
│    (Complete homogenization and grain refinement)      │
└───────────────┬────────────────────────────────────────┘
                │
                ▼  High-Agitation Polymer / Water Quench
┌────────────────────────────────────────────────────────┐
│ 2. Severe Quenching (Rapid Heat Extraction)            │
│    (Transforms heavy section to fine Martensite/Bainite)│
└───────────────┬────────────────────────────────────────┘
                │
                ▼
┌────────────────────────────────────────────────────────┐
│ 3. High-Temperature Tempering (600 °C – 660 °C)        │
│    (Relieves all internal quenching stresses;          │
│     produces uniform Tempered Martensite/Sorbite;      │
│     locks in Rm >= 1000 MPa with CVN >= 58 J at -20 °C)│
└────────────────────────────────────────────────────────┘
5. Precizní CNC vrtání kolíkových otvorů a profilové obrábění
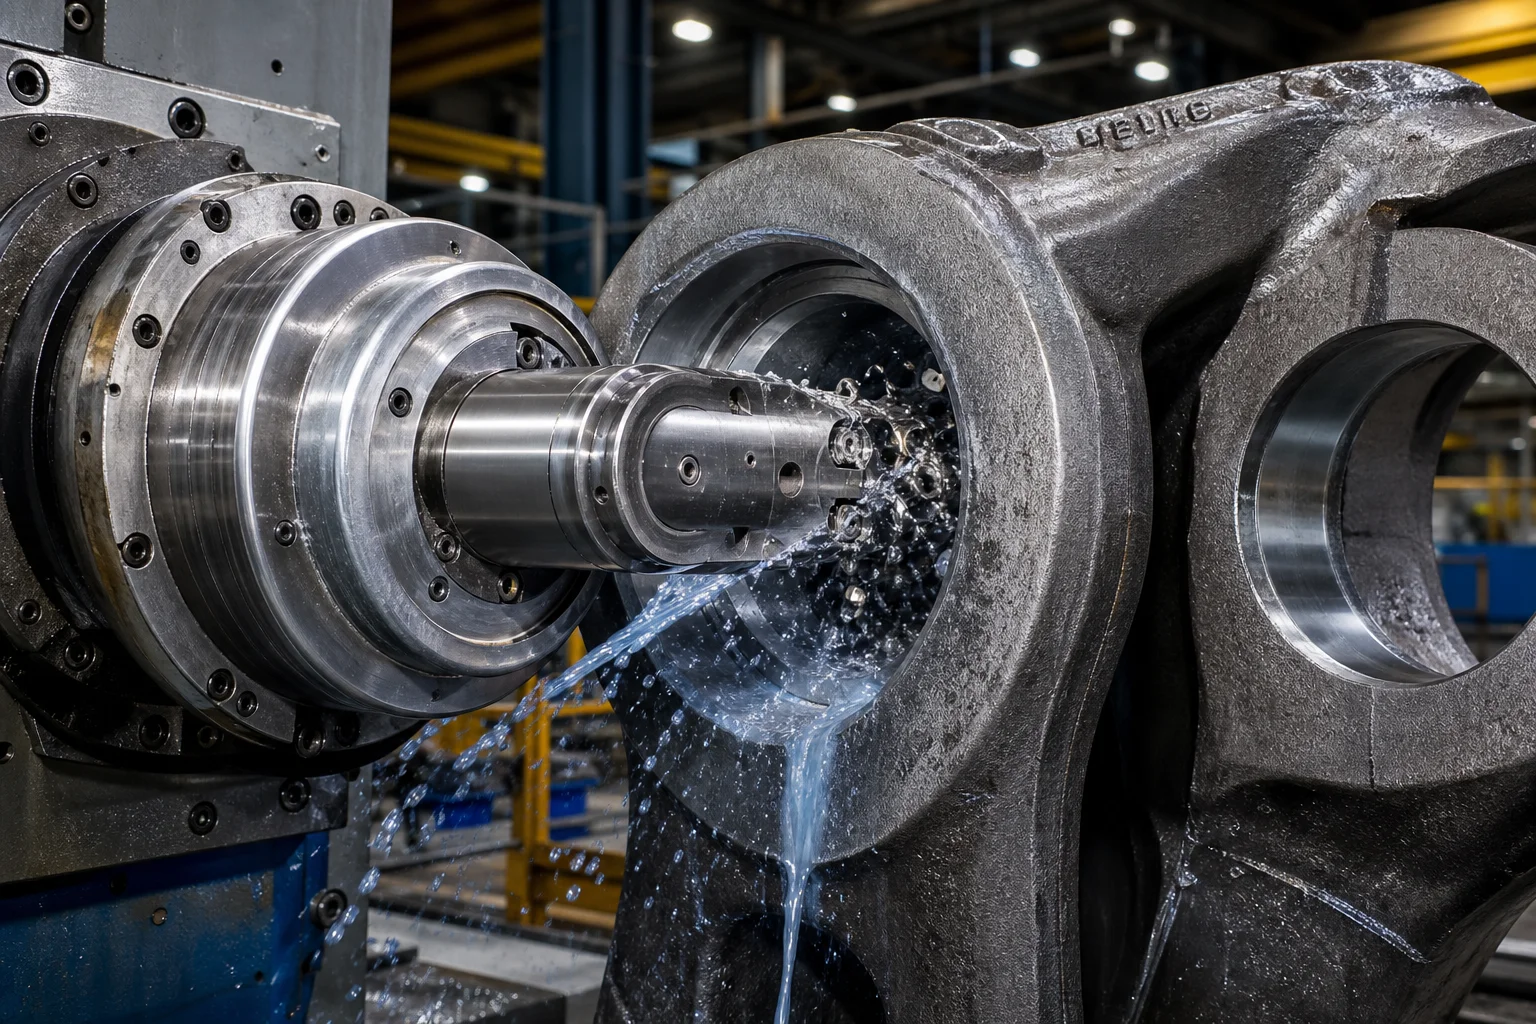
Zarovnání kolíkových otvorů určuje rozdělení zatížení mezi dvouzubé kloubové spojky a zabrání bodovému zatížení kolíku:
- CNC horizontální vrtání kolíkových otvorů kloubových spojek : Souosé vrtání obou uší závěsu v jediném upínacím nastavení. Souosost kolíkových otvorů je udržována v toleranci , přičemž drsnost povrchu otvoru činí .
- Profilové frézování vnitřního poloměru : Hladké přechodové frézování vnitřního nosného poloměru koruny ( ) za účelem odstranění vrubů způsobujících koncentraci napětí.
6. Komplexní zkouška tahovou zátěží pro ověření pevnosti a nedestruktivní kvalitní normy
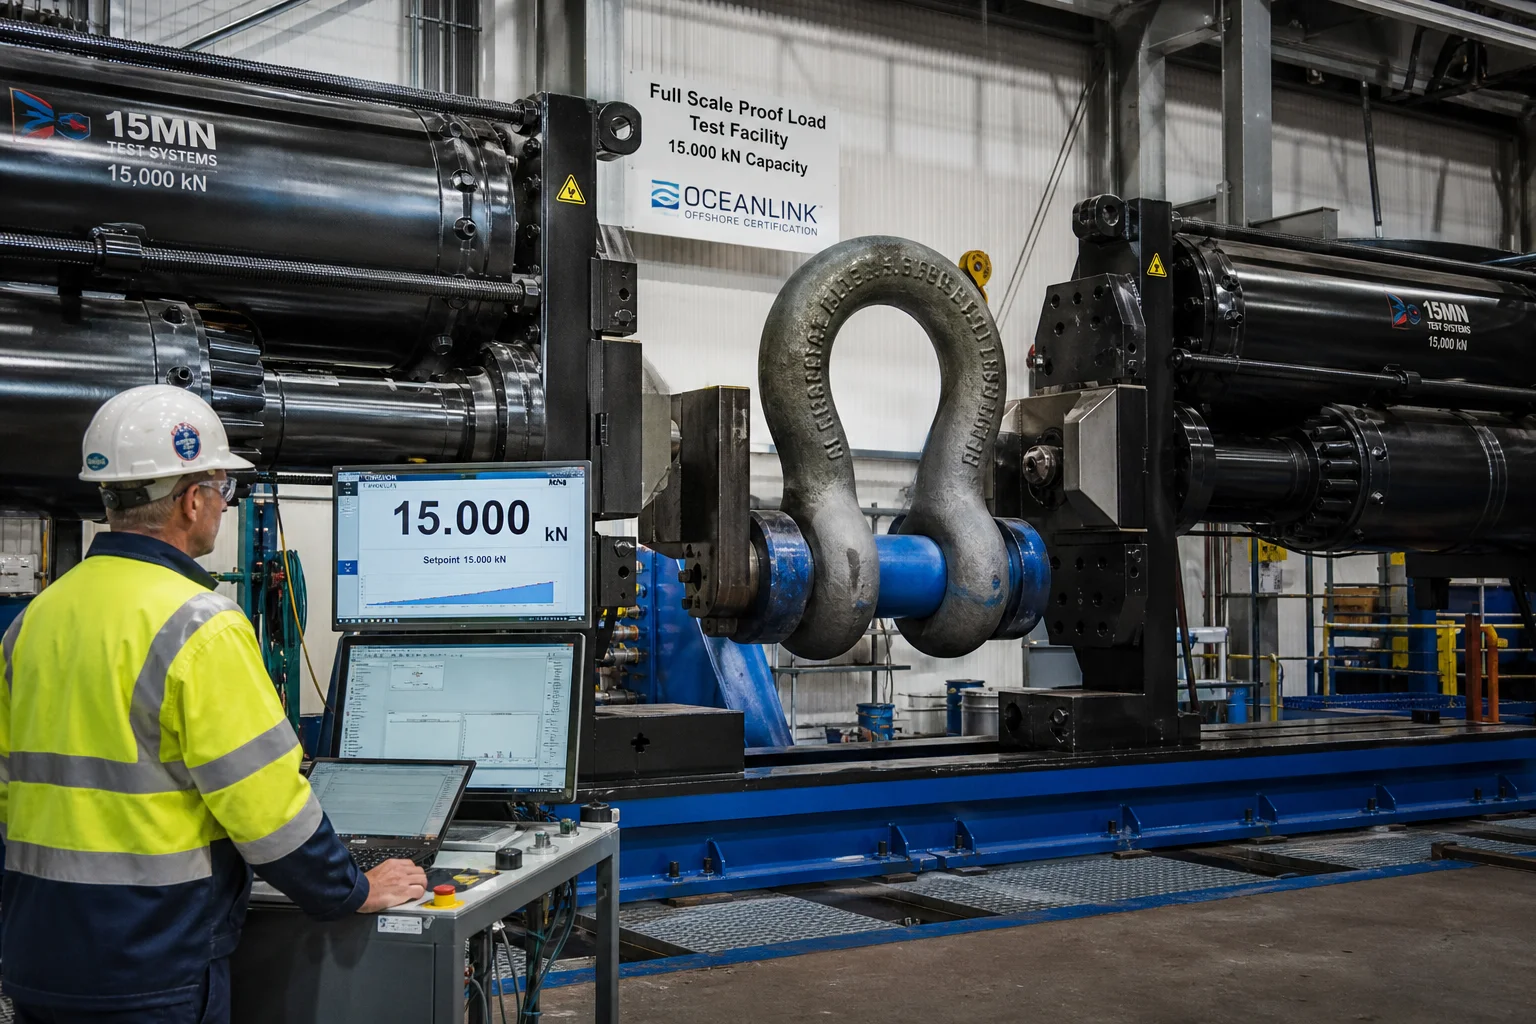
| Kategorie kontroly | Norma / Specifikace | Přijímací kritéria |
|---|---|---|
| Zkouška tahové pevnosti při zkušebním zatížení | DNV-OS-E302 / ABS (celorozměrová zkušební zařízení) | Zkušební zatížení táhno do minimálního lomového zatížení ( ); žádná trvalá plastická deformace |
| Zkouška lomového zatížení (vzorek) | Destruktivní tahové zařízení DNV-OS-E302 | 1 vzorek na šarži táhno do plného Minimálního lomového zatížení (MBL )bez porušení |
| Dopadová houževnatost podle Charpyho s V-šráfem | ISO 148-1 / ASTM E23 | Ověřeno aT na připojených zkušebních prodlouženích |
| Lomová houževnatost CTOD | BS 7448 / ASTM E1820 při | Rozpětí vrcholu trhliny ; ověřuje odolnost vůči růstu únavové trhliny |
| Magnetická prášková zkouška (MT) | ISO 9934 / ASTM E709 (fluorescenční) | 100% kontrola všech povrchových poloměrů, zakřivení oblouků a otvorů pro kolíky; Úroveň 1 – žádné trhliny |
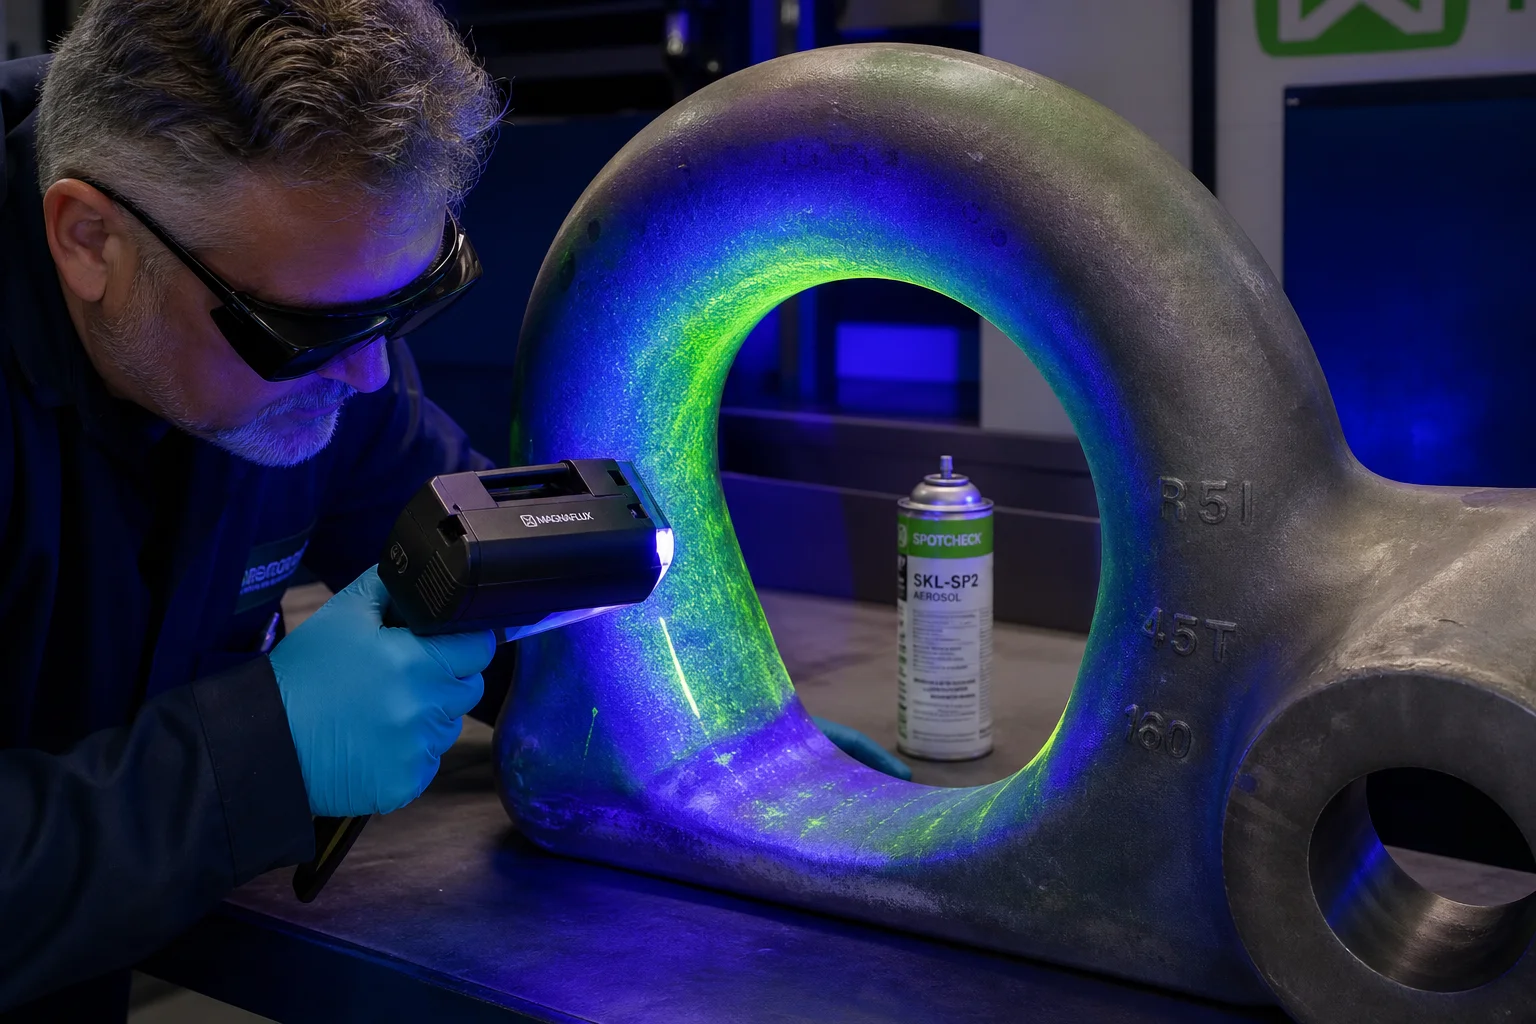 |Ultrazvukové testování (UT) |EN 10228-3 Třída 3 / IACS UR M3 | 100% objemové skenování koruny závěsu a uší čelisti; žádné vnitřní dutiny |
7. Možnosti lití kotvících součástí pro offshore v Dandong City Pengxin Machinery Co., Ltd.
Výroba kotvících odlitků pro offshore ve třídách R4, R4S a R5 vyžaduje ověřené schválení sléváren, čisté vakuumové indukční tavby, počítačem řízené zařízení pro tepelné zpracování (kalení a temperování) a partnery pro zátěžové zkoušky velkých vzorků.
Dandong City Pengxin Machinery Co., Ltd. dodává plně certifikované kompletní dokončené odlitky pro kotvící součásti a spoje kotev pro offshore:
- Vysoce pevné offshore slitiny : Certifikovaná výroba odlitků ze slitinové oceli Ni-Cr-Mo podle tříd DNV R3, R4, R4S a R5 a konstrukčních ocelí pro nízké teploty (ASTM A352 LCC).
- Těžká litírna – infrastruktura : Továrna na těžká odlitka o rozloze 80 000 m² se dvěma jeřáby s nosností umožňující lití jednotlivých odlitků ze slitinové oceli o hmotnosti od 200 kg do 25 tun.
- Vlastní počítačově řízené tepelné zpracování : Automatické peci na vozíkovém podstavci s nádržemi na polymerové kalení s mícháním, zajišťující ověřené pevnost v tahu s aT .
- Přesné CNC Obrábění : Těžké vodorovné vrtné mlýny pro výrobu jednorázových vřavových otvorů s koaksiálními .
- Schválení klasifikačními společnostmi : Vytvořeny protokoly zkoušek a inspekcí pro zkoušky svědků DNV, ABS, Lloyd's Register, BV a CCS, které poskytují úplné certifikáty EN 10204 3.2 pro námořní plavidla a protokoly zkoušek s důkazem tažení.
Závěr
Závodní kotviště na moři a kotviště v hlubokých vodách jsou vystaveny extrémnímu napětí oceánu, cyklickému unavení vlnami a korozi pod mořem. Zajištění 25 let bezpečnosti při stanicích bez katastrofálního rozchodu trati vyžaduje ultračistou kovovou slitinu Ni-Cr-Mo (třída R4/R5), přísné omezení tvrdosti ( ) pro zabránění křehkosti vodíku, ověřeno Charpyho náraz a CTOD odolnost proti zlomeninám a plné hydraulické testy odolnosti proti zatížení.
Partnerství s zkušeným, integrovaným výrobcem těžkých odlitků a přesných obráběcích strojů zajišťuje, že vaše plovoucí platformy a větrné turbíny zůstanou bezpečně ukotveny i během nejvíce násilných mořských bouří.
Kontaktujte společnost Dandong City Pengxin Machinery Co., Ltd. pro zaslání výkresů vašich přístavních kotvících zařízení nebo pro naplánování kontrolního testování u klasifikační společnosti.
Dandong City Pengxin Machinery Co., Ltd. — Těžká litina a přesné obrábění, od roku 1958.
Obsah
- 1. Dynamická napětí a způsoby porušení v hlubokomořských kotvících systémech
- 2. Kovová a chemická kontrola pro moorovací třídy R4, R4S a R5 pro offshore aplikace
- 3. Inženýrské řešení litin s vysokou integritou a směrové tuhnutí
- 4. Mnohastupňové kalení a popouštění (Q&T) tepelné zpracování
- 5. Precizní CNC vrtání kolíkových otvorů a profilové obrábění
- 6. Komplexní zkouška tahovou zátěží pro ověření pevnosti a nedestruktivní kvalitní normy
- 7. Možnosti lití kotvících součástí pro offshore v Dandong City Pengxin Machinery Co., Ltd.
- Závěr