
 EN
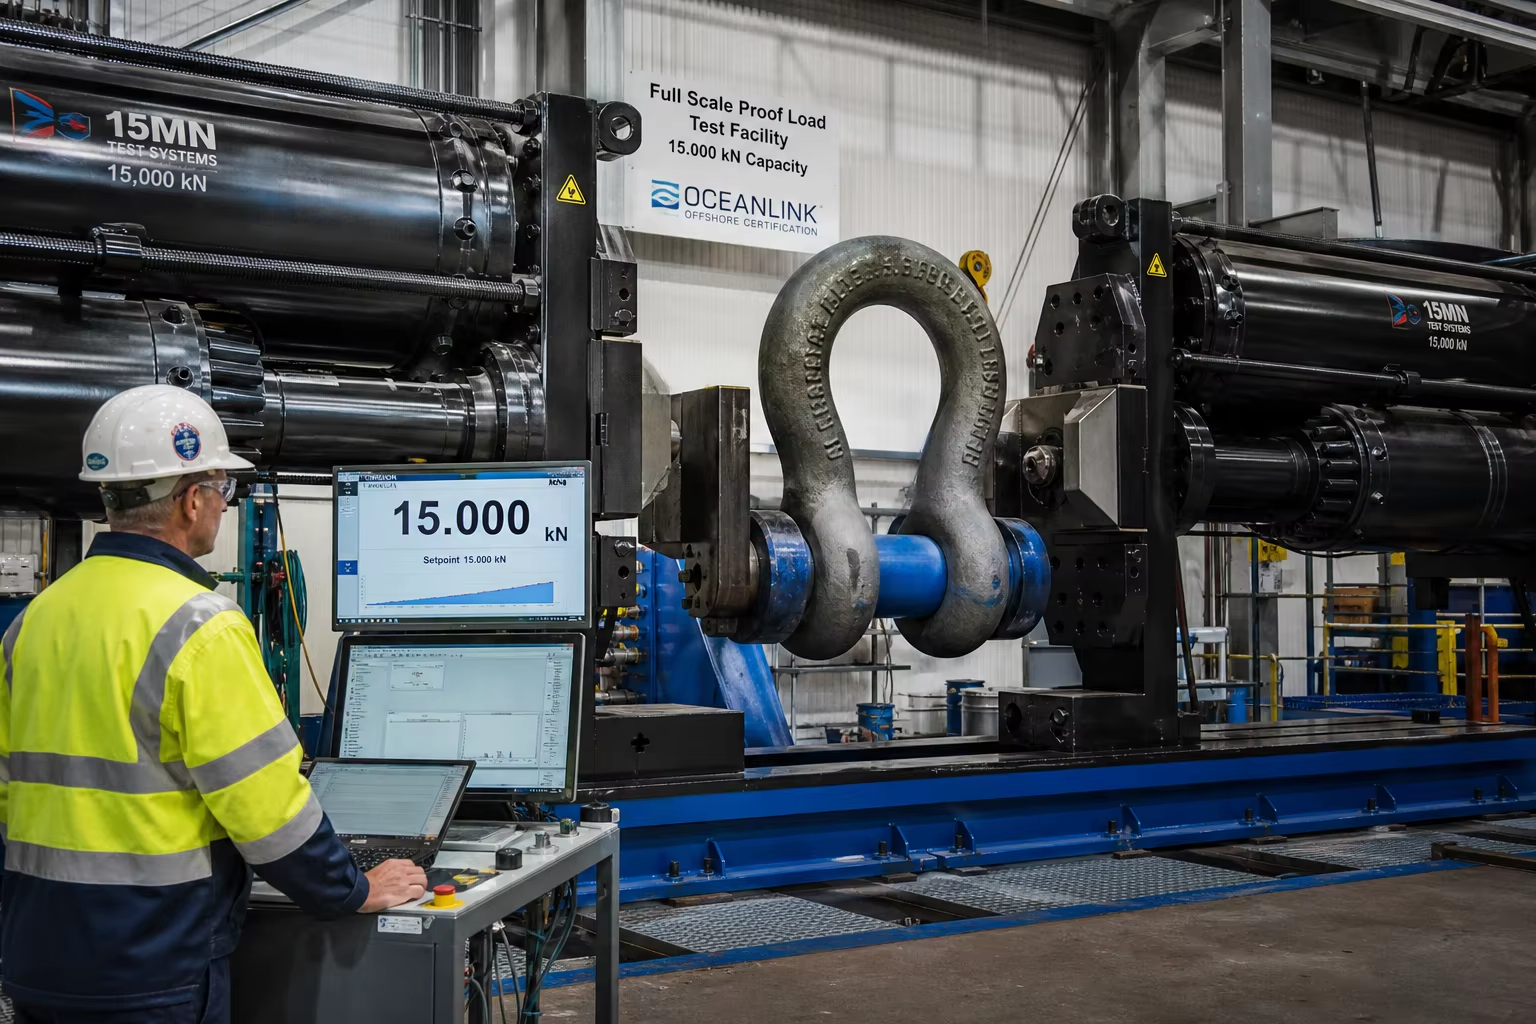
Мета Описание: Пълен технически наръчник за тежки отливки от легирана стомана за офшорни котвени системи и компоненти на дълбоководни котви. Разгледайте високопрочните лити стомани клас R4, R4S и R5 (Rm >= 1000 MPa), корозионна умора под водата, ударна вязкост по Шарпи при -20°C (>= 50 J), механика на разрушение по CTOD и изпитания под гаранционно натоварване до 15 000 kN според DNV-OS-E302 и ABS.
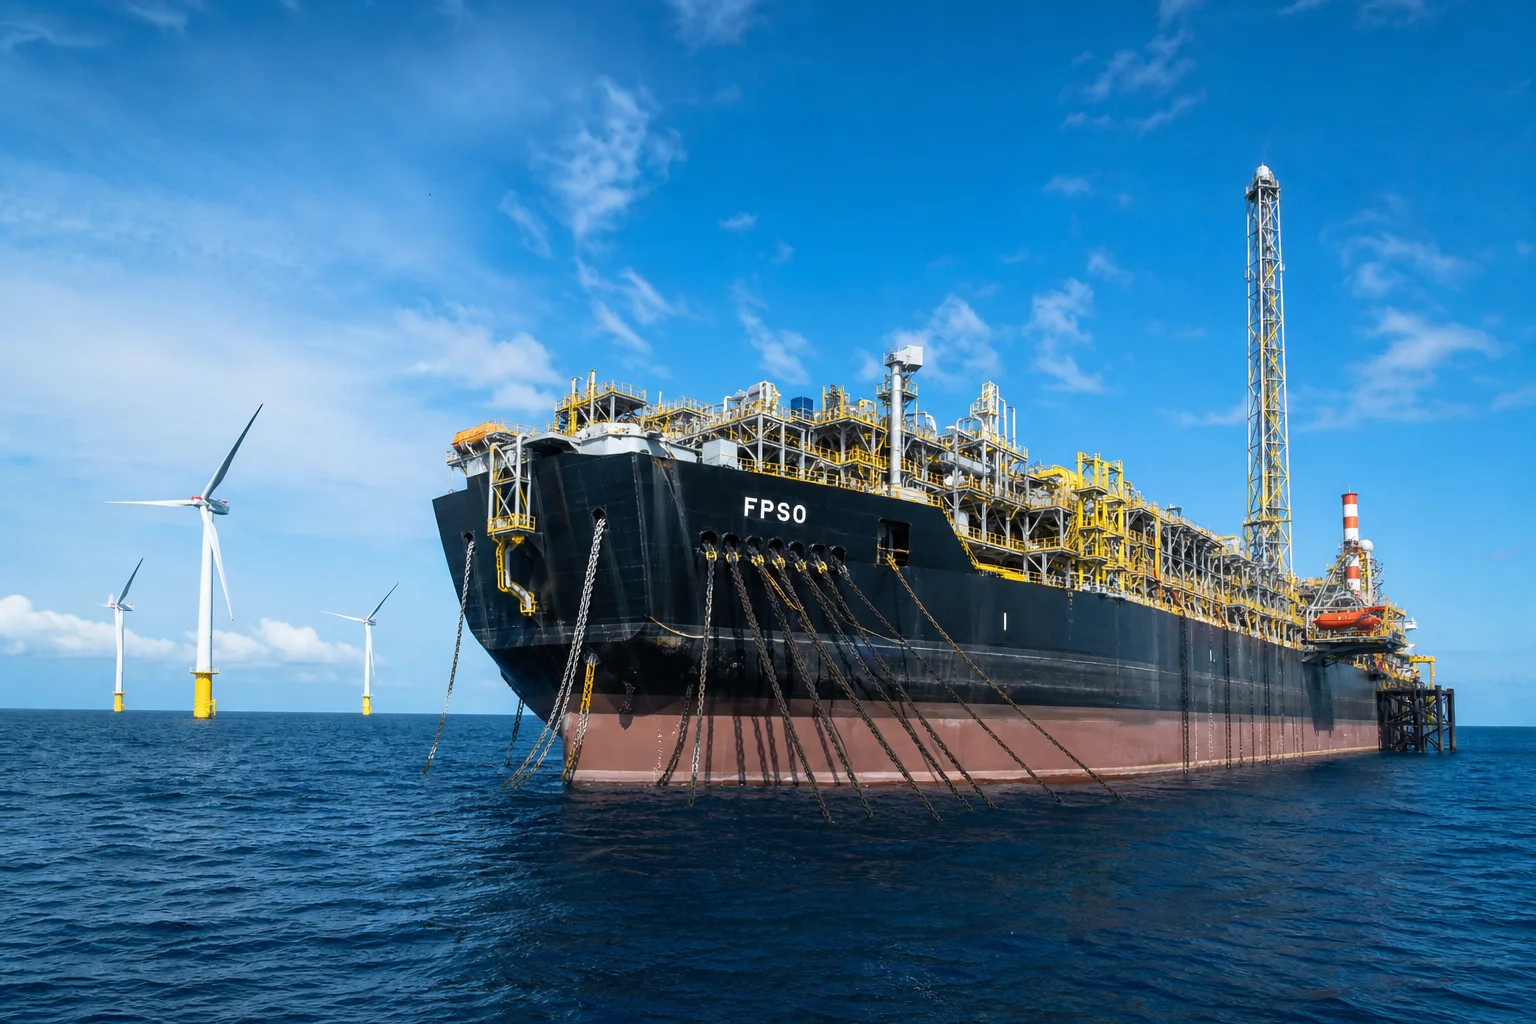
При дълбоководното офшорно проучване на нефт и газ (FPSO, FLNG, полупотапящи се платформи) и плаващи офшорни вятърни турбини (FOWT), котвените въжета и крепежните елементи за котвите представляват крайно критични за мисията компоненти за задържане на платформите на място. Котвените системи задържат плаващите платформи на океански дълбочини от 300 метра до повече от 2500 метра , като котвените въжета и крепежните елементи изпитват непрекъснати морски механични сили:
- екстремни вълни и циклонни пориви от 100-годишна честота : Върхови динамични опънни напрежения в тросовете, надвишаващи ().
- Непрекъснато циклично уморяване в продължение на 25 години ( ): Ниско-честотни вълнови отмествания с голяма амплитуда, комбинирани с високо-честотни вихрово-индуктирани трептения (VIV).
- Тежки подводни екологични въздействия : Непрекъсната електрохимическа корозия от дълбоководна морска вода, пукнатини от анаеробни сулфатредуциращи бактерии (SRB) и рискове от водородно охрупване при катодна защита (CP) .
При тези сурови морски условия повреда на един-единствен компонент на котвената система може да доведе до измъкване на платформата, разрушаване на подводна тръбна колона, разлив на нефт за милиони долари или преобръщане на плаваща турбина. Следователно, литите части за котвени системи в открито море трябва да отговарят на най-строгите морски стандарти в света — регулирани от DNV-OS-E302 (Офшорни котвени вериги и аксесоари) и Правила на ABS за строителство и класификация на офшорни котвени системи .
Постигането на съответствие изисква специализирана литейна инженерия: леене Ултрависокопрочни закалени и отпуснати никел-хром-молибденови стомани (офшорни котвени класове R4, R4S и R5) с пределни здравини при опън, надвишаващи , проверка на чуковата устойчивост при температури под нулата ( аТ ), извършване на Изместяване на върха на пукнатината (CTOD) изпитания за устойчивост на пукане и провеждане на Пълномащабно хидравлично изпитване на опънна здравина ( ).
Това инженерно ръководство представя изчерпателен анализ на металургията на океанските котвени въжета, елиминирането на леярски дефекти, протоколите за термична обработка, CNC-обработката на отвори за пинове и работните процеси за официална морска сертификация.
1. Динамични напрегнати полета и начини на разрушение при дълбоководни котвени въжета
                     ┌──────────────────────────────────────────────┐
                     │ Severe Deepwater Ocean Dynamics (>10,000 kN) │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ High-Cycle Wave Fatigue       │ │ Cathodic Hydrogen Embrittling │ │ High-Tension Peak Snapping    │
│ (Tension-tension cyclic stress│ │ (Atomic hydrogen diffusion    │ │ (Storm surge peak overload    │
│  at shackle crown radii)      │ │  into high-hardness R5 steel) │ │  exceeding yield strength)    │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Компонент на котвено оборудване | Работно механично натоварване | Критичен начин на разрушение, който трябва да се предотврати | Решение за класа на материала |
|---|---|---|---|
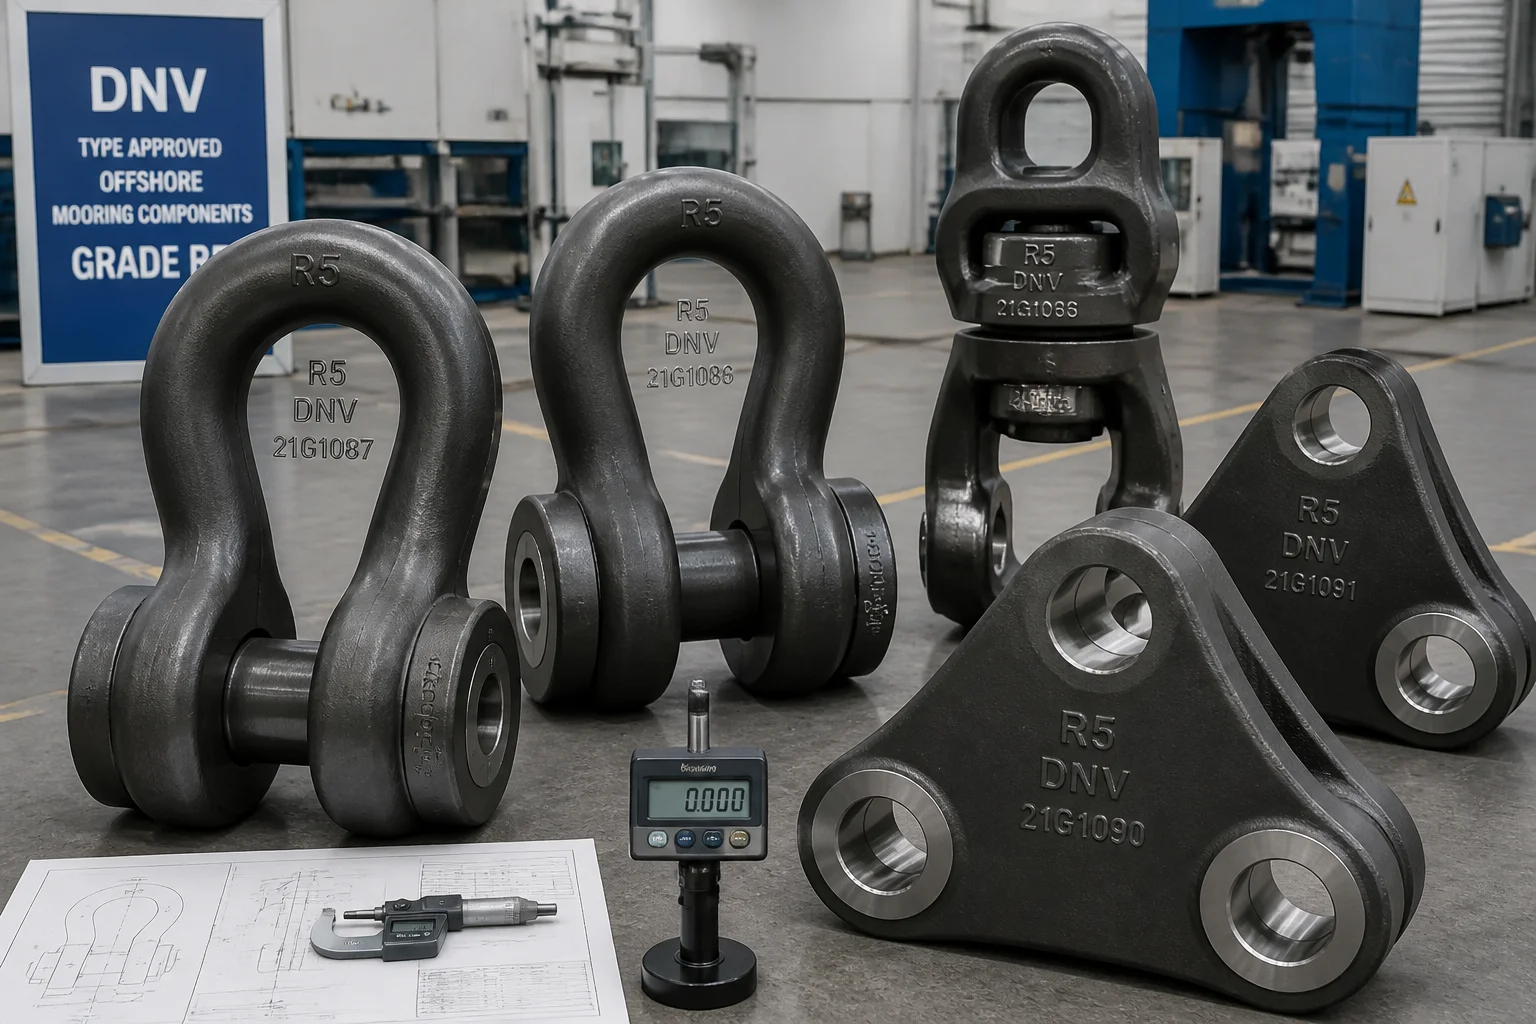
| Океански котвени скоби и завъртящи се връзки | Непрекъсната опънна линейна напреженост + многосилен завъртящ се въртящ момент | Умора от огъване по радиуса на короната, заклещване на завъртящия пин | Лито никел-хром-молибденово стоманено сплав (DNV клас R4 / R4S) |
| Делта триплочни плочи и свързващи връзки | разделяне на натоварването по ъгъл на линията в три посоки ( ) | Изкъртване при срязване на централното отворче, крехко чупене | Високопрочна закалена и отпусната литейна стомана (клас R5) |
| Съединителни скоби Kenter | Непосредствено заключване на верига към верига | Срязване на коничен пин, умора на заключващия език | Кована / литейна стомана клас R4S (Rm MPa) |
| Подводни вакуумни котвени пад-очи | Дълбоко подводно котвено задържащо издърпване | Основно заваръчно слоесто разкъсване, износване на отвора за връзка | Високопластична литейна стомана за ниски температури (ASTM A352 LCC) |
2. Металургия и химичен контрол за морски котвени класове R4, R4S и R5
DNV-OS-E302 и ABS определят строги механични и химични изисквания за литейни котвени стомани:
| Морски котвен клас | Минимална граница на текучест ( ) | Минимална пределна здравина на опън ( ) | Минимално удължение ( ) | Минимално намаляване на напречното сечение ( ) | Чарпи V-образен паз (CVN) при | Критична приложна среда |
|---|---|---|---|---|---|---|
| Клас R3 | (Основен) / (Сварка) | Котвена система за плитки води, временни бурови съоръжения | ||||
| Клас R4 | аТ | Стандартни дълбоководни FPSO и FLNG вериги с катенарна форма | ||||
| Клас R4S | аТ | Високонапрегнати таут-лег вериги от комбинирани синтетични материали и вериги | ||||
| Клас R5 | аТ | Плаващи океански вятърни турбини (FOWT) за ултрадълбоки води, арктически FPSO |
Строга инженерна работа върху химичния състав и чистотата (клас R5):
- Еквивалентен въглерод ( ): .
- Предотвратяване на водородно охрупване : За предотвратяване на корозионно пукане под напрежение, причинено от водород (HISCC), при активна катодна защита, Максималната повърхностна твърдост е строго ограничена до .
- Вакуумно дегазиране и рафиниране в ковш : Ултра-ниско съдържание на сера ( ) и фосфор ( ) с общо съдържание на кислород и водород .
3. Инженерство за висококачествено леене и насочена кристализация
Котвени скоби и триплочи имат дебели напречни сечения ( ), подложени на екстремни опънни напрежения в радиуса на вътрешната извивка:
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Master Tooling & Furan Resin Sand Molding   │
│    • High-compaction rigid molds eliminate sand erosion     │
├─────────────────────────────────────────────────────────────┤
│ 2. CAE Solidification Simulation & Thermal Modulus Design   │
│    • Feeder risers placed over outer crown sections         │
│    • Zero centerline shrinkage at high-stress inner radius  │
├─────────────────────────────────────────────────────────────┤
│ 3. Ceramic Foam Filtration & Tangential Bottom Gating       │
│    • Smooth, non-turbulent metal flow prevents dross traps  │
├─────────────────────────────────────────────────────────────┤
│ 4. Heavy Steel Chills at Critical Pin Hole Intersections    │
│    • Forces rapid directional freezing toward top feeders   │
└─────────────────────────────────────────────────────────────┘
4. Многостепенна закаляване и отпускане (Q&T) термична обработка
As-Cast Ni-Cr-Mo Steel Component
                │
                ▼
┌────────────────────────────────────────────────────────┐
│ 1. Full Austenitizing (890 °C – 930 °C)                │
│    (Complete homogenization and grain refinement)      │
└───────────────┬────────────────────────────────────────┘
                │
                ▼  High-Agitation Polymer / Water Quench
┌────────────────────────────────────────────────────────┐
│ 2. Severe Quenching (Rapid Heat Extraction)            │
│    (Transforms heavy section to fine Martensite/Bainite)│
└───────────────┬────────────────────────────────────────┘
                │
                ▼
┌────────────────────────────────────────────────────────┐
│ 3. High-Temperature Tempering (600 °C – 660 °C)        │
│    (Relieves all internal quenching stresses;          │
│     produces uniform Tempered Martensite/Sorbite;      │
│     locks in Rm >= 1000 MPa with CVN >= 58 J at -20 °C)│
└────────────────────────────────────────────────────────┘
5. Прецизно CNC пробиване на отвори за пинове и профилно машинно обработване
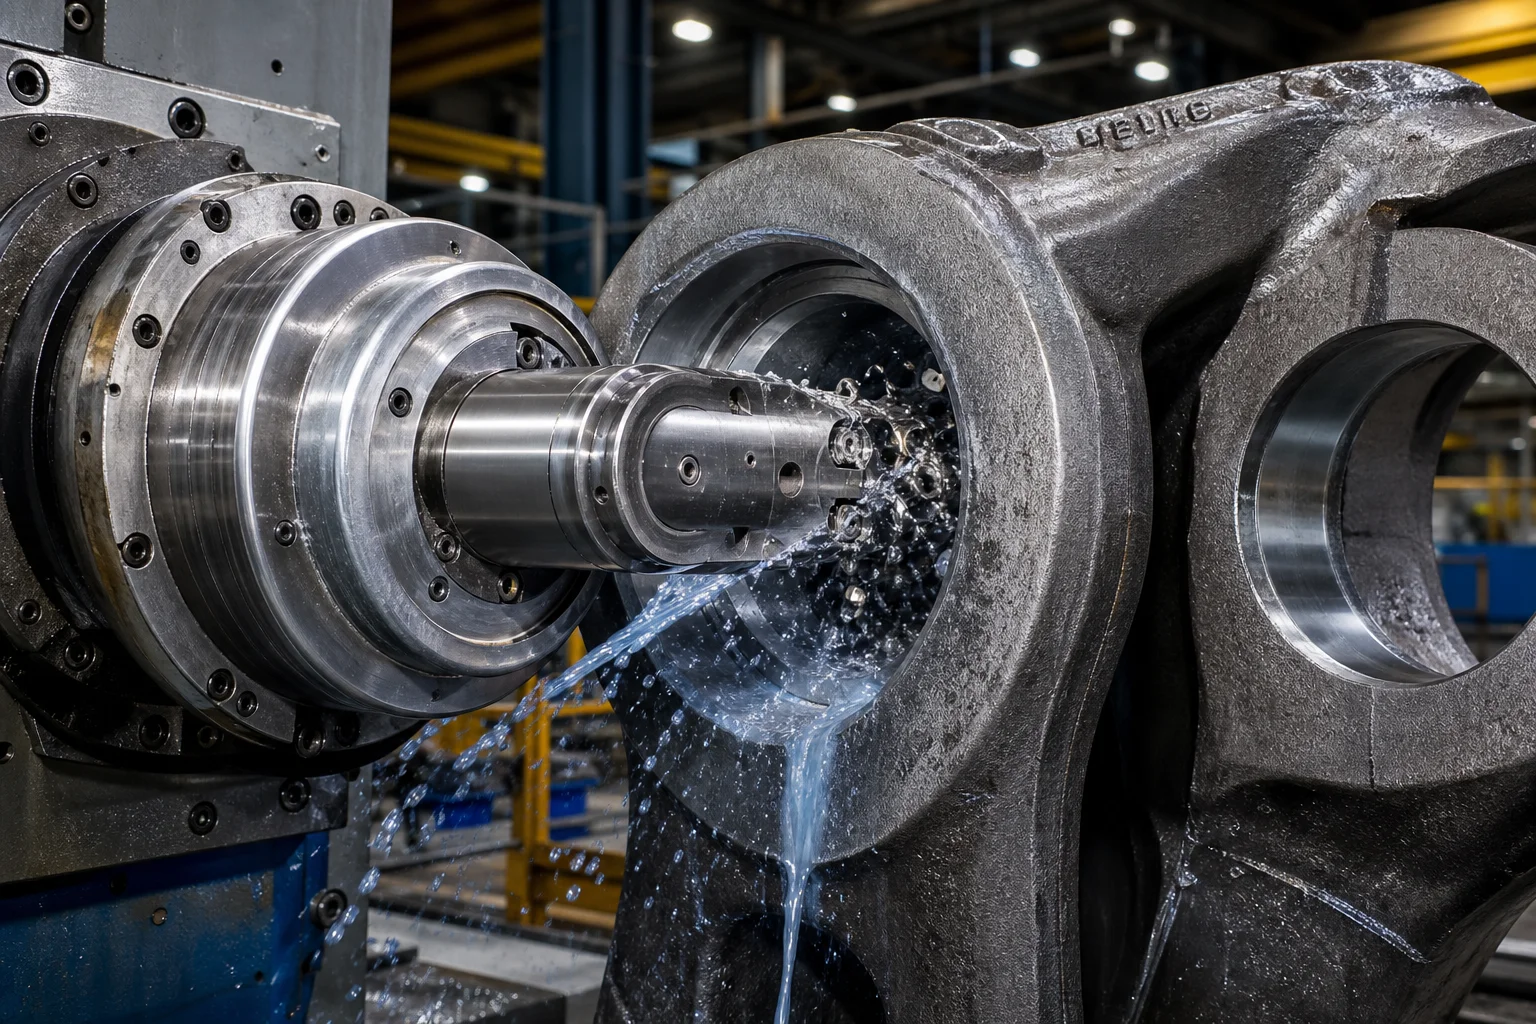
Подравняването на отворите за пинове определя разпределението на натоварването между двупръстовите клеми и предотвратява точково натоварване върху пина:
- Хоризонтално CNC пробиване на отвори за пинове в клеми : Пробиване по линия на двете уши на скобата при една-единствена фиксация. Коаксиалността на отворите за пинове се поддържа в рамките на , а шерохватостта на повърхността на отворите е .
- Формиране на вътрешен радиусен профил : Гладко фрезоване на вътрешния радиус, възприемащ товара в горната част ( ), за елиминиране на вдлъбнатини, които предизвикват концентрация на напрежение.
6. Пълномащабно изпитване на доказателствено натоварване и недеструктивни стандарти за качество
| Категория на проверката | Стандарт / Спецификация | Критерии за приемане |
|---|---|---|
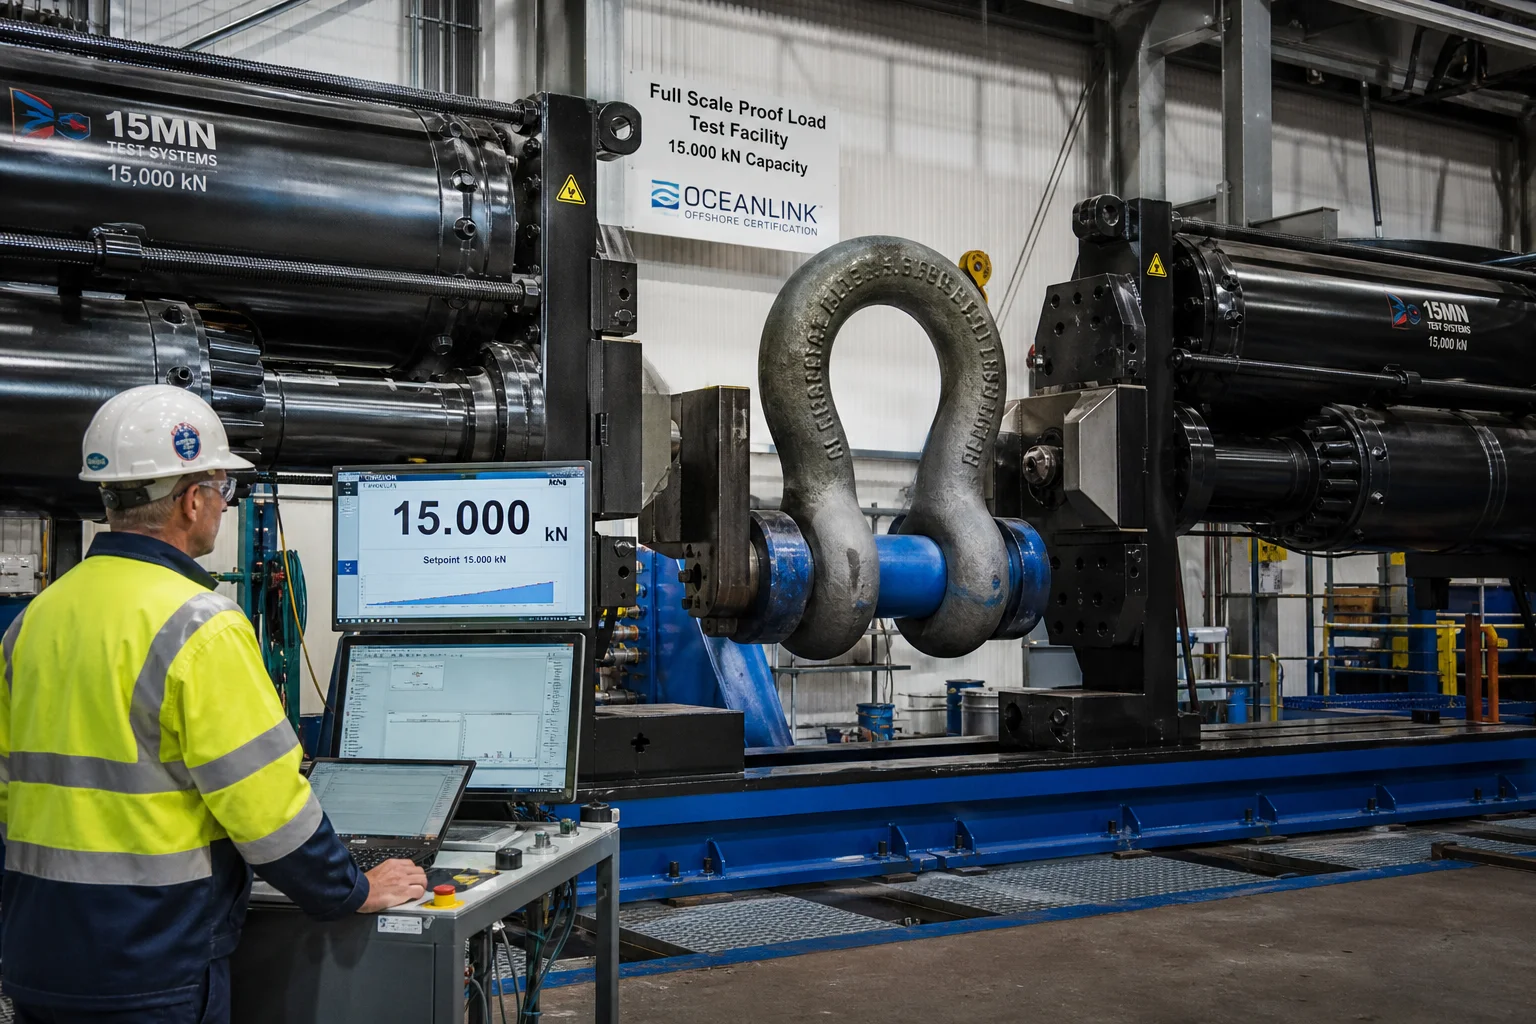
| Изпитание за доказателствено натоварване чрез опън | DNV-OS-E302 / ABS (пълномащабна опън-изпитателна инсталация) | Доказателственото натоварване се прилага до от минималната сила на скъсване ( ); без остатъчна пластична деформация |
| Изпитание за сила на скъсване (проба) | DNV-OS-E302 разрушителна опън-изпитателна инсталация | по 1 проба на партида се прилага пълната Минимална сила на скъсване (MBL )без повреда |
| Ударна възприемчивост по Шарпи с V-образен паз | ISO 148-1 / ASTM E23 | Потвърден аТ върху прикачените изпитателни удължения |
| Критична чуплива якост по CTOD | BS 7448 / ASTM E1820 при | Отваряне на върха на пукнатината ; потвърждава устойчивостта към разрастване на уморни пукнатини |
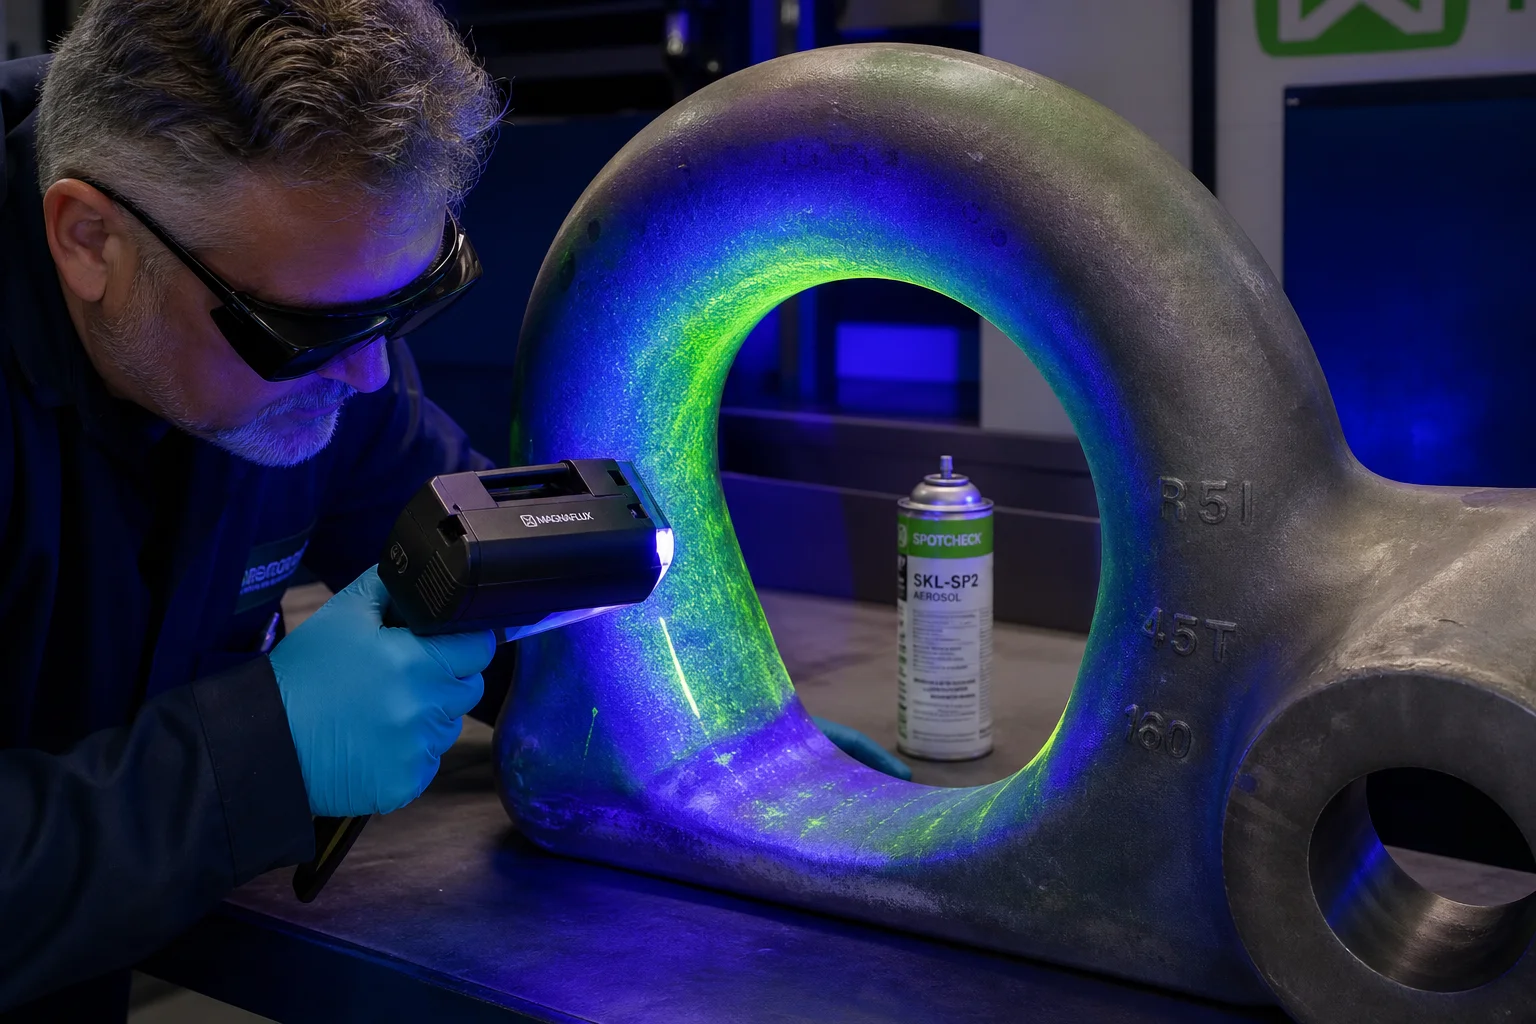
| Магнитопорошково тестване (MT) | ISO 9934 / ASTM E709 (флуоресцентен) | 100 % инспекция на всички повърхностни радиуси, извити участъци и отвори за шпилки; Ниво 1 – нулеви пукнатини |
 |Ултразвуково тестiranе (UT) |EN 10228-3 Клас 3 / IACS UR M3 | 100% обемно сканиране на дъгата на кукичката и ушите на клисиса; нулеви вътрешни празнини |
7. Възможности за производство на лити части за океански котвени вериги в Dandong City Pengxin Machinery Co., Ltd.
Производството на лити части за океански котвени вериги от клас R4, R4S и R5 изисква одобрение на литейното производство, чисто вакуумно индукционно топене, компютърно контролирани инсталации за термична обработка (закаляне и отпускане) и партньорства за изпитания под тежки товари.
Dandong City Pengxin Machinery Co., Ltd. предоставя напълно сертифицирани, готови за употреба лити части за океански котвени вериги и съединения за котви:
- Високопрочни океански сплави : Сертифицирано производство на Ni-Cr-Mo лити стомани от клас R3, R4, R4S и R5 според стандарта DNV и структурни стомани за ниски температури (ASTM A352 LCC).
- Тежка литейна инфраструктура : Тежка литейна фабрика с площ 80 000 m², оборудвана с две кранови инсталации с горна релсови пътища, способни да изливат едноалови стоманени лити части с тегло от 200 kg до 25 тона.
- Вътрешна компютърна термична обработка : Автоматизирани пещи с подвижни подове и резервоари за гасене с разбъркани полимерни течности, осигуряващи потвърдена предел на здравината при опън с аТ .
- Прецизна CNC обработка : Тежки хоризонтални фрези за дълбоко свредене, които осигуряват пробиване на отвори за куки с една настройка и коаксиалност .
- Одобрявания от класификационни общества : Установени протоколи за изпитания и инспекции за наблюдение на изпитанията от DNV, ABS, Lloyd's Register, BV и CCS, като се предоставят пълни морски сертификати EN 10204 3.2 и протоколи за изпитания на дърпане.
Заключение
Котвените и крепежните отливки за океански съоръжения работят в екстремните граници на океанското напрежение, цикличната умора от вълни и подводната корозия. Осигуряването на 25-годишна безопасност при задържане на позиция без катастрофално прекъсване на въжето изисква ултрапочиста металургия на сплав Ni-Cr-Mo (клас R4/R5), строго ограничение на твърдостта ( ) за предотвратяване на водородно охрупване, потвърдени Ударна вязкост по Шарпи и CTOD, както и изпитания на дърпане под хидравлично натоварване в пълен мащаб.
Сътрудничеството с опитен, интегриран производител на тежки лити и прецизни машинни компоненти гарантира, че вашите плаващи океански платформи и вятърни турбини ще останат сигурно закотвени дори по време на най-силните океански бури по света.
Свържете се с Dandong City Pengxin Machinery Co., Ltd., за да изпратите чертежите си на оборудване за котвене в открито море или да планирате изпитания под наблюдението на класификационно дружество.
Дандон Сити Пенгсин Машинъри Ко., Лтд. — Тежки литови части и прецизно машинно обработване, от 1958 г.
Съдържание
- 1. Динамични напрегнати полета и начини на разрушение при дълбоководни котвени въжета
- 2. Металургия и химичен контрол за морски котвени класове R4, R4S и R5
- 3. Инженерство за висококачествено леене и насочена кристализация
- 4. Многостепенна закаляване и отпускане (Q&T) термична обработка
- 5. Прецизно CNC пробиване на отвори за пинове и профилно машинно обработване
- 6. Пълномащабно изпитване на доказателствено натоварване и недеструктивни стандарти за качество
- 7. Възможности за производство на лити части за океански котвени вериги в Dandong City Pengxin Machinery Co., Ltd.
- Заключение