
 EN
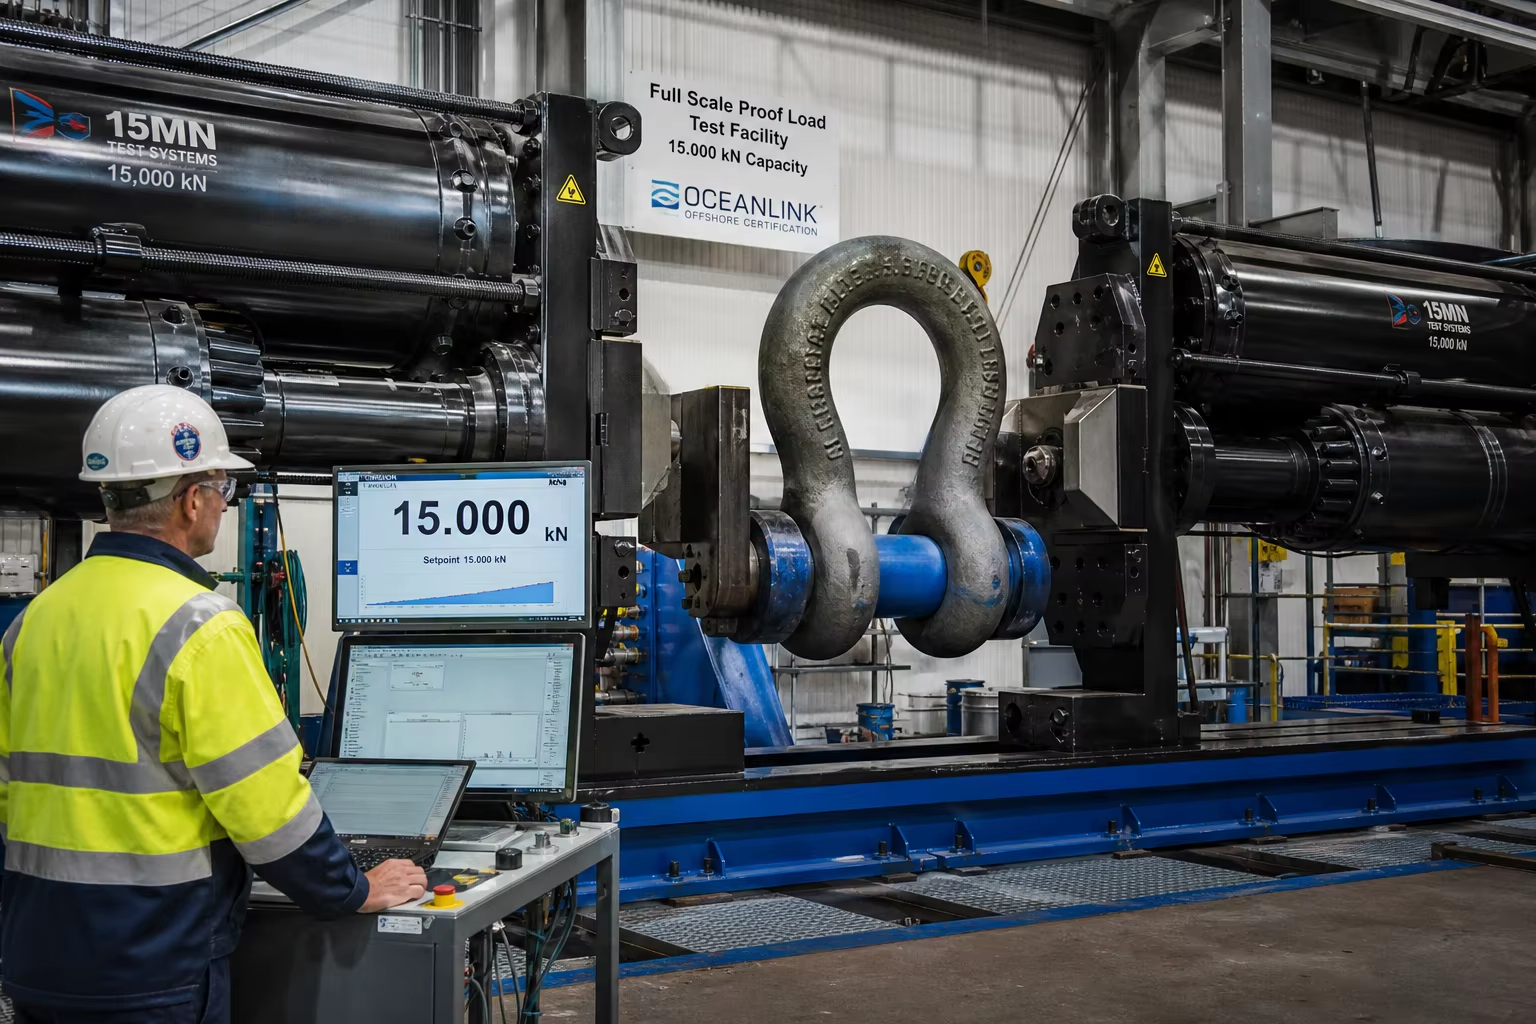
Meta Description : Un guide technique complet sur les accessoires d’ancrage en mer en acier allié moulé lourd et les composants d’ancres en eaux profondes. Découvrez les aciers moulés à haute résistance des grades R4, R4S et R5 (Rm ≥ 1000 MPa), la fatigue corrosive sous-marine, le choc Charpy à −20 °C (≥ 50 J), la mécanique de la rupture par ouverture (CTOD) et les essais de traction statique jusqu’à 15 000 kN conformément aux normes DNV-OS-E302 et ABS.
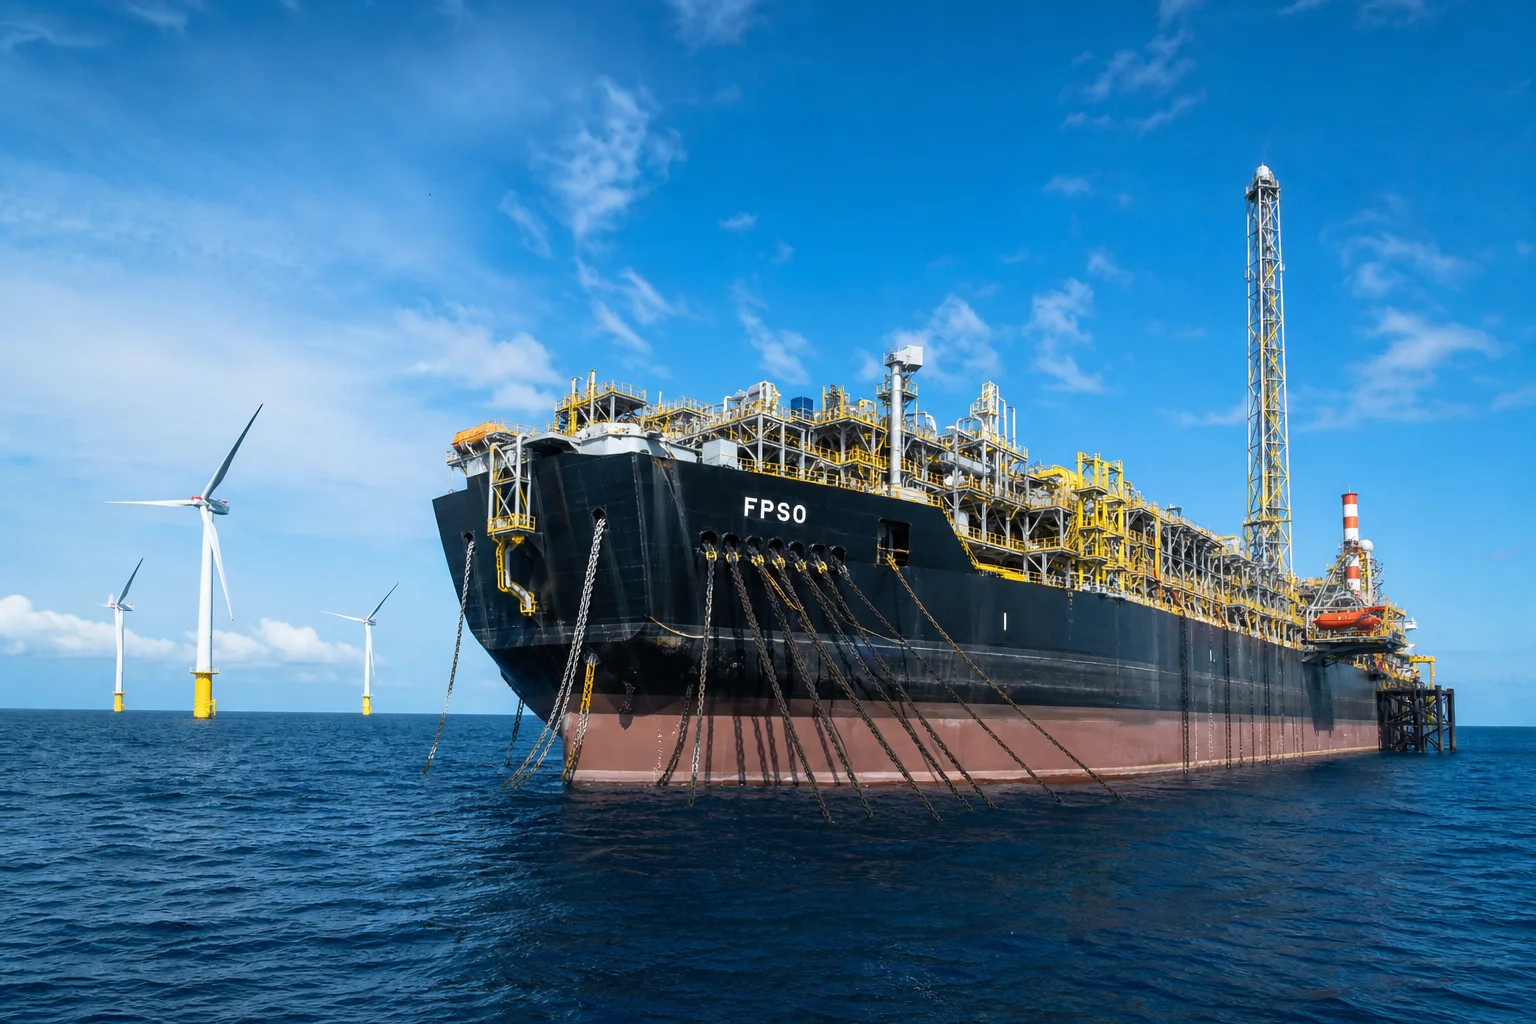
Dans l’exploration pétrolière et gazière en mer profonde (unités FPSO, FLNG, semi-submersibles) et les systèmes énergétiques éoliens flottants en mer (FOWT), les lignes d’ancrage en mer et les éléments de connexion aux ancres constituent les composants critiques ultimes pour le maintien en position. L’ancrage de plates-formes flottantes à des profondeurs océaniques comprises entre 300 mètres et plus de 2 500 mètres , soumet les lignes d’ancrage et les raccords d’ancrage à des forces mécaniques marines continues :
- vagues extrêmes et rafales cycloniques centenaires : Tensions dynamiques maximales de traction dans les câbles dépassant ().
- Fatigue cyclique continue sur 25 ans ( ): Dérive par onde de grande amplitude et basse fréquence combinée à des vibrations induites par tourbillons (VIV) de haute fréquence.
- Attaque environnementale sous-marine sévère : Corrosion électrochimique continue par eau salée en profondeur, piqûres causées par des bactéries sulfato-réductrices (SRB) anaérobies et risques d’embrittlement hydrogène liés à la protection cathodique (CP) .
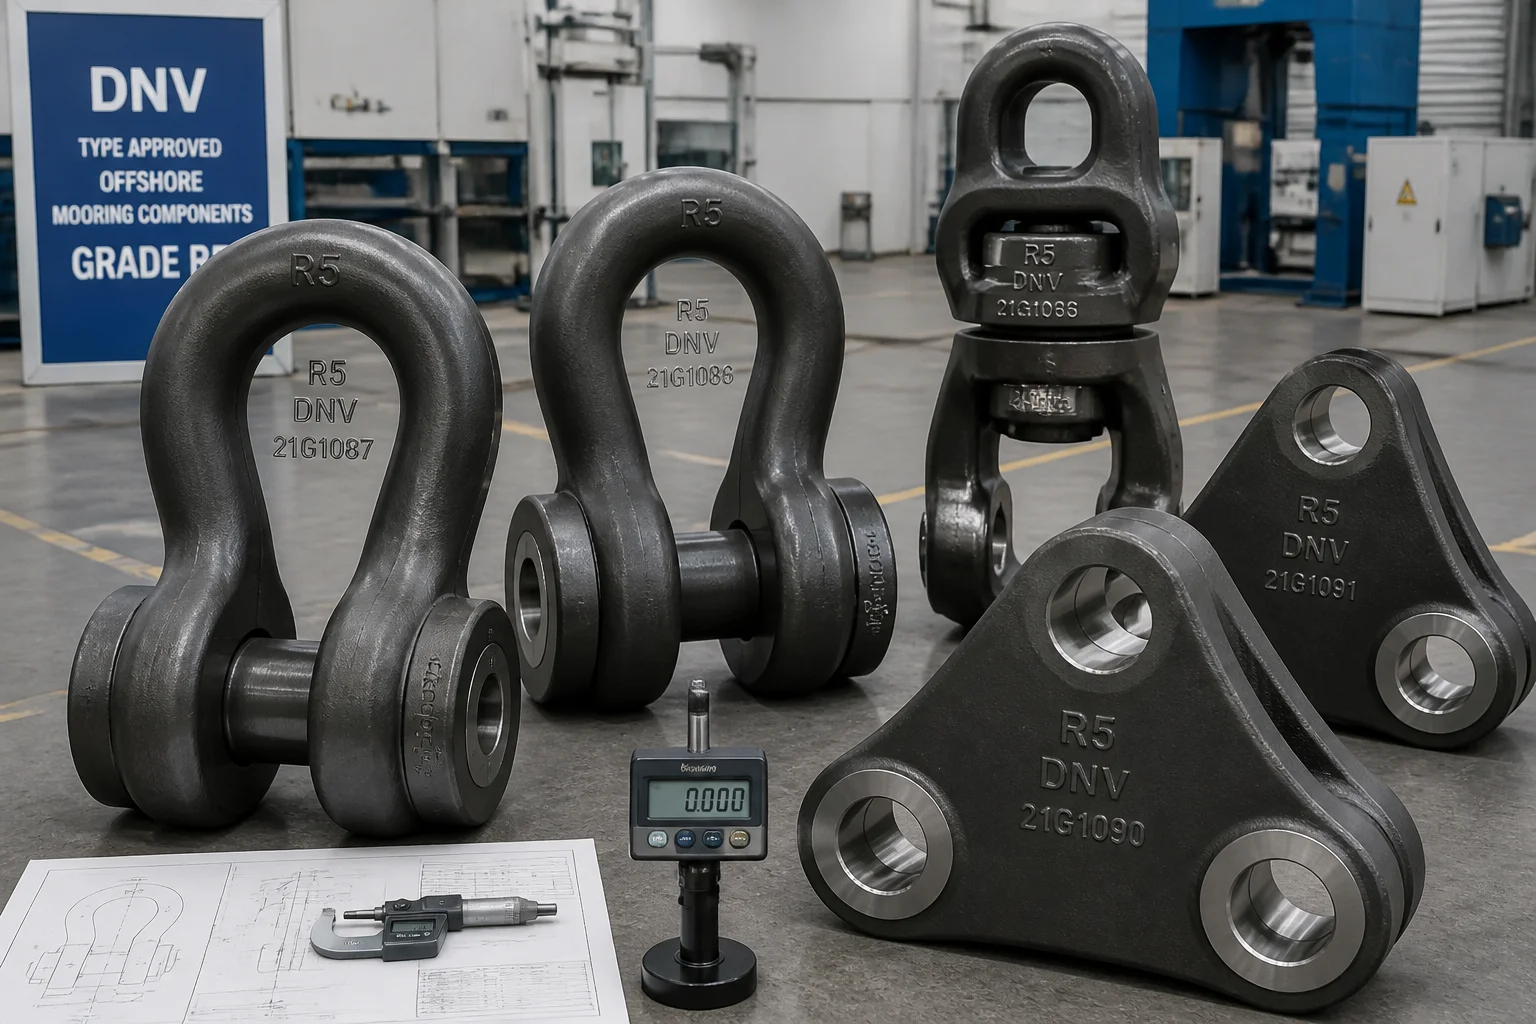
Dans ces conditions marines extrêmes, la défaillance d’un seul composant d’ancrage peut entraîner une rupture de la plateforme, une rupture du riser sous-marin, des déversements de pétrole coûtant plusieurs millions de dollars ou le chavirement d’une éolienne flottante. Par conséquent, les pièces moulées destinées aux ancres offshore doivent respecter les normes marines les plus rigoureuses au monde — régies par DNV-OS-E302 (Chaînes d’ancrage offshore et accessoires) et Règles ABS pour la construction et la classification des systèmes d’ancrage offshore .
L’obtention de cette conformité exige une ingénierie de fonderie spécialisée : la coulée de Aciers ultra-résistants trempés et revenus à base de nickel, chrome et molybdène (grades R4, R4S et R5 pour ancres offshore) avec des résistances à la traction supérieures à , vérifiant la ténacité au choc Charpy à des températures inférieures à zéro ( aT ), effectuant Le déplacement d’ouverture de la pointe de fissure (CTOD) des essais de ténacité à la rupture et réalisant Des essais hydrauliques de charge d’épreuve à pleine échelle en traction ( ).
Ce guide technique fournit une analyse exhaustive de la métallurgie des amarrages en mer, de l’élimination des défauts de coulée, des protocoles de traitement thermique, de l’usinage CNC des trous de goupille et des flux de travail de certification maritime réglementaire.
1. Champs de contraintes dynamiques et modes de défaillance des amarrages en eaux profondes
                     ┌──────────────────────────────────────────────┐
                     │ Severe Deepwater Ocean Dynamics (>10,000 kN) │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ High-Cycle Wave Fatigue       │ │ Cathodic Hydrogen Embrittling │ │ High-Tension Peak Snapping    │
│ (Tension-tension cyclic stress│ │ (Atomic hydrogen diffusion    │ │ (Storm surge peak overload    │
│  at shackle crown radii)      │ │  into high-hardness R5 steel) │ │  exceeding yield strength)    │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Composant du matériel d’amarrage | Charge mécanique en fonctionnement | Mode de défaillance critique à éviter | Solution de nuance de matériau |
|---|---|---|---|
| Manilles et rotules d’ancrage offshore | Tension continue en traction de la ligne + rotation multiaxiale de la rotule | Fatigue par flexion au rayon de courbure de la couronne, blocage de l’axe de la rotule | Acier moulé au nickel-chrome-molybdène (grade R4 / R4S DNV) |
| Plaques triangulaires Delta et maillons de raccordement | répartition de la charge selon l’angle de la ligne à trois voies ( ) | Décrochement par cisaillement du trou central, rupture fragile | Acier moulé trempé et revenu à haute résistance (grade R5) |
| Manilles de jonction Kenter | Verrouillage direct par liaison chaîne à chaîne | Cisaillement de la goupille conique, fatigue de la languette de verrouillage | Acier moulé ou forgé de nuance R4S (Rm Mpa) |
| Anneaux d’ancrage à pieux à succion sous-marins | Traction d’ancrage profond sous-marin | Déchirure lamellaire de la soudure de base, usure de l’orifice de l’anneau | Acier moulé à haute ténacité et basse température (ASTM A352 LCC) |
2. Métallurgie et contrôle chimique pour les nuances d’acier d’arrimage offshore R4, R4S et R5
DNV-OS-E302 et ABS spécifient des exigences mécaniques et chimiques rigoureuses pour les aciers moulés d’arrimage offshore :
| Nuance d’arrimage offshore | Résistance minimale à la déformation ( ) | Résistance minimale à la traction ( ) | Allongement minimal ( ) | Réduction minimale de section ( ) | Essai de Charpy avec entaille en V (CVN) à | Environnement d’application critique |
|---|---|---|---|---|---|---|
| Grade R3 | (Base) / (Soudé) | Ancrage en eaux peu profondes, installations de forage temporaires | ||||
| Grade R4 | aT | Lignes caténaires standard pour FPSO et FLNG en eaux profondes | ||||
| Grade R4S | aT | Lignes hybrides synthétiques/chaînes à haute tension en configuration tendue | ||||
| Grade R5 | aT | Éoliennes flottantes en eaux ultra-profondes (FOWT), FPSO arctique |
Ingénierie stricte de la composition chimique et de la pureté (Grade R5) :
- Équivalent carbone ( ): .
- Atténuation de la fragilisation à l’hydrogène pour prévenir la fissuration par corrosion sous contrainte induite par l’hydrogène (HISCC) sous protection cathodique active, La dureté superficielle maximale est strictement limitée à .
- Dégazage sous vide et affinage en poche teneur ultra-faible en soufre ( ) et en phosphore ( ), avec une teneur totale en oxygène et en hydrogène .
3. Ingénierie de moulage à haute intégrité et solidification directionnelle
Les manilles d’amarrage et les plaques triangulaires présentent des sections épaisses ( ) soumises à des contraintes de traction extrêmes au niveau du rayon intérieur de la couronne :
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Master Tooling & Furan Resin Sand Molding   │
│    • High-compaction rigid molds eliminate sand erosion     │
├─────────────────────────────────────────────────────────────┤
│ 2. CAE Solidification Simulation & Thermal Modulus Design   │
│    • Feeder risers placed over outer crown sections         │
│    • Zero centerline shrinkage at high-stress inner radius  │
├─────────────────────────────────────────────────────────────┤
│ 3. Ceramic Foam Filtration & Tangential Bottom Gating       │
│    • Smooth, non-turbulent metal flow prevents dross traps  │
├─────────────────────────────────────────────────────────────┤
│ 4. Heavy Steel Chills at Critical Pin Hole Intersections    │
│    • Forces rapid directional freezing toward top feeders   │
└─────────────────────────────────────────────────────────────┘
4. Trempe et revenu (T&R) en plusieurs étapes
As-Cast Ni-Cr-Mo Steel Component
                │
                ▼
┌────────────────────────────────────────────────────────┐
│ 1. Full Austenitizing (890 °C – 930 °C)                │
│    (Complete homogenization and grain refinement)      │
└───────────────┬────────────────────────────────────────┘
                │
                ▼  High-Agitation Polymer / Water Quench
┌────────────────────────────────────────────────────────┐
│ 2. Severe Quenching (Rapid Heat Extraction)            │
│    (Transforms heavy section to fine Martensite/Bainite)│
└───────────────┬────────────────────────────────────────┘
                │
                ▼
┌────────────────────────────────────────────────────────┐
│ 3. High-Temperature Tempering (600 °C – 660 °C)        │
│    (Relieves all internal quenching stresses;          │
│     produces uniform Tempered Martensite/Sorbite;      │
│     locks in Rm >= 1000 MPa with CVN >= 58 J at -20 °C)│
└────────────────────────────────────────────────────────┘
5. Usinage précis par CNC de perçage des trous pour goupilles et usinage de profil
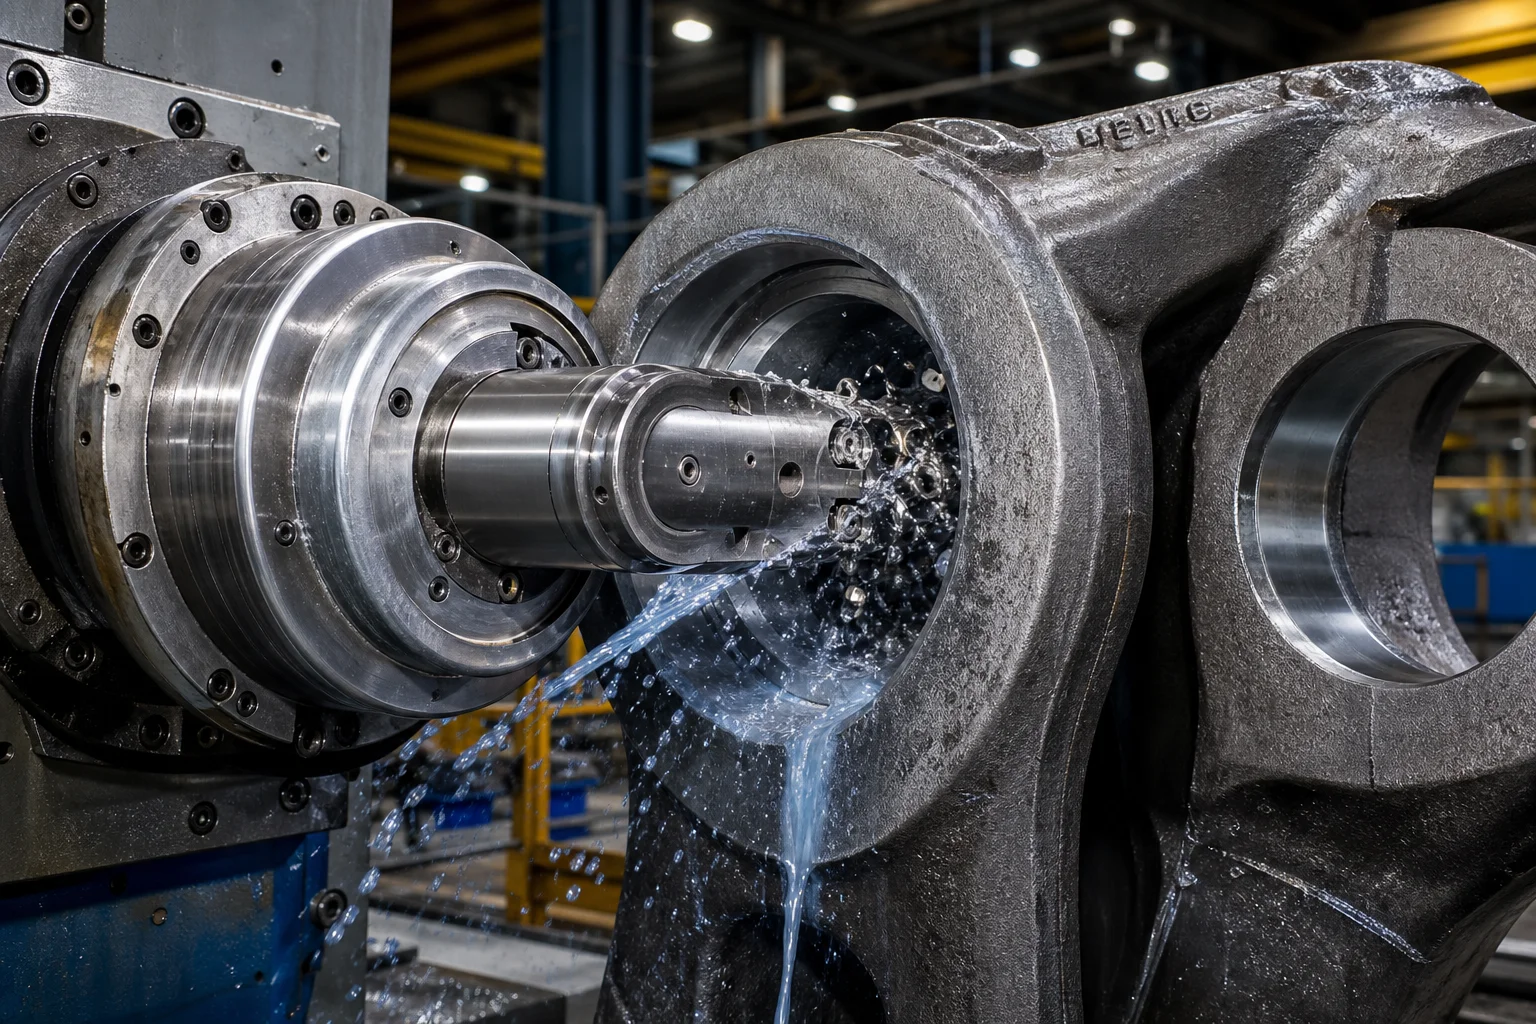
L’alignement des trous pour goupilles détermine la répartition de la charge sur les étriers à deux branches et empêche une concentration de charge au niveau de la goupille :
- Perçage horizontal par CNC des trous pour goupilles d’étriers : Perçage en ligne des deux oreilles de la manille dans un seul serrage. La coaxialité des trous pour goupilles est maintenue dans les limites de , avec rugosité de surface du trou .
- Usinage profilé du rayon interne : usinage à transition lisse du rayon porteur intérieur de la couronne ( ) afin d’éliminer les entailles concentrant les contraintes.
6. Essais de traction sous charge de preuve à échelle réelle et normes de qualité non destructives
| Catégorie d'inspection | Norme / Spécification | Critères d'acceptation |
|---|---|---|
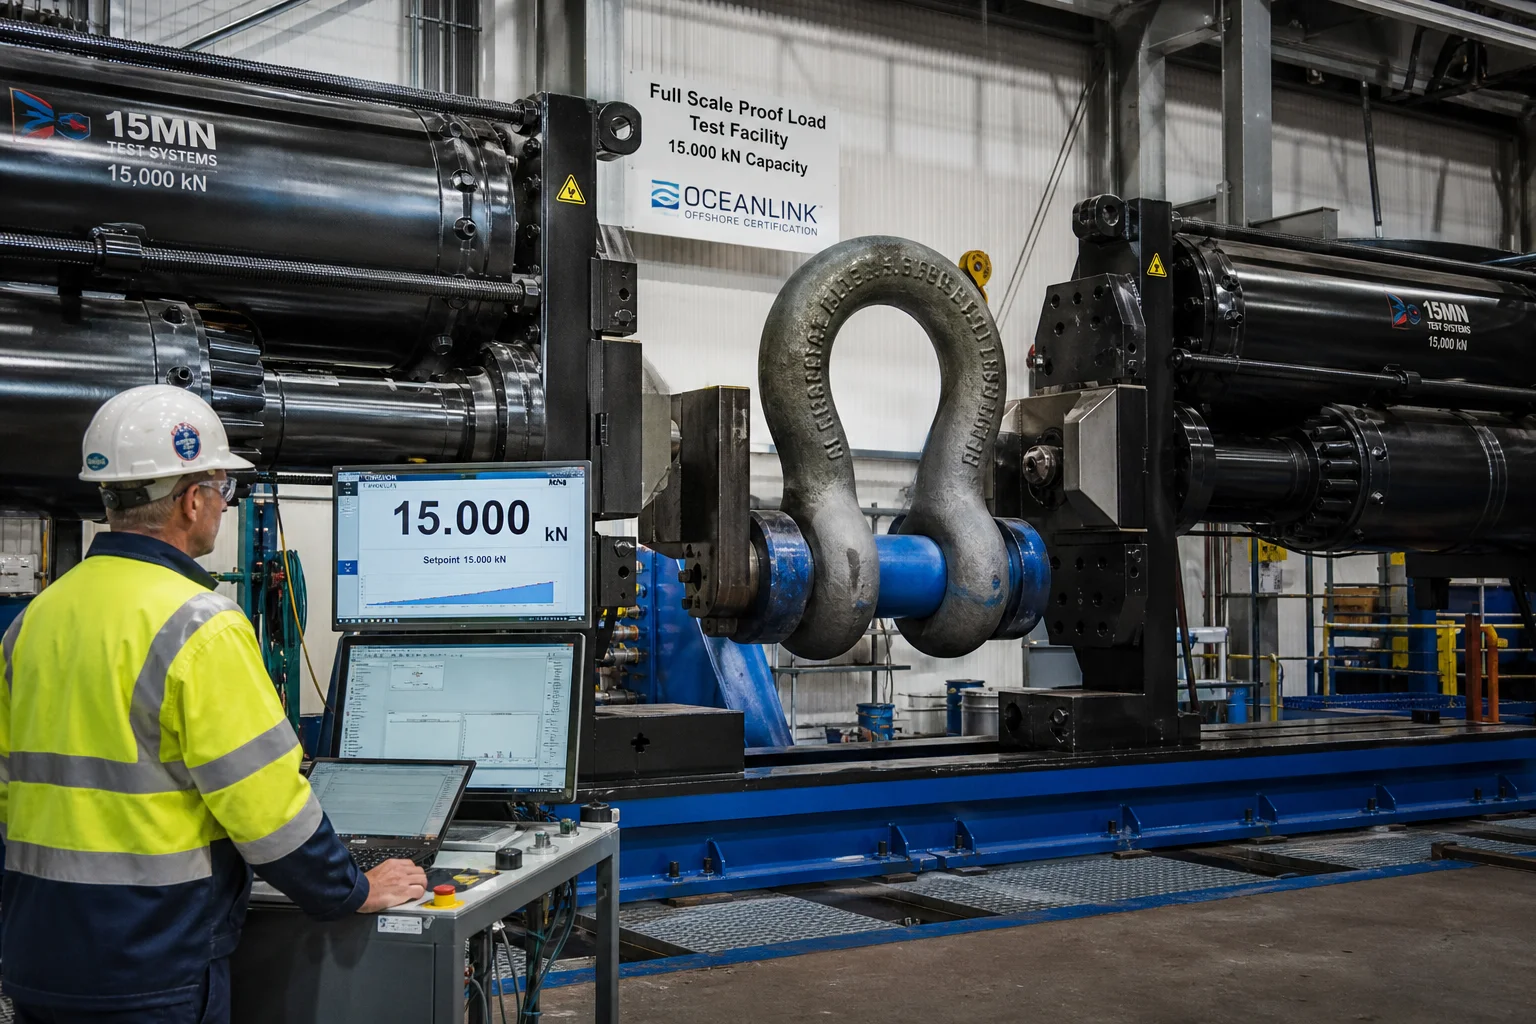
| Essai de traction sous charge de preuve | DNV-OS-E302 / ABS (installation à échelle réelle) | Charge de preuve tirée jusqu’à de la charge de rupture minimale ( ); aucune déformation plastique permanente |
| Essai de charge de rupture (échantillon) | Dispositif d’arrachage destructif DNV-OS-E302 | 1 échantillon par lot tiré jusqu’à la rupture complète Charge minimale de rupture (CMR) )sans défaillance |
| Impact Charpy à entaille en V | ISO 148-1 / ASTM E23 | Vérifié aT sur les prolongations d’essai attachées |
| Ténacité à la rupture CTOD | BS 7448 / ASTM E1820 à | Déplacement d’ouverture de la pointe de fissure ; vérifie la résistance à la propagation de fissures par fatigue |
| Essai par Magnétoscopie (MT) | ISO 9934 / ASTM E709 (fluorescent) | inspection à 100 % de tous les rayons de congé de surface, des courbures de couronne et des trous de goupille ; Niveau 1 : Aucune fissure |
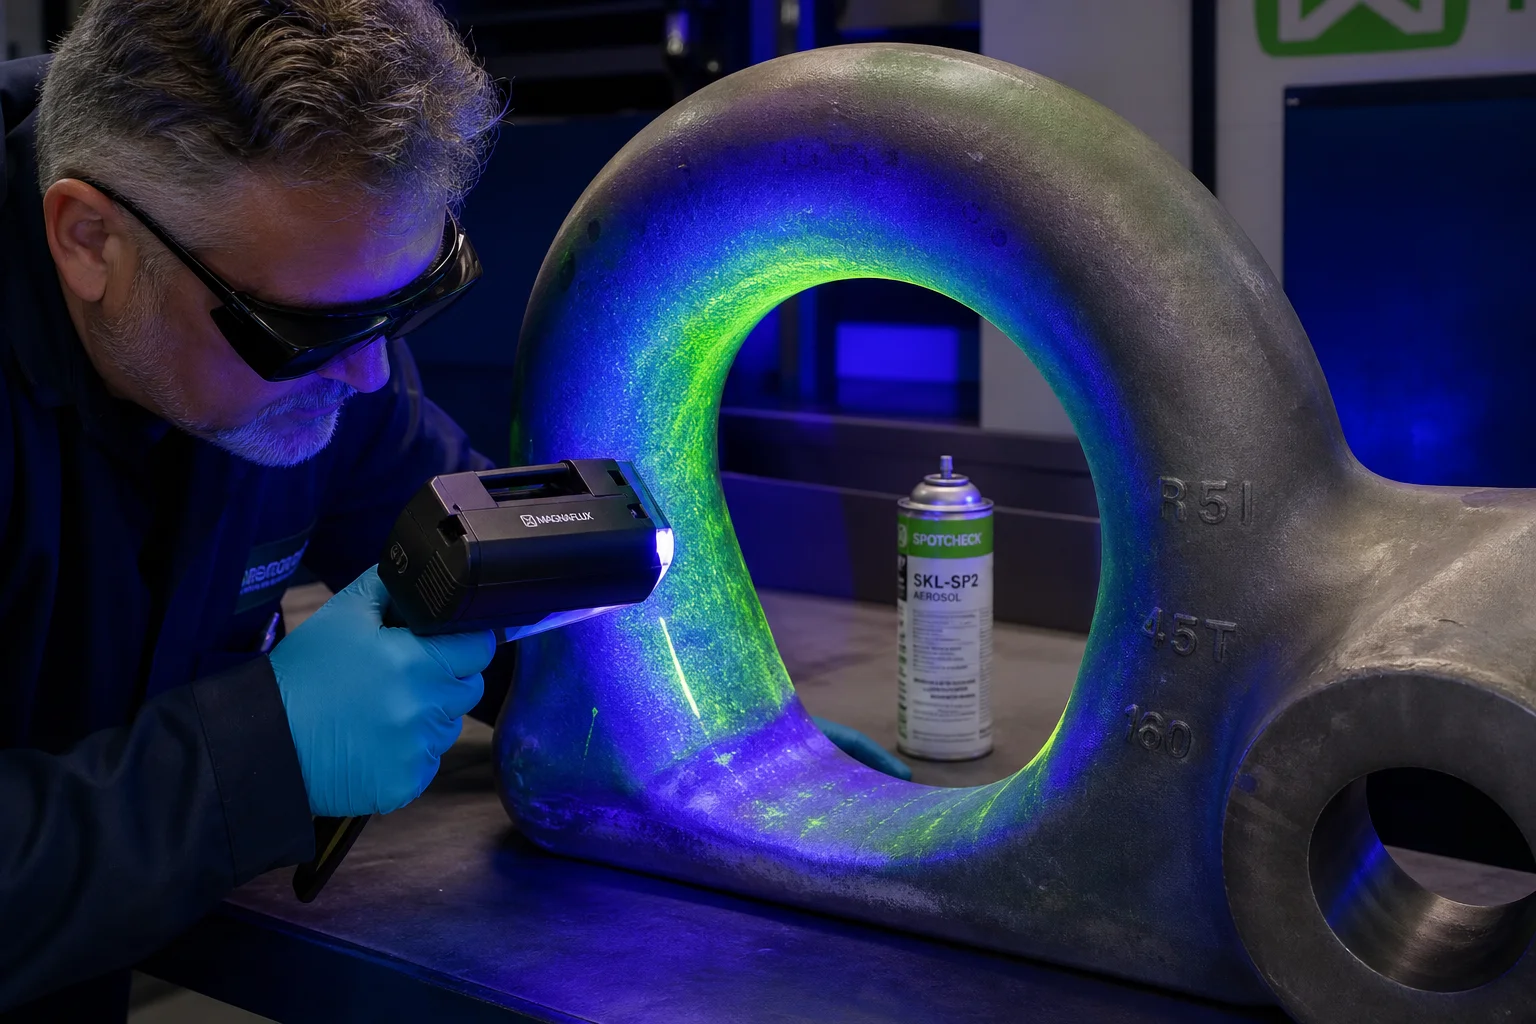 |Contrôle par ultrasons (UT) |EN 10228-3 Classe 3 / IACS UR M3 | Balayage volumétrique à 100 % de la couronne de manille et des oreilles de chape ; aucune cavité interne |
7. Capacités de fonderie pour amarrages offshore chez Dandong City Pengxin Machinery Co., Ltd.
La fabrication de pièces moulées pour amarrages offshore des grades R4, R4S et R5 exige une approbation validée des ateliers de fonderie, une fusion sous vide par induction propre, des installations informatisées de traitement thermique (trempage et revenu), ainsi que des partenariats pour des essais de charge de preuve lourde.
Dandong City Pengxin Machinery Co., Ltd. fournit des pièces moulées certifiées intégralement, clés en main, destinées aux connexions d’amarrages et d’ancre offshore :
- Alliages offshore à haute résistance : Production certifiée des aciers moulés DNV de grades R3, R4, R4S et R5 en alliage Ni-Cr-Mo, ainsi que des aciers structurels à basse température (ASTM A352 LCC).
- Infrastructure de fonderie lourde : Usine de fonderie lourde de 80 000 m² équipée de deux ponts roulants permettant de couler des pièces moulées en acier allié individuelles pesant de 200 kg à 25 tonnes.
- Traitement thermique informatisé en interne : Fourneaux automatisés à sole mobile avec bains de trempe polymère agités assurant une résistance à la traction vérifiée résistance à la traction avec aT .
- Usinage CNC Précis : Fraiseuses à alésage horizontales lourdes permettant de percer les trous pour goupilles à œil en une seule prise, avec coaxialité garantie .
- Homologations par des organismes de classification : Protocoles d’essais et d’inspection établis pour les essais assistés par DNV, ABS, Lloyd’s Register, BV et CCS, délivrant des certificats marins complets EN 10204 3.2 et des registres d’essais de traction.
Conclusion
Les amarres offshore et les pièces moulées pour ancres en eaux profondes fonctionnent à la limite extrême de la tension océanique, de la fatigue cyclique due aux vagues et de la corrosion sous-marine. Garantir une sécurité de stationnement pendant 25 ans sans rupture catastrophique des câbles exige une métallurgie ultra-pure d’alliage Ni-Cr-Mo (grade R4/R5), une limitation stricte de la dureté ( ) afin d’éviter la fragilisation par l’hydrogène, des essais vérifiés de ténacité au choc Charpy et de ténacité à la rupture CTOD, ainsi que des essais hydrauliques de charge de preuve à échelle réelle. Travailler en partenariat avec un acteur expérimenté, intégré et spécialisé dans la fonderie lourde et l’usinage de précision garantit que vos plates-formes flottantes offshore et vos éoliennes restent solidement ancrées même face aux tempêtes océaniques les plus violentes du monde.
Contactez Dandong City Pengxin Machinery Co., Ltd. pour soumettre vos plans de composants d’amarre offshore ou planifier des essais assistés par un bureau de classification.
Contact Dandong City Pengxin Machinery Co., Ltd. to submit your offshore mooring hardware drawings or schedule classification society witness testing.
Dandong City Pengxin Machinery Co., Ltd. — Fonderie lourde et usinage de précision, depuis 1958.
Table des matières
- 1. Champs de contraintes dynamiques et modes de défaillance des amarrages en eaux profondes
- 2. Métallurgie et contrôle chimique pour les nuances d’acier d’arrimage offshore R4, R4S et R5
- 3. Ingénierie de moulage à haute intégrité et solidification directionnelle
- 4. Trempe et revenu (T&R) en plusieurs étapes
- 5. Usinage précis par CNC de perçage des trous pour goupilles et usinage de profil
- 6. Essais de traction sous charge de preuve à échelle réelle et normes de qualité non destructives
- 7. Capacités de fonderie pour amarrages offshore chez Dandong City Pengxin Machinery Co., Ltd.
- Conclusion