
 EN
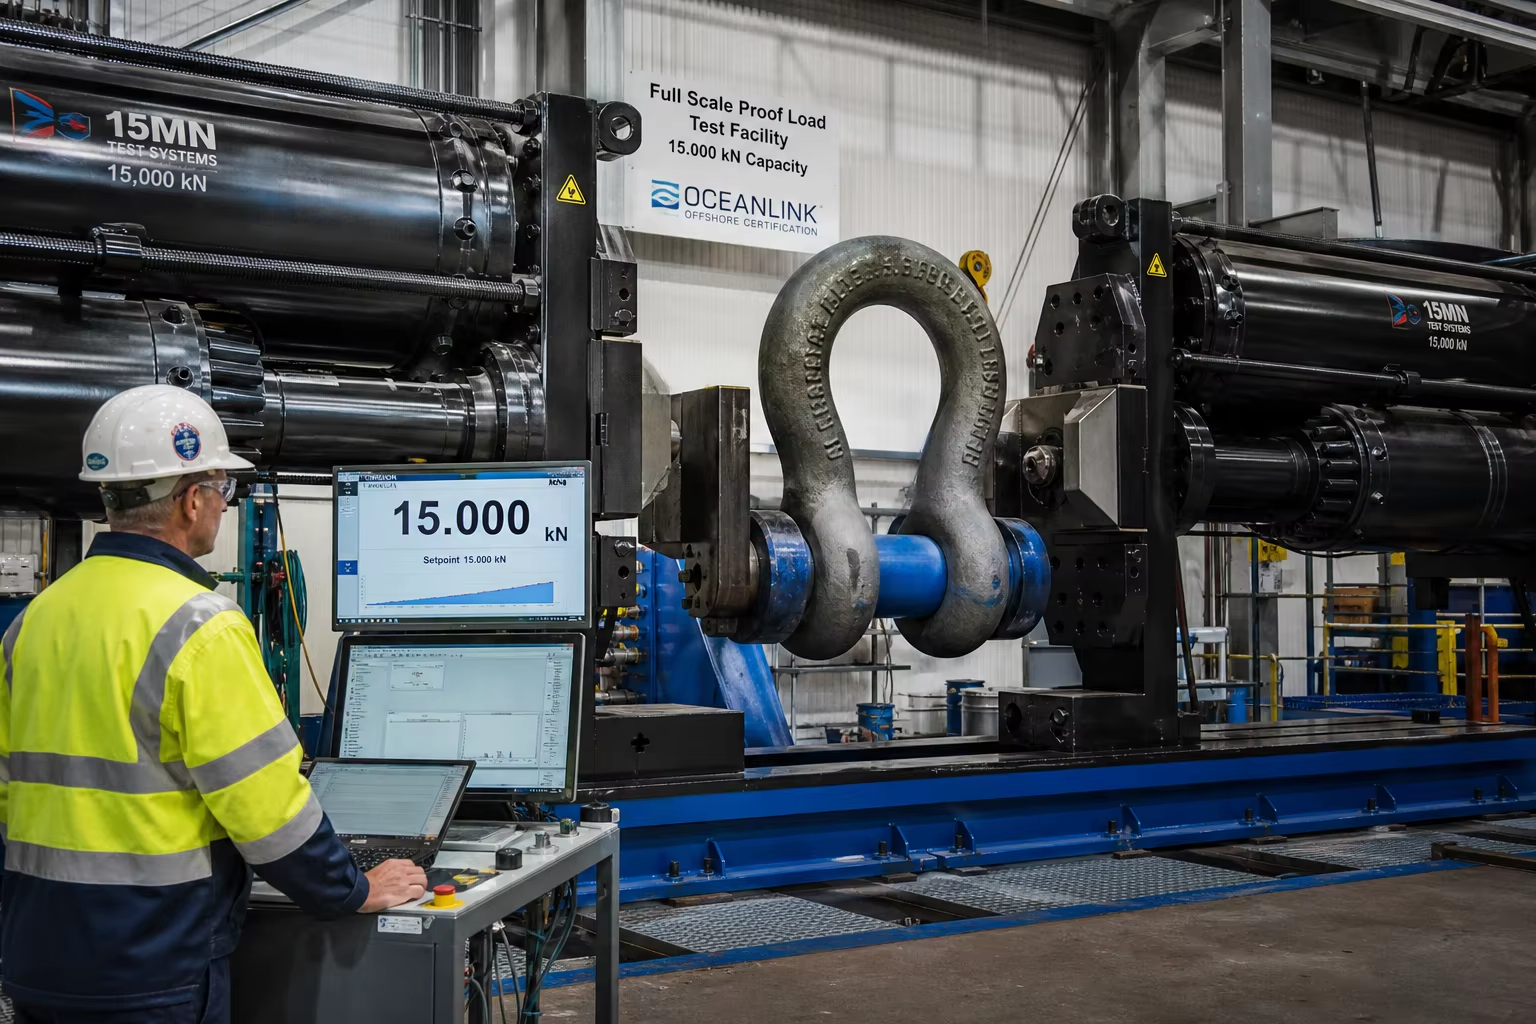
Meta Description: Una guida tecnica completa sugli accessori offshore per fissaggio in ghisa d’acciaio legato pesante e sui componenti per ancore in acque profonde. Esplora gli acciai fusi ad alta resistenza di classe R4, R4S e R5 (Rm >= 1000 MPa), la fatica da corrosione subacquea, l’urto Charpy a -20 °C (>= 50 J), la meccanica della frattura CTOD e le prove di trazione a carico di prova di 15.000 kN secondo DNV-OS-E302 e ABS.
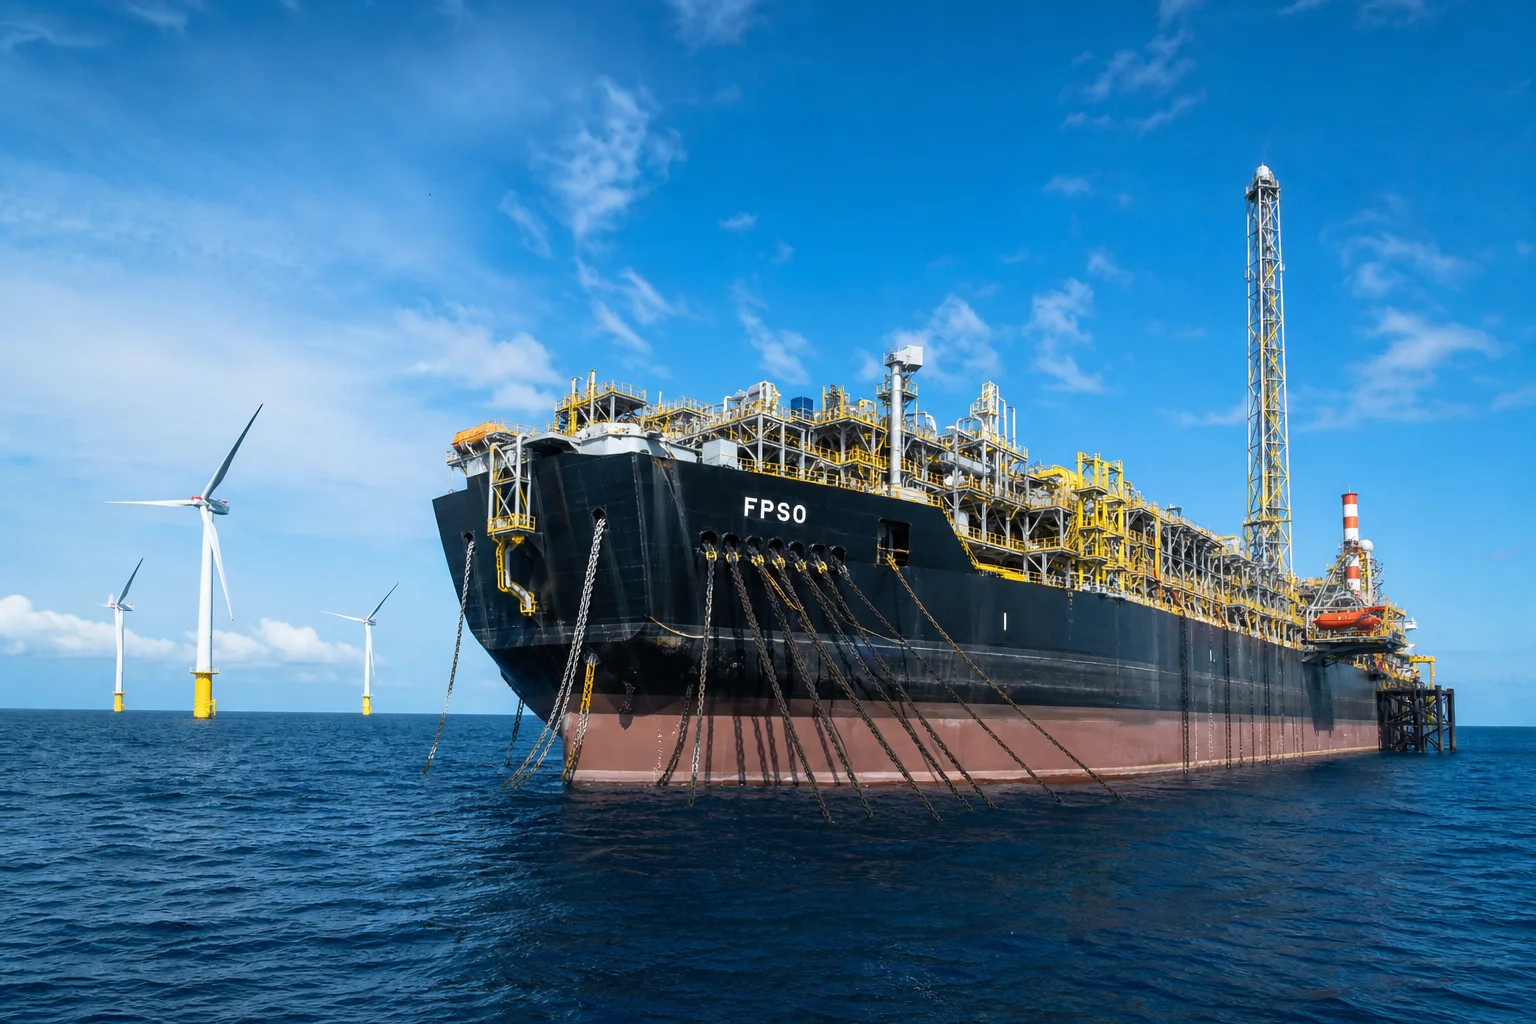
Nell’esplorazione offshore petrolifera e gassiera in acque profonde (FPSO, FLNG, piattaforme semisommerse) e nei sistemi energetici eolici offshore galleggianti (FOWT), le linee di fissaggio offshore e i componenti di collegamento delle ancore costituiscono gli elementi critici per il posizionamento stabile delle strutture. L’ancoraggio di piattaforme galleggianti a profondità oceaniche comprese tra 300 metri e oltre 2.500 metri , espone le linee di fissaggio e i connettori d’ancora a forze meccaniche marine continue:
- onde estreme e raffiche cicloniche con periodo di ritorno di 100 anni : Tensioni dinamiche di trazione di picco superiori a ().
- Fatica ciclica continua per 25 anni ( ): Deriva ondosa ad alta ampiezza e bassa frequenza combinata con vibrazioni indotte da vortici (VIV) ad alta frequenza.
- Aggressione ambientale subacquea severa : Corrosione elettrochimica continua in acqua salata oceanica profonda, corrosione localizzata da batteri solfato-riduttori (SRB) anaerobi e rischi di fragilità idrogena dovuti alla protezione catodica (CP) .
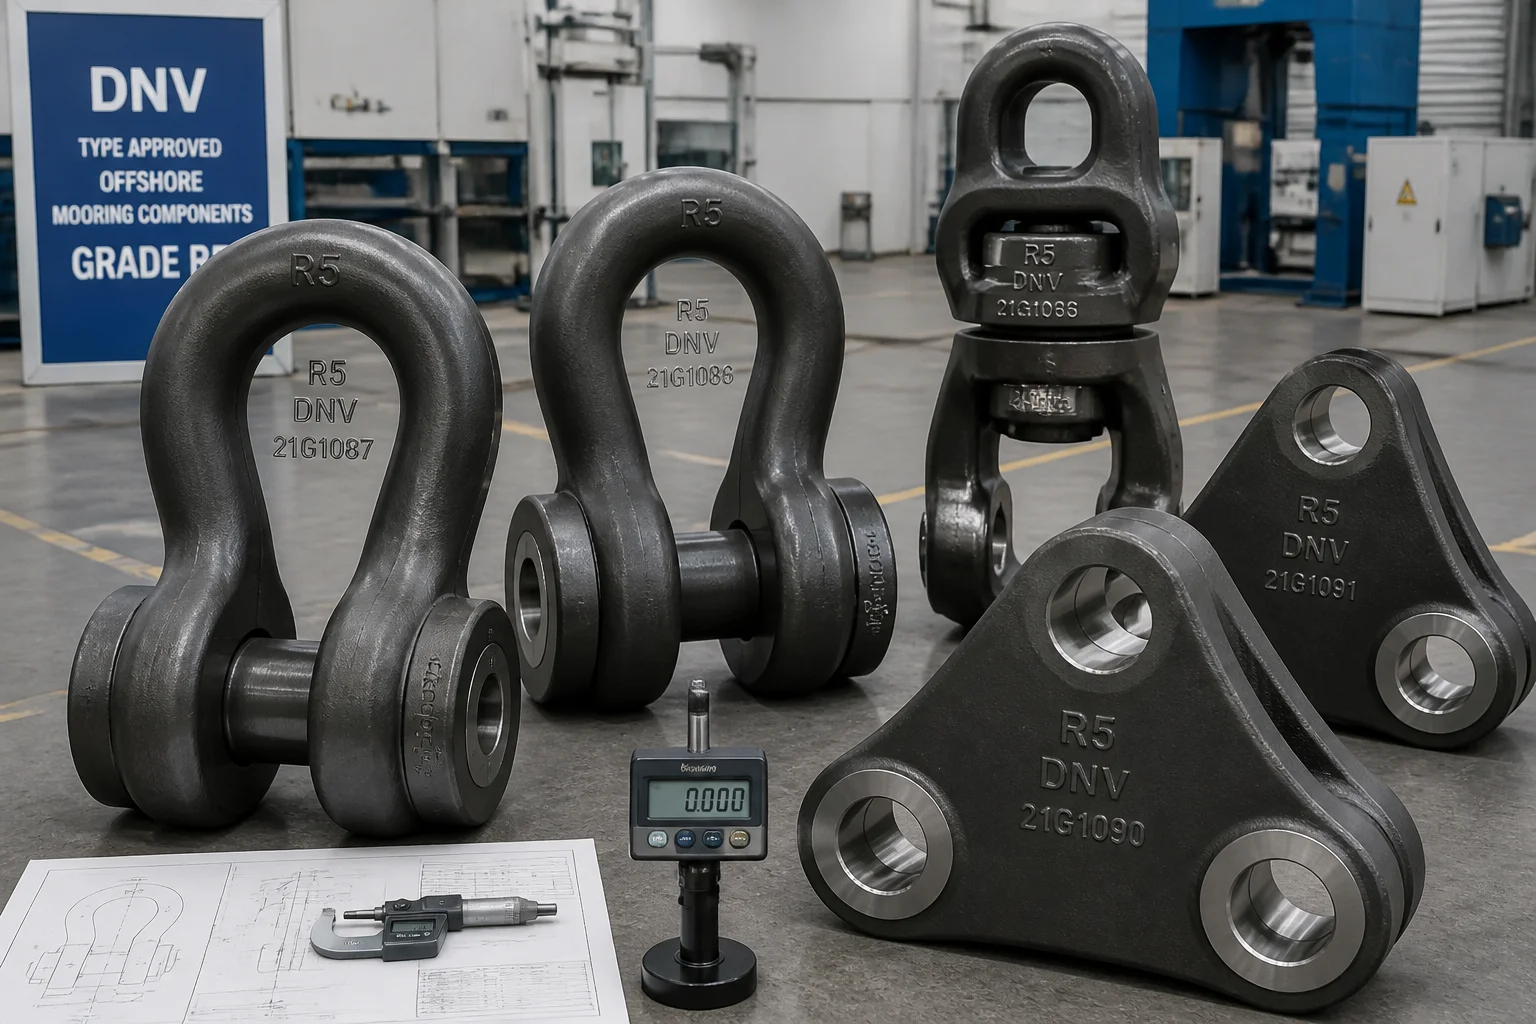
In queste severe condizioni marine, il guasto di un singolo componente di ormeggio può causare la fuga della piattaforma, la rottura del riser subacqueo, fuoriuscite di petrolio dal valore di molti milioni di dollari o il capovolgimento di turbine galleggianti. Di conseguenza, le fusioni per ormeggio offshore devono conformarsi agli standard marini più rigorosi al mondo — regolati da DNV-OS-E302 (Catene di ormeggio offshore e accessori) e Regole ABS per la costruzione e la classificazione dei sistemi di ormeggio offshore .
Raggiungere la conformità richiede un’ingegneria specializzata nella fonderia: fusione Acciai ultraresistenti temprati e rinvenuti al nichel-cromo-molibdeno (gradi per ormeggio offshore R4, R4S e R5) con resistenze a trazione superiori a , verifica della tenacità all’urto Charpy a temperature inferiori allo zero ( aT ), esecuzione di Lo spostamento di apertura della punta della fessura (CTOD) prove di tenacità alla frattura e svolgimento di Prove di trazione idraulica su scala reale con carico di prova ( ).
Questa guida ingegneristica fornisce un'analisi esaustiva della metallurgia delle ancoraggi offshore, dell'eliminazione dei difetti di fusione, dei protocolli di trattamento termico, della lavorazione CNC dei fori per perni e dei flussi di lavoro per la certificazione marittima obbligatoria.
1. Campi di sollecitazione dinamica e modalità di rottura degli ancoraggi in acque profonde
                     ┌──────────────────────────────────────────────┐
                     │ Severe Deepwater Ocean Dynamics (>10,000 kN) │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ High-Cycle Wave Fatigue       │ │ Cathodic Hydrogen Embrittling │ │ High-Tension Peak Snapping    │
│ (Tension-tension cyclic stress│ │ (Atomic hydrogen diffusion    │ │ (Storm surge peak overload    │
│  at shackle crown radii)      │ │  into high-hardness R5 steel) │ │  exceeding yield strength)    │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Componente hardware per ancoraggi | Carico meccanico operativo | Modalità di rottura critica da prevenire | Soluzione per grado di materiale |
|---|---|---|---|
| Ganci e girelli per ancoraggi offshore | Trazione continua della fune + rotazione multi-asse del girello | Fatica da flessione dovuta al raggio della corona, blocco del perno del girello | Acciaio fuso Ni-Cr-Mo (classe DNV R4 / R4S) |
| Piastre triangolari Delta e collegamenti | ripartizione del carico angolare della fune su tre vie ( ) | Strappo per taglio del foro centrale, frattura fragile | Acciaio fuso temprato e rinvenuto ad alta resistenza (classe R5) |
| Ganci di giunzione Kenter | Bloccaggio diretto tra anello e anello della catena | Taglio del perno conico, fatica della linguetta di bloccaggio | Forgiato / fuso classe R4S (Rm Mpa) |
| Occhielli per pali a depressione subacquei | Forza di tenuta dell’ancora subacquea profonda | Lacerazione lamellare della saldatura di base, usura del foro dell’occhiello | Acciaio fuso ad alta resistenza a basse temperature (ASTM A352 LCC) |
2. Metallurgia e controllo chimico per le classi di ancoraggio offshore R4, R4S e R5
DNV-OS-E302 e ABS specificano rigorosi requisiti meccanici e chimici per gli acciai fusi per ancoraggi offshore:
| Classe di ancoraggio offshore | Resistenza allo snervamento minima ( ) | Resistenza a trazione minima ( ) | Allungamento minimo ( ) | Riduzione di area minima ( ) | Prova di resilienza Charpy con intaglio a V (CVN) a | Ambiente di applicazione critico |
|---|---|---|---|---|---|---|
| Grado R3 | (Base) / (Saldatura) | Ancoraggio in acque poco profonde, piattaforme di trivellazione temporanee | ||||
| Grado R4 | aT | Linee catenarie standard per FPSO e FLNG in acque profonde | ||||
| Grado R4S | aT | Linee sintetiche/ancore ibride ad alta tensione con gambo teso | ||||
| Grado R5 | aT | Turbine eoliche galleggianti offshore per acque ultra-profonde (FOWT), FPSO artici |
Ingegneria rigorosa della composizione chimica e della purezza (Grado R5):
- Equivalente di carbonio ( ): .
- Mitigazione della fragilità da idrogeno : per prevenire la corrosione sotto sforzo indotta dall’idrogeno (HISCC) in presenza di protezione catodica attiva, La durezza superficiale massima è rigorosamente limitata a .
- Degassaggio sotto vuoto e affinamento nel crogiolo : zolfo ultra-basso ( ) e fosforo ( ), con ossigeno totale e idrogeno .
3. Ingegneria della fusione ad alta integrità e solidificazione direzionale
Ganci di ormeggio e piastre triangolari presentano sezioni trasversali spesse ( ) sottoposte a sollecitazioni di trazione estreme nel raggio interno della corona:
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Master Tooling & Furan Resin Sand Molding   │
│    • High-compaction rigid molds eliminate sand erosion     │
├─────────────────────────────────────────────────────────────┤
│ 2. CAE Solidification Simulation & Thermal Modulus Design   │
│    • Feeder risers placed over outer crown sections         │
│    • Zero centerline shrinkage at high-stress inner radius  │
├─────────────────────────────────────────────────────────────┤
│ 3. Ceramic Foam Filtration & Tangential Bottom Gating       │
│    • Smooth, non-turbulent metal flow prevents dross traps  │
├─────────────────────────────────────────────────────────────┤
│ 4. Heavy Steel Chills at Critical Pin Hole Intersections    │
│    • Forces rapid directional freezing toward top feeders   │
└─────────────────────────────────────────────────────────────┘
4. Trattamento termico di tempra e rinvenimento (Q&T) in più stadi
As-Cast Ni-Cr-Mo Steel Component
                │
                ▼
┌────────────────────────────────────────────────────────┐
│ 1. Full Austenitizing (890 °C – 930 °C)                │
│    (Complete homogenization and grain refinement)      │
└───────────────┬────────────────────────────────────────┘
                │
                ▼  High-Agitation Polymer / Water Quench
┌────────────────────────────────────────────────────────┐
│ 2. Severe Quenching (Rapid Heat Extraction)            │
│    (Transforms heavy section to fine Martensite/Bainite)│
└───────────────┬────────────────────────────────────────┘
                │
                ▼
┌────────────────────────────────────────────────────────┐
│ 3. High-Temperature Tempering (600 °C – 660 °C)        │
│    (Relieves all internal quenching stresses;          │
│     produces uniform Tempered Martensite/Sorbite;      │
│     locks in Rm >= 1000 MPa with CVN >= 58 J at -20 °C)│
└────────────────────────────────────────────────────────┘
5. Fresatura di precisione CNC di fori per perni e lavorazione di profili
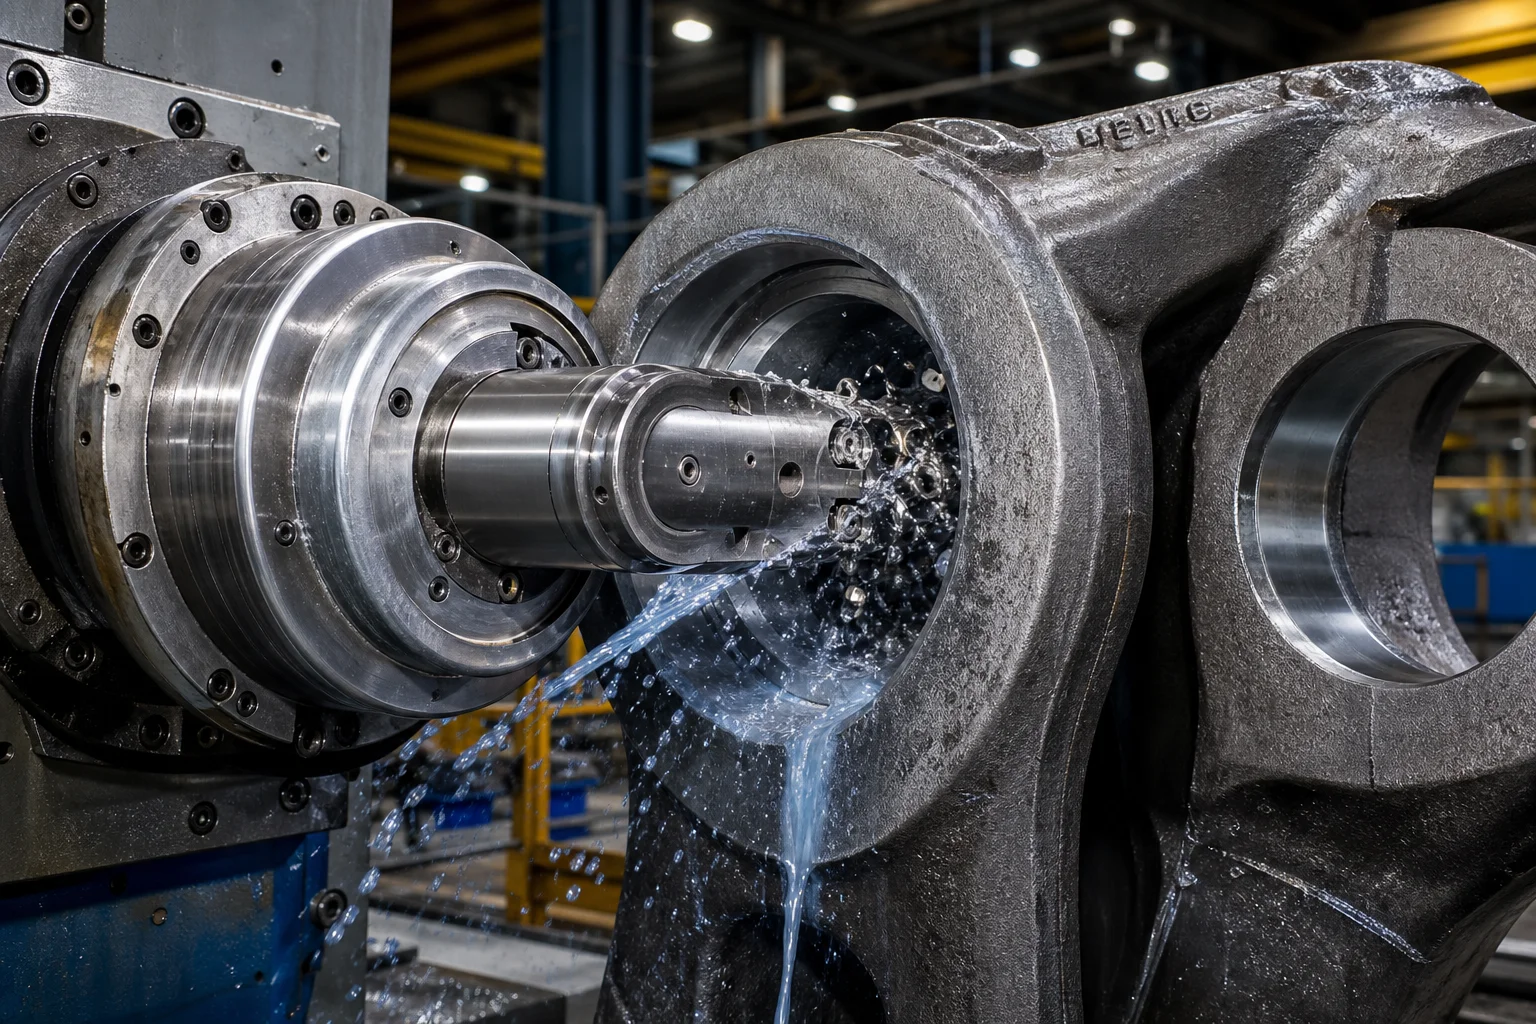
L’allineamento dei fori per i perni determina la ripartizione del carico su staffe a due bracci e previene il carico concentrato sul punto di contatto del perno:
- Fresatura orizzontale CNC dei fori per perni delle staffe : Fresatura in linea di entrambe le ganasce della staffa in un’unica fase di serraggio. La coassialità dei fori per perni è mantenuta entro , con rugosità superficiale del foro .
- Contornatura del profilo del raggio interno : Fresatura di transizione fluida del raggio portante interno della calotta ( ) per eliminare intagli di concentrazione tensionale.
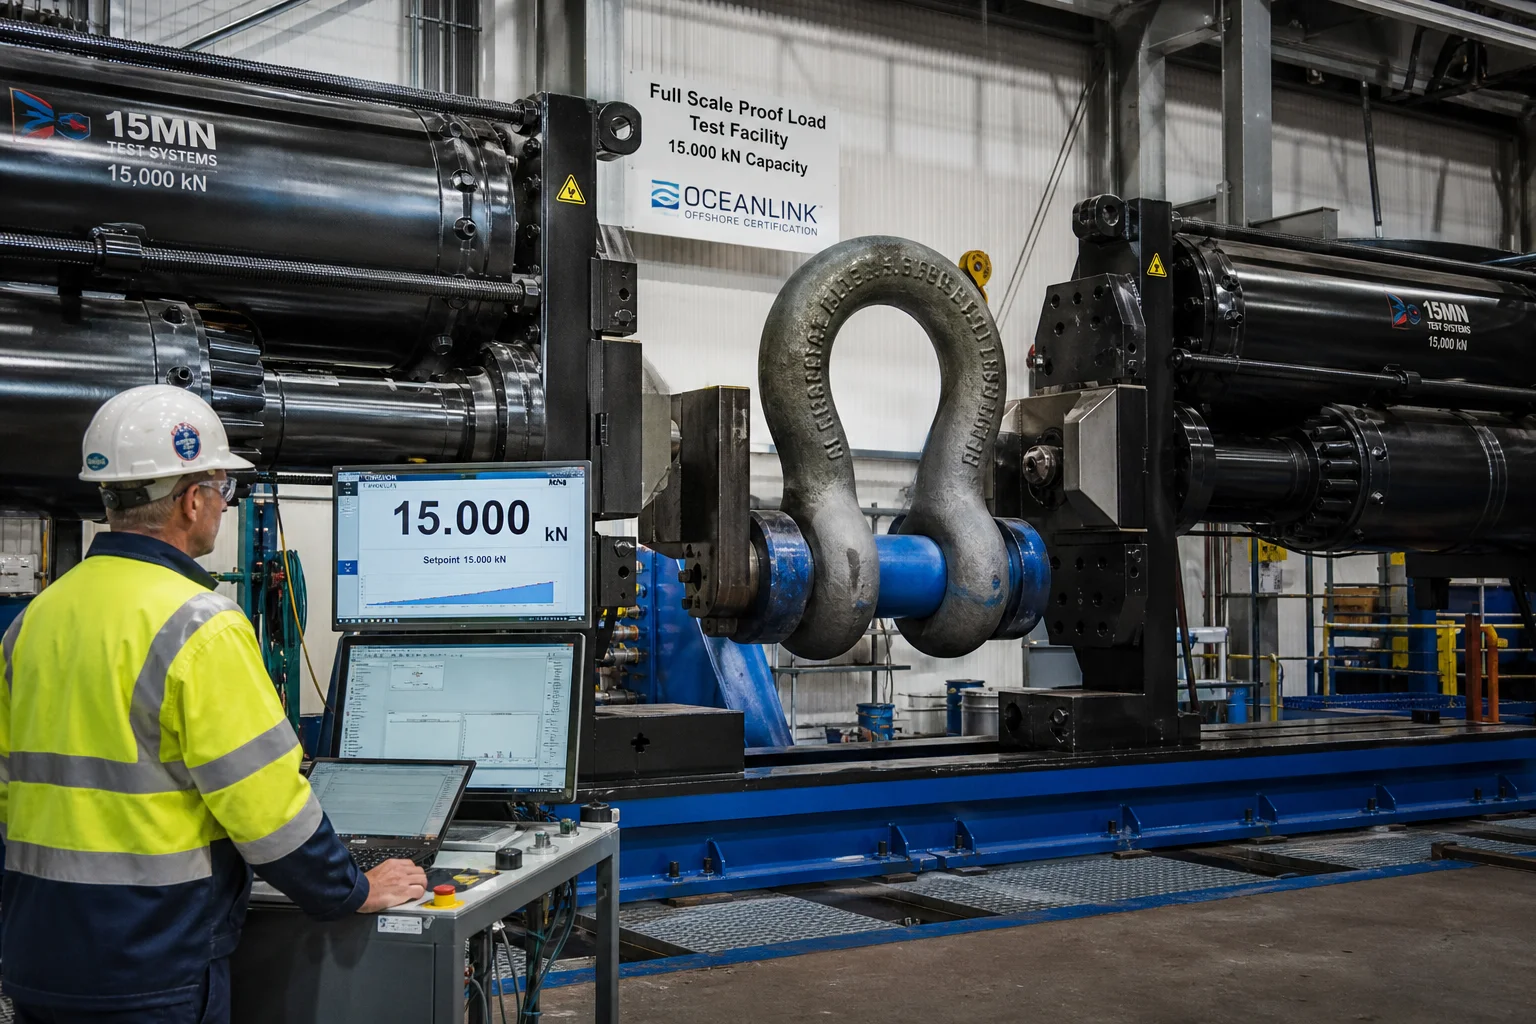
6. Prova di trazione a carico di prova su scala reale e standard qualitativi non distruttivi
| Categoria di ispezione | Standard / Specifica | Criteri di accettazione |
|---|---|---|
| Prova di trazione a carico di prova | DNV-OS-E302 / ABS (Impianto di prova su scala reale) | Carico di prova applicato fino a del carico minimo di rottura ( ); deformazione plastica permanente nulla |
| Prova di carico di rottura (campionamento) | Impianto di prova distruttiva DNV-OS-E302 | 1 campione per lotto sottoposto a trazione completa Carico minimo di rottura (MBL )senza rottura |
| Impatto Charpy con intaglio a V | ISO 148-1 / ASTM E23 | Verificato aT su prolungamenti di prova allegati |
| Tenacità alla frattura CTOD | BS 7448 / ASTM E1820 a | Spostamento di apertura della punta della fessura ; verifica la resistenza alla propagazione della fessura da fatica |
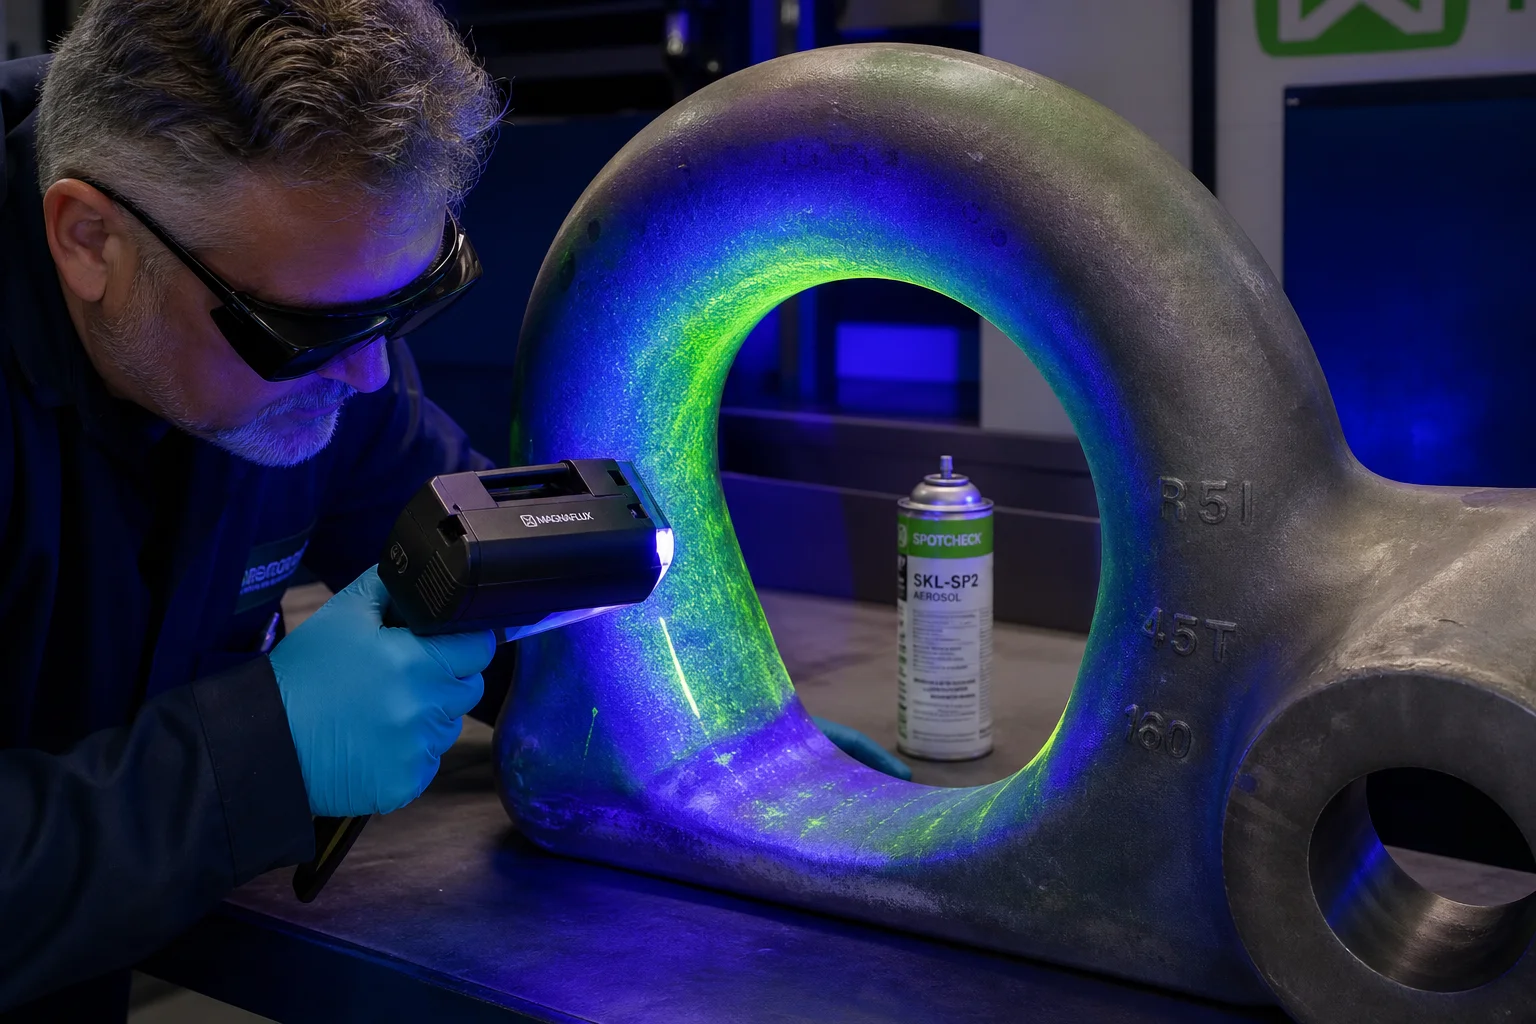
| Prova con Particelle Magnetiche (MT) | ISO 9934 / ASTM E709 (fluorescente) | ispezione al 100 % di tutti i raggi superficiali, le curvature delle sommità e i fori dei perni; Livello 1: Zero fessure |
 |Controllo ultrasonico (UT) |EN 10228-3 Classe 3 / IACS UR M3 | Scansione volumetrica al 100% della corona del perno e delle orecchie del gancio; assenza totale di vuoti interni |
7. Capacità di fusione per ancoraggi offshore presso Dandong City Pengxin Machinery Co., Ltd.
La produzione di getti per ancoraggi offshore delle classi R4, R4S e R5 richiede l’approvazione verificata della fonderia, la fusione sotto vuoto ad induzione, impianti informatici per il trattamento termico di tempra e rinvenimento (Q&T) e collaborazioni certificate per prove di carico statico su grandi componenti.
Dandong City Pengxin Machinery Co., Ltd. fornisce getti finiti per ancoraggi offshore e connessioni di ancoraggio, completamente certificati e pronti all’uso:
- Leghe offshore ad alta resistenza : Produzione certificata di acciai fusi Ni-Cr-Mo delle classi DNV R3, R4, R4S e R5, nonché di acciai strutturali per basse temperature (ASTM A352 LCC).
- Infrastruttura di fonderia pesante : Impianto per getti pesanti su una superficie di 80.000 m², dotato di due ponti mobili in grado di colare getti in acciaio legato singoli da 200 kg fino a 25 tonnellate.
- Trattamento termico informatico interno : Forni a carro mobile automatizzati con vasche di tempra a polimero agitato, che garantiscono valori verificati di resistenza a trazione con aT .
- Macchinari a CNC di precisione : Fresatrici orizzontali pesanti per la realizzazione di fori per perni a forcella in linea con un unico montaggio e coassialità .
- Approvazioni da parte di società di classificazione : Protocolli consolidati di prova e ispezione per le prove con testimone DNV, ABS, Lloyd's Register, BV e CCS, che forniscono certificati marini completi EN 10204 3.2 e registri delle prove di trazione.
Conclusione
Le fusioni per ormeggio offshore e per ancore in acque profonde operano alla frontiera estrema della tensione oceanica, della fatica ciclica indotta dalle onde e della corrosione subacquea. Garantire 25 anni di sicurezza nel mantenimento della posizione senza rottura catastrofica della fune richiede una metallurgia ultra-pura di lega Ni-Cr-Mo (grado R4/R5), un rigoroso limite di durezza ( ) per prevenire l’embrittlement da idrogeno, verifiche di tenacità all’urto Charpy e di tenacità alla frattura CTOD, nonché prove di trazione idraulica su scala reale. Charpy impact and CTOD fracture toughness, and full-scale hydraulic proof load pull testing.
Collaborare con un produttore esperto e integrato di fusioni pesanti e lavorazioni meccaniche di precisione garantisce che le vostre piattaforme offshore galleggianti e le turbine eoliche rimangano saldamente ancorate anche attraverso le tempeste oceaniche più violente del mondo.
Contattare Dandong City Pengxin Machinery Co., Ltd. per inviare i disegni delle vostre attrezzature di ormeggio offshore oppure per pianificare le prove di verifica da parte della società di classificazione.
Dandong City Pengxin Machinery Co., Ltd. — Getti pesanti e lavorazione meccanica di precisione, dal 1958.
Indice dei Contenuti
- 1. Campi di sollecitazione dinamica e modalità di rottura degli ancoraggi in acque profonde
- 2. Metallurgia e controllo chimico per le classi di ancoraggio offshore R4, R4S e R5
- 3. Ingegneria della fusione ad alta integrità e solidificazione direzionale
- 4. Trattamento termico di tempra e rinvenimento (Q&T) in più stadi
- 5. Fresatura di precisione CNC di fori per perni e lavorazione di profili
- 6. Prova di trazione a carico di prova su scala reale e standard qualitativi non distruttivi
- 7. Capacità di fusione per ancoraggi offshore presso Dandong City Pengxin Machinery Co., Ltd.
- Conclusione