
 EN
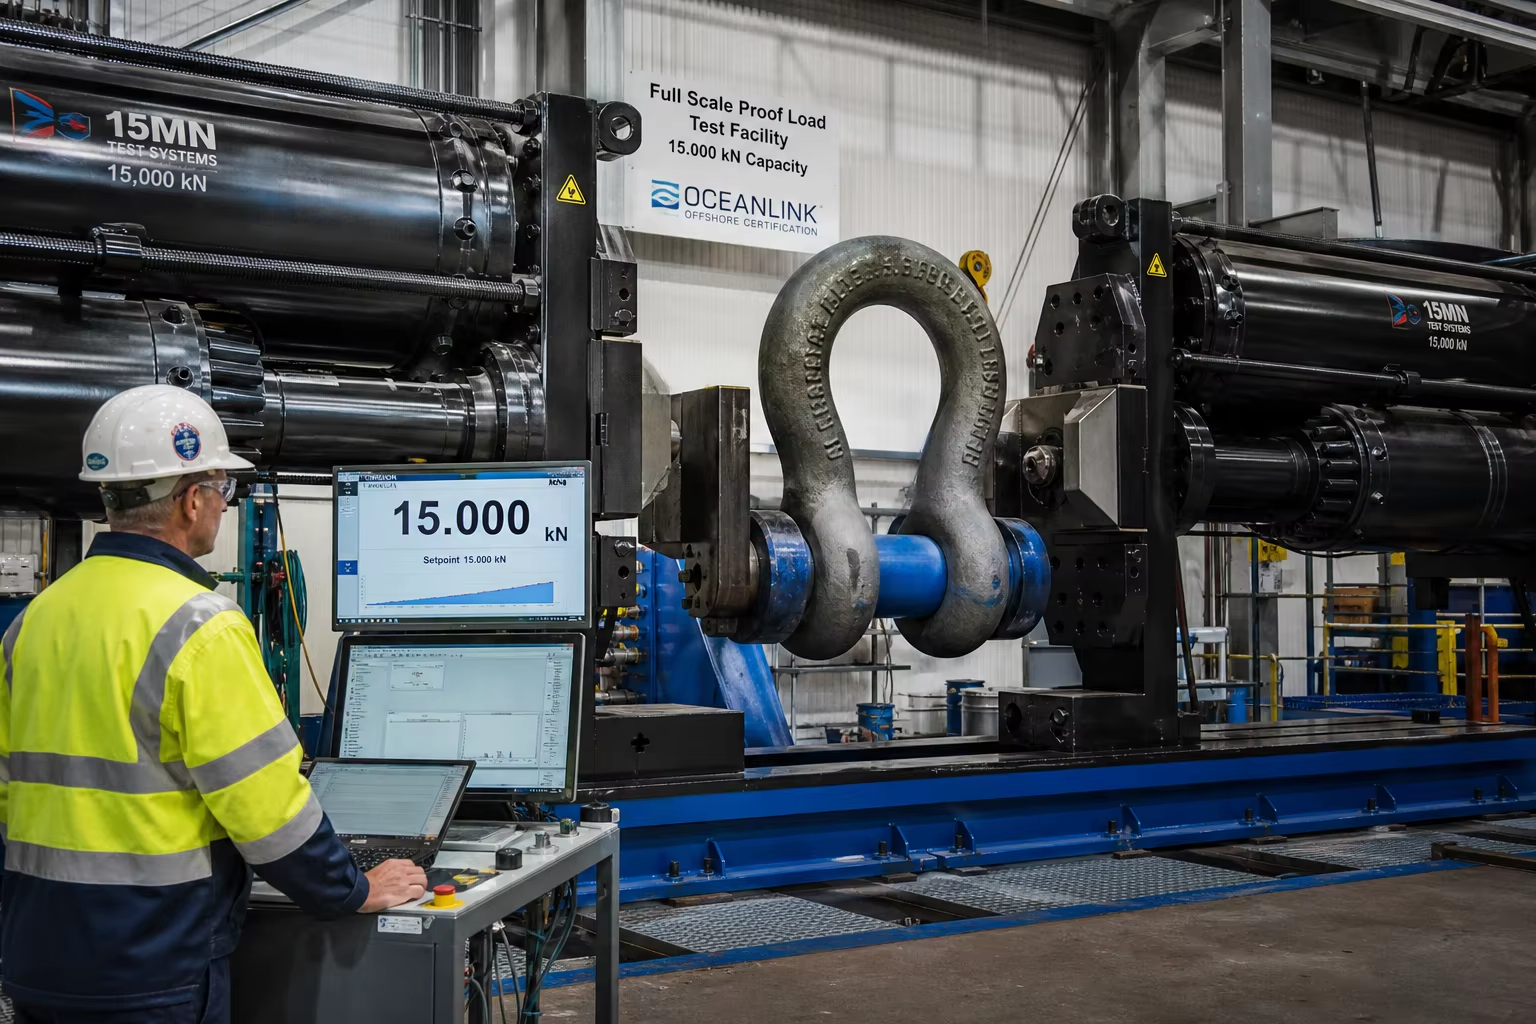
Meta Description: Повний технічний посібник щодо важких литих сплавів із високоміцної сталі для офшорних кріплень та компонентів глибоководних якорів. Детально розглянуто високоміцні литі сталі класів R4, R4S та R5 (Rm >= 1000 МПа), корозійну втомлюваність у підводному середовищі, ударну в’язкість за Шарпі при -20 °C (>= 50 Дж), механіку руйнування за CTOD та випробування на межу витривалості з навантаженням 15 000 кН згідно з DNV-OS-E302 та ABS.
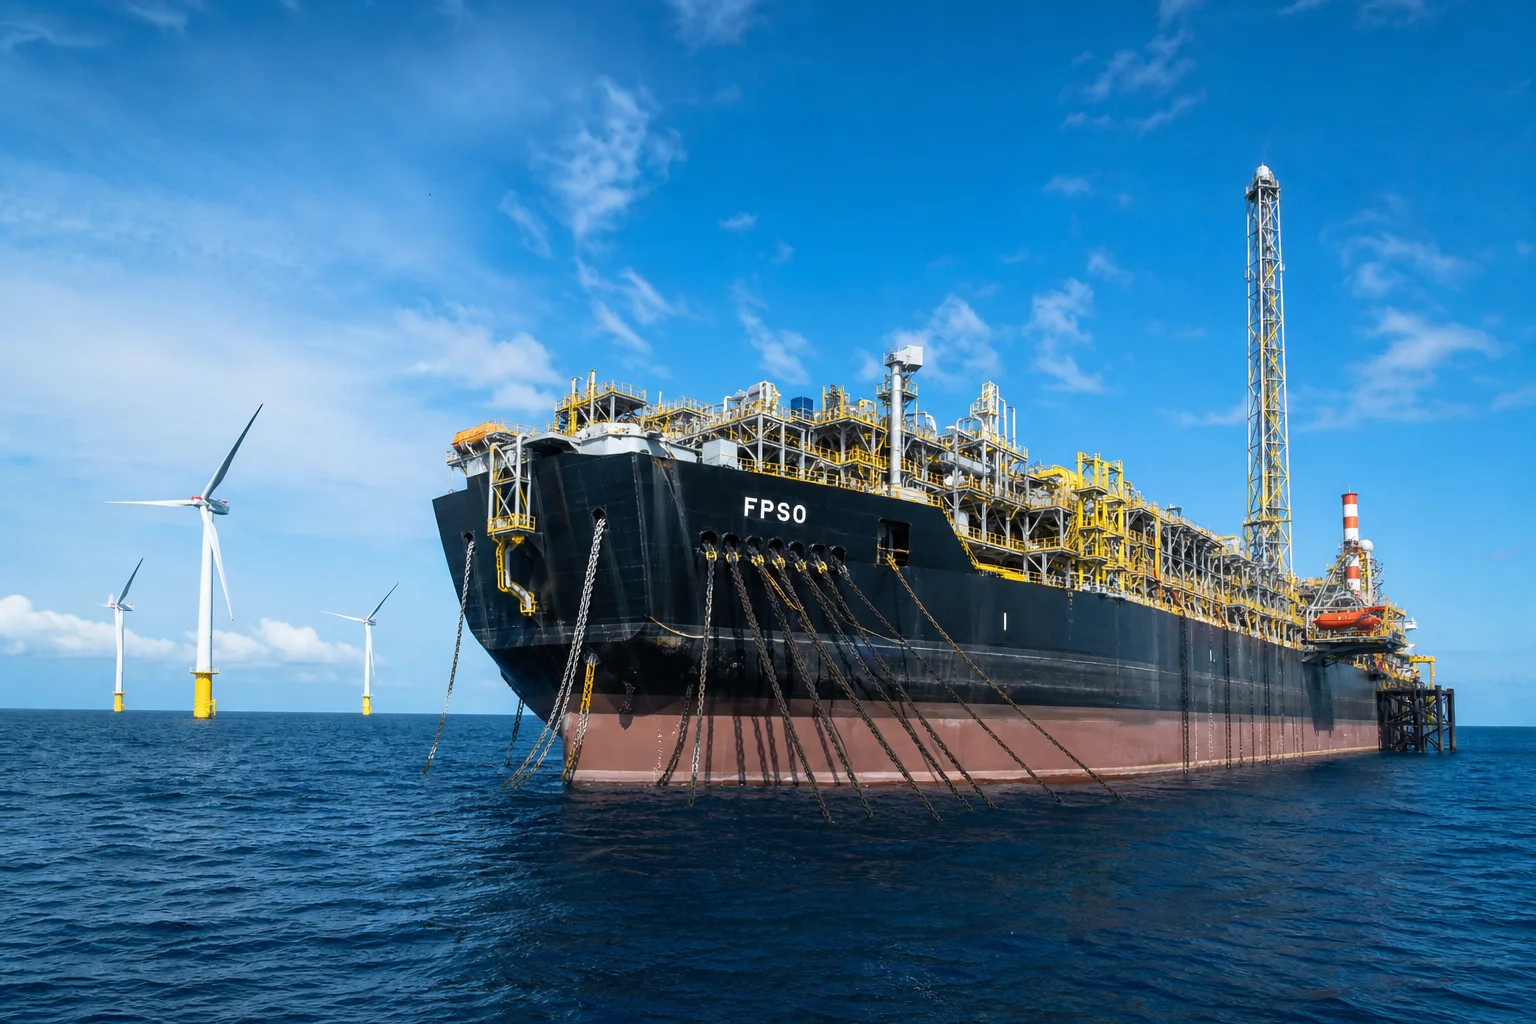
У глибоководних офшорних нафтогазових розвідувальних роботах (FPSO, FLNG, напім’які платформи) та плавучих офшорних вітроелектростанціях (FOWT) лінії офшорного кріплення та з’єднувальні елементи якорів є остаточними критичними для місії компонентами утримання положення. Закріплення плавучих платформ на глибинах від 300 метрів до понад 2500 метрів , лінії кріплення та з’єднувальні елементи якорів постійно зазнають морських механічних навантажень:
- екстремальні штормові хвилі та циклонічні пориви вітру тривалістю 100 років : Пікові динамічні розтягуючі навантаження на лінію, що перевищують ().
- Постійна циклічна втома протягом 25 років ( ): Низькочастотне хвилювання великої амплітуди у поєднанні з високочастотними вихровими коливаннями (VIV).
- Суворе підводне середовище : Постійна електрохімічна корозія глибоководною морською водою, пітинг від анаеробних сульфатвідновлювальних бактерій (SRB) та ризики водневого охрупчення від катодного захисту (CP) .
За таких суворих морських умов відмова одного компонента швартового пристрою може призвести до відходу платформи від місця швартування, розриву підводного стояка, розливу нафти на кілька мільйонів доларів США або перекидання плавучої турбіни. Отже, лиття для швартових пристроїв у морі має відповідати найсуворішим у світі морським стандартам — які регулюються DNV-OS-E302 (Морські якірні ланцюги та аксесуари) та Правила ABS щодо будівництва та класифікації морських якірних систем .
Досягнення відповідності вимагає спеціалізованої литейної інженерії: лиття Ультрависокоміцні загартовані й відпущені сталі на основі нікелю, хрому та молібдену (морські якірні марки R4, R4S та R5) з межами міцності на розтяг понад , перевірку ударної в’язкості Шарпі при піднульових температурах ( aT ), проведення Випробувань на відкриття вершини тріщини (CTOD) на в’язкість руйнування та виконання Повномасштабне гідравлічне випробування на розтяг за методом пробного навантаження ( ).
Цей інженерний посібник надає вичерпний аналіз металургії морських швартовних пристроїв, усунення литтєвих дефектів, режимів термічної обробки, фрезерування отворів під штифтів за допомогою ЧПК-верстатів та процедур офіційної морської сертифікації.
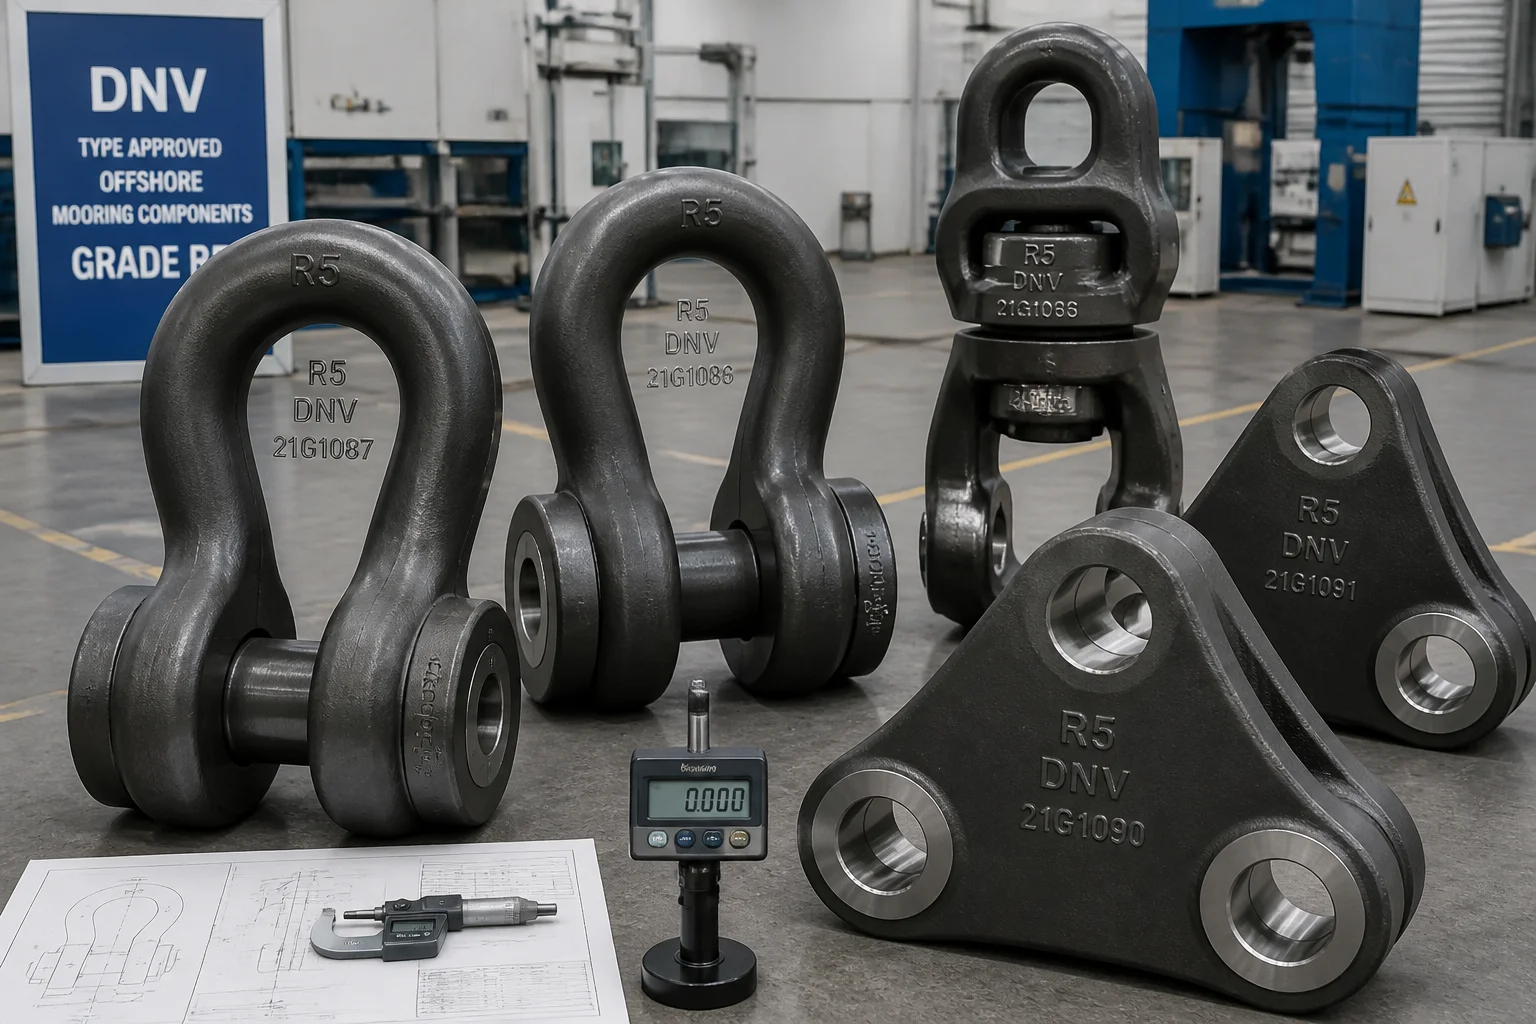
1. Динамічні поля напружень та режими руйнування у глибоководних швартовних системах
                     ┌──────────────────────────────────────────────┐
                     │ Severe Deepwater Ocean Dynamics (>10,000 kN) │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ High-Cycle Wave Fatigue       │ │ Cathodic Hydrogen Embrittling │ │ High-Tension Peak Snapping    │
│ (Tension-tension cyclic stress│ │ (Atomic hydrogen diffusion    │ │ (Storm surge peak overload    │
│  at shackle crown radii)      │ │  into high-hardness R5 steel) │ │  exceeding yield strength)    │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Компонент швартовного обладнання | Експлуатаційне механічне навантаження | Критичний режим руйнування, який потрібно запобігти | Рішення щодо марки матеріалу |
|---|---|---|---|
| Морські якірні скоби та поворотні з’єднання | Постійне розтягуюче навантаження на лінію й багатовісне обертання поворотного з’єднання | Втомне руйнування через згинання за радіусом верхньої дуги, заклинювання штифта поворотного з’єднання | Литий нікель-хром-молібденовий сталь (DNV Grade R4 / R4S) |
| Трикутні пластини Delta та з’єднувальні ланки | розподіл навантаження за кутом лінії на три напрямки ( ) | Виривання та зруйнування отвору в центральному оці при зсуві, крихке руйнування | Високоміцна загартована й відпущена литва зі сталі (клас R5) |
| З’єднувальні скоби типу Kenter | Безпосереднє блокування ланцюга з ланцюгом | Зріз конічного штиря, втомне руйнування блокувального язичка | Кована або литва класу R4S (Rm Мпа) |
| Підводні опорні вушка для висмоктувальних паль | Глибоководне анкерне утримувальне навантаження | Базове зварювальне шарувате розривання, заїдання отвору для кріплення | Високоміцна литва сталь з низькою температурою крихкості (ASTM A352 LCC) |
2. Металургія та хімічний контроль для морських якірних сталей класів R4, R4S та R5
DNV-OS-E302 та ABS встановлюють суворі механічні та хімічні вимоги до литих якірних сталей:
| Морська якірна сталь | Мінімальна границя плинності ( ) | Мінімальна границя міцності на розтяг ( ) | Мінімальне видовження ( ) | Мінімальне зменшення площі поперечного перерізу ( ) | Ударна в’язкість за Шарпі з V-подібним надрізом (CVN) при | Критичне середовище застосування |
|---|---|---|---|---|---|---|
| Клас R3 | (Базовий) / (Зварювання) | Швартування у мілководних районах, тимчасові бурові установки | ||||
| Клас R4 | aT | Стандартні глибоководні FPSO та FLNG з підвісними лініями типу котушка | ||||
| Клас R4S | aT | Високонапруженні таут-лег синтетичні/ланцюгові гібридні лінії | ||||
| Клас R5 | aT | Плавучі вітроелектростанції (FOWT) для ультраглибоких вод, арктичні FPSO |
Суворе інженерне керування хімічним складом та чистотою (клас R5):
- Еквівалент вуглецю ( ): .
- Зменшення ембріттленгу через водень : Для запобігання корозійному руйнуванню під напруженням, спричиненому воднем (HISCC), за умов активного катодного захисту, Максимальна твердість поверхні суворо обмежена до .
- Вакуумне дегазування та рафінування в ковші : Ультра-низький вміст сірки ( ) та фосфор ( ) і загальний вміст кисню та водню .
3. Інженерія лиття високої цілісності та спрямована кристалізація
Швартові скоби та трикутні пластини мають товсті поперечні перерізи ( ) і піддаються екстремальним розтягуючим напруженням у внутрішньому радіусі вигину:
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Master Tooling & Furan Resin Sand Molding   │
│    • High-compaction rigid molds eliminate sand erosion     │
├─────────────────────────────────────────────────────────────┤
│ 2. CAE Solidification Simulation & Thermal Modulus Design   │
│    • Feeder risers placed over outer crown sections         │
│    • Zero centerline shrinkage at high-stress inner radius  │
├─────────────────────────────────────────────────────────────┤
│ 3. Ceramic Foam Filtration & Tangential Bottom Gating       │
│    • Smooth, non-turbulent metal flow prevents dross traps  │
├─────────────────────────────────────────────────────────────┤
│ 4. Heavy Steel Chills at Critical Pin Hole Intersections    │
│    • Forces rapid directional freezing toward top feeders   │
└─────────────────────────────────────────────────────────────┘
4. Багатоступенева закалка та відпускання (термічна обробка Q&T)
As-Cast Ni-Cr-Mo Steel Component
                │
                ▼
┌────────────────────────────────────────────────────────┐
│ 1. Full Austenitizing (890 °C – 930 °C)                │
│    (Complete homogenization and grain refinement)      │
└───────────────┬────────────────────────────────────────┘
                │
                ▼  High-Agitation Polymer / Water Quench
┌────────────────────────────────────────────────────────┐
│ 2. Severe Quenching (Rapid Heat Extraction)            │
│    (Transforms heavy section to fine Martensite/Bainite)│
└───────────────┬────────────────────────────────────────┘
                │
                ▼
┌────────────────────────────────────────────────────────┐
│ 3. High-Temperature Tempering (600 °C – 660 °C)        │
│    (Relieves all internal quenching stresses;          │
│     produces uniform Tempered Martensite/Sorbite;      │
│     locks in Rm >= 1000 MPa with CVN >= 58 J at -20 °C)│
└────────────────────────────────────────────────────────┘
5. Точне CNC-свердлення отворів під штифт та профільне фрезерування
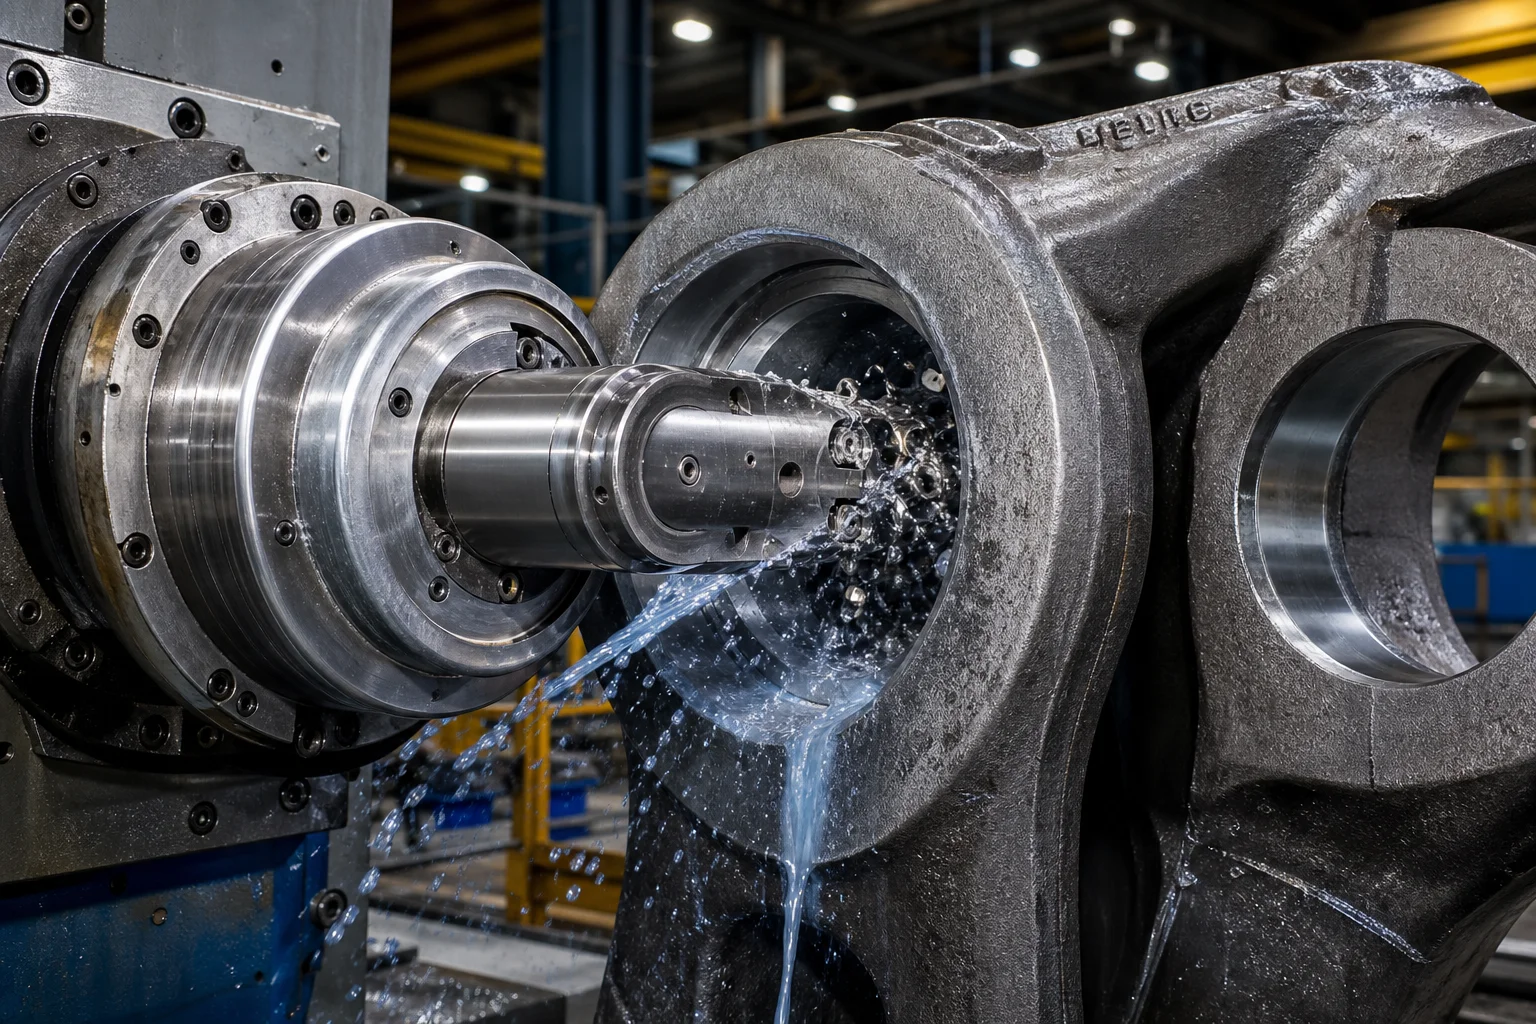
Вирівнювання отворів під штифт визначає розподіл навантаження між двома гілками скоби й запобігає концентрації навантаження в точці штифта:
- Горизонтальне CNC-свердлення отворів під штифт у скобах : Послідовне свердлення обох вух замка в єдиному закріпленні. Співвісність отворів під штифт зберігається в межах , а шорсткість поверхні отвору — .
- Формування внутрішнього радіусного профілю : Фрезерування плавного переходу внутрішнього радіуса несучої корони ( ) для усунення вирізів, що спричиняють концентрацію напружень.
6. Повномасштабне випробування на пробне навантаження та недеструктивні стандарти якості
| Категорія огляду | Стандарт / Специфікація | Критерії прийняття |
|---|---|---|
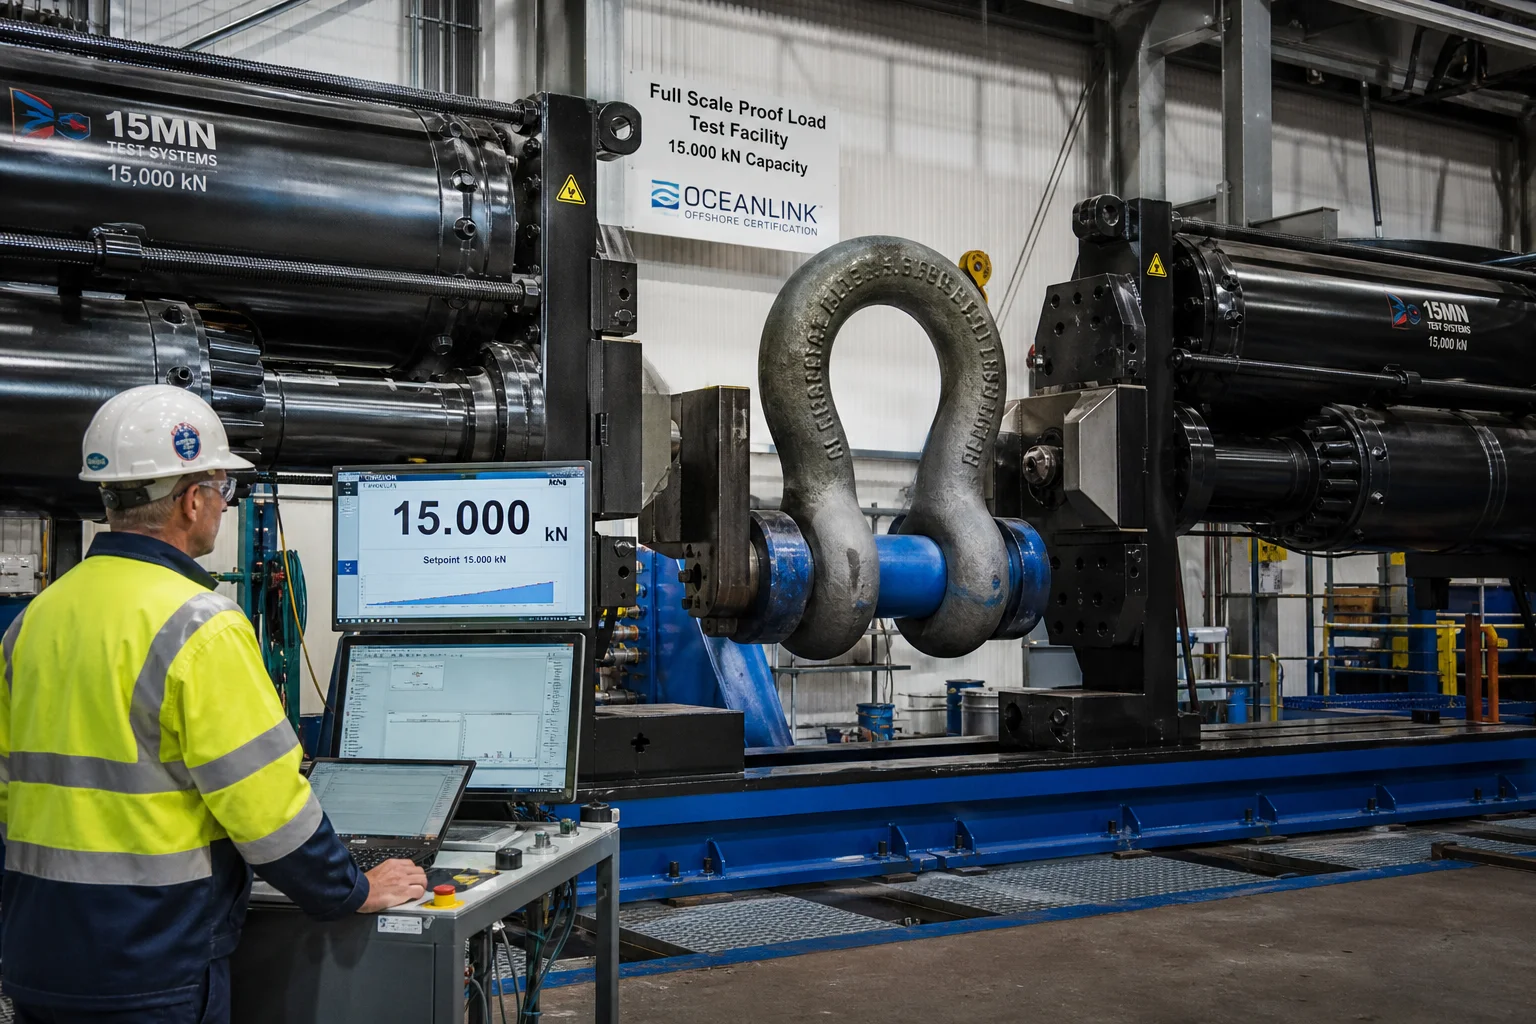
| Випробування на розтягнення з контрольним навантаженням | DNV-OS-E302 / ABS (установка повномасштабного випробування) | Контрольне навантаження розтягу до мінімального руйнівного навантаження ( ); без залишкової пластичної деформації |
| Випробування на руйнівне навантаження (зразок) | Руйнівна установка для випробування DNV-OS-E302 | 1 зразок на партію розтягується до повного Мінімального руйнівного навантаження (MBL )без руйнування |
| Ударна в’язкість за Шарпі з V-подібним надрізом | ISO 148-1 / ASTM E23 | Підтверджено aT на приєднаних зразках для випробувань на розтяг |
| Коефіцієнт тріщиностійкості CTOD | BS 7448 / ASTM E1820 при | Розкритті вершини тріщини ; підтверджує опір росту втомної тріщини |
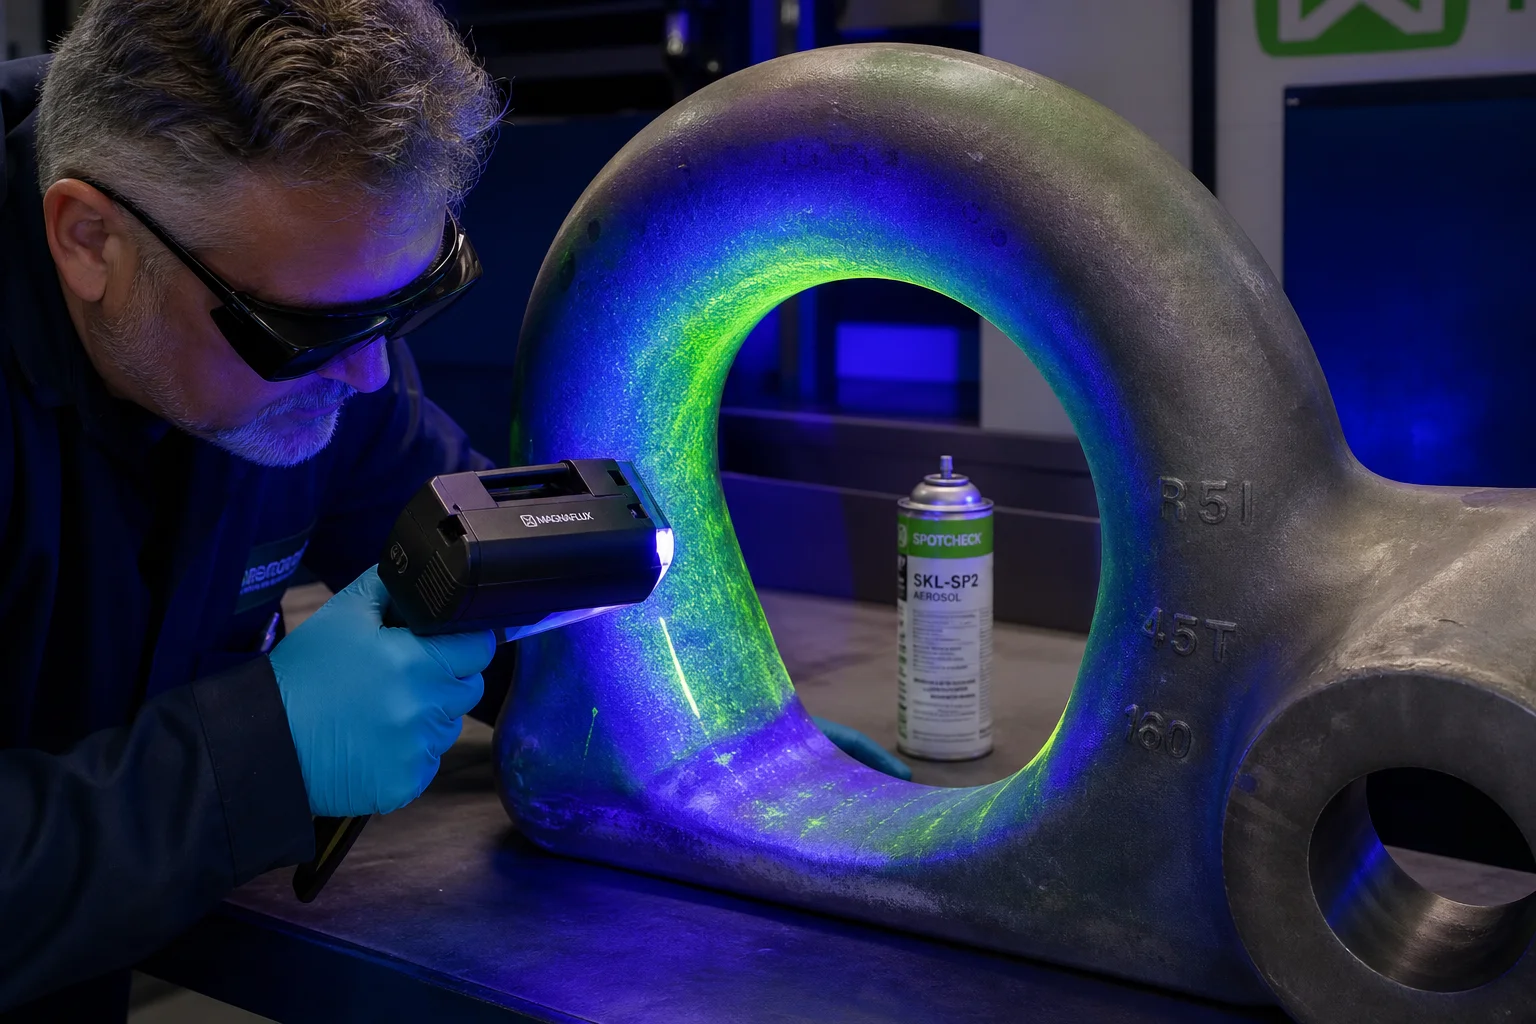
| Магнітно-порошковий контроль (MT) | ISO 9934 / ASTM E709 (флуоресцентний) | 100-відсоткове контролювання всіх радіусів поверхонь, вигинів кронштейнів і отворів для штифтів; Рівень 1 — нульових тріщин |
 |Ультразвуковий контроль (УК) |EN 10228-3 Клас 3 / IACS UR M3 | 100 % об’ємне сканування верхньої частини кріпильного кільця та вушок роз’єму; відсутність внутрішніх порожнин |
7. Морські можливості щодо виготовлення кріпильних литих деталей у компанії Dandong City Pengxin Machinery Co., Ltd.
Виробництво морських литих деталей для кріплення класів R4, R4S та R5 вимагає підтвердженого схвалення литейного виробництва, чистого вакуумного індукційного плавлення, комп’ютеризованих установок термічної обробки з загартуванням та відпалом, а також співпраці з партнерами щодо випробувань на велике навантаження.
Dandong City Pengxin Machinery Co., Ltd. постачає повністю сертифіковані «під ключ» готові литі деталі для морських кріплення та якірних з’єднань:
- Високоміцні морські сплави : Сертифіковане виробництво литих сталей з нікелем, хрому та молібденом класів DNV R3, R4, R4S та R5, а також низькотемпературних конструкційних сталей (ASTM A352 LCC).
- Важке литейне обладнання : Завод важкого лиття площею 80 000 м² з двома мостовими кранами, здатними заливати окремі литі деталі зі сталі від 200 кг до 25 тонн.
- Власна комп’ютеризована термічна обробка : Автоматизовані шахтні печі з візками та резервуари для полімерного загартування з перемішуванням, що забезпечують підтвердження міцність на розтяг з aT .
- Точна CNC-обробка важкі горизонтально-розточувальні верстати, що забезпечують однорядне виготовлення отворів під цапфи з коаксіальністю .
- Схвалення класифікаційного товариства встановлені протоколи випробувань та інспекцій для DNV, ABS, Lloyd's Register, BV та CCS, що забезпечуються повними морськими сертифікатами EN 10204 3.2 та протоколами контрольних випробувань.
Висновок
Виливки для швартування на морі та глибоководних якорів працюють на крайній межі океанського натягу, циклічної хвильової втоми та підводної корозії. Забезпечення 25-річної безпеки перебування на станції без катастрофічного розриву лінії вимагає надчистої металургії сплаву Ni-Cr-Mo (марка R4/R5), суворого обмеження твердості ( ) для запобігання водневому окрихченню, перевірено Ударна в'язкість за Шарпі та тріщиноутворююча в'язкість за методом CTOD, а також повномасштабні гідравлічні випробування на розтягування до певного навантаження.
Співпраця з досвідченим інтегрованим виробником важких литих деталей та точних механічних обробок забезпечує надійне кріплення ваших плавучих офшорних платформ та вітрових турбін навіть під час найсильніших океанських штормів у світі.
Зверніться до компанії Dandong City Pengxin Machinery Co., Ltd., щоб надіслати креслення вашого офшорного кріпильного обладнання або домовитися про перевірку класифікаційним товариством.
Dandong City Pengxin Machinery Co., Ltd. — важке лиття та прецизійне механічне оброблення, з 1958 року.
Зміст
- 1. Динамічні поля напружень та режими руйнування у глибоководних швартовних системах
- 2. Металургія та хімічний контроль для морських якірних сталей класів R4, R4S та R5
- 3. Інженерія лиття високої цілісності та спрямована кристалізація
- 4. Багатоступенева закалка та відпускання (термічна обробка Q&T)
- 5. Точне CNC-свердлення отворів під штифт та профільне фрезерування
- 6. Повномасштабне випробування на пробне навантаження та недеструктивні стандарти якості
- 7. Морські можливості щодо виготовлення кріпильних литих деталей у компанії Dandong City Pengxin Machinery Co., Ltd.
- Висновок