
 EN
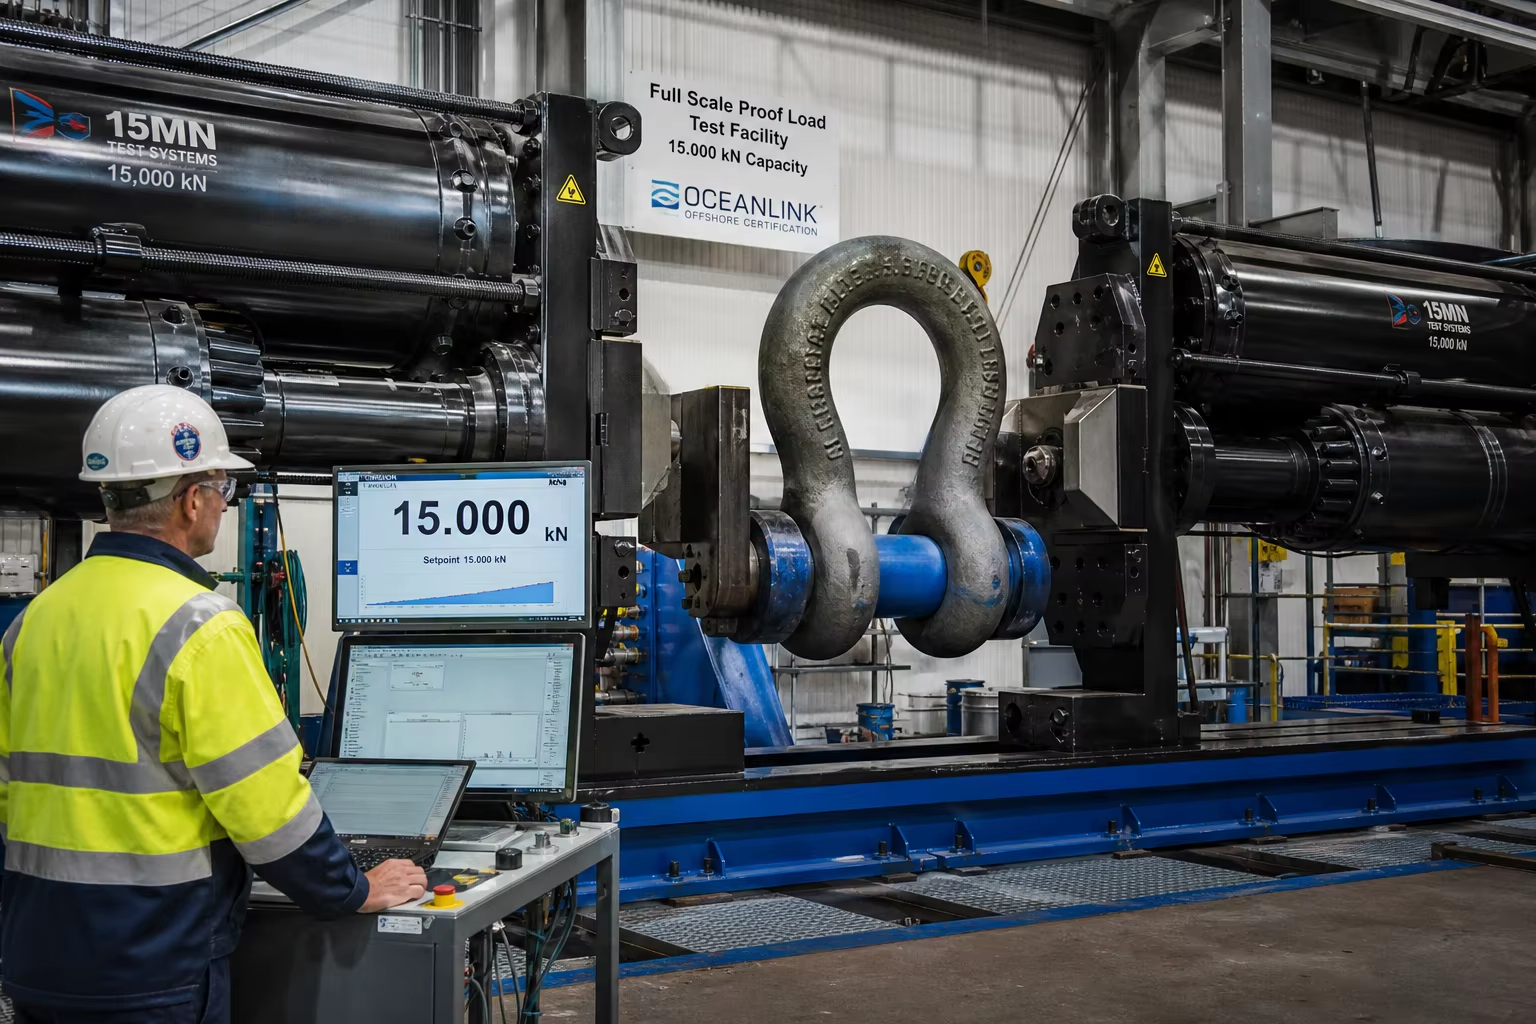
Meta-Beschreibung: Ein umfassender technischer Leitfaden zu schweren legierten Stahl-Gussteilen für Offshore-Mooring-Zubehör und Tiefwasser-Ankerteile. Behandelt hochfeste Gusstähle der Güteklassen R4, R4S und R5 (Rm >= 1000 MPa), Unterwasser-Korrosionsermüdung, Kerbschlagzähigkeit bei -20 °C (>= 50 J), CTOD-Bruchmechanik sowie Prüfzugbelastung bis 15.000 kN gemäß DNV-OS-E302 und ABS.
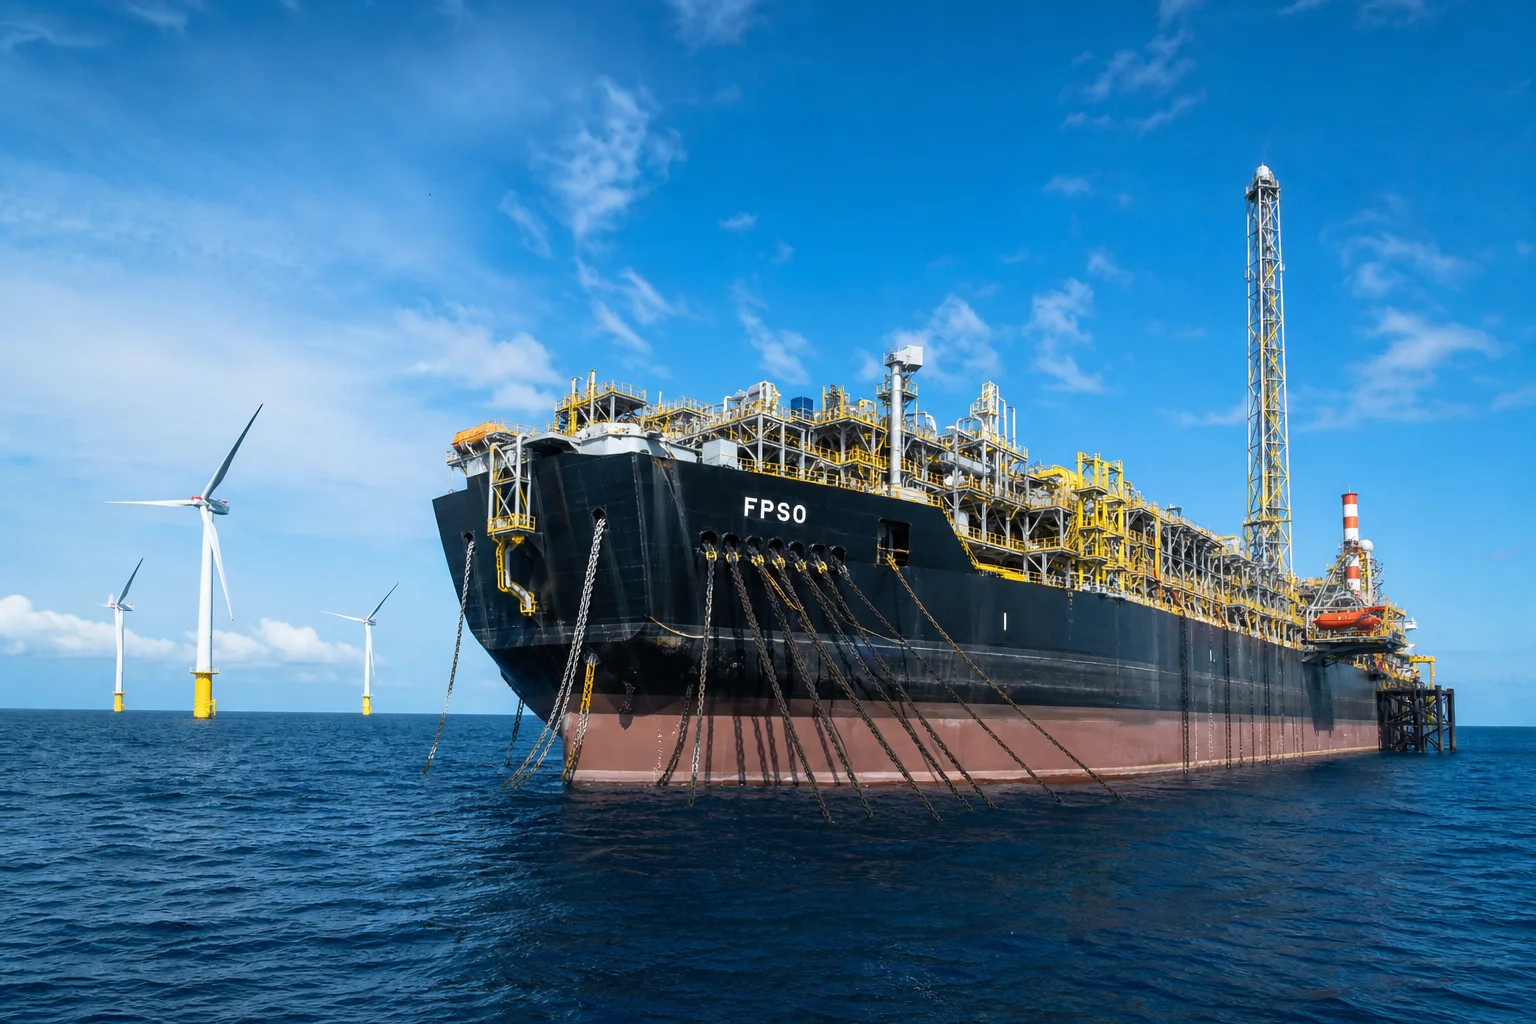
Bei der Tiefwasser-Erschließung von Öl- und Gasfeldern im Offshore-Bereich (FPSO, FLNG, Halbtauchende Plattformen) sowie in schwimmenden Offshore-Windenergieanlagen (FOWT) stellen Offshore-Mooring-Leitungen und Anker-Verbindungselemente die letztlich missionkritischen Stationhaltekomponenten dar. Das Verankern schwimmender Plattformen in Ozeantiefen von 300 Metern bis über 2.500 Metern , bedeutet für Mooring-Leitungen und Anker-Verbindungen eine ständige Belastung durch marine mechanische Kräfte:
- extremstürme mit einer Wiederkehrperiode von 100 Jahren sowie zyklonartige Böen : Spitzen dynamische Zugspannungen in den Leinen überschreiten ().
- Kontinuierliche zyklische Ermüdung über 25 Jahre ( ): Niedrigfrequente, hochamplitudige Wellendrift kombiniert mit hochfrequenten wirbelinduzierten Schwingungen (VIV).
- Schwere unterseeische Umwelteinwirkung : Kontinuierliche elektrochemische Korrosion durch Tiefseesalzwasser, Lochkorrosion durch anaerobe sulfatreduzierende Bakterien (SRB) sowie risiken einer Wasserstoffversprödung durch Kathodenschutz (CP) .
Unter diesen rauen maritimen Bedingungen kann bereits ein einziger Ausfall einer Verankerungskomponente zu einem Plattformabriss, einem Bruch des Unterwasser-Risers, Ölaustritten im Wert von mehreren Millionen Dollar oder einem Kentern der schwimmenden Turbine führen. Daher müssen Offshore-Verankerungsgussteile die weltweit strengsten maritimen Standards erfüllen – geregelt durch DNV-OS-E302 (Offshore-Mooringsketten und Zubehör) und ABS-Regeln für den Bau und die Klassifizierung von Offshore-Mooringsystemen .
Die Einhaltung der Vorschriften erfordert spezialisierte Gießerei-Technik: Gießen Ultra-hochfeste vergütete Nickel-Chrom-Molybdän-Stähle (Offshore-Mooringsqualitäten R4, R4S und R5) mit Zugfestigkeiten über , Nachweis der Kerbschlagzähigkeit bei Temperaturen unter Null Grad Celsius ( aT ), Durchführung von Crack Tip Opening Displacement (CTOD) bruchzähigkeitsprüfungen sowie Durchführung von Hydraulischen Vollmaß-Probelast-Zugversuchen ( ).
Dieser technische Leitfaden bietet eine umfassende Analyse der Offshore-Verankerungsmetallurgie, der Beseitigung von Gießfehlern, der Wärmebehandlungsprotokolle, der CNC-Bohrung von Stiftlöchern sowie der gesetzlich vorgeschriebenen Zertifizierungsabläufe für maritime Anwendungen.
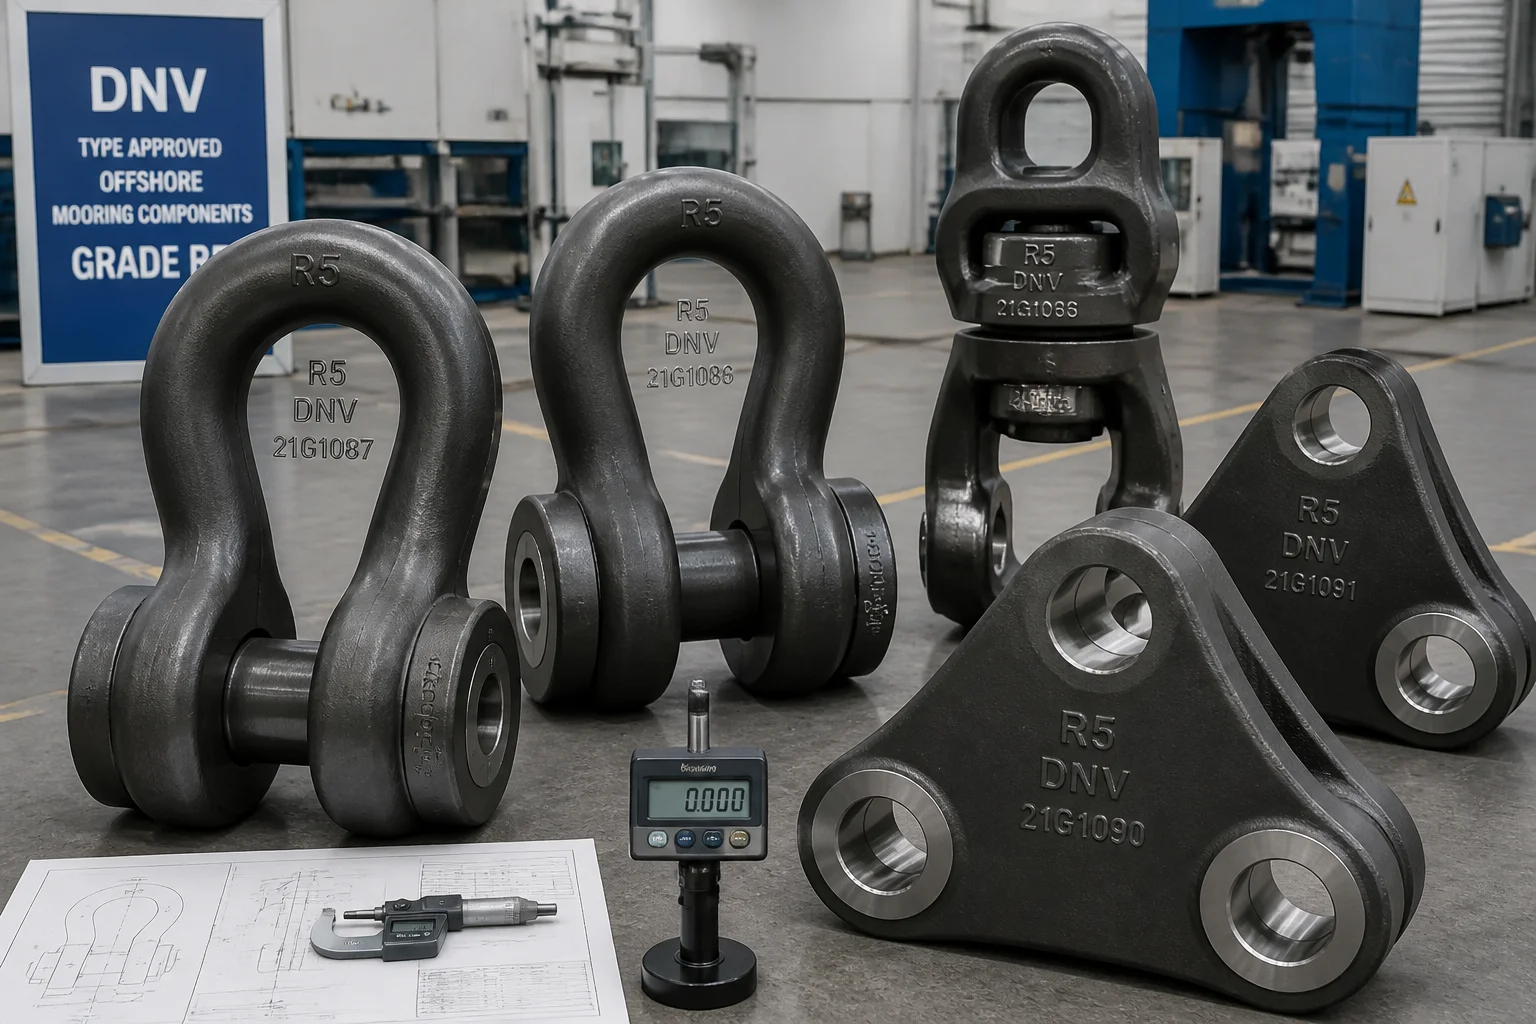
1. Dynamische Spannungsfelder und Versagensmodi bei Tiefwasser-Verankerungen
                     ┌──────────────────────────────────────────────┐
                     │ Severe Deepwater Ocean Dynamics (>10,000 kN) │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ High-Cycle Wave Fatigue       │ │ Cathodic Hydrogen Embrittling │ │ High-Tension Peak Snapping    │
│ (Tension-tension cyclic stress│ │ (Atomic hydrogen diffusion    │ │ (Storm surge peak overload    │
│  at shackle crown radii)      │ │  into high-hardness R5 steel) │ │  exceeding yield strength)    │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Komponente für Verankerungshardware | Betriebliche mechanische Last | Kritische zu verhindernde Versagensart | Lösung für die Werkstoffgüte |
|---|---|---|---|
| Offshore-Anker-Schäkel und -Schwenkverbinder | Kontinuierliche Zuglinienbelastung plus mehrachsiale Schwenkrotation | Ermüdungsbruch durch Krümmung am Kronenradius, Klemmung des Schwenkstifts | Gusseisen-Nickel-Chrom-Molybdän-Stahl (DNV-Grad R4 / R4S) |
| Delta-Dreiplatten und Verbindungslink | aufteilung der Linienwinkelbelastung auf drei Richtungen ( ) | Abscheren des zentralen Augenlochs, spröder Bruch | Hochfester vergüteter Gussstahl (Sorte R5) |
| Kenter-Verbindungsschäkel | Direkte Verriegelung von Kette zu Kette | Abscheren des keilförmigen Stifts, Ermüdungsbruch der Verriegelungszunge | Geschmiedet / gegossen, Sorte R4S (Rm Mpa) |
| Unterwasser-Saugpfahl-Auge | Haltekraft für tiefe Unterwasseranker | Laminarreißen der Basisnaht, Aufrauung des Augenlochs | Hochfeste Gußstahllegierung für niedrige Temperaturen (ASTM A352 LCC) |
2. Metallurgie und chemische Kontrolle für Offshore-Ankerketten-Qualitäten R4, R4S und R5
DNV-OS-E302 und ABS legen strenge mechanische und chemische Anforderungen an Gußstähle für Offshore-Ankerketten fest:
| Offshore-Ankerkette-Qualität | Mindeststreckgrenze ( ) | Mindestzugfestigkeit ( ) | Mindestdehnung ( ) | Mindestquerschnittsverengung ( ) | Charpy-V-Festigkeit (CVN) bei | Kritische Einsatzumgebung |
|---|---|---|---|---|---|---|
| Güteklasse R3 | (Basis) / (Schweißnaht) | Ankern in flachem Wasser, vorübergehende Bohrplattformen | ||||
| Güteklasse R4 | aT | Standard-Tiefwasser-FPSO- und FLNG-Kettenleitungen | ||||
| Güteklasse R4S | aT | Hochfeste, straff gespannte synthetische/Ketten-Hybridleitungen | ||||
| Güteklasse R5 | aT | Schwimmende Offshore-Windenergieanlagen (FOWT) für Ultra-Tiefwasser, arktische FPSO-Anlagen |
Strenge chemische Zusammensetzung und Reinheits-Engineering (Güteklasse R5):
- Kohlenstoffäquivalent ( ): .
- Minderung der Wasserstoffversprödung : Um spannungsbedingte Korrosionsrisse durch Wasserstoff (HISCC) unter aktiver kathodischer Schutzwirkung zu vermeiden, Ist die maximale Oberflächenhärte streng begrenzt auf .
- Vakuum-Entgasung und Pfannenreinigung : Ultra-niedriger Schwefelgehalt ( ) und Phosphor ( ), mit gesamtem Sauerstoffgehalt und Wasserstoff .
3. Gussverfahren mit hoher Integrität und gerichteter Erstarrung
Ankerkettenbeschläge und Dreiplatten weisen dicke Querschnitte auf ( ) und sind extremen Zugspannungen am inneren Krümmungsradius des Bogens ausgesetzt:
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Master Tooling & Furan Resin Sand Molding   │
│    • High-compaction rigid molds eliminate sand erosion     │
├─────────────────────────────────────────────────────────────┤
│ 2. CAE Solidification Simulation & Thermal Modulus Design   │
│    • Feeder risers placed over outer crown sections         │
│    • Zero centerline shrinkage at high-stress inner radius  │
├─────────────────────────────────────────────────────────────┤
│ 3. Ceramic Foam Filtration & Tangential Bottom Gating       │
│    • Smooth, non-turbulent metal flow prevents dross traps  │
├─────────────────────────────────────────────────────────────┤
│ 4. Heavy Steel Chills at Critical Pin Hole Intersections    │
│    • Forces rapid directional freezing toward top feeders   │
└─────────────────────────────────────────────────────────────┘
4. Mehrstufige Abschreck- und Anlassthermische Behandlung (Q&T)
As-Cast Ni-Cr-Mo Steel Component
                │
                ▼
┌────────────────────────────────────────────────────────┐
│ 1. Full Austenitizing (890 °C – 930 °C)                │
│    (Complete homogenization and grain refinement)      │
└───────────────┬────────────────────────────────────────┘
                │
                ▼  High-Agitation Polymer / Water Quench
┌────────────────────────────────────────────────────────┐
│ 2. Severe Quenching (Rapid Heat Extraction)            │
│    (Transforms heavy section to fine Martensite/Bainite)│
└───────────────┬────────────────────────────────────────┘
                │
                ▼
┌────────────────────────────────────────────────────────┐
│ 3. High-Temperature Tempering (600 °C – 660 °C)        │
│    (Relieves all internal quenching stresses;          │
│     produces uniform Tempered Martensite/Sorbite;      │
│     locks in Rm >= 1000 MPa with CVN >= 58 J at -20 °C)│
└────────────────────────────────────────────────────────┘
5. Präzise CNC-Stiftbohrung und Profilbearbeitung
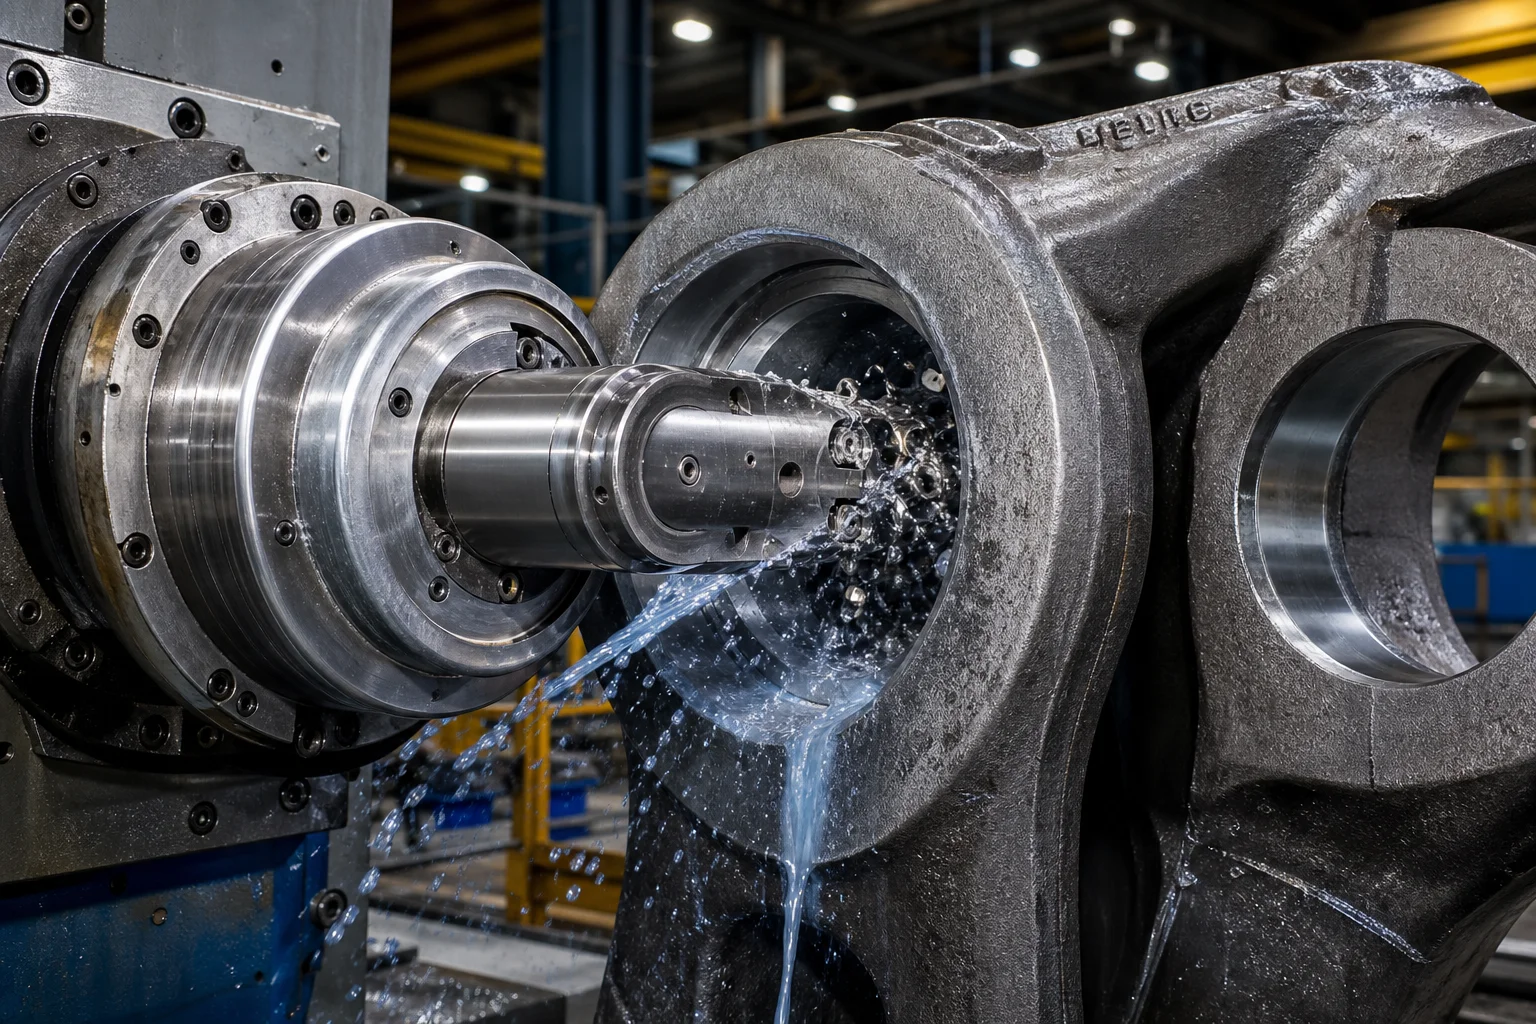
Die Ausrichtung der Stiftbohrung bestimmt die Lastverteilung über zweizinkige Gabelgelenke und verhindert punktuelle Stiftbelastung:
- CNC-Horizontalbohrung der Gabelstiftbohrungen : Gleichzeitige Bohrung beider Bügelbacken in einer einzigen Spanneinrichtung. Die Koaxialität der Stiftbohrungen wird innerhalb von , mit einer Bohrungs-Oberflächenrauheit von .
- Innere Radius-Profilkonturierung : Glattes Übergangsfreischnitt des inneren, lasttragenden Kronenradius ( ) zur Beseitigung von Kerben mit erhöhter Spannungskonzentration.
6. Vollständige Zugprüfung mit Prüflast und zerstörungsfreie Qualitätsstandards
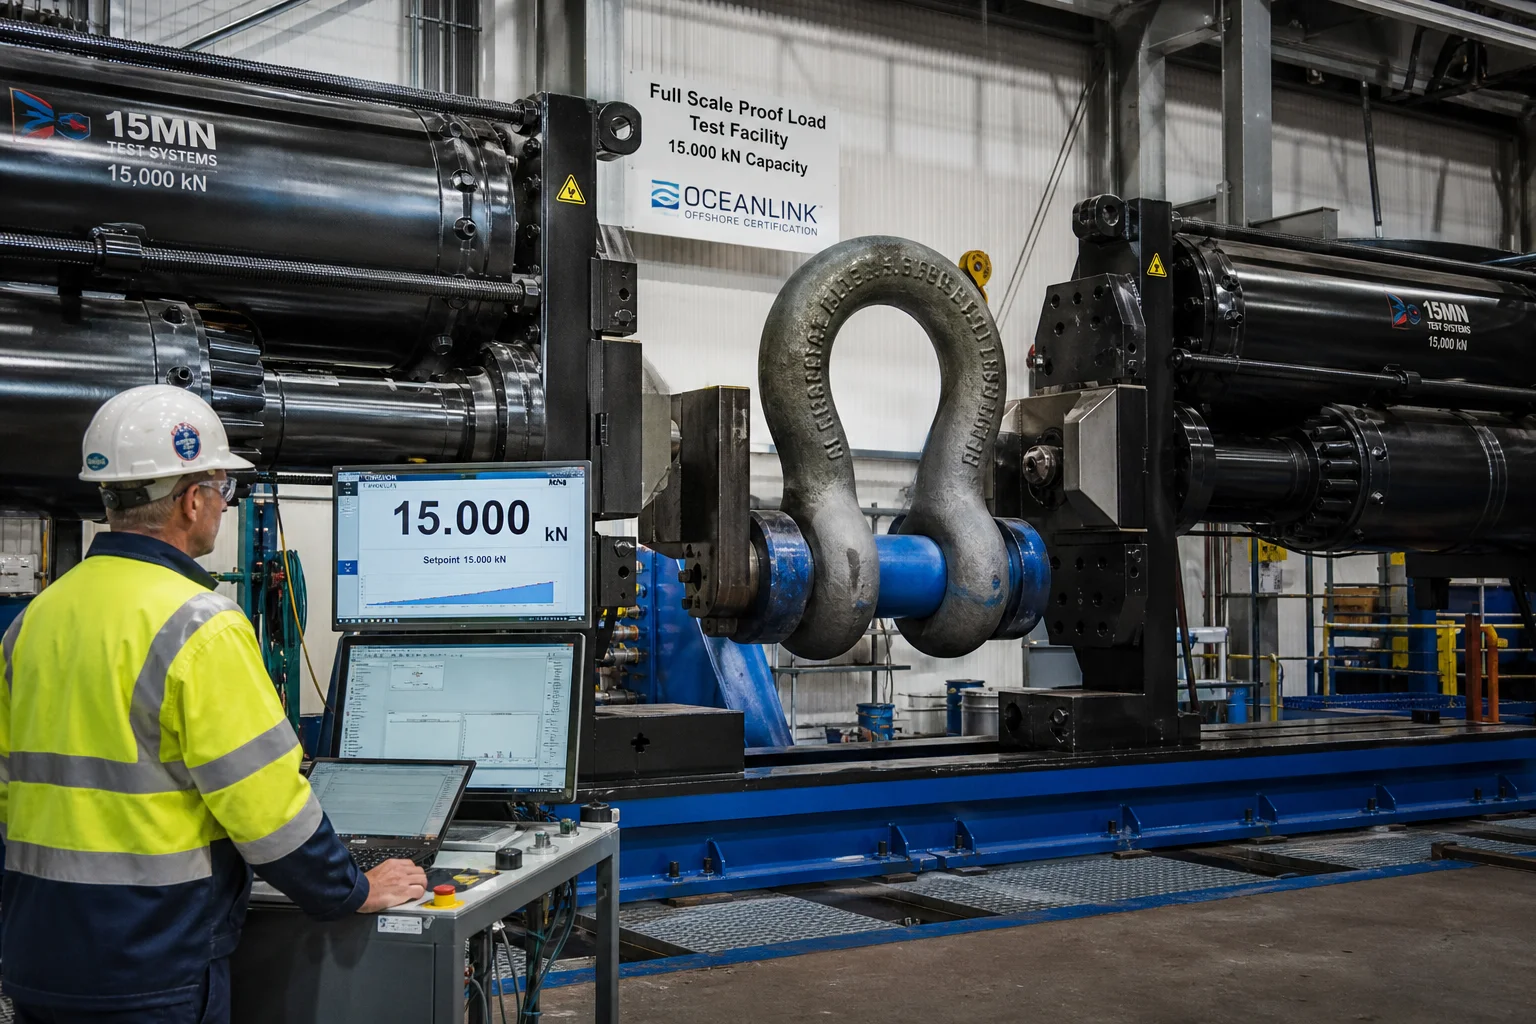
| Prüfkategorie | Standard / Spezifikation | Akzeptanzkriterien |
|---|---|---|
| Zugprüfung mit Prüflast | DNV-OS-E302 / ABS (Großskalige Prüfeinrichtung) | Nachweislast gezogen bis der minimalen Bruchlast ( ); keine bleibende plastische Verformung |
| Bruchlastprüfung (Probe) | DNV-OS-E302 zerstörende Zugprüfeinrichtung | 1 Probe pro Charge wird bis zur vollen Minimalen Bruchlast (MBL )ohne Versagen gezogen |
| Charpy-V-Kerbschlagzähigkeit | ISO 148-1 / ASTM E23 | Überprüft aT an angefügten Prüfverlängerungen |
| CTOD-Bruchzähigkeit | BS 7448 / ASTM E1820 bei | Crack Tip Opening Displacement ; bestätigt die Widerstandsfähigkeit gegen Ermüdungsrisssfortschritt |
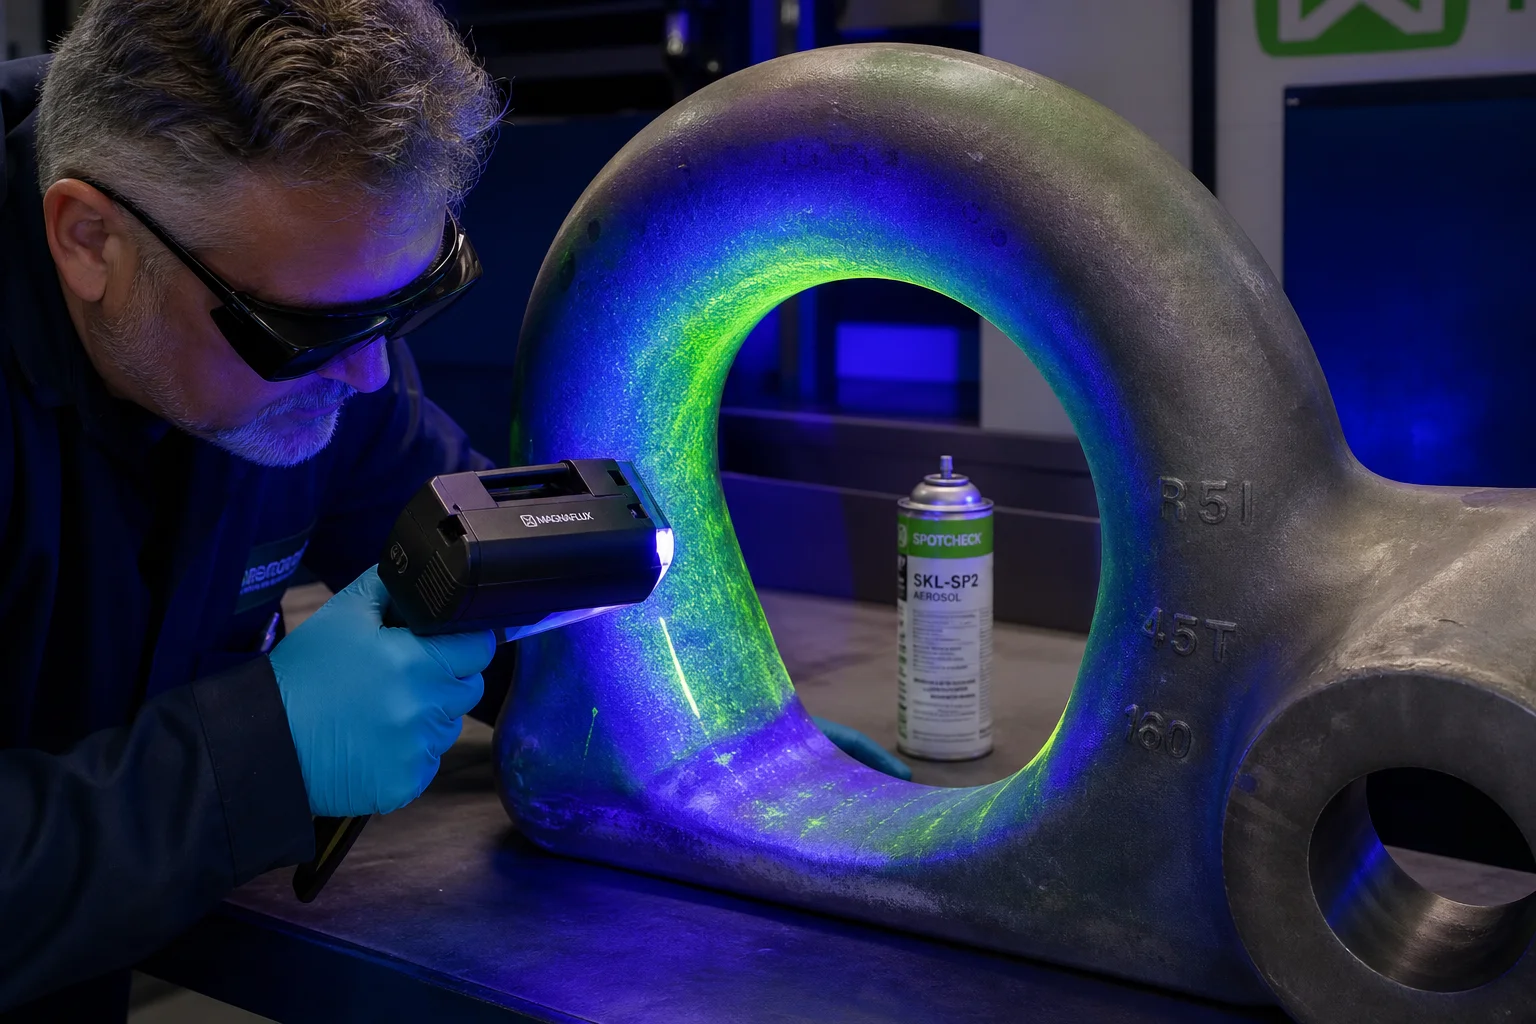
| Magnetpulverprüfung (MT) | ISO 9934 / ASTM E709 (Leuchtstoff) | 100-prozentige Prüfung aller Oberflächenradien, Wölbungsbögen und Stiftlöcher; Stufe 1 – Keine Risse |
 |Ultraschallprüfung (UT) |EN 10228-3 Klasse 3 / IACS UR M3 | 100-prozentige volumetrische Abtastung der Schäkelkrone und der Gabelohren; keine inneren Hohlräume |
7. Offshore-Ankerketten-Gussfertigkeiten bei Dandong City Pengxin Machinery Co., Ltd.
Die Herstellung von Offshore-Ankerketten-Gussteilen der Güteklassen R4, R4S und R5 erfordert eine nachgewiesene Gießereizulassung, sauberes Vakuum-Induktions-Schmelzen, computergesteuerte Abschreck-und-Anlasseinrichtungen (Q&T) sowie Partnerschaften für umfangreiche Prüfbelastungstests.
Dandong City Pengxin Machinery Co., Ltd. liefert vollständig zertifizierte, schlüsselfertige Endgussteile für Offshore-Ankerketten und Ankerverbindungen:
- Hochfeste Offshore-Legierungen : Zertifizierte Herstellung von DNV-Güteklassen R3, R4, R4S und R5 aus Ni-Cr-Mo-Gussstählen sowie tieftemperaturbeständigen Baustählen (ASTM A352 LCC).
- Schwerindustrielle Gießerei-Infrastruktur : 80.000 m² große Schwer-Gießerei mit zwei Laufkrainen, die Einzelgussteile aus legiertem Stahl von 200 kg bis zu 25 Tonnen gießen kann.
- Eigene computergesteuerte Wärmebehandlung : Automatisierte Wagenofenanlagen mit durchmischt betriebenen Polymer-Abschreckbecken zur Gewährleistung nachgewiesener zugfestigkeit mit aT .
- Präzisions-CNC-Bearbeitung : Schweres Horizontalbohrwerk zur Herstellung von Zapfenlöchern für Gabelbolzen in einer einzigen Aufspannung mit Koaxialität .
- Zulassungen durch Klassifikationsgesellschaften : Etablierte Prüf- und Inspektionsprotokolle für die Begutachtung durch DNV, ABS, Lloyd’s Register, BV und CCS; Lieferung vollständiger maritimer Zertifikate nach EN 10204 3.2 sowie Protokolle der Zugfestigkeitsprüfungen.
Fazit
Offshore-Mooring- und Tiefwasser-Anker-Gussteile arbeiten an der äußersten Grenze von Ozeanzugkraft, zyklischer Wellenbeanspruchung und Unterwasserkorrosion. Um 25 Jahre sichere Positionierung ohne katastrophalen Seilbruch zu gewährleisten, ist eine extrem saubere Ni-Cr-Mo-Legierungsmetallurgie (Qualität R4/R5) erforderlich, ebenso strenge Härtebegrenzung ( ) zum Vermeiden von Wasserstoffversprödung, nachgewiesene Charpy-Schlagzähigkeit und CTOD-Bruchzähigkeit sowie vollständige hydraulische Zugfestigkeitsprüfungen im Originalmaßstab.
Die Zusammenarbeit mit einem erfahrenen, integrierten Unternehmen für Schwer-Guss und präzise Bearbeitung stellt sicher, dass Ihre schwimmenden Offshore-Plattformen und Windkraftanlagen auch bei den heftigsten Ozeanstürmen sicher verankert bleiben.
Kontaktieren Sie Dandong City Pengxin Machinery Co., Ltd., um Ihre Zeichnungen für Offshore-Mooring-Bauteile einzureichen oder die Prüfung durch eine Klassifikationsgesellschaft zu vereinbaren.
Dandong City Pengxin Machinery Co., Ltd. — Schwermetallguss und Präzisionsbearbeitung, seit 1958.
Inhaltsverzeichnis
- 1. Dynamische Spannungsfelder und Versagensmodi bei Tiefwasser-Verankerungen
- 2. Metallurgie und chemische Kontrolle für Offshore-Ankerketten-Qualitäten R4, R4S und R5
- 3. Gussverfahren mit hoher Integrität und gerichteter Erstarrung
- 4. Mehrstufige Abschreck- und Anlassthermische Behandlung (Q&T)
- 5. Präzise CNC-Stiftbohrung und Profilbearbeitung
- 6. Vollständige Zugprüfung mit Prüflast und zerstörungsfreie Qualitätsstandards
- 7. Offshore-Ankerketten-Gussfertigkeiten bei Dandong City Pengxin Machinery Co., Ltd.
- Fazit