
 EN
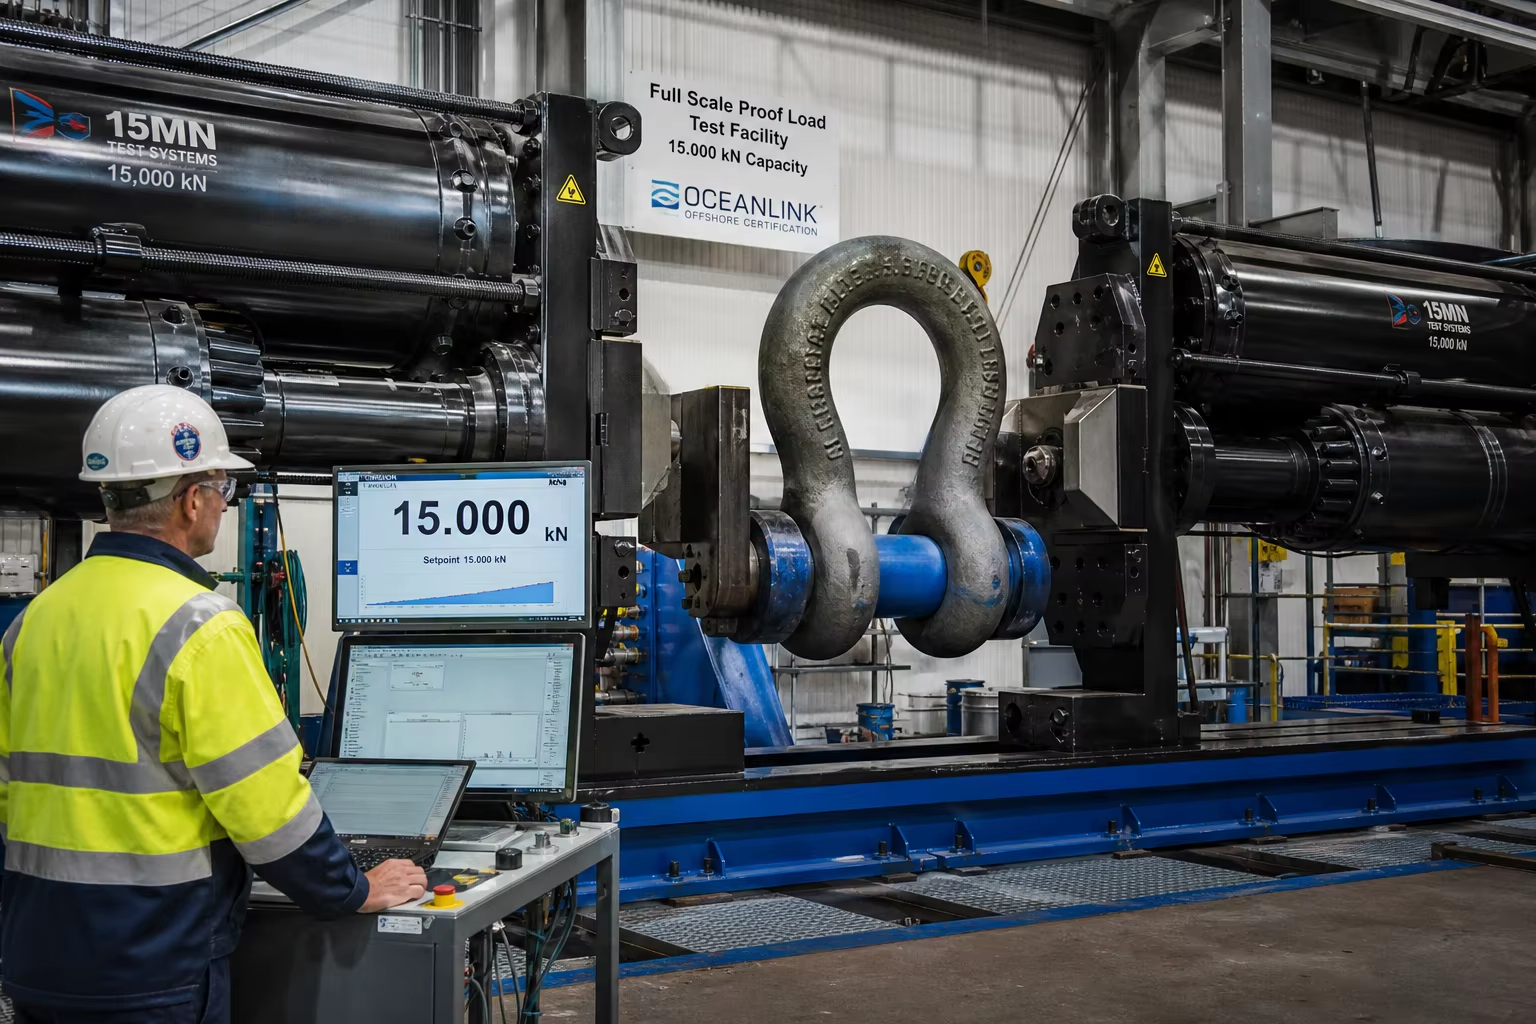
Мета-описание: Полное техническое руководство по тяжёлым литым сплавным сталям для оффшорных креплений и компонентов глубоководных якорей. Рассматриваются высокопрочные литые стали марок R4, R4S и R5 (Rm >= 1000 МПа), усталостная коррозия под водой, ударная вязкость по Шарпи при −20 °C (>= 50 Дж), механика разрушения по параметру CTOD и испытания на пробную нагрузку до 15 000 кН в соответствии со стандартами DNV-OS-E302 и ABS.
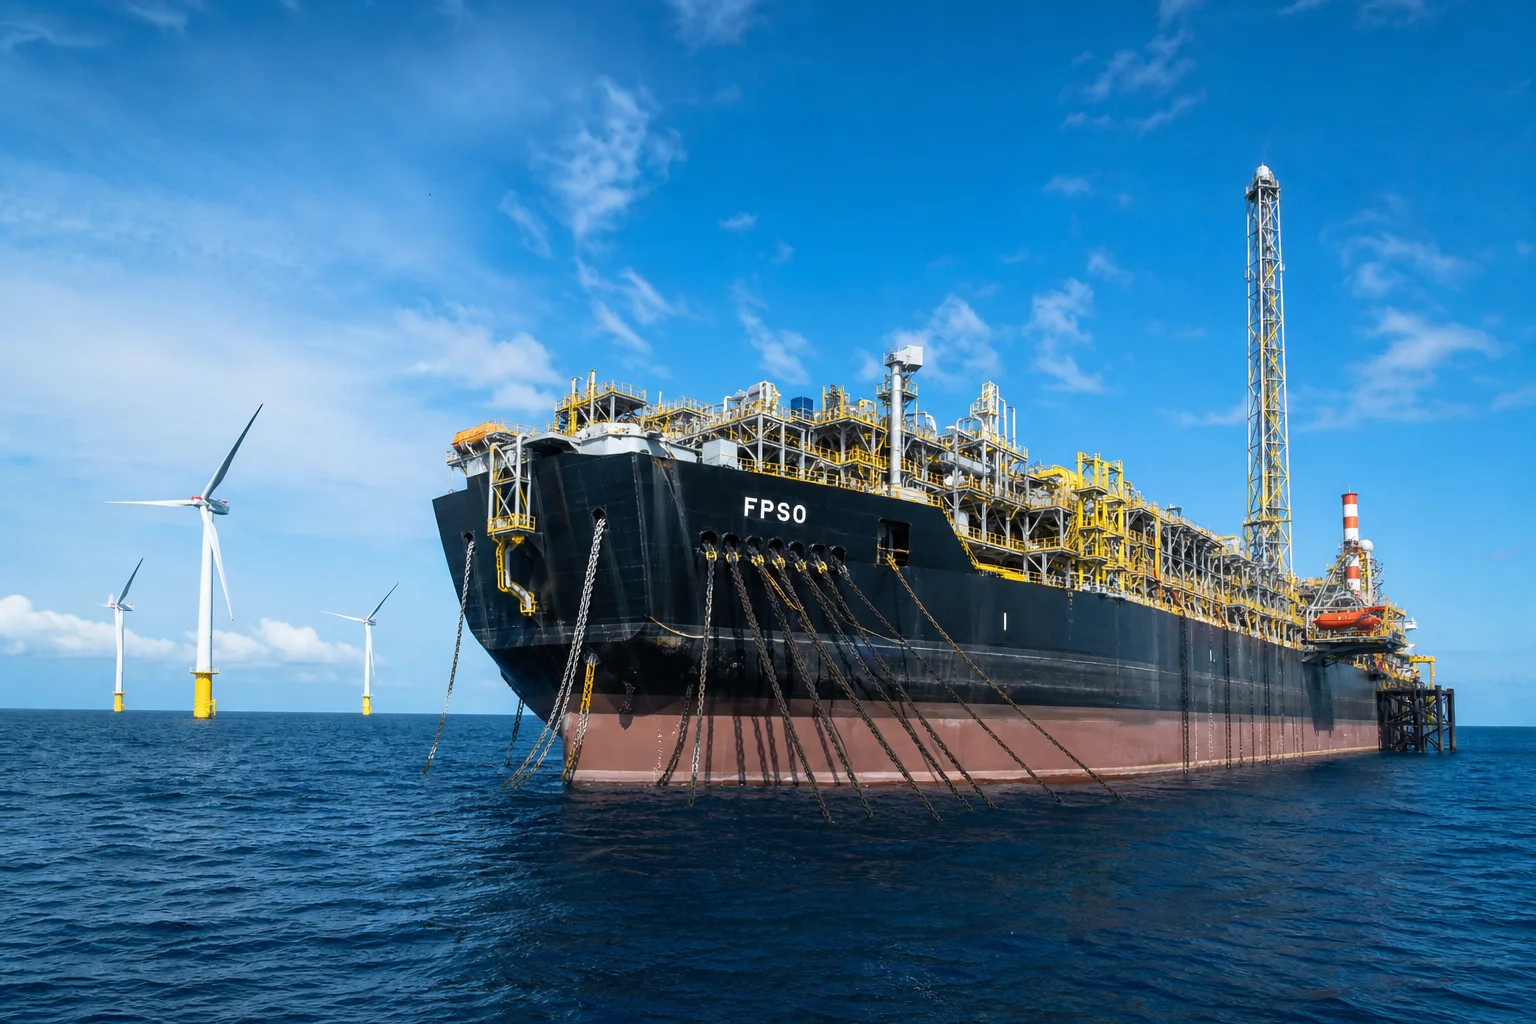
В рамках глубоководной оффшорной добычи нефти и газа (FPSO, FLNG, полупогружные платформы) и плавучих систем ветроэнергетики (FOWT) крепления оффшорных якорных линий и соединительные элементы якорей являются окончательными критически важными компонентами удержания на месте. Якоря удерживают плавучие платформы на глубинах от 300 метров до более чем 2500 метров , при этом якорные линии и соединители испытывают непрерывные морские механические нагрузки:
- экстремальные штормовые волны и циклонные порывы ветра расчётной повторяемости один раз в 100 лет : Пиковые динамические растягивающие усилия в тросах, превышающие ().
- Непрерывная циклическая усталость в течение 25 лет ( ): Низкочастотные волны с высокой амплитудой (дрейф волн) в сочетании с высокочастотными вихревыми индуцированными вибрациями (VIV).
- Сильное подводное воздействие окружающей среды : Постоянная электрохимическая коррозия в глубоководной морской воде, питтинговое разрушение, вызванное анаэробными сульфатвосстанавливающими бактериями (SRB), а также риски охрупчивания водородом при катодной защите (CP) .
При таких суровых морских условиях отказ одного компонента швартовки может привести к отрыву платформы, разрыву подводного стояка, разливу нефти на миллионы долларов или опрокидыванию плавучей ветротурбины. Соответственно, литые детали для швартовки должны соответствовать самым строгим морским стандартам мира — регулируемым DNV-OS-E302 (Системы швартовки для морских сооружений и комплектующие) и Правила ABS по проектированию и классификации систем швартовки для морских сооружений .
Обеспечение соответствия требует специализированной литейной инженерии: литьё Сверхпрочные закалённые и отпущенные стали на основе никеля, хрома и молибдена (морские швартовочные марки R4, R4S и R5) с пределом прочности при растяжении свыше , подтверждение ударной вязкости по Шарпи при температурах ниже нуля ( австрия )Измерения раскрытия вершины трещины (CTOD) проведение испытаний на вязкость разрушения И выполнение испытаний на статическую гидравлическую нагрузку в полном масштабе ( ).
Данный инженерный справочник содержит исчерпывающий анализ металлургии морских швартовочных систем, устранения литейных дефектов, режимов термообработки, фрезерования отверстий под штифты на станках с ЧПУ и процедур получения обязательной морской сертификации.
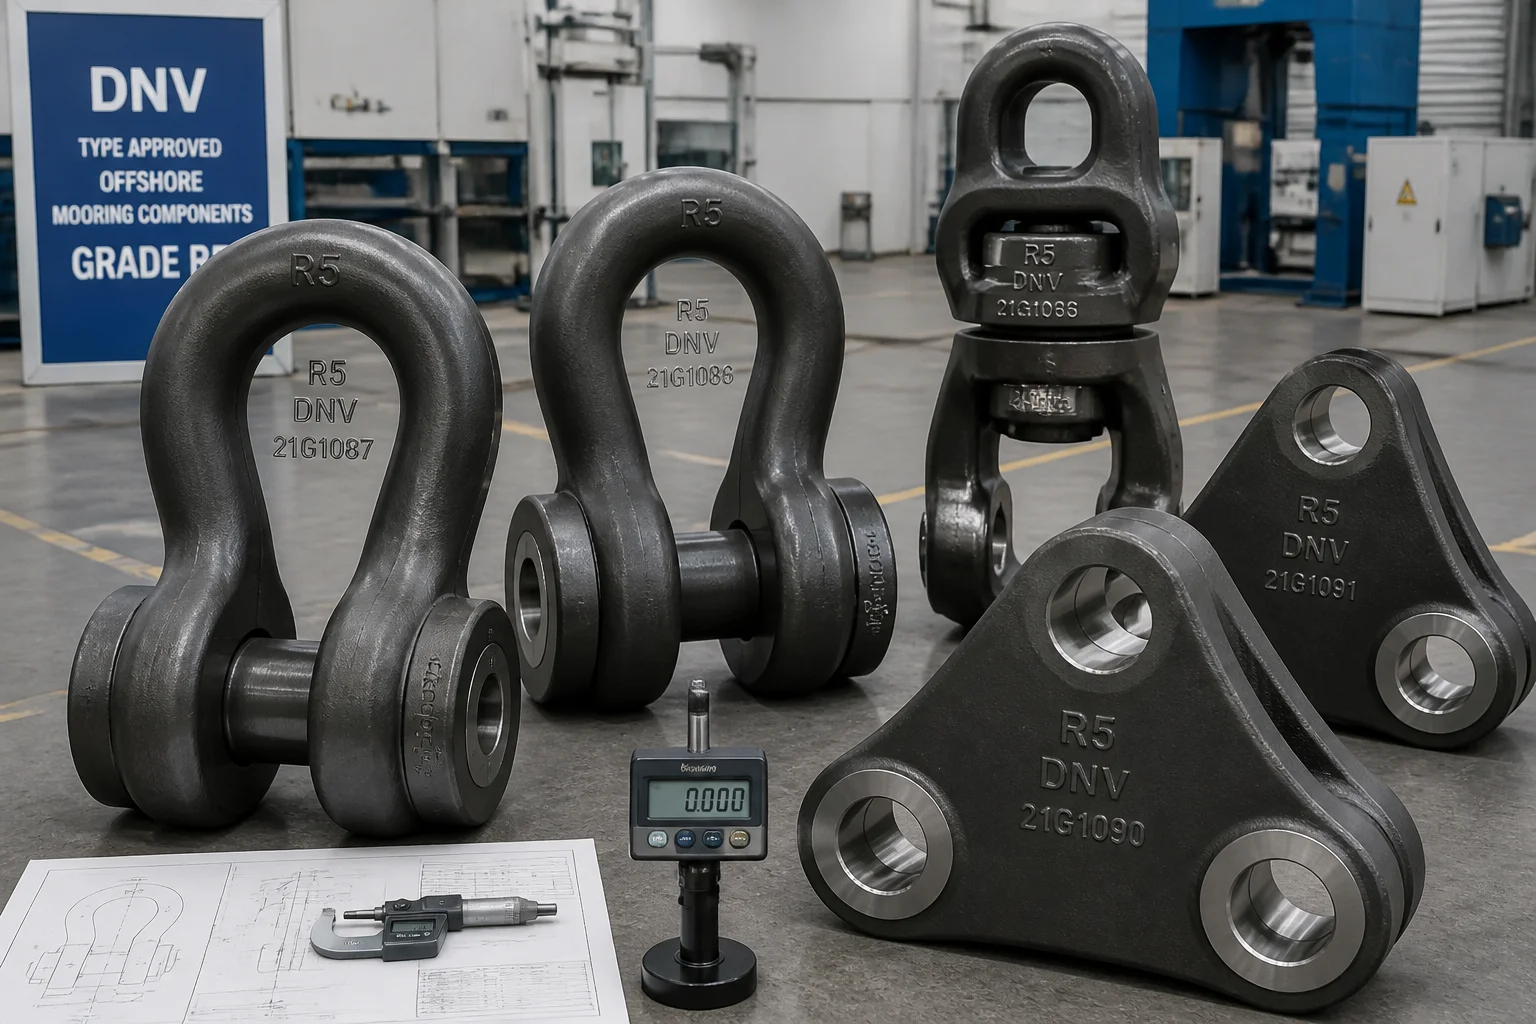
1. Динамические поля напряжений и виды разрушений в глубоководных швартовочных системах
                     ┌──────────────────────────────────────────────┐
                     │ Severe Deepwater Ocean Dynamics (>10,000 kN) │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ High-Cycle Wave Fatigue       │ │ Cathodic Hydrogen Embrittling │ │ High-Tension Peak Snapping    │
│ (Tension-tension cyclic stress│ │ (Atomic hydrogen diffusion    │ │ (Storm surge peak overload    │
│  at shackle crown radii)      │ │  into high-hardness R5 steel) │ │  exceeding yield strength)    │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Компонент швартовочного оборудования | Рабочая механическая нагрузка | Критический механизм разрушения, подлежащий предотвращению | Решение по марке материала |
|---|---|---|---|
| Морские якорные скобы и поворотные соединители | Постоянное растягивающее усилие в тросе плюс вращение поворотного соединителя по нескольким осям | Усталостное разрушение из-за изгиба по радиусу верхней части («короны»), заклинивание штифта поворотного соединителя | Литая сталь на основе никеля, хрома и молибдена (класс R4 / R4S по стандарту DNV) |
| Треугольные пластины «Дельта» и соединительные звенья | распределение нагрузки по угловому трёхстороннему направлению троса ( ) | Вырывание и разрушение отверстия в центре глазка, хрупкое разрушение | Высокопрочная закалённая и отпущенная литая сталь (класс R5) |
| Соединительные скобы типа Kenter | Прямая блокировка звена цепи с цепью | Срез штифта с коническим концом, усталостное разрушение фиксирующего язычка | Кованая / литая сталь класса R4S (Rm Мпа) |
| Подводные опоры-всасывающие сваи с проушинами | Удержание глубоководного подводного якоря при вытягивании | Расслоение сварного шва у основания, задир материала вокруг отверстия глазка | Сталь литая высокой прочности для низких температур (ASTM A352 LCC) |
2. Металлургия и химический контроль для морских якорных сталей классов R4, R4S и R5
DNV-OS-E302 и ABS устанавливают строгие механические и химические требования к литым сталям для морских якорных устройств:
| Морской якорный класс | Минимальный предел текучести ( ) | Минимальный предел прочности при растяжении ( ) | Минимальное удлинение ( ) | Минимальное сужение площади поперечного сечения ( ) | Ударная вязкость по Шарпи с V-образным надрезом (CVN) при | Критическая область применения |
|---|---|---|---|---|---|---|
| Класс R3 | (Базовый) / (Сварной) | Якорные линии для мелководных операций, временные буровые установки | ||||
| Класс R4 | австрия | Стандартные катенарные линии для глубоководных FPSO и FLNG | ||||
| Класс R4S | австрия | Высокопрочные натяжные якорные линии гибридного типа (синтетика/цепь) | ||||
| Класс R5 | австрия | Плавучие ветроэлектростанции (FOWT) для ультраглубоководных районов, плавучие добывающие и перерабатывающие установки (FPSO) для Арктики |
Строгая инженерия химического состава и чистоты (класс R5):
- Эквивалент углерода ( ): .
- Снижение риска водородного охрупчивания : Для предотвращения коррозионного растрескивания под напряжением, вызванного водородом (HISCC), при активной катодной защите, Максимальная твёрдость поверхности строго ограничена значением .
- Вакуумная дегазация и рафинирование в ковше : Сверхнизкое содержание серы ( ) и фосфора ( ), с общим содержанием кислорода и водорода .
3. Инженерия литья высокой надёжности и направленная кристаллизация
Швартовочные скобы и тройные пластины имеют толстые поперечные сечения ( ) и подвергаются экстремальным растягивающим напряжениям в зоне внутреннего радиуса изгиба:
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Master Tooling & Furan Resin Sand Molding   │
│    • High-compaction rigid molds eliminate sand erosion     │
├─────────────────────────────────────────────────────────────┤
│ 2. CAE Solidification Simulation & Thermal Modulus Design   │
│    • Feeder risers placed over outer crown sections         │
│    • Zero centerline shrinkage at high-stress inner radius  │
├─────────────────────────────────────────────────────────────┤
│ 3. Ceramic Foam Filtration & Tangential Bottom Gating       │
│    • Smooth, non-turbulent metal flow prevents dross traps  │
├─────────────────────────────────────────────────────────────┤
│ 4. Heavy Steel Chills at Critical Pin Hole Intersections    │
│    • Forces rapid directional freezing toward top feeders   │
└─────────────────────────────────────────────────────────────┘
4. Многоступенчатая закалка и отпуск (Q&T)
As-Cast Ni-Cr-Mo Steel Component
                │
                ▼
┌────────────────────────────────────────────────────────┐
│ 1. Full Austenitizing (890 °C – 930 °C)                │
│    (Complete homogenization and grain refinement)      │
└───────────────┬────────────────────────────────────────┘
                │
                ▼  High-Agitation Polymer / Water Quench
┌────────────────────────────────────────────────────────┐
│ 2. Severe Quenching (Rapid Heat Extraction)            │
│    (Transforms heavy section to fine Martensite/Bainite)│
└───────────────┬────────────────────────────────────────┘
                │
                ▼
┌────────────────────────────────────────────────────────┐
│ 3. High-Temperature Tempering (600 °C – 660 °C)        │
│    (Relieves all internal quenching stresses;          │
│     produces uniform Tempered Martensite/Sorbite;      │
│     locks in Rm >= 1000 MPa with CVN >= 58 J at -20 °C)│
└────────────────────────────────────────────────────────┘
5. Точная обработка отверстий под палец и профилей на станках с ЧПУ
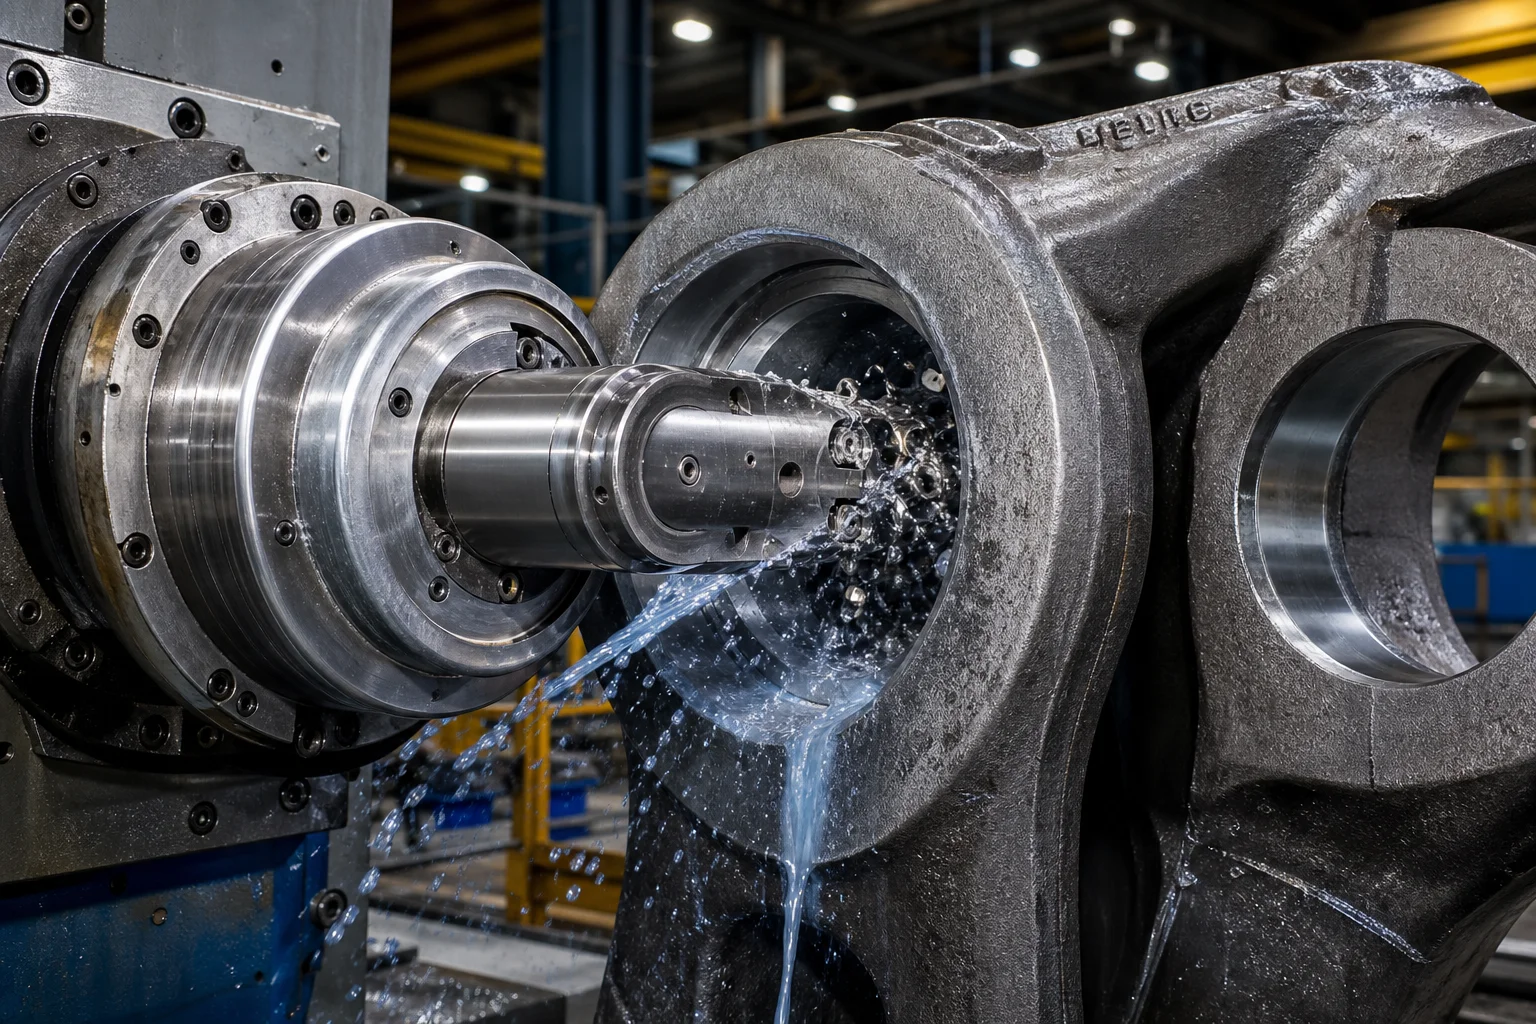
Совмещение отверстий под палец определяет распределение нагрузки между двумя вилками и предотвращает концентрацию нагрузки в точке контакта с пальцем:
- Горизонтальное растачивание отверстий под палец в вилках : Последовательное растачивание обоих ушей скобы при одном закреплении заготовки. Соосность отверстий под палец сохраняется в пределах , шероховатость поверхности отверстий .
- Формообразование внутреннего радиусного профиля : Фрезерование плавного перехода внутреннего несущего радиуса короны ( ) для устранения вырезов, вызывающих концентрацию напряжений.
6. Испытания на пробную нагрузку в полном масштабе и недеструктивные стандарты качества
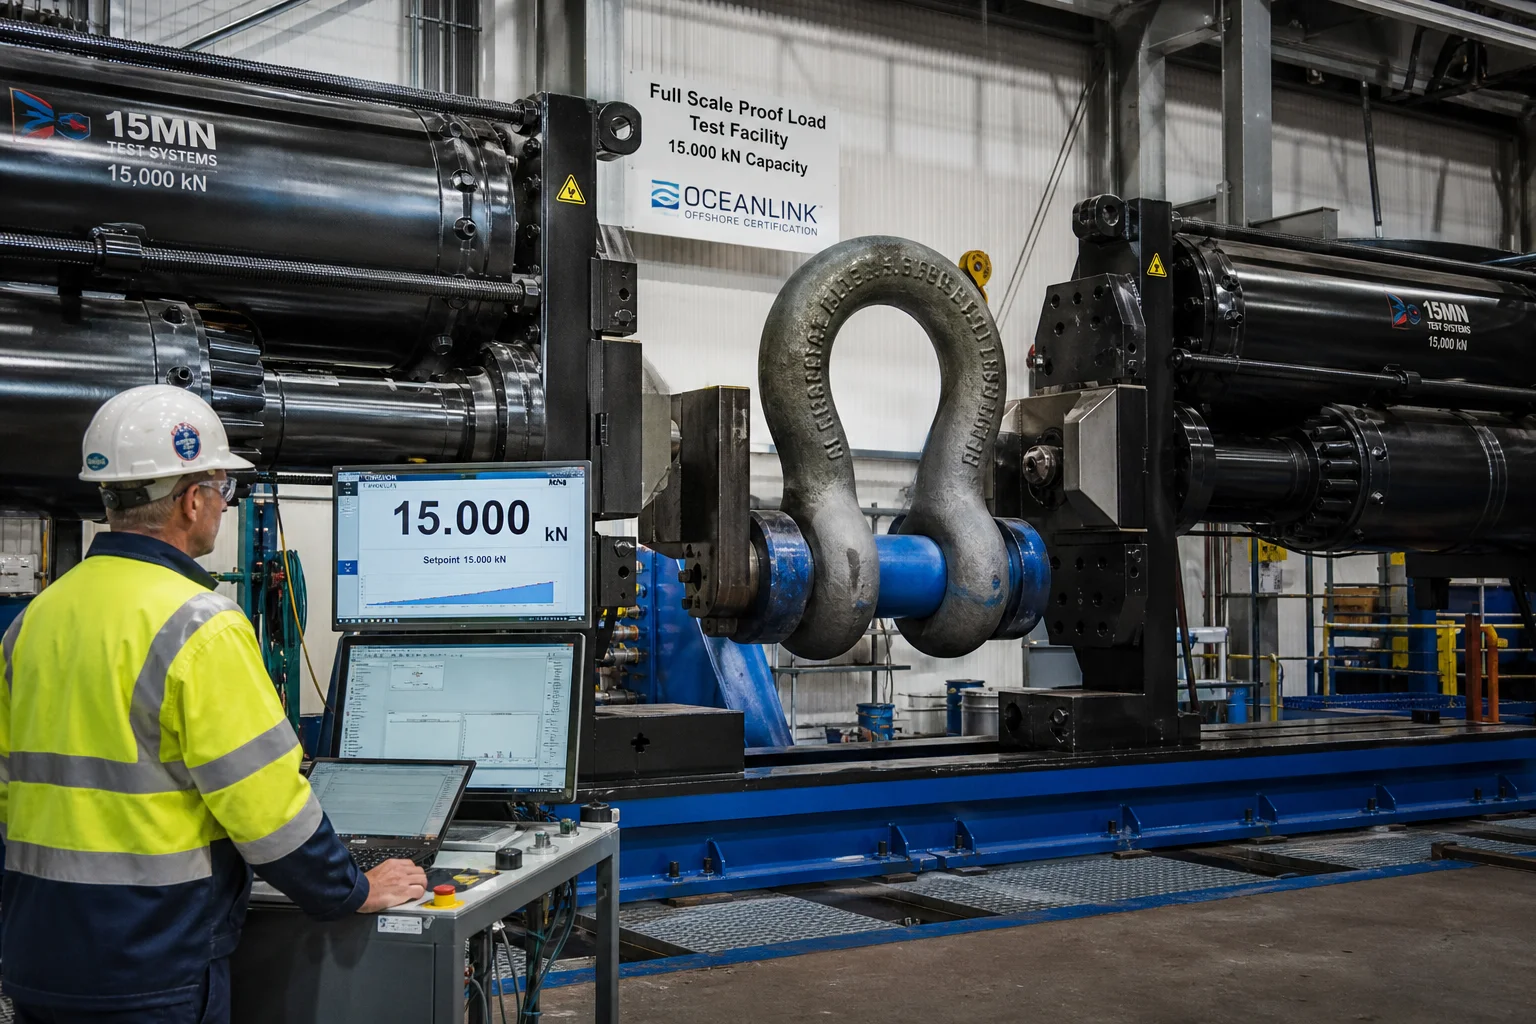
| Категория проверки | Стандарт / Технические условия | Критерии принятия |
|---|---|---|
| Испытание на растяжение при пробной нагрузке | DNV-OS-E302 / ABS (установка для испытаний в полном масштабе) | Испытательная нагрузка доведена до минимальной разрывной нагрузки ( ); отсутствие остаточной пластической деформации |
| Испытание на разрыв (образец) | Установка для разрушающего растяжения DNV-OS-E302 | 1 образец на партию подвергается растяжению до полного значения Минимальная разрывная нагрузка (MBL )без разрушения |
| Ударный изгиб по Шарпи с V-образным надрезом | ISO 148-1 / ASTM E23 | Проверенный австрия на присоединённых испытательных удлинениях |
| Критерий вязкости разрушения по раскрытию вершины трещины | BS 7448 / ASTM E1820 при | Раскрытие вершины трещины ; подтверждает сопротивление росту усталостной трещины |
| Магнитопорошковый контроль (MT) | ISO 9934 / ASTM E709 (Флуоресцентный) | 100-процентный контроль всех поверхностных радиусов, выпуклостей и отверстий под штифты; Уровень 1 — нулевое количество трещин |
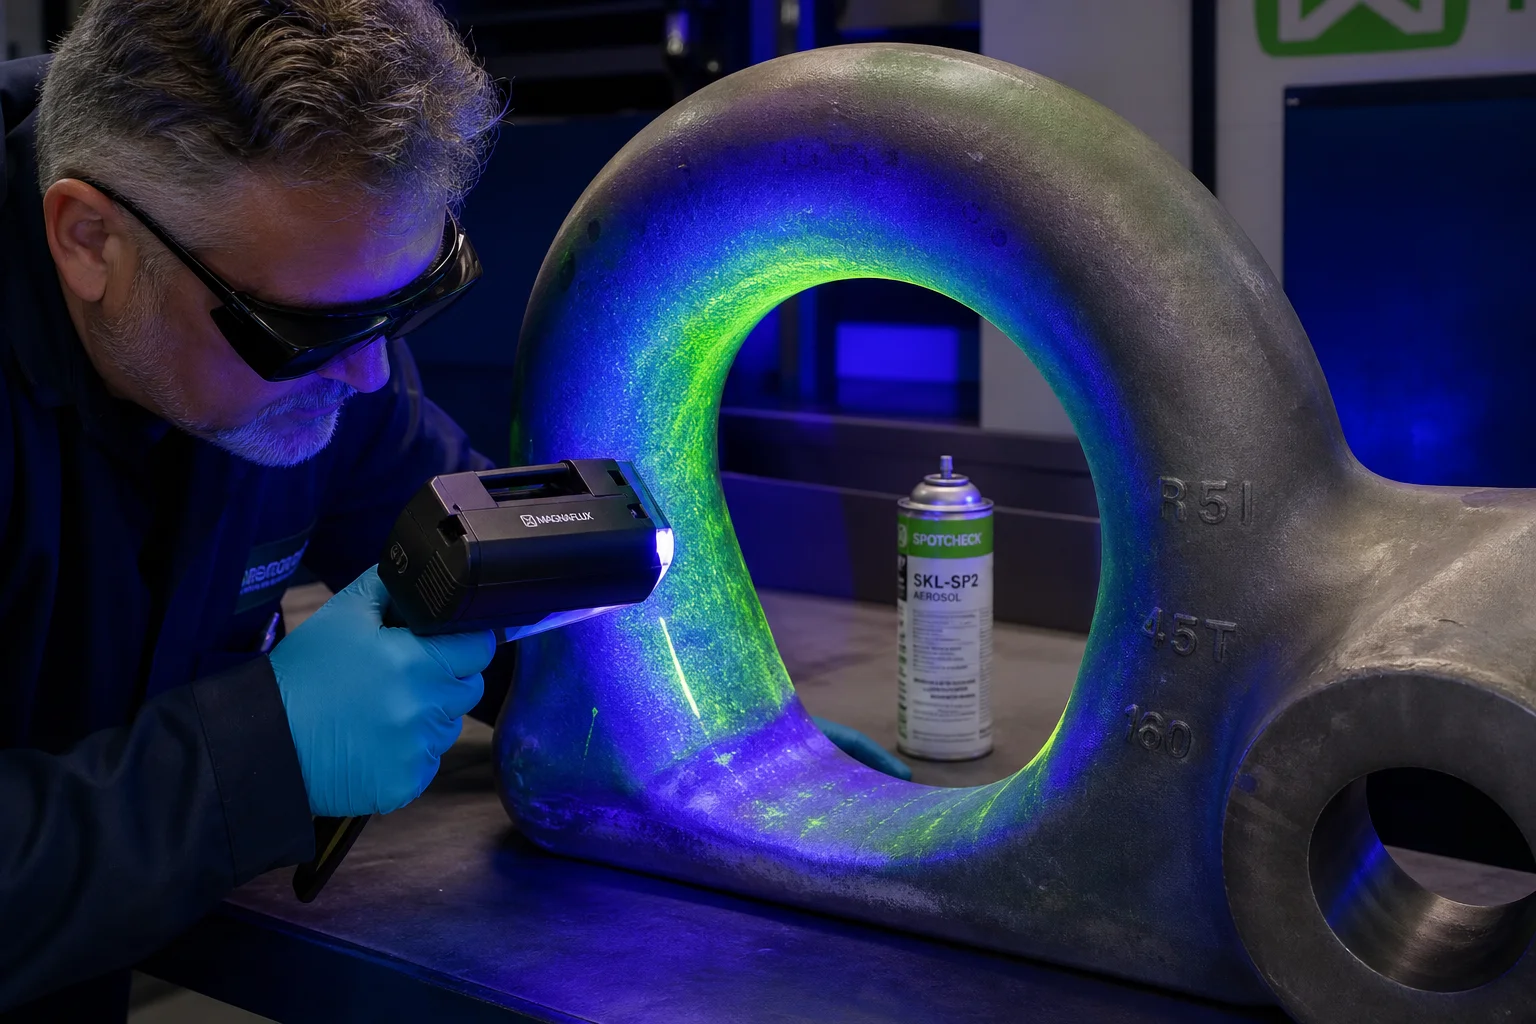 |Ультразвуковой контроль (UT) |EN 10228-3 Класс 3 / IACS UR M3 | 100-процентное объёмное сканирование верхней части скобы и ушек вилки; отсутствие внутренних пустот |
7. Возможности литья для морских крепёжных изделий на заводе Dandong City Pengxin Machinery Co., Ltd.
Производство морских литых крепёжных изделий классов R4, R4S и R5 требует подтверждённого одобрения литейного производства, чистого вакуумно-индукционного плавления, компьютеризированных установок термообработки с закалкой и отжигом, а также партнёрства в области проведения испытаний на высокие нагрузки.
Компания Dandong City Pengxin Machinery Co., Ltd. поставляет полностью сертифицированные готовые к эксплуатации литые изделия для морских крепёжных и якорных соединений:
- Высокопрочные морские сплавы : Сертифицированное производство литых сталей классов DNV R3, R4, R4S и R5 с содержанием никеля, хрома и молибдена, а также низкотемпературных конструкционных сталей (ASTM A352 LCC).
- Тяжёлое литейное производство : Завод тяжёлого литья площадью 80 000 м² с двумя мостовыми кранами, способными заливать отдельные литые изделия из легированной стали массой от 200 кг до 25 тонн.
- Внутризаводская компьютеризированная термообработка : Автоматизированные печи с передвижными подставками и резервуарами для полимерной закалки с перемешиванием, обеспечивающие подтверждённые пределы прочности при растяжении с австрия .
- Точная обработка с помощью ЦНС : Тяжёлые горизонтальные расточные станки, обеспечивающие обработку отверстий под вилкообразные пальцы за одну установку с соблюдением соосности .
- Одобрения классификационных обществ : Утверждённые протоколы испытаний и контроля для наблюдаемых испытаний DNV, ABS, Lloyd's Register, BV и CCS, предоставляющие полные морские сертификаты EN 10204 3.2 и журналы результатов контрольных испытаний на разрыв.
Заключение
Отливки для оффшорных креплений и глубоководных якорей работают на пределе возможного: экстремальное растяжение в океане, циклическая усталость от волн и коррозия под водой. Обеспечение 25-летней безопасности удержания на месте без катастрофического разрыва троса требует ультрачистой металлургии сплавов на основе никеля, хрома и молибдена (марка R4/R5), строгого ограничения твёрдости ( ) для предотвращения водородного охрупчивания, подтверждённых ударной вязкости по Шарпи и вязкости разрушения при трещинообразовании (CTOD), а также гидравлических контрольных испытаний на разрыв в полном масштабе. Ударная вязкость по Шарпи и вязкость разрушения по CTOD, а также испытания на полномасштабную гидравлическую пробную нагрузку на растяжение.
Сотрудничество с опытным интегрированным производителем тяжёлых отливок и прецизионной обработки гарантирует надёжную фиксацию ваших плавучих оффшорных платформ и ветрогенераторов даже во время самых мощных штормов на планете.
Свяжитесь с компанией Dandong City Pengxin Machinery Co., Ltd., чтобы представить чертежи оборудования для швартовки на море или назначить проверку со стороны классификационного общества.
Компания Dandong City Pengxin Machinery Co., Ltd. — тяжелые литые изделия и прецизионная обработка, с 1958 года.
Содержание
- 1. Динамические поля напряжений и виды разрушений в глубоководных швартовочных системах
- 2. Металлургия и химический контроль для морских якорных сталей классов R4, R4S и R5
- 3. Инженерия литья высокой надёжности и направленная кристаллизация
- 4. Многоступенчатая закалка и отпуск (Q&T)
- 5. Точная обработка отверстий под палец и профилей на станках с ЧПУ
- 6. Испытания на пробную нагрузку в полном масштабе и недеструктивные стандарты качества
- 7. Возможности литья для морских крепёжных изделий на заводе Dandong City Pengxin Machinery Co., Ltd.
- Заключение