
 EN
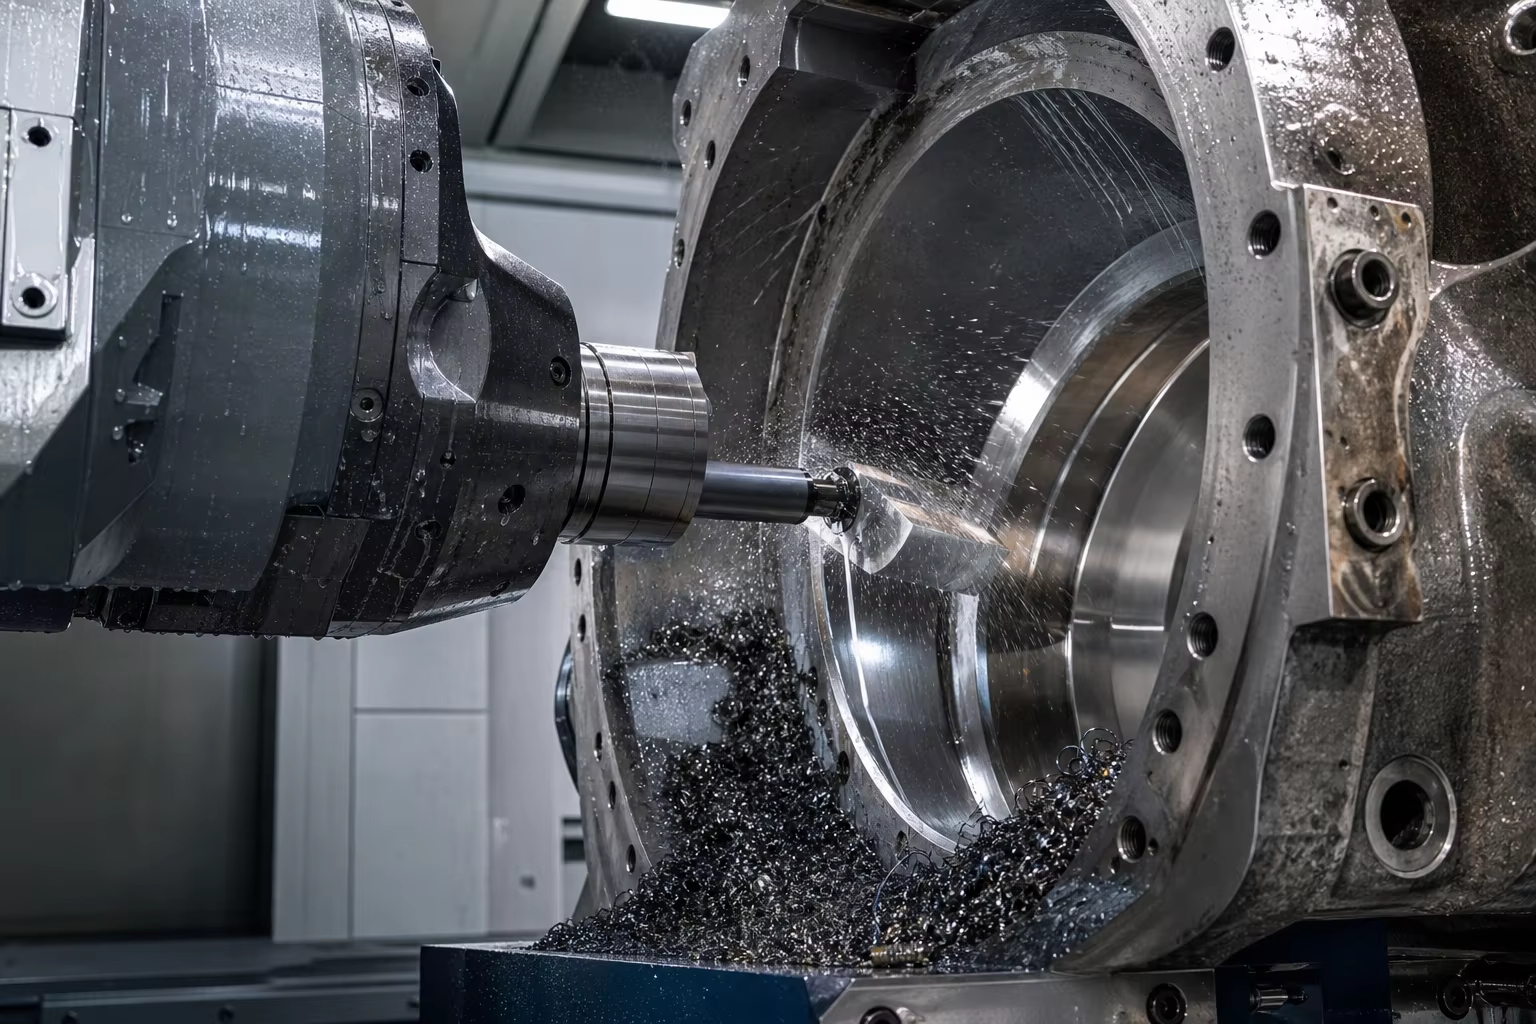
Meta Description: Una guida ingegneristica completa sui getti per valvole principali del vapore e carcasse di turbina negli impianti termoelettrici supercritici e ultra-supercritici (USC). Esplorare gli acciai resistenti alla deformazione viscosa Cr-Mo e 9Cr-1Mo-V-Nb (ASTM A217 WC9 e C12A / grado 91), il controllo della ferrite delta, il trattamento termico post-saldatura (PWHT) multistadio e la conformità ai requisiti di qualità ASME Sezione III/VIII.
In impianti di generazione energetica a carbone supercritici (SC) e ultra-supercritici (USC), a turbina a gas a ciclo combinato (CCGT) e nucleari avanzati, le valvole di intercettazione del vapore principale, le valvole di regolazione, i corpi delle valvole di risurriscaldamento e le carcasse interne/esterne delle turbine a vapore ad alta pressione operano in condizioni termodinamiche estreme:
- Temperature operative del vapore principale : ()
- Pressioni operative del vapore principale : ()
In queste severe condizioni di pressione e temperatura, gli acciai al carbonio e gli acciai basso-legati standard perdono completamente la loro resistenza strutturale e subiscono un rapido cavitazione da fluenza ad alta temperatura, microfessurazione ai bordi dei grani, esfoliazione per ossidazione da vapore e fatica da bruschi cicli termici durante gli avvii/arresti della rete elettrica .
Resistere a una vita utile progettata di 30 anni (250.000 ore) senza rottura da vapore richiede una metallurgia specializzata per fusioni ad alta temperatura: fusione Acciai cromo-molibdeno resistenti alla fluenza (ASTM A217 grado WC9 / 2,25Cr-1Mo) e avanzato Acciai modificati al 9Cr-1Mo-V-Nb (ASTM A217 grado C12A / grado fuso 91 / 1.4903) mantenendo un controllo rigoroso sulla ferrite delta ( ) ed eseguendo un trattamento termico post-saldatura automatizzato a più stadi Trattamento termico post-saldatura (PWHT a )) e rispettando Codice ASME per caldaie e recipienti a pressione (BPVC), Sezione III / Sezione VIII e norma EN 12952 .
Questa guida tecnica fornisce un’analisi ingegneristica esaustiva della metallurgia delle leghe resistenti alla deformazione viscosa, della modellazione di getti DFM con sezioni spesse e sottili, del trattamento termico multistadio, della lavorazione CNC a 5 assi delle guarnizioni per vapore e degli standard di conformità qualitativa nucleare/termica.
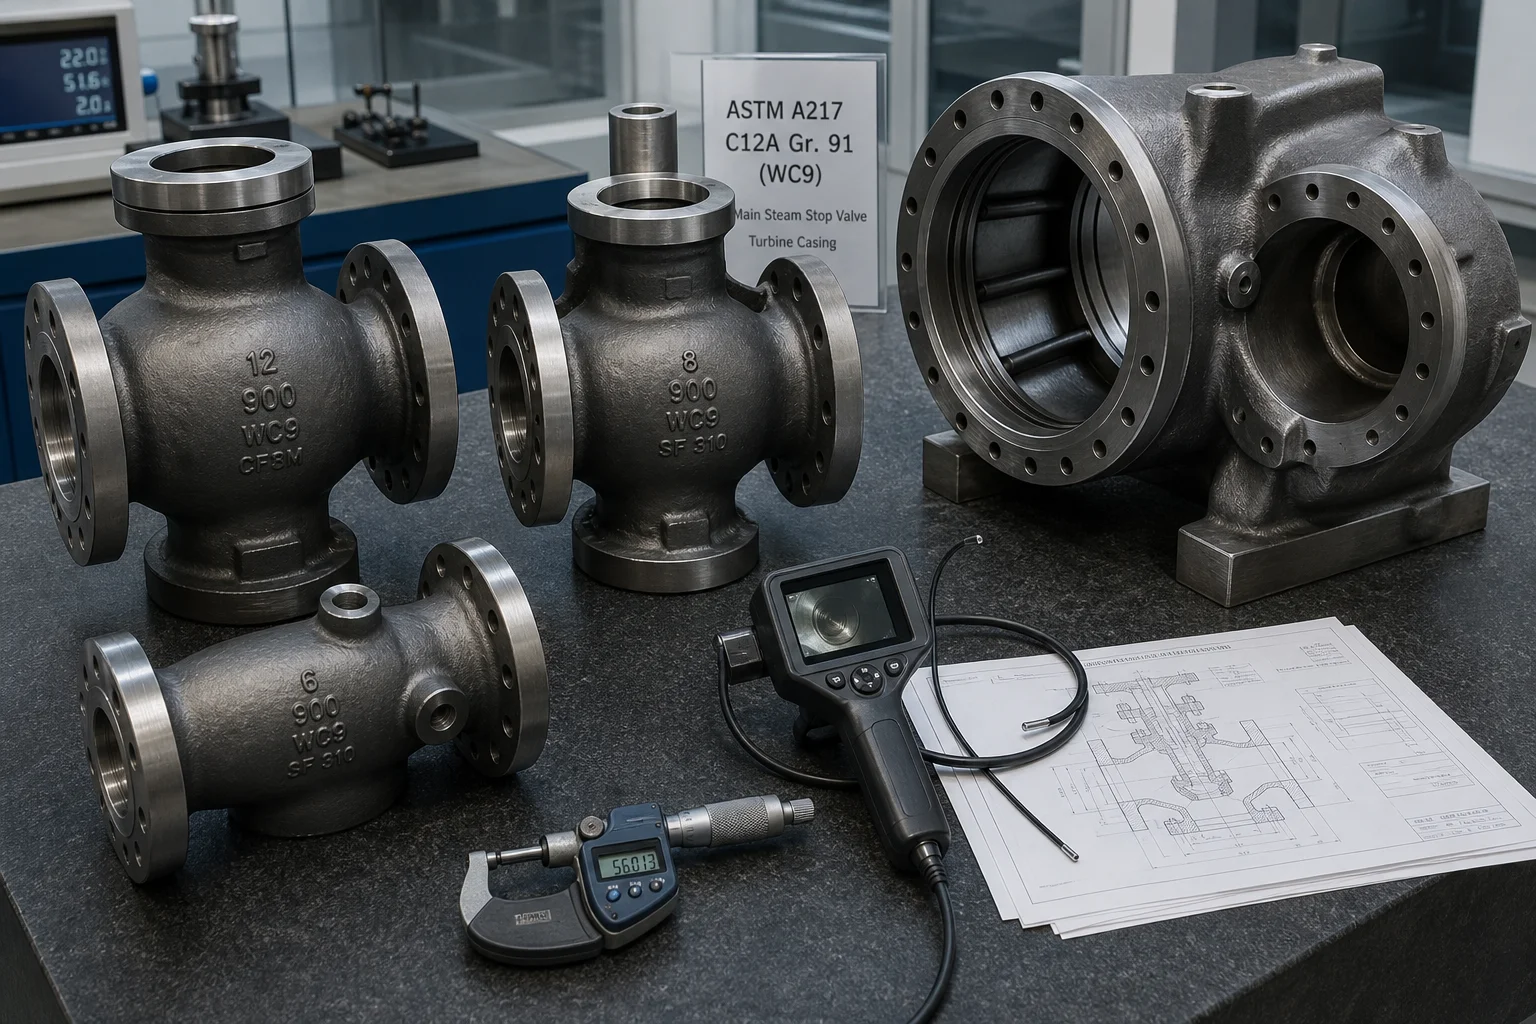
1. Regimi termodinamici operativi e modalità di rottura ad alta temperatura
                     ┌──────────────────────────────────────────────┐
                     │ Supercritical Steam (560 °C - 620 °C, 300 bar)│
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Long-Term Creep Rupture       │ │ Thermal Shock Low-Cycle Fatig │ │ Type IV Heat-Affected Cracking│
│ (Diffusion-controlled void    │ │ (Rapid thermal gradients      │ │ (Fine-grained HAZ softening   │
│  formation on prior austenite)│ │  during plant load ramping)   │ │  leading to premature failure)│
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Componente per centrali elettriche | Condizione e pressione del vapore | Modalità di rottura critica da prevenire | Soluzione per grado di materiale |
|---|---|---|---|
| Corpi delle valvole di intercettazione e di regolazione del vapore principale HP | / | Rottura da deformazione viscosa ad alta temperatura, distorsione della sede | Ghisa grado 91 (ASTM A217 C12A / 1.4903) |
| Valvole di riscaldamento intermedio a pressione intermedia (IP) | / | Fessurazione da fatica termica, perdita di vapore in bypass | ASTM A217 Grado C12A / Grado WC9 |
| Corpi esterni ed interni della turbina ad alta pressione (HP) | Gradiente termico + pressione di espansione multistadio | Perdita di vapore al giunto a flangia del corpo, deformazione per fluage | ASTM A217 Grado WC9 (2,25Cr-1Mo) / C12A |
| Valvole di ritegno principali per l’alimentazione dell’acqua alla caldaia | / | Erosione-cavitazione ad alta pressione, riduzione dello spessore della parete | ASTM A217 Grado WC6 (1,25Cr-0,5Mo) / WCB |
2. Metallurgia delle leghe resistenti alla deformazione viscosa e gerarchia dei materiali
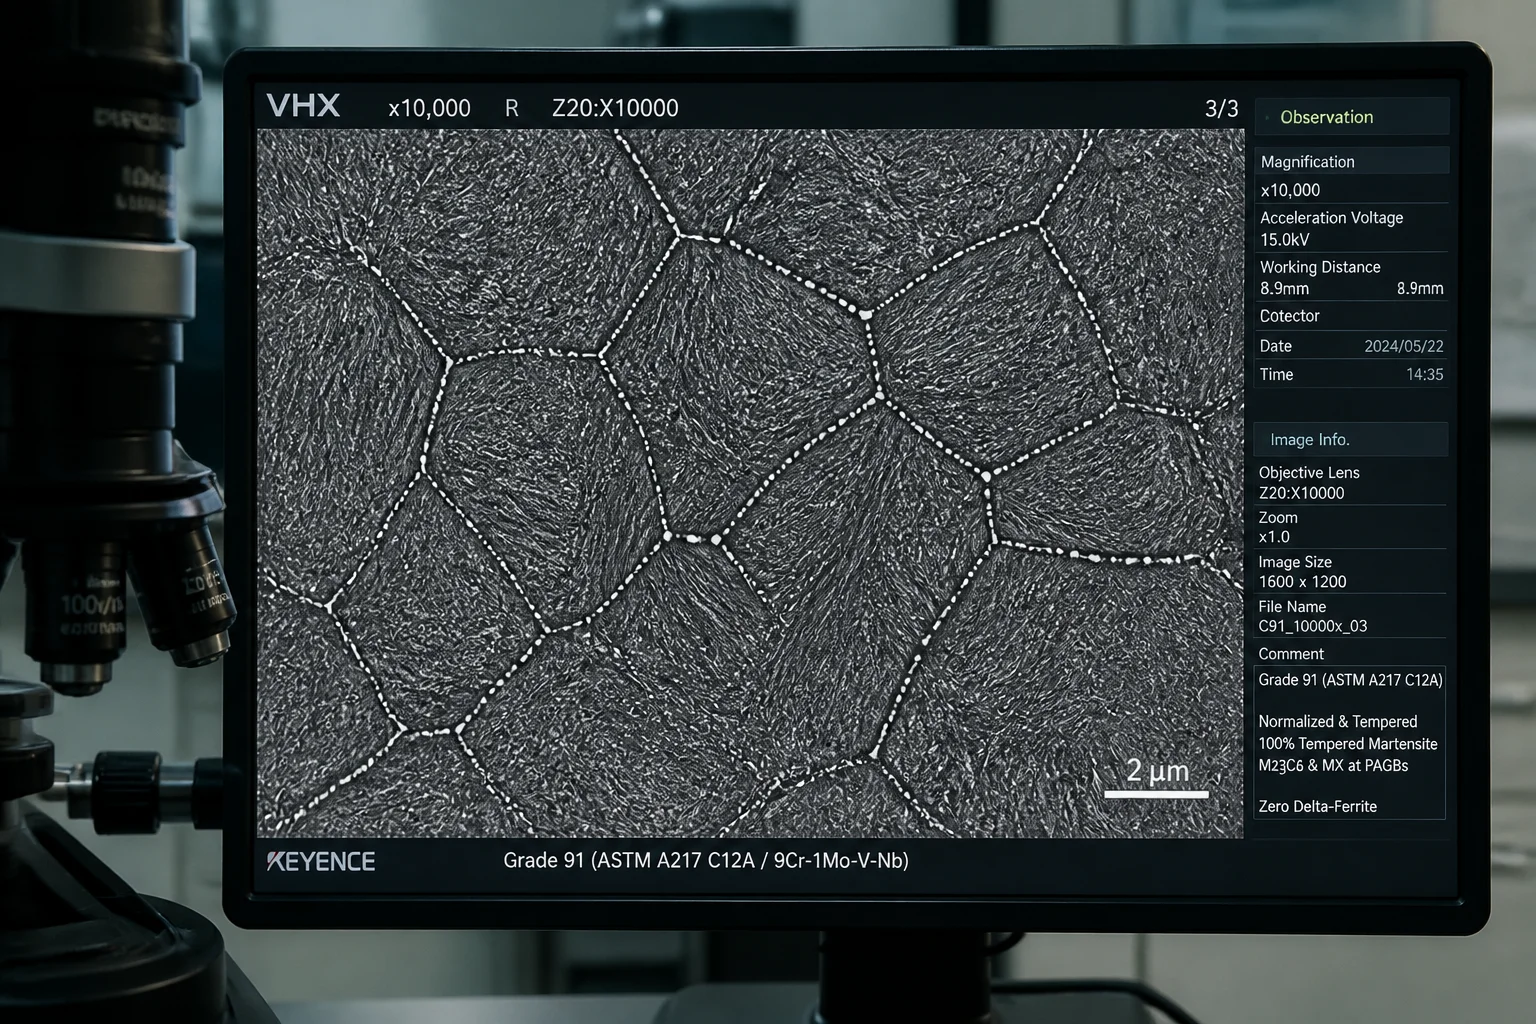
A. ASTM A217 Grado C12A (ghisa modificata 9Cr-1Mo-V-Nb / Grado 91)
Il Grado C12A rappresenta il massimo livello degli acciai ferritico-martensitici ad alte temperature per servizi a vapore ultra-sopraccritici fino a :
| Elemento chimico | Intervallo obiettivo (in peso%) | Funzione metallurgica critica ad alte temperature |
|---|---|---|
| Carbonio (C) | Ottimizza la frazione volumetrica di carburi primari senza compromettere la saldabilità | |
| Cromo (Cr) | Forma uno strato protettivo pellicola di cromia resistente all’ossidazione da vapore | |
| Molibdeno (Mo) | Indurimento per soluzione solida della matrice martensitica; migliora la resistenza alla deformazione viscosa | |
| Vanadio (V) | Cruciali : Forma carbonitruri ultrafini ( ) che bloccano le dislocazioni | |
| Niobio (Nb) | Forma precipitati stabili di che impediscono l’ingrossamento dei grani di austenite precedente | |
| Azoto (N) | Si combina con V e Nb per formare precipitati di tipo MX; mantiene la resistenza alla deformazione viscosa | |
| Nichel + Manganese | Limite severa : Alta abbassa la al di sotto del trattamento termico post-saldatura (PWHT) | |
| Delta-ferrite ( ) | (Strettamente zero) | La delta-ferrite riduce drasticamente la resistenza a rottura per fluage e la tenacità d’urto |
- Obiettivo microstrutturale : martensite completamente temprata con fina substruttura a lamine decorata da carburi ai bordi e precipitati intra-lamina .
B. ASTM A217 Grado WC9 (Acciaio fuso 2,25Cr-1Mo)
Per servizio subcritico e supercritico standard fino a , Grado WC9 (2,25% Cr – 1,0% Mo) offre un eccezionale equilibrio tra duttilità a creep, conducibilità termica e saldabilità comprovata:
- Composizione nominale : .
- Proprietà meccaniche (normalizzate e temprate) : .
3. Solidificazione direzionale e fusione DFM da sezione spessa a sezione sottile
I corpi delle valvole per impianti a vapore e le carcasse delle turbine presentano geometrie complesse resistenti alla pressione: flange di collo massicce ( di spessore) si intersecano con bacini di flusso più sottili ( ).
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Master Tooling & Ceramic Shell/Sand Molding │
│    • High-rigidity molds resist ferrostatic expansion       │
├─────────────────────────────────────────────────────────────┤
│ 2. CAE Solidification Simulation (MAGMA / ProCAST)          │
│    • Predicts internal shrinkage at internal valve seat ribs │
├─────────────────────────────────────────────────────────────┤
│ 3. Insulated Exothermic Feeder Sleeves over Main Flanges    │
│    • High thermal modulus feeder risers maintain liquid feed│
│      pathway into heavy valve neck                          │
├─────────────────────────────────────────────────────────────┤
│ 4. Heavy Steel Chills at Internal Seat Pockets              │
│    • Accelerates freezing at deep internal seat intersections│
│    • Guarantees 100% volumetric soundness (RT Level 1)      │
└─────────────────────────────────────────────────────────────┘
4. Normalizzazione multistadio e trattamento termico post-saldatura (PWHT)
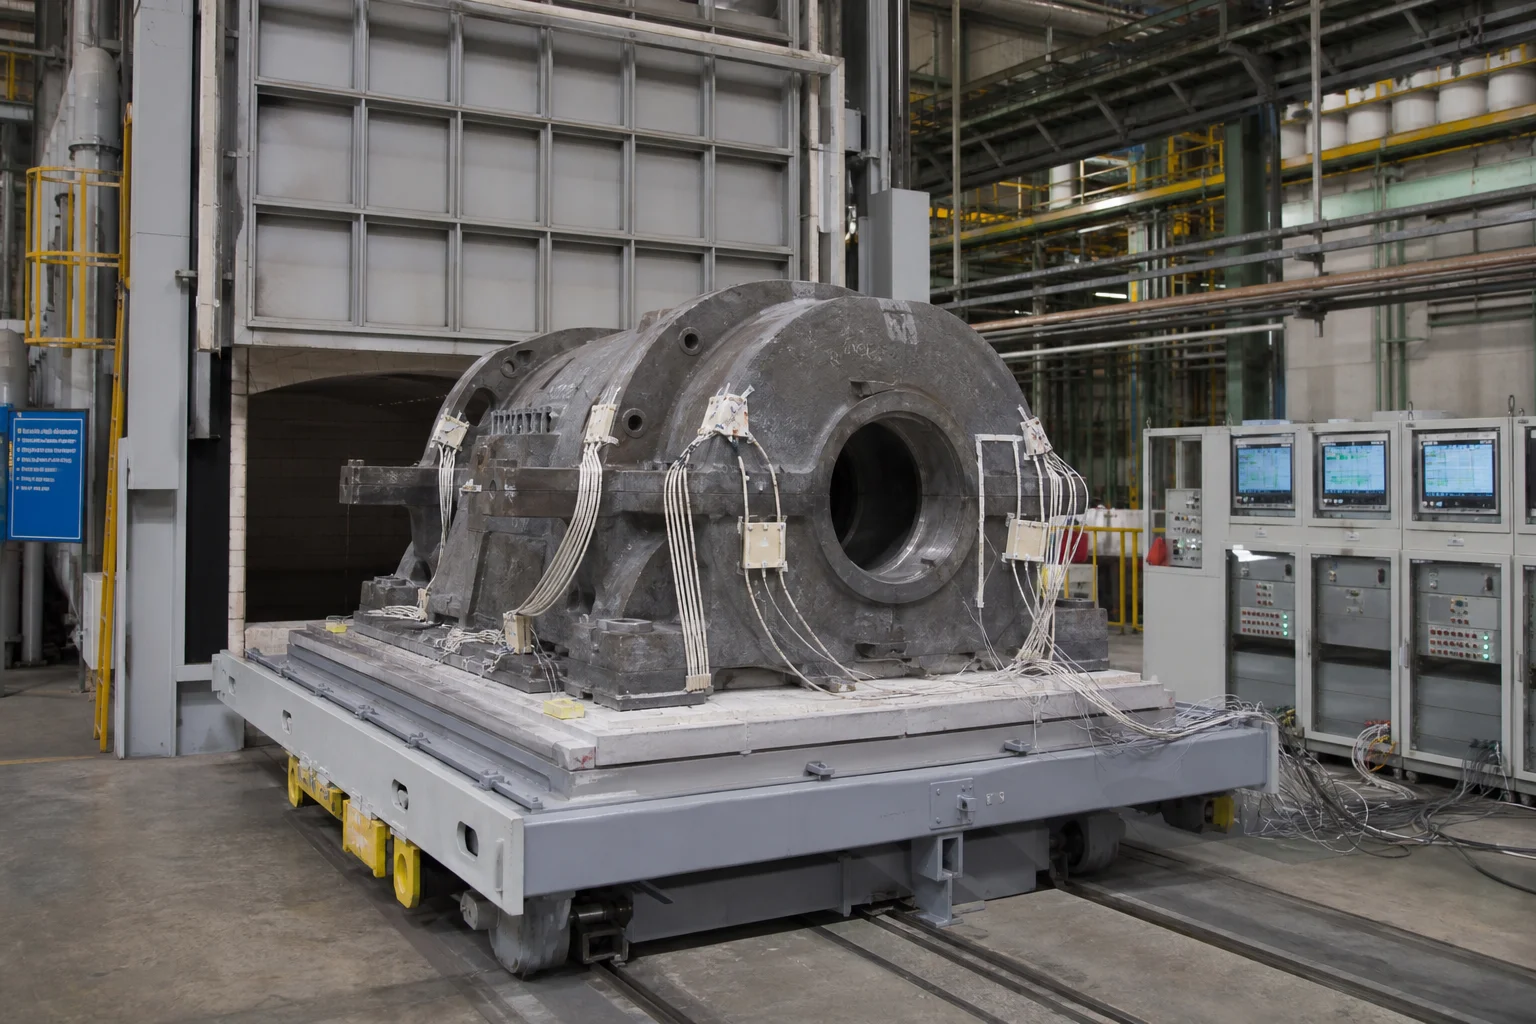
Il trattamento termico dell’acciaio fuso grado C12A / grado 91 richiede un controllo rigoroso della finestra termica:
As-Cast State: Coarse Untempered Martensite + Delta Ferrite
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 1. High-Temperature Normalizing (1,040 °C – 1,080 °C)  │
│    (Fully dissolves all carbides into single-phase $\gamma$)│
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼  Forced Air Blast / High-Agitation Quench
┌────────────────────────────────────────────────────────┐
│ 2. Rapid Cooling (Cooling Rate $>5\text{ °C/sec}$)     │
│    (Bypasses ferrite/pearlite nose; forms 100% $\alpha'$) │
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 3. Precision High-Temperature Tempering (730 °C – 760 °C)
│    • Strict window: Must be $>730\text{ °C}$ for creep │
│      stability, but strictly $< Ac_1$ ($790\text{ °C}$)│
│    • Soaked for 4–8 hours; precipitates MX carbonitrides│
└────────────────────────────────────────────────────────┘
5. Fresatura CNC multiasse delle guarnizioni a vapore e delle flange
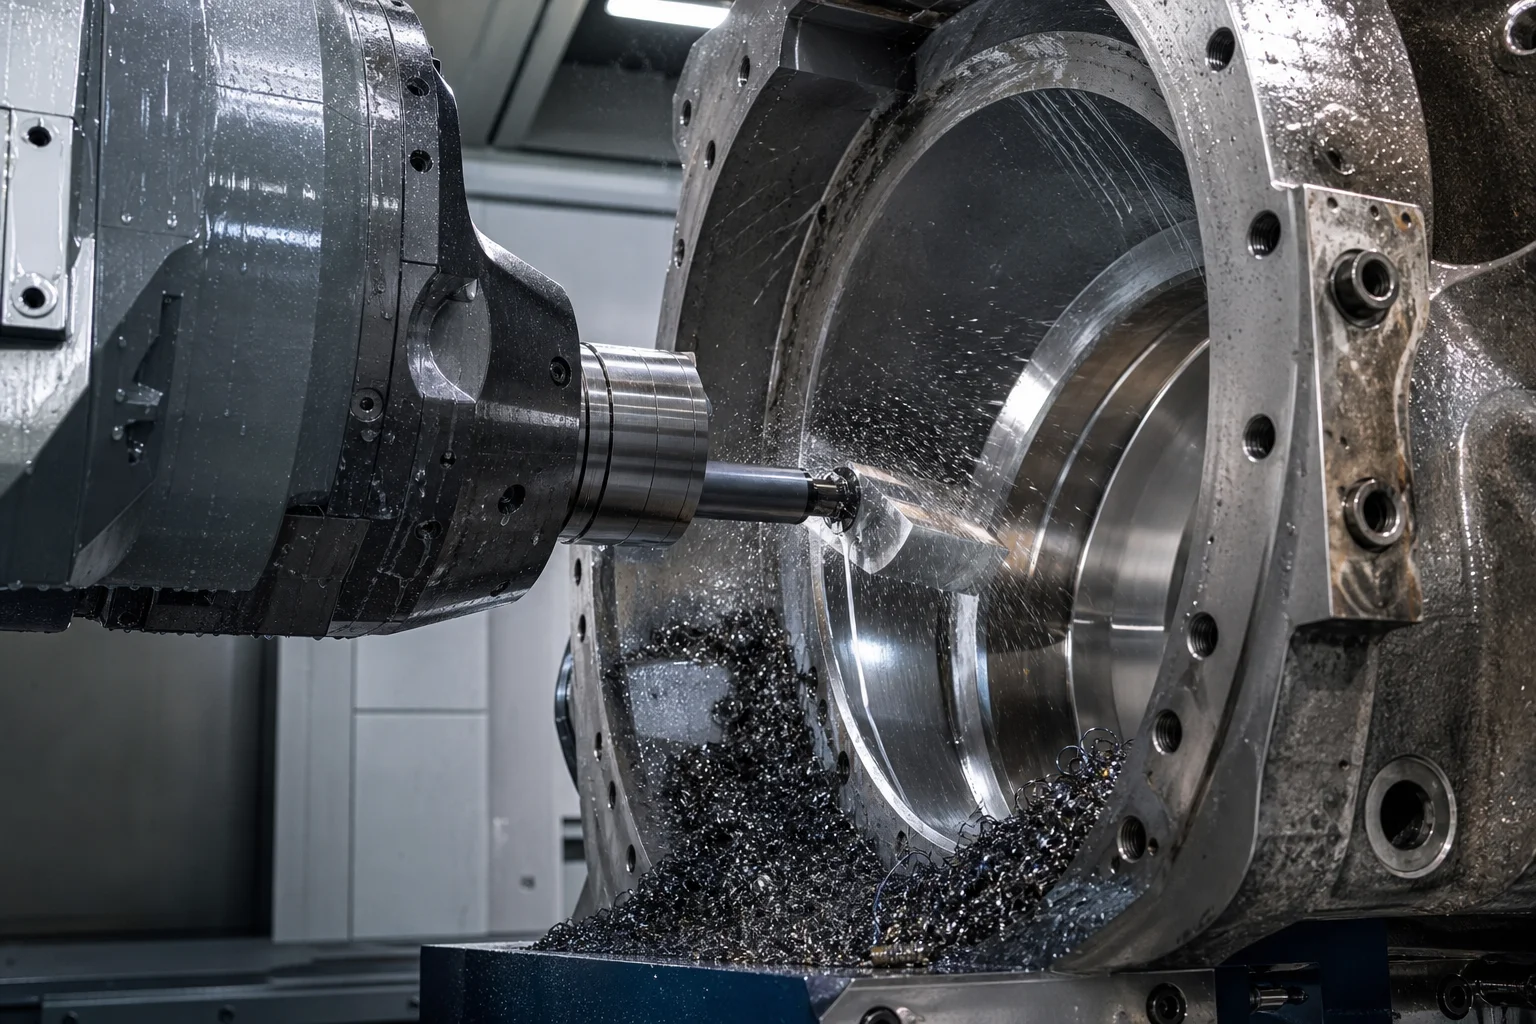
Le valvole a vapore funzionanti a 300 bar subiranno un’erosione da filatura del vapore ad alta pressione su qualsiasi minima imperfezione del sedile:
Operazioni CNC di precisione:
- Lavorazione interna della tasca dell’anello di seduta : Fresatrici orizzontali CNC a 5 assi ad alta rigidità fresano con precisione le tasche interne di seduta delle valvole, mantenendo l’escursione e la perpendicolarità entro .
- Rivestimento superficiale in Stellite 6 : Saldatura automatica di precisione PTA (Plasma Transferred Arc) di Stellite 6 ( ) sulle facce di seduta delle valvole, seguita da rettifica CNC diamantata ( ).
- Facce di tenuta flangiate zigrinate : Finitura zigrinata concentrica secondo ASME B16.5 ( ) attivato su grandi torni verticali per alesatura.
6. Norme complete di garanzia della qualità nucleare e dell’energia
| Categoria di ispezione | Norma / Specifica di prova | Criteri di accettazione |
|---|---|---|
| Prova Radiografica (RT) | ASME B16.34 / ASTM E446 / ASTM E186 | ispezione radiografica volumetrica al 100 % di tutte le pareti resistenti alla pressione; Accettazione Livello 1/2 |
| Controllo ultrasonico (UT) | EN 12680-3 / ASME Sec V Art 4 | scansione volumetrica al 100 % su flange pesanti e aree di sede; zero indicazioni lineari critiche |
| Prova con Particelle Magnetiche (MT) | ASME Sec VIII Div 1 App 6 / ASTM E709 | controllo magnetoscopico fluorescente al 100 % su tutti i cestelli di flusso interni, preparazioni saldature e raccordi di sede; zero fessure |
| Trazione ad alta temperatura e deformazione lenta | ASTM E21 ( ) / ASTM E139 Rottura per deformazione lenta | Resistenza allo snervamento ad alta temperatura e durata fino alla rottura per deformazione lenta verificate sulle prolunghe allegate |
| Prova idrostatica di tenuta del guscio | ASME B16.34 / ISO 5208 | pressione nominale a freddo ( ) mantenuta per ; caduta di pressione nulla |
7. Capacità di fusione per impianti a vapore presso Dandong City Pengxin Machinery Co., Ltd.
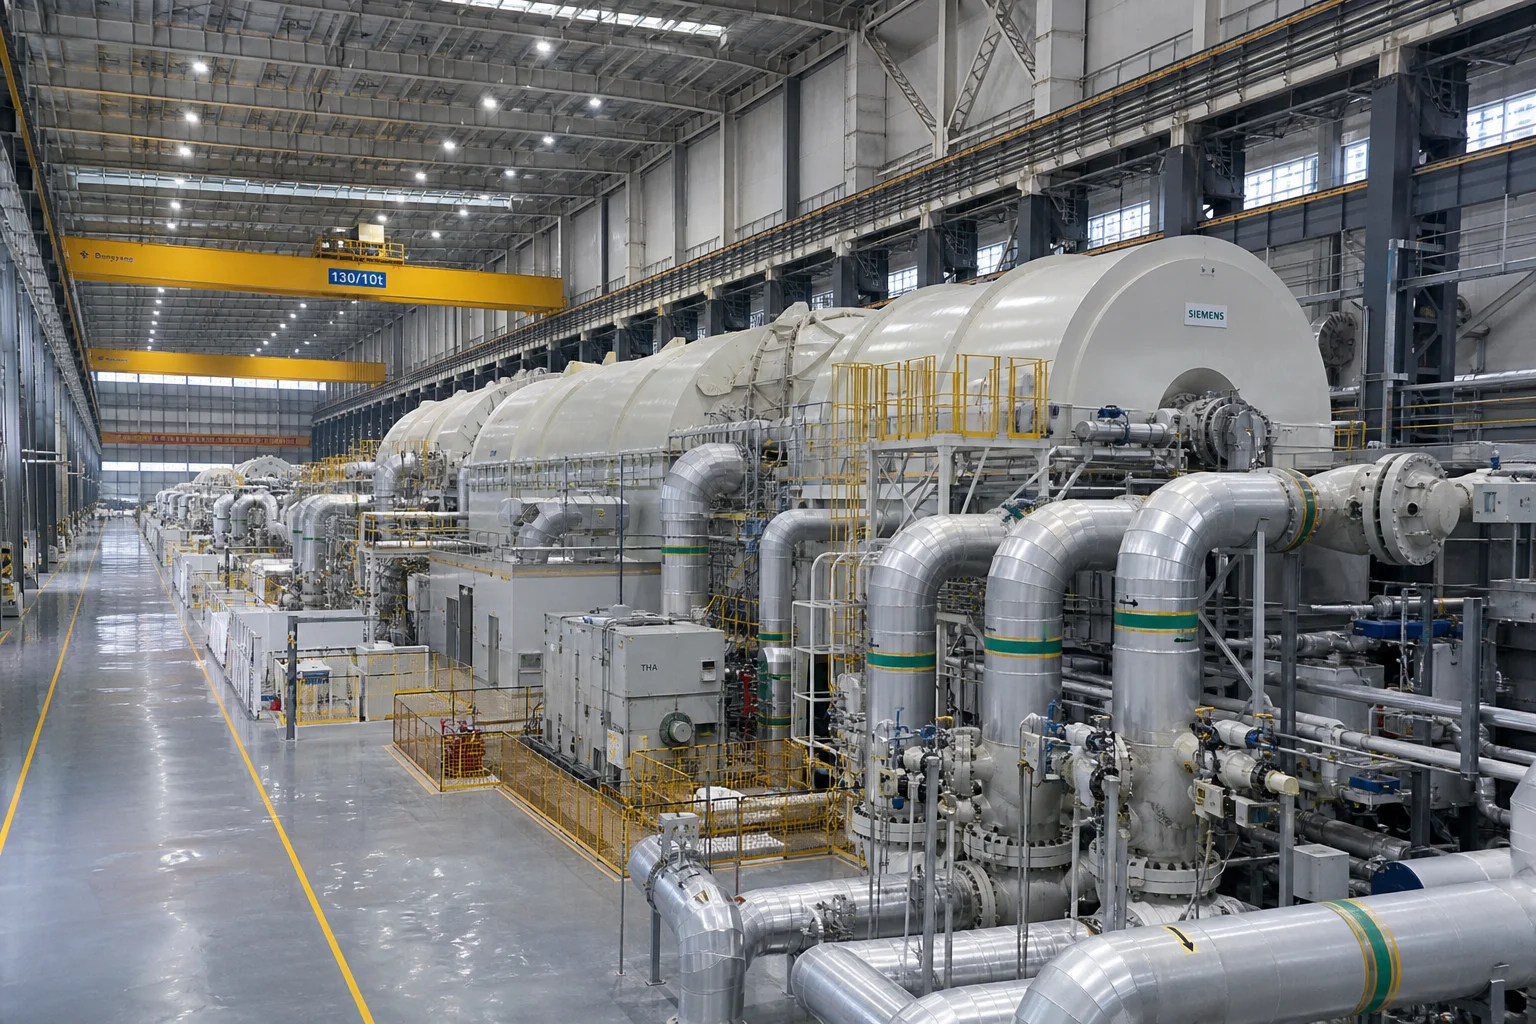
La produzione di getti per centrali termoelettriche a vapore supercritico ad alta temperatura richiede fusione ad induzione con leghe ad alto contenuto di elementi d’alloy, stampaggio in sabbia ceramica di precisione, forni per trattamento termico post-fusione controllati da computer e strutture complete per prove non distruttive.
Dandong City Pengxin Machinery Co., Ltd. fornisce getti finiti di valvole a vapore e di carcasse per turbine completamente certificati e pronti all'uso:
- Ampia competenza sugli acciai resistenti alla deformazione viscosa : Produzione certificata secondo le norme ASTM A217 gradi WC9, WC6, C12A (grado fuso 91) ed EN 10283 1.4903.
- Infrastruttura per carichi pesanti : Struttura di 80.000 m² dotata di due ponti mobili sovrapposti in grado di colare getti in acciaio legato singoli da 500 kg fino a 25 tonnellate.
- Forni computerizzati dedicati per il trattamento termico post-fusione (PWHT) : Forni elettrici e a gas automatizzati per trattamenti termici, con registrazione multicanale delle temperature tramite termocoppie per garantire una rigorosa uniformità termica durante il processo la durezza può raggiungere 68 ~ 73HRC dopo tempra e ritempratura.
- Lavorazione meccanica CNC avanzata a 5 assi : Fresatrici orizzontali di grandi dimensioni e torni verticali per la lavorazione finale delle superfici di tenuta del vapore, dei rivestimenti indurenti in Stellite e delle flange zigrinate.
- Certificazioni per impianti nucleari e termoelettrici : Certificato ISO 9001, fornisce certificati di ispezione completi EN 10204 3.1 e 3.2, rapporti RT/UT al 100 % e dati relativi ai test ad alta temperatura.
Conclusione
Le valvole principali del vapore e le carcasse delle turbine per impianti a potenza supercritica operano ai limiti termodinamici della metallurgia dell’acciaio ad alta temperatura. Garantire 250.000 ore di funzionamento sicuro senza rottura da fluage o perdite di vapore richiede una chimica controllata di lega a basso tenore di carbonio Cr-Mo-V-Nb (C12A / Grade 91), l’eliminazione totale della ferrite delta, un trattamento termico post-saldatura (PWHT) rigorosamente computerizzato ( ), e un’ispezione NDT volumetrica al 100 %.
Collaborare con un’azienda esperta e integrata, leader nella fusione pesante e nella lavorazione meccanica di precisione, garantisce che le vostre valvole e turbine per la generazione di energia operino con massima efficienza e assoluta sicurezza.
Contattare Dandong City Pengxin Machinery Co., Ltd. per inviare i disegni delle vostre valvole a vapore o delle carcasse delle turbine per centrali elettriche.
Dandong City Pengxin Machinery Co., Ltd. — Getti pesanti e lavorazione meccanica di precisione, dal 1958.
Indice dei Contenuti
- 1. Regimi termodinamici operativi e modalità di rottura ad alta temperatura
- 2. Metallurgia delle leghe resistenti alla deformazione viscosa e gerarchia dei materiali
- 3. Solidificazione direzionale e fusione DFM da sezione spessa a sezione sottile
- 4. Normalizzazione multistadio e trattamento termico post-saldatura (PWHT)
- 5. Fresatura CNC multiasse delle guarnizioni a vapore e delle flange
- 6. Norme complete di garanzia della qualità nucleare e dell’energia
- 7. Capacità di fusione per impianti a vapore presso Dandong City Pengxin Machinery Co., Ltd.
- Conclusione