
 EN
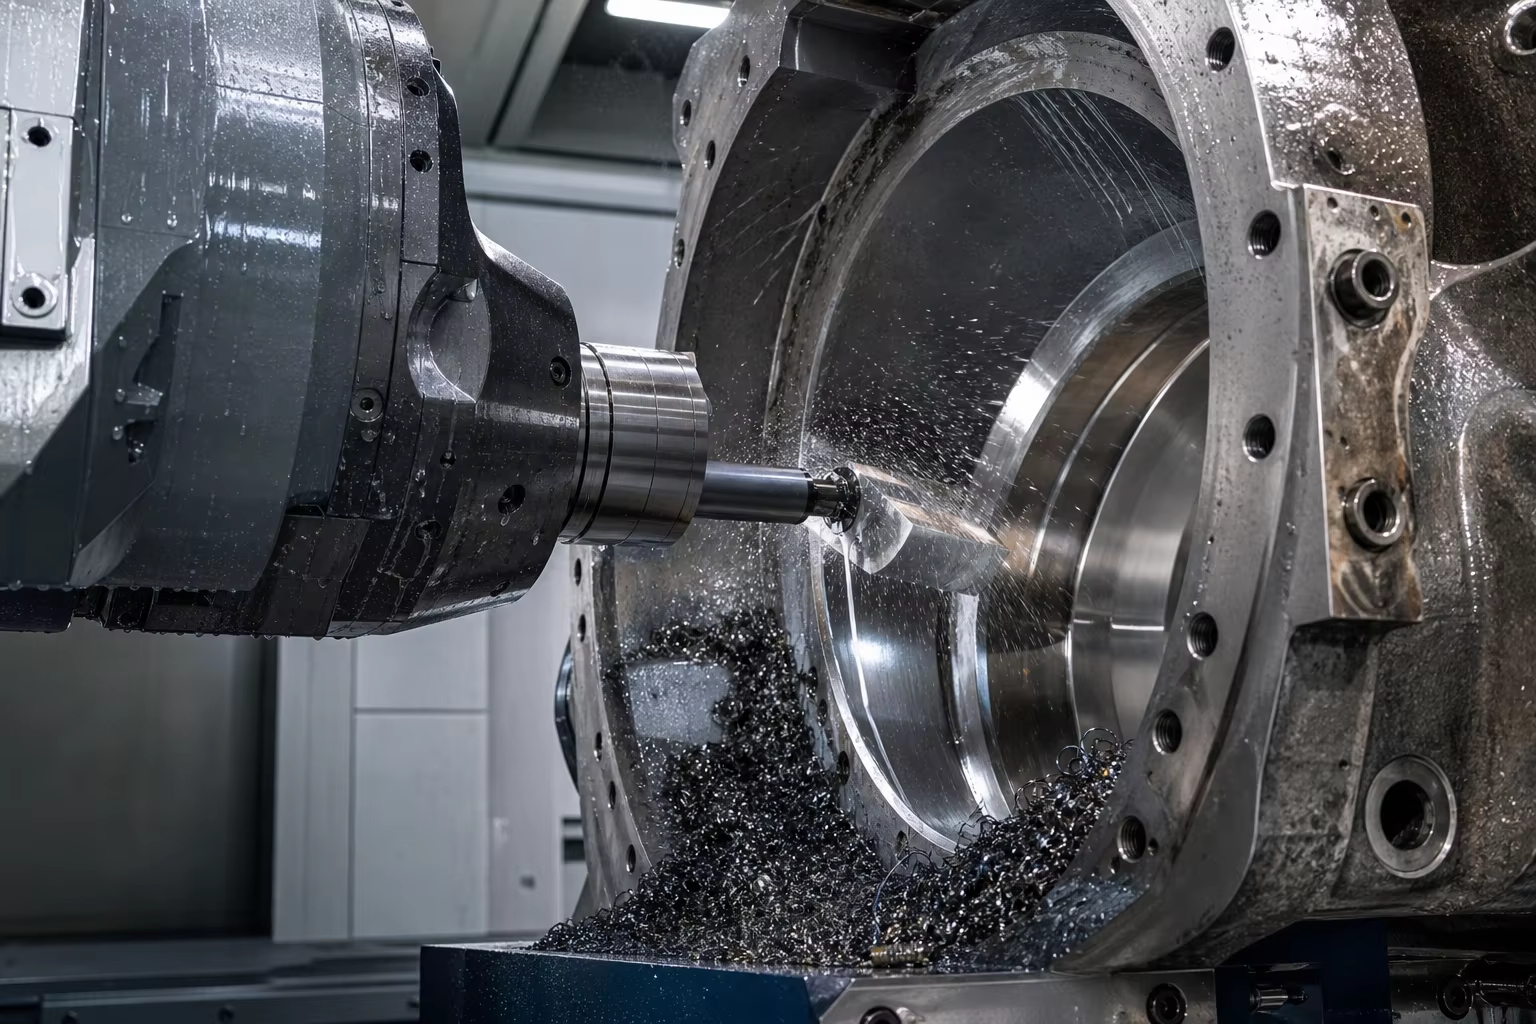
توضیحات متا: راهنمای مهندسی جامع برای ریختهگری شیر اصلی بخار و پوسته توربین در نیروگاههای با فشار بحرانی و فوقبحرانی (USC). بررسی فولادهای مقاوم در برابر خزش Cr-Mo و 9Cr-1Mo-V-Nb (ASTM A217 WC9 و C12A / درجه ۹۱)، کنترل دلتا-فریت، عملیات حرارتی پساز جوشکاری چندمرحلهای (PWHT) و انطباق با استانداردهای کیفی ASME بخش III/ VIII.
در نیروگاههای تولید برق با سوخت زغالسنگ در حالت فوقبحری (SC) و فوقفوقبحری (USC)، توربینهای گازی چرخه ترکیبی (CCGT) و نیروگاههای هستهای پیشرفته، شیرهای اصلی قطع بخار، شیرهای کنترلی، بدنههای شیرهای دوبارهگرمکننده و پوستههای داخلی و خارجی توربینهای بخار فشار بالا در شرایط ترمودینامیکی بسیار سختی کار میکنند:
- دمای عملیاتی بخار اصلی : ()
- فشار عملیاتی بخار اصلی : ()
تحت این شرایط سخت فشار-دما، فولادهای کربنی و فولادهای آلیاژی کم استاندارد تمام مقاومت ساختاری خود را از دست داده و دچار تخریب سریع میشوند. حفرهزایی ناشی از خزش در دمای بالا، ترکخوردگی ریزدانهای در مرزدانهها، لایهبرداری اکسیداسیون بخار و خستگی ناشی از چرخههای شدید تغییر دما در زمان راهاندازی و خاموشکردن شبکهٔ برق .
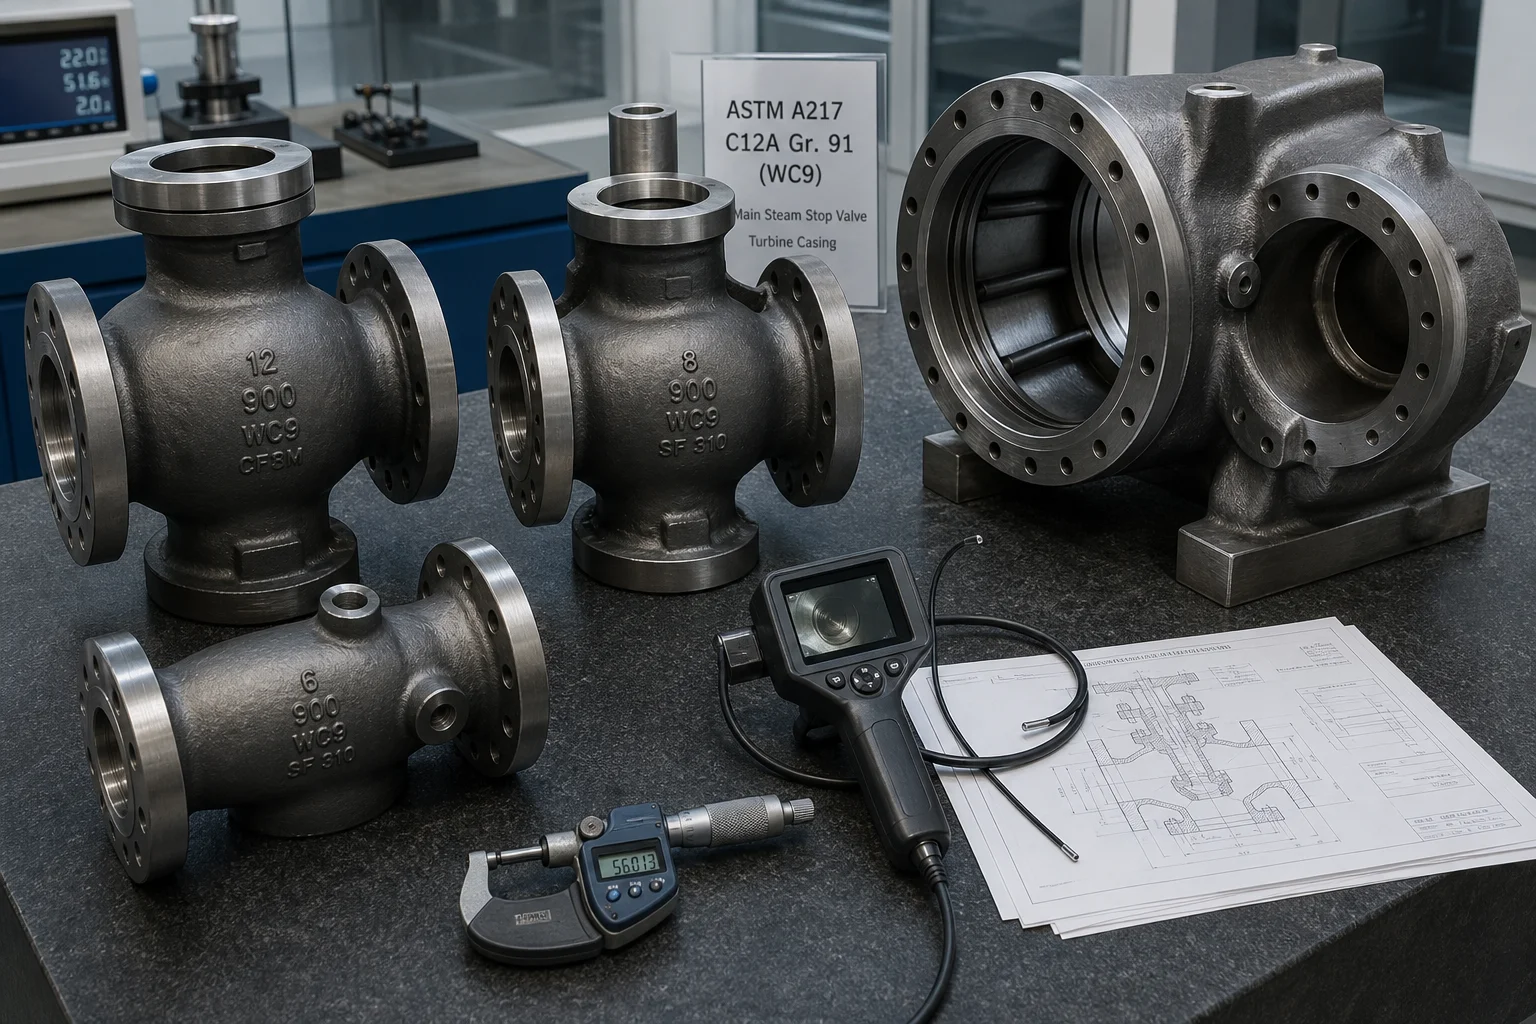
پایدار ماندن در طول عمر طراحی سیساله (۲۵۰۰۰۰ ساعت) بدون پارگی بخار، مستلزم متالورژی ریختهگری ویژهٔ مقاوم در برابر دمای بالا است: ریختهگری فولادهای کروم-مولیبدن مقاوم در برابر خزش (استاندارد ASTM A217 درجهٔ WC9 / ۲٫۲۵Cr-۱Mo) و پیشرفته فولادهای اصلاحشده ۹Cr-۱Mo-V-Nb (استاندارد ASTM A217 درجهٔ C12A / درجهٔ ریختهگری ۹۱ / ۱٫۴۹۰۳) با نظارت دقیق بر فریت دلتا ( )، انجام عملیات حرارتی پس از جوشکاری بهصورت خودکار و چندمرحلهای ( عملیات حرارتی پس از جوشکاری (PWHT در )) و رعایت استانداردهای مربوطه کد انجمن مهندسان مکانیک آمریکا برای دیگها و ظروف فشار (BPVC)، بخش سوم و بخش هشتم و استاندارد EN 12952 .
این راهنمای فنی تحلیل مهندسی جامعی از متالورژی آلیاژهای مقاوم در برابر خزش، مدلسازی ریختهگری DFM برای اتصال بخشهای ضخیم به نازک، عملیات حرارتی چندمرحلهای، ماشینکاری درزبند بخار با دستگاههای CNC پنجمحوره و استانداردهای انطباق با کیفیت هستهای و حرارتی ارائه میدهد.
۱. حالتهای ترمودینامیکی کاری و شیوههای شکست در دمای بالا
                     ┌──────────────────────────────────────────────┐
                     │ Supercritical Steam (560 °C - 620 °C, 300 bar)│
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Long-Term Creep Rupture       │ │ Thermal Shock Low-Cycle Fatig │ │ Type IV Heat-Affected Cracking│
│ (Diffusion-controlled void    │ │ (Rapid thermal gradients      │ │ (Fine-grained HAZ softening   │
│  formation on prior austenite)│ │  during plant load ramping)   │ │  leading to premature failure)│
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| اجزای نیروگاه | شرایط بخار و فشار | نوع شکست بحرانی که باید جلوگیری شود | راهحل درجه مواد |
|---|---|---|---|
| بدنههای شیر قطع و کنترل اصلی بخار HP | / | شکست ناشی از خزش در دمای بالا، تغییر شکل نشیمنگاه | ریختهگری درجه ۹۱ (ASTM A217 C12A / ۱٫۴۹۰۳) |
| شیرهای بازگرمکننده فشار متوسط (IP) | / | ترکخوردگی ناشی از خستگی حرارتی، نشت جریان بخار دور زدنی | استاندارد ASTM A217 درجه C12A / درجه WC9 |
| پوستههای داخلی و خارجی توربین فشار بالا (HP) | گرادیان فشاری چندمرحلهای همراه با گرادیان حرارتی | نشت بخار از محل اتصال پوستهها با فلنج تقسیمشده، خزش و خمشدن پوسته | استاندارد ASTM A217 درجه WC9 (۲٫۲۵Cr-۱Mo) / C12A |
| شیرهای بررسی آب تغذیه اصلی دیگ بخار | / | فرسایش-حفرهزدایی فشار بالا، کاهش ضخامت دیواره | استاندارد اِستِم A217، درجه WC6 (۱٫۲۵Cr-۰٫۵Mo) یا WCB |
۲. متالورژی آلیاژ مقاوم در برابر خزش و سلسلهمراتب مواد
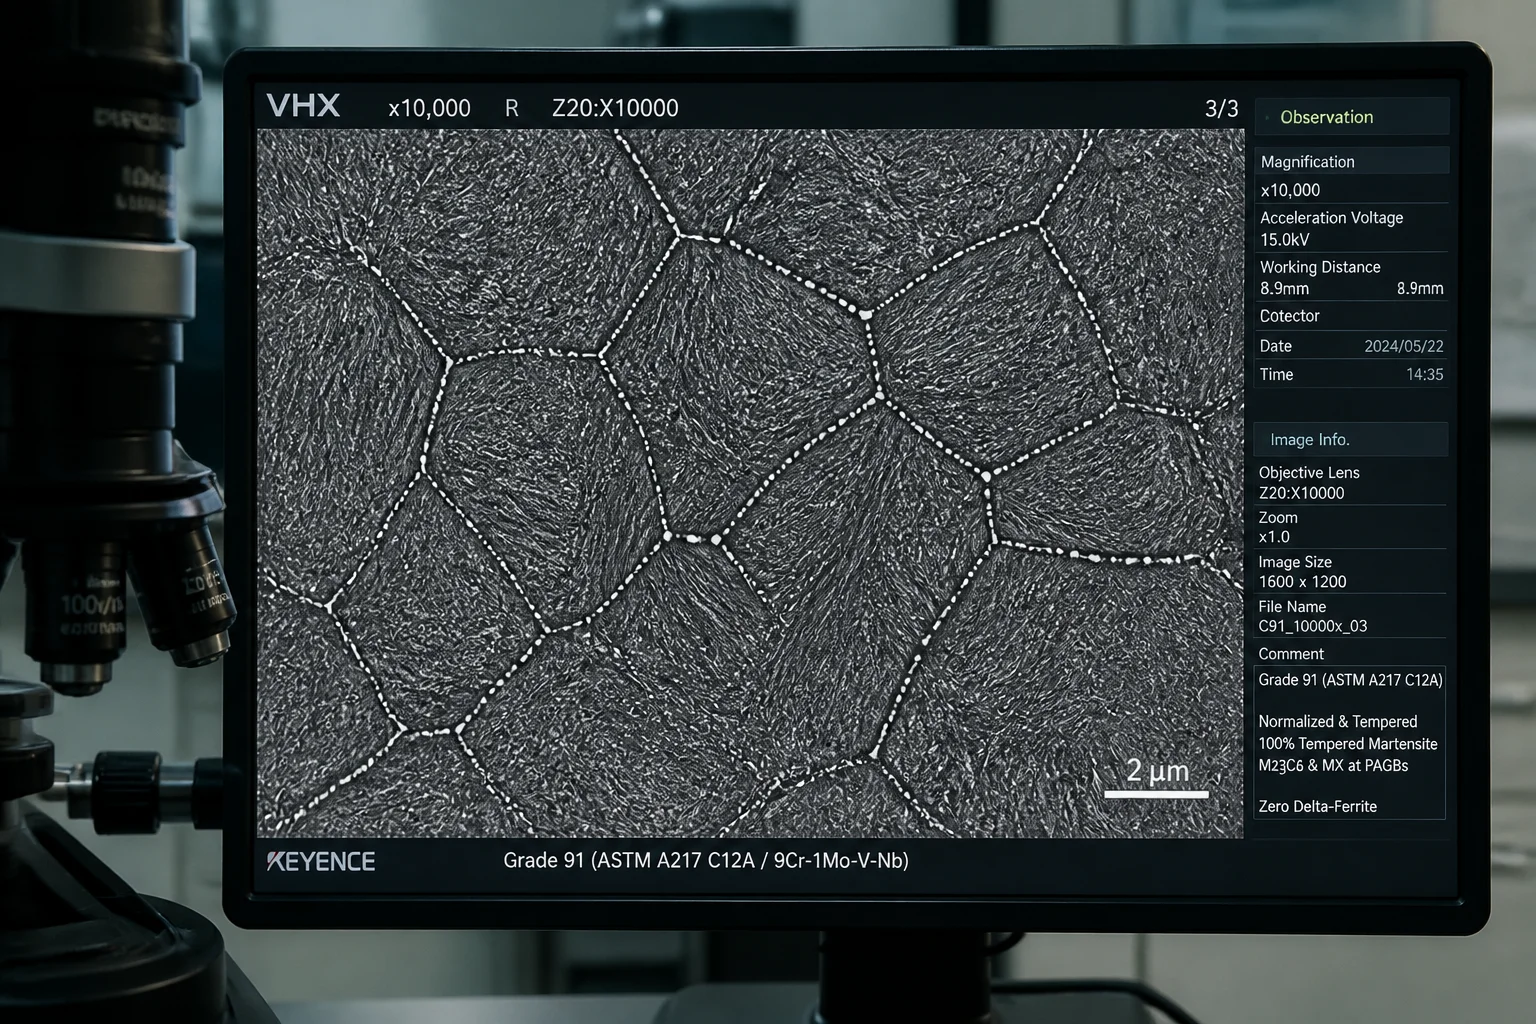
الف. استاندارد اِستِم A217، درجه C12A (ریختهگری شده، آلیاژ اصلاحشده ۹Cr-۱Mo-V-Nb یا درجه ۹۱)
درجه C12A نماد اوج فولادهای فریتی-مارتنزیتی با مقاومت بالا در دماهای بالا برای خدمات بخار فوقفوقبحری است تا :
| عنصر متالورژیکی | محدوده هدف (درصد وزنی) | عملکرد متالورژیکی حیاتی در دماهای بالا |
|---|---|---|
| کربن (C) | بهینهسازی کسر حجمی کربیدهای اولیه بدون کاهش قابلیت جوشپذیری | |
| کروم (Cr) | تشکیل لایه محافظ لایه کرومیا که در برابر پوستهشدن اکسیداسیون بخار مقاومت میکند | |
| مولیبدن (Mo) | تقویت محلول جامد ماتریس مارتنزیت؛ مقاومت در برابر خزش را افزایش میدهد | |
| وانادیوم (V) | حیاتی : تشکیل کربونیتریدهای فوقالعاده ریز (کربونیتریدها) ) که نابجاییها را ثابت نگه میدارند | |
| نیوبیوم (Nb) | تشکیل رسوبات پایدار که از درشتشدن دانههای آستنیت قبلی جلوگیری میکنند | |
| نیتروژن (N) | با وانادیوم و نیوبیوم ترکیب شده و رسوبات نوع MX را تشکیل میدهد؛ استحکام در برابر خزش را حفظ میکند | |
| نیکل + منگنز | محدودیت سختگیرانه : بالا کاهش میدهد دمای تبدیل را زیر عملیات حرارتی پس از جوشکاری کاهش میدهد | |
| فریت دلتا ( ) | (صفر مطلق) | فِریت دلتا بهطور چشمگیری استحکام شکست خزشی و شکلپذیری ضربهای را کاهش میدهد |
- هدف ساختار ریز : مارتنزیت کاملاً تمپر شده با ساختار زیرین ریز لاتیس که با مرزها تزئین شده است کربیدها و درون لاتیس رسوبات.
بی. استاندارد اِستِم A217، درجه WC9 (فولاد ریختهگریشده ۲٫۲۵Cr-۱Mo)
برای کاربردهای زیربحری و اُبربحری استاندارد تا دمای , درجه WC9 (۲٫۲۵٪ کروم – ۱٫۰٪ مولیبدن) تعادل برجستهای از انعطافپذیری خزشی، هدایت حرارتی و جوشپذیری اثباتشده فراهم میکند:
- ترکیب اسمی : .
- ویژگیهای مکانیکی (نرمالشده و تمپر شده) : .
ریختهگری جهتدار با انجماد تدریجی و طراحی برای ساختپذیری (DFM) در مقاطع سنگین به نازک
بدنههای شیر بخار نیروگاه و پوستههای توربین دارای هندسههای پیچیدهای برای تحمل فشار هستند: فلنجهای گردنی عظیم ( ضخامت دیواره) که با حفرههای جریان نازکتر ( ).
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Master Tooling & Ceramic Shell/Sand Molding │
│    • High-rigidity molds resist ferrostatic expansion       │
├─────────────────────────────────────────────────────────────┤
│ 2. CAE Solidification Simulation (MAGMA / ProCAST)          │
│    • Predicts internal shrinkage at internal valve seat ribs │
├─────────────────────────────────────────────────────────────┤
│ 3. Insulated Exothermic Feeder Sleeves over Main Flanges    │
│    • High thermal modulus feeder risers maintain liquid feed│
│      pathway into heavy valve neck                          │
├─────────────────────────────────────────────────────────────┤
│ 4. Heavy Steel Chills at Internal Seat Pockets              │
│    • Accelerates freezing at deep internal seat intersections│
│    • Guarantees 100% volumetric soundness (RT Level 1)      │
└─────────────────────────────────────────────────────────────┘
۴. عملیات حرارتی چندمرحلهای نرمالسازی و عملیات حرارتی پس از جوشکاری (PWHT)
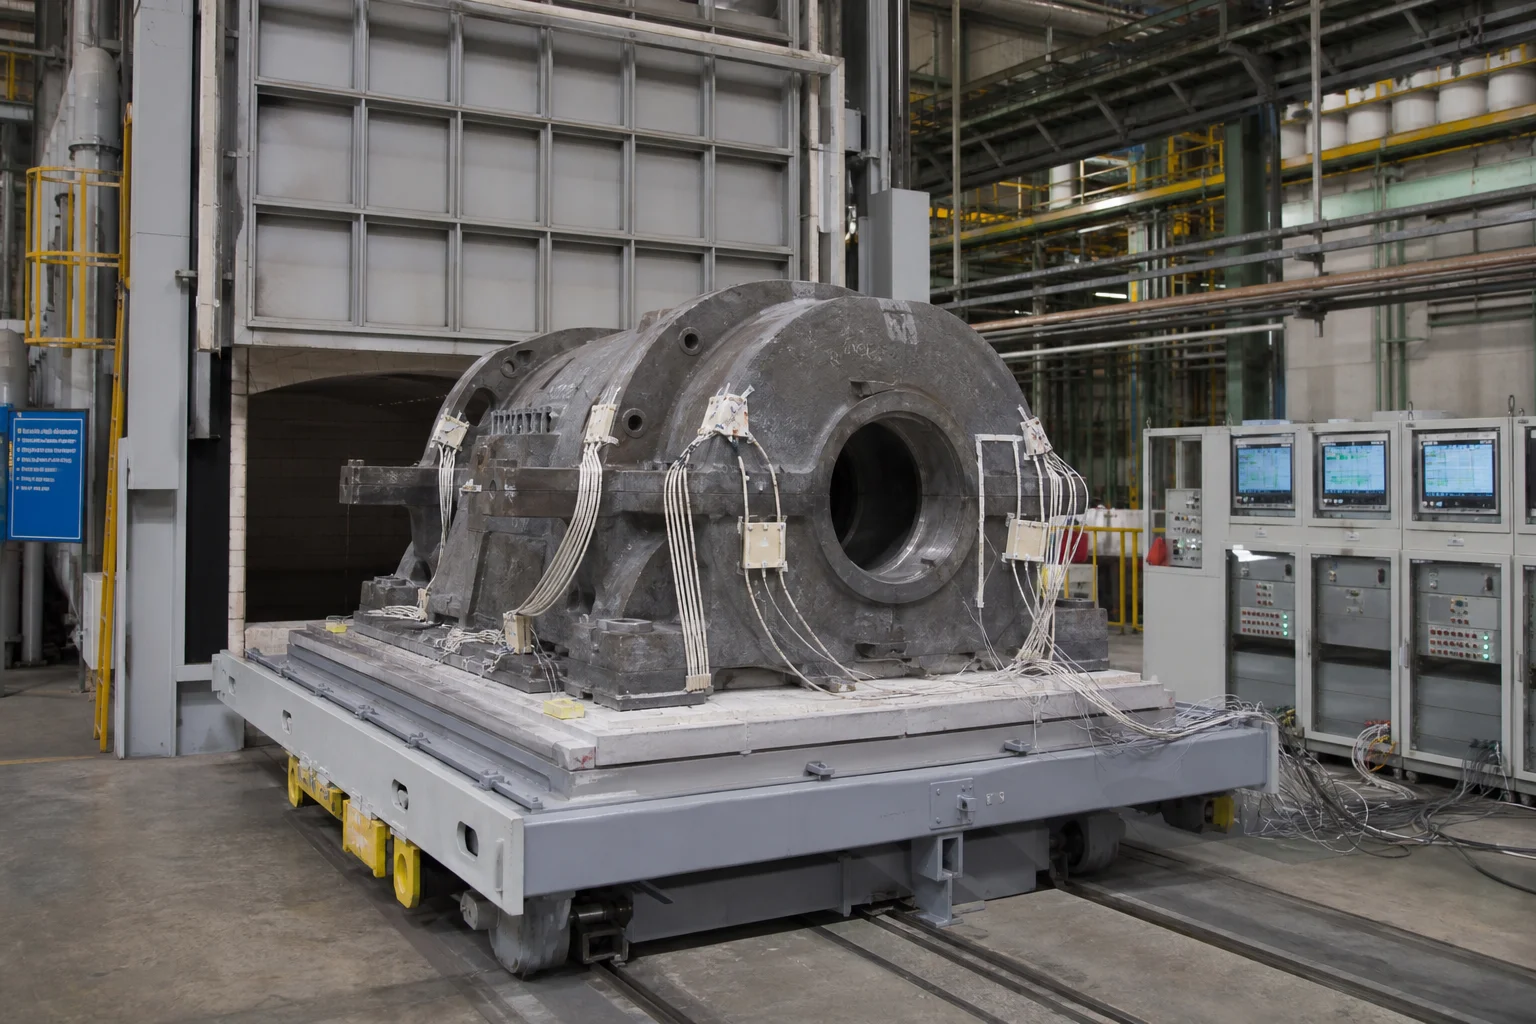
عملیات حرارتی فولاد ریختهگی درجه C12A / درجه ۹۱ نیازمند کنترل دقیق پنجره دمایی است:
As-Cast State: Coarse Untempered Martensite + Delta Ferrite
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 1. High-Temperature Normalizing (1,040 °C – 1,080 °C)  │
│    (Fully dissolves all carbides into single-phase $\gamma$)│
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼  Forced Air Blast / High-Agitation Quench
┌────────────────────────────────────────────────────────┐
│ 2. Rapid Cooling (Cooling Rate $>5\text{ °C/sec}$)     │
│    (Bypasses ferrite/pearlite nose; forms 100% $\alpha'$) │
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 3. Precision High-Temperature Tempering (730 °C – 760 °C)
│    • Strict window: Must be $>730\text{ °C}$ for creep │
│      stability, but strictly $< Ac_1$ ($790\text{ °C}$)│
│    • Soaked for 4–8 hours; precipitates MX carbonitrides│
└────────────────────────────────────────────────────────┘ماشینکاری آببندی بخار و فلنج با ماشینهای CNC چندمحور
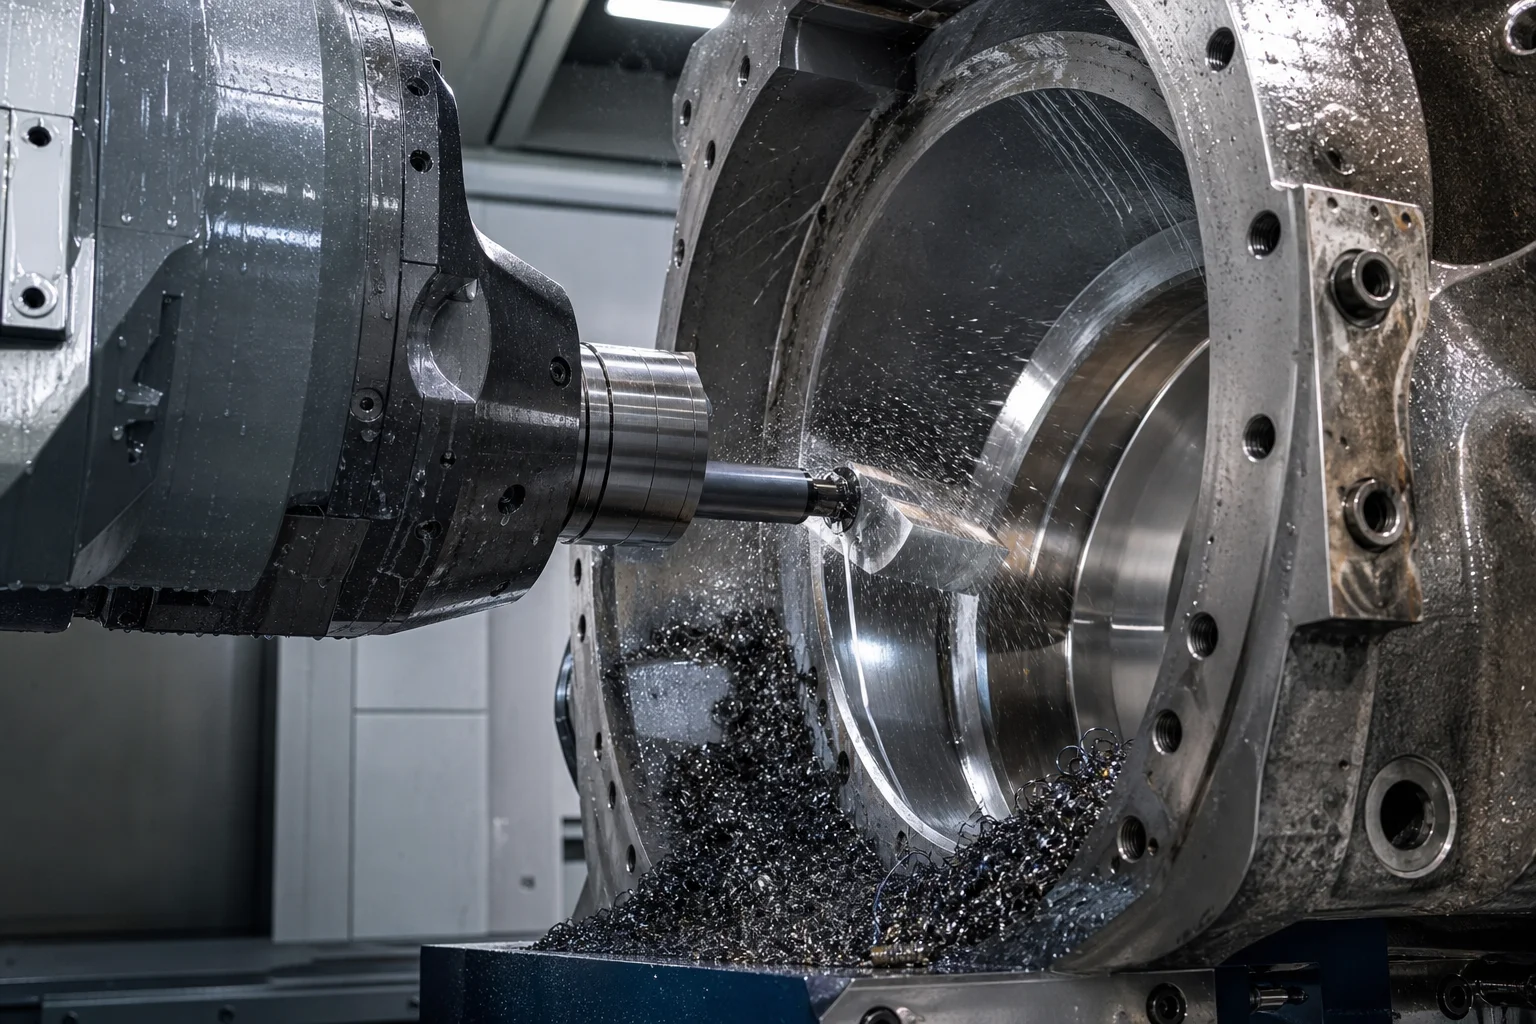
شیرهای بخار که در فشار ۳۰۰ بار کار میکنند، دچار فرسایش سیمی بخار با فشار بالا روی هر نقص جزئی در سطح نشستن شیر خواهند شد:
عملیات CNC دقیق:
- ماشینکاری جیب حلقهٔ داخلی نشستن : ماشینهای افقی CNC پنج محوره با صلبیت بالا، جیبهای داخلی نشستن شیر را با دقت بالا ماشینکاری میکنند و انحراف دورانی و زاویهٔ قائمه را در محدودهٔ مشخص نگه میدارند. .
- پوشش سختکنندهٔ استلیت ۶ : جوشکاری خودکار دقیق با روش PTA (قوس پلاسمای منتقلشده) برای اعمال پوشش سختکنندهٔ استلیت ۶ ( ) روی سطوح نشستن شیر، و سپس سنگزنی CNC الماسی ( ).
- سطوح آجدار فلنج برای واشر : پایانهٔ آجدار هممرکز طبق استاندارد ASME B16.5 ( ) روی دستگاههای بزرگ تراش عمودی برای سوراخکاری استفاده میشود.
۶. استانداردهای جامع تضمین کیفیت هستهای و انرژی
| دستهبندی بازرسی | مشخصات استاندارد / آزمون | معیارهای پذیرش |
|---|---|---|
| آزمون رادیوگرافیک (RT) | ASME B16.34 / ASTM E446 / ASTM E186 | بازرسی رادیوگرافی حجمی ۱۰۰ درصدی تمامی دیوارههای تحملکننده فشار؛ پذیرش سطح ۱/۲ |
| آزمایش صدای فراصوت (UT) | EN 12680-3 / ASME Sec V Art 4 | اسکن حجمی ۱۰۰ درصدی روی فلنجهای سنگین و نواحی صندلی؛ بدون وجود هیچ نشانه خطی بحرانی |
| آزمون ذرات مغناطیسی (MT) | ASME Sec VIII Div 1 App 6 / ASTM E709 | تست فلوئورسنت ۱۰۰ درصدی روی تمام ظروف جریان داخلی، آمادهسازیهای جوشکاری و گوشههای نشیمنگاه؛ بدون ترک |
| کشش دما بالا و خزش | استاندارد اِیاستیام اِی۲۱ ( ) / استاندارد اِیاستیام اِی۱۳۹: تست خزش و شکست | استحکام تسلیم دما بالا و عمر شکست خزشی روی امتدادهای ضمیمهشده تأیید شدهاند |
| آزمون اثبات پوسته با فشار هیدرواستاتیک | استاندارد اِیاسامای بی۱۶٫۳۴ / ایزو ۵۲۰۸ | فشار اسمی در دمای پایین ( ) به مدت ; بدون افت فشار |
۷. قابلیتهای ریختهگری برای تجهیزات تولید بخار در شرکت ماشینآلات پِنگشین شهر داندونگ
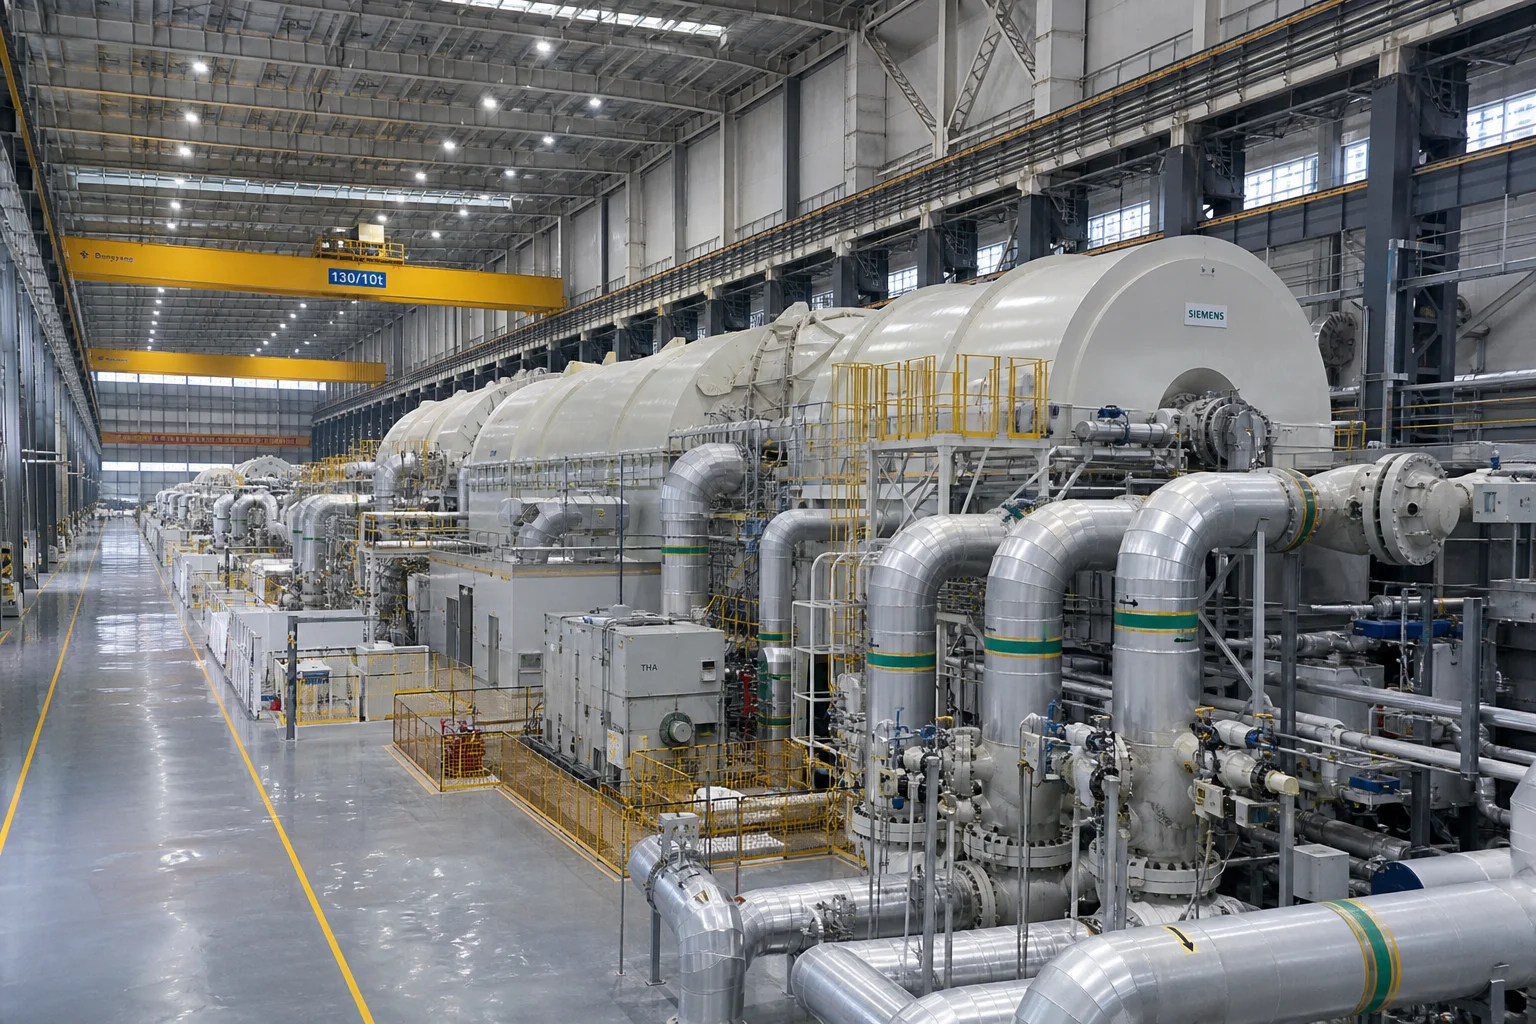
تولید ریختهگریهای نیروگاهی با دمای بالا و فشار بحری در حالت فوقبحری، نیازمند ذوب القایی آلیاژهای پربازده با گواهینامه، قالبگیری دقیق با شن سرامیکی، کورههای عملیات حرارتی پس از جوشکاری (PWHT) کنترلشده توسط رایانه و امکانات جامع آزمونهای غیرمخرب (NDT) است.
شرکت ماشینآلات پِنگشین شهر داندونگ ارائهدهندهٔ ریختهگریهای تمامشدهٔ شیر بخار و پوستهٔ توربین با گواهینامهٔ کامل و آمادهٔ بهرهبرداری است:
- تخصص گسترده در زمینهٔ آلیاژهای مقاوم در برابر خزش : تولید گواهیشدهٔ درجههای WC9، WC6 و C12A (درجهٔ ریختهگری ۹۱) استاندارد ASTM A217 و EN 10283 ۱٫۴۹۰۳.
- زیرساختهای سنگین تنی : واحدی به مساحت ۸۰٬۰۰۰ مترمربع با دو جرثقیل بالاسری مستقل که قادر به ریختهگری تکآلیاژی فولاد از ۵۰۰ کیلوگرم تا ۲۵ تن است.
- کورههای اختصاصی عملیات حرارتی پس از جوشکاری (PWHT) با سیستم کامپیوتری : کورههای الکتریکی و گازی خودکار برای عملیات حرارتی همراه با ثبت دما از طریق ترموکوپل در چند نقطه، که اطمینان از یکنواختی دقیق دما را فراهم میکند. در طول فرآیند سختی میتواند پس از سنگچینی و مزدوجشدن به 68 ~ 73HRC برسد.
- ماشینکاری پیشرفته با ماشینهای CNC پنجمحوره : ماشینهای تراش افقی بزرگ و ماشینهای تراش عمودی که سطوح آببند بخارِ تمامشده، لایههای سختشده با آلیاژ استلیت و فلنجهای دندانهدار را تولید میکنند.
- گواهینامهی انرژی هستهای و حرارتی : دارای گواهینامهی ایزو ۹۰۰۱، ارائهی کامل گواهینامههای بازرسی EN 10204 سطح ۳.۱ و ۳.۲، گزارشهای ۱۰۰ درصدی آزمونهای رادیوگرافی و اولتراسونیک، و دادههای آزمون دما بالا.
نتیجهگیری
قطعات ریختهگری شیر اصلی بخار نیروگاههای فوقبحری و پوستهی توربین در محدودهی ترمودینامیکی حداکثر مقاومت فولادهای با دمای بالا کار میکنند. تضمین عملکرد ایمن به مدت ۲۵۰۰۰۰ ساعت بدون شکست خزشی یا نشت بخار، مستلزم رعایت دقیق ترکیب شیمیایی آلیاژهای کمکربن کروم-مولیبدن-وانادیوم-نیوبیوم (C12A / درجهی ۹۱)، حذف کامل فریت دلتا، انجام دقیق عملیات حرارتی پس از جوشکاری (PWHT) با کنترل کامپیوتری، و انجام ۱۰۰ درصدی آزمونهای غیرمخرب حجمی است. pWHT
همکاری با یک تولیدکنندهی مجتمع و با تجربه در زمینهی ریختهگری سنگین و ماشینکاری دقیق، اطمینان حاصل میکند که شیرها و توربینهای نیروگاهی شما با حداکثر بازده و ایمنی بیچونوچرا کار خواهند کرد.
برای ارسال نقشههای شیر بخار یا پوستهی توربین نیروگاهی خود، با شرکت ماشینآلات پنگشین شهر داندونگ تماس بگیرید.
شرکت ماشینآلات پنگشین شهر داندونگ محدود — ریختهگریهای سنگین و ماشینکاری دقیق، از سال ۱۹۵۸.
فهرست مطالب
- ۱. حالتهای ترمودینامیکی کاری و شیوههای شکست در دمای بالا
- ۲. متالورژی آلیاژ مقاوم در برابر خزش و سلسلهمراتب مواد
- ریختهگری جهتدار با انجماد تدریجی و طراحی برای ساختپذیری (DFM) در مقاطع سنگین به نازک
- ۴. عملیات حرارتی چندمرحلهای نرمالسازی و عملیات حرارتی پس از جوشکاری (PWHT)
- ماشینکاری آببندی بخار و فلنج با ماشینهای CNC چندمحور
- ۶. استانداردهای جامع تضمین کیفیت هستهای و انرژی
- ۷. قابلیتهای ریختهگری برای تجهیزات تولید بخار در شرکت ماشینآلات پِنگشین شهر داندونگ
- نتیجهگیری