
 EN
Meta Description: Komplexní technický průvodce litinami pro hlavní parní uzavírací klapky a tělesa turbín v nadkritických a ultranadkritických (USC) elektrárnách. Prozkoumejte oceli odolné proti teplotnímu poškození (creep) na bázi Cr-Mo a 9Cr-1Mo-V-Nb (ASTM A217 WC9 a C12A / třída 91), řízení delta-ferritu, vícestupňové tepelné zpracování (PWHT) a soulad s kvalitními požadavky ASME oddíl III/VIII.
V nadkritických (SC) a ultranadkritických (USC) elektrárnách spalujících uhlí, v kombinovaných cyklech s plynovou turbínou (CCGT) a v pokročilých jaderných elektrárnách pracují hlavní uzavírací ventily páry, regulační ventily, tělesa přehřívacích ventilů a vnitřní i vnější pláště vysokotlakých parních turbín za extrémních termodynamických podmínek:
- Provozní teploty hlavní páry : ()
- Provozní tlaky hlavní páry : ()
Při těchto náročných tlakově-teplotních podmínkách ztrácejí standardní uhlíkové a nízkolegované oceli veškerou pevnost a rychle se poškozují vysokoteplotní creepová dutinová kavitace, mikropraskliny na hranicích zrn, odštěpování oxidu párou a násilné únavové poškození tepelným cyklováním během startu a vypínání elektrické sítě .
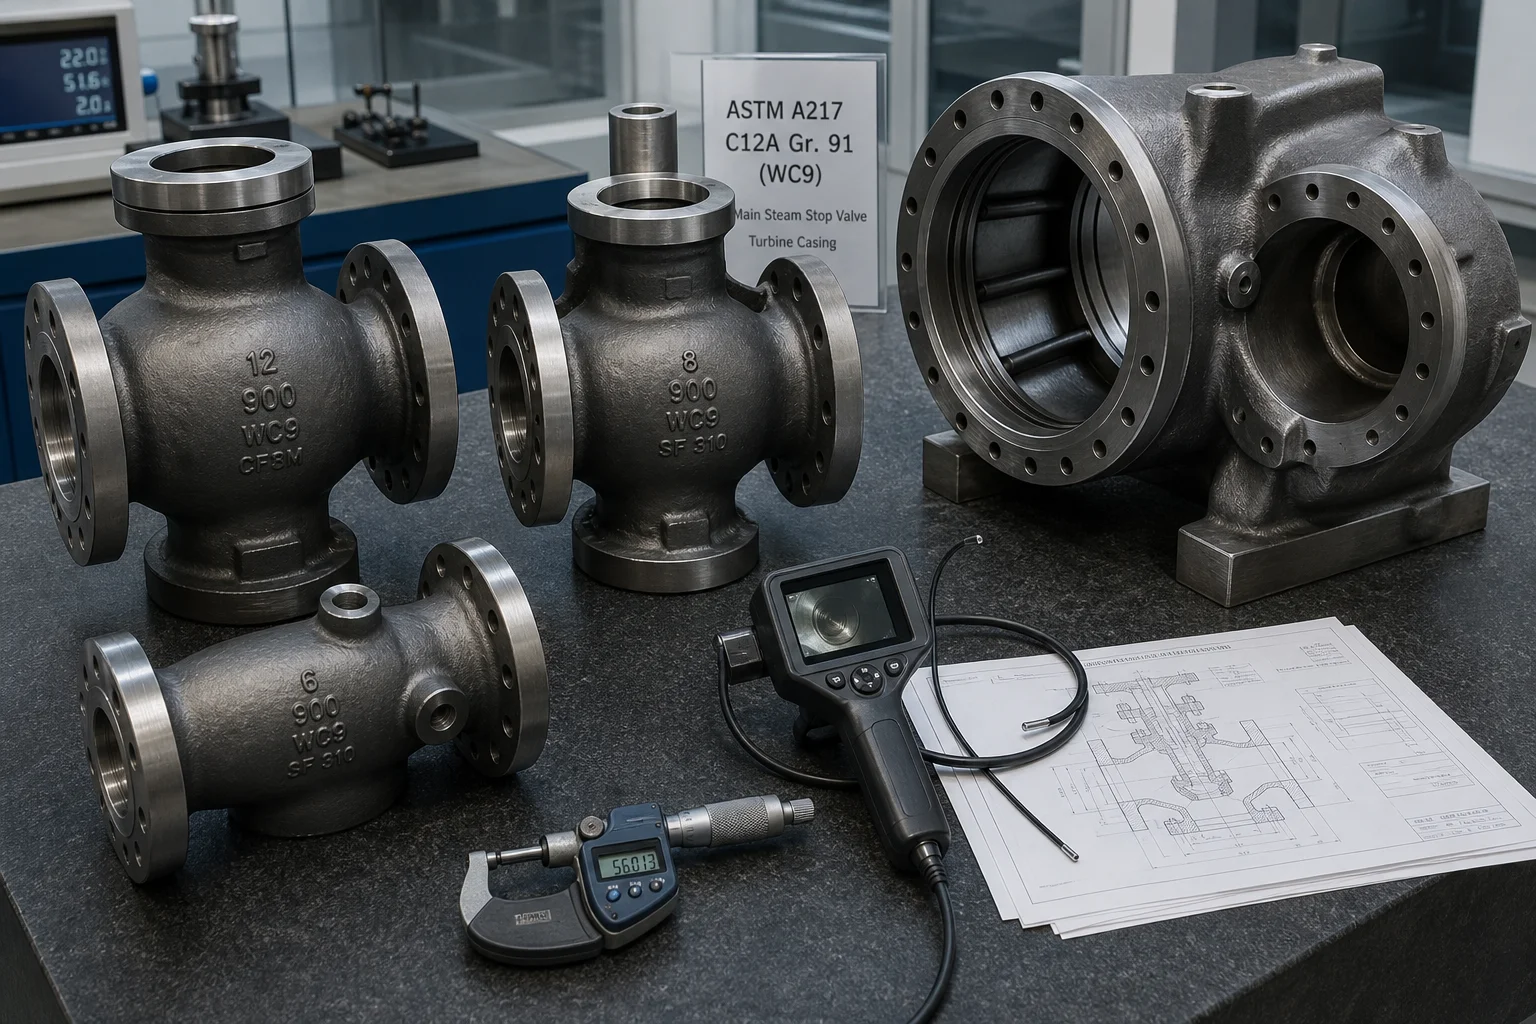
Přežití návrhové životnosti 30 let (250 000 hodin) bez prasknutí párou vyžaduje specializovanou vysokoteplotní litinářskou metalurgii: lití Oceli odolné proti creepu na bázi chromu a molybdenu (ASTM A217 třída WC9 / 2,25Cr-1Mo) a pokročilé Modifikované oceli 9Cr-1Mo-V-Nb (ASTM A217 třída C12A / litinářská třída 91 / 1,4903) při přísné kontrole delta-ferritu ( ) a provádění automatického vícestupňového Tepelného zpracování po svařování (PWHT při )), a dodržení ASME kód pro kotle a tlakové nádoby (BPVC), část III / část VIII a norma EN 12952 .
Tato technická příručka poskytuje vyčerpávající inženýrskou analýzu metalurgie slitin odolných proti creepu, modelování lití s ohledem na návrh pro výrobu (DFM) u součástí s výrazným rozdílem tloušťky stěn, tepelného zpracování ve více stupních, obrábění parotěsných prvků na pětiosých CNC strojích a norem pro dodržení požadavků jaderné a tepelné kvality.
1. Provozní termodynamické režimy a způsoby porušení při vysokých teplotách
                     ┌──────────────────────────────────────────────┐
                     │ Supercritical Steam (560 °C - 620 °C, 300 bar)│
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Long-Term Creep Rupture       │ │ Thermal Shock Low-Cycle Fatig │ │ Type IV Heat-Affected Cracking│
│ (Diffusion-controlled void    │ │ (Rapid thermal gradients      │ │ (Fine-grained HAZ softening   │
│  formation on prior austenite)│ │  during plant load ramping)   │ │  leading to premature failure)│
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Součást elektrárny | Stav páry a tlak | Kritický způsob porušení, který je třeba zabránit | Řešení třídy materiálu |
|---|---|---|---|
| Tělesa hlavních uzavíracích a regulačních ventilů páry vysokého tlaku | / | Ruptura způsobená creepem při vysoké teplotě, deformace sedla | Litá třída 91 (ASTM A217 C12A / 1.4903) |
| Uzavírací ventily pro přehřívání středního tlaku (IP) | / | Praskání způsobené tepelnou únavou, únik páry přes obezdívku | ASTM A217 třída C12A / třída WC9 |
| Vnitřní a vnější pláště vysokotlaké turbíny (HP) | Vícestupňové expanzní tlaky a teplotní gradient | Únik páry z rozděleného přírubového pláště, deformace způsobená creepem | ASTM A217 třída WC9 (2,25Cr-1Mo) / C12A |
| Zpětné uzavírací ventily hlavního přívodu napájecí vody k kotli | / | Eroze-kavitační poškození za vysokého tlaku, ztenčování stěny | ASTM A217 třída WC6 (1,25Cr-0,5Mo) / WCB |
2. Metallurgie slitin odolných proti creepu a hierarchie materiálů
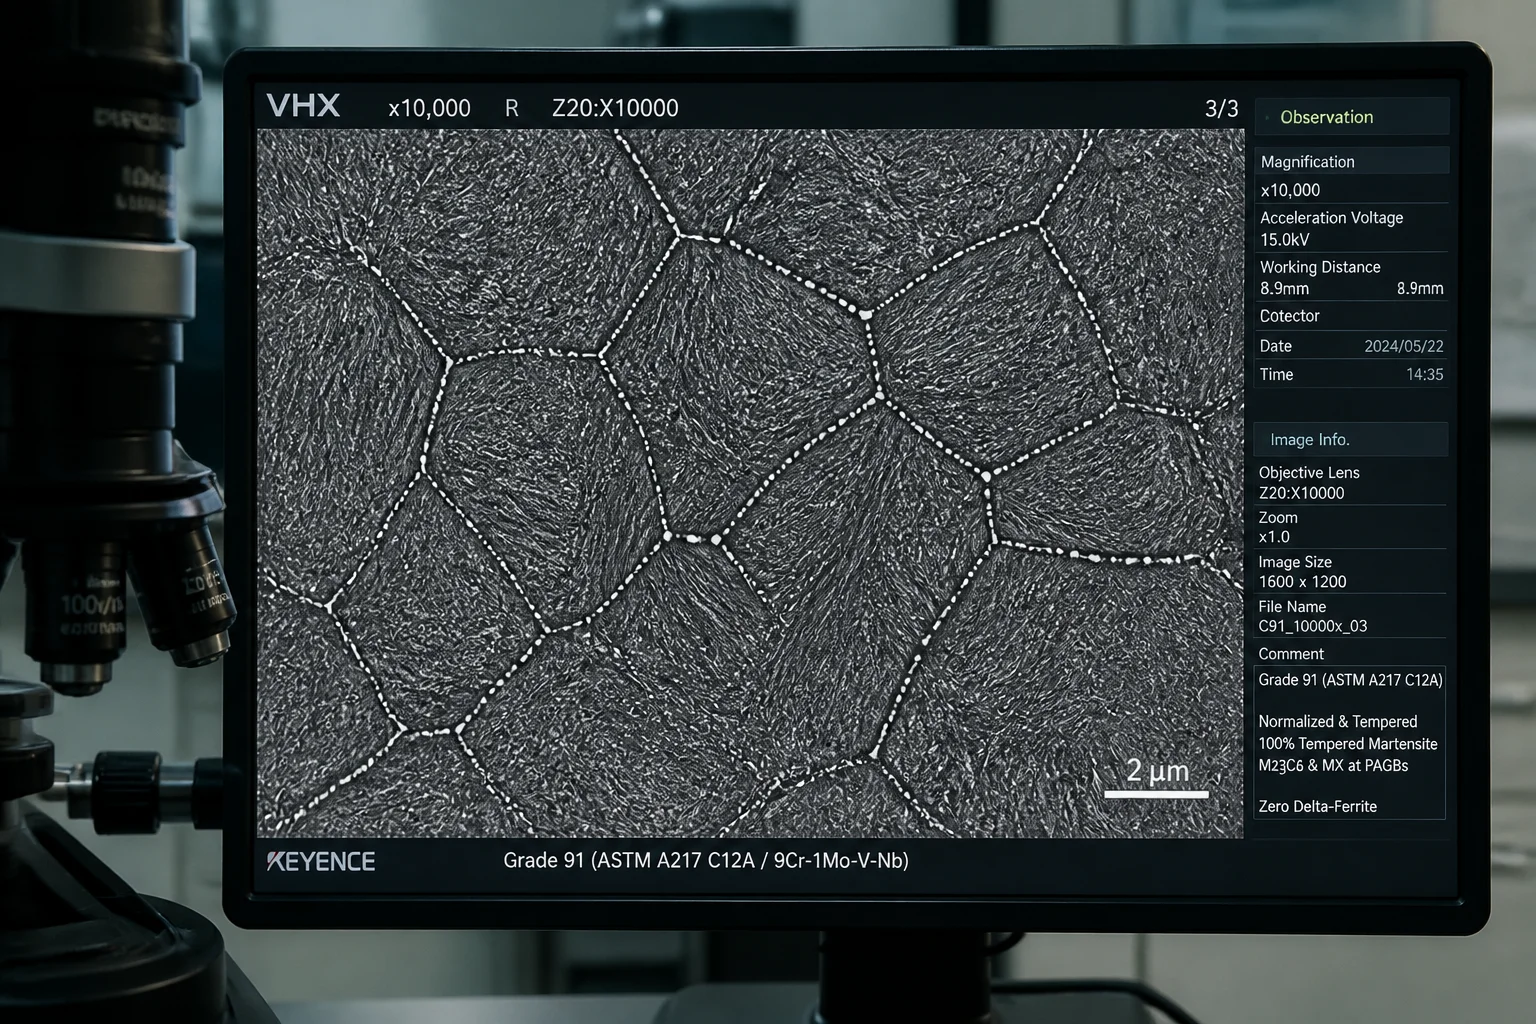
A. ASTM A217 třída C12A (litá upravená slitina 9Cr-1Mo-V-Nb / třída 91)
Třída C12A představuje vrchol výkonnosti vysoce teplotních feriticko-martensitických ocelí pro provoz s nadkritickou párou až do teploty :
| Chemický prvek | Cílový rozsah (hm. %) | Kritická vysoce teplotní metallurgická funkce |
|---|---|---|
| Uhlík (C) | Optimalizuje objemový podíl primárních karbidů bez narušení svařitelnosti | |
| Chrom (Cr) | Tvoří ochrannou chromová vrstva odolná vůči oxidaci párou | |
| Molybden (Mo) | Zpevnění tuhého roztoku matricí martensitu; zvyšuje odolnost proti creepu | |
| Vanad (V) | Kritické : Tvoří ultrajemné karbonitridy ( ), které zaklíní dislokace | |
| Niob (Nb) | Tvoří stabilní sraženiny, které brání hrubnutí zrna předchozího austenitu | |
| Dusík (N) | Kombinuje se s V a Nb za vzniku sraženin typu MX; udržuje pevnost proti creepu | |
| Nikl + mangan | Přísný limit : Vysoká sníží pod teplotou tepelného zpracování po svařování (PWHT) | |
| Delta-ferit ( ) | (přísně nula) | Delta-ferrit výrazně snižuje pevnost v creepu za lomu a rázovou houževnatost |
- Cílová mikrostruktura : plně zušlechťovaný martenzit s jemnou latkovou podstrukturou označenou hranicemi karbidy a vnitrolatkové sraštiny.
B. ASTM A217 třída WC9 (litina 2,25Cr–1Mo)
Pro podkritický a standardní nadkritický provoz až do teploty , Třída WC9 (2,25 % Cr – 1,0 % Mo) poskytuje vynikající rovnováhu mezi křepnutím při vysokých teplotách, tepelnou vodivostí a ověřenou svařitelností:
- Jmenovité složení : .
- Mechanické vlastnosti (normalizované a zušlechťované) : .
3. Směrové tuhnutí a lití s DFM pro přechod od tlustých k tenkým částem
Tělesa parních uzavíracích ventilů a skříně turbín mají složité geometrie vydržující tlak: masivní přírubové krčky ( tloušťka stěny) se protínají s tenčími průtokovými miskami ( ).
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Master Tooling & Ceramic Shell/Sand Molding │
│    • High-rigidity molds resist ferrostatic expansion       │
├─────────────────────────────────────────────────────────────┤
│ 2. CAE Solidification Simulation (MAGMA / ProCAST)          │
│    • Predicts internal shrinkage at internal valve seat ribs │
├─────────────────────────────────────────────────────────────┤
│ 3. Insulated Exothermic Feeder Sleeves over Main Flanges    │
│    • High thermal modulus feeder risers maintain liquid feed│
│      pathway into heavy valve neck                          │
├─────────────────────────────────────────────────────────────┤
│ 4. Heavy Steel Chills at Internal Seat Pockets              │
│    • Accelerates freezing at deep internal seat intersections│
│    • Guarantees 100% volumetric soundness (RT Level 1)      │
└─────────────────────────────────────────────────────────────┘
4. Vícestupňové normalizační žíhání a tepelné zpracování po svařování (PWHT)
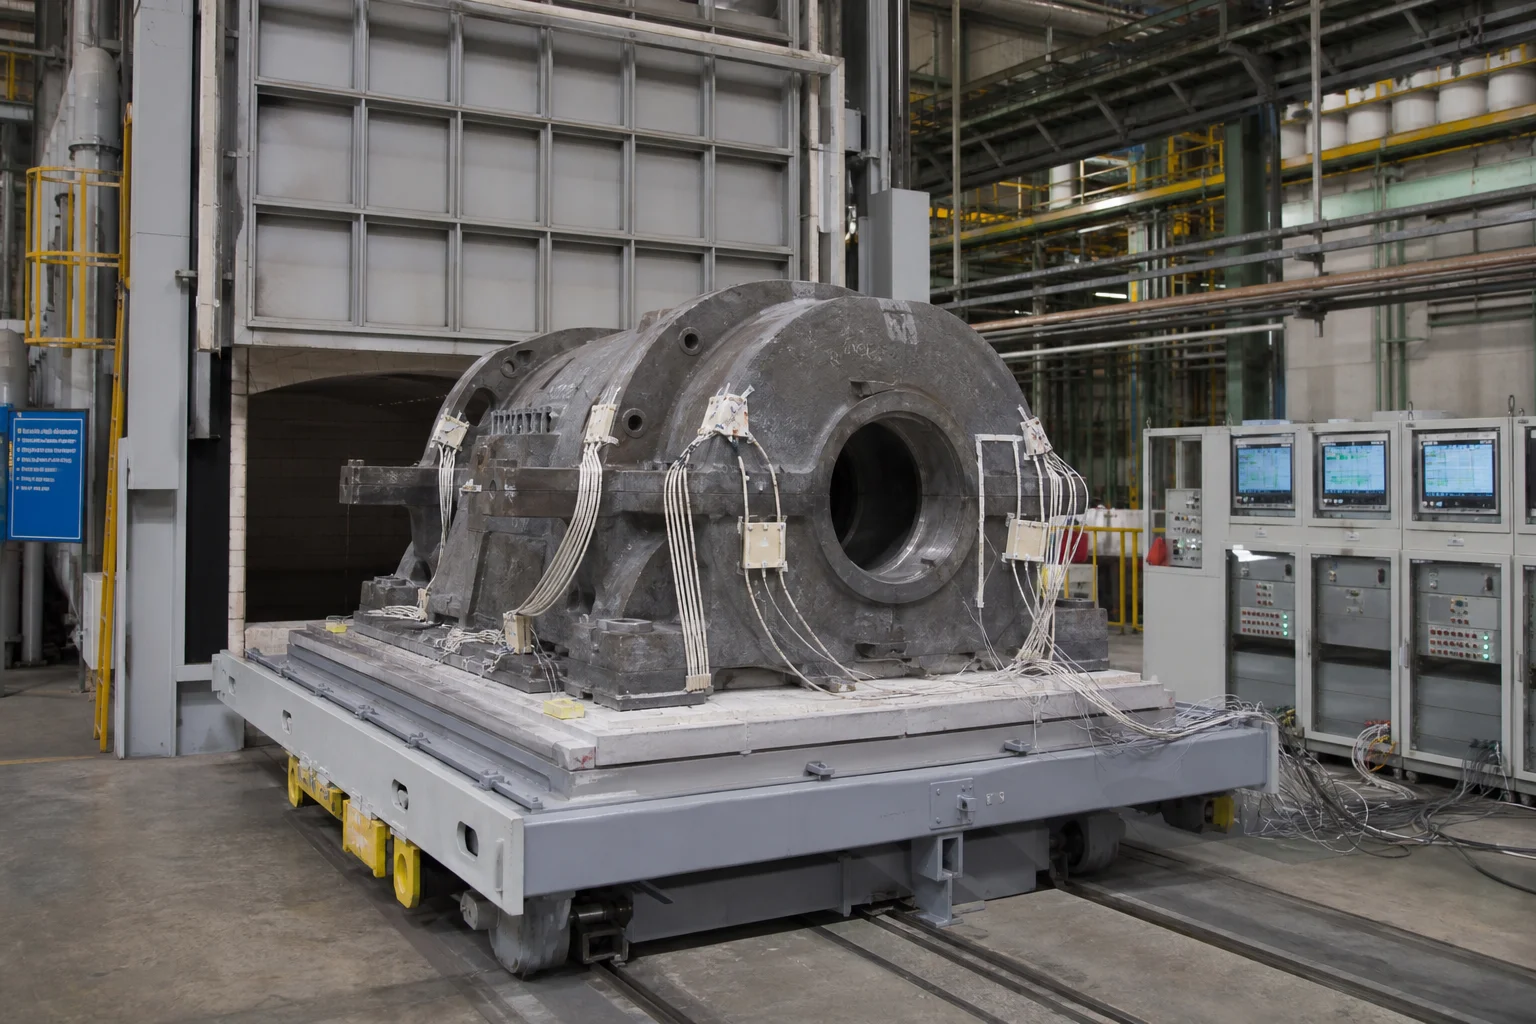
Tepelné zpracování litinové oceli třídy C12A / třídy 91 vyžaduje přesnou kontrolu teplotního rozsahu:
As-Cast State: Coarse Untempered Martensite + Delta Ferrite
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 1. High-Temperature Normalizing (1,040 °C – 1,080 °C)  │
│    (Fully dissolves all carbides into single-phase $\gamma$)│
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼  Forced Air Blast / High-Agitation Quench
┌────────────────────────────────────────────────────────┐
│ 2. Rapid Cooling (Cooling Rate $>5\text{ °C/sec}$)     │
│    (Bypasses ferrite/pearlite nose; forms 100% $\alpha'$) │
└──────────────────┬─────────────────────────────────────┘
                   │
                   ▼
┌────────────────────────────────────────────────────────┐
│ 3. Precision High-Temperature Tempering (730 °C – 760 °C)
│    • Strict window: Must be $>730\text{ °C}$ for creep │
│      stability, but strictly $< Ac_1$ ($790\text{ °C}$)│
│    • Soaked for 4–8 hours; precipitates MX carbonitrides│
└────────────────────────────────────────────────────────┘
5. Frézování parotěsných kroužků a přírub na víceosých CNC strojích
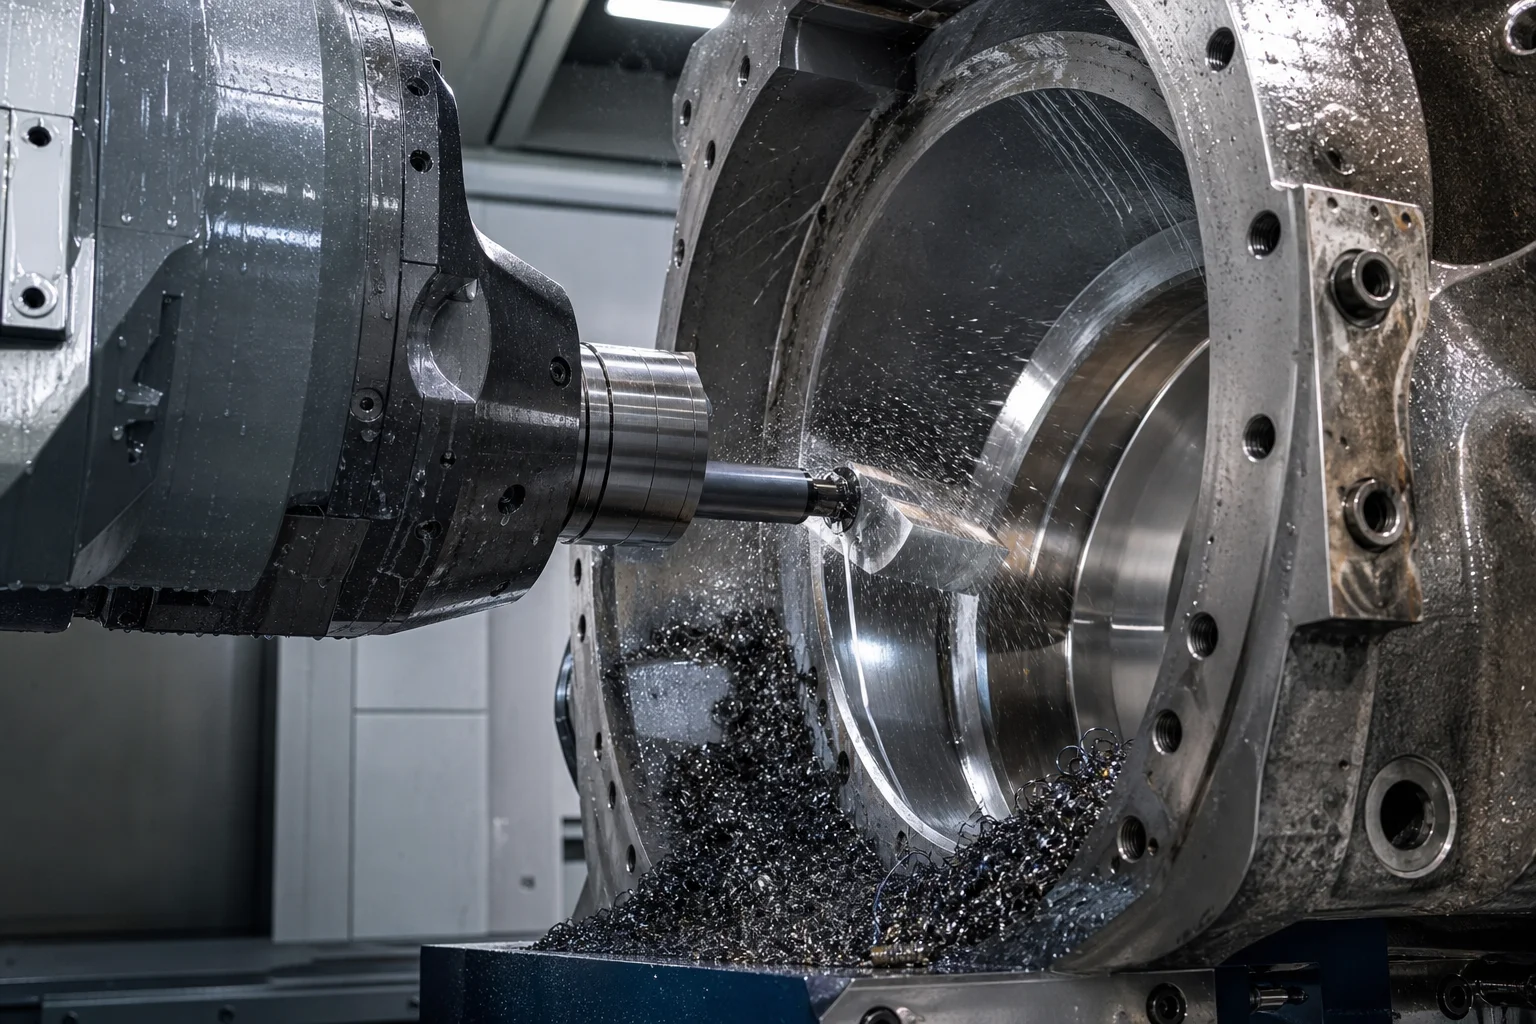
Parní ventily provozované za tlaku 300 bar budou vlivem vysokotlaké páry trpět erozí typu wire-drawing na jakékoli nepatrné nedokonalosti sedla:
Přesné CNC operace:
- Obrábění vnitřního kruhového drážkového prostoru sedla : Horizontální obráběcí centra CNC s vysokou tuhostí a 5 osami přesně frézují vnitřní drážkové prostory sedla uzavíracího prvku, čímž se udržuje běhová a čtvercová odchylka v rámci .
- Tvrdé povlakování slitinou Stellite 6 : Přesné automatické svařování metodou PTA (plazmový přenosový oblouk) slitiny Stellite 6 ( ) na těsnicí plochy sedla uzavíracího prvku, následované diamantovým CNC broušením ( ).
- Vrstvené tesané těsnicí plochy přírub : Soustředný tesaný povrch podle normy ASME B16.5 ( ) obráběny na velkých svislých frézovacích soustruzích.
6. Komplexní normy jaderné a energetické záruky kvality
| Kategorie kontroly | Standard / Zkušební specifikace | Přijímací kritéria |
|---|---|---|
| Rentgenová zkouška (RT) | ASME B16.34 / ASTM E446 / ASTM E186 | 100% objemová rentgenová kontrola všech stěn odolných proti tlaku; Přijetí úrovně 1/2 |
| Ultrazvukové testování (UT) | EN 12680-3 / ASME Sec V Art 4 | 100% objemové skenování těžkých přírub a sedlových ploch; žádné kritické lineární indikace |
| Magnetická prášková zkouška (MT) | ASME Sec VIII Div 1 App 6 / ASTM E709 | 100% fluorescenční MT na všech vnitřních průtokových miskách, přípravcích pro svařování a zakulaceních sedlových ploch; žádné trhliny |
| Pevnost v tahu a creepu za vysokých teplot | ASTM E21 ( ) / ASTM E139 – zkouška creepového přetržení | Mezní pevnost v tahu a doba do creepového přetržení za vysokých teplot ověřeny na připojených prodlouženinách |
| Hydrostatický zákrutový zkušební tlak | ASME B16.34 / ISO 5208 | tlak za studena ( ) udržovaný po dobu ; nulový pokles tlaku |
7. Kapacity pro lití parních turbín v Dandong City Pengxin Machinery Co., Ltd.
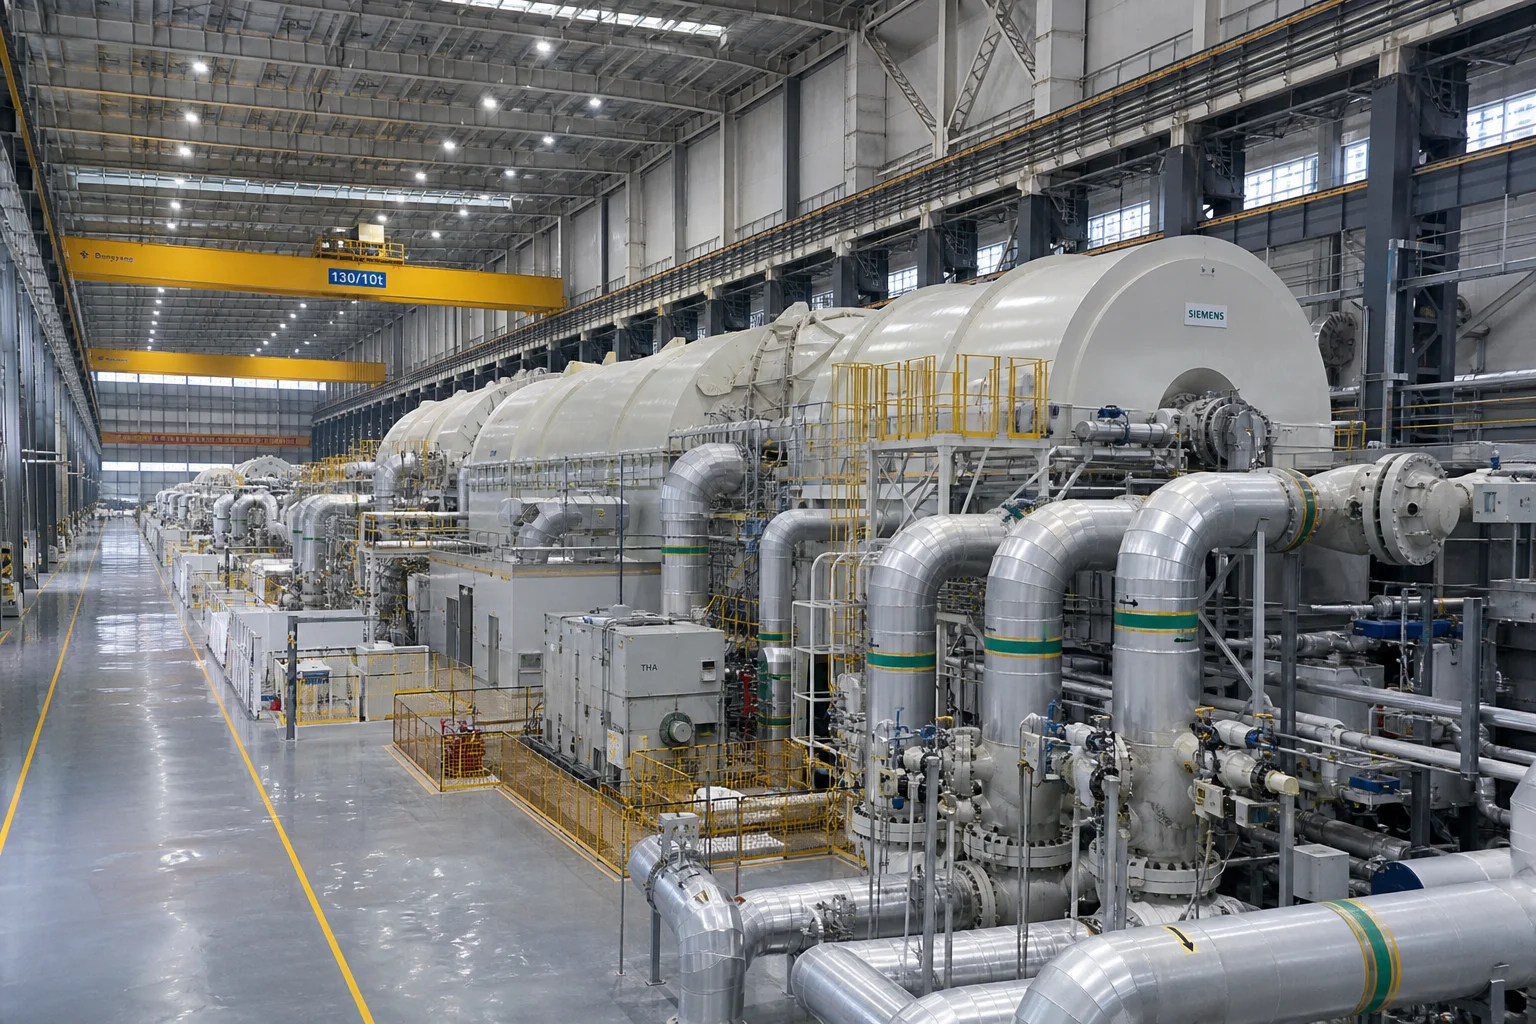
Výroba litinových odlitků pro elektrárny s vysokou teplotou a nadkritickým tlakem vyžaduje certifikované indukční tavící zařízení s vysokým obsahem slitin, přesné keramické pískové formy, počítačem řízené pece pro tepelné zpracování (PWHT) a komplexní zařízení pro nedestruktivní zkoušení (NDT).
Dandong City Pengxin Machinery Co., Ltd. dodává plně certifikované kompletní dokončené odlitky parních uzavíracích ventilů a těles turbín:
- Široké zkušenosti s creepově odolnými slitinami : Certifikovaná výroba slitin podle ASTM A217 tříd WC9, WC6, C12A (litinová třída 91) a EN 10283 1.4903.
- Infrastruktura pro těžké zátěže : Výrobní areál o rozloze 80 000 m² se dvěma jeřáby umožňující lití jednotlivých ocelových odlitků ze stejné slitiny v hmotnostním rozsahu od 500 kg do 25 tun.
- Vyhrazené počítačem řízené pece pro tepelné zpracování (PWHT) : Automatické elektrické a plynové pece pro tepelné zpracování s vícebodovým záznamem teploty pomocí termočlánků, zajišťující přísnou rovnoměrnost teploty během tvrdost může dosáhnout 68 ~ 73HRC po ztuhnutí a zpětném ohřátí.
- Pokročilé pětiosé CNC obrábění : Velké horizontální frézovací stroje a svislé soustruhy umožňující dokončení těsnicích ploch pro páru, navařování tvrdých povlaků ze slitiny Stellite a zubovitých přírub.
- Certifikace pro jadernou a tepelnou energii : Certifikováno podle ISO 9001, poskytujeme kompletní inspekční certifikáty EN 10204 3.1 a 3.2, 100% zprávy z rentgenové (RT) a ultrazvukové (UT) kontroly a data z vysokoteplotních zkoušek.
Závěr
Litiny pro hlavní parní uzavírací klapky a tělesa turbín pro nadkritické elektrárny pracují na termodynamickém limitu vysokoteplotní ocelové metalurgie. Zajištění bezpečného provozu po dobu 250 000 hodin bez deformace v důsledku creepu nebo úniku páry vyžaduje přesně dodrženou nízkouhlíkovou chemickou složení slitiny Cr-Mo-V-Nb (C12A / třída 91), úplné odstranění delta-ferritu, přísné počítačem řízené tepelné zpracování ( ) a 100% objemovou nedestruktivní kontrolu (NDT).
Spolupráce s zkušeným, integrovaným výrobcem těžkých litin a precizního obrábění zaručuje, že vaše uzavírací klapky a turbíny pro výrobu elektrické energie budou fungovat s maximální účinností a bez kompromisů v oblasti bezpečnosti.
Kontaktujte společnost Dandong City Pengxin Machinery Co., Ltd. a zašlete své výkresy parních uzavíracích klapek nebo těles turbín pro elektrárny.
Dandong City Pengxin Machinery Co., Ltd. — Těžká litina a přesné obrábění, od roku 1958.
Obsah
- 1. Provozní termodynamické režimy a způsoby porušení při vysokých teplotách
- 2. Metallurgie slitin odolných proti creepu a hierarchie materiálů
- 3. Směrové tuhnutí a lití s DFM pro přechod od tlustých k tenkým částem
- 4. Vícestupňové normalizační žíhání a tepelné zpracování po svařování (PWHT)
- 5. Frézování parotěsných kroužků a přírub na víceosých CNC strojích
- 6. Komplexní normy jaderné a energetické záruky kvality
- 7. Kapacity pro lití parních turbín v Dandong City Pengxin Machinery Co., Ltd.
- Závěr