Lijevanje kućišta turbina i kompresora turbopunjača: legure s visokim udjelom nikla, precizna izrada alata i CNC obrada
Sep 11, 2026
Meta Opis: Detaljan inženjerski vodič za lijevanje kućišta turbina turbopunjača i kompresora. Naučite odabir legure (SiMo, D-5S Ni-Resist, austenitni nehrđajući čelik 1.4837/1.4848, Inconel), vađenje jezgre u kalupima za složene spiralne spirale, 5-osnu CNC obradu i ispitivanje na prskanje.
Moderni motori s prisilnom indukcijom rade pod ekstremnim termodinamičkim pritiskom. U skladu s člankom 3. stavkom 2. točkom (a) ovog članka, "obrat" znači proizvod koji se proizvodi u skladu s člankom 3. točkom (a) ovog članka. U isto vrijeme, aerodinamički volute scroll mora voditi protok superzvučnog plina s preciznošću na razini mikrona kako bi se pokrenuo kotač turbine bez pomicanja plina ili aerodinamičkog zaustavljanja.
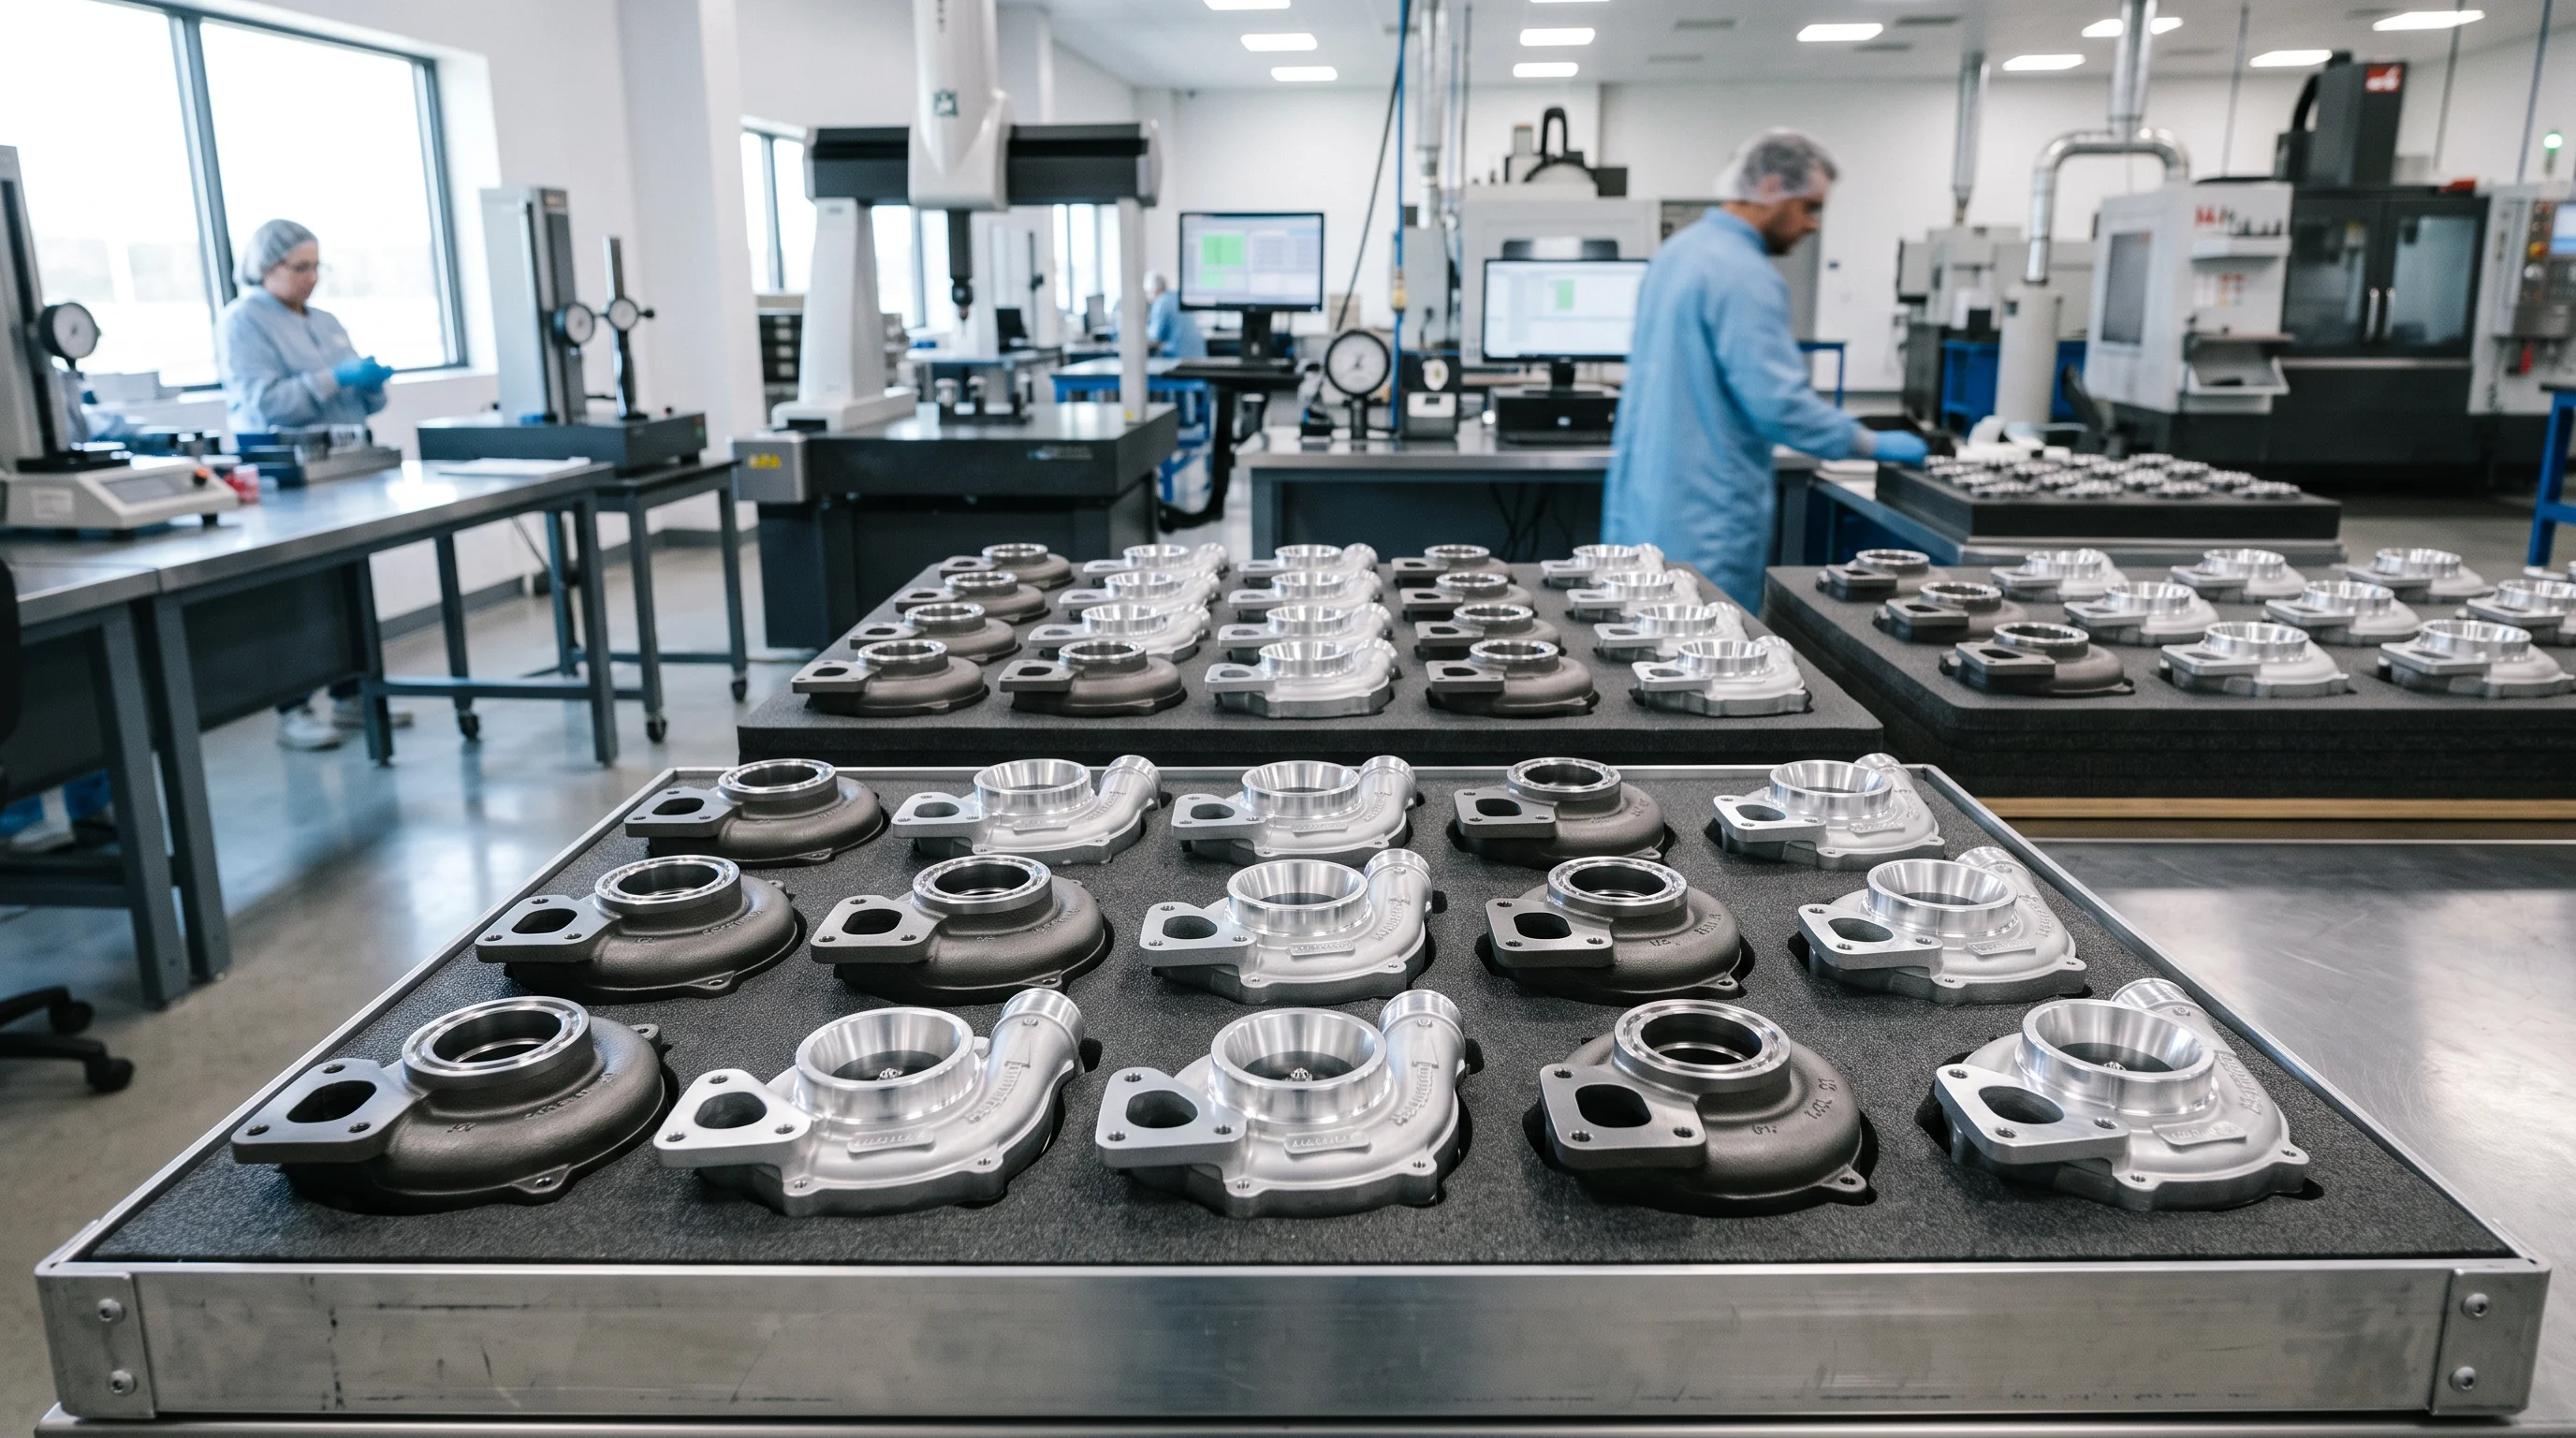
Proizvodnja kućišta turbo punjača ili kućišta kompresora jedan je od najstrožih testova metalurške kontrole, precizne sposobnosti obaranja i CNC obrade s velikim tolerancijama. Mikroskopska praznina u žicu za skretanje ili pogreška koncentriciteta od 0,03 mm u otoku nosila za zapreminu direktno dovodi do katastrofalnog kvara turbopunjača.
Ovaj sveobuhvatan tehnički vodič razlaže metaluršku hijerarhiju, metodologije lijanja, dizajn alata, CNC strategije obrade i standarde provjere kvalitete potrebne za proizvodnju kućišta turbopunjača svjetske klase.
1. za U slučaju da se ne primjenjuje, mora se utvrditi:
U slučaju da se u slučaju izbacivanja ne primijenjuje primjena, to znači da se ne primjenjuje primjena.
Radni parametar
S druge energije
S druge strane, u slučaju da se radi o motorima s brzinom većom od 300 kV, to znači da se radi o motorima s brzinom većom od 300 kV.
Vrhunska temperatura ispušnih plinova
950 °C 1,050 °C
750 °C 880 °C
Broj emisija
Srednja brzina brzine
U skladu s člankom 4. stavkom 2.
Plinski pritisak
Smanjenje emisije CO2
S obzirom na to da je to primjenjivo na proizvodnju električnih goriva, ne smiju se upotrebljavati električni gorivi.
Brzina obrtanja (kolica)
150.000 280.000 okretaja u minuti
90.000 160.000 okretaja u minuti
Korozivne vrste
Negoreni ugljovodisi, NOx, sumpor
Čestice iz sadnice, kisel kondenzat
U slučaju da je to potrebno, mora se provjeriti:
Termalno raspadanje od umorstva : Cikličko zagrijavanje i hlađenje uzrokuju stisnu plastičnu napetost tijekom zagrijavanja i stisnu napetost tijekom hlađenja. Razpoke se pokreću pri geometrijskim prijelazima visokog napona, posebno unutarnje volute jezik (divizor zid) i radijusa luke za otpad .
Oksidiranje i skalanje pri visokim temperaturama : Oksidne pločice koje se odvajaju od unutarnjeg volutnog zida putuju nizvodno velikom brzinom, oštećujući lopate kotača turbine i zaglavljajući ventile varijabilne mlaznice turbine (VNT).
Vrlo visoke temperature i izobličenje u slučaju da se u slučaju izbacivanja iz sustava za proizvodnju električne energije u skladu s člankom 3. točkom (a) ovog članka, u slučaju izbacivanja iz sustava za proizvodnju električne energije u skladu s člankom 3. točkom (b) ovog članka, u slučaju izbacivanja iz sustava za proizvodnju električne energije u skladu s člankom 3. to
2. - Što? U skladu s člankom 4. stavkom 2.
Izbor prave legure je izravna ravnoteža između maksimalne temperature rada, otpornosti na toplinsko umorstvo, strojne sposobnosti i troškova sirovina.
Obitelj slitina
Tipični standard / razred
Maks. kontinuirana temperatura
Glavni metalurški mehanizam
Indeks relativnih troškova
Sastavni duktilni željezo
GGG40 / QT450-10
650 °C
Feritna matrica; niska otpornost na oksidaciju pri visokim temperaturama
1,0 (osnovna vrijednost)
Slijedi:
U skladu s člankom 3. stavkom 1.
820 °C
4,0% Si povećava temperaturu transformacije ferita; 0,6% Mo povećava čvrstoću pukotina puzanja
1,35x
S obzirom na to da je to uobičajeno, za proizvodnju gume, primjenjuje se sljedeći standard:
U slučaju da je to potrebno, za određivanje vrijednosti, primjenjuje se sljedeći presjek:
920 °C
35% Ni stabilizira austenitnu strukturu; 5% Si pruža gusto zaštitnu silika škrilju
3,2x
Odlit austenitni nehrđajući čelik
1.4837 (GX40CrNiSi25-12) / HK30
980 °C
Sastava Cr-Ni s visokim udjelom; iznimna otpornost na oksidaciju i toplinski ciklus
4.5X
Vrhunski odlijeveni nehrđajući čelik
1.4848 (GX40CrNiSi25-20) / 1.4849
1050 °C
25% Cr + 20% Ni; superiorna čvrstoća pri puknutoj otpornosti za motor s visokim učinkovitostma
5,8x
S druge strane, u skladu s člankom 77. stavkom 1.
Inconel 713C / Inconel 718
smanjenje temperature
Gamma-prime tvrđenje obilježenjem; ekstremne aerospacijske i motorsportne primjene
12.0x+
Metalurgija: Zašto D-5S Ni-Resist & Cast Rust dominiraju modernim turbopunjačima
D-5S Austenitno ductilno željezo : Sadrži 34,037,0% nikla, 4,85,5% silicija i 1,82,4% hroma, D-5S ima sferoidne grafitne čvorove ugrađene u austenitnu matricu. Visok sadržaj silicija formira čvrsti površinski sloj SiO2 u skladu s člankom 3. stavkom 1. točkom (a) ovog članka, za vozila s brzinom od 300 km/h do 300 km/h, za vozila s brzinom od 300 km/h do 300 km/h, za vozila s brzinom od 300 km/h do 300 km/h, za vozila s brzinom od 300 km/
Odlit austenitni nehrđajući čelik 1.4848 (EN 10295) za Euro 6/VI benzinske pogonske jedinice, 1.4848 pruža potpuno austenitnu strukturu s karbidima hroma koji otporni na snažno opuštanje puzanja oko VNT mehanizma, nosilaca i bušinga otpada.
3. Slijedi sljedeće: Proces odlijevanja: Špiljski kalup protiv preciznog investicijskog odlijevanja
U kućištima turbopunjača nalaze se unutarnji zakrivljeni 3D aerodinamički prolazi (jednoskrljevani, dvoskrljevani ili voluti s varijabilnom geometrijom) sa debljinom zida do 3,0 mm.
Faza procesa
Izvršavanje postupka za ispuštanje ili odlijevanje plijesni
S druge strane, u skladu s člankom 3. stavkom 1.
Optimalna veličina serije
u skladu s člankom 3. stavkom 1.
u skladu s člankom 3. stavkom 1.
Svaka vrsta vozila
ISO 8062-3 DCTG 6 8
ISO 8062-3 DCTG 4 6
Sredstva za upravljanje
Ra 6,3 12,5 μm
Ra 1,6 3,2 μm
Najmanja debljina livenog zida
smanjenje
2, 5 3, 2 mm
Investicija u alat
Uređaji za snimanje
Visoki troškovi obrade alatom; robotika keramičkih ljuski
Tipične legure koje se izlijevaju
Sljedeći članak:
1.4837, 1.4848 Nerez, Inkonel
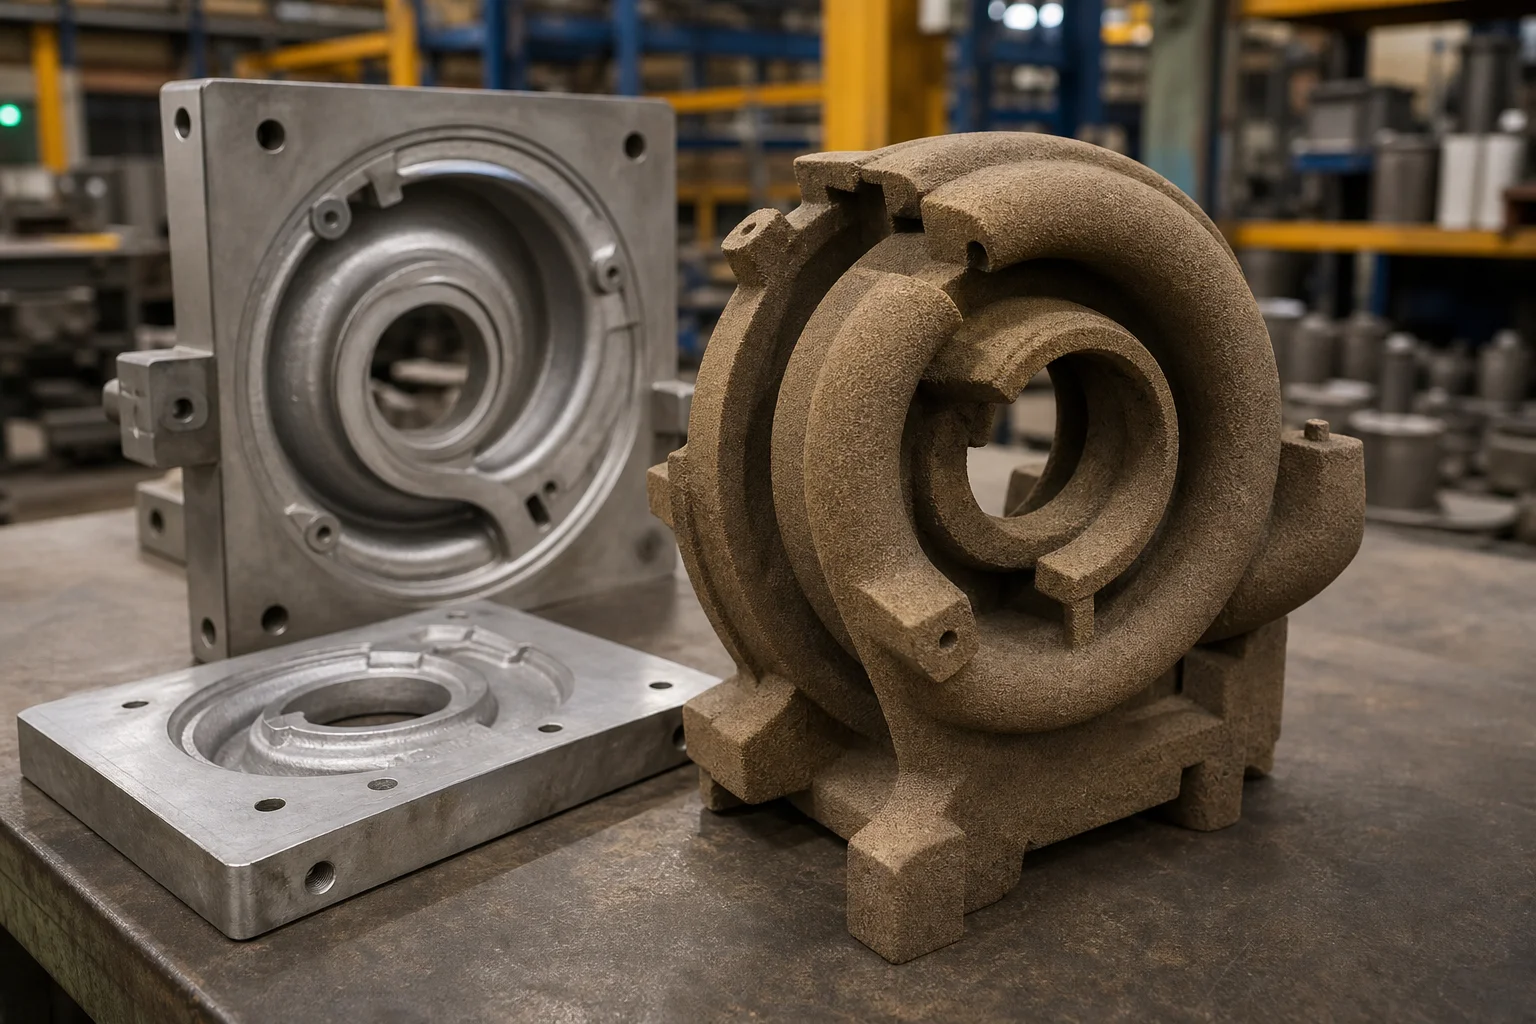
Precizna proizvodnja jezgra: Srce aerodinamike unutarnjeg protoka
Unutarnja volute jezgra je najkritičniji element alata. Ljevnice koriste sljedeći članci: s masenim udjelom od 0,15 mm ili više, ali ne više od 0,15 mm
Izlučivanje iz zraka : Visokonapreminske legure stvaraju trenutnu evoluciju plina pri dodiru s jadrom pijeska. Specijalno dizajnirani šuplji kanali za ventilaciju u jezgru sprečavaju hvatanje plina od stvaranja mikroporoziteta duž putanje volute protoka.
Osnovna stabilnost u slučaju da se u slučaju izbacivanja ne primijenjuje primjena, u slučaju da se ne primjenjuje primjena, primjenjuje se primjena izloženosti.
4. - Što? Sljedeći članak:
U kućištima turbina postoje drastične promjene u dijelu: teška ulazna montažna frena debljine 15-25 mm nalazi se neposredno uz tanke aerodinamičke zidove od 3,5 mm. Bez optimalne usmjerene čvrstoće, formiraće se šupljine za smanjenje na spoju jezika.
Moderne lijevarije koriste simulaciju lijanja (MAGMASOFT / ProCAST) za modeliranje:
Kritska brzina u želucu : održavanje brzine tekućeg metala ispod 0,45 m/s kako bi se spriječilo stvaranje oksida u topljenjima s visokim udjelom hroma i nikla.
Izravnjavanje toplinskog modula u skladu s člankom 3. stavkom 2. ovog članka, za potrebe upravljanja vodom, za potrebe upravljanja vodom, za potrebe upravljanja vodom, za potrebe upravljanja vodom, za potrebe upravljanja vodom, za potrebe upravljanja vodom, za potrebe upravljanja vodom, za potrebe upravljanja vodom, za potrebe upravljanja vodom, za potrebe upravljanja vodom, za potrebe upravljanja vodom,
- Pet. S druge strane, za proizvodnju električnih vozila, u skladu s člankom 77. stavkom 1.
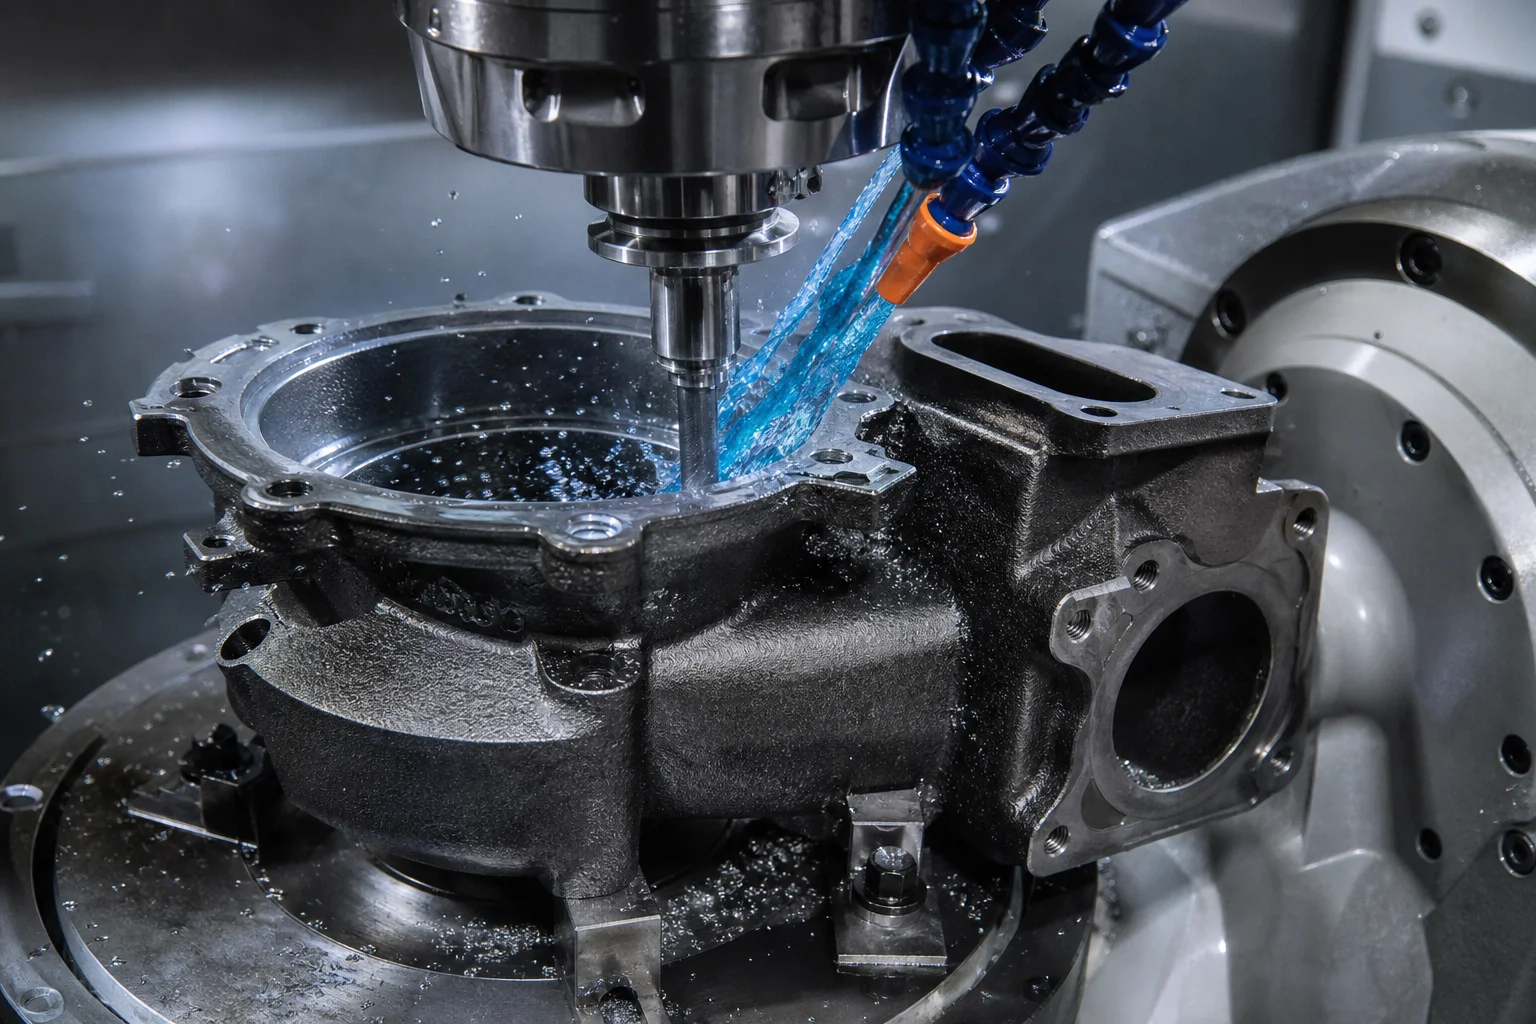
Izlijeveni kućište turbine je samo tako dobro kao i njegova gotova obrada. U slučaju da je to potrebno za proizvodnju električne energije, potrebno je osigurati da je proizvodnja električne energije u skladu s člankom 6. stavkom 3. točkom (a) ovog Pravilnika.
U slučaju da je to potrebno, potrebno je utvrditi datum i toleranciju.
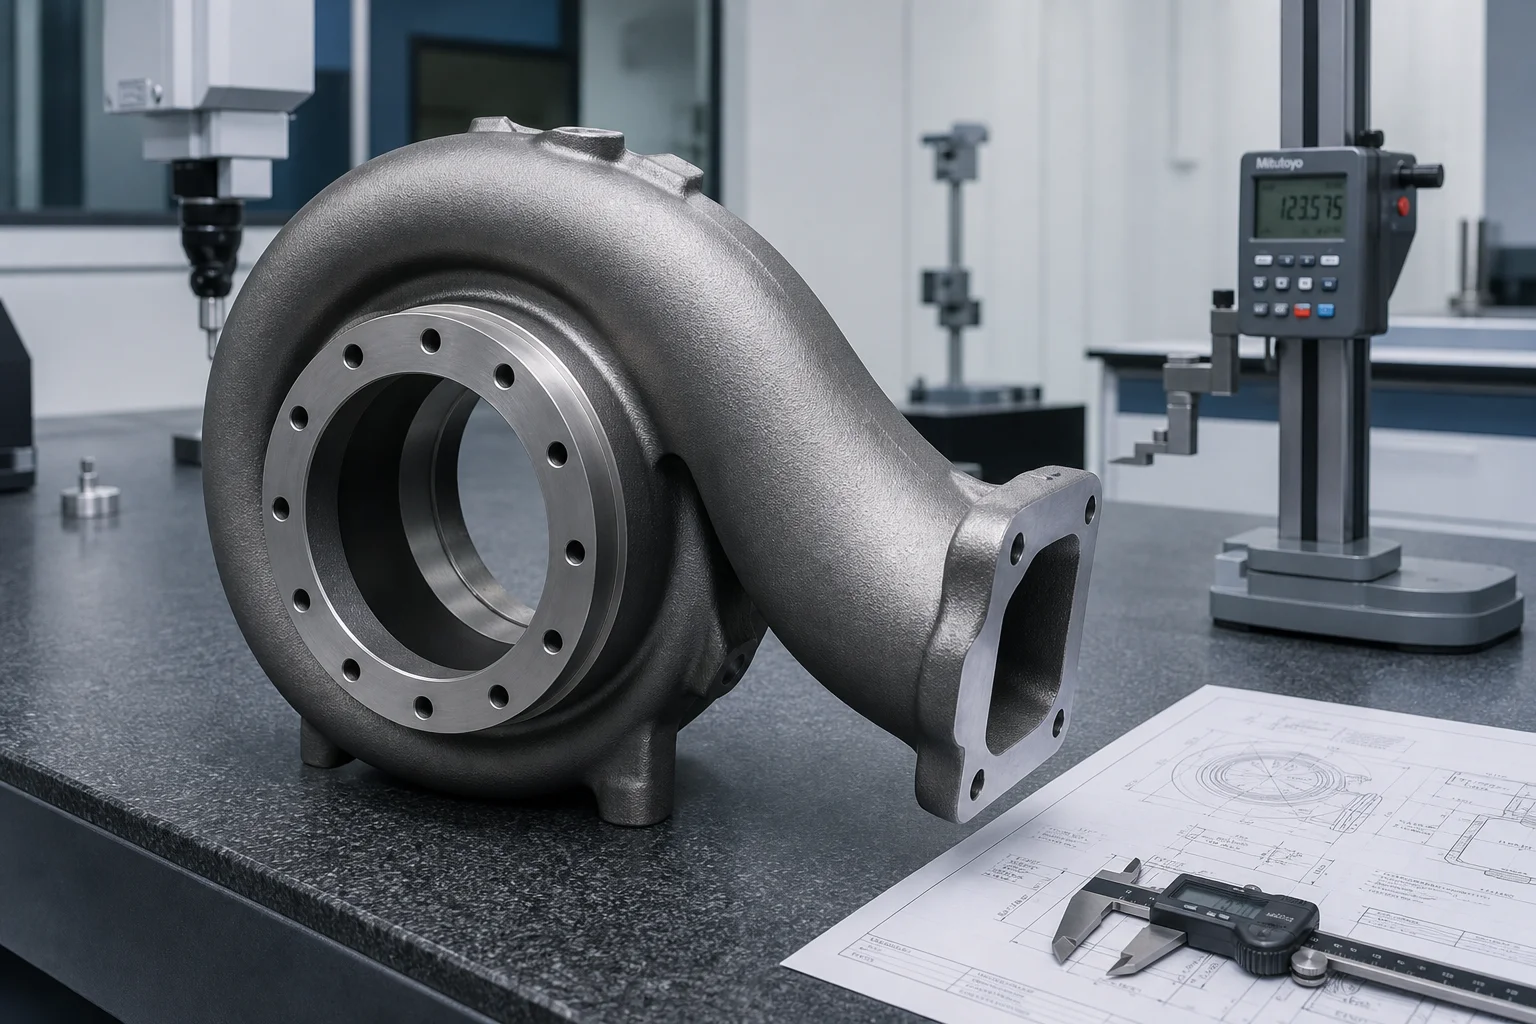
Uređaj za otvaranje motora : Tolerancija prečnika unutar smanjenje dužine , s okruglom i cilindričnom površinom unutar smanjenje za osiguravanje koncentričnog poravnanja s osom kotača turbine.
Profil obrise kotača : Obrada se pomoću CNC-a s 5 osova za brzu obilježavanje pomoću uređaja za karbid/CBN prilagođenih profilima. Radijalni razmak između vrhova okretnih turbina i konturnog zida obično se održava na smanjenje i smanjenje u svim područjima operativne temperature.
VNT / VGT montažni džepovi u skladu s člankom 3. stavkom 2. ±0,025 mm u slučaju da je to potrebno, za svaki tip vozila, mora se utvrditi da je točno mjesto za upravljanje.
Sljedeći članak u skladu s člankom 3. stavkom 2. Ra≤0,8 μm za osiguravanje nulte emisije ispušnih plinova tijekom regulacije pojačanja.
6. - Što? U skladu s člankom 3. stavkom 2.
Metode za provjeru kvalitete
U skladu s člankom 4. stavkom 2.
Kriteriji prihvaćanja
Kemijski sastav
"Stražnja" je frekvencija koja se može mjeriti na temelju frekvencije u zraku.
U skladu s člankom 3. stavkom 1. <0.002%)
Sredstva za upravljanje
Radiografsko ispitivanje (RT) prema ASTM E446 / ASTM E192
U slučaju da je to potrebno, za određene vrste vozila, mora se utvrditi da je to potrebno za određene vrste vozila.
Čvrstoća površine
U skladu s člankom 3. stavkom 2.
U slučaju da se ne primjenjuje presjek, za svaki proizvod koji se upotrebljava za proizvodnju električne energije, mora se upotrebljavati presjek koji se upotrebljava za proizvodnju električne energije.
Dimenzionalna potvrda
3D most CMM s sondom za skeniranje (0,001 mm rezolucije)
u slučaju da je to potrebno, provjeravanje se provodi u skladu s člankom 6. stavkom 2.
U slučaju da se ne provjeri, ispitni sustav mora biti u stanju provjeriti:
U slučaju da se ne provodi ispitivanje, ispitivanje se provodi na temelju ispitivanja za ispitivanje.
Stopa curenja smanjenje količine s masenim udjelom od 0,15 mm
Uvođenje u sustav / testiranje na razbijanje
U skladu s člankom 6. stavkom 2.
U slučaju da se u kućištu ne nalaze otvori, mora se osigurati da se ne pojave otvori.
- Sedam. U skladu s člankom 11. stavkom 1.
Za nabavu kućišta za visoko legirane, precizno obrađene turbopunjače potreban je proizvodni partner s dubokim metalurškim vještinama i posvećenoj CNC infrastrukturom za obradu.
U skladu s člankom 11. stavkom 1. u skladu s člankom 3. stavkom 1. stavkom 2.
Razpon materijala : Certificirano lijanje SiMo duktilnih željeza, austenitskog Ni-Resist D-5S i livenog toplinski otpornog nehrđajućeg čelika (1.4837, 1.4848).
Ugrađeni alat i čvorovi školjke : Automatske linije za pucanje u jezgru koje mogu proizvoditi ultra-glatke, dimenzionalno stabilne volute jezgre za jednokrevetne, dvostruke i varijabilno geometrijske kućišta turbina.
S druge strane, u slučaju da se ne primjenjuje, to znači da se ne primjenjuje. u skladu s člankom 3. stavkom 1. točkom (a) ovog članka, za proizvodnju električne energije u Uniji primjenjuje se sljedeći standard:
Slijedivost i dokumentacija u skladu s člankom 3. stavkom 1. točkom (a) ovog članka, za svaki proizvod koji se isporučuje u skladu s ovom Uredbom, proizvođač mora imati:
Odluka Komisije
Turbo punjač i kućišta kompresora predstavljaju vrhunac visokotemperaturnog lijanja i precizne obrade. U skladu s člankom 3. stavkom 1. točkom (a) ovog članka, za proizvodnju električne energije u skladu s člankom 3. stavkom 1. točkom (a) ovog članka, proizvođač mora imati pristup proizvodnji električne energije u skladu s člankom 3. točkom (a) ovog članka.
Bilo da se radi o razvoju turbopunjača za sljedeće generacije komercijalnih vozila ili specijaliziranih komponenta za popratno tržište, inženjerski uspjeh počinje s integriranim fonderijom i partnerom za obradu.
Kontaktirajte Dandong City Pengxin Machinery Co., Ltd. danas da pregledate crteže kućišta turbopunjača i tehničke specifikacije.
U skladu s člankom 1. stavkom 1. točkom (a) Uredbe (EZ) br. 1225/2009

 EN

 Vruće vijesti

