Meta opis: Podrobna tehnična priročnik za litje turbine in kompresorske ohišja turbopoline. Spoznajte izbiro zlitin (SiMo, D-5S Ni-Resist, avstenitna nerjavnega jekla 1.4837/1.4848, Inconel), izdelavo lupinastih form z jedri za zapletene volutne spiralne kanale, 5-osno CNC obdelavo ter preizkušanje do razpoke.
Sodobni motorji z prisilnim polnjenjem delujejo pod izjemnim termičnim in dinamičnim obremenitvijo. Ohišje turbonabiralne turbine je nameščeno neposredno v izpušni tok motorja in stalno izpostavljeno utripajočemu toplotnemu udaru, korozivnim sestavinam izpušnih plinov ter neprekinjenim temperaturam, ki presegajo 850 °C pri komercialnih dizelskih motorjih in do 1050 °C pri visokomočnih bencinskih motorjih. Hkrati mora aerodinamična volutna kanalizacija usmerjati nadzvočni plinski tok z natančnostjo na mikrometerski ravni, da poganja turbinsko kolesce brez izpuščanja plinov ali aerodinamskega zastajanja.
Izdelava ohišja turbonabiralne turbine ali kompresorja predstavlja eno najzahtevnejših preskusov metalurškega nadzora livarne, natančnosti pri izdelavi jedra in CNC-obdelave z omejenimi dopustnimi odstopanji. Mikroskopska zožitvena votlina na jezičku volute ali odstopanje koncentričnosti v ležajnem ohišju za 0,03 mm neposredno povzročita katastrofalni odpoved turbonabiralnika.
Ta izčrpna tehnična priročnik razčlenjuje metalurško hierarhijo, metodologije litja, oblikovanje orodij, strategije CNC obdelave in standarde za preverjanje kakovosti, potrebne za izdelavo turbosekovnih ohišij svetovnega razreda.
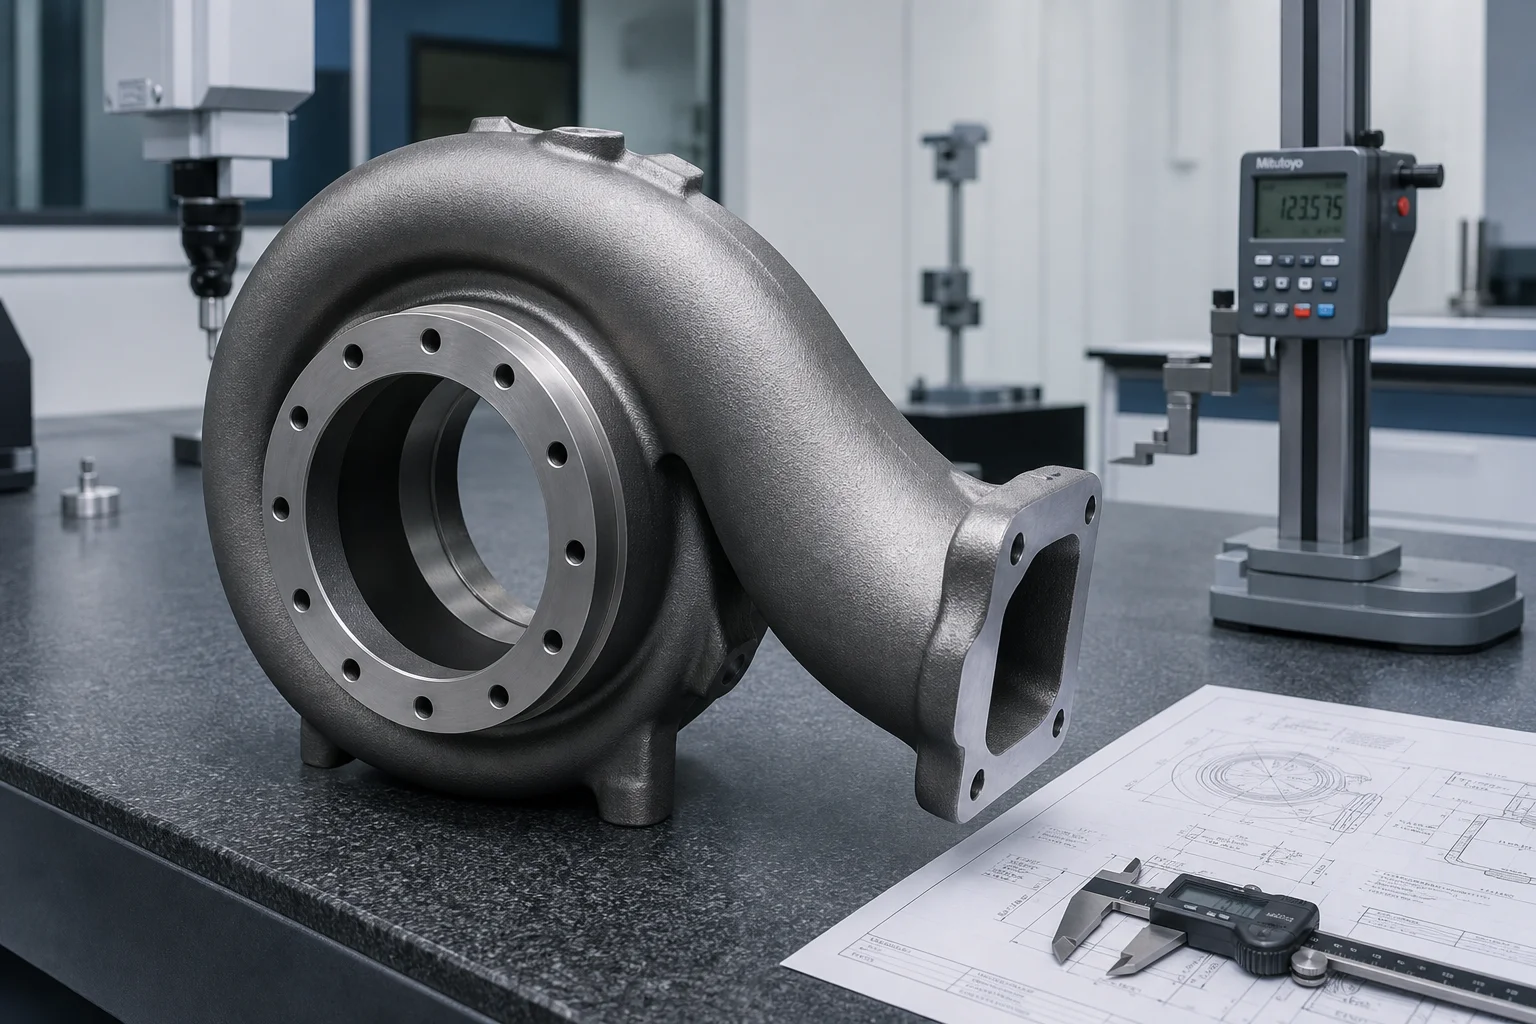
Turbinskih ohišij so izpostavljena kombiniranim mehanskim in toplotnim napetostnim poljem, ki konvencionalne železove lite izdelke potiskajo čez njihove obratovalne meje.
| Delovni parameter | Bencinski turbosekovi | Turbosekovi za težka dizelska vozila |
|---|---|---|
| Najvišja temperatura izpušnih plinov | 950 °C – 1050 °C | 750 °C – 880 °C |
| Hitrost toplotnega cikla | Hitro pospeševanje/zaviranje | Neprekinjeno visoko toplotno obremenitev |
| Tlak plina | Do 4,0 bara (absolutno) | Do 5,5 bara (dvostopenjski sistemi) |
| Vrtljive hitrosti (kolesa) | 150.000 – 280.000 vrt/min | 90.000 – 160.000 vrt/min |
| Korozivne snovi | Nezgoreli ogljikovodiki, NOx, žveplo | Sajevne delce, kisli kondenzat |
Izbira ustrezne zlitine je neposreden kompromis med najvišjo delovno temperaturo, odpornostjo proti toplotni utrujenosti, obdelljivostjo in stroški surovih materialov.
| Družina zlitin | Tipična standardna / razredna vrsta | Maks. stalna temperatura | Ključni metalurški mehanizem | Relativni indeks stroškov |
|---|---|---|---|---|
| Standardno vodljivo litje | GGG40 / QT450-10 | 650 °C | Feritna matrika; nizka odpornost proti visokotemperaturnemu oksidiranju | 1,0 (izhodišče) |
| Silicij-molibden (SiMo) sivo železo z globokimi grafitnimi lističi | EN-GJS-SiMo40-6 / ASTM A874 | 820 °C | 4,0 % Si dviga temperaturo pretvorbe v ferit; 0,6 % Mo poveča trdnost proti počasnemu lomu pri visokih temperaturah | 1,35x |
| Austenitno železo z visoko vsebino niklja (Ni-Resist) | D-5S / EN-GJSA-XNiSiCr35-5-2 | 920 °C | 35 % Ni stabilizira avstenično strukturo; 5 % Si zagotavlja goste zaščitne silikatne oksidne plast | 3,2x |
| Lit avstenični nerjavnih jekel | 1.4837 (GX40CrNiSi25-12) / HK30 | 980 °C | Visoko krom-nikljeva zlitina; izjemna odpornost proti oksidaciji in toplotnim ciklom | 4.5X |
| Lit visokokakovostnih nerjavnih jekel | 1.4848 (GX40CrNiSi25-20) / 1.4849 | 1050 °C | 25 % Cr in 20 % Ni; izvirna trdnost proti počasnemu tečenju za bencinske motorje visokih zmogljivosti | 5,8× |
| Nikljeve superzlitine | Inconel 713C / Inconel 718 | > 1.100 °C | Ojačevanje z izločitvijo gama-prime; ekstremne uporabe v zrakoplovstvu in avtosportu | 12,0×+ |
Ohišja turbokompresorjev imajo notranje ukrivljene trodimenzionalne aerodinamske prehode (enosučni, dvo-sučni ali volute s spremenljivo geometrijo) z debelino stene do 3,0 mm.
| Faza procesa | Litje v lupinasto formo (topla oziroma topla škatla / topla pesek) | Natančno litje z izgubljeno vosko |
|---|---|---|
| Optimalna velikost serije | 5.000–200.000 kosov/leto (visoka proizvodnja) | 500–20.000 kosov/leto (zahtevne ali superzlitine) |
| Toleranca dimenzij | ISO 8062-3 DCTG 6 – 8 | ISO 8062-3 DCTG 4 – 6 |
| Hrapavost notranje površine | Ra 6,3 – 12,5 µm | Ra 1,6 – 3,2 µm |
| Najmanjša debelina lite stene | 3,5 – 4,5 mm | 2,5 – 3,2 mm |
| Orodjevje | Zmerna orodja; hitro delujoče avtomatizirano polnjenje jedra | Visoka stroškovna obdelava orodij za litje; robotika za keramične lupine |
| Tipične zlitine za livjenje | SiMo sferoidno litje železa, D-5S Ni-Resist | nerjavnega jekla 1.4837 in 1.4848, Inconel |
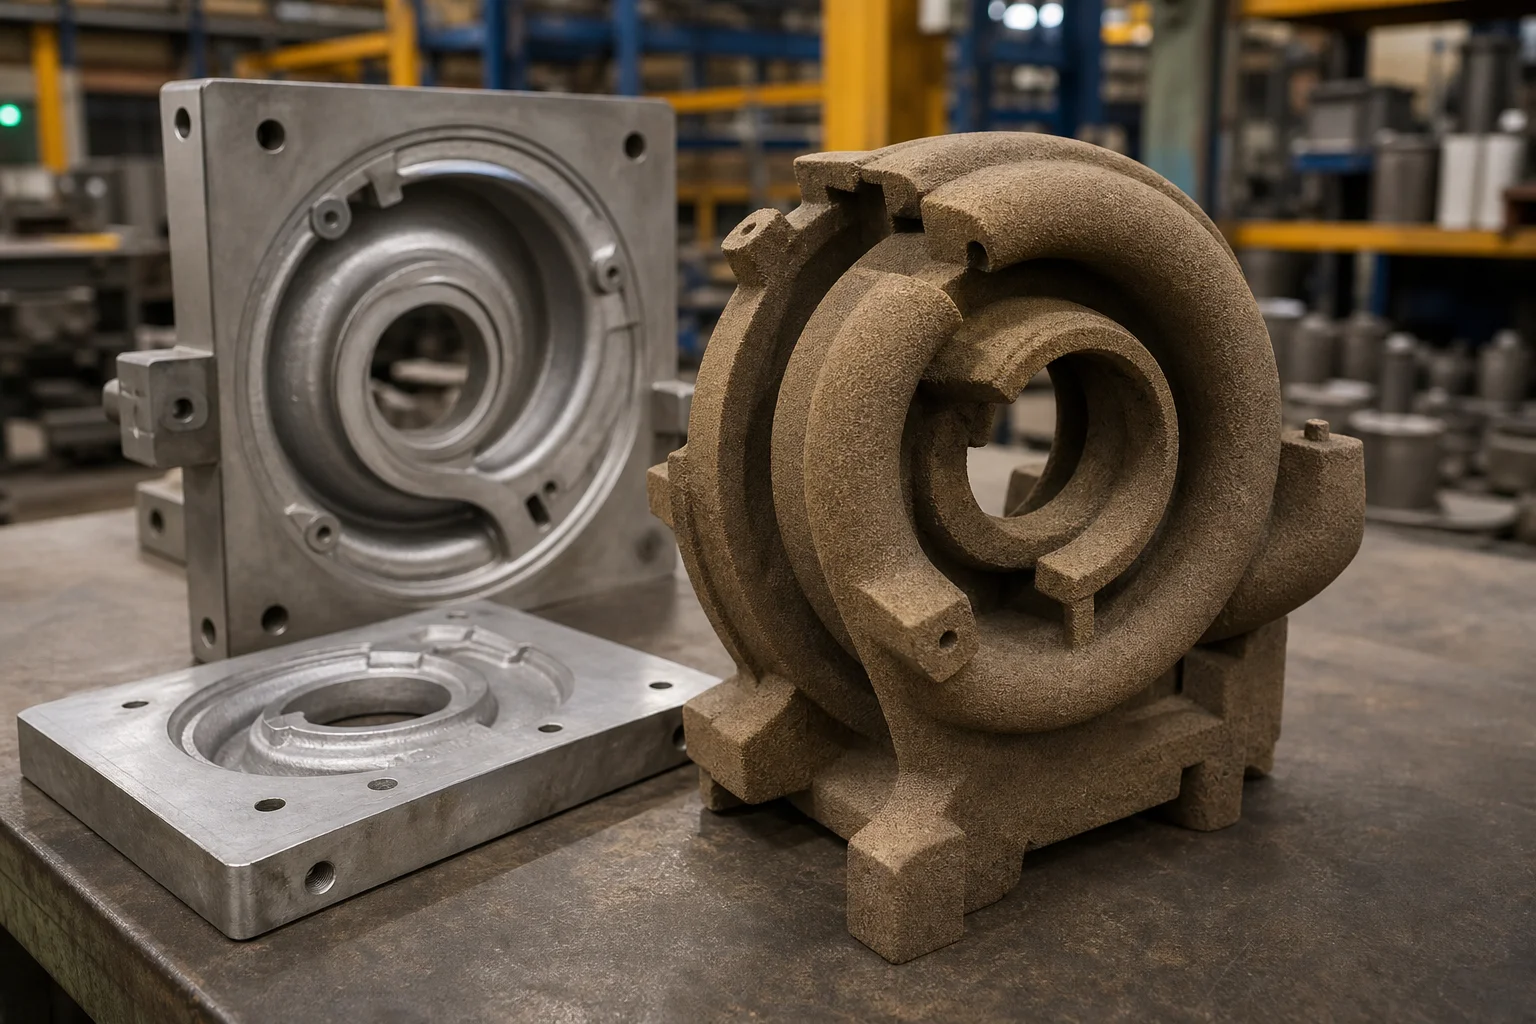
Notranje volutno jedro je najpomembnejši element orodja. Livnice uporabljajo kemično vezano smolo v pesku (hladna škatla z amoniakovo plinasto ali vroča škatla) vstreljeno v natančno obdelane aluminijaste ali zakaljene jeklene škatle za jedra:
Ohišja turbine imajo izrazite prehode presekov: debele pritrdilne plošče za vhod (debelina 15–25 mm) ležijo neposredno ob tankih aerodinamskih stenah navitja (debelina 3,5 mm). Brez optimiziranega smerjnega utrjevanja bodo na spoju jezika navitja nastale krčne votline.
Molten Alloy Inflow
      │
      ▼
┌──────────────┐     Filtered Bottom Gating
│ Ceramic Foam │ ──► (Minimizes Turbulence & Oxide Inclusions)
│ Filter       │
└──────┬───────┘
       │
       ▼
┌───────────────────────────────────────────────┐
│ Solidification Front Directional Progression   │
│ Thin Volute Wall (Fast Freeze: ~15s)          │
│       │                                       │
│       ▼                                       │
│ Intermediate Body Wall (~45s)                 │
│       │                                       │
│       ▼                                       │
│ Heavy Mounting Flange & Insulated Riser (>120s)│
└───────────────────────────────────────────────┘
Sodobne litecne uporabljajo simulacijo litja (MAGMASOFT / ProCAST) za modeliranje:
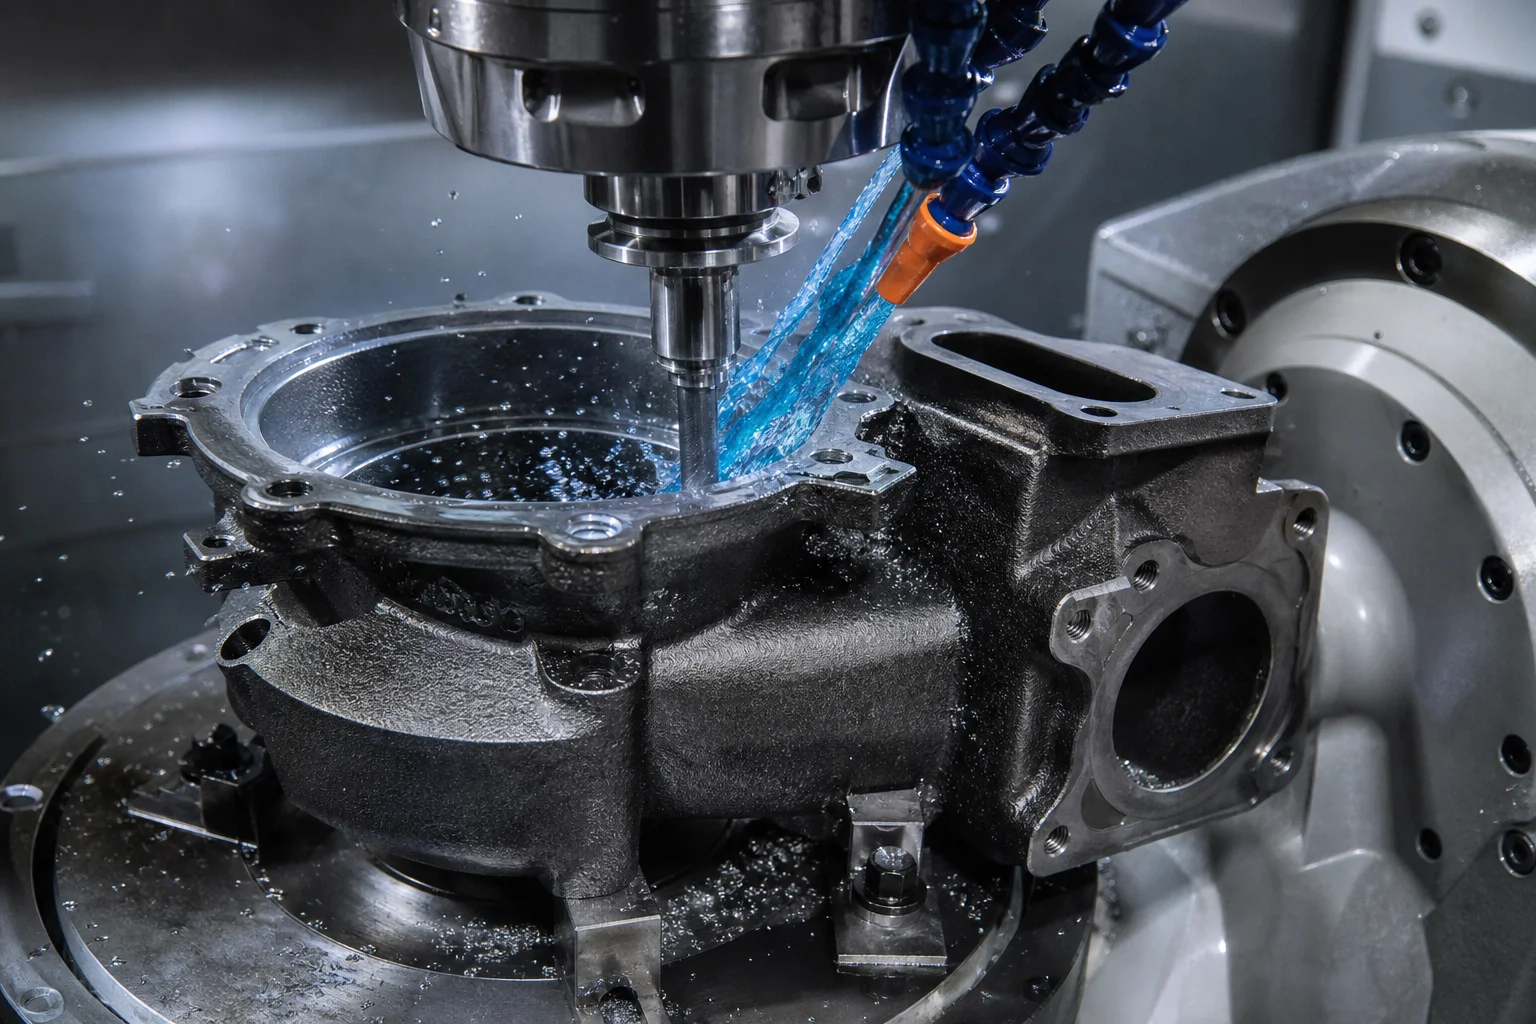
Litje ohišje turbine je dobro le toliko, kolikor je njeno končno obdelavo.
| Metoda nadzora kakovosti | Preskusni standard / parameter | Sprejemni pogoji |
|---|---|---|
| Kemijska sestava | Spektrometrija optične emisije z neposrednim branjem (OES) | Stroga skladnost z vsebnostjo Ni, Cr, Si, Mo in sledovnih elementov (Pb, Bi, Sb) ) |
| Volumetrična zdravost | Radiografsko preskušanje (RT) po ASTM E446 / ASTM E192 | Raven 1 na kritičnih območjih konture/jezika; raven 2 na območjih pritrdilnih flanec |
| Celovitost površine | Fluorescenčno penetracijsko preskušanje (FPI / PT) po ASTM E1417 | Nič linearnih napak na obdelanih konturah, tesnilnih površinah in sedežih odpovednega ventila |
| Preverjanje dimenzij | 3D mostni koordinatni merilni stroj z drsnim sondnim sistemom (ločljivost 0,001 mm) | 100 % preverjanje funkcij glede na CAD model |
| Preizkus uhajanja pod visokim tlakom | Preizkus zmanjšanja razlik tlaka suhega zraka | Stopnja puščanja pri pnevmatskem tlaku 3,5 bar |
| Preizkus omejitve / počitve | Vrtilna naprava za počitek pri visoki hitrosti (prehitro omejevanje) | Ohišje mora popolnoma vsebovati raztresene dele turbine brez počitve sten |
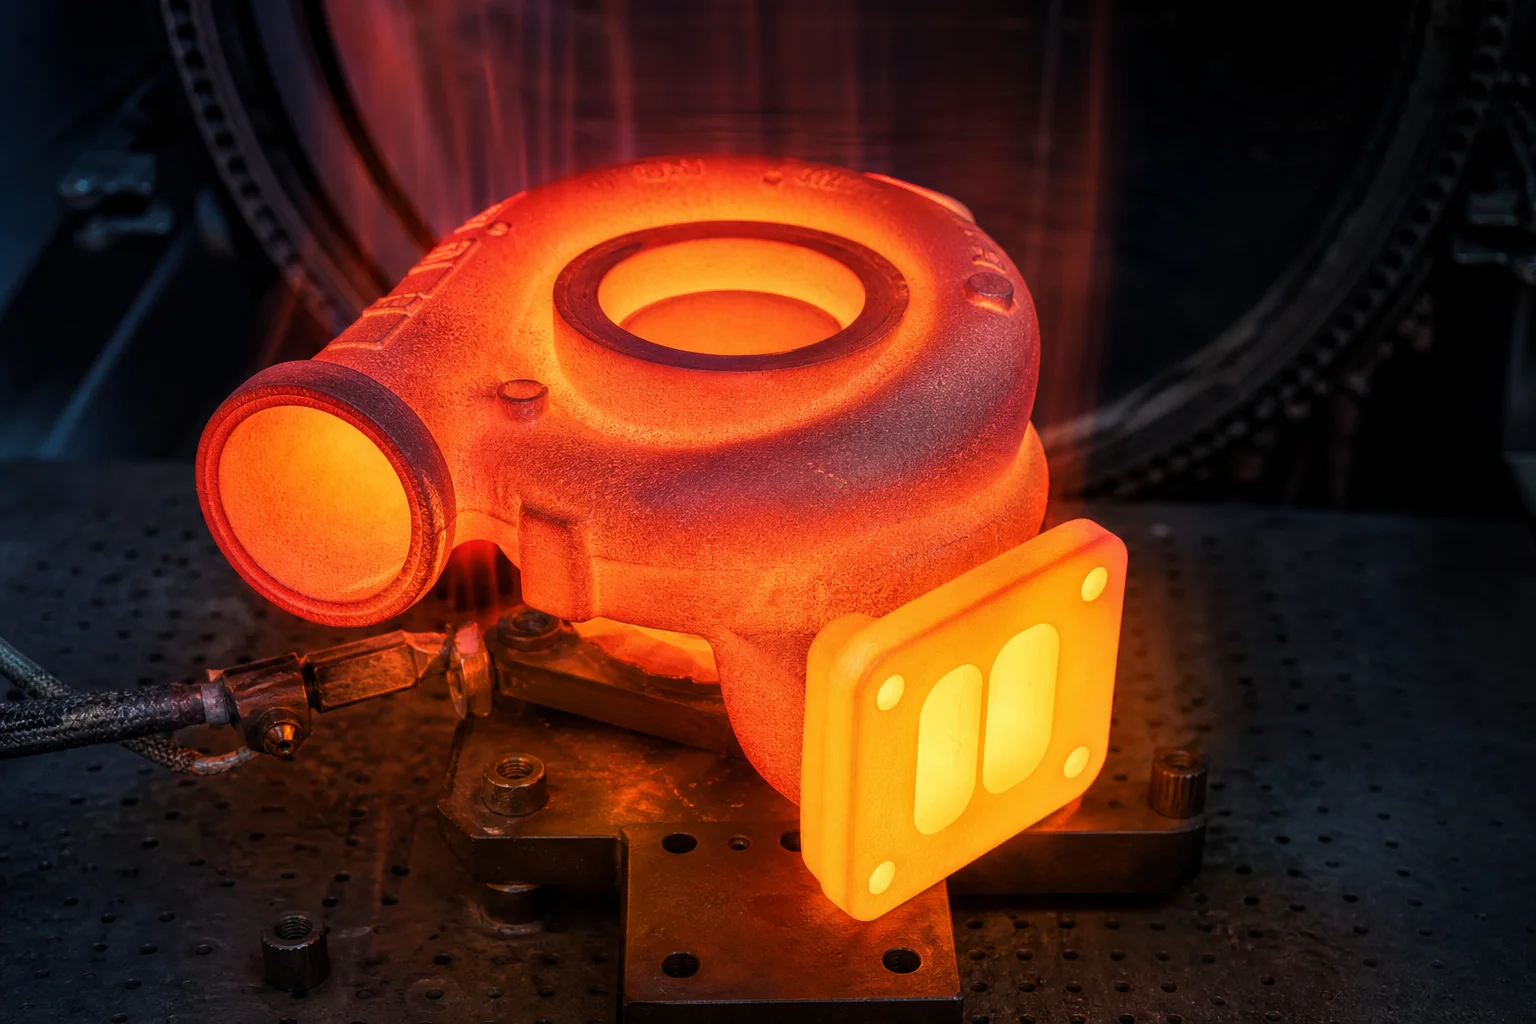
Za oskrbovanje ohišij turbo polnjenja iz visoko zlitinskih materialov in z natančno obdelavo je potreben proizvodni partner z globokim poznavanjem metalurgije in posvečeno infrastrukturo za CNC obdelavo.
Dandong City Pengxin Machinery Co., Ltd. združuje več kot šestdeset let napredne izkušnje s litjem železnih in visoko zlitih materialov ter natančnimi večosnimi CNC-obdelovalnimi zmogljivostmi:
- Razpon materialov : Certificirano litje duktilnih litin SiMo, avstenitnih nikljevih litin D-5S (Ni-Resist) in litih toplotno odpornih nerjavnih jekel (1.4837, 1.4848).
- Notranja orodjarstva in lupinsko jedrjenje : Avtomatizirane linije za izdelavo jedrov, ki omogočajo proizvodnjo izjemno gladkih in dimenzionalno stabilnih volutnih jedrov za eno-, dvo-vitkaste in spremenljive geometrijske turbinski ohišja.
- Večosna CNC-finiranja : Posebni CNC-vrtalno-frezerski centri za natančno oblikovanje kontur, tesne tolerance ležajnih vrat in ravne tesnilne površine.
- Sledljivost in dokumentacija : Materialni potrdilni listi po standardu EN 10204 3.1, spektrometrična kemična analiza, poročila o dimenzionalni preverjanju z koordinatnim merilnim strojem (CMM) ter potrditev z testom padca tlaka pri vsaki pošiljki.
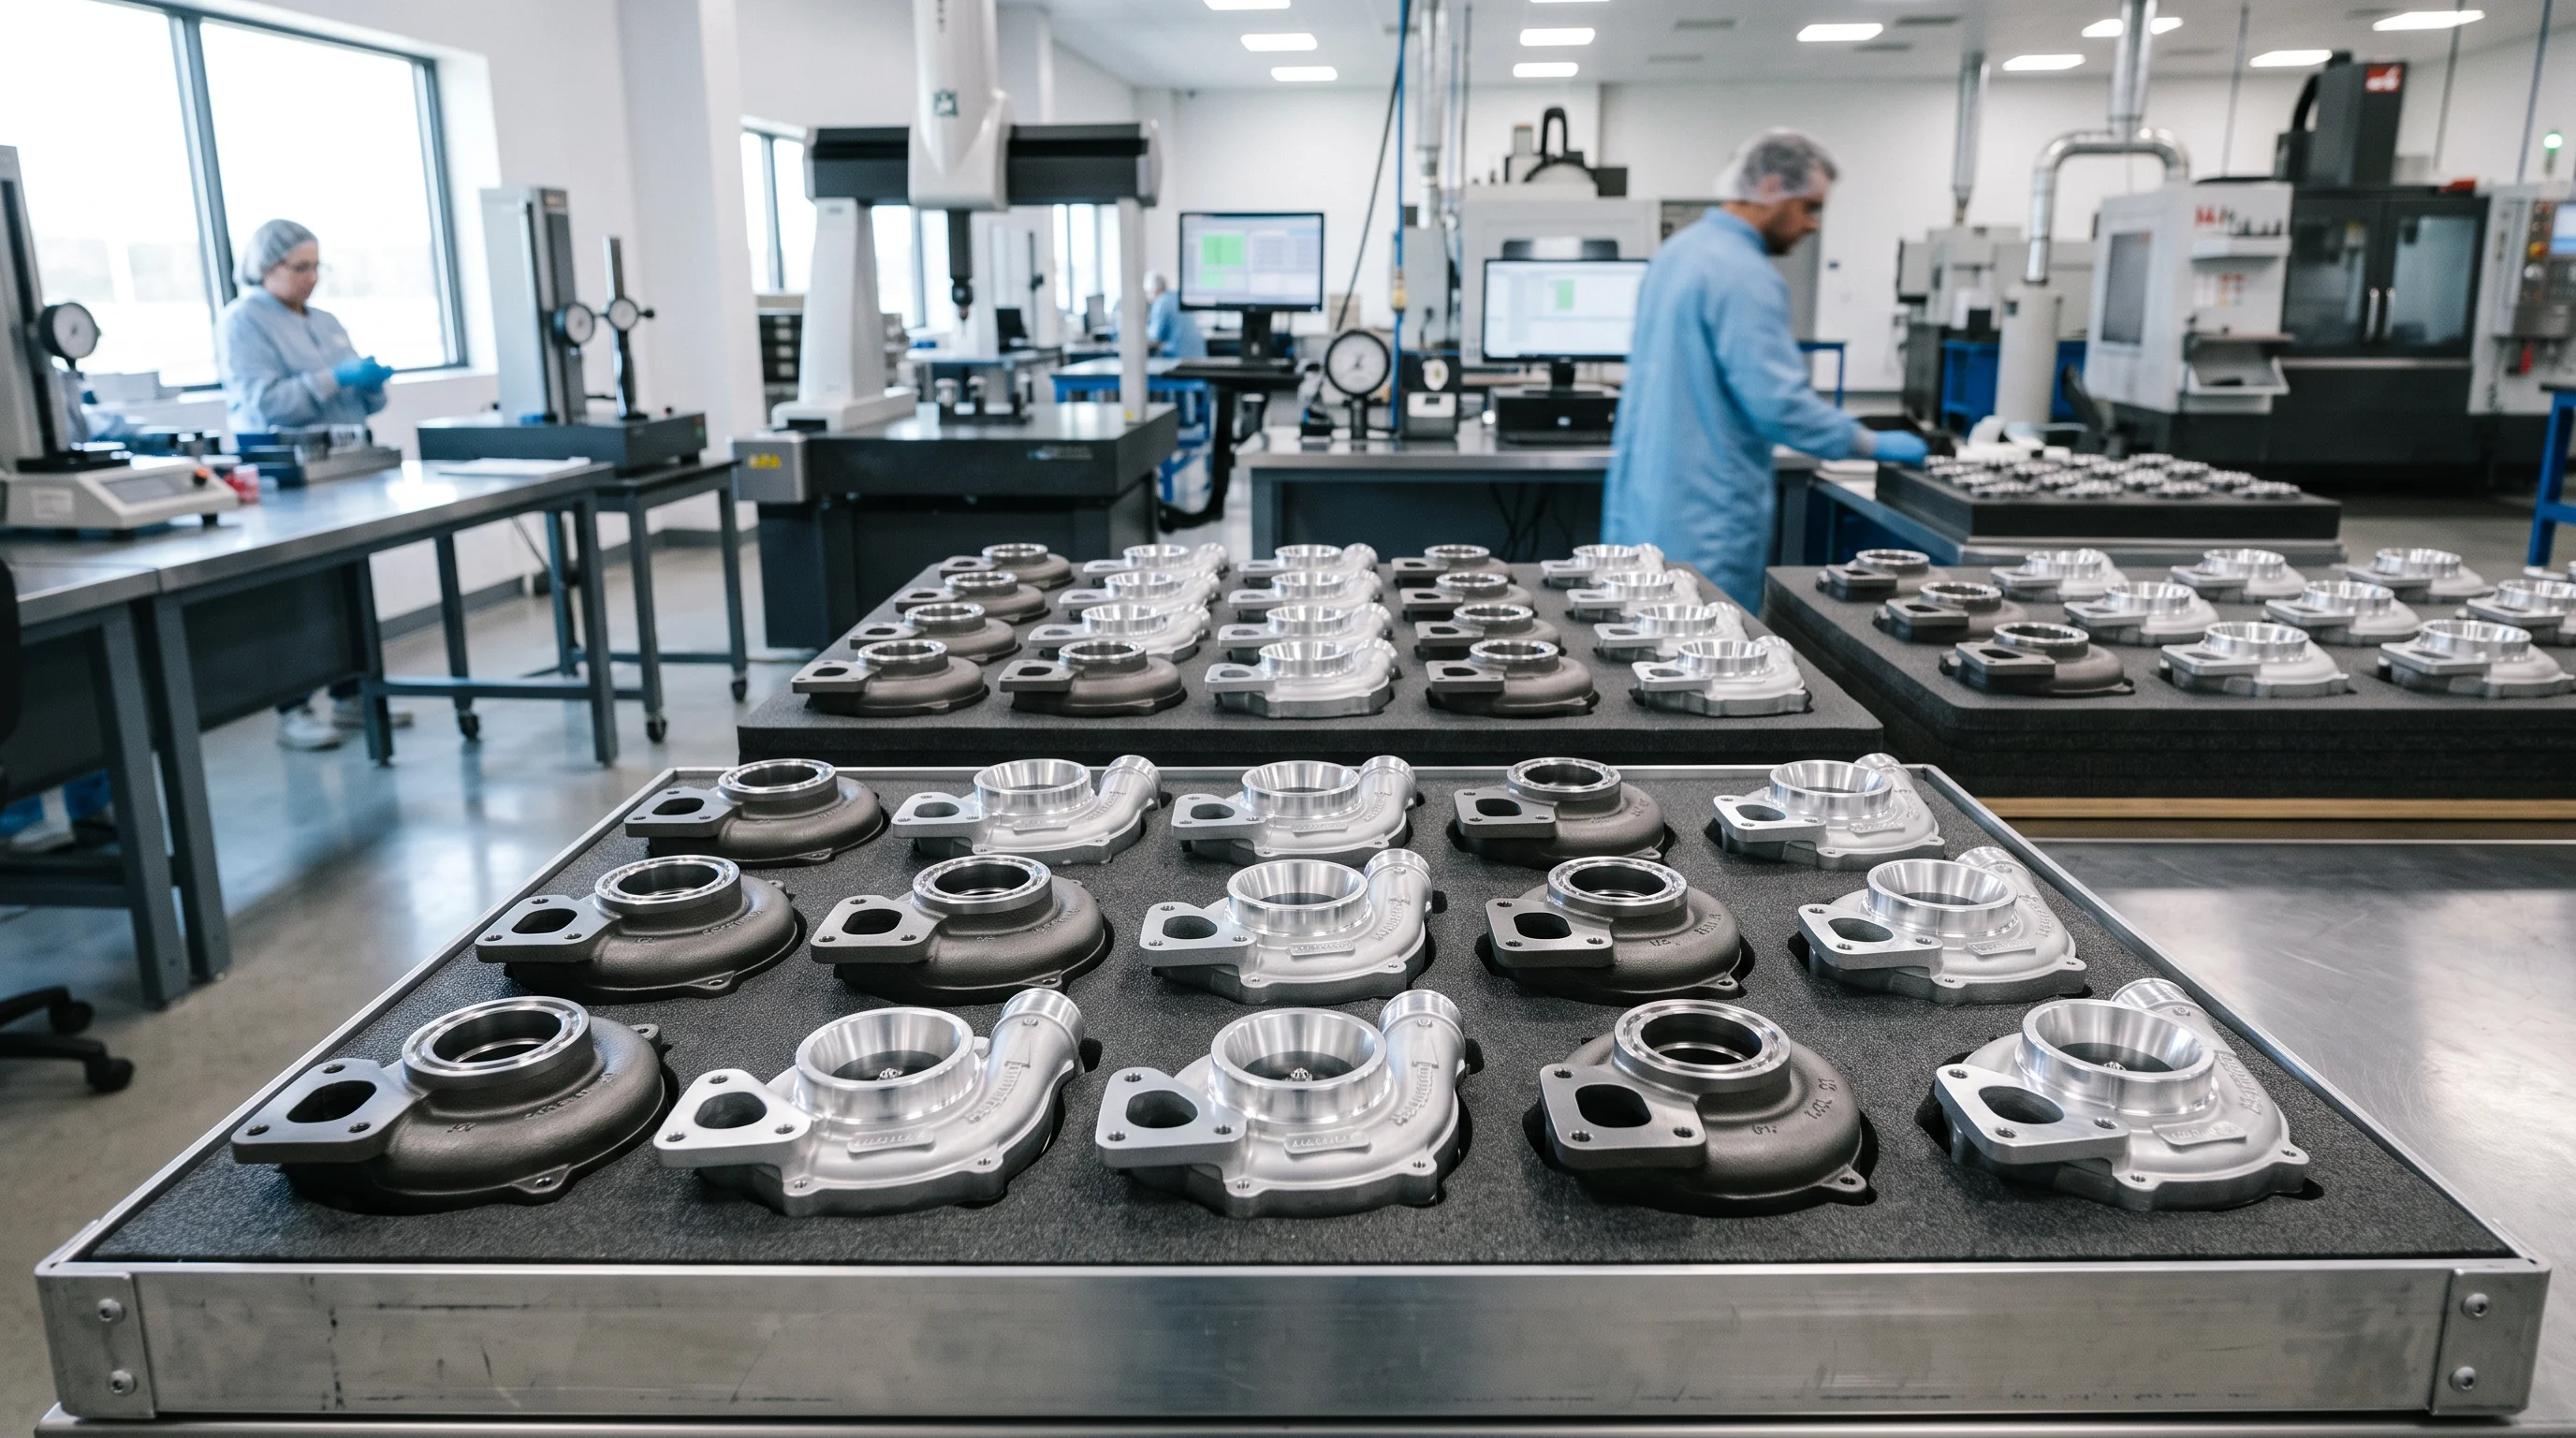
Turbopretočne turbine in kompresorske ohišja predstavljajo vrhunec litja pri visokih temperaturah in natančnega obdelovanja. Urejanje zahtev ekstremnega toplotnega cikliranja, odpornosti proti oksidaciji, aerodinamskega oblikovanja in dopuščil obdelave pod stotinko milimetra zahteva neomajno disciplino procesov na vsaki stopnji – od čiščenja odpadnih zlitin do končnega pregleda z merilnim strojem CMM.
Ali razvijate turbozavese za naslednjo generacijo komercialnih vozil ali specializirane rezervne dele za nadgradnjo zmogljivosti, inženirski uspeh vedno začne z integriranim livarniškim in obdelovalnim partnerjem.
Kontaktirajte Dandong City Pengxin Machinery Co., Ltd. že danes, da pregledamo vaše risbe in tehnične specifikacije za ohišja turbozavese.
Dandong City Pengxin Machinery Co., Ltd. — Težka litina in natančno obdelava, od leta 1958.
 Top novice
2026-10-16
2026-10-09
2026-10-02
2026-09-25
2026-09-18
2026-09-11

Podjetje Dandong City Pengxin Machinery je bilo osnovano leta 1958 in predstavlja zasebno podjetje, ki združuje litje, obrato in sestavitev v enoto.
Wangjiapu Group, Xinan Village, Qianyang Town, Donggang City, Dandong City, Liaoning Province, China
Copyright © Dandong City Pengxin Machinery Co.,Ltd. All Rights Reserved PRAVILNIK O ZASEBNOSTI Blog
 EN